

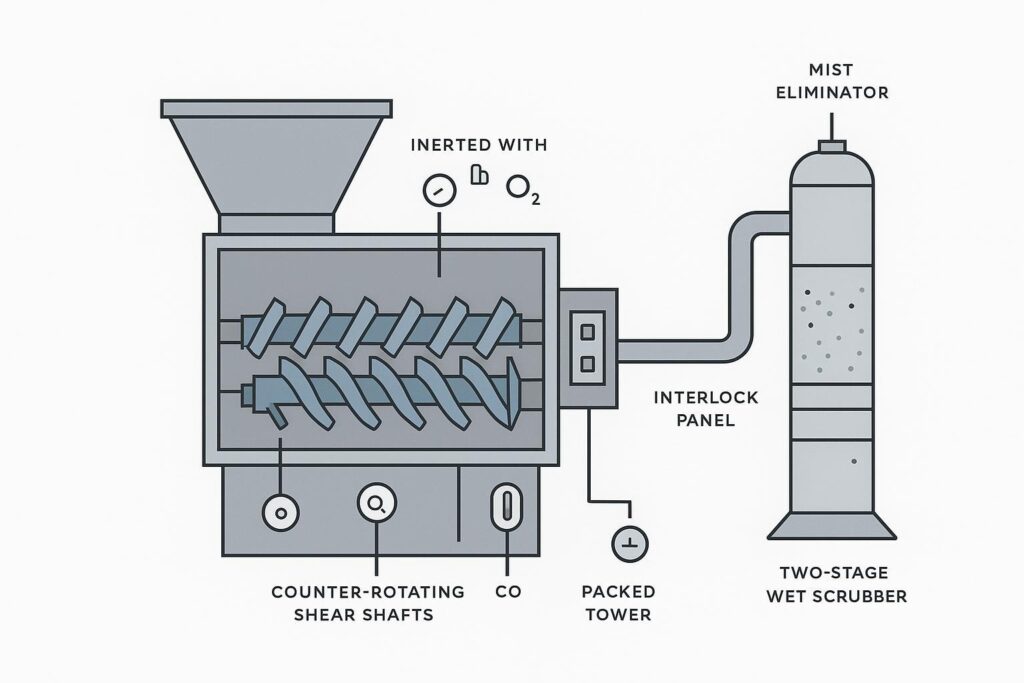
Lithium-ion battery (LIB) size reduction is one of those operations where the “mechanical” and “chemical” worlds collide in the worst way: high stored electrical energy, flammable electrolyte vapors, conductive dust, and corrosive off-gases.
This guide focuses on a safety-by-design approach that many facilities are converging on: low-speed, counter-rotating shear in a controlled atmosphere (often inerted, sometimes submerged), backed by interlocks, monitoring, and HF treatment. It’s written in the same documentation-first voice Maxtor Metal uses when discussing shredder knife quality and verification practices, because the details that keep a line running are usually the same details that keep it safe.
Early in commissioning, teams often find that the same “boring” variables that drive uptime—knife geometry, clearance discipline, and QA documentation—also shape hazard outcomes. If you need a reference point for how precision inspection and tolerance language is typically specified for shredder knives, the Maxtor Metal shredder blades / shredding knife page is one practical example.
Risposta rapida:
- Why low-speed shear reduces ignition energy and dust Low-speed shear limits impact energy, reduces frictional heating compared with high-speed fragmentation, and tends to create a coarser, more controlled cut. In practice, that can mean fewer hot spots and less airborne conductive fines—both of which matter when damaged cells can vent flammable gases. In a typical low-speed shear shredder, the goal is to cut predictably, not to pulverize.
- The risk profile: thermal runaway, HF corrosion, uptime and compliance The high-consequence events are not just fires. Thermal runaway can propagate; HF can injure people and corrode equipment; and an incident can stop production, trigger reporting obligations, and jeopardize permits.
- What this guide covers (controls, materials, monitoring) and what it avoids (proprietary settings) You’ll get a layered view of prevention, detection, and treatment controls, plus materials choices for HF exposure. What you won’t get are proprietary setpoints, vendor-specific recipes, or “magic numbers” that should be determined by your AHJ, your process hazards analysis (PHA), and validation testing.
Elementi essenziali di conformità
Shredding only at destination facilities
If you’re managing batteries under the federal universal waste framework, EPA has explicitly clarified that shredding is not an allowable management activity for universal waste handlers—it’s a destination-facility activity. In EPA’s own words, batteries can be shredded for recycling at a destination facility (e.g., a hazardous waste recycler or a RCRA-permitted TSDF), and after arrival the batteries are no longer regulated as universal waste in the same way.EPA’s lithium battery recycling regulatory status FAQ (PDF)
Conclusione chiave: If you’re writing SOPs for universal waste lithium battery shredding, treat shredding as a destination-facility operation and document the handoff and acceptance criteria accordingly.
Universal waste limits and roles
Universal waste is designed to streamline collection and management for common hazardous wastes (including batteries) while still requiring handling that prevents releases. The regulatory structure and definitions live in 40 CFR Part 273 universal waste standards. Because state programs can be more stringent, treat Part 273 as the federal baseline, then verify your state’s adopted (or expanded) requirements.
OSHA/NIOSH guidance for HF exposure
Hydrogen fluoride (HF) is a process hazard because it can appear during battery damage, overheating, or fire, and because it creates both acute injury risk and long-term corrosion challenges.
From a worker-protection standpoint:
| Fonte | Metrico | Value / reference |
|---|---|---|
| OSHA | Permissible Exposure Limit (Ceiling) | 3 ppm hydrogen fluoride (ceiling) — see OSHA hydrogen fluoride exposure limits |
| NIOSH | Emergency Response Card | Health effects & recommended limits — see NIOSH emergency response card for hydrogen fluoride |
| NIOSH | IDLH | Immediately Dangerous to Life or Health value — see NIOSH IDLH value for hydrogen fluoride |
⚠️ Attenzione: HF injury can be severe and sometimes delayed. Treat monitoring, PPE selection, emergency eyewash/shower readiness, and medical response planning as part of the process design—not as “EHS add-ons.”
In breve: battery shredding is a destination-facility activity under universal waste rules, and OSHA/NIOSH HF exposure limits should be treated as core process-design inputs, not just EHS paperwork.
Rischi nella triturazione delle batterie agli ioni di litio

Thermal runaway triggers and propagation
Thermal runaway can be initiated by internal short circuits, mechanical abuse, overheating, or defects. In a size-reduction environment, the relevant triggers are usually mechanical and electrical: crushing or shearing that bridges electrodes, damaged separators, and residual state-of-charge. Once venting starts, flammable gases can ignite if oxygen is present and there’s an ignition source.
NFPA’s public guidance on lithium-ion batteries is written for broader audiences, but the key point translates directly to recycling operations: batteries can ignite and create serious fire events, and they require dedicated handling rather than “standard waste” assumptions. NFPA guidance on lithium‑ion battery fire risk.
LiPF6 hydrolysis to HF and corrosion
Many LIB electrolytes use LiPF6. When moisture is present (humidity, wash water, fire suppression water, or damp feedstock), LiPF6 can hydrolyze and generate HF. For facilities, this is both a human exposure issue and an asset integrity issue: HF attacks glass, many elastomers, and can accelerate corrosion and pitting in susceptible alloys.
Mechanical and electrical hazards during size reduction
Even with “low-speed,” shredding creates classic industrial hazards:
- Mechanical pinch points and ejection risks at feed openings
- Stored-energy hazards from trapped modules that can spring or shift
- Rischi di scosse elettriche/arco elettrico da tensione residua e detriti conduttivi
- Rischi di esplosione di polveri/fiammate quando particelle conduttive fini si accumulano nel posto sbagliato
Un modo utile per gestire questo aspetto consiste nel trattare la cella del trituratore come un'unità di processo controllata, e non come una semplice “macchina”, con confini, sensori e interblocchi definiti.
In breve: I rischi legati alla triturazione delle batterie agli ioni di litio (LIB) spaziano dal runaway termico alla corrosione con formazione di acido fluoridrico (HF), fino ai normali rischi meccanici ed elettrici; considerare la cella del trituratore come un'unità di processo controllata è l'elemento che li unisce tutti.
Controlli ingegneristici per la prevenzione dell'accensione
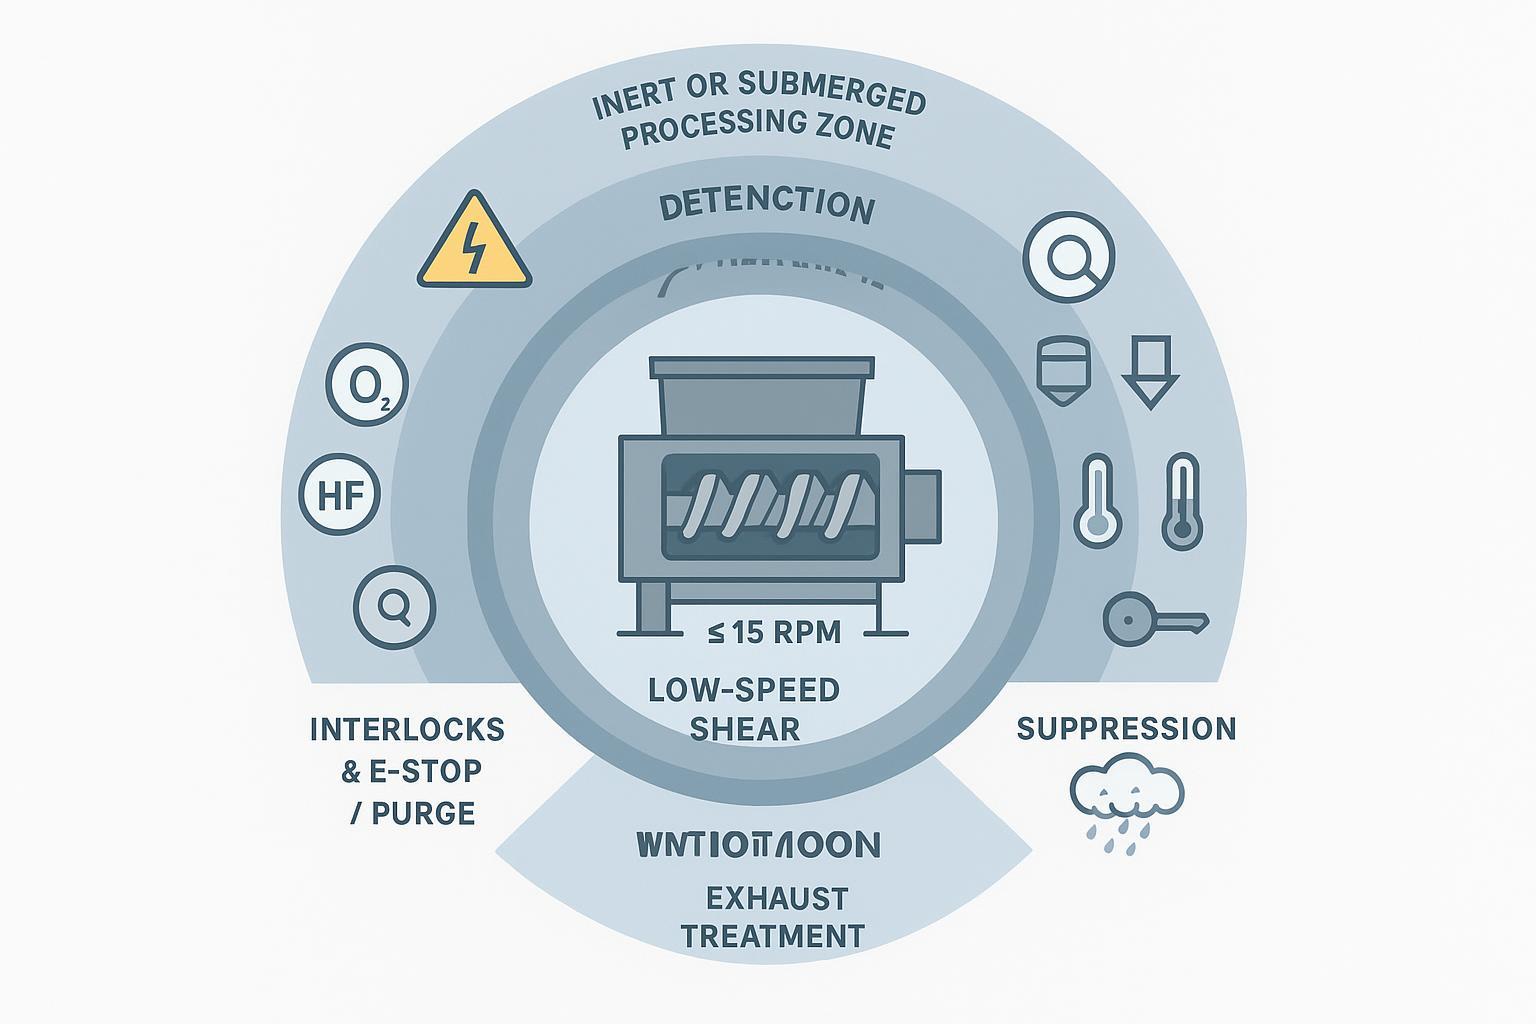
Controllo dell'atmosfera: inerte o sommerso
Se c'è una lezione di progettazione da trarre dagli incidenti legati alle batterie, è che la gestione dell'ossigeno è una strategia, non una tattica.
Due architetture comuni sono:
- Custodia inertizzata: La camera di triturazione e i volumi di trasferimento immediati sono sigillati e inertizzati (spesso con azoto) in modo che i vapori dell'elettrolita fuoriusciti abbiano meno probabilità di formare una miscela infiammabile.
- Processo sommerso / a umido: Alcune linee mantengono la zona di taglio sommersa o allagata per assorbire il calore, limitare la polvere sospesa nell'aria e ridurre il potenziale di accensione in fase vapore.
Nessuno dei due approcci è di tipo “installa e dimentica”. Il requisito pratico è la verifica: dimostrare che il controllo dell'atmosfera sia effettivamente mantenuto durante gli eventi transitori (cambi di alimentazione, inceppamenti, aperture di porte, stati di manutenzione).
Taglio a cesoia controrotante a ≤15 RPM e gioco
Perché l'enfasi della traccia su ≤15 RPM è importante: la bassa velocità dell'albero limita il trasferimento di energia cinetica e riduce la probabilità di trasformare il processo in una fresatura a impatto. Ma il controllo più sottile è la disciplina del gioco.
Il taglio a cesoia a bassa velocità funziona quando:
- Il processo favorisce un taglio controllato piuttosto che una rottura violenta
- Il trituratore non “martella” ripetutamente le celle intatte
- I giochi coltello-coltello e coltello-controcoltello sono costanti, verificati e mantenuti
La catena di tolleranze alla base di tale costanza del gioco — inclusi i richiami GD&T, l'accoppiamento selettivo dei distanziali e la verifica del TIR post-assemblaggio — è trattata in Accumulo delle tolleranze delle lame multialbero: controlli GD&T, accoppiamento selettivo dei distanziali e verifica del TIR post-assemblaggio.
Conclusione chiave: Per le LIB, la bassa velocità (“slow”) non è di per sé un controllo di sicurezza; bassa velocità + geometria di taglio controllata + giochi controllati + controllo dell'atmosfera costituiscono il pacchetto completo.
Rilevamento, interblocchi e soppressione ad acqua/nebbia
Il rilevamento è ciò che trasforma un processo pericoloso in un processo gestito.
Un sistema pratico di monitoraggio/interblocco include spesso:
- Monitoraggio dell'O2 (per verificare l'inertizzazione e rilevare l'ingresso di aria)
- Monitoraggio del CO (indicatore precoce di combustione)
- Monitoraggio dell'HF (per proteggere il personale e confermare le prestazioni di lavaggio dei gas dove installato)
- Temperatura in punti chiave (camera, cuscinetti, scarico, trasferimento a valle)
- Andamento della corrente / coppia del motore (indicatore di inceppamento e attrito anomalo)
Gli interblocchi dovrebbero essere progettati in base ai risultati, non agli allarmi:
- Allarme → arresto controllato o inibizione dell'alimentazione
- Allarme → spurgo inerte / sequenza di isolamento
- Allarme → attivazione di acqua/nebbia o diluvio (laddove la strategia antincendio dell'impianto lo preveda)
La documentazione dei coltelli per trituratori di Maxtor Metal segue una logica simile basata sui trend: i dati sull'usura e sul gioco vengono tracciati in ogni ciclo di manutenzione anziché essere verificati solo una volta al momento della messa in servizio.
Le linee guida dell'EPA per le batterie agli ioni di litio usate sottolineano una realtà pratica: le batterie al litio possono causare incendi durante la movimentazione e il trasporto, pertanto la prevenzione e la separazione sono fondamentali.Linee guida EPA sulle batterie agli ioni di litio usate.
Playbook di risposta (non numerico)
Per mantenere questa guida pratica senza pubblicare “numeri magici” non sicuri, utilizzare attivatori basati su trend e stati collegati a chiare azioni dell'operatore.
Se l'O₂ tende a salire / la pressione della camera varia (possibile ingresso di aria)
- Inibire l'alimentazione; mantenere la linea in uno stato controllato
- Verify door seals, inspection ports, and sampling-line integrity
- Restore inerting and confirm stability before resuming
If CO appears or rises (early combustion indicator)
- Stop feed and upstream conveying
- Follow the site’s escalation path (operator → EHS → incident response)
- Execute the predefined isolation / purge / suppression sequence for the shredder cell
If HF alarms or acid mist is suspected (exposure + corrosion risk)
- Stop feed; keep personnel out of the cell boundary until conditions are verified
- Confirm scrubber + mist eliminator function; inspect sample conditioning (filters, moisture separators)
- Resume only after the cause is identified and controls are restored
If chamber temperature rises abnormally (process upset)
- Stop feed; verify no mechanical binding or repeated “hammering” of intact cells
- Check bearing temperatures and exhaust temperature trends; inspect for abnormal friction sources
If motor current / torque becomes unstable (jam / abnormal friction)
- Stop feed; execute the jam-recovery procedure (do not force restart)
- Require post-event inspection and supervisor authorization before resuming
Nota: Treat transient states—door opening/closing, restart, material transition, and blockage recovery—as the highest-risk scenarios for drift, air ingress, and control-logic gaps. Validate interlocks specifically in these states during FAT/SAT and recurring EHS drills.
In breve: no single control is sufficient—low-speed shear, clearance discipline, atmosphere control, and outcome-based interlocks function together as one layered system.
Selezione dei materiali e delle lame
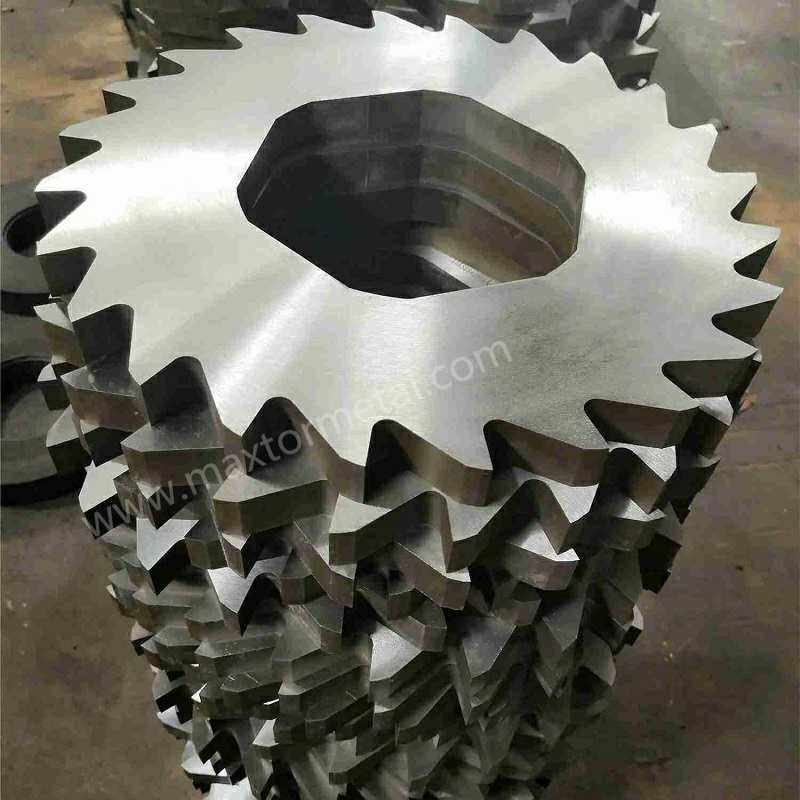
AISI 440C: wear benefits, HF limits, mitigations
AISI 440C is often chosen where wear resistance and edge retention matter, and it performs well in many abrasive, mixed-feed shredding environments. But HF changes the conversation.
Practical limitations in HF-exposed service:
- HF can accelerate corrosion and pitting at vulnerable sites (crevices, threads, under deposits)
- Corrosion can undercut the edge and degrade predictable wear patterns
Mitigations to consider:
- Keep HF in the gas path controlled with upstream scrubbing and mist elimination (don’t let acid mist become “ambient”)
- Favor designs that minimize crevices and trapped condensate
- Use inspection intervals and replacement criteria tied to measured corrosion, not calendar time
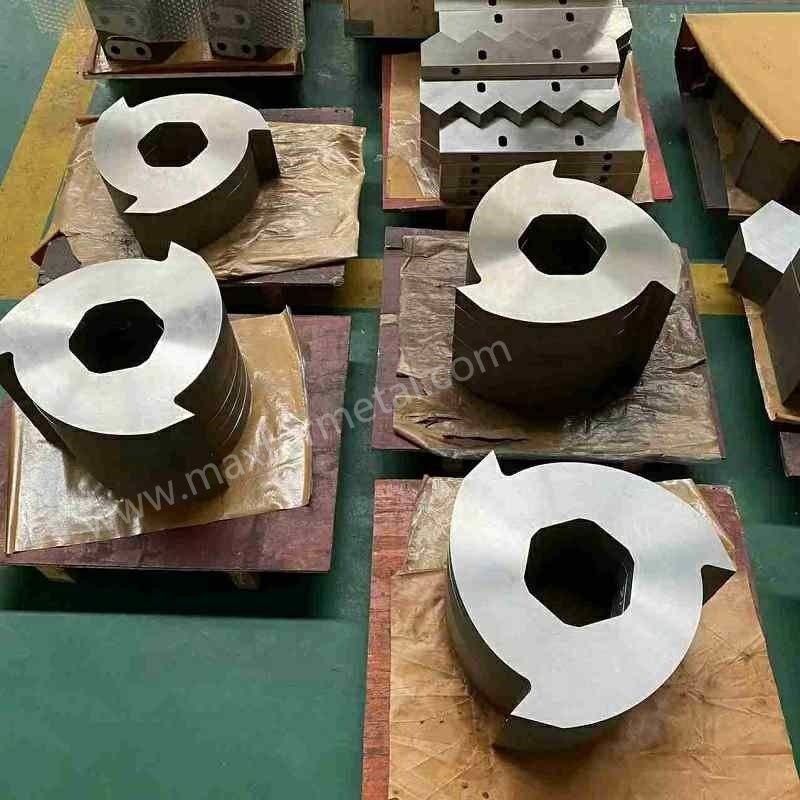
In programs Maxtor Metal has supported for corrosive-feed applications, knife deliveries included CMM dimensional reports and heat-treatment certifications — giving maintenance teams traceable baseline records for wear inspection and audit-ready commissioning.
Wetted components, seals, and coatings for HF
For wetted and condensate-prone areas (scrubber inlets, mist eliminators, drains, and any “cold spots” that condense acids), prioritize materials compatibility.
At a high level:
- Select elastomers and plastics based on verified HF compatibility in your concentration/temperature range
- Avoid mixed-metal galvanic couples in wet acidic zones
- Treat coatings as systems: surface prep, thickness control, holiday testing, and repair procedures matter as much as the nominal coating name
Maxtor Metal specifies wetted-component material compatibility at the design-review stage for corrosive-feed projects, rather than leaving it to field substitution after installation.
Installation tolerances and quick-change strategy
The fastest way to turn a safety design into an incident is to let installation drift.
A robust approach includes:
- Documented tolerances for knife seating, parallelism, and runout
- A repeatable quick-change procedure that preserves the critical geometry
- A verification step after every knife change (not just after “major” maintenance)
This is also where technical procurement and maintenance meet: if your replacement knives do not reliably meet the required tolerances, you inherit both uptime risk and hazard risk.
Maxtor Metal’s shredder knife line documents seating, parallelism, and runout tolerances as part of standard delivery, so this verification step doesn’t depend on the buyer reverse-engineering acceptance criteria.
For a complete incoming-inspection workflow covering GD&T spec control, CMM sampling plans, and MTR documentation for shredder knives, see Approvvigionamento di lame per trituratori aftermarket: Controllo specifiche, piano CMM, convalida MTR e verifica dell'accoppiamento funzionale..
In breve: 440C remains a strong wear-resistance choice for HF-exposed shredding, provided corrosion is managed through upstream scrubbing, crevice-minimizing design, and condition-based (not calendar-based) replacement.
Trattamento dell'aria e delle acque reflue per HF (Acido fluoridrico)
Two-stage wet scrubbing: venturi + packed tower
When HF and acid mists are credible byproducts, off-gas treatment is part of the process boundary.
A common high-level architecture is:
- Venturi scrubber (high-energy contact to capture fine droplets/particles and knock down soluble gases)
- Torre a riempimento (tempo di contatto aggiuntivo per il trasferimento di massa e la neutralizzazione)
La chimica esatta e gli obiettivi operativi sono specifici del sito, ma l'intento progettuale è universale: mantenere le specie corrosive e tossiche fuori dalle aree occupate e dalle apparecchiature a valle.
Eliminazione delle nebbie e monitoraggio continuo dell'HF
L'eliminazione delle nebbie è un aspetto facile da sottovalutare a livello di budget e costoso da ignorare.
Se la nebbia acida esce dallo scrubber:
- Corrode condotti e ventilatori
- Crea rischi di esposizione durante le attività di manutenzione
- Contamina i sensori e genera una falsa sicurezza
Laddove sia implementato il monitoraggio dell'HF, trattatelo come una funzione di sicurezza strumentata: rigore nella calibrazione, condizionamento del campione e risposte definite agli stati di guasto dei sensori.
Precipitazione dei fluoruri e gestione dei fanghi
L'abbattimento e la neutralizzazione convertono spesso l'HF gassoso in flussi di acque reflue contenenti fluoruri.
A livello concettuale, gli impianti pianificano comunemente:
- Fasi di precipitazione/neutralizzazione dei fluoruri (chimica scelta per soddisfare i requisiti di scarico)
- Separazione solido-liquido
- Gestione e smaltimento controllati dei fanghi contenenti fluoruri ai sensi delle normative vigenti sui rifiuti
Non trattatelo come un aspetto secondario legato ai servizi generali (“utilities”). Se la gestione delle acque reflue ha una capacità limitata, diventa un vincolo per la produttività.
In breve: Il trattamento dell'HF non termina all'uscita dello scrubber: l'eliminazione delle nebbie e la gestione dei fanghi contenenti fluoruri sono parti altrettanto portanti del sistema.
FAQ
D: Quali sono i principali rischi nella triturazione delle batterie agli ioni di litio?
Il runaway termico (fuga termica) e gli incendi sono i rischi principali, ma gli impianti affrontano anche rischi da gas di scarico tossici/corrosivi (incluso l'HF), rischi da polveri conduttive e pericoli elettrici/meccanici durante la riduzione dimensionale.
D: Perché il taglio cesoia a bassa velocità è più sicuro per la triturazione delle batterie agli ioni di litio?
Il taglio a bassa velocità riduce l'energia d'impatto e il riscaldamento da attrito rispetto alla frammentazione ad alta velocità, e tende a generare meno polveri sottili aerodisperse, specialmente se combinato con giochi controllati e controllo dell'atmosfera.
D: È possibile triturare le batterie agli ioni di litio secondo le norme sui rifiuti universali?
L'EPA ha chiarito che i gestori di rifiuti universali non possono triturare le batterie come attività di gestione; la triturazione finalizzata al riciclaggio può essere eseguita esclusivamente presso un impianto di destinazione autorizzato.
D: Quali sensori sono comunemente utilizzati in una cella di triturazione batterie inertizzata?
Gli impianti monitorano comunemente l'ossigeno (per verificare l'inertizzazione), il monossido di carbonio (indicatore di combustione), la temperatura e i trend della corrente/coppia del motore. Laddove l'HF rappresenti un rischio concreto, può essere aggiunto il monitoraggio dell'HF per la verifica dell'esposizione e degli scarichi.
D: Quali sono i limiti OSHA e NIOSH per l'esposizione al fluoruro di idrogeno (HF)?
L'OSHA indica un limite de esposizione ammissibile (PEL) di 3 ppm per il fluoruro di idrogeno (valore ceiling/tetto). Il NIOSH fornisce i limiti raccomandati e i valori di pianificazione del rischio acuto.
D: Como si forma l'HF durante la triturazione o il riciclaggio delle batterie agli ioni di litio?
L'HF può formarsi quando i sali dell'elettrolita come il LiPF6 reagiscono con l'umidità (umidità ambientale, acqua di lavaggio o acqua antincendio), e può anche essere generato durante eventi di surriscaldamento e incendi.
D: Qual è un modo pratico per controllare le emissioni di HF nella triturazione delle batterie?
Trattare il trituratore come un'unità di processo sigillata e convogliare i gas di scarico verso un sistema di lavaggio ad umido (wet scrubbing) con un robusto separatore di gocce (mist eliminator), supportato da procedure di monitoraggio e manutenzione che impediscano alla nebbia acida di migrare nelle aree di lavoro.
D: Quali KPI dovrei monitorare per rilevare anomalie tempestive durante la triturazione delle batterie?
Monitorare la stabilità della produttività (throughput), la deriva della granulometria (specialmente delle polveri sottili), il trend della corrente/coppia del motore, le temperature chiave (camera/scarico/cuscinetti) e i ppm di HF dove è installato il monitoraggio.
Conclusione
- Riepilogo: controlli per ridurre l'accensione, l'esposizione all'HF e i tempi di fermo/tonnellata Le linee di triturazione LIB più sicure non si affidano a un singolo controllo. Combinano cesoia a bassa velocità, atmosfera controllata (inerte o sommersa), monitoraggio di gas/temperatura/corrente con interblocchi, E soppressione + abbattimento (scrubbing) in modo che una cella difettosa diventi un'anomalia gestita, non un incidente.
- KPI: stabilità della produttività, controllo della granulometria, assorbimento di corrente, temperatura, ppm di HF Monitorate un piccolo set di segnali chiave (“verità”):
| KPI | Scopo |
|---|---|
| Stabilità della produttività | Rilevare derive di processo inspiegabili |
| Stabilità della distribuzione granulometrica | Intercettare picchi improvvisi di particelle fini |
| Andamento della corrente del motore | Indicatore del rischio di attrito/inceppamento |
| Temperatura (camera/scarico/cuscinetti) | Indicatore precoce di anomalie di processo |
| ppm di HF (ove misurato) | Esposizione sul luogo di lavoro e verifica degli scarichi |
Lo stesso rigore documentale che supporta la messa in servizio – record tracciabili delle lame, pacchetti QC a livello di lotto e rapporti CMM – è una pratica standard nella fornitura di lame per trituratori di Maxtor Metal; vedere la guida all'approvvigionamento pronta per gli audit per una struttura compatibile del dossier di ricezione.
- Prossimi passi: coordinamento con l'AHJ, test di convalida, aggiornamenti delle SOP Coordinatevi tempestivamente con l'AHJ e i referenti per le autorizzazioni, quindi convalidate i controlli con test controllati: scenari di perdita di inertizzazione, ripristino da inceppamento, stati di arresto e porta aperta, e test di funzionamento di sensori/interblocchi. Aggiornate le SOP in modo che la manutenzione e i cambi lama preservino le stesse tolleranze verificate e le funzioni di sicurezza. Quando perfezionate la documentazione di messa in servizio, può essere utile confrontare il modo in cui le tolleranze e l'ispezione delle lame vengono specificate nella pratica; le specifiche di tolleranza e ispezione delle lame per trituratori forniscono esempi concreti di terminologia sulle tolleranze e metodi di ispezione.
Jerry Chu — Specialista del Supporto Tecnico, Servizio Post-vendita, Maxtor Metal. Jerry vanta 10 years di esperienza sul campo in diversi settori (produzione della carta, riciclaggio/triturazione della plastica, taglio longitudinale dei metalli, lavorazione del legno) aiutando a risolvere problemi pratici di taglio come bave, polvere eccessiva e qualità di taglio instabile.
Certificazioni: PMP, CMRP.
Revisione, scopo e versione
- Ambito: Guida alle migliori pratiche a solo scopo informativo per la pianificazione ingegneristica/EHS. Non sostituisce l'analisi dei rischi specifica del sito, le istruzioni dell'OEM o i requisiti dell'Autorità Competente (AHJ).
- Come usare: Validate controls, interlocks, and operating procedures through PHA/HAZOP and commissioning tests (FAT/SAT) before production.
- Versione: v1.1
- Last updated: 2026-07-12
Snapshot di validazione (anonimizzato): Logica di interblocco e monitoraggio multiparametrico
The following anonymized commissioning snapshot illustrates how facilities commonly verify interlocks and multi-parameter monitoring logic without disclosing sensitive setpoints or control code.
Obiettivo
Verify that the interlock stack can detect abnormal conditions and maintain the intended safety boundary during transient states—not merely that individual sensors function in isolation.
Covered signals (trend-based)
- O₂ trend
- CO trend
- HF monitoring effectiveness (sampling integrity + conditioning)
- Shredder chamber temperature
- Main motor current/torque trend
- Conveyor synchronization status
Method (as part of SAT)
Validation ran across multiple shifts and included typical operating states:
- Normal continuous feeding
- Simulated high-SOC battery mix-in scenario
- Blockage recovery
- Restart after shutdown
- Maintenance door open/close confirmation
- N₂ system switching drill
- Sensor inspection and alarm-function checks
All alarms and responses were compared using PLC event logs and SCADA historical trends, with emphasis on Sequence of Events (SoE) correctness rather than chasing fixed numeric targets.
Observed learnings (trend-level)
- Door open/close produced the clearest transient response: O₂ exhibited brief fluctuations and chamber pressure shifted slightly after door closure—highlighting that seal recovery speed can be more critical than machine response time.
- Blockage recovery showed higher process variability: after clearing a jam, motor current fluctuations increased, chamber temperature rose temporarily, and gas-trend stability degraded for a short period—making recovery phases a priority target for interlock protection.
- Acid mist influenced sampling maintenance intervals: after continuous operation, HF sampling remained functional, but sampling filters accumulated deposits and moisture separators required earlier maintenance; maintenance intervals were adjusted accordingly.
- Operator behavior changed alarm frequency: gradual feed reintroduction reduced nuisance current alarms compared with “full-load immediately” restart behavior; SOPs were updated and operator simulation training was added.
Automatic actions on interlock activation (generic)
- Stop material feeding and upstream conveying
- Maintain shredder rotation per the programmed safe sequence
- Activate suppression and/or inerting support where applicable
- Notify operator and EHS
- Require alarm acknowledgment before restart
- Record complete event history for investigation
Post-validation improvements (examples)
- Door seal inspection strengthened; gasket replacement checklist added
- Sampling-line cleaning frequency increased; routine sensor-response verification added
- Restart confirmation logic added to prevent immediate full-feed after an alarm clears
- Training expanded for blockage recovery, maintenance restart, and alarm acknowledgment
In breve: transient states—door openings, restarts, and blockage recovery—produced the largest deviations in this SAT validation, making them the priority target for interlock testing.
Public-information limits
Public summaries typically avoid disclosing: numeric setpoints (O₂/CO/HF), control code, SIS configuration, N₂ flow strategy, suppression start conditions, SOC ratios, customer throughput, equipment models, and detailed time-stamped event timelines.
Riferimenti e norme (selezionati)
Government / official guidance
- EPA — Lithium Battery Recycling Regulatory Status (FAQ PDF). https://rcrapublic.epa.gov/files/14957.pdf
- eCFR — 40 CFR Part 273: Standards for Universal Waste Management. https://www.ecfr.gov/current/title-40/chapter-I/subchapter-I/part-273
- OSHA — Hydrogen Fluoride: Exposure Limits. http://www.osha.gov/chemicaldata/622
- NIOSH — Emergency Response Card: Hydrogen Fluoride. https://www.cdc.gov/niosh/ershdb/emergencyresponsecard_29750030.html
- NIOSH — IDLH: Hydrogen fluoride. https://www.cdc.gov/niosh/idlh/7664393.html
- NFPA — Lithium‑ion battery fire risk (public guidance). https://www.nfpa.org/education-and-research/energy-transition/lithium-ion-batteries
- EPA — Used lithium‑ion batteries (handling and fire-prevention guidance). https://www.epa.gov/recycle/used-lithium-ion-batteries
Standards bodies (for further reading and project-specific compliance mapping)
- NFPA — Codes & standards catalog (includes fire protection and related standards). https://www.nfpa.org/codes-and-standards
- UL Standards — Standards catalog (includes battery safety standards; confirm the exact applicable standard(s) for your products and process). https://www.ulstandards.com/
- IEC — Standards catalog (international electrotechnical standards; confirm applicability). https://www.iec.ch/standards
- ANSI — Standards catalog (U.S. national standards portal). https://www.ansi.org/standards

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean