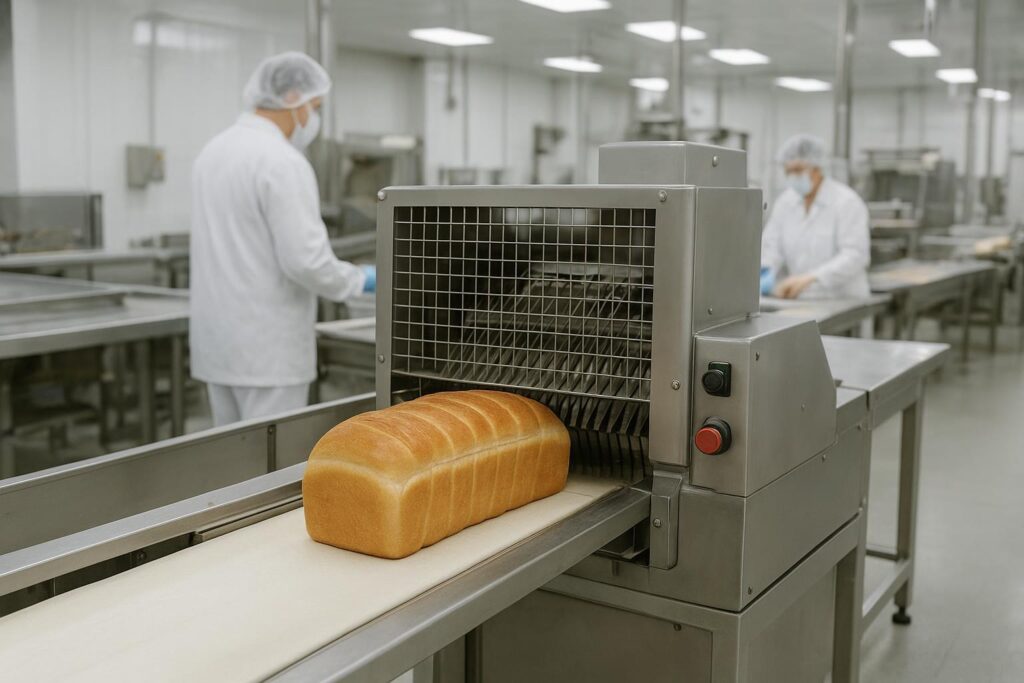
اختيار صلب الشفرات لـ شفرات تقطيع المواد الغذائية ليس قرارًا بسيطًا يتعلق بالمواد الاستهلاكية. إذا كنت تقارن صلب شفرات تقطيع الخبز الخيارات المتاحة لدى الموردين، فأنت بحاجة إلى مواصفات تتحمل عمليات التطهير الفعلية وفترات التشغيل الحقيقية. في خطوط الإنتاج عالية الإنتاجية (600-1200 رغيف/ساعة)، تحدد مادة الشفرة أربع نتائج تظهر في كل نوبة عمل: مظهر الشريحة، وتوليد الفتات، وجهود التطهير، والتوقفات غير المخطط لها.
تساعد الشفرة التي تحافظ على حدتها وتقاوم التآكل في التحكم في تفاوت السماكة، والتمزق، وتراكم الفتات. أما الشفرة التي تفقد حدتها مبكرًا - أو تصدأ أثناء روتين الغسيل والتنظيف - فتتحول إلى مشكلة في الكفاءة الإجمالية للمعدات (OEE) وصداع يتعلق بالامتثال للمعايير.
هذا الدليل مخصص للمخابز الصناعية وفرق مصنعي المعدات الأصلية (OEM) لآلات تقطيع الخبز الذين يحددون أو يؤهلون شفرات التقطيع للإنتاج المستمر. النطاق محدد بدقة عن قصد: شفرات التقطيع الملامسة للأغذية المستخدمة في خطوط الخبز الصناعية التي تنتج ما يقرب من 600-1200 رغيف/ساعة، حيث تحتاج إلى تصميم صحي ملائم وتكلفة إجمالية يمكن التنبؤ بها.
سنستخدم نفس معايير القرار التي تهتم بها فرق الإنتاج وضمان الجودة (QA) لديك:
- معدل الفتات (سرعة تراكم الفتات وحجم إعادة العمل/التنظيف الذي يتطلبه)
- تفاوت السماكة (الاتساق بين شريحة وأخرى مع تآكل الشفرات)
- ملاءمة عمليات التطهير (سلوك التآكل تحت تأثير المنظفات وأوقات التلامس الخاصة بك)
- التكلفة الإجمالية للملكية (TCO) (تكلفة الشفرة + عمالة الشحذ/الاستبدال + مخاطر التوقف عن العمل)
أهم النقاط
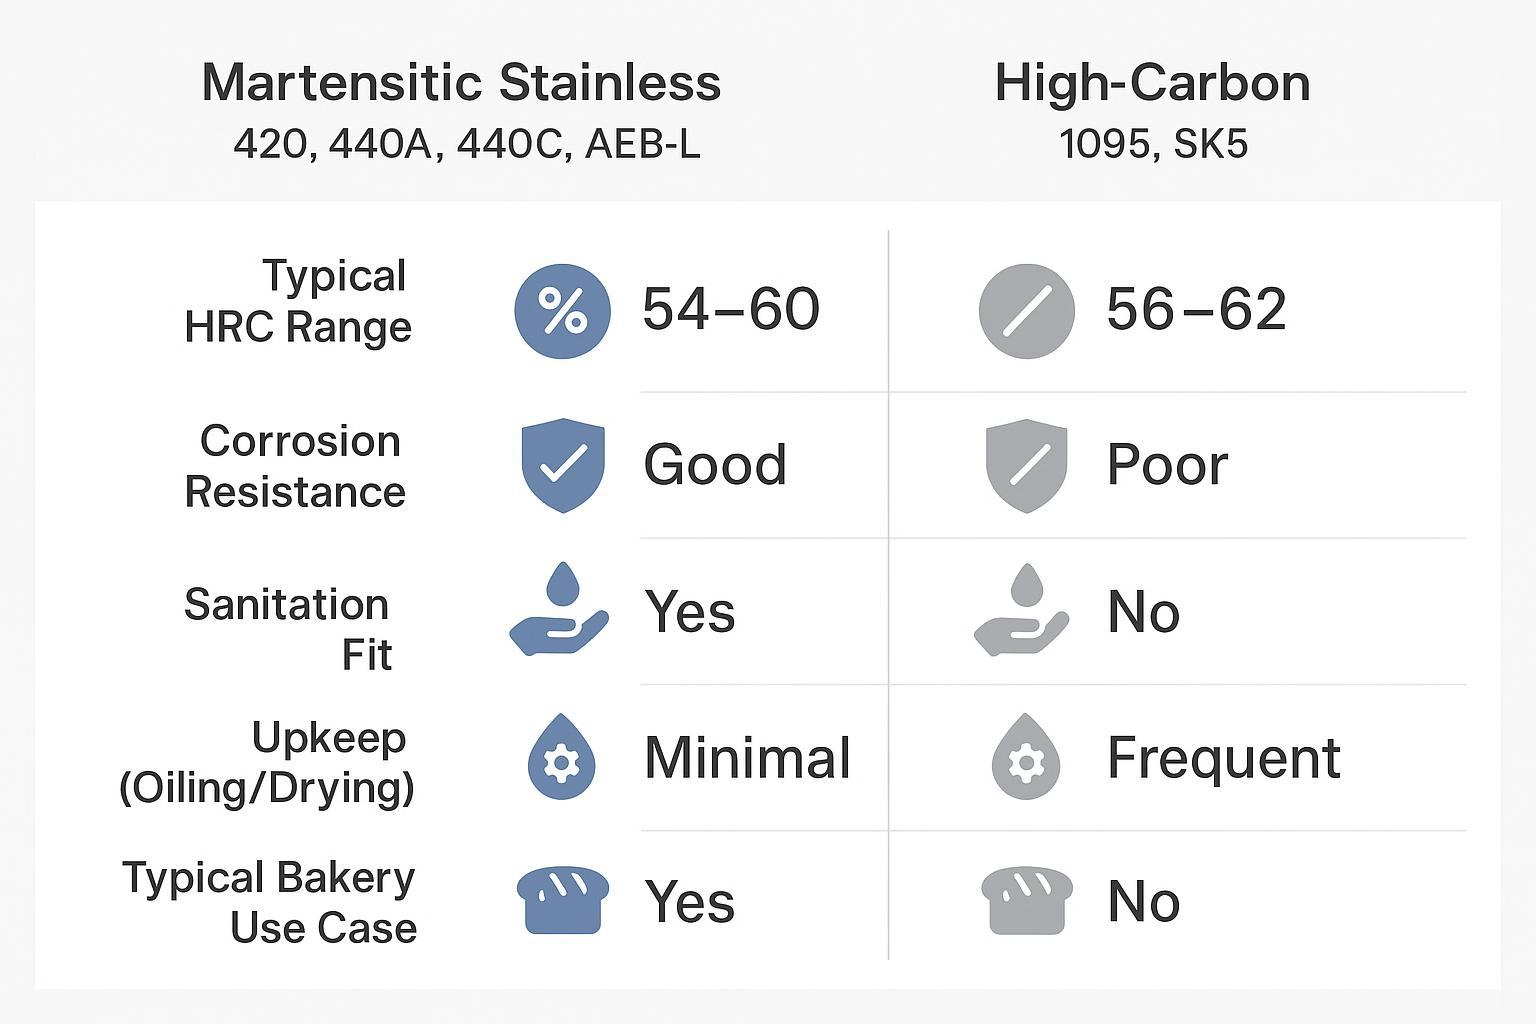
- بالنسبة لمعظم المخابز، فإن الصلب المقاوم للصدأ المارتنزي الأساسي (عادةً من الفئة 420/440-series) هو نقطة البداية الأكثر أمانًا لملاءمة عمليات التطهير والصيانة التي يمكن التنبؤ بها.
- اتساق الصلابة والمعالجة الحرارية غالبًا ما تكون أكثر أهمية من درجة الصلب نفسها - خاصة عندما تتحكم في معدل الفتات وتفاوت السماكة على مدار فترات التشغيل الطويلة.
- يمكن للصلب عالي الكربون (1095/SK5) أن يقطع بقوة، ولكنه غير مناسب لـ التطهير الرطب ما لم يكن لديك روتين صارم لمقاومة الصدأ وتعرض خاضع للرقابة.
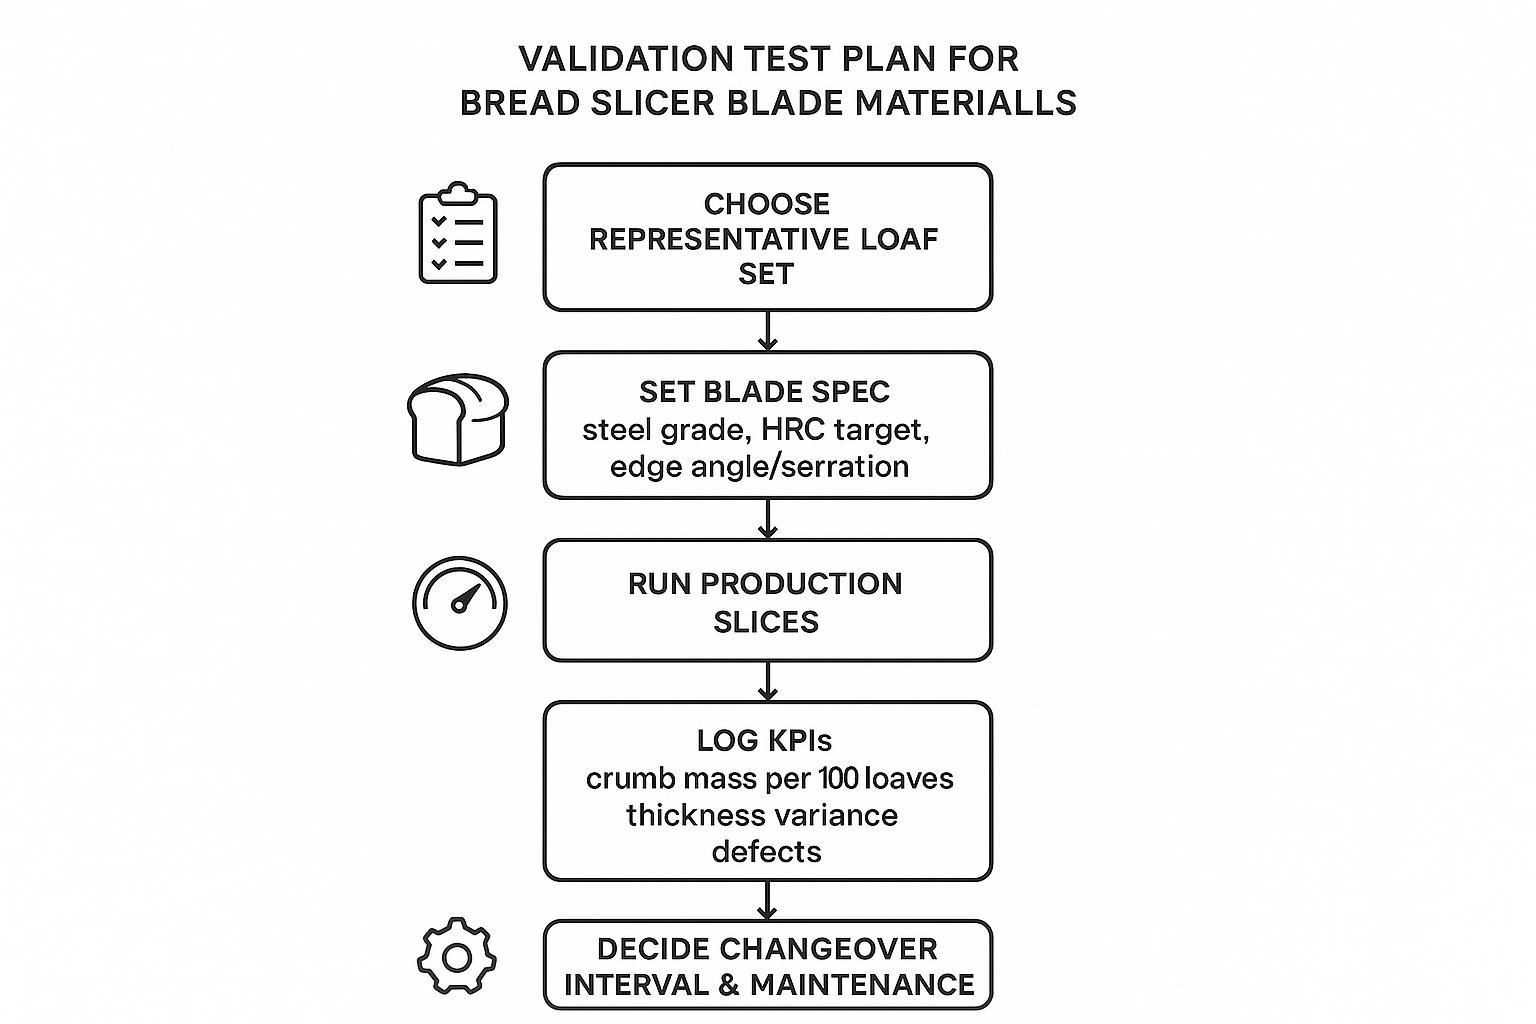
- قم بالتحقق من خيارات الصلب من خلال تجربة قصيرة وقابلة للقياس: مجموعة أرغفة ثابتة، وهندسة حافة ثابتة، وتسجيل كمية الفتات وتفاوت السماكة، ثم تحديد فترة الاستبدال.
أساسيات المواد لشفرات تقطيع المواد الغذائية

إن اختيار المواد لشفرات التقطيع هو في الواقع ثلاثة قرارات مترابطة:
- عائلة الصلب (الصلب المقاوم للصدأ المارتنزي مقابل الصلب عالي الكربون)
- مستهدف المعالجة الحرارية (خاصة الصلابة واستقرار التخمير)
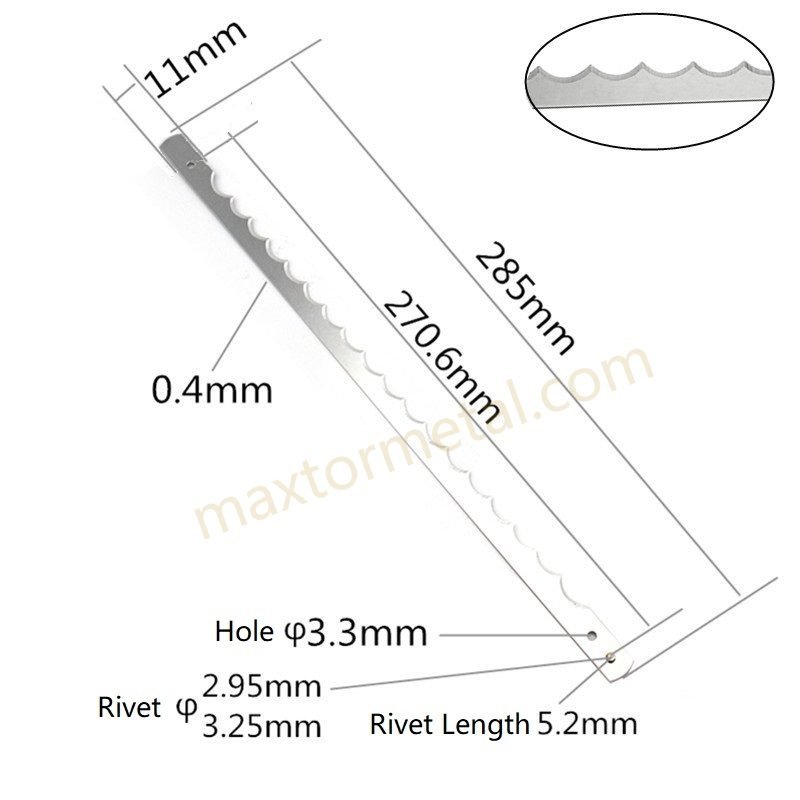
- هندسة الحافة (نمط التسنن، وزاوية الحافة، والتشطيب السطحي)
إذا قمت بتغيير أي من هذه العوامل، فقد يتغير معدل الفتات واستقرار سماكة الشريحة حتى لو ظل كل شيء آخر في آلة التقطيع دون تغيير.
خيارات الصلب المقاوم للصدأ المارتنزي
يعتبر الصلب المقاوم للصدأ المارتنزي شائعًا لحواف القطع. عمليًا، توحد العديد من المصانع استخدام شفرات تقطيع من الصلب المقاوم للصدأ المارتنزي لتسهيل مراقبة النظافة الصحية وتخزين قطع الغيار، حيث يمكن معالجتها حراريًا للوصول إلى صلابة مفيدة مع الاستمرار في تقديم مقاومة للتآكل مقارنة بالصلب الكربوني.
من الناحية العملية للمخابز:
- متغيرات 420 / SUS420 غالبًا ما تُستخدم عندما تكون مقاومة التآكل وسهولة التطهير هما الأهم، مع عمر افتراضي متوسط للحافة.
- 440A / 440C هي خيارات “ترقية” نموذجية عندما تحتاج إلى احتفاظ أطول بالحد دون الابتعاد عن الصلب المقاوم للصدأ.
- AEB-L غالبًا ما يُناقش للحصول على حواف دقيقة ومستقرة. بالنسبة لمصنعي المعدات الأصلية (OEMs)،, فولاذ شفرات التقطيع AEB-L يمكن أن يكون خيارًا جذابًا عندما تحتاج إلى المتانة عند الحافة الدقيقة، ولكن فقط إذا كان بإمكانك التحكم في المعالجة الحرارية والتجليخ.
لا تعتمد بشكل مفرط على أسماء درجات الفولاذ وحدها. يمكن لموردين شحن شفرات “440C” بأداء مختلف تمامًا إذا اختلفت المعالجة الحرارية، أو المعالجة بالتبريد الشديد (cryo) (عند استخدامها)، والتجليخ النهائي.
حقيقة أساسية تؤثر على المشتريات: خيارات الفولاذ المقاوم للصدأ ذات الصلابة العالية يمكن أن تحسن من عمر الحافة، ولكنها قد تصبح أيضًا أقل تسامحًا إذا لم يكن إعداد آلة التقطيع مستقرًا (المحاذاة، الشد، التحكم في درجة حرارة رغيف الخبز). لهذا السبب يجب عليك ربط تغييرات المواد بخطة تحقق، وليس بمجرد ادعاء بوجود “أفضل فولاذ” فردي.
خيارات الفولاذ عالي الكربون
الفولاذ عالي الكربون مثل 1095 و SK5 يمكن معالجته حراريًا للوصول إلى صلابة عالية وغالبًا ما يمنح شعورًا بـ “الحدة الفائقة” أثناء القطع.
في إنتاج المخبوزات، الميزة واضحة ومباشرة: يمكن للشفرات عالية الكربون الحفاظ على اختراق القشور والأسطح المليئة بالبذور لفترة أطول في بعض الظروف. أما العيب فواضح ومباشر أيضًا: فهي تتميز بـ مقاومة ضعيفة للتآكل, ، لذا فهي تعتمد على التزام صارم بالتجفيف/التزييت والتعرض الكيميائي الخاضع للرقابة.
إذا كان برنامج التطهير لديك يتضمن الغسيل الرطب، أو الرطوبة الراكدة، أو المواد الكيميائية التي تحتوي على الكلور، فإن الفولاذ الكربوني سيكون أول ما يسبب لك المشاكل—مع ظهور بقع صدأ يمكن أن تتطور من مجرد مظهر خارجي سيئ إلى خلل وظيفي (زيادة الاحتكاك، التصاق الشوائب، وتدهور الحافة).
كمرجع عام، فإن مقارنات المواد مثل مناقشة MWalloys حول "الفولاذ عالي الكربون 1095 مقابل الفولاذ المقاوم للصدأ 440/440C” (2026) تسلط الضوء على هذه المقايضة الأساسية: يمكن للفولاذ الكربوني أن يقطع بشكل جيد، ولكن خطر التآكل هو الضريبة التي تدفعها في البيئات الرطبة. للحصول على مناقشة تركز على المخابز حول هذه المقايضة نفسها، راجع نظرة عامة من MAXTOR METAL حول الفولاذ المقاوم للصدأ مقابل الكربون.
ملحوظة: عند تقييم أي إرشادات من الموردين (بما في ذلك إرشاداتنا)، استخدم التجارب الميدانية في المصنع ومراجع النظافة/التآكل الخارجية للتحقق من الافتراضات—خاصة إذا كان التطهير لديك يشمل مواد كيميائية تحتوي على الكلور أو غسيلًا رطبًا متكررًا.
أساسيات المعالجة الحرارية
بالنسبة لشفرات التقطيع، فإن المعالجة الحرارية ليست مجرد ميزة “إضافية”. بل هي ما يحدد ما إذا كان الفولاذ الذي حددته سيتحول إلى جزء إنتاجي ذي أداء مستقر وقابل للتكرار.
كحد أدنى، يجب أن تحدد مواصفات المعالجة الحرارية الخاصة بك ما يلي:
- نطاق الصلابة المستهدف (HRC) والتفاوت المقبول (نطاق صلابة الشفرة HRC الخاص بك)
- طريقة اختبار الصلابة وأخذ العينات (لكل دفعة، لكل شريط، لكل شفرة—أيًا كان ما يتوافق مع مستوى المخاطر لديك). بالنسبة لصلابة روكويل (Rockwell)، تشمل المعايير الشائعة المشار إليها ISO 6508 و ASTM E18.
- التحكم في عملية المراجعة (Tempering) (لأن نفس الدرجة عند درجات مراجعة مختلفة يمكن أن تغير المتانة واستقرار الحافة)
ملاحظة نقطة البداية النموذجية: تعامل العديد من فرق المخابز اختيار درجة الفولاذ (مثل 420 مقابل 440A/440C) كفلتر أول، ثم تحدد نطاق HRC وتتحقق منه مقابل معدل الفتات ومستهدفات تفاوت السماكة على آلة التقطيع الخاصة بها. لا تتعامل مع أي رقم صلابة “نموذجي” كمتطلب عالمي—فشكل الحافة الهندسي، ودرجة حرارة الرغيف، والمحاذاة يمكن أن تؤثر بشكل كبير على النتائج.
الصلابة ليست المتغير الوحيد، ولكنها أداة تحكم مفيدة: عادةً ما تقاوم الحواف الأكثر صلابة التآكل لفترة أطول، ولكنها قد تكون أكثر عرضة للتثلم أو التلف الدقيق المبكر عندما لا تكون المحاذاة دقيقة أو عندما يتم تقطيع الأرغفة وهي ساخنة جدًا.
من منظور تأهيل الموردين، ستحتاج أيضًا إلى دليل على أن المورد يمكنه تنفيذ المعالجة الحرارية باستمرار. على سبيل المثال، تصف MAXTOR METAL (راجع منتجات MAXTOR METAL لشفرات تقطيع الخبز والسكاكين ذات الصلة) دعم اختيار المواد والفحوصات أثناء العملية بما في ذلك فحص الصلابة على صفحة السكاكين الدائرية المخصصة, وهي نوع القدرة التي ترغب في التحقق منها أثناء عملية التأهيل (اطلب تقارير الصلابة وقابلية التتبع لعيناتك التجريبية).
الأداء والنظافة الصحية

هناك سببان يجعلان من الضروري التعامل مع الأداء والنظافة معًا:
- الشفرة التي تقطع بنظافة تقلل من الفتات والشوائب، مما يقلل من عبء التطهير.
- الشفرة التي تتعرض للتآكل أو التنقر يمكن أن تتحول إلى خطر على التحقق من التنظيف، ويمكن أن تزيد أيضًا من الاحتكاك، مما يسرع من عيوب التقطيع.
عمر الحافة وجودة التقطيع
لا يظهر “الاحتفاظ بالحافة” لخط الإنتاج لديك كخاصية ميتالورجية مجردة، بل يظهر على شكل:
- المزيد من الفتات المتراكم في شبكة التقطيع والواقيات التالية في خط الإنتاج
- تمزق أو حواف غير مستوية (خاصة في المنتجات ذات القشرة الصلبة)
- انحراف السماكة على مدار دورة التشغيل مع تغير مقاومة القطع
Industrial slicing guidance consistently points back to blade condition and setup. For example, troubleshooting advice for industrial bread slicers notes that dull or worn blades increase resistance and contribute to uneven cuts and debris accumulation (see Hanzun’s bread slicer troubleshooting guide (2026)).
Material affects how fast you reach that dullness threshold, but geometry and setup decide how that threshold behaves in your reality:
- A geometry that cuts with lower drag can stay acceptable longer even when conditions aren’t perfect.
- Misalignment, incorrect tension, or slicing bread that’s too hot can mask or amplify material differences.
If you’re comparing steels, keep the rest of the system stable during trials: same serration profile, same edge angle, same loaf temperature window, and the same tension/alignment checks. A practical overview of industrial bread blade types and selection factors is also covered in MAXTOR METAL’s bread cutting blades comparison.
أهم النقاط الرئيسية: If your KPI is thickness variance, “steel choice” is never a solo variable. Control edge geometry and setup, then evaluate steel.
Sanitation, corrosion, compliance
Food plants punish metals in two ways: moisture and chemistry.
Even stainless steels can corrode if exposed to the wrong cleaners or if residues sit in dead zones. Food Safety Magazine’s article “In the Food Plant: Danger of Corrosion when Welding Stainless Steel” (2014) is a useful reminder that salts, fabrication quality, and surface condition matter in real plants—not just in lab charts.
For day-to-day prevention, guidance like NAFEM’s "8 Ways to Protect Stainless Steel” (2024) aligns with what bakery teams already know but sometimes can’t fully enforce under production pressure: choose the right cleaners, clean with proper tools, rinse thoroughly, and avoid leaving aggressive chemistries on the surface.
Here’s how this translates into steel selection for slicer blades:
- If your sanitation includes wet washdown, stainless martensitic options are usually the practical baseline.
- If your sanitation includes chlorine-containing chemistries, even stainless can pit if dwell time and rinse/dry discipline aren’t controlled.
- If your sanitation involves standing moisture (drains, enclosures, condensation), high-carbon steels become a high-maintenance risk.
Compliance is rarely about a single certificate on a blade. In audits, HACCP sanitation for slicer blades is judged by whether your cleaning method controls corrosion, residues, and debris buildup consistently. Corrosion that creates rough surfaces, discoloration, or residues is hard to defend—especially if it leads to debris accumulation or frequent corrective maintenance.
الصيانة والتكلفة الإجمالية للملكية
TCO for slicer blades is not the purchase price. It’s:
- Blade price
- Changeover labor
- Sharpening or replacement schedule
- Lost production during setup and cleaning
- Quality losses (crumbs, rejects, customer complaints)
Treat blade changes as a planned interval like any other consumable change, and build that interval from measurable line data.
Slice thickness can drift with multiple variables, not just blade wear. Baking Business reported that factors like product temperature, blade tension, blade temperature, and positioning affect slice thickness on industrial slicers (see “Slaying bread slicing errors” (2019)). If you don’t stabilize those, you’ll blame the steel for a problem caused by setup.
الاختيار والتحقق من الصلاحية
A good steel decision does two things at once:
- It fits your sanitation reality.
- It produces stable slice KPIs at a planned changeover interval.
Baseline vs upgrade choices
Start with a baseline that reduces risk, then upgrade only when the data shows the upgrade pays.
Baseline (most lines): martensitic stainless
- Use a martensitic stainless baseline when the plant runs wet sanitation, has frequent changeovers, or needs a predictable compliance story.
- The baseline is usually a 420/440-family decision depending on how abrasive your products are and how long you need to run between changes. Many teams start with the practical framing: 420 vs 440C slicer blades—then confirm the choice with KPI data and sanitation fit.
Upgrade path: higher edge stability within stainless
- If crumbs increase too fast or thickness variance grows before your planned changeover window, upgrading within stainless (e.g., toward higher edge-life options in the 440 family, or exploring AEB-L where supply and heat-treat control are strong) is typically the next step.
- The point of the upgrade is not “harder is always better.” It’s “longer acceptable KPI window without increasing breakage, sanitation issues, or sharpening complexity.”
Where high-carbon can make sense (with clear constraints)
- High-carbon steels (1095/SK5) can be considered where the sanitation process is dry or tightly controlled, and where the operation is willing and able to prevent corrosion consistently.
- If you can’t guarantee drying and protection after cleaning, carbon steels tend to fail the hygiene fit test even when they cut well.
In practice, many OEM and plant teams also need a supplier that can execute the spec consistently and document it. Without turning this into a sales pitch: capabilities like controlled heat treatment, grade selection support, and in-process hardness checks are relevant selection criteria. If you’re qualifying any supplier, treat documentation (material certs, hardness reports, batch traceability) as part of the blade spec—not an afterthought. For OEM drawings or retrofit patterns, a supplier’s ability to build from prints or samples matters as much as the steel family (see شفرات مخصصة MAXTOR METAL).
Setup parameters to test
If you want a fair comparison between steels, lock the parameters that can otherwise dominate your results.
Test setup parameters to define before the trial:
- Loaf set: include at least one soft sandwich product and one higher-resistance product (crusty, seeded, or high-inclusion).
- Loaf temperature window: define “slice at” temperature range and enforce it.
- هندسة الشفرة: serration type and pitch, edge angle, and surface finish.
- Hardness target (HRC): set a range per steel, not a single value.
- Slicer settings: tension, guides, pressure belts, and alignment checks.
- Cleaning cycle: match your real sanitation SOP (chemistry + dwell time + rinse/dry steps).
This is also where OEMs can align design intent with plant reality: if the guide system is sensitive to certain blade stiffness or thickness tolerance, treat that as a qualification criterion.
KPIs and changeover planning
Choose KPIs that can be measured quickly and that correlate with what your customers complain about.
Common KPI set for slicer-blade validation:
- Crumb mass per 100 loaves (or per shift) under standardized collection method
- تفاوت السماكة (e.g., standard deviation across a defined sample size)
- Defect rate (tearing, ragged edges, compressed slices)
- Cleaning burden (time-to-clean slicer head to acceptable condition)
- وقت التغيير (blade swap + re-tension/alignment + first-good verification)
Then define the changeover interval based on when KPIs cross your “unacceptable” threshold, not when the blade looks worn.
الامتثال لمعايير الاتحاد الأوروبي ومراجع التصميم الصحي (كيفية استخدامها)

This article is a technical best-practices guide, not legal advice. If you’re specifying شفرات التقطيع الملامسة للأغذية for the EU, it helps to map your blade spec and your supplier documentation to a few widely used frameworks:
- EU Framework Regulation (EC) No 1935/2004 (Food Contact Materials): your baseline principle is that materials must not transfer constituents to food in quantities that could endanger health, cause unacceptable changes in food composition, or impair organoleptic characteristics.
- Good Manufacturing Practice: Regulation (EC) No 2023/2006: use this when you audit whether a blade supplier has controlled processes, traceability, and consistent inspection routines.
- Metals & alloys guidance (Council of Europe CM/Res(2020)9 + EDQM Technical Guide: Metals and Alloys used in Food Contact Materials and Articles, 2nd ed., 2024): these references are commonly used for metals/alloys and discuss release testing approaches and Specific Release Limits (SRLs) for metal elements.
- Hygienic design guidance (EHEDG — Hygienic Design Principles): use this to pressure-test whether your blade design, surface condition, and equipment interfaces are compatible with cleanability (for example, minimizing crevices and avoiding surface conditions that make residues harder to remove).
How to apply these references in practice:
- Add a compliance pack to your blade RFQ: request material certificates, batch traceability, hardness inspection records, and a brief statement of intended food-contact use conditions.
- Tie your verification plan to test methods: تحديد اختبار الصلابة وفقًا لـ ISO 6508 / ASTM E18 (Rockwell)، وتحديد طرق تقييم التآكل التي تتوافق مع واقع التعقيم لديكم (على سبيل المثال، إجراءات اختبار رذاذ الملح مثل ISO 9227 / ASTM B117 عند الاقتضاء).
- التحقق المتبادل من مخاطر كيمياء التعقيم: إذا كانت المنظفات المستخدمة لديكم تحتوي على الكلور أو كان هناك خطر رطوبة راكدة، فعليكم معاملة سلوك التآكل/التنقير كبند خطر خاضع للرقابة في نظام HACCP والتحقق من صحته باستخدام إجراءات التشغيل القياسية (SOP) الفعلية لديكم (الكيمياء، وقت التلامس، الشطف، وخطوات التجفيف).
لا تحل هذه المراجع محل أعمال التحقق الخاصة بمصنعكم، ولكنها تساعد في جعل اختيار المواد وتأهيل الموردين أكثر قابلية للدفاع والتكرار عبر المواقع المختلفة.
الخاتمة
المسار العملي منخفض المخاطر لمعظم المخابز التجارية هو:
- استخدام الصلب المقاوم للصدأ المارتنزي الأساسي لشفرات التقطيع الملامسة للأغذية، ثم الترقية ضمن فئة الفولاذ المقاوم للصدأ عندما تتطلب أهداف طول التشغيل وعتبات مؤشرات الأداء الرئيسية (KPI) ذلك.
- عاملوا الفولاذ عالي الكربون كخيار متخصص. إذا كان التعقيم لديكم رطبًا أو يعتمد بكثافة على المواد الكيميائية، فعادةً ما يكون هذا الخيار غير مناسب لأن التآكل يصبح التكلفة الخفية.
الخطوات التالية واضحة وقابلة للقياس:
- إجراء تجربة ريادية على منتجات ممثلة (رغيف طري واحد ورغيف صلب واحد على الأقل)، باستخدام هندسة ثابتة ومستهدف HRC محدد.
- تسجيل مؤشرات الأداء الرئيسية (KPIs) المهمة — معدل الفتات وتباين السماكة — ثم تحديد فترة استبدال تحافظ على جودة الشرائح والفعالية الإجمالية للمعدات (OEE).
- مواءمة مواصفات الشفرة وحزمة الوثائق مع توقعات HACCP ودورات المشتريات (شهادات المواد، تقارير الصلابة، وقابلية التتبع للقمصان التجريبية).
إذا كنتم ترغبون في دورة تأهيل أسرع، فابدأوا بتوحيد نموذج الاختبار وقائمة مراجعة وثائق الموردين، ثم تطبيقها باستمرار على المرشحين الأساسيين والمرشحين للترقية.
ملاحظات، النطاق، والمراجع
- نِطَاق: يركز هذا الدليل على شفرات تقطيع الخبز الملامسة للأغذية في خطوط الخبز الصناعية (~600–1200 رغيف/ساعة). يمكن أن تتغير النتائج بشكل كبير مع تصميم آلة التقطيع، وتركيبة الرغيف (المحتوي على بذور/المقرمش)، ودرجة حرارة الرغيف، وكيمياء التعقيم.
- ليست استشارة قانونية: بالنسبة لعمليات النشر في الاتحاد الأوروبي، يرجى تأكيد متطلبات الامتثال لملامسة الأغذية مع فريق ضمان الجودة/التنظيم الداخلي لديكم والمتطلبات في الدولة العضو الوجهة في الاتحاد الأوروبي.
- حول الاستشهادات المرجعية: يتم توفير مراجع الويب للتوجيه العملي. بالنسبة لعمليات التدقيق وتأهيل الموردين، يرجى إعطاء الأولوية لطرق الاختبار الخاضعة للرقابة، وسجلات الفحص الموثقة، والتوجيهات الفنية المعترف بها (على سبيل المثال، قواعد إطار عمل الاتحاد الأوروبي للمواد الملامسة للأغذية FCM، وتوجيهات المعادن/السبائك الصادرة عن EDQM، ومبادئ التصميم الصحي الصادرة عن EHEDG).
نبذة عن الكاتب والمراجعة الفنية
- مؤلف: Nancy Wu، كبار مهندسي التصنيع، Nanjing METAL Industrial
- خبرة: 12 عامًا في تصنيع الشفرات الصناعية والتحكم في العمليات
- الاعتمادات والشهادات: SME – CMfgE, PMP, Six Sigma Black Belt, شهادات ASM International
- آخر مراجعة فنية: 2026-05-03
اختياري: حزمة التحقق من طرف ثالث (موصى بها)
إذا كنتم بحاجة إلى موثوقية أعلى وقدرة أكبر على الدفاع عن خياراتكم للنشر في مواقع متعددة أو للاستعداد لعمليات التدقيق، ففكروا في تكليف مختبر تابع لجهة خارجية لتشغيل حزمة تحقق موحدة تتوافق مع إجراءات التشغيل القياسية (SOP) للتعقيم لديكم.
- التحقق من المواد: التحقق الكيميائي مقابل شهادات المصنع + مراجعة إمكانية تتبع الدفعات
- الصلابة والاتساق: خطة اختبار صلابة Rockwell (على سبيل المثال، ISO 6508 / ASTM E18) مع قواعد أخذ العينات لكل دفعة
- فحص التآكل: اختيار الاختبار المتوافق مع كيمياء التنظيف ونمط التعرض لديكم (على سبيل المثال، إجراءات رذاذ الملح مثل ISO 9227 / ASTM B117 عند الاقتضاء، بالإضافة إلى فحوصات مخاطر التنقير/الشقوق المستهدفة)
- أداء حد القطع: تجارب قطع موحدة (مجموعة أرغفة ثابتة + هندسة ثابتة) مع تتبع كتلة الفتات وتباين السماكة
عاملوا التقرير الناتج كجزء من سجل تأهيل المورد الخاص بكم، واحتفظوا بظروف الاختبار (الكيمياء، وقت التلامس، الشطف/التجفيف) موثقة صراحةً حتى تظل النتائج قابلة للتكرار.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean