

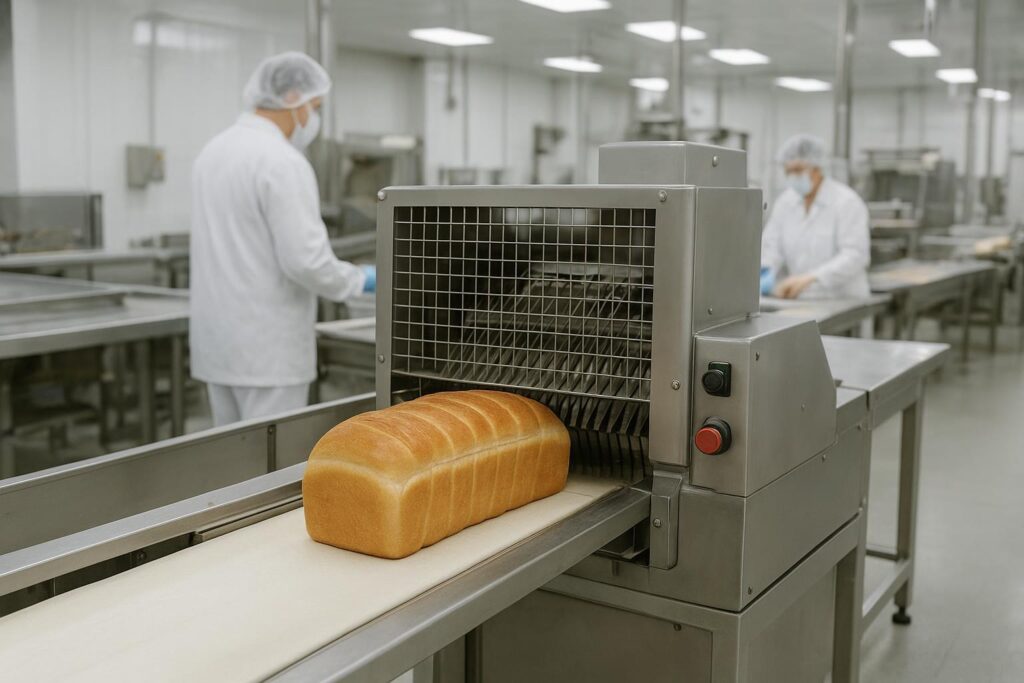
Choisir l'acier de lame pour les lames de trancheuse de qualité alimentaire n'est pas une simple décision de consommables. Si vous comparez les options d'acier pour lames de trancheuse à pain parmi différents fournisseurs, vous avez besoin d'une spécification qui résiste à un nettoyage réel et à des cycles de production réels. Sur les lignes à haut débit (600–1200 pains/heure), le matériau de la lame détermine quatre résultats visibles à chaque équipe : l'aspect de la tranche, la génération de miettes, l'effort de nettoyage et les arrêts imprévus.
Une lame qui conserve son tranchant et résiste à la corrosion aide à contrôler la dérive d'épaisseur, les déchirements et l'accumulation de miettes. Une lame qui s'émousse rapidement — ou qui rouille lors de vos routines de lavage — se transforme en problème de TRS et en casse-tête de conformité.
Ce guide est destiné aux boulangeries industrielles et aux équipes OEM de trancheuses à pain qui spécifient ou qualifient des lames de trancheuse pour une production continue. La portée est volontairement ciblée : les lames de trancheuse pour contact alimentaire utilisées sur les lignes de pain industrielles produisant environ 600–1200 pains/heure, où vous avez besoin à la fois d'une conception hygiénique adaptée et d'un coût total prévisible.
Nous utiliserons les mêmes critères de décision que ceux qui importent à vos équipes de production et d'assurance qualité :
- Taux de miettes (vitesse d'accumulation des miettes et quantité de retouches/nettoyages qu'elle déclenche)
- Variation d'épaisseur (régularité de tranche à tranche à mesure que les lames s'usent)
- Adaptation au nettoyage (comportement à la corrosion sous l'action de vos nettoyants et temps de contact)
- TCO (Coût total de possession) (coût de la lame + main-d'œuvre d'affûtage/changement + risque de temps d'arrêt)
Points clés à retenir
- Pour la plupart des boulangeries, une base en acier inoxydable martensitique (généralement de la série 420/440) est le point de départ le plus sûr pour l'adaptation au nettoyage et une maintenance prévisible.
- La dureté et la régularité du traitement thermique sont souvent plus importantes que la désignation de la nuance — en particulier lorsque vous contrôlez le taux de miettes et la variation d'épaisseur sur de longs cycles de production.
- Les aciers à haute teneur en carbone (1095/SK5) peuvent couper de manière agressive, mais ils sont mal adaptés au nettoyage humide à moins d'avoir une routine antirouille stricte et une exposition contrôlée.
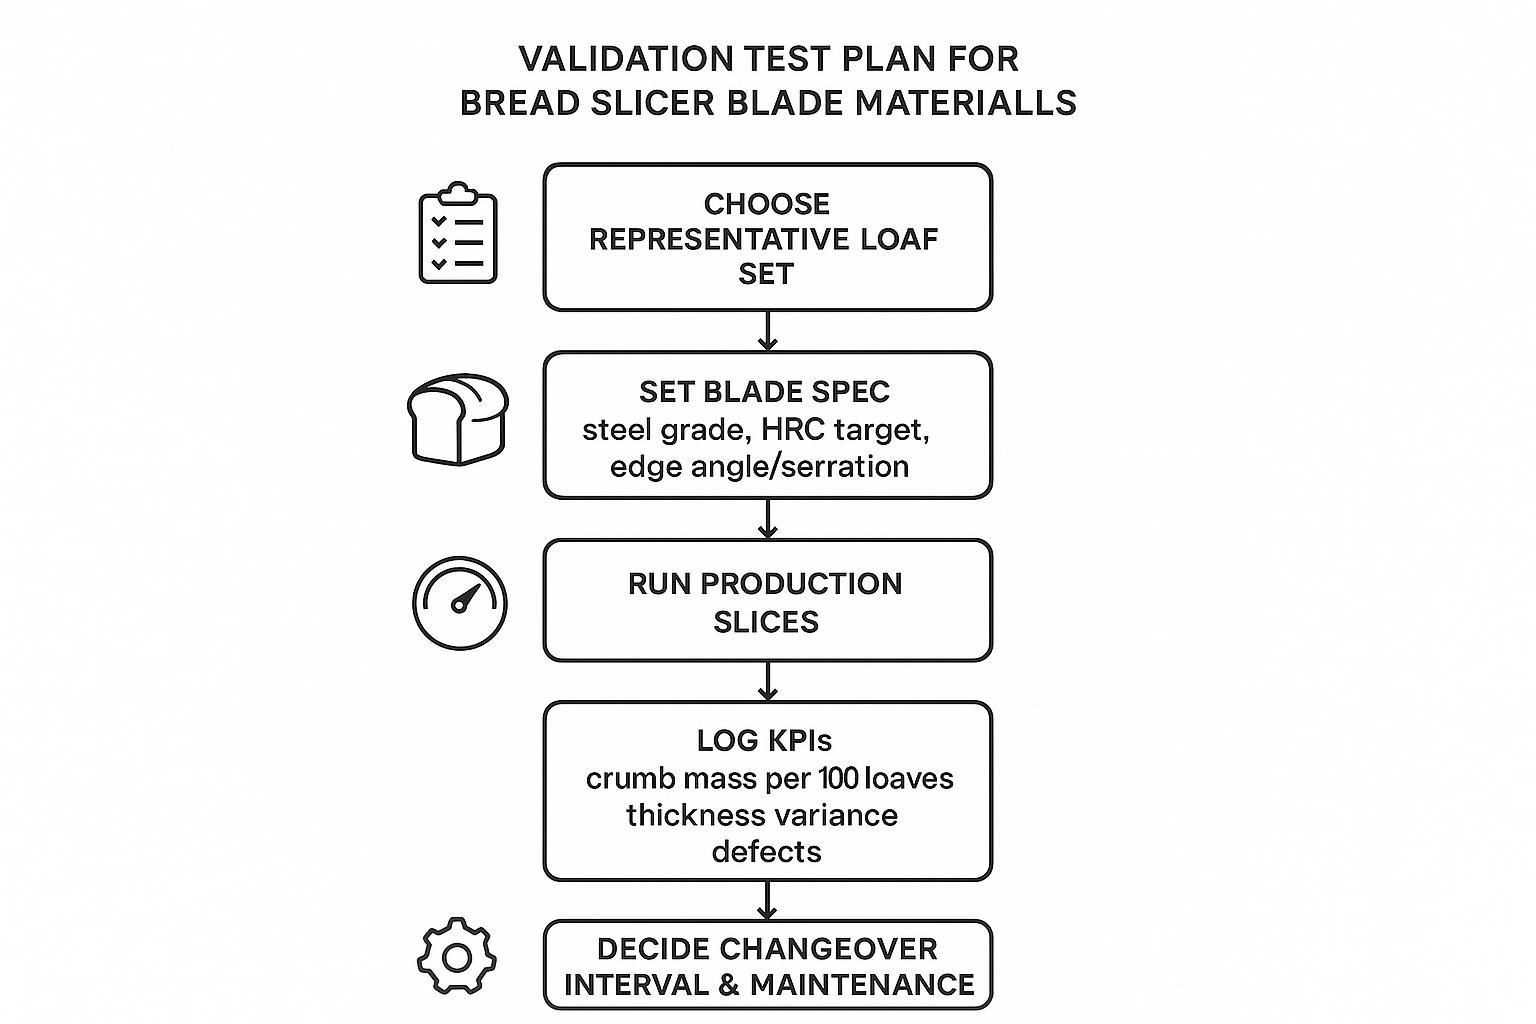
- Validez les choix d'acier par un essai court et mesurable : lot de pains fixe, géométrie de tranchant fixe, enregistrement des miettes et de la variation d'épaisseur, puis définition d'un intervalle de changement.
Bases des matériaux pour les lames de trancheuse de qualité alimentaire

La sélection des matériaux pour les lames de trancheuse repose en réalité sur trois décisions liées :
- Famille d'acier (inoxydable martensitique vs haute teneur en carbone)
- Objectif de traitement thermique (en particulier la dureté et la stabilité du revenu)
- Géométrie des bords (profil de denture, angle de tranchant et état de surface)
Si vous modifiez l'un de ces éléments, votre taux de miettes et la stabilité de l'épaisseur des tranches peuvent changer, même si tout le reste sur la trancheuse reste inchangé.
Options en acier inoxydable martensitique
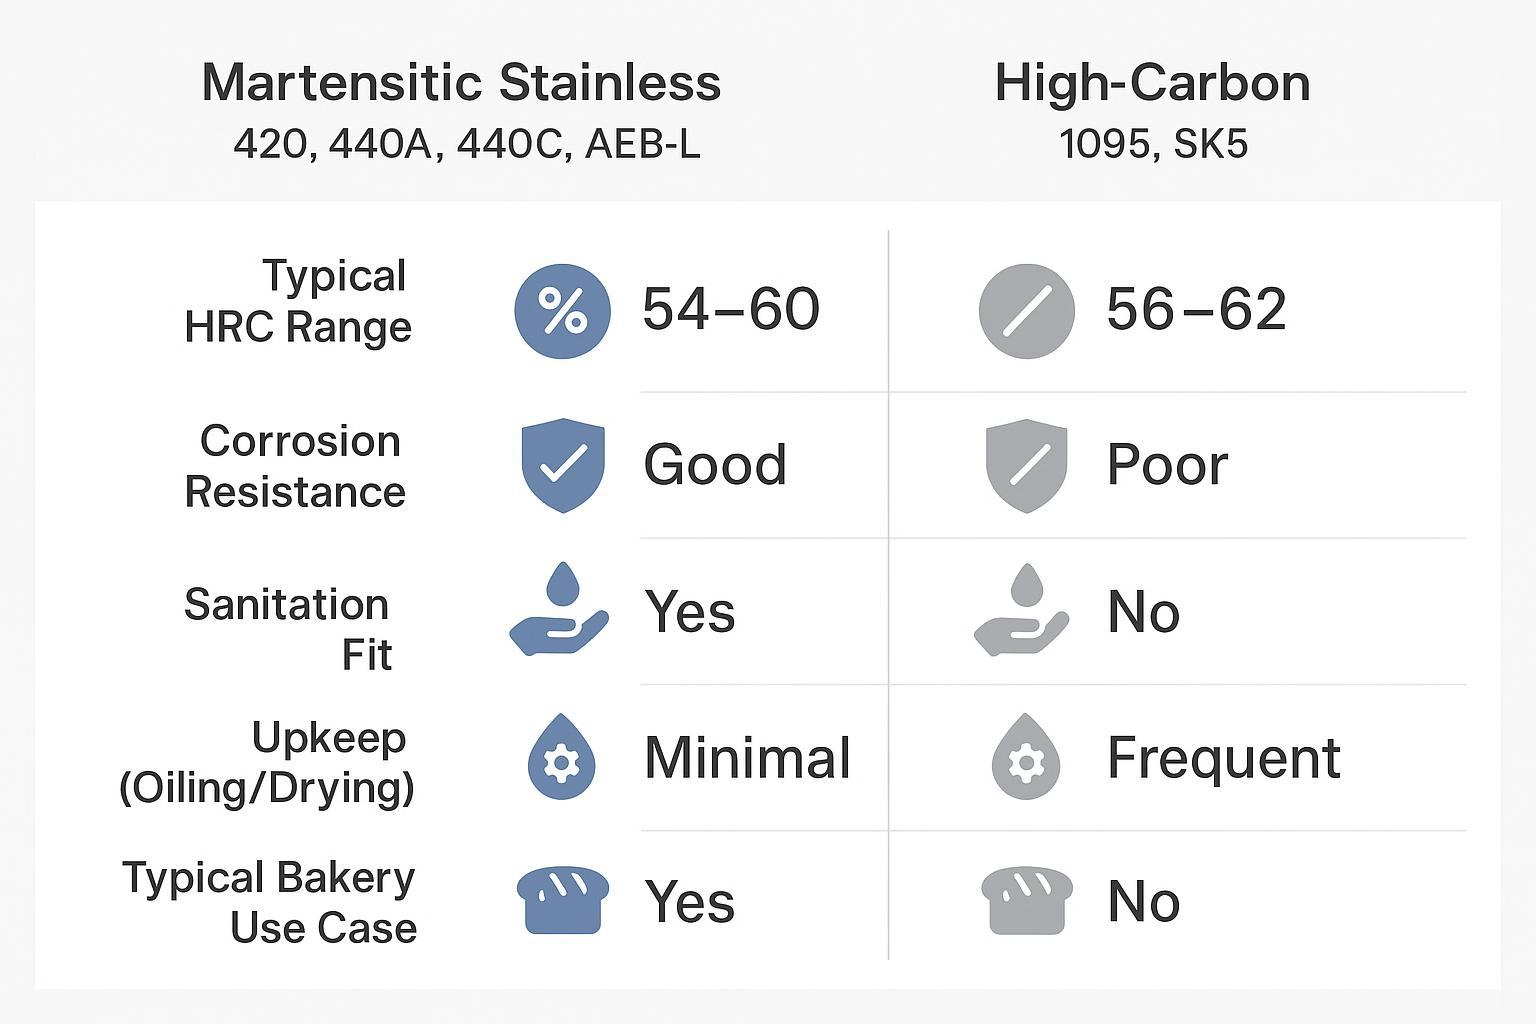
Les aciers inoxydables martensitiques sont courants pour les tranchants. En pratique, de nombreuses usines se standardisent sur les lames de trancheuse en acier inoxydable martensitique pour simplifier le contrôle de l'hygiène et le stockage des pièces de rechange, car ils peuvent être traités thermiquement pour obtenir une dureté utile tout en offrant une résistance à la corrosion supérieure à celle des aciers au carbone.
En termes pratiques de boulangerie :
- les variantes 420 / SUS420 sont souvent utilisées là où la résistance à la corrosion et la facilité de nettoyage importent le plus, avec une durée de vie de tranchant modérée.
- 440A / 440C sont des choix de montée en gamme typiques lorsque vous avez besoin d'une meilleure tenue de coupe sans vous éloigner de l'acier inoxydable.
- AEB-L est souvent évoqué pour des tranchants fins et stables. Pour les OEM, Acier pour lames de trancheuse AEB-L peut être intéressant lorsque vous recherchez de la ténacité sur un tranchant fin, mais seulement si vous maîtrisez le traitement thermique et la rectification.
Ne vous fiez pas uniquement aux noms de nuances. Deux fournisseurs peuvent livrer des lames en “ 440C ” aux comportements très différents si le traitement thermique, le traitement cryogénique (le cas échéant) et la rectification finale diffèrent.
Une réalité de base qui affecte les approvisionnements : les options en acier inoxydable à dureté plus élevée peuvent améliorer la durée de vie du tranchant, mais elles peuvent aussi pardonner moins d'erreurs si la configuration de votre trancheuse n'est pas stable (alignement, tension, contrôle de la température des pains). C'est pourquoi vous devriez lier les changements de matériaux à un plan de validation, et non à une simple affirmation du “ meilleur acier ”.
Options en acier à haute teneur en carbone
Les aciers à haute teneur en carbone comme 1095 et SK5 peuvent être traités thermiquement pour obtenir une dureté élevée et offrent souvent une sensation de “ coupe agressive ”.
En production de boulangerie, l'avantage est direct : les lames à haute teneur en carbone peuvent conserver leur pouvoir de coupe dans les croûtes et les enveloppes grainées plus longtemps dans certaines conditions. L'inconvénient est tout aussi direct : elles présentent une faible résistance à la corrosion, elles dépendent donc d'une discipline stricte de séchage/huilage et d'une exposition contrôlée aux produits chimiques.
Si votre programme de nettoyage implique un lavage à grande eau, de l'humidité stagnante ou des produits chimiques chlorés, les aciers au carbone seront les premiers à vous pénaliser — avec des points de rouille qui peuvent passer d'un problème esthétique à un problème fonctionnel (augmentation de la résistance, adhérence des débris et dégradation du tranchant).
À titre de référence générale, les comparaisons de matériaux telles que l'analyse de MWalloys sur «l'acier à haute teneur en carbone 1095 par rapport à l'acier inoxydable 440/440C ” (2026) mettent en évidence ce compromis fondamental : les aciers au carbone coupent bien, mais le risque de corrosion est le prix à payer dans les environnements humides. Pour une analyse de ce même compromis axée sur la boulangerie, voir l'aperçu de MAXTOR METAL sur l'acier inoxydable par rapport au carbone.
Note: Lors de l'évaluation des conseils d'un fournisseur (y compris les nôtres), utilisez des essais en usine et des références tierces en matière d'hygiène et de corrosion pour vérifier les hypothèses — en particulier si votre nettoyage comprend des produits chimiques chlorés ou des lavages fréquents à grande eau.
Les essentiels du traitement thermique
Pour les lames de trancheuse, le traitement thermique n'est pas une option “ accessoire ”. C'est ce qui détermine si l'acier que vous avez spécifié devient une pièce de production fiable et répétable.
Au minimum, votre spécification de traitement thermique doit définir :
- La plage de dureté cible (HRC) et la tolérance acceptable (votre dureté de lame HRC plage)
- La méthode d'essai de dureté et l'échantillonnage (par lot, par bande, par lame — selon votre niveau de risque). Pour la dureté Rockwell, les normes couramment référencées incluent ISO 6508 et ASTM E18.
- Le contrôle du revenu (car une même nuance avec un revenu différent peut modifier la ténacité et la stabilité du tranchant)
Note de départ typique : de nombreuses équipes en boulangerie considèrent le choix de la nuance (par exemple, 420 vs 440A/440C) comme le premier filtre, puis définissent la plage de HRC et la valident par rapport aux objectifs de taux de miettes et de variation d'épaisseur sur leur propre trancheuse. Ne considérez aucun chiffre de dureté “ typique ” comme une exigence universelle — la géométrie du tranchant, la température du pain et l'alignement peuvent grandement influencer les résultats.
La dureté n'est pas la seule variable, mais c'est un paramètre de contrôle utile : les tranchants plus durs résistent généralement plus longtemps à l'usure, mais peuvent être plus sujets aux ébréchures ou aux micro-dommages prématurés lorsque le système est mal aligné ou lorsque les pains sont tranchés trop chauds.
Du point de vue de la qualification des fournisseurs, vous souhaitez également obtenir la preuve que le fournisseur peut exécuter le traitement thermique de manière constante. Par exemple, MAXTOR METAL (voir Produits MAXTOR METAL pour les lames de trancheuse à pain et couteaux associés) décrit l'assistance au choix des matériaux et les contrôles en cours de processus, y compris l'inspection de la dureté sur sa page de couteaux circulaires sur mesure, ce qui est le genre de capacité que vous souhaitez vérifier lors de l'intégration (demandez des rapports de dureté et la traçabilité de vos lots pilotes).
Performance et hygiène

Il y a deux raisons pour lesquelles la performance et l'hygiène doivent être traitées ensemble :
- Une lame qui coupe proprement réduit les miettes et les débris, ce qui diminue la charge de nettoyage.
- Une lame qui se corrode ou présente des piqûres peut devenir un risque pour la validation du nettoyage et peut également augmenter la résistance, accélérant ainsi les défauts de tranchage.
Durée de vie du tranchant et qualité de coupe
Votre ligne de production ne perçoit pas la “ tenue de coupe ” comme une propriété métallurgique abstraite. Elle se manifeste par :
- Plus de miettes s'accumulant dans la grille de tranchage et les protections en aval
- Des déchirures ou des bords irréguliers (en particulier sur les produits croustillants)
- Une dérive de l'épaisseur au cours d'un cycle de production à mesure que la résistance à la coupe varie
Les guides de tranchage industriel ramènent constamment à l'état et au réglage des lames. Par exemple, les conseils de dépannage pour les trancheuses à pain industrielles indiquent que des lames émoussées ou usées augmentent la résistance et contribuent à des coupes irrégulières et à l'accumulation de débris (voir le guide de dépannage des trancheuses à pain de Hanzun (2026)).
Material affects how fast you reach that dullness threshold, but geometry and setup decide how that threshold behaves in your reality:
- A geometry that cuts with lower drag can stay acceptable longer even when conditions aren’t perfect.
- Misalignment, incorrect tension, or slicing bread that’s too hot can mask or amplify material differences.
If you’re comparing steels, keep the rest of the system stable during trials: same serration profile, same edge angle, same loaf temperature window, and the same tension/alignment checks. A practical overview of industrial bread blade types and selection factors is also covered in MAXTOR METAL’s bread cutting blades comparison.
Points clés à retenir: If your KPI is thickness variance, “steel choice” is never a solo variable. Control edge geometry and setup, then evaluate steel.
Sanitation, corrosion, compliance
Food plants punish metals in two ways: moisture and chemistry.
Even stainless steels can corrode if exposed to the wrong cleaners or if residues sit in dead zones. Food Safety Magazine’s article “In the Food Plant: Danger of Corrosion when Welding Stainless Steel” (2014) is a useful reminder that salts, fabrication quality, and surface condition matter in real plants—not just in lab charts.
For day-to-day prevention, guidance like NAFEM’s «8 Ways to Protect Stainless Steel” (2024) aligns with what bakery teams already know but sometimes can’t fully enforce under production pressure: choose the right cleaners, clean with proper tools, rinse thoroughly, and avoid leaving aggressive chemistries on the surface.
Here’s how this translates into steel selection for slicer blades:
- If your sanitation includes wet washdown, stainless martensitic options are usually the practical baseline.
- If your sanitation includes chlorine-containing chemistries, even stainless can pit if dwell time and rinse/dry discipline aren’t controlled.
- If your sanitation involves standing moisture (drains, enclosures, condensation), high-carbon steels become a high-maintenance risk.
Compliance is rarely about a single certificate on a blade. In audits, HACCP sanitation for slicer blades is judged by whether your cleaning method controls corrosion, residues, and debris buildup consistently. Corrosion that creates rough surfaces, discoloration, or residues is hard to defend—especially if it leads to debris accumulation or frequent corrective maintenance.
Maintenance and TCO
TCO for slicer blades is not the purchase price. It’s:
- Blade price
- Travail de changement
- Sharpening or replacement schedule
- Lost production during setup and cleaning
- Quality losses (crumbs, rejects, customer complaints)
Treat blade changes as a planned interval like any other consumable change, and build that interval from measurable line data.
Slice thickness can drift with multiple variables, not just blade wear. Baking Business reported that factors like product temperature, blade tension, blade temperature, and positioning affect slice thickness on industrial slicers (see “Slaying bread slicing errors” (2019)). If you don’t stabilize those, you’ll blame the steel for a problem caused by setup.
Sélection et validation
A good steel decision does two things at once:
- It fits your sanitation reality.
- It produces stable slice KPIs at a planned changeover interval.
Baseline vs upgrade choices
Start with a baseline that reduces risk, then upgrade only when the data shows the upgrade pays.
Baseline (most lines): martensitic stainless
- Use a martensitic stainless baseline when the plant runs wet sanitation, has frequent changeovers, or needs a predictable compliance story.
- The baseline is usually a 420/440-family decision depending on how abrasive your products are and how long you need to run between changes. Many teams start with the practical framing: 420 vs 440C slicer blades—then confirm the choice with KPI data and sanitation fit.
Upgrade path: higher edge stability within stainless
- If crumbs increase too fast or thickness variance grows before your planned changeover window, upgrading within stainless (e.g., toward higher edge-life options in the 440 family, or exploring AEB-L where supply and heat-treat control are strong) is typically the next step.
- The point of the upgrade is not “harder is always better.” It’s “longer acceptable KPI window without increasing breakage, sanitation issues, or sharpening complexity.”
Where high-carbon can make sense (with clear constraints)
- High-carbon steels (1095/SK5) can be considered where the sanitation process is dry or tightly controlled, and where the operation is willing and able to prevent corrosion consistently.
- If you can’t guarantee drying and protection after cleaning, carbon steels tend to fail the hygiene fit test even when they cut well.
In practice, many OEM and plant teams also need a supplier that can execute the spec consistently and document it. Without turning this into a sales pitch: capabilities like controlled heat treatment, grade selection support, and in-process hardness checks are relevant selection criteria. If you’re qualifying any supplier, treat documentation (material certs, hardness reports, batch traceability) as part of the blade spec—not an afterthought. For OEM drawings or retrofit patterns, a supplier’s ability to build from prints or samples matters as much as the steel family (see MAXTOR METAL custom blades).
Setup parameters to test
If you want a fair comparison between steels, lock the parameters that can otherwise dominate your results.
Test setup parameters to define before the trial:
- Loaf set: include at least one soft sandwich product and one higher-resistance product (crusty, seeded, or high-inclusion).
- Loaf temperature window: define “slice at” temperature range and enforce it.
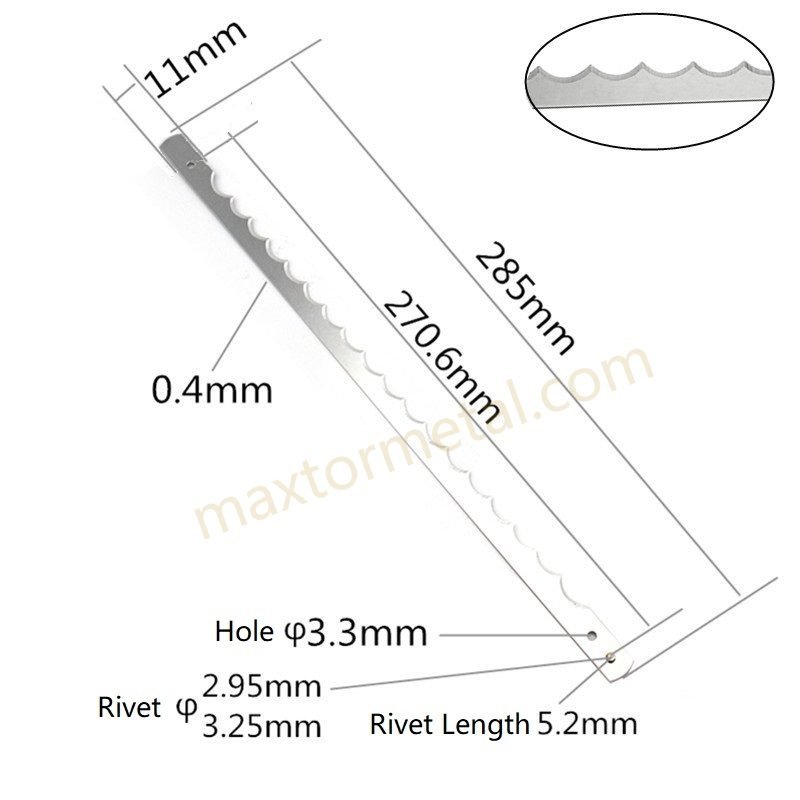
- Géométrie des pales: serration type and pitch, edge angle, and surface finish.
- Hardness target (HRC): set a range per steel, not a single value.
- Slicer settings: tension, guides, pressure belts, and alignment checks.
- Cleaning cycle: match your real sanitation SOP (chemistry + dwell time + rinse/dry steps).
This is also where OEMs can align design intent with plant reality: if the guide system is sensitive to certain blade stiffness or thickness tolerance, treat that as a qualification criterion.
KPIs and changeover planning
Choose KPIs that can be measured quickly and that correlate with what your customers complain about.
Common KPI set for slicer-blade validation:
- Crumb mass per 100 loaves (or per shift) under standardized collection method
- Variation d'épaisseur (e.g., standard deviation across a defined sample size)
- Taux de défauts (tearing, ragged edges, compressed slices)
- Cleaning burden (time-to-clean slicer head to acceptable condition)
- Temps de changement (blade swap + re-tension/alignment + first-good verification)
Then define the changeover interval based on when KPIs cross your “unacceptable” threshold, not when the blade looks worn.
Conformité UE et références de conception hygiénique (comment les utiliser)

This article is a technical best-practices guide, not legal advice. If you’re specifying les lames de trancheuse pour contact alimentaire for the EU, it helps to map your blade spec and your supplier documentation to a few widely used frameworks:
- EU Framework Regulation (EC) No 1935/2004 (Food Contact Materials): your baseline principle is that materials must not transfer constituents to food in quantities that could endanger health, cause unacceptable changes in food composition, or impair organoleptic characteristics.
- Good Manufacturing Practice: Regulation (EC) No 2023/2006: use this when you audit whether a blade supplier has controlled processes, traceability, and consistent inspection routines.
- Metals & alloys guidance (Council of Europe CM/Res(2020)9 + EDQM Technical Guide: Metals and Alloys used in Food Contact Materials and Articles, 2nd ed., 2024): these references are commonly used for metals/alloys and discuss release testing approaches and Specific Release Limits (SRLs) for metal elements.
- Hygienic design guidance (EHEDG — Hygienic Design Principles): use this to pressure-test whether your blade design, surface condition, and equipment interfaces are compatible with cleanability (for example, minimizing crevices and avoiding surface conditions that make residues harder to remove).
How to apply these references in practice:
- Add a compliance pack to your blade RFQ: request material certificates, batch traceability, hardness inspection records, and a brief statement of intended food-contact use conditions.
- Tie your verification plan to test methods: define hardness testing per ISO 6508 / ASTM E18 (Rockwell), and define corrosion evaluation methods that match your sanitation reality (e.g., salt spray test procedures such as ISO 9227 / ASTM B117 where appropriate).
- Cross-check sanitation chemistry risk: if your cleaners are chlorine-containing or you have standing moisture risk, treat corrosion/pitting behavior as a controlled risk item in HACCP and validate with your actual SOP (chemistry, dwell time, rinse, and dry steps).
These references don’t replace your plant’s validation work, but they help make your material choice and supplier qualification more defensible and more repeatable across sites.
Conclusion
A practical, low-risk path for most commercial bakeries is:
- Use a base en acier inoxydable martensitique for food-contact slicer blades, then upgrade within stainless when your run-length targets and KPI thresholds demand it.
- Treat high-carbon steels as a niche choice. If your sanitation is wet or chemistry-heavy, they’re usually the wrong fit because corrosion becomes the hidden cost.
Next steps are straightforward and measurable:
- Pilot on representative products (at least one soft loaf and one demanding loaf), using a fixed geometry and a defined HRC target.
- Record the KPIs that matter—crumb rate and thickness variance—then set a changeover interval that protects slice quality and OEE.
- Align the blade spec and documentation package with HACCP expectations and procurement cycles (material certificates, hardness reports, and traceability for pilot lots).
If you want a faster qualification cycle, start by standardizing your test template and supplier documentation checklist, then apply it consistently across baseline and upgrade candidates.
Notes, portée et références
- Portée: This guide focuses on food-contact slicer blades on industrial bread lines (~600–1200 loaves/hour). Results can change significantly with slicer design, loaf formulation (seeded/crusty), loaf temperature, and sanitation chemistry.
- Not legal advice: For EU deployments, confirm food-contact compliance requirements with your internal QA/regulatory team and the requirements in the destination EU member state.
- About citations: Web references are provided for practical orientation. For audits and supplier qualification, prioritize controlled test methods, documented inspection records, and recognized technical guidance (e.g., EU FCM framework rules, EDQM metals/alloys guidance, and EHEDG hygienic design principles).
About the author & technical review
- Auteur: Nancy Wu, Senior Manufacturing Engineer, Nanjing METAL Industrial
- Expérience: 12 years in industrial blade manufacturing and process control
- Credentials: SME – CMfgE, PMP, Six Sigma Black Belt, ASM International Certifications
- Last technically reviewed: 2026-05-03
Optional: third-party validation package (recommended)
If you need higher defensibility for multi-site deployment or audit readiness, consider commissioning a third-party lab to run a standardized validation package that matches your sanitation SOP. Typical elements include:
- Material verification: chemistry verification vs mill certs + batch traceability review
- Hardness & consistency: Rockwell hardness testing plan (e.g., ISO 6508 / ASTM E18) with sampling rules per lot
- Corrosion screening: test selection aligned to your cleaning chemistry and exposure pattern (for example, salt spray procedures such as ISO 9227 / ASTM B117 where appropriate, plus targeted pitting/crevice risk checks)
- Edge performance: standardized cut trials (fixed loaf set + fixed geometry) with crumb mass and thickness variance tracking
Treat the resulting report as part of your supplier qualification record and keep the test conditions (chemistry, dwell time, rinse/dry) explicitly documented so the results remain reproducible.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean