

إجابة سريعة: بالنسبة لشفرات تحبيب البلاستيك المعرضة للتآكل الشديد بفعل الألياف الزجاجية، فإن الفولاذ المقاوم للصدأ المصنع بميتالورجيا المساحيق (PM) يتفوق على صلب العدة التقليدي بفضل توزيعه الدقيق والمنتظم للكربيدات الذي يقاوم الحرث الدقيق (micro-ploughing) دون التضحية بالمتانة كما هو الحال في سبائك الصلب المصبوب عالية السبائكية. للمقارنة بين M390 و CPM S90V: اختر CPM S90V عندما يكون حمل الكشط هو نمط الفشل السائد (>30% GF، الماء المتعادل)؛ واختر M390 عندما تكون مقاومة التآكل، أو هندسة الشفرة الرقيقة، أو مرونة التعامل مع الراتنجات المتعددة هي الأولوية. يتطلب كلا النوعين معالجة بالتبريد الشديد بعد التسقية (cryogenic) وبروتوكولات تجليخ خاصة بميتالورجيا المساحيق (PM) للوصول إلى درجة صلادة HRC وهندسة الحواف المطلوبة.
يشير الفولاذ المقاوم للصدأ المصنع بميتالورجيا المساحيق (PM)، في سياق تصنيع شفرات تحبيب البلاستيك، إلى أنواع الصلب المنتجة عن طريق تذرير السبيكة المنصهرة إلى مسحوق ناعم، ثم دمجها تحت تأثير الحرارة والضغط — وهي عملية تنتج بنية مجهرية كربيدية منتظمة ودقيقة الحبيبات لا يمكن لسبائك الصلب المصبوب تحقيقها بنفس التركيب السبائكي.
إن الاعتماد المتزايد على المركبات المعززة بالألياف الزجاجية في أجزاء السيارات، والأجهزة الكهربائية، والهندسة الإنشائية قد حول عملية التحبيب تحت الماء والتحبيب بحلقة الماء من خطوة قطع قياسية إلى اختبار تريبولوجي قاسٍ. إن دمج الألياف الزجاجية القصيرة أو الطويلة (بنسب تتراوح من 15% إلى أكثر من 50%) يحسن بشكل كبير من قوة الشد والانحراف الحراري في مركبات اللدائن الحرارية مثل البولي أميد (PA6، PA66)، والبولي بروبيلين (PP)، وبولي بيوتيلين تيريفثاليت (PBT). ومع ذلك، فإن هذه الشعيرات الزجاجية المجهرية نفسها تعمل كقواطع معدنية شديدة الكشط ضد سكاكين وجه القالب الدوارة. وتحت ظروف القطع الرطب المستمر، يصبح الحفاظ على حدة حافة الشفرة ومقاومة التآكل عاملاً حاسماً لنجاح مصانع البثق والخلط الحديثة.
يواجه مديرو العمليات والمعدات مقايضة تشغيلية متزايدة في صالة الإنتاج. تفقد أنواع صلب الشفرات التقليدية — مثل AISI D2 و 440C وصلب السرعات العالية M2 — حافة القطع الحادة بسرعة تحت تأثير كشط الألياف الزجاجية. ومع تلمم حافة السكين، تتحول آلية القطع الميكانيكية من القص النظيف إلى التمزق التصادمي العشوائي. يؤدي هذا الفقدان في حدة الشفرة إلى زيادة تولد البودرة والجزئيات الدقيقة، وزيادة تشكل الخيوط (angel hair)، والتسبب في حبيبات مزدوجة أو متسلسلة غير منتظمة، ويفرض فترات توقف متكررة لاستبدال السكاكين وإعادة تجليخها. وفي خطوط الخلط ذات الإنتاجية العالية، يؤدي التآكل المبكر للشفرات مباشرة إلى تدهور الفعالية الإجمالية للمعدات (OEE) وتضخيم التكلفة الإجمالية للطن الواحد من الراتنج النهائي.
يقدم الفولاذ المقاوم للصدأ المصنع بميتالورجيا المساحيق (PM) مثل Böhler M390 Microclean و Crucible CPM S90V حلاً علمياً لهذه المعضلة. توازن هذه الدرجات الممتازة من صلب PM، المصنعة من خلال التذرير المتقدم بالغاز للمساحيق والكبس الهيدروستاتيكي الساخن، بين المقاومة الفائقة للتآكل الكاشط المطلوبة لأحمال الألياف الزجاجية العالية ومقاومة التآكل الكيميائي العالية التي تتطلبها بيئات القطع الرطب. تم بناء عملية التجليخ الدقيق ومراقبة الجودة من Maxtor Metal لشفرات تحبيب البلاستيك المصنوعة من صلب PM المقاوم للصدأ حول ترجمة الكيمياء السبائكية إلى تلامس مستقر بين السكين والقالب وأبعاد حبيبات متسقة — مع التحقق من الاستواء، والانحراف (runout)، وهندسة الحواف وفقاً للتفاوتات المسموح بها في المخططات قبل طرحها.
يقدم هذا الدليل الهندسي مقارنة تقنية مباشرة بين Böhler M390 و Crucible CPM S90V، حيث يحلل بنيتها الميتالورجية، وأنماط الفشل، ومتطلبات المعالجة الحرارية، وقابلية التجليخ لوضع منطق اختيار واضح مرتبط بظروف الخدمة الفعلية في عمليات الخلط.
لماذا تُغير مسحوق الميتالورجيا (ميتالورجيا المساحيق) معادلة الشفرات؟
تتشكل في صلب العدة التقليدي المصبوب شبكات كربيدية خشنة ومنفصلة أثناء تجمد المسبوكة. في السبائك التقليدية مثل D2 أو 440C، تترسب كربيدات الكروم الأولية في تكتلات كبيرة وغير منتظمة تفصل بينها مناطق مصفوفة خالية من الكربيد. وعند تشغيلها إلى شفرات تحبيب ذات مقاطع رقيقة (غالباً بسماكة 1.0 mm إلى 2.5 mm)، تخلق تكتلات الكربيد الخشنة هذه تركيزات إجهاد موضعية ومستويات مجهرية هشة. وتحت تأثير الاصطدام عالي السرعة بين السكين والقالب ضد خيوط المصهور المحملة بالزجاج، غالباً ما تتعرض البنى المجهرية المصبوبة التقليدية للتشقق الدقيق والتدوير السريع للحواف، مما يؤدي إلى تدمير هندسة القطع قبل وقت طويل من تآكل المادة الأساسية.
بالنسبة لأنظمة وجه القالب حيث تتضاعف أحمال التآكل والكشط بسبب ديناميكيات التلامس عالية السرعة، فإن منطق اختيار المواد لسكاكين PM المقاومة للصدأ يماثل إطار اختيار درجات الكربيد المغطى في دليل Maxtor Metal حول اختيار درجة لقم WC–Co، وسلامة اللحام بالنحاس، والتحكم في تلامس وجه القالب — عائلات مواد مختلفة، ونفس شجرة اتخاذ القرار التي تركز على نمط الفشل أولاً.
البنية المجهرية للصلب المصبوب التقليدي:
كربيدات كروم خشنة – → مستويات مجهرية هشة – → تشقق دقيق وتلمم الحواف
البنية المجهرية لميتالورجيا المساحيق (PM):
مسحوق ناعم متذرر بالغاز – → دمج بالكبس الهيدروستاتيكي الساخن (HIP) – → انتشار منتظم للكربيدات الصلبة
تعيد التصنيع بميتالورجيا المساحيق هندسة هذا السلوك الميتالورجي بشكل جذري. تبدأ عملية ميتالورجيا المساحيق (PM) بتذرية تدفقات السبائك المنصهرة إلى قطيرات كروية مجهرية عالية التجانس باستخدام غاز خامل تحت ضغط عالٍ. ويعمل التبريد السريع على تصليد كل قطيرة قبل حدوث انفصال للسبائك. ثم يتم دمج مسحوق المعدن الناتج تحت حرارة وضغط شديدين في أوعية الكبس المتساوي الضغط على الساخن (HIP)، يليه التشغيل على الساخن.
يتميز الفولاذ المقاوم للصدأ الناتج بتقنية ميتالورجيا المساحيق (PM) بتوزيع متجانس فائق النعومة من الكربيدات الأولية الصلبة المدمجة في بنية مجهرية مارتنزيتية مكررة. وبالنسبة لتحبيب الألياف الزجاجية، توفر هذه البنية المجهرية المتجانسة لـ PM مزايا ميتالورجية رئيسية:
- تأخير التقطم المجهري: يؤدي غياب انفصال الكربيدات الخشنة إلى التخلص من مستويات الانفصام الهشة، مما يسمح لحواف الشفرات الرقيقة بمقاومة التقطم تحت تأثير التلامس الميكانيكي مع القالب.
- مقاومة تآكل كشطي موحدة: تتراص الكربيدات الصلبة الدقيقة (بقطر يتراوح بين 1 إلى 3 ميكرون) بكثافة في جميع أنحاء البنية المجهرية، مما يمنع الألياف الزجاجية المجهرية من جرف المعدن اللين للبنية المجهرية.
- اتساق فائق من شفرة إلى أخرى: يضمن التجانس الميتالورجي من الدفعة إلى الحجم الإجمالي معدلات تآكل يمكن التنبؤ بها، مما يقضي على الفشل المبكر للشفرات عبر مجموعات محاور القطع متعددة الشفرات.
نظرة سريعة على التركيب الميتالورجي
في حين ينتمي كل من Böhler M390 و Crucible CPM S90V إلى عائلة الفولاذ المقاوم للصدأ عالي الأداء المصنع بميتالورجيا المساحيق (PM)، فإن تركيباتهما الكيميائية قد تم تحسينها لتلبية أولويات ميتالورجية مختلفة تمامًا.
- بوهلر M390 ميكروكلين يحتوي على حوالي 1.90% كربون، و 20.00% كروم، و 4.00% فاناديوم، و 1.00% موليبدينوم، و 0.60% تنجستن. يضمن محتوى الكروم المرتفع أنه بعد تشكل كربيدات الكروم الأولية، يتبقى ما يكفي من الكروم المذاب في البنية المعدنية (عادةً من 14.5% إلى 15.5% من الكروم القابل للذوبان Cr) لتشكيل طبقة خاملة قوية وذاتية الشفاء من أكسيد الكروم. يمنح هذا M390 مقاومة فائقة للتآكل إلى جانب حماية ممتازة من البلى.
- كروسيبل CPM S90V (المعروف سابقًا باسم CPM 420V) يحتوي على ما يقرب من 2.30% كربون، و 14.00% كروم، و 9.00% فاناديوم، و 1.00% موليبدينوم. ومن خلال مضاعفة تركيز الفاناديوم تقريبًا مقارنة بـ M390، يعمل S90V على ترسيب جزء حجمي كبير (حوالي 14 vol%) من أحادي كربيدات الفاناديوم شديدة الصلابة (كربيدات MC). وتصل صلابة كربيدات الفاناديوم هذه إلى حوالي 2,800 HV (فيكرز)، متفوقة على كربيدات الكروم (~1,800 HV) في مقاومة الكشط المعدني.
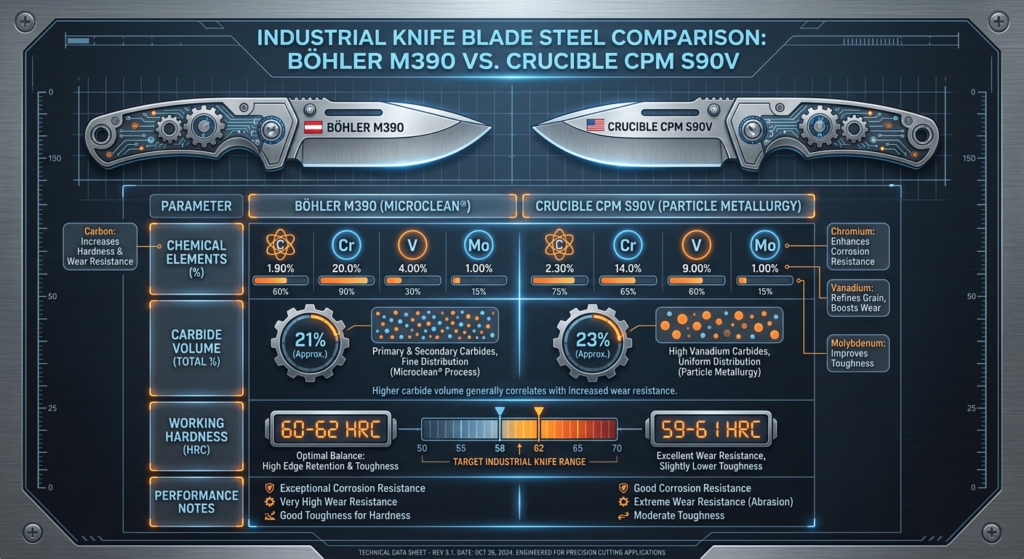
توضح مقارنة التركيب الكيميائي وبنية الطور أدناه كيفية توزيع كل درجة لعناصر التصليد الخاصة بها:
| المعلمة الميتالورجية | بوهلر M390 ميكروكلين | كروسيبل CPM S90V | التأثير الميتالورجي على خدمة الشفرة |
|---|---|---|---|
| الكربون (C) | 1.90% | 2.30% | يوفر صلابة للبنية المجهرية ويحفز ترسيب الكربيدات الأولية. |
| الكروم (Cr) | 20.00% | 14.00% | يوفر M390 نسبة أعلى من الكروم الخامل في البنية المجهرية لمقاومة التآكل الرطب/الحمضي. |
| الفاناديوم (V) | 4.00% | 9.00% | ينتج S90V كربيدات فاناديوم MC كثيفة (~2,800 HV) لعمر خدمة طويل للغاية ضد الكشط الشديد. |
| الموليبدينوم (Mo) | 1.00% | 1.00% | يعزز القابلية للتصليد ويقاوم التقرن في مياه المعالجة التي تحتوي على الكلوريد. |
| السيليكون / المنجنيز (Si/Mn) | 0.70% / 0.30% | 0.40% / 0.40% | مزيلات الأكسجين ومقويات المحلول الصلب للبنية المجهرية. |
| نوع وحجم الكربيد | ~17% إجمالي (M7C3/M23C6 الغني بالكروم + MC الغني بالفاناديوم) | ~19% إجمالي (أحادي كربيدات MC الغنية بالفاناديوم السائدة) | يمنح S90V مقاومة أعلى للخدش الكشطي؛ بينما يمنح M390 حماية أعلى للبنية المجهرية ضد التآكل. |
| الكروم القابل للذوبان في البنية المجهرية | ~14.5% – 15.5% | ~10.5% – 11.5% | يضمن الكروم القابل للذوبان الذي يزيد عن 12% استعادة الطبقة الخاملة في عمليات التحبيب الرطب. |
| نطاق صلابة التشغيل | 58 – 62 HRC | 58 – 62 HRC | تمنع الصلابة المتوازنة انثناء الحواف البلاستيكية مع الحفاظ على متانة الصدمات. |
باختصار: تعمل ميتالورجيا المساحيق على تنعيم حجم الكربيدات وتوزيعها إلى مستوى لا يمكن لسباكة السبائك التقليدية تحقيقه — وفي تطبيقات الألياف الزجاجية، فإن هذا الاختلاف في البنية المجهرية هو ما يميز الشفرة التي تدوم لنوبة عمل واحدة عن تلك التي تدوم لأسبوع كامل.
أنماط الفشل الناتجة عن التآكل والصدأ في خدمة تقطيع الألياف الزجاجية
للاختيار بين M390 و CPM S90V، يجب على مهندسي المصانع تحليل كيفية تدهور حواف سكاكين القطع أثناء عملية تحبيب البوليمرات المملوءة بالزجاج عالية السرعة. في محببات سطح القالب تحت الماء وحلقات الماء، نادرًا ما يكون فشل الشفرة ناتجًا عن آلية واحدة معزولة؛ بل ينتج عن مسارات تدهور ميكانيكية وكيميائية تآزرية.
خيوط مركب الألياف الزجاجية
آلية التآكل الميكانيكي آلية التآكل الكيميائي
- الحرث الدقيق بواسطة GF + – هجوم المياه الحمضية
- التشظي الدقيق عند الحافة – التنقر في الشقوق الدقيقة فقدان وتلم الحافة التآزري طفرة في عيوب الحبيبات (الناعمة، الخيوط، الحبيبات المزدوجة)
الحرث الدقيق الكاشط الميكانيكي وتدوير الحافة
تمتلك الألياف الزجاجية صلابة موس تبلغ حوالي 6.5 (ما يعادل ~55–60 HRC أو >800 HV). عندما تخرج خيوط مصهور البوليمر من فتحات لوحة القالب عند درجات حرارة تتراوح بين 200°C و 330°C، تبرز خيوط الزجاج الصلبة من قلب البوليمر المصهور. تدور شفرة التحبيب بسرعة تتراوح بين 1,000 و 4,500 RPM، وتضرب حافة الشفرة هذه الألياف البارزة آلاف المرات في الدقيقة. تعمل الألياف المجهرية كأدوات تخديد صغيرة، مما يؤدي إلى حدوث حرث دقيق وخدش كاشط موضعي عبر الشطب الأساسي ومنطقة القطع. بمرور الوقت، تؤدي هذه العملية الميكانيكية إلى تدوير نصف قطر الحافة الحادة من القيمة المثالية التي تقل عن 5 ميكرون إلى أكثر من 25 ميكرون، مما يؤدي إلى تلم الشفرة.
البلى بمساعدة التآكل الكيميائي في دورات المياه
تقوم أنظمة التحبيب تحت الماء بتدوير المياه المعتدلة (عادةً من 40°C إلى 90°C) لتبريد الحبيبات ونقلها إلى المجففات الطاردة المركزية. ومع ذلك، غالبًا ما تتراكم في دورات مياه العمليات أملاح معدنية ذائبة، أو إضافات حمضية، أو مثبطات لهب، أو نواتج ثانوية للمونومر المتبقي. في هياكل القطع ذات الحلقة المائية وتحت الماء، يؤدي التعرض المستمر للرطوبة بالإضافة إلى درجة الحرارة المرتفعة إلى خلق بيئة بلى بمساعدة التآكل الكيميائي. تعاني صلب الأدوات القياسي غير المقاوم للصدأ من تنقر دقيق سريع على طول خط القطع. بعد ذلك، تقوم الألياف الزجاجية الكاشطة بقص الطبقات الدقيقة الضعيفة والمتآكلة، مما يسرع من تدهور الحافة بشكل أسرع بكثير من البلى الميكانيكي الجاف وحده.
التأثير المباشر على مقاييس جودة الحبيبات
عندما تفقد حواف الشفرة حدتها بسبب البلى والتآكل المشتركين، تفشل عملية القص النظيفة ضد وجه القالب. ويتجلى ذلك في أنواع متميزة من عيوب الحبيبات:
- توليد المواد الناعمة والغبار: تقوم السكاكين الثلمة بسحق وتهشيم خيوط البوليمر بدلاً من قطعها بشكل نظيف، مما يؤدي إلى توليد جزيئات دقيقة تسد شاشات التصنيف وتسبب مخاطر الغبار.
- خيوط شعر الملاك والخيوط الذيلية: يسمح القطع غير المكتمل لخيوط البوليمر القابلة للسحب بالتمدد قبل التمزق، مما يخلق خيوطًا دقيقة تتشابك في المعدات التالية في خط الإنتاج.
- الحبيبات المزدوجة والثلاثية والمتسلسلة: يسمح تآكل السكين غير المتساوي أو فقدان ضغط التلامس بين السكين والقالب لتدفقات المصهور من ثقوب القالب المتجاورة بالاندماج معًا قبل الانفصال.
باختصار: لا يقتصر بلى الألياف الزجاجية أبدًا على الكشط فحسب - بل إن الجمع بين الحرث الدقيق، وانهيار غشاء التآكل، وكيمياء دورة المياه يعني أن اختيار الصلب والتحكم في العمليات يجب أن يعالجا الآليات الثلاث في وقت واحد.
مقارنة مباشرة بين صلب M390 وصدر CPM S90V
تم تصميم كل من Böhler M390 و Crucible CPM S90V للتغلب على قيود صلب الأدوات التقليدي، ولكن خصائصهما المعدنية المتميزة تجعل كل سبيكة متفوقة في بيئات تشغيلية محددة.
ناقلات مقارنة الأداء:
مقاومة البلى الكاشط (CATRA): [ CPM S90V ] >>>> [ M390 ] >> [ D2 / 440C ]
مقاومة التآكل الكيميائي (الخمول): [ M390 ] >>>> [ CPM S90V ] >> [ M2 / D2 ]
قابلية تجليخ الحافة والهندسة الرقيقة: [ M390 ] >> [ CPM S90V ]
الاحتفاظ بالحافة ومقاومة البلى الكاشط
في اختبارات الاحتفاظ بالحافة القياسية CATRA (جمعية أبحاث أدوات المائدة والصناعات المرتبطة بها) وتقييمات مقاومة الكشط بالرمل الجاف/العجلة المطاطية وفقًا لـ معايير ASTM G65—والتي تقيس فقدان الحجم تحت تأثير الكشط المعدني الشديد—تفوق CPM S90V باستمرار على جميع درجات PM المقاومة للصدأ الأخرى في السوق تقريبًا. يولد محتوى الفاناديوم البالغ ~9% في S90V تركيزًا بنسبة 14 vol% من أحادي كربيدات MC الصلبة (~2,800 HV). هذه الكربيدات الفاناديوم هي أكثر صلابة بكثير من الألياف الزجاجية (~800 HV) وكربيدات الكروم (~1,800 HV). في خطوط الإنتاج عالية الإنتاجية التي تقطع الراتنجات المملوءة بنسبة 30% إلى 50% من الألياف الزجاجية، يقاوم CPM S90V التخديد الكاشط، محتفظًا بحافة قطع حادة لفترة أطول بمقدار 1.5 إلى 2 ضعف مقارنة بـ M390.
مقاومة التآكل الكيميائي والمتانة
بينما يتصدر CPM S90V في مقاومة الكشط النقية، يتفوق Böhler M390 في البيئات الكيميائية القاسية. مع إجمالي كروم بنسبة 20%، يحتفظ M390 بحوالي 14.5% إلى 15.5% من الكروم القابل للذوبان في مصفوفته بعد المعالجة الحرارية، متجاوزًا بشكل مريح حد الكروم في المصفوفة البالغ ~12% والمذكور على نطاق واسع في أدبيات تآكل الصلب المقاوم للصدأ كحد أدنى لاستعادة الغشاء الخامل الموثوقة (انظر دليل ASM المجلد 13A، التآكل المائي للصلب المقاوم للصدأ).
وفي المقابل، يحتفظ CPM S90V بنسبة ~10.5% إلى 11.5% من الكروم القابل للذوبان، حيث أن معظم الكروم فيه يرتبط بالكربيدات أو يُستهلك أثناء عملية المراجعة في درجات الحرارة العالية. وفي أنظمة المياه ذات الدائرة المغلقة ذات الموصلية العالية، أو الإضافات الحمضية، أو مثبطات اللهب المهلجنة، يحافظ M390 على مصفوفة معدنية نقية وخالية من التنقر، مما يمنع التقشر المجهري الدقيق الناتج عن التآكل. علاوة على ذلك، يوفر M390 متانة صدمات وليونة أعلى قليلاً في مقاطع الشفرات الرقيقة، مما يقلل من خطر الانكسار المفاجئ الكارثي.
المعالجة الحرارية والمعالجة المبردة
تحقق كلتا السبيكتين ذروة الأداء ضمن نطاق صلابة تشغيلية يتراوح بين 58 إلى 62 HRC, ، ولكن تختلف دورات المعالجة الحرارية المثلى ومعايير التشغيل الخاصة بكل منهما:
- نطاق المعالجة الحرارية والتشغيل لـ M390:
- الأستنة (Austenitizing): 1,150°C إلى 1,170°C (زمن الاحتفاظ: 20–30 دقيقة تحت حماية الفراغ).
- التبريد: تبريد مفاجئ سريع بغاز النيتروجين N2 عالي الضغط (>5 bar) حتى أقل من 50°C.
- التجميد المبرّد (Cryogenic Freeze): تجميد عميق عند -70°C إلى -196°C لمدة لا تقل عن ساعتين مباشرة بعد التبريد المفاجئ (خلال ساعة واحدة) للتخلص من الأوستنيت المتبقي وتحفيز ترسيب الكربيد الثانوي الدقيق.
- هدأ: مراجعة مزدوجة عند 200°C إلى 250°C لمدة ساعتين لكل دورة (للحصول على أقصى مقاومة للتآكل الخامل) أو 490°C إلى 520°C (للتصليد الثانوي).
- نطاق المعالجة الحرارية والتشغيل لـ CPM S90V:
- الأستنة (Austenitizing): 1,135°C إلى 1,160°C (زمن الاحتفاظ: 15–20 دقيقة تحت الفراغ).
- التجميد المبرّد (Cryogenic Freeze): المعالجة المبردة بالنيتروجين السائل (-196°C لمدة 3 إلى 4 ساعات) إلزامية لتحويل الأوستنيت المتبقي المستعصي إلى مارتنزيت.
- هدأ: مراجعة مزدوجة عند 200°C إلى 204°C لمدة ساعتين لكل دورة لزيادة مقاومة التآكل والمتانة إلى أقصى حد مع الحفاظ على صلابة 59–61 HRC.
- استراتيجية التجليخ وتجهيز حد القطع:
- اختيار حجر التجليخ: استخدام أحجار CBN (نيتريد البورون المكعب) بروابط راتنجية أو زجاجية (حبيبات 120–180 للتخشين، وحبيبات +400 للتجليخ النهائي الناعم).
- معدلات التغذية: حافظ على عمق قطع ضحل (ap ≤ 0.005 mm/pass) مع تبريد غمر اصطناعي كثيف (بتركيز >8%) لمنع حدوث التشققات الحرارية الدقيقة على السطح.
- نطاق التشغيل: اضبط ضغط التلامس الأولي بين السكين والقالب تحت الشد الهيدروليكي لتحقيق تداخل تليين الحافة بمقدار 0.02 mm–0.05 mm، مما يمنع اهتزاز الحافة أثناء بدء التشغيل.
تحدد Maxtor Metal معايير المعالجة الحرارية لقطع السكاكين الخام من نوعي M390 و CPM S90V بناءً على سمك المقطع ونطاق HRC المستهدف — وتُدرج المعالجة بالتبريد الشديد (الكريوجيني) كخطوة قياسية لـ CPM S90V لضمان التصليد الثانوي الكامل قبل تجليخ الحواف.
قابليّة التجليخ وهندسة الحواف في الشفرات الرقيقة
في سكاكين التحبيب التي يقل سمكها عن 2.0 mm، تعد دقة التصنيع أمرًا بالغ الأهمية. ونظرًا لأن CPM S90V غني بكربيدات الفاناديوم الأحادية الكثيفة وشديدة الصلابة، فمن المعروف بصعوبة تجليخه. يتطلب ذلك استخدام أحجار تجليخ فائقة الكشط من نيتريد البورون المكعب (CBN) أو الماس، كما أن التجليخ القوي يمكن أن يؤدي بسهولة إلى حدوث تشققات حرارية دقيقة على طول حواف الشفرات الرقيقة. أما صلب Böhler M390، الذي يحتوي على نسبة حجمية أقل من كربيدات الفاناديوم، فيتميز بقابلية تجليخ فائقة بشكل ملحوظ. وهو يتيح لمصنعي السكاكين تحقيق نصف قطر حافة أولي أكثر حدة، وتشطيبات سطحية أنعم للشطب الأساسي (Ra < 0.2 µm)، وتفاوتات سمك أكثر دقة دون تدهور حراري.
في عملية التجليخ التي تعتمدها Maxtor Metal لشفرات تحبيب البلاستيك المصنوعة من الفولاذ المقاوم للصدأ بتقنية ميتالورجيا المساحيق (PM)، يتم مطابقة اختيار حجر التجليخ وتدفق سائل التبريد مع هندسة الشفرة ودرجة السبيكة لمنع التلف الحراري عند حافة القطع — وهو المصدر الأكثر شيوعًا للتشظي الدقيق بعد التركيب.
باختصار: يتفوق CPM S90V في مقاومة التآكل الاحتكاكي بفضل كثافة كربيد الفاناديوم فيه؛ بينما يتفوق M390 في مقاومة التآكل الكيميائي وقابلية التجليخ بفضل النسبة الأعلى من الكروم في مصفوفته المعدنية — ويتم الاختيار بناءً على نمط الفشل السائد في خط الإنتاج لديك.
بالنسبة لخطوط معالجة البوليمرات اللزجة مثل TPU أو EVA — حيث يؤدي الالتصاق بوجه الشفرة إلى تفاقم مشكلة التآكل الكيميائي والاحتكاكي — فإن التفاعل بين اختيار الطلاء (DLC مقابل PTFE) واختيار الفولاذ الأساسي مغطى في دليلنا حول منع تماسك السكاكين واختيار الطلاء لعمليات تحبيب الـ TPU تحت الماء.
اختيار نوع الصلب المناسب لظروف التشغيل الخاصة بك
تتلخص معايير الاختيار التي تستخدمها Maxtor Metal عند تحديد درجات الفولاذ المقاوم للصدأ PM لخطوط خلط الألياف الزجاجية في ثلاثة متغيرات: نسبة تحميل الألياف الزجاجية (تحدد شدة التآكل)، وكيمياء دورة المياه (تحدد خطر التآكل الكيميائي)، وهندسة مقطع الشفرة (تحدد قيود قابلية التجليخ).
يتطلب الاختيار بين M390 و CPM S90V تقييم أربعة متغيرات أساسية للعملية: نسبة حشو الألياف الزجاجية، ومدى تفاعل كيمياء المياه، وهندسة مقطع الشفرة، ومدى تحمل توقف العمل في المصنع.
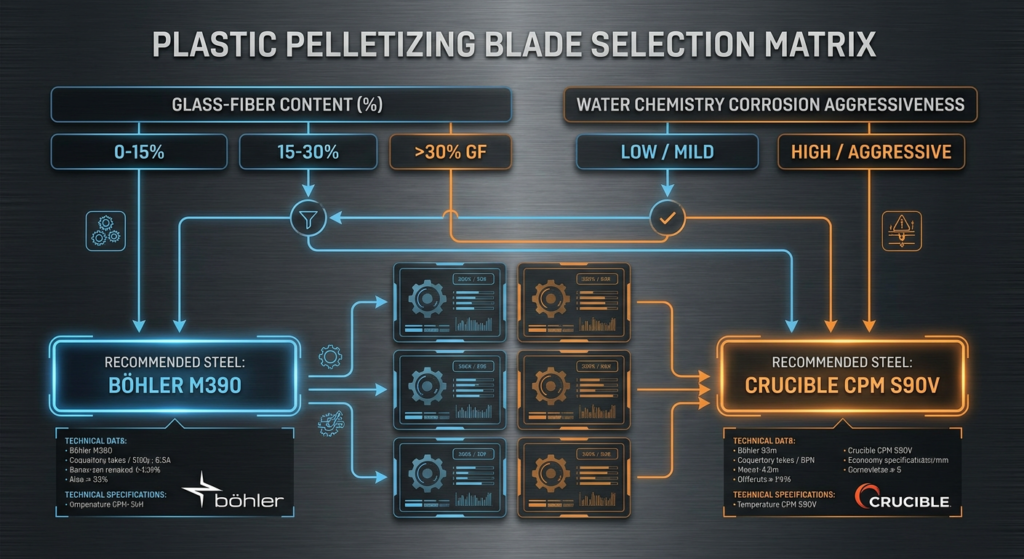
استخدم إطار الاختيار التشغيلي التالي لمطابقة كيمياء الفولاذ مع خط الخلط لديك:
الخطوة 1: تحقق من نسبة تحميل الألياف الزجاجية (GF)
نسبة تحميل GF > 30% ← انتقل إلى الخطوة 2 (التحقق من كيمياء المياه)
نسبة تحميل GF ≤ 30% ← اختر Böhler M390 (توازن مثالي بين المتانة وقابلية التجليخ)
الخطوة 2: تحقق من كيمياء المياه ومدى تفاعل المواد المضافة
تآكل منخفض/محايد (مياه نظيفة، PA/PP-GF قياسي) ← اختر CPM S90V (أقصى عمر للحافة)
تآكل مرتفع (دورة مياه متسخة، حمض/مقاوم للهب) ← اختر Böhler M390 (مقاومة التآكل المعززة ضد التآكل الكيميائي)
الخطوة 3: تحقق من هندسة الشفرة وسمك المقطع
سمك الشفرة < 1.5 mm ← يفضل M390 (متانة أعلى وقابلية تجليخ دقيقة)
سمك الشفرة ≥ 2.0 mm ← CPM S90V أو M390 (بناءً على الخطوتين 1 و2)
اختيار CPM S90V عندما تكون مقاومة التآكل الاحتكاكي هي الأولوية
يختار كروسيبل CPM S90V عندما تتطابق معايير الإنتاج لديك مع المواصفات التالية:
- نسبة تحميل عالية من الألياف الزجاجية: المركبات التي تحتوي على >30% من الألياف الزجاجية القصيرة أو الطويلة (مثل PA66-GF35، وPP-GF40، وPBT-GF50).
- مياه معالجة محايدة: دورات القطع تحت الماء ذات الأس الهيدروجيني المتحكم فيه pH (6.5–7.5)، ومستويات الكلوريد المنخفضة، والفلترة المستمرة للمياه.
- المقاطع العرضية الأكثر سمكًا للشفرات: سكاكين التحبيب بسمك 2.0 mm أو أكثر، مما يوفر صلابة هيكلية لدعم الحجم العالي لكربيد S90V.
- خطوط الإنتاجية العالية الحساسة لوقت التوقف: خطوط الخلط المستمرة حيث يكون تقليل تكرار تغيير السكاكين هو الدافع الرئيسي لخفض التكلفة لكل طن.
اختيار M390 عندما يكون التآكل الكيميائي أو الهندسة الرقيقة هما العامل الحاسم
يختار بوهلر M390 ميكروكلين عندما تظهر بيئة التشغيل لديك هذه الخصائص:
- نسبة تحميل معتدلة من الألياف الزجاجية / نسبة تحميل عالية من المعادن: المركبات التي تحتوي على 15% إلى 30% من الألياف الزجاجية، أو حشوات المعادن/الأصباغ الثقيلة (TiO2، وCaCO3، والطين العضوي).
- دورات مياه المعالجة شديدة التفاعل: أنظمة المياه المعاد تدويرها ذات المواد الصلبة الذائبة الكلية (TDS) المرتفعة، أو الأس الهيدروجيني الحمضي pH (<6.0)، أو الإضافات الكيميائية التفاعلية.
- هندسة الشفرات ذات المقطع الرقيق: سكاكين التحبيب المرنة أو ذات المقطع الرقيق (بسمك <1.5 mm) التي تتطلب متانة عالية ضد الصدمات وتجليخًا دقيقًا للحواف.
- تغييرات متكررة في التركيبة / تشغيل دفعات الماسترباتش (Masterbatch)تشير نسبة تحميل الألياف الزجاجية التي تزيد عن 30% وكيمياء المياه المحايدة إلى استخدام CPM S90V؛ بينما تشير كيمياء المياه شديدة التفاعل، أو هندسة الشفرة الرقيقة، أو التغييرات المتكررة للراتنج إلى استخدام M390 — ويجب التحقق من كلا الافتراضين بناءً على دورة إعادة التجليخ الأولى لديك.
باختصار: تشير نسبة تحميل الألياف الزجاجية التي تزيد عن 30% وكيمياء المياه المتعادلة إلى CPM S90V؛ بينما تشير كيمياء المياه القاسية، أو هندسة الشفرة الرقيقة، أو التغييرات المتكررة للراتنج إلى M390 — ويجب التحقق من صحة كلا الافتراضين مقابل دورة إعادة الطحن الأولى الخاصة بك.
دقة بمستوى المصنع: كيفية إنجاح عملية الترقية والاستبدال
إن الترقية من صلب العدة التقليدي إلى درجات ميتالورجيا المساحيق الفائقة مثل M390 أو CPM S90V تمثل استثماراً كبيراً في جودة المواد الخام. ومع ذلك، فإن علم الميتالورجيا وحده لا يمثل سوى نصف معادلة الأداء. ويتطلب تحقيق القيمة التشغيلية الكاملة لصلب ميتالورجيا المساحيق تصنيعاً دقيقاً للسكاكين، وهندسة حواف محسنة، ومحاذاة دقيقة لمحور القاطع.
فحتى سكاكين CPM S90V الأكثر مقاومة للتآكل أو سكاكين M390 الأكثر مقاومة للصدأ ستفشل قبل الأوان إذا تم تصنيعها بمعالجة حرارية غير مناسبة، أو بوجود شقوق مجهرية سطحية، أو تباينات في الأبعاد. وتشمل معايير التصنيع الرئيسية على مستوى المصنع ما يلي:
- المعالجة الحرارية المبردة الخاضعة للتحكم: تضمن المعالجة الحرارية بالتفريغ الهوائي مع التبريد العميق بالنيتروجين السائل التحويل الكامل للأوستنيت المتبقي، مما يمنح صلادة موحدة تتراوح بين 58–62 HRC دون وجود نقاط هشة.
- التجليخ الدقيق الخالي من الإجهاد: يحافظ التجليخ متعدد المحاور CNC باستخدام عجلات كشط فائقة متخصصة على تشطيبات شطبة فائقة النعومة (Ra < 0.2 µm)، مما يمنع حروق التجليخ أو الكسور المجهرية التي تعمل كمسببات لتركيز الإجهاد أثناء التشغيل.
- تفاوتات موحدة للسمك والاستواء: يجب أن يظل التفاوت في السماكة بين الشفرات عبر محور القاطع في حدود ±0.005 mm. تضمن التفاوتات الدقيقة مرونة موحدة وضغط تلامس متساوٍ على وجه القالب، مما يمنع التآكل الموضعي للقالب وتخطي الشعيرات.
إن الشراكة مع مصنع سكاكين ذي خبرة تضمن تلبية هذه المتطلبات الميتالورجية والهندسية الحرجة. يغطي برنامج Maxtor Metal لسكاكين التحبيب لخطوط تركيب الألياف الزجاجية درجات الفولاذ المقاوم للصدأ PM (بما في ذلك مكافئات M390 و CPM S90V)، والتفاوتات الهندسية الدقيقة، ومعايير تأهيل إعادة التجليخ — والموثقة في ملف الإصدار الخاص بكل مجموعة شفرات.
للاطلاع على إطار التأهيل على مستوى المكونات الذي يحكم كيفية التحقق من هذه التفاوتات قبل التثبيت وبعده — قبول الانحراف/TIR، ودرجة التوازن وفقًا لمعيار ISO 21940، وهيكل ملف ضمان الجودة — راجع دليلنا حول تأهيل كتلة السكاكين لآلات التحبيب ذات الحلقة المائية.
بيانات الأداء الميداني الواقعي
ملحوظة: تم إعداد هذا المثال بناءً على الأنماط الميدانية النموذجية الملاحظة في برامج ترقية شفرات الفولاذ المقاوم للصدأ PM لتركيب الألياف الزجاجية؛ وهو ليس سجل فحص خام لعميل واحد. ستختلف النتائج بناءً على نسبة تحميل الألياف الزجاجية، وتوزيع طول الألياف، وكيمياء دورة المياه، واتساق المعالجة الحرارية لقطع الشفرات الخام الواردة.
في منشأة تركيب ذات إنتاجية عالية تنتج PA66 معززًا بنسبة 35% من الألياف الزجاجية القصيرة، قيم التتبع الميداني عبر أربع حملات إنتاج استمرت لعدة أسابيع الترقية من شفرات فولاذ D2 التقليدية إلى شفرات تحبيب CPM S90V مخصصة ومجلوخة بدقة. تم الحفاظ على ثبات المعلمات التشغيلية بصرامة في جميع جولات الاختبار: تم الحفاظ على مياه تبريد العملية عند 60°C ± 2°C مع درجة حموضة محكومة (6.8–7.2)، وتم قفل دوران محور القاطع عند 2,200 RPM، وتمت إدارة تلامس وجه القالب عبر الشد التلقائي الهيدروليكي عند تعشيق أولي ثابت بين الشفرة والقالب بمقدار 0.03 mm مقابل لوحة قالب كربيد ذات مصفوفة نيكل مجلوخة حديثًا.
أظهر التتبع الإحصائي عبر 12 مجموعة شفرات متتالية أن CPM S90V مدد متوسط عمر خدمة القطع النشط من 24 ساعة تشغيل (خط الأساس لـ D2) إلى أكثر من 96 ساعة قبل الحاجة إلى إعادة التجليخ — وهو زيادة بمقدار 4 أضعاف في عمر الحد القاطع مما قلل من وقت التوقف غير المخطط له لتغيير الشفرات بنسبة 75% وخفض توليد الجزيئات الدقيقة إلى أقل من 0.3% من إجمالي الإنتاجية.
ومع ذلك، كشفت البيانات الواقعية أيضًا عن تباين من دفعة إلى أخرى: ففي إحدى حملات الإنتاج التي شهدت ارتفاعًا في موصلية المياه المعاد تدويرها (TDS > 1,200 ppm) وارتفاعات طفيفة في درجات الحرارة، تسبب التنقر الدقيق على طول حدود الكربيد في تلميم مبكر للحد القاطع عند 72 ساعة. بالإضافة إلى ذلك، في حين تحسنت مقاومة التآكل الأولية بمقدار أربعة أضعاف، بلغ متوسط إجمالي دورات إعادة التجليخ المسموح بها لكل شفرة من 4 إلى 5 تمريرات مقارنة بـ +6 تمريرات لـ D2، وذلك بسبب زيادة عمق التهيئة المطلوب لإزالة الكسور الدقيقة على حد S90V فائق الصلابة أثناء التجليخ بعجلة CBN.
من خلال الجمع بين سبائك PM المتقدمة ومواصفات OEM الدقيقة، يمكن للمصنعين ضمان تلامس ثابت بين السكين والقالب، وزيادة عوائد إعادة التجليخ إلى أقصى حد، والقضاء على عيوب جودة الحبيبات المبكرة في تطبيقات الألياف الزجاجية. إن استخدام سكاكين وشفرات تحبيب البلاستيك المخصصة المصممة خصيصًا لهندسة رأس القاطع الخاصة بك يوفر الجسر الأمثل بين إمكانات المواد الخام وربحية الإنتاج على المدى الطويل.
باختصار: لا تقدم كيمياء سبائك PM أداءها المقدر إلا عندما يتم تنفيذ المعالجة الحرارية، والمعالجة المبردة (cryogenic)، وتجليخ الحواف وفقًا لبروتوكولات محددة لكل درجة — لذا يجب أن يتلازم ترقية السبيكة مع الانضباط في العملية.
الأسئلة الشائعة
Q: كيف يؤثر محتوى الألياف الزجاجية على معدلات تآكل شفرات التحبيب (Pelletizing Blades)؟
A: تعمل الألياف الزجاجية ككواشط معدنية صلبة تحفر في مصفوفات الصلب اللين. يمكن أن يؤدي زيادة تحميل الألياف الزجاجية من 15% إلى 40% إلى تسريع تآكل حافة الشفرة بنسبة 300% إلى 500% في أنواع الصلب التقليدية مثل D2 أو 440C. يقلل الانتقال إلى درجات مسحوق الميتالورجيا مثل CPM S90V أو M390 من هذه الزيادة الحادة في التآكل بفضل تركيزها العالي من كربيدات الفاناديوم والكروم الصلبة.
Q: هل صلب CPM S90V أم M390 أفضل للتحبيب تحت الماء لمركب PA66 المحتوي على 30% ألياف زجاجية؟
A: إذا كانت كيمياء المياه في نظام التحبيب تحت الماء مفلترة جيداً ومتعادلة (pH 6.5–7.5)، فإن CPM S90V هو الأفضل عموماً بفضل محتواه العالي من كربيد الفاناديوم الذي يوفر عمراً أطول لحافة التقطيع ضد 30% من الألياف الزجاجية. ومع ذلك، إذا كانت دورة المياه تحتوي على مضافات مذابة، أو مثبطات لهب، أو ملوثات حمضية، فيُفضل M390 لمنع تنقير حافة التقطيع الناتج عن الصدأ والتآكل.
Q: لماذا تفشل أنواع الصلب التقليدية للأدوات مثل D2 و440C بسرعة عند تقطيع البلاستيك المقوى بالألياف الزجاجية؟
A: يحتوي الصلب التقليدي المصبوب في قوالب على تجمعات كربيدية منفصلة وكبيرة تفصل بينها مناطق مصفوفة أكثر ليونة. تقوم الألياف الزجاجية بحفر المصفوفة اللينة بسرعة وتكسير تجمعات الكربيدات الهشة، مما يؤدي إلى التظرف الدقيق (Micro-chipping) والتآكل السريع (تدوير) حافة التقطيع. تقضي أنواع صلب مسحوق الميتالورجيا على هذه التجمعات الخشنة، وتوفر بنية كربيدية دقيقة ومنتظمة تقاوم التظرف الدقيق.
Q: ما هي درجة الصلادة المثالية للمعاملة الحرارية (HRC) لشفرات التحبيب المصنوعة من الصلب المقاوم للصدأ بمسحوق الميتالورجيا؟
A: تتراوح درجة الصلادة التشغيلية المثالية لشفرات التحبيب المصنوعة من M390 وCPM S90V بين 58 و62 HRC. تُزيد الصلادة الأقل من 58 HRC من التآكل بالحفر الدقيق وانثناء حافة التقطيع، بينما تُقلل الصلادة التي تتجاوز 63 HRC من متانة الصدمات، مما يرفع خطر تظرف (تكسر) الحافة أثناء بدء تشغيل رأس القطع.
Q: كيف يؤدي التآكل المدعوم بالصدأ (Corrosion-assisted wear) إلى تسريع فقدان حدة الشفرات في أنظمة الحلقة المائية؟
A: في محببات الحلقة المائية والمحببات تحت الماء، تؤدي مياه المعالجة الممزوجة بالحرارة والغازات المنبعثة من البوليمر إلى تكوين حمض خفيف مسبب للصدأ. تحدث تنقيرات مجهرية على طول حافة الشفرة، مما يضعف المصفوفة المعدنية. تقوم الألياف الزجاجية الكاشطة بعد ذلك بجرف المعدن المتآكل بسهولة، مما يجعل الشفرة ثلمة (فقدان الحدة) أسرع بكثير مقارنة بالتآكل الميكانيكي الجاف بمفرده.
Q: هل يمكن إعادة تجليخ (شحذ) شفرات التحبيب المصنوعة من M390 بنفس سهولة أنواع الصلب التقليدية للأدوات؟
A: يمكن إعادة تجليخ صلب M390 باستخدام عجلات التجليخ القياسية المصنوعة من نيتريد البورون المكعب (CBN) أو السيراميك عالي الجودة، على الرغم من أنه يتطلب أعماق قطع خفيفة وتدفقاً مناسباً لسائل التبريد لتجنب تراكم الحرارة. ورغم أنه أصعب في التجليخ مقارنة بصلب D2 التقليدي، إلا أن M390 أسهل بكثير في إعادة التجليخ مقارنة بصلب CPM S90V بفضل انخفاض كسر الحجم لكربيدات الفاناديوم فيه.
Q: كيف يمنع محاذاة السكين مع القالب (Die) التظرف الدقيق (Micro-chipping) في صلب مسحوق الميتالورجيا العالي الفاناديوم؟
A: يتمتع صلب مسحوق الميتالورجيا العالي الفاناديوم مثل CPM S90V بلمسة مقاومة فائقة للتآكل ولكن بليونة أقل مقارنة بالصلب القياسي. إذا كانت محاذاة رأس القطع غير متساوية، تتعرض السكاكين الفردية لأحمال صدمية غير مركزية ضد وجه القالب، مما يؤدي إلى التظرف الدقيق. تعمل المحاذاة الدقيقة والمتوازية بين السكين والقالب على توزيع ضغط التلامس بالتساوي، مما يسمح للكربيدات الصلبة بقص خيوط البوليمر بنظافة دون أضرار ناتجة عن الصدمات.
Q: ما هو عائد الاستثمار (ROI) عند الترقية إلى شفرات التحبيب المصنوعة من الصلب المقاوم للصدأ بمسحوق الميتالورجيا (PM)؟
A: على الرغم من أن أنواع صلب مسحوق الميتالورجيا الممتازة مثل M390 أو CPM S90V تتطلب تكلفة أولية أعلى للأدوات (عادة من 2 إلى 3 أضعاف صلب D2 التقليدي)، إلا أن التكلفة الإجمالية للملكية (TCO) أقل بكثير. في عملية خلط البوليمرات (Compounding) المرتفعة الألياف الزجاجية، يقلل العمر الافتراضي الممتد للشفرة (زمن تشغيل أطول بنسبة تصل إلى 300% إلى 400%) من توقف الإنتاج لتغيير الأدوات، ويقلل من الخردة الناتجة عن "خيوط شعر الملاك" أو الخردة الدقيقة، ويخفض نفقات التجليخ المكرر — مما يحقق غالباً عائداً كاملاً على الاستثمار خلال ورديات إنتاج قليلة.
الخاتمة
لم يعد تآكل الألياف الزجاجية والتآكل الكيميائي في العمليات الرطبة يفرضان دورات قصيرة لتغيير الشفرات، ومعدلات بودرة مرتفعة، وجودة حبيبات غير مستقرة في مصنعك. إن أنواع الفولاذ التقليدي المصبوب في قوالب تفتقر ببساطة إلى الصقل البنيوي المجهري المطلوب لتحمل نسب تحميل الألياف الزجاجية العالية في هياكل التحبيب الرطب.
توفر أنواع الفولاذ المقاوم للصدأ المصنعة بتقنية ميتالورجيا المساحيق (PM) مسارًا علميًا ومثبتًا لإطالة عمر الشفرة:
- كروسيبل CPM S90V يلبي متطلبات الخدمة الكاشطة الشديدة مع احتفاظ لا مميز للحد القاطع، مما يجعله الخيار المثالي لنسب تحميل الألياف الزجاجية العالية (>30% GF) في دورات المياه المحايدة.
- بوهلر M390 ميكروكلين يوفر التوازن الأمثل بين مقاومة التآكل، والمتانة، وقابلية التجليخ الدقيق، ويتفوق في كيمياء المياه القاسية، وهندسة الشفرات ذات المقاطع الرقيقة، وإنتاج الماسترباتش متعدد الراتنجات.
إن مطابقة درجة ميتالورجيا المساحيق الصحيحة مع نسبة تحميل الألياف الزجاجية المحددة لديك، وكيمياء المياه، وهندسة الشفرة هي الاستراتيجية الأكثر موثوقية لخفض التكلفة لكل طن، وتقليل الجزيئات الدقيقة، وزيادة وقت تشغيل الخط إلى أقصى حد.
هذا هو إطار المطابقة الذي تطبقه Maxtor Metal عند تحديد درجات PM لخطوط تحبيب الألياف الزجاجية — التآكل الكاشط أولاً، والتآكل الكيميائي ثانياً، والهندسة ثالثاً، مع ربط المعالجة الحرارية وبروتوكول إعادة التجليخ بأي درجة يتم اختيارها.
ملف الكاتب
نانسي وو
مهندس تصنيع أول | هندسة الإنتاج (PE)
الشركة: Maxtor Metal
خبرة: أكثر من 12 عامًا من الخبرة المتخصصة في خصائص التشغيل الآلي والطلاء لمواد الشفرات الصناعية الشائعة، بما في ذلك SKD11، و D2، و M2، و H13، وفولاذ ميتالورجيا المساحيق، والكربيد المسمنت. بارع في برمجة التجليخ باستخدام التحكم الرقمي بالكمبيوتر (CNC) عالي الدقة.
الشهادات: SME – CMfgE، PMP، حزام أسود في سيكس سيجما (Six Sigma Black Belt)، شهادات ASM International

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean