

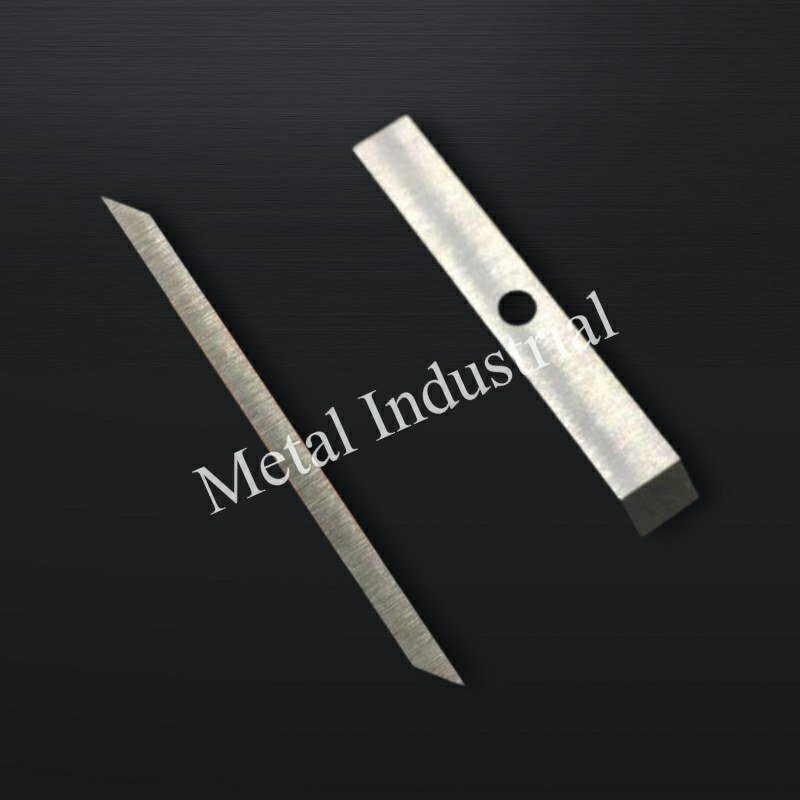
Resposta rápida: Para lâminas de granulação sob alto desgaste por fibra de vidro, os aços inoxidáveis de metalurgia do pó superam os aços ferramenta convencionais porque sua distribuição fina e uniforme de carbonetos resiste ao microssulcamento sem comprometer a tenacidade, ao contrário dos aços de lingote de alta liga. Entre M390 e CPM S90V: escolha CPM S90V quando a carga de abrasão for o modo de falha dominante (>30% GF, água neutra); escolha M390 quando a resistência à corrosão, a geometria de lâmina fina ou a flexibilidade de múltiplas resinas forem a prioridade. Ambos exigem tratamento criogênico pós-têmpera e protocolos de retificação específicos para metalurgia do pó para atingir sua dureza HRC nominal e geometria de aresta.
O aço inoxidável de metalurgia do pó (PM), no contexto da fabricação de lâminas para granulador, refere-se a aços produzidos pela atomização de liga fundida em pó fino, seguida de consolidação sob calor e pressão — um processo que produz uma microestrutura de carboneto uniforme e de grão fino que os aços fundidos em lingotes não conseguem replicar com a mesma composição de liga.
A crescente adoção de compostos reforçados com fibra de vidro em peças de engenharia automotiva, elétrica e estrutural transformou a granulação subaquática e em anel de água de uma etapa de corte padrão em um severo teste tribológico. A incorporação de fibras de vidro curtas ou longas (variando de 15% a mais de 50% de carga) melhora drasticamente a resistência à tração e a deflexão térmica em compostos termoplásticos como poliamida (PA6, PA66), polipropileno (PP) e tereftalato de polibutileno (PBT). No entanto, esses mesmos filamentos microscópicos de vidro atuam como cortadores minerais altamente abrasivos contra as facas rotativas da placa de matriz. Sob condições de corte úmido contínuo, manter a retenção do fio da lâmina e o controle de corrosão torna-se um fator crítico de sucesso para as modernas plantas de extrusão e compostagem.
Os gerentes de processo e equipamentos enfrentam um crescente dilema operacional no chão de fábrica. Os aços convencionais para lâminas — como AISI D2, 440C e aço rápido M2 — perdem rapidamente seu fio de corte afiado sob a abrasão da fibra de vidro. À medida que o fio da faca perde o corte, o mecanismo mecânico de corte muda de um cisalhamento limpo para um rasgamento por impacto caótico. Essa perda de afiação aumenta a geração de pó e finos, eleva a formação de fios ("cabelo de anjo"), causa grânulos duplos ou em cadeia irregulares e força paradas frequentes para substituição e reafiação das facas. Em linhas de compostagem de alta produtividade, o desgaste prematuro das lâminas degrada diretamente a eficiência global dos equipamentos (OEE) e inflaciona o custo total por tonelada de resina acabada.
Os aços inoxidáveis de metalurgia do pó (PM), como o Böhler M390 Microclean e o Crucible CPM S90V, oferecem uma resposta científica a esse dilema. Fabricados por meio de atomização avançada de pó por gás e prensagem isostática a quente, esses graus PM premium equilibram a extrema resistência ao desgaste abrasivo exigida para altas cargas de fibra de vidro com a alta resistência à corrosão exigida por ambientes de corte úmido. O processo de retificação de precisão e controle de qualidade da Maxtor Metal para lâminas de granulador de aço inoxidável PM é estruturado para traduzir a química da liga em um contato estável entre a faca e a matriz e dimensões de grânulos repetíveis — com planicidade, excentricidade (runout) e geometria de aresta verificadas de acordo com as tolerâncias do desenho antes da liberação.
Este guia de nível de engenharia fornece uma comparação técnica direta entre o Böhler M390 e o Crucible CPM S90V, analisando sua metalurgia, modos de falha, requisitos de tratamento térmico e retificabilidade para estabelecer uma lógica de seleção clara vinculada às condições reais de serviço de compostagem.
Por que a metalurgia do pó muda a equação das facas industriais
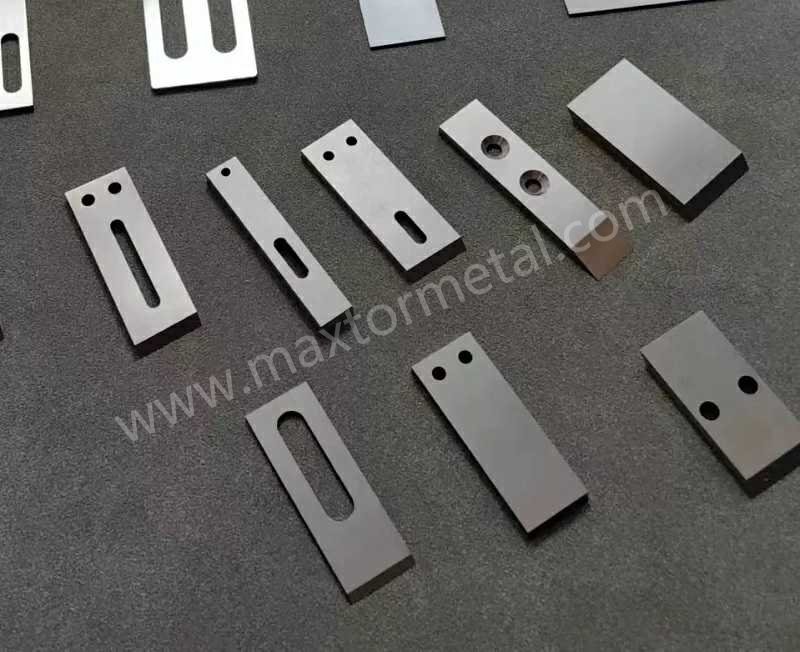
Os aços ferramenta convencionais fundidos em lingotes desenvolvem redes de carbonetos grossas e segregadas durante a solidificação do lingote. Em ligas tradicionais como D2 ou 440C, os carbonetos de cromo primários se precipitam em aglomerados grandes e irregulares, separados por zonas de matriz empobrecidas em carbonetos. Quando usinadas em lâminas de granulação de seção fina (frequentemente de 1,0 mm a 2,5 mm de espessura), esses aglomerados de carbonetos grossos criam concentrações de tensão localizadas e microplanos frágeis. Sob o impacto de alta velocidade da faca contra a matriz em filamentos fundidos carregados com fibra de vidro, as microestruturas fundidas convencionais frequentemente sofrem micro lascamento e arredondamento rápido do fio, destruindo a geometria de corte muito antes do desgaste do material base.
Para sistemas de corte na placa da matriz onde as cargas de corrosão e abrasão são combinadas com a dinâmica de contato de alta velocidade, a lógica de seleção de material para facas de aço inoxidável PM se assemelha à estrutura de seleção de classes de carboneto abordada no guia da Maxtor Metal sobre seleção de classes de pastilhas de WC-Co, integridade da brasagem e controle de contato da placa da matriz — diferentes famílias de materiais, a mesma árvore de decisão focada primeiramente no modo de falha.
Microestrutura de Aço Fundido Convencional:
Carbonetos de Cromo Grossos – → Microplanos Frágeis – → Micro Lascamento e Perda de Fio
Microestrutura de Metalurgia do Pó (PM):
Pó Fino Atomizado a Gás – → Consolidação HIP – → Dispersão Uniforme de Carbonetos Duros
A fabricação por metalurgia do pó reformula fundamentalmente esse comportamento metalúrgico. O processo PM começa com a atomização de fluxos de liga fundida em gotículas esféricas microscópicas e altamente uniformes usando gás inerte de alta pressão. O resfriamento rápido solidifica cada gotícula antes que ocorra a segregação da liga. O pó metálico resultante é consolidado sob calor e pressão intensos em vasos de prensagem isostática a quente (HIP), seguido por trabalho a quente.
O aço inoxidável PM resultante apresenta uma distribuição ultrafina e homogênea de carbonetos primários duros incorporados em uma matriz martensítica refinada. Para a granulação de fibra de vidro, essa microestrutura PM uniforme oferece vantagens metalúrgicas essenciais:
- Micro-lascamento retardado: A ausência de segregação de carbonetos grosseiros elimina planos de clivagem frágeis, permitindo que as arestas finas das lâminas resistam ao lascamento sob contato mecânico com a matriz.
- Resistência abrasiva uniforme: Carbonetos duros finos (1 a 3 mícrons de diâmetro) são densamente compactados em toda a matriz, impedindo que as fibras de vidro microscópicas arranquem o metal macio da matriz.
- Consistência superior de lâmina para lâmina: A uniformidade metalúrgica do lote ao volume garante taxas de desgaste previsíveis, eliminando falhas prematuras das lâminas em conjuntos de cabeçotes de corte multilâminas.
Visão geral da composição metalúrgica
Embora tanto o Böhler M390 quanto o Crucible CPM S90V pertençam à família de aços inoxidáveis PM de alto desempenho, suas formulações químicas são otimizadas para prioridades metalúrgicas nitidamente diferentes.
- Böhler M390 Microclean contém cerca de 1.90% de carbono, 20.00% de cromo, 4.00% de vanádio, 1.00% de molibdênio e 0.60% de tungstênio. O alto teor de cromo garante que, após a formação dos carbonetos de cromo primários, permaneça cromo suficiente dissolvido na matriz metálica (normalmente 14.5% a 15.5% de Cr solúvel) para formar uma camada de passivação de óxido de cromo robusta e autorregenerativa. Isso confere ao M390 uma resistência à corrosão de alto nível, juntamente com uma excelente proteção contra o desgaste.
- Crucible CPM S90V (anteriormente CPM 420V) contém aproximadamente 2.30% de carbono, 14.00% de cromo, 9.00% de vanádio e 1.00% de molibdênio. Ao quase dobrar a concentração de vanádio em comparação com o M390, o S90V precipita uma alta fração volumétrica (cerca de 14 vol%) de monocarbonetos de vanádio extremamente duros (carbonetos MC). Esses carbonetos de vanádio atingem uma dureza de ~2.800 HV (Vickers), superando os carbonetos de cromo (~1.800 HV) na resistência à abrasão mineral.
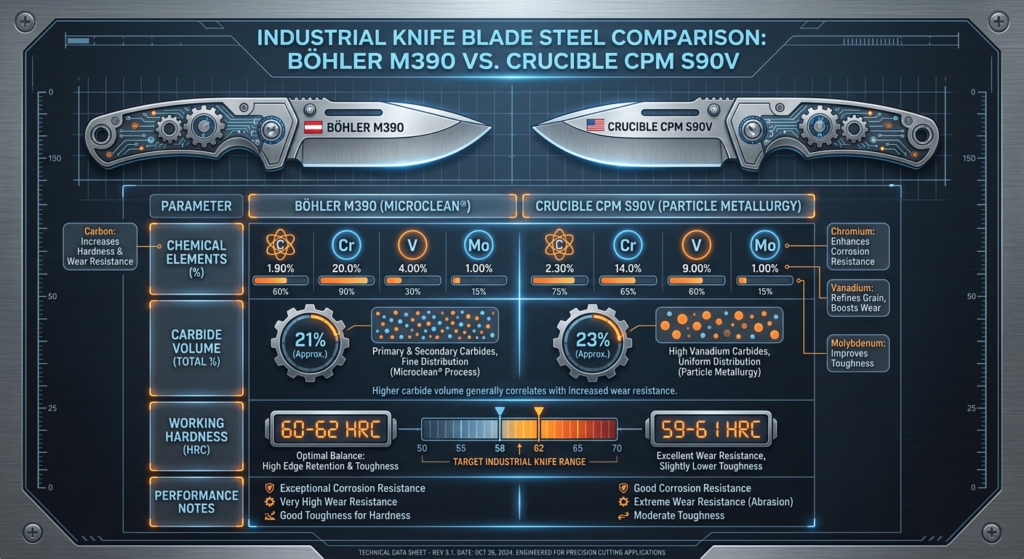
A comparação de composição química e estrutura de fases abaixo destaca como cada classe aloca seus elementos de endurecimento:
| Parâmetro metalúrgico | Böhler M390 Microclean | Crucible CPM S90V | Impacto metalúrgico na vida útil da lâmina |
|---|---|---|---|
| Carbono (C) | 1.90% | 2.30% | Fornece dureza à matriz e impulsiona a precipitação de carbonetos primários. |
| Cromo (Cr) | 20.00% | 14.00% | O M390 fornece maior teor de Cr na matriz passivadora para resistência à corrosão úmida/ácida. |
| Vanádio (V) | 4.00% | 9.00% | O S90V gera carbonetos de vanádio MC densos (~2.800 HV) para uma vida útil extrema sob abrasão. |
| Molibdênio (Mo) | 1.00% | 1.00% | Aumenta a temperabilidade e resiste à corrosão por pites em água de processo contendo cloretos. |
| Silício / Manganês (Si/Mn) | 0.70% / 0.30% | 0.40% / 0.40% | Desoxidantes e endurecedores por solução sólida da matriz. |
| Tipo e volume de carboneto | ~17% Total (M7C3/M23C6 rico em Cr + MC rico em V) | ~19% Total (monocarbonetos MC ricos em V dominantes) | O S90V proporciona maior resistência a riscos abrasivos; o M390 proporciona maior defesa contra corrosão da matriz. |
| Cr solúvel na matriz | ~14,5% – 15,5% | ~10,5% – 11,5% | Cromo solúvel acima de 12% garante a recuperação do filme passivo na granulação úmida. |
| Faixa de dureza de trabalho | 58 – 62 HRC | 58 – 62 HRC | A dureza equilibrada evita o arredondamento plástico da aresta, preservando a tenacidade ao impacto. |
Resumidamente: powder metallurgy refines carbide size and distribution to a scale that ingot casting cannot achieve — and in glass-fiber service, that microstructural difference is what separates a blade that lasts a shift from one that lasts a week.
Modos de falha por desgaste e corrosão no corte de fibra de vidro
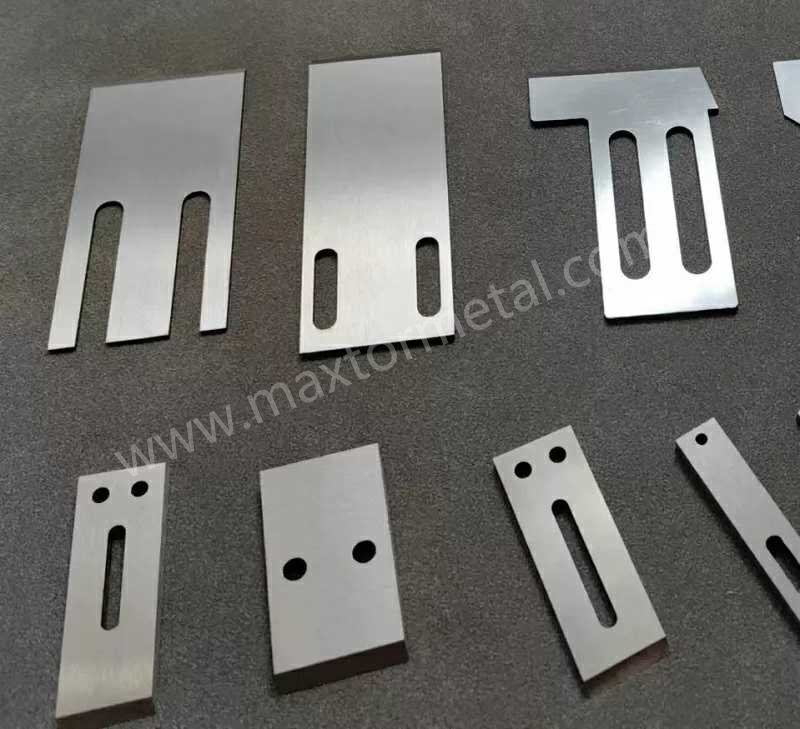
To select between M390 and CPM S90V, plant engineers must analyze how cutting knife edges deteriorate during high-speed pelletizing of glass-filled polymers. In underwater and water-ring die-face pelletizers, blade failure is rarely a single isolated mechanism; rather, it results from synergistic mechanical and chemical degradation pathways.
Glass-Fiber Compounding Strand
Mechanical Wear Mechanism Chemical Wear Mechanism
- Micro-ploughing by GF + – Acidic water attack
- Micro-chipping at edge – Pitting in micro-cracks Synergistic Edge Loss & Blunting Pellet Defect Spike (Fines, Strings, Doublets)
1. Mechanical Abrasive Micro-Ploughing and Edge Rounding
Glass fibers possess a Mohs hardness of approximately 6.5 (equivalent to ~55–60 HRC or >800 HV). As polymer melt strands exit the die plate orifices at temperatures between 200°C and 330°C, rigid glass filaments project from the molten polymer core. Rotating at 1,000 to 4,500 RPM, the pelletizing blade edge strikes these projecting fibers thousands of times per minute. The microscopic fibers act as tiny gouging tools, driving micro-ploughing and localized abrasive scratching across the primary bevel and cutting land. Over time, this mechanical action rounds the keen edge radius from an optimal 25 microns, blunting the blade.
2. Corrosion-Assisted Wear in Water Loops
Underwater pelletizing systems circulate tempered water (typically 40°C to 90°C) to cool pellets and transport them to centrifugal dryers. However, process water loops frequently accumulate dissolved mineral salts, acidic additives, flame retardants, or residual monomer byproducts. In water-ring and underwater cutting housings, sustained moisture exposure combined with elevated temperature creates a corrosion-assisted wear environment. Standard non-stainless tool steels suffer rapid micro-pitting along the cutting line. Abrasive glass fibers then shear away the weakened, corroded micro-layers, accelerating edge deterioration far faster than dry mechanical wear alone.
3. Direct Impact on Pellet Quality Metrics
When blade edges lose sharpness due to combined wear and corrosion, the clean shearing action against the die face fails. This manifests in distinct pellet defect types:
- Fines and Dust Generation: Blunt knives crush and shatter polymer strands instead of cutting them cleanly, generating micro-particles that clog classifier screens and create dust hazards.
- Angel Hair and Tail Strings: Incomplete cutting allows ductile polymer filaments to stretch before tearing, creating fine stringers that entangle downstream equipment.
- Doublets, Triplets, and Chain Pellets: Uneven knife wear or lost knife-to-die contact pressure permits melt streams from adjacent die holes to fuse together before separation.
Resumidamente: glass-fiber wear is never just abrasion — the combination of micro-ploughing, corrosion film breakdown, and water-loop chemistry means that steel selection and process control have to address all three mechanisms simultaneously.
Comparação direta entre os aços M390 e CPM S90V
Both Böhler M390 and Crucible CPM S90V are engineered to overcome the limitations of conventional tool steels, but their distinct metallurgical profiles make each alloy superior in specific operational environments.
Performance Comparison Vectors:
Abrasive Wear Resistance (CATRA): [ CPM S90V ] >>>> [ M390 ] >> [ D2 / 440C ]
Corrosion Resistance (Passivation):[ M390 ] >>>> [ CPM S90V ] >> [ M2 / D2 ]
Edge Grindability & Thin Geometry: [ M390 ] >> [ CPM S90V ]
Edge Retention and Abrasive Wear Resistance
In standardized CATRA (Cutlery and Allied Trades Research Association) edge retention testing and dry sand/rubber wheel abrasion resistance evaluations according to ASTM G65 standards—which measure volume loss under aggressive mineral abrasion—CPM S90V consistently outperforms virtually all other stainless PM grades on the market. S90V’s ~9% vanadium content generates a 14 vol% concentration of hard MC monocarbides (~2,800 HV). These vanadium carbides are significantly harder than glass fibers (~800 HV) and chromium carbides (~1,800 HV). In high-throughput lines cutting resins filled with 30% to 50% glass fiber, CPM S90V resists abrasive gouging, holding a sharp cutting edge up to 1.5x to 2x longer than M390.
Corrosion Resistance and Toughness
While CPM S90V leads in pure abrasion resistance, Böhler M390 excels in aggressive chemical environments. With 20% total chromium, M390 retains approximately 14.5% to 15.5% soluble chromium in its matrix after heat treatment, comfortably exceeding the ~12% matrix chromium threshold widely cited in stainless steel corrosion literature as the minimum for reliable passive film recovery (see ASM Handbook Vol.13A, Aqueous Corrosion of Stainless Steels).
By contrast, CPM S90V retains ~10.5% to 11.5% soluble chromium, as much of its chromium is tied up in carbides or consumed during high-temperature tempering. In closed-loop water systems with high conductivity, acidic additives, or halogenated flame retardants, M390 maintains a pristine, un-pitted matrix that prevents corrosion-assisted micro-flaking. Furthermore, M390 offers slightly higher impact toughness and ductility in thin blade sections, reducing the risk of catastrophic snapping.
Heat Treatment and Cryogenic Processing
Both alloys achieve peak performance within a working hardness window of 58 to 62 HRC, but their optimal heat-treatment cycles and operational parameters differ:
- M390 Heat Treatment & Processing Window:
- Austenitizing: 1,150°C to 1,170°C (hold time: 20–30 min under vacuum protection).
- Têmpera: Rapid high-pressure N2 gas quenching (>5 bar) down to below 50°C.
- Cryogenic Freeze: Deep freeze at -70°C to -196°C for a minimum of 2 hours immediately after quenching (within 1 hour) to eliminate retained austenite and promote fine secondary carbide precipitation.
- Temperamento: Double temper at 200°C to 250°C for 2 hours per cycle (for maximum passivating corrosion resistance) or 490°C to 520°C (for secondary hardening).
- CPM S90V Heat Treatment & Processing Window:
- Austenitizing: 1,135°C to 1,160°C (hold time: 15–20 min under vacuum).
- Cryogenic Freeze: Liquid nitrogen cryogenic treatment (-196°C for 3 to 4 hours) is mandatory to transform recalcitrant retained austenite into martensite.
- Temperamento: Double tempering at 200°C to 204°C for 2 hours per cycle to maximize corrosion resistance and toughness while maintaining 59–61 HRC.
- Grinding & Edge-Engage Strategy:
- Wheel Selection: Use CBN (cubic boron nitride) wheels with resin or vitreous bonds (120–180 mesh for roughing, 400+ mesh for finish grinding).
- Feed Rates: Maintain shallow depth of cut (ap ≤ 0.005 mm/pass) with heavy synthetic flood coolant (>8% concentration) to prevent thermal surface micro-cracking.
- Operating Window: Set initial knife-to-die contact pressure under hydraulic tensioning to achieve an edge break-in engagement of 0.02 mm–0.05 mm, preventing edge chatter during start-up.
Maxtor Metal specifies heat treatment parameters for M390 and CPM S90V knife blanks based on section thickness and target HRC range — cryogenic treatment is included as a standard step for CPM S90V to ensure full secondary hardening before edge grinding.
Grindability and Edge Geometry in Thin Blades
In pelletizing knives thinner than 2.0 mm, manufacturing precision is paramount. Because CPM S90V is packed with dense, ultra-hard vanadium monocarbides, it is notoriously difficult to grind. Super-abrasive cubic boron nitride (CBN) or diamond grinding wheels are required, and aggressive grinding can easily induce thermal micro-cracks along thin blade edges. Böhler M390, containing a lower volume fraction of vanadium carbides, exhibits noticeably superior grindability. It allows knife manufacturers to achieve keener initial edge radii, smoother primary bevel surface finishes (Ra < 0.2 µm), and tighter thickness tolerances without thermal degradation.
In Maxtor Metal’s grinding process for PM stainless pelletizer blades, wheel selection and coolant flow are matched to blade geometry and alloy grade to prevent thermal damage at the cutting edge — the most common source of micro-chipping after installation.
Resumidamente: CPM S90V wins on abrasive wear resistance because of its vanadium carbide density; M390 wins on corrosion resistance and grindability because of its higher matrix chromium — the choice is driven by which failure mode governs your line.
For lines processing tacky polymers such as TPU or EVA — where adhesion to the blade face compounds the corrosion and wear picture — the interaction between coating selection (DLC vs PTFE) and substrate steel choice is covered in our guide on stopping knife gumming and coating selection for TPU underwater pelletizing.
Como escolher o aço ideal para as suas condições de operação
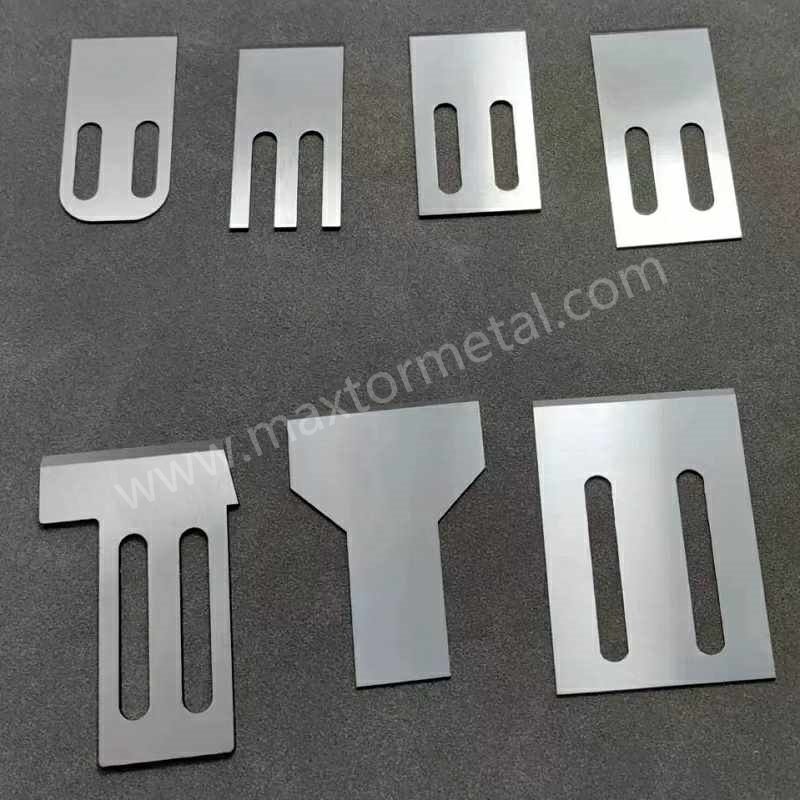
The selection criteria Maxtor Metal uses when specifying PM stainless grades for glass-fiber compounding lines comes down to three variables: glass-fiber loading (determines abrasion severity), water-loop chemistry (determines corrosion risk), and blade section geometry (determines grindability constraints).
Choosing between M390 and CPM S90V requires evaluating four core process variables: glass-fiber filler percentage, water chemistry aggressiveness, blade section geometry, and plant downtime tolerance.
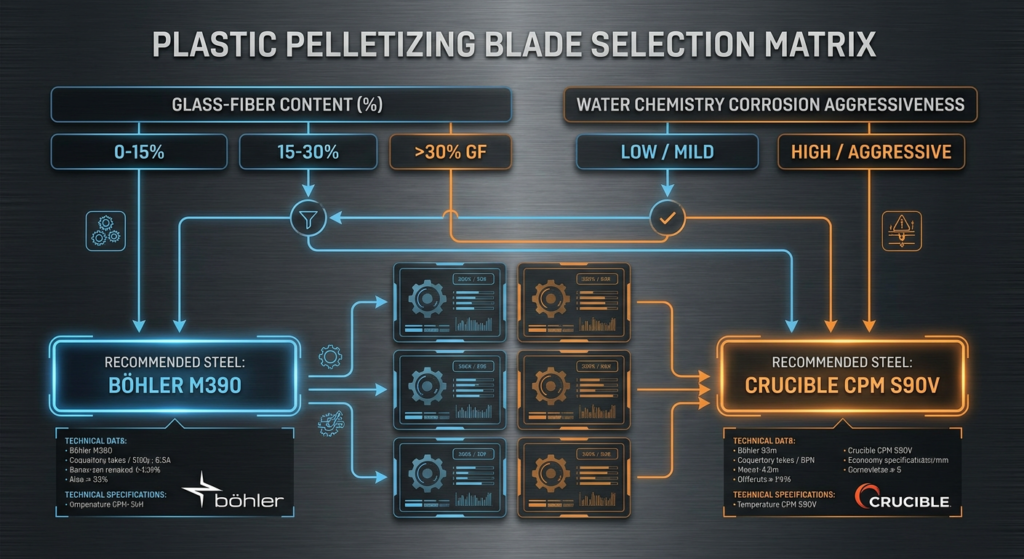
Use the following operational selection framework to match steel chemistry to your compounding line:
Step 1: Check Glass-Fiber (GF) Loading
GF Loading > 30% → Go to Step 2 (Check Water Chemistry)
GF Loading ≤ 30% → Select Böhler M390 (Optimal balance of toughness & grindability)
Step 2: Check Water Chemistry & Additive Aggressiveness
Low/Neutral Corrosion (Clean water, standard PA/PP-GF) → Select CPM S90V (Maximum edge life)
High Corrosion (Dirty loop, acid/flame retardant) → Select Böhler M390 (Corrosion-assisted wear defense)
Step 3: Check Blade Geometry & Section Thickness
Blade Thickness < 1.5 mm → Favor M390 (Higher toughness & precision grindability)
Blade Thickness ≥ 2.0 mm → CPM S90V or M390 (Based on Steps 1 & 2)
Choosing CPM S90V When Abrasion Is the Priority
Selecione Crucible CPM S90V when your production parameters match the following profile:
- High Glass Fiber Loading: Compounds containing >30% short or long glass fiber (e.g., PA66-GF35, PP-GF40, PBT-GF50).
- Neutral Process Water: Underwater cutting loops with controlled pH (6.5–7.5), low chloride levels, and continuous water filtration.
- Thicker Blade Cross-Sections: Pelletizing knives with a thickness of 2.0 mm or greater, providing structural rigidity to support S90V’s high carbide volume.
- Downtime-Sensitive High-Throughput Lines: Continuous compounding lines where reducing knife changeover frequency is the primary driver for lowering cost per ton.
Choosing M390 When Corrosion or Thin Geometry Leads
Selecione Böhler M390 Microclean when your operating environment exhibits these characteristics:
- Moderate Glass Fiber / High Mineral Loading: Compounds with 15% to 30% glass fiber, or heavy mineral/pigment fillers (TiO2, CaCO3, organoclays).
- Aggressive Process Water Loops: Recirculated water systems with elevated TDS, acidic pH (<6.0), or reactive chemical additives.
- Thin-Section Blade Geometries: Flexible or thin-section pelletizing knives (<1.5 mm thickness) that demand high impact toughness and precise edge grinding.
- Frequent Recipe Changes / Masterbatch Runs: Multi-purpose compounding lines switching frequently between color masterbatches, engineered resins, and corrosive formulations.
Resumidamente: glass-fiber loading above 30% and neutral water chemistry point to CPM S90V; aggressive water chemistry, thin blade geometry, or frequent resin changes point to M390 — and both assumptions should be validated against your first regrind cycle.
Precisão de nível de fábrica: Como garantir o sucesso do upgrade
Upgrading from conventional tool steel to premium powder metallurgy grades like M390 or CPM S90V represents a significant investment in raw material quality. However, metallurgy alone accounts for only half of the performance equation. Achieving the full operational value of PM steels requires precise knife manufacturing, optimized edge geometry, and meticulous cutter-hub alignment.
Even the most wear-resistant CPM S90V or corrosion-resistant M390 knife will fail prematurely if manufactured with improper heat treatment, surface micro-cracks, or dimensional variations. Key factory-grade manufacturing criteria include:
- Controlled Cryogenic Heat Treatment: Vacuum heat treatment with deep liquid nitrogen quenching ensures complete conversion of retained austenite, unlocking uniform 58–62 HRC hardness without brittle spots.
- Stress-Free Precision Grinding: Multi-axis CNC grinding using specialized super-abrasive wheels maintains ultra-smooth bevel finishes (Ra < 0.2 µm), preventing grinding burn or micro-fractures that act as stress raisers during operation.
- Uniform Thickness and Flatness Tolerances: Blade-to-blade thickness variation across a cutter hub must remain within ±0.005 mm. Tight tolerances ensure uniform flex and equal contact pressure against the die face, preventing localized die wear and strand skipping.
Partnering with an experienced knife manufacturer ensures these critical metallurgical and geometric requirements are met. Maxtor Metal’s pelletizer knife program for glass-fiber compounding lines covers PM stainless grades (including M390 and CPM S90V equivalents), tight geometric tolerances, and regrind qualification criteria — documented in the release dossier for each blade set.
For the component-level qualification framework that governs how these tolerances are verified before and after installation — runout/TIR acceptance, balance grade per ISO 21940, and QA dossier structure — see our guide on knife block qualification for water-ring pelletizers.
Real-World Field Performance Data
Observação: This example is constructed from typical field patterns observed in PM stainless blade upgrade programs for glass-fiber compounding; it is not a single customer’s raw inspection record. Results will vary based on glass-fiber loading, fiber length distribution, water-loop chemistry, and heat treatment consistency of the incoming blade blanks.
In a high-throughput compounding facility producing PA66 filled with 35% short glass fiber, field tracking across four multi-week production campaigns evaluated the upgrade from conventional D2 steel blades to custom precision-ground CPM S90V pelletizing blades. Operational parameters were strictly held constant across all test runs: process cooling water was maintained at 60°C ± 2°C with controlled pH (6.8–7.2), cutter hub rotation was locked at 2,200 RPM, and die-face contact was managed via hydraulic auto-tensioning at a constant 0.03 mm initial blade-to-die engagement against a newly ground nickel-matrix carbide die plate.
Statistical tracking across 12 consecutive blade sets demonstrated that CPM S90V extended average active cutting service life from 24 operating hours (D2 baseline) to 96+ hours before regrinding was required—a 4x increase in edge life that reduced unscheduled changeover downtime by 75% and lowered fines generation below 0.3% of total throughput.
However, real-world data also revealed batch-to-batch variation: in one production campaign with elevated recycled water conductivity (TDS > 1,200 ppm) and minor temperature spikes, micro-pitting along carbide boundaries caused early edge dulling at 72 hours. Additionally, while initial wear resistance improved fourfold, total allowable regrind cycles per blade averaged 4 to 5 passes compared to 6+ passes for D2, due to the increased dressing depth required to remove micro-fractures on the ultra-hard S90V edge during CBN wheel grinding.
By pairing advanced PM alloys with exact OEM specifications, processors can secure consistent knife-to-die contact, maximize regrind yields, and eliminate premature pellet quality defects in glass-fiber service. Utilizing high-performance custom plastic pelletizer knives and blades engineered for your specific cutter head geometry provides the ultimate bridge between raw material capability and long-term production profitability.
Resumidamente: PM alloy chemistry only delivers its rated performance when heat treatment, cryogenic processing, and edge grinding are executed to grade-specific protocols — the alloy upgrade and the process discipline have to arrive together.
Perguntas Frequentes (FAQs)
Q: Como o teor de fibra de vidro afeta as taxas de desgaste das facas granuladoras?
A: As fibras de vidro atuam como abrasivos minerais duros que sulcam as matrizes de aço macio. Aumentar a carga de fibra de vidro de 15% para 40% pode acelerar o desgaste do filo da faca de 300% a 500% em aços convencionais como D2 ou 440C. A atualização para graus de metalurgia do pó, como CPM S90V ou M390, mitiga esse pico de desgaste devido à sua alta concentração de carbetos duros de vanádio e cromo.
Q: O CPM S90V ou o M390 é melhor para a granulação subaquática de PA66 com 30% de fibra de vidro?
A: Se a química da água do sistema subaquático for bem filtrada e neutra (pH 6,5–7,5), o CPM S90V é geralmente melhor devido ao seu maior teor de carbeto de vanádio, que proporciona maior vida útil ao filo contra 30% de fibra de vidro. No entanto, se o circuito de água contiver aditivos dissolvidos, retardantes de chama ou contaminantes ácidos, o M390 é preferível para evitar o pite (pitting) no filo induzido pela corrosão.
Q: Por que os aços ferramenta convencionais como D2 e 440C falham rapidamente em plásticos com fibra de vidro?
A: Os aços convencionais fundidos em lingotes contêm grandes aglomerados de carbetos segregados separados por regiões de matriz mais macia. As fibras de vidro sulcam rapidamente a matriz macia e fraturam os aglomerados frágeis de carbetos, causando microlascamento e um rápido arredondamento do filo. Os aços de metalurgia do pó eliminam esses aglomerados grosseiros, proporcionando uma estrutura de carbetos fina e uniforme que resiste ao microlascamento.
Q: Qual dureza de tratamento térmico (HRC) é ideal para facas granuladoras de aço inoxidável de metalurgia do pó?
A: A dureza de trabalho ideal para facas granuladoras em M390 e CPM S90V é de 58 a 62 HRC. Durezas inferiores a 58 HRC aumentam a suscetibilidade ao sulcamento abrasivo (micro-ploughing) e ao dobramento do filo, enquanto durezas acima de 63 HRC reduzem a tenacidade ao impacto, elevando o risco de lascamento do filo durante a partida do cabeçote cortador.
Q: Como o desgaste assistido por corrosão acelera o desbastamento (perda de corte) das facas em sistemas de anel de água?
A: Em granuladores de anel de água e subaquáticos, a água de processo combinada com o calor e a desgaseificação do polímero cria um banho levemente corrosivo. Ocorrem pites microscópicos ao longo do filo da faca, enfraquecendo a matriz metálica. Em seguida, as fibras de vidro abrasivas removem facilmente o metal corroído, cegando a faca muito mais rápido do que apenas pelo desgaste mecânico a seco.
Q: As facas granuladoras em M390 podem ser reafiadas tão facilmente quanto os aços ferramenta convencionais?
A: O M390 pode ser reafiado usando rebolos padrão de CBN (nitreto cúbico de boro) ou cerâmicos de alta qualidade, embora exija passes leves e fluxo adequado de fluido refrigerante para evitar o acúmulo de calor. Embora seja mais difícil de retificar do que o D2 convencional, o M390 é significativamente mais fácil de reafiar do que o CPM S90V devido à sua menor fração volumétrica de carbetos de vanádio.
Q: Como o alinhamento entre a faca e a matriz (die) previne o microlascamento em aços PM de alto teor de vanádio?
A: Aços PM de alto teor de vanádio, como o CPM S90V, possuem extrema resistência ao desgaste, mas menor ductilidade do que os aços padrão. Se o alinhamento do cabeçote cortador for desigual, as facas individuais sofrem cargas de impacto excêntricas contra a face da matriz, levando ao microlascamento. O alinhamento preciso e paralelo entre a faca e a matriz distribui a pressão de contato de forma uniforme, permitindo que os carbetos duros cortem os spaghettis (filamentos) de polímero de forma limpa, sem danos por impacto.
Q: Qual é o retorno sobre o investimento (ROI) da atualização para facas granuladoras de aço inoxidável de metalurgia do pó (PM)?
A: Embora os aços PM premium como M390 ou CPM S90V tenham um custo inicial de ferramental mais alto (normalmente de 2 a 3 vezes o do aço D2 convencional), o custo total de propriedade (TCO) é substancialmente menor. Na compostagem (compounding) com alto teor de fibra de vidro, a vida útil estendida da faca (tempos de operação até 300% a 400% mais longos) reduz o tempo de inatividade para troca, minimiza o refugo (scrap) decorrente de fios de anjo ou finos e reduz os custos operacionais com reafiamento frequente, frequentemente proporcionando um ROI completo em poucos turnos de produção.
Conclusão
Glass-fiber abrasion and wet-process corrosion no longer have to dictate short blade changeover cycles, elevated powder rates, and unstable pellet quality in your plant. Traditional ingot-cast steels simply lack the microstructural refinement required to survive high glass-fiber loadings in wet pelletizing housings.
Powder metallurgy stainless steels provide a proven, scientific path to extended blade life:
- Crucible CPM S90V answers extreme abrasive service with unmatched edge retention, making it the ideal choice for heavy glass-fiber loadings (>30% GF) in neutral water loops.
- Böhler M390 Microclean delivers the ultimate balance of corrosion defense, toughness, and precision grindability, excelling in aggressive water chemistries, thin-section blade geometries, and multi-resin masterbatch production.
Matching the correct powder metallurgy grade to your specific glass-fiber loading, water chemistry, and blade geometry is the most reliable strategy to lower cost per ton, minimize fines, and maximize line uptime.
This is the matching framework Maxtor Metal applies when specifying PM grades for glass-fiber pelletizing lines — abrasion first, corrosion second, geometry third, with heat treatment and regrind protocol tied to whichever grade is selected.
Perfil do autor
Nancy Wu
Senior Manufacturing Engineer | Production Engineering (PE)
Company: Maxtor Metal
Experiência: 12+ years of experience specializing in the machining and coating characteristics of common industrial blade materials, including SKD11, D2, M2, H13, powder metallurgy steels, and cemented carbide. Proficient in high-precision CNC grinding programming.
Certificações: SME – CMfgE, PMP, Six Sigma Black Belt, ASM International Certifications

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean