

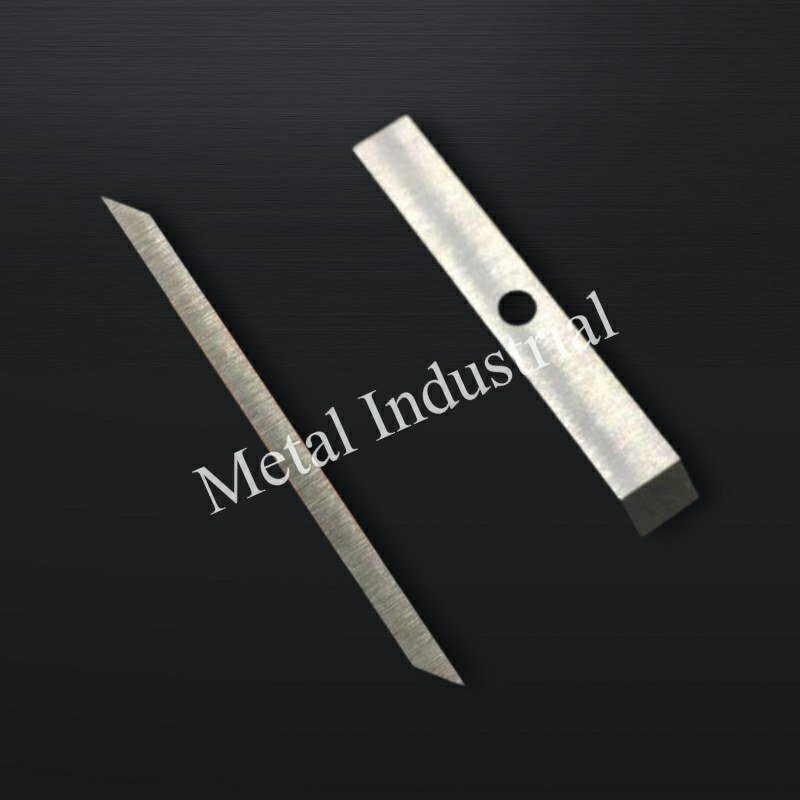
Trả lời nhanh: Đối với lưỡi dao cắt hạt nhựa chịu mài mòn cao do sợi thủy tinh, thép không gỉ luyện kim bột vượt trội hơn so với thép công cụ thông thường nhờ sự phân bố cacbua mịn và đồng đều giúp chống lại hiện tượng mài mòn vi mô (micro-ploughing) mà không làm suy giảm độ dẻo dai như thép thỏi hợp kim cao. Giữa M390 và CPM S90V: chọn CPM S90V khi tải trọng mài mòn là cơ chế hư hỏng chính (>30% GF, nước trung tính); chọn M390 khi khả năng chống ăn mòn, biên dạng lưỡi dao mỏng hoặc tính linh hoạt với nhiều loại nhựa là ưu tiên hàng đầu. Cả hai đều yêu cầu xử lý nhiệt luyện âm sâu (cryogenic) sau khi tôi và quy trình mài chuyên dụng cho thép luyện kim bột (PM) để đạt được độ cứng HRC định mức và biên dạng lưỡi cắt tiêu chuẩn.
Thép không gỉ luyện kim bột (PM), trong bối cảnh sản xuất lưỡi dao cắt hạt nhựa, là loại thép được sản xuất bằng cách phun cám hợp kim nóng chảy thành bột mịn, sau đó nén kết khối dưới nhiệt độ và áp suất cao — một quy trình tạo ra cấu trúc vi mô cacbua mịn, đồng đều mà thép đúc thỏi truyền thống không thể đạt được với cùng một thành phần hợp kim.
Việc ứng dụng ngày càng rộng rãi các hợp chất gia cường sợi thủy tinh trong các linh kiện kỹ thuật ô tô, điện và kết cấu đã biến quá trình cắt hạt nhựa dưới nước và cắt hạt vòng nước từ một công đoạn cắt thông thường thành một thử thách ma sát học (tribological) khắc nghiệt. Việc bổ sung các sợi thủy tinh ngắn hoặc dài (với hàm lượng từ 15% đến hơn 50%) giúp cải thiện đáng kể độ bền kéo và nhiệt độ biến dạng nhiệt trong các hợp chất nhựa nhiệt dẻo như polyamide (PA6, PA66), polypropylene (PP) và polybutylene terephthalate (PBT). Tuy nhiên, chính những sợi thủy tinh siêu nhỏ này lại hoạt động như những hạt mài mòn khoáng chất cực mạnh đối với dao cắt quay trên mặt khuôn. Trong điều kiện cắt ướt liên tục, việc duy trì độ sắc bén của lưỡi dao và kiểm soát ăn mòn trở thành yếu tố quyết định thành công cho các nhà máy đùn và trộn hợp tính hiện đại.
Các quản lý quy trình và thiết bị đang phải đối mặt với sự đánh đổi vận hành ngày càng lớn trên mặt bằng sản xuất. Các loại thép làm lưỡi dao thông thường—như thép gió AISI D2, 440C và M2—nhanh chóng mất đi độ sắc bén của lưỡi cắt dưới tác động mài mòn của sợi thủy tinh. Khi lưỡi dao bị cùn, cơ chế cắt cơ học chuyển từ cắt đứt sạch sang xé rách do va đập hỗn loạn. Sự mất đi độ sắc bén này làm tăng lượng bột và hạt mịn phát sinh, tăng hiện tượng tạo tơ nhựa (angel hair), gây ra các hạt nhựa kép hoặc hạt chuỗi không đều, đồng thời buộc phải dừng máy thường xuyên để thay thế và mài lại dao. Trên các dây chuyền trộn hợp tính công suất cao, sự mài mòn lưỡi dao sớm làm giảm trực tiếp hiệu suất thiết bị tổng thể (OEE) và làm tăng tổng chi phí trên mỗi tấn hạt nhựa thành phẩm.
Thép không gỉ luyện kim bột (PM) như Böhler M390 Microclean và Crucible CPM S90V mang lại giải pháp khoa học cho bài toán nan giải này. Được sản xuất thông qua công nghệ phun cám khí bột tiên tiến và ép nóng đẳng tĩnh (HIP), các mác thép PM cao cấp này cân bằng giữa khả năng chống mài mòn cực cao cần thiết cho hàm lượng sợi thủy tinh lớn và khả năng chống ăn mòn cao theo yêu cầu của môi trường cắt ướt. Quy trình mài chính xác và kiểm soát chất lượng (QC) của Maxtor Metal đối với lưỡi dao cắt hạt nhựa bằng thép không gỉ PM được xây dựng dựa trên việc chuyển hóa thành phần hóa học của hợp kim thành sự tiếp xúc ổn định giữa dao và khuôn, cùng kích thước hạt nhựa đồng đều — với độ phẳng, độ đảo và biên dạng lưỡi cắt được kiểm chứng theo dung sai bản vẽ trước khi xuất xưởng.
Tài liệu hướng dẫn chuyên sâu kỹ thuật này cung cấp sự so sánh kỹ thuật trực tiếp giữa Böhler M390 và Crucible CPM S90V, phân tích cấu trúc luyện kim, các dạng hư hỏng, yêu cầu xử lý nhiệt và khả năng mài của chúng để thiết lập logic lựa chọn rõ ràng gắn liền với điều kiện vận hành trộn hợp tính thực tế.
Tại sao công nghệ luyện kim bột thay đổi hoàn toàn quy chuẩn cho dao cắt
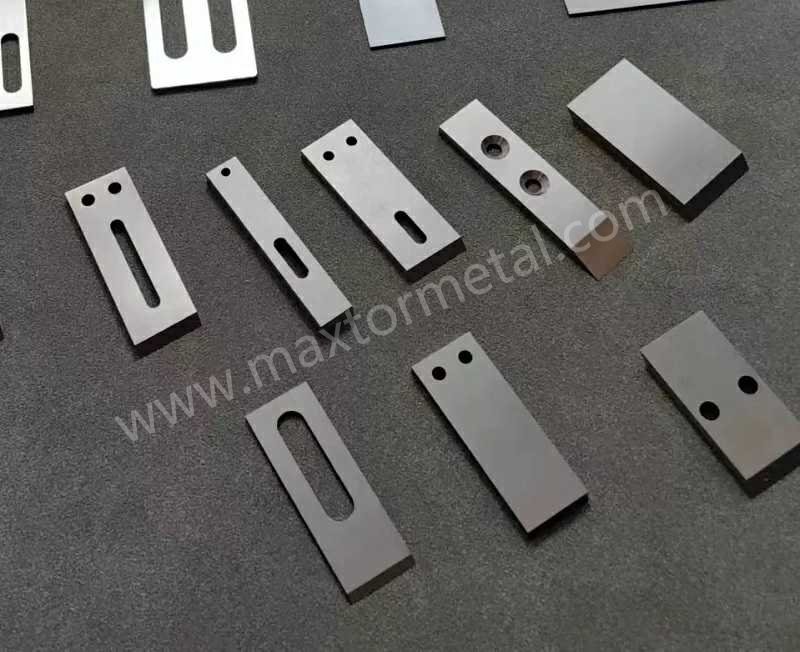
Thép công cụ đúc thỏi thông thường hình thành các mạng lưới cacbua thô và bị phân tách trong quá trình đông đặc thỏi đúc. Trong các hợp kim truyền thống như D2 hoặc 440C, các cacbua crom sơ cấp kết tủa thành các cụm lớn, không đều, được ngăn cách bởi các vùng nền nghèo cacbua. Khi được gia công thành các lưỡi dao cắt hạt nhựa có tiết diện mỏng (thường dày từ 1.0 mm đến 2.5 mm), các cụm cacbua thô này tạo ra sự tập trung ứng suất cục bộ và các mặt phẳng vi mô giòn. Dưới tác động va đập tốc độ cao giữa dao và khuôn đối với các sợi nhựa nóng chảy chứa sợi thủy tinh, cấu trúc vi mô đúc thông thường thường xuyên bị mẻ vi mô (micro-chipping) và bo tròn cạnh nhanh chóng, phá hủy biên dạng cắt từ rất lâu trước khi vật liệu nền bị mài mòn.
Đối với các hệ thống cắt mặt khuôn nơi tải trọng ăn mòn và mài mòn kết hợp với động lực tiếp xúc tốc độ cao, logic lựa chọn vật liệu cho dao thép không gỉ PM tương đồng với khung lựa chọn mác hợp kim được đề cập trong tài liệu của Maxtor Metal về hướng dẫn về lựa chọn mác mảnh cắt WC–Co, độ bền mối hàn đồng và kiểm soát tiếp xúc mặt khuôn — các nhóm vật liệu khác nhau, nhưng cùng một sơ đồ quyết định ưu tiên dạng hư hỏng.
Cấu trúc vi mô thép đúc thông thường:
Cacbua Crom thô – → Mặt phẳng vi mô giòn – → Mẻ vi mô & Cùn cạnh
Cấu trúc vi mô luyện kim bột (PM):
Bột mịn phun cám bằng khí – → Nén kết khối HIP – → Phân tán cacbua cứng đồng đều
Quy trình sản xuất luyện kim bột tái định hình căn bản đặc tính luyện kim này. Quy trình PM bắt đầu bằng cách nguyên tử hóa các dòng hợp kim nóng chảy thành các giọt hình cầu siêu nhỏ, có độ đồng đều cao bằng khí trơ áp suất cao. Quá trình làm nguội nhanh làm đông đặc từng giọt trước khi sự phân tách hợp kim có thể xảy ra. Bột kim loại thu được được nén chặt dưới nhiệt độ và áp suất cực cao trong các lò ép đẳng tĩnh nóng (HIP), sau đó là gia công nóng.
Thép không gỉ PM thu được có sự phân bố cực mịn, đồng nhất của các carbide sơ cấp cứng nằm trong nền martensite tinh chế. Đối với quá trình tạo hạt sợi thủy tinh, cấu trúc vi mô PM đồng nhất này mang lại các ưu điểm luyện kim then chốt:
- Trì hoãn hiện tượng mẻ vi mô: Việc không có sự phân tách carbide thô giúp loại bỏ các mặt trượt giòn, cho phép các cạnh lưỡi dao mỏng chống mẻ khi tiếp xúc cơ học với khuôn.
- Khả năng chống mài mòn đồng đều: Các carbide cứng mịn (đường kính từ 1 đến 3 micron) được phân bố dày đặc trong toàn bộ pha nền, ngăn không cho các sợi thủy tinh siêu nhỏ cào xước lớp kim loại nền mềm.
- Độ đồng nhất vượt trội giữa các lưỡi dao: Sự đồng nhất về luyện kim từ mẻ sản xuất đến thành phẩm hàng loạt đảm bảo tốc độ mài mòn có thể dự đoán được, loại bỏ tình trạng hỏng lưỡi dao sớm trên các cụm trục gá dao nhiều lưỡi.
Sơ lược về thành phần luyện kim
Mặc dù cả Böhler M390 và Crucible CPM S90V đều thuộc dòng thép không gỉ PM hiệu suất cao, nhưng công thức hóa học của chúng được tối ưu hóa cho các ưu tiên luyện kim khác biệt rõ rệt.
- Böhler M390 Microclean chứa khoảng 1.90% carbon, 20.00% crom, 4.00% vanadi, 1.00% molybdan, và 0.60% vonfram. Hàm lượng crom cao đảm bảo rằng sau khi các carbide crom sơ cấp hình thành, lượng crom đủ vẫn hòa tan trong nền kim loại (thường là 14.5% đến 15.5% Cr hòa tan) để tạo thành một lớp thụ động crom oxit tự phục hồi mạnh mẽ. Điều này mang lại cho M390 khả năng chống ăn mòn hàng đầu cùng với khả năng chống mài mòn tuyệt vời.
- Crucible CPM S90V (trước đây là CPM 420V) chứa khoảng 2.30% carbon, 14.00% crom, 9.00% vanadi, và 1.00% molybdan. Bằng cách tăng gần gấp đôi nồng độ vanadi so với M390, S90V kết tủa một tỷ lệ thể tích cao (khoảng 14 vol%) của các monocarbide vanadi cực kỳ cứng (carbide MC). Các carbide vanadi này đạt độ cứng ~2,800 HV (Vickers), vượt trội hơn các carbide crom (~1,800 HV) trong việc chống mài mòn khoáng chất.
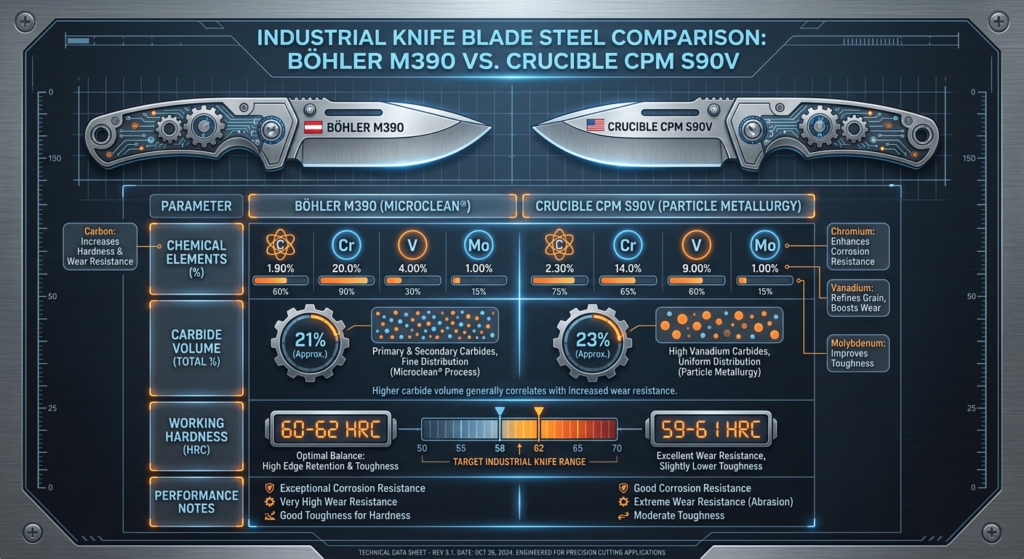
Bảng so sánh thành phần hóa học và cấu trúc pha dưới đây nêu bật cách mỗi mác thép phân bổ các nguyên tố hóa cứng của nó:
| Thông số luyện kim | Böhler M390 Microclean | Crucible CPM S90V | Tác động luyện kim đến tuổi thọ lưỡi dao |
|---|---|---|---|
| Carbon (C) | 1.90% | 2.30% | Cung cấp độ cứng cho pha nền và thúc đẩy sự kết tủa carbide sơ cấp. |
| Crom (Cr) | 20.00% | 14.00% | M390 cung cấp lượng Cr nền thụ động cao hơn để chống ăn mòn trong môi trường ướt/axit. |
| Vanadi (V) | 4.00% | 9.00% | S90V tạo ra các carbide vanadi MC dày đặc (~2,800 HV) cho tuổi thọ chống mài mòn cực cao. |
| Molybdan (Mo) | 1.00% | 1.00% | Tăng cường khả năng tôi cứng và chống ăn mòn rỗ trong nước quy trình có chứa clorua. |
| Silicon / Mangan (Si/Mn) | 0.70% / 0.30% | 0.40% / 0.40% | Chất khử oxy và chất tăng cường dung dịch rắn cho pha nền. |
| Loại & Thể tích Carbide | Tổng cộng ~17% (M7C3/M23C6 giàu Cr + MC giàu V) | Tổng cộng ~19% (Monocarbide MC giàu V chiếm ưu thế) | S90V mang lại khả năng chống trầy xước mài mòn cao hơn; M390 mang lại khả năng bảo vệ chống ăn mòn pha nền cao hơn. |
| Cr hòa tan trong pha nền | ~14.5% – 15.5% | ~10.5% – 11.5% | Crom hòa tan trên 12% đảm bảo phục hồi màng thụ động trong quá trình tạo hạt ướt. |
| Phạm vi độ cứng làm việc | 58 – 62 HRC | 58 – 62 HRC | Độ cứng cân bằng giúp ngăn ngừa hiện tượng quăn mép nhựa trong khi vẫn bảo toàn độ dai va đập. |
Nói tóm lại: luyện kim bột làm mịn kích thước và phân bố cacbua đến mức mà đúc thỏi không thể đạt được — và trong ứng dụng cắt sợi thủy tinh, sự khác biệt về cấu trúc vi mô đó chính là yếu tố phân biệt giữa một lưỡi dao chỉ dùng được một ca làm việc với một lưỡi dao dùng được cả tuần.
Các dạng hỏng do mài mòn và ăn mòn khi cắt sợi thủy tinh
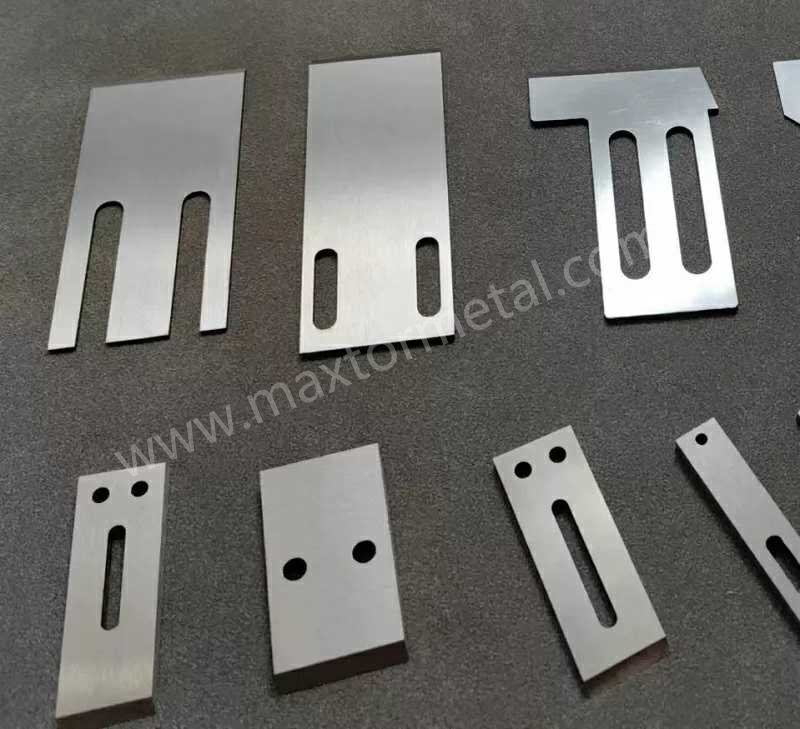
Để lựa chọn giữa M390 và CPM S90V, các kỹ sư nhà máy phải phân tích cách thức cạnh lưỡi dao cắt bị hao mòn trong quá trình tạo hạt tốc độ cao của polyme gia cường sợi thủy tinh. Trong các máy tạo hạt cắt mặt đầu khuôn vòng nước và dưới nước, sự hỏng hóc của lưỡi dao hiếm khi là một cơ chế đơn lẻ, riêng biệt; thay vào đó, nó là kết quả của các con đường suy giảm cơ học và hóa học cộng hưởng.
Sợi polyme compound sợi thủy tinh
Cơ chế mài mòn cơ học Cơ chế mài mòn hóa học
- Vết cào xước vi mô do sợi thủy tinh (GF) + – Sự tấn công của nước có tính axit
- Mẻ vi mô ở cạnh – Ăn mòn rỗ trong các vết nứt vi mô Hao mòn & Cùn cạnh cộng hưởng Tăng đột biến lỗi hạt nhựa (Bụi mịn, Sợi nối, Hạt đôi)
Vết cào xước vi mô do mài mòn cơ học và bo tròn cạnh
Sợi thủy tinh có độ cứng Mohs xấp xỉ 6.5 (tương đương ~55–60 HRC hoặc >800 HV). Khi các sợi polyme nóng chảy thoát ra khỏi các lỗ của tấm khuôn ở nhiệt độ từ 200°C đến 330°C, các sợi thủy tinh cứng nhô ra khỏi lõi polyme nóng chảy. Quay với tốc độ từ 1,000 đến 4,500 RPM, cạnh lưỡi dao tạo hạt va đập vào các sợi nhô ra này hàng nghìn lần mỗi phút. Các sợi siêu nhỏ hoạt động như những công cụ khoét nhỏ, gây ra hiện tượng cào xước vi mô và trầy xước mài mòn cục bộ trên mặt vát chính và vùng cắt. Theo thời gian, tác động cơ học này làm bo tròn bán kính cạnh sắc từ mức tối ưu 25 micron, làm cùn lưỡi dao.
Mài mòn do ăn mòn hỗ trợ trong vòng tuần hoàn nước
Các hệ thống tạo hạt dưới nước tuần hoàn nước ấm (thường từ 40°C đến 90°C) để làm nguội hạt nhựa và vận chuyển chúng đến máy sấy ly tâm. Tuy nhiên, các vòng tuần hoàn nước quy trình thường tích tụ các muối khoáng hòa tan, phụ gia axit, chất chống cháy hoặc các sản phẩm phụ monome còn sót lại. Trong buồng cắt vòng nước và dưới nước, việc tiếp xúc liên tục với hơi ẩm kết hợp với nhiệt độ cao tạo ra môi trường mài mòn do ăn mòn hỗ trợ. Thép công cụ không gỉ thông thường sẽ bị ăn mòn rỗ vi mô nhanh chóng dọc theo đường cắt. Sau đó, các sợi thủy tinh mài mòn sẽ cắt đứt các lớp vi mô bị suy yếu và ăn mòn này, đẩy nhanh quá trình xuống cấp của cạnh dao nhanh hơn nhiều so với chỉ mài mòn cơ học khô.
Tác động trực tiếp đến các chỉ số chất lượng hạt nhựa
Khi các cạnh lưỡi dao mất đi độ sắc bén do mài mòn và ăn mòn kết hợp, hành động cắt đứt sạch sẽ đối với mặt khuôn sẽ thất bại. Điều này biểu hiện qua các loại lỗi hạt nhựa đặc trưng:
- Tạo ra bụi mịn và bột nhựa: Dao cùn sẽ nghiền nát và làm vỡ các sợi polyme thay vì cắt chúng một cách sạch sẽ, tạo ra các hạt vi mô làm tắc nghẽn lưới sàng phân loại và gây ra các mối nguy hại về bụi.
- Lỗi tơ nhựa (Angel Hair) và sợi đuôi nhựa: Việc cắt không dứt điểm khiến các sợi polyme dẻo bị kéo giãn trước khi đứt, tạo ra các sợi nhỏ mịn làm vướng víu các thiết bị phía sau.
- Hạt đôi, hạt ba và hạt chuỗi: Sự mài mòn dao không đều hoặc mất áp lực tiếp xúc giữa dao và khuôn cho phép các dòng chảy nóng chảy từ các lỗ khuôn lân cận liên kết lại với nhau trước khi tách ra.
Nói tóm lại: mài mòn do sợi thủy tinh không bao giờ chỉ là sự mài mòn đơn thuần — sự kết hợp của hiện tượng cào xước vi mô, sự phá hủy màng ăn mòn và hóa học của vòng tuần hoàn nước có nghĩa là việc lựa chọn thép và kiểm soát quy trình phải giải quyết đồng thời cả ba cơ chế này.
So sánh trực tiếp giữa thép M390 và CPM S90V
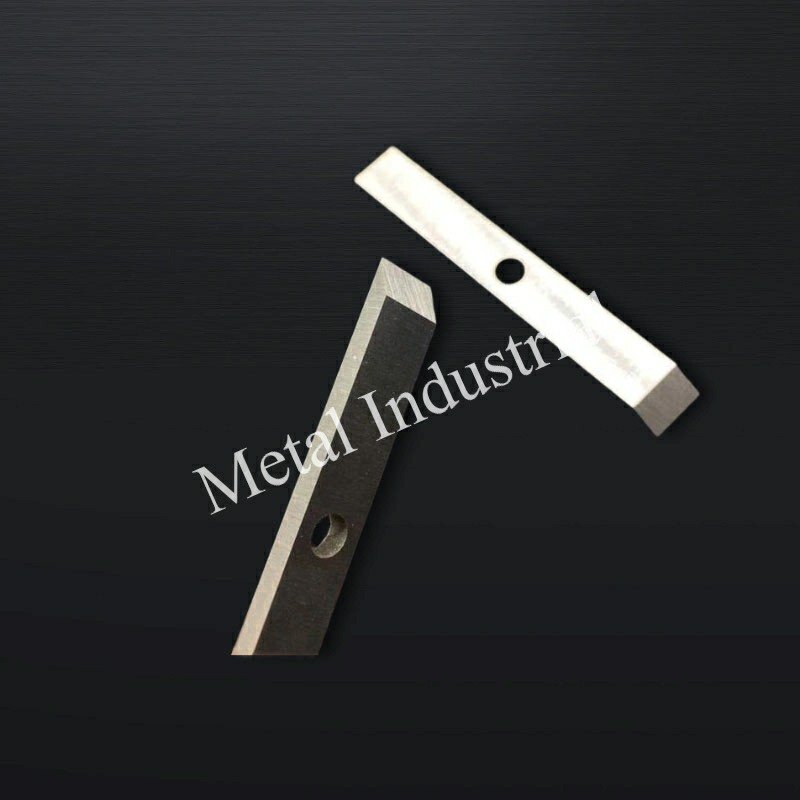
Cả Böhler M390 và Crucible CPM S90V đều được thiết kế để vượt qua các giới hạn của thép công cụ thông thường, nhưng cấu trúc luyện kim khác biệt của chúng giúp mỗi hợp kim vượt trội trong các môi trường vận hành cụ thể.
Các khía cạnh so sánh hiệu suất:
Khả năng chống mài mòn (CATRA): [ CPM S90V ] >>>> [ M390 ] >> [ D2 / 440C ]
Khả năng chống ăn mòn (Thụ động hóa):[ M390 ] >>>> [ CPM S90V ] >> [ M2 / D2 ]
Khả năng mài cạnh & Hình học mỏng: [ M390 ] >> [ CPM S90V ]
Khả năng giữ cạnh sắc và chống mài mòn
Trong thử nghiệm giữ cạnh sắc tiêu chuẩn CATRA (Hiệp hội Nghiên cứu Dao kéo và Các ngành Nghề liên quan) và các đánh giá khả năng chống mài mòn bằng cát khô/bánh xe cao su theo tiêu chuẩn ASTM G65—đo lường sự hao hụt thể tích dưới tác động mài mòn mạnh của khoáng chất—CPM S90V liên tục vượt trội hơn hầu hết các mác thép PM không gỉ khác trên thị trường. Hàm lượng vanadi ~9% của S90V tạo ra nồng độ 14 vol% của các monocacbua MC cứng (~2,800 HV). Các cacbua vanadi này cứng hơn đáng kể so với sợi thủy tinh (~800 HV) và cacbua crom (~1,800 HV). Trong các dây chuyền công suất cao cắt nhựa chứa 30% đến 50% sợi thủy tinh, CPM S90V chống lại sự khoét mòn, giữ cho cạnh cắt sắc bén lâu hơn từ 1.5 đến 2 lần so với M390.
Khả năng chống ăn mòn và độ dai va đập
Trong khi CPM S90V dẫn đầu về khả năng chống mài mòn thuần túy, Böhler M390 lại vượt trội trong môi trường hóa chất xâm thực. Với tổng hàm lượng crom là 20%, M390 giữ lại khoảng 14.5% đến 15.5% crom hòa tan trong pha nền sau khi xử lý nhiệt, vượt xa ngưỡng crom pha nền ~12% được trích dẫn rộng rãi trong các tài liệu về ăn mòn thép không gỉ như là mức tối thiểu để phục hồi màng thụ động đáng tin cậy (xem Sổ tay ASM Tập 13A, Ăn mòn trong môi trường nước của thép không gỉ).
Ngược lại, CPM S90V giữ lại khoảng ~10.5% đến 11.5% crom hòa tan, do phần lớn crom của nó đã liên kết trong các cacbit hoặc bị tiêu hao trong quá trình ram ở nhiệt độ cao. Trong các hệ thống nước tuần hoàn kín có độ dẫn điện cao, phụ gia axit hoặc chất chống cháy halogen hóa, M390 duy trì một pha nền nguyên vẹn, không bị rỗ, giúp ngăn ngừa hiện tượng bong tróc vi mô do ăn mòn. Hơn nữa, M390 mang lại độ dai va đập và độ dẻo cao hơn một chút ở các phần lưỡi mỏng, giảm nguy cơ bị gãy vỡ nghiêm trọng.
Xử lý nhiệt và xử lý lạnh sâu
Cả hai hợp kim đều đạt hiệu suất cao nhất trong khoảng độ cứng làm việc từ 58 đến 62 HRC, nhưng chu trình xử lý nhiệt và các thông số vận hành tối ưu của chúng có sự khác biệt:
- Chu trình xử lý nhiệt & thông số gia công của M3:
- Austenit hóa: 1.150°C đến 1.170°C (thời gian giữ nhiệt: 20–30 phút dưới sự bảo vệ của chân không).
- Làm nguội: Tôi nhanh bằng khí N2 áp suất cao (>5 bar) xuống dưới 50°C.
- Xử lý lạnh sâu: Đông sâu ở -70°C đến -196°C trong tối thiểu 2 giờ ngay sau khi tôi (trong vòng 1 giờ) để loại bỏ austenite dư và thúc đẩy sự kết tủa cacbit thứ cấp mịn.
- ủ: Ram kép ở 200°C đến 250°C trong 2 giờ mỗi chu kỳ (để có khả năng chống ăn mòn thụ động tối đa) hoặc 490°C đến 520°C (để hóa cứng thứ cấp).
- Phạm vi xử lý nhiệt & gia công CPM S90V:
- Austenit hóa: 1.135°C đến 1.160°C (thời gian giữ nhiệt: 15–20 phút trong chân không).
- Xử lý lạnh sâu: Xử lý lạnh sâu bằng nitơ lỏng (-196°C trong 3 đến 4 giờ) là bắt buộc để chuyển hóa austenite dư cứng đầu thành martensite.
- ủ: Double tempering at 200°C to 204°C for 2 hours per cycle to maximize corrosion resistance and toughness while maintaining 59–61 HRC.
- Grinding & Edge-Engage Strategy:
- Wheel Selection: Use CBN (cubic boron nitride) wheels with resin or vitreous bonds (120–180 mesh for roughing, 400+ mesh for finish grinding).
- Feed Rates: Maintain shallow depth of cut (ap ≤ 0.005 mm/pass) with heavy synthetic flood coolant (>8% concentration) to prevent thermal surface micro-cracking.
- Operating Window: Set initial knife-to-die contact pressure under hydraulic tensioning to achieve an edge break-in engagement of 0.02 mm–0.05 mm, preventing edge chatter during start-up.
Maxtor Metal specifies heat treatment parameters for M390 and CPM S90V knife blanks based on section thickness and target HRC range — cryogenic treatment is included as a standard step for CPM S90V to ensure full secondary hardening before edge grinding.
Grindability and Edge Geometry in Thin Blades
In pelletizing knives thinner than 2.0 mm, manufacturing precision is paramount. Because CPM S90V is packed with dense, ultra-hard vanadium monocarbides, it is notoriously difficult to grind. Super-abrasive cubic boron nitride (CBN) or diamond grinding wheels are required, and aggressive grinding can easily induce thermal micro-cracks along thin blade edges. Böhler M390, containing a lower volume fraction of vanadium carbides, exhibits noticeably superior grindability. It allows knife manufacturers to achieve keener initial edge radii, smoother primary bevel surface finishes (Ra < 0.2 µm), and tighter thickness tolerances without thermal degradation.
In Maxtor Metal’s grinding process for PM stainless pelletizer blades, wheel selection and coolant flow are matched to blade geometry and alloy grade to prevent thermal damage at the cutting edge — the most common source of micro-chipping after installation.
Nói tóm lại: CPM S90V wins on abrasive wear resistance because of its vanadium carbide density; M390 wins on corrosion resistance and grindability because of its higher matrix chromium — the choice is driven by which failure mode governs your line.
For lines processing tacky polymers such as TPU or EVA — where adhesion to the blade face compounds the corrosion and wear picture — the interaction between coating selection (DLC vs PTFE) and substrate steel choice is covered in our guide on stopping knife gumming and coating selection for TPU underwater pelletizing.
Lựa chọn mác thép phù hợp với điều kiện vận hành của bạn
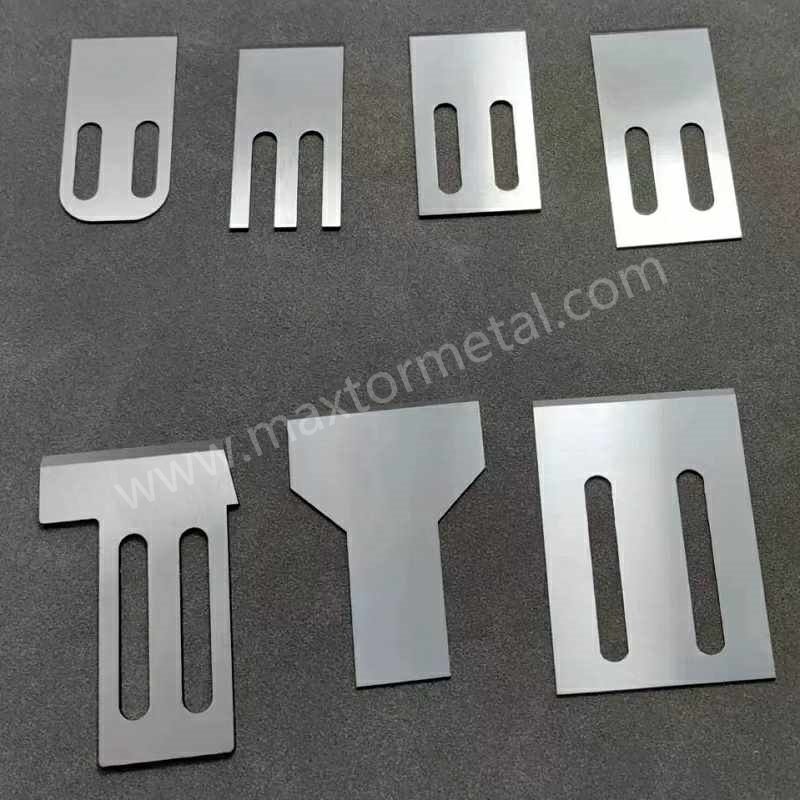
The selection criteria Maxtor Metal uses when specifying PM stainless grades for glass-fiber compounding lines comes down to three variables: glass-fiber loading (determines abrasion severity), water-loop chemistry (determines corrosion risk), and blade section geometry (determines grindability constraints).
Choosing between M390 and CPM S90V requires evaluating four core process variables: glass-fiber filler percentage, water chemistry aggressiveness, blade section geometry, and plant downtime tolerance.
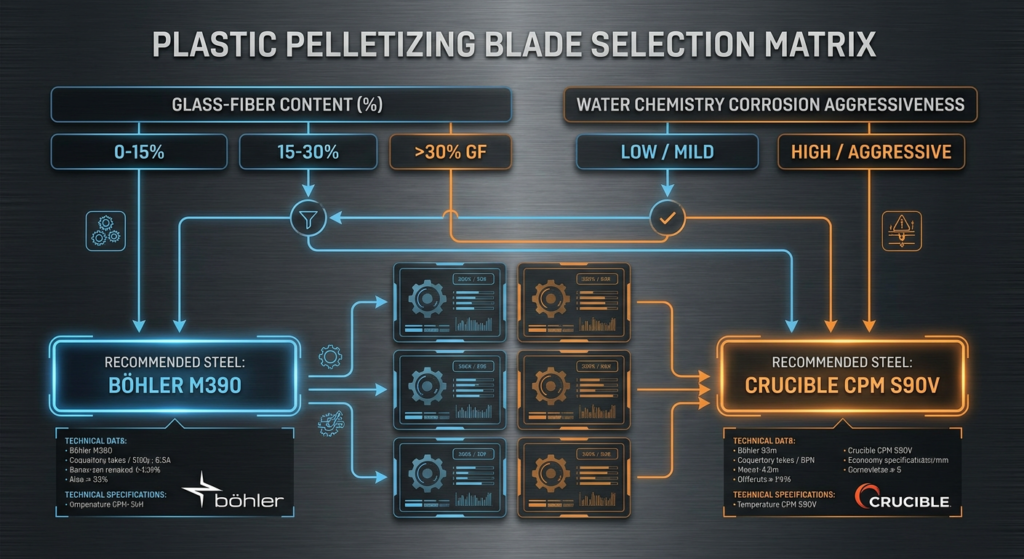
Use the following operational selection framework to match steel chemistry to your compounding line:
Step 1: Check Glass-Fiber (GF) Loading
GF Loading > 30% → Go to Step 2 (Check Water Chemistry)
GF Loading ≤ 30% → Select Böhler M390 (Optimal balance of toughness & grindability)
Step 2: Check Water Chemistry & Additive Aggressiveness
Low/Neutral Corrosion (Clean water, standard PA/PP-GF) → Select CPM S90V (Maximum edge life)
High Corrosion (Dirty loop, acid/flame retardant) → Select Böhler M390 (Corrosion-assisted wear defense)
Step 3: Check Blade Geometry & Section Thickness
Blade Thickness < 1.5 mm → Favor M390 (Higher toughness & precision grindability)
Blade Thickness ≥ 2.0 mm → CPM S90V or M390 (Based on Steps 1 & 2)
Choosing CPM S90V When Abrasion Is the Priority
Lựa chọn Crucible CPM S90V when your production parameters match the following profile:
- High Glass Fiber Loading: Compounds containing >30% short or long glass fiber (e.g., PA66-GF35, PP-GF40, PBT-GF50).
- Neutral Process Water: Underwater cutting loops with controlled pH (6.5–7.5), low chloride levels, and continuous water filtration.
- Thicker Blade Cross-Sections: Pelletizing knives with a thickness of 2.0 mm or greater, providing structural rigidity to support S90V’s high carbide volume.
- Downtime-Sensitive High-Throughput Lines: Continuous compounding lines where reducing knife changeover frequency is the primary driver for lowering cost per ton.
Choosing M390 When Corrosion or Thin Geometry Leads
Lựa chọn Böhler M390 Microclean when your operating environment exhibits these characteristics:
- Moderate Glass Fiber / High Mineral Loading: Compounds with 15% to 30% glass fiber, or heavy mineral/pigment fillers (TiO2, CaCO3, organoclays).
- Aggressive Process Water Loops: Recirculated water systems with elevated TDS, acidic pH (<6.0), or reactive chemical additives.
- Thin-Section Blade Geometries: Flexible or thin-section pelletizing knives (<1.5 mm thickness) that demand high impact toughness and precise edge grinding.
- Frequent Recipe Changes / Masterbatch Runs: Multi-purpose compounding lines switching frequently between color masterbatches, engineered resins, and corrosive formulations.
Nói tóm lại: glass-fiber loading above 30% and neutral water chemistry point to CPM S90V; aggressive water chemistry, thin blade geometry, or frequent resin changes point to M390 — and both assumptions should be validated against your first regrind cycle.
Độ chính xác chuẩn nhà máy: Tối ưu hóa hiệu quả nâng cấp lưỡi dao
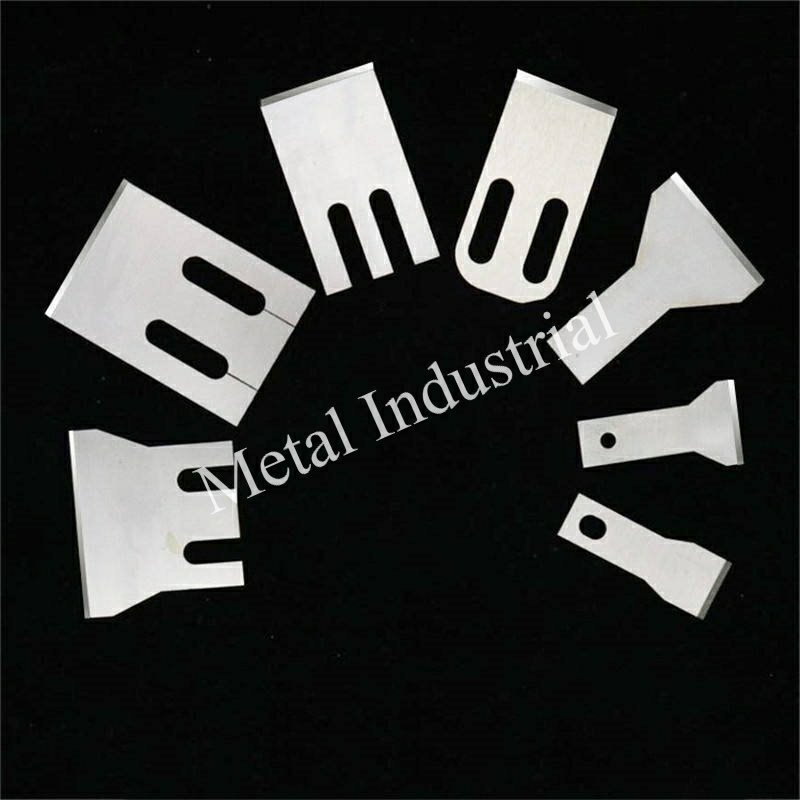
Upgrading from conventional tool steel to premium powder metallurgy grades like M390 or CPM S90V represents a significant investment in raw material quality. However, metallurgy alone accounts for only half of the performance equation. Achieving the full operational value of PM steels requires precise knife manufacturing, optimized edge geometry, and meticulous cutter-hub alignment.
Even the most wear-resistant CPM S90V or corrosion-resistant M390 knife will fail prematurely if manufactured with improper heat treatment, surface micro-cracks, or dimensional variations. Key factory-grade manufacturing criteria include:
- Controlled Cryogenic Heat Treatment: Vacuum heat treatment with deep liquid nitrogen quenching ensures complete conversion of retained austenite, unlocking uniform 58–62 HRC hardness without brittle spots.
- Stress-Free Precision Grinding: Multi-axis CNC grinding using specialized super-abrasive wheels maintains ultra-smooth bevel finishes (Ra < 0.2 µm), preventing grinding burn or micro-fractures that act as stress raisers during operation.
- Uniform Thickness and Flatness Tolerances: Blade-to-blade thickness variation across a cutter hub must remain within ±0.005 mm. Tight tolerances ensure uniform flex and equal contact pressure against the die face, preventing localized die wear and strand skipping.
Partnering with an experienced knife manufacturer ensures these critical metallurgical and geometric requirements are met. Maxtor Metal’s pelletizer knife program for glass-fiber compounding lines covers PM stainless grades (including M390 and CPM S90V equivalents), tight geometric tolerances, and regrind qualification criteria — documented in the release dossier for each blade set.
For the component-level qualification framework that governs how these tolerances are verified before and after installation — runout/TIR acceptance, balance grade per ISO 21940, and QA dossier structure — see our guide on knife block qualification for water-ring pelletizers.
Real-World Field Performance Data
Ghi chú: This example is constructed from typical field patterns observed in PM stainless blade upgrade programs for glass-fiber compounding; it is not a single customer’s raw inspection record. Results will vary based on glass-fiber loading, fiber length distribution, water-loop chemistry, and heat treatment consistency of the incoming blade blanks.
In a high-throughput compounding facility producing PA66 filled with 35% short glass fiber, field tracking across four multi-week production campaigns evaluated the upgrade from conventional D2 steel blades to custom precision-ground CPM S90V pelletizing blades. Operational parameters were strictly held constant across all test runs: process cooling water was maintained at 60°C ± 2°C with controlled pH (6.8–7.2), cutter hub rotation was locked at 2,200 RPM, and die-face contact was managed via hydraulic auto-tensioning at a constant 0.03 mm initial blade-to-die engagement against a newly ground nickel-matrix carbide die plate.
Statistical tracking across 12 consecutive blade sets demonstrated that CPM S90V extended average active cutting service life from 24 operating hours (D2 baseline) to 96+ hours before regrinding was required—a 4x increase in edge life that reduced unscheduled changeover downtime by 75% and lowered fines generation below 0.3% of total throughput.
However, real-world data also revealed batch-to-batch variation: in one production campaign with elevated recycled water conductivity (TDS > 1,200 ppm) and minor temperature spikes, micro-pitting along carbide boundaries caused early edge dulling at 72 hours. Additionally, while initial wear resistance improved fourfold, total allowable regrind cycles per blade averaged 4 to 5 passes compared to 6+ passes for D2, due to the increased dressing depth required to remove micro-fractures on the ultra-hard S90V edge during CBN wheel grinding.
By pairing advanced PM alloys with exact OEM specifications, processors can secure consistent knife-to-die contact, maximize regrind yields, and eliminate premature pellet quality defects in glass-fiber service. Utilizing high-performance custom plastic pelletizer knives and blades engineered for your specific cutter head geometry provides the ultimate bridge between raw material capability and long-term production profitability.
Nói tóm lại: PM alloy chemistry only delivers its rated performance when heat treatment, cryogenic processing, and edge grinding are executed to grade-specific protocols — the alloy upgrade and the process discipline have to arrive together.
Những câu hỏi thường gặp (FAQ)
Q: Hàm lượng sợi thủy tinh ảnh hưởng như thế nào đến tốc độ mài mòn của dao tạo hạt nhựa (pelletizing blades)?
A: Sợi thủy tinh hoạt động như các chất mài mòn khoáng cứng cào xước nền thép mềm. Việc tăng hàm lượng sợi thủy tinh từ 15% lên 40% có thể làm tăng tốc độ mòn mép dao từ 300% đến 500% đối với các mác thép thông thường như D2 hoặc 440C. Nâng cấp lên các mác thép luyện kim bột như CPM S90V hoặc M390 sẽ giảm thiểu sự gia tăng mài mòn này nhờ nồng độ cao của các cacbit vanadi và crom cứng.
Q: Thép CPM S90V hay M390 tốt hơn cho quá trình tạo hạt dưới nước (underwater pelletizing) nhựa PA66 pha 30% sợi thủy tinh?
A: Nếu chất lượng nước trong hệ thống tạo hạt dưới nước được lọc tốt và trung tính (pH 6,5–7,5), thép CPM S90V thường tốt hơn nhờ hàm lượng cacbit vanadi cao hơn, mang lại tuổi thọ mép dao dài hơn khi cắt nhựa 30% sợi thủy tinh. Tuy nhiên, nếu vòng tuần hoàn nước có chứa phụ gia hòa tan, chất chống cháy hoặc tạp chất có tính axit, mác thép M390 sẽ được ưu tiên để ngăn ngừa hiện tượng rỗ mép dao (pitting) do ăn mòn.
Q: Tại sao các mác thép làm dao thông thường như D2 và 440C lại nhanh hỏng khi cắt nhựa pha sợi thủy tinh?
A: Thép đúc thỏi thông thường chứa các cụm cacbit thiên tích lớn được phân tách bởi các vùng nền thép mềm hơn. Sợi thủy tinh nhanh chóng cào xước phần nền mềm và làm gãy các cụm cacbit giòn, gây ra hiện tượng mẻ mép li ti (micro-chipping) và làm bo tròn mép dao nhanh chóng. Thép luyện kim bột loại bỏ hoàn toàn các cụm cacbit thô này, mang lại cấu trúc hạt cacbit mịn, đồng nhất giúp chống lại hiện tượng mẻ mép li ti.
Q: Độ cứng xử lý nhiệt (HRC) nào là tối ưu cho dao tạo hạt nhựa bằng thép không gỉ luyện kim bột (PM stainless)?
A: Độ cứng làm việc tối ưu cho dao tạo hạt bằng thép M390 và CPM S90V là từ 58 đến 62 HRC. Độ cứng dưới 58 HRC làm tăng khả năng bị cào xước vi mô (micro-ploughing) và biến dạng quăn mép dao, trong khi độ cứng trên 63 HRC làm giảm độ bền va đập, làm tăng nguy cơ mẻ mép dao trong quá trình khởi động đầu cắt (cutter hub).
Q: Hiện tượng mài mòn do ăn mòn (corrosion-assisted wear) làm đẩy nhanh quá trình cùn dao trong hệ thống cắt hạt vòng nước (water-ring) như thế nào?
A: Trong máy tạo hạt vòng nước và tạo hạt dưới nước, nước tuần hoàn kết hợp với nhiệt độ cao và khí thoát ra từ polymer tạo thành una môi trường ăn mòn nhẹ. Các vết rỗ vi mô (pitting) xuất hiện dọc theo mép dao, làm yếu đi cấu trúc nền kim loại. Sau đó, các sợi thủy tinh có tính mài mòn dễ dàng cuốn trôi lớp kim loại đã bị ăn mòn, làm cùn dao nhanh hơn nhiều so với chỉ bị mài mòn cơ học khô.
Q: Dao tạo hạt nhựa bằng thép M390 có thể mài lại (regrouting/mài sắc) dễ dàng như các mác thép làm dao thông thường không?
A: Thép M390 có thể được mài lại bằng đá mài CBN (nitrua bo lập phương) tiêu chuẩn hoặc đá mài gốm cao cấp, tuy nhiên cần cắt lớp mỏng và duy trì dòng dung dịch mài (dầu/nước làm mát) phù hợp để tránh tích tụ nhiệt. Mặc dù khó mài hơn thép D2 thông thường, M390 lại dễ mài lại hơn đáng kể so với CPM S90V nhờ tỷ lệ thể tích cacbit vanadi thấp hơn.
Q: Việc căn chỉnh giữa dao và khuôn (knife-to-die alignment) giúp ngăn ngừa hiện tượng mẻ mép li ti (micro-chipping) ở thép PM giàu vanadi như thế nào?
A: Các mác thép PM giàu vanadi như CPM S90V có khả năng chống mài mòn cực cao nhưng độ dẻo lại thấp hơn so với thép tiêu chuẩn. Nếu đầu cắt (cutter hub) căn chỉnh không đều, từng lưỡi dao sẽ chịu tải trọng va đập lệch tâm vào bề mặt khuôn, dẫn đến mẻ mép li ti. Việc căn chỉnh song song và chính xác giữa dao và khuôn sẽ phân bổ đều áp lực tiếp xúc, giúp các hạt cacbit cứng cắt đứt các sợi polymer một cách gọn gàng mà không bị hư hỏng do va đập.
Q: Tỷ lệ hoàn vốn (ROI) khi nâng cấp lên dao tạo hạt nhựa bằng thép không gỉ luyện kim bột (PM) là bao nhiêu?
A: Mặc dù các mác thép PM cao cấp như M390 hoặc CPM S90V có chi phí đầu tư dao ban đầu cao hơn (thường gấp 2 đến 3 lần so với thép D2 thông thường), tổng chi phí sở hữu (TCO) lại thấp hơn đáng kể. Trong quá trình phối trộn (compounding) nhựa pha tỷ lệ sợi thủy tinh cao, tuổi thọ dao kéo dài (thời gian vận hành dài hơn tới 300%–400%) giúp giảm thời gian dừng máy để thay dao, giảm thiểu phế phẩm do hiện tượng tơ nhựa (angel hair) hoặc bụi nhựa (fines), đồng thời giảm chi phí mài lại thường xuyên—thường mang lại ROI hoàn toàn chỉ trong vài ca sản xuất.
Kết luận
Glass-fiber abrasion and wet-process corrosion no longer have to dictate short blade changeover cycles, elevated powder rates, and unstable pellet quality in your plant. Traditional ingot-cast steels simply lack the microstructural refinement required to survive high glass-fiber loadings in wet pelletizing housings.
Powder metallurgy stainless steels provide a proven, scientific path to extended blade life:
- Crucible CPM S90V answers extreme abrasive service with unmatched edge retention, making it the ideal choice for heavy glass-fiber loadings (>30% GF) in neutral water loops.
- Böhler M390 Microclean delivers the ultimate balance of corrosion defense, toughness, and precision grindability, excelling in aggressive water chemistries, thin-section blade geometries, and multi-resin masterbatch production.
Matching the correct powder metallurgy grade to your specific glass-fiber loading, water chemistry, and blade geometry is the most reliable strategy to lower cost per ton, minimize fines, and maximize line uptime.
This is the matching framework Maxtor Metal applies when specifying PM grades for glass-fiber pelletizing lines — abrasion first, corrosion second, geometry third, with heat treatment and regrind protocol tied to whichever grade is selected.
Hồ sơ tác giả
Nancy Wu
Senior Manufacturing Engineer | Production Engineering (PE)
Company: Maxtor Metal
Kinh nghiệm: 12+ years of experience specializing in the machining and coating characteristics of common industrial blade materials, including SKD11, D2, M2, H13, powder metallurgy steels, and cemented carbide. Proficient in high-precision CNC grinding programming.
Chứng nhận: SME – CMfgE, PMP, Six Sigma Black Belt, ASM International Certifications

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean