

Risposta rapida: Per le lame per pellettizzatori soggette a elevata usura da fibra di vetro, gli acciai inossidabili da metallurgia delle polveri superano gli acciai per utensili convenzionali poiché la loro distribuzione fine e uniforme dei carburi resiste al micro-solco (micro-ploughing) senza i compromessi di tenacità tipici degli acciai in lingotti ad alto tenore di lega. Tra M390 e CPM S90V: scegliere CPM S90V quando il carico di abrasione è la modalità di guasto dominante (>30% GF, acqua neutra); scegliere M390 quando la priorità è la resistenza alla corrosione, la geometria sottile della lama o la flessibilità multi-resina. Entrambi richiedono un trattamento criogenico post-tempra e protocolli di rettifica specifici per PM per raggiungere l'HRC nominale e la geometria del tagliente.
L'acciaio inossidabile da metallurgia delle polveri (PM), nel contesto della produzione di lame per pellettizzatori, si riferisce ad acciai prodotti atomizzando la lega fusa in polvere fine, per poi consolidarla sotto calore e pressione — un processo che produce una microstruttura di carburi uniforme e a grana fine che gli acciai colati in lingotti non possono replicare a parità di composizione della lega.
La crescente adozione di tecnopolimeri rinforzati con fibra di vetro nei componenti per il settore automobilistico, elettrico e strutturale ha trasformato la pellettizzazione subacquea e ad anello d'acqua da una fase di taglio standard a un severo test tribologico. L'incorporazione di fibre di vetro corte o lunghe (con un carico che varia da 15% a oltre 50%) migliora drasticamente la resistenza alla trazione e la deformazione termica nei composti termoplastici come poliammide (PA6, PA66), polipropilene (PP) e polibutilene tereftalato (PBT). Tuttavia, questi stessi filamenti microscopici di vetro agiscono come frese minerali altamente abrasive contro i coltelli rotanti della piastra forata. In condizioni di taglio a umido continuo, il mantenimento del filo della lama e il controllo della corrosione diventano fattori critici di successo per i moderni impianti di estrusione e compounding.
I responsabili di processo e di impianto si trovano ad affrontare un crescente compromesso operativo in produzione. Gli acciai per lame convenzionali — come l'acciaio rapido AISI D2, 440C e M2 — perdono rapidamente il loro filo tagliente sotto l'abrasione della fibra di vetro. Man mano che il filo del coltello si smussa, il meccanismo di taglio meccanico passa da un taglio netto a uno strappo caotico per impatto. Questa perdita di affilatura aumenta la generazione di polveri e frazioni fini, incrementa la formazione di filamenti (angel hair), causa granuli doppi o concatenati irregolari e costringe a frequenti tempi di fermo per la sostituzione e la riaffilatura dei coltelli. Nelle linee di compounding ad alta produttività, l'usura prematura delle lame degrada direttamente l'efficacia complessiva dell'impianto (OEE) e gonfia il costo totale per tonnellata di resina finita.
Gli acciai inossidabili da metallurgia delle polveri (PM) come Böhler M390 Microclean e Crucible CPM S90V offrono una risposta scientifica a questo dilemma. Prodotti tramite atomizzazione avanzata a gas di polveri e pressatura isostatica a caldo, questi gradi PM premium bilanciano l'estrema resistenza all'usura abrasiva richiesta per elevati carichi di fibra di vetro con l'elevata resistenza alla corrosione richiesta dagli ambienti di taglio a umido. Il processo di rettifica di precisione e controllo qualità di Maxtor Metal per le lame per pellettizzatori inossidabili PM è strutturato per tradurre la chimica della lega in un contatto stabile coltello-piastra e in dimensioni dei granuli ripetibili — con planarità, runout e geometria del tagliente verificati rispetto alle tolleranze del disegno prima del rilascio.
Questa guida di livello ingegneristico fornisce un confronto tecnico diretto tra Böhler M390 e Crucible CPM S90V, analizzandone la metallurgia, le modalità di guasto, i requisiti di trattamento termico e la rettificabilità per stabilire una chiara logica di selezione legata alle reali condizioni di servizio del compounding.
Perché la metallurgia delle polveri cambia l'equazione delle lame
Gli acciai per utensili convenzionali colati in lingotti sviluppano reti di carburi grossolani e segregati durante la solidificazione del lingotto. Nelle leghe tradizionali come D2 o 440C, i carburi primari di cromo precipitano in cluster grandi e disomogenei, separati da zone di matrice impoverite di carburi. Quando vengono lavorati in lame per pellettizzazione a sezione sottile (spesso da 1.0 mm a 2.5 mm di spessore), questi cluster di carburi grossolani creano concentrazioni di stress localizzate e micro-piani fragili. Sotto l'impatto ad alta velocità coltello-piastra contro i trefoli fusi caricati con vetro, le microstrutture colate convenzionali subiscono frequentemente micro-scheggiature e un rapido arrotondamento del tagliente, distruggendo la geometria di taglio molto prima che il materiale di massa si usuri.
Per i sistemi di taglio in testa (die-face) in cui i carichi di corrosione e abrasione sono aggravati da dinamiche di contatto ad alta velocità, la logica di selezione del materiale per i coltelli inossidabili PM è parallela al quadro di selezione del grado di carburo trattato nella guida di Maxtor Metal su selezione del grado degli inserti in WC-Co, integrità della brasatura e controllo del contatto della piastra forata — famiglie di materiali diverse, stesso albero decisionale basato innanzitutto sulla modalità di guasto.
Microstruttura dell'acciaio fuso convenzionale:
Carburi di cromo grossolani – → Micro-piani fragili – → Micro-scheggiatura e smussamento del tagliente
Microstruttura da metallurgia delle polveri (PM):
Polvere fine atomizzata a gas – → Consolidamento HIP – → Dispersione uniforme di carburi duri
La produzione tramite metallurgia delle polveri riprogetta radicalmente questo comportamento metallurgico. Il processo PM inizia atomizzando i flussi di lega fusa in goccioline sferiche microscopiche e altamente uniformi utilizzando gas inerte ad alta pressione. Il raffreddamento rapido solidifica ogni gocciolina prima che possa verificarsi la segregazione della lega. La polvere metallica risultante viene consolidata sotto calore e pressione intensi in recipienti per pressatura isostatica a caldo (HIP), seguiti da lavorazione a caldo.
L'acciaio inossidabile PM risultante presenta una distribuzione ultra-fine e omogenea di carburi primari duri immersi in una matrice martensitica affinata. Per la pellettizzazione della fibra di vetro, questa microstruttura PM uniforme offre vantaggi metallurgici chiave:
- Micro-scheggiatura ritardata: L'assenza di segregazione grossolana dei carburi elimina i piani di clivaggio fragili, consentendo ai taglienti sottili delle lame di resistere alla scheggiatura sotto il contatto meccanico con la filiera.
- Resistenza all'abrasione uniforme: I carburi duri fini (da 1 a 3 micron di diametro) sono densamente distribuiti in tutta la matrice, impedendo alle microscopiche fibre di vetro di scalzare il metallo tenero della matrice.
- Superiore costanza da lama a lama: L'uniformità metallurgica da lotto a lotto garantisce tassi di usura prevedibili, eliminando i guasti prematuri delle lame nei gruppi mozzo di taglio multilama.
Panoramica della composizione metallurgica
Sebbene sia il Böhler M390 che il Crucible CPM S90V appartengano alla famiglia degli acciai inossidabili PM ad alte prestazioni, le loro formulazioni chimiche sono ottimizzate per priorità metallurgiche nettamente diverse.
- Böhler M390 Microclean contiene circa 1.90% di carbonio, 20.00% di cromo, 4.00% di vanadio, 1.00% di molibdeno e 0.60% di tungsteno. L'elevato contenuto di cromo garantisce che, dopo la formazione dei carburi di cromo primari, rimanga una quantità sufficiente di cromo disciolto nella matrice metallica (tipicamente da 14.5% a 15.5% di Cr solubile) per formare un robusto strato di passivazione auto-rigenerante di ossido di cromo. Ciò conferisce all'M390 una resistenza alla corrosione di altissimo livello, unita a un'eccellente protezione dall'usura.
- Crucible CPM S90V (precedentemente CPM 420V) contiene circa 2.30% di carbonio, 14.00% di cromo, 9.00% di vanadio e 1.00% di molibdeno. Raddoppiando quasi la concentrazione di vanadio rispetto all'M390, il S90V precipita un'elevata frazione volumetrica (circa 14 vol%) di monocarburi di vanadio estremamente duri (carburi MC). Questi carburi di vanadio raggiungono una durezza di ~2,800 HV (Vickers), superando i carburi di cromo (~1,800 HV) nella resistenza all'abrasione minerale.
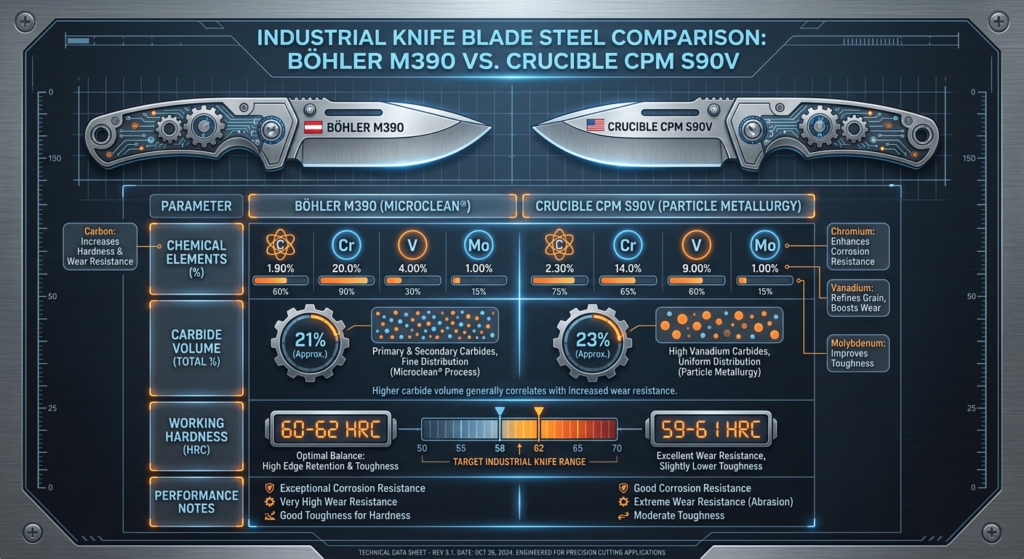
Il confronto della composizione chimica e della struttura di fase riportato di seguito evidenzia come ciascun grado allochi i propri elementi indurenti:
| Parametro metallurgico | Böhler M390 Microclean | Crucible CPM S90V | Impatto metallurgico sulla durata in servizio della lama |
|---|---|---|---|
| Carbonio (C) | 1.90% | 2.30% | Fornisce durezza alla matrice e guida la precipitazione dei carburi primari. |
| Cromo (Cr) | 20.00% | 14.00% | L'M390 fornisce un Cr di matrice passivante più elevato per la resistenza alla corrosione umida/acida. |
| Vanadio (V) | 4.00% | 9.00% | Il S90V genera densi carburi di vanadio MC (~2,800 HV) per una durata estrema all'abrasione. |
| Molibdeno (Mo) | 1.00% | 1.00% | Migliora la temprabilità e resiste al pitting nell'acqua di processo contenente cloruri. |
| Silicio / Manganese (Si/Mn) | 0.70% / 0.30% | 0.40% / 0.40% | Disossidanti e rinforzanti per soluzione solida della matrice. |
| Tipo e volume dei carburi | ~17% Totale (M7C3/M23C6 ricco di Cr + MC ricco di V) | ~19% Totale (Monocarburi MC ricchi di V dominanti) | Il S90V offre una maggiore resistenza alla rigatura abrasiva; l'M390 offre una maggiore difesa dalla corrosione della matrice. |
| Cr solubile nella matrice | ~14.5% – 15.5% | ~10.5% – 11.5% | Il cromo solubile superiore a 12% garantisce il ripristino del film passivo nella pellettizzazione a umido... |
| Intervallo di durezza operativa | 58 – 62 HRC | 58 – 62 HRC | Una durezza bilanciata previene il ripiegamento del tagliente della plastica preservando al contempo la tenacità all'impatto. |
In breve: la metallurgia delle polveri affina la dimensione e la distribuzione dei carburi a un livello che la colata in lingotti non può raggiungere — e nell'applicazione con fibra di vetro, questa differenza microstrutturale è ciò che distingue una lama che dura un turno da una che dura una settimana.
Modalità di guasto per usura e corrosione nel servizio con fibra di vetro
Per scegliere tra M390 e CPM S90V, i responsabili d'impianto devono analizzare come si deteriorano i taglienti dei coltelli durante la pellettizzazione ad alta velocità di polimeri caricati con fibra di vetro. Nei pellettizzatori a taglio in testa sotto acqua e ad anello d'acqua, il cedimento della lama è raramente un singolo meccanismo isolato; piuttosto, deriva da percorsi sinergici di degradazione meccanica e chimica.
Filamento per compound in fibra di vetro
Meccanismo di usura meccanica Meccanismo di usura chimica
- Micro-solcatura da GF + – Attacco da acqua acida
- Micro-scheggiatura sul tagliente – Pitting nelle micro-crepe Perdita sinergica del tagliente e smussamento Picco di difetti nei pellet (Fini, Filamenti, Doppi)
Micro-solcatura abrasiva meccanica e arrotondamento del tagliente
Le fibre di vetro possiedono una durezza Mohs di circa 6,5 (equivalente a ~55–60 HRC o >800 HV). Quando i filamenti di polimero fuso escono dai fori della piastra trafila a temperature comprese tra 200°C e 330°C, filamenti rigidi di vetro sporgono dal nucleo polimerico fuso. Ruotando da 1.000 a 4.500 RPM, il tagliente della lama per pellettizzatore colpisce queste fibre sporgenti migliaia di volte al minuto. Le fibre microscopiche agiscono come minuscoli utensili da scavo, provocando micro-solcature e graffi abrasivi localizzati sul bisello primario e sulla superficie di taglio. Nel tempo, questa azione meccanica arrotonda il raggio del tagliente affilato da un valore ottimale di 25 micron, smussando la lama.
Usura assistita da corrosione nei circuiti dell'acqua
I sistemi di pellettizzazione sott'acqua fanno circolare acqua temperata (tipicamente da 40°C a 90°C) per raffreddare i pellet e trasportarli agli essiccatori centrifughi. Tuttavia, i circuiti dell'acqua di processo accumulano frequentemente sali minerali disciolti, additivi acidi, ritardanti di fiamma o sottoprodotti monomerici residui. Nelle camere di taglio ad anello d'acqua e sott'acqua, l'esposizione prolungata all'umidità combinata con la temperatura elevata crea un ambiente di usura assistito da corrosione. Gli acciai per utensili standard non inossidabili subiscono un rapido micro-pitting lungo la linea di taglio. Le fibre di vetro abrasive asportano quindi i micro-strati indeboliti e corrosi, accelerando il deterioramento del tagliente molto più rapidamente della sola usura meccanica a secco.
Impatto diretto sulle metriche di qualità del pellet
Quando i taglienti delle lame perdono affilatura a causa della combinazione di usura e corrosione, l'azione di taglio netto contro la piastra trafila viene meno. Ciò si manifesta in diversi tipi di difetti del pellet:
- Generazione di polveri e fini: I coltelli smussati schiacciano e frantumano i filamenti di polimero invece di tagliarli nettamente, generando microparticelle che intasano i vagli classificatori e creano rischi legati alle polveri.
- Capelli d'angelo e filamenti di coda: Un taglio incompleto consente ai filamenti polimerici duttili di allungarsi prima di rompersi, creando filamenti sottili che si impigliano nelle apparecchiature a valle.
- Pellet doppi, tripli e a catena: L'usura irregolare dei coltelli o la perdita di pressione di contatto tra coltello e trafila consentono ai flussi di fuso provenienti dai fori adiacenti della trafila di fondersi insieme prima della separazione.
In breve: l'usura da fibra di vetro non è mai solo abrasione — la combinazione di micro-solcatura, rottura del film di corrosione e chimica del circuito dell'acqua significa che la scelta dell'acciaio e il controllo del processo devono affrontare tutti e tre i meccanismi contemporaneamente.
Confronto diretto tra M390 e CPM S90V
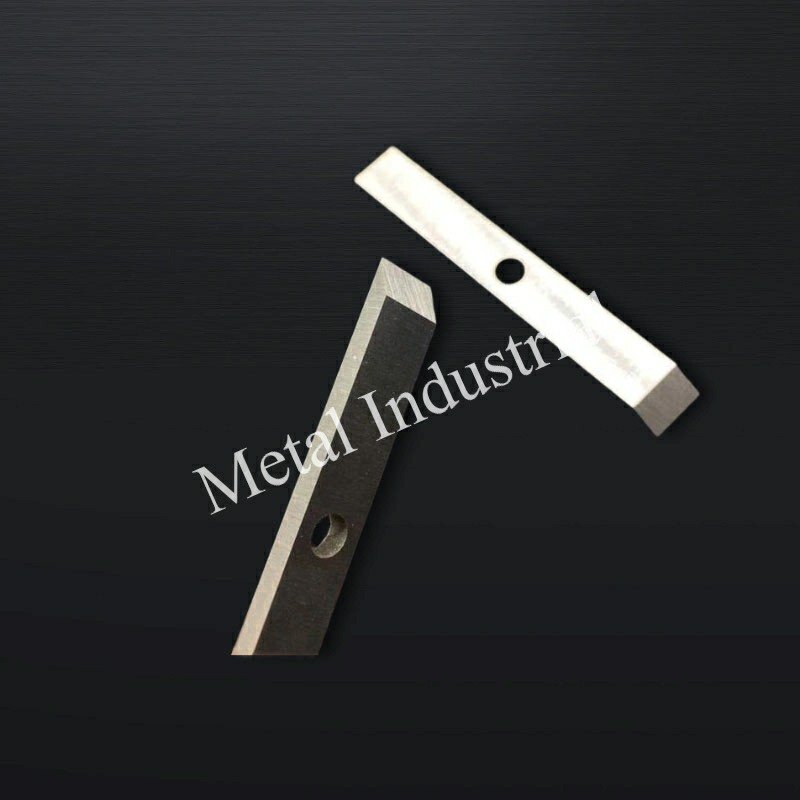
Sia il Böhler M390 e il Crucible CPM S90V sono progettati per superare i limiti degli acciai per utensili convenzionali, ma i loro distinti profili metallurgici rendono ciascuna lega superiore in specifici ambienti operativi.
Vettori di confronto delle prestazioni:
Resistenza all'usura abrasiva (CATRA): [ CPM S90V ] >>>> [ M390 ] >> [ D2 / 440C ]
Resistenza alla corrosione (passivazione): [ M390 ] >>>> [ CPM S90V ] >> [ M2 / D2 ]
Rettificabilità del tagliente e geometria sottile: [ M390 ] >> [ CPM S90V ]
Tenuta del tagliente e resistenza all'usura abrasiva
Nei test standardizzati di tenuta del tagliente CATRA (Cutlery and Allied Trades Research Association) e nelle valutazioni della resistenza all'abrasione con sabbia asciutta/ruota di gomma secondo le norme ASTM G65—che misurano la perdita di volume sotto un'abrasione minerale aggressiva—il CPM S90V supera costantemente quasi tutti gli altri gradi PM inossidabili sul mercato. Il contenuto di vanadio di circa 9% del S90V genera una concentrazione del 14 vol% di carburi monocarburi MC duri (~2.800 HV). Questi carburi di vanadio sono significativamente più duri delle fibre di vetro (~800 HV) e carburi di cromo (~1.800 HV). Nelle linee ad alta produttività che tagliano resine caricate con il 30% fino al 50% di fibra di vetro, il CPM S90V resiste alla solcatura abrasiva, mantenendo un tagliente affilato fino a 1,5 o 2 volte più a lungo rispetto all'M390.
Resistenza alla corrosione e tenacità
Mentre il CPM S90V è all'avanguardia nella pura resistenza all'abrasione, il Böhler M390 eccelle in ambienti chimici aggressivi. Con il 20% di cromo totale, l'M390 trattiene circa dal 14.5% al 15.5% di cromo solubile nella sua matrice dopo il trattamento termico, superando ampiamente la soglia di circa il 12% di cromo nella matrice ampiamente citata nella letteratura sulla corrosione dell'acciaio inossidabile come minimo per un ripristino affidabile del film passivo (vedere ASM Handbook Vol.13A, Aqueous Corrosion).
Al contrario, il CPM S90V trattiene da ~10.5% a 11.5% di cromo solubile, poiché gran parte del suo cromo è legata nei carburi o consumata durante il rinvenimento ad alta temperatura. Nei sistemi idrici a circuito chiuso con alta conduttività, additivi acidi o ritardanti di fiamma alogenati, l'M390 mantiene una matrice incontaminata e priva di vaiolatura che previene la micro-sfogliatura favorita dalla corrosione. Inoltre, l'M390 offre una tenacità all'impatto e una duttilità leggermente superiori nelle sezioni sottili della lama, riducendo il rischio di rotture catastrofiche.
Trattamento termico e lavorazione criogenica
Entrambe le leghe raggiungono le massime prestazioni entro un intervallo di durezza di esercizio compreso tra 58 e 62 HRC, ma i loro cicli di trattamento termico e parametri operativi ottimali differiscono:
- Finestra di trattamento termico e lavorazione dell'M390:
- Austenitizzazione: da 1.150 °C a 1.170 °C (tempo di mantenimento: 20–30 min sotto vuoto protettivo).
- Tempra: Tempra rapida in gas N2 ad alta pressione (>5 bar) fino a sotto i 50 °C.
- Trattamento criogenico: Trattamento sottozero profondo da -70 °C a -196 °C per un minimo di 2 ore immediatamente dopo la tempra (entro 1 ora) per eliminare l'austenite residua e favorire la precipitazione di carburi secondari fini.
- Temperamento: Doppio rinvenimento da 200 °C a 250 °C per 2 ore a ciclo (per la massima resistenza alla corrosione passivante) o da 490 °C a 520 °C (per l'indurimento secondario).
- Finestra di trattamento termico e lavorazione del CPM S90V:
- Austenitizzazione: da 1.135 °C a 1.160 °C (tempo di mantenimento: 15–20 min sotto vuoto).
- Trattamento criogenico: Liquid nitrogen cryogenic treatment (-196°C for 3 to 4 hours) is mandatory to transform recalcitrant retained austenite into martensite.
- Temperamento: Double tempering at 200°C to 204°C for 2 hours per cycle to maximize corrosion resistance and toughness while maintaining 59–61 HRC.
- Grinding & Edge-Engage Strategy:
- Wheel Selection: Use CBN (cubic boron nitride) wheels with resin or vitreous bonds (120–180 mesh for roughing, 400+ mesh for finish grinding).
- Feed Rates: Maintain shallow depth of cut (ap ≤ 0.005 mm/pass) with heavy synthetic flood coolant (>8% concentration) to prevent thermal surface micro-cracking.
- Operating Window: Set initial knife-to-die contact pressure under hydraulic tensioning to achieve an edge break-in engagement of 0.02 mm–0.05 mm, preventing edge chatter during start-up.
Maxtor Metal specifies heat treatment parameters for M390 and CPM S90V knife blanks based on section thickness and target HRC range — cryogenic treatment is included as a standard step for CPM S90V to ensure full secondary hardening before edge grinding.
Grindability and Edge Geometry in Thin Blades
In pelletizing knives thinner than 2.0 mm, manufacturing precision is paramount. Because CPM S90V is packed with dense, ultra-hard vanadium monocarbides, it is notoriously difficult to grind. Super-abrasive cubic boron nitride (CBN) or diamond grinding wheels are required, and aggressive grinding can easily induce thermal micro-cracks along thin blade edges. Böhler M390, containing a lower volume fraction of vanadium carbides, exhibits noticeably superior grindability. It allows knife manufacturers to achieve keener initial edge radii, smoother primary bevel surface finishes (Ra < 0.2 µm), and tighter thickness tolerances without thermal degradation.
In Maxtor Metal’s grinding process for PM stainless pelletizer blades, wheel selection and coolant flow are matched to blade geometry and alloy grade to prevent thermal damage at the cutting edge — the most common source of micro-chipping after installation.
In breve: CPM S90V wins on abrasive wear resistance because of its vanadium carbide density; M390 wins on corrosion resistance and grindability because of its higher matrix chromium — the choice is driven by which failure mode governs your line.
For lines processing tacky polymers such as TPU or EVA — where adhesion to the blade face compounds the corrosion and wear picture — the interaction between coating selection (DLC vs PTFE) and substrate steel choice is covered in our guide on stopping knife gumming and coating selection for TPU underwater pelletizing.
Selezionare l'acciaio corretto per le vostre condizioni operative
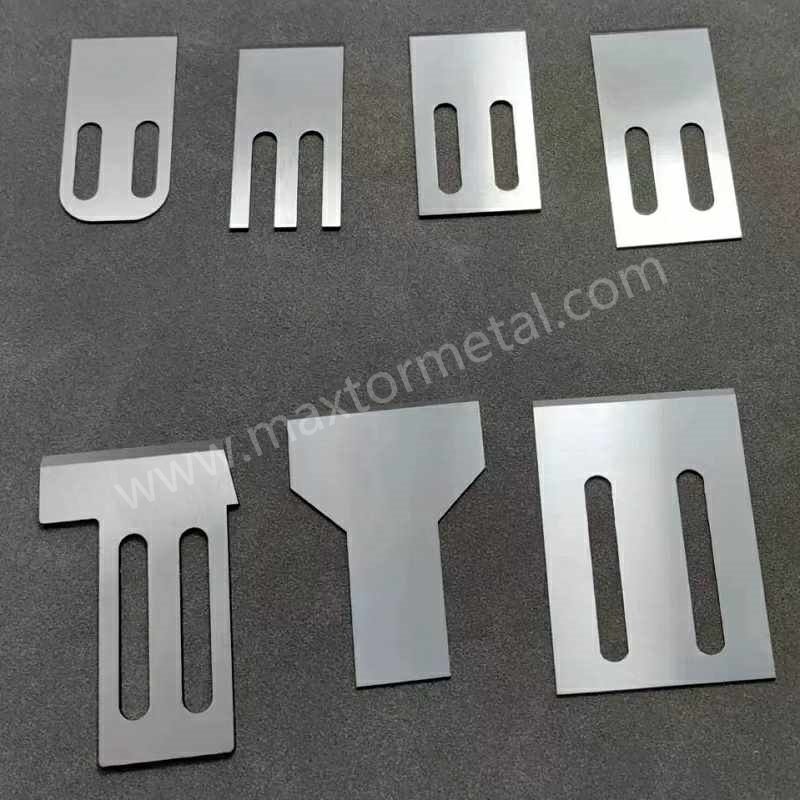
The selection criteria Maxtor Metal uses when specifying PM stainless grades for glass-fiber compounding lines comes down to three variables: glass-fiber loading (determines abrasion severity), water-loop chemistry (determines corrosion risk), and blade section geometry (determines grindability constraints).
Choosing between M390 and CPM S90V requires evaluating four core process variables: glass-fiber filler percentage, water chemistry aggressiveness, blade section geometry, and plant downtime tolerance.
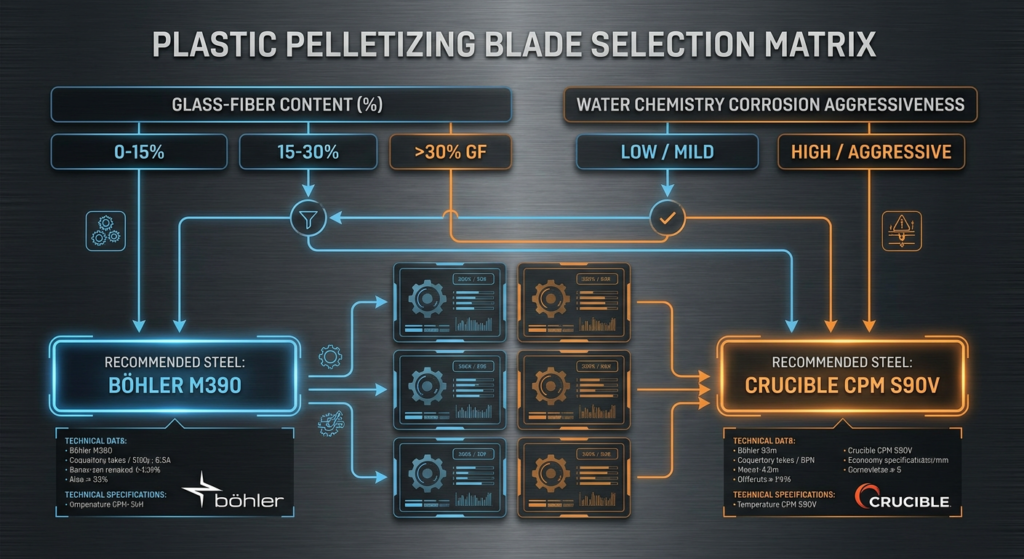
Use the following operational selection framework to match steel chemistry to your compounding line:
Step 1: Check Glass-Fiber (GF) Loading
GF Loading > 30% → Go to Step 2 (Check Water Chemistry)
GF Loading ≤ 30% → Select Böhler M390 (Optimal balance of toughness & grindability)
Step 2: Check Water Chemistry & Additive Aggressiveness
Low/Neutral Corrosion (Clean water, standard PA/PP-GF) → Select CPM S90V (Maximum edge life)
High Corrosion (Dirty loop, acid/flame retardant) → Select Böhler M390 (Corrosion-assisted wear defense)
Step 3: Check Blade Geometry & Section Thickness
Blade Thickness < 1.5 mm → Favor M390 (Higher toughness & precision grindability)
Blade Thickness ≥ 2.0 mm → CPM S90V or M390 (Based on Steps 1 & 2)
Choosing CPM S90V When Abrasion Is the Priority
Select Crucible CPM S90V when your production parameters match the following profile:
- High Glass Fiber Loading: Compounds containing >30% short or long glass fiber (e.g., PA66-GF35, PP-GF40, PBT-GF50).
- Neutral Process Water: Underwater cutting loops with controlled pH (6.5–7.5), low chloride levels, and continuous water filtration.
- Thicker Blade Cross-Sections: Pelletizing knives with a thickness of 2.0 mm or greater, providing structural rigidity to support S90V’s high carbide volume.
- Downtime-Sensitive High-Throughput Lines: Continuous compounding lines where reducing knife changeover frequency is the primary driver for lowering cost per ton.
Choosing M390 When Corrosion or Thin Geometry Leads
Select Böhler M390 Microclean when your operating environment exhibits these characteristics:
- Moderate Glass Fiber / High Mineral Loading: Compounds with 15% to 30% glass fiber, or heavy mineral/pigment fillers (TiO2, CaCO3, organoclays).
- Aggressive Process Water Loops: Recirculated water systems with elevated TDS, acidic pH (<6.0), or reactive chemical additives.
- Thin-Section Blade Geometries: Flexible or thin-section pelletizing knives (<1.5 mm thickness) that demand high impact toughness and precise edge grinding.
- Frequent Recipe Changes / Masterbatch Runs: Multi-purpose compounding lines switching frequently between color masterbatches, engineered resins, and corrosive formulations.
In breve: glass-fiber loading above 30% and neutral water chemistry point to CPM S90V; aggressive water chemistry, thin blade geometry, or frequent resin changes point to M390 — and both assumptions should be validated against your first regrind cycle.
Precisione di livello industriale: far funzionare l'upgrade
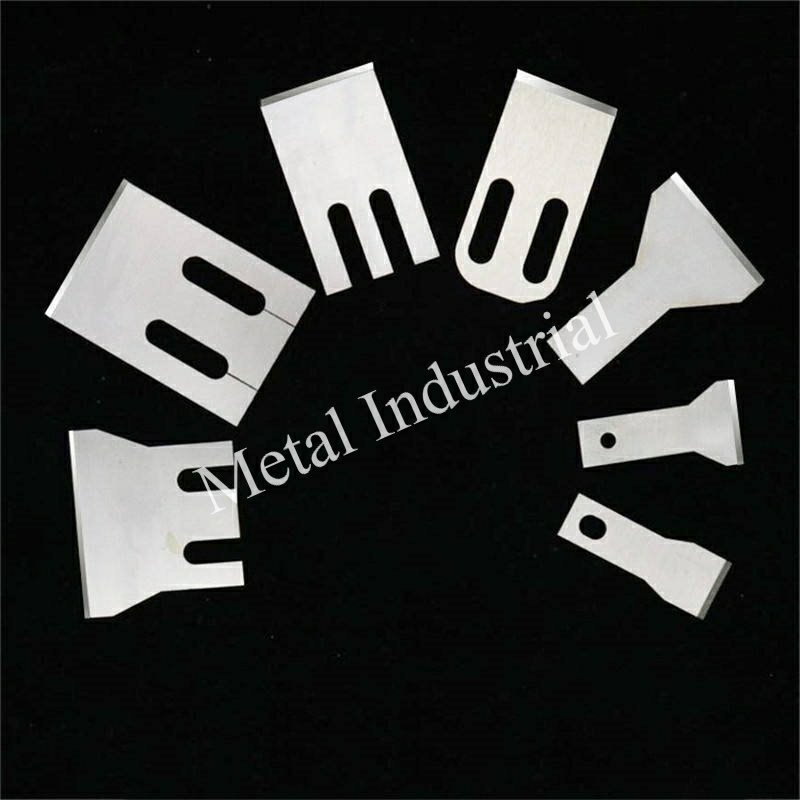
Upgrading from conventional tool steel to premium powder metallurgy grades like M390 or CPM S90V represents a significant investment in raw material quality. However, metallurgy alone accounts for only half of the performance equation. Achieving the full operational value of PM steels requires precise knife manufacturing, optimized edge geometry, and meticulous cutter-hub alignment.
Even the most wear-resistant CPM S90V or corrosion-resistant M390 knife will fail prematurely if manufactured with improper heat treatment, surface micro-cracks, or dimensional variations. Key factory-grade manufacturing criteria include:
- Controlled Cryogenic Heat Treatment: Vacuum heat treatment with deep liquid nitrogen quenching ensures complete conversion of retained austenite, unlocking uniform 58–62 HRC hardness without brittle spots.
- Stress-Free Precision Grinding: Multi-axis CNC grinding using specialized super-abrasive wheels maintains ultra-smooth bevel finishes (Ra < 0.2 µm), preventing grinding burn or micro-fractures that act as stress raisers during operation.
- Uniform Thickness and Flatness Tolerances: Blade-to-blade thickness variation across a cutter hub must remain within ±0.005 mm. Tight tolerances ensure uniform flex and equal contact pressure against the die face, preventing localized die wear and strand skipping.
Partnering with an experienced knife manufacturer ensures these critical metallurgical and geometric requirements are met. Maxtor Metal’s pelletizer knife program for glass-fiber compounding lines covers PM stainless grades (including M390 and CPM S90V equivalents), tight geometric tolerances, and regrind qualification criteria — documented in the release dossier for each blade set.
For the component-level qualification framework that governs how these tolerances are verified before and after installation — runout/TIR acceptance, balance grade per ISO 21940, and QA dossier structure — see our guide on knife block qualification for water-ring pelletizers.
Real-World Field Performance Data
Nota: This example is constructed from typical field patterns observed in PM stainless blade upgrade programs for glass-fiber compounding; it is not a single customer’s raw inspection record. Results will vary based on glass-fiber loading, fiber length distribution, water-loop chemistry, and heat treatment consistency of the incoming blade blanks.
In a high-throughput compounding facility producing PA66 filled with 35% short glass fiber, field tracking across four multi-week production campaigns evaluated the upgrade from conventional D2 steel blades to custom precision-ground CPM S90V pelletizing blades. Operational parameters were strictly held constant across all test runs: process cooling water was maintained at 60°C ± 2°C with controlled pH (6.8–7.2), cutter hub rotation was locked at 2,200 RPM, and die-face contact was managed via hydraulic auto-tensioning at a constant 0.03 mm initial blade-to-die engagement against a newly ground nickel-matrix carbide die plate.
Statistical tracking across 12 consecutive blade sets demonstrated that CPM S90V extended average active cutting service life from 24 operating hours (D2 baseline) to 96+ hours before regrinding was required—a 4x increase in edge life that reduced unscheduled changeover downtime by 75% and lowered fines generation below 0.3% of total throughput.
However, real-world data also revealed batch-to-batch variation: in one production campaign with elevated recycled water conductivity (TDS > 1,200 ppm) and minor temperature spikes, micro-pitting along carbide boundaries caused early edge dulling at 72 hours. Additionally, while initial wear resistance improved fourfold, total allowable regrind cycles per blade averaged 4 to 5 passes compared to 6+ passes for D2, due to the increased dressing depth required to remove micro-fractures on the ultra-hard S90V edge during CBN wheel grinding.
By pairing advanced PM alloys with exact OEM specifications, processors can secure consistent knife-to-die contact, maximize regrind yields, and eliminate premature pellet quality defects in glass-fiber service. Utilizing high-performance custom plastic pelletizer knives and blades engineered for your specific cutter head geometry provides the ultimate bridge between raw material capability and long-term production profitability.
In breve: PM alloy chemistry only delivers its rated performance when heat treatment, cryogenic processing, and edge grinding are executed to grade-specific protocols — the alloy upgrade and the process discipline have to arrive together.
Domande frequenti (FAQ)
Q: In che modo il contenuto di fibra di vetro influisce sui tassi di usura delle lame per pellettizzazione?
A: Le fibre di vetro agiscono come abrasivi minerali duri che solcano le matrici di acciaio morbido. L'aumento del contenuto di fibra di vetro dal 15% al 40% può accelerare l'usura del filo della lama dal 300% al 500% sugli acciai convenzionali come D2 o 440C. Il passaggio a qualità da metallurgia delle polveri come CPM S90V o M390 attenua questo picco di usura grazie all'elevata concentrazione di duri carburi di vanadio e cromo.
Q: È migliore il CPM S90V o l'M390 per la granulazione sommersa di PA66 con il 30% di fibra di vetro?
A: Se la chimica dell'acqua nel sistema sommerso è ben filtrata e neutra (pH 6,5–7,5), il CPM S90V è generalmente migliore grazie al suo superiore contenuto di carburi di vanadio, che garantisce una maggiore durata del filo contro il 30% di fibra di vetro. Tuttavia, se il circuito dell'acqua contiene additivi disciolti, ritardanti di fiamma o contaminanti acidi, è preferibile l'M390 per prevenire la vaiolatura del filo favorita dalla corrosione.
Q: Perché gli acciai per utensili convenzionali come D2 e 440C si usurano rapidamente con le plastiche caricate a fibra di vetro?
A: Gli acciai convenzionali colati in lingotti contengono agglomerati di carburi segregati di grandi dimensioni separati da regioni di matrice più morbida. Le fibre di vetro solcano rapidamente la matrice morbida e fratturano i fragili agglomerati di carburi, causando micro-scheggiatura e un rapido arrotondamento del filo. Gli acciai da metallurgia delle polveri eliminano gli agglomerati grossolani, fornendo una struttura di carburi fine e uniforme che resiste alla micro-scheggiatura.
Q: Quale durezza da trattamento termico (HRC) è ottimale per le lame per pellettizzazione in acciaio inossidabile da metallurgia delle polveri?
A: La durezza di lavoro ottimale per le lame da pellettizzazione in M390 e CPM S90V è compresa tra 58 e 62 HRC. Una durezza inferiore a 58 HRC aumenta la suscettibilità al micro-solcamento abrasivo e alla deformazione del filo, mentre una durezza superiore a 63 HRC riduce la resilienza all'impatto, aumentando il rischio di scheggiatura del filo durante l'avviamento della testa porta-lame.
Q: In che modo l'usura assistita da corrosione accelera la perdita del filo delle lame nei sistemi ad anello d'acqua?
A: Nei granulatori ad anello d'acqua e sommersi, l'acqua di processo combinata con il calore e il degassamento del polimero crea un bagno leggermente corrosivo. Si verificano microscopiche vaiolature lungo il filo della lama, indebolendo la matrice metallica. Le fibre di vetro abrasive asportano quindi facilmente il metallo corroso, smussando la lama molto più velocemente rispetto alla sola usura meccanica a secco.
Q: Le lame da pellettizzazione in M390 possono essere riaffilate facilmente come quelle in acciaio per utensili convenzionale?
A: L'M390 può essere riaffilato utilizzando mole standard in CBN (nitruro di boro cubico) o in ceramica ad alte prestazioni, anche se richiede passate leggere e un flusso di refrigerante adeguato per evitare il surriscaldamento. Sebbene sia più difficile da rettificare rispetto al D2 convenzionale, l'M390 è notevolmente più facile da riaffilare rispetto al CPM S90V grazie alla sua minore frazione volumetrica di carburi di vanadio.
Q: In che modo l'allineamento tra lama e filiera previene la micro-scheggiatura negli acciai PM ad alto contenuto di vanadio?
A: Gli acciai PM ad alto contenuto di vanadio come il CPM S90V possiedono un'estrema resistenza all'usura, ma una duttilità inferiore rispetto agli acciai standard. Se l'allineamento del testa porta-lame è disallineato, le singole lame subiscono carichi d'impatto eccentrici contro la superficie della filiera, causando micro-scheggiature. Un allineamento preciso e parallelo tra lama e filiera distribuisce la pressione di contatto in modo uniforme, consentendo ai duri carburi di tagliare i trefoli di polimero in modo netto senza danni da impatto.
Q: Qual è il ROI del passaggio alle lame da pellettizzazione in acciaio inossidabile da metallurgia delle polveri (PM)?
A: Sebbene gli acciai PM di alta gamma come M390 o CPM S90V comportino un costo iniziale dell'utensile più elevato (in genere da 2 a 3 volte quello dell'acciaio D2 convenzionale), il costo totale di proprietà (TCO) è sostanzialmente inferiore. Nel compounding ad alto contenuto di fibra di vetro, la maggiore durata della lama (tempi di funzionamento fino al 300%-400% più lunghi) riduce i tempi di fermo macchina per la sostituzione, riduce al minimo gli scarti dovuti a filamenti ("capelli d'angelo") o polveri (fines) e abbatte le frequenti spese di riaffilatura, offrendo spesso un ROI completo entro pochi turni di produzione.
Conclusione
Glass-fiber abrasion and wet-process corrosion no longer have to dictate short blade changeover cycles, elevated powder rates, and unstable pellet quality in your plant. Traditional ingot-cast steels simply lack the microstructural refinement required to survive high glass-fiber loadings in wet pelletizing housings.
Powder metallurgy stainless steels provide a proven, scientific path to extended blade life:
- Crucible CPM S90V answers extreme abrasive service with unmatched edge retention, making it the ideal choice for heavy glass-fiber loadings (>30% GF) in neutral water loops.
- Böhler M390 Microclean delivers the ultimate balance of corrosion defense, toughness, and precision grindability, excelling in aggressive water chemistries, thin-section blade geometries, and multi-resin masterbatch production.
Matching the correct powder metallurgy grade to your specific glass-fiber loading, water chemistry, and blade geometry is the most reliable strategy to lower cost per ton, minimize fines, and maximize line uptime.
This is the matching framework Maxtor Metal applies when specifying PM grades for glass-fiber pelletizing lines — abrasion first, corrosion second, geometry third, with heat treatment and regrind protocol tied to whichever grade is selected.
Profilo dell'autore
Nancy Wu
Senior Manufacturing Engineer | Production Engineering (PE)
Company: Maxtor Metal
Esperienza: 12+ years of experience specializing in the machining and coating characteristics of common industrial blade materials, including SKD11, D2, M2, H13, powder metallurgy steels, and cemented carbide. Proficient in high-precision CNC grinding programming.
Certificazioni: SME – CMfgE, PMP, Six Sigma Black Belt, ASM International Certifications

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean