

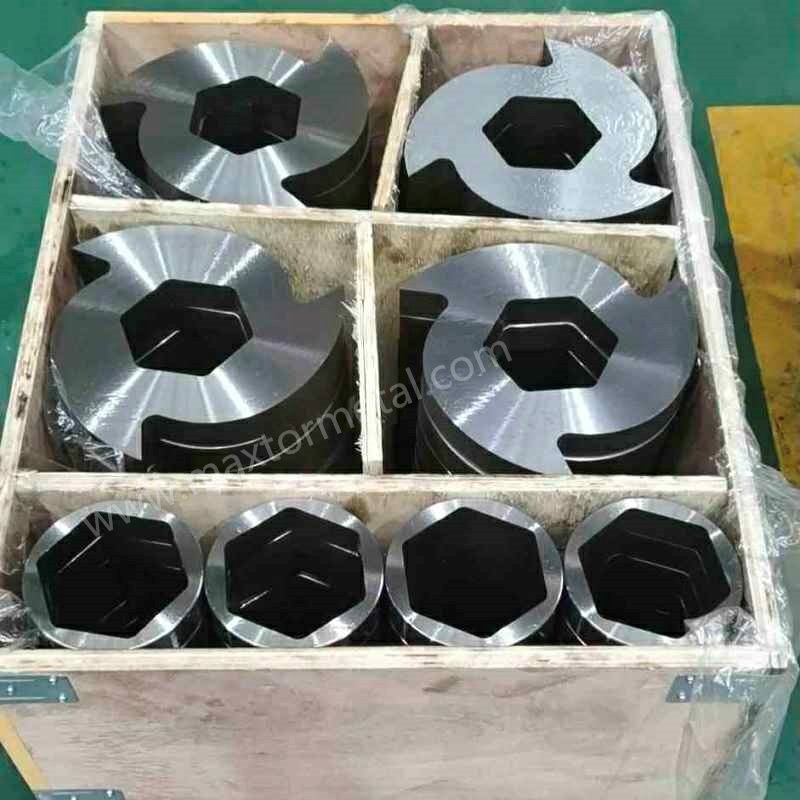
Hinweis: This guide is written by Maxtor Metal to document an audit-ready acceptance workflow. The methods and decision rules described here are supplier-agnostic and can be applied to OEM parts or any qualified aftermarket supplier. Where a Maxtor Metal page is referenced, it is used only as a geometry-family terminology reference; you may substitute any approved reference page or drawing package used in your own SOP.
Buying aftermarket shredder knives shouldn’t feel like gambling with uptime. If you run single-shaft or twin-shaft shredders, you already know the hidden costs: a knife that’s “close enough” on paper can still move your particle size out of spec, drive amperage up, or trigger a clearance-related crash that turns a routine changeout into a multi-day teardown.
This guide is written for engineering and technical procurement teams who need an audit-ready way to qualify aftermarket knives—without turning receiving inspection into a bureaucracy. When teams evaluate OEM-compatible options from suppliers like Maxtor Metal, the goal isn’t branding—it’s getting consistent inspection evidence you can defend in an audit. You’ll see a workflow that ties acceptance decisions to GD&T, metrology capability, and traceability so the outcome is predictable: stable throughput, controlled particle size, less unplanned downtime, and a lower cost per ton. Early on, it helps to anchor on the exact knife family you’re qualifying (For a reference on geometry family terminology and typical documentation sets,the Maxtor Metal shredder blades / shredding knife product page lists the knife families and standard inspection artifacts this guide refers to).
Wichtigste Erkenntnis: “Audit-ready” means you can show (1) what you ordered, (2) how you verified it, and (3) how you can trace each knife back to material and process records—without relying on tribal knowledge.
- Define audit-ready scope for aftermarket shredder knives procurement, linking to throughput, particle size control, downtime, and cost per ton.
- Preview the compliance pillars: spec hierarchy, CMM plan (ISO 10360-2), CAD-to-part matching, MTR validation (EN 10204), hardness verification, functional fit checks, and documentation.
- Clarify coverage for single-shaft and twin-shaft shredders and how acceptance criteria tie to GD&T and traceability.
Spezifikationskontrolle (Audit-sichere Beschaffung von Zerkleinerermessern)
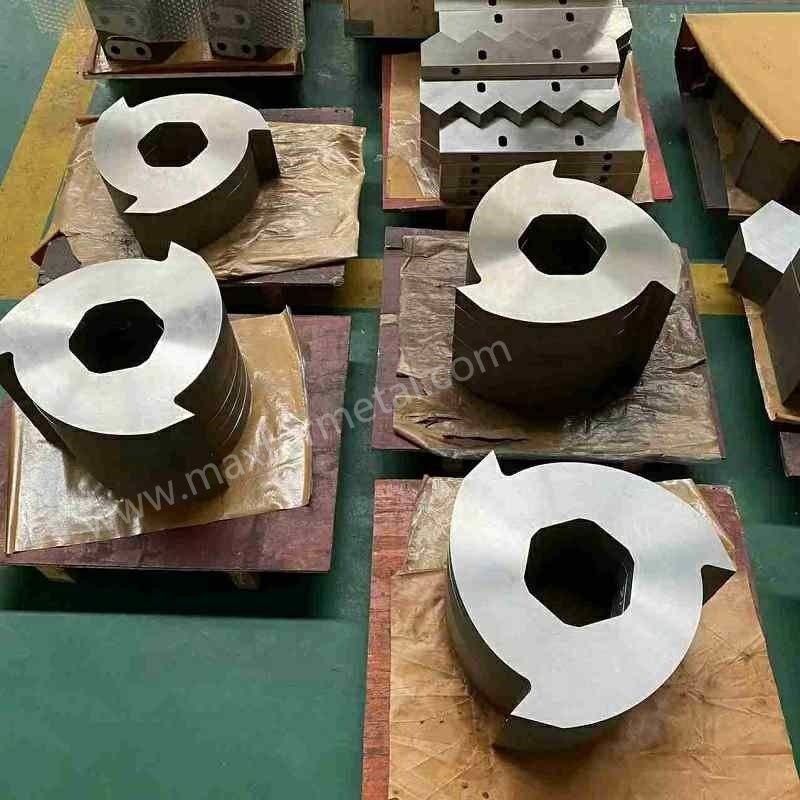
An audit-ready procurement process starts with one uncomfortable truth: most incoming-inspection failures are “paper failures.” Wrong revision, missing referenced standard, ambiguous tolerance interpretation, or a buyer’s PO that doesn’t explicitly bind the supplier to the same acceptance logic you’re using.
Treat specification control as the first quality gate. It’s also the cheapest gate—because it prevents you from measuring the wrong thing perfectly.
Drawing and CAD revision control
Decision rule: If the drawing/CAD revision is not uniquely identifiable and agreed, do not inspect—quarantine and resolve the revision conflict first.
What “revision control” needs to mean in practice:
- One source of truth for geometry: a released drawing package and/or a released 3D model.
- A defined precedence when they disagree (e.g., drawing overrides model unless explicitly stated).
- A controlled method of communicating updates (revision letter/number + date + change summary).
For shredder knives, this matters because small changes (hole pattern, counterbore depth, bore profile, thickness, relief angles) can be invisible until you assemble the rotor stack—then they become downtime.
Purchase order and referenced standards
Your purchase order should read like a contract for measurement, not just a line-item request.
At minimum, bind these elements:
- Part identification: part number + revision + drawing/model file name.
- Measurement system: GD&T interpretation standard (commonly ASME Y14.5).
- Acceptance logic for uncertain results: how you’ll handle uncertainty vs tolerance (see CMM section).
- Required documentation: CMM report format, first article inspection (FAI) expectations, material test documentation under EN 10204, hardness report format, and traceability markings.
If you work in an ISO GPS environment, make sure the PO explicitly states the ISO-based GD&T scheme (for example, ISO 1101:2017 geometrical tolerancing) so “same symbol, different rulebook” doesn’t derail acceptance.
Critical-to-fit features list
Not every dimension deserves equal attention. Create a critical-to-fit (CTF) feature list that ties directly to functional failure modes.
Typical CTF features for shredder knives include:
- Mounting interface: thickness, parallelism, seating faces, counterbores/countersinks, bolt-hole true position.
- Drive interface: bore size/profile (keyway/hex/spline), datum relationships, runout on assembly surfaces.
- Stack control (twin-shaft): spacer thickness, cumulative stack height, axial clearance targets.
- Cutting geometry: edge height, relief/clearance angles, hook profile (where applicable), and any wear-land allowances.
Keep the list short—10–25 features is usually enough. The point is to make your inspection plan explainable in an audit and actionable in receiving.
CMM-Prüfplan
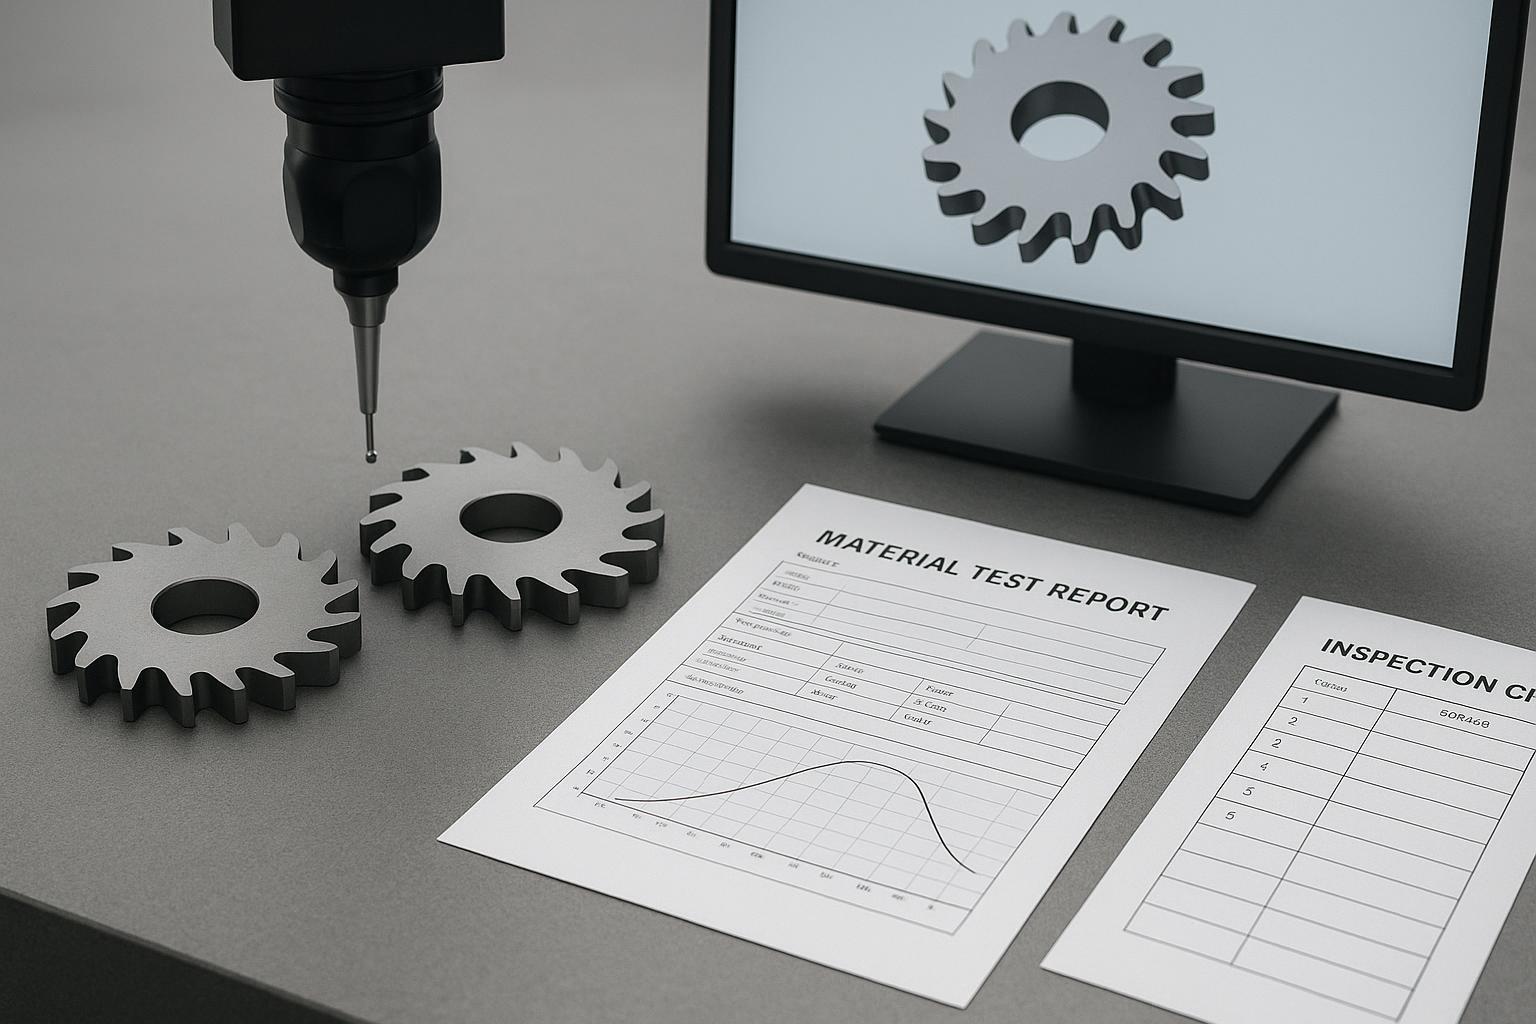
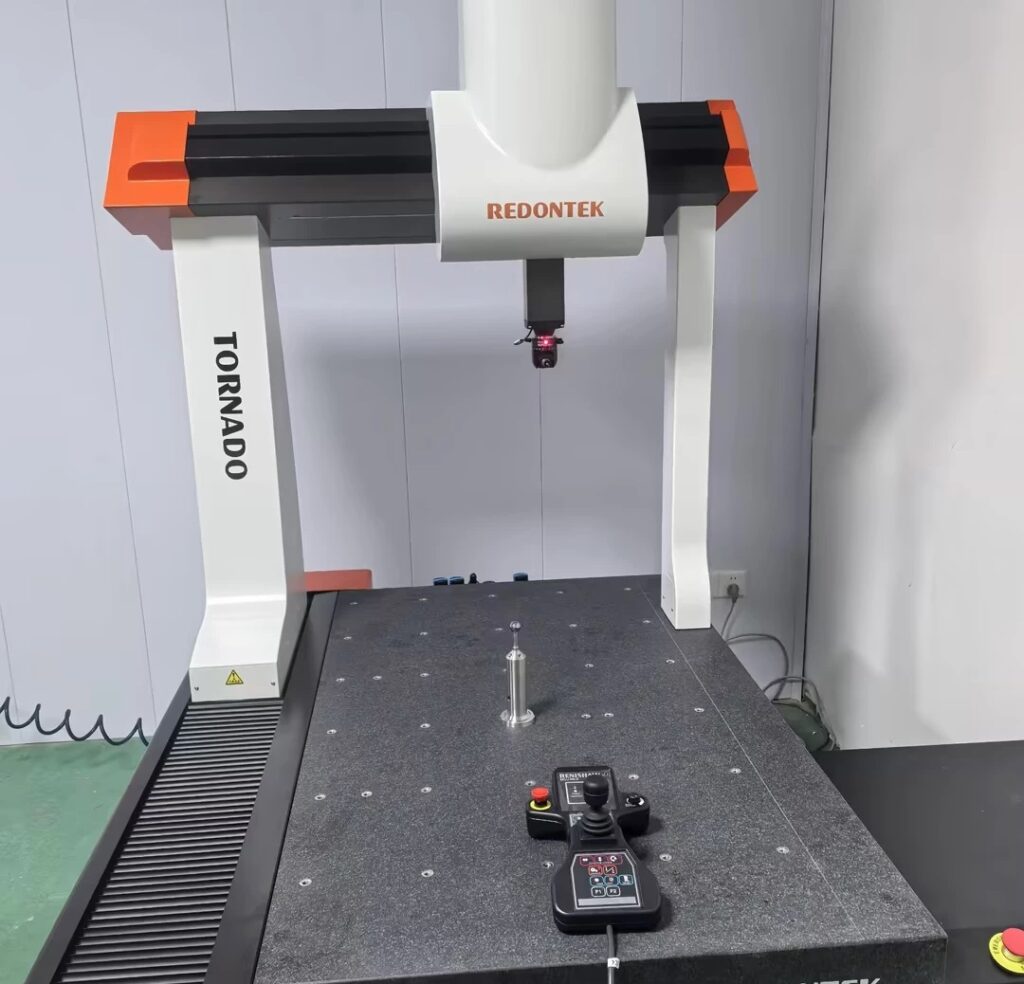
A coordinate measuring machine can either make procurement calmer—or create a false sense of certainty. The difference is whether your CMM plan is tied to GD&T datums, environmental control, and a clear decision rule when results land near the tolerance boundary.
The metrology “backbone” to cite is ISO 10360-2, which defines acceptance and reverification tests for CMMs used for measuring linear dimensions. You don’t need to turn your receiving area into a calibration lab, but you do need a documented link between your measurement uncertainty and your acceptance criteria.
Datum scheme per ASME Y14.5
Your CMM program should start where your drawing starts: the datum reference frame.
Praktische Best Practices:
- Richten Sie KMG-Bezugssysteme an funktionalen Montageflächen aus, nicht an den am “einfachsten” zu tastenden Flächen.
- Verwenden Sie dieselbe primäre/sekundäre/tertiäre Bezugslogik, die das Bauteil im Shredder fixiert.
- Dokumentieren Sie die Wiederholgenauigkeit der Vorrichtung: Dasselbe erneut eingelegte Bauteil sollte innerhalb eines bekannten Fensters dieselbe Bezugslösung liefern.
Wenn Sie ASME GD&T anwenden, dokumentieren Sie, dass Ihre Interpretation gemäß ASME Y14.5 erfolgt, insbesondere bei Merkmalen wie Positionstoleranz, Rundlauf und Profiltoleranzen, die die Passung bestimmen.
Fähigkeit vs. Toleranz (ISO 10360-2)
Decision rule: Wenn die Messunsicherheit einen erheblichen Teil der Toleranz ausmacht, müssen Sie entweder das Messsystem verschärfen oder den Abnahmeansatz ändern.
Eine einfache, auditgerechte Methode, dies auszudrücken:
- Definieren Sie ein “Guard Band” (Sicherheitsband) nahe den Toleranzgrenzen.
- Wenn ein Ergebnis in das Guard Band fällt, fordern Sie eine der folgenden Maßnahmen:
- Neumessung mit verbessertem Aufbau,
- Antaststrategie mit höherer Auflösung,
- mehr Wiederholungen oder
- Eskalation zur technischen Bewertung.
Dies ist besonders wichtig bei CTF-Merkmalen (Critical-to-Function) mit engen Toleranzen: Dicke, Parallelität, Bohrungsprofile und Positionstoleranzen von Schraubenlöchern.
Taststrategie und Umgebung
Fehler bei der KMG-Planung sehen oft wie Bauteilfehler aus.
Beherrschen Sie die Grundlagen und dokumentieren Sie diese:
- Tasterkalibrierung und für das Programm verwendete Taststiftkonfiguration.
- Temperatur und Stabilisierungszeit (insbesondere bei großen Zweiwellen-Scheiben oder dicken Platten).
- Anforderungen an die Oberflächenbeschaffenheit: Grate, Dellen und Schleifstaub verfälschen die Messergebnisse.
⚠️ Warnung: Wenn Ihr Wareneingangsprüfbereich extremen Temperaturschwankungen unterliegt, tun Sie nicht so, als ob Ihre KMG-Messwerte mit denen eines klimatisierten Messlabors vergleichbar wären. Verschärfen Sie stattdessen die Umgebungskontrolle oder verlegen Sie die Endabnahmemessung in einen klimatisierten Bereich.
CAD-zu-Teil-Abnahme
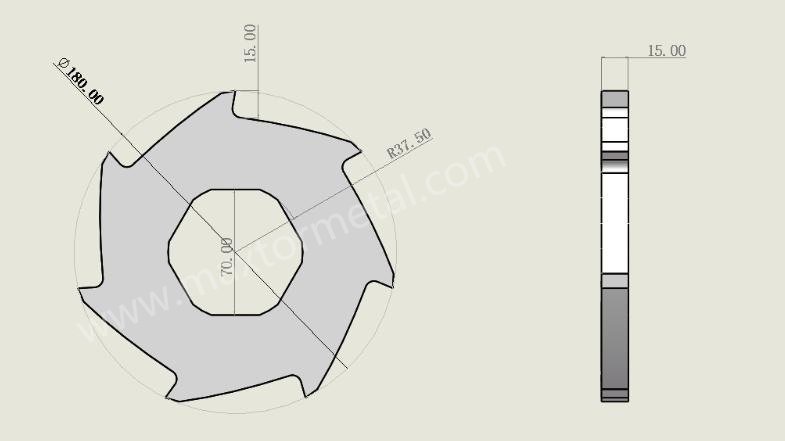
Fallstudie: Wie Schutzbänder Montage-Risiken verhindern
Das folgende anonymisierte Beispiel zeigt wie eine auditgerechte Entscheidungsregel (Messunsicherheit + Guard Band) verhindern kann, dass Teile “auf dem Papier bestanden, in der Montage durchgefallen” sind.
Die Daten in dieser Momentaufnahme basieren auf anonymisierten Fallmaterialien, die von einem Kunden aus dem Altkunststoff-Recycling während eines von Maxtor Metal unterstützten Projekts bereitgestellt wurden; der Name des Kunden wird nicht genannt.
Was geschah (Zweiwellen-Messer):
- Anwendung: Altkunststoff-Recycling (Zweiwellen-Shredder-Messer)
- Messer-Außendurchmesser: Ø320 mm; Dicke: 30 mm; Antriebsschnittstelle: Sechskantbohrung
- Losgröße: 120 Stk.
- Zeichnungsanforderung (Schlüsselweite): 80,00 mm ±0,10 mm
- Interner montagekritischer Risikogrenzwert: >80,15 mm kann das Passungsspiel vergrößern und das Risiko von vorzeitigem Verschleiß / Problemen bei der Drehmomentübertragung erhöhen
Wie es entdeckt wurde:
- Rückverfolgbarkeitsprüfung (Schmelzenummer, Materialzertifikat, Wärmebehandlungscharge, Packliste): Die Dokumente waren konsistent und vollständig.
- KMG-Stichprobenprüfung (basierend auf dem Annahmestichproben-Standard ANSI/ASQ Z1.4 der ASQ, Level II als Beispiel): Stichprobe von 13 Stk.
- Messergebnisse (Schlüsselweite): 80,17, 80,18, 80,21, 80,23 mm (max. 80,23 mm).
- Guard-Band-Bewertung (Beispielmethode): In dieser Fall-Momentaufnahme verwendete Beispiel-Schwellenwerte:
- Akzeptieren: ≤80,08 mm
- Prüfen: 80,08–80,12 mm
- Ablehnen: >80,12 mm
Ursachenanalyse: Der Lieferant verließ sich bei der Sechskantbohrung auf eine Gut-/Ausschuss-Lehre anstelle einer 100% KMG-Prüfung; Werkzeugverschleiß führte dazu, dass die Bohrung ins Übermaß abwich.
Entscheidung und Ergebnis:
- Sofortige Eindämmung: Sperrung der gesamten Charge (120 Stk.) und Verhinderung des Einbaus.
- Lieferantenmaßnahme: Überprüfung des gesamten Bestands, Austausch des Schneidwerkzeugs und Aussortieren konformer Teile.
- Ergebnis: 104 Stk. freigegeben; 16 Stk. nachgearbeitet – Vermeidung von Demontage-Ausfallzeiten und abnormalem Hülsenverschleiß, mit einer vollständigen, geschlossenen NCR-Prozessdokumentation.
Hinweis zu den Beispielwerten:
- Die Stichprobenreferenz (ANSI/ASQ Z1.4), die angenommene Messunsicherheit (±0.02 mm) und die unten aufgeführten Guard-Band-Schwellenwerte sind reine Beispielwerte.
- Verwenden Sie für Stichprobenpläne, Unsicherheitsabschätzungen und Entscheidungsschwellenwerte stets Ihre internen Verfahren (oder vom Kunden genehmigte Anforderungen).
Bei einem CAD-zu-Bauteil-Vergleich zeigt sich die Realität der “Aftermarket”-Beschaffung. Hier verbergen sich auch Missverständnisse: In falschen Einheiten exportierte CAD-Daten, ein falsches Koordinatensystem oder ein Modell, das die freigegebene Zeichnung nicht korrekt wiedergibt.
Digitaler Abgleich und FAI-Bericht
Nutzen Sie den digitalen Abgleich, um eine konkrete Frage zu beantworten: Entspricht die gelieferte Geometrie dem freigegebenen CAD-Modell innerhalb des definierten Abnahmeschemas?
Ein auditfähiges Paket umfasst:
- Identifikation der CAD-Datei (Name, Revision, Prüsumme, falls verwendet).
- Ausrichtungsmethode (Bezugsausrichtung entsprechend Ihrer Zeichnung).
- Eine Zusammenfassung der Erstmusterprüfung (FAI), die jedes CTF-Merkmal mit einem Messergebnis und einer Entscheidung verknüpft.
Akzeptanzkriterien und Stichprobenentnahme
Die Stichprobenentnahme hängt vom Risiko ab:
- Erstmuster / Erste Charge: Umfangreichere Stichproben; mehr Wiederholungen bei CTF-Merkmalen.
- Etablierter Lieferant + stabiles Bauteil: Reduzierte Stichproben, aber niemals null – insbesondere bei einem Wechsel der Stahlschmelze.
Ein pragmatischer Ansatz:
- 100% Verifizierung der CTF-Merkmale am Erstmuster.
- Prüfen Sie bei nachfolgenden Chargen eine definierte Stichprobengröße pro Charge mit Eskalationsauslösern (siehe nächster Abschnitt).
Codierung von Abweichungen und Nacharbeit
Ihre NCR-Codes (Nichtkonformität) sollten sich auf konkrete, behebbare Ursachen beziehen.
Beispiele, die sich in der Messerbeschaffung bewährt haben:
- REV: Falsche Revision / falsche referenzierte Norm.
- GEO: Geometrie außerhalb der Toleranz (CTF).
- SURF: Oberflächengüte, Verdacht auf Schleifbrand, Grate.
- HT: Abweichung bei Wärmebehandlung / Härte.
- TRACE: Lücken in der Rückverfolgbarkeit (Kennzeichnung, fehlende MTR-Felder, Abweichung bei Schmelze/Charge).
Regeln für die Nacharbeit müssen schriftlich festgelegt werden. Bei Messern kann eine Nacharbeit die Härte, Planheit oder Geometrie verändern. Wenn eine Nacharbeit zulässig ist, definieren Sie:
- welche Nacharbeitsverfahren zulässig sind,
- was nach der Nacharbeit erneut verifiziert werden muss,
- ob das Bauteil eine neue Kennzeichnung zur Rückverfolgbarkeit benötigt.
MTR- und Härtevalidierung
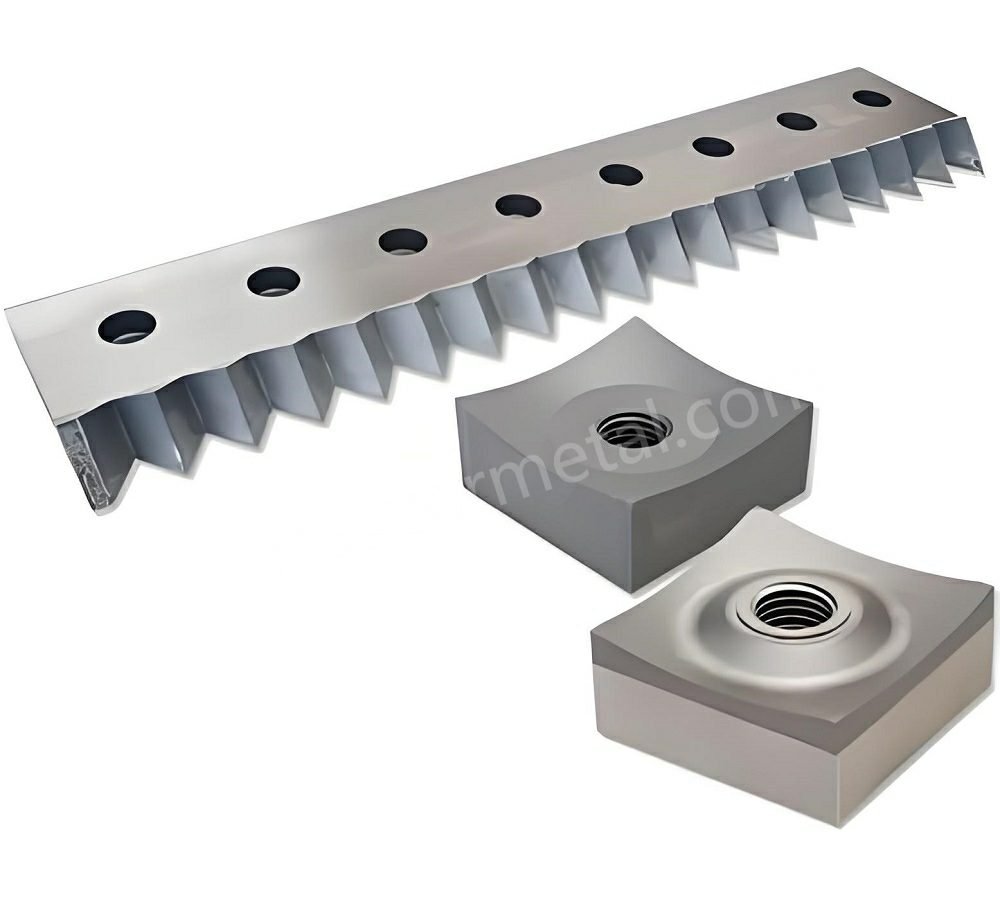
Materialdokumente sind nicht gleichbedeutend mit einer metallurgischen Prüfung. Eine auditfähige Beschaffung trennt diese beiden Aspekte:
- validieren Sie das Materialzertifikat auf Vollständigkeit und Rückverfolgbarkeit, und
- verifizieren Sie die Fertigteilhärte an den tatsächlich gelieferten Messern.
Vollständigkeit des MTR nach EN 10204
Für Metallprodukte definiert die EN 10204 verschiedene Stufen von Prüfbescheinigungen (Werksbescheinigungen vs. Abnahmeprüfzeugnisse). Wenn Sie eine auditgerechte Übersicht benötigen, um Ihre Anforderungen mit den gängigen Zertifikatstypen abzugleichen, ist die Zusammenfassung der British Stainless Steel Association zu den BS EN 10204-Prüfbescheinigungen.
Unabhängig von der Art des Zertifikats sollte Ihre Vollständigkeitsprüfung Folgendes bestätigen:
- Identität des Herstellers und Zertifikats-ID/-Datum
- heat/cast/lot numbers
- material grade/specification
- chemical composition and mechanical properties as required by your spec
- any required signatures/stamps per your procurement level
Decision rule: If heat/lot identification cannot be tied to the delivered knives, treat the lot as nonconforming—even if the numbers “look good.”
Hardness verification on finished knives
Hardness is the bridge between paperwork and performance.
A defensible method:
- Define the hardness scale and method (Rockwell HRC is common for tool steels).
- Common target ranges by application:
Typical shredder knife hardness requirements vary by material type and shredder design. As a reference, many single-shaft configurations for rigid plastics use D2 or equivalent tool steel at HRC 58–62; twin-shaft applications handling mixed metal scrap often specify lower ranges (HRC 52–56) to balance wear resistance with impact toughness. Always verify the target range against your specific knife drawing and the OEM’s recommendation — hardness outside the specified window is a nonconformance regardless of direction. For corrosive or hazardous-feed applications — such as lithium-ion battery shredding — hardness verification should be paired with material compatibility checks against the specific chemical exposure; see our lithium-ion battery shredding hazards guide for HF-related material considerations.
- Common target ranges by application:
- Tie the test method to a recognized standard such as ASTM E18 Rockwell hardness test methods.
- Specify locations (avoid edges; choose consistent zones), surface prep requirements, and the number of indents.
Decision rule: If the finished knife hardness is out of range, do not “average it away.” Treat it as a heat treat nonconformance until engineering disposition proves otherwise.
Heat/lot traceability and markings
Traceability only works if it survives the shop floor.
Require markings that connect:
- knife (or packaging) → heat/lot → certificate → inspection report.
From an audit perspective, you’re building a traceability chain. For the underlying concept and language, it’s useful to align with NIST’s metrological traceability policy and FAQs, even if your day-to-day work is purely industrial.
Überprüfung funktionaler Passung

Dimensional conformance does not guarantee functional fit. Functional fit checks are where you connect inspection data to what you actually care about: stable cutting action, controlled particle size, and avoidance of contact events.
Single-shaft clearances and setup
Notiz: Always use the OEM manual and/or an engineering-approved setup window for gap/clearance targets. This guide focuses on how to verify, record, and audit the setup—not on universal numeric clearance values, which vary by shredder design, material, and risk profile.
For single-shaft shredders, clearance checks are usually about the knife-to-anvil (bed knife) relationship and the practical setup window.
A shop-floor fit check that remains audit-friendly:
- Verify the knife seating condition (cleanliness, burr-free, no rocking).
- Verify fastener condition and torque method (calibrated wrench, documented pattern).
- Set and record knife-to-anvil gap using a defined method (feeler gauge sequence, indicator sweep, or a fixture).
Acceptance principle: Your gap target must be tied to material and risk. A tighter gap can improve shearing and size control, but it also increases the consequence of stack errors, thermal growth, and contaminant strikes.
In screen-limited sizing applications such as RDF/SRF secondary shredding, this size-control effect becomes a compliance metric (e.g., P98 particle-length targets) rather than just a quality preference — see our guide on engineering out long-strip rejects for RDF/SRF processing efficiency for how gap discipline ties directly into sizing KPIs.
Twin-shaft stack and timing
Twin-shaft functional fit is primarily a stack-control problem.
Audit-ready fit checks should cover:
- Spacer thickness verification (individual + cumulative).
- Axial side-gap verification against your target window.
- Timing alignment checks (tooth intermesh relationship) using a defined method.
Decision rule: If cumulative stack height drift is enough to push clearances toward contact, stop and correct the stack—do not “run it in.” For the underlying tolerance-chain mechanics behind stack drift — GD&T flatness/parallelism/perpendicularity targets, spacer selective-fit binning, and post-assembly TIR acceptance gates — see Toleranzstapelung bei Mehrwellen-Blattwerkzeugen: GD&T-Kontrollen, selektive Passung von Distanzstücken und Rundlaufprüfung nach der Montage.
Torque records and recheck
Torque and recheck are often the difference between “passed inspection” and “stayed passed.”
Document:
- torque values, tool ID/cal status, pattern, and re-torque timing
- recheck triggers (e.g., first hour of run time, first high-torque jam event, after a thermal cycle)
This is also where procurement and maintenance connect: if you see repeated torque loss or spacer compression, it’s a sourcing and spec-control problem—not just an operator problem. In high-shock feeds such as whole-tire or ELV pre-shredding, repeated fastener loosening or edge chipping can also point to a hardness-versus-toughness mismatch for the duty cycle, not just a torque-procedure gap — see our guide on balancing hardness vs. toughness for scrap tire and ELV shredder blades to diagnose which failure mode you’re actually dealing with.
Dokumentationspaket
One-page receiving checklist
Use this as a right-sized, audit-friendly checklist for each incoming lot (first lot can be stricter; established suppliers can use sampling, but keep the records consistent).
| Schritt | What to verify | Evidence to file | Pass criteria | If it fails |
|---|---|---|---|---|
| 1 | PO + part identification | PO, part number, revision, drawing/CAD file name | All identifiers match what you intend to accept | Quarantine; resolve revision/spec conflict |
| 2 | Spec hierarchy + referenced standards | Drawing notes, PO clauses, standards list | One clearly stated GD&T rulebook (ASME Y14.5 or ISO GPS) and precedence is defined | Engineering review; update PO/controlled docs |
| 3 | Critical-to-fit features list is defined | CTF list (10–25 features) | CTF features map to functional risks (stack, bore, bolt holes, seating faces) | Stop acceptance until CTF list exists |
| 4 | CMM datum scheme and program ID | CMM setup sheet, program name/rev, fixture record | Datums align to functional assembly surfaces; repeatability documented | Re-program/re-fixture; re-measure |
| 5 | Uncertainty vs tolerance decision rule | Guard-band rule, disposition workflow | Near-limit results follow a written escalation path | Escalate; re-measure or engineering disposition |
| 6 | CAD-to-part compare (if used) | Compare report + alignment method | Correct units + datum alignment; deviations tied to CTF acceptance | NCR or rework disposition |
| 7 | EN 10204 material certificate completeness | MTR/certificate | Manufacturer, cert ID/date, heat/lot, grade, required properties/signatures present | NCR: TRACE/MTR incomplete |
| 8 | Heat/lot traceability to physical knives | Marking photos, packaging labels, cross-reference table | Heat/lot on parts or packaging matches certificate and inspection report | Treat lot as nonconforming |
| 9 | Finished-part hardness verification | Hardness report (method, scale, locations, results) | Results within specified range; no “averaging away” outliers | NCR: HT; engineering disposition |
| 10 | Functional fit check record | Gap/clearance/timing sheet + torque record | Clearances set within target window; torque method recorded | Stop install; correct stack/setup |
| 11 | NCR coding and disposition | NCR log | Codes align to REV/GEO/SURF/HT/TRACE and actions are documented | Containment + corrective action request |
| 12 | Dossier completeness and retention | Lot dossier index | All required files retrievable by lot/heat and machine/rotor set | Do not close receiving until complete |
Suggested record fields (single-shaft + twin-shaft): lot ID, heat/lot number, part number + revision, drawing/CAD file name, incoming date, supplier shipment/packing list ID, CTF checklist ID, CMM program name + revision, fixture ID, probe/stylus configuration, measurement environment (temperature/time), guard-band rule used, FAI status (Y/N), CAD-compare report ID (if used), certificate/MTR ID, hardness method + scale + indent count + locations, marking photo reference, functional fit record ID, torque tool ID + calibration due date, torque pattern + values, retorque/recheck timing, NCR ID(s) and disposition, approved-by and date, machine/rotor set identifier.
The documentation package is the part most teams skip—until an internal audit, a customer complaint, or a failure analysis forces you to rebuild history.
Audit-ready dossier contents
A right-sized dossier for each incoming lot can include:
- PO + drawing/CAD revision record + referenced standards
- CTF feature list + inspection plan summary
- CMM report (or equivalent measurement report) with datums, results, and disposition
- CAD-to-part comparison summary (when used)
- EN 10204 certificate + traceability cross-reference table
- hardness report (method, locations, results)
- functional fit check record (gap/clearance settings, stack verification, timing check)
- NCRs and dispositions (if any)
Supplier qualification artifacts
For aftermarket knives, supplier qualification is not about fancy badges. It’s about whether they can consistently reproduce geometry and metallurgy.
Artifacts that auditors (and engineers) respect:
- calibration program overview (CMM, hardness testing, key gauges)
- process control points (heat treat controls, grinding/EDM controls, post-process stress relief)
- sample inspection reports (redacted is fine) showing repeatability on CTF features
Record retention and traceability
Define retention based on risk:
- high-risk applications (high torque, high contamination, safety-critical downstream) → longer retention
- lower-risk applications → shorter retention, but still enough to cover warranty and incident investigations
Most importantly: make records retrievable by lot/heat und machine/rotor set. If you can’t answer “which knives were in the machine when the failure happened,” your traceability system is cosmetic.
Fazit
Audit-ready procurement is not about adding paperwork. It’s about changing the default from “hope the knives fit” to “prove they fit, and prove we can trace them.” If you’re sourcing OEM-compatible knives through Maxtor Metal or any other aftermarket channel, the discipline is the same: acceptance criteria that are written down, measurable, and traceable. The practical decision rules above protect your geometry (fit), your metallurgy (wear and chipping risk), and your clearances (contact avoidance)—and those three protections are what reduce downtime and ultimately cost per ton.
To implement this across suppliers and incoming lots:
- Lock down spec hierarchy (revision control + referenced standards) before you inspect anything.
- Build a CTF list and a CMM plan tied to your datum scheme and ISO 10360-2 capability.
- Require EN 10204 documentation completeness and tie it to physical heat/lot markings.
- Verify finished-part hardness using a defined method (don’t rely on certificates alone).
- Add functional fit checks as a formal acceptance step, especially for twin-shaft spacer stacks.
If you want a clean starting point, you can base your internal checklist on your current knife families and documentation expectations. In practice, teams often keep a neutral reference link in the receiving SOP to avoid ambiguity about knife types and documentation sets; for shredder knives, teams working with Maxtor Metal knives can use the Produktseite as the geometry and documentation reference in their SOP — the acceptance criteria in this guide apply regardless of supplier. The key is consistency: the same acceptance logic, the same records, every lot.
Qualitätssystem und Verifizierung
Maxtor Metal operates under an ISO 9001 quality management system. For supplier qualification, you can review the certificate images on the Maxtor Metal About page and request the full certificate details (scope, issuing body, validity) on request. For auditable evidence tied to the specific knives you receive, use the supporting artifacts referenced throughout this guide (e.g., calibration records for key measurement equipment, sample inspection reports, and traceability documentation).
Jesse Xu ist ein Senior Quality Engineer (QA) bei Maxtor Metal, mit 15 years of hands-on experience supporting industrial blade manufacturing, incoming inspection, and supplier quality.
His work includes Fehleranalyse for shredder knives and related cutting components—helping engineering and procurement teams distinguish common root causes such as heat-treatment process deviation versus material segregation, which can present as chipping, premature wear, or unstable edge performance.
Anmeldeinformationen: ASQ CQE, ISO 9001 Lead Auditor, ASNT Level II
This article was reviewed by the Maxtor Metal QA team.
FAQ
Was bedeutet "audit-sicher" bei Ersatzmessern für Zerkleinerer?
Es bedeutet, dass Sie eine vollständige Beweiskette vorlegen können: freigegebene Spezifikationsrevision → Messplan → Ergebnisse und Entscheidung → Materialzertifikat und Rückverfolgbarkeit → Nachweis der funktionalen Passung. Wenn ein Glied fehlt, haben Sie keine audit-sichere Beschaffung, sondern nur gute Absichten.
Was muss ein Werkszeugnis (MTR) für Zerkleinerermesser nach EN 10204 enthalten?
Sie müssen in der Lage sein, den Hersteller, die Zertifikats-ID/das Datum, die Materialgüte/-spezifikation sowie die Schmelz-/Chargennummern zu identifizieren, die direkt mit den gelieferten Messern verknüpft sind. Ihre Bestellung (PO) sollte zudem spezifizieren, welche Zertifikatsstufe Sie benötigen (Werksbescheinigung vs. Abnahmeprüfzeugnis) sowie alle erforderlichen Unterschriften.
Wie entscheide ich, ob mein KMG "gut genug" für die Freigabe von Messermabßen ist?
Koppeln Sie die Abnahme an das Verhältnis von Unsicherheit zu Toleranz. Wenn Ihre Messunsicherheit im Verhältnis zur Toleranz hoch ist (insbesondere bei passformkritischen Merkmalen), benötigen Sie entweder einen besseren Messaufbau (Vorrichtungen, Antaststrategie, Umgebung) oder eine strengere Entscheidungsregel (Schutzband + Eskalationsprozess).
Welche Abmessungen sind beim Kauf von Ersatzmessern für Zerkleinerer am kritischsten?
Dicke und Parallelität (Paketsteuerung), Geometrie der Bohrung/Antriebsschnittstelle (Drehmomentübertragung), tatsächliche Position der Bolzenlöcher (Montagewiederholbarkeit) sowie alle Sitzflächen, die das Spiel definieren. Diese Merkmale korrelieren am direktesten mit Vibrationen, Kontaktrisiken und instabiler Partikelgröße.
Sollte ich mich auf das Materialzertifikat verlassen, anstatt die Härte der fertigen Messer zu prüfen?
Nein. Das Materialzertifikat dient der Rückverfolgbarkeit, aber die Härteprüfung verifiziert das fertige Teil, das Sie erhalten haben. Audit-sichere Arbeitsabläufe behandeln sie als zwei separate Prüfungen.
Was ist der häufigste Grund dafür, dass Ersatzmesser „die Prüfung bestehen“, aber im Zerkleinerer versagen?
Die funktionale Passung wurde nicht überprüft. Ein Teil kann maßlich nah am Soll sein, aber beim Zusammenbau zu einem Paket führen, bei dem sich die Abstände in Richtung Kontakt verschieben – insbesondere bei Distanzring-Paketen in Zweiwellen-Zerkleinerern oder bei variierenden Einbaubedingungen/Anziehdrehmomenten.
Wie oft sollte ich einen Ersatzmesser-Lieferanten neu qualifizieren?
Führen Sie eine Neuqualifizierung bei Änderungen durch: Revisionsänderung, neue Stahlquelle/Wärmebehandlungsroute, neuer Schleif-/EDM-Prozess, ein Qualitätsvorfall oder ein wiederholter Ausfallmodus im Feld. Ansonsten verwenden Sie eine laufende chargenbasierte Stichprobenprüfung mit klaren Eskalationsauslösern.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean