

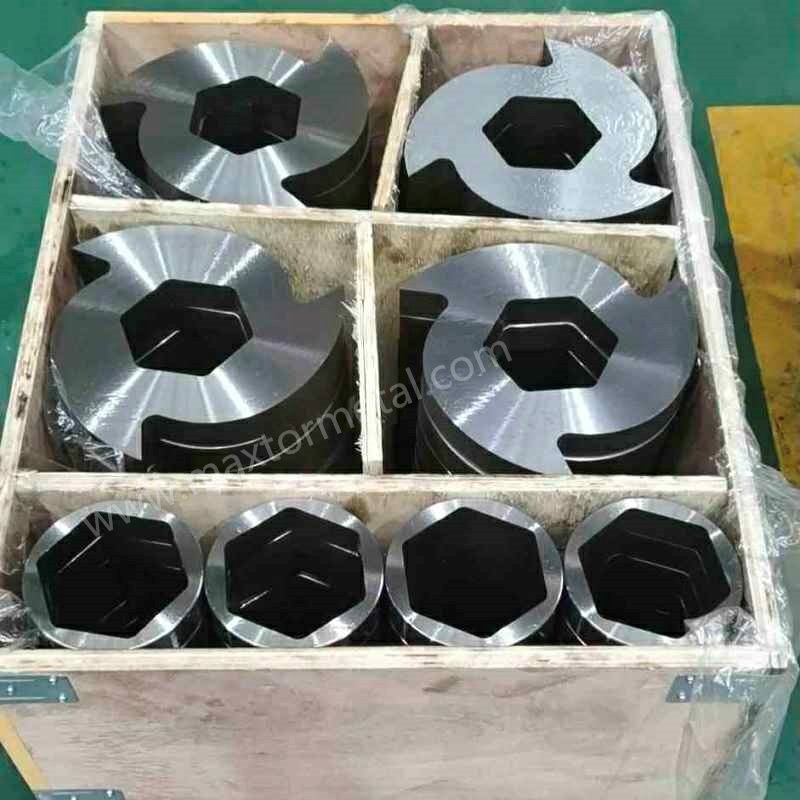
免責事項: このガイドは、監査対応可能な受入ワークフローを文書化するためにMaxtor Metalによって作成されました。ここで説明する方法と決定ルールはサプライヤーに依存しないため、OEM部品または認定されたアフターマーケットサプライヤーのいずれにも適用できます。Maxtor Metalのページが参照されている場合、それはジオメトリファミリの用語参照としてのみ使用されます。独自のSOPで使用されている承認済みの参照ページまたは図面パッケージに置き換えることができます。.
アフターマーケットのシュレッダー用ナイフを購入することは、稼働時間を危険にさらすようなものであってはなりません。シングルシャフトまたはツインシャフトのシュレッダーを使用している場合、隠れたコストは既にご存知でしょう。仕様上は「十分」に見えるナイフでも、実際には粒子サイズが規格外になったり、電流が増加したり、クリアランス関連のクラッシュを引き起こしたりして、通常の交換作業が数日間の分解作業に変わってしまう可能性があります。.
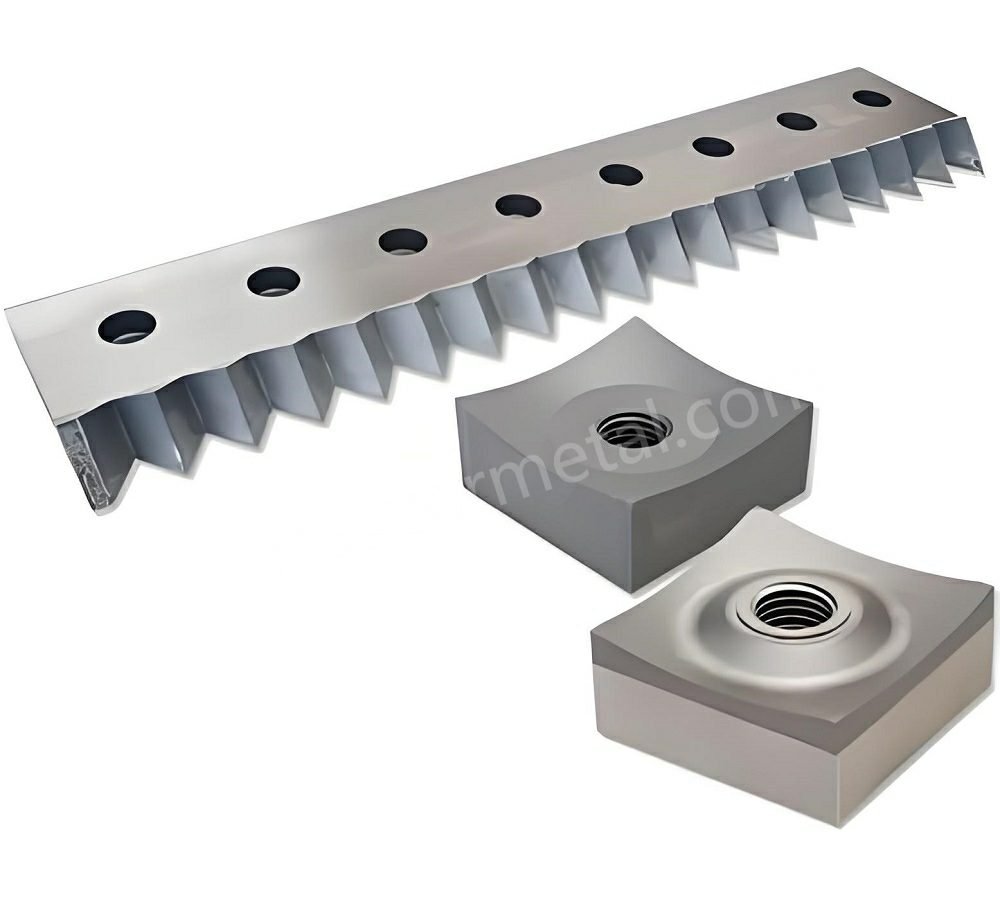
このガイドは、受入検査を官僚主義にすることなく、アフターマーケットナイフを監査対応で認定する方法を必要とするエンジニアリングおよび技術調達チーム向けに書かれています。チームがMaxtor MetalなどのサプライヤーからOEM互換オプションを評価する場合、目標はブランドではなく、監査で説明できる一貫した検査証拠を取得することです。受け入れ決定をGD&T、計測能力、トレーサビリティに結び付けるワークフローが示され、安定したスループット、制御された粒子サイズ、計画外のダウンタイムの削減、トン当たりのコスト削減という予測可能な結果が得られます。早い段階で、認定するナイフファミリーを正確に特定することが役立ちます(ジオメトリファミリーの用語と一般的なドキュメントセットの参照については、 Maxtor Metal シュレッダーブレード/シュレッダーナイフe 製品ページには、このガイドで参照されているナイフのシリーズと標準的な検査対象物が記載されています。.
重要なポイント「監査対応可能」とは、(1)何を注文したか、(2)それをどのように確認したか、(3)各ナイフを材料および工程記録まで遡って追跡する方法を、暗黙の知識に頼ることなく示すことができることを意味します。.
- アフターマーケット用シュレッダーナイフの調達に関して、処理能力、粒度制御、ダウンタイム、およびトン当たりのコストと関連付けた、監査対応可能な範囲を定義する。.
- コンプライアンスの柱となる要素を概観します。仕様階層、CMM計画(ISO 10360-2)、CADと部品のマッチング、MTR検証(EN 10204)、硬度検証、機能適合性チェック、および文書化。.
- 単軸式および二軸式シュレッダーの適用範囲を明確にし、受入基準が幾何公差(GD&T)およびトレーサビリティとどのように関連しているかを説明する。.
仕様管理 (監査対応シュレッダーナイフ調達)
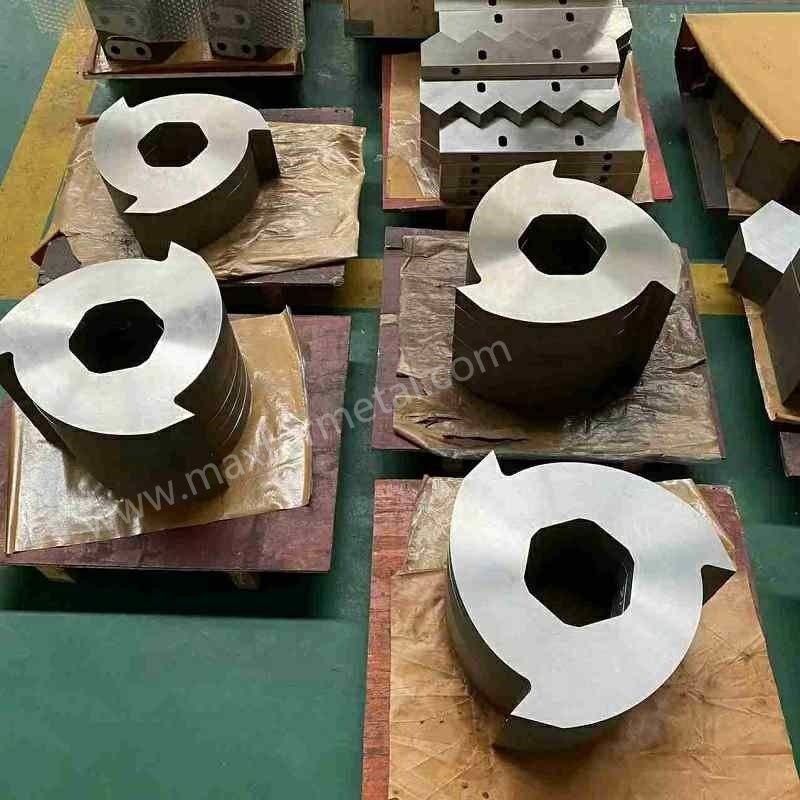
監査対応可能な調達プロセスは、まず一つの不都合な真実から始まります。それは、受入検査の不合格のほとんどは「書類上の不合格」であるということです。改訂版の間違い、参照規格の欠落、許容範囲の解釈の曖昧さ、あるいは、サプライヤーを自社が使用しているのと同じ受入基準に明示的に拘束しない発注書などが挙げられます。.
仕様管理を最初の品質ゲートとして捉えましょう。これは最もコストのかからないゲートでもあります。なぜなら、間違ったものを完璧に測定してしまうことを防ぐからです。.
図面およびCADの改訂管理
決定ルール: 図面/CADの改訂版が明確に識別できず、合意が得られていない場合は、検査を行わずに、まず改訂版の矛盾を隔離して解決してください。.
実際に「改訂管理」が意味すべきこと:
- 形状に関する信頼できる情報源の一つは、公開されている製図パッケージ、または公開されている3Dモデルである。.
- 意見が食い違う場合の明確な優先順位(例:明示的に指定されていない限り、図面がモデルよりも優先される)。.
- 更新情報を伝えるための管理された方法(改訂版の文字/番号+日付+変更内容の概要)。.
シュレッダーの刃の場合、これは重要です。なぜなら、小さな変更(穴のパターン、座ぐりの深さ、穴の形状、厚さ、逃げ角)は、ロータースタックを組み立てるまで目に見えないことがあり、組み立ててしまうとダウンタイムにつながるからです。.
発注書および参照規格
発注書は、単なる品目ごとの要求ではなく、計測に関する契約書のように記載されるべきです。.
最低限、以下の要素をバインドしてください。
- 部品識別:部品番号+改訂版+図面/モデルファイル名。.
- 測定システム:GD&T解釈規格(一般的にはASME Y14.5)。.
- 不確実な結果に対する許容ロジック:不確実性と許容範囲をどのように扱うか(CMMのセクションを参照)。.
- 必要な文書:CMMレポートフォーマット、初回製品検査(FAI)の要件、EN 10204に基づく材料試験文書、硬度レポートフォーマット、およびトレーサビリティマーキング。.
ISO GPS環境で作業する場合は、POにISOベースのGD&Tスキームが明示的に記載されていることを確認してください(例:, ISO 1101:2017 幾何公差)したがって、「同じシンボルでもルールブックが違う」という理由では、受け入れられないということはありません。.
適合に不可欠な機能一覧
すべての側面が等しく注目される必要はありません。 適合性重要度(CTF) 機能障害モードに直接関連する機能一覧。.
シュレッダーナイフの一般的なCTF機能には、以下のものが含まれます。
- 取り付けインターフェース:厚み、平行度、座面、座ぐり/皿穴、ボルト穴の正確な位置。.
- ドライブインターフェース:穴のサイズ/形状(キー溝/六角/スプライン)、基準関係、組立面上の振れ。.
- スタック制御 (ツインシャフト):スペーサーの厚さ、累積スタック高さ、軸方向クリアランスの目標値。.
- 切削形状:エッジの高さ、逃げ角/クリアランス角、フック形状(該当する場合)、および摩耗面の許容値。.
リストは簡潔にまとめましょう。通常、10~25項目で十分です。重要なのは、監査時に説明しやすく、受入時に実行可能な検査計画を作成することです。.
CMM検査計画
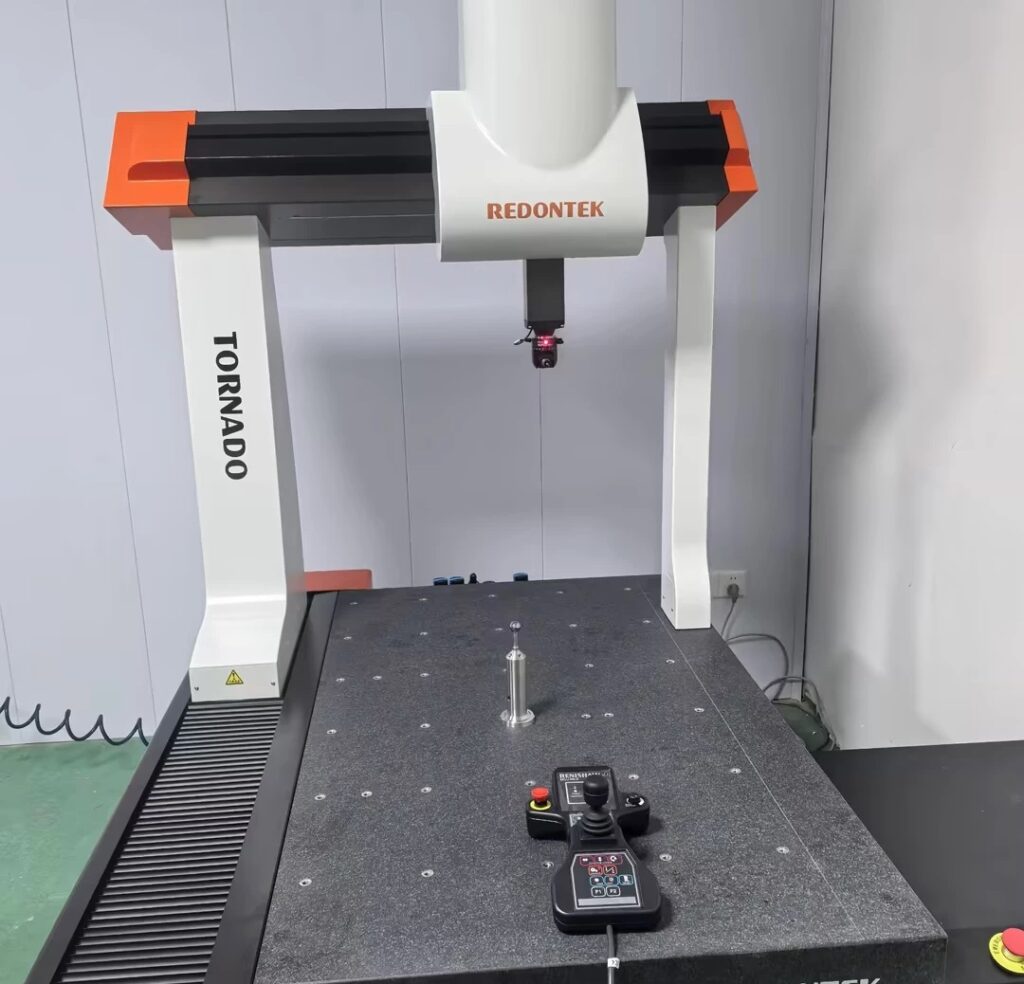
座標測定機は、調達プロセスを円滑に進めることもあれば、誤った安心感を生み出すこともあります。その違いは、CMM計画がGD&T基準、環境制御、そして測定結果が許容範囲の境界付近に達した場合の明確な判定基準に基づいているかどうかにかかっています。.
引用すべき計測学の「基盤」は ISO 10360-2, これは、直線寸法測定に使用される三次元測定機(CMM)の受入試験および再検証試験を定義するものです。受入エリアを校正ラボにする必要はありませんが、測定不確かさと受入基準との間の関連性を文書化しておく必要があります。.
ASME Y14.5に基づく基準体系
CMMプログラムは、図面の開始位置、つまり基準座標系から開始する必要があります。.
実践的なベストプラクティス:
- CMMの基準面は、プローブするのが「最も簡単な」面ではなく、機能的な組立面に合わせてください。.
- シュレッダー内の部品を制約するのと同じ一次/二次/三次データムロジックを使用します。.
- 治具の再現性に関する文書:同じ部品を再装填した場合、既知の範囲内で同じ基準解が得られるべきである。.
ASME GD&Tに従う場合は、特に真位置、振れ、および嵌合を左右するプロファイル指示などの特徴については、解釈がASME Y14.5に準拠していることを文書化してください。.
能力と許容差(ISO 10360-2)
決定ルール: 測定の不確かさが許容誤差のかなりの割合を占める場合は、測定システムを強化するか、合格判定方法を変更する必要があります。.
これを監査に配慮したシンプルな方法で表現すると次のようになります。
- 許容限界付近に「ガードバンド」を定義する。.
- 結果がガードバンド内に収まる場合は、以下のいずれかを要求する。
- 改良された設定での再測定、,
- 高解像度探査戦略、,
- 繰り返しが多い、または
- 技術部門への対応要請。.
これは、厚み、平行度、穴の形状、ボルト穴の位置公差など、厳しい公差が求められるCTF(カットオフ形状)の特徴において最も重要となる。.
探査戦略と環境
CMM(三次元測定機)の計画ミスは、部品の不良のように見えることが多い。.
基本事項を把握し、記録に残す:
- 本プログラムで使用されるプローブの性能評価およびスタイラス構成。.
- 温度と安定化時間(特に大型の二軸ディスクや厚板の場合)。.
- 表面状態の要件:バリ、へこみ、研削屑はプローブの接触を汚染します。.
⚠️警告受入検査エリアの温度変化が激しい場合は、CMMの測定値が管理された計測ラボの測定値と互換性があるかのように振る舞ってはいけません。代わりに、環境管理を強化するか、最終的な受入測定を管理されたエリアに移してください。.
CADから実物への受入
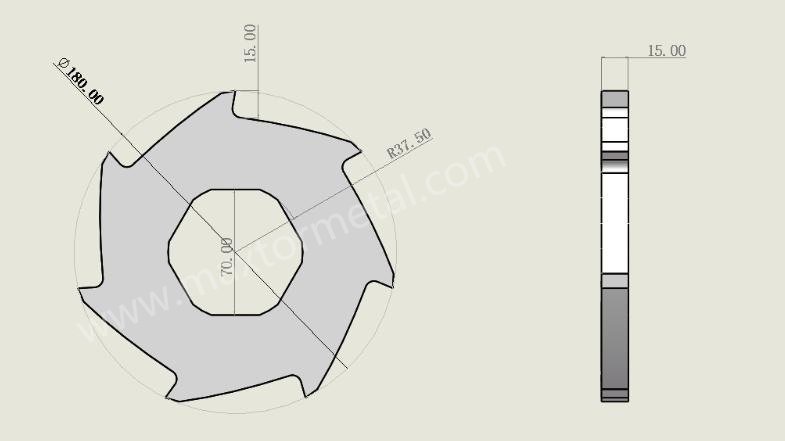
事例スナップショット:ガードバンドが組立リスクをどのように防ぐか
以下の匿名化された例は、監査対応の決定ルール(測定の不確実性+ガードバンド)が「書類上は合格だが、組み立てで不合格」という結果をどのように防ぐことができるかを示しています。.
このスナップショットのデータは、Maxtor Metalが支援したプロジェクト中に、廃プラスチックリサイクルの顧客から提供された匿名化された事例資料に基づいています。顧客名は伏せられています。.
何が起こったのか(二軸ナイフ):
- 用途:廃プラスチックのリサイクル(二軸式シュレッダーナイフ)
- ナイフ外径:Ø320 mm、厚さ:30 mm、駆動インターフェース:六角穴
- ロットサイズ:120個
- 図面要件(平面間距離):80.00 mm ±0.10 mm
- 内部の組み立てリスク限界:80.15 mmを超えると、嵌合クリアランスが増加し、早期摩耗/トルク伝達リスクが高まる可能性があります。
発見の経緯:
- トレーサビリティ検証 (熱処理番号、材料証明書、熱処理ロット番号、梱包明細書):書類は一致しており、完全であった。.
- CMMサンプリング検査 (に基づく ASQのANSI/ASQ Z1.4受入サンプリング規格, (レベルIIを例として):13個のサンプルを採取。.
- 測定結果 (平面間):80.17、80.18、80.21、80.23 mm(最大80.23 mm)。.
- ガードバンドの評価 (例となる方法):このケーススナップショットで使用されているしきい値の例:
- 許容値:≤80.08 mm
- レビュー:80.08~80.12 mm
- 拒否: 80.12 mm超
根本原因調査: 供給業者は六角穴の検査に100% CMMによる検証ではなく、合否ゲージに頼っていたため、工具の摩耗により穴が規定サイズを超えてずれてしまった。.
処置と結果:
- 即時封じ込め:全ロット(120個)を隔離し、設置を阻止する。.
- サプライヤーの対応:すべての在庫を再検査し、切削工具を交換し、適合部品を選別する。.
- 結果:104個が合格、16個が再加工されました。分解によるダウンタイムやスリーブの異常摩耗を回避し、完全なNCRクローズドループ記録が取得されました。.
例示値に関する注記:
- 下記のサンプリング基準(ANSI/ASQ Z1.4)、想定される測定不確かさ(±0.02 mm)、およびガードバンドの閾値は、あくまで例示値です。.
- サンプリング計画、不確実性推定、および判定閾値については、必ず社内手順(または顧客承認済みの要件)に従ってください。.
CADデータと部品の比較こそが、「アフターマーケット」調達の真価が問われる場面です。同時に、誤解が生じやすい場所でもあります。例えば、CADデータが誤った単位でエクスポートされていたり、座標系が間違っていたり、あるいは実際の図面を正確に反映していないモデルだったりといったケースです。.
デジタル比較とFAIレポート
デジタル比較ツールを使って、限定的な質問に答える: 納品された形状は、定義された承認基準内で、リリースされたCADデータと一致していますか?
監査対応パッケージには以下が含まれます。
- CADファイルの識別情報(ファイル名、リビジョン、使用している場合はチェックサム)。.
- 位置合わせ方法(図面に合わせた基準位置合わせ)。.
- 各CTF機能と測定結果および処置を関連付けた初回製品検査(FAI)の概要。.
受入基準とサンプリング
サンプリングはリスクに応じて行う。
- 最初の記事/最初のロット: サンプリング頻度の増加。CTFフィーチャーの繰り返し回数の増加。.
- 実績のあるサプライヤー+安定した部品サンプリング数は減少するが、決してゼロにはならない。特に鋼材の製錬工程が変わる場合はなおさらである。.
実用的なアプローチ:
- 100%は最初の記事でCTFの機能を検証します。.
- 以降のロットについては、ロットごとに定義されたサンプルサイズを検査し、エスカレーションのトリガーを設定します(次のセクションを参照)。.
不適合コードと再作業
不適合(NCR)コードは、対処可能な根本原因に対応付けられるべきです。.
ナイフ調達において効果的な例:
- 改訂版: 改訂版が間違っている / 参照されている規格が間違っている。.
- ジオ: 形状が許容範囲外 (CTF)。.
- サーフ: 表面仕上げ、研削焼けの疑い、バリ。.
- HT熱処理/硬度の不一致。.
- トレーストレーサビリティの不備(マーキング、MTRの欠落フィールド、ヒート/ロットの不一致)。.
再加工に関するルールは明文化する必要があります。ナイフの場合、再加工によって硬度、平面度、形状が変化する可能性があります。再加工が許可されている場合は、以下を定義してください。
- どのような再加工プロセスが許可されていますか、,
- 再作業後に再検証する必要があるもの、,
- その部品に新たなトレーサビリティマーキングが必要かどうか。.
MTRおよび硬度検証
資材に関する書類作成と冶金学的検証は別物です。監査対応型の調達では、この2つを明確に区別します。
- 検証する 材料証明書 完全性とトレーサビリティのために、
- 確認する 完成品の硬度 実際に届いたナイフについて。.
EN 10204 MTR 完全性
金属製品の場合、EN 10204 では検査文書のさまざまなレベル (宣言と検査証明書) が定義されています。要件を一般的な証明書の種類に合わせるための監査に便利な概要が必要な場合は、英国ステンレス鋼協会の要約が役立ちます。 BS EN 10204試験証明書.
証明書の種類に関わらず、完全性チェックでは以下の点を確認する必要があります。
- 製造業者識別情報および証明書ID/日付
- ヒート番号/鋳造番号/ロット番号
- 材料の等級/仕様
- お客様の仕様で要求される化学組成および機械的特性
- 調達レベルに応じた必要な署名/印鑑
決定ルール: 納品されたナイフに加熱ロット番号などの識別情報が紐づけられない場合は、たとえ番号が「問題なさそう」に見えても、そのロットは不適合品として扱ってください。“
完成品ナイフの硬度検査
堅実さは、書類作成と実際の業務遂行をつなぐ架け橋となる。.
正当な方法:
- 硬度スケールと測定方法を定義する(工具鋼ではロックウェルHRCが一般的である)。.
- 用途別の一般的なターゲット範囲:
シュレッダーナイフの硬度要件は、材料の種類とシュレッダーの設計によって異なります。参考までに、硬質プラスチック用のシングルシャフト構成では、多くの場合、HRC 58~62のD2または同等の工具鋼が使用されます。混合金属スクラップを扱うツインシャフト用途では、耐摩耗性と耐衝撃性のバランスを取るために、より低い範囲(HRC 52~56)が指定されることがよくあります。必ず、特定のナイフの図面とOEMの推奨事項に基づいて目標範囲を確認してください。指定範囲外の硬度は、方向に関係なく不適合となります。リチウムイオン電池のシュレッダー処理など、腐食性または危険な材料を投入する用途では、硬度の検証は、特定の化学物質への曝露に対する材料適合性チェックと併せて行う必要があります。詳細については、当社の リチウムイオン電池のシュレッダー処理における危険性ガイド HF関連の材料に関する考慮事項について。.
- 用途別の一般的なターゲット範囲:
- 試験方法を、次のような認知された規格に結び付ける。 ASTM E18 ロックウェル硬さ試験方法.
- 位置(端を避け、一定の範囲を選択する)、表面処理の要件、および凹みの数を指定してください。.
決定ルール: 完成したナイフの硬度が規定範囲外の場合は、「平均化」してはいけません。技術部門の判断で不適合と判明するまでは、熱処理の不適合として扱ってください。.
加熱ロット追跡およびマーキング
トレーサビリティは、製造現場で適切に管理されてこそ機能する。.
接続を示すマーキングが必要です。
- ナイフ(または包装)→加熱/ロット→証明書→検査報告書。.
監査の観点から言えば、トレーサビリティチェーンを構築していることになります。その根底にある概念と用語については、 NISTの計量トレーサビリティに関する方針とよくある質問, たとえあなたの日常業務が純粋に工業的なものであったとしても。.
機能適合性チェック

寸法適合性は、機能適合性を保証するものではありません。機能適合性チェックとは、検査データを、実際に重要な事項、すなわち安定した切削動作、制御された粒子サイズ、および接触事象の回避と結びつけるものです。.
シングルシャフトのクリアランスとセットアップ
注記: 常に使用してください OEMマニュアル および/または エンジニアリング承認済みのセットアップウィンドウ ギャップ/クリアランス目標の場合。このガイドでは、 検証、記録、監査 設定は、シュレッダーの設計、材料、リスクプロファイルによって異なる、普遍的な数値クリアランス値に基づくものではありません。.
単軸式シュレッダーの場合、クリアランスチェックは通常、刃とアンビル(ベッドナイフ)の位置関係と、実用的なセットアップ範囲に関するものです。.
監査対応にも適した、製造現場での適合性チェック:
- ナイフの取り付け状態(清潔さ、バリの有無、ぐらつきがないこと)を確認してください。.
- 締結具の状態とトルク締め付け方法(校正済みのレンチ、規定の締め付けパターン)を確認してください。.
- 定められた方法(シックネスゲージのシーケンス、インジケーターのスイープ、または治具)を使用して、ナイフとアンビル間の隙間を設定し、記録します。.
受入原則: ギャップの目標値は、材料とリスクに応じて設定する必要があります。ギャップを狭くすると、せん断とサイズ制御は向上しますが、スタックエラー、熱膨張、汚染物質の混入による影響も大きくなります。.
In screen-limited sizing applications such as RDF/SRF secondary shredding, this size-control effect becomes a compliance metric (e.g., P98 particle-length targets) rather than just a quality preference — see our guide on engineering out long-strip rejects for RDF/SRF processing efficiency for how gap discipline ties directly into sizing KPIs.
ツインシャフトスタックとタイミング
二軸式部品の機能的な嵌合は、主にスタック制御の問題である。.
監査対応可能な適合性チェックでは、以下の項目を網羅する必要があります。
- スペーサーの厚さ検証(個別+累積)。.
- 対象ウィンドウに対する軸方向側面ギャップの検証。.
- 定義された方法を用いて、タイミングアライメントチェック(歯のかみ合い関係)を行います。.
決定ルール: 累積スタック高さのずれがクリアランスを接触方向に押し上げるほど大きい場合は、スタックを停止して修正してください。「慣らし運転」は行わないでください。スタックのずれの背後にある公差チェーンのメカニズム(GD&T平面度/平行度/直角度の目標、スペーサーの選択的嵌合ビンニング、および組立後のTIR合格ゲート)については、以下を参照してください。 マルチシャフトブレードの公差スタッキング:GD&T制御、スペーサー選択嵌合、および組立後のTIR検証.
トルク記録と再確認
トルク調整と再確認は、「検査合格」と「合格状態が維持される」の分かれ目となることが多い。“
書類:
- トルク値、ツールID/校正ステータス、パターン、および再トルクタイミング
- 再チェックのトリガー(例:稼働開始後1時間、高トルクによる詰まり発生、熱サイクル後)
This is also where procurement and maintenance connect: if you see repeated torque loss or spacer compression, it’s a sourcing and spec-control problem—not just an operator problem. In high-shock feeds such as whole-tire or ELV pre-shredding, repeated fastener loosening or edge chipping can also point to a hardness-versus-toughness mismatch for the duty cycle, not just a torque-procedure gap — see our guide on balancing hardness vs. toughness for scrap tire and ELV shredder blades to diagnose which failure mode you’re actually dealing with.
ドキュメントパッケージ
1ページ完結の受領チェックリスト
これは、入荷ロットごとに適切なサイズで監査に適したチェックリストとして使用してください(最初のロットはより厳格なチェックリストを使用しても構いません。既存のサプライヤーはサンプリングを使用しても構いませんが、記録は一貫性を保ってください)。.
| ステップ | 確認すべき事項 | 提出する証拠 | 合格基準 | 失敗した場合 |
|---|---|---|---|---|
| 1 | PO + 部品識別 | 発注書番号、部品番号、改訂版、図面/CADファイル名 | すべての識別子は、あなたが受け入れようとしているものと一致します。 | 隔離;改訂/仕様の競合を解決する |
| 2 | 仕様階層+参照規格 | 図面注記、発注条項、規格一覧 | 明確に規定されたGD&Tルールブック(ASME Y14.5またはISO GPS)と優先順位が定義されている。 | 技術レビュー;発注書/管理文書の更新 |
| 3 | 適合に不可欠な機能リストが定義されています | CTFリスト(10~25個の機能) | CTFの特徴は、機能的なリスク(スタック、ボア、ボルト穴、座面)に対応しています。 | CTFリストが存在するまで受付を停止する |
| 4 | CMMデータムスキームとプログラムID | CMMセットアップシート、プログラム名/リビジョン、治具記録 | 基準面は機能的な組み立て面と一致する。再現性は文書化されている。 | 再プログラム/再固定; 再測定 |
| 5 | 不確実性対許容度決定ルール | ガードバンドルール、処分ワークフロー | 限界に近い結果については、文書化されたエスカレーション手順に従う。 | 事態をエスカレートする。再測定または工学的処置を行う。 |
| 6 | CADデータと部品の比較(使用する場合) | 比較レポート+アライメント方法 | 単位と基準点の整合性が正しく、逸脱はCTFの承認に結び付けられる。 | NCRまたは再作業処理 |
| 7 | EN 10204 材料証明書の完全性 | MTR/証明書 | 製造元、証明書ID/日付、加熱ロット、等級、必須特性/署名の有無 | NCR: TRACE/MTRが不完全です |
| 8 | 実際のナイフへの加熱/ロット追跡が可能 | 写真、包装ラベル、相互参照表のマーキング | 部品またはパッケージの熱/ロット番号が証明書および検査報告書と一致する | ロットを不適合として扱う |
| 9 | 完成部品の硬度検証 | 硬度測定報告書(測定方法、尺度、測定箇所、結果) | 結果は指定範囲内であり、外れ値は「平均化によって除去」されない。 | NCR: HT; エンジニアリング処理 |
| 10 | 機能適合性チェック記録 | ギャップ/クリアランス/タイミングシート + トルク記録 | クリアランスは目標範囲内に設定され、トルク測定方法が記録された。 | インストールを停止し、スタック/セットアップを修正します。 |
| 11 | NCRのコーディングと処分 | NCRログ | コードはREV/GEO/SURF/HT/TRACEに準拠しており、アクションは文書化されています。 | 封じ込め措置+是正措置要請 |
| 12 | 書類の完全性と保管状況 | ロットファイル索引 | ロット/ヒートおよびマシン/ローターセットごとに必要なすべてのファイルを取得できます。 | 受入が完了するまで、受入処理を閉じないでください。 |
推奨される記録項目(シングルシャフト+ツインシャフト): ロット ID、ヒート/ロット番号、部品番号 + リビジョン、図面/CAD ファイル名、入荷日、サプライヤー出荷/梱包リスト ID、CTF チェックリスト ID、CMM プログラム名 + リビジョン、治具 ID、プローブ/スタイラス構成、測定環境 (温度/時間)、ガードバンドルール使用、FAI ステータス (Y/N)、CAD 比較レポート ID (使用する場合)、証明書/MTR ID、硬度測定方法 + スケール + インデント数 + 位置、マーキング写真参照、機能適合記録 ID、トルク ツール ID + 校正期限、トルク パターン + 値、再トルク/再チェックのタイミング、NCR ID および処理、承認者および日付、機械/ローター セット識別子。.
ドキュメントパッケージは、ほとんどのチームが見落としがちな部分ですが、内部監査、顧客からの苦情、または障害分析によって履歴を再構築せざるを得なくなるまでは、その重要性に気づかないものです。.
監査対応可能な資料の内容
入荷ロットごとに適切なサイズの書類一式には、以下の内容を含めることができます。
- 発注書 + 図面/CAD改訂履歴 + 参照規格
- CTF機能一覧+検査計画概要
- CMMレポート(または同等の測定レポート)には、データ、結果、および処置が記載されている。
- CADデータと部品の比較概要(使用した場合)
- EN 10204認証書+トレーサビリティ相互参照表
- 硬度測定報告書(測定方法、測定箇所、結果)
- 機能適合性チェック記録(ギャップ/クリアランス設定、スタック検証、タイミングチェック)
- 不適合報告書および処分結果(該当する場合)
サプライヤー認定に関する成果物
アフターマーケット向けナイフの場合、サプライヤーの資格は派手なブランド名で決まるものではありません。重要なのは、形状と金属組織を常に再現できるかどうかです。.
監査担当者(およびエンジニア)が尊重する成果物:
- 校正プログラムの概要(三次元測定機、硬度試験、主要ゲージ)
- 工程管理ポイント(熱処理管理、研削/放電加工管理、後処理応力除去)
- CTF機能の再現性を示すサンプル検査レポート(一部伏字でも可)
記録の保存と追跡可能性
リスクに基づいた保持の定義:
- 高リスク用途(高トルク、高汚染、安全性が極めて重要な下流工程)→ より長い保持期間
- リスクの低いアプリケーション → 保存期間は短いが、保証や事故調査をカバーするには十分である
最も重要なこと: レコードを検索可能にする たくさん/熱 そして 機械/ローターセット. 「故障が発生したとき、機械にはどのナイフが入っていたか」という質問に答えられないのであれば、あなたのトレーサビリティシステムは形だけのものに過ぎません。.
結論
監査対応の調達とは、単に書類を増やすことではありません。それは、「ナイフが合うことを願う」という従来のやり方から、「合うことを証明し、追跡可能であることを証明する」というやり方へと変えることです。Maxtor Metalやその他のアフターマーケットチャネルを通じてOEM互換ナイフを調達する場合でも、規律は同じです。つまり、文書化され、測定可能で、追跡可能な受入基準を設定することです。上記の実際的な意思決定ルールは、形状(適合性)、冶金(摩耗と欠けのリスク)、およびクリアランス(接触回避)を保護します。そして、これら3つの保護こそが、ダウンタイムを削減し、最終的にはトン当たりのコストを削減するのです。.
これをサプライヤーと入荷ロット全体に適用するには:
- 検査を行う前に、仕様階層(改訂管理+参照規格)をしっかりと確立してください。.
- 基準系とISO 10360-2の能力に基づいて、CTFリストとCMM計画を作成してください。.
- EN 10204規格に準拠した文書の完全性を要求し、それを物理的な加熱ロット番号と関連付ける。.
- 定義された方法を用いて、完成品の硬度を検証してください(証明書だけに頼らないでください)。.
- 特にツインシャフトスペーサースタックの場合、機能適合性チェックを正式な受入手順として追加する。.
クリーンな出発点が必要な場合は、現在のナイフファミリーとドキュメントの要件に基づいて内部チェックリストを作成できます。実際には、チームはナイフの種類とドキュメントセットに関する曖昧さを避けるために、受領SOPに中立的な参照リンクを保持することがよくあります。シュレッダーナイフの場合、Maxtor Metalナイフを扱うチームは、 製品ページ 標準作業手順書(SOP)に記載されている形状および文書参照情報と同様に、このガイドの受入基準は供給業者に関係なく適用されます。重要なのは一貫性です。つまり、すべてのロットで同じ受入ロジック、同じ記録を使用することです。.
品質システムと検証
Maxtor Metalは ISO 9001品質マネジメントシステム. サプライヤーの資格については、証明書の画像を確認してください。 Maxtor Metalについてページ そして、証明書の詳細情報(適用範囲、発行機関、有効期間)を要求してください。 リクエストに応じて. 受け取った特定のナイフに関連付けられた監査可能な証拠については、このガイド全体で参照されている補足資料(例:主要な測定機器の校正記録、サンプル検査レポート、トレーサビリティ文書)を使用してください。.
ジェシー・シュー は シニア品質エンジニア(QA) で Maxtor Metal、 と 15年 工業用刃物の製造、受入検査、およびサプライヤー品質管理をサポートする実務経験。.
彼の作品には以下が含まれる 故障解析 シュレッダーナイフおよび関連する切断部品について、エンジニアリングおよび調達チームが次のような一般的な根本原因を区別するのに役立ちます。 熱処理工程のずれ 対 材料の分離, これは、刃こぼれ、早期摩耗、または刃先の不安定な性能として現れる可能性があります。.
資格: ASQ CQE, ISO 9001主任審査員, ASNTレベルII
この記事はMaxtor Metal品質保証チームによってレビューされました。.
FAQ
アフターマーケット向けシュレッダーナイフにおける「監査対応(audit-ready)」とはどういう意味ですか?
Artinya Anda dapat menunjukkan rantai bukti lengkap: revisi spesifikasi yang dirilis → rencana pengukuran → hasil dan disposisi → sertifikat material dan ketelusuran → catatan kecocokan fungsional. Jika ada satu tautan yang hilang, Anda tidak memiliki pengadaan yang siap audit—Anda hanya memiliki niat baik.
2) EN 10204規格に基づくシュレッダーナイフのミルテストレポート(MTR)には、どのような内容が記載されるべきですか?
納品されたナイフに直接関連する製造元、証明書ID/日付、材質等級/仕様、およびロット番号/製造番号を特定できる必要があります。発注書には、必要な証明書のレベル(宣言書か検査証明書か)と必要な署名についても明記する必要があります。.
3) 私のCMMがナイフの寸法測定に「十分な精度」を持っているかどうかは、どのように判断すればよいですか?
許容範囲と不確実性に基づいて合否を判断します。測定の不確実性が許容範囲に比べて大きい場合(特に、適合性が重要な部分)、より適切な測定設定(治具、プロービング戦略、環境)またはより厳密な判定ルール(ガードバンド+エスカレーション)が必要です。.
4) アフターマーケットのシュレッダーナイフを購入する際に、最も重要な寸法は何ですか?
厚みと平行度(積層制御)、穴/駆動部インターフェース形状(トルク伝達)、ボルト穴の真位置(組立再現性)、およびクリアランスを規定するあらゆる座面。これらの特性は、振動、接触リスク、および不安定な粒子サイズと最も直接的に相関します。.
5) 完成したナイフの硬度試験を行う代わりに、材料証明書に頼るべきでしょうか?
いいえ。材料証明書はトレーサビリティを保証するものですが、硬度試験は受け取った完成品の真正性を確認するものです。監査対応のワークフローでは、これらを2つの別々のチェックとして扱います。.
6) アフターマーケット製のナイフが「検査には合格」するものの、シュレッダーで不合格になる最も一般的な理由は何ですか?
機能的な適合性は確認されていません。部品の寸法は近い場合でも、特にツインシャフトスペーサースタックの場合や、取り付け条件/トルク方法が異なる場合、組み立て時にクリアランスが接触方向にずれる可能性があります。.
7) アフターマーケットナイフのサプライヤーを再認定する頻度はどのくらいですか?
改訂、鋼材の調達先/熱処理方法の変更、研削/放電加工プロセスの変更、品質不良、または現場での不具合の繰り返しなど、何らかの変更があった場合は、再認定を実施してください。それ以外の場合は、明確なエスカレーショントリガーを備えたロットベースの継続的なサンプリングを実施してください。.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean