

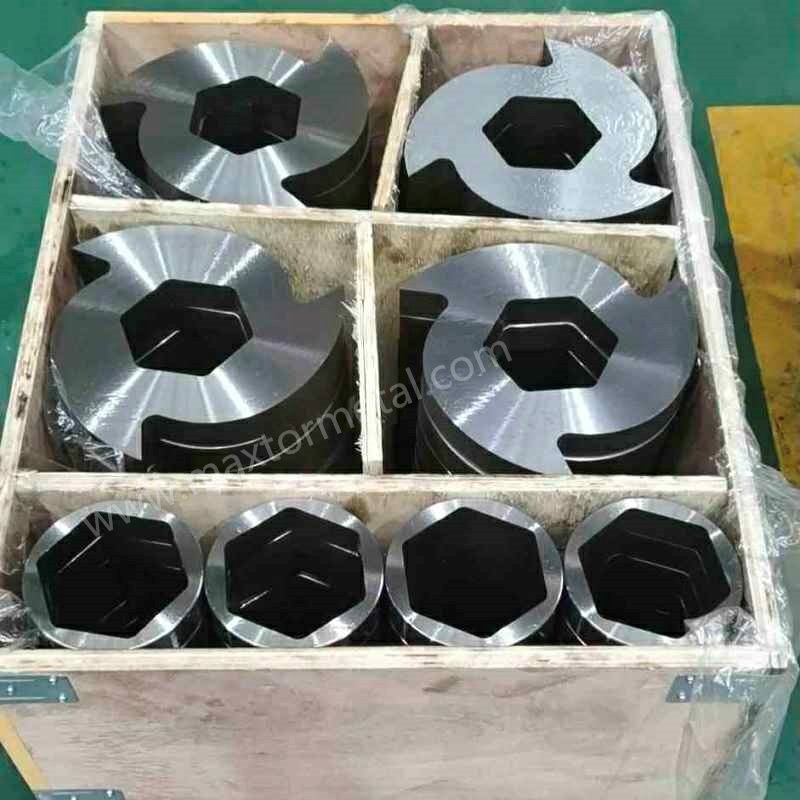
Thông báo: Hướng dẫn này được biên soạn bởi Maxtor Metal nhằm tài liệu hóa quy trình nghiệm thu sẵn sàng cho đánh giá. Các phương pháp và quy tắc quyết định được mô tả ở đây độc lập với nhà cung cấp và có thể áp dụng cho các chi tiết OEM hoặc bất kỳ nhà cung cấp phụ tùng thay thế đủ điều kiện nào. Khi một trang của Maxtor Metal được tham chiếu, nó chỉ được sử dụng làm tài liệu tham khảo thuật ngữ nhóm hình học; bạn có thể thay thế bằng bất kỳ trang tham chiếu hoặc bộ bản vẽ đã phê duyệt nào được sử dụng trong SOP của riêng bạn.
Việc mua dao thay thế cho máy hủy giấy không nên khiến bạn cảm thấy như đang đánh cược với thời gian hoạt động của máy. Nếu bạn sử dụng máy hủy giấy trục đơn hoặc trục đôi, bạn đã biết những chi phí ẩn: một con dao "đủ tốt" trên lý thuyết vẫn có thể làm cho kích thước hạt giấy không đạt tiêu chuẩn, làm tăng cường độ dòng điện hoặc gây ra sự cố liên quan đến khe hở, biến việc thay thế định kỳ thành một quá trình tháo dỡ kéo dài nhiều ngày.
Hướng dẫn này được viết cho các nhóm kỹ thuật và mua sắm kỹ thuật cần một phương pháp sẵn sàng cho kiểm toán để đánh giá chất lượng dao thay thế – mà không biến quy trình kiểm tra đầu vào thành một thủ tục rườm rà. Khi các nhóm đánh giá các lựa chọn tương thích với OEM từ các nhà cung cấp như Maxtor Metal, mục tiêu không phải là xây dựng thương hiệu – mà là thu thập bằng chứng kiểm tra nhất quán mà bạn có thể bảo vệ trong một cuộc kiểm toán. Bạn sẽ thấy một quy trình làm việc liên kết các quyết định chấp nhận với GD&T, khả năng đo lường và khả năng truy xuất nguồn gốc để kết quả có thể dự đoán được: năng suất ổn định, kích thước hạt được kiểm soát, ít thời gian ngừng hoạt động ngoài kế hoạch và chi phí thấp hơn trên mỗi tấn. Ngay từ đầu, việc xác định chính xác dòng dao mà bạn đang đánh giá chất lượng sẽ rất hữu ích (Để tham khảo thuật ngữ về dòng hình học và bộ tài liệu điển hình, hãy xem phần tiếp theo). Lưỡi dao máy cắt giấy Maxtor Metal / dao cắt giấyvà Trang sản phẩm liệt kê các dòng dao và các vật chứng kiểm tra tiêu chuẩn mà hướng dẫn này đề cập đến).
Điểm chính“Sẵn sàng kiểm toán” có nghĩa là bạn có thể chứng minh (1) những gì bạn đã đặt hàng, (2) cách bạn đã xác minh nó và (3) cách bạn có thể truy xuất nguồn gốc của từng con dao về hồ sơ vật liệu và quy trình—mà không cần dựa vào kiến thức truyền miệng.
- Xác định phạm vi sẵn sàng cho kiểm toán đối với việc mua sắm dao máy nghiền thay thế, liên kết với năng suất, kiểm soát kích thước hạt, thời gian ngừng hoạt động và chi phí trên mỗi tấn.
- Xem trước các trụ cột tuân thủ: hệ thống phân cấp thông số kỹ thuật, kế hoạch CMM (ISO 10360-2), khớp CAD với chi tiết, xác thực MTR (EN 10204), kiểm tra độ cứng, kiểm tra độ phù hợp chức năng và tài liệu.
- Làm rõ phạm vi bảo hành đối với máy nghiền trục đơn và trục đôi, cũng như mối liên hệ giữa các tiêu chí chấp nhận với GD&T và khả năng truy xuất nguồn gốc.
Kiểm soát thông số kỹ thuật (Mua sắm dao máy băm nghiền sẵn sàng cho kiểm toán)
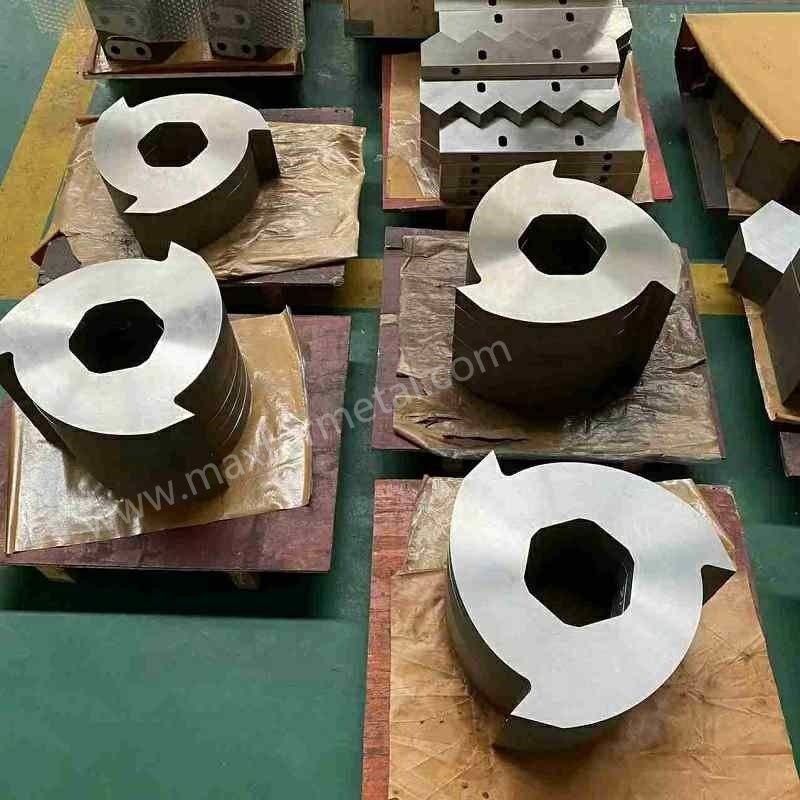
Một quy trình mua sắm sẵn sàng cho kiểm toán bắt đầu từ một sự thật khó chịu: hầu hết các lỗi kiểm tra đầu vào đều là "lỗi trên giấy tờ". Sai phiên bản, thiếu tiêu chuẩn tham chiếu, diễn giải dung sai không rõ ràng, hoặc đơn đặt hàng của người mua không ràng buộc rõ ràng nhà cung cấp phải tuân theo cùng một logic chấp nhận mà bạn đang sử dụng.
Hãy coi việc kiểm soát thông số kỹ thuật như cửa kiểm tra chất lượng đầu tiên. Đây cũng là cửa kiểm tra tiết kiệm nhất – bởi vì nó giúp bạn tránh việc đo lường sai thứ một cách hoàn hảo.
Kiểm soát phiên bản bản vẽ và CAD
Quy tắc quyết định: Nếu bản vẽ/phiên bản CAD không thể xác định rõ ràng và được thống nhất, đừng xem xét mà hãy cách ly và giải quyết xung đột phiên bản trước.
“Kiểm soát phiên bản” cần có ý nghĩa gì trong thực tế:
- Một nguồn thông tin đáng tin cậy về hình học: một gói phần mềm vẽ đã được phát hành và/hoặc một mô hình 3D đã được phát hành.
- Một thứ tự ưu tiên được xác định rõ ràng khi chúng không thống nhất (ví dụ: bản vẽ được ưu tiên hơn mô hình trừ khi có quy định khác).
- Một phương pháp có kiểm soát để truyền đạt các bản cập nhật (ký tự/số phiên bản + ngày + tóm tắt thay đổi).
Đối với dao máy nghiền, điều này rất quan trọng vì những thay đổi nhỏ (mẫu lỗ, độ sâu khoét rãnh, hình dạng lỗ, độ dày, góc giảm áp) có thể không nhìn thấy được cho đến khi bạn lắp ráp cụm rôto — khi đó chúng sẽ gây ra thời gian ngừng hoạt động.
Đơn đặt hàng và các tiêu chuẩn tham chiếu
Đơn đặt hàng của bạn nên được soạn thảo như một hợp đồng đo lường, chứ không chỉ là một yêu cầu liệt kê từng mặt hàng.
Tối thiểu, hãy liên kết các yếu tố này:
- Nhận dạng linh kiện: số hiệu linh kiện + phiên bản + tên tệp bản vẽ/mô hình.
- Hệ thống đo lường: Tiêu chuẩn diễn giải GD&T (thường là ASME Y14.5).
- Logic chấp nhận đối với kết quả không chắc chắn: cách bạn xử lý sự không chắc chắn so với dung sai (xem phần CMM).
- Hồ sơ cần thiết: Mẫu báo cáo CMM, kỳ vọng kiểm tra sản phẩm mẫu đầu tiên (FAI), tài liệu kiểm tra vật liệu theo tiêu chuẩn EN 10204, mẫu báo cáo độ cứng và ký hiệu truy xuất nguồn gốc.
Nếu bạn làm việc trong môi trường ISO GPS, hãy đảm bảo rằng đơn đặt hàng (PO) ghi rõ sơ đồ GD&T dựa trên tiêu chuẩn ISO (ví dụ:, Dung sai hình học ISO 1101:2017Vì vậy, câu nói “cùng một biểu tượng, nhưng luật lệ khác nhau” không cản trở sự chấp nhận.
Danh sách các tính năng cần thiết để phù hợp
Không phải mọi khía cạnh đều đáng được quan tâm như nhau. Hãy tạo ra một quan trọng đối với sự phù hợp (CTF) Danh sách tính năng liên quan trực tiếp đến các chế độ lỗi chức năng.
Các tính năng điển hình của dao máy hủy tài liệu trong CTF bao gồm:
- Giao diện lắp đặt: độ dày, độ song song, mặt tiếp xúc, lỗ khoét/khoét chìm, vị trí chính xác của lỗ bu lông.
- Giao diện ổ đĩa: Kích thước/hình dạng lỗ khoan (rãnh then/lục giác/rãnh spline), mối quan hệ giữa các mốc chuẩn, độ lệch tâm trên các bề mặt lắp ráp.
- Kiểm soát ngăn xếp (Trục đôi): độ dày miếng đệm, chiều cao xếp chồng tích lũy, mục tiêu khe hở trục.
- Hình học cắt: chiều cao cạnh, góc giảm áp/khoảng hở, hình dạng móc (nếu có) và bất kỳ dung sai vùng mài mòn nào.
Hãy giữ danh sách ngắn gọn—thường thì 10-25 đặc điểm là đủ. Mục đích là để kế hoạch kiểm tra của bạn có thể giải thích được trong quá trình kiểm toán và có thể thực hiện được khi tiếp nhận hàng.
Kế hoạch kiểm tra CMM
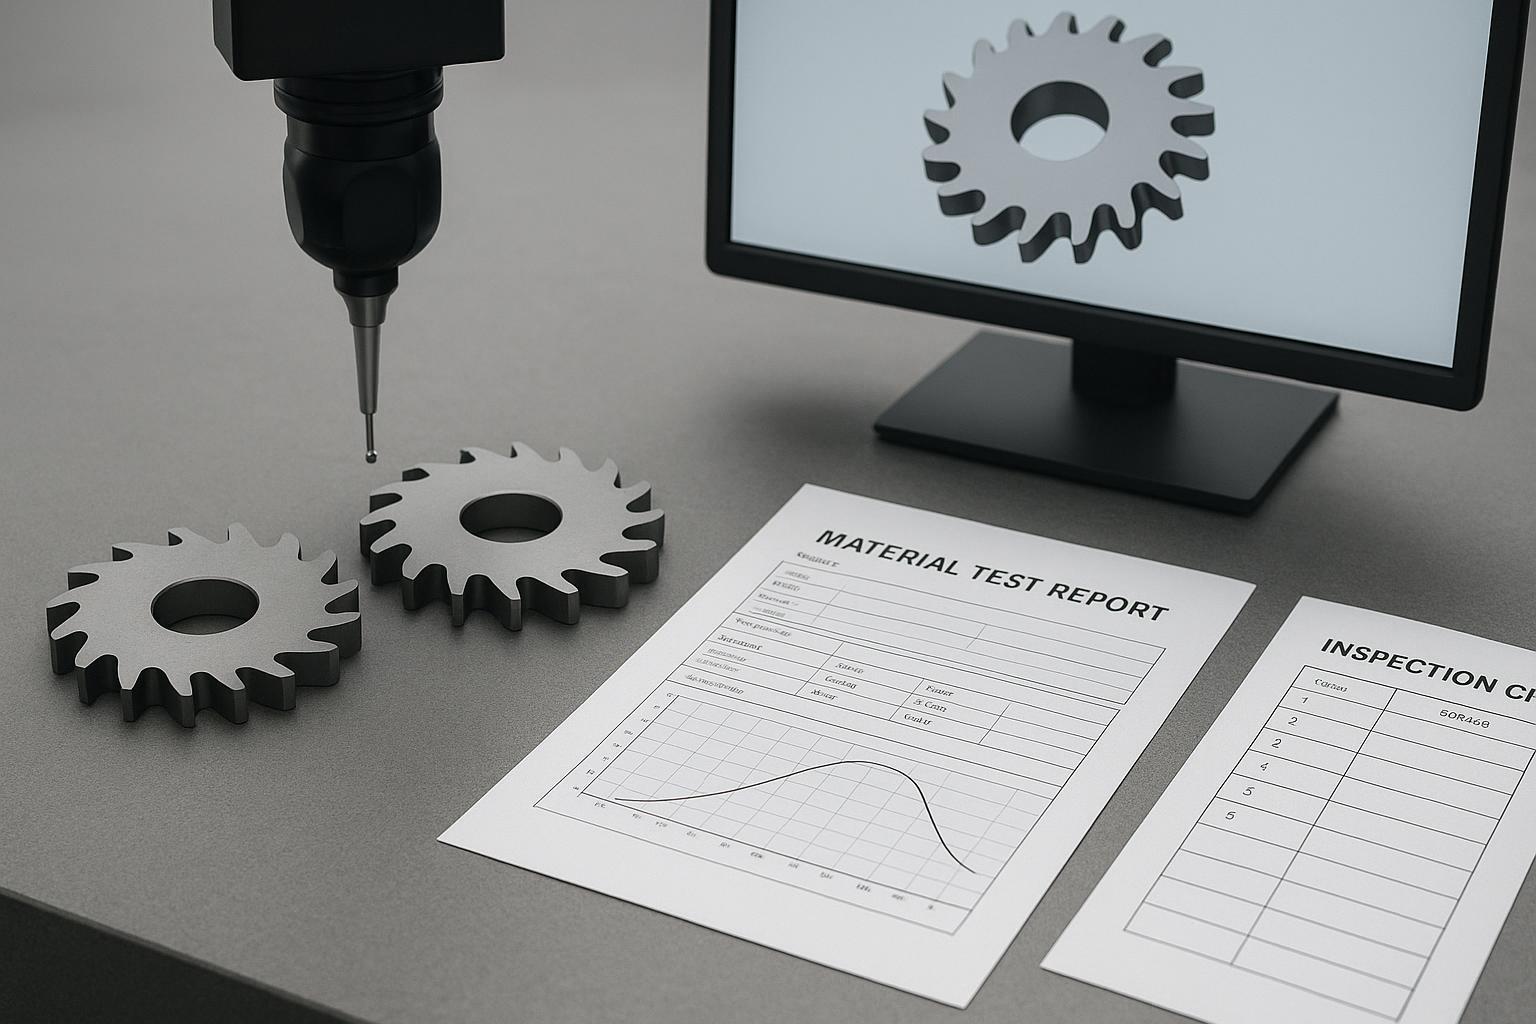
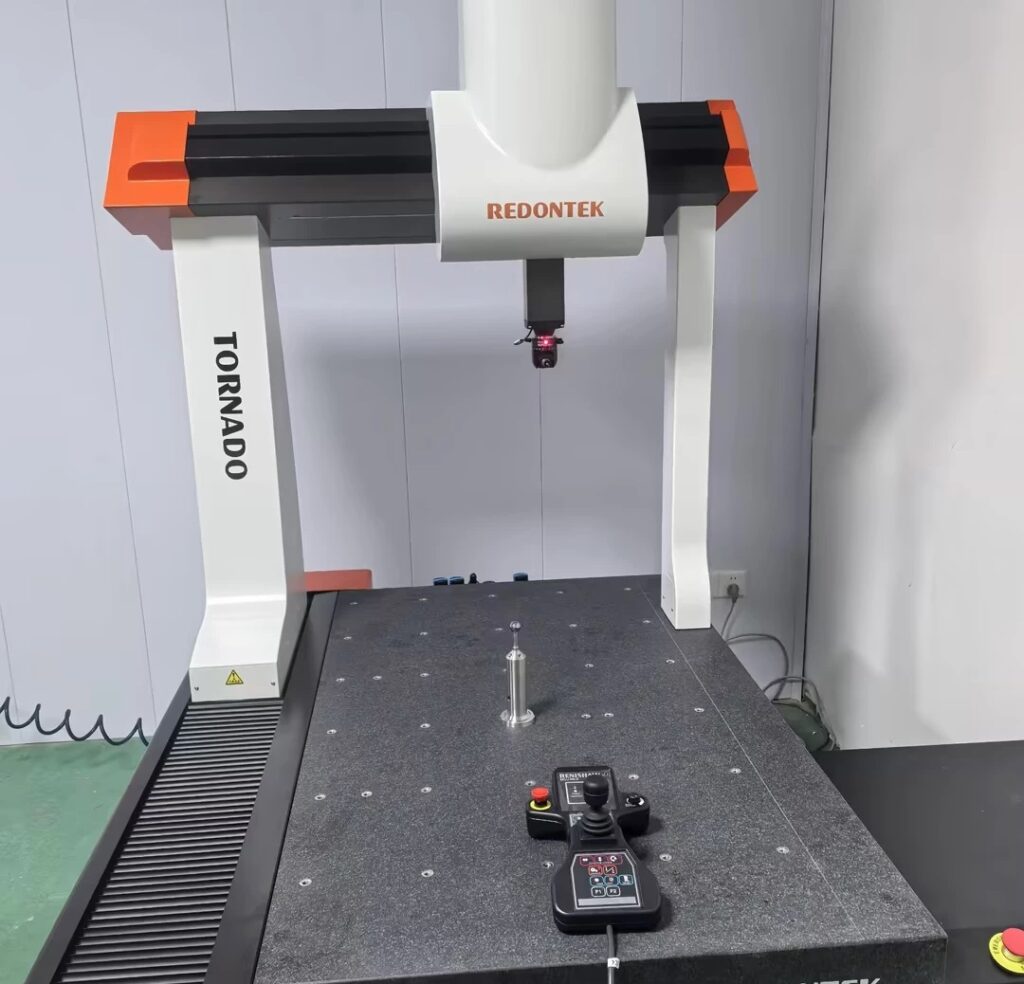
Máy đo tọa độ (CMM) có thể giúp quá trình mua sắm diễn ra suôn sẻ hơn – hoặc tạo ra cảm giác chắc chắn sai lầm. Sự khác biệt nằm ở chỗ liệu kế hoạch sử dụng CMM của bạn có được liên kết với các chuẩn GD&T, kiểm soát môi trường và một quy tắc quyết định rõ ràng khi kết quả nằm gần ranh giới dung sai hay không.
“Xương sống” của ngành đo lường cần nhắc đến là ISO 10360-2, Tiêu chuẩn này quy định các bài kiểm tra chấp nhận và kiểm tra lại đối với máy đo tọa độ (CMM) được sử dụng để đo kích thước tuyến tính. Bạn không cần biến khu vực tiếp nhận của mình thành phòng thí nghiệm hiệu chuẩn, nhưng bạn cần có mối liên hệ được ghi chép lại giữa độ không chắc chắn của phép đo và tiêu chí chấp nhận của bạn.
Sơ đồ tham chiếu theo tiêu chuẩn ASME Y14.5
Chương trình CMM của bạn nên bắt đầu từ điểm bắt đầu của bản vẽ: hệ quy chiếu chuẩn.
Các thực tiễn tốt nhất:
- Hãy căn chỉnh các điểm chuẩn CMM theo các bề mặt lắp ráp chức năng, chứ không phải các bề mặt "dễ" đo nhất.
- Hãy sử dụng cùng một logic dữ liệu chính/phụ/thứ cấp như logic dùng để ràng buộc chi tiết trong máy nghiền.
- Tính lặp lại của đồ gá ghi tài liệu: cùng một chi tiết được nạp lại phải cho ra cùng một kết quả đo trong một phạm vi đã biết.
Nếu bạn tuân theo tiêu chuẩn ASME GD&T, hãy ghi lại rằng cách diễn giải của bạn tuân theo ASME Y14.5, đặc biệt là đối với các đặc điểm như vị trí thực, độ lệch tâm và các ký hiệu biên dạng ảnh hưởng đến độ khớp.
Khả năng so với dung sai (ISO 10360-2)
Quy tắc quyết định: Nếu độ không chắc chắn của phép đo chiếm một phần đáng kể trong dung sai, bạn phải siết chặt hệ thống đo lường hoặc thay đổi phương pháp chấp nhận.
Một cách đơn giản, dễ kiểm toán để diễn đạt điều này:
- Xác định một "vùng an toàn" gần các giới hạn dung sai.
- Nếu kết quả nằm trong khoảng an toàn, hãy yêu cầu một trong các điều kiện sau:
- Đo lại với thiết lập được cải tiến,
- chiến lược thăm dò độ phân giải cao hơn,
- nhiều lần lặp lại hơn, hoặc
- leo thang đến giai đoạn xử lý kỹ thuật.
Điều này đặc biệt quan trọng đối với các chi tiết CTF có dung sai chặt chẽ: độ dày, độ song song, hình dạng lỗ khoan và dung sai vị trí của các lỗ bu lông.
Chiến lược và môi trường thăm dò
Các lỗi trong lập kế hoạch CMM thường trông giống như lỗi của chi tiết.
Kiểm soát các yếu tố cơ bản và ghi chép chúng lại:
- Quá trình kiểm định đầu dò và cấu hình bút stylus được sử dụng cho chương trình.
- Nhiệt độ và thời gian ổn định (đặc biệt đối với các đĩa trục đôi lớn hoặc các tấm dày).
- Yêu cầu về điều kiện bề mặt: gờ, vết lõm và vụn mài sẽ làm ô nhiễm các điểm chạm của đầu dò.
⚠️ Cảnh báoNếu khu vực kiểm tra tiếp nhận của bạn có nhiệt độ thay đổi thất thường, đừng cho rằng các số liệu đo bằng máy CMM của bạn có thể thay thế cho các số liệu trong phòng thí nghiệm đo lường được kiểm soát chặt chẽ. Thay vào đó, hãy tăng cường kiểm soát môi trường hoặc chuyển phép đo nghiệm thu cuối cùng đến khu vực được kiểm soát.
Nghiệm thu CAD sang thực tế
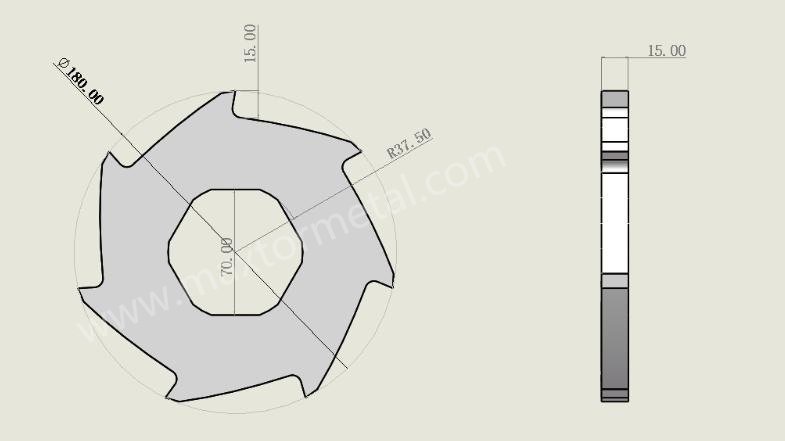
Trường hợp thực tế: cách các dải bảo vệ ngăn ngừa rủi ro lắp ráp
Ví dụ ẩn danh sau đây cho thấy cách một quy tắc quyết định sẵn sàng cho kiểm toán (độ không chắc chắn của phép đo + dải bảo vệ) có thể ngăn chặn các trường hợp "đạt trên giấy tờ, nhưng không đạt trong quá trình lắp ráp".
Dữ liệu trong bản tóm tắt này dựa trên các tài liệu hồ sơ đã được ẩn danh do một khách hàng tái chế rác thải nhựa cung cấp trong một dự án mà Maxtor Metal hỗ trợ; tên khách hàng đã được giữ bí mật.
Chuyện gì đã xảy ra (dao hai lưỡi):
- Ứng dụng: tái chế rác thải nhựa (dao máy cắt trục đôi)
- Đường kính ngoài dao: Ø320 mm; độ dày: 30 mm; giao diện truyền động: lỗ lục giác
- Số lượng mỗi lô: 120 chiếc
- Yêu cầu về bản vẽ (chiều rộng): 80,00 mm ±0,10 mm
- Giới hạn rủi ro quan trọng bên trong đối với việc lắp ráp: >80,15 mm có thể làm tăng khe hở lắp ghép và làm tăng nguy cơ mài mòn sớm / truyền mô-men xoắn.
Cách thức phát hiện ra nó:
- Xác minh khả năng truy xuất nguồn gốc (Số lô sản xuất, chứng nhận vật liệu, lô xử lý nhiệt, danh sách đóng gói): các tài liệu đều nhất quán và đầy đủ.
- Kiểm tra lấy mẫu CMM (dựa trên Tiêu chuẩn lấy mẫu chấp nhận ANSI/ASQ Z1.4 của ASQ, (Ví dụ: Cấp độ II): Lấy mẫu 13 chiếc.
- Kết quả đo lường (Tính theo chiều ngang): 80,17, 80,18, 80,21, 80,23 mm (tối đa 80,23 mm).
- Đánh giá ban nhạc bảo vệ (Phương pháp ví dụ): Ảnh chụp màn hình ví dụ về ngưỡng được sử dụng trong trường hợp này:
- Chấp nhận được: ≤80,08 mm
- Đánh giá: 80,08–80,12 mm
- Loại bỏ: >80,12 mm
Điều tra nguyên nhân gốc rễ: Nhà cung cấp đã dựa vào thước đo Go/No-Go thay vì kiểm tra bằng máy đo tọa độ CMM 100% cho lỗ lục giác; sự mài mòn dụng cụ đã khiến lỗ bị lệch kích thước.
Quyết định và kết quả:
- Biện pháp ngăn chặn tức thì: cách ly toàn bộ lô hàng (120 chiếc) và ngăn chặn việc lắp đặt.
- Biện pháp xử lý từ phía nhà cung cấp: kiểm tra lại toàn bộ hàng tồn kho, thay thế dụng cụ cắt và phân loại các bộ phận đạt tiêu chuẩn.
- Kết quả: 104 sản phẩm được chấp nhận; 16 sản phẩm được làm lại — tránh được thời gian ngừng hoạt động do tháo dỡ và mài mòn ống bọc bất thường, với hồ sơ NCR khép kín hoàn chỉnh.
Lưu ý về các giá trị minh họa:
- Các giá trị tham chiếu lấy mẫu (ANSI/ASQ Z1.4), độ không chắc chắn của phép đo giả định (±0,02 mm) và ngưỡng dải bảo vệ bên dưới chỉ mang tính chất minh họa.
- Luôn sử dụng các quy trình nội bộ (hoặc các yêu cầu được khách hàng phê duyệt) cho kế hoạch lấy mẫu, ước tính độ không chắc chắn và ngưỡng quyết định.
So sánh bản vẽ CAD với chi tiết thực tế là lúc việc mua sắm "hậu mãi" trở nên thực chất. Đây cũng là nơi dễ xảy ra những hiểu lầm: bản vẽ CAD được xuất ra với đơn vị sai, hệ tọa độ sai, hoặc mô hình không thực sự phản ánh bản vẽ đã được phát hành.
So sánh kỹ thuật số và báo cáo của FAI
Sử dụng phương pháp so sánh kỹ thuật số để trả lời một câu hỏi cụ thể: Liệu hình học được cung cấp có khớp với bản vẽ CAD đã phát hành trong phạm vi chấp nhận được quy định hay không?
Gói dịch vụ sẵn sàng cho kiểm toán bao gồm:
- Nhận dạng tệp CAD (tên, phiên bản, mã kiểm tra nếu có).
- Phương pháp căn chỉnh (căn chỉnh theo chuẩn dựa trên bản vẽ của bạn).
- Bản tóm tắt kiểm tra sản phẩm đầu tiên (FAI) liên kết từng đặc điểm của CTF với kết quả đo lường và quyết định xử lý.
Tiêu chí chấp nhận và lấy mẫu
Việc lấy mẫu phụ thuộc vào rủi ro:
- Bài viết đầu tiên / lô hàng đầu tiênLấy mẫu dày hơn; nhiều lần lặp lại hơn trên các đặc điểm CTF.
- Nhà cung cấp uy tín + linh kiện ổn địnhGiảm số lượng mẫu lấy, nhưng không bao giờ bằng không — đặc biệt khi nhiệt độ thép thay đổi.
Một cách tiếp cận thực dụng:
- 100% xác minh các tính năng CTF trên bài viết đầu tiên.
- Đối với các lô hàng tiếp theo, hãy kiểm tra một kích thước mẫu xác định cho mỗi lô, với các ngưỡng tăng dần (xem phần tiếp theo).
Mã hóa lỗi và sửa chữa
Mã lỗi không phù hợp (NCR) của bạn cần phải tương ứng với các nguyên nhân gốc có thể khắc phục được.
Ví dụ về những cách thức hiệu quả để mua dao:
- Mục sư: Sai phiên bản / Sai tiêu chuẩn tham chiếu.
- Địa lý: Hình học nằm ngoài phạm vi dung sai (CTF).
- LƯỚT SÓNG: độ bóng bề mặt, nghi ngờ cháy mài, bavia.
- HT: sai lệch xử lý nhiệt / độ cứng.
- Truy vết: lỗ hổng truy xuất nguồn gốc (ký hiệu đánh dấu, thiếu trường thông tin MTR, không khớp số mẻ/lô nhiệt).
Các quy tắc gia công lại (rework) phải được lập thành văn bản. Đối với dao cắt, việc gia công lại có thể làm thay đổi độ cứng, độ phẳng hoặc hình học. Nếu cho phép gia công lại, hãy xác định rõ:
- những quy trình gia công lại nào được phép thực hiện,
- những gì phải được kiểm chứng lại sau khi gia công lại,
- chi tiết đó có yêu cầu đánh dấu truy xuất nguồn gốc mới hay không.
Xác thực MTR và độ cứng
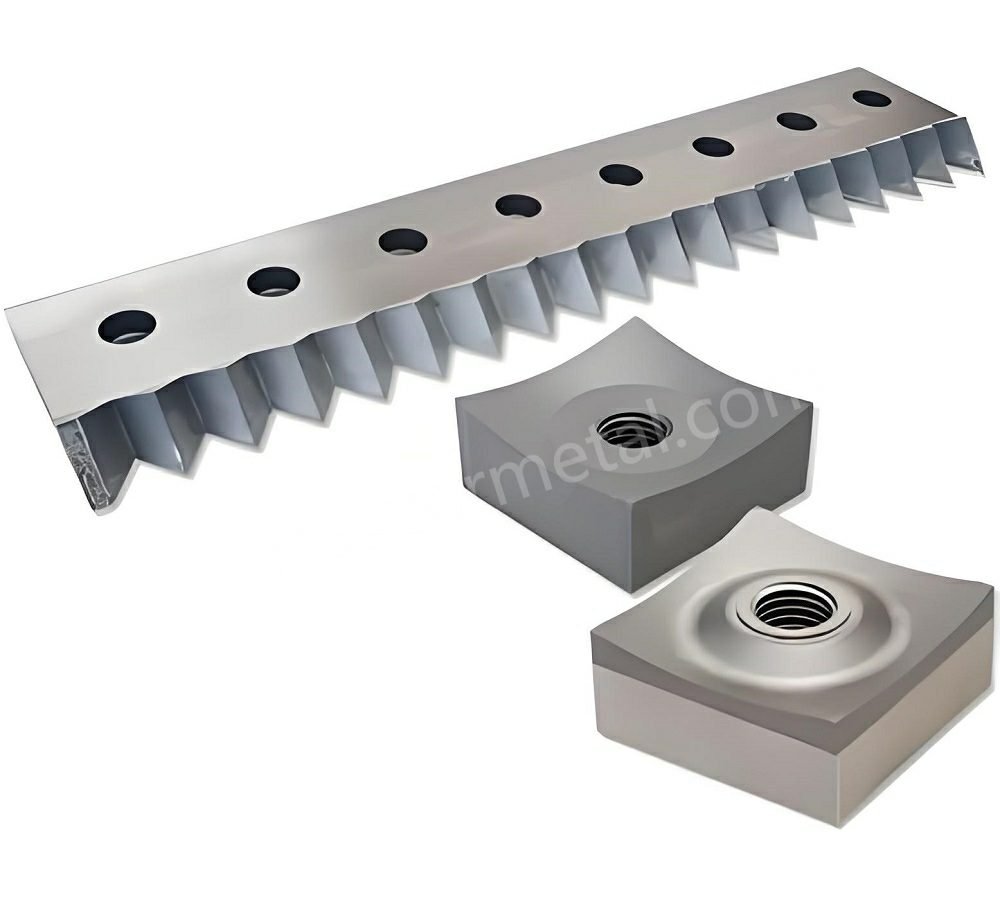
Giấy tờ chứng nhận vật liệu không đồng nghĩa với việc xác minh luyện kim. Quy trình mua hàng sẵn sàng cho đánh giá sẽ tách biệt hai yếu tố này:
- phê duyệt chứng chỉ vật liệu về tính đầy đủ và khả năng truy xuất nguồn gốc, sau đó
- xác minh độ cứng của chi tiết thành phẩm trên những chiếc dao thực tế bạn nhận được.
Tính đầy đủ của MTR theo tiêu chuẩn EN 10204
Đối với các sản phẩm kim loại, tiêu chuẩn EN 10204 định nghĩa các cấp độ tài liệu kiểm tra khác nhau (tuyên bố hợp chuẩn so với chứng chỉ kiểm tra). Nếu bạn cần một bản tóm tắt dễ đánh giá để đối chiếu các yêu cầu của mình với các loại chứng chỉ phổ biến, một tài liệu tham khảo hữu ích là bản tóm tắt của Hiệp hội Thép không gỉ Anh về chứng chỉ thử nghiệm BS EN 10204.
Bất kể loại chứng chỉ nào, việc kiểm tra tính đầy đủ của bạn phải xác nhận:
- danh tính nhà sản xuất và ID/ngày của chứng chỉ
- số mẻ nhiệt/đúc/lô (heat/cast/lot)
- mác vật liệu/quy cách kỹ thuật
- thành phần hóa học và cơ tính theo yêu cầu trong thông số kỹ thuật của bạn
- bất kỳ chữ ký/con dấu bắt buộc nào theo cấp độ mua hàng của bạn
Quy tắc quyết định: Nếu không thể liên kết mã nhận diện mẻ/lô nhiệt với dao được giao, hãy coi lô đó là không đạt (nonconforming) — ngay cả khi các con số trông có vẻ “hợp lệ”.”
Xác minh độ cứng trên dao thành phẩm
Độ cứng là cầu nối giữa giấy tờ và hiệu suất thực tế.
Một phương pháp đáng tin cậy:
- Xác định thang đo và phương pháp đo độ cứng (thang Rockwell HRC phổ biến đối với thép công cụ).
- Các dải mục tiêu phổ biến theo ứng dụng:
Typical shredder knife hardness requirements vary by material type and shredder design. As a reference, many single-shaft configurations for rigid plastics use D2 or equivalent tool steel at HRC 58–62; twin-shaft applications handling mixed metal scrap often specify lower ranges (HRC 52–56) to balance wear resistance with impact toughness. Always verify the target range against your specific knife drawing and the OEM’s recommendation — hardness outside the specified window is a nonconformance regardless of direction. For corrosive or hazardous-feed applications — such as lithium-ion battery shredding — hardness verification should be paired with material compatibility checks against the specific chemical exposure; see our hướng dẫn về các mối nguy hiểm khi băm hủy pin lithium-ion để biết các lưu ý về vật liệu liên quan đến HF.
- Các dải mục tiêu phổ biến theo ứng dụng:
- Liên kết phương pháp thử nghiệm với một tiêu chuẩn được công nhận như phương pháp thử nghiệm độ cứng Rockwell ASTM E18.
- Chỉ định các vị trí đo (tránh các cạnh; chọn các vùng nhất quán), yêu cầu chuẩn bị bề mặt và số lượng điểm nhấn đầu đo.
Quy tắc quyết định: Nếu độ cứng của dao thành phẩm nằm ngoài phạm vi, đừng “lấy giá trị trung bình để bỏ qua”. Hãy coi đó là lỗi không đạt về xử lý nhiệt cho đến khi có quyết định xử lý kỹ thuật chứng minh điều ngược lại.
Khả năng truy xuất nguồn gốc và ký hiệu đánh dấu mẻ/lô nhiệt
Khả năng truy xuất nguồn gốc chỉ có tác dụng nếu nó tồn tại được trên mặt bằng nhà xưởng.
Yêu cầu các ký hiệu đánh dấu liên kết:
- dao (hoặc bao bì) → mẻ/lô nhiệt → chứng chỉ → báo cáo kiểm tra.
Từ góc độ đánh giá, bạn đang xây dựng một chuỗi truy xuất nguồn gốc. Đối với khái niệm và ngôn ngữ cốt lõi, việc đối chiếu với chính sách truy xuất nguồn gốc đo lường và các câu hỏi thường gặp của NIST, là rất hữu ích, ngay cả khi công việc hàng ngày của bạn hoàn toàn mang tính chất công nghiệp.
Kiểm tra lắp ghép chức năng

Sự phù hợp về kích thước không đảm bảo sự lắp khớp chức năng. Kiểm tra lắp khớp chức năng là nơi bạn kết nối dữ liệu kiểm tra với những gì bạn thực sự quan tâm: hoạt động cắt ổn định, kích thước hạt được kiểm soát và tránh các sự cố va chạm tiếp xúc.
Khe hở và thiết lập trục đơn
Ghi chú: Luôn sử dụng Hướng dẫn sử dụng OEM và/hoặc một engineering-approved setup window for gap/clearance targets. This guide focuses on how to verify, record, and audit the setup—not on universal numeric clearance values, which vary by shredder design, material, and risk profile.
For single-shaft shredders, clearance checks are usually about the knife-to-anvil (bed knife) relationship and the practical setup window.
A shop-floor fit check that remains audit-friendly:
- Verify the knife seating condition (cleanliness, burr-free, no rocking).
- Verify fastener condition and torque method (calibrated wrench, documented pattern).
- Set and record knife-to-anvil gap using a defined method (feeler gauge sequence, indicator sweep, or a fixture).
Acceptance principle: Your gap target must be tied to material and risk. A tighter gap can improve shearing and size control, but it also increases the consequence of stack errors, thermal growth, and contaminant strikes.
In screen-limited sizing applications such as RDF/SRF secondary shredding, this size-control effect becomes a compliance metric (e.g., P98 particle-length targets) rather than just a quality preference — see our guide on engineering out long-strip rejects for RDF/SRF processing efficiency for how gap discipline ties directly into sizing KPIs.
Twin-shaft stack and timing
Twin-shaft functional fit is primarily a stack-control problem.
Audit-ready fit checks should cover:
- Spacer thickness verification (individual + cumulative).
- Axial side-gap verification against your target window.
- Timing alignment checks (tooth intermesh relationship) using a defined method.
Quy tắc quyết định: If cumulative stack height drift is enough to push clearances toward contact, stop and correct the stack—do not “run it in.” For the underlying tolerance-chain mechanics behind stack drift — GD&T flatness/parallelism/perpendicularity targets, spacer selective-fit binning, and post-assembly TIR acceptance gates — see Multi-shaft Blade Tolerance Stacking: GD&T Controls, Spacer Selective Fit, and Post-assembly TIR Verification.
Torque records and recheck
Torque and recheck are often the difference between “passed inspection” and “stayed passed.”
Document:
- torque values, tool ID/cal status, pattern, and re-torque timing
- recheck triggers (e.g., first hour of run time, first high-torque jam event, after a thermal cycle)
This is also where procurement and maintenance connect: if you see repeated torque loss or spacer compression, it’s a sourcing and spec-control problem—not just an operator problem. In high-shock feeds such as whole-tire or ELV pre-shredding, repeated fastener loosening or edge chipping can also point to a hardness-versus-toughness mismatch for the duty cycle, not just a torque-procedure gap — see our guide on balancing hardness vs. toughness for scrap tire and ELV shredder blades to diagnose which failure mode you’re actually dealing with.
Bộ hồ sơ tài liệu
One-page receiving checklist
Use this as a right-sized, audit-friendly checklist for each incoming lot (first lot can be stricter; established suppliers can use sampling, but keep the records consistent).
| Bước chân | What to verify | Evidence to file | Tiêu chí đạt | If it fails |
|---|---|---|---|---|
| 1 | PO + part identification | PO, part number, revision, drawing/CAD file name | All identifiers match what you intend to accept | Quarantine; resolve revision/spec conflict |
| 2 | Spec hierarchy + referenced standards | Drawing notes, PO clauses, standards list | One clearly stated GD&T rulebook (ASME Y14.5 or ISO GPS) and precedence is defined | Engineering review; update PO/controlled docs |
| 3 | Critical-to-fit features list is defined | CTF list (10–25 features) | CTF features map to functional risks (stack, bore, bolt holes, seating faces) | Stop acceptance until CTF list exists |
| 4 | CMM datum scheme and program ID | CMM setup sheet, program name/rev, fixture record | Datums align to functional assembly surfaces; repeatability documented | Re-program/re-fixture; re-measure |
| 5 | Uncertainty vs tolerance decision rule | Guard-band rule, disposition workflow | Near-limit results follow a written escalation path | Escalate; re-measure or engineering disposition |
| 6 | CAD-to-part compare (if used) | Compare report + alignment method | Correct units + datum alignment; deviations tied to CTF acceptance | NCR or rework disposition |
| 7 | EN 10204 material certificate completeness | MTR/certificate | Manufacturer, cert ID/date, heat/lot, grade, required properties/signatures present | NCR: TRACE/MTR incomplete |
| 8 | Heat/lot traceability to physical knives | Marking photos, packaging labels, cross-reference table | Heat/lot on parts or packaging matches certificate and inspection report | Treat lot as nonconforming |
| 9 | Finished-part hardness verification | Hardness report (method, scale, locations, results) | Results within specified range; no “averaging away” outliers | NCR: HT; engineering disposition |
| 10 | Functional fit check record | Gap/clearance/timing sheet + torque record | Clearances set within target window; torque method recorded | Stop install; correct stack/setup |
| 11 | NCR coding and disposition | NCR log | Codes align to REV/GEO/SURF/HT/TRACE and actions are documented | Containment + corrective action request |
| 12 | Dossier completeness and retention | Lot dossier index | All required files retrievable by lot/heat and machine/rotor set | Do not close receiving until complete |
Suggested record fields (single-shaft + twin-shaft): lot ID, heat/lot number, part number + revision, drawing/CAD file name, incoming date, supplier shipment/packing list ID, CTF checklist ID, CMM program name + revision, fixture ID, probe/stylus configuration, measurement environment (temperature/time), guard-band rule used, FAI status (Y/N), CAD-compare report ID (if used), certificate/MTR ID, hardness method + scale + indent count + locations, marking photo reference, functional fit record ID, torque tool ID + calibration due date, torque pattern + values, retorque/recheck timing, NCR ID(s) and disposition, approved-by and date, machine/rotor set identifier.
The documentation package is the part most teams skip—until an internal audit, a customer complaint, or a failure analysis forces you to rebuild history.
Audit-ready dossier contents
A right-sized dossier for each incoming lot can include:
- PO + drawing/CAD revision record + referenced standards
- CTF feature list + inspection plan summary
- CMM report (or equivalent measurement report) with datums, results, and disposition
- CAD-to-part comparison summary (when used)
- EN 10204 certificate + traceability cross-reference table
- hardness report (method, locations, results)
- functional fit check record (gap/clearance settings, stack verification, timing check)
- NCRs and dispositions (if any)
Supplier qualification artifacts
For aftermarket knives, supplier qualification is not about fancy badges. It’s about whether they can consistently reproduce geometry and metallurgy.
Artifacts that auditors (and engineers) respect:
- calibration program overview (CMM, hardness testing, key gauges)
- process control points (heat treat controls, grinding/EDM controls, post-process stress relief)
- sample inspection reports (redacted is fine) showing repeatability on CTF features
Record retention and traceability
Define retention based on risk:
- high-risk applications (high torque, high contamination, safety-critical downstream) → longer retention
- lower-risk applications → shorter retention, but still enough to cover warranty and incident investigations
Most importantly: make records retrievable by lot/heat Và machine/rotor set. If you can’t answer “which knives were in the machine when the failure happened,” your traceability system is cosmetic.
Kết luận
Audit-ready procurement is not about adding paperwork. It’s about changing the default from “hope the knives fit” to “prove they fit, and prove we can trace them.” If you’re sourcing OEM-compatible knives through Maxtor Metal or any other aftermarket channel, the discipline is the same: acceptance criteria that are written down, measurable, and traceable. The practical decision rules above protect your geometry (fit), your metallurgy (wear and chipping risk), and your clearances (contact avoidance)—and those three protections are what reduce downtime and ultimately cost per ton.
To implement this across suppliers and incoming lots:
- Lock down spec hierarchy (revision control + referenced standards) before you inspect anything.
- Build a CTF list and a CMM plan tied to your datum scheme and ISO 10360-2 capability.
- Require EN 10204 documentation completeness and tie it to physical heat/lot markings.
- Verify finished-part hardness using a defined method (don’t rely on certificates alone).
- Add functional fit checks as a formal acceptance step, especially for twin-shaft spacer stacks.
If you want a clean starting point, you can base your internal checklist on your current knife families and documentation expectations. In practice, teams often keep a neutral reference link in the receiving SOP to avoid ambiguity about knife types and documentation sets; for shredder knives, teams working with Maxtor Metal knives can use the trang sản phẩm as the geometry and documentation reference in their SOP — the acceptance criteria in this guide apply regardless of supplier. The key is consistency: the same acceptance logic, the same records, every lot.
क्वालिटी सिस्टम और वेरिफिकेशन
Maxtor Metal operates under an ISO 9001 quality management system. For supplier qualification, you can review the certificate images on the Maxtor Metal About page and request the full certificate details (scope, issuing body, validity) on request. For auditable evidence tied to the specific knives you receive, use the supporting artifacts referenced throughout this guide (e.g., calibration records for key measurement equipment, sample inspection reports, and traceability documentation).
Jesse Xu là một Kỹ sư chất lượng cao cấp (QA) Tại Maxtor Metal, với 15 năm of hands-on experience supporting industrial blade manufacturing, incoming inspection, and supplier quality.
His work includes phân tích lỗi for shredder knives and related cutting components—helping engineering and procurement teams distinguish common root causes such as heat-treatment process deviation versus material segregation, which can present as chipping, premature wear, or unstable edge performance.
Credentials: ASQ CQE, Chuyên gia đánh giá trưởng ISO 9001, ASNT Cấp độ II
This article was reviewed by the Maxtor Metal QA team.
FAQ
"Sẵn sàng cho kiểm toán" đối với dao máy băm nghiền thay thế có nghĩa là gì?
Nghĩa là bạn có thể chứng minh một chuỗi bằng chứng hoàn chỉnh: bản sửa đổi thông số kỹ thuật đã phát hành → kế hoạch đo lường → kết quả và xử lý → chứng nhận vật liệu và khả năng truy xuất nguồn gốc → hồ sơ lắp ghép chức năng. Nếu thiếu bất kỳ liên kết nào, bạn không có quy trình mua sắm sẵn sàng cho kiểm toán mà chỉ có ý định tốt.
2) What should be on a mill test report (MTR) for shredder knives under EN 10204?
You should be able to identify the manufacturer, certificate ID/date, material grade/spec, and the heat/lot numbers that tie directly to the delivered knives. Your PO should also specify what level of certificate you require (declaration vs inspection certificate) and any required signatures.
3) How do I decide if my CMM is “good enough” to accept knife dimensions?
Tie acceptance to uncertainty vs tolerance. If your measurement uncertainty is large relative to the tolerance (especially on critical-to-fit features), you need either a better measurement setup (fixtures, probing strategy, environment) or a tighter decision rule (guard band + escalation).
4) Which dimensions are most critical when buying aftermarket shredder knives?
Thickness and parallelism (stack control), bore/drive interface geometry (torque transfer), bolt-hole true position (assembly repeatability), and any seating faces that define clearance. These features correlate most directly with vibration, contact risk, and unstable particle size.
5) Should I rely on the material certificate instead of hardness testing the finished knives?
No. The material certificate supports traceability, but hardness verifies the finished part you received. Audit-ready workflows treat them as two separate checks.
6) What’s the most common reason aftermarket knives “pass inspection” but fail in the shredder?
Functional fit wasn’t verified. A part can be dimensionally close yet still assemble into a stack that drifts clearances toward contact, especially on twin-shaft spacer stacks or when seating conditions/torque practices vary.
7) How often should I re-qualify an aftermarket knife supplier?
Re-qualify when something changes: a revision change, new steel source/heat treat route, new grinding/EDM process, a quality escape, or a repeated field failure mode. Otherwise, use ongoing lot-based sampling with clear escalation triggers.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean