

Brotkrümelabfall wird leicht als bloße “Reinigungsarbeit” abgetan. Auf einer industriellen Schneidelinie ist er jedoch Ertragsverlust, OEE-Problem und Lebensmittelsicherheitsrisiko zugleich.
Hinweis: MAXTOR METAL liefert industrielle Schneidmesser. Die in diesem Artikel beschriebenen Prinzipien sind herstellerunabhängig und konzentrieren sich auf messbare Prozesskontrollen (Krümelmasse, Dickentoleranz, Stillstandszeiten), sodass Sie Verbesserungen auf Ihrer eigenen Linie validieren können – unabhängig von der Messermarke oder dem Schneidemaschinenhersteller.
Die gute Nachricht ist, dass Krümelabfall selten ein Rätsel ist. Der Großteil entsteht an einigen wenigen, vorhersehbaren Punkten: beim ersten Kontakt an der Grenze zwischen Kruste und Krume, durch Reibung an der Messerflanke sowie durch Instabilitäten bei der Führung oder der Brotfixierung.
- Warum Sie Brotkrümelabfall reduzieren müssen, um Ertrag, OEE und Compliance zu sichern
Jedes Gramm Krümel in der Auffangschale ist unverkäufliches Produkt. Die weitaus größeren Kosten sind jedoch meist sekundärer Natur:
- Ertrag und Giveaway: Krümelverlust und zerrissene Scheiben gehen oft mit einer Dickendrift einher. Dies führt zu Nacharbeit, Umverpackung oder konservativen Dickeneinstellungen, die das Giveaway erhöhen.
- OEE-Einbußen: Krümelablagerungen verändern das Reibungs- und Einzugsverhalten. Dies erhöht die Anzahl von Staus, Reinigungsstopps und “mysteriösen Stillstandszeiten”, die sich nur schwer korrekt zuordnen lassen.
- Compliance-Risiken: Krümel sammeln sich in Ecken, unter Führungen und um Schutzvorrichtungen an. Sie stellen eine Belastung für die Hygiene und ein Risiko bei der Verifizierung dar (insbesondere wenn Allergene oder mehrere SKUs dieselbe Anlage nutzen).
Ein hilfreiches Denkmodell: Krümelabfall ist ein Symptom für übermäßige Schneidkraft und unkontrollierte Reibung. Zahnungsgeometrie, Beschichtungen und Einrichtung verändern diese beiden Faktoren maßgeblich.
- Welche Auswirkungen Zahnungsgeometrie, Beschichtungen und Einrichtung auf die Scheibenqualität haben
Betrachten Sie die Scheibenqualität als drei tatsächlich messbare Ergebnisse:
- Sauberer Schnittanteil (visuelles Einreißen und “Fransen” an der Schnittfläche)
- Dickenstabilität (innerhalb eines definierten Toleranzbereichs)
- Krümelmasse (gesammelte Krümel pro Produkteinheit)
Die Zahnungsgeometrie entscheidet darüber, wie sich das Messer in die Kruste “beißt” und in die weiche Krume übergeht. Beschichtungen und Oberflächengüte bestimmen, wie stark die Messerflanke reibt, anhaftet und Rückstände mitschleppt. Die Einrichtung entscheidet darüber, ob das Messer seine Arbeit konstant verrichten kann: Temperatur, Spannung, Führungen, Ausrichtung und Hygienedisziplin.
Brotkrümelabfall: Was Sie vor dem Messerwechsel messen sollten

Wenn Sie Verbesserungen anstreben, die Schichtwechsel und Audits überdauern, validieren Sie diese wie eine Prozessänderung – nicht wie einen einmaligen Versuch.
- Krümelverlustrate (nach Gewicht): Sammeln Sie die Krümel aus einem definierten Zeitraum, wiegen Sie diese und teilen Sie das Gewicht durch das Gewicht des geschnittenen Produkts.
- Scheibendickentoleranz: Nehmen Sie eine Stichprobe (z. B. 20–30 aufeinanderfolgende Scheiben) und messen Sie die Dicke mit einer Schieblehre oder Ihrem Inline-Messgerät; berechnen Sie den Prozentsatz % innerhalb der Toleranz.
- Stillstandszeiten und Mikrostopps: Erfassen Sie Stopps nach Ursachencode (Staus, Reinigung, Messerwechsel, Führungseinstellung). Setzen Sie diese Minuten in Bezug zur OEE.
Nach Angaben von Richtlinien der American Society of Baking zum Brotschneiden (Temperaturfenster von 30–36°C / 86–97°F), Produkttemperatur und Messerzustand beeinflussen das Einreißen, Verkleben und die Krümelbildung stark – dokumentieren Sie daher Temperatur und Messerwechselintervalle zusammen mit den oben genannten Kennzahlen.
Zahnung, die Abfall reduziert
Eine Zahnung ist nicht einfach nur “aggressiver” oder “weniger aggressiv”. Es ist die Geometrie, die steuert, wohin die Schneidkraft geleitet wird – in ein sauberes Abscheren oder in ein Quetschen/Reißen.
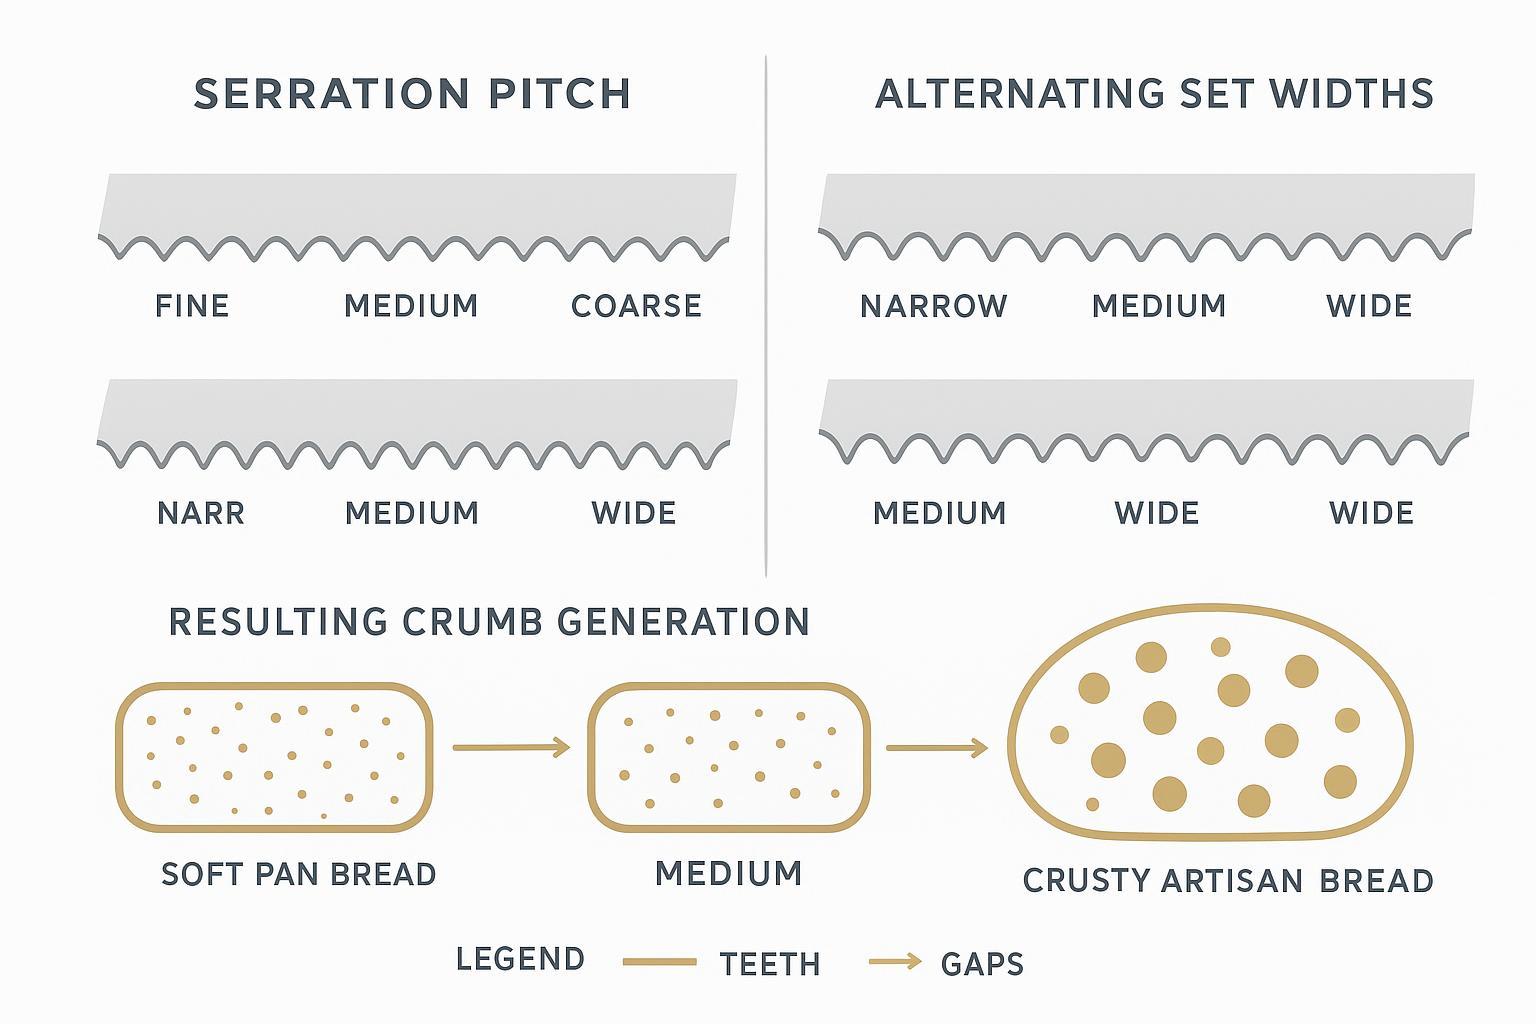
Geometrie- und Teilungsauswahl
Zahnteilung und Zahnform beeinflussen zwei Fehlerbilder, die Krümel verursachen:
- Eindringen in die Kruste, ohne die Krume zu zerdrücken: Die Zähne benötigen ausreichend Griff, um den Schnitt sauber anzusetzen.
- Reibungsarmer Durchgang durch die Krume: Sobald die Kruste durchdrungen ist, werden Flankenreibung und Zahnaggressivität zum Feind.
Praktische Auswahlhilfe:
- Weiches Kastenbrot / Hochgeschwindigkeitslinien: Bevorzugen Sie eine Geometrie, die Reibung und Sägeaggressivität minimiert. Zu feine oder extrem spitze Zähne können sich “verhaken” und die Schnittfläche ausfransen.
- Krustiges Handwerksbrot: Hier benötigen Sie in der Regel mehr Griff, um die Kruste sauber zu durchdringen. Dies kann jedoch den Krümelverlust erhöhen, wenn die Schränkung zu breit oder die Schneide instabil ist.
Ihr Ziel ist nicht “der schärfste Zahn”. Es ist der sauberste Übergang an der Grenze von der Kruste zur Krume bei minimaler Flankenreibung.
Wechselseitige Schränkung und Stabilität
Wenn der Messerlauf nicht stabil ist, äußert sich dies in ungleichmäßig dicken Scheiben, einseitigem Einreißen und einer überraschend großen Menge an losem Krümelabfall.
Wechselseitige Schränkungsmuster können die Stabilität verbessern, verändern aber auch die Schnittbreite und die Art und Weise, wie das Brot während des Schnitts gestützt wird. In der Praxis:
- Too much set can increase friction on guides and can throw more crumbs into the machine.
- Too little set can increase sidewall contact and smearing, especially when product is warm.
Treat set changes like a controlled trial: change one variable, measure crumb loss rate, and watch slice-face appearance.
Match to loaf type and throughput
Throughput matters because it changes how sensitive you are to small friction increases:
- At high loaves/hour, a small increase in drag becomes heat, residue buildup, and jams.
- Different SKUs behave differently: enriched sandwich bread, rye, seeded breads, and high-hydration loaves each have different “tear thresholds.”
If you run mixed products on the same slicer, you may need more than one serration geometry (or a changeover standard) instead of chasing a single “universal” tooth.
Coatings and surface finish
Serration starts the cut. Surface condition finishes it.
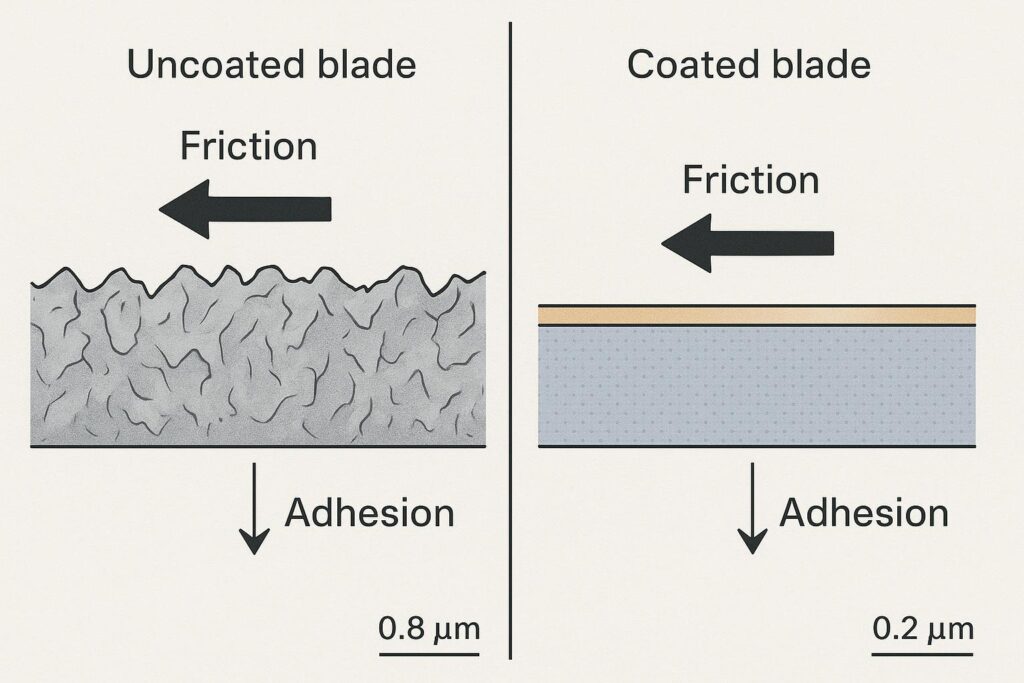
If you see crumb “film” on blade sidewalls, residue on guides, or frequent wipe-downs, you’re not just fighting sharpness—you’re fighting friction and adhesion.
TiN vs DLC for friction and sticking
As a high-level rule: lower friction tends to mean less drag and less sticking, which tends to mean fewer tears and fewer crumbs.
A peer-reviewed tribology study comparing coatings found that DLC coatings showed much lower coefficients of friction (~0.1 or below) than TiN (~0.7 range in their tests), with DLC generally remaining lower and more stable in that experimental setup (peer-reviewed study comparing TiN and DLC friction behavior).
For slicing operations, the practical takeaway isn’t the exact coefficient—it’s what you observe on the line:
- Lower drag often shows up as fewer smears, less buildup, and more consistent slice faces over a run.
- Less sticking can shorten cleaning cycles and reduce the “crumb snowball” effect where residue causes more residue.
Hardness and edge life (HRC)
Edge life is not just “harder is better.” It’s the combination of:
- base steel and heat treat (hardness, toughness)
- tooth geometry (stress concentration)
- how abrasive the product mix is (seeds, inclusions)
- how often the blade is exposed to cleaning chemicals and mechanical scraping
If your crumb waste climbs late in the run, don’t guess—mark blade-hours to failure and correlate it with crumb loss rate and thickness drift. That gives you a defensible replacement interval and makes it easier to compare blade specs without arguments.
Low-Ra finishing and cleanup
Surface roughness (Ra) matters because a rough sidewall gives crumbs and residue something to hang onto.
A smoother surface finish can:
- reduce the “carry” of crumbs along the cut
- reduce sticking and smearing that drives tearing
- shorten cleanup time because residue releases more readily
The point isn’t cosmetic polishing. It’s getting to a finish that supports predictable sanitation.
Operating window and setup
The cleanest geometry and best coating won’t save a line that’s running outside its operating window.
Bread temperature before slicing
Temperature is one of the fastest ways to create (or eliminate) crumb waste.
The American Society of Baking notes a common slicing window of 30–36°C (86–97°F), warning that loaves that are too hot can gum blades and tear, while loaves that are too cool can generate excessive crumbs (ASB bread slicing guidance).
Practical control points:
- Measure center temperature with a calibrated probe (not the crust).
- Set action limits around your validated target and require a recheck after downtime.
Tension, guides, and alignment
When slices wander, you’re usually seeing a mechanical stability problem, not a recipe problem.
Focus your checks on:
- Tension consistency across the blade set (especially on band/lattice systems)
- Guide wear and contamination (crumb packed into guides changes the blade path)
- Infeed alignment and lane control (skewed entry turns into one-sided tearing)
If you need a practical troubleshooting baseline, this bread slicer tearing troubleshooting checklist lays out measurable checks for temperature control, alignment, and cleaning discipline.
Sanitation verification loop
Crumbs aren’t just waste. They’re a hygiene variable.
Build a loop that connects slicing performance to sanitation verification:
- Define “clean” for the slicer: where crumbs must not remain (guides, guards, under belts).
- Verify with a standard method (visual standard + swab/ATP where your program uses it).
- Close the loop: if sanitation fails, treat it like a process signal—review temperature, drag/sticking symptoms, and blade condition.
Where does MAXTOR METAL fit in this discussion? In plants that run Oliver or Berkel lines (or compatible systems), the practical need is often nicht “a generic replacement blade,” but a blade that matches the machine’s guidance and the product mix. MAXTOR METAL can be used as a source for compatible premium replacement blades and for specifying non-standard serration or coating options when you’re standardizing around measured crumb %, thickness tolerance, and cleanup time—without changing your slicer hardware.
Fazit
- Key takeaways to reduce bread crumb waste with serration, coatings, and setup
Hinweis: MAXTOR METAL supplies industrial cutting blades. Recommendations in this article are intended to be vendor-agnostic and should be validated via controlled trials and documented line data.
- Treat bread crumb waste as a measurable KPI tied to yield, OEE, and sanitation—not just cleanup.
- Verwenden serration geometry to control the crust-to-crumb transition and reduce tearing.
- Verwenden coatings and low-Ra finishing to reduce sidewall drag and sticking that drives residue buildup and crumb “snowballing.”
- Lock the basics: loaf temperature control, tension/guides/alignment, and a sanitation verification loop.
- Your next steps: run trials, log data, and model TCO/ROI
Run a controlled trial (one variable at a time), and log:
- crumb loss rate (% by weight)
- slice thickness tolerance (% in spec)
- downtime minutes by reason code
Then model the tradeoff in plain terms: blade cost vs. recovered yield, reduced cleaning stops, and fewer rejects. That’s how crumb reduction becomes an improvement you can defend—on the floor, in procurement, and in audits.
Literaturhinweise
- American Society of Baking (ASB). Bread Slicing. https://asbe.org/article/bread-slicing/ (accessed 2026-05-03).
- Gola, A.; et al. The Effect of TiN and DLC Anti-Wear Coatings on the Tribofilm Formation and Frictional Heating in Dry Sliding Conditions against WC-Co and 100Cr6 Counterparts. Materialien (2021). https://pmc.ncbi.nlm.nih.gov/articles/PMC8235471/ (accessed 2026-05-03).
- ISO. ISO 21920-2:2021 — Geometrical product specifications (GPS) — Surface texture: Profile — Part 2: Terms, definitions and surface texture parameters. https://www.iso.org/standard/76398.html (accessed 2026-05-03).
- ISO. ISO 4287:1997 — Surface texture: Profile method — Terms, definitions and surface texture parameters (withdrawn). https://www.iso.org/standard/10132.html (accessed 2026-05-03).
- ASTM International. ASTM E1655 — Standard Practices for Infrared Multivariate Quantitative Analysis (often used in food & process industries; useful background for validation discipline). https://www.astm.org/e1655-05.html (accessed 2026-05-03).
- PMC (NIH). Implementation of ATP and Microbial Indicator Testing for Hygiene Monitoring in a Food Processing Facility. https://pmc.ncbi.nlm.nih.gov/articles/PMC8090886/ (accessed 2026-05-03).
Jerry Chu ist ein Technical Support Specialist bei Nanjing METAL Industrie, mit 10 Jahre of hands-on experience supporting industrial cutting blade selection, troubleshooting, and process stabilization for production lines. He holds PMP und CMRP credentials.
Third-party technical review is available upon request. If you need an independent validation of the measurement plan, sanitation verification loop, or trial design, consider requesting a review from your slicer OEM, your QA/food safety auditor, or an external sanitation/maintenance consultant.
Quality system note
MAXTOR METAL operates under an ISO-aligned quality management system with controls that typically include incoming material inspection, in-process checks, Und final inspection/verification. Process documentation and material traceability details can be provided upon request to support supplier qualification and internal audits.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean