

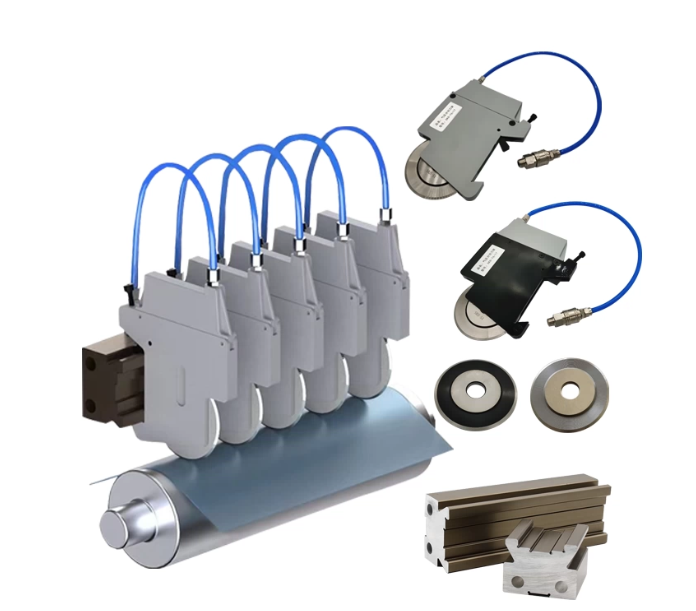
Wenn Sie dünne Folien oder Vliesstoffe mit hoher Geschwindigkeit verarbeiten, ist das Scherschnitt-Längsschneiden nicht mehr „nur eine Messereinstellung“, sondern wird zu einem Stabilitätsproblem: Minimaler Rundlauffehler (Runout), ungleichmäßiger Kontakt oder ein schleichender Druckverlust der pneumatischen Vorspannung des Messerhalters führen zu Kantenfehlern und Stillstandszeiten.
Dieser Leitfaden basiert auf dem praxisnahen Werkstatt-Ansatz (Shop-Floor-Ansatz), den Maxtor Metal bei der Unterstützung von Kunden an Längsschneidelinien für Folien und Vliesstoffe anwendet: Definition der Basislinien anhand von Messdaten, Überprüfung mit Instrumenten und Dokumentation der Einstellungen, sodass das Ergebnis über Bediener und Schichten hinweg wiederholbar ist – und nicht im Kopf einer einzelnen Person festsitzt.
Hintergrundinformationen zu Kreismesserformaten und Klingenfamilien, die beim Schneiden verwendet werden, finden Sie unter: Maxtor Metal Kreismesser und -klingen (Hier nur als Referenzpunkt für Terminologie und typische Konfigurationen verlinkt).
- Für wen dieser Leitfaden geeignet ist: Manager, Instandhaltungspersonal, Verfahrenstechniker
- Was das federbelastete, spielfreie Scherschneiden löst: Es stabilisiert den Schnittpunkt durch Aufrechterhaltung des kontrollierten Kontakts bei sich ändernden Bedingungen (Geschwindigkeit, Spannung, Wärmeausdehnung, geringfügige Wellenbewegung).
- Ergebnisse: sauberere Kanten, längere Lebensdauer, höhere Verfügbarkeit
Wichtigste ErkenntnisBeim Hochgeschwindigkeits-Schneidschneiden werden die Messer nicht einzeln eingestellt. Vielmehr wird ein System gesteuert: Geometrie, Steifigkeit, Vorspannung und Überprüfung. Dieses Prinzip wendet das Außendienstteam von Maxtor Metal bei allen Inbetriebnahme- und Fehlerbehebungsarbeiten an Schneidanlagen an.
Anwendbarkeit und Validierungshinweise
Die in diesem Leitfaden angegebenen Sollwerte und “Basisfenster” sind als praktische Ausgangspunkte für erfahrene Bediener und Wartungsteams gedacht.
Typische Passform (wo diese Anleitung am besten funktioniert): Scherschneiden (Rotationsscheren) von dünnen Folien und Vliesstoffen auf Anlagen mit federbelasteten oder pneumatischen Messerhaltern, wobei die Wiederholgenauigkeit bei der Geschwindigkeit von kontrollierter Überlappung/Neigung/Vorspannung und verifiziertem Rundlauf abhängt.
Überprüfen Sie Ihre Zeile: Messerdurchmesser, Halterungskonstruktion (Feder-, pneumatische oder Hybridhalterung), Stegstruktur, Geschwindigkeit, Spannung, Temperaturanstieg und Wellendynamik können den Stabilitätsbereich verschieben. Führen Sie kurze, kontrollierte Versuche durch und dokumentieren Sie die Ergebnisse.
Falls Ihr Vorgehen abweicht: Bei Quetschschnitten, Rillschnitten, Verarbeitung mit sehr niedriger Geschwindigkeit, dicken/starren Bahnen oder ungewöhnlichen Beschichtungen/Klebstoffen kann eine andere Geometrie und Kraftstrategie erforderlich sein – orientieren Sie sich in erster Linie an den Vorgaben Ihres Originalherstellers.
Sicherheitshinweis: Dieser Artikel dient als allgemeine Richtlinie und ersetzt weder Ihr OEM-Handbuch, standortspezifische LOTO-Verfahren noch EHS-Anforderungen.
Konstruktionsprinzipien

Eine federbelastete Konstruktion funktioniert nur, wenn die Grundlagen stimmen: stabile Geometrie, kontrollierter Überlappungs- und Neigungswinkel sowie mechanische Steifigkeit.
Schergeometrie und Stabilität der Schnittpunkte
Das Scherschneiden ist eine Art Scherenbewegung zwischen sich überlappenden Kreismessern. In der Praxis hängt ein sauberer Schnitt weniger von der Schärfe der Messer ab, sondern vielmehr davon, ob die Schnittkante stabil bleibt, während das Schneidband beschleunigt, sich erwärmt und Spannungsänderungen ausgesetzt ist.
Hier spielt eine federbelastete Scherschneidvorrichtung ihre Stärken aus: Sie trägt dazu bei, einen gleichmäßigen Kontakt und eine gleichmäßige Belastung an der Schnittstelle aufrechtzuerhalten, wodurch der Bediener weniger nachjustieren muss.
Was den Schnittpunkt am häufigsten destabilisiert:
- Axialer Rundlauf (Wackeln) das moduliert die Überlappung bei jeder Umdrehung.
- Radialer Rundlauf Dadurch ändert sich die effektive Durchdringung und es entstehen periodische Randsignaturen.
- Einhaltung der Messerhalter-Vorschriften (oder eine ungleichmäßige Feder-/Luftvorspannung), die dazu führt, dass sich der Kontakt bei hoher Geschwindigkeit entlastet.
Eine einfache Möglichkeit, sich das vorzustellen: Wenn die Klingenpaare bei 0°, 90°, 180° und 270° Drehung nicht auf die gleiche Weise auf die Klingenspitze treffen, kann die Schneide nicht gleichmäßig bleiben.
Überlappung und Neigung der Grundlinien
Verwenden Sie die Ausgangswerte als Ausgangspunkt und optimieren Sie anschließend mit einem kontrollierten Probeschnitt.
Überlappungsbasislinien (Schnitttiefe) Einstellung der Überlappung beim Rotationsscherenschneiden:
- Dünne Kunststofffolien: ~0,50–0,75 mm (≈0,020–0,030 Zoll)
- Vliesstoffe: ~0,75–1,0 mm (≈0,030–0,040 Zoll)
Eine vollständige, auf Versuchsplanung basierende Behandlung der Wechselwirkungen zwischen Überlappungstiefe und Seitenspalt bei verschiedenen Substrattypen – einschließlich Pareto-Abwägungen zwischen Schneidenqualität und Messerstandzeit – finden Sie hier: Optimierung der Überlappungstiefe und des Seitenabstands von Kreismessern.
Diese Bereiche spiegeln die praktischen Ausgangspunkte wider, die das Ingenieurteam von Maxtor Metal bei der Inbetriebnahme neuer Schneidanlagen oder bei der Behebung von Problemen mit der Kantenqualität in Projekten zur Folien- und Vliesstoffverarbeitung verwendet. Wenn Überlappung zu niedrig, Sie werden unvollständige Trennungen, Einrisse oder sporadische Randfehler feststellen. Wenn Überlappung vorhanden ist zu hoch, Sie werden “Pflugspuren”, ausgefranste Ränder, übermäßigen Staub und beschleunigten Verschleiß feststellen.
Schnelle Feldsignale (Überlappung zu gering vs. zu hoch):
- Zu niedrig: zeitweises Auseinanderfallen, die Kante beginnt bei hoher Geschwindigkeit zu “reißen”, die Mängel verschlimmern sich bei Spannungsänderungen.
- Zu hoch: aufgewirbelter Staub, sichtbare Wellenmuster, schnellere Wärmeentwicklung und Polierstreifen an der Kontaktfläche des Messers.
Grundlinien können nicht geneigt werden für Schrägschnitt-Schervorrichtungen für Folien:
- Kunststofffolie: ~0,25–0,5°
- Vliesstoffe: ~0,75–1,0°
Die Praxiserfahrung von Maxtor Metal bei Schneidprojekten für BOPP, PE und PET zeigt durchweg, dass ein Schrägwinkel von über 0,5° bei dünnen Folien den Verschleiß der Fasen im Kontaktbereich der Walzen beschleunigt – was die konservative Obergrenze dieses Bereichs bestätigt. Wenn der Schrägwinkel zu niedrig, Die Messer neigen zur Reibung (durch Hitze/Staub), und die Haftung am Schnittpunkt wird unzuverlässig. Wenn der Neigungswinkel nicht stimmt, ... zu hoch, Der Anpressdruck wird zu stark und der Klingenverschleiß (und manchmal auch die Beschädigung der Schneide) nimmt zu.
Schnelle Feldsignale (Kann nicht zu niedrig vs. zu hoch winklig sein):
- Zu niedrig: Reibung/Hitze, Klebstoffaufnahme, Staub ohne saubere Trennung.
- Zu hoch: schnellerer Verschleiß, erhöhtes Risiko von Kantenbeschädigungen und die Schnittkante kann “klemmend” werden.
Ein hilfreicher Vergleich ist die Überprüfung Ihrer Einrichtungslogik anhand eines etablierten Branchenhandbuchs für Längsteilanlagen. Diese Handbücher fassen in der Regel die praktischen Zusammenhänge zwischen Überlappung, Scherwinkel und messbaren Ergebnissen zusammen – nützlich, um Ihr Team auf eine gemeinsame Ausgangsbasis zu bringen.
Montagesteifigkeit und Rundlaufziele
Wenn Sie eine stabile Scherschneidanlage ohne Spielraum wünschen, benötigen Sie Zielmarken, die Ihr Wartungsteam auch tatsächlich messen kann.
Praktische Auslaufziele (typische Ausgangswerte):
- Axialer TIR (Messerfläche/-kante): Zielen Sie ungefähr 0,002 Zoll
- Radialer TIR (Messer-Außendurchmesser): Zielen Sie ungefähr 0,004 Zoll
Diese Werte stammen aus den in der Industrie häufig zitierten Richtwerten für die Rundlaufgenauigkeit beim Schneiden und dienen als Ausgangspunkt für die Instandhaltung. Die der Zielgenauigkeit zugrunde liegende Logik der Bohrungspassung – einschließlich der Auswahl nach ISO 286 H7/h6 bzw. H7/g6 und der Prüfroutinen für die Rundlaufgenauigkeit bei montierten Werkstücken – finden Sie hier: Zentralbohrungstoleranz und Rundlauf: Optimierung von ISO 286-Passungen für Hochgeschwindigkeits-Schneidmesser.
So misst man (Schnellmethode):
- Die unteren Messer sind mit der Antriebswelle verbunden.
- Setzen Sie eine Messuhr an die Messerschneide (axial) und drehen Sie sie langsam; wiederholen Sie den Vorgang am Außendurchmesser (radial).
Beim Scherschneiden ist auch der Zustand des Halterlagers wichtig. Eine gängige Diagnosemethode besteht darin, zu überprüfen, ob das Messerhalterlager übermäßigen Radial-/Axialschlag aufweist. Viele Wartungshandbücher für Scherschneidanlagen betonen dieselbe Vorgehensweise bei der Fehlersuche: Zuerst den mechanischen Zustand prüfen, dann die Prozesseinstellungen anpassen.
Kalibrierung und federbelastete Einstellung

Ziel von federbelasteten Messerhaltern ist es, den “Kontakt” zu einer kontrollierbaren Variable zu machen, die nicht von der Temperatur, geringfügigen Wellenbewegungen oder dem Empfinden des Bedieners abhängt.
Kontakt und Verifizierung ohne Sicherheitsfreigabe
Eingang: Saubere Dornen/Bohrungen/Abstandshalter, scharfe Messer, gesicherter Zugang und eine Messbasis für den Rundlauf.
Aktion:
- Reinigen und prüfen Passflächen (Dornwelle, Distanzscheibenflächen, Messerbohrungen). Ein eingeschlossener Span kann zu Rundlauffehlern führen.
- Bei der Montage sollte auf Stabilität geachtet werden.: Minimieren Sie die Anzahl der Abstandshalter pro Tasche; platzieren Sie den größten Abstandshalter nach Möglichkeit in der Nähe des Messers.
- Messer bis auf Nullabstand zum Kontakt bringen am vorgesehenen Schnittpunkt unter Verwendung der Einstellmethode Ihrer Halterung.
Überprüfen (wird durchgeführt, wenn…):
- Sie können einen gleichmäßigen Kontakt während der Rotation bestätigen (kein Kontakt nur am höchsten Punkt).
- Ihr axialer/radialer Rundlauf liegt innerhalb des von Ihnen vorgegebenen Zielbereichs, bevor Sie die Parameter anpassen.
Falls Sie eine wiederholbare Methode zur Dokumentation dieser Prüfungen benötigen, führen Sie ein einfaches Einstellungsblatt, das Folgendes erfasst: Messeraußendurchmesser, Überlappung, Neigungswinkel, Vorspannung/Luftdruck, Geschwindigkeit, Spannung und eine kurze Bewertung der Schneidenqualität.
Einstellung der Überlappung und des Mikro-Vorspannungsdrucks
Nullspiel bedeutet nicht “maximale Kraft”. Bei dünnen Stegen ist die beste Einstellung in der Regel folgende: minimale effektive Kraft Das sorgt für einen stabilen Nippel.
Überlappen:
- Beginnen Sie mit 0,030–0,040 Zoll Überlappung für Vliesstoffe und ähnliche nachgiebige Gewebe.
- Bei vielen Filmen sollte man mit einem etwas niedrigeren Wert beginnen und diesen nur erhöhen, wenn die Trennung instabil ist.
Mikro-Vorspannung (Luftstrom/Druck):
- Nutzen Sie die Luftunterstützung des Halters als Mikro-Vorladung, keine Klemme.
- Ein gängiges Arbeitsfenster ist 20–60 psi bei der Halterzufuhr (die tatsächliche Kraft am Messer hängt von der Zylinderfläche, der Reglergenauigkeit und den Reibungsverlusten ab).
Schnelle Feldsignale (Vorspannung zu niedrig vs. zu hoch):
- Zu niedrig: Kontaktentladung bei hoher Geschwindigkeit, Ungleichmäßigkeiten zwischen den Fahrspuren, Zunahme von Defekten bei steigender Geschwindigkeit.
- Zu hoch: unnötige Reibung/Hitze, schnellerer Polierverschleiß und potenzielle Beschädigung der Gewebestruktur (insbesondere bei weicheren Strukturen).
Überprüfen (wird durchgeführt, wenn…):
- Sie können mit der Zielgeschwindigkeit fahren, ohne dass es zu einer Entlastung des Kontakts kommt (die Häufigkeit von Kantenfehlern steigt nicht mit der Geschwindigkeit).
- Das Abnutzungsmuster des Messers ist gleichmäßig (keine lokalisierten glänzenden Streifen, die auf intermittierenden Kontakt hindeuten).
Live-Tuning und Dokumentation
Beim Live-Tuning werden Basiswerte in eine wiederholbare Standardarbeitsanweisung umgewandelt. Das Maxtor Metal-Außendienstteam verwendet eine einheitliche Vorgehensweise, um nicht gleichzeitig mehrere Variablen beeinflussen zu müssen.
Handlungsablauf (einheitlich halten):
- Führen Sie einen kurzen Testlauf in Produktionsgeschwindigkeit mit Ihren festgelegten Basiseinstellungen durch.
- Anpassen eine Variable nach der anderen—Zuerst überlappen, dann den Neigungswinkel einstellen, dann die Vorspannung. Niemals zwei Dinge gleichzeitig ändern.
- Nach jeder Anpassung sollte die Kante erneut überprüft und die Änderung protokolliert werden, bevor fortgefahren wird.
Was protokolliert werden muss (Minimum):
- Überlappungs-Sollwert, Neigungswinkel, Luftdruck-Sollwert, Bandgeschwindigkeit, Bahnspannung und Materialcharge.
- Ein schneller Fehlercode für jeden Versuch: Aufplustern / Ausfransen / Einreißen / Ausfransen / Abstauben.
Überprüfen (wird durchgeführt, wenn…):
- Zwei Bediener können in verschiedenen Schichten mit denselben protokollierten Einstellungen die gleiche Kantenqualität erzielen, ohne dass eine verbale Übergabe erforderlich ist.
Das Setup-Blatt (siehe unten) muss für jeden Testlauf ausgefüllt werden. Sobald zwei aufeinanderfolgende Schichten eine stabile Kantenqualität bestätigen, werden die aktuellen Einstellungen zur festgelegten Basis für dieses Material.
SOP-Checklisten (druckbar)
Checkliste vor Arbeitsbeginn (bevor Messer in Kontakt kommen)
- Überprüfen Sie den LOTO-/Bewachungsstatus und die Zugangskontrolle.
- Spindel/Bohrungen/Abstandsflächen reinigen; Klebstoff und eingeschlossene Späne entfernen.
- Bestätigen Sie den Abstandshalter-Stapelplan (minimale dünne Abstandshalter; möglichst den größten Abstandshalter nahe der Schneide platzieren). Informationen zur Stapelberechnung und zur korrekten Abstandshalter-Anpassung, die eine axiale Verschiebung innerhalb des Packs verhindert, finden Sie unter [Link einfügen]. CoÜberwachung der kumulativen Dickentoleranz beim Mehrmesserschneiden.
- Prüfen Sie den Zustand der Verriegelung/des Antriebs des Untermessers und den Zustand des Halterlagers.
- Messen und protokollieren Sie den Rundlauf-Basiswert (axialer/radialer TIR).
Checkliste für den Probeschnitt (erste 5–10 Minuten in Produktionsgeschwindigkeit)
- Ausgangspunkt ist die Überlappung/Neigung/Vorlast; ändern eine Variable nach der anderen.
- Prüfen Sie den Rand auf Ausfransungen, Risse, Wellenbildung und Staubeinschlüsse.
- Achten Sie auf geschwindigkeitsabhängige Defekte (z. B. nur oberhalb einer bestimmten Geschwindigkeit).
- Sicherstellen, dass die Luftzufuhr auch unter dynamischer Last stabil ist (kein Durchhängen).
Abnahmecheckliste (Testlauf “gut genug zum Sperren”)
- Edge ist vom Startvorgang bis zum thermischen Gleichgewichtszustand stabil.
- Kein periodisches Muster in Bezug auf den Messerumfang/die Schaftdrehung.
- Das Abnutzungsmuster ist über die gesamte Kontaktfläche gleichmäßig (keine lokal begrenzten Polierstreifen).
- Die Einstellungen werden protokolliert (Überlappung, Neigung, Vorspannung, Geschwindigkeit, Spannung, Materialcharge).
Checkliste für Schichtwechsel / Rollenwechsel (Wiederholbarkeitskontrolle)
- Überprüfen Sie erneut den Luftsollwert und das Verhalten des Manometers.
- Schnelle Sichtprüfung auf Klebstoffaufnahme und Staubablagerungen.
- An einer Station stichprobenartig auf Kontaktkonstanz prüfen (kein Kontakt nur am höchsten Punkt).
- Jegliche Abweichungen und ergriffene Korrekturmaßnahmen werden dokumentiert.
Vorlage für das Setup-Blatt (Kopieren/Einfügen)
Verwenden Sie ein einfaches, einseitiges Protokoll, um die Ergebnisse für verschiedene Bediener reproduzierbar zu machen.
- Datum / Schicht / Bediener:
- Linien-/Stations-/Spur-ID:
- Material & Charge: (Folie/Vliesstoff, Struktur, Dicke)
- Messer-Außendurchmesser / Dicke / Fasendetails:
- Haltertyp: (Feder / pneumatisch / Hybrid) und Modell:
- Überlappungssollwert: ____ (in / mm)
- Sollwert für die Neigung: ____ (Grad)
- Vorlast-Sollwert (Luftzufuhr): ____ (psi / bar)
- Liniengeschwindigkeit: ____ (m/min)
- Bahnspannung: ____ (N oder Ihre Einheit)
- Auslauf-Basislinie:
- Axiale TIR: ____
- Radiale TIR: ____
- Kantenqualitätsbewertung (1–5) + Fehlercodes: Ausfransungen / Ausfransungen / Einrisse / Wellenbildung / Staubbildung
- Anmerkungen (was sich geändert hat, jeweils eine Variable):
Leistung und Kennzahlen
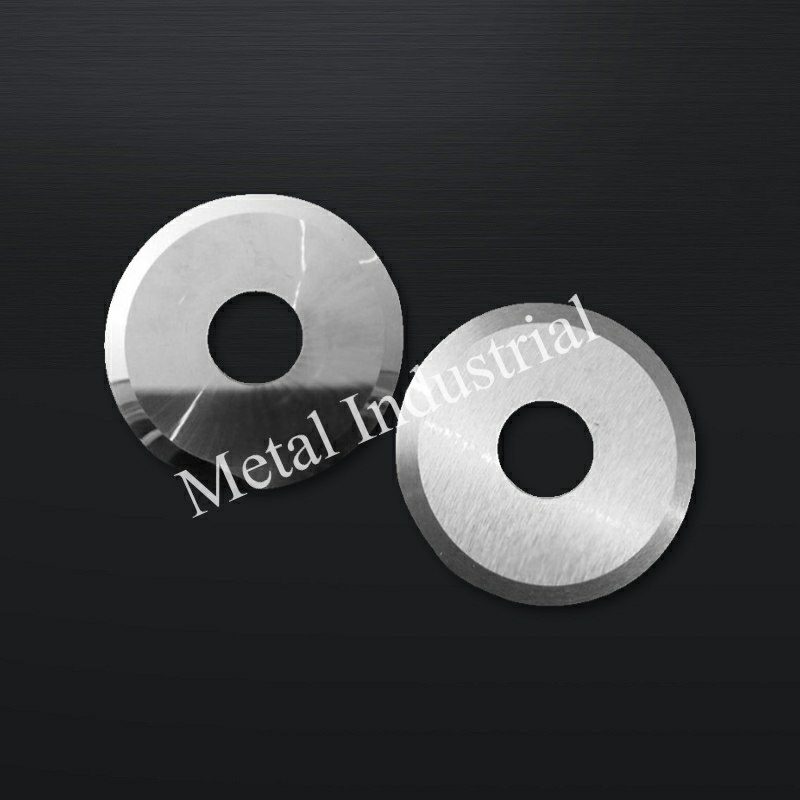
Bei hohen Geschwindigkeiten kommt es bei der Kantenschärfe weniger auf eine einzelne “perfekte” Einstellung an, sondern vielmehr darauf, ob das System innerhalb eines stabilen Bereichs bleibt.
Ergebnisse erfassen, die in direktem Zusammenhang mit den Kosten stehen:
- Randakzeptanzrate (bestanden/nicht bestanden pro Wurf).
- Defekthäufigkeit (Fehler pro 1.000 m bzw. pro Rolle).
- Umrüstzeit (Minuten bis zum ersten akzeptablen Wurf).
- Messerleben (Laufzeit oder Laufmeter pro Schleifvorgang/Wechsel).
Wenn Ihre Schneidkantenfehler in einem periodischen Abstand auftreten, der dem Messerumfang oder der Wellenrotation entspricht, behandeln Sie dies als Hinweis auf Rundlauffehler/Steifigkeit – nicht als “Materialproblem”.”
Empfohlene Sollwerte je nach Substrat
Nutzen Sie diese als praktische Ausgangspunkte und überprüfen Sie sie anschließend mit Ihrem eigenen Material und Ihrer eigenen Linienführung.
Die von Maxtor Metal empfohlenen Startwerte nach Substrattyp für das federbelastete Nullspalt-Scherschneiden:
| Substrat | Neigungswinkel | Überlappen | Luftvorspannung (Zufuhr) |
|---|---|---|---|
| Dünne Kunststofffolien (PE/PP/PET, <50 μm) | ~0,25–0,5° | ~0,020–0,030 Zoll (0,50–0,75 mm) | Beginnen Sie mit niedrigem Druck: 20–35 psi; erhöhen Sie ihn nur, wenn der Kontakt entlastet wird. |
| Vliesstoffe / nachgiebige Faservliese | ~0,75–1,0° | ~0,030–0,040 Zoll (0,75–1,0 mm) | Mittlerer Druckbereich: 35–55 psi zur Aufrechterhaltung eines stabilen Anpressdrucks |
| Laminate / beschichtete Bahnen | Näher an der Filmbasislinie (~0,25–0,5°) | Stellen Sie die Temperatur so ein, dass die Staubentwicklung minimiert wird; vermeiden Sie es, die Beschichtung zu stark zu bearbeiten. | Beginnen Sie mit geringer Vorspannung; Beschichtungsabrieb beschleunigt den Verschleiß bei zu hoher Vorspannung. |
Profi-TippWenn Sie gezwungen sind, die Vorspannung zu erhöhen, um “Fehler zu beheben”, sollten Sie vorher den Rundlauf und die Steifigkeit des Distanzstückstapels erneut überprüfen. Die Vorspannung sollte kleine dynamische Veränderungen ausgleichen, nicht aber mechanische Fehler verdecken.
Auswahl von Klingenmaterialien und -beschichtungen
Die Lebensdauer der Klinge ist ein Verschleißproblem: Abrieb, Klebstoffaufnahme, Hitze, Korrosion und Mikrosplitterung reagieren nicht auf denselben Stahl oder dieselbe Beschichtung.
Gängige Auswahllogik (allgemeine Branchenpraxis):
- Werkzeugstähle (z. B. D2): wird oft gewählt, wenn Verschleißfestigkeit und stabile Kanten in abrasiven oder gefüllten Bahnen erforderlich sind.
- Schnellarbeitsstähle (z. B. M2): wird oft gewählt, wenn man Zähigkeit und Kantenstabilität unter höherer thermischer Belastung benötigt.
- Hartmetall: Wird eingesetzt, wenn Abrieb überwiegt und Sprödigkeitsrisiken kontrolliert werden können (Ausrichtung, Vibration).
Ein auf Steifigkeit basierendes Rahmenkonzept zur Auswahl einfacher, doppelter oder zusammengesetzter Fasengeometrien vor Beginn der federbelasteten Einrichtung finden Sie unter Einfache, doppelte und kombinierte Fasen für Kreisschneidmesser.
Beschichtungen werden üblicherweise so gewählt, dass sie Reibung, Wärme und Haftungsverhalten verändern:
- TiN / TiCN / CrN Familien: werden in vielen metallverarbeitenden und -verarbeitenden Kontexten zur Verbesserung der Verschleißfestigkeit und zur Verringerung des Fressens eingesetzt.
- ZusatzinhaltDies ist besonders relevant beim Hochgeschwindigkeits-Schneiden dünner Folien mit Federspannung, da die reduzierte Oberflächenreibung im Spaltbereich eine geringere minimale effektive Vorspannung ermöglicht – weniger Wärmeentwicklung, geringerer Polierverschleiß und ein breiteres stabiles Betriebsfenster bei hohen Geschwindigkeiten. Maxtor Metal beschichtet Kreisschneidmesser mit DLC für Kunden, die PE/PP-Folien mit Geschwindigkeiten über 400 m/min verarbeiten, wobei Klebstoffaufnahme und reibungsbedingte Kantenverrundung die Hauptverschleißmechanismen darstellen.
Die lange Standzeit von Schneidmessern in federbelasteten Systemen hängt von der gleichbleibenden Qualität über alle Lieferungen hinweg ab, nicht nur von der anfänglichen Schärfe. Maxtor Metal gewährleistet die Chargen- und Wärmerückverfolgbarkeit aller Schermesser und stellt dokumentierte Härteprüfungen und Maßkontrollprotokolle für jede Charge bereit. Das bedeutet: Ist ein System optimal eingestellt und funktioniert einwandfrei, verhält sich die nächste Messerbestellung genauso – eine erneute Parameteroptimierung ist nicht erforderlich.
Fallstudie aus der Praxis: Federbelasteter Messerhalter stellt stabiles Scherschnitt-Längsschneiden mit Nullspiel wieder her
Der folgende Fall wurde vom Kundendienstteam von Maxtor Metal unter der Leitung von Jerry Chu in Zusammenarbeit mit einem Hersteller flexibler Verpackungsfolien bearbeitet. Er dient als praktisches Beispiel für die Fehlerbehebung. Kunden- und Standortdaten wurden anonymisiert; Ihr genauer stabiler Zeitraum kann abweichen.Überprüfen Sie Ihre Zeile.
Anwendung
- Material: BOPP-Verpackungsfolie, 30–40 μm
- Schneidverfahren: pneumatisches, federbelastetes Scherschneiden (kontaktfreier Schnitt)
- Liniengeschwindigkeit: 450–650 m/min (Mängel traten hauptsächlich oben auf) ~550 m/min)
- Betriebsart: kontinuierliche Produktion im 12-Stunden-Schichtbetrieb; mehrere obere Scherenhalter auf einer Linearführung
- Luftzufuhr: ca. 5,5–6,0 bar (beobachtet stabil bei ~5,8 ±0,05 bar)
Erste Symptome
Nach etwa einer Woche kontinuierlicher Produktion:
- Vereinzelt auftretende, gefiederte Schlitzränder
- Periodische Feinstaubausbrüche
- Alle 15–20 Minuten wird eine Schlitzbahn vom unteren Messer entladen.
- Änderung der Kantenqualität ohne Rezeptänderung
Prüfreihenfolge (zuerst die mechanische Prüfung)
- Messerrundlauf messen (Messuhr):
- Untermesser TIR: 0,008 mm
- Top-Messer TIR: 0,010 mm
- Beide innerhalb der für das Team akzeptablen Grenzen
- Abstandshalterstapel prüfen: Saubere Flächen, keine Grate, gleichmäßige Breite in Ordnung
- Lager prüfen: Die Rotation verläuft reibungslos; kein ungewöhnliches Spiel oder Temperaturanstieg.
- Pneumatische Versorgung prüfen: stabiler Druck; keine Lecks gefunden
Grundursache
Der Fokus verlagerte sich auf den federbelasteten Messerhaltermechanismus:
- Bei einem Halter war die manuelle Rückzugskraft merklich geringer als bei den benachbarten Haltern.
- Bei der Demontage wurde Folgendes festgestellt: teilweise ermüdete Rückholfeder, Kontamination im Führungsmechanismus und ungleichmäßiger Einsatz.
Bei hoher Geschwindigkeit verlor der Halter gelegentlich die konstante Seitenkraft gegen das Untermesser. Das Obermesser löste sich kurzzeitig und griff wieder ein, was zu periodischem Ausfransen, Staubaufwirbelungen und Entladung der Bahn führte.
Korrekturmaßnahmen
- Die verschlissene Rückholfeder wurde ausgetauscht.
- Die Führungsmechanik wurde gereinigt und geschmiert.
- Überlappung zurücksetzen und Eingriffstakt erneut prüfen
- Den Luftdruck im Halter nach Sicherstellung eines stabilen Messerkontakts leicht reduzieren (um unnötige Reibung zu vermeiden).
- Vor dem Neustart wurde die gleichmäßige Seitenbelastung an allen Messerhaltern überprüft.
Ergebnisse (zwei Produktionsschichten)
- Auftreten von Ausfransungen: sporadisch alle 15–20 Minuten → nicht beobachtet
- Schlitzender Staub: häufige sichtbare Ausbrüche → kaum wahrnehmbar
- Messerentladevorgänge: mehrere pro Schicht → keine erfasst
- Obermesser-Standzeit: Basislinie → ~15–20% länger bis zum Nachschleifen (hauptsächlich durch reduzierte unnötige Reibung)
Warum geringerer Druck die Messerstandzeit verlängern kann: Sobald ein stabiler Kontakt gewährleistet ist, erhöht eine übermäßige pneumatische Vorspannung hauptsächlich die Gleitreibung und Wärmeentwicklung – was den Polierverschleiß und die Kantenverrundung beschleunigt, ohne das Trennergebnis zu verbessern.
Praktische Erkenntnisse
- Ein stabiler, spielfreier Scherenschnitt hängt ab von konsistenter Seitenkraft, nicht von maximalem Luftdruck.
- Wenn Rundlauf, Zwischenringe, Lager und Luftzufuhr normal aussehen, überprüfen Sie den Messerhalter-Mechanismus (Federzustand, Verschmutzung der Führung, Zustellhub).
- Eine strukturierte Reihenfolge – Rundlauf → Zwischenringsatz → Lager → pneumatische Versorgung → Messerhalter-Mechanismus – reduziert unnötige Messerwechsel und Ausfallzeiten. Für einen messtechnisch fundierten Ansatz zur Diagnose des axialen und radialen Plan-/Rundlaufs (TIR) – einschließlich Driftprüfungen von kalt zu warm – siehe Axialer Planlauf, dynamischer Rundlauf (TIR) und Schnittkantenqualität.
- Wichtige Kalibrierungsschritte zur Standardisierung von SOPs: Zuerst Rundlauf/Steifigkeit prüfen, dann spielfreien Kontakt einstellen, Überdeckung einstellen, Mikrovorspannung einstellen und erst danach Scherwinkel und Bahnspannung durch Änderung einzelner Variablen anpassen.
- Parameterfenster für dünne Folien/Vliesstoffe: Folien stabilisieren sich oft bei ~0.020–0.030 in Überdeckung und ~0.25–0.5° Scherwinkel, während Vliesstoffe oft ~0.030–0.040 in Überdeckung und ~0.75–1.0° Scherwinkel benötigen – danach Feinabstimmung auf Ihre genaue Bahn und Geschwindigkeit.
- Nächste Schritte: Rundlauf prüfen, Einstellungen protokollieren, TCO überprüfen
Wenn Sie den messer- und klingenbezogenen Teil dieser SOP anlagenübergreifend standardisieren möchten, nutzen Sie diese interne Referenz für Ihr Team: Kreismesser und Klingen für Längsschneidanwendungen.
Fehlerbehebung bei der Systemeinstellung
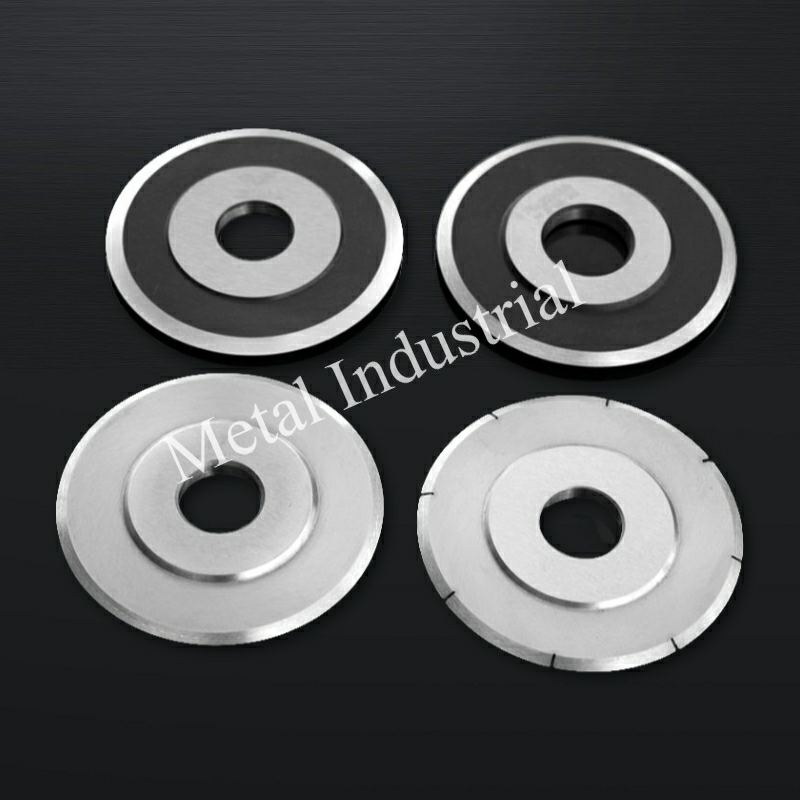
Kantenfehler und Korrekturmaßnahmen
Einseitiger Entscheidungsbaum (Symptom → Prüfungen → Maßnahmen)
Nutzen Sie dies für eine konsistente Fehlersuche und um das pauschale “Erhöhen aller Parameter” zu vermeiden.”
Ist der Fehler periodisch (Abstand entspricht dem Messerumfang oder der Wellenumdrehung)?
- Ja → Zuerst als mechanisches Problem behandeln:
- Axial-/Radiallauf prüfen → Sauberkeit/Steifigkeit des Zwischenringsatzes → Sitz auf der Messerwelle → Lagerspiel
- Nein → Weiter zu den Prüfungen des Prozessfensters.
Tritt der Fehler erst ab einer bestimmten Geschwindigkeitsschwelle auf?
- Ja → Verdacht auf Kontaktabhebung / Nachgiebigkeit des Halters / Vibrationsempfindlichkeit:
- Stabilität der Vorspannung unter dynamischer Last überprüfen
- Gleichmäßigkeit des Messerhalter-Mechanismus von Spur zu Spur prüfen
- Zustellhub und Seitenkraftverhalten erneut prüfen
Wählen Sie das dominante Symptom und passen Sie (nach den mechanischen Prüfungen) jeweils nur eine Variable an:
- Flusenbildung/Ausfransen → Überdeckung leicht erhöhen, Scherwinkel moderat erhöhen (innerhalb des Fensters), Stabilität der Bahnspannung prüfen
- Reißen/unvollständiger Schnitt → Überdeckung erhöhen, Kontaktabhebung prüfen, axialen Planlauf erneut prüfen
- Wellenbildung/Pflug-Effekt → Überdeckung verringern, Vorspannung verringern, prüfen, ob die Messer die Bahn nicht verdrängen
- Übermäßige Staub-/Wärmeentwicklung → Prüfen, ob der Scherwinkel nicht zu gering und die Überdeckung nicht zu hoch ist, Schärfe und Materialanhaftung prüfen
Nutzen Sie eine fehlerorientierte Anpassung anstelle eines pauschalen “Erhöhens aller Parameter”.”
- Flusenbildung / Ausfransen (häufig bei Vliesstoffen):
- Erhöhen Sie die Überdeckung leicht innerhalb Ihres Fensters.
- Erhöhen Sie den Scherwinkel moderat, wenn der Schnittpunkt keine saubere Trennlinie erzeugt.
- Überprüfen Sie die Stabilität der Bahnspannung am Schnittpunkt.
- Reißen / unvollständiger Schnitt:
- Prüfen Sie, ob die Überdeckung nicht zu gering ist.
- Prüfen Sie auf Kontaktabhebung (Vorspannung zu gering, Luftinstabilität).
- Überprüfen Sie den axialen Planlauf erneut; die Überdeckung schwankt möglicherweise.
- Wellige Schnittkante (“Pflug”-Effekt):
- Überdeckung verringern.
- Vorspannung verringern (falls übermäßig) und sicherstellen, dass die Messer die Bahn nicht in das Untermesser drücken.
- Übermäßige Staubentwicklung:
- Prüfen, ob der Anstellwinkel nicht negativ/zu niedrig ist (Reiben).
- Prüfen, ob die Überlappung nicht zu groß ist.
- Messerschärfe und Oberflächenzustand überprüfen.
Mechanische Fehler und Behebungen
Trennen Sie bei der Fehlersuche an Schnittkanten prozessbedingte Parameterprobleme von mechanischen Ursachen.
Wenn Sie eine kürzere Bezeichnung für die Auftragsliste benötigen, kennzeichnen Sie diesen Block als “Fehlersuche Schnittkanten: Zuerst mechanische Prüfung”.”
Mechanische Prüfungen, die sich schnell auszahlen:
- Plan- und Rundlauf überprüfen und mit den Werksvorgaben abgleichen.
- Distanzringpaket überprüfen: Zu viele dünne Distanzringe erhöhen den kumulierten Toleranzfehler.
- Messerbohrungen und Wellenpassung prüfen: Ein loser Sitz oder Beschädigungen führen zu periodischen Fehlern.
- Lager prüfen: Spiel oder unruhiger Lauf führen bei Betriebsgeschwindigkeit zu Vibrationen.
Wenn Sie eine externe Referenz für die Messpraxis benötigen, folgen Sie der gleichen Kernlogik, die in vielen Wartungshandbüchern für Längsteilanlagen verwendet wird: Blockieren Sie die angetriebene Welle, messen Sie den axialen TIR an der Messerfläche/-kante und den radialen TIR am Außendurchmesser (OD), und protokollieren Sie die Ergebnisse an einer konsistenten Stelle, damit die Trends im Zeitverlauf vergleichbar sind.
Druckluftsystem und Funktionsprüfungen
Auslöser für Stopp und Überprüfung (diese nicht einfach durch Nachjustieren übergehen)
Wenn Sie eines der folgenden Symptome feststellen, verändern Sie nicht weiter verschiedene Prozessparameter, sondern kehren Sie zuerst zur mechanischen Überprüfung zurück:
- Sie müssen die Vorspannung ständig erhöhen, nur um die Kantenqualität zu halten.
- Fehler treten periodisch auf, wobei der Abstand an den Messerumfang oder die Wellenumdrehung gekoppelt ist.
- Eine Spur verhält sich bei gleichem Rezept anders als die benachbarten Spuren.
- Die Kantenqualität ist bei niedriger Geschwindigkeit stabil, bricht aber ab einer bestimmten Schwellengeschwindigkeit ein.
Dies sind deutliche Anzeichen für Plan-/Rundlauffehler, Probleme mit dem Distanzringpaket, den Lagerzustand oder Unregelmäßigkeiten im Halterungsmechanismus (Federermüdung, Verschmutzung, Zustellhub).
Wenn Ihr federbelastetes System mit Pneumatik arbeitet, betrachten Sie die Luftqualität und -stabilität als Teil der Prozesskontrolle.
Checkliste für die Funktionsprüfung:
- Der Druckregler hält den Sollwert bei Durchfluss (kein Druckabfall bei dynamischer Belastung).
- Der Zustand von Filter/Trockner ist akzeptabel (Wasser-/Öleintrag erhöht die Schwankungen).
- Keine hörbaren Leckagen; Anschlüsse und Schläuche sind fest.
- Die Manometergenauigkeit wird turnusmäßig überprüft.
Abgeschlossen, wenn… Sie vom Anlauf bis zum thermischen Gleichgewichtszustand fahren können, ohne die Vorspannung ständig nachjustieren zu müssen.
Wenn die Einstellparameter nachweislich korrekt sind, aber weiterhin eine Spurdrift auftritt, hat sich die Fehlerursache wahrscheinlich auf Bahnspannung, Ausrichtung oder Luftdynamik verlagert. Für eine systemübergreifende Diagnose, die diese Prüfungen nacheinander durchführt, siehe Vermeidung von Wellenschnitten beim Folienschneiden: Eine System-Checkliste.
Wartung und Compliance

Tägliche bis vierteljährliche SOPs
Ein einfacher Turnus verhindert “rätselhafte Ausfälle”.”
Täglich:
- Messer/Halter reinigen und auf Klebstoffanhaftungen prüfen.
- Protokollieren: Überlappung, Anstellwinkel, Sollwert der Vorspannung, Geschwindigkeit und Kantenergebnis.
Wöchentlich:
- Stirnflächen der Distanzringe und Messerbohrungen auf Kerben und Reibkorrosion untersuchen.
- Funktion von Regler und Manometer überprüfen.
Monatlich:
- Messung des Wellenrundlaufs mit der Messuhr an einer konsistenten Messstelle.
- Lagerzustand bestätigen (Geräusch, Erwärmung, Spiel).
Vierteljährlich:
- Protokolle auswerten: Kantenfehler und Messerstandzeit mit den Einstellungen korrelieren.
- Grundeinstellungen für Ihre Top-3-Substrate neu validieren.
Sicherheits- und LOTO-Grundlagen
Längsteilanlagen speichern Energie (Rotationsenergie, pneumatischer Druck, Einzugstellen). Ihre SOP sollte an den OSHA-Anforderungen zur Kontrolle gefährlicher Energien und für Schutzeinrichtungen ausgerichtet sein.
Zwei maßgebliche Ausgangspunkte:
⚠️ Warnung: Zero-clearance setup requires controlled access near rotating elements. Treat stored energy and unexpected restart as first-order hazards, not paperwork.
Traceability and material compliance
If you’re trying to stabilize knife life across quarters (not just across shifts), traceability matters.
Practical expectations to build into procurement and QC:
- Lot/heat identification that ties finished knives back to the source material.
- Documented inspection practices (dimensions, hardness, runout checks) that are consistent between batches.
- Material and substance compliance evidence when required by your end market.
For compliance context:
- REACH overview and legal basis: ECHA’s “Understanding REACH” und EUR-Lex Regulation (EC) No 1907/2006 (REACH)
- RoHS overview and legal basis: European Commission RoHS Directive overview und EUR-Lex Directive 2011/65/EU (RoHS)
(For many converting operations, these frameworks show up as customer flow-down requirements and supplier declarations, even when the slitting line itself is not an electrical product.)
Fazit
Spring-loaded setup for zero-clearance shear slitting is a systems problem, not a single-parameter adjustment. The consistent finding from Maxtor Metal’s field engineering work across film and nonwoven converting lines is that edge quality problems almost always trace back to one of four root categories: runout exceeding plant targets, spacer stack compliance, holder mechanism condition (spring fatigue, guide contamination, engagement stroke), or air supply instability under dynamic load.
The practical sequence that works: verify mechanical condition first, establish zero-clearance contact, set overlap and micro-preload to the minimum effective level, then tune cant angle one variable at a time. Log every change. Lock the baseline when two operators can reproduce the same result on different shifts.
Knife and blade material selection sits downstream of this setup discipline—DLC-coated or high-speed steel blades cannot compensate for unstable contact or misaligned runout. When the mechanical system is right, blade life and edge consistency follow. For Maxtor Metal’s blade and coating options for shear slitting applications, see Kreismesser und Klingen für Längsschneidanwendungen.
FAQs:
F: Was ist ein federbelastetes Scherschnitt-Längsschneidesystem und wann wird es benötigt?
A: Ein federbelastetes System nutzt eine kontrollierte Kraft (Feder- oder Pneumatikkraft), um das Messerpaar während des Linienbetriebs in stabilem Kontakt zu halten. Es wird typischerweise benötigt, wenn sich die Kantenqualität mit der Geschwindigkeit, der Aufwärmphase oder den Spannungsschwankungen von Rolle zu Rolle verändert.
F: Wie stelle ich die Überlappung bei einem Rollenschneider mit Kreismesser-Scherschnitt für dünne Folien ein?
A: Beginnen Sie bei etwa 0,020–0,030 Zoll und erhöhen Sie den Wert nur so weit, bis die Trennung stabil ist. Wenn Sie zu tief gehen, sehen Sie häufig wellige Kanten (Scallop-Effekt), übermäßige Staubentwicklung und schnelleren Messerverschleiß.
F: Welchen Anstellwinkel (Cant Angle) sollte ich für den Scherschnitt von Kunststofffolien verwenden?
A: Ein üblicher Startbereich liegt bei ~0,25–0,5°. Ein zu geringer Winkel führt zu Reibung und erzeugt Hitze/Staub; ein zu großer Winkel führt zu schnellerem Verschleiß. Validieren Sie die Einstellung durch einen kurzen Testlauf bei Produktionsgeschwindigkeit.
F: Warum erhalte ich beim Längsschneiden von Vliesstoffen faserige Kanten?
A: Faserbildung (Fuzzing) ist oft ein Zeichen dafür, dass der Spaltpunkt (Nip) keine saubere Trennlinie bildet. Eine etwas größere Überlappung (oft ~0,030–0,040 Zoll) und ein größerer Anstellwinkelbereich (~0,75–1,0°) können helfen – vorausgesetzt, Rundlauffehler (Runout) und Bahnspannung sind bereits unter Kontrolle.
F: Welcher Rundlauffehler (Runout) ist beim Hochgeschwindigkeits-Scherschnitt akzeptabel?
A: Als praktische Richtlinie streben viele Systeme etwa 0,002 Zoll axialen TIR und 0,004 Zoll radialen TIR am Messer an. Wenn sich Defekte in einem periodischen Abstand wiederholen, der mit der Drehung übereinstimmt, überprüfen Sie den Rundlauffehler erneut, bevor Sie die Prozessparameter ändern.
F: Wie viel Luftdruck sollte ich bei einem pneumatischen, federbelasteten Messerhalter verwenden?
A: Verwenden Sie den minimalen Druck, der ein Abheben des Kontakts (Contact Unloading) bei Betriebsgeschwindigkeit verhindert. Ein übliches Versorgungsfenster liegt bei 20–60 psi, aber die effektive Kraft hängt vom Halterdesign und der Stabilität des Reglers ab – prüfen Sie dies daher anhand des Kantenergebnisses und des Verschleißbildes.
F: Was ist der schnellste Weg zur Behebung von Kantenfehlern beim Scherschnitt?
A: Gehen Sie wie bei einem Entscheidungsbaum vor: Überprüfen Sie zuerst Rundlauffehler und Steifigkeit, dann die Überlappung, danach den Anstellwinkel, gefolgt von der Vorspannung und schließlich die Bahnspannung und Randstreifenentsorgung. Das gleichzeitige Ändern mehrerer Variablen verdeckt meist die wahre Ursache.
Autor / Technische Überprüfung
Jerry Chu — Technical Support Specialist, After-sales Service, Maxtor Metal
- 10 years of hands-on technical support experience across industries including papermaking, plastics recycling/crushing, metal coil slitting, and woodworking
- Focus areas: resolving real production issues such as slit-edge burrs and excessive dust generation
- Field methods: dial-indicator runout measurement, holder mechanism checks, and SOP-style setup logging for repeatability
- Certifications: PMP, CMRP

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean