

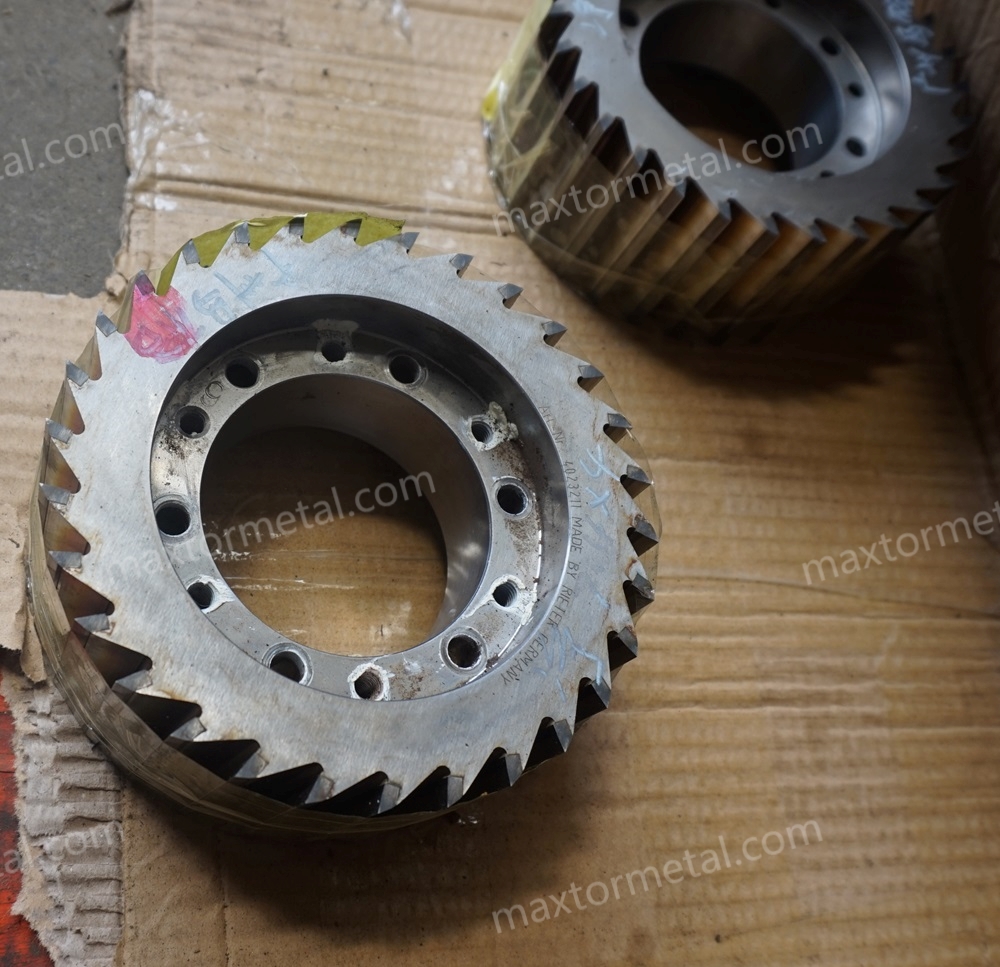
Die Wasserstrang-Granulierung ist ein Arbeitspferd im britischen Compounding und Recycling. Doch bei abrasiven, hochgefüllten und recycelten Rezepturen verschleißen monolithische Rotormesser schnell, Rüstzeiten ziehen sich in die Länge und die Granulatqualität schwankt – Feingut und Fadenbildung nehmen zu, und Bediener müssen ständig den Schneidspalt nachjustieren. Rotorschneidwerkzeuge mit eingesetzten Messern packen das Problem an der Wurzel, indem sie das Wenden oder Austauschen der Schneidkanten direkt in der Maschine (in situ) ermöglichen, anstatt den gesamten monolithischen Rotor auszubauen und nachzuschleifen.
Dieser Leitfaden richtet sich an Werke im Vereinigten Königreich, die Stranggranulatoren der Typen Maag/Automatik PRIMO/PRIMOplus und Scheer/SGS einsetzen. Er befasst sich mit den grundlegenden Problemen – schneller Verschleiß, lange Rüstzeiten, Feingut/Fadenbildung und Granulatschwankungen – und erklärt, wie Systeme mit eingesetzten/wendbaren Messern den Wartungsaufwand reduzieren, Rüstzeiten in kontrollierte, reproduzierbare Abläufe verkürzen und die Qualität bei fachgerechter Kühlung und Ausrichtung stabilisieren können.
Was zeigen die Daten? OEM-Unterlagen zu vergleichbaren Trockenschnitt-Stranggranulatoren dokumentieren erhebliche Reduzierungen der Demontage- und Rüstzeiten durch werkzeuglosen Zugang und modulare Schneidköpfe – beispielsweise berichtet die T200-Serie von MAAG, dass bestimmte Demontageschritte von etwa 30 Minuten auf rund 2 Minuten verkürzt wurden, wie auf der Website des Herstellers beschrieben Seite zur T200-Serie, und die PRIMO FC-Familie verweist auf einen Rotorwechsel in maximal 30 Minuten in einer Pressemitteilung des Herstellers zu Leistungsinnovationen. Diese Zahlen sind modellspezifisch und stellen keinen direkten Vergleich zwischen eingesetzten und monolithischen Messern dar. Daher betrachten wir in diesem Leitfaden Verbesserungsbereiche wie eine Reduzierung des Wartungsaufwands um 20–50%, Rüstzeiten von 15–45 Minuten und eine 2–5-fache Standzeit der Schneidkanten als technische Planungsrichtwerte mit expliziten Annahmen und Einschränkungen.
So nutzen Sie diesen Leitfaden: Befassen Sie sich zunächst mit der Mechanik (Unterschiede bei Systemen mit eingesetzten Messern), dann mit dem Instandhaltungskostenmodell (TCO), gefolgt von Best Practices für Betriebszeit und Qualität, einer Nachrüstungs-Checkliste zur Minimierung von Kompatibilitätsrisiken und schließlich einem Validierungsplan mit KPIs zum Nachweis der Vorteile auf Ihrer Anlage.
Wichtigste Erkenntnisse
- Rotorschneidwerkzeuge mit eingesetzten Messern für die Wasserstrang-Granulierung können den manuellen Wartungsaufwand und Ausfallzeiten reduzieren, da die Schneidkanten direkt in der Maschine gewendet werden können. Planen Sie eine Reduzierung der Wartungsstunden um 20–50% als konservativen technischen Richtwert ein, sofern keine betriebseigenen Daten etwas anderes belegen.
- Rüstzeiten für das Wenden oder den Austausch von Einsätzen sollten in einem Zeitfenster von 15–45 Minuten liegen, sofern der Arbeitsumfang definiert ist, das Werkzeug bereitsteht und sichere Arbeitsverfahren eingehalten werden. Analoge OEM-Angaben zu verwandten Modellen stützen dieses Prinzip, stellen jedoch keinen direkten Eins-zu-eins-Vergleich dar.
- Mit geeigneten Werkstoffen, Wärmebehandlung und einem kontrollierten Kantenradius können Wendeschneidplatten im abrasiven Betrieb eine 2–5-fache Standzeit der Schneidkanten erzielen. Verifizieren Sie dies durch einen Vorher-Nachher-Vergleichstest und dokumentierte Messzeiträume.
- Die Gesamtbetriebskosten (TCO) verschieben sich, da Arbeitskosten und Produktionsausfälle sinken, wenn die Rotoren in der Maschine verbleiben. Die Ausgaben für Ersatzteile verlagern sich vom Nachschleifen der Rotoren hin zu Wendeschneidplattensätzen – was pro Tonne oft kostenneutral oder sogar günstiger ist.
- Die Stabilität der Granulatqualität hängt ebenso sehr vom Schneidspalt, der Ausrichtung und der Kühlung ab wie von der Konstruktion des Schneidwerkzeugs. Nutzen Sie formelle Prüfungen für Schneidspalt, Rundlauf und Wuchtung und kontrollieren Sie den Feingutanteil nach ASTM-konformen Methoden.
So funktioniert es
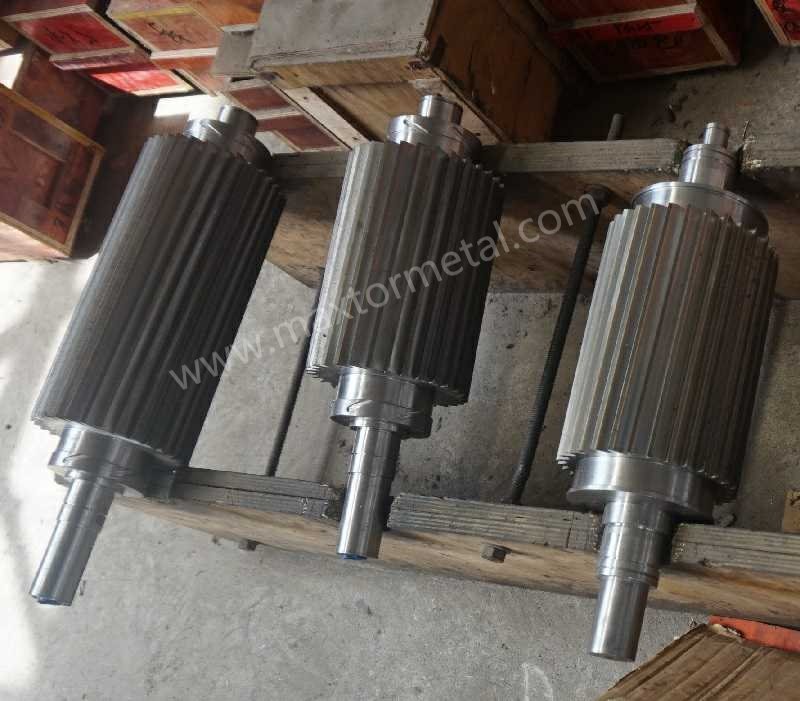
System mit eingesetzten Messern vs. monolithisches Messer
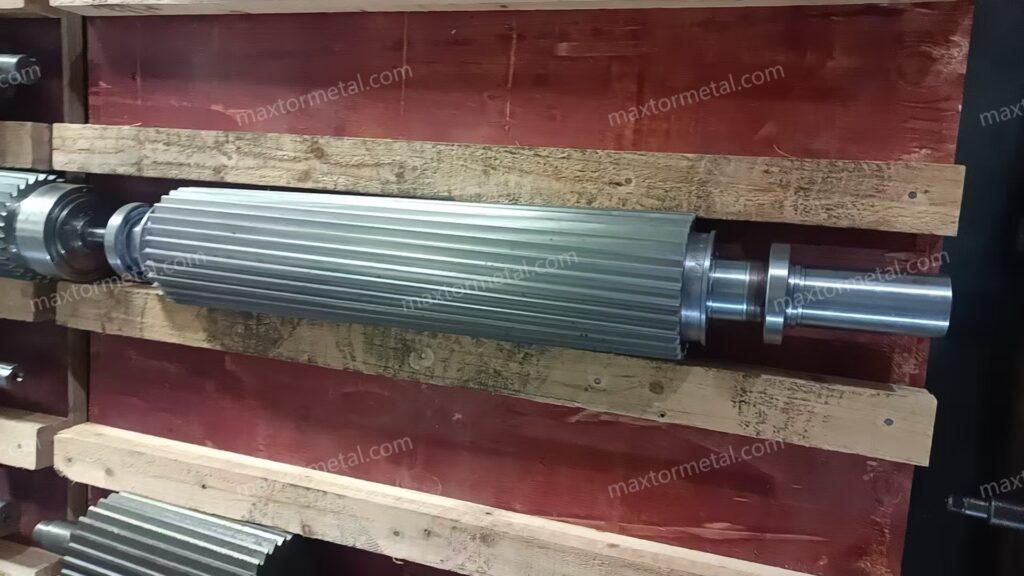
Bei Systemen mit eingesetzten oder wendbaren Messern werden kleine, gehärtete Schneideinsätze in präzise gefrästen Taschen auf dem Rotor montiert. Wenn eine Kante stumpf wird, wenden oder ersetzen Sie den Einsatz, anstatt den gesamten Rotor zum Nachschleifen auszubauen. Monolithische Rotormesser erfordern den Ausbau und das Nachschleifen des Rotors, um die Schneidkante wiederherzustellen.
| Aspekt | System mit eingesetzten/wendbaren Messern | Monolithisches Messer/monolithischer Rotor |
|---|---|---|
| Erneuerung der Schneidkante | Einsätze direkt in der Maschine wenden/austauschen | Rotor ausbauen, nachschleifen, wieder einbauen |
| Typischer Rüstumfang | Spannpratzen der Einsätze lösen, wenden, mit Drehmoment anziehen, Schneidspalt prüfen | Sperren (Lockout), demontieren, Rotor entnehmen, extern nachschleifen, wieder einbauen, neu ausrichten |
| Schleifzyklus | Oft vermieden oder aufgeschoben | Regelmäßig, mit fortlaufendem Materialabtrag |
| Eignung für abrasiven Betrieb | Vorteilhaft mit PM-Stählen/Beschichtungen und Micro-Hone | Anfällig für Ausbrüche und längere Ausfallzeiten durch Nachschleifen |
| Risikopunkte | Verschleiß der Plattensitze, Disziplin beim Anzugsdrehmoment | Beschädigung bei der Handhabung, Schwankungen beim Nachschleifen |
Die OEM-Dokumentation für PRIMO/PRIMOplus hebt die Zugänglichkeit und den schnellen Werkzeugwechsel hervor, und vergleichbare MAAG-Modelle belegen erhebliche Zeiteinsparungen bei der Demontage und den Baugruppen. Dies erklärt, warum Systeme mit eingesetzten Messern bei Einhaltung disziplinierter Standardarbeitsanweisungen (SOPs) den Wartungsaufwand oft halbieren.
Werkstoffe und Schneidengeometrie
Bei abrasiven, hochgefüllten und recycelten Compounds (Glasfaser, CaCO3, Verunreinigungen) resultiert die Langlebigkeit aus dem Zusammenspiel von Stahlsorte, Wärmebehandlung, Oberflächenbeschaffenheit und Schneidengeometrie:
- Werkzeug- oder pulvermetallurgische Stähle mit hoher Verschleißfestigkeit, angelassen auf geprüfte, für den Einsatzfall geeignete Rockwell-C-Werte, reduzieren Mikroausbrüche.
- Ein kontrollierter Mikro-Verrundungsradius (Micro-Hone) an der Schneidkante beugt Sprödbruch vor und sorgt dennoch für einen sauberen Schnitt.
- Beschichtungen wie TiN/TiCN oder eine Hartmetallbestückung können eingesetzt werden, sofern sie mit dem Plattenformat und der Gegenmesser-Paarung kompatibel sind.
Verifizieren Sie bei der Dokumentation von Spezifikationen und dem Wareneingang von Teilen die Härte nach einer anerkannten Methode wie der Rockwell-Prüfung nach ISO 6508-1 oder der entsprechenden ASTM E18 und bewahren Sie chargenbezogene Aufzeichnungen auf. Hintergrundinformationen zur Härteauswahl bei Industriemessern finden Sie in der erläuternden Übersicht im ISO-Eintragsseiten mit Verweis auf die Rockwell-Härteprüfung (ISO 6508-1) und einem praktischen Leitfaden zur Rockwell-Härte von Industriemessern.
Spalt- und Ausrichtungskontrolle
Ob Wendeschneidplatte oder nicht, die Schnittqualität hängt von der mechanischen Einstellung ab:
- Messen Sie den Abstand zwischen Messer und Gegenmesser an mehreren Winkelpositionen; protokollieren Sie Plan- und Rundlauf.
- After insert indexing or replacement, verify rotor balance and permissible run‑out before returning to service. Concepts and tolerances are covered in the ISO 21940 series on rotor balancing (titles and scope).
- Keep strand guides and feed rolls aligned to avoid lateral rub that generates fines and tails. Cooling sufficiency stiffens strands and widens the practical clearance window.
For practical inspection methods and tolerance reporting on industrial blades and assemblies, a helpful overview is available in this inspection and tolerances explainer.
Instandhaltungskostenmodell
Inserted blade rotary cutter for water‑strand pelletizing changes the TCO shape because you renew edges without rotor extraction. The model has four stacks: Parts, Labour, Lost Production, and Scrap.
Parts and regrind avoided
A solid rotor’s cost pattern is dominated by periodic regrinds and eventual replacement. Inserted systems shift spend to insert sets and pocket upkeep while often reducing or deferring regrind frequency. Two levers drive the economics: edge renewal without rotor extraction cuts handling hours and eliminates regrind transport/queue time; and insert geometry with harder steels maintains edge integrity longer in abrasive duty when paired with the right bed knife hardness.
Labour and downtime
Citable OEM signals on analogous dry‑cut strand pelletisers show how design for access collapses minutes. For example, MAAG’s T200 series reports a reduction from around 30 minutes to approximately 2 minutes for specific disassembly tasks through tool‑less mechanisms, and PRIMO FC reports rotor replacement in no more than 30 minutes. Applied to PRIMO/PRIMOplus and SGS with inserted systems, a conservative planning range for an index or insert swap is 15–45 minutes, assuming defined scope, competent crew, safe isolation, and no seized fasteners.
Quality and waste
Quality losses show up as scrap and rework costs. Measure fines and dust as mass percentage using a recognised method such as ASTM D7486, and track pellet size dispersion as coefficient of variation. Stabilised clearances and fresh edges reduce tails and fines, often improving downstream feeding stability.
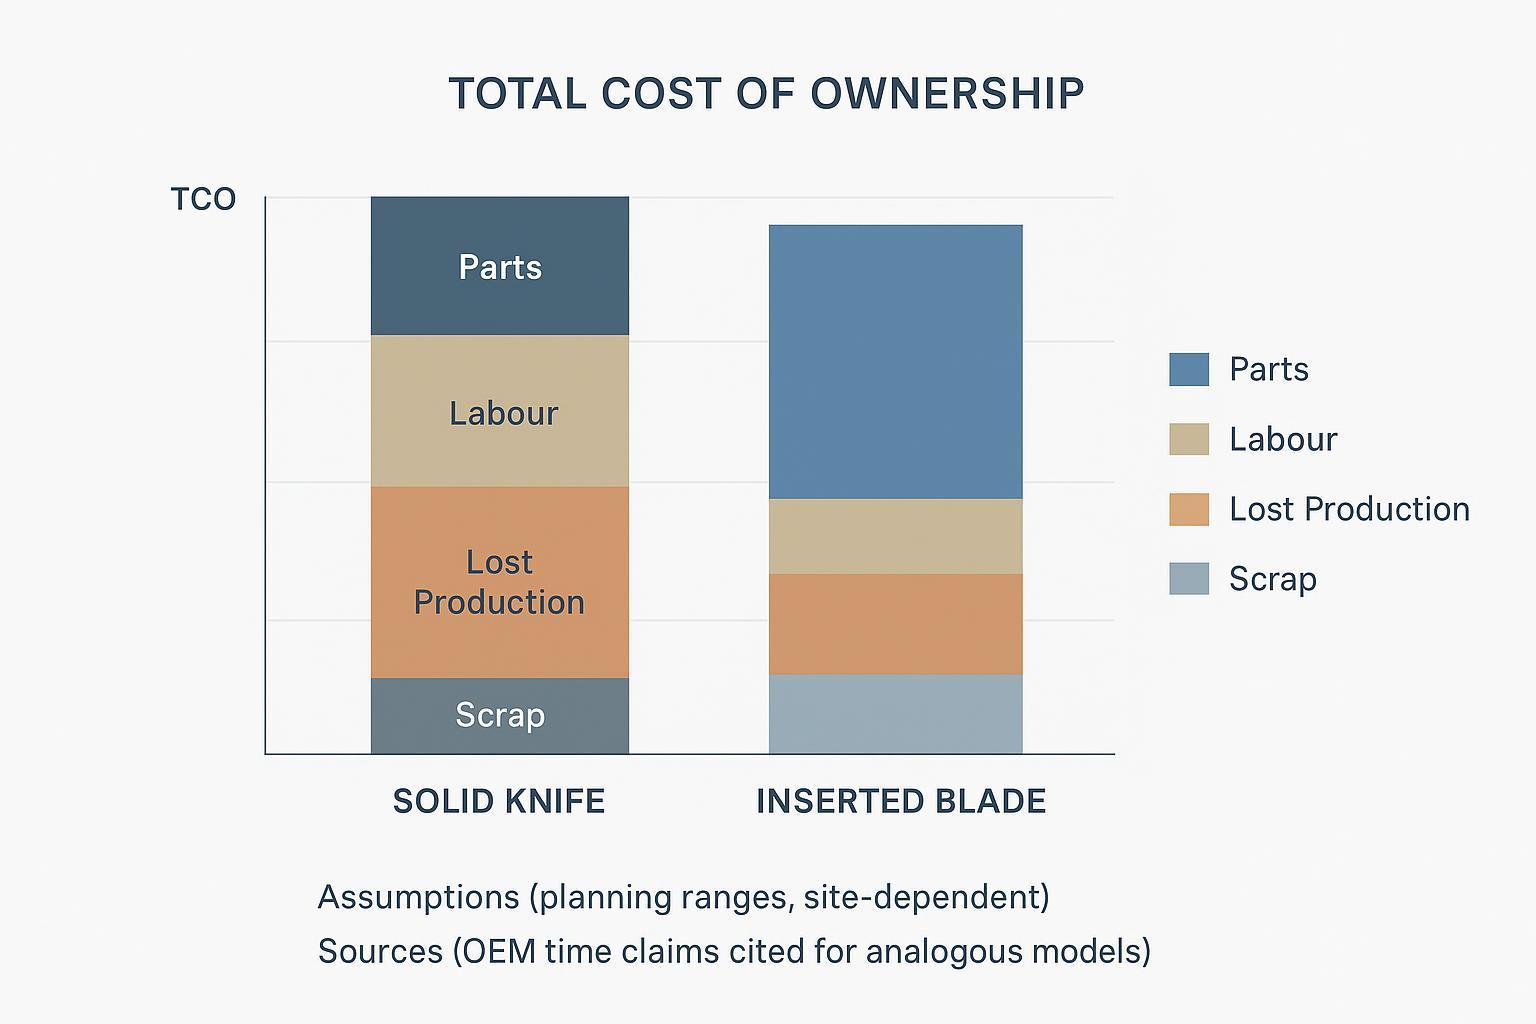
Assumptions note: The chart visualises planning ranges using typical UK labour rates, line‑specific lost‑production valuations, and conservative scrap penalties. Replace with your site data during validation.
Betriebszeit und Qualität
Changeover time benchmarks
Treat time bands as planning tools, not promises. For indexable systems on PRIMO/PRIMOplus and SGS‑style machines, 15–45 minutes typically covers isolation, indexing or insert swap, torque verification, gap checks, a short run‑in and QC sampling. This aligns directionally with OEM claims on analogous models where tool‑less access compresses sub‑tasks—see MAAG’s T200 series and PRIMO FC time notes for context from the manufacturer pages cited above.
Pellet uniformity, fines, tails
Define and hold a common yardstick. Fines and dust: weigh before/after sieving per ASTM D7486 and report as wt%. Pellet uniformity: capture sample images or caliper data to compute pellet dimension CV; track median and IQR rather than cherry‑picking best runs. Acceptance in abrasive duty: target a sustained reduction in fines percentage versus baseline and a tighter pellet size CV after retrofit and SOP stabilisation.
Cooling and strand condition
Cooling dictates strand stiffness and cut behaviour. Ensure bath length and temperature bring strands below softening before the cut. Practical guidance on estimating bath length and preventing streamers is outlined in Plastics Technology articles such as bath length estimation for strand pelletising und tips to prevent streamers. Keep trough speed, spray patterns and guide geometry consistent to prevent lateral vibration.
Nachrüstungs-Checkliste
Interface and balance
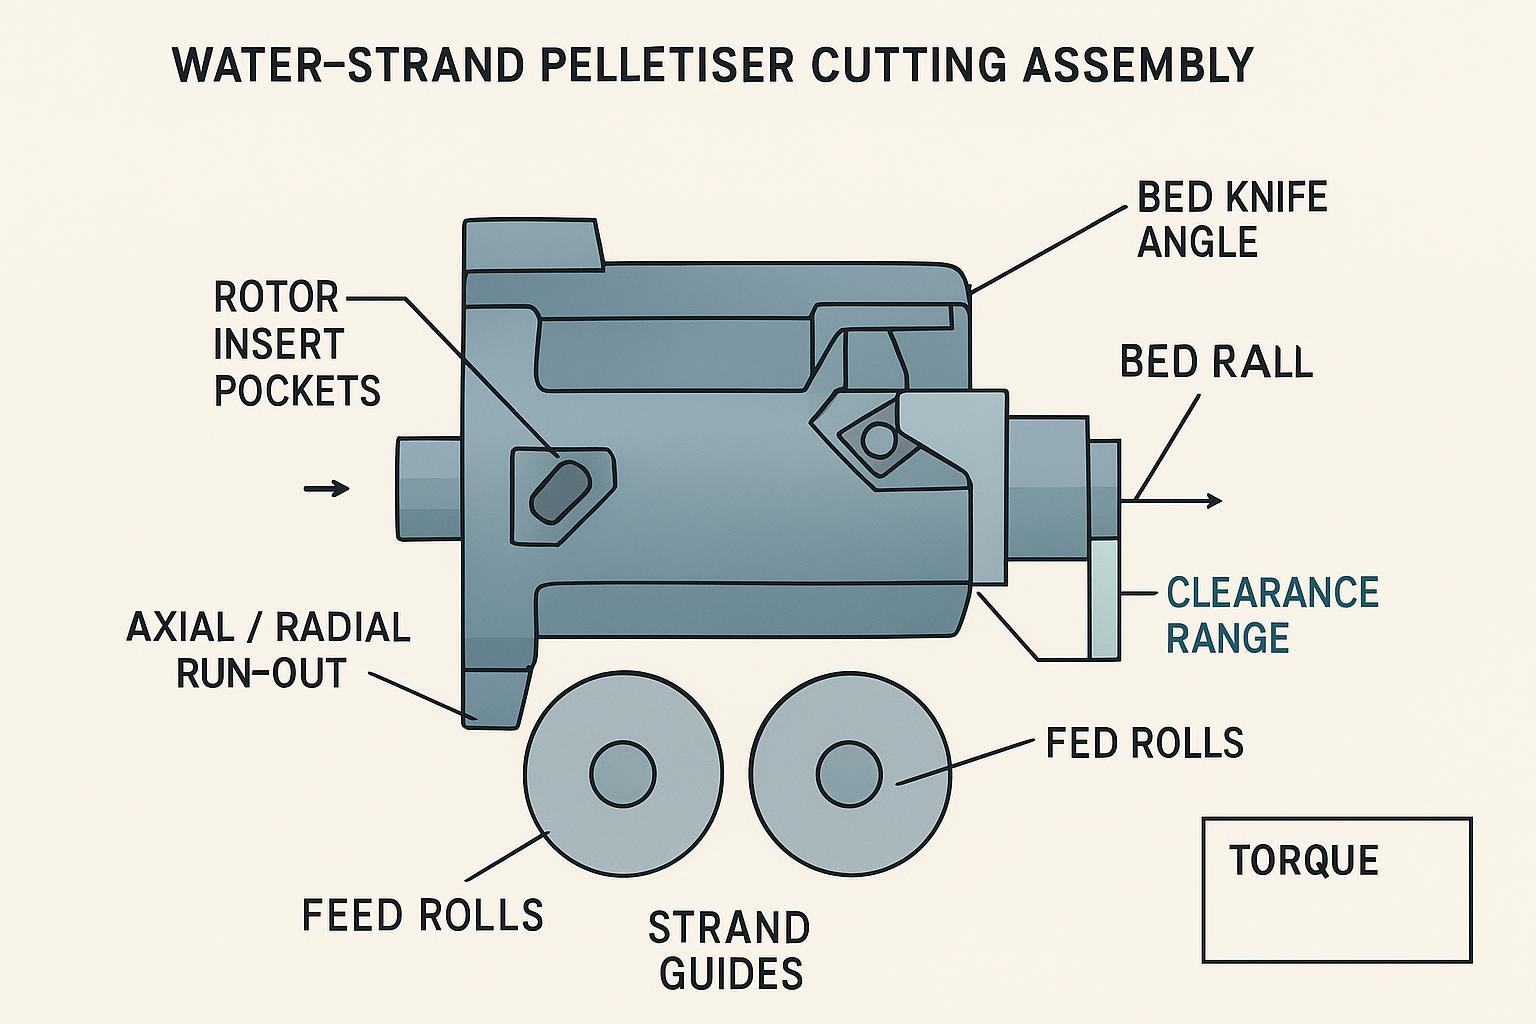
Before committing to an inserted blade rotary cutter for water‑strand pelletizing on PRIMO/PRIMOplus or SGS‑style lines, verify mounting interface dimensions (shaft, hub, key, axial locating features) and axial stack‑up; rotor envelope (diameter, width), insert pocket geometry and clamp style clearance to guards; and balance grade targets and verification method post‑assembly per ISO 21940 balancing concepts.
Clearance, torque, SOP
Standardise a short, unambiguous SOP. Lockout‑tagout the drive and isolate utilities, then verify zero energy. Index or replace inserts, clean contact faces, apply the specified torque sequence, and record torque values. Set cutter‑to‑bed clearance uniformly, confirm axial/radial run‑out, and perform a brief no‑load rotation check before product runs. Re‑check fastener torque after the first warm cycle, then move to planned intervals.
Documentation and QA
Suppliers should provide batch‑traceable documentation at delivery: material test certificates, heat‑treatment certificates, Rockwell hardness results to ISO 6508‑1 or ASTM E18, and dimensional tolerance reports from an approved inspection method. Serialise rotors and, where practical, insert sets, and maintain regrind/index logs linked to batch IDs.
A neutral example of how a manufacturer frames this is available from MAXTOR METAL, which provides batch‑linked QA artefacts and educational resources. For assembling your receiving checklist, see a practical inspection and tolerance explainer and, for hardness background, the Leitfaden zur Rockwell-Härte von Industriemessern. This is offered as context, not as a performance claim.
Erprobung und Validierung
KPIs and acceptance
Design a matched pre/post trial on the same product family and throughput. Define windows for maintenance hours per 1,000 tonnes (planned vs unplanned), changeover minutes per event and per 1,000 tonnes, fines percentage by mass and pellet size CV, scrap and restart losses (£/tonne), and any downstream feeder stability incidents. Use medians and IQR across multiple runs. If the inserted solution shows a statistically meaningful reduction in maintenance hours and fines with neutral or lower TCO, approve the change.
Starter spares and policies
For abrasive duty, hold at least one full set of inserts per active edge position plus a contingency reserve for two rapid swaps. Keep critical fasteners, clamps and a torque‑verified tool kit on the line. Define regrind policies for bed knives and any solid companions, and serialise components to track life by batch and station.
Risk controls and safety
Align with UK PUWER duties on work equipment: guard dangerous parts, isolate before maintenance, and ensure competence. See the regulator’s PUWER-Übersicht for scope and duties. Embed LOTO in every SOP, specify fastener property classes and torque targets, and verify balance/run‑out after any insert work before returning to production.
Fazit
Inserted/indexable cutters change the economics of water‑strand pelletising by removing rotor extractions from routine maintenance. With disciplined alignment and cooling practice, plants frequently see roughly half the maintenance effort, steadier pellet quality, and safer, shorter changeovers—outcomes you can verify through a simple, standards‑aligned trial.
Next steps: assemble a pilot plan on a single PRIMO/PRIMOplus or SGS line, define KPIs and data capture, run matched trials, and review supplier documentation against a receiving checklist covering MTCs, heat treatment, hardness and tolerances. For neutral QA artefacts and measurement explainers to shape your internal templates, the HSE PUWER guidance and the industrial blade Rockwell hardness guide are practical starting points.
Autor und Offenlegung
Autor: Tommy Tang, Senior Sales Engineer, Nanjing METAL Industrial.
Erfahrung: 12 years in industrial blades and pelletising-related cutting applications.
Zertifizierungen: CSE, CME, Six Sigma Green Belt, PMP.
Disclosure and update note: This guide is intended for engineering planning and SOP design. Always follow your pelletiser OEM manual, site risk assessments, and UK legal duties (e.g., PUWER) before changing tooling or procedures. Standards and linked sources are periodically reviewed and may change as new revisions are published.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean