

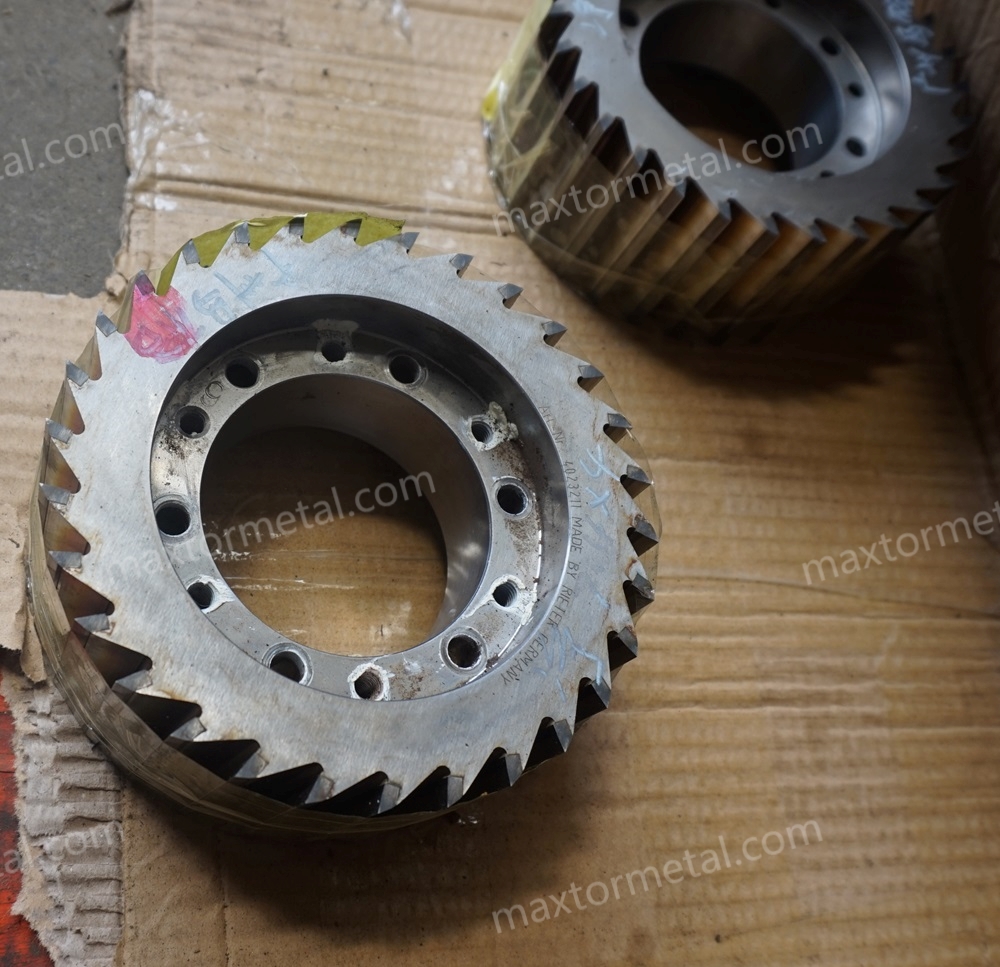
Водное стренговое гранулирование — это основной рабочий процесс при компаундировании и вторичной переработке в Великобритании. Однако при работе с абразивными, высоконаполненными и вторичными компаундами цельные ротационные ножи быстро изнашиваются, замена затягивается, а качество гранул снижается: увеличивается количество пыли и «хвостов», а операторам приходится постоянно регулировать зазоры. Конструкции ротационных фрез со сменными пластинами устраняют первопричину, позволяя поворачивать или заменять режущие кромки прямо на месте (in situ), без необходимости демонтажа и переточки монолитного ротора.
Это руководство ориентировано на британские предприятия, использующие стренговые грануляторы Maag/Automatik PRIMO/PRIMOplus и Scheer/SGS. В нем рассматриваются основные проблемы — быстрый износ, длительная замена, образование пыли/«хвостов» и нестабильность размеров гранул, а также объясняется, как системы со сменными/поворотными пластинами позволяют сократить трудозатраты на обслуживание, свести процесс замены к контролируемым, повторяемым операциям и стабилизировать качество при условии правильного охлаждения и выравнивания.
Что показывают данные? Материалы OEM-производителей по аналогичным стренговым грануляторам сухого реза подтверждают значительное сокращение времени на разборку и замену благодаря безинструментальному доступу и модульным головкам. Например, для серии T200 от MAAG сообщается, что время выполнения определенных этапов разборки сократилось примерно с 30 до 2 минут, как описано на странице серии T200, а для семейства PRIMO FC время замены ротора составляет не более 30 минут, согласно информационному бюллетеню производителя об инновациях в области производительности. Эти показатели зависят от конкретной модели и не являются прямым сравнением систем со сменными пластинами и цельных ножей. Поэтому в данном руководстве мы рассматриваем такие диапазоны улучшений, как сокращение времени обслуживания на 20–50%, время замены в пределах 15–45 минут и увеличение ресурса кромки в 2–5 раз, как расчетные инженерные диапазоны с определенными допущениями и ограничениями.
Как использовать это руководство: изучите механику (чем отличаются системы со сменными пластинами), затем модель стоимости владения (TCO), далее — методы обеспечения времени безотказной работы и качества, чек-лист по модернизации для снижения рисков несовместимости и, наконец, план валидации с KPI для подтверждения эффективности на вашей линии.
Основные выводы
- Ротационная фреза со сменными пластинами для водного стренгового гранулирования позволяет сократить трудоемкость обслуживания и время простоя за счет возможности поворота кромок на месте; в качестве консервативного инженерного диапазона планируйте сокращение времени обслуживания на 20–50%, если только данные вашего предприятия не доказывают обратное.
- Ожидайте, что время замены или поворота пластин уложится в диапазон 15–45 минут при условии четкого определения объема работ, готовности инструмента и соблюдения правил техники безопасности; аналогичные заявления OEM-производителей для смежных моделей подтверждают сам принцип работы, а не прямое соответствие один к одному.
- При правильном подборе материалов, термообработки и контролируемого радиуса кромки сменные пластины могут обеспечить увеличение ресурса стойкости кромки в 2–5 раз в условиях абразивного износа; подтвердите это путем проведения сравнительных испытаний «до/после» и документирования результатов измерений.
- Общая стоимость владения меняется, поскольку затраты на рабочую силу и потери от простоя производства снижаются, когда роторы остаются в машине; расходы на запчасти смещаются с переточки роторов на комплекты пластин — часто это нейтрально или даже выгодно в пересчете на тонну продукции.
- Стабильность качества гранул зависит от зазора/выравнивания и охлаждения не меньше, чем от конструкции фрезы; используйте регламентированные проверки зазора, биения и балансировки, а также контролируйте содержание пыли методами, соответствующими стандартам ASTM.
Как это работает
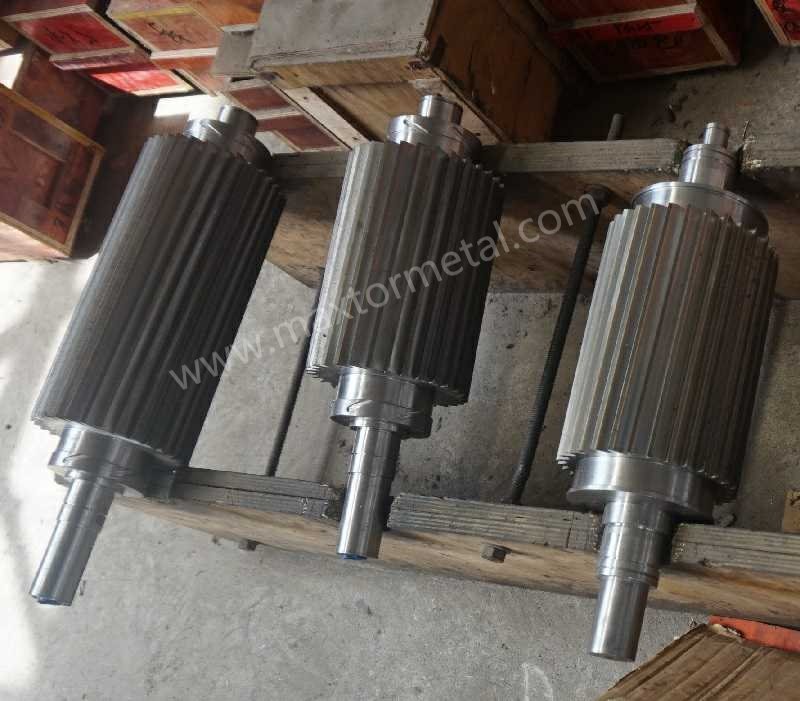
Система со сменными пластинами против цельного ножа
В системах со сменными или поворотными пластинами небольшие закаленные режущие пластины устанавливаются в прецизионно отфрезерованные пазы на роторе. При затуплении кромки вы поворачиваете или заменяете пластину вместо демонтажа всего ротора для переточки. Цельные ножи (монолитные роторы) требуют снятия ротора и его переточки для восстановления режущей способности.
| Аспект | Система со сменными/поворотными пластинами | Цельный нож / монолитный ротор |
|---|---|---|
| Восстановление режущей кромки | Поворот/замена пластин на месте (in situ) | Демонтаж ротора, переточка, повторная установка |
| Типичный объем работ при замене | Ослабление прижимов пластин, поворот, затяжка с заданным моментом, проверка зазора | Блокировка (Lockout), разборка, извлечение ротора, переточка вне линии, повторная установка, выравнивание |
| Цикл переточки | Часто исключается или откладывается | Регулярный, с постепенным уменьшением диаметра из-за съема металла |
| Пригодность для работы в условиях абразивного износа | Высокая при использовании PM-сталей, покрытий и микрохонингования | Склонность к выкрашиванию и длительные простои из-за переточки |
| Факторы риска | Износ пазов, несоблюдение момента затяжки прижимов | Повреждения при транспортировке, нестабильное качество переточки |
Техническая документация OEM для PRIMO/PRIMOplus подчеркивает удобство доступа и быструю замену инструмента, а аналогичные модели MAAG демонстрируют значительную экономию времени на разборку и обслуживание узлов. Это объясняет, почему системы со сменными пластинами часто позволяют вдвое сократить затраты на обслуживание при условии строгого соблюдения стандартных операционных процедур (SOP).
Материалы и геометрия кромки
При работе с абразивными, высоконаполненными и вторичными компаундами (стекловолокно, CaCO3, посторонние примеси) долговечность обеспечивается за счет совместного действия марки стали, термообработки, состояния поверхности и геометрии кромки:
- Инструментальные или порошковые стали с высокой износостойкостью, закаленные до подтвержденных значений твердости по Роквеллу (шкала C), соответствующих условиям эксплуатации, снижают риск микровыкрашивания.
- Контролируемый радиус микрохонингования режущей кромки предотвращает хрупкое разрушение, сохраняя при этом чистоту реза.
- Покрытия, такие как TiN/TiCN, или напайки из твердого сплава могут использоваться там, где они совместимы с форматом пластины и ответным контрножом.
При документировании технических характеристик и приемке деталей проверяйте твердость по утвержденному методу, такому как испытание по Роквеллу согласно ISO 6508‑1 или эквивалентному стандарту ASTM E18, и сохраняйте записи с привязкой к партии. Для получения дополнительной информации о выборе твердости промышленных ножей см. пояснительный обзор в справочных материалах ISO по испытаниям на твердость по Роквеллу (ISO 6508‑1) и в практическом руководстве по твердости промышленных ножей по Роквеллу.
Контроль зазора и соосности
Независимо от того, являются ли ножи поворотными или нет, качество реза зависит от механической настройки:
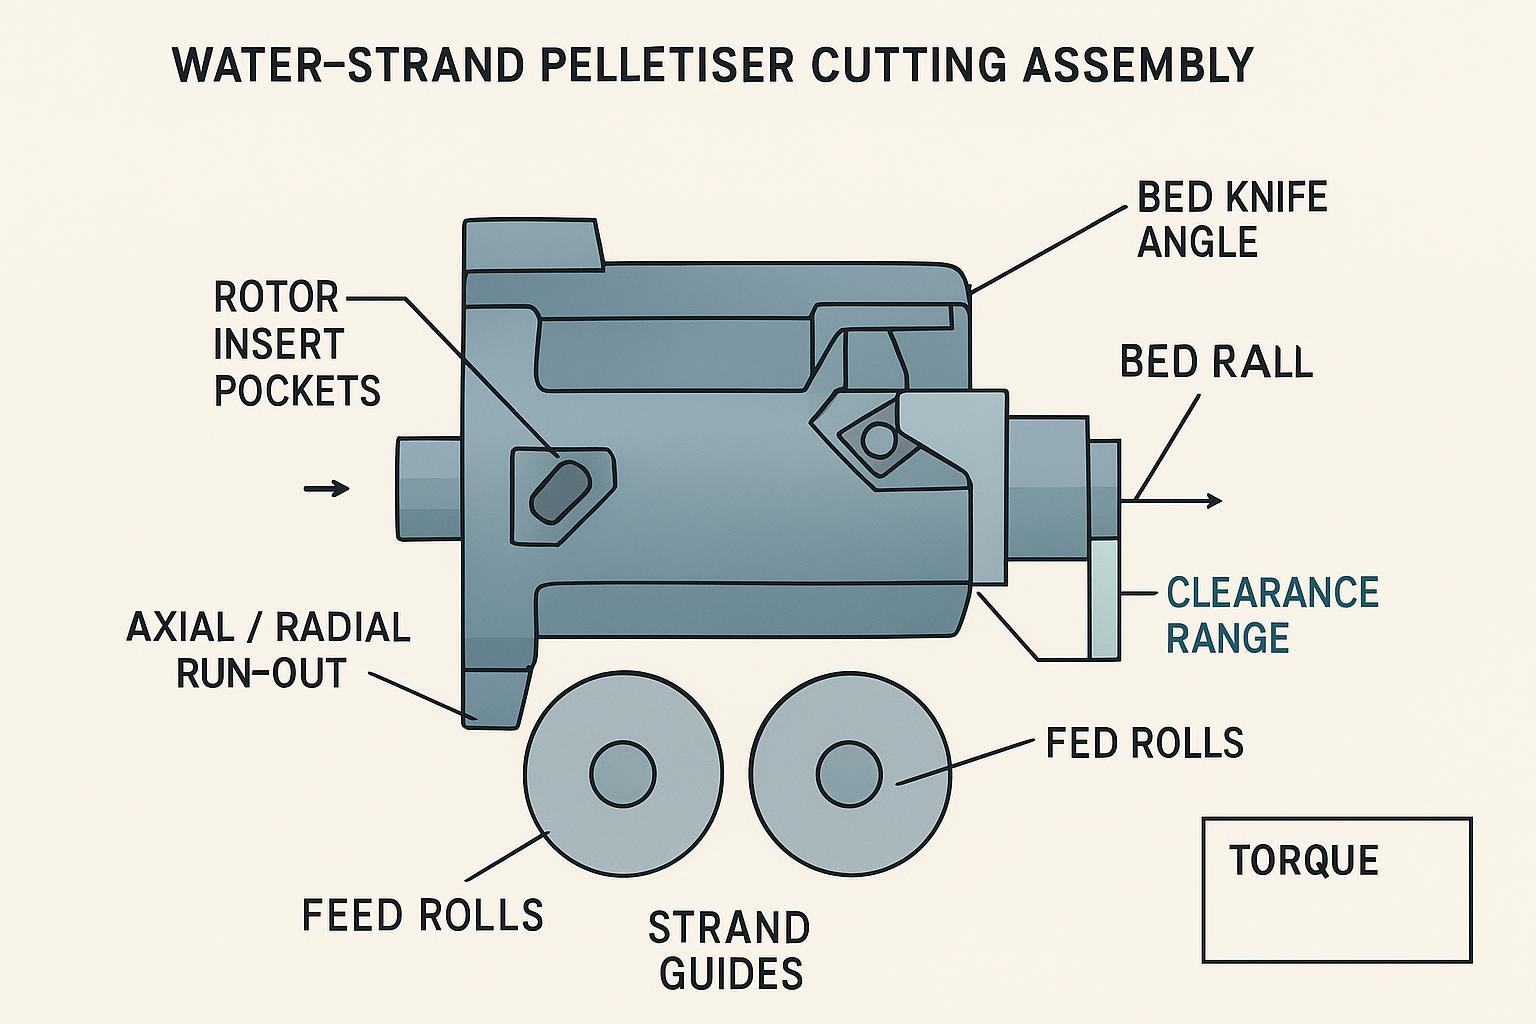
- Measure cutter‑to‑bed clearance at multiple angular positions; log axial and radial run‑out.
- After insert indexing or replacement, verify rotor balance and permissible run‑out before returning to service. Concepts and tolerances are covered in the ISO 21940 series on rotor balancing (titles and scope).
- Keep strand guides and feed rolls aligned to avoid lateral rub that generates fines and tails. Cooling sufficiency stiffens strands and widens the practical clearance window.
For practical inspection methods and tolerance reporting on industrial blades and assemblies, a helpful overview is available in this inspection and tolerances explainer.
Модель затрат на техническое обслуживание
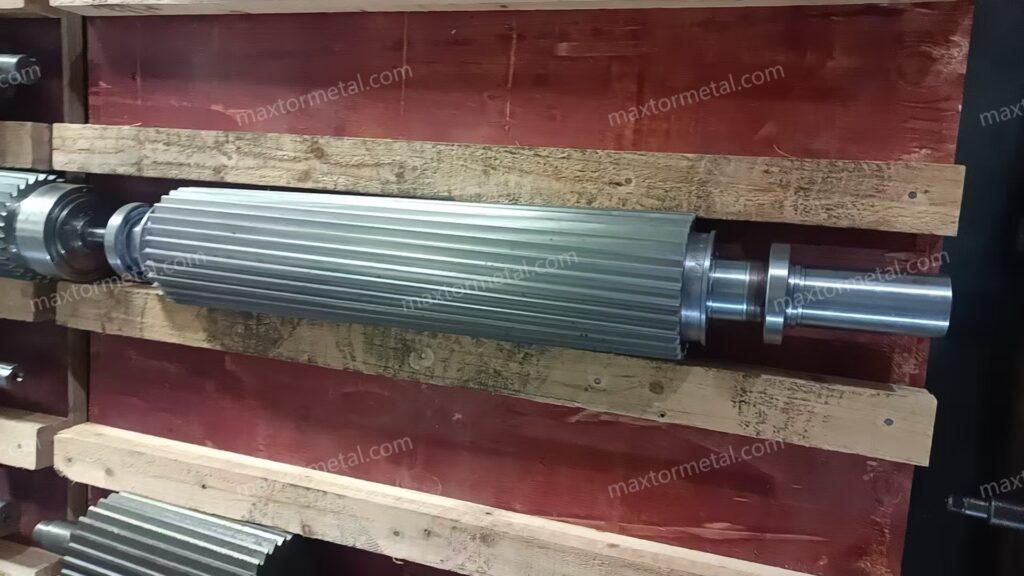
Inserted blade rotary cutter for water‑strand pelletizing changes the TCO shape because you renew edges without rotor extraction. The model has four stacks: Parts, Labour, Lost Production, and Scrap.
Parts and regrind avoided
A solid rotor’s cost pattern is dominated by periodic regrinds and eventual replacement. Inserted systems shift spend to insert sets and pocket upkeep while often reducing or deferring regrind frequency. Two levers drive the economics: edge renewal without rotor extraction cuts handling hours and eliminates regrind transport/queue time; and insert geometry with harder steels maintains edge integrity longer in abrasive duty when paired with the right bed knife hardness.
Labour and downtime
Citable OEM signals on analogous dry‑cut strand pelletisers show how design for access collapses minutes. For example, MAAG’s T200 series reports a reduction from around 30 minutes to approximately 2 minutes for specific disassembly tasks through tool‑less mechanisms, and PRIMO FC reports rotor replacement in no more than 30 minutes. Applied to PRIMO/PRIMOplus and SGS with inserted systems, a conservative planning range for an index or insert swap is 15–45 minutes, assuming defined scope, competent crew, safe isolation, and no seized fasteners.
Quality and waste
Quality losses show up as scrap and rework costs. Measure fines and dust as mass percentage using a recognised method such as ASTM D7486, and track pellet size dispersion as coefficient of variation. Stabilised clearances and fresh edges reduce tails and fines, often improving downstream feeding stability.
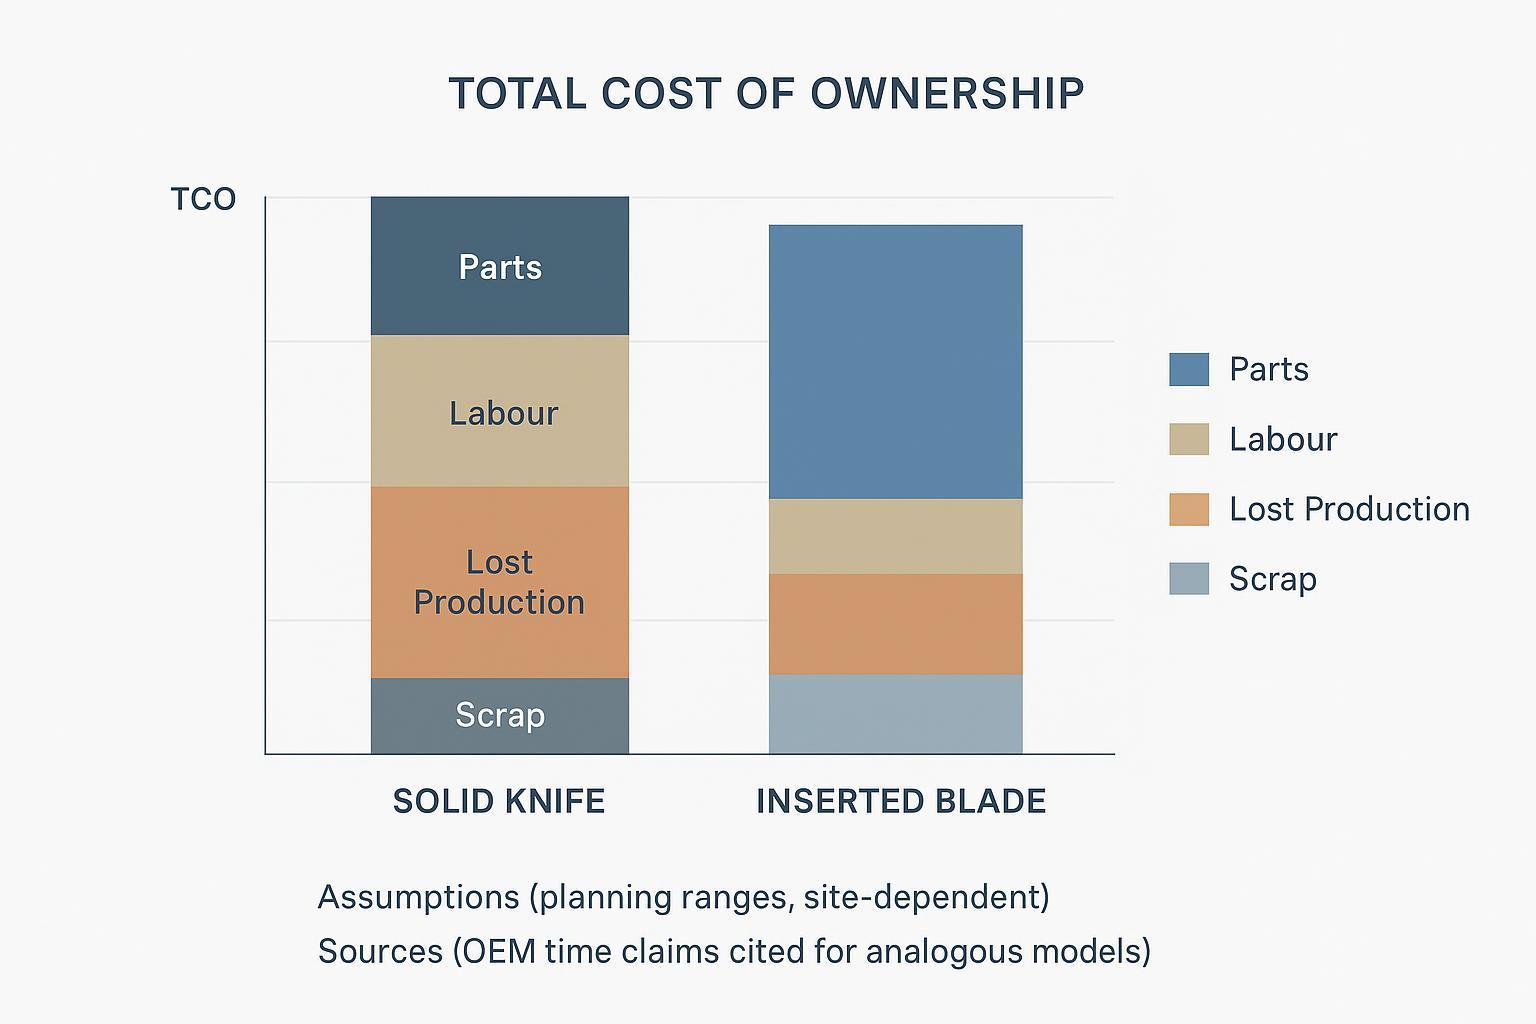
Assumptions note: The chart visualises planning ranges using typical UK labour rates, line‑specific lost‑production valuations, and conservative scrap penalties. Replace with your site data during validation.
Время безотказной работы и качество
Changeover time benchmarks
Treat time bands as planning tools, not promises. For indexable systems on PRIMO/PRIMOplus and SGS‑style machines, 15–45 minutes typically covers isolation, indexing or insert swap, torque verification, gap checks, a short run‑in and QC sampling. This aligns directionally with OEM claims on analogous models where tool‑less access compresses sub‑tasks—see MAAG’s T200 series and PRIMO FC time notes for context from the manufacturer pages cited above.
Pellet uniformity, fines, tails
Define and hold a common yardstick. Fines and dust: weigh before/after sieving per ASTM D7486 and report as wt%. Pellet uniformity: capture sample images or caliper data to compute pellet dimension CV; track median and IQR rather than cherry‑picking best runs. Acceptance in abrasive duty: target a sustained reduction in fines percentage versus baseline and a tighter pellet size CV after retrofit and SOP stabilisation.
Cooling and strand condition
Cooling dictates strand stiffness and cut behaviour. Ensure bath length and temperature bring strands below softening before the cut. Practical guidance on estimating bath length and preventing streamers is outlined in Plastics Technology articles such as bath length estimation for strand pelletising и tips to prevent streamers. Keep trough speed, spray patterns and guide geometry consistent to prevent lateral vibration.
Чек-лист по модернизации
Interface and balance
Before committing to an inserted blade rotary cutter for water‑strand pelletizing on PRIMO/PRIMOplus or SGS‑style lines, verify mounting interface dimensions (shaft, hub, key, axial locating features) and axial stack‑up; rotor envelope (diameter, width), insert pocket geometry and clamp style clearance to guards; and balance grade targets and verification method post‑assembly per ISO 21940 balancing concepts.
Clearance, torque, SOP
Standardise a short, unambiguous SOP. Lockout‑tagout the drive and isolate utilities, then verify zero energy. Index or replace inserts, clean contact faces, apply the specified torque sequence, and record torque values. Set cutter‑to‑bed clearance uniformly, confirm axial/radial run‑out, and perform a brief no‑load rotation check before product runs. Re‑check fastener torque after the first warm cycle, then move to planned intervals.
Documentation and QA
Suppliers should provide batch‑traceable documentation at delivery: material test certificates, heat‑treatment certificates, Rockwell hardness results to ISO 6508‑1 or ASTM E18, and dimensional tolerance reports from an approved inspection method. Serialise rotors and, where practical, insert sets, and maintain regrind/index logs linked to batch IDs.
A neutral example of how a manufacturer frames this is available from МАКСТОР МЕТАЛЛ, which provides batch‑linked QA artefacts and educational resources. For assembling your receiving checklist, see a practical inspection and tolerance explainer and, for hardness background, the руководстве по твердости промышленных ножей по Роквеллу. This is offered as context, not as a performance claim.
Испытания и валидация
KPIs and acceptance
Design a matched pre/post trial on the same product family and throughput. Define windows for maintenance hours per 1,000 tonnes (planned vs unplanned), changeover minutes per event and per 1,000 tonnes, fines percentage by mass and pellet size CV, scrap and restart losses (£/tonne), and any downstream feeder stability incidents. Use medians and IQR across multiple runs. If the inserted solution shows a statistically meaningful reduction in maintenance hours and fines with neutral or lower TCO, approve the change.
Starter spares and policies
For abrasive duty, hold at least one full set of inserts per active edge position plus a contingency reserve for two rapid swaps. Keep critical fasteners, clamps and a torque‑verified tool kit on the line. Define regrind policies for bed knives and any solid companions, and serialise components to track life by batch and station.
Risk controls and safety
Align with UK PUWER duties on work equipment: guard dangerous parts, isolate before maintenance, and ensure competence. See the regulator’s PUWER overview for scope and duties. Embed LOTO in every SOP, specify fastener property classes and torque targets, and verify balance/run‑out after any insert work before returning to production.
Заключение
Inserted/indexable cutters change the economics of water‑strand pelletising by removing rotor extractions from routine maintenance. With disciplined alignment and cooling practice, plants frequently see roughly half the maintenance effort, steadier pellet quality, and safer, shorter changeovers—outcomes you can verify through a simple, standards‑aligned trial.
Next steps: assemble a pilot plan on a single PRIMO/PRIMOplus or SGS line, define KPIs and data capture, run matched trials, and review supplier documentation against a receiving checklist covering MTCs, heat treatment, hardness and tolerances. For neutral QA artefacts and measurement explainers to shape your internal templates, the HSE PUWER guidance and the industrial blade Rockwell hardness guide are practical starting points.
Автор и раскрытие информации
Автор: Tommy Tang, Senior Sales Engineer, Nanjing METAL Industrial.
Опыт: 12 years in industrial blades and pelletising-related cutting applications.
Сертификаты: CSE, CME, Six Sigma Green Belt, PMP.
Disclosure and update note: This guide is intended for engineering planning and SOP design. Always follow your pelletiser OEM manual, site risk assessments, and UK legal duties (e.g., PUWER) before changing tooling or procedures. Standards and linked sources are periodically reviewed and may change as new revisions are published.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean