

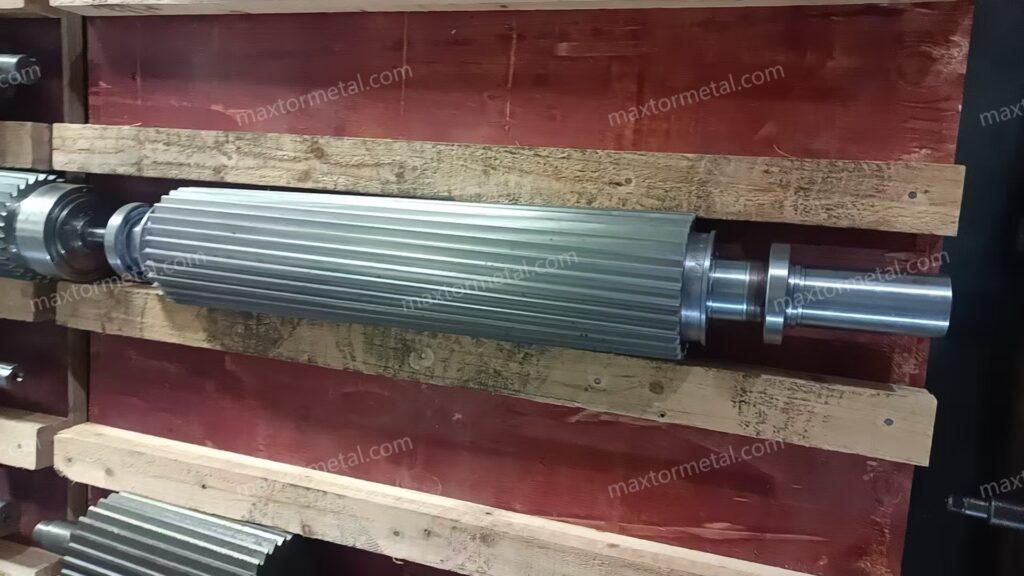
Das Spritzgießen erfordert Granulat, das sich sauber einziehen lässt, gleichmäßig aufschmilzt und Schuss für Schuss konstant dosiert werden kann. Das bedeutet eine enge Toleranz der Granulatlänge, minimale Feinanteile und Fadenbildung sowie eine geringe Variabilität des Granulatgewichts und der Rheologie. Stranggranulierlinien variieren, da mehrere Stationen – Schmelzezufuhr und Düse, Wasserbad, Entwässerung und der Granulator – jeweils ihre eigenen Toleranzen und Abweichungen einbringen. Die Stabilisierung der Granulatgleichmäßigkeit ist daher eine Systemaufgabe und keine Anpassung eines einzelnen Parameters.
In dieser Anleitung lernen Sie, wie Sie die wichtigsten Stellschrauben an einer Unterwasser-Stranggranulieranlage für PP/PE mit ca. 60% CaCO3 und höherem Recyclinganteil optimal einstellen. Mithilfe einfacher Gleichungen und schneller Überprüfungen bestimmen Sie die Länge, dimensionieren das Wasserbad, konditionieren die Stränge vor dem Schneiden und stellen den Messerspalt sowie den Anpressdruck ein, um saubere Schnittflächen mit weniger Feinanteilen und Fadenbildung zu erzielen.
Wichtigste Erkenntnisse
- Betrachten Sie die Granulatgleichmäßigkeit als eine Kette: stabile Schmelze und Düse → ausreichende Kühlung und Turbulenz → oberflächentrockene Stränge → synchronisierter Granulator mit scharfen, korrekt eingestellten Messern.
- Nutzen Sie L = V ÷ (S × N), um die gewünschte Granulatlänge zu bestimmen, und validieren Sie diese durch Online-Messungen; lösen Sie die Gleichung rückwärts auf, um die Granulatordrehzahl (RPM) aus der Liniengeschwindigkeit und der Messeranzahl zu ermitteln.
- Dimensionieren und optimieren Sie die Kühlstrecke anhand der Verweilzeit; passen Sie Badtemperatur, Turbulenz und Länge an, um vor dem Schneiden eine sichere Strangtemperatur zu erreichen.
- Verwenden Sie für abrasives PP/PE mit ~60% CaCO3 zähe, verschleißfeste Messerwerkstoffe und führen Sie eine disziplinierte Standardarbeitsanweisung (SOP) für das Nachschleifen ein, um die Schneidkanten scharf und parallel zu halten.
- Erfassen Sie Trends bei Feinanteilen, Fadenbildung, Granulatlängenbereich und dem Variationskoeffizienten (CV) des Gewichts von 100 Granulatkörnern; verknüpfen Sie Veränderungen mit spezifischen Anpassungen, um gezielte Optimierungen vorzunehmen.
Spezifikationsziele und KPIs
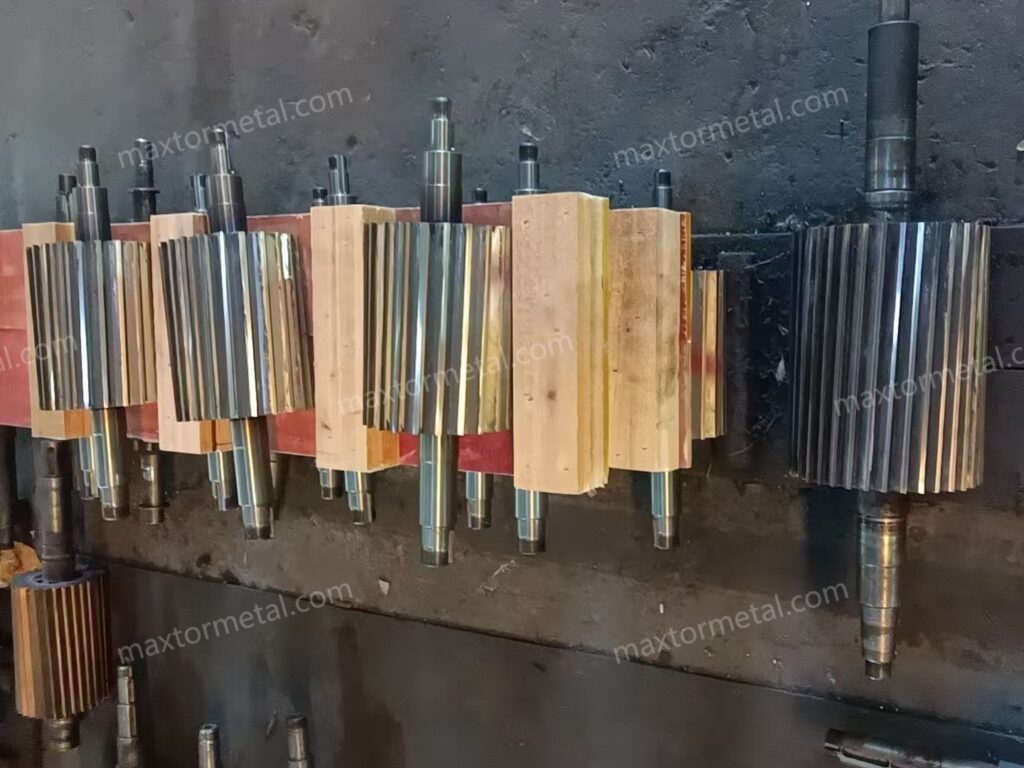
Maßtoleranzen und L:D-Verhältnis
Streben Sie ein enges Toleranzfenster für die Granulatlänge um Ihren Zielwert an (z. B. ±0,2 mm als Ausgangswert für die Produktion). Halten Sie das Verhältnis von Länge zu Durchmesser (L:D) nahe bei 1:1, um ein gleichmäßiges Aufschmelzen und den Schneckentransport beim Spritzgießen zu unterstützen. Probenahmeprotokoll:
- Erstmusterprüfung: Messen Sie 50 Granulatkörner über drei Stränge hinweg; dokumentieren Sie Mittelwert, Min-Max und Spannweite.
- Stabilisierung: Wiederholen Sie die Messung in der ersten Stunde nach Änderungen alle 15 Minuten.
- Routine: Stündliche Stichproben oder pro Charge, je nachdem, welche Vorgabe strenger ist.
Erklären Sie eventuelle Abweichungen, indem Sie die Synchronisation zwischen Liniengeschwindigkeit und Granulatordrehzahl (RPM), die Schwankung des Strangdurchmessers an der Düse oder die ausreichende Kühlung vor dem Schneiden überprüfen. Hintergrundinformationen zur Methode, die die Schmelze- und Zuführungsqualität mit dem fertigen Granulat verknüpfen, finden Sie in der Systembetrachtung von Plastics Technology zu vorgelagerten Einflüssen unter From Extruder to Pelletizer — Influences Quality: Systemische Einflüsse auf die Qualität.
Grenzwerte für Feinanteile und Fadenbildung
Setzen Sie sich als praktisches Anfangsziel einen Feinanteil von unter 1% Gewichtsanteil und eine Fadenbildung von unter 0,5% der Granulatkörner durch eine schnelle visuelle Zählung. Messen Sie den Feinanteil mit einer standardisierten Siebmethode und einer Probe von 100–200 g und dokumentieren Sie Ihren Siebsatz sowie die Maschenweiten, damit die Ergebnisse reproduzierbar sind (z. B. unter Verwendung von Prüfsieben nach ISO 3310 oder einer entsprechenden lokalen Norm). Fadenbildung ist meist auf stumpfe Messer, einen falschen Abstand zwischen Messer und Gegenmesser (Bettmesser) oder das Schneiden von noch zu warmen oder feuchten Strängen zurückzuführen. Plastics Technology beschreibt in seiner Übersicht zur Fehlerbehebung häufige Ursachen und Lösungsansätze: Sieben häufige Probleme beim Granulieren.
Gewichts-CV und Rheologie-Prüfungen
Wiegen Sie 100 Granulatkörner und berechnen Sie den Variationskoeffizienten (CV = Standardabweichung ÷ Mittelwert). Als Stabilitätsindikator ist ein CV im niedrigen einstelligen Bereich ein persönlicher Ausgangswert; legen Sie Ihre eigene Spezifikation nach Testläufen fest. Kombinieren Sie dies mit gelegentlichen Stichproben der Schmelze-Massefließrate (MFR) oder der Rheologie, um Veränderungen in der Schmelzehistorie zu erkennen, die die Strangstabilität beeinträchtigen könnten. Wenn Sie MFR-Werte intern oder für Kunden veröffentlichen, beziehen Sie sich auf eine etablierte Norm (z. B. ISO 1133 oder ein entsprechendes in Ihrem QS-Plan vereinbartes Verfahren). Dokumente von Rohstoffherstellern beschreiben Prüfverfahren (z. B. ISO 1133), auch wenn sie keine KPIs für die Granulatgleichmäßigkeit vorgeben; siehe beispielsweise den Kontext der Verarbeitungsdaten von Borealis: PP-Verarbeitungs- und Prüfreferenzen.
Schmelzezufuhr und Düsensteuerung
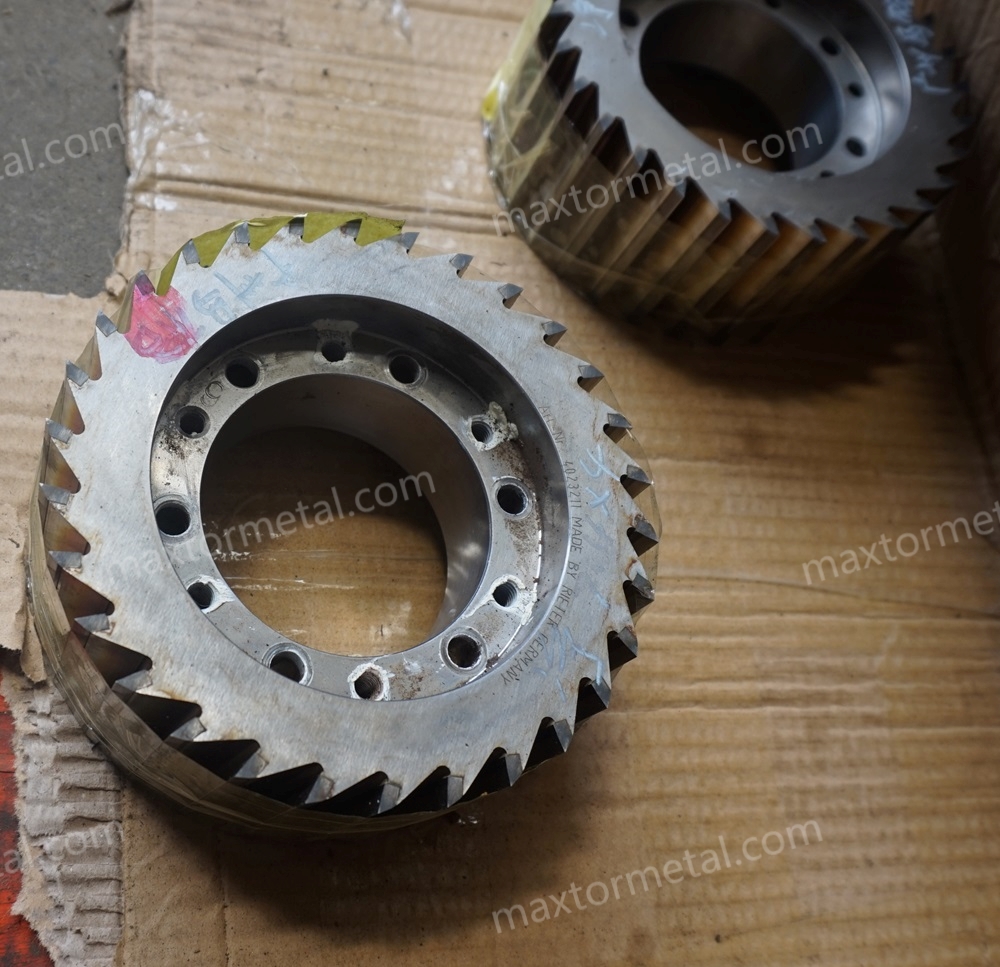
Förderung, Filtration, Düsengeometrie
Eine gleichmäßige Granulatgröße beginnt mit einer konstanten volumetrischen Förderung. Überprüfen Sie:
- Die Stabilität des Pumpen-/Extruderaustrags; erfassen Sie die Motorlast und den Schmelzedruck im Trend auf Gleichmäßigkeit.
- Saubere, geeignete Siebpakete; erhöhen Sie die Filtration, falls der Recyclinganteil Gele oder Fremdkörper einbringt.
- Eine Düsengeometrie, die gleichmäßige Strangdurchmesser liefert; vermeiden Sie gemischte Einsätze, die zu einem ungleichmäßigen Abzug führen.
Jede Schwankung an dieser Stelle zeigt sich später in Form von Granulat mit variabler Länge und ungleichmäßiger Schnittflächenqualität.
Gleichmäßigkeit der Düsenbeheizung und Integrität
Überprüfen Sie, ob die Düsenheizzonen den Sollwerten präzise folgen und ob die Düsenplatte plan und unbeschädigt ist. Hotspots, kalte Ecken oder eine verschlissene Düsenplatte führen zu Unterschieden im Strangdurchmesser und lokaler Erweichung, was Fadenbildung oder verschmierte Schnitte zur Folge hat. Wenn Sie eine anhaltende Welligkeit der Stränge oder Streifen im Durchmesser feststellen, sollten Sie der Reinigung, dem Planschleifen der Düse oder dem Austausch der Heizpatronen Priorität einräumen, bevor Sie nachgelagerte Fehler beheben.
Anpassungen für hochgefüllte/rezyklierte Materialien
Bei PP/PE mit ca. 60% CaCO3 und höherem Recyclinganteil ist mit höherem Verschleiß und gelegentlichen harten Verunreinigungen zu rechnen. Praktische Anpassungen umfassen:
- Feinere Filtration zum Schutz von Düse und Messern.
- Geringfügig niedrigere Schmelzetemperatur und gleichmäßigerer Abzug zur Reduzierung von Strangeinschnürungen.
- Häufige Sichtkontrollen auf Strangovalität; Anpassung der Düsenbolzen-Anzugsmomente und des Zonenabgleichs zur Homogenisierung des Flusses.
Für eine umfassende Systemperspektive darüber, wie sich vorgelagerte Entscheidungen auf die spätere Schnittqualität auswirken, siehe die obige Übersicht von Plastics Technology zu Systemische Einflüsse auf die Qualität.
Wassersystem und Kühlstrecke
Badtemperatur und Turbulenz
Wählen Sie einen konservativen Ausgangspunkt für die Wassertemperatur bei PP/PE – oft unter ca. 40 °C – und validieren Sie diesen durch Messung der Strangoberflächentemperatur und der Schnittqualität. Frühzeitige Turbulenz hilft, die Grenzschicht abzulösen und erhöht den Wärmeübergang. Wenn Pellets Verklebungen oder Schmierstellen aufweisen, erhöhen Sie die Verweilzeit, senken Sie die Badtemperatur oder erzeugen/verstärken Sie Turbulenzen. Praktische Erkenntnisse zur Kühlkapazität werden in den Empfehlungen von Plastics Technology zur Maximierung der Kühlung erörtert: Verbesserung der Kühlkapazität.
Kühlzeit und Badlänge
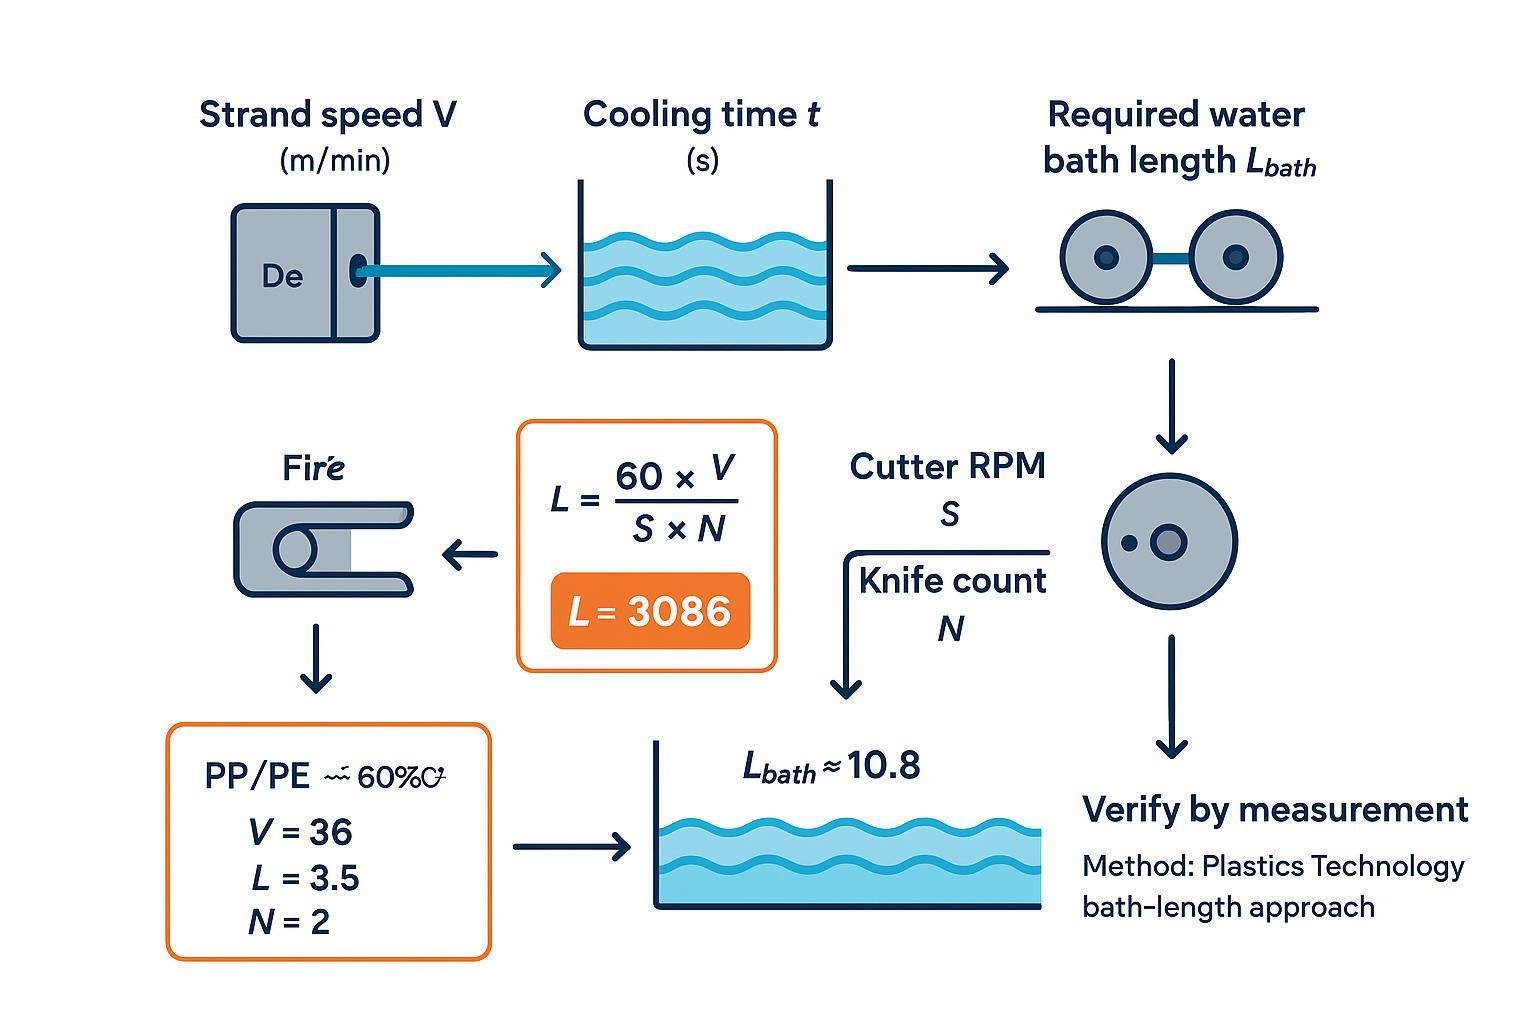
Nutzen Sie die Verweilzeit zur Dimensionierung und Abstimmung Ihres Bades. Die von Plastics Technology vorgestellte Abkürzung leitet die Kühlzeit aus Wärmeübertragungsdiagrammen ab; danach gilt:
- t = Kühlzeit (s)
- V = Stranggeschwindigkeit (m/min)
- Lbath = V × t ÷ 60 (m)
Verifizierungs-Checkliste (damit sich die Berechnung in realer Schnittqualität niederschlägt):
- Messen Sie die Strangoberflächentemperatur am Schneidwerkeinlauf und protokollieren Sie die Messstelle sowie das verwendete Instrument.
- Wenn Sie Schmierungen/Verschmelzungen feststellen, behandeln Sie dies zunächst als Fehler bei der Kühlungs-/Trocknungsprüfung (Temperatur + Oberflächenwasser) und passen Sie erst danach Badtemperatur/Turbulenz/wirksame Länge an.
- Wenn Sie die Badbedingungen ändern, überprüfen Sie die Granulatschnittflächen und das Auftreten von Fäden/Anhängseln innerhalb von 10–15 Minuten erneut.
Praxisbeispiel für unsere Stranggranulieranlage (PP/PE mit ~60% CaCO3):
- Angenommen V = 36 m/min (nach Stabilisierung des Einzugs)
- Aus der PT-Methode für einen repräsentativen PP-Fall ergibt sich t ≈ 18 s als Anfangsschätzung
- Lbad ≈ 36 × 18 ÷ 60 = 10.8 m
Online validieren: Wenn die Schnittflächen schmieren oder das Granulat verschmilzt, senken Sie entweder die Badtemperatur, erhöhen Sie die Turbulenz oder verlängern Sie den effektiven Weg (z. B. durch Umlenkung), um die Verweilzeit zu erhöhen. Die vollständige Methode zur Abschätzung der Kühlzeit und Badlänge ist im Leitfaden von Plastics Technology beschrieben: Bestimmung der Badlänge.
Entwässerung und Vortrocknung vor dem Schnitt
Unmittelbar vor dem Granulator sollten die Stränge oberflächentrocken sein und eine Temperatur aufweisen, die sicher unter dem Erweichungspunkt liegt. Zu den praktischen Werkzeugen gehören ein Luftmesser, ein Vakuumschlitz oder eine kompakte Absaughaube. Bei speziellen Rezepturen mit hohem Durchsatz oder empfindlichen Materialien kann ein kleiner Zentrifugal-Vortrockner vor dem Granulator helfen, was jedoch nach dem Schneiden üblicher ist. Es gibt keinen verbindlichen Feuchtigkeitswert, der erreicht werden muss; Ihr Abnahmekriterium ist visuell und haptisch: kein sichtbarer Film oder Tropfen, die Stränge rutschen nicht auf den Einzugswalzen und die Schnittflächen sehen sauber aus.
Granulator-Einstellung und Messermechanik
Granulatlänge vs. Liniengeschwindigkeit & Drehzahl
Die Granulatlänge entspricht der Strecke, die ein Strang zwischen aufeinanderfolgenden Schnitten zurücklegt. Wenn der Granulator mit S RPM und N Messern auf dem Rotor läuft, betragen die Schnitte pro Minute S × N. Bei einer Liniengeschwindigkeit V (m/min) ist die Granulatlänge L (mm) der Strangweg pro Schnitt:
- L (mm) = 60 × V ÷ (S × N)
Schnelle Einheitenprüfung, bevor Sie dem Wert vertrauen:
- Halten Sie V in m/min (nicht m/s) und S in RPM.
- Bestätigen Sie, dass N die Anzahl der aktiven Messer ist (nicht die der installierten Ersatzmesser).
- Messen Sie nach jeder Änderung von V, S, oder N die Granulatlänge neu (verlassen Sie sich nicht auf den Sollwert).
Zwei schnelle Rückwärtsrechnungen für PP/PE + ~60% CaCO3 bei einer Ziel-Länge L = 3.5 mm:
- Gegeben V = 36 m/min und N = 2 Messer:
- S ≈ 60 × 36 ÷ (3,5 × 2) ≈ 3086 U/min
- Wenn Sie bei gleicher Geschwindigkeit und Länge auf N = 3 Messer wechseln:
- S ≈ 60 × 36 ÷ (3,5 × 3) ≈ 2057 U/min
Verwenden Sie diese als Sollwerte, messen Sie dann 50 Granulatkörner und passen Sie S an, bis die mittlere Länge mit einer engen Toleranz im Zielbereich liegt. Für einen breiteren Systemkontext zur Auswahl und zum Betrieb von Granuliersystemen siehe diese Übersicht: Auswahl des richtigen Granuliersystems.
Messerspalt und Anpressdruck
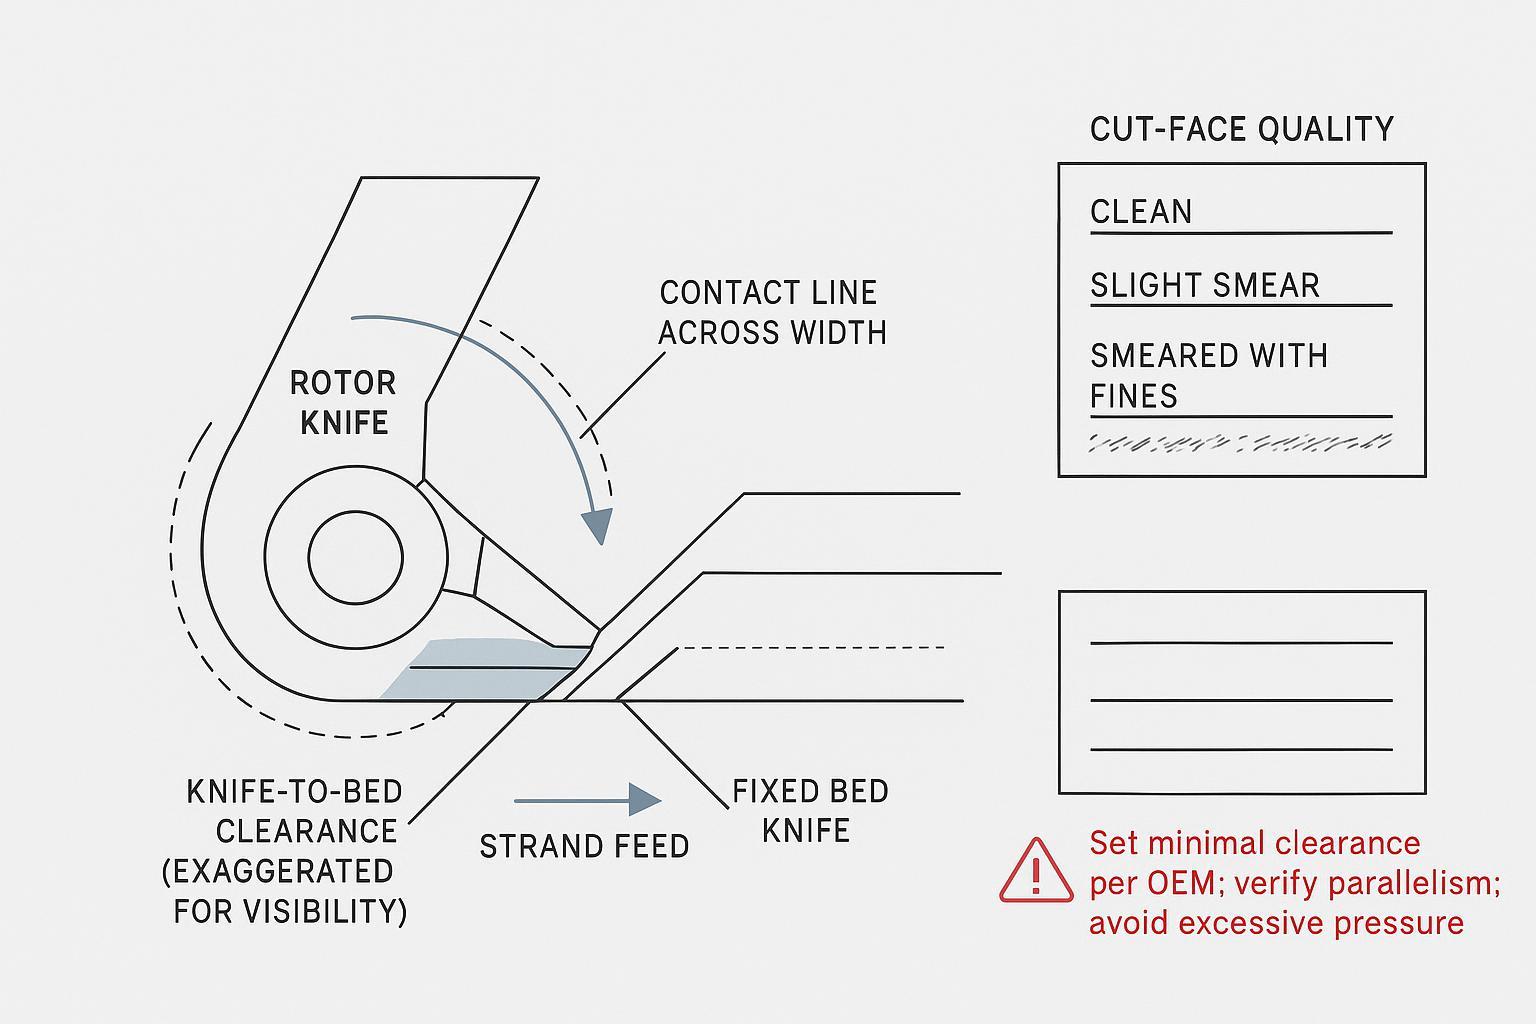
Stellen Sie das Verhältnis zwischen Rotor und Gegenmesser methodisch ein, da absolute Abstände und Kräfte modellabhängig sind. Eine praktische SOP:
- Montieren Sie scharfe Messer; reinigen und inspizieren Sie die Gegenmesserfläche.
- Nullen Sie die Einstellung mit den Feineinstellern Ihrer Maschine; überprüfen Sie die Parallelität über die gesamte Breite mit Messuhren oder Fühlerlehren.
- Nähern Sie sich dem minimalen Spiel gemäß den OEM-Richtlinien an. Wo zulässig, verwenden Sie eine kontrollierte “Tragbild”-Technik, um eine kontinuierliche, schwache Kontaktspur zu bestätigen, und fahren Sie dann leicht zurück. Wenn der OEM jeglichen Kontakt verbietet, verlassen Sie sich auf Messuhren und die Inspektion der Schnittflächen.
- Beginnen Sie mit leichtem Anpressdruck; führen Sie einen kurzen Schnitt durch und prüfen Sie das Granulat unter gutem Licht. Saubere, rechtwinklige Schnittflächen ohne Schmierungen oder Gratbildung zeigen an, dass Sie nahe am Optimum sind. Fäden oder Feingut erfordern ein Nachschärfen oder leichte Anpassungen von Spalt/Druck.
Wenn Sie eine konzeptionelle Auffrischung zu den Einstellmechanismen für Messer bei industriellen Stranggranulatoren benötigen, bestätigt die OEM-Literatur die Verfügbarkeit von Feineinstellern und Spalteinstellfunktionen: Siehe beispielsweise eine allgemeine Produktbeschreibung, die sich auf Einstellmechanismen bezieht: Spalteinstellmechanismen bei Stranggranulatoren.
Messermaterialien, Verschleiß, SOP zum Nachschleifen
Abrasive Füllstoffe wie CaCO3 beschleunigen den Verschleiß und können die Schneide schnell verrunden. Wählen Sie Werkstoffe und Wärmebehandlungen mit ausreichender Verschleißfestigkeit für Ihre Anforderungen und schützen Sie die Geometrie durch einen disziplinierten Nachschleifplan.
Werkstoffvergleich für PP/PE mit ~60% CaCO3 (Orientierungshilfe):
- D2/SKD11 Werkzeugstahl: typischerweise gehärtet im Bereich von Ende 50 bis Anfang 60 HRC; gutes Verhältnis von Kosten zu Verschleißfestigkeit; zäh genug für gelegentliche Verunreinigungen.
- M2 Schnellarbeitsstahl: härter (Anfang bis Mitte 60 HRC) mit besserer Warmhärte der Schneide; kann bei Stoßbelastung anfälliger für Ausbrüche sein.
- Hartmetall oder hartmetallbestückt: höchste Abriebfestigkeit (effektiv >65 HRC Äquivalent); spröder; am besten geeignet, wenn das Risiko von Verunreinigungen gering und die Anforderungen an die Betriebszeit hoch sind.
Hintergrundinformationen zu Werkstoffen und der Auswahllogik finden Sie in dieser Branchenübersicht: Leitfaden für Granuliermesser und Werkstoffe. Für ein neutrales Lieferantenbeispiel mit Dokumentationsunterstützung zu Werkstoffen, Härte und Toleranzen können Sie die Ressourcen von MAXTOR METAL einsehen, wie z. B. die Produktseite für Kunststoff-Granuliermesser und deren Toleranzleitfaden für Industrieklingen. Wenn Sie sich eingehender mit den Vor- und Nachteilen von Werkstoffen befassen möchten, finden Sie hier eine interne Erklärung zur Messerauswahl: Leitfaden zur Auswahl von Granuliermessern.
SOP zum Nachschleifen (Übersicht)
- Inspektion beim Ausbau: Notieren Sie Schneidenradius, Ausbrüche, Grate; protokollieren Sie Rundlauf und Planheit, falls vom OEM vorgeschrieben.
- Nachschleifen zur Wiederherstellung der Schneidengeometrie innerhalb des maximalen Materialabtrags des OEM; Flächen plan und parallel halten; sorgfältig entgraten.
- Prüfungen nach dem Schleifen: Schneidenqualität, Planheit und etwaige Rundlauftoleranzen überprüfen; Ergebnisse dokumentieren, falls erforderlich mit Härte-Stichproben.
- Logging: track grind count per knife, installed date/time, and any adjustments needed to hit target pellet length and face quality after installation.
Documentation support—material certificates, hardness ranges, and tolerance reports—simplifies audits and reduces ambiguity at setup. Suppliers such as MAXTOR METAL provide OEM/ODM‑fit knives with traceable material and inspection data; use such packs to align maintenance and QA without guesswork.
Qualitätssicherung, Validierung, Fehlerbehebung
Record template (copy/paste)
- Job ID / Line / Pelletiser model:
- Material / recipe notes (e.g., PP/PE + CaCO3 level, recycled content):
- Date / shift / operator initials:
Pellet length and synchronisation
- Line speed V (m/min):
- Cutter RPM S (RPM):
- Knife count N (active knives):
- Target pellet length L (mm):
- Measured pellet length (n=50): mean / min–max / range:
- Notes after adjustment (what changed, when, and why):
Fines and tails
- Fines sample mass (g):
- Sieve set / mesh sizes (ISO 3310 or equivalent):
- Sieve method (time, vibration setting, pre-cleaning notes):
- Fines mass (g) and fines % by weight:
- Tails visual check: sample size (n=200) / tails count / remarks:
Cooling and pre-cut conditioning
- Bath water temperature (°C):
- Effective bath length (m) / path (straight or double-back):
- Turbulence/agitation settings (what’s on, where):
- Dewatering method (air knife / vacuum slot / hood) and settings:
- Strand temperature at cutter entry: value / instrument / measurement point:
- Cut-face observation (crisp / smear / feathering) and action taken:
Knife condition and verification
- Knife material and batch/certificate reference (if available):
- Knife condition (new / reground) and grind count (if tracked):
- Clearance/parallelism verification tool (dial indicator / feeler gauge) and check points (left/centre/right):
- OEM setting method used (note any ‘witness mark’ policy allowed or forbidden):
Sampling and quick checks
- Pellet length: 50‑piece sample; report mean and range; adjust cutter RPM to centre the mean.
- Fines: sieve a 100–200 g sample; aim for low single‑digit percentages; if high, eliminate tails first, then address cooling and knife condition.
- Tails: visual tally on 200 pellets; if rising, inspect knife sharpness/clearance and strand conditioning.
- Weight CV: 100 pellets; compute CV; if drifting, verify die and puller stability.
- Rheology: occasional MFR checks to catch melt‑history shifts.
Link KPIs to moulding defects
- Tails: cause gate hang‑up, stringing, flow marks; reduce with sharp knives, correct clearance/pressure, and cooler, surface‑dry strands.
- Fines/dust: clog screw screens and nozzles; often secondary to tails; fix root cause and improve cooling/turbulence.
- Wide length spread: leads to variable shot packing; stabilise by synchronising V and S, locking strand diameter, and confirming bath residence time.
Fix tails, fusion, and dust
Prioritised corrective actions (work top‑down):
- Safety and confirmation: stop or slow to a safe speed; verify strand temperature and dryness; inspect knives.
- Knives and clearance: replace or regrind dull knives; re‑set minimal clearance with parallelism; adjust contact pressure incrementally.
- Cooling path: lower bath temperature, boost turbulence, or extend residence time; ensure early agitation.
- Synchronisation: re‑calculate RPM from L = 60 × V ÷ (S × N) and re‑centre the mean pellet length by measurement.
- Die and delivery: clean die face, confirm zone balance, check screen pack and melt stability.
For a wide‑angle troubleshooting view, Plastics Technology compiles common faults and remedies in its guidance on pelletising problems: troubleshooting overview.
Start with the stations that move the needle fastest: sharp knives set to minimal, parallel clearance; a cooling path that truly reaches safe strand temperature; and a synchronised cutter whose RPM matches your line speed and knife count. Verify each adjustment with short, disciplined checks—pellet length range, fines and tails, 100‑pellet weight CV—and keep notes so you can repeat success. For high‑fill and recycled PP/PE, lean towards tougher knife materials, plan more frequent edge inspections, and be ready to extend residence time or reduce bath temperature to protect cut quality. Then close the loop: measure, adjust one lever at a time, and confirm the result before you ramp. That’s how you lock uniform pellets that make injection moulding run smoothly.
Autor und Offenlegung
Autor: Tommy Tang — Senior Sales Engineer, Nanjing METAL Industrial
Erfahrung: 12 years supporting industrial cutting applications (including pelletising and precision-ground blades)
Zertifizierungen: CSE, CME, Six Sigma Green Belt, PMP
Hinweis: Supplier and product references (including MAXTOR METAL) are provided as practical examples of documentation and material options. Always validate knife setting procedures and acceptance criteria against your pelletiser OEM manual and your site QA plan.
Letzte Aktualisierung: 2026-03-24
Change log: Added author credentials, disclosure, and standards/method anchors for measurement repeatability.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean