

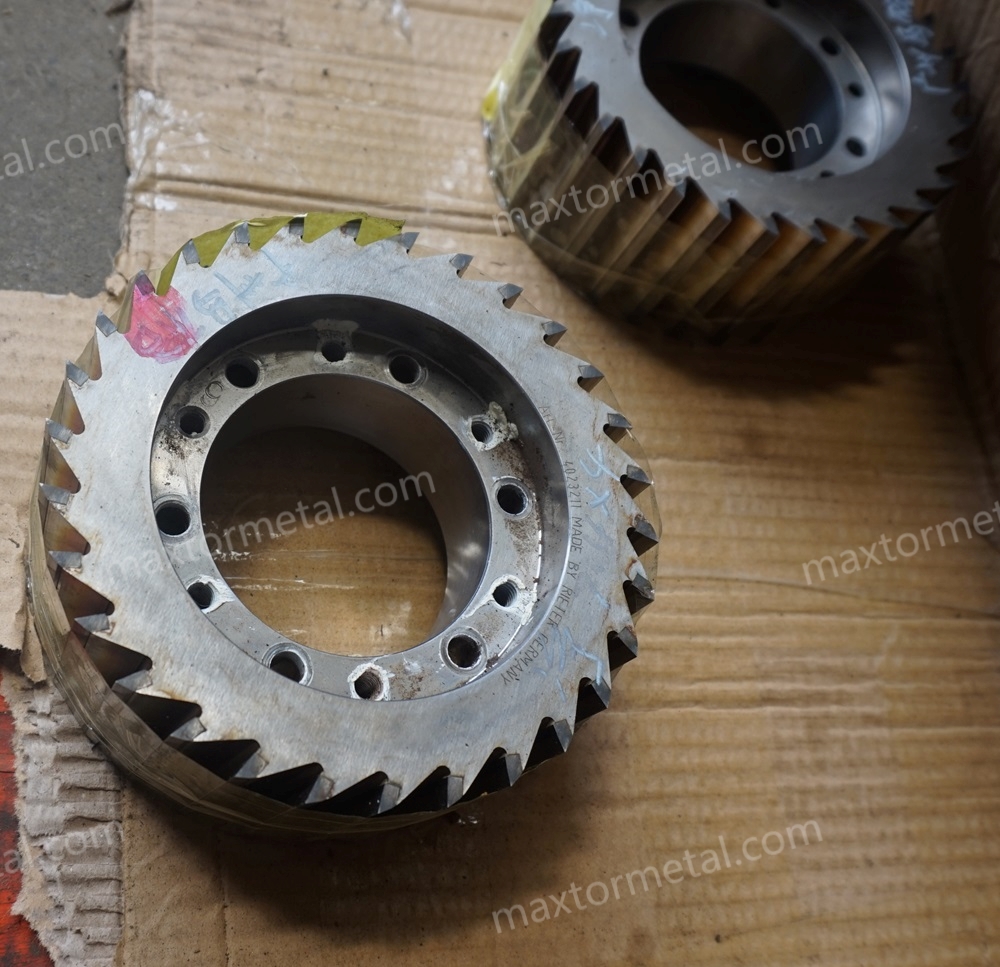
La peletización de filamentos por baño de agua es un pilar fundamental en el compounding y reciclaje en el Reino Unido. Sin embargo, en formulaciones abrasivas, con alta carga y recicladas, las cuchillas rotativas sólidas se desgastan rápidamente, los tiempos de cambio se prolongan y la calidad del pellet varía: aumentan los finos y las colas, y los operadores deben ajustar constantemente las holguras. Los diseños de cortadores rotativos con cuchillas insertadas atacan las causas raíz al permitir indexar o reemplazar los filos in situ, en lugar de desmontar y rectificar un rotor monolítico.
Esta guía se centra en las plantas del Reino Unido que operan peletizadoras de filamentos tipo Maag/Automatik PRIMO/PRIMOplus y Scheer/SGS. Aborda los problemas fundamentales (desgaste rápido, cambios prolongados, finos/colas y variabilidad del pellet) y explica cómo los sistemas insertados/indexables pueden reducir el esfuerzo de mantenimiento, comprimir los tiempos de cambio en rutinas controladas y repetibles, y estabilizar la calidad cuando se respaldan con buenas prácticas de enfriamiento y alineación.
¿Qué muestran los datos? La documentación de los OEM sobre peletizadoras de filamentos de corte en seco análogas registra reducciones significativas en los minutos de desmontaje y cambio gracias al acceso sin herramientas y a los cabezales modulares; por ejemplo, la serie T200 de MAAG reporta que ciertos pasos de desmontaje se redujeron de unos 30 minutos a aproximadamente 2 minutos, tal como se describe en la del fabricante página de la serie T200, y la familia PRIMO FC señala el reemplazo del rotor en no más de 30 minutos en un boletín de noticias del fabricante sobre innovaciones de rendimiento. Estas cifras son específicas de cada modelo, no una comparación directa entre cuchillas insertadas y sólidas, por lo que en esta guía tratamos los rangos de mejora, como la reducción del mantenimiento del 20–50%, los cambios de 15–45 minutos y una vida útil del filo de 2–5×, como rangos de planificación de ingeniería con supuestos y limitaciones explícitos.
Cómo utilizar esta guía: analice la mecánica (en qué se diferencian los sistemas insertados), luego el modelo de costos de mantenimiento (TCO), seguido de las prácticas de tiempo de actividad/calidad, una lista de verificación de retrofit para mitigar riesgos de compatibilidad y, finalmente, un plan de validación con KPI para demostrar los beneficios en su línea.
Conclusiones clave
- El cortador rotativo de cuchillas insertadas para peletización de filamentos por baño de agua puede reducir el mantenimiento directo y el tiempo de inactividad al permitir la indexación de filos in situ; planifique una reducción de horas de mantenimiento del 20–50% como un rango de ingeniería conservador, a menos que los datos de la planta demuestren lo contrario.
- Espere que los cambios para la indexación o el reemplazo de insertos se realicen en un intervalo de 15–45 minutos cuando el alcance esté definido, las herramientas estén listas y se sigan sistemas de trabajo seguros; las afirmaciones análogas de los OEM en modelos relacionados respaldan el mecanismo, no una comparación directa equivalente.
- Con los materiales adecuados, tratamiento térmico y un radio de filo controlado, los insertos indexables pueden ofrecer ventanas de vida útil del filo de 2–5× en aplicaciones abrasivas; verifíquelo mediante una prueba comparativa antes/después y ventanas de medición documentadas.
- El costo total de propiedad (TCO) cambia porque la mano de obra y la pérdida de producción disminuyen cuando los rotores permanecen en la máquina; el gasto en piezas pasa de los rectificados de rotor a los juegos de insertos, lo que a menudo resulta neutro o menor por tonelada.
- La estabilidad de la calidad del pellet depende tanto de la holgura/alineación y el enfriamiento como del diseño del cortador; utilice controles formales de holgura, excentricidad y equilibrio, y controle los finos mediante métodos alineados con las normas ASTM.
Cómo funciona
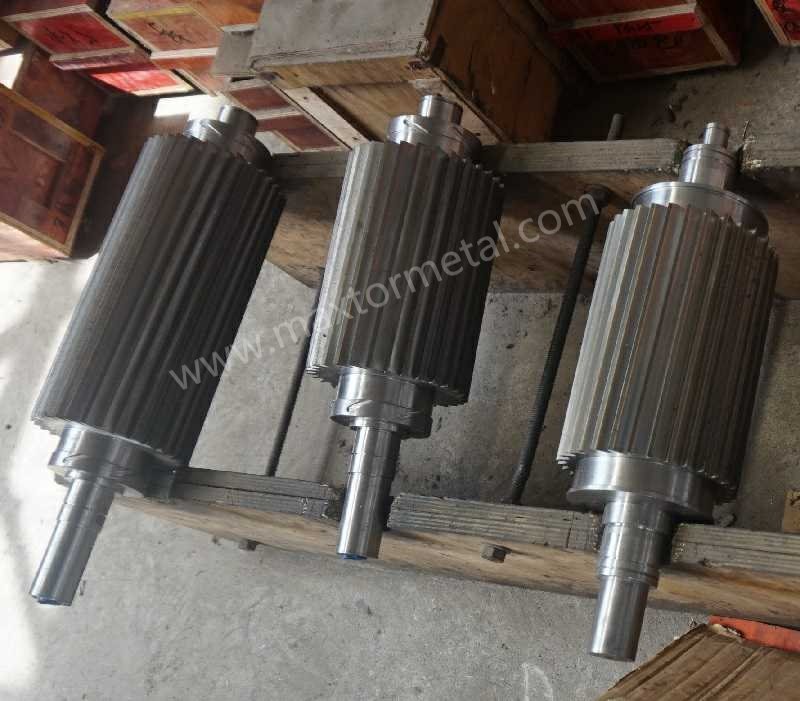
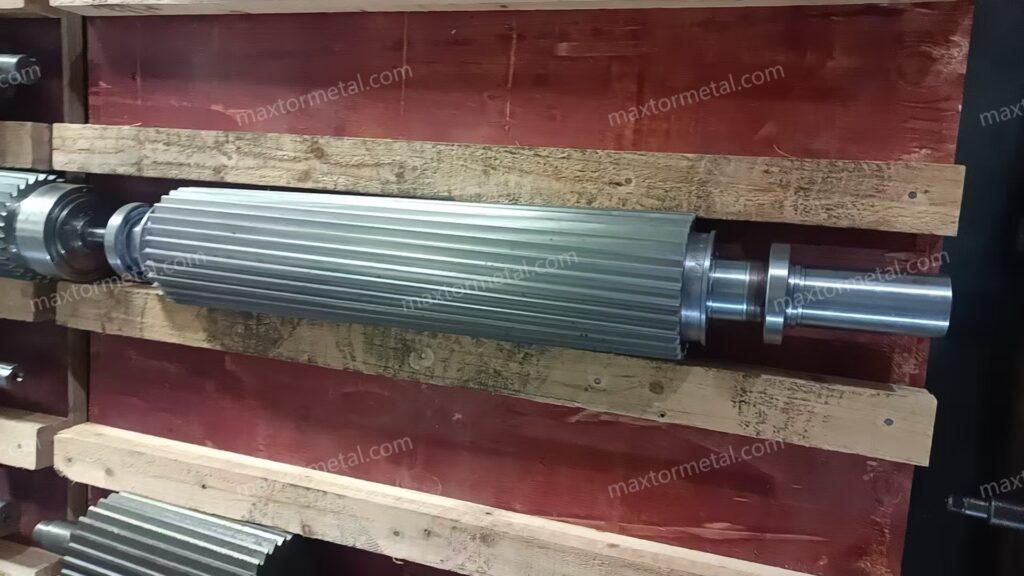
Sistema de insertos frente a cuchilla sólida
Los sistemas insertados o indexables montan pequeños insertos de corte templados en alojamientos fresados con precisión en el rotor. Cuando un filo se desgasta, se indexa o se reemplaza el inserto en lugar de desmontar todo el rotor para su rectificado. Las cuchillas sólidas (rotores monolíticos) requieren el desmontaje del rotor y su rectificado para restaurar el filo.
| Aspecto | Sistema insertado/indexable | Cuchilla sólida/rotor monolítico |
|---|---|---|
| Renovación del filo | Indexar/reemplazar insertos in situ | Desmontar rotor, rectificar, reinstalar |
| Alcance típico del cambio | Aflojar las abrazaderas del inserto, indexar, aplicar torque, verificar la holgura | Bloqueo (lockout), desmontar, extraer el rotor, rectificar fuera de línea, reinstalar, realinear |
| Ciclo de rectificado | A menudo se evita o se pospone | Regular, con eliminación acumulativa de material |
| Idoneidad para aplicaciones abrasivas | Favorable con aceros PM/recubrimientos y micro-hone | Susceptible a astillamiento y a un mayor tiempo de inactividad por rectificado |
| Puntos de riesgo | Desgaste del alojamiento, disciplina en el torque de apriete | Daños por manipulación, variabilidad en el rectificado |
La documentación de los OEM para PRIMO/PRIMOplus destaca la accesibilidad y el cambio rápido de herramientas, y los modelos análogos de MAAG registran un gran ahorro de tiempo en el desmontaje y los subensamblajes, lo que explica por qué los sistemas insertados a menudo reducen a la mitad el mantenimiento cuando se implementan con SOP disciplinados.
Materiales y geometría del filo
Para compuestos abrasivos, con alta carga y reciclados (fibra de vidrio, CaCO3, contaminantes), la durabilidad proviene de la combinación del grado de acero, el tratamiento térmico, el estado de la superficie y la geometría del filo:
- Los aceros para herramientas o de pulvimetalurgia con alta resistencia al desgaste, templados a valores Rockwell C verificados y adecuados para la aplicación, reducen el microastillamiento.
- Un radio de micro-hone controlado en el filo de corte resiste la fractura frágil y, al mismo tiempo, mantiene un corte limpio.
- Se pueden utilizar recubrimientos como TiN/TiCN o puntas de metal duro cuando sean compatibles con el formato del inserto y el acoplamiento de la contracuchilla.
Al documentar las especificaciones y recibir las piezas, verifique la dureza mediante un método aceptado, como el ensayo de dureza Rockwell ISO 6508‑1 o el equivalente ASTM E18, y conserve los registros vinculados al lote. Para obtener información de referencia sobre la elección de la dureza en cuchillas industriales, consulte la descripción general explicativa en el páginas de entrada de ISO que hacen referencia al ensayo de dureza Rockwell (ISO 6508‑1) y una práctica guía de dureza Rockwell para cuchillas industriales.
Control de holgura y alineación
Indexables o no, la calidad del corte depende de la configuración mecánica:
- Measure cutter‑to‑bed clearance at multiple angular positions; log axial and radial run‑out.
- After insert indexing or replacement, verify rotor balance and permissible run‑out before returning to service. Concepts and tolerances are covered in the ISO 21940 series on rotor balancing (titles and scope).
- Keep strand guides and feed rolls aligned to avoid lateral rub that generates fines and tails. Cooling sufficiency stiffens strands and widens the practical clearance window.
For practical inspection methods and tolerance reporting on industrial blades and assemblies, a helpful overview is available in this inspection and tolerances explainer.
Modelo de costos de mantenimiento
Inserted blade rotary cutter for water‑strand pelletizing changes the TCO shape because you renew edges without rotor extraction. The model has four stacks: Parts, Labour, Lost Production, and Scrap.
Parts and regrind avoided
A solid rotor’s cost pattern is dominated by periodic regrinds and eventual replacement. Inserted systems shift spend to insert sets and pocket upkeep while often reducing or deferring regrind frequency. Two levers drive the economics: edge renewal without rotor extraction cuts handling hours and eliminates regrind transport/queue time; and insert geometry with harder steels maintains edge integrity longer in abrasive duty when paired with the right bed knife hardness.
Labour and downtime
Citable OEM signals on analogous dry‑cut strand pelletisers show how design for access collapses minutes. For example, MAAG’s T200 series reports a reduction from around 30 minutes to approximately 2 minutes for specific disassembly tasks through tool‑less mechanisms, and PRIMO FC reports rotor replacement in no more than 30 minutes. Applied to PRIMO/PRIMOplus and SGS with inserted systems, a conservative planning range for an index or insert swap is 15–45 minutes, assuming defined scope, competent crew, safe isolation, and no seized fasteners.
Quality and waste
Quality losses show up as scrap and rework costs. Measure fines and dust as mass percentage using a recognised method such as ASTM D7486, and track pellet size dispersion as coefficient of variation. Stabilised clearances and fresh edges reduce tails and fines, often improving downstream feeding stability.
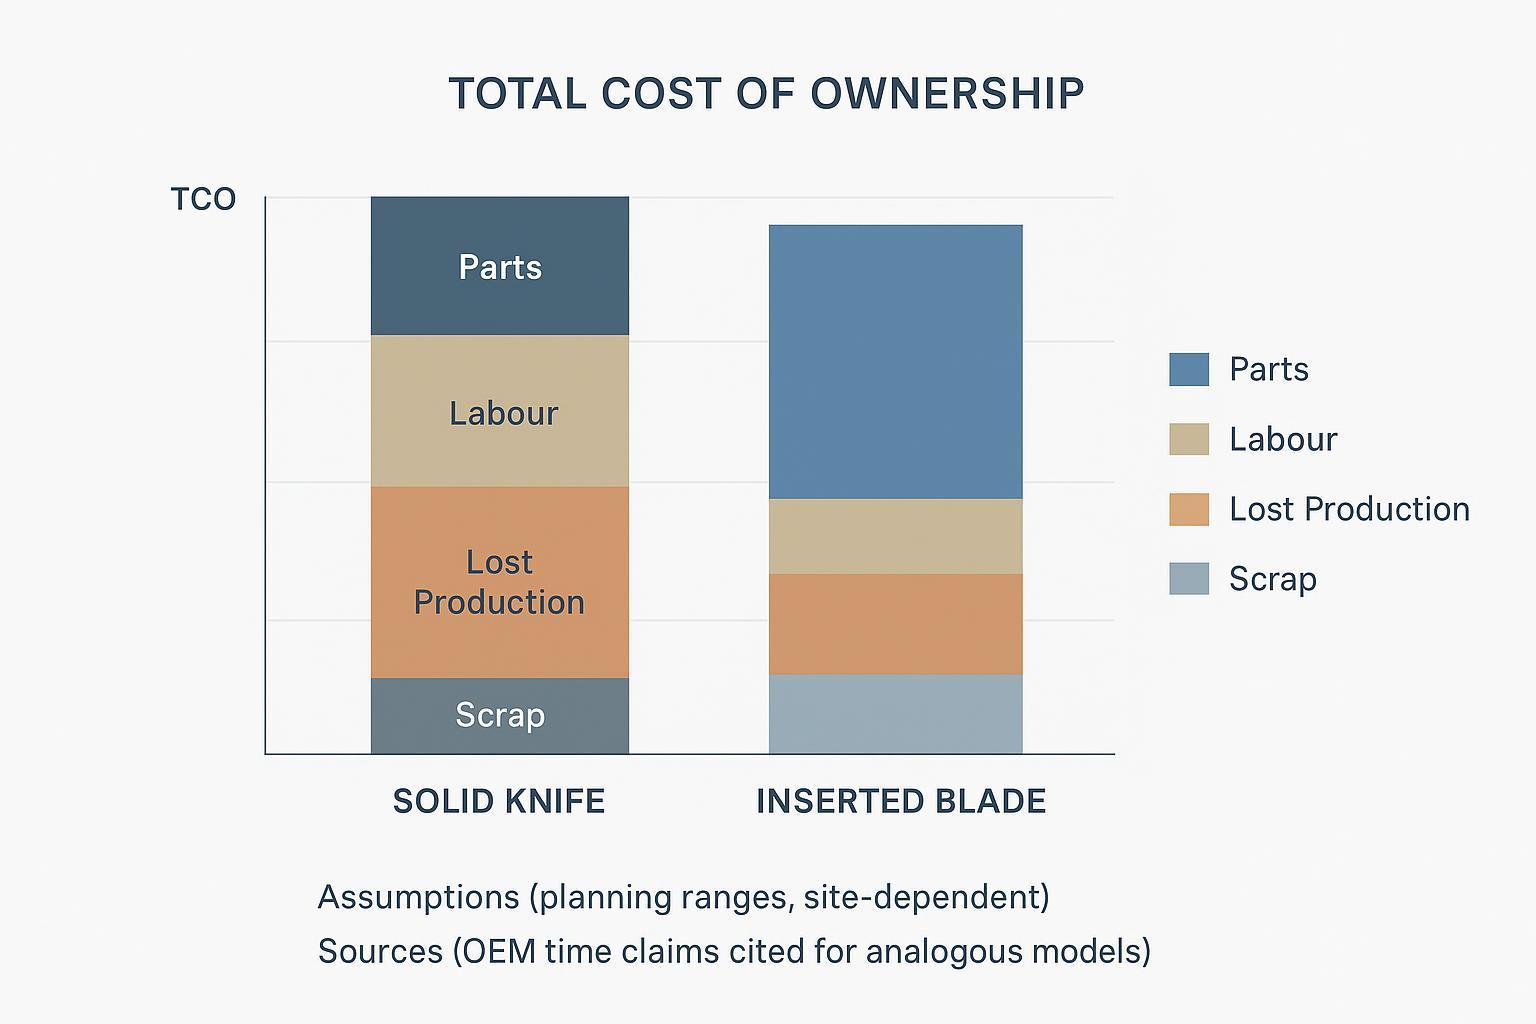
Assumptions note: The chart visualises planning ranges using typical UK labour rates, line‑specific lost‑production valuations, and conservative scrap penalties. Replace with your site data during validation.
Tiempo de actividad y calidad
Changeover time benchmarks
Treat time bands as planning tools, not promises. For indexable systems on PRIMO/PRIMOplus and SGS‑style machines, 15–45 minutes typically covers isolation, indexing or insert swap, torque verification, gap checks, a short run‑in and QC sampling. This aligns directionally with OEM claims on analogous models where tool‑less access compresses sub‑tasks—see MAAG’s T200 series and PRIMO FC time notes for context from the manufacturer pages cited above.
Pellet uniformity, fines, tails
Define and hold a common yardstick. Fines and dust: weigh before/after sieving per ASTM D7486 and report as wt%. Pellet uniformity: capture sample images or caliper data to compute pellet dimension CV; track median and IQR rather than cherry‑picking best runs. Acceptance in abrasive duty: target a sustained reduction in fines percentage versus baseline and a tighter pellet size CV after retrofit and SOP stabilisation.
Cooling and strand condition
Cooling dictates strand stiffness and cut behaviour. Ensure bath length and temperature bring strands below softening before the cut. Practical guidance on estimating bath length and preventing streamers is outlined in Plastics Technology articles such as bath length estimation for strand pelletising y tips to prevent streamers. Keep trough speed, spray patterns and guide geometry consistent to prevent lateral vibration.
Lista de verificación de retrofit
Interface and balance
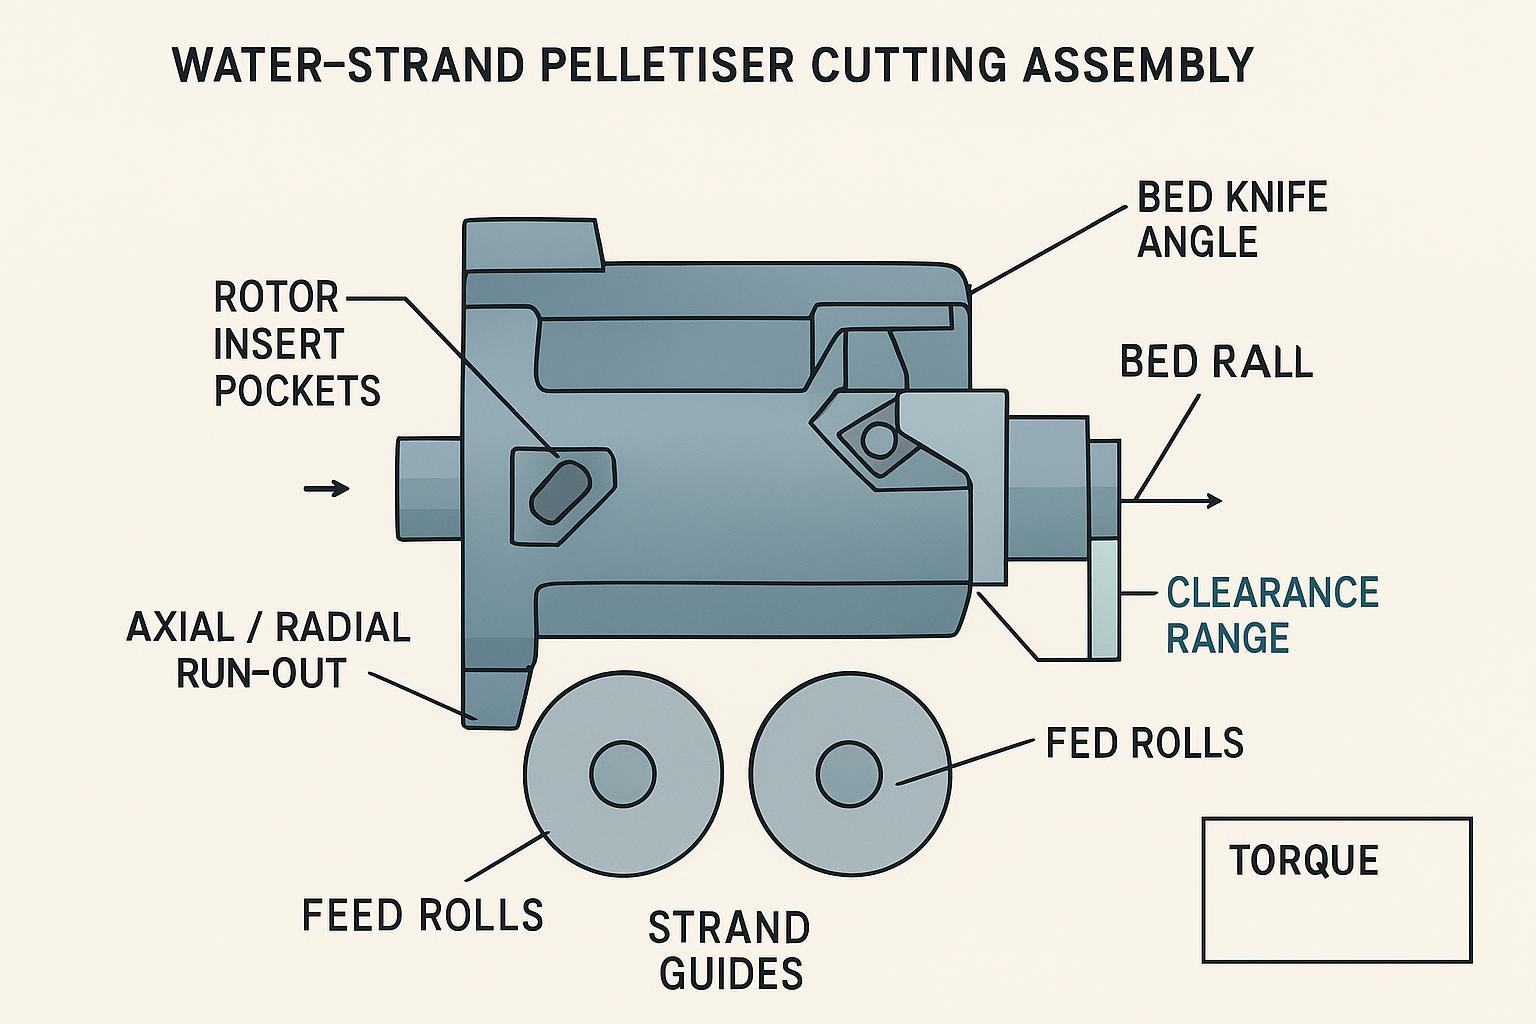
Before committing to an inserted blade rotary cutter for water‑strand pelletizing on PRIMO/PRIMOplus or SGS‑style lines, verify mounting interface dimensions (shaft, hub, key, axial locating features) and axial stack‑up; rotor envelope (diameter, width), insert pocket geometry and clamp style clearance to guards; and balance grade targets and verification method post‑assembly per ISO 21940 balancing concepts.
Clearance, torque, SOP
Standardise a short, unambiguous SOP. Lockout‑tagout the drive and isolate utilities, then verify zero energy. Index or replace inserts, clean contact faces, apply the specified torque sequence, and record torque values. Set cutter‑to‑bed clearance uniformly, confirm axial/radial run‑out, and perform a brief no‑load rotation check before product runs. Re‑check fastener torque after the first warm cycle, then move to planned intervals.
Documentation and QA
Suppliers should provide batch‑traceable documentation at delivery: material test certificates, heat‑treatment certificates, Rockwell hardness results to ISO 6508‑1 or ASTM E18, and dimensional tolerance reports from an approved inspection method. Serialise rotors and, where practical, insert sets, and maintain regrind/index logs linked to batch IDs.
A neutral example of how a manufacturer frames this is available from MAXTOR METAL, which provides batch‑linked QA artefacts and educational resources. For assembling your receiving checklist, see a practical inspection and tolerance explainer and, for hardness background, the guía de dureza Rockwell para cuchillas industriales. This is offered as context, not as a performance claim.
Prueba y validación
KPIs and acceptance
Design a matched pre/post trial on the same product family and throughput. Define windows for maintenance hours per 1,000 tonnes (planned vs unplanned), changeover minutes per event and per 1,000 tonnes, fines percentage by mass and pellet size CV, scrap and restart losses (£/tonne), and any downstream feeder stability incidents. Use medians and IQR across multiple runs. If the inserted solution shows a statistically meaningful reduction in maintenance hours and fines with neutral or lower TCO, approve the change.
Starter spares and policies
For abrasive duty, hold at least one full set of inserts per active edge position plus a contingency reserve for two rapid swaps. Keep critical fasteners, clamps and a torque‑verified tool kit on the line. Define regrind policies for bed knives and any solid companions, and serialise components to track life by batch and station.
Risk controls and safety
Align with UK PUWER duties on work equipment: guard dangerous parts, isolate before maintenance, and ensure competence. See the regulator’s Descripción general de PUWER for scope and duties. Embed LOTO in every SOP, specify fastener property classes and torque targets, and verify balance/run‑out after any insert work before returning to production.
Conclusión
Inserted/indexable cutters change the economics of water‑strand pelletising by removing rotor extractions from routine maintenance. With disciplined alignment and cooling practice, plants frequently see roughly half the maintenance effort, steadier pellet quality, and safer, shorter changeovers—outcomes you can verify through a simple, standards‑aligned trial.
Next steps: assemble a pilot plan on a single PRIMO/PRIMOplus or SGS line, define KPIs and data capture, run matched trials, and review supplier documentation against a receiving checklist covering MTCs, heat treatment, hardness and tolerances. For neutral QA artefacts and measurement explainers to shape your internal templates, the HSE PUWER guidance and the industrial blade Guía de dureza Rockwell are practical starting points.
Autor y divulgación
Autor: Tommy Tang, Senior Sales Engineer, Nanjing METAL Industrial.
Experiencia: 12 years in industrial blades and pelletising-related cutting applications.
Certificaciones: CSE, CME, Six Sigma Green Belt, PMP.
Disclosure and update note: This guide is intended for engineering planning and SOP design. Always follow your pelletiser OEM manual, site risk assessments, and UK legal duties (e.g., PUWER) before changing tooling or procedures. Standards and linked sources are periodically reviewed and may change as new revisions are published.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean