

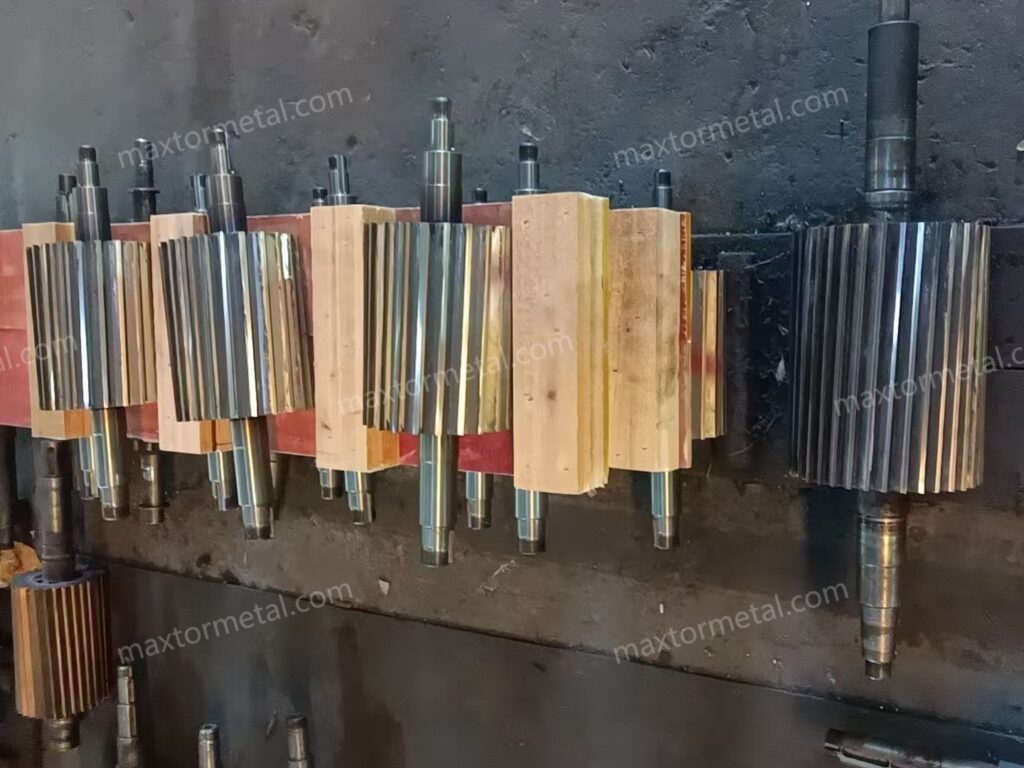
La production de fines et de poussière augmente sur les lignes de granulation sous eau par joncs lorsque trois facteurs se superposent : une mécanique de coupe instable, des joncs entrant dans le dispositif de coupe avec de l'eau de surface résiduelle favorisant le glissement, et une usure de la face de la filière qui favorise la formation de queues et d'ébréchures. Le broyé mixte présentant des fluctuations d'humidité accentue chacun de ces risques : les particules fragiles au sein de la matière fondue favorisent les micro-fractures lors de la coupe, les pics d'humidité provoquent un effet d'aquaplaning sur la contre-lame, et la contamination accélère l'usure.
“ Réduire les fines de granulation ” n'est pas seulement une victoire en matière de propreté ; c'est un levier direct sur le coût par tonne. Moins de poussière signifie une charge réduite sur le sécheur et les filtres, une alimentation en aval plus régulière, moins de réclamations clients concernant l'aspect des granulés et une réduction des rebuts à retraiter. Sur une ligne de 1 tonne par heure, réduire les fines de 1.2% à 0.6% préserve 6 kg/h de produit vendable et réduit généralement la fréquence des nettoyages de maintenance.
Comment utiliser ce guide : définissez d'abord les bases mécaniques (jeu, synchronisation de la vitesse, alignement), puis stabilisez la gestion de l'eau et l'hygiène de la filière, et enfin choisissez la métallurgie des lames et les procédures opérationnelles standard (SOP) adaptées à l'abrasivité de votre broyé. Validez chaque modification à l'aide de KPI simples et maintenez des fréquences de contrôle serrées pendant les deux premières semaines.
Points clés à retenir
- Donnez la priorité à un jeu réduit et uniforme entre la lame et la contre-lame, et alignez la vitesse périphérique du rotor de coupe sur la vitesse de la ligne pour réduire les fines dues au glissement.
- Essorez vigoureusement les joncs (>95% d'eau libre éliminée) avant la coupe ; maintenez la température et la longueur du bac dans une plage contrôlée.
- Maintenez la planéité de la face de la filière et la filtration ; établissez une fréquence d'inspection régulière au lieu de réagir uniquement à l'apparition de queues.
- Sélectionnez des matériaux et revêtements de lames adaptés à l'usure, avec une dureté et des tolérances traçables ; affûtez selon une norme établie et procédez au remplacement avant que la production de fines n'augmente brusquement.
- Suivez la quantité de fines selon une méthode standardisée, l'humidité résiduelle, la durée de vie des lames et les temps d'arrêt pour prouver la réduction du coût par tonne.
Mécanique de coupe et contrôle de la vitesse
Régler le jeu entre la lame et la contre-lame
Commencez par un jeu réduit et uniforme, puis ajustez de manière empirique tout en surveillant les fines, les queues et la charge du moteur. À titre de plage d'essai initiale pour les granulateurs à joncs, de nombreux ateliers commencent entre 05–0.15 mm et réduisent le jeu vers la limite inférieure uniquement si le faux-rond, la dilatation thermique et les vibrations sont manifestement sous contrôle. Étant donné que les constructeurs d'origine (OEM) publient rarement des valeurs universelles, considérez votre manuel de la machine et les règles de sécurité du site comme prioritaires, et considérez cette plage comme une base de référence pratique à valider localement.
Du point de vue de la conception des constructeurs, il convient de noter que de nombreux granulateurs à joncs sont spécifiquement conçus pour permettre aux opérateurs d'ajuster précisément la relation entre le rotor et la contre-lame via des dispositifs de réglage mécanique — par exemple, MAAG/Scheer décrit un montage et un réglage excentriques pour ajuster le rotor par rapport à la contre-lame afin d'obtenir des coupes nettes dans sa brochure du granulateur à joncs Scheer S3500 (PDF). Certains supports de formation des constructeurs mettent également l'accent sur des méthodes de réglage fin et progressif de la contre-lame pour compenser l'usure, comme l'approche de contre-lame de type « push/pull » décrite dans le document de formation Basics of Strand Pelletizing (PDF).
Vérifiez le jeu à plusieurs positions horaires à l'aide de jauges d'épaisseur et contrôlez à nouveau après stabilisation thermique.
Deux précautions sont importantes avec le broyé mixte : premièrement, les inclusions micro-dures peuvent ébrécher une arête trop serrée, il faut donc équilibrer le jeu avec la métallurgie (voir ci-dessous). Deuxièmement, l'entraînement d'eau entre le jonc et la contre-lame peut faire “ flotter ” la coupe si l'écart est trop grand, ce qui génère des bords irréguliers et des fines.
Synchroniser la vitesse périphérique du rotor de coupe
La vitesse périphérique doit suivre de près la vitesse de tirage des joncs afin d'éviter tout frottement dû au glissement. Une méthode transparente pour définir un régime initial (RPM) consiste à faire correspondre la vitesse périphérique à la vitesse de la ligne, puis à affiner en fonction de la charge et de la qualité des granulés :
- Vitesse périphérique (m/min) ≈ π × Drotor (m) × tr/min
- Par conséquent, RPM ≈ vitesse de la ligne / (π × Drotor)
Exemple : Si la vitesse de votre ligne est de 60 m/min et que le diamètre du rotor est de 0.20 m, RPM ≈ 60 / (π × 0.20) ≈ 95.5 RPM. Commencez par là, prévoyez un léger facteur de glissement (0–10%) selon l'adhérence et le nombre de joncs, et confirmez que vous respectez les limites du réducteur et du matériau des couteaux. Si les granulés présentent des marques de frottement ou du duvet, ajustez légèrement le RPM pour un meilleur alignement ; si l'intensité du moteur augmente ou si les bords présentent des déchirures, réévaluez le jeu et le faux-rond avant d'augmenter la vitesse.
Vérifier l'alignement et le faux-rond
Même un jeu nominal bien réglé devient irrégulier si le faux-rond du rotor ou un désalignement de la contre-lame modifie le jeu local le long de l'arc. Utilisez un comparateur à cadran sur le rotor et une règle de précision sur la contre-lame pour confirmer l'uniformité sur toute la largeur de coupe. Enregistrez les mesures avant et après le changement. Les constructeurs d'origine (OEM) ayant des critères différents, adoptez vos propres limites de réception d'assurance qualité ou OEM et effectuez un nouveau contrôle après stabilisation thermique (il est courant que les usines fixent des objectifs internes stricts, mais il n'existe pas de valeur de faux-rond universelle publiée pour chaque granulateur à joncs). Après tout réglage, faites tourner manuellement le rotor sur un tour complet avant de redémarrer — cette habitude de “ vérification manuelle ” est explicitement mentionnée dans plusieurs descriptions techniques et de constructeurs concernant le réglage du rotor par rapport à la contre-lame pour les granulateurs à joncs (par exemple, MAAG/Scheer mentionne des fonctions de réglage précis dans ses brochures, telles que la brochure du granulateur à joncs Scheer S3500 (PDF).
La variabilité à ce niveau se traduit directement par des variations de longueur des granulés, des queues et des fines.
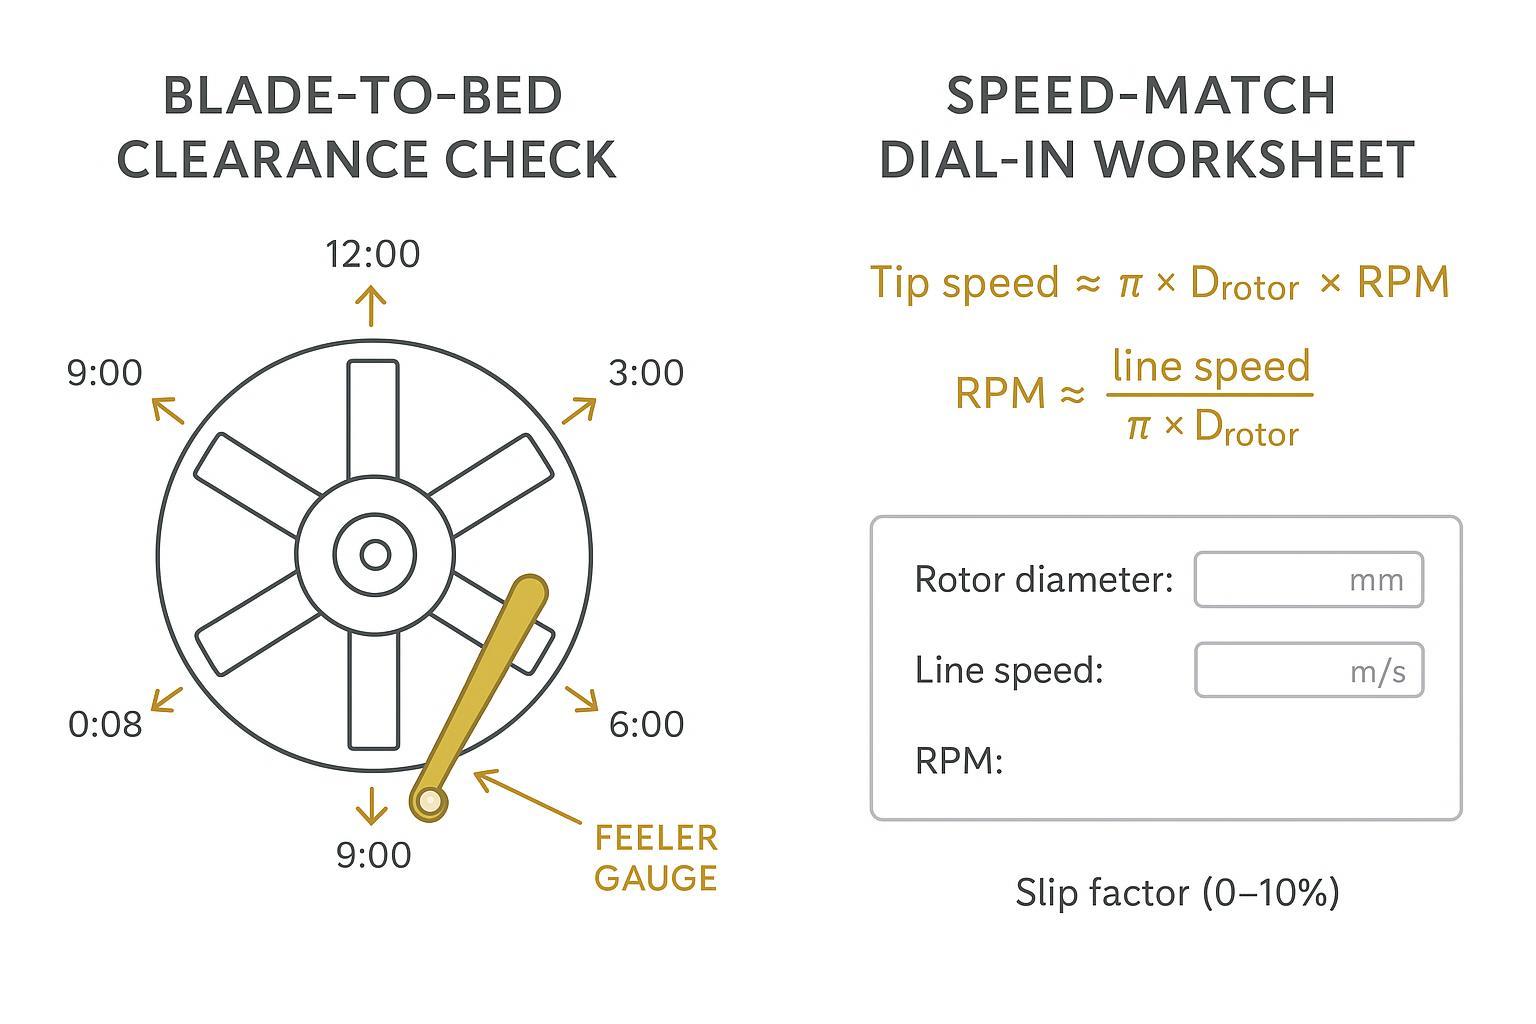
Infographie : Points de contrôle du jeu et fiche de calcul de correspondance de vitesse pour le réglage.
Refroidissement, essorage et hygiène de la filière pour réduire les fines de granulation
Dimensionner correctement le bac et la température de l'eau
La longueur et la température du bac déterminent la stabilité du jonc bien avant la coupe. Un moyen pratique de dimensionner le bac consiste à estimer le temps de refroidissement requis à partir des propriétés du polymère et de la vitesse de ligne, puis à le convertir en longueur — une méthode décrite par Plastics Technology dans son guide de détermination de la longueur du bac à eau pour la granulation de joncs. Voir l'approche technique dans l'article “ Strand Pelletizing: Follow These Steps to Determine Your Water Bath Length ” de Technologie des plastiques (2013, méthode encore largement utilisée).
Pour PP/PE, de nombreux transformateurs travaillent entre 20–40 °C et ajustent en fonction du comportement du jonc ; des bacs plus chauds peuvent aider à réduire le collage pour certains copolymères, mais évitez de dépasser ~45 °C sans essais locaux. Les guides de dépannage tels que “ The Path to Pellet Perfection ” par Plastics Technology (2019) fournissent un contexte utile pour équilibrer le refroidissement et l'intégrité du jonc. Ce réglage contribue directement à la réduction des poussières de granulés en aval.
Essorer à >95% avant la coupe
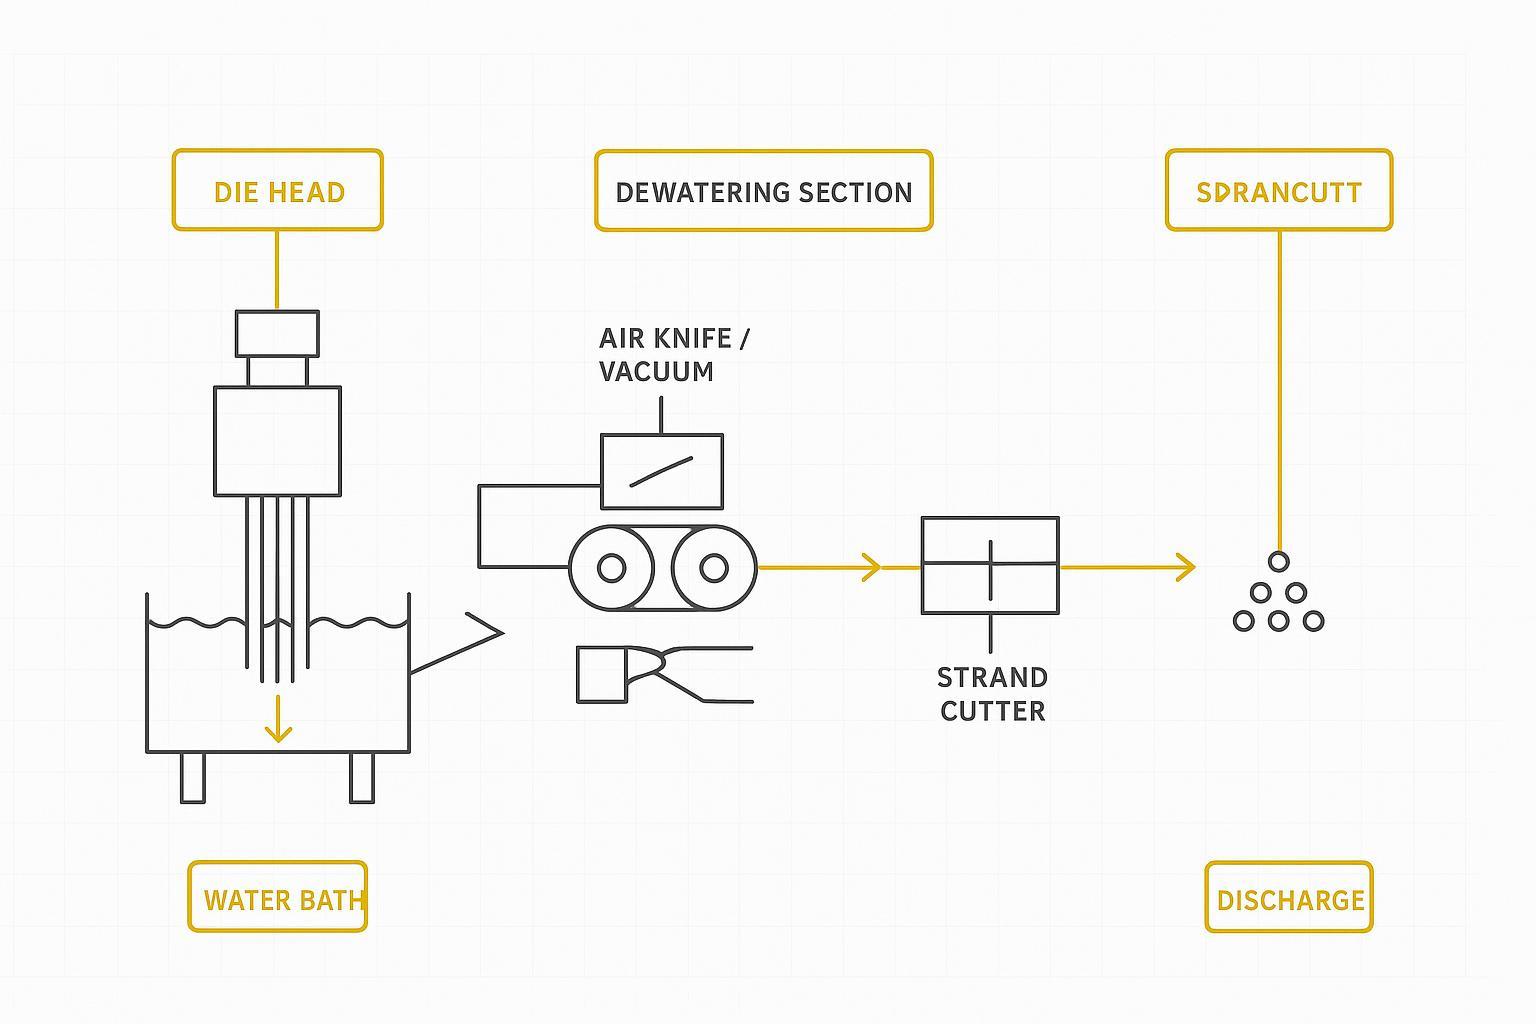
Sur les lignes de granulation de joncs, l'eau de surface libre restant sur le jonc favorise l'aquaplaning sur la contre-lame, ce qui augmente les fines. Comme objectif technique, éliminez >95% de l'eau libre (de surface) avant que le jonc n'entre dans le granulateur à l'aide d'une lame d'air ou d'une fente d'aspiration, suivie de rouleaux pinceurs qui établissent une traction régulière. Considérez “ >95% ” comme un point de départ heuristique (et non comme une norme universelle publiée) : l'important est que le jonc ne patine pas au niveau du pincement et ne “ flotte ” pas sur la contre-lame. Utilisez des contrôles d'humidité conformes aux normes ISO en aval pour confirmer que vos décisions d'essorage stabilisent le processus tout en réduisant les fines de granulation.
Si le taux de fines grimpe soudainement, un ordre de tri rapide qui permet généralement de gagner du temps est le suivant :
- Water carry‑over first: check the air‑knife/vacuum performance, strand “shine” (visible wetting), and whether nip rollers are actually gripping or skating.
- Then cutting stability: confirm the blade‑to‑bed clearance is still uniform around the arc (after heat‑soak), and look for any edge micro‑chipping.
- Then speed match: verify tip speed hasn’t drifted (VFD setpoint, belt slip, gearbox issues) and re‑check the slip factor.
- Then upstream hygiene: look for a screen‑pack ΔP jump or die‑face grooves that can trigger tails that later fracture into dust.
This sequence won’t replace your OEM troubleshooting guide, but it helps teams isolate the highest‑leverage causes quickly on wet strand lines.
Maintain die‑face and filtration
Grooves or steps on the die face act like tiny ramps that pull tails; those tails then fracture into dust at the cut. Establish an inspection cadence: quick visual check each shift, magnified inspection weekly, and grind the die face when grooves are visible or tails exceed your trigger. Plastics Technology’s column “Mitigating and Troubleshooting Underwater Pelletizing Issues” (2017) discusses how die‑face flatness and blade condition correlate to tails—even though it focuses on underwater systems, the principle holds for strand.
For a strand-specific troubleshooting view of tails and the role of cutting adjustments, see Plastics Technology’s classic guide “Solve Seven Common Pelletizing Problems” (2012), which highlights tails as a common defect that often responds to cutting set-up changes.
Filtration matters too. Rising ΔP across the screen pack drives melt instability and defect bursts; choose a screen‑changer strategy that fits your regrind contamination level and set ΔP triggers for pre‑emptive changes rather than reacting to quality excursions.
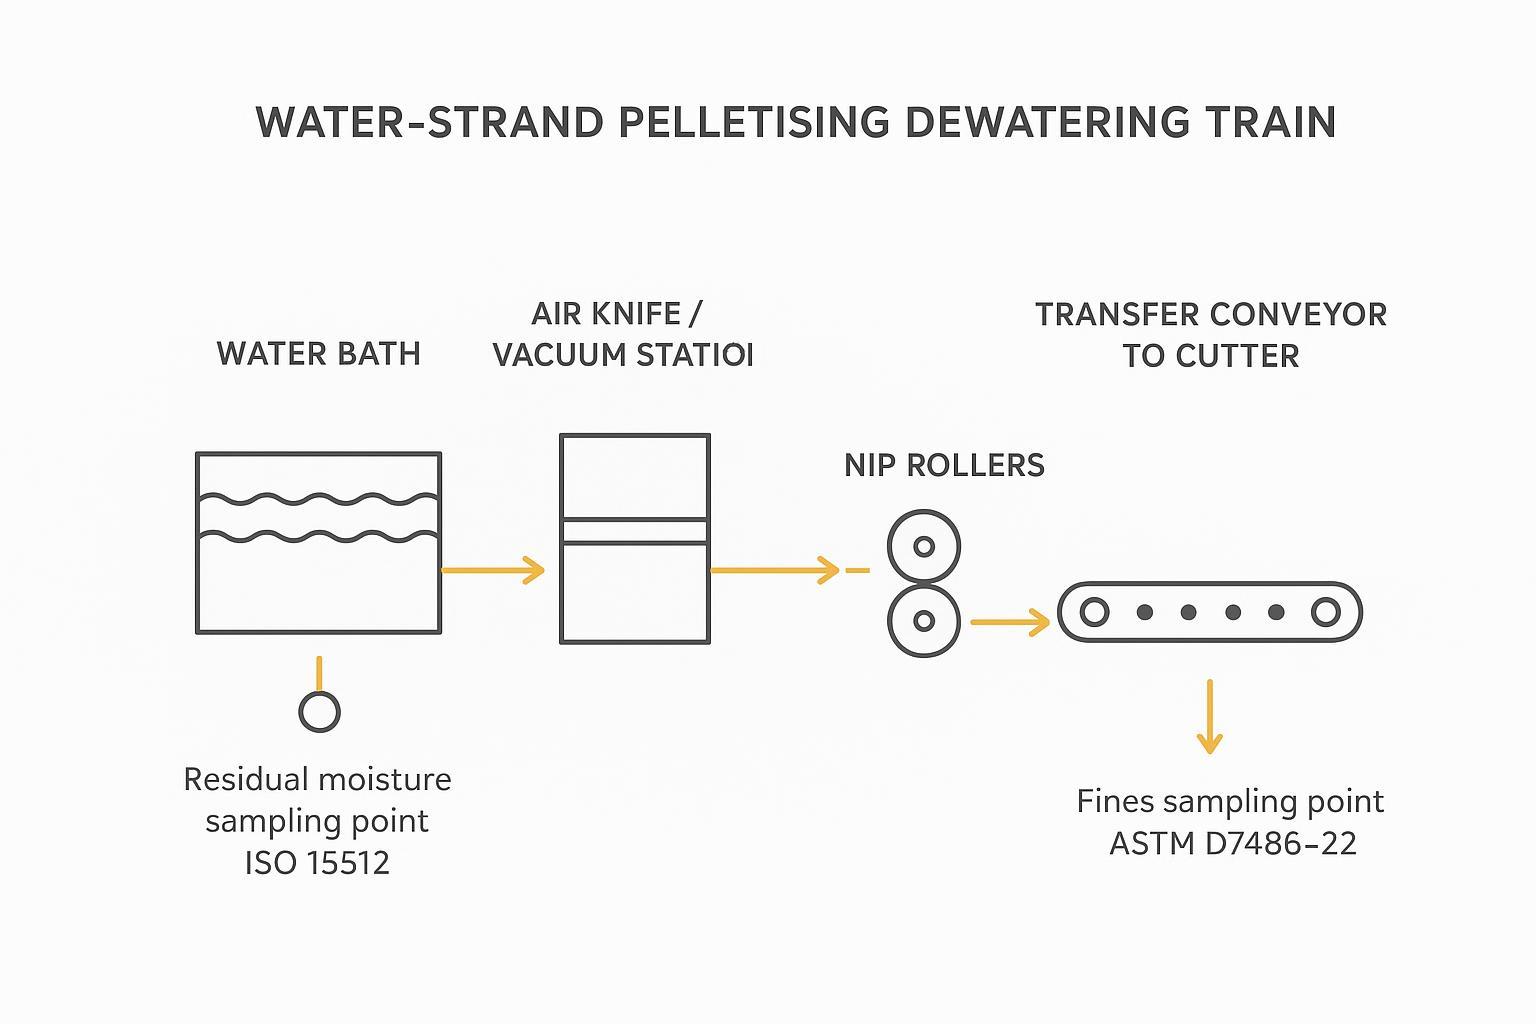
Process flow: Dewatering train with suggested sampling points for residual moisture (ISO 15512) and fines testing (ASTM D7486).
Métallurgie et maintenance des lames
Choose wear‑matched materials and coatings
Mixed regrind with variable moisture is unforgiving: hard inclusions and intermittent slip both punish edges. Selecting wear‑matched metallurgy and coatings reduces fines by keeping the edge crisp for longer intervals.
Typical options and bands
- D2 / SKD11 tool steel: good wear at moderate cost; hardness typically HRC 58–61 for strand cutting duties.
- M2 high‑speed steel: higher hot‑hardness and toughness; often HRC 62–64.
- PM/CPM grades (e.g., CPM‑10V class): outstanding abrasive wear resistance; specify hardness per supplier data and verify edge stability under your impact load.
- Carbide‑tipped or inserts: for extreme glass‑filled duty; maximise wear life but require careful set‑up to avoid chipping.
Coatings selection
- TiN: general‑purpose, hard and low‑friction, widely available.
- TiCN: harder with lower friction for abrasive, interrupted cuts.
- CrN: good corrosion resistance; useful with wet operation and certain polymers.
Worked example (supplier‑type specification, illustrative): To stabilise fines on a mixed‑regrind PP/PE line, a plant might specify a strand‑cutter blade in D2 heat‑treated to HRC 60 ±2 with a TiN coating and a ground tolerance of ± 0,02 mm on critical dimensions, plus flatness verified against a reference surface. The point of the specification is traceability and repeatability: request material certificates, heat‑treat records, and hardness spot‑checks, and confirm geometry from a sample or drawing for OEM‑level fit.
If you need an example of how such documentation and OEM/ODM fit support can be packaged by a supplier, see MAXTOR METAL’s plastic pelletiser blade page and its guide de tolérance des lames industrielles. This is not a performance guarantee—validate edge stability and life on your own line under your own regrind and moisture conditions.
Small cost‑per‑tonne life illustration
Assume your blade lasts 80 hours before fines exceed the trigger; a D2 HRC 60 ±2 with TiN extends life to 120 hours. If the blade costs £240 and changeover downtime costs £180 per event, previous cost per 80 h = (£240 + £180) / 80 = £5.25/h. New cost per 120 h = (£240 + £180) / 120 = £3.50/h. On a 1 t/h line, that’s a £1.75/h saving, or £1.75/t excluding any yield/fines gains. Treat these numbers as placeholders; plug in your own costs and validated lifetimes.
Regrind and changeover SOPs
Define regrind acceptance in writing rather than by habit. Specify the minimum blade width remaining, the maximum acceptable micro‑chipping at the edge (assessed at ~40× magnification), and post‑grind hardness spot‑checks within the target band. Then, run a disciplined changeover:
- Inspect and clean die‑face and bed‑knife; verify flatness.
- Measure rotor run‑out with a dial indicator; correct if outside plant/OEM limit.
- Set and record clearance at multiple clock positions; rotate by hand to confirm no contact.
- Torque fasteners to spec; heat‑soak, re‑check clearance and run‑out after 15–30 minutes.
- Log fines %, tails and motor current for the first production hour.
Set‑points snapshot (starting values to validate on your line)
| Paramètre | Starting target | Remarques |
|---|---|---|
| Jeu entre lame et contre-lame | 05–0.15 mm | Commencer près de 0,08 mm pour le broyé mixte ; confirmer après stabilisation thermique ; les spécifications OEM prévalent |
| Vitesse de rotation du couteau | vitesse de ligne / (π × Drotor) | Appliquer un facteur de glissement de 0–10% ; respecter le réducteur et la stabilité des arêtes |
| Température du bain (PP/PE) | 20 à 40 °C | Ajuster selon le comportement du jonc ; éviter > ~45 °C sans essais |
| Essorage avant le couteau | >95% d'eau libre éliminée | Lame d'air/vide + rouleau pinceur ; valider localement |
Note de référence : Pour le dimensionnement du bain et les variables de fonctionnement, voir la méthode de longueur de bain de Plastics Technology (2013) et The Path to Pellet Perfection (2019). Pour les normes de mesure des fines et de l'humidité, se référer à ASTM D7486‑22 et ISO 15512.
Conclusion
Récapitulatif et cadence
- Mécanique : régler un jeu uniforme (valider sur tout l'arc), adapter la vitesse périphérique à la vitesse de ligne, et vérifier l'alignement/le faux-rond après stabilisation thermique.
- Gestion de l'eau : dimensionner et réguler la température du bain, puis éliminer l'eau libre de manière agressive avant le couteau pour éviter l'aquaplaning tout en réduisant les fines de granulation.
- Hygiène et métallurgie : maintenir la face de la filière plane, les filtres prévisibles, et choisir des aciers/revêtements de lame avec une dureté et des tolérances documentées. Broyer et changer selon un standard plutôt que d'attendre les pics.
Plan de mise en œuvre et indicateurs clés de performance (KPI) de validation
- KPI : fines/poussière % par ASTM D7486‑22; humidité résiduelle par ISO 15512; durée de vie des lames (heures ou kg pour déclenchement) ; temps d'arrêt par événement ; coût par tonne incluant les lames et les changements.
- Cadence : contrôles ponctuels quotidiens du jeu/faux-rond ; contrôle de l'essorage à chaque poste ; inspection hebdomadaire à la loupe de la face de la filière ; changements de filtre basés sur la ΔP ; examen mensuel des courbes de tendance des KPI.
- Validation : modifier une seule variable à la fois ; produire sur un tonnage défini ; documenter les conditions et les méthodes de mesure.
Modèle de validation A/B sur deux semaines (copier/coller)
- Règle : modifier une seule variable à la fois (jeu ou facteur de glissement de vitesse de rotation ou réglage de l'essorage ou déclencheur de changement de pack de filtres).
- Durée du cycle : maintenir chaque réglage pour une valeur fixe de temps ou de tonnage (par ex., un poste minimum, puis confirmer après stabilisation thermique).
- Champs du journal (par cycle) : mélange résine/broyé, nombre de joncs, vitesse de ligne, diamètre du rotor, vitesse de rotation (et glissement %), jeu à 3–4 positions horaires, température du bain, méthode/réglages d'essorage, ΔP du pack de filtres, notes sur l'état de la face de la filière, fines % (ASTM D7486), résultat d'humidité (ISO 15512, si utilisé), minutes de temps d'arrêt, et “ notes de l'opérateur ” (par ex., glissement visible, peluches, queues).
- Déclencheur de décision : accepter un changement uniquement s'il améliore les fines % et n'augmente pas les temps d'arrêt ou l'endommagement des arêtes dans la fenêtre de deux semaines.
Ce petit ensemble de données devient également votre base de référence interne pour les futurs essais de matériaux et de revêtements de lames.
Fiche KPI / journal (une ligne par cycle)
| Champ | Unité / format | Quand enregistrer | Responsable |
|---|---|---|---|
| Mélange résine + broyé | % / notes | Début de chaque cycle | Processus |
| Strand count | count | Début de chaque cycle | Operator |
| Line speed | m/min | Each run + after heat‑soak | Operator |
| Rotor diameter | m | Once (per machine) | Entretien |
| Vitesse de rotation du couteau | rpm | Each run + after heat‑soak | Operator |
| Slip factor | % | Each run | Processus |
| Clearance readings | mm at 3–4 clock positions | After set‑up + after heat‑soak | Entretien |
| Bath temperature | °C | Hourly | Operator |
| Dewatering setting | air‑knife / vacuum / nip notes | Each run + after adjustments | Operator |
| Screen‑pack ΔP | bar or kPa | Hourly | Operator |
| Die‑face condition | short notes / photo ref | Each shift | Entretien |
| Fines / dust | % (ASTM D7486) | Per agreed sample plan | QA |
| Moisture | % (ISO 15512, if used) | Per agreed sample plan | QA |
| Temps d'arrêt | minutes | Each event | Supervisor |
| Edge condition | 40× notes (chips / burnish) | Daily during trial | Entretien |
If you want to tighten authority further, you can attach this table as a controlled document (revision number + date + owner) in your plant SOP library.
For custom blade specifications with certificates and OEM/ODM fit, you can request sample validation from MAXTOR MÉTAL.
Auteur
Tommy Tang — Senior Sales Engineer, Nanjing METAL Industrial. 12 years in industrial cutting solutions for plastics processing and pelletising operations. Certifications: CSE, CME, Six Sigma Green Belt, PMP.
Références et lectures complémentaires
- Plastics Technology — Strand Pelletizing: Water Bath Length Method (2013)
- Plastics Technology — The Path to Pellet Perfection (2019)
- Plastics Technology — Solve Seven Common Pelletizing Problems (2012)
- MAAG/Scheer — S3500 Strand and Pultrusion Pelletizer brochure (PDF)
- Bay Plastics Machinery — Basics of Strand Pelletizing training document (PDF)
- ASTM D7486‑22 — Measurement of Fines and Dust on Plastic Pellets and Granules
- ISO 15512 — Plastics — Determination of water content
- MAXTOR METAL — Industrial blade coatings guide; Industrial blade tolerance guide

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean