

यदि ब्रेड स्लाइसर के कारण ब्रेड फटने से अपशिष्ट (वेस्ट) बढ़ रहा है, तो यह गाइड तुरंत और सत्यापित करने योग्य समाधान प्रदान करती है।.
आपको तापमान विंडो, मैकेनिकल जांच और लाइन-नियंत्रण चरण प्राप्त होंगे जिन्हें आप आज ही ऑडिट कर सकते हैं।.
पैन ब्रेड, क्रस्टी लोफ (कड़क ब्रेड) और बन्स की 600–1200 लोफ/घंटा क्षमता वाली लाइनों के लिए लक्षित।.
सुरक्षा एवं SOP संबंधी नोट: हमेशा अपने स्लाइसर OEM मैनुअल और अपने संयंत्र के खाद्य सुरक्षा कार्यक्रम का पालन करें। ब्लेड, गाइड, बेल्ट या तनाव (टेंशन) का निरीक्षण, सफाई या समायोजन करने से पहले, लॉकआउट/टैगआउट लागू करें और सुनिश्चित करें कि सभी गति पूरी तरह रुक गई है। अपनी QA टीम के साथ किसी भी प्रक्रिया परिवर्तन को सत्यापित करें, क्योंकि स्लाइसिंग की स्थितियां डाउनस्ट्रीम पैकेजिंग और उत्पाद की गुणवत्ता को प्रभावित कर सकती हैं।.
Scope note: नीचे दिए गए तापमान और मशीन सेटपॉइंट शुरुआती संदर्भ हैं। आपकी इष्टतम विंडो फॉर्मूला, लोफ के द्रव्यमान, कूलिंग विधि, परिवेशी आर्द्रता और लाइन की गति के अनुसार भिन्न होगी—इसलिए केवल अनुभव पर भरोसा न करके मापे गए डेटा से पुष्टि करें।.
60 सेकंड में निदान करें
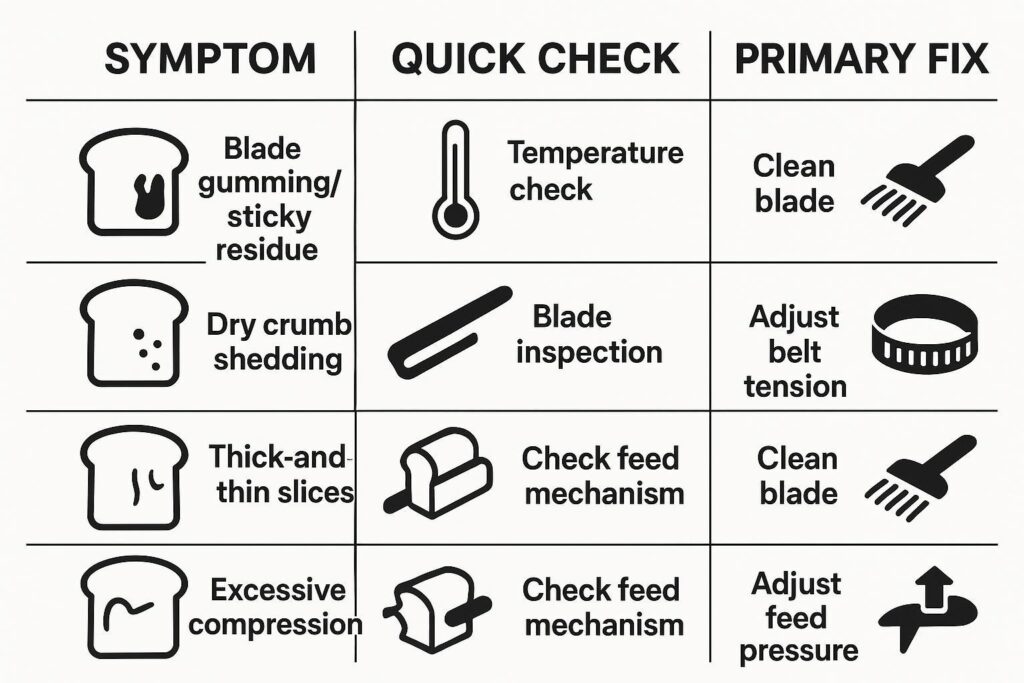
ब्लेड पर चिपकने वाले गूदे (गमिंग) बनाम सूखी क्रंब शेडिंग की जांच करें; स्लाइस करने से पहले आंतरिक तापमान मापें।.
एक ही लोफ में मोटाई में असमानता (टेंशन/गाइड) बनाम प्रवेश पर फटने और जाम होने (फीड/प्रेशर) पर ध्यान दें।.
रन के बीच बेल्ट की घिसावट, कन्वेयर सिंक और मलबे के जमाव की जांच करें।.
त्वरित रन लॉग टेम्पलेट (कॉपी/पेस्ट)
| समय | उत्पाद (प्रकार/वजन) | लक्षण (गमी बनाम सूखा / प्रवेश पर फटना / मोटा-पतला) | आंतरिक तापमान (°F) | लाइन स्पीड (लोफ/घंटा) | टॉप-बेल्ट प्रेशर सेटिंग | ब्लेड टेंशन सेटिंग | गाइड की स्थिति (ठीक/घिसा हुआ/गंदा) | सफाई की गई (हां/नहीं + कहां) | किया गया बदलाव | परिणाम (क्रंब लोड / जाम दर / स्लाइस विचलन) |
|---|---|---|---|---|---|---|---|---|---|---|
समाधान (1–3): उत्पाद और कटिंग सिस्टम

तापमान और नमी की विंडो
जब ब्रेड स्लाइसर द्वारा ब्रेड का फटना किसी शिफ्ट के दौरान अचानक दिखाई दे, तो उत्पाद की स्थिति को पहला चर (वेरिएबल) मानें—क्योंकि यह वही कारक है जिसे आप सेकंडों में सत्यापित कर सकते हैं।.
- स्लाइसर से पहले आंतरिक तापमान मापें।. सतह के अहसास पर निर्भर न रहें। कैलिब्रेटेड प्रोब का उपयोग करें और लोफ के केंद्र में मापें (क्रस्ट ज़ोन से बचें)। मान और डिपेनिंग/कूलिंग के बाद के समय को दर्ज करें।.
- एक ऑडिट योग्य विंडो (शुरुआती संदर्भ) के भीतर काम करें।. कई लाइनें लगभग 86–104°F आंतरिक तापमान पर सबसे अच्छी स्लाइसिंग करती हैं और लगभग 95–105°Fपर पैकेजिंग करती हैं—फिर अपने फॉर्मूले, लोफ के आकार और कूलिंग विधि के आधार पर समायोजित करें। क्रॉस-चेक के रूप में, ब्रेड कूलिंग पर उद्योग प्रक्रिया मार्गदर्शन आमतौर पर उत्पाद को फटने और चिपकने को कम करने के लिए लगभग 32–43°C (90–110°F) तक ठंडा करने का लक्ष्य रखता है (देखें BAKERpedia, “ब्रेड कूलिंग”)। OEM-शैली की तर्कसंगतता जांच के लिए, Oliver के स्लाइसर मॉडल के संचालन/सेवा मैनुअल में यह ट्रबलशूटिंग नोट शामिल है: “ब्रेड बहुत नरम और गर्म हो सकती है। स्लाइस करने से पहले इसे ठंडा होने देने पर विचार करें।” (देखें ऑलिवर मॉडल 908-N/918-N/0938-N ऑपरेशन और सर्विस मैनुअल).
- सहनशीलता (टॉलरेंस) और ट्रिगर जोड़ें।. एक व्यावहारिक नियंत्रण दृष्टिकोण के रूप में, एक एक्शन लिमिट सेट करें (उदाहरण के लिए, ±3–5°F आपके सत्यापित लक्ष्य से)। यदि औसत लगातार 3–5 लोफ (या उत्पादन के एक पूरे मिनट) के लिए सीमा से बाहर चला जाता है, तो हार्डवेयर बदलने से पहले रुकें और कूलिंग/होल्डिंग को ठीक करें।.
- पुनः जांचने की आवृत्ति।. स्टार्ट-अप पर, किसी भी डाउनटाइम के बाद, बेल्ट/प्रेशर समायोजन के बाद, और स्थितियां स्थिर होने पर प्रति शिफ्ट कम से कम एक बार पुनः प्रोब से मापें।.
- “अत्यधिक गर्म” होने के लक्षण: चिपचिपे क्रंब, ब्लेड की साइडवॉल पर स्मीयरिंग, प्रवेश पर दबाव (कंप्रेशन), और फटना जो रन जारी रहने के साथ और बदतर होता जाता है।.
- “अत्यधिक ठंडा/सूखा” होने के लक्षण: नाजुक क्रंब का झड़ना, हील क्रैकिंग (किनारों का टूटना), और ढीले क्रंब का बढ़ना जो गाइडों और बेल्टों पर जमा हो जाते हैं।.
कुंजी ले जाएं: हार्डवेयर बदलने से पहले हमेशा “चिपे/गोंददार” फटने की समस्या को “सूखे/नाजुक” फटने की समस्या से अलग करें। दोनों के समाधान अलग-अलग हैं।.
ब्लेड की स्थिति और प्रकार
एक ब्लेड “पर्याप्त रूप से तेज” होने के बावजूद ब्रेड को फाड़ सकता है, यदि उत्पाद के अनुसार दांतों का आकार, साइडवॉल फिनिश या स्वच्छता गलत है।.
- ब्लेड पर विफलता के प्रकार (failure mode) की पुष्टि करें।. यदि आप ब्लेड की दीवारों पर एक बारीक परत जमते हुए देखते हैं, तो आप केवल धार की तीक्ष्णता से ही नहीं, बल्कि घर्षण और गर्मी से भी जूझ रहे हैं। BakingBusiness बताता है कि ब्रेड का चूरा ब्लेड की दीवारों पर एक परत के रूप में जमा हो सकता है और ब्लेड-साइडवॉल के गुण यह प्रभावित करते हैं कि उत्पादन में वह जमाव कैसा व्यवहार करता है (बेकिंगबिज़नेस, “ब्रेड स्लाइसिंग ब्लेड के तीन मुख्य गुण” (2019)).
- ब्रेड के प्रकार के अनुसार उपयुक्त ब्लेड प्रकार का चयन करें।. सॉफ्ट पैन ब्रेड, पपड़ीदार (crusty) लोफ और बन एक जैसा व्यवहार नहीं करेंगे। यदि फटने की समस्या केवल क्रस्ट के हिस्सों तक सीमित है, तो टूथ ज्योमेट्री और सेट की समीक्षा करें।.
- समय के अनुसार नहीं, बल्कि साक्ष्य के आधार पर बदलें।. एक त्वरित जांच यह है कि क्या स्थिर तनाव पर ब्रेड का फटना क्रंब फिल्म, गर्मी या स्लाइस के भटकाव में मापने योग्य वृद्धि से संबंधित है।.
न्यूट्रल ब्रांड नोट (सामग्री/कोटिंग्स और अनुकूलता): यदि आप रिप्लेसमेंट बैंड ब्लेड प्राप्त कर रहे हैं, तो यह निर्दिष्ट करना उपयोगी हो सकता है मूल सामग्री + हीट ट्रीटमेंट + कोई भी कोटिंग आवश्यकताएँ और अपने स्लाइसर मॉडल के लिए OEM अनुकूलता की पुष्टि करें। ऐसे आपूर्तिकर्ता जैसे मैक्सटोर मेटल ब्रेड स्लाइसर ब्लेड OEM/ODM अनुकूलता और सामग्री चयन पर जोर देते हैं; इसे दस्तावेज़ीकरण और फिट चेकिंग के रूप में लें—न कि तापमान, तनाव और स्वच्छता नियंत्रणों के विकल्प के रूप में।.
तनाव और गाइड संरेखण (alignment)
यदि एक ही लोफ में स्लाइस मोटे-पतले कटते हैं—या फटने की समस्या एक तरफ ज्यादा दिखाई देती है—तो समझें कि ब्लेड का पथ भटक रहा है।.
- सत्यापित करें कि जाली/बैंड्स में ब्लेड का तनाव समान है।. असमान तनाव से दोलन और विक्षेपण उत्पन्न हो सकता है, जो मोटाई में भिन्नता और साइड से फटने के रूप में दिखाई देता है।.
- घिसावट और संदूषण के लिए गाइडों का निरीक्षण करें।. घिसे हुए या कचरे से भरे गाइड घर्षण बढ़ाते हैं और ब्लेड को उसकी निर्धारित रेखा से हटा देते हैं।.
- उत्पाद पथ को सीधा करें।. यदि लोफ तिरछा प्रवेश करता है, तो स्लाइसर एक किनारे को पहले “पकड़” सकता है, जिससे शुरुआती फटना शुरू होता है जो आगे चलकर जाम में बदल जाता है।.
संदर्भ के लिए, BakingBusiness नोट करता है कि उत्पाद का तापमान, ब्लेड का तनाव, और उत्पाद की स्थिति यह सभी स्लाइसिंग त्रुटियों और मोटाई में भिन्नता के मुख्य कारक हैं (बेकिंगबिज़नेस, “ब्रेड स्लाइसिंग की गलतियों को दूर करना” (2019))).
समाधान (4–5): हैंडलिंग और लाइन नियंत्रण

टॉप-बेल्ट दबाव और बेल्ट
टॉप-बेल्ट दबाव शुरुआती फटने का एक सामान्य छिपा हुआ कारण है—विशेष रूप से तब जब उत्पाद गर्म हो या जब स्टेशनों पर बेल्ट की स्थिति अलग-अलग हो।.
- पहले दबाव कम करें, फिर पुनः परीक्षण करें।. यदि आप दबे हुए ऊपरी हिस्से, घसीट, या “पिंच” के निशान देखते हैं, तो दबाव कम करें और सत्यापित करें कि फ़ीड अभी भी स्थिर है।.
- बेल्ट घिसावट और ट्रैकिंग की जांच करें।. एक चमकदार, कठोर या असमान बेल्ट सतह प्रवेश के समय लोफ को फिसला सकती है, जकड़ सकती है या सूक्ष्म झटके दे सकती है।.
- शिफ्ट-टू-शिफ्ट दबाव में निरंतरता की पुष्टि करें।. यदि एक क्रू “इसे तब तक कसता है जब तक कि यह हिलना बंद न कर दे”, तो आपको ऐसी असमानता मिलेगी जिसे कोई भी ब्लेड परिवर्तन ठीक नहीं कर सकता।.
फ़ीड, गति, और स्वच्छता
जब फटने की समस्या शुरुआती चीरों, रुक-रुक कर लगने वाले जाम, या समय के साथ बढ़ते क्रंब लोड के रूप में दिखाई दे, तो लाइन नियंत्रण और स्वच्छता पर ध्यान दें।.
- हैंडऑफ पर लोफ की “टक्कर” को रोकने के लिए कन्वेयर को सिंक करें।. यदि इनफ़ीड और स्लाइसर कन्वेयर आपस में मेल नहीं खाते हैं, तो जैसे ही ब्लेड संलग्न होते हैं, लोफ दब जाता है या खिंच जाता है।.
- अपस्ट्रीम में स्पेसिंग और गाइडों को स्थिर करें।. खराब लेन नियंत्रण साइड संपर्क बनाता है, जो स्लाइसर थ्रोट पर फटने का बिंदु बन जाता है।.
- रन के बीच में उद्देश्यपूर्ण सफाई करें।. केवल चूरे को मशीन में गहराई तक न उड़ाएं। उस जमाव को हटाएं जहां यह घर्षण बदलता है: ब्लेड क्षेत्र, गाइड, बेल्ट और इनफ़ीड थ्रोट।.
कुछ भी बदलने के बाद सत्यापन करें
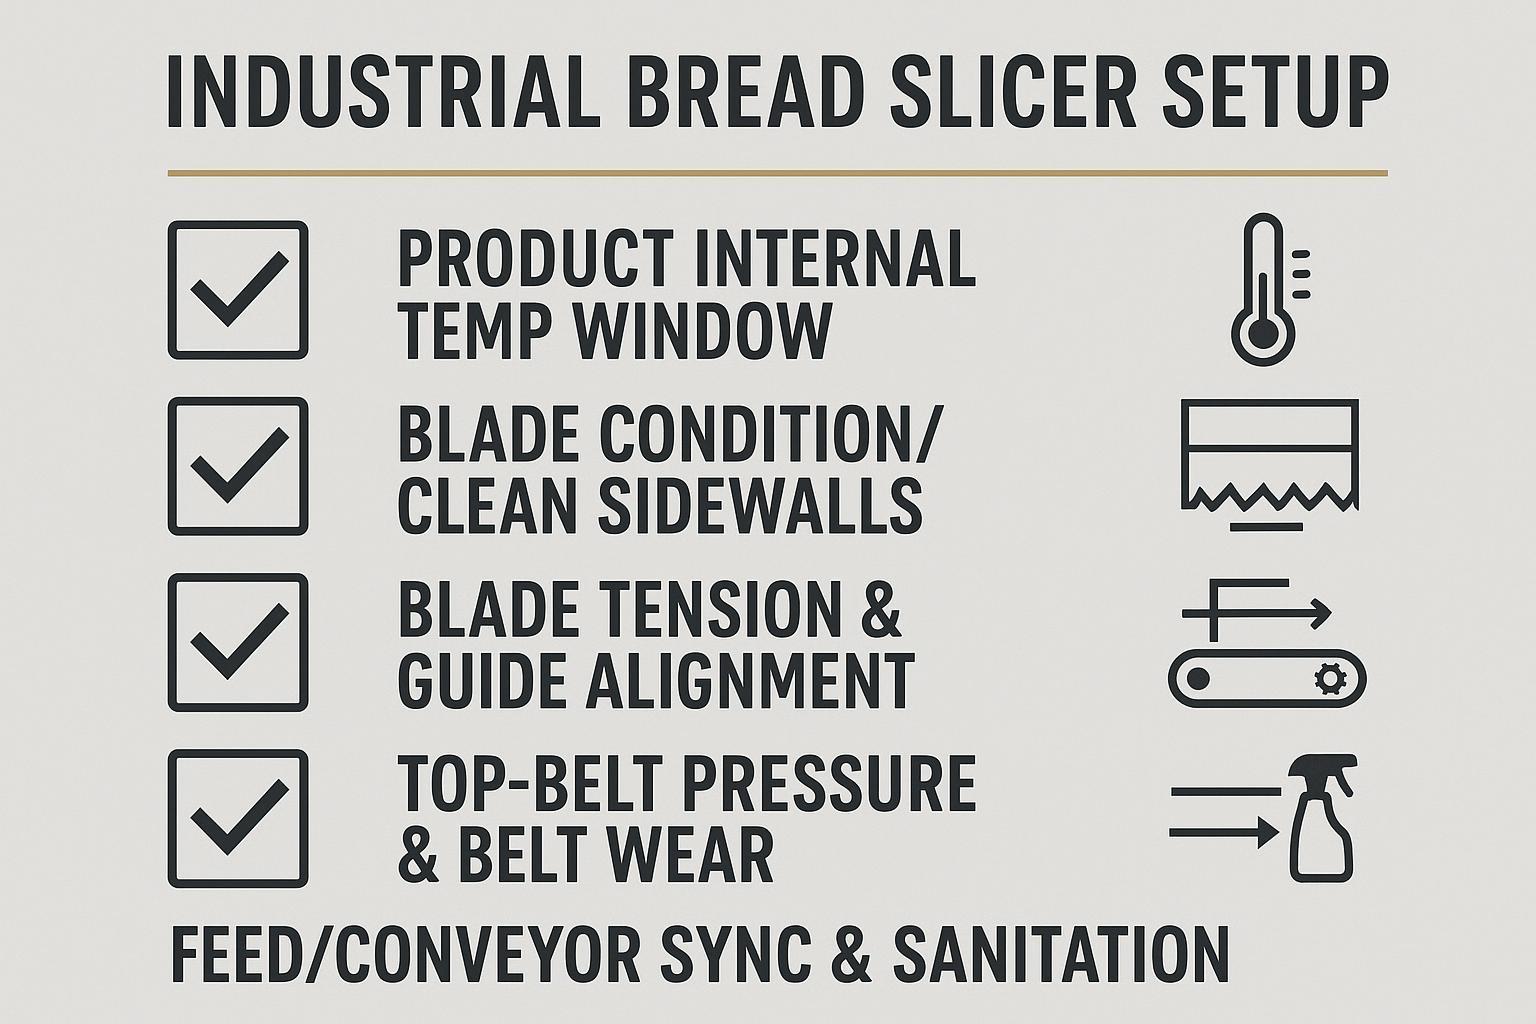
तापमान, तनाव, बेल्ट, गाइड या स्वच्छता चरणों को समायोजित करने के बाद, एक त्वरित सत्यापन पास करें ताकि आप फटने की समस्या को “ठीक” करते समय आगे की प्रक्रिया में कोई नई समस्या उत्पन्न न कर दें:
- पुष्टि करें कि स्लाइस की मोटाई स्थिर है (कोई दृश्यमान मोटा-पतलापन या साइड ड्रिफ्ट न हो)
- जांचें कि रन के दौरान क्रंब लोड बढ़ नहीं रहा है (ब्लेड की दीवारों पर फिल्म, गाइड में कचरा)
- अगले 15–30 मिनट (या अगले पूरे रैक) के लिए जाम दर को ट्रैक करें
- सत्यापित करें कि पैकेजिंग प्रभावित नहीं हुई है (दबाव, अत्यधिक चूरे के कारण खराब सील)
- अंतिम सेटपॉइंट्स को दस्तावेज़बद्ध करें और अपने SOP के अनुसार QA/लाइन लीड से हस्ताक्षर करवाएं
निष्कर्ष
If you need replacement band blades, treat sourcing as a documentation and fit exercise: confirm OEM compatibility, provide your drawing/sample, and specify base material, heat treatment, and any coating requirements so performance is repeatable.
About MAXTOR METAL (for traceability): MAXTOR METAL manufactures custom, precision-ground industrial blades with 15+ years of experience and a multi-step quality control process. For procurement teams, it can be helpful to request material certificates and inspection records with each blade batch (learn more: मैक्सटोर धातु).
Recheck slicing temp window (about 86–104°F slicing; 95–105°F packaging), verify zero gumming.
Standardize tension, guides, and belt pressure; sync conveyors; clean between runs.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
एक प्रतिक्रिया