

Nếu hiện tượng máy cắt lát bánh mì làm rách bánh mì đang làm tăng lượng phế phẩm, hướng dẫn này sẽ cung cấp các biện pháp khắc phục nhanh chóng và có thể kiểm chứng.
Bạn sẽ nắm được các khoảng nhiệt độ tiêu chuẩn, các bước kiểm tra cơ khí và kiểm soát dây chuyền có thể áp dụng ngay hôm nay.
Áp dụng cho các dây chuyền công suất 600–1200 ổ/giờ với bánh mì gối, bánh mì vỏ giòn và bánh mì bun.
Lưu ý về An toàn & Quy trình vận hành tiêu chuẩn (SOP): Luôn tuân thủ hướng dẫn sử dụng của nhà sản xuất thiết bị gốc (OEM) và chương trình an toàn thực phẩm tại nhà máy của bạn. Trước khi kiểm tra, vệ sinh hoặc điều chỉnh lưỡi dao, bộ dẫn hướng, băng tải hoặc lực căng, hãy thực hiện quy trình khóa nguồn/gắn biển cảnh báo (lockout/tagout) và xác nhận mọi chuyển động đã dừng hẳn. Hãy xác nhận lại mọi thay đổi trong quy trình với bộ phận QA, vì điều kiện cắt lát có thể ảnh hưởng đến khâu đóng gói hạ nguồn và chất lượng sản phẩm.
Lưu ý về phạm vi: Các thông số cài đặt về nhiệt độ và máy móc dưới đây là tài liệu tham khảo ban đầu. Khoảng tối ưu của bạn sẽ thay đổi tùy thuộc vào công thức, khối lượng ổ bánh, phương pháp làm nguội, độ ẩm môi trường và tốc độ dây chuyền — vì vậy hãy xác minh bằng dữ liệu đo lường thực tế, không dựa vào cảm tính.
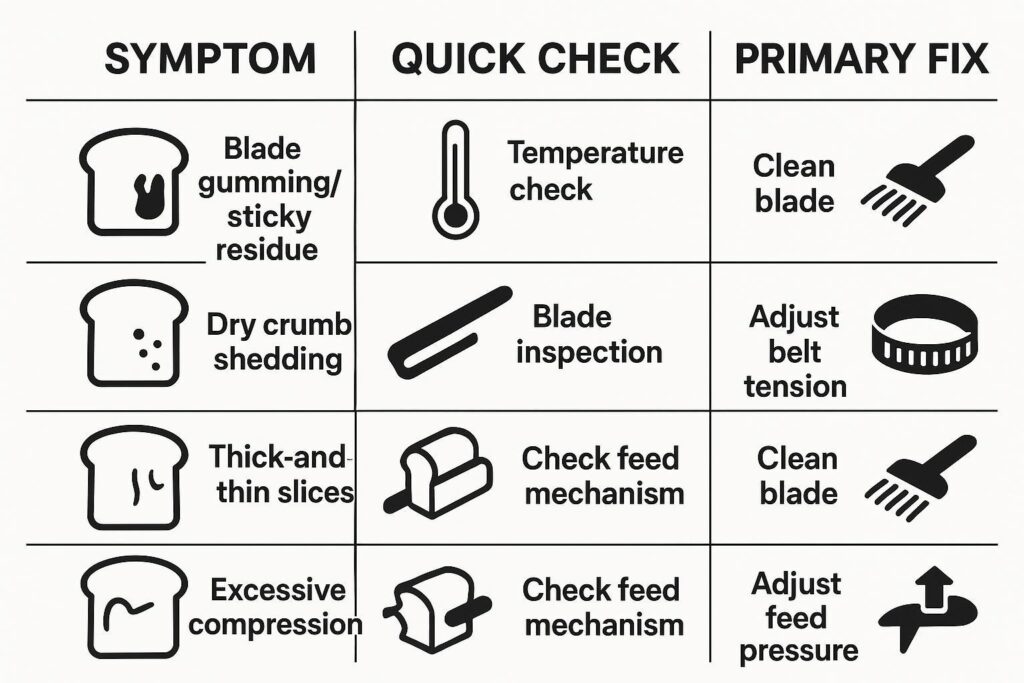
Chẩn đoán trong 60 giây
Kiểm tra hiện tượng bám dính chất keo trên lưỡi dao so với hiện tượng rơi vụn bánh khô; đo nhiệt độ bên trong ruột bánh trước khi cắt.
Lưu ý hiện tượng lát bánh dày mỏng không đều trên cùng một ổ (do lực căng/bộ dẫn hướng) so với hiện tượng rách ở đầu vào và kẹt bánh (do nạp liệu/áp lực).
Kiểm tra độ mòn của băng tải, sự đồng bộ của băng chuyền và sự tích tụ mảnh vụn giữa các lượt chạy.
Mẫu nhật ký vận hành nhanh (sao chép/dán)
| Thời gian | Sản phẩm (loại/trọng lượng) | Triệu chứng (bám keo so với khô / rách đầu vào / dày-mỏng không đều) | Nhiệt độ bên trong (°F) | Tốc độ dây chuyền (ổ/giờ) | Cài đặt áp lực băng tải trên | Cài đặt lực căng lưỡi dao | Tình trạng bộ dẫn hướng (Tốt/mòn/bẩn) | Đã vệ sinh (Có/Không + vị trí) | Thay đổi đã thực hiện | Kết quả (lượng vụn bánh / tỷ lệ kẹt / độ lệch lát cắt) |
|---|---|---|---|---|---|---|---|---|---|---|
Biện pháp khắc phục (1–3): Sản phẩm và hệ thống cắt

Khoảng nhiệt độ và độ ẩm
Khi hiện tượng máy cắt lát bánh mì làm rách bánh mì xuất hiện đột ngột trong ca làm việc, hãy coi tình trạng sản phẩm là biến số đầu tiên cần kiểm tra — vì đây là yếu tố bạn có thể xác minh trong vài giây.
- Đo nhiệt độ bên trong ruột bánh trước khi đưa vào máy cắt. Không dựa vào cảm giác bề mặt. Hãy sử dụng đầu dò đã được hiệu chuẩn và đo tại tâm ổ bánh (tránh vùng vỏ bánh). Ghi lại giá trị và thời gian kể từ khi lấy ra khỏi khuôn/làm nguội.
- Vận hành trong khoảng thông số có thể kiểm chứng (tham chiếu ban đầu). Nhiều dây chuyền hoạt động tốt nhất ở khoảng 86–104°F nhiệt độ bên trong và đóng gói ở khoảng 95–105°F— sau đó điều chỉnh dựa trên công thức, kích thước ổ bánh và phương pháp làm nguội của bạn. Để đối chiếu, các hướng dẫn quy trình công nghiệp về làm nguội bánh mì thường hướng tới việc làm nguội sản phẩm xuống khoảng 32–43°C (90–110°F) trước khi cắt lát để giảm thiểu tình trạng rách và bám dính chất keo (xem BAKERpedia, “Làm nguội bánh mì“). Để kiểm tra tính hợp lý theo tiêu chuẩn OEM, tài liệu hướng dẫn vận hành/bảo trì của Oliver dành cho các dòng máy cắt lát của họ có lưu ý khắc phục sự cố sau: “Bánh mì có thể quá mềm và ấm. Hãy cân nhắc để bánh nguội bớt trước khi cắt lát.” (xem Hướng dẫn vận hành và bảo dưỡng Oliver Model 908-N/918-N/0938-N).
- Bổ sung dung sai và các điểm kích hoạt. Như một phương pháp kiểm soát thực tế, hãy thiết lập giới hạn hành động (ví dụ:, ±3–5°F so với mục tiêu đã được xác nhận của bạn). Nếu giá trị trung bình lệch ra ngoài giới hạn trong 3–5 ổ bánh liên tiếp (hoặc một phút sản xuất liên tục), hãy tạm dừng và điều chỉnh quá trình làm nguội/ủ trước khi thay đổi phần cứng.
- Tần suất kiểm tra lại. Đo lại khi khởi động, sau bất kỳ thời gian dừng máy nào, sau khi điều chỉnh băng tải/áp lực, và ít nhất một lần mỗi ca khi các điều kiện đã ổn định.
- Biểu hiện của việc bánh “quá ấm”: sticky crumbs, smearing on blade sidewalls, compression at entry, and tearing that gets worse as the run continues.
- What “too cool/dry” can look like: fragile crumb shedding, heel cracking, and an increase in loose crumbs that load up guides and belts.
Điểm chính: Always separate “sticky/gummy” tearing from “dry/fragile” tearing before you change hardware. The fixes are different.
Blade condition and type
A blade can be “sharp enough” and still tear bread if the tooth form, sidewall finish, or cleanliness is wrong for the product.
- Confirm the failure mode at the blade. If you see a fine film building on the blade walls, you’re fighting drag and heat—not just edge sharpness. BakingBusiness points out that crumb can deposit as a film on blade walls and that blade-sidewall properties influence how that buildup behaves in production (BakingBusiness, “The three core properties of bread slicing blades” (2019)).
- Match blade type to bread family. Soft pan breads, crusty loaves, and buns won’t behave the same. If tearing is localized to crust transitions, review tooth geometry and set.
- Replace on evidence, not calendar. A quick check is whether tearing correlates with a measurable increase in crumb film, heat, or slice wander at constant tension.
Neutral brand note (materials/coatings and compatibility): If you’re sourcing replacement band blades, it can help to specify base material + heat treatment + any coating requirements and confirm OEM compatibility for your slicer model. Suppliers such as MAXTOR METAL bread slicer blades emphasize OEM/ODM compatibility and material selection; treat that as a documentation and fit check—not as a shortcut around temperature, tension, and sanitation controls.
Tension and guide alignment
If slices go thick-and-thin within the same loaf—or tearing appears on one side more than the other—assume the blade path is wandering.
- Verify blade tension is uniform across the lattice/bands. Uneven tension can create oscillation and deflection that shows up as thickness variation and side tearing.
- Inspect guides for wear and contamination. Worn or debris-loaded guides increase friction and push the blade off its intended line.
- Square up the product path. If the loaf enters skewed, the slicer can “grab” one edge first, starting an entry tear that turns into a jam.
For context, BakingBusiness notes that product temperature, blade tension, and product positioning are all drivers of slicing errors and thickness variation (BakingBusiness, “Slaying bread slicing errors” (2019)).
Biện pháp khắc phục (4–5): Xử lý và kiểm soát dây chuyền

Top-belt pressure and belts
Top-belt pressure is a common hidden cause of entry tears—especially when product is warm or when belt condition varies across stations.
- Reduce compression first, then re-test. If you see crushed crowns, dragging, or “pinch” marks, back off pressure and verify you still have stable feed.
- Check belt wear and tracking. A glazed, hardened, or uneven belt face can slip, grab, or micro-jerk the loaf at entry.
- Confirm pressure consistency shift-to-shift. If one crew “tightens until it stops moving,” you’ll get variability no blade change can fix.
Feed, speed, and sanitation
When tearing shows up as entry rips, intermittent jams, or a rising crumb load over time, focus on line control and hygiene.
- Sync conveyors to prevent loaf “bump” at handoff. If the infeed and slicer conveyors aren’t matched, the loaf gets compressed or pulled right as the blades engage.
- Stabilize spacing and guides upstream. Poor lane control creates side contact, which becomes a tear point at the slicer throat.
- Clean between runs with intent. Don’t just blow crumbs deeper into the machine. Remove buildup where it changes friction: blade area, guides, belts, and the infeed throat.
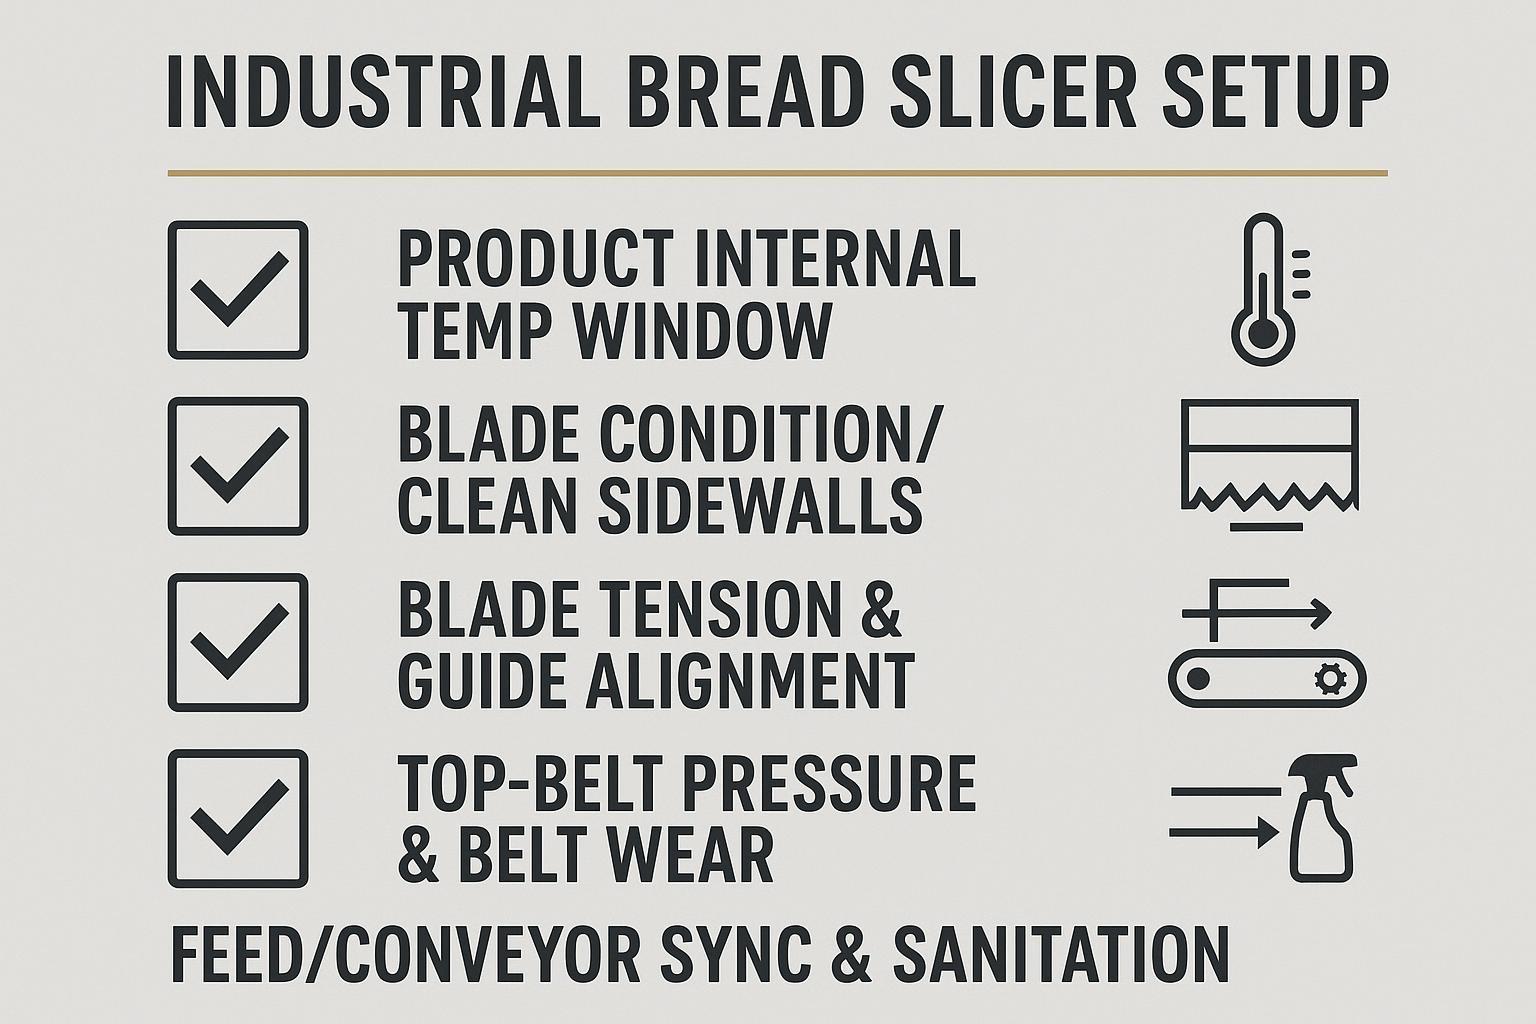
Xác nhận lại sau khi thay đổi bất kỳ yếu tố nào
After you adjust temperature, tension, belts, guides, or sanitation steps, do a quick verification pass so you don’t “fix” tearing but create a new problem downstream:
- Confirm slice thickness is stable (no visible thick-thin or side drift)
- Check crumb load is not rising over the run (film on blade walls, debris in guides)
- Track jam rate for the next 15–30 minutes (or the next full rack)
- Kiểm tra để đảm bảo bao bì không bị ảnh hưởng (bị nén ép, dán kín kém do vụn bánh thừa)
- Ghi lại các thông số cài đặt cuối cùng và yêu cầu QA/trưởng ca ký duyệt theo SOP của bạn
Kết luận
Nếu bạn cần thay thế lưỡi dao băng, hãy thực hiện việc mua sắm như một quy trình đối chiếu tài liệu và độ tương thích: xác nhận tính tương thích OEM, cung cấp bản vẽ/mẫu của bạn, và chỉ rõ vật liệu nền, xử lý nhiệt cùng các yêu cầu lớp phủ để đảm bảo hiệu suất hoạt động ổn định.
Về MAXTOR METAL (để truy xuất nguồn gốc): MAXTOR METAL sản xuất các lưỡi dao công nghiệp mài chính xác theo yêu cầu với hơn 15 năm kinh nghiệm và quy trình kiểm soát chất lượng nhiều bước. Đối với bộ phận mua hàng, việc yêu cầu chứng chỉ vật liệu và biên bản kiểm tra theo từng lô lưỡi dao là rất hữu ích (tìm hiểu thêm: KIM LOẠI MAXTOR).
Kiểm tra lại khoảng nhiệt độ cắt (khoảng 86–104°F khi cắt; 95–105°F khi đóng gói), đảm bảo không bị bết dính.
Chuẩn hóa lực căng, bộ dẫn hướng và áp lực băng đai; đồng bộ hóa băng chuyền; vệ sinh giữa các lượt vận hành.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Một bình luận