

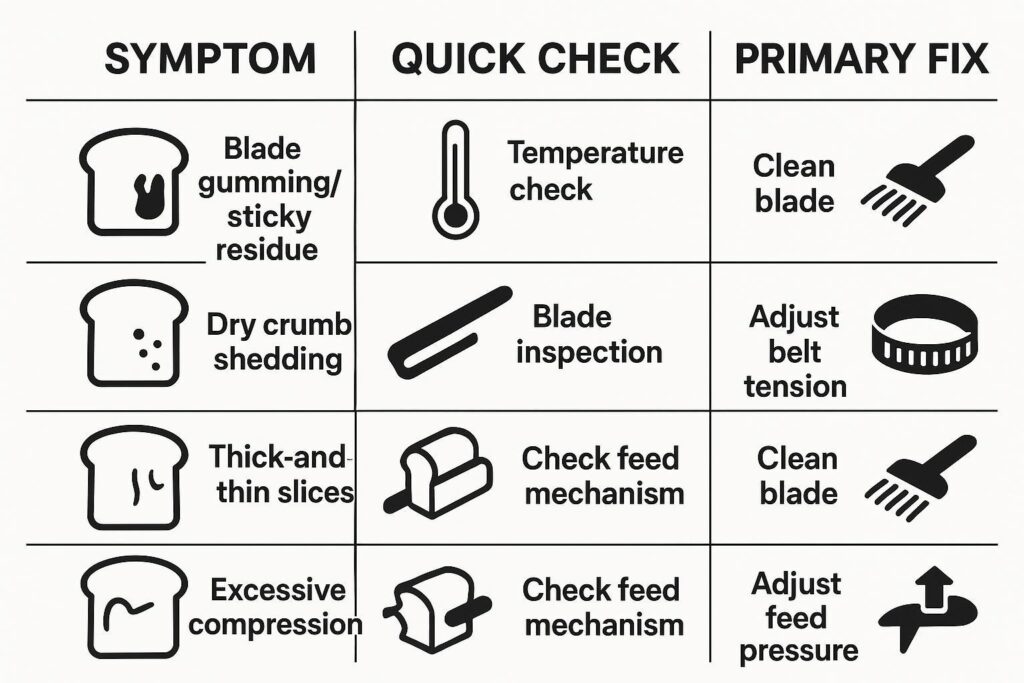
If bread slicer tearing bread is spiking waste, this guide gives fast, verifiable fixes.
You’ll get temperature windows, mechanical checks, and line-control steps you can audit today.
Targets 600–1200 loaves/hour lines with pan bread, crusty loaves, and buns.
Safety & SOP note: Always follow your slicer OEM manual and your facility’s food safety program. Before inspecting, cleaning, or adjusting blades, guides, belts, or tension, use lockout/tagout and confirm all motion is stopped. Validate any process changes with your QA team, since slicing conditions can affect downstream packaging and product quality.
Scope note: The temperature and machine setpoints below are starting references. Your optimal window will vary with formula, loaf mass, cooling method, ambient humidity, and line speed—so verify with measured data, not feel.
Diagnose in 60 seconds
Look for gumming on blades vs. dry crumb shed; probe internal temp before slicing.
Note thick-and-thin in one loaf (tension/guide) vs. entry tears and jams (feed/pressure).
Check belt wear, conveyor sync, and debris buildup between runs.
Quick run log template (copy/paste)
| Time | Product (type/weight) | Symptom (gummy vs dry / entry tear / thick-thin) | Internal temp (°F) | Line speed (loaves/hr) | Top-belt pressure setting | Blade tension setting | Guide condition (OK/worn/dirty) | Cleaning performed (Y/N + where) | Change made | Result (crumb load / jam rate / slice wander) |
|---|---|---|---|---|---|---|---|---|---|---|
Fixes (1–3): Product and cutting system

Temperature and moisture window
When bread slicer tearing bread shows up suddenly across a shift, treat product condition as the first variable—because it’s the one you can verify in seconds.
- Probe internal temp before the slicer. Don’t rely on surface feel. Use a calibrated probe and measure at the loaf center (avoid the crust zone). Record the value and the time since depanning/cooling.
- Work inside an auditable window (starting reference). Many lines slice best around 86–104°F internal temperature and package around 95–105°F—then adjust based on your formula, loaf size, and cooling method. As a cross-check, industry process guidance on bread cooling commonly targets cooling product down to roughly 32–43°C (90–110°F) before slicing to reduce tearing and gumming (see BAKERpedia, “Bread Cooling"). For an OEM-style rationality check, Oliver’s operation/service manual for its slicer models includes the troubleshooting note: “The bread may be too soft and warm. Consider allowing it to cool before slicing.” (see Oliver Models 908-N/918-N/0938-N Operation and Service Manual).
- Add tolerances and triggers. As a practical control approach, set an action limit (for example, ±3–5°F from your validated target). If the average drifts outside the limit for 3–5 consecutive loaves (or one full minute of production), pause and correct cooling/holding before changing hardware.
- Recheck frequency. Re-probe at start-up, after any downtime, after belt/pressure adjustments, and at least once per shift when conditions are stable.
- What “too warm” looks like: migalhas pegajosas, acúmulo nas laterais da lâmina, compressão na entrada e rasgos que pioram à medida que a operação continua.
- O que “muito frio/seco” pode parecer: desprendimento de migalhas frágeis, rachaduras na base e um aumento de migalhas soltas que acumulam nas guias e correias.
Conclusão principal: Sempre separe o rasgo “pegajoso/gomoso” do rasgo “seco/frágil” antes de alterar os componentes. As correções são diferentes.
Condição e tipo de lâmina
Uma lâmina pode estar “afiada o suficiente” e ainda assim rasgar o pão se o formato dos dentes, o acabamento lateral ou a limpeza estiverem incorretos para o produto.
- Confirme o modo de falha na lâmina. Se você notar a formação de uma fina película nas laterais da lâmina, você está combatendo o arrasto e o calor — não apenas a afiação do gume. A BakingBusiness destaca que as migalhas podem se depositar como uma película nas laterais da lâmina e que as propriedades das laterais da lâmina influenciam o comportamento desse acúmulo na produção (BakingBusiness, “As três propriedades fundamentais das lâminas de fatiamento de pão” (2019)).
- Adapte o tipo de lâmina à família de pães. Pães de forma macios, pães de casca dura e pães de hambúrguer/bisnaguinhas não se comportam da mesma maneira. Se o rasgo estiver localizado nas transições da casca, revise a geometria e o travamento dos dentes.
- Substitua com base em evidências, não pelo calendário. Uma verificação rápida é se o rasgo se correlaciona com um aumento mensurável na película de migalhas, no calor ou no desvio da fatia sob tensão constante.
Nota de marca neutra (materiais/revestimentos e compatibilidade): Se você estiver adquirindo lâminas de fita de reposição, pode ser útil especificar material de base + tratamento térmico + qualquer revestimento requisitos e confirmar a compatibilidade OEM para o modelo da sua fatiadora. Fornecedores como a MAXTOR METAL bread slicer blades enfatizam a compatibilidade OEM/ODM e a seleção de materiais; trate isso como uma verificação de documentação e ajuste — não como um atalho para evitar os controles de temperatura, tensão e higienização.
Tensão e alinhamento das guias
Se as fatias ficarem grossas e finas no mesmo pão — ou se o rasgo aparecer mais de um lado do que do outro — assuma que a trajetória da lâmina está desviando.
- Verifique se a tensão da lâmina é uniforme em toda a grade/fitas. A tensão desigual pode criar oscilação e deflexão que se manifestam como variação de espessura e rasgos laterais.
- Inspecione as guias quanto a desgaste e contaminação. Guias desgastadas ou obstruídas por resíduos aumentam o atrito e desviam a lâmina de sua linha pretendida.
- Alinhe a trajetória do produto. Se o pão entrar desalinhado, a fatiadora pode “puxar” uma das bordas primeiro, iniciando um rasgo na entrada que se transforma em um bloqueio.
Para contextualizar, a BakingBusiness observa que a temperatura do produto, a tensão da lâmina e o posicionamento do produto são todos fatores determinantes para erros de fatiamento e variação de espessura (BakingBusiness, “Eliminando erros de fatiamento de pão” (2019))).
Fixes (4–5): Handling and line control

Pressão da correia superior e correias
A pressão da correia superior é uma causa oculta comum de rasgos na entrada — especialmente quando o produto está quente ou quando a condição da correia varia entre as estações.
- Reduza a compressão primeiro e, em seguida, teste novamente. Se você notar topos amassados, arrasto ou marcas de “esmagamento”, reduza a pressão e verifique se a alimentação continua estável.
- Verifique o desgaste e o alinhamento da correia. Uma superfície de correia vitrificada, endurecida ou irregular pode escorregar, agarrar ou dar pequenos solavancos no pão na entrada.
- Confirme a consistência da pressão entre os turnos. Se uma equipe “apertar até parar de se mover”, você terá uma variabilidade que nenhuma troca de lâmina poderá resolver.
Alimentação, velocidade e higienização
Quando o rasgo se manifestar como rupturas na entrada, bloqueios intermitentes ou um aumento no acúmulo de migalhas ao longo do tempo, concentre-se no controle de linha e na higiene.
- Sincronize as esteiras para evitar o “impacto” do pão na transferência. Se as esteiras de entrada e da fatiadora não estiverem sincronizadas, o pão será comprimido ou puxado exatamente no momento em que as lâminas entram em contato.
- Estabilize o espaçamento e as guias a montante. Um controle inadequado de pistas cria contato lateral, o que se torna um ponto de rasgo na garganta da fatiadora.
- Limpe entre os lotes de produção de forma minuciosa. Não se limite a soprar as migalhas para o interior da máquina. Remova o acúmulo onde ele altera o atrito: área das lâminas, guias, correias e na garganta de entrada.
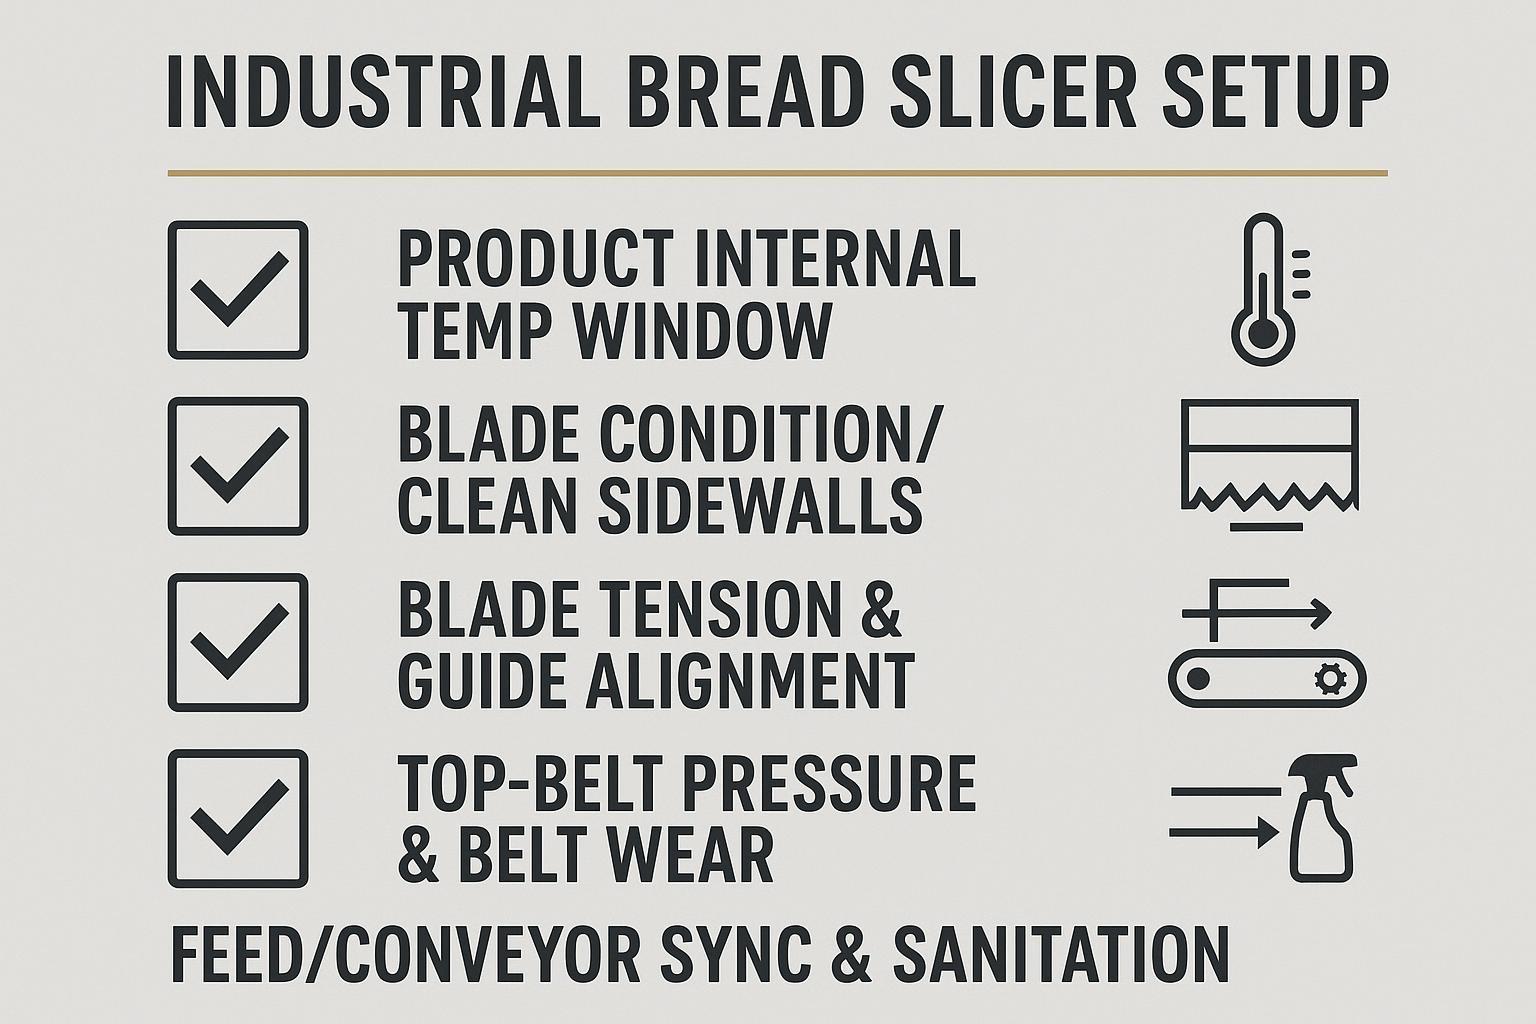
Validate after you change anything
Após ajustar a temperatura, a tensão, as correias, as guias ou as etapas de higienização, faça uma verificação rápida para garantir que você não “corrija” o rasgo apenas para criar um novo problema a jusante:
- Confirme se a espessura da fatia está estável (sem variação visível de espessura ou desvio lateral)
- Verifique se o acúmulo de migalhas não está aumentando durante a operação (película nas laterais da lâmina, resíduos nas guias)
- Monitore a taxa de bloqueios nos próximos 15 a 30 minutos (or no próximo carrinho cheio)
- Verifique se a embalagem não está comprometida (compressão, vedação deficiente devido ao excesso de migalhas)
- Document the final setpoints and have QA/line lead sign off per your SOP
Conclusão
If you need replacement band blades, treat sourcing as a documentation and fit exercise: confirm OEM compatibility, provide your drawing/sample, and specify base material, heat treatment, and any coating requirements so performance is repeatable.
About MAXTOR METAL (for traceability): MAXTOR METAL manufactures custom, precision-ground industrial blades with 15+ years of experience and a multi-step quality control process. For procurement teams, it can be helpful to request material certificates and inspection records with each blade batch (learn more: MAXTOR METAL).
Recheck slicing temp window (about 86–104°F slicing; 95–105°F packaging), verify zero gumming.
Standardize tension, guides, and belt pressure; sync conveyors; clean between runs.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Uma resposta