

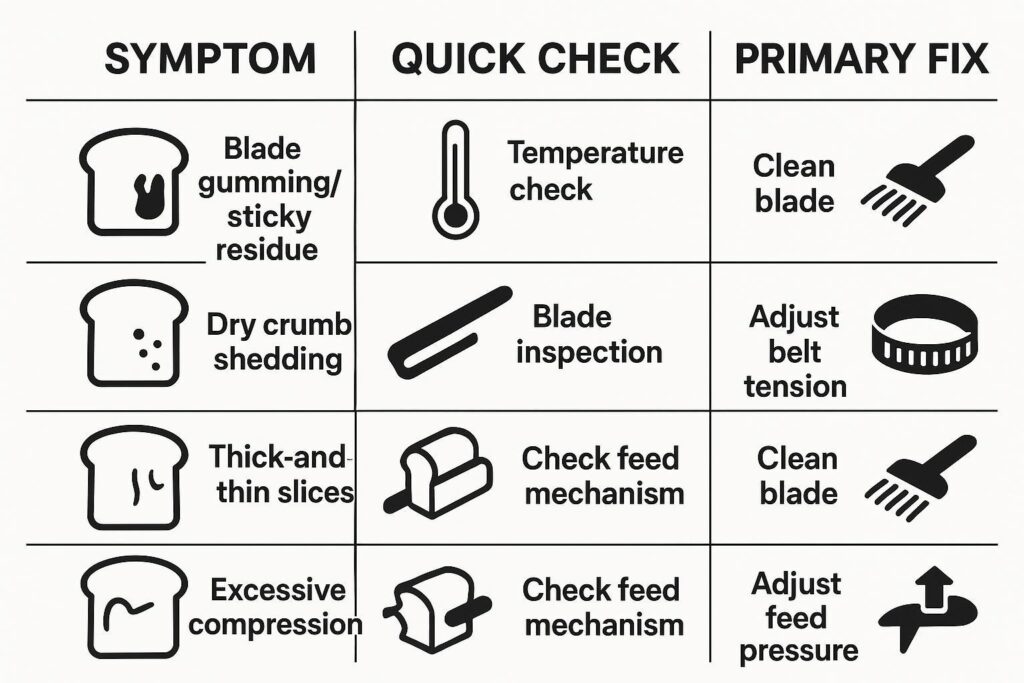
パン用スライサーによるパンの引き裂き(テアリング)で廃棄ロスが急増している場合、本ガイドでは迅速かつ検証可能な対策を紹介します。.
本日すぐに監査できる温度管理範囲、機械的チェック項目、およびライン制御手順を解説します。.
食パン、ハード系パン、バンズを製造する、生産能力600〜1200個/時間のラインを対象としています。.
安全およびSOPに関する注意点: 常にスライサーのOEMマニュアルおよび工場の食品安全プログラムに従ってください。刃、ガイド、ベルト、またはテンションの点検、清掃、調整を行う前に、必ずロックアウト/タグアウトを実施し、すべての動作が停止していることを確認してください。スライス条件は下流の包装や製品品質に影響を与える可能性があるため、プロセスの変更は必ず品質保証(QA)チームと検証してください。.
適用範囲に関する注記: 以下に示す温度および機械の設定値は、あくまで初期の参考値です。最適な管理範囲は、配合、パンの重量、冷却方法、周囲の湿度、ライン速度によって異なるため、感覚ではなく測定データに基づいて検証してください。.
60秒で診断
刃へのガム状付着物(ベタつき)と乾燥したパン粉の脱落を比較確認し、スライス前に中心温度を測定してください。.
1個内での厚みのばらつき(テンション/ガイドに起因)と、投入時の引き裂きや詰まり(フィード/圧力に起因)を区別して記録してください。.
運転の合間に、ベルトの摩耗、コンベアの同期、およびゴミの蓄積をチェックしてください。.
簡易運転ログテンプレート(コピー&ペースト用)
| 時間 | 製品(種類/重量) | 症状(ベタつき vs 乾燥 / 投入時の引き裂き / 厚みのばらつき) | 中心温度(°F) | ライン速度(個/時間) | トップベルト圧力設定 | ブレードテンション設定 | ガイドの状態(良好/摩耗/汚れ) | 清掃実施(可/否 + 実施箇所) | 変更内容 | 結果(パン粉の量 / 詰まり率 / スライスの蛇行) |
|---|---|---|---|---|---|---|---|---|---|---|
対策(1〜3):製品とカットシステム

温度および水分管理範囲
シフト中にパン用スライサーによるパンの引き裂きが突発的に発生した場合、まずは製品の状態を最初の変数として扱ってください。なぜなら、これは数秒で検証できるからです。.
- スライサーの手前で中心温度を測定します。. 表面の感触だけに頼らないでください。校正済みの温度計を使用し、パンの中心部(クラスト付近を避ける)で測定します。測定値と、型抜き(デパン)/冷却からの経過時間を記録します。.
- 監査可能な管理範囲(初期参考値)内で作業します。. 多くのラインでは、中心温度が約 86–104°F の時に最も良好にスライスでき、約 95–105°Fで包装されます。その後、配合、パンのサイズ、冷却方法に基づいて調整してください。相互確認として、パン冷却に関する業界のプロセスガイダンスでは、引き裂きやベタつきを抑えるために、スライス前に製品を約 32–43°C (90–110°F) まで冷却することを一般的に目標としています(以下を参照: BAKERpedia「パンの冷却」」)。OEM基準の妥当性確認として、Oliver社のスライサーモデルの運転/サービスマニュアルには、以下のトラブルシューティングノートが記載されています。 “「パンが柔らかすぎて温かい可能性があります。スライスする前に冷ますことを検討してください。」” (以下を参照: Oliverモデル908-N/918-N/0938-N 取扱・サービスマニュアル).
- 許容差とトリガーを設定します。. 実用的な管理アプローチとして、アクションリミット(例:検証済みの目標値から, ±3〜5°F )を設定します。平均値が3〜5個連続して(または生産開始から丸1分間)制限範囲から外れた場合は、ハードウェアを変更する前に、一時停止して冷却/保持工程を修正してください。.
- 再確認の頻度。. 立ち上げ時、ダウンタイム後、ベルト/圧力調整後、および条件が安定している場合は少なくとも1シフトに1回、中心温度を再測定してください。.
- 「温かすぎる」状態の目安: 粘着性のあるパン粉、刃の側壁への付着、投入口での圧縮、および稼働が続くにつれて悪化する引き裂き。.
- 「冷えすぎ/乾燥しすぎ」の状態とは: もろいパン粉の脱落、ヒール(パンの端)のひび割れ、およびガイドやベルトに堆積するこぼれたパン粉の増加。.
重要なポイント:ハードウェアを変更する前に、必ず「粘着性/ゴム状」の引き裂きと「乾燥/もろい」引き裂きを区別してください。対策が異なります。.
刃の状態とタイプ
刃が「十分に鋭い」状態であっても、刃型、側壁の仕上げ、または清浄度が製品に適していない場合、パンが引き裂かれることがあります。.
- 刃における不具合モードを確認する。. 刃の側壁に薄い膜が形成されている場合、それは刃先の鋭さだけでなく、抵抗や熱との戦いです。BakingBusinessは、パン粉が刃の側壁に膜として堆積すること、そして刃の側壁特性が生産中のその堆積物の挙動に影響を与えることを指摘しています(BakingBusiness、「The three core properties of bread slicing blades」(2019年)).
- パンの種類に刃のタイプを合わせる。. 柔らかい食パン、クラストの硬いパン、ロールパンでは挙動が異なります。引き裂きがクラストの境界部分に局所化している場合は、刃型とアサリを見直してください。.
- 期間ではなく、根拠に基づいて交換する。. 一定の張力下において、引き裂きがパン粉の膜の目に見える増加、熱、またはスライスの蛇行と相関しているかどうかを素早く確認します。.
ブランド中立的な注意点(材質/コーティングおよび互換性):交換用のバンドブレードを調達する際は、以下を指定すると役立ちます。 母材 + 熱処理 + 各種コーティング の要件を指定し、ご使用のスライサーモデルに対するOEM互換性を確認してください。以下のようなサプライヤーは、 MAXTOR METAL パンスライサー刃 OEM/ODM互換性と材質選定を重視しています。これを仕様および適合性の確認として扱い、温度、張力、衛生管理を怠るための近道とは考えないでください。.
張力とガイドのアライメント
同じパンの中でスライスの厚さにばらつきが生じる場合、または引き裂きが片側に偏って発生する場合は、刃の経路が蛇行していると考えられます。.
- 格子/バンド全体で刃の張力が均一であることを確認する。. 張力が不均一であると、振動やたわみが発生し、厚さのばらつきや側面の引き裂きとして現れます。.
- ガイドの摩耗や汚れを検査する。. ガイドが摩耗していたり、ゴミが溜まっていたりすると、摩擦が増加し、刃が本来のラインから外れてしまいます。.
- 製品の搬送経路を直角に整える。. パンが斜めに進入すると、スライサーが最初に片方の端を「噛み込んで」しまい、進入時の引き裂きが発生し、最終的にジャムにつながります。.
参考として、BakingBusinessは以下の点を指摘しています。 製品温度、刃の張力、および製品の位置決め これらはすべて、スライスエラーや厚さのばらつきの原因となります(BakingBusiness、「Slaying bread slicing errors」(2019年)).
対策(4〜5):ハンドリングとライン制御

トップベルトの圧力とベルト
トップベルトの圧力は、進入時の引き裂きの見落とされがちな原因です。特に製品が温かい場合や、ステーション間でベルトの状態が異なる場合に顕著です。.
- 最初に圧縮を減らし、その後再テストする。. クラウン(パンの上面)の潰れ、引きずり、または「挟み込み」の跡が見られる場合は、圧力を下げて、安定した供給が維持されているか確認してください。.
- ベルトの摩耗とトラッキングを確認する。. ベルト面が目詰まりして滑らかになっていたり、硬化していたり、不均一であったりすると、進入時にパンが滑ったり、引っかかったり、微小な衝撃を受けたりすることがあります。.
- シフト間での圧力の一貫性を確認する。. ある作業班が「動かなくなるまで締め付ける」ような調整を行っていると、刃を交換しても解決できないばらつきが生じます。.
供給、速度、および衛生管理
引き裂きが進入時の破れ、断続的なジャム、または時間の経過に伴うパン粉堆積量の増加として現れる場合は、ライン制御と衛生管理に焦点を当ててください。.
- コンベアを同期させ、受け渡し時のパンの「衝突」を防ぐ。. インフィードコンベアとスライサーコンベアが同期していないと、刃が噛み合う瞬間にパンが圧縮されたり引っ張られたりします。.
- 上流での間隔とガイドを安定させる。. レーン制御が不十分だと側面接触が発生し、スライサーの投入口での引き裂きポイントになります。.
- 稼働の合間に目的を持って清掃する。. パン粉を機械の奥に吹き飛ばすだけでなく、摩擦を変化させる場所(刃の周辺、ガイド、ベルト、インフィード投入口など)の堆積物を取り除いてください。.

変更後は必ず検証を行う
温度、張力、ベルト、ガイド、または衛生管理の手順を調整した後は、引き裂きを「解決」したものの、下流で新たな問題が発生していないか、迅速な検証を行ってください。
- Confirm slice thickness is stable (no visible thick-thin or side drift)
- Check crumb load is not rising over the run (film on blade walls, debris in guides)
- Track jam rate for the next 15–30 minutes (or the next full rack)
- Verify packaging isn’t compromised (compression, poor seal due to excess crumbs)
- Document the final setpoints and have QA/line lead sign off per your SOP
結論
If you need replacement band blades, treat sourcing as a documentation and fit exercise: confirm OEM compatibility, provide your drawing/sample, and specify base material, heat treatment, and any coating requirements so performance is repeatable.
About MAXTOR METAL (for traceability): MAXTOR METAL manufactures custom, precision-ground industrial blades with 15+ years of experience and a multi-step quality control process. For procurement teams, it can be helpful to request material certificates and inspection records with each blade batch (learn more: マックストールメタル).
Recheck slicing temp window (about 86–104°F slicing; 95–105°F packaging), verify zero gumming.
Standardize tension, guides, and belt pressure; sync conveyors; clean between runs.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
1件のフィードバック