

Ultimo aggiornamento: 2026-03-30
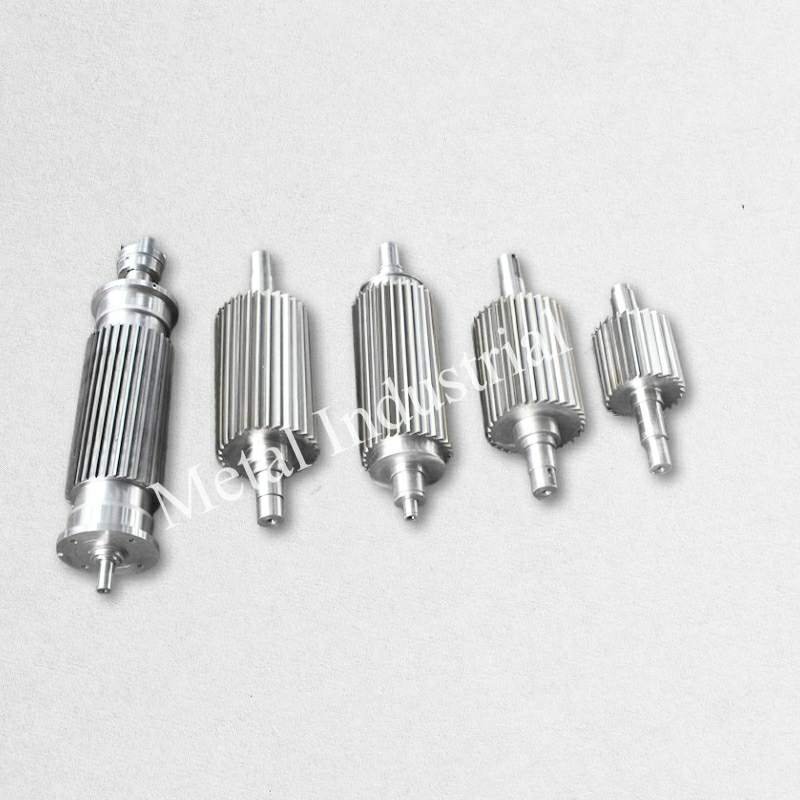
Nota su sicurezza e conformità (UK): Questo articolo fornisce linee guida generali sulle migliori pratiche per la sostituzione di coltelli rotativi. Non sostituisce la valutazione dei rischi del sito, la documentazione OEM o il giudizio di un ingegnere competente. Verificare sempre i giochi delle protezioni, i limiti di runout e i sistemi di lavoro sicuri ai sensi del PUWER prima di rimettere in servizio l'attrezzatura.
Nota informativa: Questo articolo fa riferimento ai prodotti e alle capacità di MAXTOR METAL. L'autore è affiliato a Nanjing METAL Industrial.
Ambito e presupposti
- Questa guida copre sostituzioni identiche (like-for-like) di progetti di sostituzione di coltelli rotativi in cui l'obiettivo è ripristinare la funzionalità e un approvvigionamento ripetibile (specifica → verifica → documentazione).
- Essa non fornisce una valutazione completa della sicurezza. Se la sostituzione modifica i giochi delle protezioni, le vibrazioni/rumore, le forze di taglio, i parametri di controllo o introduce nuovi rischi, trattarla come una modifica e seguire la gestione del cambiamento del sito e la revisione ingegneristica competente.
- Eventuali esempi “tipici” in questo articolo sono solo a scopo di riferimento. Definire i criteri di accettazione (ad es. configurazione/limiti di runout, metodo di prova della durezza) con la documentazione OEM e l'ingegnere responsabile prima di riavviare l'attrezzatura.
Le linee di produzione legacy raramente si guastano tutte in una volta. Si guastano un consumabile alla volta, finché il componente che non si può acquistare diventa il pezzo che ferma l'intera linea.
I motivi abituali sono prevedibili:
- L'OEM non supporta più la macchina o il codice articolo è fuori produzione.
- “Le sostituzioni ”quasi uguali" in realtà non corrispondono all'accoppiamento, al bloccaggio o alla geometria di taglio.
- I costi dei tempi di fermo continuano a salire perché i cambi formato diventano frequenti, lenti e più rischiosi.
Se gestite una linea in cui il tempo di attività e la qualità del granulo sono legati direttamente a una taglierina rotativa, la sostituzione completa della macchina è spesso il modo più costoso per risolvere un problema di parti di ricambio.
Una strada più sicura è qualificare sostituzioni personalizzate di coltelli rotativi—costruite in base alla geometria funzionale della vostra taglierina legacy, verificate attraverso un processo di campionatura (first-article) e documentate abbastanza bene da consentire all'ufficio acquisti e alla manutenzione di ripetere l'ordine senza doverlo riprogettare ogni volta.
Cosa otterrete da questo approccio:
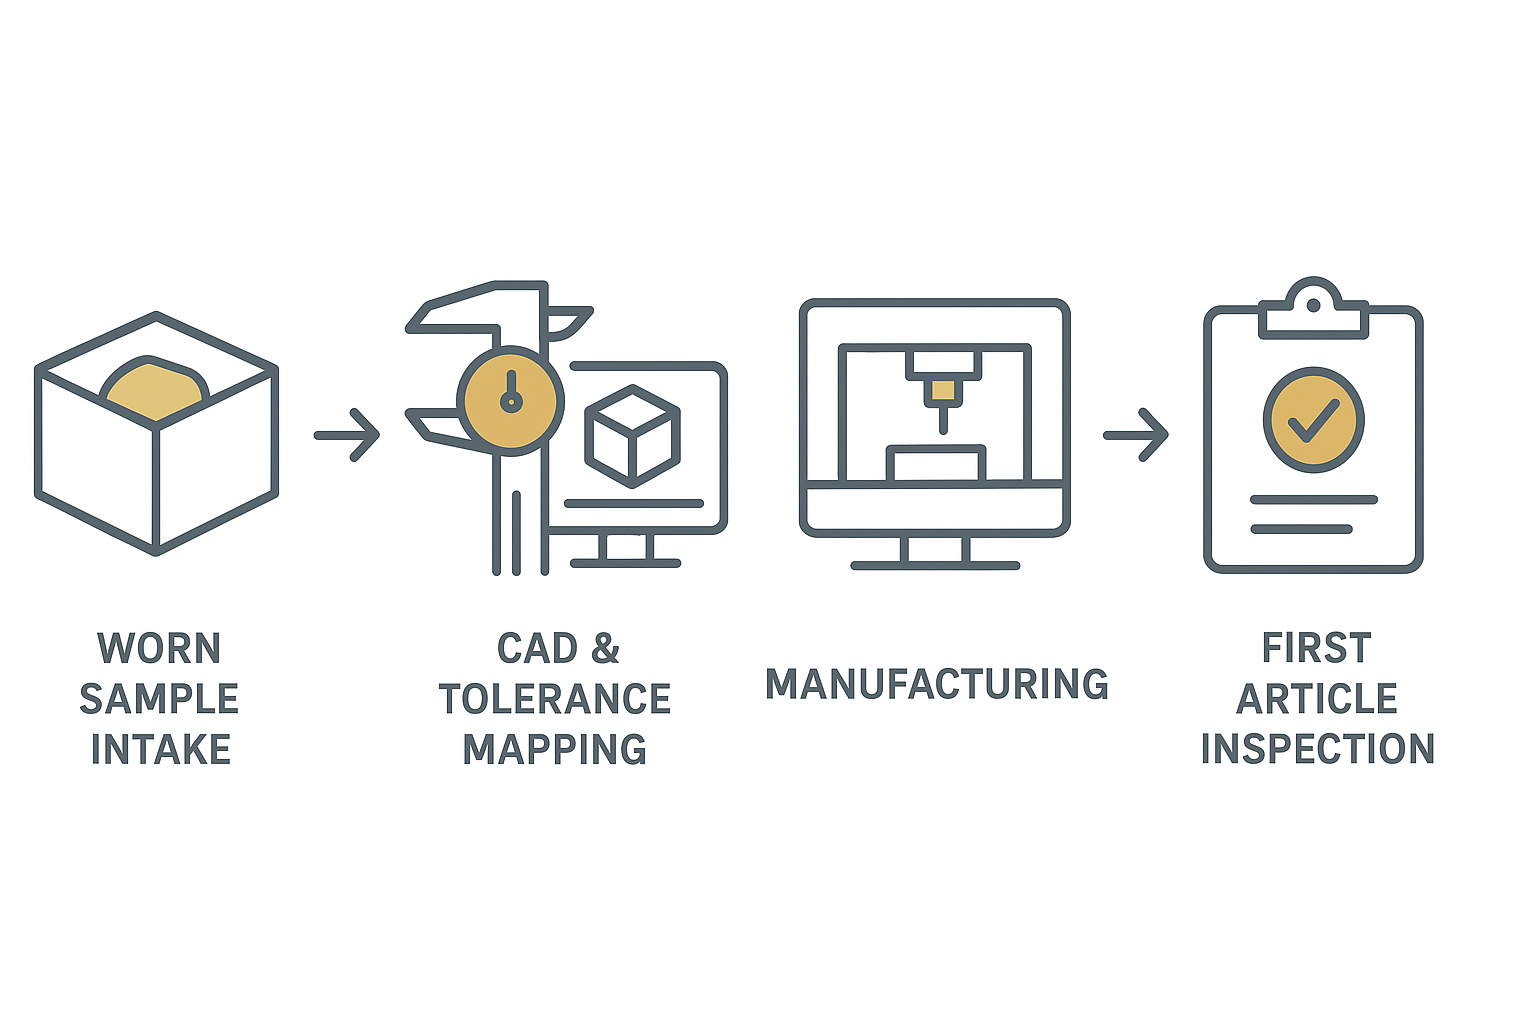
- Garanzia di accoppiamento tramite misurazione basata su datum e mappatura delle tolleranze
- Ritorno in servizio più rapido con un'approvazione controllata del primo articolo (campionatura)
- Minore costo totale di proprietà (TCO) estendendo il tempo di funzionamento e riducendo il rischio di cambio formato
Conclusione chiave: Trattare il coltello come un progetto controllato di parti di ricambio (specifica → verifica → documentazione), non come un acquisto di emergenza.
Elementi essenziali del reverse engineering
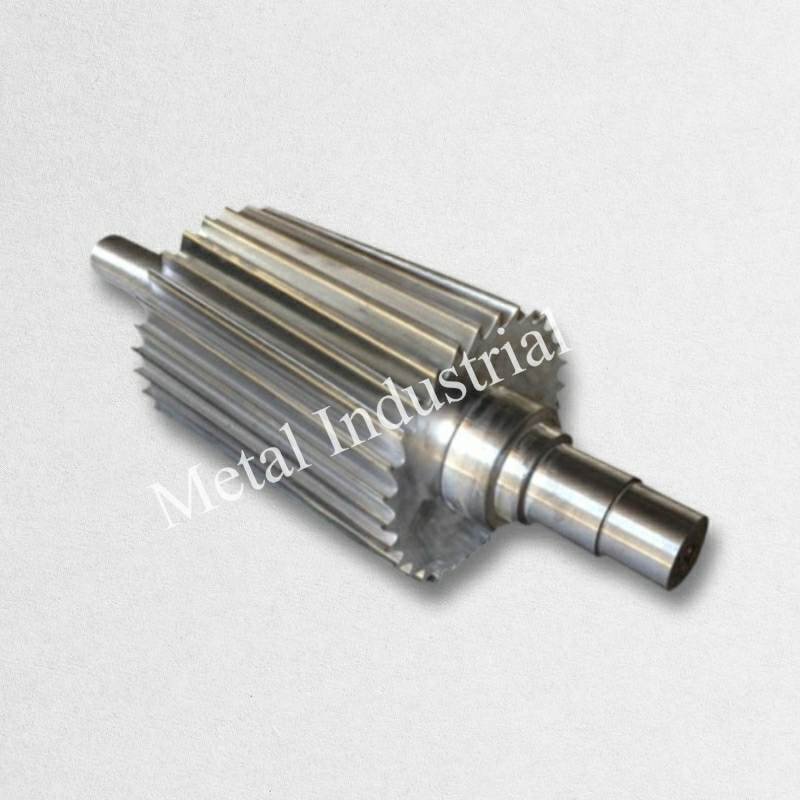
Rilevamento e acquisizione dati
Il reverse engineering funziona meglio quando si tratta la parte usurata come una prova, non come il progetto originale.
Iniziare con un rilevamento che riduca l'ambiguità:
- Acquisire il contesto operativo: materiale tagliato (vergine vs rigenerato, mescole caricate), produttività tipica e modalità di guasto riscontrata (smussatura rapida, micro-scheggiatura, segni di calore, bave).
- Fotografare ed etichettare la parte prima della pulizia (entrambi i lati, facce di montaggio, eventuali marcature).
- Misurare prima i riferimenti “non soggetti a usura”: fori, chiavette, facce di montaggio, cerchi di bullonatura—caratteristiche che definiscono la posizione sull'albero e di cui ci si può spesso fidare più del tagliente.
Per l'acquisizione dei dati, è comune un metodo ibrido:
- Dimensioni di base con calibri/micrometri
- Accoppiamenti critici e geometria con CMM o scansione 3D (specialmente quando l'utensile da taglio presenta profili complessi)
L'obiettivo non è raccogliere “quanti più dati possibile”. È raccogliere abbastanza dati per definire i datum e controllare le caratteristiche che influenzano l'accoppiamento, l'eccentricità (runout) e le prestazioni di taglio, in modo che i vostri sostituzioni personalizzate di coltelli rotativi si comportino in modo prevedibile una volta installati.
Mappatura delle tolleranze e CAD
Una volta ottenute le misurazioni, mappatele in un modello CAD attorno a una struttura di datum:
- Datum primario: tipicamente una faccia di montaggio o un foro che definisce la posizione assiale
- Datum secondario: una caratteristica che definisce la rotazione o la concentricità (foro, centraggio, interfaccia dell'albero)
- Datum terziario: una sede per chiavetta/schema dei bulloni che blocca l'orientamento
Quindi, assegnate le tolleranze in base al comportamento dell'utensile nella macchina:
- Gli accoppiamenti che controllano concentricità ed eccentricità (runout) richiedono la massima attenzione e tolleranze più strette.
- I taglienti e gli angoli di spoglia vengono controllati per preservare la funzione (qualità del taglio) anziché copiare l'usura.
- Le caratteristiche che non influenzano l'assemblaggio o la sicurezza possono avere tolleranze più ampie per mantenere i costi ragionevoli.
Nelle linee guida di reverse engineering focalizzate sulla metrologia (ad esempio, le best practice di reverse engineering di Verisurf), il tema ricorrente è lo stesso: definire i datum fin dall'inizio e chiudere il cerchio tra misurazione, CAD e ispezione, in modo da ridurre i rifacimenti e le derive di interpretazione del fornitore sugli ordini ripetuti.
Se desiderate un linguaggio formale per questo, il framework ISO GPS (Geometrical Product Specifications) è comunemente utilizzato come riferimento nella produzione. Ad esempio, ISO 1101 definisce il linguaggio dei simboli e le regole per le tolleranze geometriche (forma, orientamento, posizione ed eccentricità).
Approvazione del primo articolo
Un ricambio non dovrebbe passare direttamente da “CAD completato” a “lotto di produzione”. Una fase controllata di campionatura del primo articolo è il vostro firewall contro i rischi.
Un flusso pratico di approvazione del primo articolo include:
- Produzione del primo articolo secondo le tolleranze mappate
- Ispezione rispetto al disegno CAD / punti di controllo concordati
- Un pacchetto di approvazione (FAI) da archiviare e riutilizzare
Suggerimento professionale: I vostri punti di controllo FAI dovrebbero corrispondere a come accetterete effettivamente i lotti futuri; non misurate dimensioni “accessorie” che nessuno ricontrollerà sotto la pressione del tempo.
Checklist FAI (modello copia/incolla)
- ID del componente, revisione e quantità (primo articolo vs lotto pilota)
- Grado del materiale e registro del trattamento tempo
- Metodo di prova della durezza e risultati (es. Rockwell secondo ISO 6508, Vickers secondo ISO 6507 o Brinell secondo ISO 6506)
- Elementi di riferimento (datum) verificati per primi (faccia di montaggio / foro / centraggio / sede della chiavetta)
- Dimensioni del foro e quote critiche per l'accoppiamento
- Eccentricità/concentricità sull'interfaccia di montaggio (definire il setup di misurazione e i criteri di accettazione)
- Elementi di posizionamento assiale (distanziali, spallamenti) e note sul calcolo delle tolleranze cumulative (stack-up)
- Cerchio dei bulloni / orientamento della sede della chiavetta (se applicabile)
- Punti di controllo della geometria del tagliente (angoli di spoglia, stato del tagliente, limiti di bava)
- Finitura superficiale sulle facce di montaggio / aree di contatto
- Ispezione visiva (scheggiature, cricche, difetti di rivestimento) + protezione dell'imballaggio per i taglienti
Suggerimento: Sostituite ogni riga con i criteri di accettazione e il metodo di misurazione specifici del vostro sito, in modo che i futuri riordini possano essere ricevuti in modo coerente.
Per un esempio ampiamente utilizzato di come le organizzazioni strutturano e documentano l'ispezione del primo articolo, vedere SAE AS9102 (Aerospace First Article Inspection Requirement). È focalizzato sul settore aerospaziale, ma la logica di documentazione (tracciabilità dei componenti, tracciabilità dei materiali/processi, risultati delle caratteristiche) è un riferimento utile quando si crea un pacchetto FAI/FAIR chiaro per i ricambi industriali.
Materiali, precisione, QA
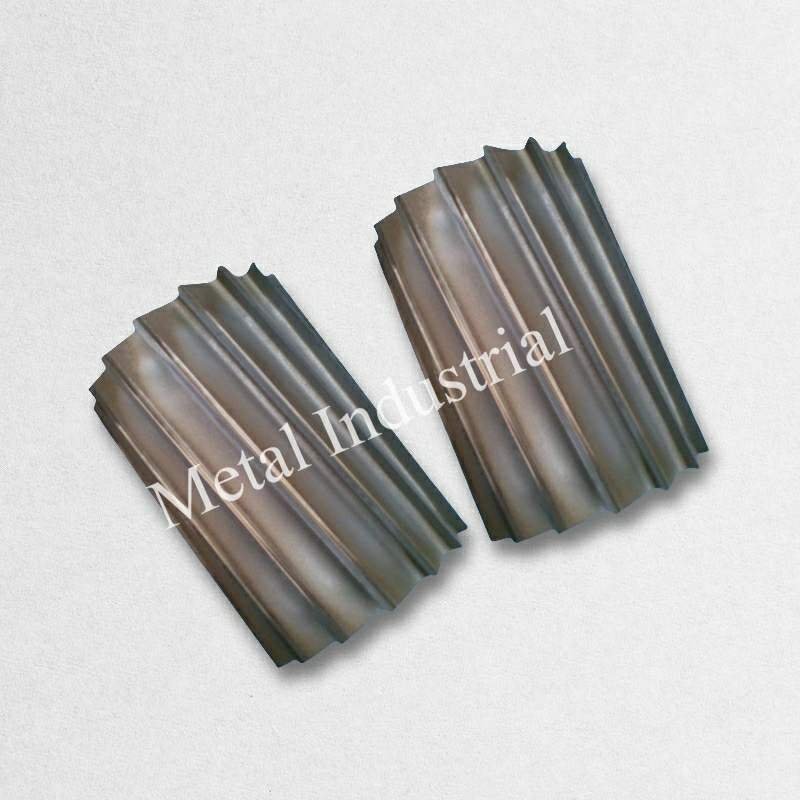
Acciaio, metallo duro, rivestimenti
Material choices for rotary cutters are usually a trade between resistenza all'usura E tenacia.
- Tool steels (e.g., D2/SKD-11 class) are common when you need a balanced option with predictable heat treatment.
- HSS can improve toughness where intermittent loading or impact is a concern.
- Carbide (tipped or solid) is often used when abrasion dominates (e.g., glass-filled compounds), but brittleness has to be managed through geometry and handling.
Coatings can be a second lever—particularly when you’re fighting friction and abrasive wear. Material selection resources for granulator blades commonly highlight matching the steel/carbide route to the plastic and filler content, rather than defaulting to one “best” material.
Specifying custom rotary cutter replacements
A spec that prevents costly back-and-forth typically includes:
- Cutter type and function (rotary knife, pelletizer cutter, granulator rotor knife)
- Quantity and whether you’re qualifying a single first article or a small pilot batch
- A drawing (preferred) or a controlled reverse-engineering scope (datums + checkpoints)
- Surface finish and edge condition requirements
- Heat treatment expectations (hardness range and where it matters)
If you’re sourcing globally, it also helps to specify what documents are non-negotiable at the quote stage (not after the parts are in transit).
Precision targets and traceability
For legacy machines, precision is less about “tight everywhere” and more about “tight where it prevents downtime.”
Typical high-impact controls include:
- Runout / concentricity control at the mounting interface (define the measurement setup and acceptance criteria with your engineer/OEM; values are equipment-specific)
- Axial positioning so the cutter tracks correctly relative to the bed knife/anvil (verify guarding clearances and safe operation before restart)
- Edge geometry consistency to avoid pellet tails, fines, or quality drift
This is also the point where supplier capability matters—especially for plants that need repeatability over multiple reorder cycles.
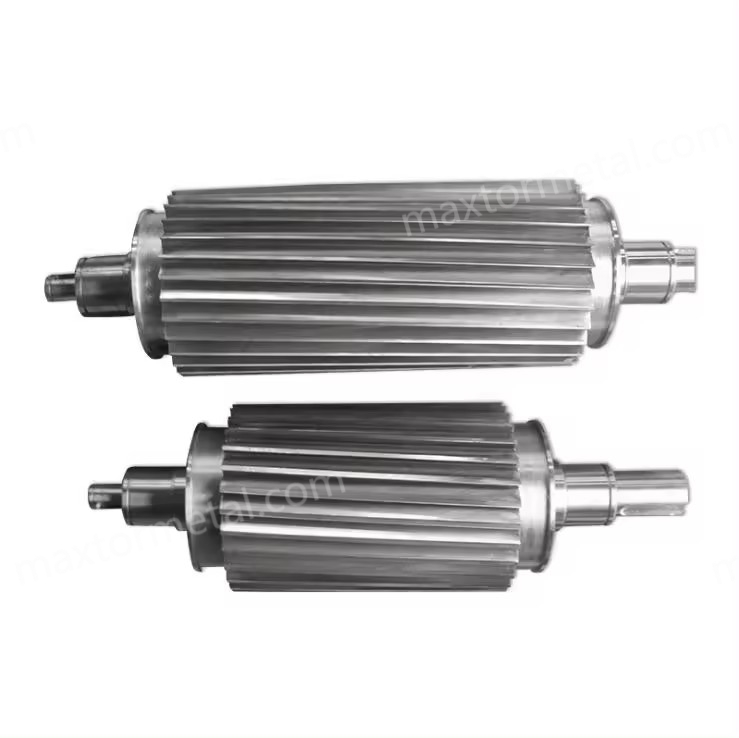
Per esempio, MAXTOR METAL manufactures custom industrial blades (including plastic granulator rotary knives E plastic pelletizer knives) and is set up for build-from-drawing/sample workflows. In practice, the useful question to ask any supplier is not “can you copy this part?” but:
- Can you define and agree the datums that control fit?
- Can you provide an inspection pack aligned to those checkpoints?
- Can you maintain traceability (material and process records) batch-to-batch?
Answering those three questions up front is how you avoid tolerance drift and “mystery reworks” on the shop floor.
⚠️ Attenzione: If a quote comes back with no mention of inspection/acceptance criteria, you’re likely buying interpretation—not a controlled spare part.
Risultati di esempio (da fonti pubblicate)
Because results depend heavily on polymer, throughput, cutter design, and maintenance practice, use the examples below as illustrative only, not guaranteed outcomes.
Mini-case A: Fewer changeovers and lower blade-related cost
- Problema: Frequent blade changes and rising downtime/labour cost.
- Action (reported): Switching to a better-fit/customized blade approach and tightening maintenance/sharpening practice.
- Outcome (reported): Blade changes reduced from 12 to 3 per month (reported as ~65% less downtime) and monthly blade-related cost lowered from >$800 to ~$450 (including labour).
- When it applies: Plants where changeovers are frequent and knives are treated as consumables without a controlled acceptance/maintenance routine.
Mini-case B: Longer life via process/material treatment (industry example)
- Problema: Short knife life and inconsistent performance in pelletizing.
- Action (reported): Evaluating process/material treatment improvements (e.g., cryogenic processing trials) and verifying against a defined acceptance method.
- Outcome (reported): Extended service life and cost savings were reported in a pelletizer blade trial case study; results vary by polymer, throughput, and knife geometry.
- When it applies: High-throughput lines where small improvements in knife life compound into measurable downtime and scrap reduction.
Sources (examples):
- Granulator maintenance/sharpening article with the changeover/cost example: https://maxtormetal.com/maintain-sharpen-granulating-blade-optimal-performance-2025/
- Pelletizer blade cryogenic processing case study: https://ctpcryogenics.com/services/industrial/case-study-rubbermaid/
If you want, we can replace these with your own internal examples later (even anonymized ranges) to make the outcomes more directly relevant to your equipment.
Conformità UK, importazione, TCO
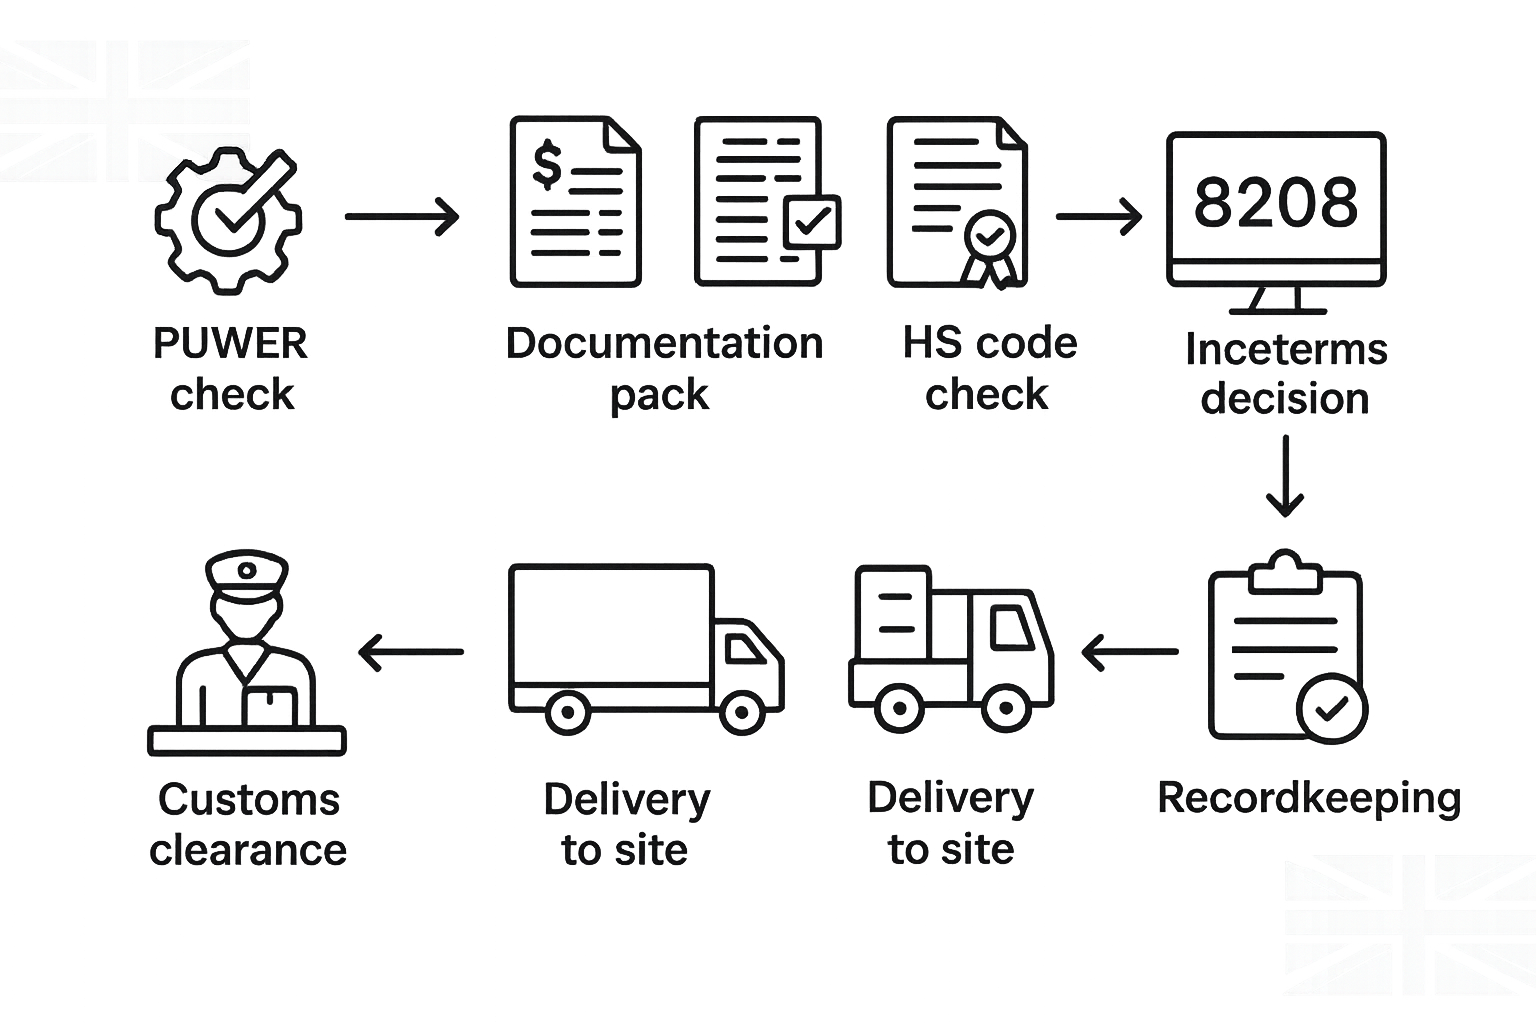
PUWER, UKCA/CE scope
For UK operators, two practical lenses matter:
- Safe use of work equipment (PUWER)
HSE’s overview of PUWER (Provision and Use of Work Equipment Regulations 1998) emphasises that equipment must be suitable for use, maintained, inspected where needed, and supported by appropriate information/instructions and training.
A rotary cutter replacement affects exactly those points—because it can change guarding clearances, cutting forces, vibration, and the operator’s safe system of work.
- When modifications become “substantial”
If the change is like-for-like (same function, no new hazards), you’re typically in a maintenance/refurbishment space. If the change introduces new hazards or materially changes how the machine operates, HSE’s guidance on refurbished and modified machinery explains why the modifier may take on “manufacturer-like” responsibilities.
For context on supply-side obligations, the UK government guidance on the Supply of Machinery (Safety) Regulations 2008 (Great Britain) is the right place to sanity-check whether your change stays a spare-part replacement—or edges into a broader conformity assessment question.
Docs, HS codes, Incoterms
For importing cutters into the UK, smooth procurement is mostly about eliminating paperwork gaps.
A practical documentation pack usually includes:
- Commercial invoice and packing list
- Proof of origin (acceptable formats are explained on GOV.UK’s guidance for Get proof of origin for your goods)
- Material and inspection documents you need for acceptance (e.g., hardness, key dimensions)
On classification, industrial knives and cutter blades often sit under HS heading 8208—confirm the exact commodity code for your specific cutter description using the GOV.UK Trade Tariff tool.
Incoterms decide who does what:
- DDP: supplier typically manages import clearance and delivery duties (lower admin load for the buyer, but verify what’s included).
- DAP: buyer handles import clearance and pays duties/VAT (more control, more responsibility).
If your team has been burned by delays before, align Incoterms with who will provide each document—and who is accountable if customs asks questions.
Life, downtime, payback
TCO is rarely dominated by the cutter’s unit price.
The big levers are:
- Downtime cost per changeover (lost throughput, labour, restart waste)
- Quality cost (fines, tails, off-spec pellets, downstream feeding issues)
- Reorder risk (a replacement that doesn’t fit creates a second downtime event)
A simple way to quantify payback is:
- Estimate how many changeovers you can avoid per month if the replacement holds edge longer.
- Add the cost of one “bad fit” event as a risk cost (even if it’s low probability).
- Compare that against the delta between a standard blade and a verified, documented custom replacement.
Conclusione
Custom rotary cutter replacements are a practical way to extend the life of legacy machines—if you treat them as a controlled engineering and procurement process.
That process is straightforward:
- Specify the cutter around datums and functional geometry, not around worn edges
- Qualify the part with mapped tolerances and a first-article inspection pack
- Import with confidence by aligning documentation, HS code checks, and Incoterms responsibilities
Next steps:
- Share the worn sample and/or drawings
- Agree the critical tolerances (fits, runout, axial location, edge geometry)
- Request an FAI pack that matches how your site will accept repeat orders
Riferimenti bibliografici
- HSE: PUWER (Provision and Use of Work Equipment Regulations 1998): https://www.hse.gov.uk/work-equipment-machinery/puwer.htm
- HSE: Refurbished and modified machinery: https://www.hse.gov.uk/work-equipment-machinery/refurbished-modified-machinery.htm
- GOV.UK: Supply of Machinery (Safety) Regulations 2008 (Great Britain): https://www.gov.uk/government/publications/supply-of-machinery-safety-regulations-2008/supply-of-machinery-safety-regulations-2008-great-britain
- GOV.UK: Get proof of origin for your goods: https://www.gov.uk/guidance/get-proof-of-origin-for-your-goods
- GOV.UK: Trade Tariff tool: https://www.gov.uk/trade-tariff
- ISO: ISO 1101 (Geometrical tolerancing): https://www.iso.org/standard/66777.html
- SAE: AS9102 (Aerospace First Article Inspection Requirement): https://www.sae.org/standards/as9102-aerospace-first-article-inspection-requirement
- IAQG: 9102 First Article Inspection Requirement overview: https://iaqg.org/standard/9102-first-article-inspection-requirement/
Autore
Written by Tommy Tang, Senior Sales Engineer at Nanjing METAL Industrial (12 years). Certifications: CSE, Formazione continua in medicina (CME), Certificazione Six Sigma Green Belt, PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean