

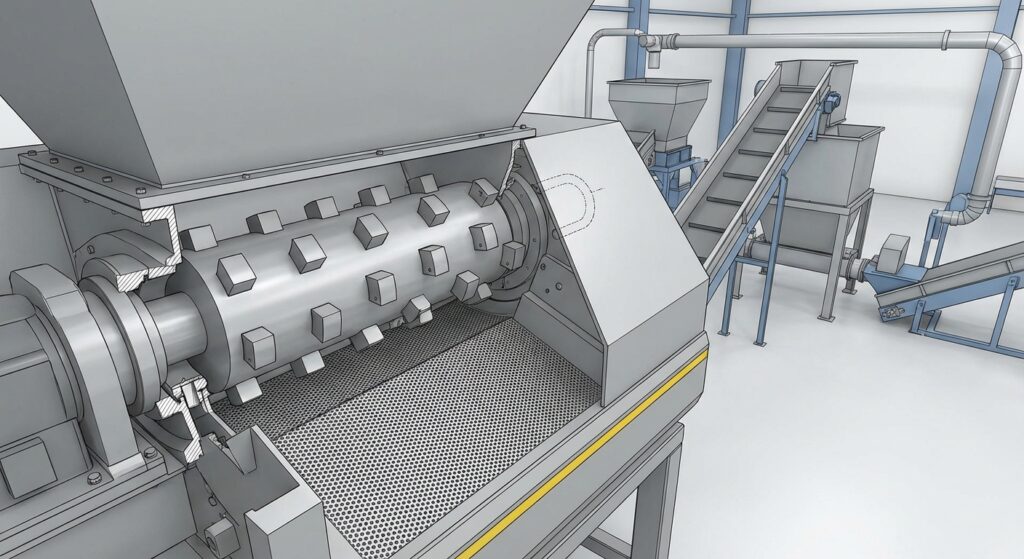
In abrasive plastic streams—glass-filled regrind, mineral-filled compounds, or bales that carry sand and grit—blade wear is rarely “just a materials problem.” In a single-shaft shredder, setup choices decide whether knives stay in steady cutting or spend their life heating, rubbing, and reverse-cycling.
You control more levers than most plants document: feed rate uniformity, the speed/torque regime, and how the screen and cutting gap force material to re-circulate in the cutting chamber.
Knife engineering still matters—steel choice, heat treatment quality, coatings, and edge geometry are the last line of defense for abrasive plastic recycling blades—but it works best when the process isn’t fighting the knives.
Finally, the most reliable maintenance trigger isn’t “it feels dull.” Track kWh/ton, vibration trend, and reverse cycles. Those signals show wear well before you reach the point of chipped corners, cracked edges, or a jam that takes the line down.
Punti chiave: Stabilize feed before touching RPM. Run the lowest speed that still cuts cleanly at your target throughput. Keep the cutting gap tight and verified, and use kWh/ton + reverse cycles to time sharpening.
Introduzione
Abrasive plastics don’t fail blades in one dramatic moment—they grind them down by forcing more sliding contact, more heat, and more recirculation inside the chamber. When that happens, you see the same pattern: rising motor load, more reverse cycles, hotter cutting edges, and eventually micro-chipping or rolled edges.
That’s why setup decisions typically drive blade life and uptime more than the steel grade alone. If your feed surges, or your screen is too tight for the material condition, the shredder will “work” but it will do it by rubbing and reversing—both of which accelerate edge wear.
The controllable levers are straightforward:
- Feed rate (and how uniform it is)
- Rotor speed/torque (the regime you operate in)
- Screen and cutting gap (how hard you force size reduction per pass)
Engineering the knives closes the loop: steel family, heat treatment, coatings/hardfacing, and edge geometry for abrasive plastic recycling blades. Those choices determine how much abuse the edge can take before it chips, rounds, or loses bite.
On the monitoring side, don’t wait for catastrophic symptoms. Use kWh/ton, vibration/noise trend, and reverse cycles as measurable triggers to schedule maintenance before failures.
Process setup
Feed rate control
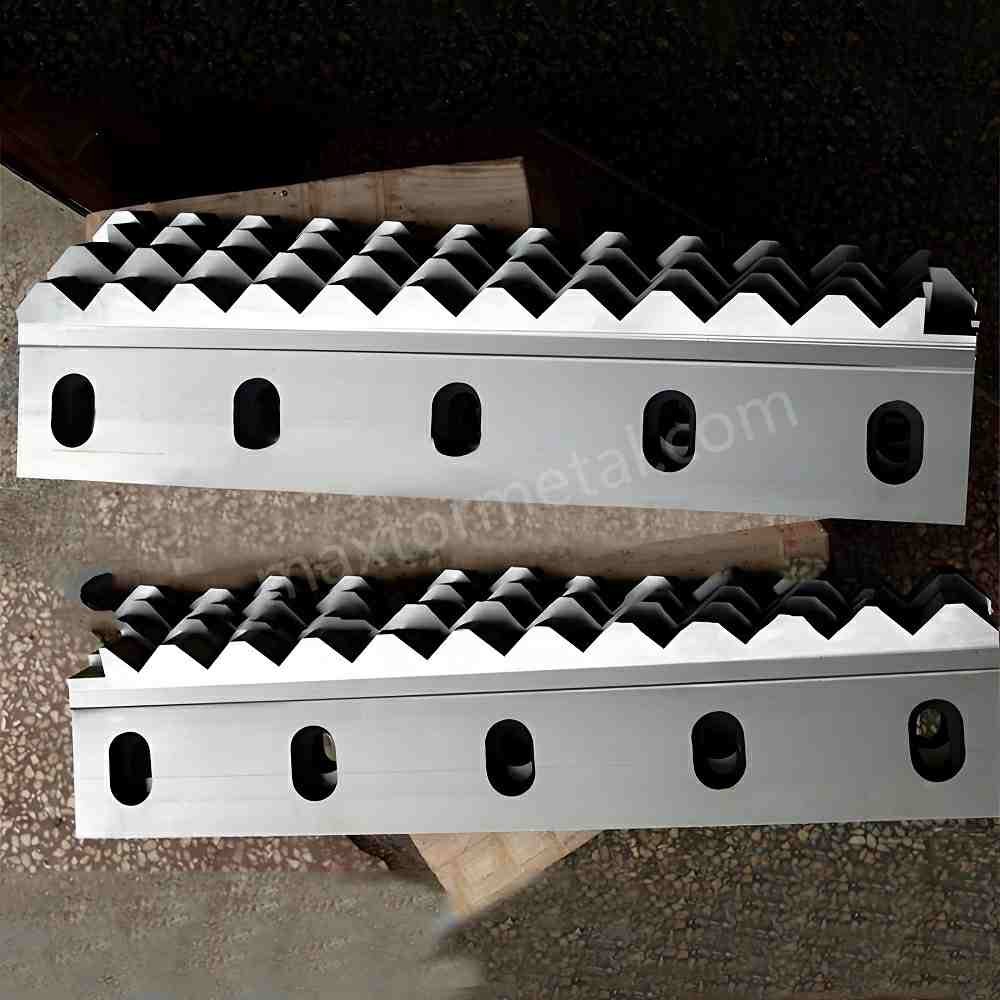
Abrasive feedstock punishes inconsistency. A steady, metered feed keeps the rotor in a predictable cutting mode; surges push the machine into overload behavior (high current/torque spikes, reverses, and heat).
Control points that usually pay back fastest:
- Prevent surges: avoid “dump feeding” where a slug of material hits the rotor, then the chamber runs half-empty.
- Meter the feed: a controlled conveyor/ram reduces jams and dulling; a 2025 technical note emphasizes that overfeeding increases jams and accelerates dulling/overload events in plastics processing (matching rotor speed, screen size, and knife gap (2025)).
- Treat contamination as a process variable: if bales carry grit or fines, upstream screening and wash steps reduce abrasive load before it hits the knives.
What failure looks like when feed rate isn’t controlled: more reverse cycles per hour, “spiky” motor current, and knives that come off the rotor with polished, rounded edges rather than a clean wear land.
Rotor speed and torque
For abrasive plastics, faster isn’t automatically better. Higher RPM can increase sliding contact and heat if the screen and gap force the material to circulate. A slower, higher-torque regime often reduces edge temperature and helps the knives “bite” rather than rub—provided feed is stable.
Practical decision logic:
- Se vedi frequent reverses, first reduce peak loading (feed surges) before changing RPM.
- If the machine cuts cleanly but kWh/ton rises over time, check whether you’re in a high-RPM “rubbing” regime created by a restrictive screen/gap.
- Match speed to your discharge requirement: MAXTOR METAL notes that slow rotor speed pairs better with smaller screen openings, while higher speed typically needs larger openings to avoid excessive recirculation and heat (as discussed in MAXTOR METAL’s 2025 note on matching rotor speed, screen size, and knife gap).
What failure looks like when RPM/torque regime is wrong: hotter cutting chamber, smeared/softened plastic buildup, and edges that “lose bite” quickly even when the steel is sound.
Screen and cutting gap
Screen and gap settings decide how hard you’re forcing size reduction per pass—and how long material stays in the cutting chamber. In abrasive plastics, too-restrictive settings can turn cutting into grinding.
Nota sulla sicurezza: Before you change screens, adjust the cutting gap, or enter the cutting chamber, follow your site’s lockout/tagout procedure, confirm the rotor can’t move, and use the shredder OEM’s service instructions. Mechanical work on rotating equipment should only be done by trained personnel. For baseline safety requirements, see OSHA’s The Control of Hazardous Energy Lockout Tagout OSHA Standard 29 CFR 1910.147, and the risk-control principles in ISO 12100 Safety of Machinery General Principles for Design Risk Assessment and Risk Reduction E ISO 14118 Sicurezza del macchinario - Prevenzione dell'avviamento inatteso (Europa: EN 1037). Principi chiave di configurazione:
- La dimensione del vaglio è una leva di usura: aperture più piccole migliorano il controllo della pezzatura, ma aumentano il tempo di permanenza e il contatto abrasivo.
- Il gioco di taglio è un moltiplicatore di usura: un gioco ridotto e verificato favorisce un taglio netto; un gioco che si allarga in modo non uniforme può aumentare lo sfregamento, il rumore e le vibrazioni.
- Verificare il gioco in modo uniforme su tutta la lunghezza della lama. Un solo “angolo ampio” è sufficiente per avviare un carico non uniforme e la scheggiatura del tagliente.
Condizioni limite pratiche (per garantire sicurezza e riproducibilità):
- Utilizzare le definizioni OEM per il “gioco”: documentare Dove come si misura (ad es. vicino a entrambe le estremità + al centro) e how bloccare il rotore prima di misurare.
- L'uniformità conta più del valore assoluto: un gioco nominale leggermente fuori tolleranza ma costante da un'estremità all'altra spesso taglia in modo più prevedibile rispetto a un gioco nominale “perfetto” con un punto più ampio.
- Trattare ogni modifica come un nuovo punto di riferimento: dopo aver sostituito il vaglio, modificato il gioco o il set di lame, è normale che i kWh/tonnellata e le inversioni/ora varino; ristabilite quindi il vostro punto di riferimento anziché fare un confronto con i dati del mese precedente.
Una regola utile per la risoluzione dei problemi è la sequenzialità: se si desiderano meno inversioni e meno calore, correggere prima l'uniformità dell'alimentazione, quindi impostare un regime di giri/coppia ragionevole, e infine regolare il vaglio e il gioco per raggiungere la pezzatura desiderata.
Blade engineering (abrasive plastic recycling blades)
Obiettivi di acciaio e durezza
Nelle lame per il riciclaggio di plastica abrasiva, ci si trova sempre a bilanciare due modalità di guasto:
- Usura abrasiva (arrotondamento del tagliente; aumento dei kWh/tonnellata; deriva della qualità di taglio)
- Scheggiatura da impatto (rottura degli angoli; picchi di vibrazione; inceppamenti improvvisi)
Questo compromesso spiega perché la “massima durezza possibile” non sia una risposta universale. I flussi contaminati e i metalli estranei richiedono tenacità; il macinato caricato a vetro richiede resistenza all'usura.
Un approccio pratico alla scelta:
- Partire dalla modalità di danno dominante (arrotondamento rispetto a scheggiatura).
- Specificare la famiglia di acciaio e la durezza target intervallo adeguati alla geometria di taglio della macchina e al livello di contaminazione previsto.
- Richiedere una documentazione che garantisca la ripetibilità della durezza tra i vari lotti.
Quando si acquistano lame, è qui che il controllo qualità (QA) del fornitore fa la differenza. Ad esempio, MAXTOR METAL riporta la certificazione del materiale in entrata e l'ispezione multifase (primo pezzo, in-process, finale) sulle sue opzioni di materiale e fasi di controllo qualità per lame fisse di trituratori monoalbero. Nelle applicazioni abrasive, questo tipo di tracciabilità riduce il rischio di “lotti misteriosi” che si scheggiano precocemente o si usurano in modo imprevedibile.
Rivestimenti e riporti duri
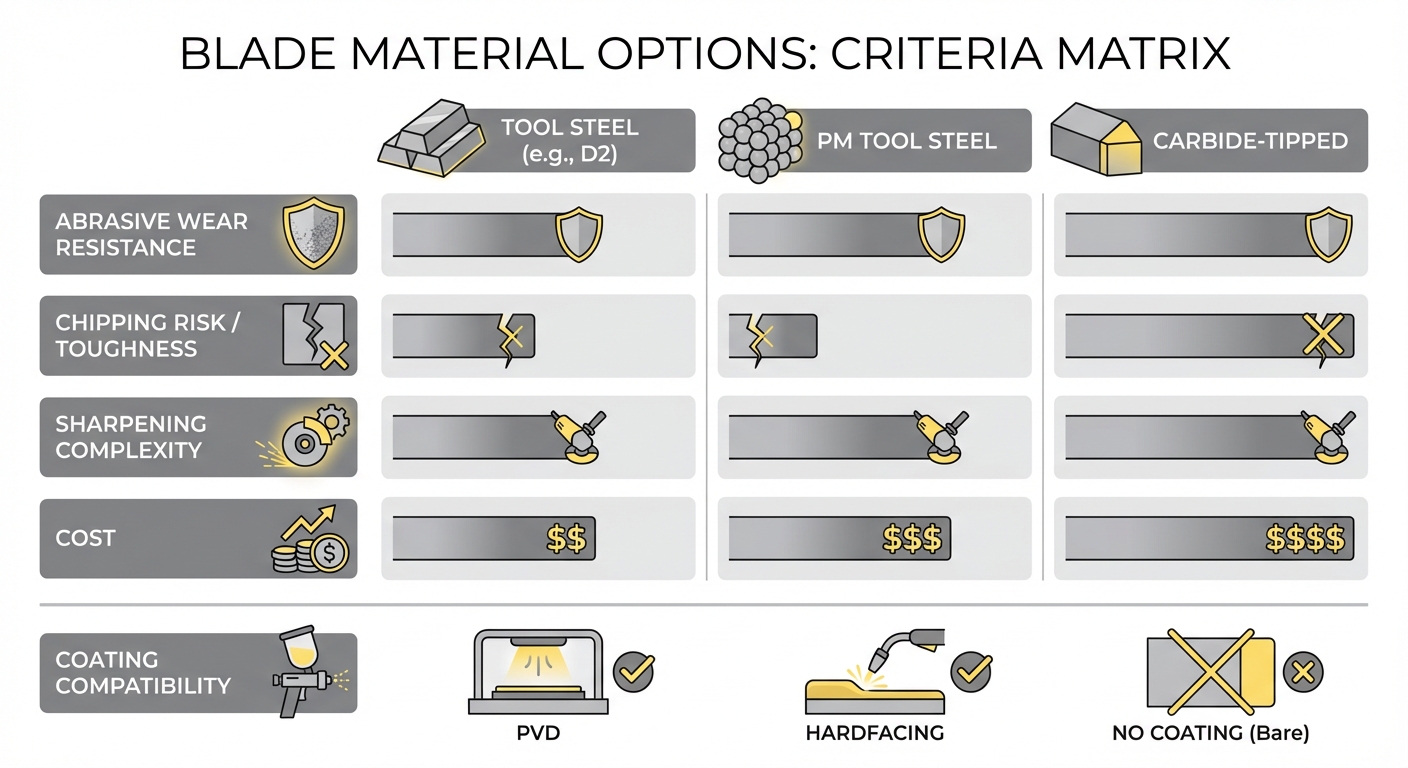
I rivestimenti e i riporti duri possono prolungare la durata all'usura nelle plastiche abrasive, ma solo se corrispondono al meccanismo di usura e al piano di affilatura.
Utilizzarli quando:
- Si dispone di una finestra di processo stabile (alimentazione/velocità/vaglio/gioco sono controllati) e l'usura abrasiva è il fattore limitante principale.
- È possibile mantenere costante la geometria del tagliente durante le riaffilature (i rivestimenti non fanno miracoli se il tagliente si surriscalda o si arrotonda durante l'affilatura).
Evitare l'uso forzato di rivestimenti quando:
- Il flusso include frequenti contaminanti duri che causano scheggiature da impatto (una superficie molto dura può cedere improvvisamente se mancano il supporto del tagliente e la tenacità).
- Il processo di manutenzione non è in grado di preservare la geometria del tagliente prevista (il beneficio del rivestimento svanisce se viene rimosso in modo incontrollato durante la rettifica).
La decisione non dovrebbe essere “rivestito o non rivestito”, ma “contro quale modalità di guasto sto cercando di guadagnare tempo?”.”
Geometria del tagliente e affilatura
La geometria del tagliente è il modo più rapido per modificare il comportamento della lama con le plastiche abrasive. Due taglienti realizzati con lo stesso acciaio possono usurarsi in modo molto diverso se uno è troppo sottile sul filo o se l'angolo di spoglia favorisce il contatto strisciante.
Scelte ingegneristiche che solitamente riducono la scheggiatura senza compromettere del tutto la durata all'usura:
- Micro-smusso o raggio del tagliente controllato per supportare il tagliente nei flussi abrasivi contaminati.
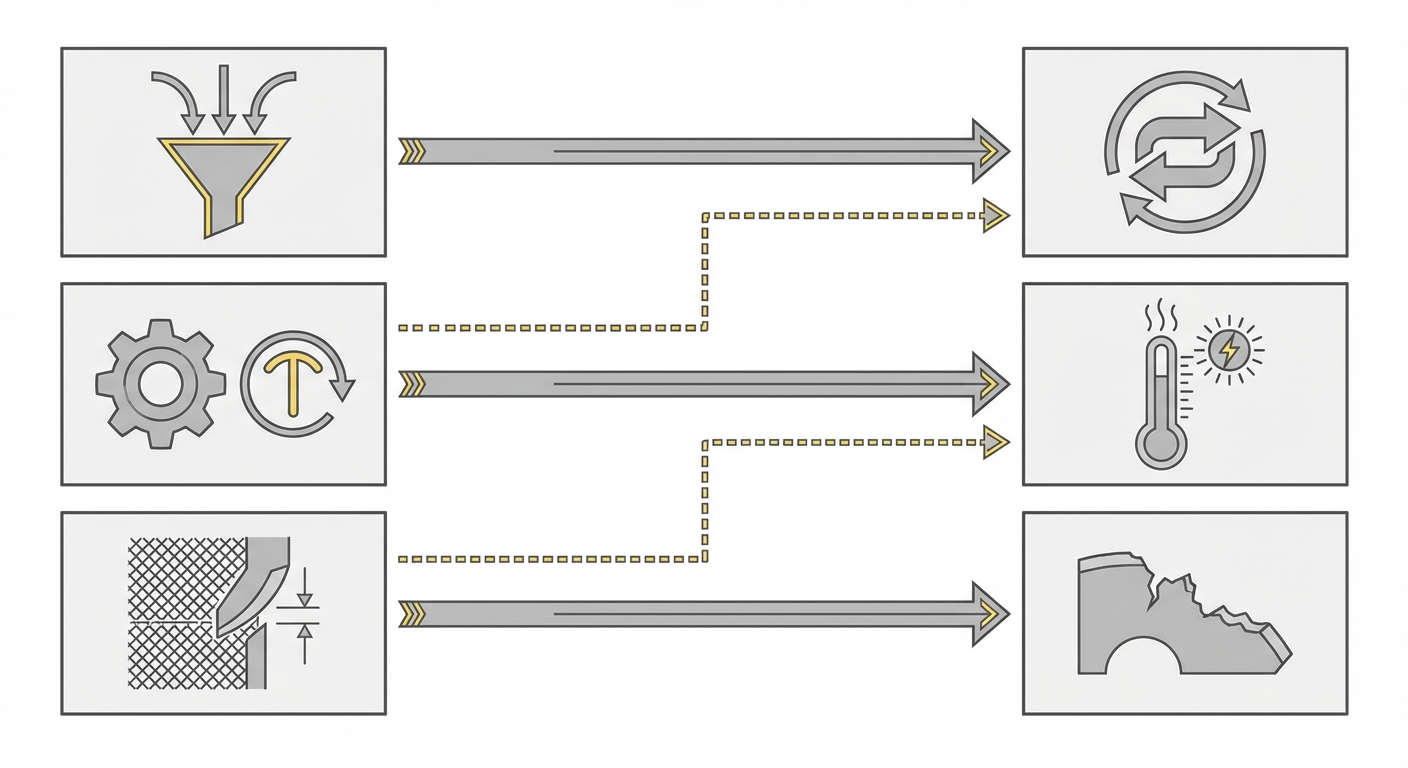
- Geometria adatta al materiale da trattare: i taglienti diritti rispetto a quelli seghettati o a gancio/forma a R influenzano la presa del materiale e la distribuzione del carico. Per una panoramica pratica degli stili di tagliente e delle loro applicazioni, vedere Guida al design delle lame e allo stile del tagliente di MAXTOR METAL (2025).
- Disciplina di affilatura: mantenere il refrigerante ed evitare il surriscaldamento; il danno termico sul tagliente può simulare un “acciaio scadente” perché accelera la micro-scheggiatura.
Impostare i trigger di affilatura in base alla deriva misurata, non all'abitudine:
- kWh/ton in aumento a produttività stabile
- cicli di inversione in aumento a parità di miscela di alimentazione
- ampliamento della distribuzione della granulometria di taglio (più fini + più frazione sopramisura contemporaneamente)
Suggerimento professionale: Se si modifica la dimensione del vaglio o il gioco, reimpostare la “baseline” di kWh/ton e i cicli di inversione. Altrimenti si attribuirà la colpa alle lame per una modifica del setup.
Monitoring and ROI
Segnali di monitoraggio dello stato
Il monitoraggio dello stato non deve essere complicato. Selezionare un piccolo set di segnali correlati a usura e danni, quindi analizzarne l'andamento in base al tonnellaggio.
Segnali che tipicamente variano per primi:
- Energia per tonnellata (kWh/ton): l'aumento di kWh/ton a parità di produttività è un chiaro indicatore di arrotondamento del tagliente, deriva del gioco o vagliatura troppo restrittiva.
- Cicli di inversione: un maggior numero di inversioni all'ora indica spesso sovraccarico, alimentazione non uniforme o una combinazione vaglio/gioco che mantiene il materiale in circolo.
- Andamento delle vibrazioni e dei rumori anomali: l'aumento delle vibrazioni può indicare un'usura irregolare delle lame, angoli scheggiati, elementi di fissaggio allentati o impatti nella camera di taglio; MAXTOR METAL segnala vibrazioni/rumori anomali e una ridotta efficienza di taglio come trigger di manutenzione nella sua checklist dei segnali di manutenzione (2024).
Una rapida verifica incrociata “profilo di usura → segnale → causa probabile”:
- Arrotondamento del tagliente / perdita di presa → i kWh/ton salgono gradualmente a produttività stabile; la distribuzione della granulometria di taglio subisce una deriva → spesso legato a normale usura abrasiva, apertura del gioco nel tempo o vagliatura troppo restrittiva.
- Micro-scheggiatura agli angoli → variazione improvvisa di vibrazioni/rumore; inversioni/inceppamenti improvvisi → spesso legato a contaminazione da impatto, gioco non uniforme (un punto troppo ampio) o una geometria del tagliente troppo sottile per il flusso di materiale.
- Superficie di usura lucidata / vetrificazione termica → camera più calda, accumulo di materiale spalmato, aumento delle inversioni → spesso legato a modalità di sfregamento dovuta a RPM elevati + ricircolo, intasamento del vaglio o alimentazione a sbalzi.
Utilizzare questo come indizio diagnostico, quindi confermare tramite ispezione; non presumere che una singola metrica spieghi l'intera situazione.
Un modo semplice per rendere operativi questi segnali (senza complicare eccessivamente le cose):
- Stabilire una baseline dopo una nuova affilatura o il cambio delle lame: registrare kWh/ton, inversioni/ora e livello di vibrazione durante il primo ciclo di produzione stabile.
- Registrare i dati con una cadenza costante: per turno (o per lotto) è solitamente sufficiente, purché si acquisiscano sempre le note su produttività e miscela di alimentazione.
- Utilizzare la “deriva” como trigger: quando i kWh/ton e/o le inversioni/ora rimangono elevati rispetto alla baseline per un periodo prolungato, programmare un'ispezione.
- Associare i dati a controlli rapidi: verificare l'uniformità del gioco di taglio, ispezionare lo stato/intasamento del vaglio e confermare la coppia di serraggio degli elementi di fissaggio.
Le soglie di esempio variano in base alla macchina e al materiale, ma molti impianti iniziano a indagare quando i kWh/ton aumentano di circa il 10–20% a parità di produttività e miscela di alimentazione, o quando le inversioni/ora mostrano una chiara variazione improvvisa su più cicli.
Trattare questi come segnali di “momento di ispezionare”, non come segnali di “funzionamento fino al guasto”.
Note sulla raccolta dati (affinché i trend siano confrontabili)
- kWh/tonnellata: energia totale (kWh) per un ciclo ÷ tonnellate lavorate nello stesso ciclo.
- Tonnellate lavorate: utilizzare un'unica fonte coerente (bilancia a nastro, pesa a ponte o tonnellaggio contabile) e non combinare metodi diversi all'interno dello stesso trend.
- cadenza di campionamento: per turno o per lotto è solitamente sufficiente; registrare gli stessi campi ogni volta.
- Cicli di inversione: estrarre il conteggio dal registro eventi del PLC/VFD, se disponibile (i conteggi manuali degli operatori sono spesso imprecisi).
- Registrare sempre il contesto: miscela di alimentazione (carica di vetro/minerale, umidità), apertura del vaglio, RPM del rotore e qualsiasi evento di contaminazione noto.
Se questi campi di contesto cambiano in modo significativo, considerare la nuova condizione operativa come un nuovo valore di riferimento anziché come “usura della lama”.”
Finestre di manutenzione preventiva
Una finestra di manutenzione preventiva pratica è quella che si può pianificare senza dover tirare a indovinare.
Strutturarla in base al tonnellaggio e alla deriva del segnale:
- Dopo un cambio lama o una nuova affilatura, registrare i valori di riferimento di kWh/tonnellata, inversioni/ora e livello di vibrazione.
- Impostare un trigger di ispezione quando una qualsiasi metrica si discosta in modo significativo dal valore di riferimento (soglia definita dall'impianto) per un periodo prolungato.
- Combinare l'ispezione con una rapida verifica meccanica: controllo del gioco di taglio, ispezione del vaglio e verifica della coppia di serraggio di bulloni/elementi di fissaggio.
Cosa previene questo approccio: il classico ciclo in cui le lame vengono mantenute in servizio fino a quando non si scheggiano gravemente, dopodiché l'impianto attribuisce la colpa all“ ”acciaio scadente" quando la vera causa principale era la deriva del gioco o i picchi di alimentazione.
Metriche TCO e documentazione
Per dimostrare il ROI all'ufficio acquisti e alla direzione, documentare con le stesse unità di misura già utilizzate dall'impianto:
- Lame per 1.000 tonnellate (o coltelli per 1.000 tonnellate)
- Ore di fermo macchina per 1.000 tonnellate attribuite a cambi lama, inceppamenti o pulizie della camera
- kWh/tonnellata a produttività stabile
- Durata del vaglio e manodopera per il cambio del vaglio (se l'usura del vaglio rappresenta un costo significativo)
Mantenere la documentazione semplice:
- Specifiche del materiale + intervallo di durezza + disegno della geometria del tagliente
- Registri di trattamento termico e ispezione (ove disponibili)
- Un grafico di tendenza prima/dopo per kWh/tonnellata e cicli di inversione dopo un setup o un cambio lama
Quando si può dimostrare che una modifica del setup ha ridotto le inversioni e abbassato i kWh/tonnellata, la discussione sul ROI diventa basata su prove concrete anziché aneddotica.
Conclusione
Garantire un'alimentazione stabile, una velocità moderata e un gioco di taglio ridotto prima di passare a materiali superiori. Se il processo prevede un'alimentazione a picchi o forza un ricircolo costante attraverso un vaglio restrittivo, anche gli acciai premium si usureranno come coltelli standard.
Specificare deliberatamente l'acciaio, la durezza e la geometria del tagliente; affilare in base al tonnellaggio o all'energia/tonnellata, non a sensazione. Per le plastiche abrasive, il supporto del tagliente (micro-smusso/raggio controllato) è spesso ciò che previene la scheggiatura precoce.
Monitorare le vibrazioni, i cicli di inversione e le lame per 1.000 tonnellate per dimostrare il ROI. Una volta che queste metriche sono stabili, gli aggiornamenti dei materiali e i rivestimenti diventano più facili da giustificare perché è possibile misurare il delta.
Passo successivo: Mettere per iscritto le specifiche delle lame—materiale, intervallo di durezza, geometria del tagliente e documenti QA richiesti—in modo che ogni riordino sia ripetibile e non un nuovo esperimento.
Riferimenti bibliografici
- Occupational Safety and Health Administration (OSHA): Il controllo dell'energia pericolosa (Lockout/Tagout) – Standard OSHA 29 CFR 1910.147
- Organizzazione internazionale per la normazione (ISO): ISO 12100: Sicurezza del macchinario — Principi generali di progettazione — Valutazione del rischio e riduzione del rischio
- Organizzazione internazionale per la normazione (ISO): ISO 14118: Sicurezza del macchinario — Prevenzione dell'avviamento inatteso (Europa: EN 1037)
Informazioni sull'autore: Scritto da Tommy Tang, Senior Sales Engineer (Nanjing METAL Industrial). 12 anni di esperienza nelle applicazioni di lame industriali. Certificazioni: CSE, CME, Six Sigma Green Belt, PMP. E-mail: [email protected]
Revisione tecnica: Revisionato internamente dal team di ingegneria/QA di MAXTOR METAL per la fattibilità di produzione e i comuni modi di guasto osservati nel servizio con plastiche abrasive.
Ultimo aggiornamento: 2026-04-08

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Una risposta