クイック回答: 水環ペレタイザー用ナイフブロックは、以下の4点を検証することで大規模生産に適格と見なされます:機能データムにおける振れ(TIR)(通常 ≤0.03–0.04 mm)、ISO 21940に準拠したバランスグレード(ベースラインG6.3、高速回転時にはG2.5まで厳格化)、ISO 20816に準拠した許容振動(多くの場合 ≤2.8 mm/s RMS)、およびシリアル番号とリンクされたEN 10204 3.1/3.2証明書による完全な材料トレーサビリティ。
大規模ポリマー工場は、ナイフブロックが「摩耗」すること自体では悩みません。彼らが悩むのは、その後に続く計画外の停止です:振動の異常、ダイフェースの損傷、ペレット品質の低下、そして監査に耐えられない品質保証(QA)記録が原因です。
ナイフブロックの技術的品質評価(エンジニアリング・クオリフィケーション)が単なる事務作業ではなく、リスク管理である所以がここにあります。Maxtor Metalの品質評価アプローチは、主張ではなく証拠に基づいています。図面、トレーサビリティ、検査記録、そして再現性のある受入試験がその基盤です。実務において、ナイフブロックの品質評価とは、特定のナイフブロックがペレット品質を損なうことなく、全回転域(RPM)で安定して稼働することを測定と文書化によって証明することを意味します。
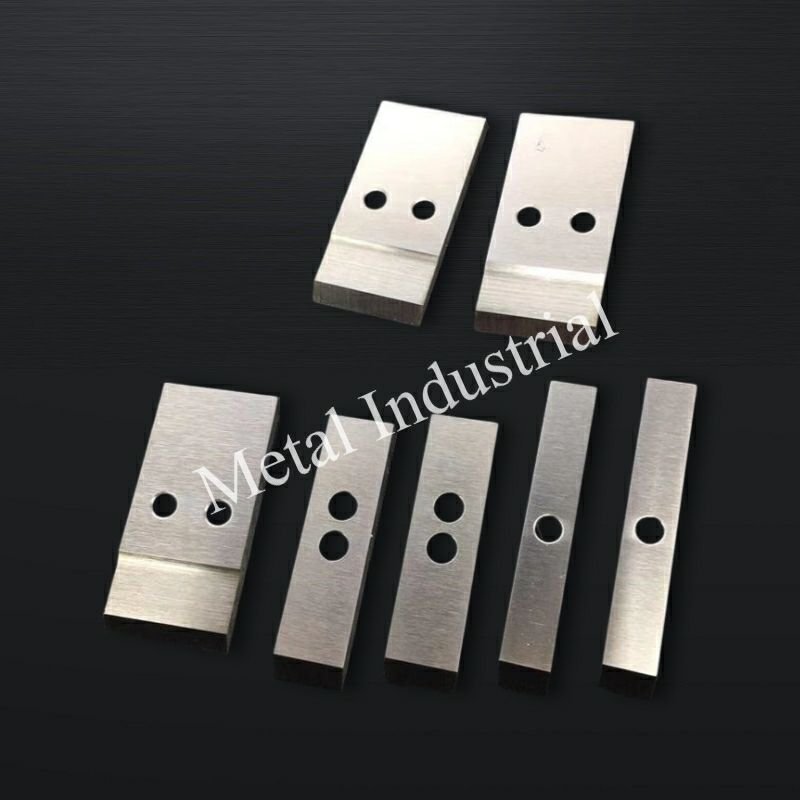
ダイフェース、水中、ウォーターリングナイフの用語(材質グレード、ベベル形状、動作回転数範囲など)に関する具体的な参照点が必要な読者は、Maxtor Metal を参照してください。 ペレット製造機用ナイフ製品ページ.
- 大量生産石油化学製品ラインにおいて、ナイフブロックの資格認定が重要な理由
- 適用範囲:BKG/Coperion製ダイフェース式ウォーターリングペレタイザー、回転数1000~4000rpm、欠陥ゼロの製品供給
- この仕様が工場の品質保証、信頼性、監査に関する期待にどのように合致するか
ナイフブロックは、回転するハードウェア、温度勾配、水ループの乱れ、ダイ面の狭い隙間など、高エネルギーの影響を受ける箇所に設置されます。このような環境では、「十分近い」部品のコストは、部品自体の損失ではなく、二次的な損傷と、安定したペレット品質を回復するまでの時間によって決まります。.
認定仕様書は、品質保証部門と信頼性部門に共通の言語を提供する。また、調達部門にとっては、許容誤差、証明書、校正管理、明確なリリース文書といった、購入の基準となる測定可能な指標となる。.
高速回転時の安定性 (1000–4000 RPM)
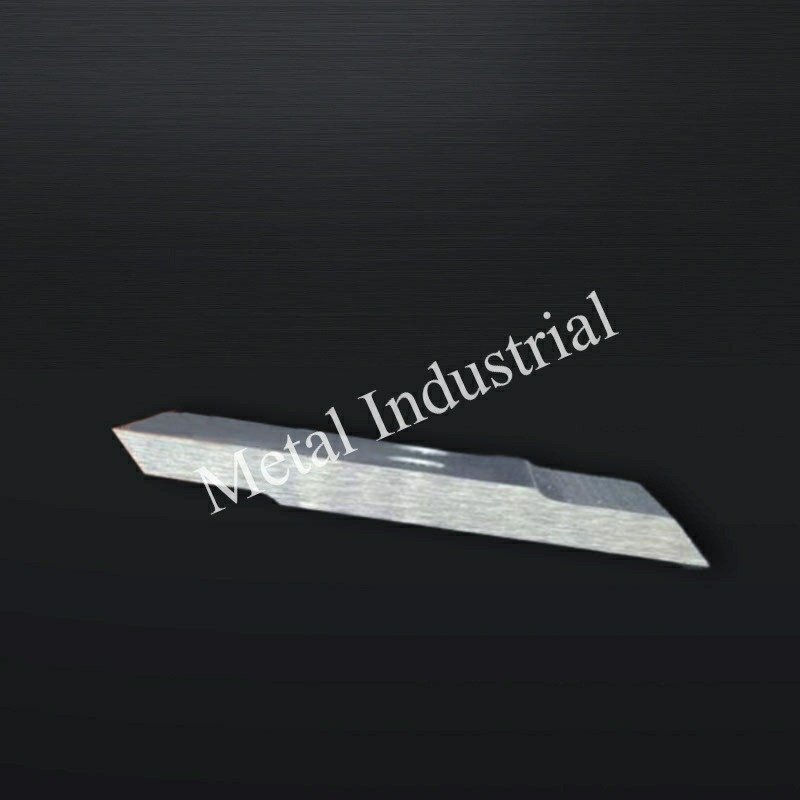
1,000~4,000 RPMの回転速度では、わずかな形状誤差が、不安定な切削、微細な切削屑/エンジェルヘアの発生、高いベアリング負荷、急速な摩耗といった大きな加工上の問題を引き起こす可能性があります。本項の目的は、考えられるすべての許容誤差を列挙することではなく、安定した運転と強く関連する許容誤差の短いリストを定義することです。.
振れ、平行度、クリアランス
あなたが防ごうとしていること: 金型面での断続的な接触、ナイフへの材料の不均一な装填、およびペレットの糸状化、擦り傷、または凝集として現れる局所的な発熱。.
実践的な受容アプローチは、以下のように定義することである。
- 機能基準点における振れ(TIR) (例:穴、取付面、組み立て済みナイフトラック)
- 並列構造 クランプ荷重分布を制御する重要な面の間
- クリアランス期間 熱膨張とアセンブリの積層を考慮したもの
実務で一般的に使用される合格基準 (植物の図面および測定方法と関連付ける必要があります):
- 該当する基準面における総インジケータ振れ量(TIR): ≤ 0.03~0.04 mm
- クランプ面と基準面における平面度/平行度:荷重がかかった状態でナイフが「ぐらつく」のを防ぐように制御される
- クリアランス設定方法(シックネスゲージ/シム/校正済みスペーサー)と記録値
測定設定に関する注意事項(数値に関する議論を避けるため):
- 定義する データ TIR(ボア vs 取付面 vs 組み立て済みナイフトラック)に使用され、冷間時と高温時の再チェックにも同じ設定を維持します。.
- 述べる 指標の解像度 また、部品がどのように支持されているか(センター間/Vブロック上/機械内)も重要です。.
- 記録する 組み立て状態 (ナイフブロックのみの場合と、ナイフと留め具が完全に組み立てられた状態の場合)および締め付け順序/トルク。.
- 承認には短い「“設定写真またはスケッチ”将来の再検査が比較可能になるよう、検査記録に記載する。.
重要なポイント水リング式ペレット化の場合、信頼性の問題は「部品が許容範囲内にあるか?」ではなく、「熱、クランプ荷重、回転数にさらされた後も、許容範囲内に留まるか?」です。“
TPUやEVAなどの粘着性ポリマーの場合、切断面の不安定性がナイフの粘着や接着蓄積の主な原因であり、DLCとPTFEコーティングの選択はアライメントと接触が制御された後にのみ有効です。詳細については、次のガイドを参照してください。 TPU水中ペレット化におけるナイフガミングの診断と防止.
等級および方法のバランス調整(ISO 21940)
ナイフブロックは回転する装置内に設置されるため、バランスの精度は振動、ベアリングの寿命、切断の安定性に直接影響を与える。.
バランス要件は、次の2つの方法で表現されるべきである。
- バランス品質等級 (あなたの目標許容範囲)
- 方法および構成 (実際にバランスが取れていたのは、コンポーネントと組み立てられたスタックのどちらだったのか)
資格認定の一般的なパターンは、基本要件から始めることです(例:, G6.3)締め付けて G2.5 アプリケーションと速度がそれを要求する場合に限ります。.
- ISO 21940-11:2016 剛性ローターのバランス調整手順と許容範囲を定義しており、バランス等級の用語や検証に関する要件の参照として一般的に用いられます。 ISO 21940-11:2016.
- 多くのチームにとって、「実際的な」期待は、最終的な収支記録が以下を示すことである。
- バランス調整機の種類と校正状況
- 補正面
- 残留アンバランスが達成されました
- 構成(ナイフブロック単体 vs ナイフブロック+留め具+ナイフセット)
完了時期: お客様の書類には、バランス調整報告書と、その報告書のバランス調整に使用された図面の改訂版が含まれています。.
バランスの取れたナイフブロックが実際に何で切削しているかを決定するインサートレベルの決定事項(HRA 88~92の範囲内での超硬合金グレードの選択、エッジ半径の制御、ろう付け接合部の完全性)については、次のガイドを参照してください。 水中ペレット製造装置用タングステンカーバイドインサートのグレード選定と接触制御.
実例:ISO 21940バランス等級(G)を許容残留アンバランスに変換する
バランス要件を実行可能なものにするために、多くのチームは選択した バランス品質等級(G) 許容範囲内に 残留不均衡 特定のローターの場合。.
よく使われる関係式は次のとおりです。
- 許容される特定の不均衡: e_per = G / ω
- 角速度: ω = 2π × n / 60 (rad/s)、ここでnはRPMである。
- 許容残留アンバランス(補正面ごと): U_per = e_per × m、ここでmはローターの質量(kg)である。
例(説明用です。実際の質量と速度を使用してください):
- 目標グレード: G2.5
- 動作速度: 3,000回転/分 → ω ≈ 314 rad/s
- ローター質量(ナイフブロック+ファスナー+バランス調整済みナイフ): 12kg
それから:
- e_per = 2.5 / 314 ≈ 0.00796 mm
- U_per = 0.00796 mm × 12 kg ≈ 0.0955 kg·mm (≈ 95.5 g・mm)
完了時期: バランスレポートには、グレード、運転速度基準、ローター質量基準、補正面、および達成された残留アンバランスと許容値との比較が記載されています。.
振動許容値(ISO 10816/20816)
振動許容度は次のように定義されるべきである。 測定された状態, 漠然とした「スムーズに動く」ではなく、具体的には:
- 測定箇所(ベアリングハウジング/機械ケーシング)
- センサーの種類と取り付け方法
- 運転速度/負荷状態
- 受け入れ基準とエスカレーションルール
ISOのガイダンスは、非回転部品で測定される全体的な速度RMSに対して、ゾーンコンセプト(A~D)として一般的に適用されます。多くの産業機械で使用されている現在のシリーズは ISO 20816; 例えば: ISO 20816-3:2022.
プラント仕様では、次のような保守的な「グリーンバンド」制限がよく見られます。 ≤ 2.8 mm/s RMS 安定した長期運用における受入目標として使用される。ただし、これは該当する機械グループおよび測定設定に合わせる必要があります。.
測定設定に関する注意事項(制限値を意味のあるものにする):
- 測定箇所: 正確な位置(例:駆動側/非駆動側の半径方向のベアリングハウジング)を指定し、基準値と合格値で一貫性を保つ。.
- センサーと取り付け: 加速度計と速度プローブの違い、スタッドベースと磁気ベースの違い、ケーブルの配線方法、取り付けトルクなどによって測定値が変わる可能性があります。.
- 周波数帯域: 使用されたバンドを記録します (例:, 10~1000Hz (一般的な全体的な区分として)。別の区分を使用する場合は、それを明記してください。.
- マシングループ分け: 制限を該当するものに合わせる ISO 20816 機械グループ/サポート条件 そして、その根拠を文書化する。.
安全に関する注意事項/YMYL(Your My Life:あなたの生活に影響する可能性のある事柄)に関する注意: 振動制限値は「普遍的な合否判定基準」ではありません。許容基準値は、お客様の機械の種類、センサーの位置、および運転条件に応じて、担当の回転機器エンジニアが確認し、承認する必要があります。.
完了時期: 1,000~4,000 RPMにおける振動測定値は、記録され、再現性があり、校正済みの計測器にトレーサブルである。.
要するに、振れ、平行度、バランス度という3つの項目をチェックすることで、ナイフブロックが1,000~4,000回転/分の範囲で安定しているかどうかを判断できる。.
材料とトレーサビリティ
ナイフブロックが重要な消耗品として扱われる場合、トレーサビリティは信頼性の一部となる。重要なのは証明書を集めることではなく、数か月後に正確に答えることができるようにすることだ。 どのシリアル番号にどの材料が使われたか, どのような検証が行われたか。.
EN 10204 MTCとヒート/ロットの連携
金属製品に関する基本的な期待事項は、検査証明書が EN 10204.
- タイプ3.1: 製造業者による検査証明書(具体的な検査結果が記載されているもの)。.
- タイプ3.2:同様だが、購入者/第三者による独立した検証/副署が行われる。.
規格カタログの参照については、以下を参照してください。 BSI — BS EN 10204:2004、金属製品 — 検査文書の種類.
完了時期: MTCは、ナイフブロックのシリアル番号、ロット番号、および発注書の明細項目にリンクされています。.
For medical-grade and food-packaging polymer lines where these traceability requirements intersect with ASTM A967 passivation verification and ISO 13485 documentation expectations, the full knife specification framework is covered in our guide on 420 vs 440C stainless knife selection, surface finish, and water-loop control for medical polymer pelletizing.
硬度およびコーティング(ASTM E18/B487/B499/B571)
硬度やコーティングの制御は、試験方法が規定されている場合にのみ有効です。.
- 硬度(ロックウェル): ASTM E18(金属材料のロックウェル硬度)
- 塗膜厚検証方法(塗膜/基材の種類、および破壊試験の可否に基づいて選択):
完了時期: 硬度/コーティングの結果は部品のシリアル番号と紐づけて記録され、測定機器は校正済みです。.
For the upstream material selection logic that determines which PM stainless grade — M390 or CPM S90V — arrives at this inspection step, and why the cryogenic treatment protocol affects the HRC target, see our guide on M390 vs CPM S90V pelletizer blade grade selection under glass-fiber wear.
マーキング/シリアル化および包装管理
トレーサビリティが最も頻繁に失敗する原因は、部品の受け渡し段階である。例えば、ロットの混在、再識別されないまま再加工された部品、梱包の破損、部品から書類が分離されている場合などが挙げられる。.
最低限の管理策として、通常以下のものが含まれます。
- 永続 シリアル番号/ヒートマーク 機能を損なうことなく、定められた場所に
- 繰り返し使用される包装ラベル:発注番号、図面改訂版、シリアル番号、加熱ロット番号、数量
- 不適合品または再加工品の隔離規則
つまり、トレーサビリティとは証明書を集めることではなく、納品から数か月後でも、ナイフブロックの材質、硬度、コーティングに関するデータを特定のシリアル番号に紐づけることができるようにすることなのです。.
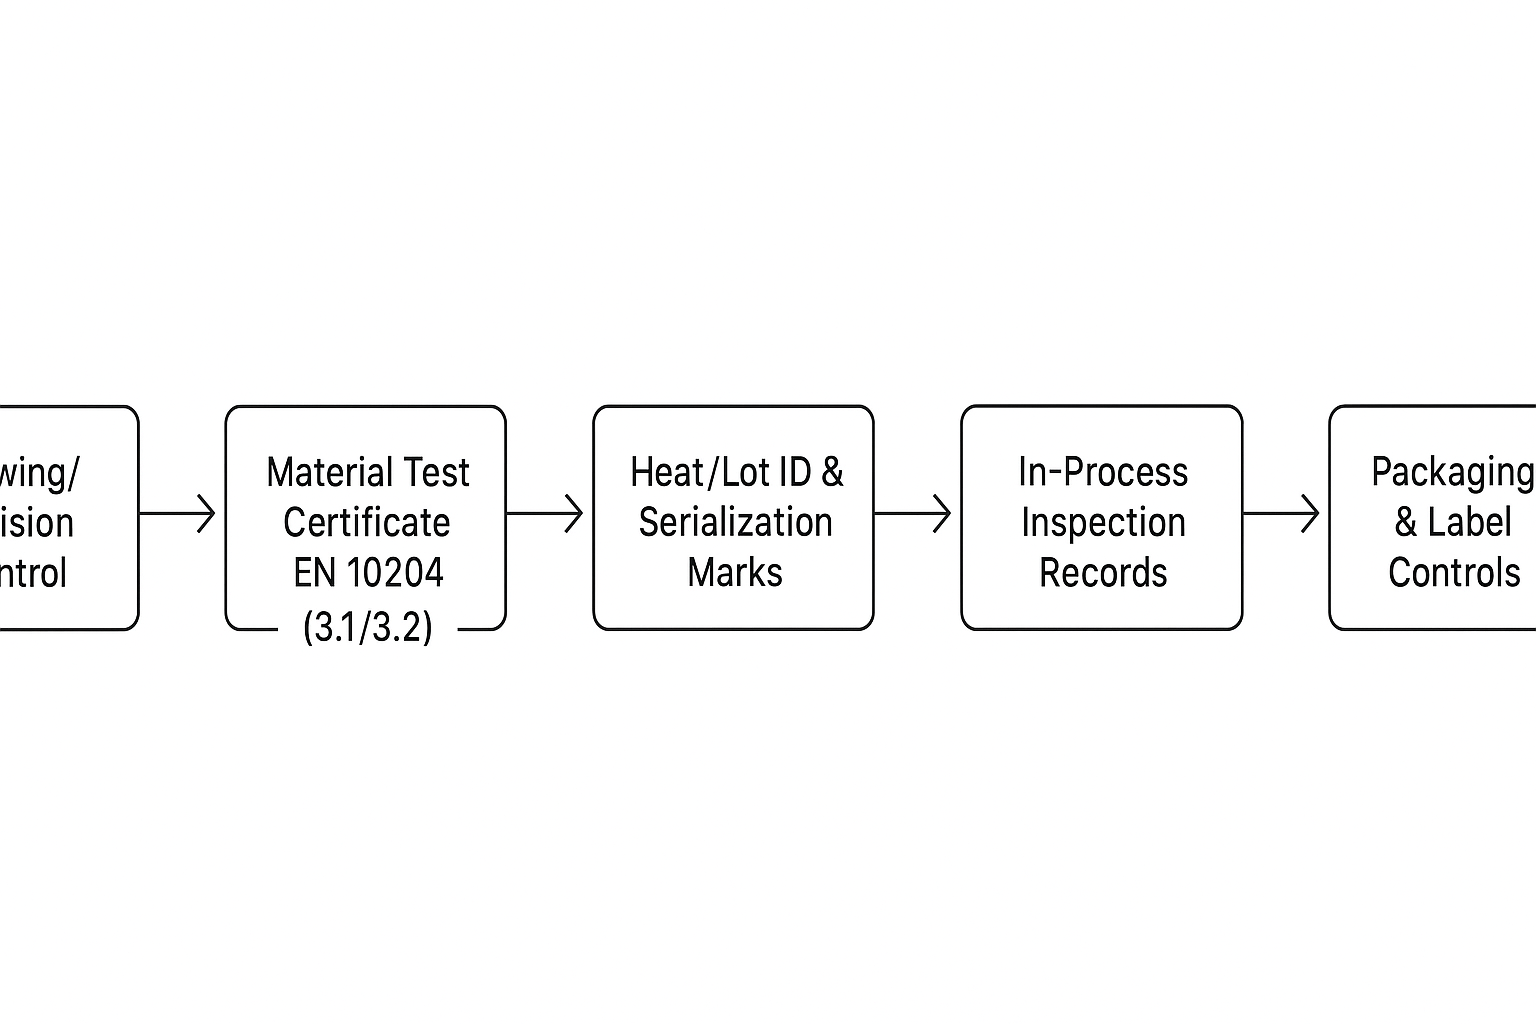
品質評価(クオリフィケーション)のワークフロー
資格認定は、明確なチェックポイントを備えた反復可能なワークフローとして扱うべきです。目標は、「コールドコールドテストは合格、ホットコールドテストは不合格」といった状況や、最終組立によって無効になるようなバランス調整を避けることです。.
コールドチェックと事前バランス
入力: 図面+修正、検査計画、校正済みゲージ。.
アクション:
- 機能基準点(穴、面、ナイフトラック)における寸法検査
- 定義された設定(治具とインジケータの位置)による振れ検証
- 該当する場合は、コンポーネントとして事前バランス(およびレコード構成)
出力: 冷蔵検査報告書+暫定残高記録.
完了時期: 逸脱事項は、管理された再作業によって修正されるか、正式な処分が下される。.
熱浸漬と高温再検査
熱膨張や応力緩和によって、実験台上で「完璧」に見えたものが変化する可能性がある。.
入力: 低温耐性部品+熱浸漬プロトコル。.
アクション:
- 代表温度での浸漬(時間と設定値は工場によって定義される)
- 同一の定義済み基準点で振れ/平行度を再確認する
- クリアランス設定方法が意図したウィンドウを維持していることを確認する
出力: 高温検査に関する補足資料(検査前後の測定値を含む)。.
完了時期: 高温時の値は、組み立て調整を必要とせずに許容範囲内に収まります。.
製造試験とペレット品質保証の相関関係
生産試験では、機械的な受入検査結果を、工場が実際に重視する指標と結びつけるべきである。.
入力: 認定組立品+試作計画(樹脂、処理量、回転数範囲、水冷ループ条件)。.
アクション:
- 動作帯域内で低速/中速/高速で運転する
- 振動およびプロセス上のあらゆる異常(水温/流量の不安定性、金型圧力の挙動など)を記録する。
- ナイフブロックの状態とペレットの品質保証(ペレットの長さ分布、微粉/エンジェルヘアの傾向、ダイ面への堆積物の付着状況など)との相関関係を調べる
出力: 測定された機械的状態とペレットの結果を関連付けた試験報告書。.
完了時期: ペレットの品質は、異常な振動や摩耗の加速を起こすことなく、動作範囲全体にわたって安定しています。.
文書化の実践:監査やサプライヤー資格審査において、チームはサプライヤーがこれらのチェックポイントを整合性のある文書にまとめることができるかどうかを確認します。Maxtor Metalのナイフブロック部品のリリースプロセスは、この構造(材料証明書、在庫記録、各シリアル番号に紐づけられた検査トレーサビリティ)に基づいて構築されており、これが監査対応可能な文書の実際の構成です。.
匿名化されたプラントの例:TIRと振動がペレットの品質保証安定性にどのように相関するか
以下の匿名化された例は、 ナイフブロック面TIR また、組み立て手順を標準化することで、大量生産のHDPEラインにおける振動とペレットの品質の両方を向上させることができる。.
プロセスコンテキスト(検証中は一定に保たれる):
- ペレット化装置の種類:大容量水リング式システム(Gala / Maag / Automatik と同クラス)
- ポリマー: HDPE, 、MFI ~ 0.3~0.8g/10分
- スループット: 14~18トン/時
- ナイフブロック速度: 2,900~3,300rpm
- 水を切り詰める: 80~90℃, 閉ループ
実施前と実施後(90日間の観察;6バッチ/約310トン対18バッチ/約970トン):
- ナイフブロック面TIR: 0.072 mm → 0.018 mm (ダイヤルインジケーター、取り付け後、360°回転)
- ローターアセンブリTIR(冷間時):約0.060 mm → ~0.015 mm
- ベアリングハウジング全体の振動(10~1000 Hz):約4.5 mm/s RMS → ~1.7 mm/s RMS
- 最大加速度: 10~13 m/s² → 3~5 m/s²
- 罰金: ~0.8 wt% → ~0.28 wt% (オンラインふるい分け)
- ストリンガー:~4~6回/トン 抜き打ち検査 → ほぼ完全に排除された (単離されたサンプルのみ)
- ペレット長さCV:~±8% →~ ±3% (画像解析、1000個以上のペレット)
- 特大ペレット(ターゲット長さの1.5倍以上):~1.6% → ~0.3% (視力検査)
- 計画外の停車:約18日ごと → 数ヶ月にわたる追跡期間中、観測されなかった
- 包丁交換間隔: 約12日 → 約28日 (同じ品質要件)
観測された不具合モード(初回試行が完全に機能しなかった):
最初の修正では、ナイフブロックの取り付け面のみを再研磨した。.
- 顔面TIRは~に改善されました0.048 mm
- 振動はcまでしか改善されなかった3.6 mm/s RMS
- 罰金はそのままです。0.65 wt%
分解中に判明した根本原因:位置決め面の軽微な摩耗とボルト締め付け順序の不一致により、わずかな コッキング クランプアップ中。.
エンジニアリングチームが使用した測定手順:
- スピンドルのテーパーと取り付けフランジの振れを測定します。.
- ナイフブロック(ナイフなし)を取り付け、顔のTIRを記録します。.
- ナイフを取り付け、規定トルクで締め付け、TIRを再測定します。.
- 低速運転(約300rpm)チェック。.
- 生産速度(約3,000rpm)まで回転速度を上げ、振動のRMS値を記録する。.
- 2時間かけてペレットを採取し(30分ごとにサンプリング)、微粒子の分布と長さ分布の傾向を分析する。.
- 3ヶ月間の生産期間における安定性を追跡する。.
再現性を向上させた組立方法:
- 星型パターンのトルクシーケンスを使用してください。 30% → 60% → 100%
- 最終トルク後、面TIRを再測定します。目標は再現可能です。 ≤ 0.02 mm
注記: この例は、TIRと振動の改善がペレットの品質保証結果にどのように相関するかを示すために、典型的な現場パターンに基づいて作成されたものであり、特定の顧客の生の検査記録ではありません。絶対的な閾値は、機械設計、測定設定、および工場の品質保証受入計画に照らし合わせて決定する必要があります。.
要するに、ナイフブロックは、低温検査に合格し、熱浸漬後も公差を維持し、生産試験でペレットの品質保証が安定していることが証明されるまで、認定されたとは言えません。これらの手順のいずれかを省略すると、ベンチテストの数値と実際のプラント性能との間に乖離が生じます。.
QA(品質保証)ドキュメントとゼロ欠陥納入
「欠陥ゼロ」の期待は、受領検査を迅速化し、不適合報告書(NCR)の処理をよりスムーズにするリリース文書によって徹底される。.
FAIおよびPPAP類似の提出パッケージ
たとえ自動車業界で正式なPPAP(生産部品承認プロセス)を実施していなくても、構造化された初回製品パッケージの考え方は応用可能です。.
実用的な提出書類一式には以下が含まれます。
実用的なテンプレート(監査対応に必要な書類作成のための項目)
サプライヤーの資格認定を再現可能にするには、 フィールド 各レコードに期待される内容です。ダウンロード可能なテンプレートを公開しない場合でも、このチェックリストはやり取りの手間を減らします。.
- FAI / 寸法レポート
- バルーン図の改訂、使用された基準点、ゲージID、および校正日
- セットアップ図/写真参照による振れ/平面度/平行度の結果
- 承認/処分署名
- バランスレコード
- 等級(例:G6.3 / G2.5)、速度基準、ローター質量基準、補正面
- 残留アンバランス、機械ID、および校正ステータスを達成しました
- 構成のバランスが取れている(コンポーネントと組み立てられたスタックの比較)
- 熱浸漬/高温再検査補足
- 浸漬温度/時間、固定方法
- 同一データ点における前後値
- クリアランス設定方法と最終ウィンドウの確認
- 生産試作報告書
- 樹脂の種類、処理量、回転数ポイント、水ループ条件
- 振動測定値(位置+帯域)、観測された乱れ
- ペレット品質保証指標(微粉、筋、長さ分布)+サンプリング計画
- NCR / CAPAパック
- 症状、封じ込め、根本原因、是正措置、検証計画
- 再加工部品の再識別/分離記録
完了時期: 受入検査員は数分で身元確認と受入確認を行うことができ、監査員はすべての重要な結果を校正済みの測定システムに紐づけることができる。.
- 図面+改訂履歴
- 寸法検査報告書(該当する場合はFAI形式のバルーン付き図面)
- バランスレポート(グレード、機械、構成)
- ヒート/ロット連動の材料証明書(EN 10204 3.1/3.2)
- 硬度/コーティングに関する報告書(測定方法明記)
- シリアル番号と検査状況が記載された梱包リスト
受入検査および校正(ISO 2859-1/ANSI Z1.4、ISO/IEC 17025)
受入検査はリスクベースで行うべきである。重要な寸法と識別チェックは100%であり、リスクの低い特性はサンプリングすることができる。.
- 属性サンプリング方式は一般的に以下に基づいています。 ISO 2859-1 (そして、米国におけるANSI/ASQ Z1.4規格に準拠している): ISO 2859-1.
- 校正能力は一般的に、 ISO/IEC 17025, 特に、製品のリリースに測定値が使用される場合: ISO/IEC 17025:2017.
完了時期: 当該工場は、測定システムが管理されていること(校正状況、トレーサビリティ、記録の保管状況)を証明できる。.
NCR/CAPAの管理およびリリースに関する文書
書類には、何か異常が発生した場合にどう対処すべきかも明記しておくべきである。.
最低限の期待事項:
- NCRフォーマット(症状、封じ込め、処置)
- 再発問題に対するCAPAの期待事項(根本原因と是正措置)
- 承認および承認された逸脱事項を明確に記載したリリース文書
要するに、欠陥ゼロの納品は約束ではなく、リリース書類によって保証される。受領検査員が数分以内に身元と受入を確認できない場合、その書類は不完全とみなされる。.
モニタリングと再評価
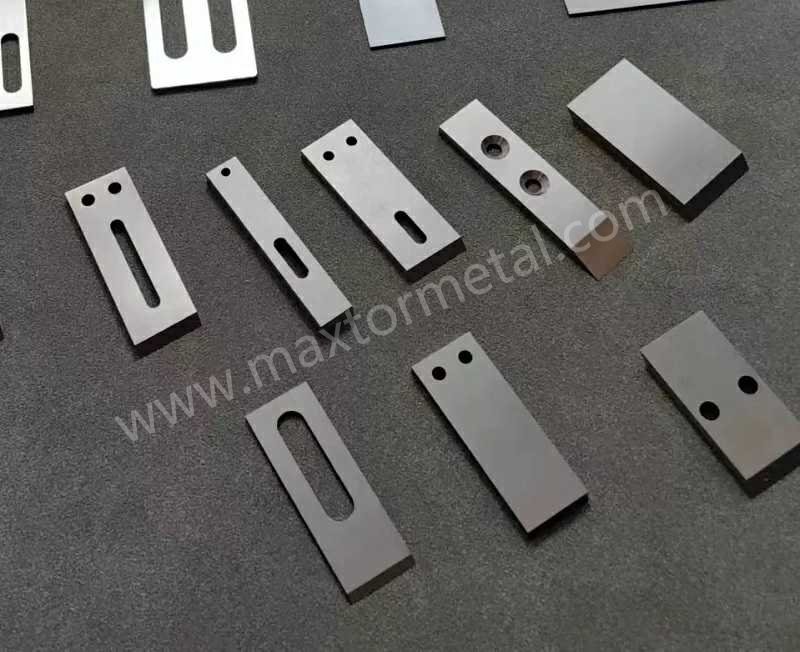
ナイフブロックの故障は、初期不良だけが原因ではありません。摩耗、再研磨、水質、加工工程の変化などによって、徐々に劣化していきます。.
ベースライントレンドと振動/振れ限界
試運転時に基準値を設定し、それと比較して傾向を分析する。
- 主要な回転数ポイントにおける振動基準値
- 定義された基準点におけるランアウトベースライン
- ペレットの品質管理基準値(微細粒子/エンジェルヘア、ペレットの長さのばらつき)
エスカレーションルールを定義する:「Xで調査する」「Yで停止して修正する」。“
再資格取得のトリガーと間隔
一般的なトリガー:
- 大規模メンテナンス作業(ベアリング交換、シャフト作業)
- 振動/振れと相関するペレット品質の繰り返しの変動
- 樹脂の種類や充填剤の含有量の変化によって切削負荷が変化する
リスク許容度に合わせて間隔を設定してください(例:ターンアラウンドごと、ナイフ寿命倍率ごと、または定義されたランタイムごと)。.
変更管理と逸脱
回転動作やクランプ/クリアランスに影響を与える可能性のある変更はすべて制御する必要があります。
- 図面の修正変更
- 材料代替
- 熱処理経路の変更
- コーティングサプライヤー/プロセス変更
逸脱行為は期限を定め、リスク評価と承認とともに文書化する必要がある。.
要するに、ナイフブロックは摩耗やプロセス変更によって変化するため、試運転時の固定的な受入試験だけでは不十分であり、ベースラインの傾向分析と明確に定義された再認定トリガーによって、ダウンタイムが発生する前に変化を検知する必要がある。.
結論
- 一貫性を確保するための主要な承認番号と検証手順
- このフレームワークがダウンタイムを削減し、監査準備をサポートする方法
実務レベルでは、信頼性評価の大部分を担う受入基準は、シンプルで測定可能なものである。
| パラメータ | 一般的な受け入れ目標 | 標準参照 |
|---|---|---|
| 機能基準面における振れ(TIR) | 0.03~0.04 mm | プラント図面作成+ISO測定実習 |
| バランスグレード | G6.3ベースライン → より高速でのG2.5 | ISO 21940-11:2016 |
| 振動(総合RMS値) | ≤ 2.8 mm/s(工場定義、機械クラス依存) | ISO 20816 |
| 材料のトレーサビリティ | MTCはシリアル/ヒート/ロットにリンクされています | EN 10204 タイプ3.1 / タイプ3.2 |
これらの数値をワークフロー(コールドチェック→バランス→ホットリチェック→トライアル相関)とドシエ(証明書、校正、リリース記録)にまとめることで、品質評価は解釈の余地のない、強制力のあるものになります。これが、Maxtor Metalがナイフブロック部品に適用する基準です。つまり、文書の品質はエンジニアリング品質の一部として位置づけられ、後付けの要素ではありません。.
冶金学的分類、ベベル角度の選択、熱処理プロトコル、ポリマーの種類ごとのアプリケーションマトリックスなど、完全なエンジニアリング仕様については、Maxtor Metal を参照してください。 ペレット化ナイフの仕様と材質等級.
CTA:品質評価ドキュメントのレビューを依頼する
認定リスクを迅速に低減したい場合は、図面(または写真と主要寸法)と受入目標(回転数範囲、バランス等級、振動測定方法)を共有してください。サプライヤーレビューの結果は以下のとおりです。
- 提案された基準系と測定設定
- バランス計画(グレード+構成)
- トレーサビリティ計画(MTC連携+シリアル化)
- ドラフトリリース書類チェックリスト(FAI、バランスレコード、ホットリチェック、トライアルレポート)
ここから始めましょう: Maxtor Metal — 検査トレーサビリティを備えたカスタムペレット製造用ナイフおよびナイフブロック部品(ODM/OEM): https://maxtormetal.com/contact/
FAQ
水環ペレタイザー用ナイフブロックの品質評価(クオリフィケーション)とは何ですか?
これは、ナイフブロックが寸法、バランス、材料、文書に関する規定の要件を満たしていることを検証するプロセスです。これにより、ペレット品質の低下や二次的な機器損傷を引き起こすことなく、動作RPMで安定して稼働することが可能になります。
ダイフェースペレタイザー用ナイフブロックには、どの程度の振れ(TIR)が許容されますか?
多くの工場では、特定の機能基準点において、0.03~0.04 mm TIR 付近の許容目標を設定していますが、適切な限界値は、機械の設計、測定設定、および金型面で必要なクリアランス範囲によって異なります。.
ペレタイザー用ナイフブロックはどのバランスグレードを満たすべきですか—G6.3またはG2.5?
G6.3は一般的な回転部品のベースラインとして扱われることが多く、G2.5は高速回転時に高い安定性が必要とされる場合に使用されるより厳しい要件です。適切なグレードは、回転数(RPM)、ローター質量、およびプロセスが振動に対してどの程度敏感であるかによって決まります。
2.8 mm/s RMSは普遍的な振動制限値ですか?
2.8 mm/s RMSは、ゾーンガイダンスに沿った実用的な許容閾値として一般的に使用されていますが、ISO規格では機械グループと測定条件のコンテキストを使用します。工場は、受入計画において、機械クラス、センサーの位置、および運転条件を明記する必要があります。.
EN 10204 3.1材料証明書とは何ですか、また3.2が必要になるのはどのような場合ですか?
3.1証明書は、製造業者の認定検査担当者によって発行され、材料に関する具体的な検査結果が含まれます。3.2証明書は、より高い保証が必要な場合、購入者の検査担当者または第三者による独立した検証/副署が追加されます。.
ナイフブロックコンポーネントの硬度とコーティング厚さはどのように検証しますか?
試験方法を事前に定義し(例えば、ASTM E18に基づくロックウェル硬度)、コーティング/基材の種類と破壊試験が許容されるかどうかに基づいて、適切なコーティング厚さ測定方法(断面顕微鏡観察、磁気測定、または電解法)を選択します。.
ペレタイザー用ナイフブロックのQAドキュメントには何を含めるべきですか?
最低限:図面の改訂管理、寸法検査結果、バランスレポート、ヒート/ロット番号と紐付いた材料証明書、硬度/コーティング試験記録(試験方法の記載)、測定工具の校正ステータス、および出荷リリース書類。
ナイフブロックはいつ再評価(リクオリフィケーション)すべきですか?
主なきっかけには、大規模なメンテナンス(ベアリング/シャフト)、繰り返される振動やペレット品質の低下、樹脂/充填材の変更、および材料、熱処理、コーティング、または図面改訂へのあらゆる管理された変更が含まれます。
著者および技術レビュー
ジェシー・シュー — シニア品質エンジニア、QA(Maxtor Metal)
- 工業用ブレードの品質および故障解析における15年の経験
- 認定資格: ASQ-CQE, ISO 9001主任審査員, ASNTレベルII
- 焦点:熱処理経路と材料偏析に関連する故障モード(例:チッピングと耐摩耗性の低下)の区別
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean