ナンシー・ウー(製造技術担当上級エンジニア、Maxtor Metal - SME-CMfgE、PMP、シックスシグマブラックベルト、ASMインターナショナル認定)
適用範囲に関する注記: 本ガイドは、測定に基づいたセットアップ作業をサポートするための技術資料です。最終的な設定および安全手順については、必ずOEMのサービスマニュアルおよび施設内のSOP(標準作業手順書)に従ってください。
再研削は刃先の状態を回復させますが、ナイフの外径(OD)や端面から材料を削り取ることも意味します。スリッターヘッドにおいて、この変化は単なる外観上の問題ではありません。動作中心高さをシフトさせ、意図したオーバーラップ目標から密かに外れてしまう可能性があります。その結果、バリの増加、刃先形状の変化、そしてセットアップごとの再現性の低下という、よくある問題に直面することになります。
本ガイドは、再研削後にシムスタックを計算する信頼性の高い方法を必要とする製造、メンテナンス、プロセスエンジニアリングチームのために作成されました。これは、規律ある現場で見られる(Maxtor Metalの品質管理重視のワークフローを含む)「ドキュメンテーション・ファースト」の考え方に従っています。なぜなら、目標は「感覚」に頼るセットアップではなく、測定に基づいた再現性のあるセットアップだからです。
この文脈における実際的な目的は単純です。スリッティングナイフの中心高さを復元し、オーバーラップターゲットが設定した位置に留まるようにすることです。.
- 目的:再研磨後の中心高さを復元するためのシムスタックを計算する
- 対象者:生産、保守、プロセスエンジニアリングチーム
- 結果:正確な再研磨による厚み減少補正、重なり部分の復元、欠陥の低減
技術ノート: 再研削後の厚み減少補正とは、再研削によって生じた外径(OD)または厚みの損失後に、元の中心高さとオーバーラップを回復させるために、ナイフスタックにシム(shim)を追加する計算プロセスです。この補正を行わないと、再研削前と同じスペーサー構成ではオーバーラップが不足し、バリの発生が増加し、切断の安定性が低下します。 [→ 隙間管理(ギャップマネジメント)の原則については、Maxtor Metalのシャーブレードページをご覧ください]
スリット幾何学の基礎
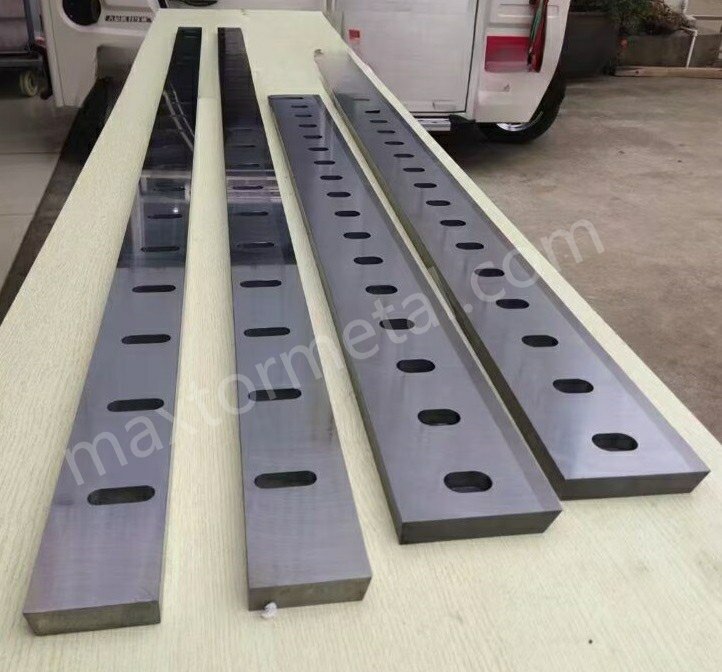
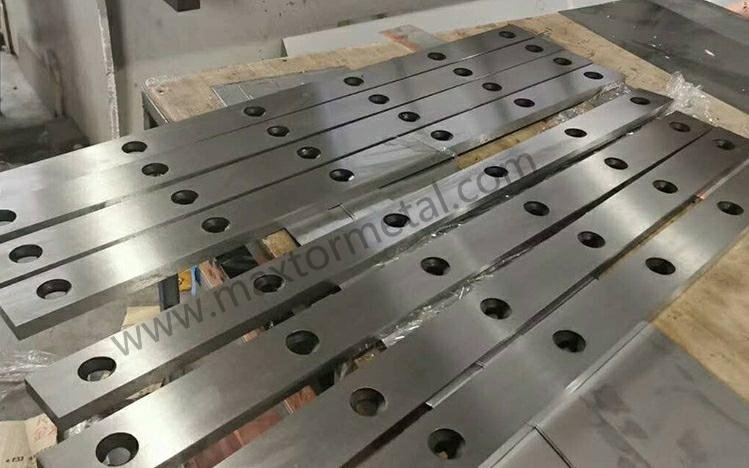
Maxtor Metalのせん断刃製造工程では、再研磨後の重なり部分の検証は、刃を再び使用に出す前に必ず行うべきチェックポイントとして扱われます。.
クリアランスと重複ターゲット
クリアランスとオーバーラップは、エッジ品質を最も直接的に制御する2つのジオメトリパラメータです。実際には次のようになります。
- クリアランス これは、嵌合するナイフ(またはナイフとアンビル)間の横方向の隙間であり、通常はスペーサーと位置合わせによって調整されます。.
- 重複 これは、ナイフが理論上の接線を超えて「食い込む」深さであり、通常は中心距離(または同等の調整)によって設定されます。.
再研磨後にオーバーラップが低くなると、切削が安定したせん断ではなく曲げ/破断に移行するため、より多くの裂け目と大きなバリが発生する傾向があります。バリの形成は切削プロセス全体にわたる幅広いトピックですが、中心的なメカニズムは一貫しています。出口でのエッジ変形と制御されたせん断の喪失が主な要因です( CIRP Aバリの分析と制御に関するNNALSのレビュー).
傾斜角と速度差
傾斜角度と速度差は、加工物が端部にどのように配置されるか、また切断線が幅全体にわたってどのように「トレース」するかに影響します。これらは適切な重なりとクリアランスに取って代わるものではなく、安定性を微調整するものです。.
- 傾斜角度 有効接触経路長を変更して摩耗を分散させることができるが、同時に、軸方向振れやスペーサー誤差に対するプロセスの感度も変化させる。.
- 速度差 (使用した場合)滑りと食い込みのバランスに影響を与え、刃の熱や仕上がりを変える可能性があります。オーバーラップがすでにギリギリの場合、速度調整は原因を解決するのではなく、症状を覆い隠すだけになることがよくあります。.
刃先の形状とバリの形成
エッジ形態は、最も速いフィードバックループです。.
- 均一なロールオーバーバリ 多くの場合、有効せん断力が不十分であること(重なりが少ない、クリアランスが大きすぎる、またはエッジが鈍い)を示唆しています。.
- 局所的な重度のバリ 多くの場合、振れ、厚みの積層誤差、または面の非平行性を示しています。.
- 断続的な「歯形」 多くの場合、チャタリング、アーバー剛性の低下、またはスタック内に閉じ込められた汚染物質と関連している。.
重要な運用上のポイント: バリは通常、ジオメトリ + アライメント + エッジ条件の出力です, これは、単に「バリ取りで除去する」ような単独の欠陥ではありません。“
再研削による補正方法
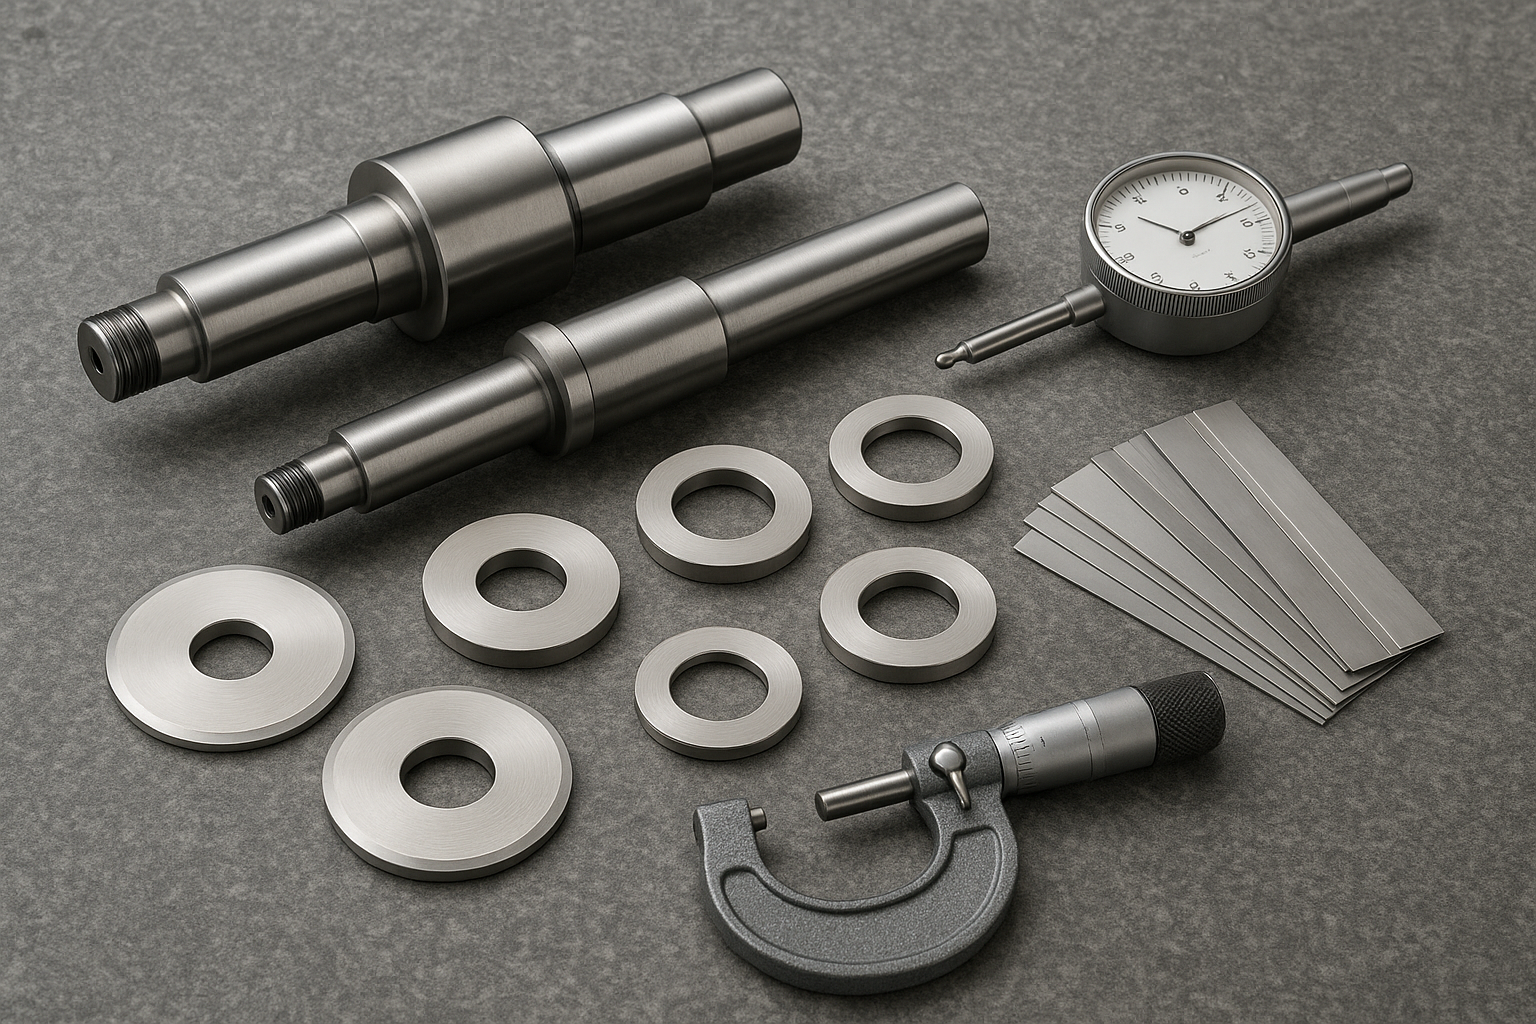
前提条件、制限事項、および安全上の注意
スリット加工とせん断加工の設定は大きく異なるため、このガイドの計算は 最初の段階、測定に基づいた出発点―次に、お使いのマシンのドキュメントに記載されている設定と照らし合わせて確認してください。.
シム計算で使用される前提条件(最良の結果を得るためには、これらの前提条件が満たされている必要があります):
- 機械の位置決め基準は安定している(ガイドウェイ/ホルダー/キーに目立った摩耗や損傷はない)。.
- 再研磨の主な変更点 有効エッジ位置 を通して 半径または厚さの減少 (変形、表面の凹み、または幾何学的誤差によるものではない)。.
- ナイフとスペーサーは、一定のトルクでスムーズに締め付けられ、異物が挟まることもありません。.
この方法が失敗する可能性のある場合、またはエスカレーションが必要な場合:
- 重なりが回転方向で変動する場合(振れ/偏心)、シムでは問題を「平均化」することはできません。まずは振れ、面の状態、またはアーバー/ベアリングの問題に対処してください。.
- ホルダーやガイドウェイが摩耗している場合、シムを追加することで一時的に重なり合うことはできますが、真のアライメントを回復することはできません。.
- 「重なり」の定義が機械固有のものである場合(例えば、シャーリング機とロータリースリッターで共通している場合など)、OEMの定義と測定方法を使用してください。.
安全に関する注意事項(YMYL): ナイフの取り扱いまたは設置を行う前に、必ず施設のロックアウト/タグアウト手順およびOEMサービスマニュアルに従ってください。このガイドは、OEMの指示や現場の安全手順に代わるものではありません。.
再研磨後の中心高さ
- ナイフの外径(OD) → 半径の変更により、相手側の刃に対する作業中心の高さが変わります。.
- ナイフの厚さ/刃の位置 (ナイフの再研磨方法によっては)→スペーサーやハブに対する刃の位置がずれることがあります。.
ほとんどのスリットヘッドの場合、補正しなければならない主な設定変更は次のとおりです。 半径損失:
- 元の半径:
R0 = OD0 / 2 - 再研磨半径:
R1 = OD1 / 2 - 半径縮小:
ΔR = R0 − R1
もし アーバー中心距離は固定されています, 半径を小さくすると、再研磨された部材の重なりもほぼ同じ量だけ減少します(形状の詳細は、片方のナイフを再研磨するか、両方のナイフを再研磨するかによって異なります)。.
重要なポイント多くのスリット加工装置では、再研磨後の「前回と同じスペーサー」は「前回よりも重なりが少ない」ことを意味します。“
補正式とシム選定フロー
これは、隠れた前提を排除し、現場でも安全に使用できる方法です。.
ステップ1 — 何が変わったかを測定する(入力):
シム計算および検証ログ
再研磨やシフト作業全体を通してシムの決定を追跡できるように、以下の表のようなシンプルで再現性のある記録を使用してください。.
| 分野 | 価値 |
|---|---|
| 機器/ラインID | |
| ナイフ/刃の識別 | |
| 材質/グレード | |
| 再研磨日 | |
| 測定されたOD0(または最後に規格内であった値) | |
| 測定されたOD1(再研磨後) | |
| 計算されたΔRまたは厚さ減少基準 | |
| シム増分利用可能(t_shim) | |
| ターゲットの重複 | |
| プロセスウィンドウ | |
| 選択されたシムスタック(リスト) | |
| シムの総量を追加しました | |
| 検証方法(重複) | |
| 重複結果の検証 | |
| ランアウト/一貫性チェック結果 | |
| 最初のピースのカットに関する注記(バリ/エッジ) | |
| 最終決定(承認/調整) | |
| 技術者/承認者 |
文書管理: ログテンプレートv1.0。測定方法、シム在庫の増分、またはOEM設定定義を変更する場合は、バージョンをインクリメントし、作業指示書に変更内容を記載してください。.
OD0: 元のナイフの外径(または最後に確認された規格外外径)OD1: 再研磨後ODt_shim: 使用可能なシムの増分(例:0.01 mm、0.001 in)オーバーラップターゲット: プロセス目標(文書化済み)
ステップ2 — 半径縮小率を計算する:
ΔR = (OD0 − OD1) / 2
ステップ3 — シムを挟む側を決定する(選択ルール):
- 再研磨する場合 ナイフ1本 ペアの場合、再研磨した側のスタックに補正を適用して、有効な中心高さを復元します。.
- 再研磨する場合 両方のナイフ 同様に、必要な補償は両方のスタックにまたがる可能性があるが、正味の重なりの変化は依然として総半径の損失によって決まる。.
ステップ4 — シムの厚さに変換する: 一般的な「センター高さを上げる」シム方式(機械によって異なる)では、一次近似は次のようになります。
Shim_add ≈ ΔR
次に、実際に構築可能なシムスタックを選択してください。.
証拠と検証に関する注記: 現場では、シム補正は「除去した材料に合わせる」(実用的な経験則)として扱われることが多いが、機械の形状とOEMのオーバーラップの定義は異なる。計算を使用して開始点を選択し、 重なりとカット品質を確認する, 最終設定については、OEMマニュアルおよび施設の標準作業手順書(SOP)を参照してください。(シム調整に関する実践的な説明については、OEMのサービスドキュメントを参照してください。)
処理ウィンドウを使用した丸め処理(推奨):
- 許容される重なり範囲を定義してください。
overlap_window = [overlap_low, overlap_high]. - 複数のシムスタックが可能な場合、多くのメンテナンスチームは、 窓の上半分 (部品が沈下したり、わずかに摩耗したりすることによるアンダーラップのリスクを軽減するため)かつ、OEMの許容範囲内に収まるようにするため。.
- シムの増分によりウィンドウ内に着陸できない場合は、最も近い安全な値を選択し、 重なりを再測定する そして品質を落とし、それを繰り返す。.
例(メトリック優先): t_shim = 0.05 mm (~0.002 インチ) で、オーバーラップウィンドウが `1.45–1.55 mm` (~0.057–0.061 インチ) の場合、 1.48~1.52 mm OEMのガイダンスで許可されている場合、下限値に近い値よりも一般的に好ましい値とされています。.
経験則: 数学を使って開始スタックを選択しますが、 重複検証 「ループを閉じる」ために。“
ステップ5 — 意図的にスタックを構築する:
- 値に合うのであれば、シムの数を少なくする(インターフェースエラーを減らす)方が望ましい。.
- シムは清潔で平らな状態に保ってください。バリが1つでも挟まっていると、計算全体が狂ってしまう可能性があります。.
許容範囲スタックと検証ポイント
現場でシム計算が失敗する理由は2つあります。
- 厚みの積み重ね誤差 (スペーサー+シム+ナイフ面)
- ランアウト/フェースパラレリズム 回転の周りの有効な重なりが変わる
正直さを保つための検証ポイント:
- 軸方向振れチェック 組み立て後(ダイヤルインジケーターを清潔な基準面に置いた状態)。.
- 顔接触チェック煙突内に揺れや異物がないことを確認してください。.
- 重複確認 既知のゲージ位置で(一貫した方法を用いて記録する)。.
実際には、これは文書化された スリッターナイフのシムスタック 重要なのは、単に厚みを増すだけではなく、本当に 再研磨後に重なり部分を復元する.
これらのチェックを文書化する際は、エンジニアリングと品質管理が整合するように、認識されているGD&T用語を使用してください(参照)。 ASME Y14.5 寸法および公差に関するガイダンス そして ISO 1101幾何公差規格).
再研磨後のクリアランス再チェック
Regrinding that removes thickness from knife faces will also alter the lateral clearance in the stack. After shim compensation, re-verify clearance using your process-standard method (feeler gauge or OEM reference). Target range: typically 5%–10% of material thickness for shear blades. For the full setup sequence — feeler gauge baseline at three points, dial indicator parallelism check, and the defect-diagnosis table that maps burr type to root cause — see the Shear Blade Clearance: The 5–10 Percent Rule and Setup SOP guide.
クリアランスが確認されたら、次の運用上の問題は、現在のエッジで運転を続けるか、先に新しいエッジに回転するかです。材料クラスごとのバリ閾値バンドと固定回転シーケンスを使用して、この決定を事前に定義することで、機械での事後的な選択を防ぐことができます。このための構造化されたフレームワークは、次の文書に記載されています。 4枚刃リバーシブルブレードの回転スケジュールと再研磨基準に関する標準作業手順書(SOP).
If chipping recurs after clearance correction and rotation, the fracture surface itself carries the diagnostic evidence: fatigue beach marks redirect attention to residual setup or grinding variables, while coarse cleavage points to hardness or impact overload. The Shear Blade Edge Chipping Root Cause Analysis and Fractography guide provides the shop-floor inspection workflow and corrective decision tree.
実施例(油圧式スイングビームシャー)

以下の例は 機械固有の (油圧式スイングビームシャー)だが、ロータリースリット加工で使用されるのと同じ規律的なループを示している。 測定 → 計算 → 構築可能なシムスタックを選択 → 重なりを検証 → 反復.
注記: スイングビームせん断の場合、, OD0/OD1 この例では 刃の厚さ; 等価中心高さ変位関係は、機械のOEM定義によって異なります。ロータリースリッターの場合、, OD は ナイフの外径数式は同じように見えるが、根底にある幾何学的構造は異なる。.
設備と前提条件
再研磨制限: 総累積厚さ減少量が一定値を超えたら刃を廃棄する 1.5 mm (メーカー固有の仕様です。ご使用の機器の取扱説明書をご確認ください。).
- 機器の種類:油圧式旋回ビームシャー
- Blade material: D2 (heat-treated), top and bottom blades. Maxtor Metal supplies D2 shear blades with documented pre- and post-grind OD records, supporting this type of traceability. When deciding between D2 and SKD11 for a specific shearing application, the choice hinges on carbide microstructure and dominant failure mode — see the D2 vs SKD11 tool steel selection guide for shearing blades for the full framework. For operations cutting AHSS or UHSS where D2 wear rate becomes a throughput constraint, a tungsten carbide inlaid construction can extend regrind intervals — see the タングステンカーバイド象嵌せん断刃のAHSS向け投資対効果ガイド メートル当たりのコスト比較フレームワークについて
- 刃の長さ:3,200 mm
- 前提条件:機械の位置決め基準は安定しており、シム補正のみが必要である(ガイド/ラムの再調整は不要)。
入力値(測定値)
OD0(研削前の厚さ):30.00 mmOD1(研磨後の厚さ):29.64 mm- 除去された厚さ:0.36 mm
- シム増分が利用可能(
t_shim): 0.05 mm - 重なり目標値:1.50 mm
- 加工範囲:1.45~1.55 mm
測定シーケンス(不良入力を減らすため)
- 校正済みの0~50mmデジタルマイクロメーター(分解能0.001mm)を使用してください。.
- 厚さを5箇所(左端、1/4、中央、3/4、右端)で測定します。.
- 計算には平均厚さを使用してください。.
初回パス補償
- 理論上の補正値(厚み減少):0.36 mm
試行#1(理論値に近いが、範囲外):
- シムスタック: 0.20 + 0.10 + 0.05 = 0.35 mm
- 重複の確認: 約1.43 mm (1.45mmの下限値以下)
- 3mm厚の低炭素鋼を約20回テストカットした後の観察結果:断続的に中央部のバリが増加し、一貫性がやや低下した。.
試行#2(ウィンドウ内):
- シムスタック: 0.20 + 0.10 + 0.10 = 0.40 mm
- 重複の確認: 1.48 mm (窓の内側)
- ダイヤルインジケーターチェック:ブレード長に沿った最大変動 ≈ 0.03 mm
結果(生産状況の観察)
約500枚の3mm厚ASTM A36シートで観察された結果:
以下の観察結果は、Maxtor Metal D2せん断刃(3,200 mm、真空熱処理済み)を使用して鉄鋼サービスセンターで実施された保守試験中に記録されたものです。顧客の身元は、標準的な情報開示慣行に従って匿名化されています。.
| メトリック | 0.35 mmスタック | 0.40 mmスタック |
|---|---|---|
| 重複が検証済み | 約1.43 mm | 1.48 mm |
| バリの挙動 | やや高め + 不均一 | ユニフォーム、店舗内での承認 |
| 初回通過歩留まり | ~96% | ~99% |
| 品質微調整のためのダウンタイム | 1回/シフト | なし |
取り除く: 計算値に「近い」だけでは不十分です シムの増分が粗い場合。定義されたウィンドウと検証により、再現性のある結果が得られます。.
偏心/非円形ナイフ
平均作業センターの定義
すべてのナイフが使用中に完全に円形になるわけではありません。特に損傷、不適切な取り付け、または不均一な摩耗の後ではなおさらです。補償作業については、 平均作業センター:
- クランプ条件下で、回転を平均して切断中のナイフを最もよく表す中心位置。.
この定義が重要なのは、シムが正しいからです 静的スタック高さ, 動的な偏心性ではない。.
多角度検証とコード/ストリングライン
偏心(「寸法は問題ないが、カットの仕方が違う」というよくある原因)が疑われる場合は、 偏心スリッターナイフ補正 まず質問です。シムに関する質問ではありません。
- 複数の角度位置(例:0°、90°、180°、270°)で外径/エッジの位置を確認してください。.
- 高低点を特定するには、コード/ストリングライン法またはインジケータースイープ法を使用してください。.
ナイフに意味のある刃の凹凸がある場合、正しいはずのシムの重ね方が角度によっては不自然に見えることがあります。これは測定上の事実であり、取り付けミスではありません。.
シムで修正できるものとできないもの
シムは強力だが、限界がある。.
シムで修正できるもの:
- 再研磨半径損失による平均中心高さのずれ
- 制御されたスタック調整によって生じるわずかな軸方向のずれ
シムでは修正できません:
- 刃の偏心または裂片の著しい変形
- 顔の波打ち、皿状の歪み、または平行性の悪さ
- アーバーの曲がりまたはベアリングの問題
重なりが回転方向によって変化する場合は、シムの選択の問題ではなく、まず振れや形状の問題として対処してください。.
SOPおよび公差
測定と計算
Maxtor Metalの再粉砕文書化プロトコルでは、 OD0 そして OD1 ブレードIDごとにログを記録することで、複数の研削サイクルにわたる補正計算の監査が可能になります。.
- ナイフを取り扱う前に、施設に適した安全な保守管理措置を実施してください。米国では、OSHAの29 CFR 1910.147ロックアウト/タグアウト基準に準拠した手順を実施してください。.
- 記録
OD0そしてOD1管理された方法(同じ道具、同じ技術、清潔な表面)を使用する。. - 計算する
ΔRそして、ターゲットシムの追加。. - 計算結果と選択したシムスタックをシムログに記録します(日付、ナイフID、グラインダーロット、オペレーター)。.
手順(シャットダウン、隔離、ロック/タグ、検証)について平易な言葉で復習する必要がある場合は、OSHA がそれを要約しています。 OSHA 3120 ロックアウト/タグアウト ファクトシート (PDF)).
組み立てて初期設定を行う
- スタック内のすべての接触面を清掃し、バリが挟まっていないことを確認してください。.
- スペーサーとシムを重ねて、計算値になるようにします。シムの枚数は少なくしてください。.
- メーカーの規定に従い、一定のパターンとトルク範囲で締め付けてください。.
- 品質管理に関する注記(プロモーション目的ではありません): Maxtor Metalは、研削入力値を記録し、校正済みのゲージを使用して平面度/振れを検証することで、再現性のある再研削補正と追跡可能なナイフ履歴をサポートします。.
検査項目:振れ、平面度、スペーサーの精度
- なくなる: 組み立て後にインジケーターを掃引し、バリ欠陥がKPIである場合は「十分」な製品でも不合格とする。.
- 平坦度: 参照面を確認する。工場でISOベースの図面を使用している場合は、ISO GPS用語を使用する(参照)。 ISO 12781-1 平面度に関する用語/パラメータ).
- スペーサーの精度: スペーサーの厚さを公差スタックの一部として扱い、マークされた値と抜き取り検査を行う。.
結論
再研磨後の重なり部分の復元は、主に形状の問題であり、「感覚」の問題ではありません。測定された半径の損失からシム補正を計算し、振れと積層の完全性を検証することで、安定したエッジ形状が得られ、予期せぬ欠陥の発生を減らすことができます。.
- 重要なポイント:中央の高さを復元し、重なりを検証し、結果を文書化する
- 次のステップ:定期的な監査、シムログの更新、ターゲットの精緻化
Maxtor Metal せん断ブレードを使用するチームは、OD0 ベースラインとして使用するための工場 OD 記録を要求できます。ブレード材料の選択と真空熱処理仕様は、 Maxtor Metal シャーブレード エンジニアリングガイド.
FAQ
スリッターナイフ再研削後のシム厚はどのように計算しますか?
再研削の前後で外径(OD)を測定し、 ΔR = (OD0 − OD1) / 2を計算します。次に、 ΔR にほぼ等しいシム(手持ちのシム増分に丸める)を追加します。組み立て後にオーバーラップと振れ(runout)を確認してください。Maxtor Metalは、このプロセスをサポートするために、刃物の出荷時に再研削補正ワークシートを同梱しています。
再研削した後に同じスペーサーを使ったのに、なぜオーバーラップ(overlap)が低下したのですか?
再研削によりナイフの半径が減少するためです。スペーサー構成が同じままだと、実効中心高さが低下しオーバーラップが減少するため、バリの増加や刃先の裂け(エッジティアリング)が発生しやすくなります。
スリット加工におけるクリアランス(clearance)とオーバーラップ(overlap)の違いは何ですか?
クリアランスはナイフ間の横方向の隙間であり、オーバーラップはナイフが接線を超えてどれだけ噛み合っているか(食い込み深さ)を指します。クリアランスは摩擦やバリの発生に影響し、オーバーラップは切断が安定したせん断状態を維持できるかどうかに影響します。
シム(shims)はランアウト(振れ)によるバリを修正できますか?
間接的にのみ可能です。シムは平均的な中心高さを回復させることはできますが、重大なナイフの偏心、端面の波打ち、または回転中にオーバーラップの変動を引き起こすアーバー/ベアリングの問題を解消することはできません。
スリッターナイフの偏心(非円形)をチェックするにはどうすればよいですか?
刃先位置または外径(OD)を複数の角度で測定するか、ダイヤルゲージ(インジケーター)で振れを測定してください。回転に伴って測定値が有意に変化する場合、「正しい」シムスタックであってもオーバーラップは変動してしまいます。
シムスタック(shim stack)を組み立てた後、何を検査すべきですか?
軸方向の振れ(axial runout)、基準面の平面度、スペーサー厚の精度を検査してください。一貫した手法を用い、結果を文書化することで、次回のセットアップが確実なデータに基づいて開始できるようにします。
米国におけるスリッターナイフ交換には、どのOSHA規則が適用されますか?
OSHAの危険エネルギー制御規則である29 CFR 1910.147に準拠した手順を使用してください。これには、整備前のシャットダウン、隔離、ロックアウト/タグアウト(LOTO)、および検証が必要です。
著者について
ナンシー・ウー は 上級製造エンジニア で 生産技術(PE) で Maxtor Metal、 と 12年 彼女は、工業用ブレードの製造およびメンテナンスのワークフローをサポートする豊富な経験を有しています。彼女の業務は、精密研削ブレードのプロセスエンジニアリングに重点を置いており、材料およびコーティングの選定(D2、M2、H13、粉末冶金鋼、超硬合金など)や高精度CNC研削プログラミングなどが含まれます。.
資格: SME – CMfgE, PMP, シックスシグマブラックベルト、 そして ASMインターナショナル認定.
透明性に関する注記: この記事は技術的な参考資料として作成されたものであり、OEMマニュアル、現場の安全手順、または専門技術者の判断に代わるものではありません。機器メーカーおよび施設の標準作業手順書(SOP)で定められた方法に従って、必ず重なり/クリアランスを確認してください。.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean