

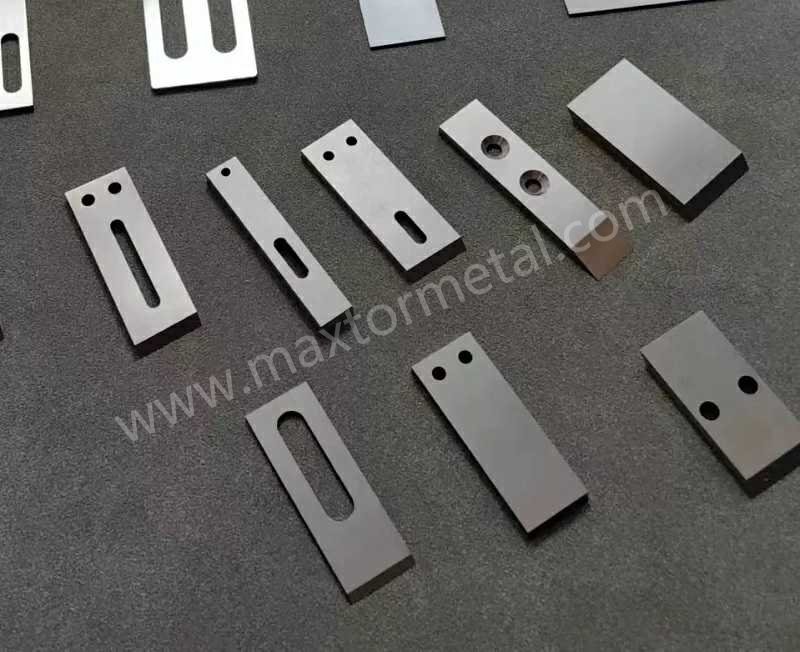
Resposta rápida: O corte estável na face da matriz em linhas de pelotização subaquática depende de quatro variáveis trabalhando juntas: classe de metal duro (HRA 88-92 para a maioria dos insertos de WC-Co), geometria do fio (raio controlado, não apenas "afiado"), gerenciamento da pressão de contato (engatar → ajustar, sem perseguir a pressão) e estabilidade do circuito de água (40-60 °C, filtrada, desgaseificada). Trocar os insertos sem tratar a condição da face da matriz ou o balanceamento da cabeça de corte é o motivo más comum pelo qual os upgrades de metal duro rendem menos do que o esperado.
Na pelotização na face da matriz, um inserto de carboneto de tungstênio é um elemento de corte sinterizado de WC-Co brasado em um bloco de suporte de aço, projetado para manter um fio de corte estável contra a face de uma matriz rotativa a velocidades de 1.000 a 4.000 RPM no processamento contínuo de polímeros.
As linhas de produção em grande escala de LDPE e PP não perdem tempo de atividade devido ao desgaste da lâmina — elas perdem porque o corte se torna instável: a quantidade de finos aumenta, surgem resíduos, a amperagem varia e os operadores começam a ajustar as configurações repetidamente.
Este guia foi escrito para sistemas de corte na face da matriz (pelotizadoras subaquáticas e de anel de água) onde pequenas variações na classe do inserto, na geometria do fio, na pressão de contato e no controle do circuito de água podem decidir se você operará por semanas ou se parará hoje à noite.
Página do produto Maxtor Metal para lâminas de granulador de plástico Abrange toda a gama de formatos de facas, dimensões e tolerâncias utilizadas em sistemas de matrizes de corte — uma referência útil para alinhar a terminologia entre operações, manutenção e compras.
- Público-alvo: Unidades de megaescala de LDPE/PP que utilizam peletizadoras subaquáticas/de anel d'água
- Objetivos: maximizar o tempo de atividade, estabilizar a qualidade dos pellets, reduzir partículas finas e rejeitos.
- Este guia aborda os seguintes tópicos: materiais HRA 88–92, projeto, controles, circuito de água e KPIs.
Classes WC-Co e dureza
Os carbonetos cementados para lâminas de corte são tipicamente de carboneto de tungstênio (WC) com um aglomerante de cobalto (WC-Co). Na prática, a escolha da classe de carboneto é um equilíbrio entre dureza (resistência ao desgaste) e tenacidade (resistência ao lascamento), e o ponto ideal depende da abrasividade da resina, do teor de carga e da estabilidade do controle de contato.
A dureza é geralmente especificada na escala Rockwell A (HRA) para carboneto cimentado; o método de teste e as definições da escala são padronizados. Especificamente para carbonetos cimentados, ASTM B294 — Teste de dureza de carbonetos cementados Define os procedimentos de teste Rockwell HRA (indentador de diamante, força preliminar de 10 kgf, força total de teste de 60 kgf) e faz referência ao método Rockwell mais abrangente em ASTM E18 — Dureza Rockwell de materiais metálicos. Muitos laboratórios também alinham as práticas da Rockwell com ISO 6508 (dureza Rockwell)) para consistência entre padrões.
Para o controle de fabricação, combine uma faixa de dureza com uma expectativa de microestrutura (tamanho de grão e porosidade), pois duas pastilhas podem apresentar a mesma HRA (resistência à abrasão térmica) e ainda assim se comportar de maneira diferente na borda.
Se você estiver alinhando termos entre equipes, o guia da Maxtor Metal sobre Ajuste de pressão da lâmina do granulador e proteção da matriz É uma referência complementar útil porque relaciona defeitos de corte a configurações controláveis (pressão, proteção da matriz e faixas de operação).
janela de inserção de carboneto de tungstênio
Uma janela prática que muitas fábricas visam para insertos de corte de matrizes é HRA 88–92. É largo de propósito:
- Limite inferior (≈88–89 HRA)Mais aglutinante/resistência, geralmente mais seguro quando o controle de contato é imperfeito, ocorrem atritos iniciais ou a face da matriz não é perfeitamente plana.
- Faixa superior (≈91–92 HRA)Maior resistência ao desgaste, frequentemente útil ao usar compostos abrasivos ou ao manter uma folga próxima de zero sem picos de pressão.
O que verificar além de “HRA no certificado”:
- Classificação do tamanho do grão e da porosidade No caso do carboneto sinterizado, grãos grosseiros e maior porosidade aumentam o risco de lascamento das arestas em contato intermitente.
- Consistência entre lotes (A mesma classificação de qualidade nem sempre corresponde à mesma microestrutura entre diferentes fornecedores).
Se você precisar escrever uma especificação: faça referência à linguagem de classificação de metais duros reconhecida (muitos fornecedores utilizam agrupamentos de aplicações ISO; veja Grupos de aplicação de metal duro ISO 513) e, em seguida, defina os testes de aceitação que são importantes para o seu modo de falha.
Raio da borda e acabamento
No corte subaquático, a lâmina não permanece afiada por muito tempo — ela é uma lâmina de trabalho que precisa se manter estável sob resfriamento a água, ciclos térmicos e atritos ocasionais. Dois parâmetros da lâmina geralmente influenciam a qualidade do pellet mais rápido do que se imagina:
- raio da borda (Os mícrons importam): uma aresta muito afiada aumenta o risco de lascamento; uma aresta muito romba "empurra" o material fundido, criando rebarbas e manchas. Essa relação de compromisso está de acordo com a literatura mais ampla sobre mecânica de corte: uma aresta preparada/arredondada pode melhorar a resistência ao lascamento, mas raios maiores também podem aumentar a força de empuxo. arando efeito (ver Wyen & Wegener (2010), Anais do CIRP — Influência do raio da aresta de corte na integridade da superfície).
- Termine na bordaMarcas de retificação e rebarbas são pontos de partida para trincas; elas também interrompem o cisalhamento consistente na área de contato da matriz.
Uma abordagem prática é tratar o raio da borda como uma variável de processo controlada:
- Defina uma faixa de raio de borda alvo e meça-a (comparador óptico ou microscópio), não apenas "afiada".“
- Vincule as decisões de remoagem às métricas dos grânulos (partículas finas, rejeitos) em vez de apenas à inspeção visual.
Revestimentos para PP/PE com carga
Para misturas concentradas de PP/PE e abrasivos, os revestimentos podem ajudar reduzindo a adesão e diminuindo o desgaste abrasivo na borda — mas só funcionam se a borda da base for estável.
O que importa operacionalmente:
- Finalidade do revestimentoAntiaderência vs. resistência à abrasão vs. resistência à corrosão.
- Modo de falhaSe você observar descamação/lascas do revestimento na borda precocemente, provavelmente tem um problema de preparação da borda ou de pressão de contato antes de ter um problema de "revestimento ruim".
- Compatibilidade com material reciclado: decidir se os insertos revestidos são descartáveis ou revestíveis; incluir isso no modelo de custos.
In short — materials and grade selection: HRA 88–92 is the starting spec, but grain size, porosity, and lot-to-lot consistency are what decide whether that number translates into stable edge life at the die face.
For lines where the wear mechanism is driven by glass-fiber loading rather than bulk abrasion — and where the blade material is PM stainless rather than cemented carbide — the parallel grade selection logic between M390 and CPM S90V is covered in our guide on powder metallurgy pelletizer blade selection under high glass-fiber wear.
Design de blocos compostos
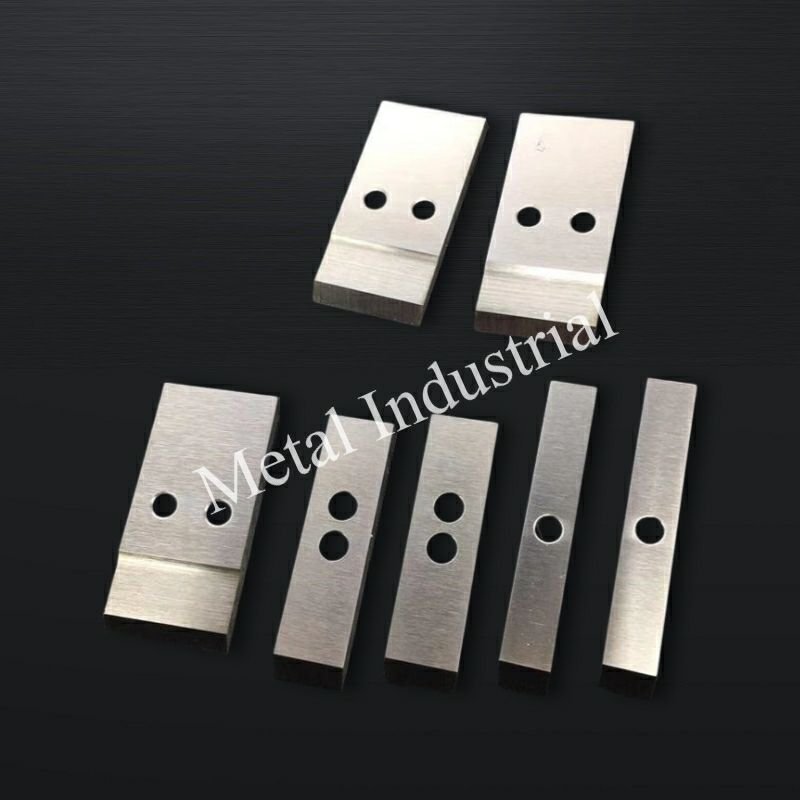
As lâminas de inserção raramente falham "porque carboneto é carboneto". Elas falham porque o conjunto composto não consegue manter a aresta acompanhando a face da matriz de forma consistente ao longo do tempo.
Brasagem e integridade da junta
A junta de brasagem é um elemento estrutural. Se ela sofrer fluência, rachaduras ou deformações devido aos ciclos térmicos, a pastilha pode permanecer rígida e ainda assim apresentar um corte inadequado.
O processo de controle de qualidade da Maxtor Metal para conjuntos de blocos de facas inclui verificação da folga de brasagem, inspeção de molhabilidade e medição de planicidade/desvio em relação às tolerâncias do desenho — com seções transversais de amostra como parte da lista de verificação pré-liberação.
O que incluir no seu plano de aceitação:
- Seleção da liga de brasagem Adequado para temperatura de operação e ambiente corrosivo.
- Controle da folga de brasagem e evidências de molhamento completo (evite vazios na zona de borda de maior tensão).
- distorção pós-brasagemMeça a planicidade e a excentricidade no bloco montado, não apenas na pastilha isoladamente.
Rigidez e rastreamento do portador
A rigidez do suporte é o que transforma um ponto de ajuste em uma condição de contato real e repetível.
Se o transportador flexionar, a sua "pressão" torna-se uma mistura de carga real na borda com vibração — e é a vibração que produz partículas finas e caudas intermitentes.
Cheques que geralmente são devolvidos:
- Verificar assentos do centro ao transportador e controle do torque de aperto (a repetibilidade é mais importante do que "apertar o suficiente").
- Medir corrida dinâmica Em velocidade de operação; a excentricidade estática por si só deixa de detectar muitos problemas.
- Garanta que o projeto do suporte mantenha a rigidez em todas as temperaturas (a expansão térmica pode alterar o rastreamento).
Equilibre e deslize sobre os orifícios da matriz
Um cubo de corte pode ser "balanceado" e ainda assim cortar de forma irregular se a varredura não cobrir corretamente o padrão dos furos da matriz.
O que verificar durante o comissionamento e após grandes manutenções:
- Cobertura completaConfirme se o percurso da lâmina sobrepõe-se a todo o anel de orifícios ativos da matriz, incluindo quaisquer segmentos que estejam intencionalmente bloqueados ou ocultados.
- Equilíbrio em velocidade realO desequilíbrio aumenta a carga nos rolamentos, gera vibração e força os operadores a compensar com pressão — o que acelera o desgaste tanto da lâmina quanto da matriz.
Para obter o cálculo completo do grau de balanceamento, os critérios de aceitação de excentricidade e a estrutura do dossiê de controle de qualidade aplicáveis a conjuntos de bloco de facas de 1.000 a 4.000 RPM, consulte nosso Quadro de qualificação do bloco de facas para peletizadoras de anel de água.
Resumindo: a dureza da pastilha só é tão boa quanto o conjunto que a mantém alinhada com a face da matriz — a integridade da brasagem, a rigidez do suporte e o equilíbrio dinâmico são os fatores essenciais para o desempenho do metal duro.
Mapa de diagnóstico rápido de falhas
Use isso como um caminho rápido de “sintoma → primeiras verificações → ajuste” antes de começar a alterar a pressão da lâmina.
- Caudas/fios saltam repentinamente → verificar condição da face do chip (ranhuras/pontos altos), cabeça de corte acabar, e estabilidade da temperatura da água → então verifique novamente padrão de contato e ajuste a pressão.
- As multas aumentam gradualmente. → verificar desempenho de filtragem, detritos recirculados e acabamento/desgaste das bordas → em seguida, revise alvos de raio de borda e limiares de retificação.
- A corrente do motor aumenta com a vazão constante. → correlacionar a ampola com a aparência do pellet: aumento da ampola + pellets piores geralmente significa fricção → confirmar o alinhamento e reduzir o contato após a estabilização (engatar → aparar).
- A startup é instável. (congelamento / caudas / vibração) → priorizar equilíbrio térmico (distribuição de temperatura/fluxo do circuito de água, desgaseificação) e superfícies de assento limpas → somente então ajuste a velocidade/pressão.
Resumindo: caudas, multas e amperagens apontam para causas diferentes — associe o sintoma à verificação correta antes de mexer na pressão.
Contato e controle
O controle de contato é onde a qualidade e o tempo de atividade convergem. Um corte estável geralmente resulta de uma faixa de operação estreita: força suficiente para realizar um corte limpo, mas não o bastante para sulcar a face da matriz.
Pressão e folga próxima de zero
Muitas fábricas visam uma condição de folga próxima de zero (ou folga muito pequena) com pressão de contato controlada, porque essa é a maneira mais fácil de manter o comprimento do grânulo estável.
Para manter a estabilidade:
- Engajar → estratégia de ajusteAplique uma força maior para assentar e estabilizar o projétil, depois reduza a força assim que os projéteis e a amperagem se estabilizarem.
- Assistir tendência da corrente do motor e a aparência dos pellets em conjunto; se a corrente aumenta enquanto a qualidade dos pellets se degrada, você geralmente está esfregando em vez de cortar.
Conclusão principalSe os operadores costumam "resolver" as irregularidades aumentando a pressão da lâmina, muitas vezes obterão qualidade a curto prazo em detrimento da formação rápida de sulcos na face da matriz.
Alinhamento e preparação para a largada
Problemas de alinhamento se assemelham a defeitos "misteriosos" nos grânulos, pois se manifestam como caudas intermitentes, grânulos gêmeos ou picos finos.
A fase de amaciamento deve ser tratada como uma estabilização controlada, e não como um teste de fogo:
- Verifique se as superfícies de assentamento estão limpas e se o torque aplicado foi consistente.
- Faça um breve teste de rodagem em condições controladas e, em seguida, verifique novamente a excentricidade e o padrão de contato.
- Se a face da matriz apresentar algum sulco ou ponto alto perceptível ao toque, corrija-o antes de ajustar as lâminas. (A condição da matriz influencia o comportamento das lâminas tanto quanto o inserto.)
Velocidade e frequência de corte
A frequência de corte é a ponte entre o fluxo do polímero e a geometria do grânulo. Quando a velocidade muda, você muda:
- Distribuição do comprimento dos pellets
- Geração de calor na borda
- O “tempo sob carga” por passagem
Uma abordagem prática de controle:
- Estabilize a produção e, em seguida, ajuste a velocidade de corte para atingir a especificação do pellet.
- Se você estiver aumentando a velocidade para "corrigir" as caudas, verifique primeiro a causa raiz a montante (viscosidade, temperatura da matriz, fluxo de água).
Para linhas de polímeros pegajosos — particularmente TPU e EVA — onde o gerenciamento inadequado da pressão de contato é o principal fator desencadeador do entupimento da lâmina e do acúmulo de adesão, o diagnóstico em nível de mecanismo e a lógica de seleção de revestimento DLC versus PTFE são abordados em nosso guia sobre Como evitar o acúmulo de resíduos de cola na granulação subaquática de TPU.
Resumindo: um corte estável resulta da aplicação de força suficiente para encaixar a peça corretamente e, em seguida, do acabamento final — e não da tentativa de corrigir defeitos com pressão crescente.
Engenharia do circuito de água
O circuito de água não serve apenas para resfriamento — é um sistema de estabilidade. A temperatura da água, o fluxo, a limpeza e o gás arrastado são fatores que influenciam o processo.
Temperatura e vazão
Uma faixa de controle adequada para muitas operações é 40–60°C A temperatura da água de processo é importante, pois tende a reduzir o choque térmico e a evitar que os grânulos se espalhem.
O que gerir na prática:
- A estabilidade da temperatura supera a temperatura absoluta.: um laço em movimento altera o comportamento de solidificação do polímero e pode parecer caudas "aleatórias".
- Distribuição do fluxo na face da matrizZonas mortas criam risco de congelamento local ou superaquecimento local.
Se você observar instabilidade na inicialização, geralmente é um problema de equilíbrio térmico. Pesquisas sobre a granulação na face da matriz e o congelamento destacam como as condições de transferência de calor podem causar cortes irregulares e rebarbas (veja Revista Internacional de Transferência de Calor e Massa (2022), resumo do artigoAs orientações práticas de resolução de problemas da Plastics Technology também enfatizam que o congelamento do orifício da matriz é geralmente causado pela sequência de inicialização, aquecimento/isolamento inadequado da matriz e flutuações do processo — veja Tecnologia de plásticos: como evitar o congelamento do orifício de matriz.
Filtração e desgaseificação
A filtração e a desgaseificação são "variáveis ocultas" que determinam se a lâmina e a matriz da sua máquina operam em água limpa ou em uma pasta.
- Filtração (proteção grosseira + limpeza do fluxo lateral): Muitas plantas começam com um peneira/filtro grosso Para proteger bombas e vedações, confie em filtração de fluxo lateral para remover de forma constante os sólidos em suspensão sem interromper o fluxo principal. Para sistemas de água em circuito fechado, as diretrizes da ChemAqua descrevem o uso de filtros progressivamente mais finos durante a limpeza (por exemplo, passando de 50 µm para 20 µm e depois para 10 ou 5 µm, assim que os filtros puderem permanecer em operação sem obstrução) — veja ChemAqua: Opções de filtragem para sistemas de circuito fechado.
- DesgaseificaçãoRemove o ar aprisionado que pode causar cavitação, fluxo instável e resfriamento inconsistente na face do chip.
Sinais operacionais de que a filtragem ou a desgaseificação estão insuficientes:
- A granulometria fina aumenta gradualmente sem nenhuma mudança geométrica óbvia.
- Indicações de fluxo instável com velocidade da bomba constante
- Desgaste rápido das bordas/perda de acabamento mesmo com pressão constante.
Estabilidade térmica e secagem
Um corte estável é apenas metade da história; você também precisa de um manuseio estável a jusante.
- Mantenha o controle do circuito suficientemente preciso para que a umidade na superfície dos grânulos seja previsível.
- Se o desempenho da secagem oscilar, não culpe apenas os secadores — verifique primeiro a estabilidade da temperatura da água e a desgaseificação.
Resumindo: a estabilidade da temperatura da água, a filtração e a desgaseificação são variáveis de processo, não tarefas de manutenção — condições instáveis no circuito se manifestam como defeitos nos grânulos antes mesmo de aparecerem nos indicadores.
KPIs e ROI
Um programa de afiação de facas torna-se escalável quando você traduz a sensação de "afiar" em KPIs que preveem falhas. antes queda de qualidade.
O que muda primeiro quando você altera as inserções ou as configurações?
A tabela abaixo é um "mapa direcional" prático que as equipes usam para prever o que se moverá quando você mudar a inclinação, a preparação da borda ou a estratégia de contato.
Condições de contorno: Estes são típico Tendências para corte de matriz em linhas de PE/PP. Seus resultados reais dependem da abrasividade da resina/carga, da condição da matriz, da rigidez/desvio do cubo e da estabilidade do circuito de água. Valide em sua linha e documente a faixa de operação.
| Mudança que você faz | Efeito típico nas multas | Efeito típico nas caudas/fileiras | O que observar operacionalmente | Risco se for levado ao extremo |
|---|---|---|---|---|
| Inserto com maior dureza/maior resistência ao desgaste (dentro de uma mesma família de classes) | Frequentemente diminui com o tempo (desgaste mais lento) | Frequentemente ↓ se a borda permanecer estável | Microlascamento e vibração na borda da pista | Pode ocorrer ↑ sulcamento da face do chip se o controle de contato for deficiente |
| Borda mais afiada / raio de borda menor | Pode ↓ inicialmente | Pode ↓ inicialmente (cisalhamento mais limpo) | Monitorar picos repentinos de multas (microchipagem) | Maior risco de lascamento durante eventos de atrito/inicialização |
| Raio de borda maior / preparação de borda mais pesada | Pode ↑ se a borda começar a "empurrar" o derretimento | Pode ↑ (mais manchas/caudas) | Procure por manchas de sangue e aumento da corrente. | O preparo excessivo se comporta como uma borda desgastada. |
| Estratégia de alta pressão (solução de defeitos por meio da aplicação de força) | Misto; pode disfarçar o desgaste brevemente. | Pode ↓ curto prazo | Acompanhe as tendências dos amplificadores e o desgaste da face do chip | Acelera o desgaste da matriz; pode reduzir a vida útil do inserto. |
| Engajar → estratégia de ajuste (assentar, estabilizar e depois reduzir) | Frequentemente ↓ (menos atrito) | Frequentemente ↓ (cisalhamento mais estável) | Use métricas de pellets + corrente em conjunto | Necessita de controle repetível de torque/desvio. |
Caso de engenharia anônimo (PP preenchido com CaCO₃ abrasivo)
Para tornar a discussão sobre "inserção versus controle de processo" mais concreta, aqui está uma comparação de campo anonimizada de uma linha contínua de granulação subaquática que processa um composto abrasivo.
Observação: Este exemplo foi construído a partir de padrões típicos observados em programas de lâminas de granuladoras; não se trata de um registro de inspeção bruto de um único cliente. Os resultados operacionais variam de acordo com a resina, o teor de carga, a condição da matriz e o nível de maturidade do controle do processo.
Material e janela operacional (mantidos constantes): Homopolímero PP com 25 wt% CaCO₃ (+0,5–1,0% auxiliar de processamento), 7,5–8,5 t/h, MFI 8–12 g/10 min; velocidade de corte 2.700–3.100 rpm; água de processo 55–65°C; ~850 Furos de matriz; operação 24 horas por dia, 7 dias por semana.
Desenho do teste: A fábrica substituiu uma faca convencional de aço-ferramenta temperado por uma lâmina de corte de carboneto de tungstênio inserida, mantendo a mesma resistência. Geometria da lâmina, ponto de ajuste da pressão da lâmina, velocidade de corte, placa da matriz, operadores e receita. constante. A substituição foi acionada quando multas excederam 1 wt% ou As caudas excederam 0,5% (não um intervalo de tempo fixo).
Resultados observados (16 semanas, 12 campanhas, aproximadamente 3.250 toneladas processadas, 96 amostras de pellets, 14 conjuntos de lâminas):
- Multas: 1,35 wt% → 0,46 wt% (−66%)
- Caudas/cordões: 0,82% → 0,18% (−78%)
- Vida média da lâmina: 185 h → 515 h (2,8×)
- Taxa de transferência antes da degradação da borda: ~1.480 t → ~4.100 t (2,8×)
- Paralisações não planejadas: 5 eventos/trimestre → 1 evento/trimestre (−80%)
- Intervalo de troca da lâmina: a cada 8 dias → a cada 22 dias (+175%)
Primeira tentativa que falhou (por que "apenas carboneto" não foi suficiente): O teste inicial atualizou apenas o material da lâmina. Sem alterações na condição da face da matriz ou no balanceamento da cabeça de corte, as partículas finas permaneceram em torno de ~1,1 wt% e várias arestas de metal duro lascaram após ~120 horas. A inspeção revelou sulcos circunferenciais rasos na face da matriz. Após recondicionamento do molde, balanceamento dinâmico da cabeça de corte, e reduzindo a força de contato da faca em ~10–15%, Os insertos proporcionaram um desempenho estável a longo prazo.
Aprendizagem operacional: As equipes que reduziram a pressão após a primeira hora (quando o crescimento térmico se estabilizou) apresentaram menor desgaste da matriz e menor variação entre turnos do que as equipes que aumentaram a pressão sempre que surgiam caudas. Após o treinamento dos operadores para que se baseassem em medições da qualidade dos grânulos em vez de "buscar a pressão", a variação da vida útil da lâmina caiu de ~±18% para ~±6% ao longo dos turnos.
Métricas de qualidade dos pellets
Acompanhe métricas que sejam rápidas de medir e estejam fortemente relacionadas às reclamações dos clientes:
- Multas (% em peso) com um método de amostragem e intervalo definidos
- Taxa de caudas/cabelo de anjo (baseado em contagem ou baseado em peso)
- Distribuição do comprimento dos pellets (média e desvio padrão)
Associe cada métrica aos parâmetros controláveis:
- Se as partículas finas aumentarem enquanto as caudas permanecerem planas, suspeite de desgaste/acabamento nas bordas.
- Se as caudas subirem repentinamente, suspeite de pressão de contato, alinhamento, condição da face do chip ou desequilíbrio térmico.
Vida útil da faca e desgaste da matriz
Considere a vida útil da lâmina e o desgaste da matriz como um sistema acoplado:
- Uma estratégia de alta pressão pode prolongar temporariamente a qualidade dos grânulos, ao mesmo tempo que acelera o desgaste da matriz.
- Uma lâmina muito dura e afiada pode parecer ótima por horas e depois lascar, causando um aumento repentino na quantidade de partículas finas.
Acompanhar:
- Vida útil da faca em horas/toneladas por conjunto de inserção
- Intervalo de recondicionamento do chip e o gatilho (profundidade do sulco, arredondamento da borda do furo)
- Contagem de remoagem e perda de espessura (se relevante)
Disponibilidade, tarifa e custo
O retorno sobre o investimento (ROI) geralmente é obtido evitando paradas não planejadas e estabilizando a qualidade, e não reduzindo ligeiramente o custo unitário da faca.
Uma maneira simples de modelar isso:
- Ganho de disponibilidade: frequência de paradas reduzida × duração média da parada
- Proteção de taxasMenos "retardos de qualidade" para manter-se dentro das especificações.
- Rendimento de qualidade: redução de defeitos e reclamações de clientes
Se você já monitora o OEE, adicione um pequeno conjunto de tags específicas para a operação de corte para poder separar eventos "acionados pela operação de corte" de eventos de processos anteriores.
Resumindo: a justificativa para o retorno do investimento em insertos de carboneto de tungstênio baseia-se na redução de paradas e na estabilidade da qualidade do rendimento, e não na comparação de custos unitários — disponibilidade da linha de produção e perda de produtividade, não apenas no preço da lâmina.
Conclusão
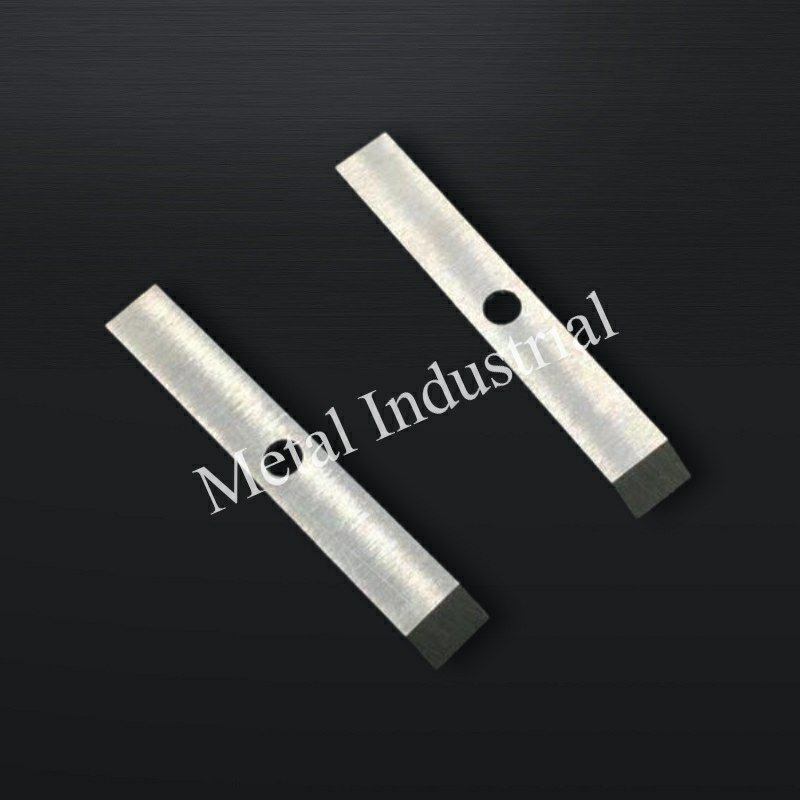
Um corte estável na face da matriz é resultado de um sistema: a qualidade do metal duro e o preparo da aresta definem o comportamento de desgaste/montagem; o design composto e a brasagem mantêm a pastilha no lugar certo; os controles de pressão/alinhamento mantêm o contato dentro de uma faixa estreita; e o circuito de água impede que as variáveis térmicas e de contaminação se alterem.
Para as próprias equipes de engenharia da Maxtor Metal, a conclusão prática é a mesma que para as equipes da fábrica: defina a janela de inserção (HRA 88–92 é um ponto de partida útil), verifique o raio/acabamento da borda, valide a rigidez da brasagem e do suporte e, em seguida, trave os controles do circuito de água antes de ajustar a pressão da lâmina.
For medical-grade or food-packaging polymer lines where water-loop chemistry control, ASTM A967 passivation, and contamination traceability are formal quality requirements, the knife specification and loop SOP framework is covered in our guide on 420 vs 440C stainless knife selection and water-loop control for medical polymer pelletizing.
Se você estiver padronizando a seleção de lâminas em diferentes sistemas de matrizes, a Maxtor Metal também mantém um guia específico sobre o assunto. Como escolher lâminas para granulador de anel de água em linhas de PE/PP Isso pode ajudar a alinhar os critérios de seleção entre os locais.
Maxtor Metal's página da lâmina do granulador de plástico Documenta as convenções de nomenclatura, dimensões e tolerâncias controladas por desenho utilizadas em todos os formatos de facas — o ponto de referência para alinhar as especificações entre fábricas e fornecedores.
- Principais conclusões sobre materiais, design e operações.
- Próximos passos: matriz de seleção, POPs e registro de CEP (Controle Estatístico de Processo).
FAQs:
P: O que causa os finos em uma pelotizadora subaquática?
R: Os finos geralmente aumentam quando o fio de corte se desgasta ou apresenta micro-lascas, quando a pressão de contato é instável ou quando o circuito de água recircula contaminantes abrasivos. Verifique o estado do fio, a tendência da pressão e o desempenho da filtragem em conjunto.
P: Qual deve ser a dureza dos insertos de carboneto de tungstênio para a pelotização na face da matriz?
R: Muitas operações buscam uma faixa de HRA em torno de 88–92 para insertos de WC-Co, ajustando dentro desse intervalo com base na abrasividade e na estabilidade do contato. A dureza deve ser associada a controles da microestrutura, e não tratada como o único critério de aceitação.
P: Por que surgem caudas ou fiapos ("cabelo de anjo") em pelotizadoras de anel de água?
R: As caudas geralmente vêm de um cisalhamento instável na face da matriz: desalinhamento, força de contato insuficiente ou oscilante, desgaste da face da matriz ou desequilíbrio térmico na partida. Confirme a condição da face da matriz e a estabilidade da temperatura/fluxo de água antes de aumentar a pressão.
P: Insertos de carboneto mais duros podem danificar a face da matriz?
R: Podem, se o controle de contato for deficiente ou se os operadores compensarem a instabilidade aplicando pressão excessiva. A abordagem mais segura é um alinhamento estável + ajuste de pressão controlado, seguido pela escolha de uma dureza/preparação do fio que resista ao desgaste sem lascar.
P: Qual temperatura da água devo utilizar para a pelotização subaquática?
R: Uma faixa estável comum é de 40–60°C, mas a prioridade é manter a temperatura constante e garantir um fluxo uniforme através da face da matriz. Grandes oscilações podem alterar o comportamento de solidificação e gerar defeitos nos peletes.
P: Qual é o grau de filtragem típico para a água de processo de uma pelotizadora subaquática?
R: Muitas plantas começam na faixa de 100–200 µm para reduzir os resíduos recirculados e proteger os componentes. O corte "certo" depende da contaminação da resina, da carga de detritos de desgaste e de quão sensível é a sua qualidade de corte à recirculação abrasiva.
P: Como saber quando trocar as facas da pelotizadora antes que a qualidade caia?
R: Use indicadores avançados: aumento da taxa de finos, maior variação na distribuição do comprimento dos peletes e aumento da corrente do motor em vazão constante. Muitas equipes trocam ou reafiam as facas em um limite de KPI definido, em vez de esperar por uma falha visível.
Nancy Wu, Engenheira de Manufatura Sênior (PE — Engenharia de Produção), Maxtor Metal. Nancy possui 12 anos de experiência na fabricação de lâminas industriais e suporte de aplicações, com conhecimento prático no comportamento de usinagem e retificação de materiais comuns para lâminas (D2, M2, H13, aços metalúrgicos em pó e carbonetos cementados), características de revestimento e programação de retificação CNC de alta precisão.
Certificações: Certificações SME–CMfgE, PMP, Six Sigma Black Belt e ASM International.
Como validamos as recomendações: As janelas de operação e as orientações para solução de problemas neste artigo baseiam-se em padrões de solução de problemas observados em programas de facas para granuladoras e em controles de garantia de qualidade na fabricação. As etapas típicas de validação incluem medir a geometria da borda (raio/acabamento da borda), verificar a planicidade e a excentricidade do bloco montado, verificar a qualidade da brasagem (folga/molhamento/alinhamento) e correlacionar os KPIs de qualidade do grânulo (partículas finas/rabo/distribuição de comprimento) com a corrente do motor e a estabilidade do circuito de água. Sempre confirme os limites da sua instalação (condição da face da matriz, rigidez/excentricidade do cubo, controle do circuito de água) antes de ampliar a janela ou aumentar a força de contato.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean