

Для литья под давлением требуются гранулы, которые обеспечивают беспрепятственную подачу, равномерное плавление и стабильное дозирование от цикла к циклу. Это означает строгий контроль длины гранул, минимальное количество пыли и «хвостов», а также низкую вариативность веса и реологии гранул. Линии стренгового гранулирования подвержены колебаниям, поскольку несколько узлов — подача расплава и фильера, водяная ванна, дегидратация и узел резки — вносят свои погрешности и отклонения. Таким образом, стабилизация однородности гранул — это системная задача, а не просто корректировка одного параметра.
В этом руководстве вы настроите ключевые параметры линии водяного стренгового гранулирования для ПП/ПЭ с содержанием около 60% CaCO3 и повышенной долей вторичного сырья. Вы будете использовать простые уравнения и быстрые проверки для настройки длины, расчета размеров ванны, подготовки стренгов перед резкой, а также регулировки зазора и прижима ножей для получения чистого среза с минимальным количеством пыли и «хвостов».
Основные выводы
- Рассматривайте однородность гранул как единую цепь: стабильный расплав и фильера → достаточное охлаждение и турбулентность → сухая поверхность стренгов → синхронизированный узел резки с острыми, правильно установленными ножами.
- Используйте формулу L = V ÷ (S × N) для расчета целевой длины гранулы с последующей проверкой путем онлайн-измерений; выполните обратный расчет, чтобы определить RPM узла резки на основе скорости линии и количества ножей.
- Рассчитайте и настройте тракт охлаждения на основе времени пребывания; отрегулируйте температуру ванны, турбулентность и длину, чтобы достичь безопасной температуры стренга перед резкой.
- Для абразивного ПП/ПЭ с содержанием ~60% CaCO3 используйте прочные, износостойкие материалы ножей и внедрите строгий регламент (SOP) по переточке для поддержания остроты и параллельности режущих кромок.
- Отслеживайте динамику образования пыли, появления «хвостов», диапазона длины гранул и CV веса 100 гранул; связывайте изменения с конкретными регулировками для уверенной оптимизации процесса.
Целевые технические характеристики и KPI
Размерные допуски и отношение L:D
Стремитесь к узкому диапазону отклонений длины гранул от целевого значения (например, ±0.2 mm в качестве начального заводского стандарта). Поддерживайте отношение длины к диаметру (L:D) близким к 1:1 для обеспечения стабильного плавления и транспортировки шнеком при литье под давлением. Протокол отбора проб:
- Первичный контроль: измерьте 50 гранул с трех стренгов; запишите среднее значение, минимум-максимум и диапазон отклонений.
- Стабилизация: повторяйте измерения каждые 15 минут в течение первого часа после внесения изменений.
- Текущий контроль: ежечасные выборочные проверки или контроль каждой партии (в зависимости от того, что требует более строгих условий).
Объясняйте любые отклонения, проверяя синхронизацию скорости линии и RPM узла резки, колебания диаметра стренгов на выходе из фильеры или достаточность охлаждения перед резкой. Для получения теоретических сведений о связи качества расплава и подачи с характеристиками готовых гранул ознакомьтесь с системным подходом в статье Plastics Technology о влиянии предшествующих этапов: From Extruder to Pelletizer — Influences Quality: системное влияние на качество.
Предельные значения содержания пыли и «хвостов»
Установите практическую начальную цель: содержание пыли менее 1% по весу и количество «хвостов» менее 0.5% от общего числа гранул при быстром визуальном подсчете. Измеряйте содержание пыли стандартным методом ситового анализа на пробе весом 100–200 g, фиксируя комплект сит и размеры ячеек для воспроизводимости результатов (например, используя испытательные сита, соответствующие стандарту ISO 3310 или аналогичному местному стандарту). Появление «хвостов» обычно связано с затуплением ножей, неправильным зазором между подвижным и контрножом или резкой слишком горячих или влажных стренгов. Plastics Technology описывает основные первопричины и методы их устранения в своем обзоре неисправностей: семь распространенных проблем при гранулировании.
Проверка коэффициента вариации (CV) веса и реологии
Взвесьте 100 гранул и рассчитайте коэффициент вариации (CV = стандартное отклонение ÷ среднее значение). В качестве показателя стабильности разумной начальной целью является однозначный низкий показатель CV; утвердите собственные технические условия после проведения испытаний. Сочетайте это с периодическими выборочными проверками показателя текучести расплава (MFR) или реологии для обнаружения изменений в предыстории расплава, которые могут повлиять на стабильность стренга. Если вы публикуете значения MFR внутри компании или для клиентов, привязывайте метод к признанному стандарту (например, ISO 1133 или эквивалентному методу, согласованному в вашем плане обеспечения качества QA). В документах производителей полимеров описываются методы испытаний (например, ISO 1133), даже если в них не указаны KPI однородности гранул; см., например, контекст технологических данных Borealis: Справочные материалы по переработке и испытаниям ПП.
Подача расплава и контроль фильеры
Нагнетание, фильтрация, геометрия фильеры
Однородный размер гранул начинается со стабильной объемной подачи. Проверьте:
- Стабильность производительности насоса/экструдера; отслеживайте нагрузку на двигатель и давление расплава для обеспечения плавности процесса.
- Чистоту и соответствие пакетов фильтрующих сеток; повысьте степень фильтрации, если вторичное сырье содержит гелики или твердые включения.
- Геометрию фильеры, обеспечивающую стабильный диаметр стренгов; избегайте использования разнородных фильерных вставок, вызывающих неравномерную вытяжку.
Любые колебания на этом этапе впоследствии проявляются в виде гранул с нестабильной длиной и качеством среза.
Равномерность нагрева и целостность фильеры
Убедитесь, что температура в зонах нагрева фильеры строго соответствует заданным значениям, а рабочая поверхность фильеры плоская и не имеет повреждений. Перегретые участки, холодные углы или изношенная поверхность приводят к разнице в диаметре стренгов и локальному размягчению, что вызывает появление «хвостов» или смазанный срез. Если вы наблюдаете постоянную волнистость стренгов или полосы разного диаметра, в первую очередь выполните очистку, шлифовку фильеры или замену нагревательных патронов, прежде чем искать проблемы на последующих этапах.
Адаптация под высоконаполненные составы и вторичное сырье
Для PP/PE с содержанием около 60% CaCO3 и более высокой долей вторичного сырья следует ожидать повышенного абразивного износа и периодического попадания твердых загрязнений. Практические меры по адаптации включают:
- Более тонкая фильтрация для защиты фильеры и ножей.
- Небольшое снижение температуры расплава и более стабильная вытяжка для уменьшения сужения стренги.
- Регулярный визуальный контроль овальности стренги; регулировка момента затяжки болтов фильеры и баланса зон для выравнивания потока.
Для более широкого системного понимания того, как решения на начальных этапах влияют на последующее качество резки, см. тот же обзор Plastics Technology выше, посвященный системное влияние на качество.
Система подачи воды и тракт охлаждения
Температура и турбулентность в ванне
Выберите консервативную начальную температуру воды для PP/PE — часто ниже примерно 40 °C — затем подтвердите ее правильность путем измерения температуры поверхности стренги и оценки качества резки. Турбулентность на начальном этапе помогает разрушить пограничный слой и увеличивает теплоотдачу. Если на гранулах видны следы слипания или размазывания, увеличьте время нахождения в ванне, снизьте температуру воды или добавьте/усильте турбулентность. Практические рекомендации по охлаждающей способности обсуждаются в советах Plastics Technology по максимизации охлаждения: улучшение охлаждающей способности.
Время охлаждения и длина ванны
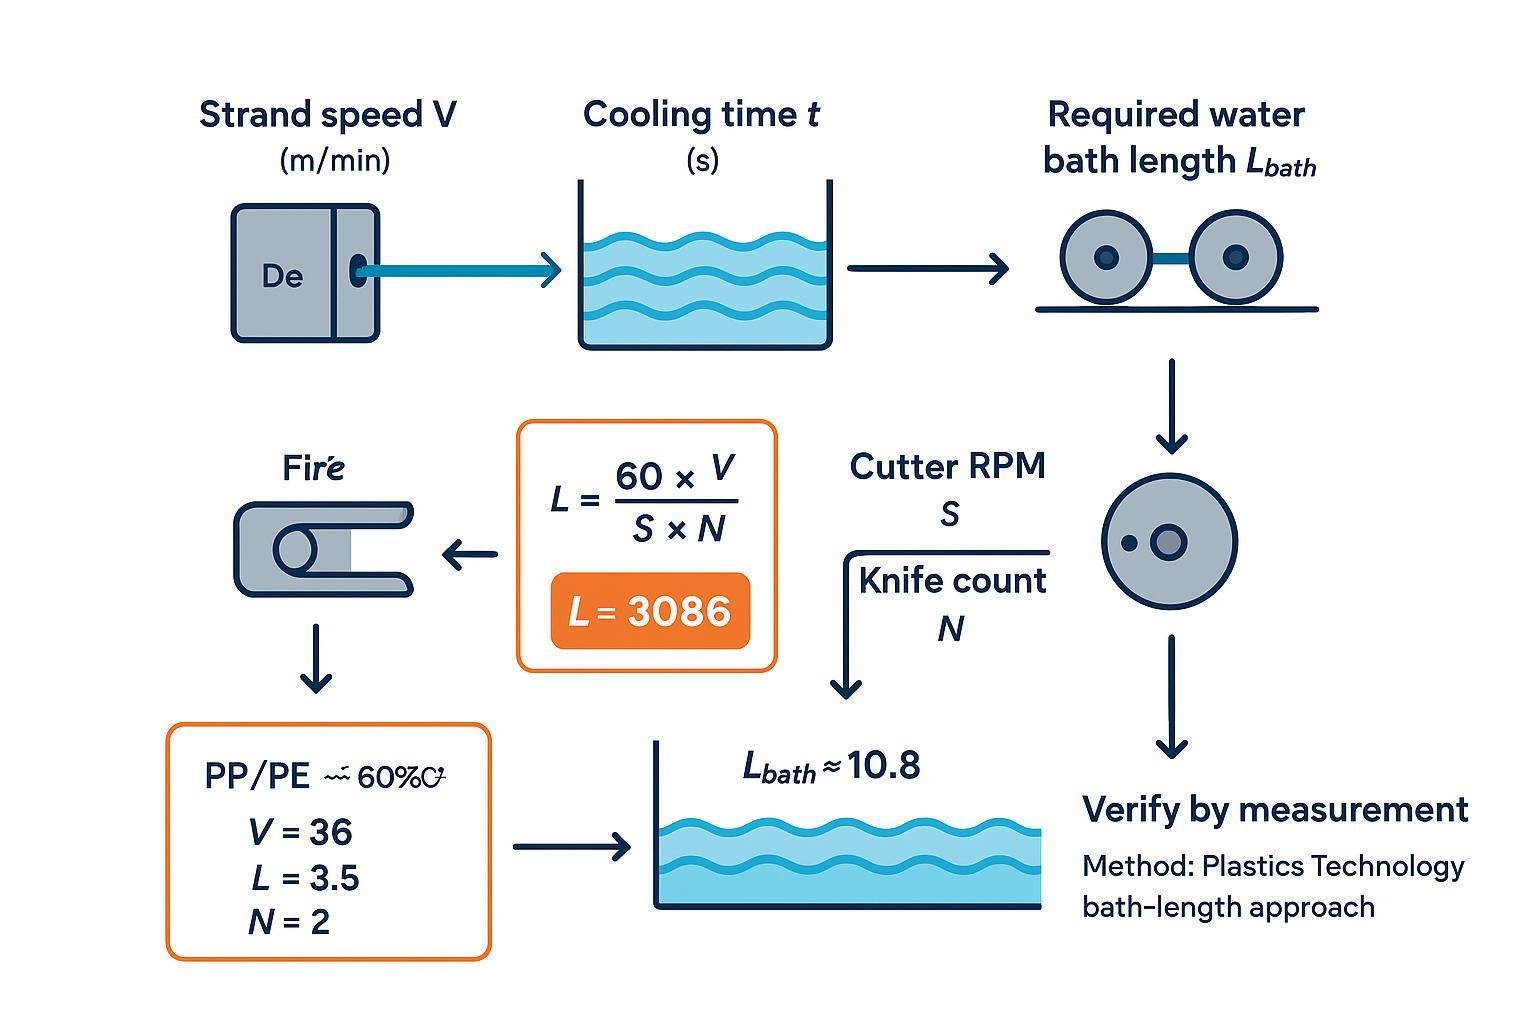
Используйте время нахождения в ванне для расчета размеров и настройки вашей ванны. Упрощенный метод, представленный Plastics Technology, определяет время охлаждения на основе графиков теплопередачи; далее:
- t = время охлаждения (с)
- V = скорость стренги (м/мин)
- Lbath = V × t ÷ 60 (м)
Контрольный список для проверки (чтобы расчеты соответствовали реальному качеству резки):
- Измерьте температуру поверхности стренги на входе в узел резки и запишите точку измерения и используемый прибор.
- If you see smear/fusion, treat it as a cooling/drying verification failure first (temperature + surface water), then adjust bath temperature/turbulence/effective length.
- When you change bath conditions, re-check pellet faces and tails incidence within 10–15 minutes.
Worked example for our water strand pelletising setup (PP/PE with ~60% CaCO3):
- Assume V = 36 m/min (after puller stabilises)
- From the PT method for a representative PP case, t ≈ 18 s as a starting estimate
- Lbath ≈ 36 × 18 ÷ 60 = 10.8 m
Validate on-line: if cut faces smear or pellets fuse, either lower the bath temperature, increase turbulence, or extend effective path (e.g., double-back) to add residence time. The full method for estimating cooling time and bath length is described in Plastics Technology’s guide: bath length determination.
Dewatering and pre-cut dryness
Right before the cutter, strands should be surface‑dry and at a temperature safely below the softening point. Practical tools include an air knife, a vacuum slot, or a compact suction hood. In special high-throughput or sensitive recipes, a small centrifugal pre‑dryer upstream of the cutter can help, though that’s more common after cutting. There’s no authoritative moisture number to hit; your acceptance criterion is visual and tactile: no visible film or droplets, strands don’t slip on feed rolls, and cut faces look crisp.
Настройка узла резки и механика ножей
Pellet length vs line speed & RPM
Pellet length equals the distance a strand travels between successive cuts. If the cutter runs at S RPM with N knives on the rotor, cuts per minute are S × N. With line speed V (m/min), the pellet length L (mm) is the strand travel per cut:
- L (mm) = 60 × V ÷ (S × N)
Quick unit checks before you trust the number:
- Keep V in m/min (not m/s) and S in RPM.
- Confirm N is the number of active knives (not installed spares).
- After any change to V, S, or N, re-measure pellet length (don’t rely on the setpoint).
Two quick reverse-solves for PP/PE + ~60% CaCO3 at target L = 3.5 mm:
- Given V = 36 m/min and N = 2 knives:
- S ≈ 60 × 36 ÷ (3.5 × 2) ≈ 3086 RPM
- If you switch to N = 3 knives at the same speed and length:
- S ≈ 60 × 36 ÷ (3.5 × 3) ≈ 2057 RPM
Use these as setpoints, then measure 50 pellets and trim S until the mean length sits on target with a tight range. For broader system context on selecting and operating pelletising systems, see this overview: selecting the right pelletising system.
Knife clearance and pressure
Set the rotor-to-bed relationship method‑first, as absolute clearances and forces are model‑dependent. A practical SOP:
- Mount sharp knives; clean and inspect the bed knife face.
- Zero the adjustment using your machine’s fine adjusters; verify parallelism across the full width with dial indicators or feeler gauges.
- Nudge towards minimal clearance per OEM guidance. Where permitted, use a controlled “witness mark” technique to confirm a continuous, faint contact trace, then back off slightly. If the OEM forbids contact, rely on indicators and cut‑face inspection.
- Start with light contact pressure; run a short cut and inspect pellets under good light. Clean, square faces with no smearing or feathering indicate you’re close. Tails or fines call for re‑sharpening or slight clearance/pressure tweaks.
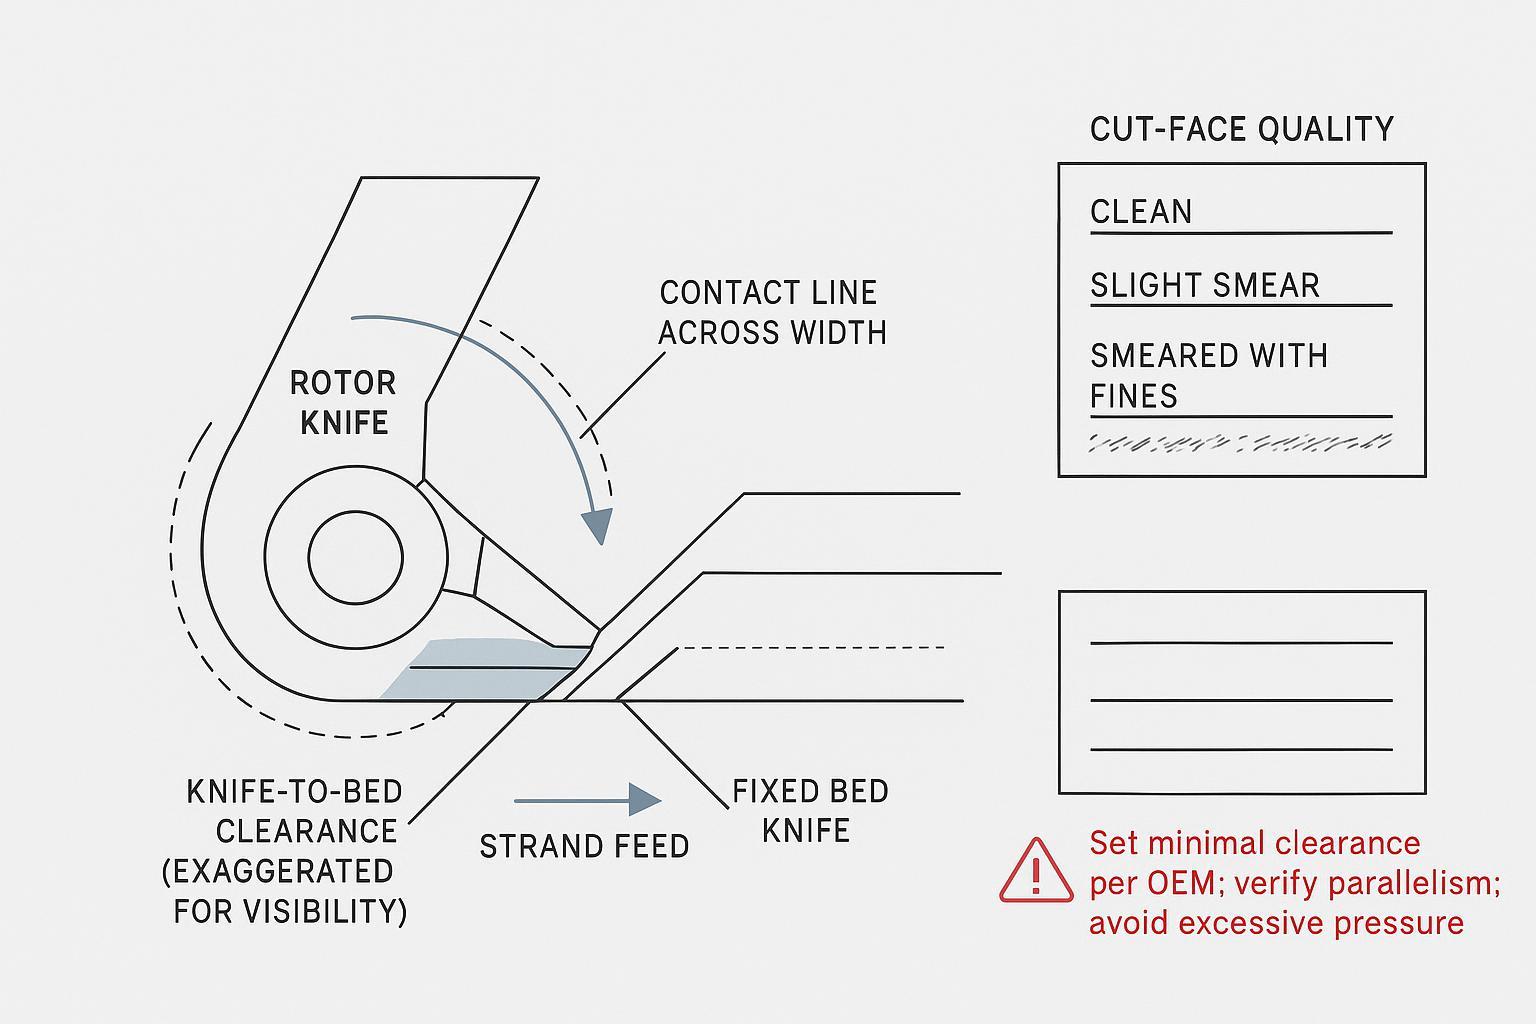
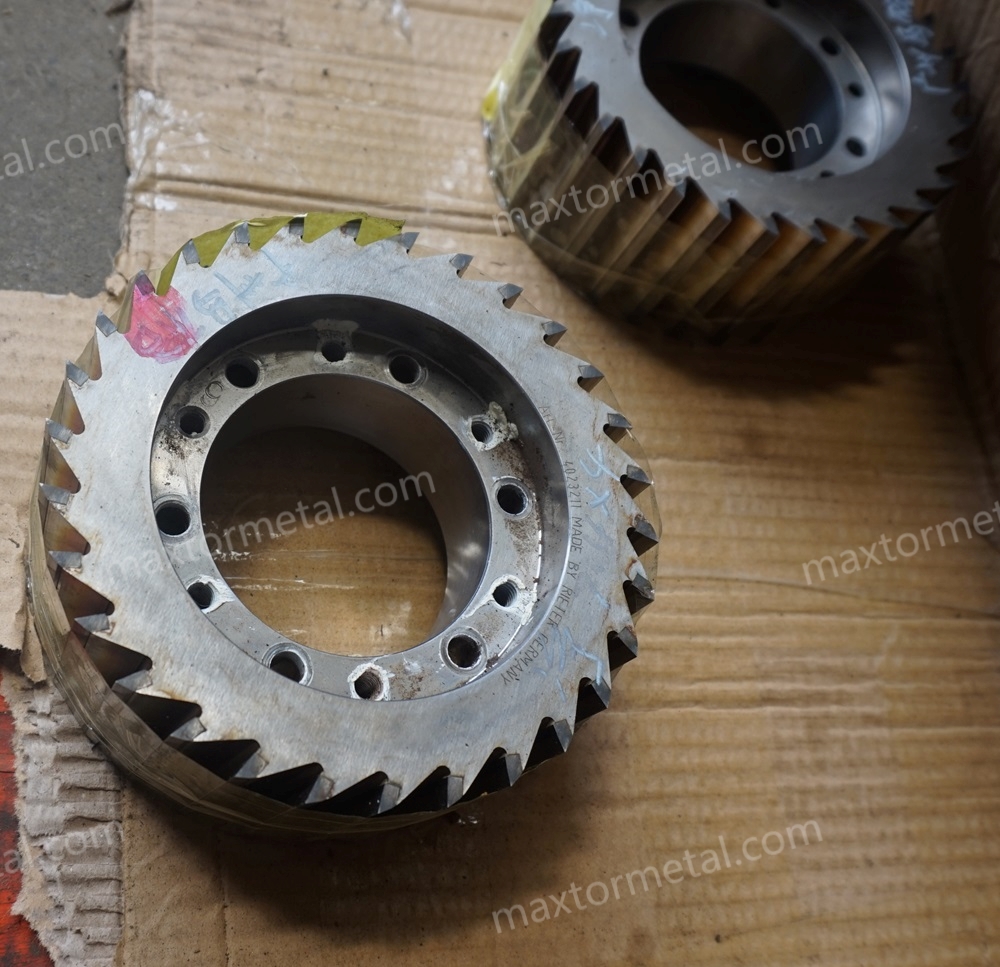
If you need a conceptual refresher on knife adjustment mechanisms seen on industrial strand pelletisers, OEM literature confirms the availability of fine adjusters and gap‑setting features: for instance, see a general product description referencing adjustment mechanisms: gap setting mechanisms in strand pelletisers.
Knife materials, wear, regrind SOP
Abrasive fillers like CaCO3 accelerate wear and can round the edge quickly. Choose materials and heat treatments with enough wear resistance for your duty, then protect geometry with a disciplined regrind plan.
Material comparison for PP/PE with ~60% CaCO3 (starting guidance):
- D2/SKD11 tool steel: typically hardened into the high‑50s to low‑60s HRC; good cost‑to‑resistance balance; tough enough for occasional contamination.
- M2 high‑speed steel: harder (low‑ to mid‑60s HRC) with better hot‑edge retention; can be more chip‑prone under impact.
- Carbide or carbide‑tipped: highest abrasion resistance (effective >65 HRC equivalent); more brittle; best when contamination risk is low and uptime demands are high.
For background on materials and selection logic, see an industry overview: guide to pelletiser knives and materials. For a neutral supplier example with documentation support on materials, hardness and tolerances, you can review MAXTOR METAL’s resources such as the plastic pelletiser knife product page and their industrial blade tolerance guide. Where you need a deeper dive into materials trade‑offs, see an internal explainer on knife selection: pelletising knife selection guide.
Regrind SOP (outline)
- Inspection on removal: note edge radius, chips, burrs; record runout and flatness if specified by your OEM.
- Regrind to restore edge geometry within the OEM’s maximum stock‑removal allowance; keep faces flat and parallel; deburr carefully.
- Post‑grind checks: verify edge quality, flatness, and any runout limits; document results with hardness spot checks if required.
- Logging: track grind count per knife, installed date/time, and any adjustments needed to hit target pellet length and face quality after installation.
Documentation support—material certificates, hardness ranges, and tolerance reports—simplifies audits and reduces ambiguity at setup. Suppliers such as МАКСТОР МЕТАЛЛ provide OEM/ODM‑fit knives with traceable material and inspection data; use such packs to align maintenance and QA without guesswork.
Контроль качества, валидация и устранение неисправностей
Record template (copy/paste)
- Job ID / Line / Pelletiser model:
- Material / recipe notes (e.g., PP/PE + CaCO3 level, recycled content):
- Date / shift / operator initials:
Pellet length and synchronisation
- Line speed V (m/min):
- Cutter RPM S (RPM):
- Knife count N (active knives):
- Target pellet length L (mm):
- Measured pellet length (n=50): mean / min–max / range:
- Notes after adjustment (what changed, when, and why):
Fines and tails
- Fines sample mass (g):
- Sieve set / mesh sizes (ISO 3310 or equivalent):
- Sieve method (time, vibration setting, pre-cleaning notes):
- Fines mass (g) and fines % by weight:
- Tails visual check: sample size (n=200) / tails count / remarks:
Cooling and pre-cut conditioning
- Bath water temperature (°C):
- Effective bath length (m) / path (straight or double-back):
- Turbulence/agitation settings (what’s on, where):
- Dewatering method (air knife / vacuum slot / hood) and settings:
- Strand temperature at cutter entry: value / instrument / measurement point:
- Cut-face observation (crisp / smear / feathering) and action taken:
Knife condition and verification
- Knife material and batch/certificate reference (if available):
- Knife condition (new / reground) and grind count (if tracked):
- Clearance/parallelism verification tool (dial indicator / feeler gauge) and check points (left/centre/right):
- OEM setting method used (note any ‘witness mark’ policy allowed or forbidden):
Sampling and quick checks
- Pellet length: 50‑piece sample; report mean and range; adjust cutter RPM to centre the mean.
- Fines: sieve a 100–200 g sample; aim for low single‑digit percentages; if high, eliminate tails first, then address cooling and knife condition.
- Tails: visual tally on 200 pellets; if rising, inspect knife sharpness/clearance and strand conditioning.
- Weight CV: 100 pellets; compute CV; if drifting, verify die and puller stability.
- Rheology: occasional MFR checks to catch melt‑history shifts.
Link KPIs to moulding defects
- Tails: cause gate hang‑up, stringing, flow marks; reduce with sharp knives, correct clearance/pressure, and cooler, surface‑dry strands.
- Fines/dust: clog screw screens and nozzles; often secondary to tails; fix root cause and improve cooling/turbulence.
- Wide length spread: leads to variable shot packing; stabilise by synchronising V and S, locking strand diameter, and confirming bath residence time.
Fix tails, fusion, and dust
Prioritised corrective actions (work top‑down):
- Safety and confirmation: stop or slow to a safe speed; verify strand temperature and dryness; inspect knives.
- Knives and clearance: replace or regrind dull knives; re‑set minimal clearance with parallelism; adjust contact pressure incrementally.
- Cooling path: lower bath temperature, boost turbulence, or extend residence time; ensure early agitation.
- Synchronisation: re‑calculate RPM from L = 60 × V ÷ (S × N) and re‑centre the mean pellet length by measurement.
- Die and delivery: clean die face, confirm zone balance, check screen pack and melt stability.
For a wide‑angle troubleshooting view, Plastics Technology compiles common faults and remedies in its guidance on pelletising problems: troubleshooting overview.
Start with the stations that move the needle fastest: sharp knives set to minimal, parallel clearance; a cooling path that truly reaches safe strand temperature; and a synchronised cutter whose RPM matches your line speed and knife count. Verify each adjustment with short, disciplined checks—pellet length range, fines and tails, 100‑pellet weight CV—and keep notes so you can repeat success. For high‑fill and recycled PP/PE, lean towards tougher knife materials, plan more frequent edge inspections, and be ready to extend residence time or reduce bath temperature to protect cut quality. Then close the loop: measure, adjust one lever at a time, and confirm the result before you ramp. That’s how you lock uniform pellets that make injection moulding run smoothly.
Автор и раскрытие информации
Автор: Tommy Tang — Senior Sales Engineer, Nanjing METAL Industrial
Опыт: 12 years supporting industrial cutting applications (including pelletising and precision-ground blades)
Сертификаты: CSE, CME, Six Sigma Green Belt, PMP
Примечание: Supplier and product references (including MAXTOR METAL) are provided as practical examples of documentation and material options. Always validate knife setting procedures and acceptance criteria against your pelletiser OEM manual and your site QA plan.
Последнее обновление: 2026-03-24
Change log: Added author credentials, disclosure, and standards/method anchors for measurement repeatability.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean