

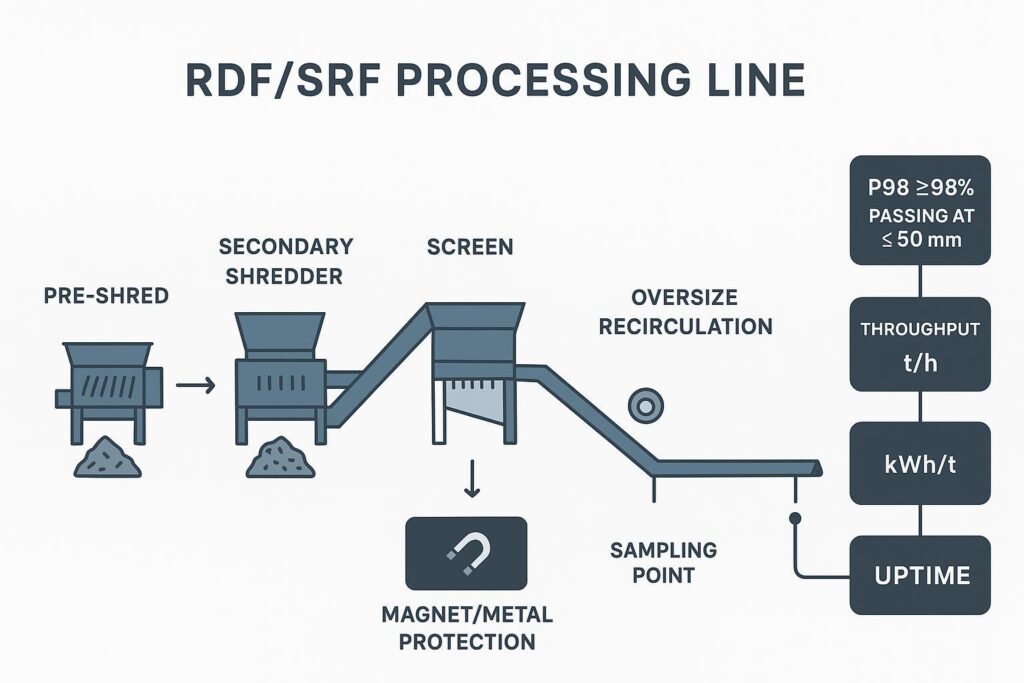
Phế phẩm dạng dải dài là một chi phí ẩn trong quá trình sản xuất nhiên liệu RDF/SRF. Chúng không chỉ không đạt quy chuẩn kích thước qua lưới sàng—mà còn làm tăng tải trọng tuần hoàn, tăng nguy cơ quấn rác vào trục rotor và âm thầm đẩy mức tiêu thụ điện (kWh/t) lên cao trong khi làm giảm năng suất. Bài viết này trình bày các giải pháp kỹ thuật để loại bỏ hoàn toàn dải dài và đạt ổn định kích thước hạt ≤50 mm với tỷ lệ lọt sàng ≥98% (P98) trên các dây chuyền phân loại giới hạn bởi lưới sàng.
Tóm tắt nhanh:
- Mục tiêu: Loại bỏ phế phẩm dạng dải dài để đạt kích thước ≤50 mm với tỷ lệ lọt sàng ≥98% (P98).
- Phạm vi: Băm/pít băm thứ cấp (secondary shredding), phân loại giới hạn bởi lưới sàng, hiệu suất xử lý nhiên liệu RDF/SRF.
- Tiêu chuẩn áp dụng: EN ISO 21640; nghiệm thu và báo cáo dựa trên kiểm tra sàng.
- Giải pháp cốt lõi: Hình học dao cắt, dao cố định dạng lược (comb stator), lưới sàng/OAR, khe hở cắt, kiểm soát nguồn cấp và đảm bảo chất lượng (QA).
Lưu ý quan trọng: Hãy xem các dải dài như một sự cố hệ thống (hình học + công suất sàng + kiểm soát khe hở + độ ổn định nạp liệu). Việc chỉ khắc phục một yếu tố hiếm khi duy trì được chỉ số P98 trong điều kiện biến động thực tế của rác thải hỗn hợp.
Nguyên nhân gốc rễ
Màng nhựa dẻo và vật liệu dệt
Các polyme dẻo và thành phần dạng sợi (màng nhựa, phế liệu bao jumbo, vật liệu dệt, dây đai) có xu hướng kéo giãn, gấp nếp và “bị tuột qua” vùng cắt. Thay vì vỡ vụn thành các hạt ngắn, chúng có thể bị trượt, bám trên rotor và thoát ra ngoài dưới dạng các dải ruy băng dài.
Trong quá trình nghiền cắt tốc độ chậm, mục tiêu là giữ vật liệu trong một chu trình cắt/tái tiếp xúc liên tục cho đến khi nó lọt qua kích thước giới hạn. Khi vật liệu dẻo thoát khỏi chu trình đó—bằng cách kéo giãn hoặc quấn quanh—bạn sẽ gặp phải tình trạng tạo ra các dải dài và phân bố chiều dài hạt không ổn định.
Các dấu hiệu thực tế cho thấy đặc tính của màng/vật liệu dệt đang chiếm ưu thế:
- Lượng dải dài tăng vọt khi nạp liệu ướt, nạp liệu có mật độ khối thấp hoặc khi tỷ lệ màng nhựa tăng lên.
- Công suất (kW) tăng nhưng năng suất không tăng tương ứng.
- Hiện tượng nghẹt sàng hoặc quấn rotor có mối liên hệ trực tiếp với sự biến động của chiều dài dải.
Một thử nghiệm nhanh tại hiện trường trước khi thay đổi thiết bị: dùng tay kéo thử một “dải” điển hình. Nếu nó bị giãn ra đáng kể trước khi đứt, bạn cần khả năng giữ và tái tiếp xúc tích cực hơn tại bề mặt tiếp xúc giữa dao cắt và dao tĩnh (stator).
Hiện tượng lọt sàng và diện tích mở
Trong một máy nghiền thứ cấp bị giới hạn bởi sàng, lưới sàng không chỉ là một thiết bị phân loại kích thước—nó quyết định số lượng cơ hội mà một hạt có được để được cắt lại trước khi xả ra ngoài.
Hai nguyên lý sàng lọc cơ bản quan trọng đối với việc kiểm soát dải dài:
- Kích thước lỗ sàng (aperture) quy định kích thước tối đa mục tiêu.
- Tỷ lệ diện tích mở (OAR) quyết định khả năng thông qua—tỷ lệ thực tế của sàng được mở để vật liệu đi qua.
Khi OAR quá thấp (hoặc giảm đi rõ rệt do nghẹt sàng, mòn mép hoặc vệ sinh kém), các mảnh vật liệu dẻo có thể “lướt” trên mặt sàng, tuần hoàn lâu hơn và (a) cuối cùng lọt qua dưới dạng các dải dài, hoặc (b) quấn lại gây dừng máy. Thuyết sàng lọc công nhận diện tích mở là yếu tố then chốt quyết định công suất: diện tích mở cao hơn sẽ tăng diện tích thông qua và công suất, trong khi diện tích mở giảm có thể làm tăng thời gian lưu giữ và giảm hiệu suất.
Khe hở cắt và sự tái tiếp xúc
“Dải dài” thường là biểu hiện của tần suất tái tiếp xúc không đủ.
Nếu khe hở cắt (khoảng hở giữa rotor và stator hoặc giữa dao động và dao tĩnh) quá lớn, dải vật liệu có thể bị uốn cong và trượt đi thay vì bị kẹp và cắt đứt. Nếu khe hở không đều dọc theo chiều rộng rotor, bạn cũng sẽ gặp phải hiện tượng hình thành dải dài cục bộ—các vận hành viên sẽ báo cáo rằng “tình trạng luôn tồi tệ hơn ở một bên”.”
Màng nhựa và vật liệu dệt làm tăng mức độ nhạy cảm này vì chúng bị biến dạng thay vì bị đứt gãy.
Nói tóm lại: các dải dài hình thành khi vật liệu dẻo bị kéo giãn qua khe hở cắt quá lớn hoặc không đều, và có thêm cơ hội lọt qua do diện tích mở thực tế của sàng thấp—thiết kế hình học, khe hở và quá trình sàng lọc hoạt động như một hệ thống thống nhất, chứ không phải là ba vấn đề riêng rẽ.
Thiết kế dao động (cutter) và dao cố định (stator)

Dao cắt lõm có góc nghiêng dương
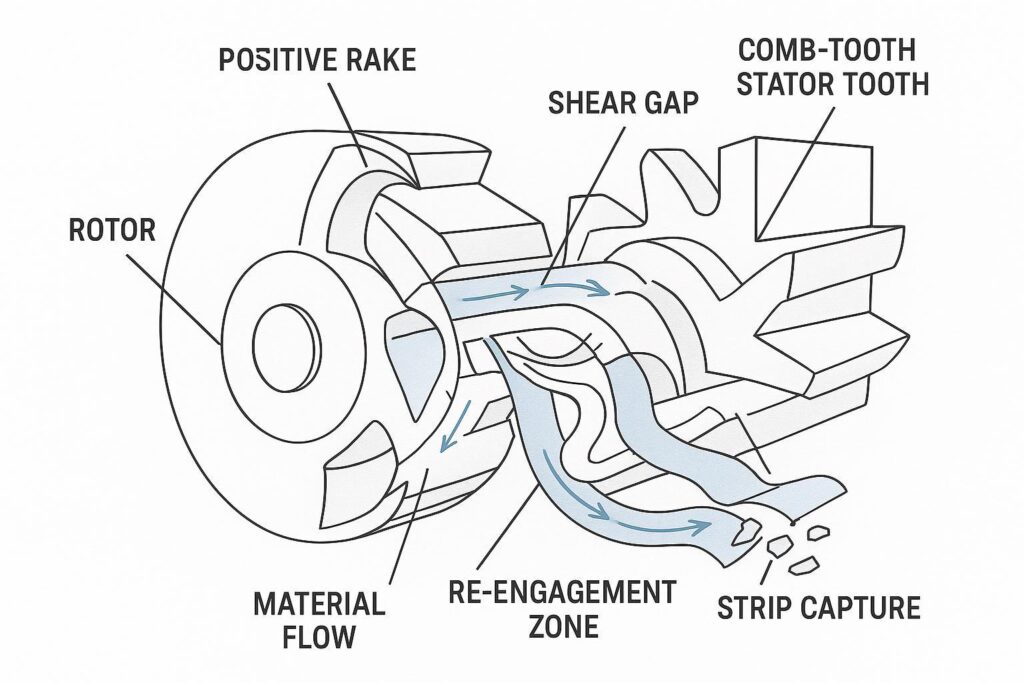
Thiết kế hình học có thể được chế tạo để kéo các dải vật liệu ngược trở lại vùng cắt thay vì để chúng trượt qua.
MỘT góc nghiêng dương, dạng lõm biên dạng dao cắt thực hiện hai chức năng hữu ích đối với các loại liệu dễ tạo dải:
- Giữ chặt: hốc lõm và góc nghiêng giúp kẹp chặt vật liệu mỏng, dẻo thay vì để nó bị miết dẹt.
- Tái tiếp xúc: khi một dải vật liệu cố thoát ra, thiết kế hình học hỗ trợ cơ chế “móc và giữ lại” sẽ tăng cơ hội để nó tiếp xúc lại với stator dưới tải trọng cắt.
Mục tiêu không phải là tăng lực cắt một cách vô tội vạ—mà là tạo ra sự tiếp xúc ổn định, lặp lại giúp rút ngắn chiều dài hạt mà không tạo ra quá nhiều bụi mịn.
Bệ dao tĩnh dạng răng lược
Stator dạng răng lược hoạt động như một “bộ đồ gá chống tạo dải” có kiểm soát. Thay vì chỉ có một cạnh đe phẳng duy nhất, các răng lược tạo ra nhiều điểm tiếp xúc cục bộ.
Lợi ích đối với việc kiểm soát dải dài:
- More bite points → more chances to catch long, flexible pieces.
- Shorter unsupported spans → less ability for strips to bow away.
- More consistent presentation → less sensitivity to small changes in feed density.
In strip-heavy RDF/SRF, a comb stator is often the difference between “mostly OK” and “stable P98.”
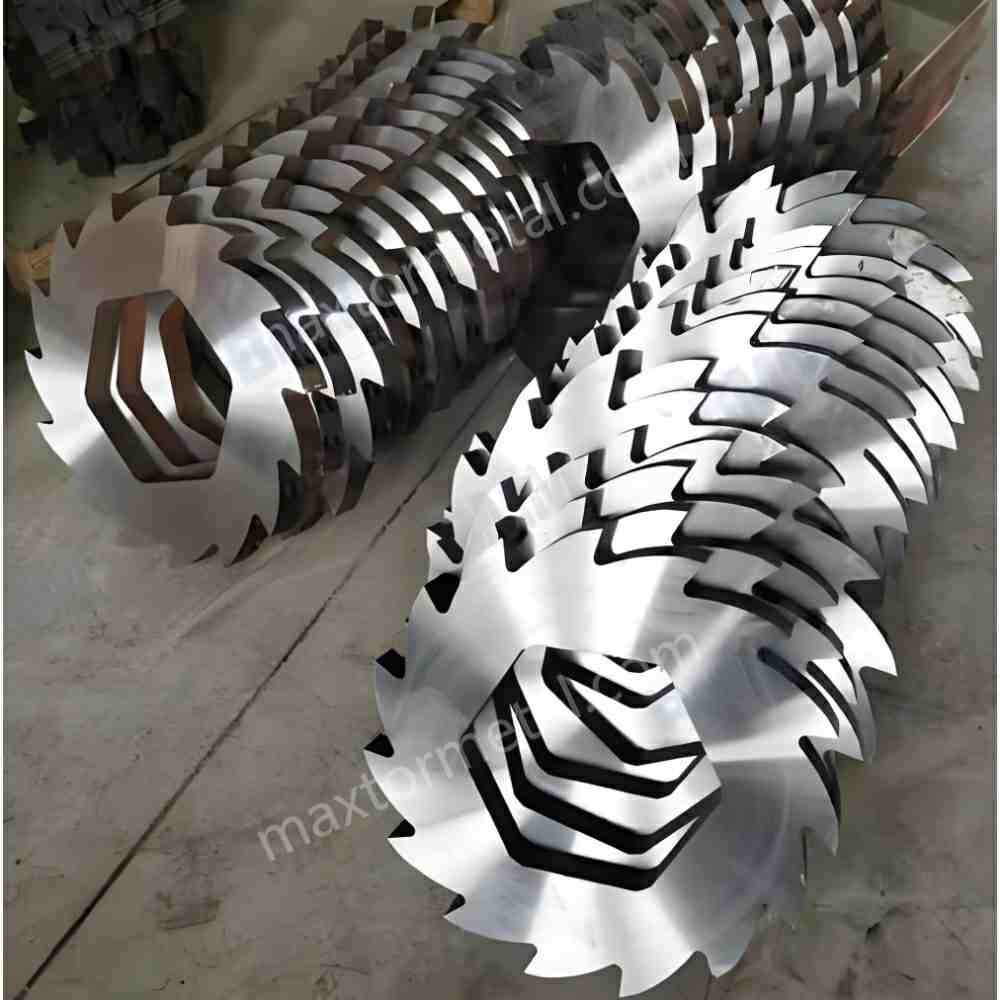
Edge prep and metallurgy
Edge sharpness matters—but in mixed waste it’s not just initial sharpness, it’s how the edge fails.
Two failure modes matter for strip control:
- Rounding (plastic deformation / wear): edges stop biting film and start pulling it.
- Micro-chipping: edges develop discontinuities that increase wrap initiation and heat.
A practical QC approach—consistent with how Maxtor Metal positions its manufacturing discipline—is to treat shredder knives like a controlled wear component:
- verify incoming steel chemistry and traceability (heat/lot control),
- control heat treatment and hardness consistency batch-to-batch,
- confirm grind geometry and edge preparation against drawing tolerances,
- and validate fit-up so aftermarket knives don’t create clearance drift.
For the incoming-inspection workflow behind that verification—spec control, CMM sampling plans, and MTR documentation—see Mua sắm dao máy băm nghiền thay thế: Kiểm soát thông số kỹ thuật, kế hoạch CMM, xác thực MTR và kiểm tra độ lắp ghép chức năng..
That “OEM-fit” emphasis is not marketing fluff—it’s an engineering requirement. If the knife set cannot repeatably hold designed clearances and seating, you can’t hold particle size distribution.
For reference when specifying or qualifying replacement knives, the Maxtor Metal product page for Maxtor Metal shredder blades is a convenient place to align terminology and typical supply scope without turning the process discussion into a sales pitch.
Nói tóm lại: positive-rake concave cutters and comb-tooth stators work together to capture and re-engage flexible material, but the gains only hold if edge metallurgy and knife fit are controlled to spec.
Lưới sàng và khe hở cắt
Aperture and open-area
For a spec like ≤50 mm at ≥98% passing, you’re optimizing the coarse tail—not the average size.
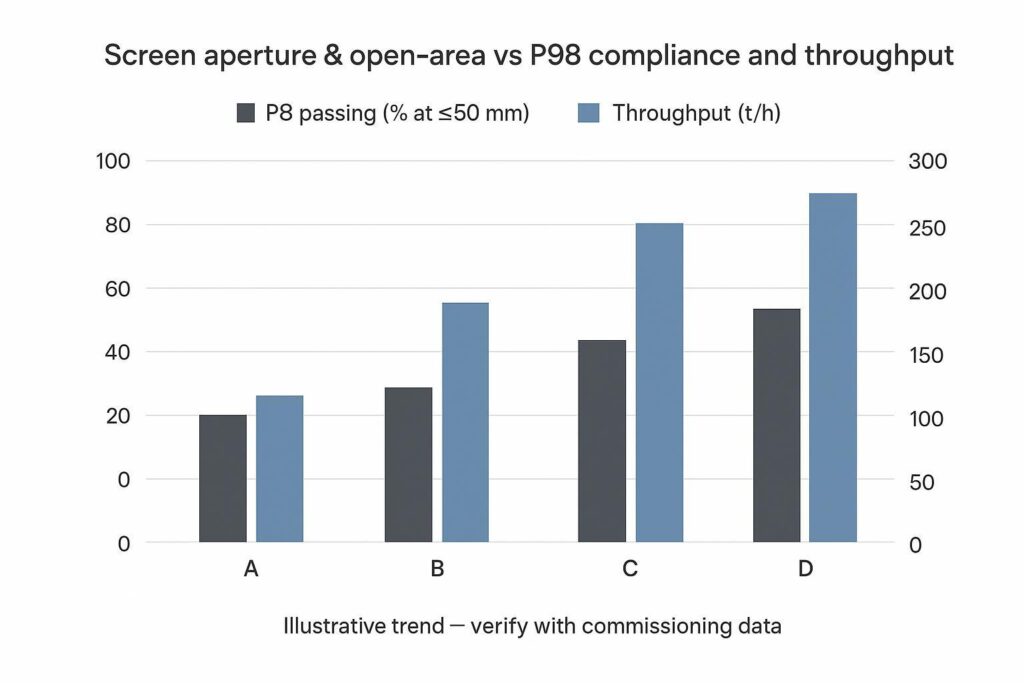
- Smaller apertures usually tighten the coarse end (better P98) but increase recirculation and energy.
- Higher OAR improves discharge capacity but can reduce “re-cut opportunities” if the system lets marginally-long pieces orient and slip through.
Screening references commonly define open area as the ratio of net aperture area to total screen area; higher open area increases available passage and capacity, while reduced open area can promote retention and blinding.
The right way to choose is to treat aperture and OAR as a pair and validate against both compliance and throughput.
A practical commissioning pattern:
- Start with the aperture that makes the spec achievable with margin.
- Then tune OAR (screen thickness, hole pattern, anti-blinding features, cleaning) to recover throughput without sacrificing P98.
If you need a standards-aligned way to define and report “oversize” and “long particles,” SRF particle-size determination methods like EN 15415-2 (maximum projected length method for large dimension particles) provide a defensible measurement framework you can cite in acceptance documentation.
Shear-gap tolerances
Gap control is the unglamorous lever that holds everything together.
Recommendations that usually survive real-world RDF/SRF variability:
- Set a target gap và một maximum allowable spread across the rotor width.
- Track gap drift as a maintenance KPI alongside kWh/t.
- When changing knife sets, treat clearance verification as a sign-off step, not an operator “feel” task.
For typical secondary shredder classes (e.g., 1.5 m to 2.8 m rotor width processing mixed RDF/SRF), target shear gap tolerances should be held between 0.5 mm and 1.2 mm depending on the rotor-to-stator setup. Furthermore, when reporting particle size distribution against EN 15415-2 or EN ISO 21640 standards, sampling mass and increment controls must account for measurement uncertainty (typically ±1.5% to ±2.0% P98 variance) caused by moisture variations and local film concentration.
Even small clearance changes can move you from “short chips” to “long ribbons” on film-heavy loads. The tolerance chain that keeps this gap stable across a multi-shaft rotor—GD&T callouts, spacer selective fit, and post-assembly TIR verification—is covered in Khắc phục mài mòn không đều: Hướng dẫn kiểm soát sai số tích lũy (Tolerance Stacking) của dao nhiều trục.
Anti-wrap and deflectors
Anti-wrap isn’t only about avoiding downtime; it’s about keeping the material in the intended cut path.
Effective measures include:
- rotor-end and shaft deflectors that prevent film migration into dead zones,
- scrapers that keep the screen and stator interface clean,
- and maintaining edge condition so film is sheared rather than pulled.
When wrap events are frequent, treat them as a process symptom: it often means the system is spending too long in recirculation because P98 is not being achieved efficiently.
Nói tóm lại: choose aperture for the P98 target first, then tune open-area ratio and gap uniformity to recover throughput without giving up compliance.
Kiểm soát nguồn cấp và rủi ro

Residence-time stability
Residence time is the bridge between particle size and energy.
If feed swings, you can temporarily “pass” P98 by starving the chamber—but you’ll pay for it in throughput instability. Conversely, if you overload, you’ll see more smearing and strip formation.
Aim for:
- stable ram pressure / feed conveyor load,
- stable amperage profile,
- and stable recirculation return rate (oversize loop).
Tramp metal and moisture
Tramp metal triggers both performance loss and risk:
- It damages edges (accelerating strip formation).
- It forces operators to open gaps to avoid catastrophic contact.
Moisture changes friction and material handling:
- wet film and textiles are more likely to mat and wrap,
- and wet fines can blind screens, effectively reducing open area.
Upstream protection (magnets/metal detection) and moisture-aware operating windows are often the cheapest “strip control” you can buy.
Thermal growth allowances
Thermal growth shows up as clearance drift.
Even if your cold setup is perfect, sustained high-load operation can change rotor/stator relationships. If the machine design has limited thermal compensation, you may need:
- defined warm-up checks,
- thermal-state-specific gap targets,
- and stricter sign-off after long runs on high-friction feeds.
Nói tóm lại: residence-time swings, tramp metal, moisture, and thermal growth all show up as the same symptom—clearance and engagement drift—so feed stability protects the gap settings you already tuned.
KPI, nghiệm thu đưa vào vận hành, ROI
Sieve plans and wording
If you want acceptance that doesn’t devolve into arguments, write your test plan like a contract.
Use clear definitions and methods:
- Reference ISO 21640 for SRF specification/class framing via the ISO catalog listing for ISO 21640:2021, Solid recovered fuels — Specifications and classes.
- Define particle size reporting using a sieve method standard like ISO 2591-1:1988 (Test sieving — General principles).
- For long/oversize particles, cite a method aligned to SRF practice such as the public catalog entry for “EN 15415-2:2012 (Maximum projected length method)”.
Then specify:
- sieve stack (aperture sizes),
- sample basis (as received vs dry),
- how many increments and total mass,
- P98 calculation method,
- and pass/fail wording (including what happens on a retest).
Throughput, kWh/t, uptime
For line economics, track three KPIs together:
- Throughput (t/h): the obvious one.
- Specific energy (kWh/t): the hidden cost of over-recirculation.
- Uptime (%): wrap events and screen blinding will dominate this.
A common failure is optimizing only one metric (e.g., smallest aperture to “make spec”) and losing overall efficiency. P98 is the constraint; throughput and kWh/t are the optimization variables.
Tuning matrix and payback
Commissioning should be treated like controlled experimentation.
Build a tuning matrix with rows like:
- cutter geometry (baseline vs positive-rake concave),
- stator type (flat vs comb),
- screen aperture,
- screen OAR/condition,
- shear gap setpoint,
- feed setpoint (ram pressure/conveyor speed),
- moisture band.
Outputs:
- P98 compliance,
- throughput,
- kWh/t,
- wrap events per shift,
- knife life (hours or tons between regrinds).
Payback usually comes from a combination of:
- fewer wrap stoppages,
- lower kWh/t at the same spec,
- and longer stable intervals between gap resets/knife interventions.
Field Case Study: 15 t/h Secondary Shredding Line Optimization
Case data below is drawn from an anonymized field commissioning engagement; customer identity and site details are withheld, and results reflect this specific line configuration rather than a guaranteed outcome.
To evaluate the combined impact of cutter geometry, comb stators, and shear gap management, a performance audit was conducted on a 15 t/h commercial RDF/SRF secondary shredding line handling high-film municipal solid waste fractions.
| Parameter / Metric | Baseline Setup (Flat Stator, Conventional Blades) | Optimized Setup (Positive-Rake, Comb Stator, 0.8mm Gap) | Performance Delta |
|---|---|---|---|
| P98 Passing (≤50 mm) | 89.0% (Non-compliant) | 98.5% (Compliant) | +9.5 percentage points |
| Specific Energy (kWh/t) | 21.5 kWh/t | 18.5 kWh/t | -14.0% energy reduction |
| Throughput Stability | 12.2 t/h average | 15.1 t/h average | +23.8% effective capacity |
| Rotor Wrap Events | 3.0 stops per 8-hr shift | 0.2 stops per 8-hr shift | 93.3% reduction in wrap downtime |
By stabilizing particle re-engagement and preventing film slippage, the line eliminated over-recirculation, allowing higher throughput at a significantly lower specific energy footprint.
The optimized configuration in this engagement used Maxtor Metal comb-tooth stator blades and positive-rake cutters specified to the OEM clearance drawing—consistent with the fit-and-traceability discipline described above.
When knife fit and repeatability are part of the constraint, linking your knife specification/qualification documentation to the relevant part families helps keep procurement and maintenance aligned without turning the engineering plan into a vendor selection exercise.
Nói tóm lại: track P98, throughput, and kWh/t together, not one at a time—the case data above shows how a coordinated tuning matrix converts compliance gains into real energy and uptime savings.
FAQs:
Hỏi: Tại sao máy băm/máy nghiền (shredder) của tôi lại ra phế phẩm dạng dải dài thay vì các hạt nhỏ?
Đáp: Phế phẩm dạng dải dài thường cho thấy vật liệu có độ dẻo đang bị kéo giãn hoặc trượt qua vùng cắt thay vì được giữ lại và băm cắt liên tục. Nguyên nhân phổ biến nhất là lưỡi dao bị cùn, khe hở cắt (shear gap) quá rộng hoặc không đều, và tình trạng lưới sàng/OAR cho phép các mảnh phế liệu "chớm kích thước" tự xoay chiều và lọt qua.
Hỏi: Chỉ số "P98 ≤50 mm" có ý nghĩa gì trong việc phân loại kích thước hạt RDF/SRF?
Đáp: Chỉ số này có nghĩa là 98% khối lượng mẫu thử lọt qua tiêu chuẩn kích thước 50 mm (chỉ còn lại tối đa 2% hạt quá khổ theo khối lượng). Chỉ số này tập trung vào phần hạt kích thước lớn (coarse tail) trong biểu đồ phân bố, vốn là nơi xuất hiện các phế phẩm dải dài.
Hỏi: Làm thế nào để chọn kích thước lỗ lưới sàng để đạt chỉ số hạt ≤50 mm với tỷ lệ lọt sàng ≥98% (P98)?
Đáp: Hãy bắt đầu với kích thước lỗ sàng có thể đạt chỉ số P98 kèm biên độ an toàn ngay cả trong điều kiện nguyên liệu đầu vào xấu nhất (tỷ lệ màng nilon/vải dệt cao). Sau đó, hãy khôi phục năng suất bằng cách cải thiện diện tích mở (open area), cơ chế chống tắc lưới (anti-blinding) และ độ ổn định nguồn cấp, thay vì lập tức mở rộng kích thước lỗ sàng.
Hỏi: "Tỷ lệ diện tích mở" (Open Area Ratio) của lưới sàng là gì và tại sao nó ảnh hưởng đến năng suất?
Đáp: Diện tích mở là tỷ lệ diện tích bề mặt lưới sàng thực sự có các lỗ thủng thông suốt. Tỷ lệ diện tích mở cao hơn sẽ làm tăng diện tích thoát hạt và cải thiện năng suất xử lý; ngược lại, diện tích mở hiệu dụng thấp (do thiết kế hoặc do tắc nghẽn lỗ sàng/blinding) sẽ làm giảm năng suất, kéo dài thời gian lưu vật liệu và tăng tải trọng tuần hoàn.
Hỏi: Dung sai khe hở cắt (shear gap) cần khống chế chặt chẽ đến mức nào để giảm thiểu phế phẩm dạng dải dài?
Đáp: Cần đủ hẹp để vật liệu dẻo/mềm luôn được kẹp chặt và cắt đứt liên tục thay vì bị trượt qua. Trên thực tế, yếu tố quan trọng nhất là sự đồng đều trên toàn bộ chiều rộng trục rotor và khả năng duy trì thông số cài đặt bất chấp sự mài mòn cũng như giãn nở nhiệt — hãy quản lý thông số này như một dung sai có kiểm soát đi kèm quy trình nghiệm thu nghiêm ngặt.
Hỏi: Tại sao hiện tượng quấn rác vào trục lại nghiêm trọng hơn khi tôi thắt chặt quy chuẩn kích thước hạt?
Đáp: Quy chuẩn kích thước càng chặt thường làm tăng thời gian lưu vật liệu và tải trọng tuần hoàn. Nếu hình học dao, kiểm soát khe hở cắt (shear gap) và các thiết bị chống quấn rác không được tinh chỉnh để cuốn-cắt vật liệu một cách dứt điểm, lượng tuần hoàn tăng thêm sẽ biến thành nguy cơ quấn trục và gây dừng máy ngoài kế hoạch.
Hỏi: Lưỡi dao thay thế (aftermarket) cho máy băm/máy nghiền có thể duy trì quy chuẩn kích thước hạt như P98 không?
Đáp: Có — miễn là dao được sản xuất và kiểm định để đáp ứng chính xác độ khớp và hình học yêu cầu, giúp máy duy trì dung sai thiết kế ban đầu. Trên thực tế, điều này đòi hỏi sự đồng nhất về luyện kim/xử lý nhiệt, mài chính xác theo dung sai bản vẽ và khả năng định vị chuẩn xác để tránh hiện tượng lệch khe hở cắt.
Hỏi: Cách diễn đạt điều khoản nghiệm thu như thế nào để tránh các tranh chấp về "phế phẩm dải dài"?
Đáp: Hãy quy định rõ (1) phương pháp lấy mẫu, (2) bộ sàng thử nghiệm và cơ sở tính toán, (3) cách tính chỉ số P98, và (4) phương pháp xác định "kích thước hạt tối đa" (ví dụ: chiều dài hình chiếu tối đa). Sau đó, hãy soạn thảo rõ ràng tiêu chí Đạt/Không đạt (pass/fail) và các điều kiện thử nghiệm lại (retest).
Kết luận

Phế phẩm dải dài không phải là một lỗi bí ẩn — đó là kết quả có thể dự đoán được khi các thành phần vật liệu dẻo/mềm né được cắn cắt lần hai.
Để loại bỏ một cách triệt để các phế phẩm dạng dải dài và duy trì ổn định quy chuẩn P98 ≤50 mm, các quản đốc nhà máy và đội ngũ kỹ thuật nên tập trung vào ba lĩnh vực cốt lõi sau:
- Giải pháp hệ thống đồng bộ:Kết hợp dao động lòng máng góc cắt dương (positive-rake concave cutters) với dao cố định dạng lược (comb stators) để buộc các dải màng dẻo phải tiếp tục bị cuốn-cắt. Chọn kích thước lỗ sàng phù hợp với yêu cầu P98 nhưng vẫn duy trì tỷ lệ diện tích mở (OAR) tối ưu và áp dụng các cơ chế chống tắc lưới (anti-blinding) để bảo đảm năng suất. Duy trì khe hở cắt (shear gaps) chặt chẽ (0,5–1,2 mm) và đồng đều trên toàn bộ chiều rộng rotor, đồng thời kiểm soát nguồn cấp ổn định để triệt tiêu sự biến động về công suất và thời gian lưu vật liệu.
- Quy trình nghiệm thu chặt chẽ:Áp dụng kế hoạch lấy mẫu sàng phân tích chuẩn hóa theo tiêu chuẩn ISO 21640 và EN 15415-2. Theo dõi mức độ tuân thủ chỉ số P98 song song với mức tiêu thụ năng lượng riêng (kWh/t) và năng suất (t/h) trong điều kiện tải màng nilon đạt đỉnh, đảm bảo các quy chuẩn chất lượng không làm ảnh hưởng đến lợi nhuận của nhà máy.
- Vận hành chạy thử & Quy trình chuẩn (SOP):Thực hiện ma trận nghiệm thu chạy thử có cấu trúc để kiểm tra hình học dao, cấu hình lưới sàng và cài đặt khe hở cắt. Tích hợp việc kiểm tra dung sai định kỳ, kiểm tra độ giãn nở nhiệt và tiêu chuẩn thay dao vào quy trình thao tác chuẩn (SOP) để duy trì hiệu suất lâu dài.
Nói tóm lại: Bắt đầu bằng ma trận tinh chỉnh ngắn bao gồm hình học dao, lưới sàng, khe hở cắt và nguồn cấp; cố định các quy trình thao tác chuẩn (SOP) cho việc kiểm tra dung sai, thay dao và tình trạng lưới sàng; sau đó tăng tốc vận hành dưới sự giám sát chặt chẽ để việc tuân thủ quy chuẩn P98 không đánh đổi bằng thời gian hoạt động của máy (uptime).
Article Technical Review & Expertise Notice
Author & Technical Support: Jerry Chu
Role: Technical Support Specialist | After-sales Service & Application Engineering, Maxtor Metal
Experience: 10+ years of field troubleshooting across industrial cutting, paper manufacturing, plastics size reduction, metal slitting, and timber processing applications. Specializes in solving edge-wear, burr formation, and fine dust issues in high-demand size-reduction machinery.
Professional Certifications: Project Management Professional (PMP)®, Certified Maintenance & Reliability Professional (CMRP)®.
Quality & Editorial Process: Content based on field commissioning logs, OEM tooling specs, and ISO/EN solid recovered fuel compliance frameworks. Verified by Maxtor Metal’s application engineering team.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean