

Quá trình ép phun yêu cầu các hạt nhựa phải được nạp liệu trơn tru, nóng chảy đồng đều và định lượng nhất quán sau mỗi chu kỳ phun. Điều đó đòi hỏi việc kiểm soát chặt chẽ chiều dài hạt nhựa, giảm thiểu lượng bột mịn và đuôi hạt, đồng thời hạn chế sự biến động về trọng lượng và đặc tính lưu biến của hạt. Các dây chuyền kéo sợi nhựa thường có sự dao động vì nhiều công đoạn—từ cấp liệu nóng chảy và khuôn đùn, bể nước làm mát, tách nước, cho đến bộ cắt—mỗi công đoạn đều tạo ra dung sai và độ lệch riêng. Do đó, việc ổn định độ đồng đều của hạt nhựa là một nhiệm vụ mang tính hệ thống, chứ không chỉ là điều chỉnh một thông số đơn lẻ.
Trong tài liệu hướng dẫn này, bạn sẽ điều chỉnh các yếu tố quan trọng nhất trên hệ thống tạo hạt kéo sợi làm mát bằng nước dành cho nhựa PP/PE chứa khoảng 60% CaCO3 và tỷ lệ phế liệu tái chế cao hơn. Bạn sẽ sử dụng các công thức đơn giản và các bước kiểm tra nhanh để thiết lập chiều dài, tính toán kích thước bể làm mát, xử lý sợi nhựa trước khi cắt, đồng thời thiết lập khe hở và áp lực dao để có được bề mặt cắt sạch, ít bột mịn và đuôi hạt hơn.
Những điểm chính cần ghi nhớ
- Hãy coi độ đồng đều của hạt nhựa như một chuỗi liên kết: dòng chảy nóng chảy và khuôn đùn ổn định → làm mát và tạo dòng chảy rối đầy đủ → sợi nhựa khô bề mặt → bộ cắt đồng bộ với dao sắc bén, được thiết lập chính xác.
- Sử dụng công thức L = V ÷ (S × N) để xác định chiều dài hạt mục tiêu, xác nhận lại bằng các phép đo trực tuyến (on-line); tính ngược lại để tìm RPM của bộ cắt từ tốc độ dây chuyền và số lượng dao.
- Tính toán kích thước và điều chỉnh đường làm mát dựa trên thời gian lưu; điều chỉnh nhiệt độ bể, dòng chảy rối và chiều dài bể để đạt được nhiệt độ sợi nhựa an toàn trước khi cắt.
- Đối với nhựa PP/PE có tính mài mòn cao chứa khoảng ~60% CaCO3, hãy bắt đầu với các vật liệu dao dẻo dai, chống mài mòn tốt và áp dụng quy trình vận hành tiêu chuẩn (SOP) mài lại dao một cách nghiêm ngặt để giữ cho các cạnh dao luôn sắc bén và song song.
- Theo dõi xu hướng của lượng bột mịn, tỷ lệ xuất hiện đuôi hạt, khoảng chiều dài hạt và hệ số biến thiên (CV) trọng lượng của 100 hạt; liên kết các thay đổi này với những điều chỉnh cụ thể để bạn có thể tự tin cải tiến quy trình.
Mục tiêu thông số kỹ thuật và KPI
Dung sai kích thước và tỷ lệ L:D
Hướng tới một khoảng chiều dài hạt hẹp xung quanh mục tiêu của bạn (ví dụ: ±0.2 mm làm điểm bắt đầu cho nhà máy). Giữ tỷ lệ chiều dài trên đường kính (L:D) gần mức 1:1 để hỗ trợ quá trình nóng chảy đồng đều và nạp liệu bằng trục vít ổn định trong quá trình ép phun. Quy trình lấy mẫu:
- Sản phẩm đầu tiên: đo 50 hạt trên ba sợi nhựa; ghi lại giá trị trung bình, giá trị nhỏ nhất–lớn nhất (min–max) và khoảng biến thiên.
- Giai đoạn ổn định: lặp lại sau mỗi 15 phút trong giờ đầu tiên sau khi có thay đổi.
- Kiểm tra định kỳ: kiểm tra đột xuất hàng giờ hoặc theo từng lô, tùy theo tiêu chuẩn nào nghiêm ngặt hơn.
Giải thích bất kỳ sự sai lệch nào bằng cách kiểm tra sự đồng bộ giữa tốc độ dây chuyền và RPM của bộ cắt, sự biến động đường kính sợi nhựa tại khuôn đùn, hoặc hiệu quả làm mát trước khi cắt. Để tìm hiểu cơ sở phương pháp liên kết chất lượng nóng chảy và trạng thái sợi nhựa với hạt nhựa thành phẩm, hãy xem góc nhìn hệ thống trong cuộc thảo luận của Plastics Technology về các tác động thượng nguồn tại bài viết From Extruder to Pelletizer — Influences Quality: các yếu tố hệ thống ảnh hưởng đến chất lượng.
Ngưỡng bột mịn và đuôi hạt
Đặt mục tiêu ban đầu thực tế là lượng bột mịn dưới 1% theo trọng lượng và tỷ lệ xuất hiện đuôi hạt dưới 0.5% tổng số hạt bằng cách đếm nhanh bằng mắt thường. Đo lượng bột mịn bằng phương pháp sàng tiêu chuẩn với mẫu thử từ 100–200 g, đồng thời ghi lại bộ sàng và kích thước mắt lưới để kết quả có thể lặp lại (ví dụ: sử dụng sàng thử nghiệm tuân thủ tiêu chuẩn ISO 3310 hoặc tiêu chuẩn địa phương tương đương). Đuôi hạt thường bắt nguồn từ dao bị cùn, khe hở giữa dao tĩnh và dao động không đúng, hoặc cắt sợi nhựa khi vẫn còn quá nóng hoặc quá ướt. Plastics Technology phác thảo các nguyên nhân gốc rễ phổ biến và tư duy khắc phục trong phần tổng quan về xử lý sự cố của họ: bảy vấn đề thường gặp khi tạo hạt.
Kiểm tra CV trọng lượng và đặc tính lưu biến
Cân 100 hạt nhựa và tính hệ số biến thiên (CV = độ lệch chuẩn ÷ giá trị trung bình). Là một chỉ số đánh giá độ ổn định, mức CV ở hàng đơn vị thấp là mục tiêu khởi đầu hợp lý; hãy chốt thông số kỹ thuật của riêng bạn sau các lần chạy thử. Kết hợp điều này với việc kiểm tra đột xuất định kỳ chỉ số chảy (MFR) hoặc đặc tính lưu biến để phát hiện những thay đổi trong lịch sử nóng chảy có thể ảnh hưởng đến độ ổn định của sợi nhựa. Nếu bạn công bố các giá trị MFR nội bộ hoặc cho khách hàng, hãy liên kết phương pháp này với một tiêu chuẩn đã được thiết lập (ví dụ: ISO 1133 hoặc một phương pháp tương đương được thống nhất trong kế hoạch QA của bạn). Tài liệu của các nhà sản xuất hạt nhựa nguyên sinh có mô tả các phương pháp thử nghiệm (ví dụ: ISO 1133) ngay cả khi họ không chỉ rõ các KPI về độ đồng đều của hạt nhựa; ví dụ, xem ngữ cảnh dữ liệu gia công của Borealis: tài liệu tham khảo về gia công và thử nghiệm PP.
Cấp liệu nóng chảy và kiểm soát khuôn đùn
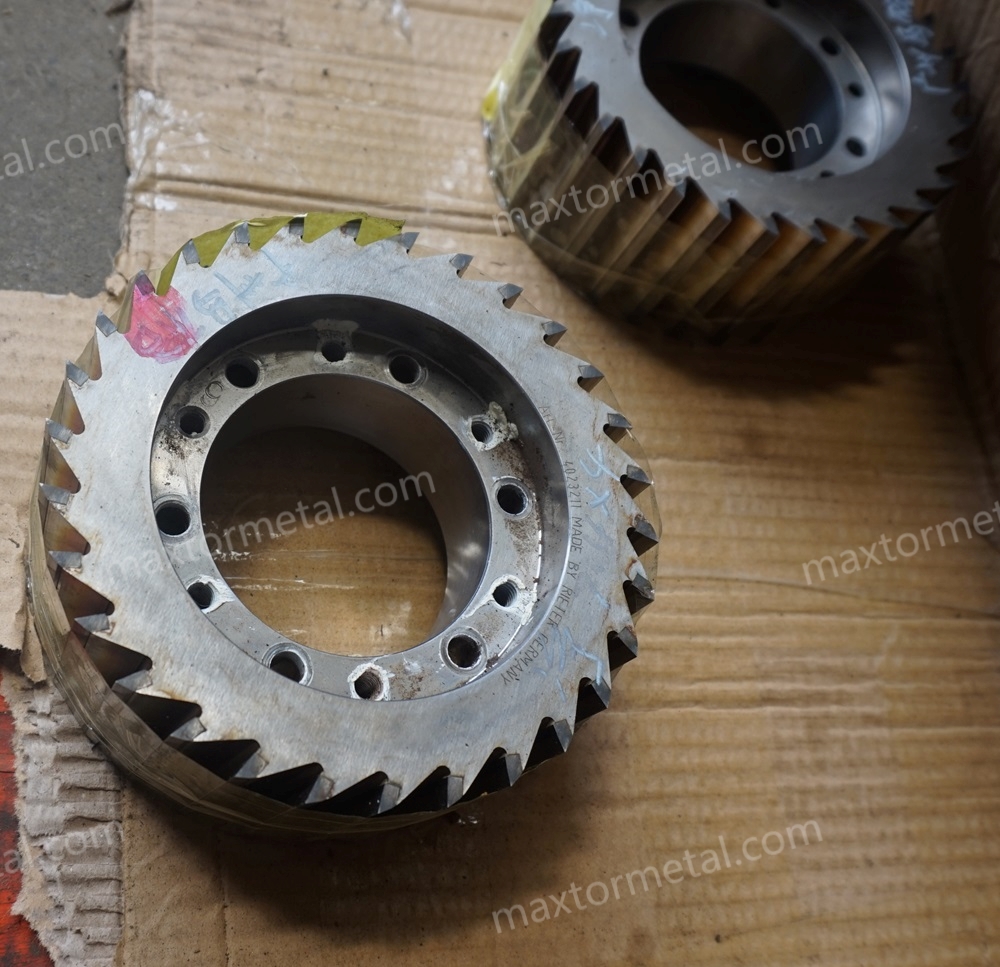
Bơm, lọc, hình học khuôn đùn
Kích thước hạt nhựa đồng đều bắt đầu từ việc cấp liệu thể tích ổn định. Hãy xác minh:
- Độ ổn định đầu ra của bơm/máy đùn; theo dõi xu hướng tải của động cơ và áp suất nóng chảy để đảm bảo sự êm ái.
- Các bộ lưới lọc sạch và phù hợp; tăng cường cấp độ lọc nếu thành phần tái chế lẫn gel hoặc tạp chất dạng hạt.
- Hình học khuôn đùn tạo ra đường kính sợi nhựa đồng nhất; tránh sử dụng các đầu chèn (insert) hỗn hợp gây ra hiện tượng kéo giãn không đều.
Bất kỳ sự dao động nào ở đây đều sẽ biểu hiện sau đó dưới dạng các hạt nhựa có chiều dài không đều và chất lượng bề mặt cắt kém.
Độ đồng đều nhiệt độ và tính toàn vẹn của khuôn đùn
Kiểm tra để đảm bảo các vùng nhiệt của khuôn đùn bám sát các điểm cài đặt và bề mặt khuôn phẳng, không bị trầy xước. Các điểm quá nóng, các góc bị nguội hoặc bề mặt khuôn bị mòn sẽ tạo ra sự chênh lệch đường kính sợi nhựa và hiện tượng mềm cục bộ dẫn đến đuôi hạt hoặc vết cắt bị lem. Nếu bạn thấy sợi nhựa liên tục bị lượn sóng hoặc có các vệt đường kính không đều, hãy ưu tiên vệ sinh khuôn, mài lại bề mặt hoặc thay thế thanh điện trở nhiệt trước khi tìm kiếm các giải pháp khắc phục ở phía hạ nguồn.
Các điều chỉnh cho vật liệu có độ độn cao/tái chế
Đối với PP/PE có khoảng 60% CaCO3 và hàm lượng tái chế cao hơn, dự kiến độ mài mòn sẽ cao hơn và thỉnh thoảng có lẫn tạp chất cứng. Các điều chỉnh thực tế bao gồm:
- Lọc kỹ hơn để bảo vệ khuôn và dao.
- Nhiệt độ nóng chảy thấp hơn một chút và lực kéo ổn định hơn để giảm hiện tượng thắt sợi nhựa.
- Thường xuyên kiểm tra bằng mắt thường độ méo của sợi; điều chỉnh lực siết bu-lông khuôn và cân bằng vùng nhiệt để làm đều dòng chảy.
Để có cái nhìn toàn diện về hệ thống về cách các quyết định ở thượng nguồn ảnh hưởng đến chất lượng cắt sau này, hãy xem cùng một bài tổng quan về Plastics Technology ở trên về các yếu tố hệ thống ảnh hưởng đến chất lượng.
Hệ thống nước và đường làm mát
Nhiệt độ bể và độ chảy rối
Chọn điểm bắt đầu nhiệt độ nước an toàn cho PP/PE—thường là dưới khoảng 40 °C—sau đó xác nhận lại bằng cách đo nhiệt độ bề mặt sợi và chất lượng cắt. Độ chảy rối ban đầu giúp phá vỡ lớp biên và tăng khả năng truyền nhiệt. Nếu hạt nhựa có dấu hiệu kết dính hoặc bị bết, hãy tăng thời gian lưu, hạ nhiệt độ bể hoặc tăng cường/khuấy động độ chảy rối. Các thông tin thực tế về công suất làm mát được thảo luận trong lời khuyên của Plastics Technology về việc tối đa hóa hiệu quả làm mát: cải thiện công suất làm mát.
Thời gian làm mát và chiều dài bể
Sử dụng thời gian lưu để xác định kích thước và điều chỉnh bể của bạn. Phương pháp nhanh do Plastics Technology giới thiệu tính toán thời gian làm mát từ các biểu đồ truyền nhiệt; sau đó:
- t = thời gian làm mát (s)
- V = tốc độ sợi (m/min)
- Lbath = V × t ÷ 60 (m)
Danh sách kiểm tra xác nhận (để tính toán chuyển hóa thành chất lượng cắt thực tế):
- Measure strand surface temperature at the cutter entry and record the point and instrument used.
- If you see smear/fusion, treat it as a cooling/drying verification failure first (temperature + surface water), then adjust bath temperature/turbulence/effective length.
- When you change bath conditions, re-check pellet faces and tails incidence within 10–15 minutes.
Worked example for our water strand pelletising setup (PP/PE with ~60% CaCO3):
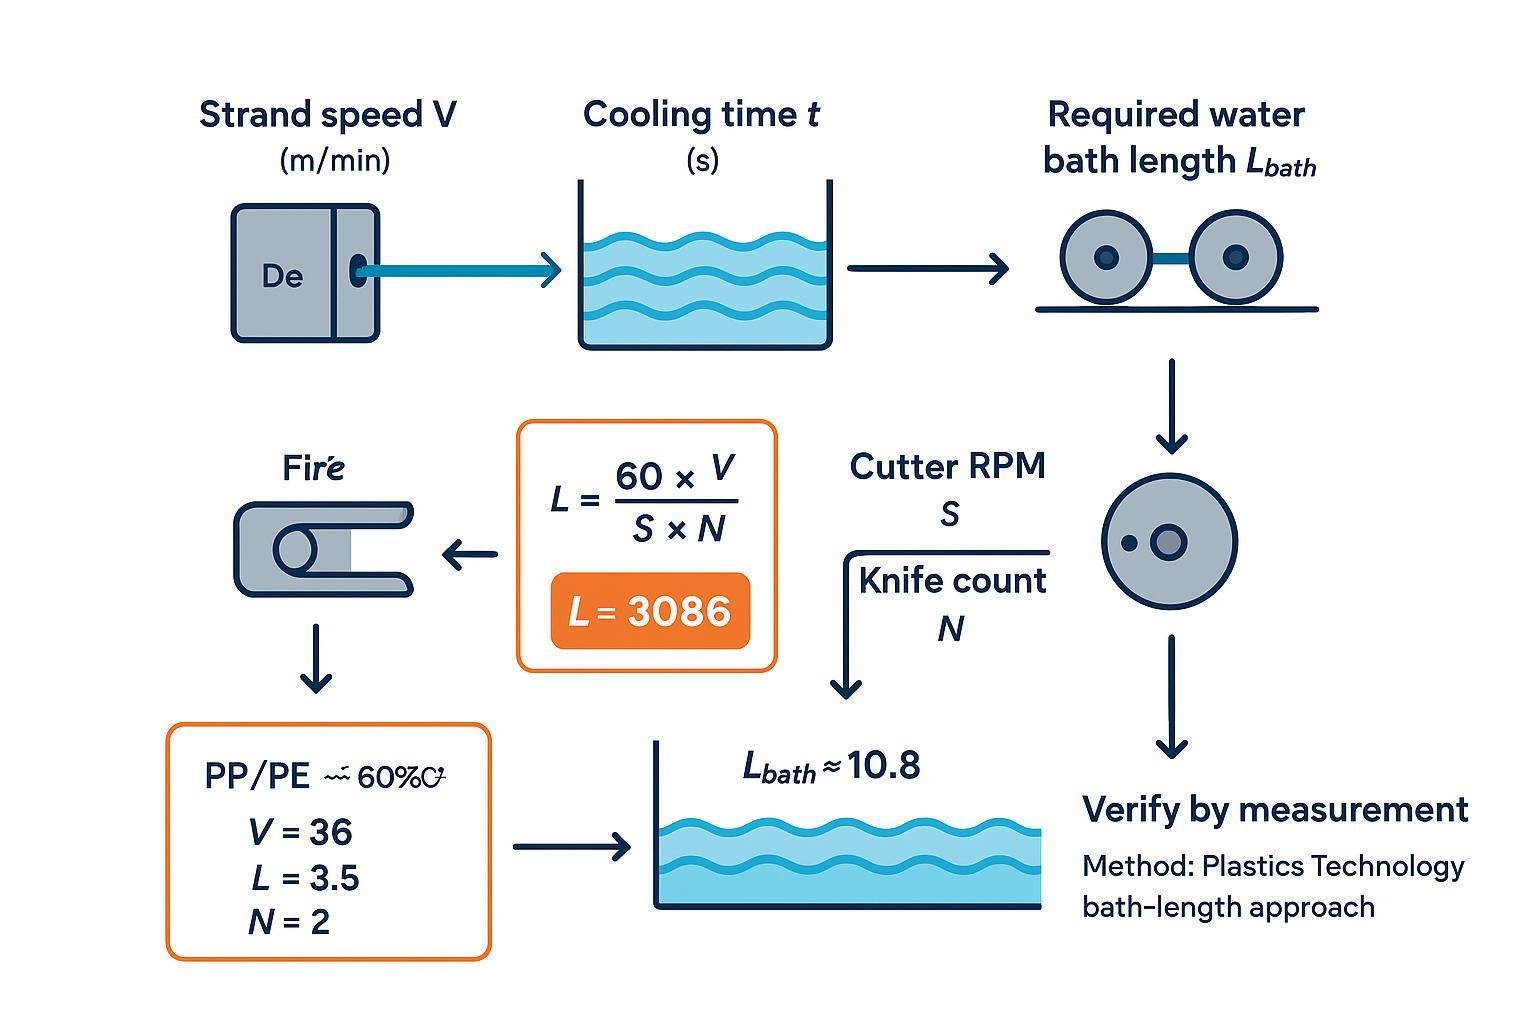
- Assume V = 36 m/min (after puller stabilises)
- From the PT method for a representative PP case, t ≈ 18 s as a starting estimate
- Lbath ≈ 36 × 18 ÷ 60 = 10.8 m
Validate on-line: if cut faces smear or pellets fuse, either lower the bath temperature, increase turbulence, or extend effective path (e.g., double-back) to add residence time. The full method for estimating cooling time and bath length is described in Plastics Technology’s guide: bath length determination.
Dewatering and pre-cut dryness
Right before the cutter, strands should be surface‑dry and at a temperature safely below the softening point. Practical tools include an air knife, a vacuum slot, or a compact suction hood. In special high-throughput or sensitive recipes, a small centrifugal pre‑dryer upstream of the cutter can help, though that’s more common after cutting. There’s no authoritative moisture number to hit; your acceptance criterion is visual and tactile: no visible film or droplets, strands don’t slip on feed rolls, and cut faces look crisp.
Thiết lập bộ cắt và cơ cấu dao
Pellet length vs line speed & RPM
Pellet length equals the distance a strand travels between successive cuts. If the cutter runs at S RPM with N knives on the rotor, cuts per minute are S × N. With line speed V (m/min), the pellet length L (mm) is the strand travel per cut:
- L (mm) = 60 × V ÷ (S × N)
Quick unit checks before you trust the number:
- Keep V in m/min (not m/s) and S in RPM.
- Confirm N is the number of active knives (not installed spares).
- After any change to V, S, or N, re-measure pellet length (don’t rely on the setpoint).
Two quick reverse-solves for PP/PE + ~60% CaCO3 at target L = 3.5 mm:
- Given V = 36 m/min and N = 2 knives:
- S ≈ 60 × 36 ÷ (3.5 × 2) ≈ 3086 RPM
- If you switch to N = 3 knives at the same speed and length:
- S ≈ 60 × 36 ÷ (3.5 × 3) ≈ 2057 RPM
Use these as setpoints, then measure 50 pellets and trim S until the mean length sits on target with a tight range. For broader system context on selecting and operating pelletising systems, see this overview: selecting the right pelletising system.
Knife clearance and pressure
Set the rotor-to-bed relationship method‑first, as absolute clearances and forces are model‑dependent. A practical SOP:
- Mount sharp knives; clean and inspect the bed knife face.
- Zero the adjustment using your machine’s fine adjusters; verify parallelism across the full width with dial indicators or feeler gauges.
- Nudge towards minimal clearance per OEM guidance. Where permitted, use a controlled “witness mark” technique to confirm a continuous, faint contact trace, then back off slightly. If the OEM forbids contact, rely on indicators and cut‑face inspection.
- Start with light contact pressure; run a short cut and inspect pellets under good light. Clean, square faces with no smearing or feathering indicate you’re close. Tails or fines call for re‑sharpening or slight clearance/pressure tweaks.
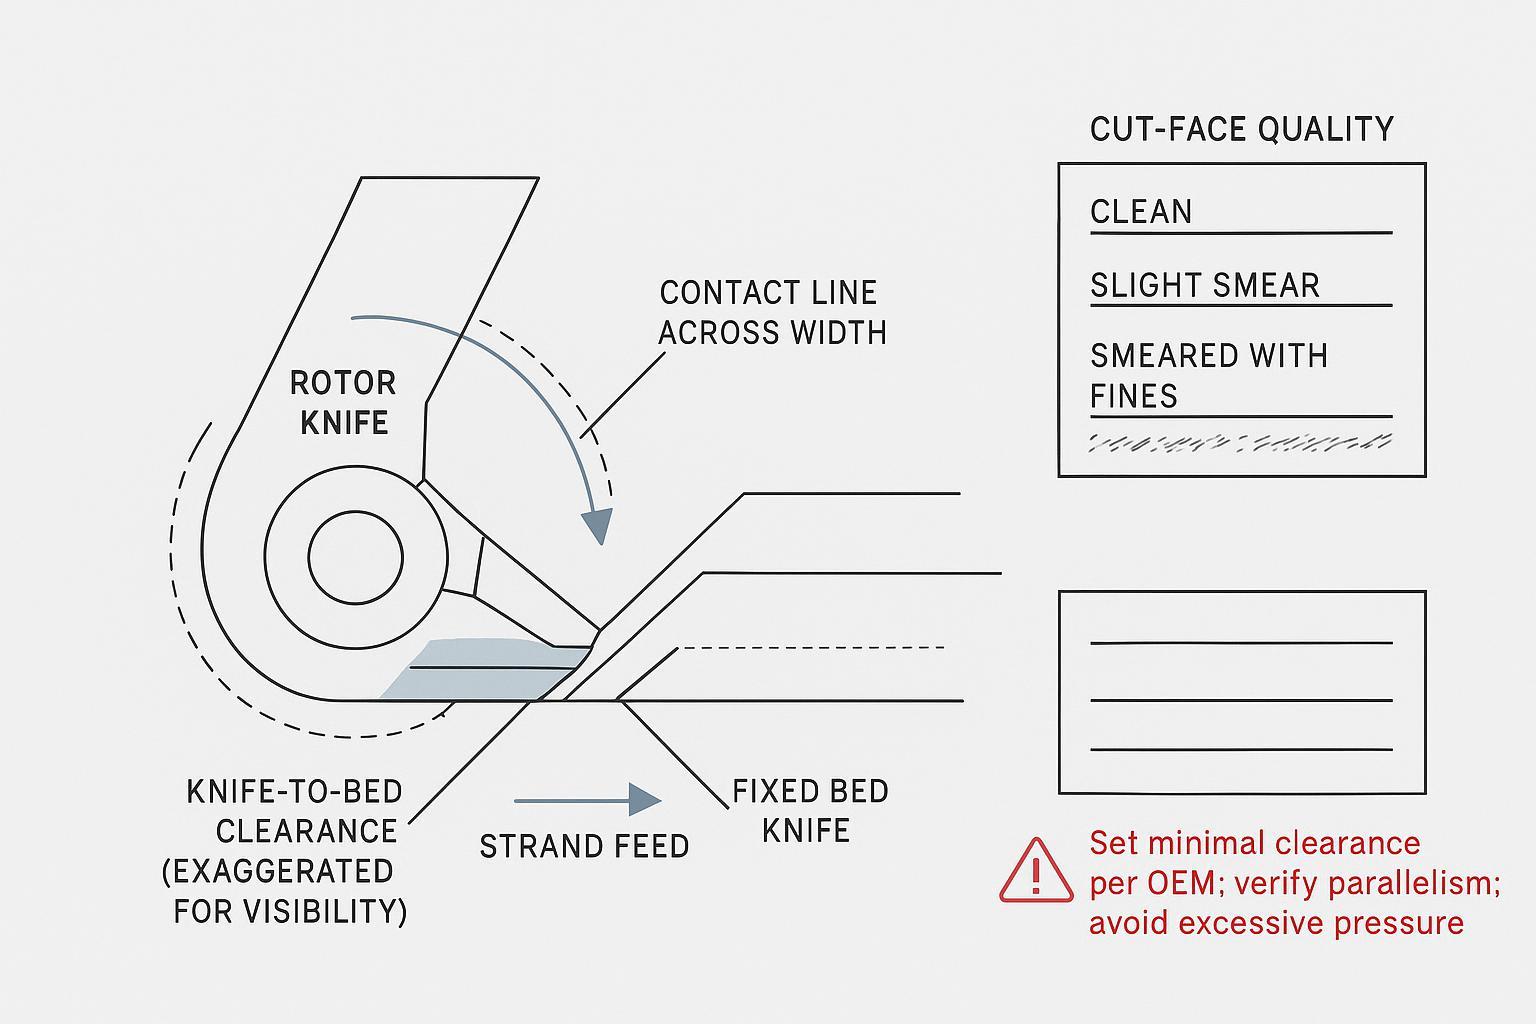
If you need a conceptual refresher on knife adjustment mechanisms seen on industrial strand pelletisers, OEM literature confirms the availability of fine adjusters and gap‑setting features: for instance, see a general product description referencing adjustment mechanisms: gap setting mechanisms in strand pelletisers.
Knife materials, wear, regrind SOP
Abrasive fillers like CaCO3 accelerate wear and can round the edge quickly. Choose materials and heat treatments with enough wear resistance for your duty, then protect geometry with a disciplined regrind plan.
Material comparison for PP/PE with ~60% CaCO3 (starting guidance):
- D2/SKD11 tool steel: typically hardened into the high‑50s to low‑60s HRC; good cost‑to‑resistance balance; tough enough for occasional contamination.
- M2 high‑speed steel: harder (low‑ to mid‑60s HRC) with better hot‑edge retention; can be more chip‑prone under impact.
- Carbide or carbide‑tipped: highest abrasion resistance (effective >65 HRC equivalent); more brittle; best when contamination risk is low and uptime demands are high.
For background on materials and selection logic, see an industry overview: guide to pelletiser knives and materials. For a neutral supplier example with documentation support on materials, hardness and tolerances, you can review MAXTOR METAL’s resources such as the plastic pelletiser knife product page and their hướng dẫn dung sai lưỡi dao công nghiệp. Where you need a deeper dive into materials trade‑offs, see an internal explainer on knife selection: pelletising knife selection guide.
Regrind SOP (outline)
- Inspection on removal: note edge radius, chips, burrs; record runout and flatness if specified by your OEM.
- Regrind to restore edge geometry within the OEM’s maximum stock‑removal allowance; keep faces flat and parallel; deburr carefully.
- Post‑grind checks: verify edge quality, flatness, and any runout limits; document results with hardness spot checks if required.
- Logging: track grind count per knife, installed date/time, and any adjustments needed to hit target pellet length and face quality after installation.
Documentation support—material certificates, hardness ranges, and tolerance reports—simplifies audits and reduces ambiguity at setup. Suppliers such as KIM LOẠI MAXTOR provide OEM/ODM‑fit knives with traceable material and inspection data; use such packs to align maintenance and QA without guesswork.
QA, thẩm định, khắc phục sự cố
Record template (copy/paste)
- Job ID / Line / Pelletiser model:
- Material / recipe notes (e.g., PP/PE + CaCO3 level, recycled content):
- Date / shift / operator initials:
Pellet length and synchronisation
- Line speed V (m/min):
- Cutter RPM S (RPM):
- Knife count N (active knives):
- Target pellet length L (mm):
- Measured pellet length (n=50): mean / min–max / range:
- Notes after adjustment (what changed, when, and why):
Fines and tails
- Fines sample mass (g):
- Sieve set / mesh sizes (ISO 3310 or equivalent):
- Sieve method (time, vibration setting, pre-cleaning notes):
- Fines mass (g) and fines % by weight:
- Tails visual check: sample size (n=200) / tails count / remarks:
Cooling and pre-cut conditioning
- Bath water temperature (°C):
- Effective bath length (m) / path (straight or double-back):
- Turbulence/agitation settings (what’s on, where):
- Dewatering method (air knife / vacuum slot / hood) and settings:
- Strand temperature at cutter entry: value / instrument / measurement point:
- Cut-face observation (crisp / smear / feathering) and action taken:
Knife condition and verification
- Knife material and batch/certificate reference (if available):
- Knife condition (new / reground) and grind count (if tracked):
- Clearance/parallelism verification tool (dial indicator / feeler gauge) and check points (left/centre/right):
- OEM setting method used (note any ‘witness mark’ policy allowed or forbidden):
Sampling and quick checks
- Pellet length: 50‑piece sample; report mean and range; adjust cutter RPM to centre the mean.
- Fines: sieve a 100–200 g sample; aim for low single‑digit percentages; if high, eliminate tails first, then address cooling and knife condition.
- Tails: visual tally on 200 pellets; if rising, inspect knife sharpness/clearance and strand conditioning.
- Weight CV: 100 pellets; compute CV; if drifting, verify die and puller stability.
- Rheology: occasional MFR checks to catch melt‑history shifts.
Link KPIs to moulding defects
- Tails: cause gate hang‑up, stringing, flow marks; reduce with sharp knives, correct clearance/pressure, and cooler, surface‑dry strands.
- Fines/dust: clog screw screens and nozzles; often secondary to tails; fix root cause and improve cooling/turbulence.
- Wide length spread: leads to variable shot packing; stabilise by synchronising V and S, locking strand diameter, and confirming bath residence time.
Fix tails, fusion, and dust
Prioritised corrective actions (work top‑down):
- Safety and confirmation: stop or slow to a safe speed; verify strand temperature and dryness; inspect knives.
- Knives and clearance: replace or regrind dull knives; re‑set minimal clearance with parallelism; adjust contact pressure incrementally.
- Cooling path: lower bath temperature, boost turbulence, or extend residence time; ensure early agitation.
- Synchronisation: re‑calculate RPM from L = 60 × V ÷ (S × N) and re‑centre the mean pellet length by measurement.
- Die and delivery: clean die face, confirm zone balance, check screen pack and melt stability.
For a wide‑angle troubleshooting view, Plastics Technology compiles common faults and remedies in its guidance on pelletising problems: troubleshooting overview.
Start with the stations that move the needle fastest: sharp knives set to minimal, parallel clearance; a cooling path that truly reaches safe strand temperature; and a synchronised cutter whose RPM matches your line speed and knife count. Verify each adjustment with short, disciplined checks—pellet length range, fines and tails, 100‑pellet weight CV—and keep notes so you can repeat success. For high‑fill and recycled PP/PE, lean towards tougher knife materials, plan more frequent edge inspections, and be ready to extend residence time or reduce bath temperature to protect cut quality. Then close the loop: measure, adjust one lever at a time, and confirm the result before you ramp. That’s how you lock uniform pellets that make injection moulding run smoothly.
Tác giả và công bố thông tin
Tác giả: Tommy Tang — Senior Sales Engineer, Nanjing METAL Industrial
Kinh nghiệm: 12 years supporting industrial cutting applications (including pelletising and precision-ground blades)
Chứng nhận: CSE, CME, Six Sigma Green Belt, PMP
Thông báo: Supplier and product references (including MAXTOR METAL) are provided as practical examples of documentation and material options. Always validate knife setting procedures and acceptance criteria against your pelletiser OEM manual and your site QA plan.
Cập nhật lần cuối: 2026-03-24
Change log: Added author credentials, disclosure, and standards/method anchors for measurement repeatability.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean