

Bởi Nancy Wu, Kỹ sư Chế tạo Cao cấp (Kỹ thuật Sản xuất), Maxtor Metal — chứng nhận SME–CMfgE, PMP, Six Sigma Black Belt, ASM International
Lưu ý về phạm vi: Hướng dẫn này là tài liệu tham khảo kỹ thuật nhằm hỗ trợ công việc thiết lập có đo lường. Luôn tuân thủ sổ tay hướng dẫn dịch vụ của nhà sản xuất (OEM) và quy trình vận hành tiêu chuẩn (SOP) tại cơ sở của bạn để thực hiện các cài đặt cuối cùng và thủ tục an toàn.
Việc mài lại khôi phục tình trạng cạnh cắt, nhưng nó cũng loại bỏ vật liệu từ đường kính ngoài (OD) và/hoặc các mặt của dao. Trong đầu cắt, sự thay đổi này không chỉ là vấn đề thẩm mỹ—nó làm dịch chuyển chiều cao tâm làm việc và có thể âm thầm đẩy bạn ra khỏi mục tiêu độ chồng lắp. Kết quả thì ai cũng quen thuộc: bavia tăng lên, hình thái cạnh cắt thay đổi và khả năng lặp lại giữa các lần thiết lập bị giảm sút.
Hướng dẫn này được viết cho các nhóm sản xuất, bảo trì và kỹ thuật quy trình cần một phương pháp đáng tin cậy để tính toán các cụm miếng đệm (shim stacks) sau khi mài lại. Tài liệu này tuân thủ tư duy "ưu tiên tài liệu" mà chúng ta thấy trong các phân xưởng kỷ luật (bao gồm các quy trình làm việc chú trọng kiểm soát chất lượng của Maxtor Metal), vì mục tiêu không phải là một thiết lập dựa trên "cảm giác", mà là một thiết lập có đo lường và tính lặp lại.
Trong bối cảnh này, mục tiêu thực tế rất đơn giản: khôi phục chiều cao tâm dao xẻ để độ chồng dao mục tiêu của bạn luôn giữ đúng mức đã thiết lập.
- Mục đích: tính toán chiều dày căn đệm để khôi phục chiều cao tâm sau khi mài lại
- Đối tượng: các đội ngũ sản xuất, bảo trì và kỹ thuật quy trình
- Kết quả: bù trừ chính xác lượng hao hụt do mài lại, khôi phục độ chồng dao, giảm thiểu lỗi sản phẩm
Ghi chú kỹ thuật: Bù trừ độ dày do mài lại là quá trình tính toán và thêm miếng đệm (shim) vào cụm dao để khôi phục chiều cao tâm và độ chồng lắp ban đầu sau khi mất đường kính ngoài (OD) hoặc độ dày do quá trình mài lại. Nếu không có sự bù trừ này, cùng một cấu hình vòng đệm được sử dụng trước khi mài sẽ tạo ra độ chồng lắp thấp hơn, làm tăng hiện tượng bavia và giảm tính nhất quán của vết cắt. [→ Xem trang Maxtor Metal Shear Blades để biết các nguyên tắc quản lý khe hở]
Nguyên lý cơ bản về hình học xẻ rãnh
Trong quy trình sản xuất dao xén của Maxtor Metal, việc kiểm tra độ chồng dao sau khi mài lại được coi là một bước kiểm soát bắt buộc trước khi đưa dao trở lại vận hành.
Mục tiêu khe hở và độ chồng dao
Khe hở và độ chồng dao là hai thông số hình học kiểm soát trực tiếp nhất đến chất lượng mép cắt. Trên thực tế:
- Khe hở là khe hở ngang giữa cặp dao phối hợp (hoặc giữa dao và đe), thường được điều chỉnh bằng bạc cách và căn chỉnh.
- Độ chồng dao là độ sâu mà các dao “ăn” qua đường tiếp tuyến lý thuyết, thường được thiết lập bằng khoảng cách tâm (hoặc điều chỉnh tương đương).
Khi độ chồng dao bị giảm xuống sau khi mài lại, bạn thường sẽ thấy xuất hiện nhiều vết rách hơn và ba-via lớn hơn do quá trình cắt chuyển dần sang trạng thái uốn/gãy thay vì cắt đứt ổn định. Sự hình thành ba-via là một chủ đề rộng trong các quy trình cắt, nhưng cơ chế cốt lõi là nhất quán: biến dạng mép tại điểm thoát và mất kiểm soát lực cắt là những nguyên nhân chính (xem CIRP Annals đánh giá về phân tích và kiểm soát ba-via).
Góc nghiêng dao và chênh lệch tốc độ
Góc nghiêng dao và chênh lệch tốc độ ảnh hưởng đến cách vật liệu tiếp xúc với mép cắt và cách đường cắt “đi” dọc theo chiều rộng. Chúng không thay thế cho độ chồng dao và khe hở chính xác — chúng chỉ giúp tinh chỉnh độ ổn định.
- Góc nghiêng dao có thể thay đổi chiều dài đường tiếp xúc hiệu dụng và phân bổ độ mài mòn, nhưng nó cũng làm thay đổi mức độ nhạy cảm của quy trình đối với độ đảo trục và sai số bạc cách.
- Chênh lệch tốc độ (khi được áp dụng) ảnh hưởng đến sự trượt so với sự ăn khớp, đồng thời có thể thay đổi nhiệt lượng và độ bóng mép cắt. Nếu độ chồng dao đã ở mức giới hạn, việc điều chỉnh tốc độ thường chỉ che giấu triệu chứng thay vì giải quyết tận gốc nguyên nhân.
Hình thái mép cắt và sự hình thành ba-via
Hình thái mép cắt là kênh phản hồi nhanh nhất của bạn.
- Ba-via dạng cuộn đều thường cho thấy lực cắt hiệu dụng không đủ (độ chồng dao thấp, khe hở quá lớn hoặc mép cắt bị cùn).
- Ba-via lớn cục bộ thường chỉ ra lỗi độ đảo, sai số tích lũy chiều dày hoặc các mặt không song song.
- Các vết “răng cưa” ngắt quãng thường liên quan đến độ rung, độ cứng vững của trục gá kém hoặc chất bẩn bị kẹt trong cụm lắp ráp.
Điểm vận hành then chốt: ba-via thường là kết quả của hình học + căn chỉnh + tình trạng mép cắt, chứ không phải là một lỗi độc lập mà bạn có thể đơn thuần “mài bỏ ba-via”.”
Phương pháp bù trừ khi mài lại
Các giả định, giới hạn và lưu ý an toàn
Vì các thiết lập xẻ và xén rất đa dạng, hãy coi các tính toán trong hướng dẫn này là điểm khởi đầu dựa trên phép đo thực tế cho bước đầu tiên—sau đó đối chiếu kiểm tra với các thông số kỹ thuật được tài liệu hóa của máy.
Các giả định được sử dụng trong phép tính căn đệm (phải chính xác để đạt kết quả tốt nhất):
- Các chuẩn định vị của máy ổn định (không bị mài mòn hoặc hư hỏng đáng kể trên băng dẫn hướng/bộ gá/then).
- Việc mài lại chủ yếu làm thay đổi vị trí mép cắt hiệu dụng thông qua sự hao hụt bán kính hoặc chiều dày (không phải do biến dạng, độ lõm mặt đầu hoặc sai số hình học).
- Dao và bạc cách được lắp khít hoàn toàn với lực siết đồng đều và không có mạt bẩn bị kẹt.
Những trường hợp phương pháp này có thể không hiệu quả hoặc cần can thiệp chuyên sâu:
- Nếu độ chồng dao thay đổi theo vòng quay (độ đảo/độ lệch tâm), căn đệm không thể “bù trừ trung bình” cho vấn đề này — hãy xử lý độ đảo, tình trạng bề mặt hoặc các vấn đề về trục gá/vòng bi trước.
- Nếu bộ gá/băng dẫn hướng bị mòn, việc thêm căn đệm có thể tạm thời đạt được độ chồng dao nhưng sẽ không khôi phục được độ đồng tâm thẳng hàng thực tế.
- Nếu định nghĩa về “độ chồng dao” trong quy trình mang tính đặc thù của từng loại máy (thường gặp ở máy xén tấm so với máy xẻ cuộn tròn), hãy sử dụng định nghĩa và phương pháp đo của OEM.
Safety note (YMYL): Always follow your facility’s lockout/tagout and the OEM service manual before handling or setting knives. This guide does not replace OEM instructions or on-site safety procedures.
Center height after regrind
- Knife outside diameter (OD) → radius change changes the working center height against the mating knife.
- Knife thickness / face location (depending on how the knife is reground) → can shift where the edge sits relative to spacers and hubs.
For most slitting heads, the dominant setup change you must compensate is radius loss:
- Original radius:
R0 = OD0 / 2 - Reground radius:
R1 = OD1 / 2 - Radius reduction:
ΔR = R0 − R1
Nếu arbor center distance is fixed, a reduction in radius reduces overlap by approximately the same amount on the reground member (geometry details depend on whether one or both knives are reground).
Điểm chính: In many slitting setups, “same spacers as last time” after regrind is equivalent to “less overlap than last time.”
Compensation formula and shim selection flow
Use this as a shop-floor-safe method that avoids hidden assumptions.
Step 1 — Measure what changed (inputs):
Shim Calculation and Verification Log
Use a simple, repeatable record like the table below to keep shim decisions traceable across regrinds and shifts.
| Field | Giá trị |
|---|---|
| Equipment / line ID | |
| Knife / blade ID | |
| Material / grade | |
| Regrind date | |
| Measured OD0 (or last in-spec) | |
| Measured OD1 (post-regrind) | |
| Calculated ΔR or thickness loss basis | |
| Shim increment available (t_shim) | |
| Target overlap | |
| Process window | |
| Selected shim stack (list) | |
| Total shim added | |
| Verification method (overlap) | |
| Verified overlap result | |
| Runout / consistency check result | |
| First-piece cut notes (burr/edge) | |
| Final decision (accept / adjust) | |
| Technician / approver |
Document control: Log template v1.0. If you change your measurement method, shim inventory increments, or OEM setup definition, increment the version and note the change in your work instructions.
OD0: original knife OD (or last-known in-spec OD)OD1: post-regrind ODt_shim: available shim increments (e.g., 0.01 mm, 0.001 in)overlap_target: mục tiêu quy trình của bạn (được ghi chép)
Bước 2 — Tính toán lượng giảm bán kính:
ΔR = (OD0 − OD1) / 2
Bước 3 — Quyết định bên cần chêm (quy tắc lựa chọn):
- Nếu bạn mài lại một dao trong một cặp, hãy bù trừ vào bộ chêm của bên được mài lại để khôi phục chiều cao tâm hiệu dụng.
- Nếu bạn mài lại cả hai dao như nhau, lượng bù trừ yêu cầu có thể được chia đều cho cả hai bộ chêm, nhưng sự thay đổi độ chồng dao thực tế vẫn phụ thuộc vào tổng lượng hao hụt bán kính.
Bước 4 — Quy đổi sang độ dày miếng chêm: Trong phương pháp chêm “nâng chiều cao tâm” phổ biến (tùy thuộc vào máy), công thức xấp xỉ bậc nhất là:
Shim_add ≈ ΔR
Sau đó chọn một bộ chêm mà bạn thực tế có thể lắp ráp được.
Lưu ý về bằng chứng và xác minh: Trong thực tế nhà xưởng, việc bù chêm thường được coi là “bù khớp với lượng vật liệu đã bị mài bỏ” (một kinh nghiệm thực tế), nhưng hình học máy và định nghĩa của OEM về độ chồng dao có sự khác biệt. Hãy sử dụng phép tính để chọn điểm bắt đầu, sau đó xác minh độ chồng dao và chất lượng cắt, và tham khảo hướng dẫn sử dụng của OEM cũng như SOP của nhà máy để có các thiết lập cuối cùng. (Để thảo luận thực tế về việc chêm, hãy tham khảo tài liệu dịch vụ của OEM.)
Làm tròn bằng cách sử dụng khoảng dung sai quy trình (khuyến nghị):
- Xác định dải độ chồng dao chấp nhận được của bạn:
overlap_window = [overlap_low, overlap_high]. - Nếu có thể sử dụng nhiều bộ chêm khác nhau, nhiều đội bảo trì thường ưu tiên kết quả nằm ở nửa trên của khoảng dung sai (để giảm nguy cơ thiếu độ chồng dao khi các bộ phận ổn định hoặc bị mài mòn nhẹ), trong khi vẫn nằm trong giới hạn của OEM.
- Nếu bạn không thể đạt được giá trị nằm trong khoảng dung sai do các bước tăng của miếng chêm, hãy chọn giá trị an toàn gần nhất và đo lại độ chồng dao và chất lượng cắt, rồi lặp lại.
Ví dụ (ưu tiên hệ mét): nếu t_shim = 0.05 mm (~0.002 in) và khoảng độ chồng dao của bạn là `1.45–1.55 mm` (~0.057–0.061 in), các giá trị như 48–1.52 mm thường được ưu tiên hơn các giá trị gần giới hạn dưới, với giả định rằng hướng dẫn của OEM cho phép.
Quy tắc kinh nghiệm: sử dụng toán học để chọn bộ chêm bắt đầu, nhưng hãy sử dụng xác minh độ chồng dao để “hoàn tất quy trình kiểm chứng”.”
Bước 5 — Lắp ráp bộ chêm một cách cẩn thận:
- Nên ưu tiên sử dụng ít miếng chêm hơn (giảm sai số bề mặt tiếp xúc) nếu bạn có thể đạt được giá trị yêu cầu.
- Giữ các miếng chêm sạch sẽ và phẳng; chỉ một bavia kẹt lại cũng có thể làm sai lệch toàn bộ phép tính.
Dung sai tích lũy và các điểm xác minh
Hai thực tế khiến phép tính chêm bị sai lệch trong thực tế:
- Sai số tích lũy độ dày (vòng đệm + miếng chêm + mặt dao)
- Độ đảo / độ song song của mặt đầu làm thay đổi độ chồng dao hiệu dụng trong quá trình quay
Các điểm xác minh để đảm bảo độ chính xác:
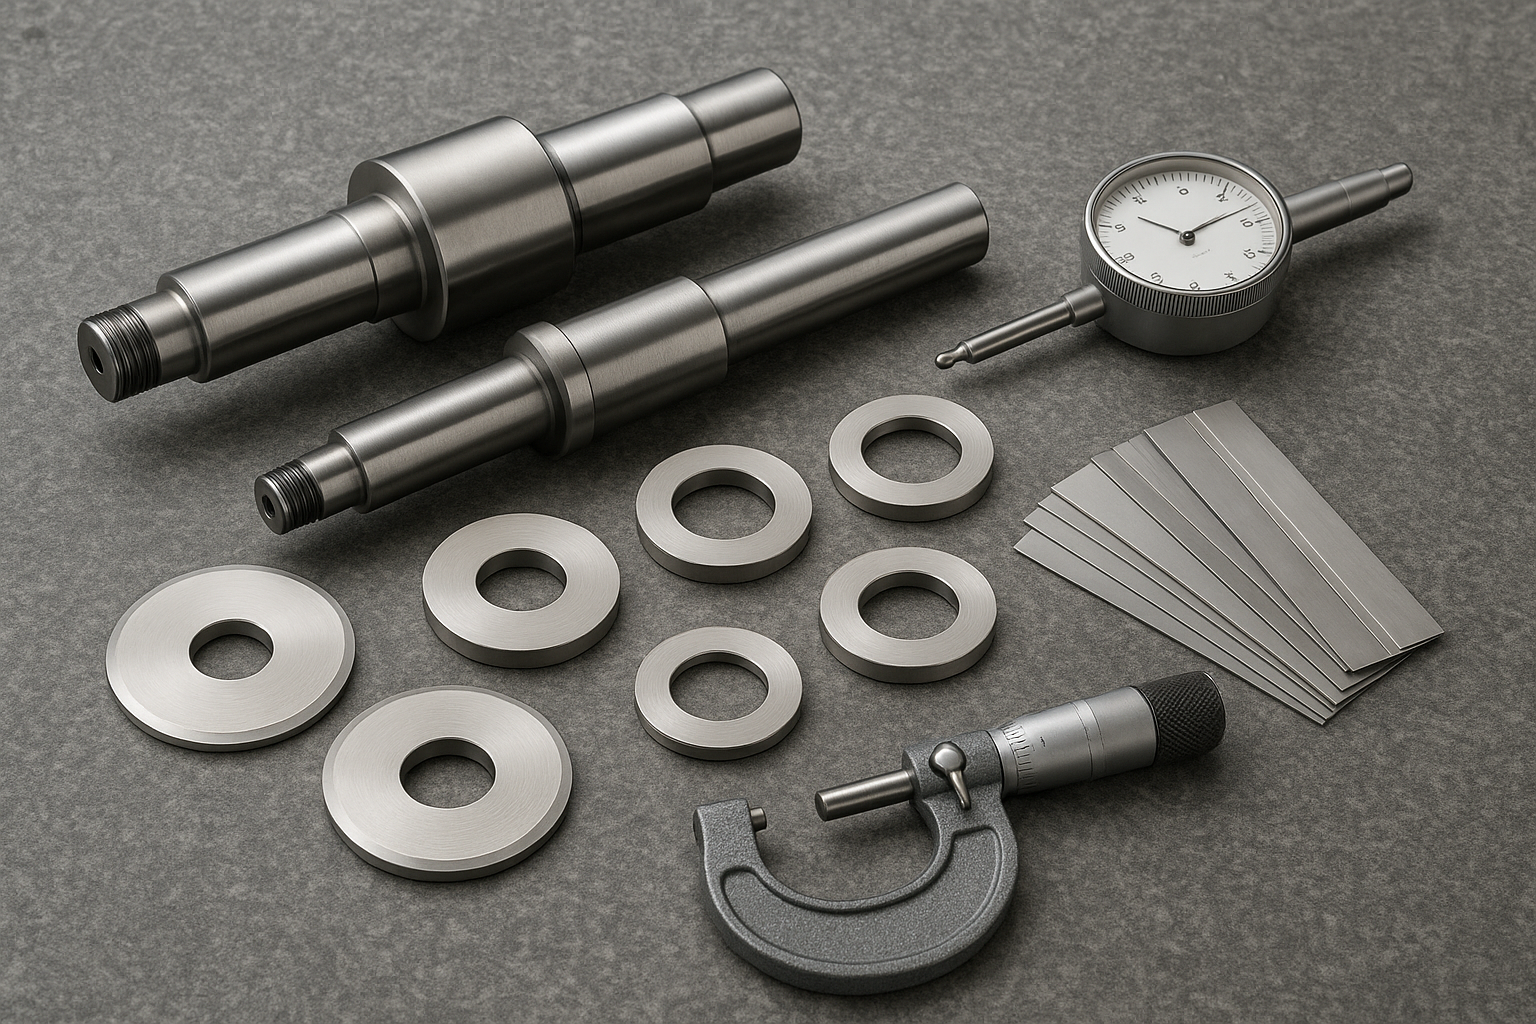
- Kiểm tra độ đảo hướng trục sau khi lắp ráp (sử dụng đồng hồ so trên bề mặt tham chiếu sạch).
- Kiểm tra tiếp xúc bề mặt: xác nhận không có hiện tượng bập bênh hoặc mảnh vụn trong bộ chêm.
- Xác nhận độ chồng dao tại một vị trí đo đã biết (sử dụng phương pháp nhất quán và ghi lại kết quả).
In practice, this is where a documented slitter knife shim stack matters: you’re not just adding thickness—you’re controlling a tolerance chain that decides whether you truly restore overlap after regrind.
When you document these checks, use recognized GD&T terms so engineering and QC are aligned (see ASME Y14.5 dimensioning and tolerancing guidance Và ISO 1101 geometrical tolerancing standard).
Clearance Re-check After Regrind
Regrinding that removes thickness from knife faces will also alter the lateral clearance in the stack. After shim compensation, re-verify clearance using your process-standard method (feeler gauge or OEM reference). Target range: typically 5%–10% of material thickness for shear blades.
Once clearance is confirmed, the next operational question is whether to continue running on the current edge or rotate to a fresh one first. Defining that decision in advance—with burr-threshold bands by material class and a fixed rotation sequence—prevents reactive choices at the machine. A structured framework for this is documented in the 4-Edge Reversible Blade Rotation Schedule and Regrind Criteria SOP.
Ví dụ thực tế (Máy cắt thủy lực dạng văng)

The example below is machine-specific (a hydraulic swing beam shear), but it illustrates the same disciplined loop used in rotary slitting: measure → calculate → choose a buildable shim stack → verify overlap → iterate.
Ghi chú: For a swing beam shear, OD0/OD1 in this example represent blade thickness; the equivalent center-height displacement relationship depends on the machine’s OEM definition. For rotary slitters, OD refers to the knife outside diameter—the formulas look the same, but the underlying geometry is different.
Equipment & assumptions
Regrind limit: discard blade when total cumulative thickness loss exceeds 1.5 mm (OEM-specific; confirm with your machine documentation).
- Equipment type: Hydraulic Swing Beam Shear
- Blade material: D2 (heat-treated), top and bottom blades. Maxtor Metal supplies D2 shear blades with documented pre- and post-grind OD records, supporting this type of traceability. When deciding between D2 and SKD11 for a specific shearing application, the choice hinges on carbide microstructure and dominant failure mode — see the D2 vs SKD11 tool steel selection guide for shearing blades for the full framework. For operations cutting AHSS or UHSS where D2 wear rate becomes a throughput constraint, a tungsten carbide inlaid construction can extend regrind intervals — see the Tungsten Carbide Inlaid Shear Blades ROI Guide for AHSS for the cost-per-meter comparison framework
- Blade length: 3,200 mm
- Assumption: machine locating references are stable; only shim compensation is needed (no guide/ram re-alignment)
Inputs (measured)
OD0(pre-grind thickness): 30.00 mmOD1(post-grind thickness): 29.64 mm- Thickness removed: 0.36 mm
- Shim increment available (
t_shim): 0.05 mm - Overlap target: 1.50 mm
- Process window: 1.45–1.55 mm
Measurement sequence (to reduce bad inputs)
- Use a calibrated 0–50 mm digital micrometer (0.001 mm resolution).
- Measure thickness at 5 positions (left end, 1/4, center, 3/4, right end).
- Use the average thickness for calculation.
First-pass compensation
- Theoretical compensation (thickness loss): 0.36 mm
Attempt #1 (close to theory, but outside window):
- Shim stack: 0.20 + 0.10 + 0.05 = 0.35 mm
- Verified overlap: ≈ 1.43 mm (below the 1.45 mm lower limit)
- Observations after ~20 test cuts on 3 mm low-carbon steel: intermittent mid-span burr increase and slightly worse consistency.
Attempt #2 (within window):
- Shim stack: 0.20 + 0.10 + 0.10 = 0.40 mm
- Verified overlap: 1.48 mm (inside window)
- Dial-indicator check: max variation along blade length ≈ 03 mm
Results (production observation)
Observed on ~500 sheets of 3 mm ASTM A36:
The following observations were recorded during a maintenance trial conducted at a steel service center using Maxtor Metal D2 shear blades (3,200 mm, vacuum heat-treated). Customer identity anonymized per standard disclosure practice.
| Hệ mét | 0.35 mm stack | 0.40 mm stack |
|---|---|---|
| Verified overlap | ≈1.43 mm | 1.48 mm |
| Burr behavior | slightly higher + uneven | uniform, within shop acceptance |
| First-pass yield | ~96% | ~99% |
| Downtime for quality micro-adjust | 1 time/shift | none |
Takeaway: being “close” to the calculated value is not enough when shim increments are coarse. A defined window plus verification produces the repeatable result.
Dao lệch tâm/dao không hình tròn
Mean working center definition
Not every knife is perfectly circular in service—especially after damage, poor mounting, or uneven wear. For compensation work, define a mean working center:
- The center position that best represents the knife during cutting, averaged over rotation, under clamped conditions.
This definition matters because shims correct static stack height, not dynamic eccentricity.
Multi‑angle verification and chord/stringline
If you suspect eccentricity (a common cause of “it measures fine, but it cuts differently”), treat it as an eccentric slitter knife compensation question first, not a shim question:
- Check OD/edge position at multiple angular positions (e.g., 0°, 90°, 180°, 270°).
- Use a chord/stringline or indicator sweep method to identify high/low spots.
If the knife has meaningful lobing, your “correct” shim stack will look wrong at some angles—and that’s a measurement truth, not an installer mistake.
What shims can and cannot correct
Shims are powerful, but limited.
Shims can correct:
- Mean center height offsets from regrind radius loss
- Small axial alignment changes caused by controlled stack adjustments
Shims cannot correct:
- Significant knife eccentricity or lobing
- Face waviness, dish, or poor parallelism
- Arbor bend or bearing issues
If overlap varies around rotation, treat it as a runout/geometry problem first, not a shim-selection problem.
SOP và dung sai
Measure and compute
Maxtor Metal’s regrind documentation protocol requires OD0 Và OD1 to be logged per blade ID, enabling compensation calculations to be audited across multiple grind cycles.
- Apply safe servicing controls appropriate to your facility before knife handling; in the U.S., align procedures to OSHA’s 29 CFR 1910.147 lockout/tagout standard.
- Record
OD0VàOD1using a controlled method (same tool, same technique, clean surfaces). - Compute
ΔRand the target shim addition. - Log the calculation and the selected shim stack in your shim log (date, knife ID, grinder lot, operator).
If you need a plain-language refresher on the sequence (shut down, isolate, lock/tag, verify), OSHA summarizes it in the OSHA 3120 lockout/tagout fact sheet (PDF).
Assemble and initial set
- Clean every contact surface in the stack; confirm no trapped burrs.
- Build the spacer + shim stack to the calculated value; keep shim count low.
- Tighten in a consistent pattern and torque range (per OEM procedure).
- QC note (non-promotional): Maxtor Metal records grind inputs and verifies flatness/runout with calibrated gauging, supporting repeatable regrind compensation and traceable knife history.
Inspect: runout, flatness, spacer accuracy
- Runout: indicator sweep after assembly; reject “good enough” if burr defects are the KPI.
- Flatness: verify reference faces; use ISO GPS terminology where your plant uses ISO-based drawings (see ISO 12781-1 flatness vocabulary/parameters).
- Spacer accuracy: treat spacer thickness as part of the tolerance stack; spot-check against marked values.
Kết luận
Restoring overlap after regrind is mostly a geometry problem, not a “feel” problem. When you compute shim compensation from measured radius loss, then verify runout and stack integrity, you get stable edge morphology and fewer defect surprises.
- Key takeaways: restore center height, validate overlap, document results
- Next steps: periodic audits, update shim logs, refine targets
Teams working with Maxtor Metal shear blades can request factory OD records to use as an OD0 baseline — blade material selection and vacuum heat treatment specifications are documented in the Maxtor Metal Shear Blades engineering guide.
FAQ
Làm thế nào để tính độ dày miếng đệm (shim) sau khi mài lại dao xẻ?
Đo đường kính ngoài (OD) trước và sau khi mài, tính ΔR = (OD0 − OD1) / 2, sau đó thêm các miếng đệm có độ dày xấp xỉ bằng ΔR (làm tròn theo bước nhảy của miếng đệm bạn có). Xác minh độ chồng lắp và độ đảo sau khi lắp ráp. Maxtor Metal cung cấp bảng tính bù trừ mài lại kèm theo các lô dao để hỗ trợ quy trình này.
Tại sao độ chồng lắp (overlap) của tôi lại giảm sau khi mài lại mặc dù tôi vẫn dùng vòng đệm cũ?
Vì việc mài lại làm giảm bán kính dao. Với cùng một cụm vòng đệm, chiều cao tâm làm việc thực tế giảm xuống và độ chồng lắp bị giảm, điều này có thể làm tăng bavia và hiện tượng xé cạnh cắt.
Sự khác biệt giữa khe hở (clearance) và độ chồng lắp (overlap) trong quá trình xẻ rãnh là gì?
Khe hở là khoảng cách ngang giữa các dao; độ chồng lắp là mức độ dao ăn sâu qua đường tiếp tuyến (độ sâu cắt). Khe hở ảnh hưởng đến sự ma sát và hành vi tạo bavia; độ chồng lắp ảnh hưởng đến việc liệu vết cắt có duy trì trạng thái cắt ổn định hay không.
Miếng đệm (shims) có thể khắc phục bavia do độ đảo (runout) gây ra không?
Chỉ gián tiếp thôi. Miếng đệm có thể khôi phục chiều cao tâm trung bình, nhưng chúng không thể loại bỏ hiện tượng lệch tâm dao đáng kể, độ lượn sóng mặt dao hoặc các vấn đề về trục/vòng bi vốn gây ra sự biến đổi độ chồng lắp khi quay.
Làm thế nào để kiểm tra xem dao xẻ có bị lệch tâm (không tròn) không?
Đo vị trí cạnh hoặc đường kính ngoài (OD) ở nhiều góc độ và/hoặc thực hiện đo bằng đồng hồ so. Nếu giá trị đọc thay đổi đáng kể khi quay, độ chồng lắp của bạn sẽ bị biến đổi ngay cả khi bạn dùng cụm miếng đệm "đúng".
Tôi nên kiểm tra những gì sau khi lắp ráp cụm miếng đệm (shim stack)?
Kiểm tra độ đảo dọc trục (axial runout), độ phẳng của mặt tham chiếu và độ chính xác về độ dày của vòng đệm. Sử dụng các phương pháp nhất quán và ghi lại kết quả để lần thiết lập tiếp theo bắt đầu từ các dữ liệu chuẩn đã biết.
Quy định nào của OSHA áp dụng cho việc thay dao xẻ tại Hoa Kỳ?
Sử dụng các quy trình phù hợp với quy tắc kiểm soát năng lượng nguy hiểm của OSHA, 29 CFR 1910.147, yêu cầu phải tắt máy, cách ly, khóa/gán thẻ (Lockout/Tagout) và kiểm tra xác nhận trước khi bảo trì.
Về tác giả
Nancy Wu là một Kỹ sư sản xuất cấp cao TRONG Kỹ thuật sản xuất (PE) Tại Maxtor Metal, với 12 năm of experience supporting industrial blade manufacturing and maintenance workflows. Her work focuses on process engineering for precision-ground blades, including material and coating selection (D2, M2, H13, powder metallurgy steels, and carbide) and high-precision CNC grinding programming.
Credentials: Doanh nghiệp vừa và nhỏ – CMfgE, PMP, Đai đen Six Sigma, Và ASM International certifications.
Transparency note: This article is intended as a technical reference and does not replace OEM manuals, on-site safety procedures, or professional engineering judgment. Always verify overlap/clearance with the method defined by your equipment manufacturer and your facility SOP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean