

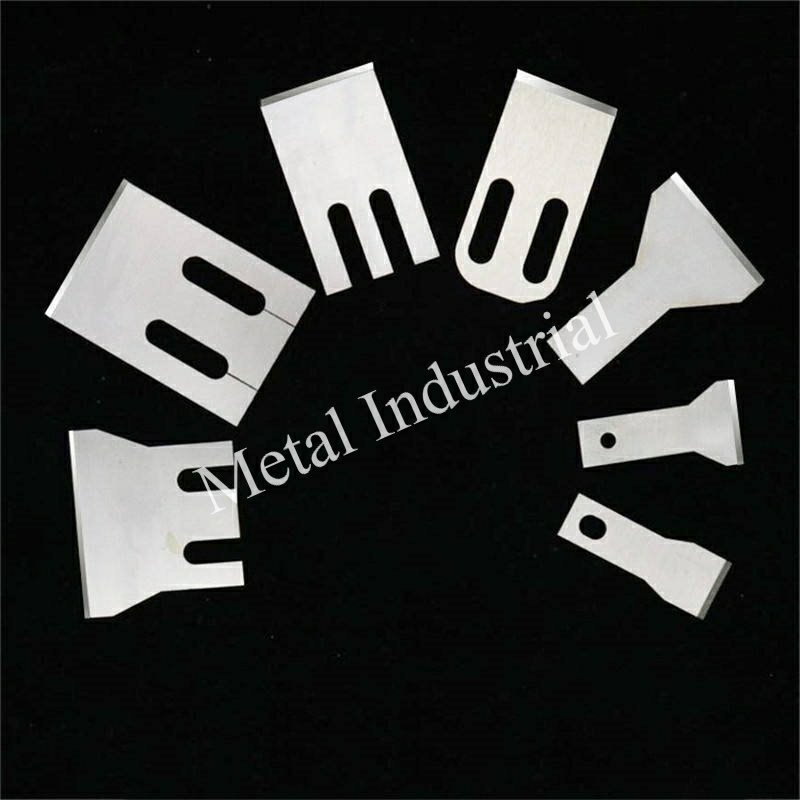
Trả lời nhanh: Hiện tượng bám dính (gumming) dao cắt trong hệ thống cắt hạt dưới nước TPU là vấn đề mang tính hệ thống, không đơn thuần là vấn đề lớp phủ. Giải pháp nhanh nhất là xử lý cơ chế nguyên nhân trước (phục hồi độ ổn định mặt phẳng cắt và tính đồng đều của dòng nước làm mát), sau đó mới chọn lớp phủ: phủ DLC lên mặt cạnh cắt để tăng độ cứng và giảm ma sát, phủ PTFE lên các mặt không phải cạnh cắt (ít mòn) để giảm độ bám dính. Sử dụng DLC mà không khắc phục độ căn chỉnh hoặc sự trôi lệch nhiệt (thermal drift) thì hiếm khi duy trì được hiệu quả — các khoảng thông số vận hành (operating windows) được kiểm chứng và việc ghi chép KPI mới là yếu tố giúp duy trì thành quả.
Hiện tượng bết dao trong quá trình tạo hạt TPU dưới nước (cắt tại mặt khuôn) thường biểu hiện theo cùng một cách: bề mặt hạt bắt đầu bị bết, đuôi hạt (thường gọi là tơ nhựa tại xưởng sản xuất) tăng lên, và lượng mạt nhựa tăng cao cho đến khi lưới sàng máy sấy hoặc bộ lọc nước phát hiện ra sự cố.
Điều gây nản lòng là bản thân lưỡi dao hiếm khi là biến số duy nhất. Sự bám dính là một hiệu ứng mang tính hệ thống — lưu biến học của nhựa nóng chảy tại lối ra của khuôn, điều kiện làm nguội nhanh, động học của dao và năng lượng bề mặt tại giao diện cắt đều cộng dồn lại.
Trong các giải pháp về dao của Maxtor Metal dành cho hệ thống cắt hạt vòng nước và dưới nước, những thành công nhanh nhất thường đến từ việc xử lý hiện tượng bết dao như một vấn đề về cơ chế + bề mặt + cửa sổ vận hành chứ không phải là vấn đề “mài dao sắc hơn”. Nếu bạn cũng đang vận hành hệ thống cắt hạt vòng nước hoặc dưới nước yêu cầu kiểm định cụm gá dao trước khi đưa vào vận hành, hướng dẫn của Maxtor Metal về độ đảo, cấp độ cân bằng và tiêu chuẩn chấp nhận độ rung đối với cụm gá dao máy tạo hạt vòng nước sẽ bao gồm toàn bộ khung kiểm định làm nền tảng cho quá trình cắt tại mặt khuôn ổn định — bao gồm cả các nguyên tắc tiếp xúc và căn chỉnh tương tự được thảo luận ở đây.
Bài viết này sẽ phân tích lý do tại sao hiện tượng bết dao làm tăng đột biến đuôi/mạt nhựa trong các kịch bản bết dao khi tạo hạt TPU dưới nước những yếu tố làm thay đổi độ bám dính (nhiệt độ, nước, tiếp xúc, lớp phủ) và một lộ trình thực tế mà bạn có thể áp dụng: cơ chế → lớp phủ → cửa sổ vận hành → xác thực/ROI.
Logic tương tự thường được áp dụng cho EVA và các chất đàn hồi có độ nhớt cao, dễ bám dính khác, nơi vết cắt yêu cầu phải sạch Và và bề mặt vừa cắt xong phải được làm nguội nhanh chóng.
Điểm chính: Nếu đuôi và mạt nhựa cùng tăng lên, hãy giả định rằng vết cắt tại mặt khuôn không còn là một vết cắt đứt sạch sẽ nữa. Hãy khắc phục cơ chế (căn chỉnh/tiếp xúc + làm nguội nhanh), sau đó chọn các lớp phủ để giảm độ bám dính và làm chậm quá trình tái mài mòn.
Cơ chế thất bại đằng sau hiện tượng bám dính (gumming) dao cắt hạt dưới nước TPU
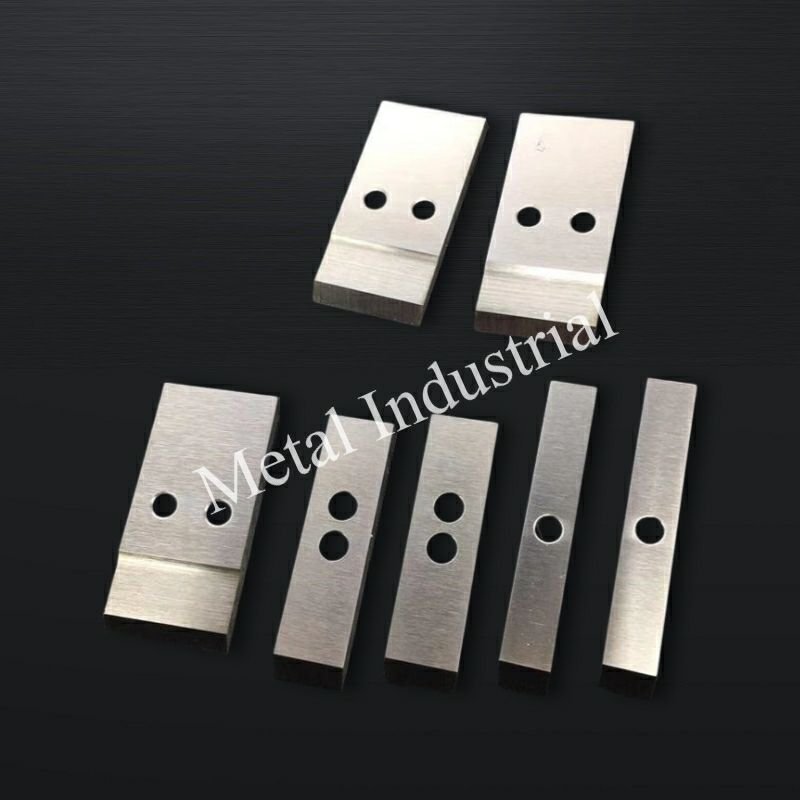
Hiện tượng tạo màng nhiệt và độ bám dính
TPU (và nhiều mác nhựa EVA) có thể hình thành một “lớp màng” bề mặt dính tại lối ra của khuôn khi bề mặt không được làm nguội đủ nhanh so với năng suất đùn. Lớp màng đó gây ra hai tác động làm giảm chất lượng hạt nhựa:
- Nó làm tăng sự chuyển dịch bám dính lên cạnh dao và mặt khuôn.
- Nó biến một quá trình lẽ ra là cắt đứt thành một hiện tượng bết và xé tạo ra các đuôi hạt mà sau đó sẽ bị vỡ vụn thành mạt nhựa.
Những nguyên nhân thường dẫn đến chế độ lỗi này:
- Nhựa nóng chảy/khuôn quá nóng so với công thức và tốc độ đầu ra hiện tại (bề mặt vẫn mềm khi cắt).
- Nước công nghệ quá nóng hoặc có vận tốc không đủ tại mặt khuôn (trễ làm nguội).
- Quá trình chuyển tiếp khi khởi động (mặt khuôn chưa ổn định nhiệt; vòng tuần hoàn nước bị dao động).
Một cái nhìn tổng quan hữu ích về hành vi tạo hạt dưới nước và vai trò của việc làm nguội nhanh được tóm tắt trong sách hướng dẫn về nhựa của MAAG, Sổ tay về nhựa (MAAG Group, PDF 2021).
Sự tiếp xúc và căn chỉnh giữa dao và khuôn
Một vết cắt sạch tại mặt khuôn phụ thuộc vào một mặt phẳng cắt ổn định. Hai thực tế tại xưởng sản xuất thường phá vỡ điều đó:
- Mài mòn cạnh dao (cạnh dao bị bo tròn làm tăng diện tích tiếp xúc → bám dính nhiều hơn và sinh nhiệt cao hơn).
- Mài mòn / tạo rãnh mặt khuôn (nhựa nóng chảy bị vướng và kéo giãn ra thay vì được cắt đứt).
Sự lệch trục sẽ khuếch đại cả hai vấn đề trên. Nếu đường chạy của dao không đồng tâm với mặt khuôn, bạn sẽ gặp phải áp lực tiếp xúc không đều: một bên bị cọ xát (sinh nhiệt + bết), bên còn lại bị cắt không tới (tạo đuôi hạt).
Từ góc độ khắc phục sự cố, Plastics Technology lưu ý rằng sự mài mòn và việc thiết lập khuôn/dao là những nguyên nhân thượng nguồn phổ biến khi các vấn đề về chất lượng hạt dưới nước xuất hiện (thay vì chỉ do khâu xử lý hạ nguồn). Xem Giảm thiểu và khắc phục sự cố tạo hạt dưới nước (Plastics Technology, 2020) để biết các bước kiểm tra thực tế xung quanh tình trạng mặt khuôn, thiết lập bộ cắt và độ ổn định của quy trình.
Hóa học nước và hiện tượng xâm thực
Hầu hết các cuộc thảo luận về hiện tượng bết dao đều tập trung vào nhiệt độ, nhưng tình trạng nước có thể âm thầm đẩy bạn vào tình trạng bám dính và cắt không ổn định:
- Độ cứng/cặn bám có thể làm thay đổi các lớp biên tại mặt khuôn và làm gián đoạn dòng chảy cục bộ.
- Lượng mạt nhựa tích tụ trong vòng tuần hoàn có thể tạo ra một lớp “bùn mài” làm tăng tốc độ mài mòn vi mô ở cạnh dao và mặt khuôn.
- Hiện tượng xâm thực / sục khí gần vỏ bộ cắt có thể làm mất ổn định áp suất và quá trình làm mát vi mô ngay tại vị trí cắt.
Bạn không cần một hệ hóa chất nước hoàn hảo—bạn cần sự ổn định trong hóa chất nước và hệ thống thủy lực ổn định. Khi hiện tượng bết keo đột ngột xuất hiện sau khi “không có gì thay đổi”, hãy kiểm tra những gì thực sự đã thay đổi trong vòng tuần hoàn nước: độ chênh áp bộ lọc (filter DP), tình trạng bơm, khí lẫn trong nước và mức độ bám bẩn của bộ trao đổi nhiệt.
Nói tóm lại: hiện tượng bết keo trên dao trong quá trình tạo hạt nhựa TPU dưới nước bị tác động bởi ba biến số tích tụ — hiện tượng đông cứng nhiệt tại lối ra của khuôn đùn (thermal skinning), sự mất ổn định của mặt phẳng cắt và sự trôi lệch của vòng tuần hoàn nước — và cả ba yếu tố này cần phải được kiểm soát trước khi lớp phủ có thể phát huy tác dụng.
Lớp phủ: PTFE vs DLC
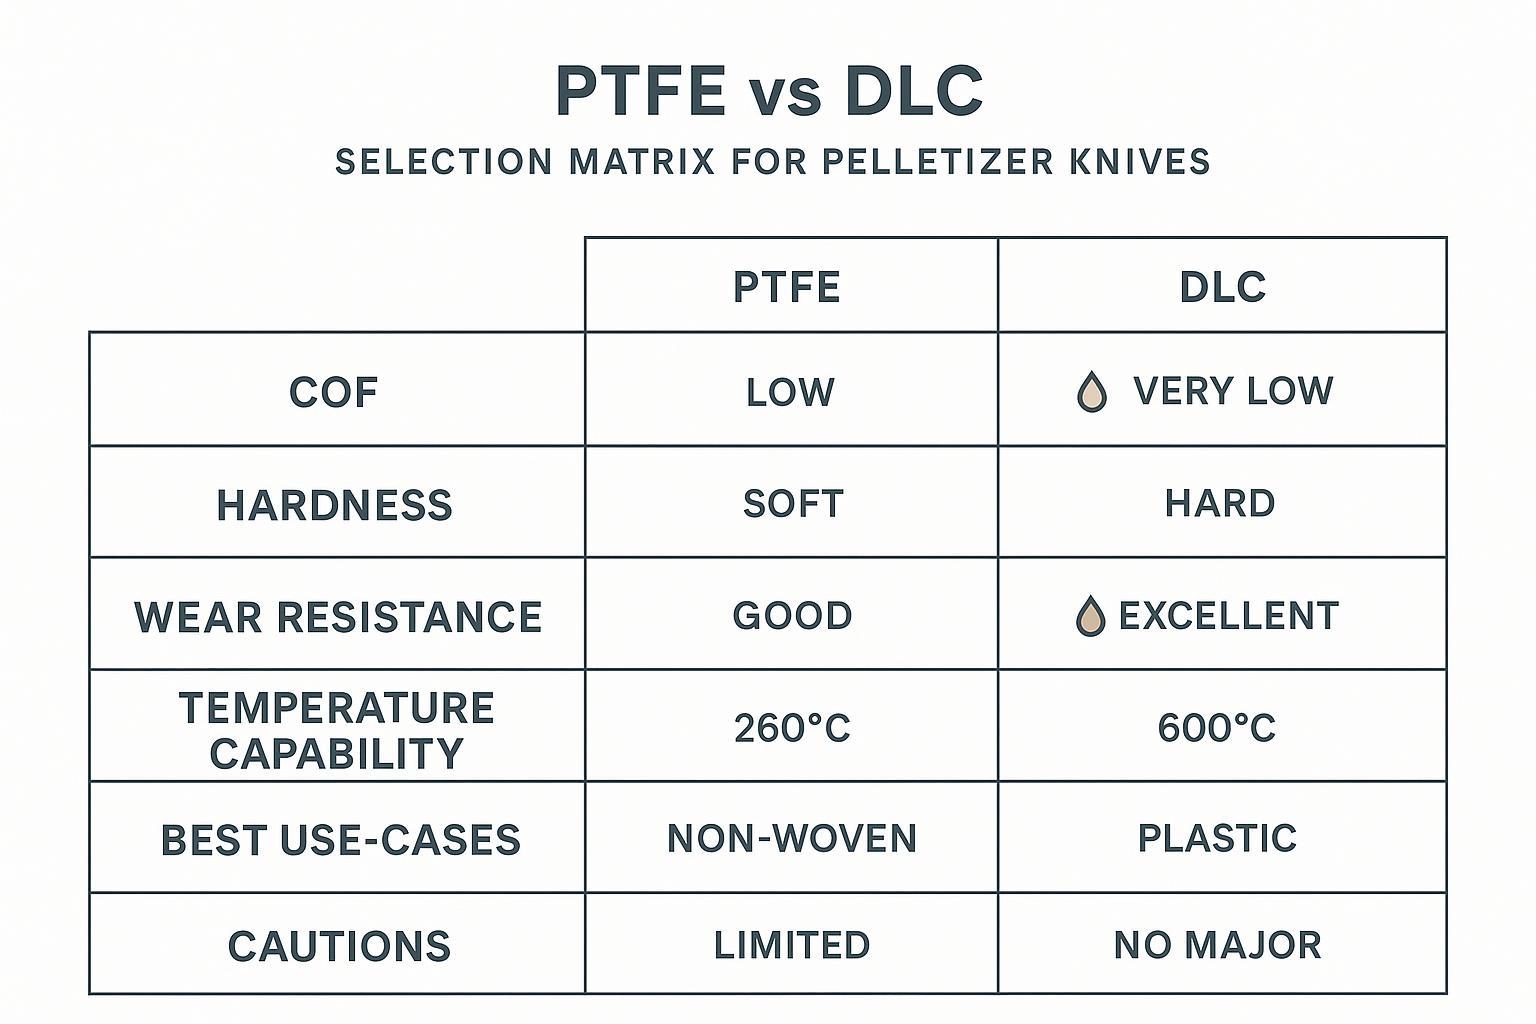
Lớp phủ không thể khắc phục một mặt phẳng cắt kém chất lượng. Nhưng một khi sự tiếp xúc và quá trình làm nguội đã được kiểm soát, lớp phủ có thể thực hiện hai nhiệm vụ giá trị:
- Giảm năng lượng bề mặt / ma sát tại bề mặt tiếp xúc để TPU ít có khả năng bám dính và tích tụ hơn.
- Làm chậm quá trình tái mài mòn vốn là nguyên nhân biến một cạnh dao sắc bén thành một cạnh dao bị bết mờ.
Trên lưỡi dao máy tạo hạt nhựa, PTFE và DLC hoạt động rất khác nhau—vì vậy câu trả lời đúng thường là “phủ DLC ở nơi cắt, phủ PTFE ở nơi trượt”, chứ không phải là chọn một trong hai.
Đặc tính và giới hạn của PTFE
Lớp phủ bề mặt PTFE rất phổ biến đối với các polyme có độ dính cao vì chúng có đặc tính chống dính và ma sát thấp. Trong các chương trình thiết kế lưỡi dao máy tạo hạt nhựa của Maxtor Metal dành cho chất đàn hồi có độ dính cao, lớp phủ bề mặt PTFE được chỉ định là các lớp fluoropolymer mỏng để giảm độ bám dính trên các mặt không phải cạnh cắt nơi áp suất tiếp xúc thấp — độ dày điển hình nằm trong phạm vi vài micron đơn chữ số.
Nơi PTFE hỗ trợ tốt nhất:
- Các vùng chịu tải thấp nơi quá trình bám dính polyme bắt đầu (ví dụ: các mặt không cắt bị bết dính).
- Các chu kỳ chạy ngắn nơi lực bám dính chiếm ưu thế và độ mài mòn thấp.
Nơi PTFE thường không hiệu quả:
- Cạnh cắt chính khi áp suất tiếp xúc và độ mài mòn vi mô ở mức cao.
- Các dòng vật liệu có chứa chất độn hoặc bị lẫn tạp chất khiến lớp phủ nhanh chóng bị mài mòn hết.
Nói cách khác: PTFE là một công cụ chống dính, không phải là lớp giáp chống mài mòn.
Đặc tính và các biến thể của DLC-PVD
DLC (diamond-like carbon) là một nhóm các màng mỏng gốc cacbon được lắng đọng bằng phương pháp PVD/PACVD. Trong thực tế, giá trị của DLC ở đây là sự kết hợp của:
- Ma sát thấp (giúp giảm bám dính vật liệu)
- Độ cứng cao (giúp làm chậm quá trình mòn bo tròn cạnh dao)
Trong quy trình kỹ thuật chế tạo dao của Maxtor Metal cho các hệ thống cắt đầu đùn (die-face), DLC (biến thể a-C:H) là lớp phủ được lựa chọn cho các mặt cạnh cắt trên các dây chuyền TPU/EVA: được lắng đọng bằng phương pháp PVD ở quy mô micron, kết hợp năng lượng bề mặt thấp với độ cứng cần thiết để làm chậm quá trình mòn bo tròn cạnh dao.
Hai lưu ý thực tế dành cho các kỹ sư:
- Các biến thể DLC có sự khác biệt (loại hydro hóa so với loại pha tạp). Nhà cung cấp lớp phủ của bạn phải có khả năng nêu rõ mục đích sử dụng phù hợp (trượt/bám dính so với chịu va đập cao).
- DLC không phải là phép màu chống lại bùn mài mòn nghiêm trọng; nếu bạn đang chạy vật liệu có tỷ lệ chất độn cao hoặc phế liệu tái chế bẩn, hình học cạnh dao và việc lựa chọn vật liệu nền vẫn đóng vai trò quyết định.
Đối với các hoạt động vận hành sử dụng các khối mảnh hợp kim (insert) WC–Co chuyên dụng trên cùng các hệ thống cắt đầu đùn này, sự tương tác giữa độ cứng mảnh hợp kim (HRA 88–92), độ bền mối hàn liên kết (braze) và áp suất tiếp xúc đầu đùn sẽ quyết định liệu lớp phủ DLC hoặc PTFE có thể hoạt động như mong đợi hay không — xem hướng dẫn của chúng tôi về lựa chọn mác mảnh hợp kim vonfram cacbua (tungsten carbide), hàn liên kết và kiểm soát tiếp xúc cho máy tạo hạt nhựa dưới nước.
Đối với các hợp chất chứa sợi thủy tinh nơi việc lựa chọn vật liệu nền là quyết định hàng đầu — so sánh M390 và CPM S90V về khả năng chống mài mòn, chống ăn mòn và khả năng mài sắc trong các cấu trúc hình học lưỡi dao mỏng — hãy xem hướng dẫn của chúng tôi về Lựa chọn mác thép không gỉ PM cho dao cắt hạt nhựa dưới tác động mài mòn cao của sợi thủy tinh.
Nếu bạn cần tham khảo cách các tuyên bố về ma sát/mài mòn thường được xác thực, khung thử nghiệm phổ biến nhất trong tài liệu ma sát học (tribology) là pin-on-disk. Phương pháp tiêu chuẩn là ASTM G99 (Thử nghiệm mài mòn bằng thiết bị Pin-on-Disk).
Để tìm hiểu các nguyên lý cơ bản về ma sát học của DLC (tại sao màng a-C:H hydro hóa thường mang lại ma sát thấp và khả năng chống mài mòn tốt, và tại sao môi trường/bề mặt đối ứng lại quan trọng), bạn có thể tìm thấy một bài đánh giá truy cập mở ngắn gọn tại đây: Tribological Properties of DLC Coatings in Model-Based and Real Contacts (truy cập mở, 2025).
Ma trận lựa chọn theo kịch bản
Sử dụng bảng này như một hướng dẫn ra quyết định thực tế ngay tại dây chuyền sản xuất:
- TPU/EVA (dính, ít chất độn), bết keo là vấn đề chính
- Bắt đầu với: góc vát cắt được đánh bóng + DLC trên cạnh cắt/mặt làm việc
- Tùy chọn: PTFE trên các mặt không phải cạnh cắt nơi tích tụ bám dính vật liệu
- TPU với các thay đổi công thức và khởi động/dừng thường xuyên
- Ưu tiên: DLC để tăng độ bền + kiểm soát chặt chẽ khoảng nhiệt độ để tránh đông cứng nhiệt (skinning)
- Sử dụng PTFE một cách hạn chế ở những nơi có thể bảo trì dễ dàng
- EVA có chất độn / phế liệu tái chế bị lẫn tạp chất (vòng tuần hoàn nước có tính mài mòn)
- Xử lý theo ưu tiên chống mài mòn trước: vật liệu nền + hình học + lọc
- DLC có thể hỗ trợ, nhưng hãy xác định mài mòn sẽ là yếu tố giới hạn; PTFE thường sẽ có tuổi thọ ngắn
- Nếu mặt đầu đùn đã bị khía rãnh
- Lớp phủ sẽ không khắc phục được hiện tượng tạo đuôi (tails). Hãy phục hồi mặt phẳng cắt trước (tân trang đầu đùn + căn chỉnh), sau đó mới phủ.
Nói tóm lại: DLC thuộc về cạnh cắt để kiểm soát độ cứng và ma sát; PTFE thuộc về các mặt không phải cạnh cắt để chống dính — việc coi chúng là các giải pháp thay thế thay vì bổ trợ cho nhau là sai lầm phổ biến nhất khi lựa chọn lớp phủ.
Khoảng thông số vận hành (Operating windows)
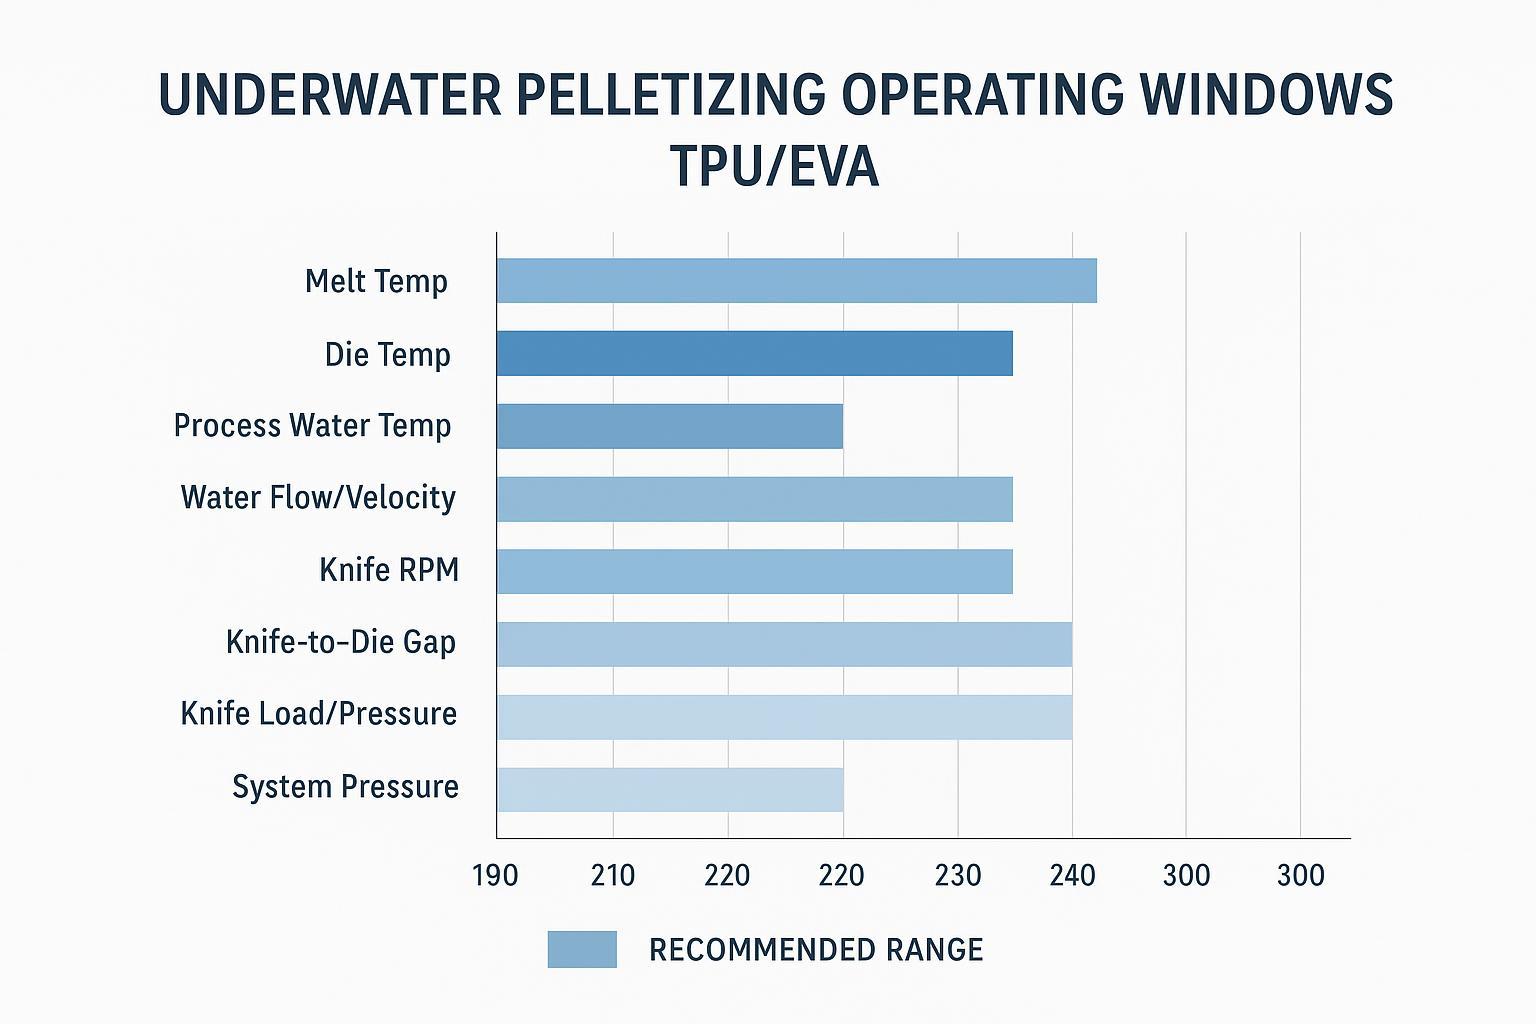
Mục tiêu của một “khoảng vận hành” không phải là tìm ra một điểm cài đặt kỳ diệu duy nhất. Đó là xác định một dải thông số nơi mà:
- lối ra của khuôn đủ nóng để tránh bị đông cứng lỗ khuôn
- bề mặt hạt nhựa được làm nguội đủ nhanh để tránh bị bết dính
- dao tiếp xúc ổn định mà không sinh nhiệt do ma sát
Hãy xem các khoảng giá trị dưới đây là khoảng thiết lập ban đầu cần phải được xác thực dựa trên cấu trúc hình học khuôn, năng suất và công thức cụ thể của bạn.
Các điểm cài đặt nhiệt độ (TPU/EVA)
Các kinh nghiệm thực tế thường giúp giảm nguy cơ bết keo:
- Giảm nhiệt độ nóng chảy cực đại cho đến khi độ ổn định của mô-men xoắn/áp suất bắt đầu giảm, sau đó tăng nhẹ trở lại.
- Giữ nhiệt độ mặt khuôn ổn định (tránh sự dao động nhiệt độ gây ra hiện tượng luân phiên giữa đông cứng lỗ khuôn và bết keo).
Dấu hiệu lỗi khi vận hành ngoài khoảng tối ưu:
- Quá nóng: bết keo, kéo sợi/tạo đuôi, các hạt dính vào nhau.
- Quá lạnh: đông khuôn, tắc lỗ khuôn, dao động áp suất đùn, hạt bị vỡ (mạt nhựa).
Hệ thống nước: nhiệt độ/lưu lượng/pH
Nước phải thực hiện đồng thời hai nhiệm vụ: làm nguội nhanh bề mặt hạt và cuốn hạt đi mà không để chúng va chạm, bết dính hay vón cục.
Các bước kiểm tra theo tiêu chuẩn vận hành tốt nhất:
- Nhiệt độ nước: ổn định trước; không điều chỉnh lực ép dao khi nhiệt độ nước vẫn đang dao động.
- Lưu lượng/vận tốc tại mặt khuôn: đảm bảo vận tốc dòng chảy cục bộ đủ lớn để cuốn hạt đi ngay sau khi cắt.
- Hệ thống lọc và xu hướng chênh lệch áp suất (DP): ghi lại chênh lệch áp suất bộ lọc và khoảng thời gian vệ sinh; DP tăng thường liên quan đến lượng mạt nhựa gia tăng.
- Độ ổn định của pH / độ cứng của nước: giữ ổn định; cặn bám hoặc sản phẩm ăn mòn xuất hiện đột ngột có thể làm mất ổn định vùng cắt.
Thiết lập dao, khe hở, lực ép dao
Đối với các chất đàn hồi có độ dính cao, việc thiết lập dao thường là nơi những thay đổi nhỏ có thể tạo ra biến động lớn về chất lượng.
Nguyên tắc thiết lập giúp ngăn ngừa tình trạng bết keo tái diễn:
- Khe hở / sự tiếp xúc giữa dao và mặt khuôn: hướng tới trạng thái cắt ổn định và đồng đều trong suốt chu kỳ quay.
- Căn chỉnh: kiểm tra độ đồng tâm và độ đảo trước khi “điều chỉnh” nhiệt độ quy trình.
- Tốc độ dao so với năng suất: hiện tượng tạo đuôi thường cho thấy sự không tương thích—hoặc tốc độ quá chậm so với dòng chảy nhựa nóng chảy, hoặc tiếp xúc không ổn định khiến vết cắt không dứt khoát.
⚠️ Cảnh báo: Nếu bạn “xử lý” hiện tượng tạo đuôi bằng cách tăng lực ép dao cho đến khi chúng biến mất, bạn có thể chỉ đang làm tăng nhanh tốc độ mài mòn mặt khuôn. Hãy xác thực bằng các khoảng thời gian kiểm tra mặt khuôn, chứ không chỉ dựa vào ngoại quan của hạt nhựa.
Khả năng áp dụng & điều kiện tiên quyết (đọc kỹ trước khi áp dụng khoảng vận hành)
Cơ chế và logic xử lý sự cố trong hướng dẫn này có thể áp dụng rộng rãi, nhưng khoảng vận hành chính xác thì không. Hãy xác thực trên dây chuyền của bạn nếu có bất kỳ yếu tố nào sau đây khác biệt:
- Công thức TPU (polyether so với polyester, độ cứng, phụ gia), tỷ lệ nhựa tái chế %, hoặc bất kỳ gói chất độn khoáng/chất tạo màu nào.
- Loại hệ thống (cắt hạt dưới nước so với cắt hạt vòng nước), thiết kế đầu gá dao, hoặc vật liệu phủ cứng mặt khuôn.
- Tình trạng vòng tuần hoàn nước (lượng mạt nhựa tích tụ, chênh lệch áp suất bộ lọc DP, cặn bám/độ cứng) có thể làm thay đổi hiệu quả làm nguội biên tại mặt khuôn.
- Tình trạng mặt khuôn: nếu mặt khuôn đã bị xước rãnh, hãy phục hồi bề mặt phẳng cắt trước—các lớp phủ có thể giảm độ bám dính nhưng không thể loại bỏ hiện tượng tạo đuôi do lỗi cơ học.
Hãy coi tất cả các dải nhiệt độ/lưu lượng/áp suất là điểm bắt đầu và sử dụng phương pháp ghi chép KPI dưới đây để xác nhận độ ổn định.
Nói tóm lại: một khoảng vận hành không phải là một điểm cài đặt duy nhất — đó là một dải giá trị đã được xác thực, nơi quá trình làm nguội tại lối ra khuôn, sự tiếp xúc của dao và độ ổn định của vòng tuần hoàn nước trùng khớp với nhau, và cách duy nhất để tìm ra nó là ghi chép các KPI qua ít nhất một lần thay đổi công thức và một lần khởi động máy.
Kiểm chứng & ROI
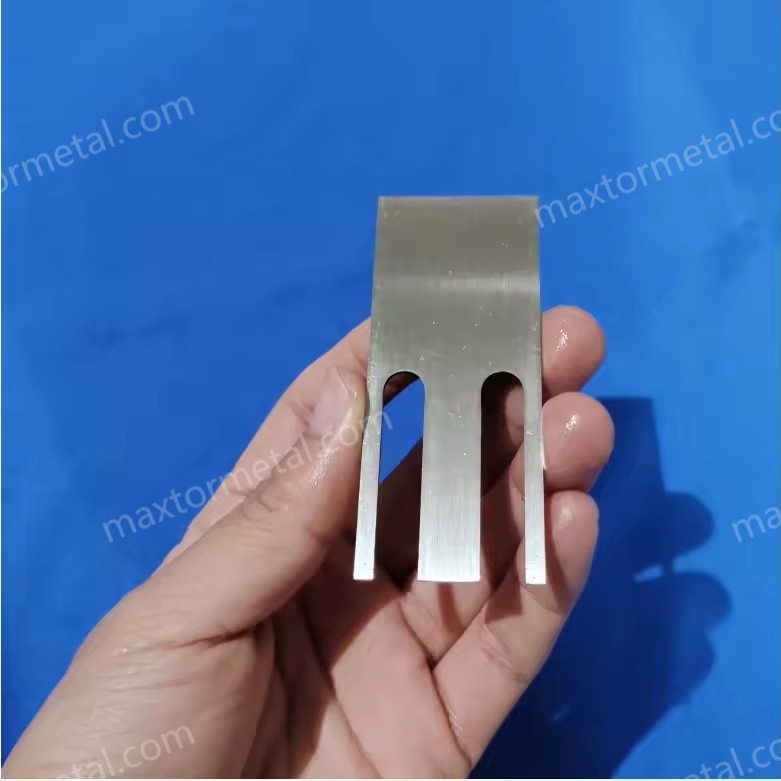
KPI và ghi chép dữ liệu
Nếu bạn muốn một thay đổi có hiệu quả lâu dài qua các ca làm việc và công thức sản xuất, hãy xác định các KPI giúp phân biệt giữa “hôm nay trông có vẻ tốt hơn” và “thực sự đang trong tầm kiểm soát”.”
Các KPI chỉ báo rõ ràng cho hiện tượng bết dính khi tạo hạt dưới nước:
- Tỷ lệ hạt vụn (bằng cách sàng lọc hoặc khối lượng bụi thu gom trên mỗi tấn)
- Tần suất xuất hiện đuôi nhựa/tơ nhựa (số lượng trên mỗi kg hoặc tiêu chuẩn trực quan + nhật ký hình ảnh)
- Cuộc sống dao (số giờ hoặc số tấn trước khi mài lại/thay thế)
- Tình trạng bề mặt khuôn đùn (điểm kiểm tra: độ sâu rãnh, độ phẳng, dạng mài mòn)
- Thời gian chết liên quan đến việc vệ sinh / thay thế dao cắt hạt nhựa
- Các chỉ số vòng tuần hoàn nước: độ ổn định nhiệt độ, xu hướng chênh lệch áp suất (DP) bộ lọc, xu hướng độ dẫn điện/pH
Ghi lại chúng kèm theo mốc thời gian xung quanh:
- khởi động
- thay đổi công thức
- nhiễu loạn vòng tuần hoàn nước (thay bộ lọc, thay bơm, vệ sinh bộ trao đổi nhiệt)
thử nghiệm A/B và phân tích
Thử nghiệm A/B có kiểm soát là cách nhanh nhất để xác nhận thay đổi lớp phủ mà không biến dây chuyền thành một mục tiêu di động. Dưới đây là một ví dụ ẩn danh được thực hiện trên cùng một dây chuyền sản xuất với một cửa sổ quy trình cố định để kết quả phản ánh hành vi bề mặt thay vì độ trôi điểm đặt.
Ví dụ ẩn danh (máy tạo hạt dưới nước TPU, cùng công thức & cửa sổ vận hành)
Ghi chú: Ví dụ này được xây dựng từ các mô hình thực tế điển hình được quan sát trong các chương trình dao cắt hạt cho chất đàn hồi dính; đây không phải là hồ sơ kiểm tra thô của một khách hàng duy nhất. Kết quả sẽ thay đổi dựa trên công thức TPU, hàm lượng chất độn, tình trạng mặt khuôn và độ ổn định của vòng tuần hoàn nước.
- Nhựa: TPU gốc polyether, không có chất độn khoáng, 15% nhựa tái chế
- Hệ thống: máy tạo hạt dưới nước (phân khúc thiết bị tương tự như MAAG / Gala / BKG)
- Thông lượng: 4,5–5,2 t/h (được giữ không đổi trong khoảng ±2%)
- A (dao cơ sở): thép công cụ M2 + PTFE lớp phủ
- B (thay đổi): cùng lớp nền (M2) + DLC (a-C:H) lớp phủ
- Thời gian thử nghiệm: tổng cộng 12 tuần, 18 mẻ sản xuất, 126 bộ mẫu hạt
Kết quả chính (A so với B)
Lưu ý về các phạm vi: Các phạm vi KPI ở trên là phạm vi vận hành quan sát được—phạm vi kỹ thuật điển hình được ghi nhận trên nhiều mẻ sản xuất theo cùng một công thức và cửa sổ vận hành cố định trong thời gian thử nghiệm (không phải là khoảng tin cậy thống kê).
- Hạt mịn: 0,9–1,2 wt% → 0,35–0,55 wt%
- Đuôi / sợi: 0,8–1,1% → 0.15–0.35%
- Tần suất vệ sinh dao: mỗi 10–14 giờ → mỗi 30–40 giờ
- Tuổi thọ dao (đến khi mài lại): 150–180 giờ → 320–420 giờ
- Dừng máy vệ sinh ngoài kế hoạch: ~5–6/tháng → ~1–2/tháng
- Độ ổn định hình dạng hạt nhựa: biến động ở cuối chu kỳ chạy → ổn định trong suốt chu kỳ chạy
Các yếu tố giữ cố định (để đảm bảo so sánh có ý nghĩa)
- Nhiệt độ nước: 58–62°C
- Lưu lượng nước: trong khoảng ±3%
- Nhiệt độ nóng chảy: 198–205°C
- Vòng quay dao (RPM): 700–2.900 vòng/phút
- Áp lực tiếp xúc của dao: Điểm cài đặt của nhà sản xuất thiết bị gốc (OEM), không điều chỉnh
- Khuôn đùn (Die plate): cùng một tấm khuôn, không mài lại
Những gì dữ liệu gợi mở (về mặt cơ chế, không phải tiếp thị)
PTFE thường làm giảm độ bám dính ban đầu nhờ năng lượng bề mặt thấp và ma sát thấp, nhưng dưới chu kỳ hoạt động dài, một màng chuyển đổi có thể tích tụ và tần suất vệ sinh sẽ tăng lên. Trong thử nghiệm này, DLC không “loại bỏ hoàn toàn” hiện tượng bám keo; nó làm chậm quá trình hình thành màng chuyển đổi và duy trì tình trạng cắt sạch hơn trong thời gian dài hơn, giúp giảm hiện tượng tạo đuôi/bột mịn và kéo dài tuổi thọ sử dụng của dao.
Trong thực tế, vai trò của Maxtor Metal trong các thử nghiệm thường mạnh nhất ở quy trình thiết kế thử nghiệm và tính kỷ luật trong việc lập tài liệu, bởi vì nó giảm thiểu các “yếu tố chưa biết ngoài dự kiến”. Hãy thiết lập một biên bản thử nghiệm một trang ghi lại các biến số mà các kỹ sư thực sự cần để tái lập kết quả:
- Kiểm tra dao đầu vào: độ phẳng, độ song song của chiều dày, góc vát và cấp độ nhám của lưỡi cắt
- Mô tả lớp phủ: loại lớp phủ (PTFE so với DLC), mục tiêu độ dày lớp phủ (quy mô micron) và những bề mặt nào được phủ
- Quy trình vận hành tiêu chuẩn (SOP) thay thế: kiểm tra căn chỉnh và ký nghiệm thu
Loại tài liệu đó giúp kết quả thử nghiệm A/B dễ phân tích hơn khi có thay đổi xảy ra (công thức, hành vi của người vận hành, nhiễu loạn vòng tuần hoàn nước) và giúp thử nghiệm tập trung vào một biến số tại một thời điểm.
Đây là tiêu chuẩn mà Maxtor Metal sử dụng khi hỗ trợ các thử nghiệm của khách hàng — một biến số được thay đổi, một hồ sơ cho mỗi bộ dao và một nhịp độ kiểm tra xác định gắn liền với sản lượng tấn.
Dữ liệu chứng cứ & QC cần đưa vào các thử nghiệm lớp phủ (những gì bạn thực sự có thể xác minh)
Để tăng cường tính thuyết phục khi phân tích (và tránh các tranh cãi như “nhựa đã thay đổi”), hãy đính kèm một bộ tài liệu chứng cứ ngắn gọn với mỗi lần so sánh dao/lớp phủ:
- Thông số kỹ thuật lớp phủ: loại lớp phủ (PTFE so với DLC), những bề mặt nào được phủ, và phạm vi độ dày mục tiêu. Độ dày rất quan trọng vì nó ảnh hưởng đến cả độ bền và đặc tính bề mặt.
- Hình học cạnh: bán kính lưỡi cắt (hoặc cấp độ sắc bén được xác định) và góc vát. Lưỡi cắt bị bo tròn làm tăng diện tích tiếp xúc và nhiệt độ, dẫn đến tăng hiện tượng lem màu và bám dính vật liệu.
- Độ bóng bề mặt: độ nhám của mặt làm việc Ra/Rz trước so với sau chu kỳ chạy (hoặc trước so với sau khi vệ sinh). Sự thay đổi độ nhám là một chỉ báo rõ ràng cho thấy khi nào một vết cắt sắc nét chuyển thành vết cắt bị bết.
- Vật liệu & xử lý nhiệt: mác vật liệu nền cộng với chứng nhận độ cứng/xử lý nhiệt. Lớp phủ không thể bù đắp cho sự hỗ trợ không đủ của vật liệu nền dưới áp lực tiếp xúc.
- Khả năng truy xuất nguồn gốc & phạm vi kiểm tra: khả năng truy xuất nguồn gốc theo mẻ/lô và một danh sách kiểm tra rõ ràng về những gì đã được kiểm tra (độ phẳng, độ song song của chiều dày, độ đảo, độ che phủ của lớp phủ).
Các bước kiểm tra này không “đảm bảo” hiệu suất, nhưng chúng giúp dữ liệu so sánh A/B có cơ sở vững chắc và có thể tái lập giữa các ca làm việc và các đơn hàng lặp lại.
Kiểm soát rủi ro và SOP
Khi bạn đã xác định được một khoảng vận hành ổn định, hãy chốt lại bằng một SOP ngắn tập trung vào các biến số thực sự có sự thay đổi:
- Danh sách kiểm tra khi khởi động: nhiệt độ nước ổn định, lưu lượng được xác minh, chênh lệch áp suất (DP) của bộ lọc ở mức chấp nhận được, quá trình gia nhiệt bề mặt khuôn đã hoàn tất.
- Danh sách kiểm tra thiết lập: xác minh căn chỉnh/độ đảo, xác nhận tình trạng dao, xác nhận khe hở mục tiêu/phương pháp tiếp xúc.
- Kiểm soát sự thay đổi: yếu tố nào kích hoạt sự can thiệp (ví dụ: râu nhựa vượt quá tiêu chuẩn trực quan X trong Y phút).
- Tần suất kiểm tra: khoảng thời gian kiểm tra bề mặt khuôn gắn liền với sản lượng (tấn), không theo thời gian lịch.
Nói tóm lại: việc thay đổi lớp phủ chỉ được phê duyệt khi tỷ lệ bột mịn, tần suất xuất hiện râu nhựa và tuổi thọ của dao đều được theo dõi trong một khoảng quy trình cố định — việc kiểm tra bằng mắt sau một mẻ không được coi là một thử nghiệm thực sự.
FAQs:
H: Tại sao hệ thống cắt hạt dưới nước TPU đột nhiên xuất hiện đuôi hạt (tails) và hạt mịn (fines)?
Đ: Phần lớn trường hợp, quá trình cắt tại mặt khuôn đã chuyển từ cắt đứt sắc nét (clean shear) sang trạng thái miết dính/xé rách (smear/tear) do sự kết hợp giữa độ dính cao hơn (đóng màng nhiệt/thermal skinning) và hình học lưỡi cắt bị suy giảm (tày lưỡi, mòn mặt khuôn hoặc lệch tâm). Hãy khắc phục cơ chế vận hành trước — tính ổn định của dòng nước làm mát và lực tiếp xúc giữa dao và mặt khuôn — trước khi cho rằng hạt nhựa nguyên liệu có thay đổi.
H: Có phải hiện tượng "sợi tóc/angel hair" luôn do dao cắt hạt gây ra không?
Không. “Tơ nhựa” (Angel hair) cũng thường được dùng để chỉ các sợi nhựa hình thành trong quá trình vận chuyển bằng khí nén do ma sát tại các co ống và vận tốc cao. Nhưng nếu bạn thấy râu nhựa ở lối ra của hạt và lượng bột mịn tăng lên cùng lúc, thì vùng cắt của máy tạo hạt nhựa rất có thể là nguyên nhân.
Đối với các cơ chế liên quan đến vận chuyển, tạp chí Plastics Technology thảo luận về các nguyên nhân ở hạ nguồn trong bài viết Loại bỏ bụi và tơ nhựa khỏi quy trình của bạn (Plastics Technology, 2017).
H: Tôi nên chọn lớp phủ DLC hay PTFE để chống bám dính (gumming) dao cắt khi cắt nhựa TPU?
Đ: Nếu cạnh cắt (cutting edge) là vị trí bị bám dính, DLC thường là lựa chọn đầu tiên tối ưu hơn vì nó kết hợp giữa độ ma sát thấp và độ cứng cao, giúp lưỡi cắt giữ được độ «sắc» lâu hơn. PTFE tốt nhất nên được coi là lớp phủ chống dính cho các vùng ít bị mài mòn; nó có xu hướng bị mòn nhanh chóng ngay tại cạnh cắt chính.
H: Lớp phủ có thể bù đắp/khắc phục cho mặt khuôn bị vết rãnh (grooved die face) không?
Đ: Không thể khắc phục một cách triệt để. Mặt khuôn bị tạo rãnh sẽ gây ra hiện tượng hình thành đuôi hạt mang tính cơ học (dòng nhựa nóng chảy bị kéo giãn dọc theo rãnh). Lớp phủ có thể làm giảm độ bám dính tạm thời, nhưng sẽ không thể phục hồi mặt phẳng cắt. Hãy mài phẳng/sửa chữa lại mặt khuôn và kiểm tra độ căn chỉnh trước.
प्र: TPU/EVA अंडरवाटर पेलेटाइजिंग के लिए कौन सा प्रोसेस-वॉटर तापमान (process-water temperature) "बहुत गर्म" है?
Đ: Điều này phụ thuộc vào công thức nhựa, sản lượng và hình học mặt khuôn. Trên thực tế, nước "quá nóng" là khi bề mặt hạt nhựa vẫn bị dính/rít sau khi cắt và bạn thấy hiện tượng miết nhựa/bám màng (smear transfer) trên lưỡi dao. Hãy coi nhiệt độ nước là một biến số cần kiểm soát và kiểm chứng bằng cách theo dõi lượng đuôi hạt/hạt mịn và chu kỳ vệ sinh dao, thay vì chỉ dựa vào một con số cố định.
H: Cách nhanh nhất để kiểm chứng (validate) xem việc thay đổi lớp phủ có hiệu quả hay không là gì?
Đ: Hãy tiến hành thử nghiệm đối chứng A/B (trên cùng dây chuyền, cùng công thức) và đo lường tỷ lệ hạt mịn (fines rate), tần suất xuất hiện đuôi hạt (tails frequency) và tuổi thọ lưỡi dao (knife life) qua ít nhất một lần khởi động máy (start-up) และ một lần thay đổi sản lượng/công thức. Hãy so sánh độ biến thiên (mức độ phân tán/spread) cũng như các giá trị trung bình.
H: Phương pháp này có áp dụng được cho EVA và các loại hạt nhựa đàn hồi có độ dính cao (tacky elastomers) khác không?
Đ: Có, cơ chế hoàn toàn tương tự: làm lạnh nhanh bề mặt (rapid surface quench) kết hợp với hình học lưỡi cắt ổn định giúp giảm độ bám dính, và việc lựa chọn lớp phủ DLC/PTFE cũng tuân theo cùng một logic. Điểm thay đổi duy nhất là khoảng thông số chính xác (nhiệt độ, tốc độ/lực tiếp xúc của dao) và độ nhạy của công thức nhựa đối với hiện tượng đóng màng nhiệt (skinning).
H: Làm thế nào để giảm bám dính (gumming) dao cắt mà không làm tăng độ mòn mặt khuôn (die wear)?
Đ: Tránh "xử lý" hiện tượng đuôi hạt bằng cách gia tăng lực ép/áp lực dao cắt một cách đơn thuần. Thay vào đó, hãy căn chỉnh lại độ đồng tâm (alignment), thiết lập khoảng thông số nhiệt độ/nước làm mát ổn định và sử dụng bề mặt có độ bám dính thấp (thường là phủ DLC trên các mặt thao tác chính). Sau đó, hãy kiểm chứng bằng cách quan sát dạng mòn trên mặt khuôn theo các chu kỳ sản lượng (tonnage) cố định.
Kết luận
Trong hệ thống cắt hạt dưới nước TPU, việc phủ DLC lên các mặt thao tác của lưỡi dao (đặc biệt là tại cạnh cắt) kết hợp với các khoảng thông số vận hành (operating windows) được kiểm soát nghiêm ngặt là một trong những phương pháp đáng tin cậy nhất để giảm đuôi hạt/hạt mịn và kéo dài tuổi thọ sử dụng của dao. PTFE vẫn hữu ích như một lớp phủ chống dính ở các vùng ít bị mài mòn, nhưng hiếm khi là chiến lược tối ưu cho cạnh cắt chính.
Thứ tự thao tác thực tế luôn thống nhất: xác định cơ chế sự cố/thất bại (độ dính nhiệt + độ ổn định mặt phẳng cắt), lựa chọn lớp phủ dựa trên kịch bản mài mòn/bám dính, khóa các khoảng thông số cài đặt nước/nhiệt độ/lưỡi dao, và kiểm chứng bằng việc theo dõi KPI kết hợp với thử nghiệm A/B đơn giản.
Để biết đầy đủ các loại vật liệu làm dao cắt hạt nhựa, các tùy chọn lớp phủ (bao gồm màng mỏng PTFE và DLC) và các điểm kiểm tra QC mà Maxtor Metal áp dụng cho các lưỡi dao này, vui lòng xem trang lưỡi dao cắt hạt nhựa — một điểm khởi đầu hữu ích để thống nhất các yêu cầu kỹ thuật với đội ngũ mua hàng hoặc quản lý chất lượng của bạn. Trình tự ưu tiên cơ chế — căn chỉnh và làm nguội trước khi phủ, phủ trước khi điều chỉnh áp suất — là điều tạo nên sự khác biệt giữa một giải pháp khắc phục lâu dài và một giải pháp chỉ hiệu quả trong một mẻ rồi lại bị lệch hướng.
Tác giả
Nancy Wu là Kỹ sư Chế tạo Cao cấp thuộc Bộ phận Kỹ thuật Sản xuất (PE) tại Maxtor Metal với 12 năm kinh nghiệm trong lĩnh vực sản xuất lưỡi dao công nghiệp và hỗ trợ ứng dụng. Công việc của cô bao gồm nghiên cứu đặc tính gia công của các vật liệu lưỡi dao phổ biến (D2, M2, H13, thép luyện kim bột và carbide), lựa chọn lớp phủ và hiệu suất trong xử lý polyme, cũng như phát triển chương trình mài CNC độ chính xác cao. Cô sở hữu các chứng chỉ SME–CMfgE, PMP, Six Sigma Black Belt và ASM International.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean