Choix des Couteaux de Granulation pour Polymères Médicaux : Inox 420 vs 440C, État de Surface et Régulation de la Boucle d'Eau
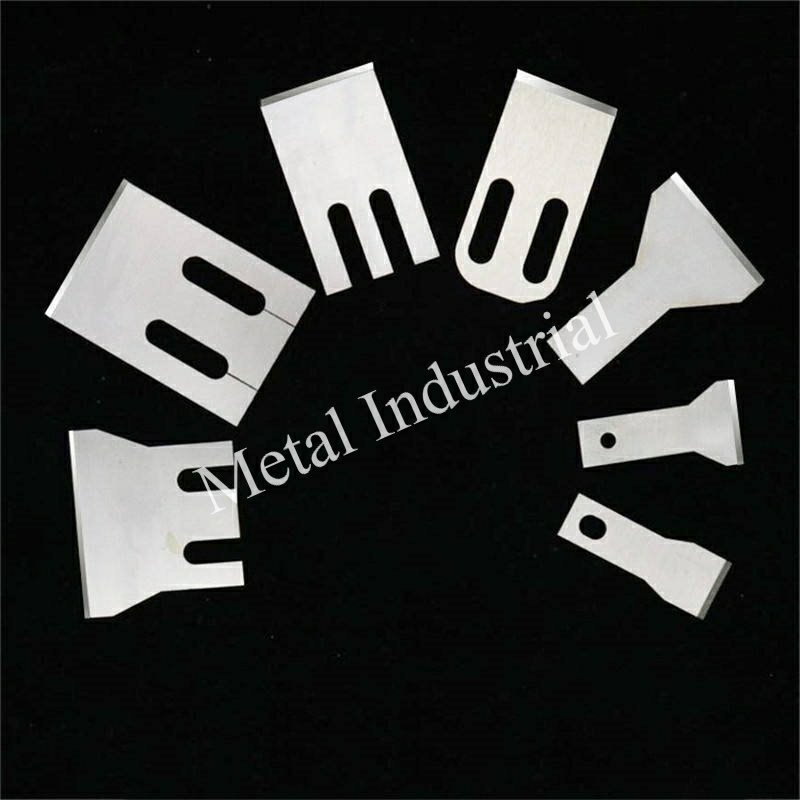
Quick answer: In medical-grade polymer pelletizing, 420 and 440C stainless are not interchangeable: 420 offers higher toughness, better polishability, and more corrosion tolerance in sanitization-intensive or variable-chemistry water loops; 440C delivers superior edge retention for abrasive polymers in stable, controlled-chemistry loops. Both grades require Ra ≤ 0.4 µm mirror finish and verified passivation per ASTM […]
Lames de granulation en métallurgie des poudres M390 vs CPM S90V : Choix de nuance sous forte usure par fibre de verre
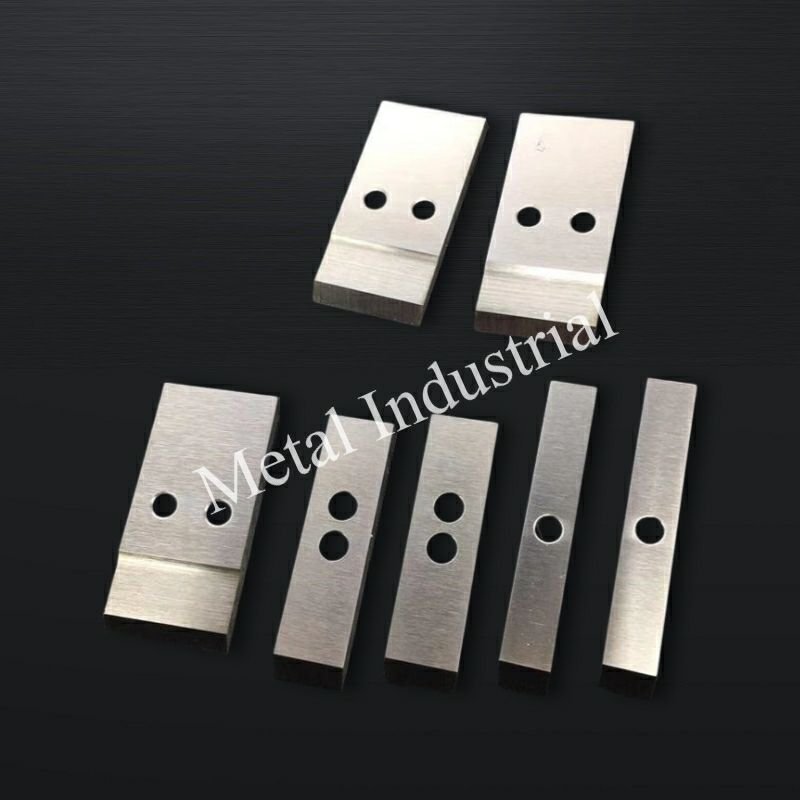
Quick answer: For pelletizing blades under high glass-fiber wear, powder metallurgy stainless steels outperform conventional tool steels because their fine, uniform carbide distribution resists micro-ploughing without the toughness trade-offs of high-alloy ingot steels. Between M390 and CPM S90V: choose CPM S90V when abrasion load is the dominant failure mode (>30% GF, neutral water); choose M390 when […]
Collage des couteaux de granulation sous eau TPU : choix des revêtements DLC vs PTFE et fenêtres d'utilisation.
Quick answer: Knife gumming in TPU underwater pelletizing is a system problem, not just a coating problem. The fastest fix is to address the mechanism first (restore cutting-plane stability and quench consistency), then select coatings: DLC on cutting-edge faces for hardness and low friction, PTFE on low-wear non-edge faces for adhesion reduction. Running DLC without fixing […]
Nuance, conception et contrôle des inserts en carbure de tungstène pour la productivité des granulateurs sous eau
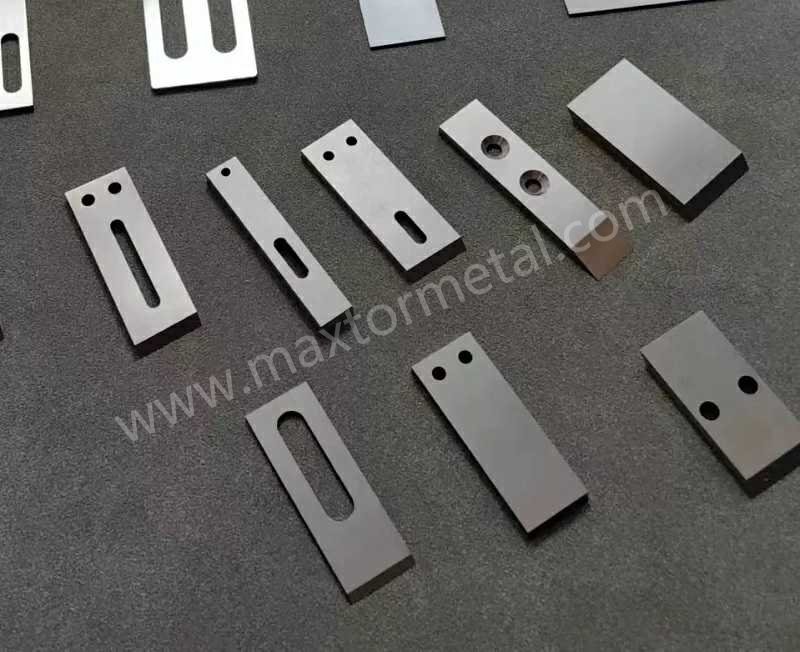
Quick answer: Stable die-face cutting on underwater pelletizer lines depends on four variables working together: carbide grade (HRA 88–92 for most WC–Co inserts), edge geometry (controlled radius, not just “sharp”), contact pressure management (engage → trim, not pressure-chase), and water-loop stability (40–60°C, filtered, degassed). Changing inserts without addressing die-face condition or cutter-head balance is the most […]
Qualification technique des blocs de couteaux pour la production pétrochimique à haut volume
Quick answer: A water-ring pelletizer knife block is qualified for high-volume production by verifying four things: runout/TIR at functional datums (typically ≤0.03–0.04 mm), balance grade per ISO 21940 (G6.3 baseline, tightening to G2.5 at higher speeds), vibration acceptance per ISO 20816 (often ≤2.8 mm/s RMS), and full material traceability via EN 10204 3.1/3.2 certificates linked to […]
Granulation de joncs vs. anneau d'eau : choisir selon le matériau et le TCO
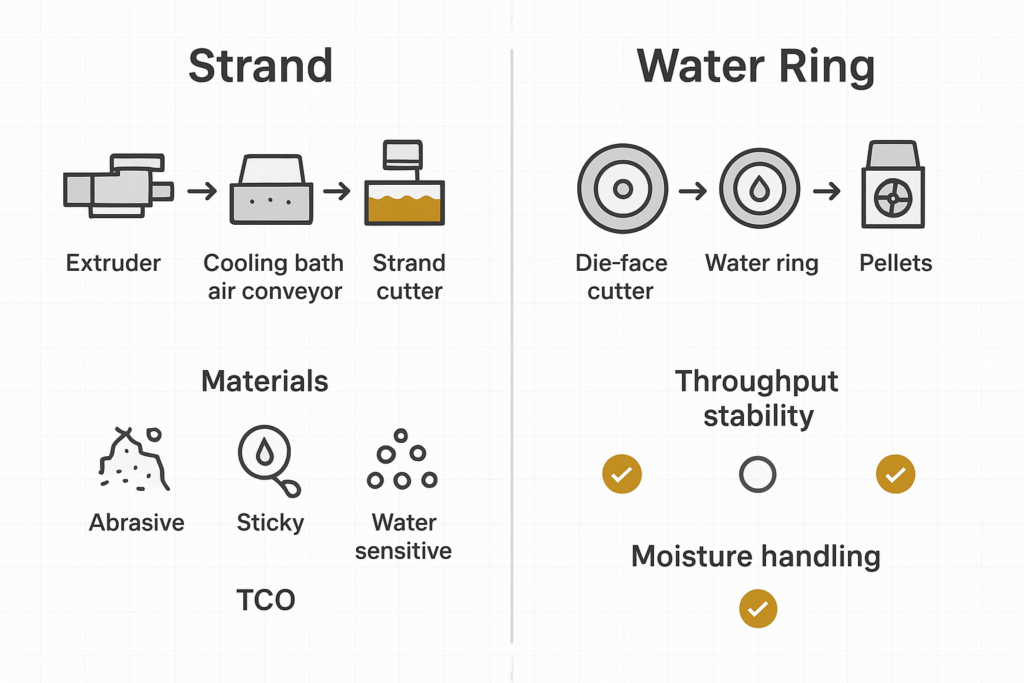
Choosing between strand pelletising and water ring pelletising isn’t just a preference for “wet” or “dry” cutting. It changes what controls pellet quality, what fails first during a disruption, and where your real cost-per-tonne sits (wear parts, drying, changeovers, and scrap). In UK compounding and recycling—especially when you’re running high-fill, glass fibre, mineral-loaded, or high-recycled-content […]
Couteaux rotatifs : Le guide ultime de la granulation de joncs sous eau
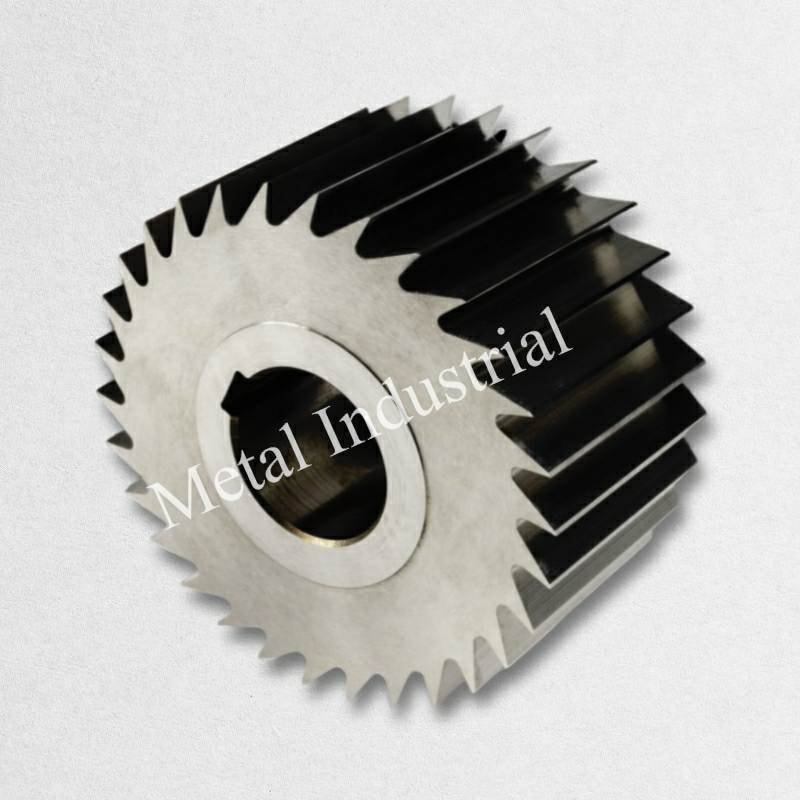
This guide is for compounding leaders running water‑strand pelletising lines who need dependable cut quality with fewer changeovers and predictable costs. You’ll learn the technical requirements that stabilise pellet length and shape, how to vet a China rotary‑cutter/knife factory with confidence, what to ask for in QC documentation, and how to model landed cost and […]
Comment choisir les couteaux de granulation à chaud pour le PE/PP refroidi par air
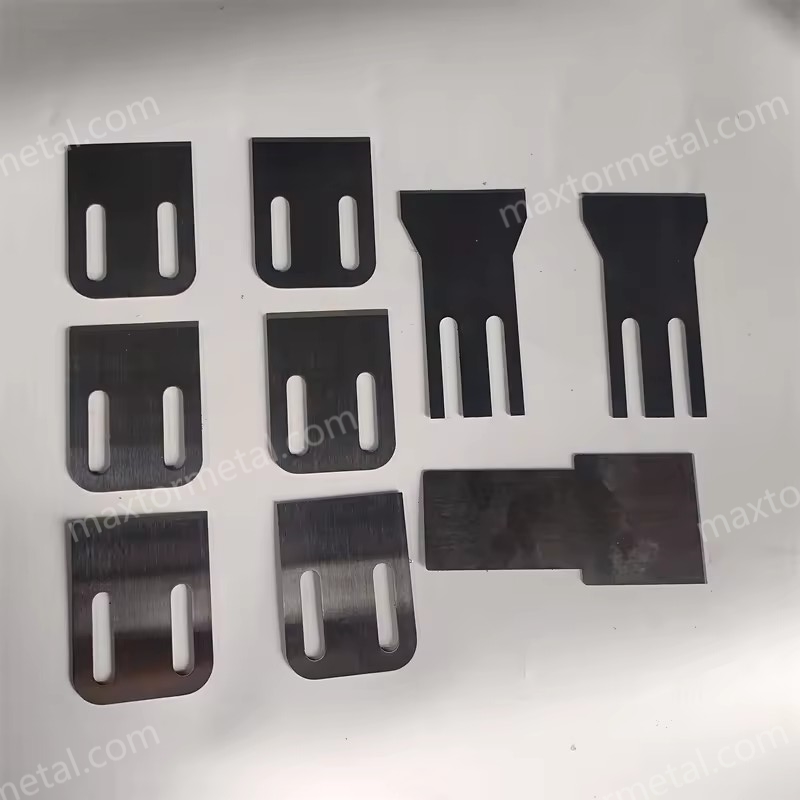
Selecting the right hot face pelletizing blades for air-cooled PE/PP isn’t just about material names on a quote. The right choice directly lowers tails and fines, stabilizes cut quality across shifts, and keeps uptime predictable so your total cost of ownership (TCO) tracks to plan. This guide shows you how to specify blade substrate, hardness, […]
Couteaux de granulateur résistants à l'abrasion pour les résines renforcées de fibres de verre
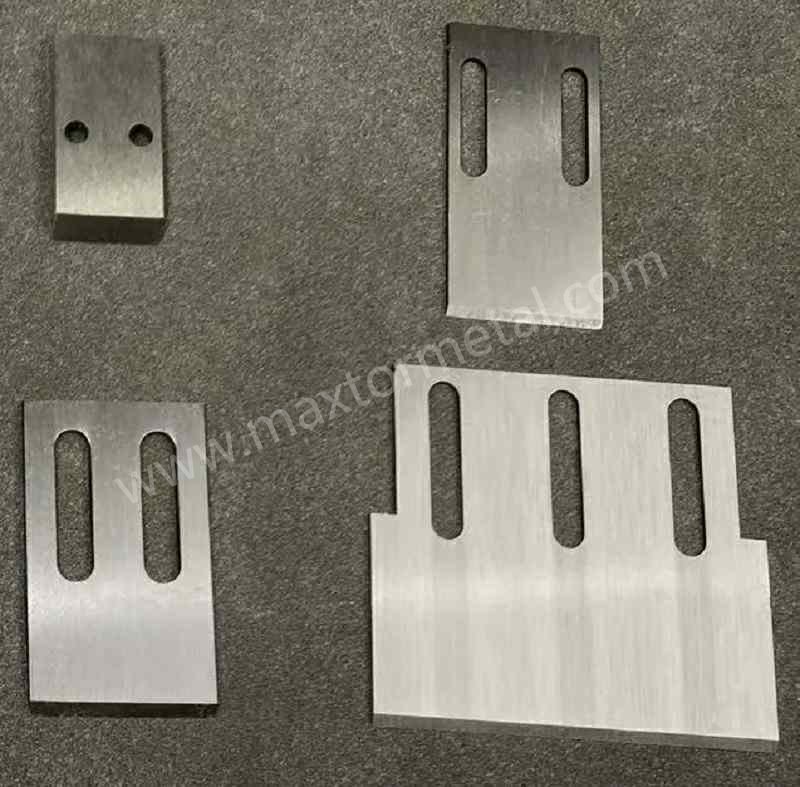
Introduction Les fibres de verre transforment un flux de polyoléfine ordinaire en une suspension abrasive. Chaque brin coupé se comporte comme une lime microscopique, accélérant l'arrondi des arêtes des lames et creusant de légères rainures dans la face de la filière. Le résultat ? Une augmentation des fines et des queues de coupe, des vibrations croissantes et des remplacements ou réaffûtages de lames plus fréquents. Dans la granulation en tête de filière / sous anneau d'eau (sous-marine) du PP/PE avec […]
Prolongation de la durée de vie des couteaux de granulateur : gestes de maintenance pour réduire les temps d'arrêt
Par Tommy Tang, ingénieur technico-commercial senior (Nanjing METAL). 12 ans d'expérience dans l'assistance pour les applications de lames de granulation et de réduction de taille. Certifications : CSE, CME, Six Sigma Green Belt, PMP. Remarque sur le périmètre et la validation : les plages numériques de ce guide sont des points de départ typiques utilisés dans la pratique en usine. Respectez toujours en priorité le manuel de votre équipementier (OEM) et les consignes de sécurité du site, puis confirmez les consignes finales avec le […]
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean