Réponse rapide : La casse des lames grilles en fond d'encoche est provoquée par la coexistence de trois facteurs : une forte concentration de contraintes élastiques (Kt de 7 à 12 pour les encoches à angles vifs), des défauts superficiels servant d'amorces de fissure (couche refondue d'électroérosion, brûlures de rectification) et une ténacité insuffisante du matériau. La principale solution d'ingénierie consiste à spécifier un rayon de congé de fond d'encoche de R≥0,2 mm —ce qui réduit le Kt d'environ la moitié par rapport à une géométrie de R0,05 mm— combiné à l'élimination complète de la couche refondue EDM par passes de finition (skim cuts) et polissage, ainsi qu'un traitement thermique de double revenu adapté à la nuance d'acier spécifique. Dans un cas documenté de lames grilles de coupe-dés à HRC 56–58, le contrôle du rayon de fond d'encoche à R0,20 mm a réduit les remplacements d'urgence de lames d'environ 55 à 65 % et les arrêts non planifiés d'environ 45 à 55 %.
La rupture des lames grilles est l'un des modes de défaillance les plus perturbateurs et les plus méconnus dans les opérations de découpe en continu (slitting) et de coupe en grille à haute vitesse. Lorsqu'une lame se fracture au fond de son encoche, le résultat est immédiat : arrêt non planifié, baisse du rendement au premier passage (FPY) et une cascade de problèmes de qualité secondaires sur la bande. Pour les directeurs de production et responsables d'équipements qui gèrent des lignes de traitement de bobines en continu, une seule rupture peut nécessiter des heures de maintenance corrective et générer des pertes de rebuts qui érodent les marges mensuelles.
La cause profonde est presque toujours une concentration de contraintes intégrée dès la conception —ou un défaut de fabrication non détecté—. Sur les lames à encoches, le fond d'encoche constitue le point de contrainte maximale de tout le corps de l'outil. Sans un contrôle géométrique adéquat et une ténacité métallurgique suffisante, l'amorçage d'une rupture n'est qu'une question de temps.
La solution repose sur une double stratégie d'ingénierie. Premièrement, spécifier et vérifier un rayon de congé de fond d'encoche de R≥0,2 mm afin de réduire de manière mesurable le facteur de concentration de contraintes élastiques (Kt) à la racine de l'encoche. Deuxièmement, appliquer un traitement thermique de double revenu minutieusement ajusté pour maximiser la ténacité du matériau autour de ce congé. Ces deux stratégies s'appuient sur trois disciplines de fabrication fréquemment négligées lors de l'achat d'outillages : l'élimination complète des couches refondues d'électroérosion (EDM), la prévention rigoureuse des brûlures de rectification et la relaxation des contraintes résiduelles avant l'inspection finale.
Note d'ingénierie : Si votre cahier des charges pour les lames à grilles encochées exige une vérification documentée du rayon de congé, des enregistrements du procédé EDM et une traçabilité des lots de traitement thermique, consultez la page de référence de Maxtor Metal sur industrial blade strip steel in beveled reels pour obtenir les spécifications d'approvisionnement et les normes de documentation applicables aux géométries de lames à encoches de précision.
Cet article détaille séquentiellement chaque élément de cette double stratégie : la mécanique à l'origine de la rupture en fond d'encoche, la manière dont la géométrie du congé réduit de façon quantifiable le facteur Kt, les contrôles d'intégrité requis pour l'électroérosion (EDM) et la rectification, la sélection des paramètres de revenu selon la nuance d'acier, et les points de contrôle de vérification qui bouclent le processus avant la mise en service de la lame.
Pourquoi le fond d'encoche est toujours el premier endroit où une lame grille casse
Concentration de contraintes au fond des encoches
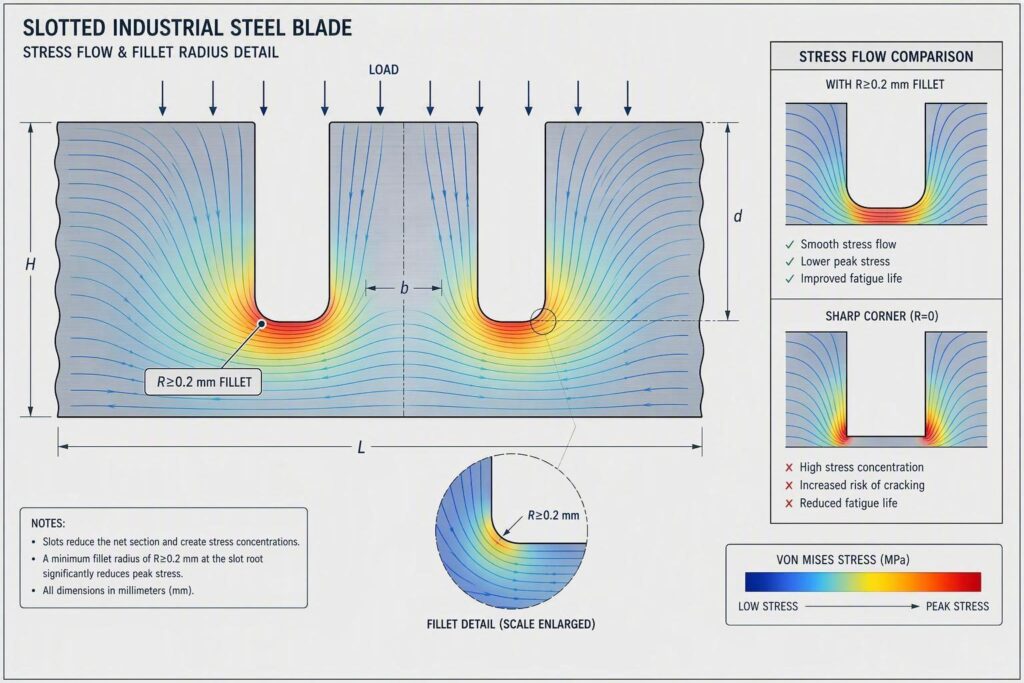
Dans une lame à encoches soumise à des charges de flexion ou de coupe cycliques, la contrainte ne se répartit pas uniformément sur la section transversale. Elle se concentre fortement au niveau des discontinuités géométriques — et aucun élément sur une lame à encoches ne crée une discontinuité plus marquée qu'un fond d'encoche étroit.
Le facteur théorique de concentration de contraintes Kt relie la contrainte locale maximale σ max à la contrainte nominale appliquée σ nom :
Kt = σ max / σ nom
Pour une encoche rectangulaire dans une plaque finie, Kt est fortement influencé par le ratio du rayon de congé r sur la demi-largeur de l'encoche b (ou la profondeur t, selon le modèle de référence). Lorsque r tend vers zéro — comme c'est le cas pour une encoche à angles vifs —, Kt grimpe vers une singularité. Même à r = 0,05 mm, des valeurs de Kt de 8 à 12 sont courantes dans les géométries à encoches étroites aux échelles des lames industrielles. Avec ces coefficients multiplicateurs, une contrainte nominale de flexion de 300 MPa devient une contrainte locale dépassant 2 400 MPa — bien au-dessus du seuil de ténacité à la rupture de la plupart des aciers pour outils à haute teneur en carbone à l'état trempé et légèrement revenu.
Le fond d'encoche n'est donc pas seulement une zone de concentration de contraintes — c'est l'élément le plus critique quant aux risques de défaillance dans la conception de l'outil. Chaque décision de fabrication en aval de la conception — stratégie EDM, profondeur de passe de rectification, protocole de revenu, contrôle final — doit être évaluée au regard de son impact sur ce fond d'encoche.
Sources d'amorçage de fissures dans les encoches
Même avec une géométrie de congé adéquate, des fissures peuvent s'amorcer au fond des encoches lorsque des défauts superficiels ou sous-surfaciques fournissent des sites de nucléation. Les trois sources de défauts les plus lourdes de conséquences dans la fabrication de lames à encoches sont :
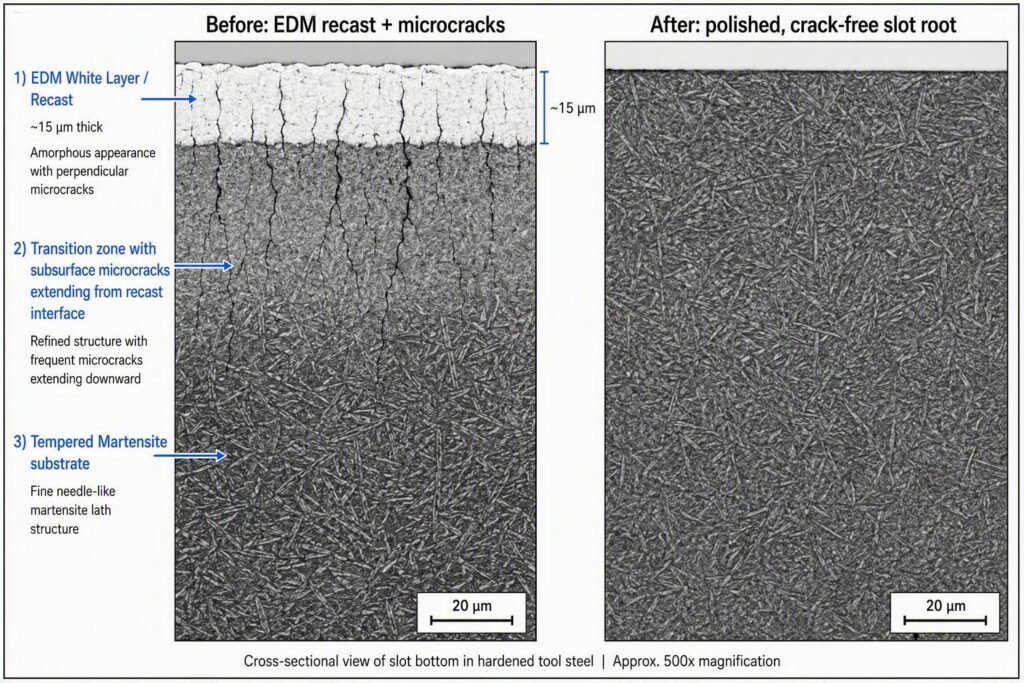
Couche de refusion (blanche) issue de l'EDM. L'électroérosion à fil et par enfonçage sont des procédés standards pour réaliser des encoches dans l'acier pour outils trempé ou semi-trempé. Tous deux laissent une couche superficielle amorphe et resolidifiée d'une épaisseur typique de 2 à 25 µm. Cette couche est plus dure et plus fragile que la matrice de base — des valeurs de dureté Vickers supérieures à 1 100 HV sont courantes — et contient des contraintes résiduelles de traction ainsi que des microfissures dues au cycle thermique de resolidification rapide. Ces microfissures constituent des amorces structurales sous charge cyclique. Si elles ne sont pas éliminées, elles peuvent se propager dans le substrat dès les premiers milliers de cycles de coupe.
Microfissures induites par la rectification. Une rectification agressive après l'EDM — en particulier avec un arrosage insuffisant ou une vitesse de meule excessive — génère une chaleur localisée provoquant un revenu superficiel, une retrempe ou des microfissures. Dans la géométrie du fond d'encoche, où l'accès de la meule est restreint, le manque de fluide de coupe est un risque de procédé persistant.
Contraintes résiduelles de traction induites par la trempe. Pendant la trempe, la contraction thermique différentielle entre la surface et le cœur de la lame — particulièrement dans les zones à parois minces autour des encoches — génère des contraintes résiduelles de traction. Sans un revenu de détensionnement adéquat, ces contraintes s'ajoutent directement aux contraintes de service appliquées, réduisant ainsi la marge effective de résistance à la rupture.
Rôle des contraintes résiduelles de traction
La contrainte résiduelle est invisible pour le contrôleur qui n'utilise qu'un duromètre et un contrôle visuel. Néanmoins, elle s'ajoute entièrement à la contrainte appliquée au sens de la mécanique de la rupture. Un fond d'encoche subissant 150 MPa de contrainte résiduelle de traction due au retrait de trempe, combinée à une contrainte de flexion appliquée de 300 MPa et un Kt de 6, subit un état de contrainte locale d'environ :
σ locale ≈ Kt × (σ appliquée + σ résiduelle) = 6 × 450 MPa = 2 700 MPa
La plupart des aciers pour outils fortement alliés en conditions de service présentent une ténacité à la rupture en déformation plane (KIC) comprise entre 20 et 35 MPa·m⁰·⁵ — mais la plage est large car elle englobe différentes nuances et états de traitement thermique.
Pour référence : le D2 (1.2379) à 58–62 HRC affiche généralement un KIC de 18–22 MPa·m⁰·⁵ ; le M2 (1.3343) à 62–65 HRC est généralement à 20–25 MPa·m⁰·⁵ ; l'H13 (1.2344) à 44–50 HRC (application nécessitant une dureté plus faible et une ténacité plus élevée) peut atteindre 28–38 MPa·m⁰·⁵. Lors du choix d'une nuance de lame pour une application à géométrie encochée, c'est la valeur du KIC à la dureté de service visée — et non une plage moyenne — qui constitue la donnée de conception pertinente.
Conception du rayon de congé (Rayon de fond d'encoche)
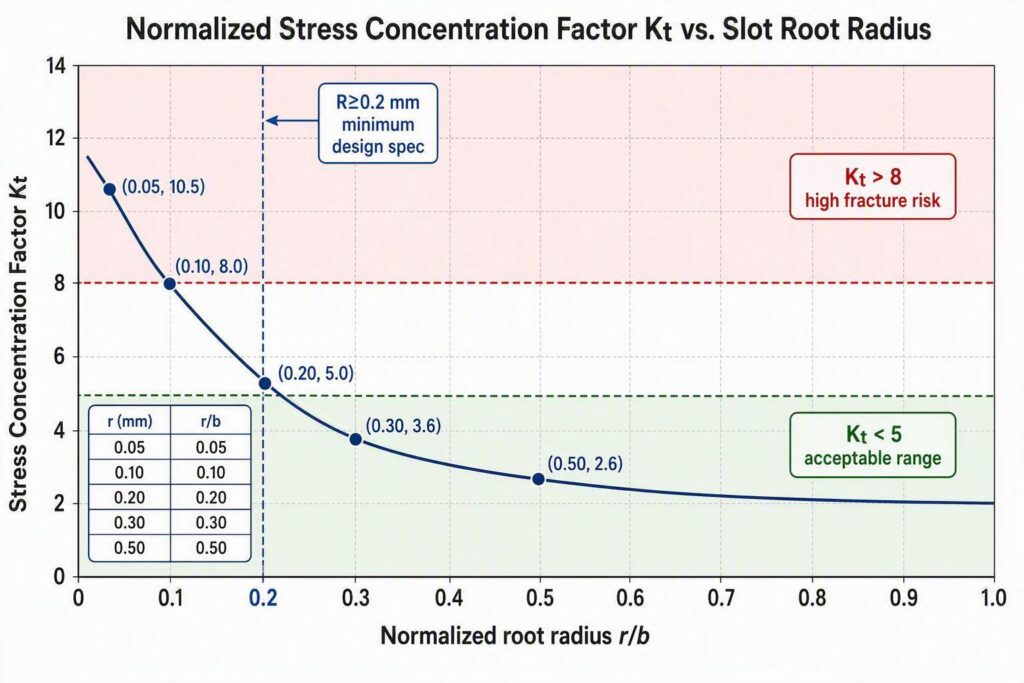
Pourquoi R ≥ 0,2 mm réduit le Kt
La relation entre le rayon de congé et le Kt est non linéaire : le bénéfice est le plus élevé dans la plage des rayons faibles, ce qui signifie que le passage de R0,05 mm à R0,2 mm offre une réduction de Kt plus importante que le passage de R0,5 mm à R1,0 mm.
En utilisant les abaques normalisés de concentration de contraintes de Pilkey & Pilkey, Facteurs de concentration de contraintes de Peterson (3e éd., Wiley, 2008) pour une encoche dans une plaque de largeur finie sous charge dans le plan :
| Rayon de congé d'encoche r (mm) | Kt approximatif (géométrie d'encoche typique) |
|---|---|
| 0.05 | 10–12 |
| 0.10 | 7–8 |
| 0.20 | 4.5–5.5 |
| 0.30 | 3.5–4.0 |
| 0.50 | 2.5–3.0 |
Le passage de R0,05 mm à R0,20 mm réduit Kt d'environ la moitié. Si la résistance à la rupture du matériau reste constante, diviser Kt par deux fait plus que doubler la capacité de charge avant l'amorçage de la fissure. Alternativement, à charges équivalentes, diviser Kt par deux peut prolonger la durée de vie en fatigue d'un ordre de grandeur ou plus, selon l'exposant de propagation de fissure en fatigue de la nuance d'acier spécifique.
R0,2 mm constitue donc un minimum technique pratique, et non une spécification arbitraire. C'est le rayon en dessous duquel Kt augmente suffisamment rapidement pour que la moindre variation de procédé — contraintes résiduelles, défauts de surface, légers résidus de refusion d'EDM — fasse basculer le fond d'encoche dans une zone de rupture certaine.
Choix du rayon et des tolérances
Le choix du rayon cible nécessite d'équilibrer trois contraintes contradictoires :
- Réduction de la concentration de contraintes — un rayon plus grand r est toujours mécaniquement avantageux.
- Fonction dimensionnelle de l'encoche — l'encoche doit toujours guider la bande ou verrouiller le motif de grille correctement. Un fond d'encoche trop grand peut interférer avec une pièce complémentaire ou modifier la raideur des âmes minces de la lame.
- Faisabilité de fabrication — le rayon doit être réalisable et mesurable par les procédés utilisés (passe de finition EDM, rectification, polissage).
Pour la plupart des géométries de lames à grille industrielles, une cible de R0,20 ± 0,05 mm est réalisable par passes de finition par électroérosion à fil (EDM) suivies d'un polissage à la pierre, et reste suffisamment étroite pour maintenir la fonction de l'encoche tout en obtenant la réduction de Kt requise. Pour les lames plus épaisses présentant des encoches plus profondes, une valeur de R0,30–0,50 mm peut être envisageable et doit être évaluée lorsque la fonction de l'encoche le permet.
Spécifiez la tolérance de manière unilatérale sur les plans d'ingénierie : le rayon minimum constitue l'exigence structurelle ; le maximum est une contrainte d'ajustement/fonctionnelle. Une notation R0,20 min / R0,30 max rend cela explicite et évite l'ambiguïté courante en atelier quant au “ cassage d'angle ” sans limite supérieure définie.
Measuring and Verifying Radii
Slot root radii in the R0.2–R0.5 mm range require instrument-grade measurement. Acceptable methods include:
- Optical profilometry (non-contact): Resolves radii to ±0.005 mm; suitable for 100% inspection of critical slots.
- Radius gauge / ball gauge comparison: Adequate for in-process go/no-go at ±0.05 mm tolerance; fast and low-cost for line use.
- Coordinate measuring machine (CMM) with small-radius probe: ±0.003 mm achievable; recommended for first-article and PPAP documentation.
- Scanning electron microscopy (SEM) cross-section: Used for root-cause failure investigation, not routine inspection.
All measurement data must be recorded against the slot ID and correlated to the heat-treat lot. Radius measurement is a first-article requirement on any new tool geometry and a periodic in-process check during production.
Intégrité surfacique en électroérosion (EDM) et rectification
EDM Recast Layer and Microcracks
Wire-EDM and sinker-EDM both produce a recast (white) layer that is metallurgically distinct from the underlying steel matrix. The recast layer:
- Is amorphous or fine-grained resolidified material with elevated carbon content.
- Has Vickers hardness typically 950–1,200 HV — harder and more brittle than the tempered martensite below it.
- Contains tensile residual stresses up to 600–1,000 MPa in severe cases.
- Harbors shallow microcracks (depth 1–20 µm) oriented perpendicular to the machined surface.
These microcracks are structurally equivalent to pre-existing flaws in a fracture-mechanics model. At slot bottoms, where applied and residual stresses are already at maximum, even a 5 µm crack can be sufficient to initiate propagation at service loads. Leaving the recast layer in place at slot roots is a latent reliability defect — regardless of how tightly the fillet radius is held.
The thickness of the recast layer is controlled primarily by EDM energy parameters (peak current, pulse duration, open-circuit voltage) and dielectric flushing conditions. Rough-cut passes typically leave 15–25 µm; fine-cut passes leave 3–8 µm. The goal of a well-designed EDM strategy is to minimize recast thickness on the final pass and then remove what remains by mechanical means.
Skim Cuts and Post-EDM Polishing
The standard process for recast removal at slot bottoms is a two-stage approach:
Stage 1 — EDM skim cuts. After the rough-cut slot form is established, perform one or two additional EDM passes at reduced energy (lower peak current, longer pulse-off time). These skim cuts remove the recast layer from the previous pass, replacing it with a thinner layer typically below 3 µm. The fillet radius is refined in the final skim pass to approach the target R≥0.2 mm.
Stage 2 — Mechanical polishing. Post-EDM polishing at the slot root using fine-grit abrasive stones (600–1,200 grit) or flexible abrasive tools removes the residual skim-cut recast layer and introduces compressive surface stress. Polishing depth of 5–10 µm is typically sufficient. The polished surface should show tempered martensite structure under metallographic examination at 500×, with no visible white layer remaining.
Nital etch (2–4% nitric acid in ethanol) on a representative cross-section is the standard checkpoint: recast appears as an unetched white band, which must be absent at the slot root in production-released blades. For critical slots, the etch check should be performed on a first-article coupon machined from the same lot and EDM program as production blades.
Grinding Burn Detection and Control
Post-EDM grinding — whether to correct fillet form or to finish adjacent surfaces — carries a risk of thermal damage at the slot root. Grinding burn causes:
- Surface softening (over-tempering) in the most common low-heat case.
- Re-hardening (formation of untempered martensite) in severe heat cases.
- Reversal of residual stress to tensile, adding to the existing stress state.
- Micro-cracking in the re-hardened zone.
All of these conditions reduce fracture resistance. The slot bottom is especially vulnerable because coolant access is restricted by slot geometry, and high-alloy tool steel’s lower thermal diffusivity means heat dissipation into the bulk is slower than in carbide or HSS.
Grinding burn controls for slot operations include:
- Reduced depth of cut: ≤0.005 mm per pass for finishing passes near slot roots.
- Flood coolant delivery at the tool-work interface, not general-area flooding.
- Friable abrasive wheel grades (e.g., seeded-gel alumina) that release worn grains before heat buildup.
- Acoustic emission or spindle-power monitoring as real-time thermal load indicators.
Nital etch per ISO 14104 (surface temper etch inspection after grinding) is the industry-standard acceptance method for burn detection, applied on first-article and periodic production coupons. Barkhausen noise analysis provides a quantitative, non-destructive production gate for any lot that required post-EDM grinding near slot roots.
Traitement de revenu pour l'amélioration de la ténacité
Double Tempering Parameters by Steel Grade
High-carbon, high-chromium cold-work tool steels used in slotted grid blades — including D2 (equivalent to JIS G4404 SKD11, DIN EN ISO 4957 grade 1.2379, ASTM A681 Grade D2), H13, and ledeburitic grades such as M2 — require a structured double-temper protocol to achieve the toughness required at slot bottoms. Single-temper cycles are insufficient for two reasons: they do not fully decompose retained austenite, and they leave secondary martensite (formed from that retained austenite during cool-down) in an untempered, brittle state.
Double tempering protocol by grade:
| Steel Grade | First Temper | Soak Time | Second Temper | Soak Time | Target HRC |
|---|---|---|---|---|---|
| D2 / 1.2379 / SKD11 | 180–200 °C | 2 h | 180–200 °C | 2 h | 58–62 |
| M2 / 1.3343 | 540–560 °C | 2 h | 540–560 °C | 2 h | 62–65 |
| D3 / 1.2080 | 200–220 °C | 2 h | 200–220 °C | 2 h | 60–63 |
| 8% Cr steels (1.2379 mod.) | 190–210 °C | 2 h | 190–210 °C | 2 h | 59–62 |
The first temper tempers as-quenched martensite and drives partial decomposition of retained austenite into secondary martensite. The second temper then tempers that secondary martensite. Air cooling between tempers to below 50 °C is required to allow the retained-austenite transformation to complete before the second soak begins.
Temperature uniformity within the furnace load is critical: a ±5 °C gradient is the accepted maximum for tool steel tempering. Loads that exceed this produce hardness variation exceeding ±1 HRC within the lot — which translates directly to variation in slot-bottom fracture toughness.
Managing Retained Austenite and Cryo
For D2-type steels austenitized at the upper end of the recommended range (1,030–1,060 °C) to achieve higher dissolution of primary eutectic carbides (M₇C₃) and better wear resistance, retained austenite (RA) content after quench can reach 15–25 vol%. At these RA levels, double tempering alone may not reduce RA to the ≤5 vol% target for high-toughness applications at stress concentrations.
Cryogenic treatment — cooling to −75 °C (dry ice/solvent) or −196 °C (liquid nitrogen), inserted between quench and first temper — drives additional RA transformation before the martensite is tempered. The result is reduced RA (typically to <3 vol% after cryo + double temper), more homogeneous hardness, improved dimensional stability, and measurably better toughness at stress-concentrated features. Cryo is recommended for D2-type slotted blades austenitized above 1,040 °C when XRD measurements indicate >10 vol% RA after quench.
For a detailed framework on how retained austenite control — including XRD-based verification per ASTM E975 and the heat-treatment window for 440C-class blade strip steel — is specified and documented in a supplier qualification program, see Validating 440C Dicer Replacement Blades at HRC 56–58.
At Maxtor Metal, double-temper cycles are executed under SPC control with continuous furnace temperature data logging. Each production lot is charted against ±5 °C control limits for both soak temperature and time-at-temperature. Barkhausen noise screening is applied at the slot-root inspection zone as a post-temper release gate — catching any lot in which a temperature excursion or retained-austenite anomaly has shifted the subsurface stress state out of specification before that lot reaches assembly. This documented process architecture is what separates a blade built to engineering specification from one built to approximate practice.
Comment vérifier que la géométrie du fond d'encoche et la métallurgie sont réellement conformes aux spécifications
Metallography and Nital Etch Checkpoints
Metallographic cross-sectioning at slot root locations is the ground-truth verification method. First-article and periodic production coupons are prepared as follows:
- Sectioning: Transverse cut through the slot root at mid-length.
- Mounting and polishing: Standard metallographic preparation to 0.05 µm alumina finish.
- Nital etch (2–4%): Reveals martensitic structure, recast white layer, grinding burn zones, and carbide distribution.
- Examination at 200×, 500×, 1,000×: Check for zero recast white layer at the slot root, tempered martensite morphology consistent with the target HRC range, uniform primary carbide distribution with no grain-boundary clustering, and no micro-cracks in the root zone.
Retained austenite quantification by X-ray diffraction (XRD) — per ASTM E975 — is performed on first-article and after any hardening process change. Production release target: ≤5 vol%.
For the incoming material verification side of this traceability chain — reading tool steel MTCs, verifying chemistry acceptance bands by grade, and linking heat numbers to coil tags — see Reading Tool Steel MTC for Strip Blades: A Practical QA Checklist.
Barkhausen and Dye Penetrant Screens
Barkhausen noise analysis (BNA) is a non-destructive magnetic method sensitive to near-surface residual stress and microstructure in ferromagnetic steels. At slot bottoms, BNA detects tensile residual stress elevation (reduced emission amplitude relative to a reference), grinding burn (altered martensite morphology shifts emission spectrum), and subsurface re-hardening zones not visible on the polished surface.
BNA probes are miniaturized to fit slot access geometry. Calibration is performed against a reference set of coupons with known residual stress states confirmed by XRD. Production accept/reject criteria are expressed as Barkhausen amplitude relative to a calibrated baseline: deviations >±15% trigger hold-and-investigate. SAE ARP4462 (Barkhausen Noise Inspection for Detecting Grinding Burns in High Strength Steel Parts) provides a recognized calibration and acceptance framework.
Dye penetrant inspection (DPI) — per ASTM E165 / ISO 3452 — is applied after final polishing and before coating or assembly. DPI is sensitive to surface-open cracks ≥1 µm in width and provides 100% production coverage where sectioning is destructive. Any indication in the slot root zone is cause for rejection.
PPAP-Style Documentation and Metrics
A PPAP-adapted control framework for tooling blades establishes the control plan, measurement system validation (MSA), and production metrics required to sustain slot-root quality:
| Document / Record | Content | Fréquence |
|---|---|---|
| First-article inspection report (FAIR) | CMM radius, hardness traverse, metallography, XRD RA, BNA baseline | Per new tool geometry |
| Control plan | Process parameters and in-process checks for EDM, grinding, tempering | Per blade family |
| SPC charts | Tempering temperature, fillet radius, hardness, BNA amplitude | Per production lot |
| Nital etch record | Photomicrograph archive of slot root cross-section, signed and dated | Per lot (coupon sample) |
| DPI log | Pass/fail per blade serial or lot | 100% production |
| Corrective action log | NCR linkage, root cause, and response action | Per rejection event |
SPC control limits for slot root radius are set at ±0.03 mm around nominal (e.g., 0.20–0.26 mm for an R0.23 mm nominal target). Process capability index Cpk ≥ 1.33 is the production release criterion. Lots falling below Cpk 1.33 on radius or hardness are placed on hold pending engineering review.
Cas client anonymisé : Rupture de lame grille de coupe-dés en fond d'encoche
The following case comes from a real dicer-blade failure investigation, shared anonymously with the customer’s consent. Identifying details — the processor’s identity, the machine brand, and the exact production line — are withheld at the customer’s request, and the before/after figures have been rounded and normalized to protect commercially sensitive production data. Even so, the mechanism, measurement sequence, and outcome all come from what actually happened on this line, and they show how the principles above play out when slot-root geometry is the dominant cause of grid blade snapping.
Production Scenario
An anonymous poultry processor on a high-throughput food-cutting line experienced repeated failures of its dicer grid/crosscut strip blades. The machine was a commercial rotary dicer of the ~3,000 kg/h class, processing frozen-tempered chicken for further food manufacturing. Typical machines in this class support poultry dicing across roughly 4.8–76 mm, depending on product thickness, feeding method, and machine condition.
This application ran at approximately:
- Product: frozen-tempered chicken
- Dice size: approximately 10–20 mm
- Blade material: Acier inoxydable 440C
- Target hardness: HRC 56–58
- Blade thickness: approximately 1.5–2.0 mm
- Production: multiple shifts per day
- Failure mode under investigation: grid blade snapping at the bottom of the locating slots
The critical detail is that the blade rarely failed because the cutting edge had worn out. The disruptive failure was a sudden fracture through the strip at a slot bottom — the same failure mode discussed throughout this article.
Original Blade Failure
The original grid blade used a relatively sharp slot-bottom transition, with nominal drawing geometry of approximately R0–0.10 mm. Because the broken blades appeared brittle, the maintenance team initially assumed a material or hardness problem.
During an initial failure review covering the documented fracture events recorded over the investigation period, approximately 70–85% of confirmed fractures were found to initiate in or immediately adjacent to the slot-bottom transition. (The exact sample count is withheld at the customer’s request; the percentage range reflects the bounds of the observed distribution across multiple documentation records.)
The typical sequence was:
- slot-bottom damage → small crack → cyclic crack growth → sudden blade fracture
The cutting edge itself could still appear serviceable immediately before failure. A dicer knife operates under repeated mechanical loading rather than a single static load, so a small geometric discontinuity readily becomes a fatigue initiation site — consistent with the general engineering guidance to use the largest practical fillet radius the functional geometry permits.
First Attempt: Reducing Hardness
Before touching geometry, the processor tried lowering the blade hardness from approximately HRC 58–60 to HRC 55–57, leaving the slot geometry unchanged.
The result reduced catastrophic snapping only slightly, while creating a new problem: edge wear increased, cut quality deteriorated earlier, sharpening/replacement frequency rose, and slot-bottom cracking was still observed. The attempt demonstrated an important principle — reducing hardness can change the failure response without eliminating the stress concentration that initiates the crack. The team therefore returned to the HRC 56–58 target and investigated the geometry.
Measurement Sequence
Step 1 — Map the fracture locations. Every failed grid blade was tagged by machine position, blade orientation, slot number, production hours, product condition, and fracture location. The purpose was to test whether fractures were random. They were not — the same slot-bottom geometry appeared repeatedly in the failure records.
Step 2 — Inspect the slot-bottom radius. Representative blades were checked with an optical comparator or toolmaker’s microscope. Measured radii were approximately R0.05–0.12 mm rather than a consistent larger radius, and some slot bottoms showed localized grinding marks. This matters because a drawing dimension alone does not describe the fatigue condition of a small radius: a nominal R0.10 mm radius with a grinding notch behaves differently from a smooth R0.10 mm radius.
Step 3 — Inspect the fracture origin. Broken blades were examined at low magnification for crack initiation location, grinding marks, local notches, impact evidence, deformation around the slot, and material defects. The recurring finding was that the fracture path tracked the slot-bottom transition rather than occurring randomly through the cutting edge — making a geometry change more logical than further hardness adjustment.
Geometry Modification
The trial retained 440C stainless steel at HRC 56–58. The primary design change was the slot-bottom radius:
- Slot-bottom radius: R0–0.10 mm → controlled R0.20 mm
The objective was not to make the radius “as large as possible” in isolation. The team used the largest radius that could be accommodated without interfering with blade engagement, adjacent components, grid spacing, product clearance, mounting geometry, or required dice dimensions. R0.20 mm should therefore be read as the design target for this application, not a universal dicer specification. The underlying rule is better stated as: use the largest practical slot-bottom radius that the blade geometry and machine clearance allow — consistent with the general principle that increasing a fillet radius reduces local stress concentration wherever geometry permits.
Grinding Process Control
The radius change alone was not considered sufficient. Grinding was standardized to avoid creating a new notch inside the radius. The inspection checklist included:
- Verify slot width
- Verify slot-bottom radius
- Check for visible grinding grooves
- Check for local undercutting
- Inspect the transition between slot wall and bottom
- Verify blade thickness
- Verify hardness on the qualification batch
- Inspect the first production run after installation
This reinforces a point made earlier: a nominal R0.20 mm radius is not automatically fatigue-resistant if the manufacturing process leaves a sharp grinding groove inside the radius.
For the regrind lifecycle framework that governs how many re-sharpenings a blade can sustain before slot-bottom geometry becomes a disqualifying factor, see Réaffûtage des Lames Industrielles en Bande : Seuils d'Affûtage, Critères de Mise au Rebut et Modèle de Coût du Cycle de Vie.
Customer Case Results
Rounded, normalized figures from this customer’s production records:
| Métrique | Original design | R0.20 mm blades |
|---|---|---|
| Matériau | 440C | 440C |
| Dureté | HRC 56–58 | HRC 56–58 |
| Slot-bottom radius | R0–0.10 mm | R0.20 mm |
| Typical blade life | 70–100 h | 150–190 h |
| Premature snapping | Ligne de base | ↓ approximately 55–65% |
| Emergency grid changes | Ligne de base | ↓ approximately 50–60% |
| Temps d'arrêt non planifié | Ligne de base | ↓ approximately 45–55% |
| Slot-bottom cracks during the trial period | Recurrent | None observed |
The most important observation was not the increase in average life — it was the change in failure mode. Before the modification, the maintenance team frequently had to respond to an unexpected broken grid blade. Afterward, routine wear and planned replacement became more significant than sudden slot-bottom fracture.
If your failure log shows that emergency grid-blade changes — rather than scheduled replacements — are the primary contributor to line downtime, the OEE model in OEE and Profit Gains from Reducing Coil Change Frequency provides a quantified framework for converting unplanned downtime reduction into a measurable OEE gain.
Example Downtime Calculation
At the customer’s baseline, the line logged approximately 6 emergency grid-blade failures per 1,000 operating hours, each requiring roughly 20–30 minutes of unplanned intervention. Using the 25-minute midpoint:
- 6 × 25 min = 150 min / 1,000 h
With emergency events down by approximately 55% after the change:
- 6 × (1 − 0.55) ≈ 2.7 events → 2.7 × 25 min ≈ 68 min / 1,000 h
The resulting saving was roughly 82 minutes of unplanned downtime per 1,000 operating hours. This is a normalized projection from the customer’s own baseline and post-change records; individual lines will vary with product mix and operating discipline.
Operator Behavior
The investigation also surfaced a human factor. In the early stage, operators sometimes kept running the machine after noticing an unusual sound or a small crack during inspection, risking a small fatigue crack growing into a complete break. The revised procedure introduced a simple rule: any visible crack at the slot bottom = remove and quarantine the blade. Operators were also instructed to inspect slot bottoms, blade seating, abnormal contact marks, product buildup, and evidence of impact. This is another reason the improvement should not be attributed to the R0.20 mm radius alone.
Process Limitations
The result should be interpreted within its operating window. It is most applicable to 440C dicer grid/crosscut strip blades at HRC 56–58, cutting frozen-tempered poultry, with controlled blade installation, normal production loading, and no significant metal contamination or abnormal impact. It should not be read as evidence that R0.20 mm is optimal for every dicer blade. A different blade thickness, slot width, dice size, material, heat treatment, machine, product temperature, or mounting method could require a different radius — cutting capacity and results depend on product condition, feeding method, machine condition, and knife configuration.
Case Conclusion
This anonymized frozen-tempered poultry dicing investigation identified repeated grid-blade fractures at the bottom of locating slots. The original slot geometry used a relatively sharp R0–0.10 mm transition, and replacement blades were made from 440C stainless steel at approximately HRC 56–58. An initial attempt to reduce hardness did not eliminate the problem and increased edge wear.
The subsequent work retained the HRC 56–58 material condition but increased the slot-bottom radius to a controlled R0.20 mm and tightened control of grinding damage and blade inspection. On this customer’s line, typical blade life increased from approximately 70–100 operating hours to 150–190 hours. Emergency grid-blade changes fell by approximately 50–60%, while unplanned downtime associated with blade snapping fell by approximately 45–55%. No slot-bottom cracks were observed during the follow-up period.
The result should not be interpreted as a universal “R0.20 mm doubles blade life” rule. The improvement came from controlling slot geometry together with grinding quality, blade hardness, installation, and operator inspection. The practical design rule is to use the largest slot-bottom radius that the dicer geometry and clearance allow, while avoiding grinding notches or undercuts at the radius transition.
Foire Aux Questions
Quel est le rayon de congé d'encoche minimal pour éviter la rupture des lames à grille ?
R : R0,2 mm constitue le minimum ingénierie pratique pour la plupart des géométries de lames industrielles à encoches. En dessous de cette valeur, le facteur de concentration de contraintes Kt augmente brutalement —pour atteindre des valeurs de 7 à 12— et, combiné aux variations de fabrication typiques concernant les contraintes résiduelles et l'état de surface, crée systématiquement les conditions d'un amorçage de rupture fragile en fond d'encoche. Des rayons plus importants (R0,3 à 0,5 mm) offrent une marge de sécurité supplémentaire et doivent être évalués dès que la fonction de l'encoche le permet.
Q : Pourquoi les lames à encoches rompent-elles en fond d'encoche plutôt qu'au niveau du tranchant ?
R : Le fond d'encoche concentre une contrainte élastique bien supérieure à la contrainte nominale appliquée sous l'effet de flexions et de charges cycliques. Le tranchant, bien que soumis à une contrainte de contact, bénéficie d'une géométrie de contact en compression en cours de fonctionnement. Le fond d'encoche agit comme un concentrateur de contraintes géométrique qui cumule également des contraintes résiduelles de traction dues à l'électroérosion (EDM) et à la trempe, ce qui en fait le site d'amorçage de rupture le plus probable.
Q : Comment la couche de refusion EDM provoque-t-elle des fissures sur les lames en acier pour outils ?
R : La couche de refusion EDM (couche blanche) est une zone resolidifiée et amorphe, plus dure que la martensite de base —généralement 950 à 1 200 HV— qui contient des contraintes résiduelles de traction et des microfissures peu profondes issues du cycle de solidification rapide. Ces microfissures constituent des défauts préexistants au sens de la mécanique de la rupture. Sous l'effet de charges cycliques au niveau du fond d'encoche sujet aux concentrations de contraintes, elles se propagent dans le substrat et peuvent amorcer une rupture brutale dès les premières heures d'utilisation si elle n'est pas éliminée avant la mise en service.
Q : Qu'est-ce que le double revenu et pourquoi est-il indispensable pour les lames à encoches en acier pour outils ?
R : Le double revenu utilise deux cycles de revenu complets (maintien en température + refroidissement à l'air jusqu'à température ambiante + nouveau maintien). Le premier cycle revient la martensite brute de trempe et décompose partiellement l'austénite résiduelle en martensite secondaire. Le second cycle revient cette martensite secondaire. Un simple revenu laisse la martensite secondaire non revenue et fragile, ce qui constitue un défaut critique au niveau des zones de concentration de contraintes comme le fond d'encoche. Le double revenu est la pratique standard selon les normes ASTM A681 D2 et JIS G4404 SKD11 pour les outillages à encoches exigeant une haute ténacité.
Q : Comment détecter les brûlures de rectification à l'intérieur d'une encoche trop étroite pour les sondes standard ?
R : L'analyse du bruit de Barkhausen (BNA) à l'aide de sondes miniaturisées adaptées à l'accès aux encoches est la méthode non destructive la plus sensible disponible. La BNA détecte les modifications sous-corticales de la structure des domaines magnétiques causées par des dommages thermiques, une retrempe ou des contraintes résiduelles de traction — autant de signatures de brûlures de rectification. L'attaque au Nital selon la norme ISO 14104 sur coupes métallographiques fournit une confirmation destructive sur les premières pièces fabriquées et les éprouvettes de production périodiques.
Q : Quel niveau d'austénite résiduelle est acceptable après la trempe des lames à encoches en acier type D2 ?
R : Le seuil de validation en production après trempe et double revenu est de ≤5 % en volume d'austénite résiduelle, mesuré par DRX selon la norme ASTM E975. Les aciers de type D2 austénitisés au-dessus de 1 040 °C peuvent conserver 15 à 25 % en volume d'austénite résiduelle après trempe. Lorsque le taux dépasse 10 % en volume, un traitement cryogénique entre −75 °C et −196 °C, inséré entre la trempe et le premier revenu, est recommandé pour favoriser la transformation complète avant le début du revenu.
Quels essais non destructifs doivent être effectués sur les lames à grille rainurées avant l'expédition ?
Une séquence d'inspection de production complète doit inclure : l'analyse du bruit de Barkhausen au niveau de la racine des rainures pour déceler les brûlures de rectification et les anomalies de contraintes résiduelles ; le contrôle par ressuage (DPI) selon ASTM E165 / ISO 3452 pour les fissures débouchantes ; et la vérification du rayon par profilométrie optique ou MMT (CMM). Le test de dureté Rockwell C est un contrôle de procédé et ne remplace pas les méthodes susmentionnées. Le ressuage couvre 100 % de la lame ; la BNA et les contrôles de rayon sont les principaux critères de qualité pour l'intégrité structurelle du fond de rainure.
Maxtor Metal fournit à ses clients le dossier complet de documentation END (NDT) — comprenant les enregistrements d'amplitude BNA par zone de rainure, les journaux de conformité DPI par numéro de série de lame, et les rapports de rayon MMT ou profilométrie — formaté pour les audits fournisseurs et l'examen de type PPAP.
Q : Comment définir les limites de contrôle MSP (SPC) pour le rayon de raccordement de la rainure dans un programme de fabrication de lames ?
R : Réglez le rayon nominal au point milieu de la plage de tolérance fonctionnelle. Définissez les limites de contrôle de surveillance à ±0,03 mm autour du nominal. Calculez le Cpk à partir des données de capabilité du premier article (FAI) et exigez un Cpk ≥ 1,33 comme critère de validation de la production. Validez le système de mesure (profilométrie optique ou MMT) avec une étude R&R des instruments de mesure (Gage R&R) avant de lancer la MSP (SPC) afin de vérifier que la variation de mesure n'amplifie pas l'estimation de la variation du procédé.
Conclusion
La rupture des lames à grille en fond de rainure n'est pas un mode de défaillance aléatoire. C'est le résultat déterministe de la coexistence, au même endroit de l'outil, d'une concentration de contraintes, de défauts surfaciques et d'une ténacité insuffisante.
Des congés de raccordement plus larges (R≥0,2 mm) réduisent le facteur Kt d'environ 50 % par rapport aux géométries à angles vifs, diminuant directement la contrainte maximale au fond de rainure et prolongeant la durée de vie limitée par la rupture. Le double revenu — dont les paramètres sont adaptés à la nuance d'acier spécifique et au taux d'austénite résiduelle — transforme une microstructure brute de trempe fragile en une matrice adoucie et renforcée, capable d'absorber l'énergie de déformation qui entraînerait autrement la propagation des fissures à travers l'âme de la lame.
La géométrie et la métallurgie ne suffisent pas à elles seules si l'intégrité du procédé n'est pas maintenue. Les couches de refusion (recast layer) laissées par l'EDM doivent être éliminées mécaniquement lors de la séquence de passe de finition (skim-cut) et de polissage. Les opérations de rectification à proximité du fond de rainure doivent être contrôlées pour éviter les brûlures et vérifiées par analyse du bruit de Barkhausen. Les contraintes résiduelles doivent être gérées par un contrôle adéquat de la vitesse de trempe et un revenu de détensionnement — et non simplement ignorées sous prétexte que la dureté est conforme.
Le dernier élément est la vérification systématique : les coupes transversales après attaque au nital, le contrôle BNA (bruit de Barkhausen), le ressuage (liquides pénétrants) et les enregistrements de procédé suivis par MSP (SPC) créent une chaîne de qualité documentée, de la spécification du rayon de rainure jusqu'à la livraison. La standardisation de ces spécifications et contrôles dans l'ensemble du programme de fabrication de lames transforme la fiabilité des lames : d'un résultat découvert en service, elle devient une performance conçue, maîtrisée et vérifiée avant la première utilisation.
The same stress-concentration mechanics that drive slot-bottom fracture in grid blades apply at the tooth root of serrated VFFS strip blades, where impact at the tooth-root radius and jaw misalignment replace the EDM recast layer as the primary initiation site. For the failure-mode diagnosis, HRC windows, PM vs D2 route selection, and RA control specific to serrated VFFS packaging blades, see Équilibre dureté-ténacité des lames dentelées VFFS.
Maxtor Metal provides customers specifying precision slotted grid blades with batch-level documentation covering slot-root radius measurement records (CMM or optical profilometry), EDM skim-cut and nital etch verification, double-temper batch records with continuous furnace data logs, XRD-based retained austenite results, and Barkhausen noise screening reports at slot-root zones. Customers running formal supplier qualification programs can request the full documentation package before first shipment to validate that slot-root geometry and heat-treat parameters are controlled to engineering specification, not estimated from process experience.
À propos de l'auteur
Jesse Xu — Senior Quality Engineer, QA (Quality Assurance), Maxtor Metal
Jesse Xu is a Senior Quality Engineer with 15 years of experience in industrial blade manufacturing and quality assurance. His work focuses on failure analysis: determining whether blade failures such as edge chipping and premature wear originate from heat-treatment process deviations or from material segregation (carbide/banding) issues. He holds the ASQ Certified Quality Engineer (CQE) credential, is an ISO 9001 Lead Auditor, and is certified to ASNT NDT Level II.
Mentions légales et contact
This article is published by Maxtor Metal, a manufacturer and supplier of custom, precision-ground industrial blades. It is provided for technical education and product explanation; because it references Maxtor Metal products, readers should be aware of a potential commercial interest. Technical claims are referenced to publicly available standards (ISO, ASTM, SAE) and established engineering literature, and readers are encouraged to verify specifications against their own application requirements.
For questions about this article, blade design specifications, or technical support, please reach out via our page de contact.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean