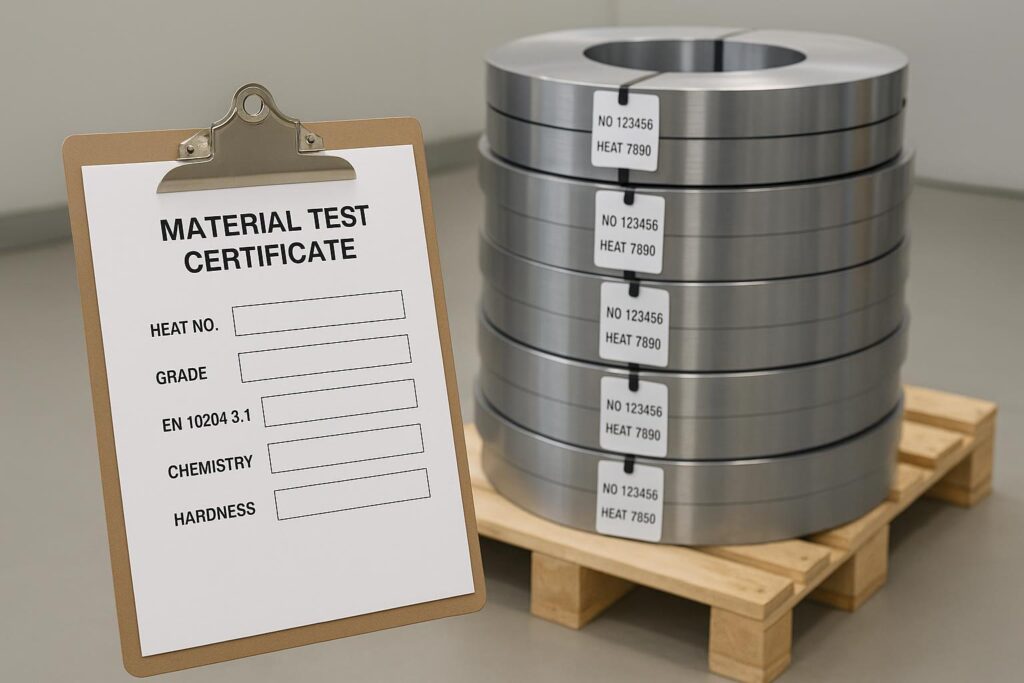
Réponse rapide : Pour lire un CPT d'acier pour outils pour couteaux pour feuillards, commencez par l'en-tête : confirmez le type de certificat EN 10204 3.1, l'identité du fournisseur, la nuance d'acier et le numéro de coulée. Ensuite, recoupez le tableau de composition chimique avec votre bon de commande ou vos spécifications (en utilisant l'ASTM A681 ou l'ISO 4957 comme norme de référence). Vérifiez l'uniformité de la dureté grâce à une carte en 9 points (tête/milieu/queue × bord/centre/bord selon l'ASTM E18), et ajoutez un contrôle de décarburation (ASTM E1077) lorsque les performances de l'arête de coupe sont critiques. Le numéro de coulée doit relier le CPT, l'étiquette de la bobine et vos registres de lot internes pour former une chaîne de traçabilité complète.
In strip-blade manufacturing, a tool steel MTC is only useful if it helps you make a fast, defensible receiving decision—and if you can still prove traceability after the coil has been slit, ground, and converted into internal lots. This practical checklist is prepared by the Maxtor Metal QA & Metallurgical Engineering Team, drawing on over 15 years of specialized experience in industrial blade manufacturing, custom steel selection, and strict quality control protocols when aligning paperwork, tagging, and verification between supplier and buyer.
- But: enable fast, reliable acceptance decisions for strip blades
- Scope: EN 10204 3.1 focus (EN 10204 3.1 certificate), heat number, chemistry, hardness uniformity
- Standards referenced: EN 10204, ASTM E18, ASTM E1077, ASTM A681/ISO 4957
- Why reading tool steel MTC matters to QA, uptime, and FPY
- How this checklist reduces retests, scrap, and downtime
Key takeaway: Treat the MTC as the starting point for acceptance: it anchors traceability and declared results, but your receiving checks decide whether the coil is safe to process.
Les bases du certificat CPT / MTC
What an EN 10204 3.1 covers
An EN 10204 Type 3.1 inspection certificate is the common “mill test certificate / material test certificate” format used in metals supply. In simple terms, it’s the manufacturer’s declaration that the delivered product complies with the order, and it includes test results tied to the test unit.
This is the EN 10204 3.1 certificate your traceability system ultimately points back to.
For the formal definitions and document types, refer to EN 10204:2004 directly—available through official standards bodies such as BSI (EN 10204:2004) or your regional standards authority. The standard defines all document types (2.1, 2.2, 3.1, 3.2) and the authorization requirements for each.
Checklist (3.1 basics):
- Certificate type is explicitly shown as EN 10204 3.1.
- It includes measured results (not just “conforms”).
- It is signed/validated by the manufacturer’s authorized inspection representative.
Heat number and traceability linkage
For strip blades, the heat number is the shortest path to “Do we know exactly what this coil is?” It is the core of heat number traceability in coil-based supply. It should link:
- the MTC (declared chemistry + tests)
- the coil tag / packaging label
- your receiving record
- the internal lot numbers you create after slitting, leveling, or edge preparation
Receiving checklist (traceability linkage):
- Heat number on MTC matches the heat/heat-lot shown on the coil tag.
- Coil identifier (coil no., tag no., reel no.) is recorded on your receiving log.
- Your internal lot IDs inherit the heat number and keep it attached through WIP.
3.1 vs 3.2 vs 2.2
Use this as a decision shortcut:
- 2.2: declaration of compliance based on non-specific inspection (good for low-risk use; limited for audits).
- 3.1: manufacturer-issued inspection certificate with test results (typical baseline for industrial tool steels).
- 3.2: inspection certificate with third-party or purchaser’s representative involvement/witnessing (use when the risk or contract demands it).
Comment vérifier la composition chimique sur un CPT d'acier pour outils — et quand aller au-delà du PMI
D2/M2/O1 acceptance bands
A tool steel MTC is not “good” because it lists numbers—it’s good because the numbers match what you ordered.
Practical acceptance rule:
- Your acceptance bands should come from your PO/spec callout, typically referencing a tool-steel material standard such as ASTM A681 ou ISO 4957:2018.
| Grade | Carbone (C) | Chrome (Cr) | Vanadium (V) | Molybdène (Mo) | Tungsten (W) |
|---|---|---|---|---|---|
| D2 (1.2379) | 1.40 – 1.60% | 11.00 – 13.00% | 0.70 – 1.10% | 0.70 – 1.20% | — |
| M2 (1.3343) | 0.78 – 1.05% | 3.75 – 4.50% | 1.75 – 2.20% | 4.50 – 5.50% | 5.50 – 6.75% |
| O1 (1.2510) | 0.85 – 1.00% | 0.40 – 0.60% | 0.05 – 0.30% | — | 0.40 – 0.60% (optional) |
Reference source: ASTM A681 / ISO 4957 standard chemistry composition limits.
Checklist (chemistry acceptance):
- Grade is stated clearly (e.g., D2, M2, O1) and matches the PO.
- Chemistry table includes the critical alloying elements for that grade.
- Heat number on the chemistry report matches the heat number on the certificate header.
For a detailed framework on how material grade validation — including heat-treatment batch records and XRD-based retained austenite verification — is specified for blade strip steel at the incoming stage, see Validating 440C Dicer Replacement Blades at HRC 56–58.
Pro tip: For incoming coils intended for strip blades, set a “stop the line” rule for grade ambiguity (for example, ambiguous equivalents or missing grade designation). It’s almost always cheaper than chasing performance scatter later.
PMI vs spark-OES/ICP-OES
Positive Material Identification (PMI) is often treated as a universal answer. It isn’t.
- PMI/XRF is strong for confirming alloy family and many elements, but it’s limited for carbon.
- Spark-OES and ICP-OES are typically used when you need more complete chemistry, including carbon-critical acceptance decisions.
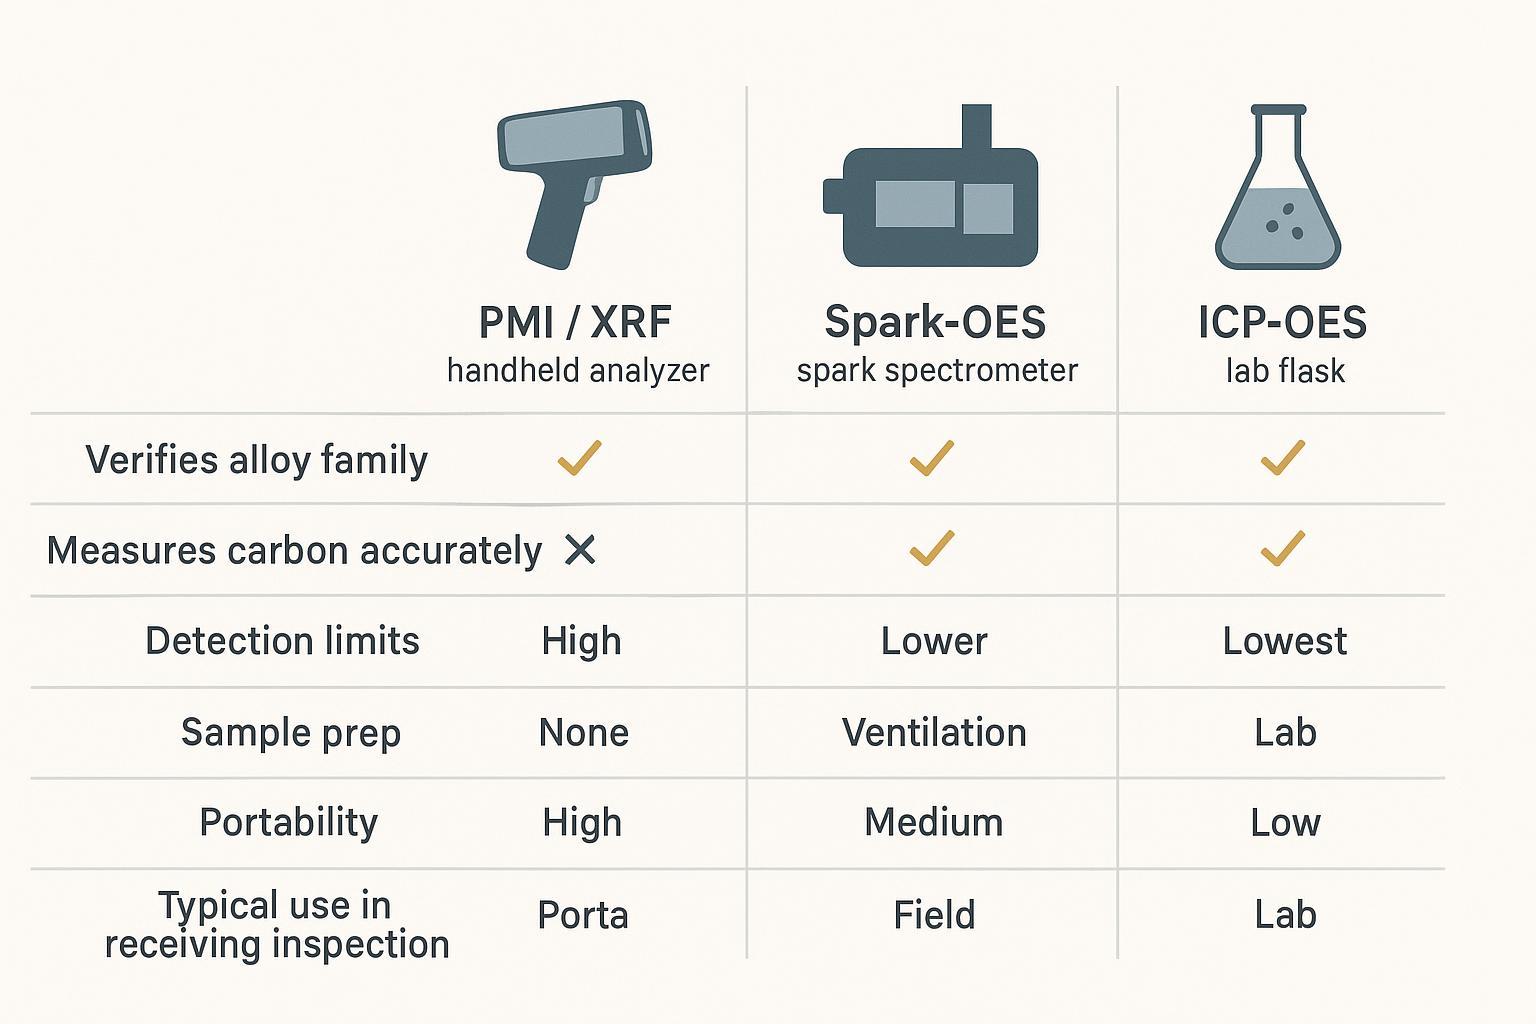
Checklist (use the right method):
- Use PMI/XRF to screen: “Is this broadly the correct alloy family?”
- Use spark-OES or ICP-OES when the acceptance hinges on carbon-sensitive outcomes (hardness response, carbide network behavior), or when the contract requires lab confirmation.
- Document the method and instrument ID in the receiving record so results are auditable.
Resolve discrepancies to PO/spec
When chemistry results conflict (MTC vs your test vs supplier re-test), the fastest way to avoid downtime is to follow a written escalation path.
Discrepancy-resolution checklist:
- Freeze the identity: confirm heat number + coil tag + sample location (head/mid/tail).
- Confirm the reference: pull the PO/spec revision and identify which standard governs (e.g., ASTM A681 / ISO 4957).
- Confirm methods: PMI vs OES vs ICP-OES; note detection limits and whether carbon was actually measured.
- Re-sample intentionally: take a second sample from a different location and document chain-of-custody.
- Decide action: accept, hold for disposition, downgrade use, or reject—based on the governing spec and risk.
Pourquoi l'uniformité de la dureté importe plus que la moyenne — et comment la cartographier sur le feuillard
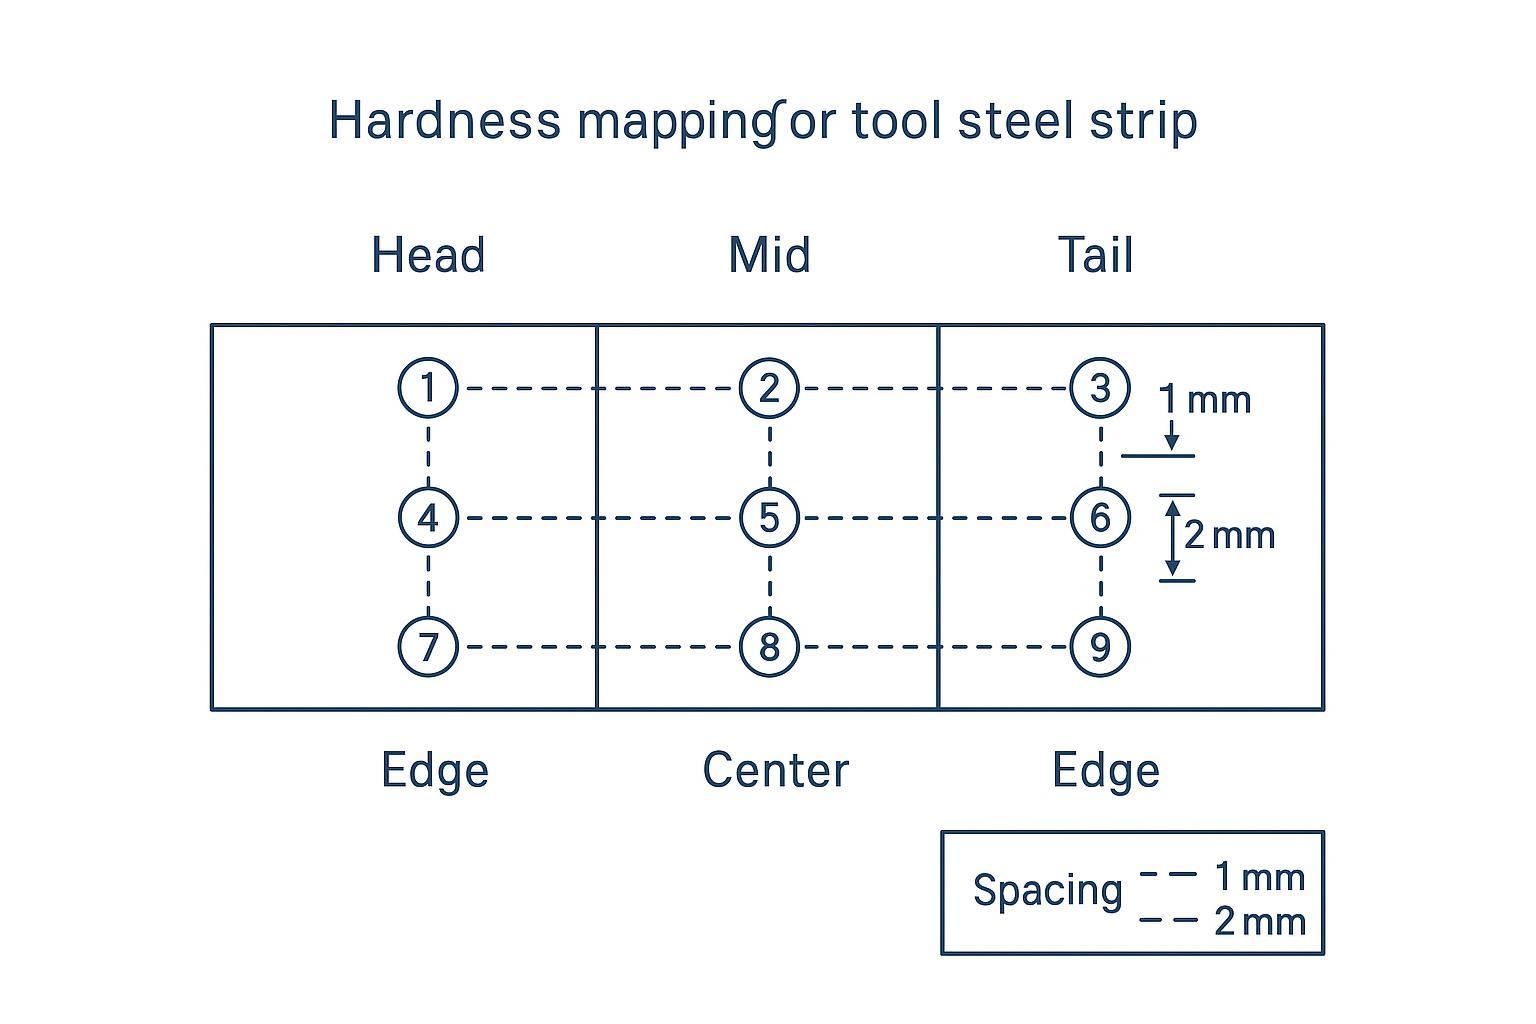
For Rockwell testing, cite the official method: ASTM E18 Rockwell hardness test method. For practical context on why thickness/support matter, NIST’s guidance is a useful companion: NIST Rockwell hardness recommended practice.
Supply condition: Annealed vs. Pre-hardened
Before evaluating hardness values, clarify the delivery state on the PO/MTC:
- Annealed strip (Soft): Shipped in a spheroidized annealed state for severe forming, slitting, or punching before final heat treatment.
- Pre-hardened / Hardened & Tempered strip: Delivered at working hardness for direct grinding, edging, or light slitting without subsequent full quenching.
| Grade | Annealed State (Max Hardness) | Pre-hardened / Heat Treated State (Working Range) |
|---|---|---|
| D2 | Max 255 HBW (~25 HRC) | 58 – 62 HRC |
| M2 | Max 269 HBW (~27 HRC) | 60 – 65 HRC |
| O1 | Max 229 HBW (~20 HRC) | 56 – 62 HRC |
Mixing up delivery conditions is a common source of false rejects and false accepts — always confirm with the MTC header what condition the material is in before applying any hardness acceptance limit.
Strip sampling map: edge–center–edge; head/mid/tail
Hardness scatter in strip often hides in two directions:
- Across the width (edge-to-edge differences from processing, decarb, or leveling)
- Along the length (head/mid/tail differences from heat treatment variation or coil-end effects)
Checklist (minimum map that still finds problems):
- Sample at head / mid / tail.
- At each length position, test edge / center / edge.
- Record location IDs so a future complaint can be traced back to the zone.
Setup validity: thickness, spacing, support
A hardness number is only actionable if the test setup is valid for the strip geometry.
Setup checklist:
- Confirm you are using a Rockwell scale appropriate for the strip thickness.
- Ensure the specimen is flat and well supported on the proper anvil; avoid rocking.
- Keep indentations far enough from edges and from each other to avoid interaction.
- If your strip is thin, don’t “solve it” by stacking layers—control the method instead.
Interpret spread and actions
Don’t just look at the average. Look at the spread.
Interpretation checklist:
- If head/mid/tail shift together, suspect batch heat treatment ou process-window drift.
- If edges are consistently lower than center, suspect decarburization or edge conditioning effects.
- If one zone is off, isolate that zone in WIP routing (don’t blend lots).
Action checklist:
- Accept: hardness meets PO targets and spread is within your internal control limit.
- Hold / retest: hardness is borderline or spread suggests a localized issue.
- Reject / disposition: hardness is out of spec, or spread indicates non-uniformity that will create FPY loss.
Décarburation et uniformité
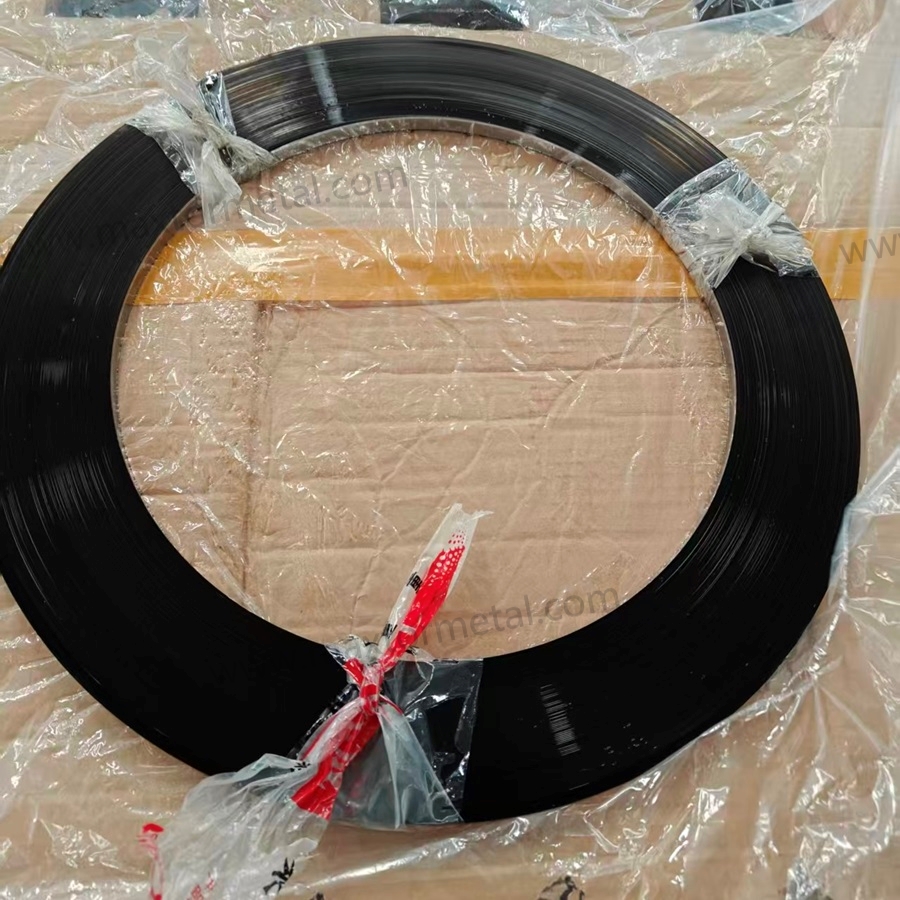
Detect and measure per ASTM E1077
If strip edges are soft, chip early, or don’t hold a stable grind, decarburization is a prime suspect—especially in thin sections where the surface zone is a larger fraction of the cross-section.
ASTM’s method for estimating decarb depth is ASTM E1077 — Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens.
Checklist (what to request/report):
- Emplacement et orientation de l'échantillon (bord vs centre ; tête/milieu/queue si pertinent).
- Si les résultats sont exprimés en profondeur totale et ou partielle de décarburation.
- Préparation métallographique et méthode d'attaque chimique (pour garantir la comparabilité des résultats entre laboratoires).
Impact sur la dureté et mesures d'atténuation
La décarburation entraîne une dispersion des performances car elle modifie le profil de dureté à proximité de la surface active.
Liste de contrôle des impacts :
- Zone superficielle plus douce → usure plus rapide, arête instable, comportement au meulage imprévisible.
- Zone d'arête affectée → les défaillances se manifestent par des ébréchures ou un émoussement rapide, même lorsque la “ dureté à cœur ” semble conforme.
Liste de contrôle des mesures d'atténuation :
- Définir des limites de décarburation sur le bon de commande lorsque l'application est sensible au niveau de l'arête.
- Contrôler la vérification à la réception pour les lots à haut risque (nouveau fournisseur, modification du procédé, épaisseur inhabituelle).
- Après transformation secondaire (fendage, meulage, traitement thermique), revérifier la dureté et l'état de surface avant le lancement en production.
POS de documentation et de traçabilité
Lier le MTC, les étiquettes de bobine et les lots internes
Un POS (mode opératoire normalisé) pratique relie l'identité physique aux enregistrements pour réussir les audits et résoudre rapidement les arrêts de production.
Liste de contrôle (chaîne de traçabilité minimale) :
- Archiver le PDF du MTC avec un nom de fichier incluant fournisseur + nuance + numéro de coulée.
- Photographier ou scanner l'étiquette de la bobine dès la réception.
- Attribuer des numéros de lot internes qui préservent l'association avec le numéro de coulée.
Note d'ingénierie : Si votre POS de traçabilité doit s'aligner sur les spécifications de format d'approvisionnement des bobines — y compris les dimensions des rouleaux, les conventions de division des lots et les exigences documentaires — consultez la page de référence de Maxtor Metal sur industrial blade strip steel in beveled reels pour les normes de documentation relatives au facteur de forme et à la traçabilité.
Si votre examen de la traçabilité implique également la planification des longueurs de bobine et la programmation des changements de série, consultez OEE and Profit Gains from Reducing Coil Change Frequency pour les contrôles de régularité côté approvisionnement qui garantissent la fiabilité des séries plus longues.
Historique des contre-essais et gestion des modifications
Les contre-essais sont inévitables ; les contre-essais non contrôlés coûtent cher.
Liste de contrôle (discipline des contre-essais) :
- Enregistrer les déclencheurs de contre-essai (ce qui a échoué, où, et la raison du contre-essai).
- Conserver la méthode d'essai, l'instrument, l'opérateur et l'emplacement de l'échantillon.
- Associer les résultats des contre-essais à une décision de traitement (accepter/suspendre/rejeter) et conserver l'historique des révisions.
- Si le bon de commande ou la spécification change, verrouiller la révision utilisée pour l'acceptation de chaque lot.
Collaboration avec les fournisseurs pour la vérification
La collaboration ici ne relève pas du marketing : il s'agit d'empêcher les matériaux “ conformes sur le papier mais aux performances instables ” d'entrer en production.
Liste de contrôle pratique pour la collaboration :
- S'accorder sur le contenu obligatoire du certificat 3.1 (N° de coulée, désignation de la nuance/spécification, composition chimique, dureté le cas échéant).
- Convenir d'une procédure de traitement des écarts : qui effectue les contre-essais, selon quelle méthode et comment la chaîne de traçabilité est documentée.
- Verrouiller une définition commune pour l'acceptation d'une “ nuance équivalente ” (ou l'interdire sauf approbation préalable).
Maxtor Metal fournit aux clients des dossiers documentaires pré-alignés — incluant des modèles de certificats, des conventions d'étiquetage de bobines et des structures d'enregistrement de vérification — afin que les décisions de traçabilité restent cohérentes après fendage, planage et division des lots. Les clients appliquant des programmes formels d'assurance qualité à la réception peuvent demander la liste de contrôle d'alignement documentaire auprès de l'équipe technique de Maxtor Metal avant la première expédition.
Déclencheurs d'audit et de revérification
Afin d'éviter que des défauts de qualité ne s'infiltrent dans la production, établissez des conditions claires déclenchant un audit conjoint obligatoire ou une revérification par un laboratoire secondaire :
- Premier lot d'un nouveau fournisseur / sous-traitant: Analyse chimique complète obligatoire (OES) et cartographie de dureté en 9 points sur les 3 premières coulées de production.
- Notification de modification de procédé (PCN): Toute modification déclarée concernant le recuit du fournisseur, le four de traitement thermique ou les paramètres de la ligne de fendage.
- Écarts consécutifs de dureté ou de microstructure: Apparition d'une dispersion de dureté bord-centre supérieure à ±1,5 HRC sur 3 lots de bobines consécutifs.
- Unexplained Production Tooling Failures: Immediate joint root-cause review if field blades exhibit premature micro-chipping or rapid edge dulling despite “paper-compliant” MTCs. For grid-blade designs specifically, slot-bottom fractures that recur despite compliant hardness readings often trace to geometric stress concentrations rather than material chemistry—see Stopping Grid Blade Snapping at Slot Bottoms for the fillet radius, EDM recast layer, and double-temper controls that address this failure mode.
When tooling failures trigger a root-cause review, the regrind decision framework provides the measurable inspection thresholds — chipping depth, remaining thickness, thermal burn criteria, and grinding economics — needed to determine whether a blade is recoverable or must be scrapped. See the Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide for the full shop-floor protocol.
FAQs:
Q : Comment lire rapidement un CPT d'acier pour outils pour couteaux pour feuillards ?
R : Commencez par l'en-tête : confirmez le certificat EN 10204 3.1, le fournisseur, la nuance d'acier et le numéro de coulée. Vérifiez ensuite que le tableau de composition chimique correspond à votre bon de commande/spécification et que le numéro de coulée est lié à l'étiquette de la bobine. Enfin, validez l'uniformité de la dureté à l'aide d'une carte simple (tête/milieu/queue × bord/centre/bord).
Q : Quelle est la différence entre les certificats EN 10204 3.1 et 3.2 ?
R : Un certificat 3.1 est délivré par le fabricant avec les résultats des essais et est signé par un représentant d'inspection autorisé. Un certificat 3.2 implique l'intervention d'un organisme indépendant (une tierce partie ou le représentant de l'acheteur) selon les exigences contractuelles. Lorsque le risque est plus élevé ou que les audits sont plus stricts, le certificat 3.2 est davantage utilisé.
Q : Le PMI/XRF peut-il vérifier avec précision l'acier pour outils D2 ou M2 ?
R : Le PMI/XRF est utile pour confirmer la famille d'alliage et de nombreux éléments d'alliage, mais il présente des limites pour le carbone. Si votre acceptation dépend d'un comportement sensible au carbone (réponse à la dureté, résistance à l'usure), utilisez la spectrométrie spark-OES ou ICP-OES selon votre POS.
Q : Combien de points d'essai de dureté Rockwell sont nécessaires sur une bobine de feuillard d'acier ?
R : Utilisez une carte capable de détecter les variations en largeur et en longueur : tête/milieu/queue sur la longueur de la bobine, et bord/centre/bord sur la largeur. Cela donne neuf points comme minimum pratique pour le contrôle d'homogénéité ; ajoutez des points si l'historique de votre procédé montre une dispersion localisée.
Q : Qu'est-ce qui cause la variation de dureté du bord au centre sur les couteaux pour feuillards ?
R : Les causes courantes comprennent les différences d'état de surface, la décarburation près des bords et la non-uniformité du traitement. Le signal typique est souvent « bords faibles, centre OK ». Si este schéma apparaît, ajoutez un contrôle de décarburation et renforcez la documentation sur l'emplacement des prélèvements.
Q : À quoi sert la norme ASTM E1077 dans l'assurance qualité (QA) de l'acier pour outils ?
R : La norme ASTM E1077 est utilisée pour estimer la profondeur de décarburation dans les éprouvettes d'acier. En pratique, elle aide aux décisions d'acceptation et aux analyses de cause racine lorsque la mollesse superficielle altère les performances de la lame, en particulier pour les feuillards minces où la zone de surface est primordiale.
Q : Que faire si la chimie du CPT est conforme mais que l'essai de dureté échoue ?
R : Bloquez le lot et vérifiez d'abord la validité de l'essai (adéquation de l'échelle et de l'épaisseur, support, espacement et préparation de l'échantillon). Si l'essai est valide, traitez cela comme une non-conformité : prélevez de nouveaux échantillons avec une chaîne de traçabilité documentée, comparez aux exigences du bon de commande/spécification et statuez sur le sort du lot (acceptation sous réserves, déclassement ou refus).
Q : Dois-je effectuer une nouvelle vérification après le découpage/la coupe longitudinale ou le meulage/rectification ?
R : Oui, si ces étapes modifient la chaîne de traçabilité (division de lot) ou altèrent la surface de travail. Revérifiez au moins la traçabilité (du numéro de coulée au lot interne) ainsi que la dureté/état de surface selon une approche fondée sur les risques, en particulier après la rectification ou le traitement thermique.
Conclusion
A clean checklist is only valuable if it reduces real waste: fewer retests, fewer surprises on the grinder, and fewer unplanned stops in production. The acceptance path covered in this guide comes down to four linked checks: confirm the EN 10204 3.1 certificate is correctly issued and signed; verify chemistry against PO/spec with the right method (PMI for screening, OES/ICP for carbon-critical decisions); map hardness at head/mid/tail × edge/center/edge and interpret the spread, not just the average; and verify decarburization depth when the application is edge-sensitive.
Traceability is what ties these checks together. If you can connect the MTC heat number to the coil tag, to your receiving log, and through to internal lot numbers after slitting or grinding—you have a defensible QA record. If any link in that chain is missing, you have paperwork, not traceability. Re-verify hardness and surface condition after any secondary process (slitting, grinding, heat treatment) that changes the working surface or splits the lot identity.
Consistent results require consistent identity. That’s the same internal discipline we apply at Maxtor Metal when aligning documentation and verification steps between supplier and buyer.
Author Bio
Jesse Xu
Senior Quality Engineer | Maxtor Metal (QA Department)
Jesse Xu is a Senior Quality Engineer at Maxtor Metal with over 15 years of hands-on experience in tool steel metallurgical quality assurance, material inspection, and failure analysis. Specializing in diagnosing complex blade performance issues—such as distinguishing heat treatment defects from material segregation in chipping and premature wear—he helps global equipment manufacturers ensure total quality from raw material receiving to finished precision cutting tools. Jesse holds prestigious industry credentials, including ASQ CQE (Certified Quality Engineer), Auditeur principal ISO 9001, et ASNT Niveau II certifications.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean