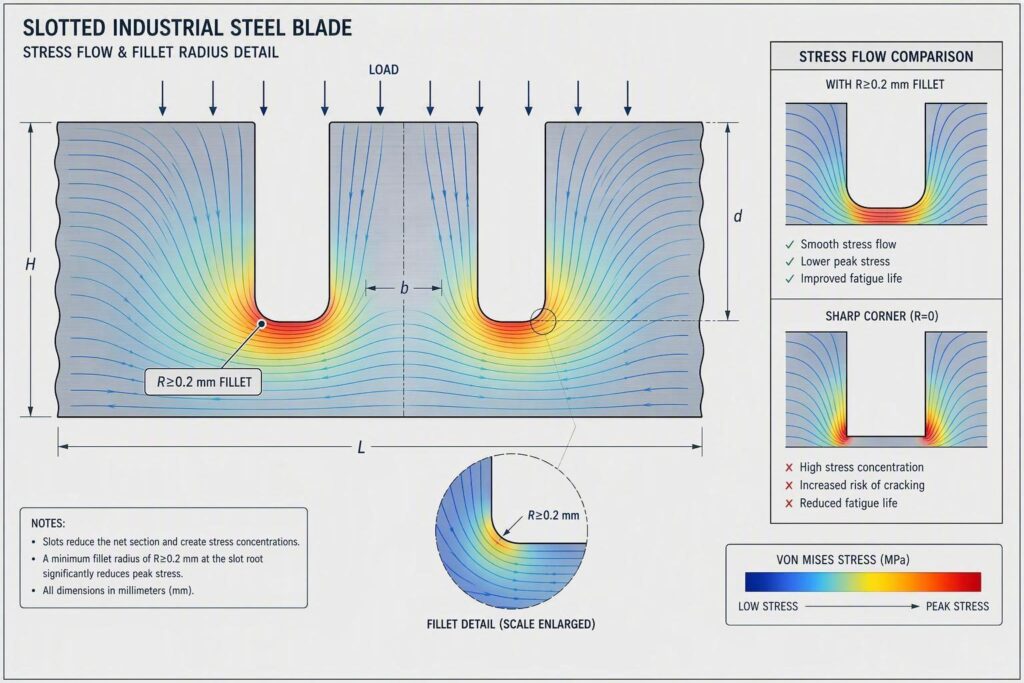
Resumen rápido: La rotura de las cuchillas de rejilla en el fondo de las ranuras se debe a la coexistencia de tres factores: alta concentración de tensiones elásticas (Kt 7–12 en ranuras de esquina viva), defectos superficiales que actúan como iniciadores de grietas (capa refundida por EDM, quemaduras de rectificado) y una tenacidad insuficiente del material. La principal solución de ingeniería es especificar un radio de filete de ranura de R≥0,2 mm —lo que reduce el Kt aproximadamente a la mitad en comparación con la geometría de R0,05 mm— combinado con la eliminación completa de la capa refundida por EDM mediante pasadas de acabado (skim cuts) y pulido, junto con un tratamiento térmico de doble revenido adaptado al grado de acero específico. En un caso documentado de cuchillas de rejilla para picadoras a HRC 56–58, el control del radio del fondo de la ranura a R0,20 mm redujo los cambios de cuchilla de emergencia aproximadamente entre un 55% y un 65%, y el tiempo de parada no programado entre un 45% y un 55%.
La rotura de las cuchillas de rejilla es uno de los modos de fallo más disruptivos y engañosamente malentendidos en las operaciones de corte longitudinal (slitting) y corte en rejilla a alta velocidad. Cuando una cuchilla se fractura en el fondo de su ranura, el resultado es inmediato: tiempo de parada no programado, pérdida en el rendimiento de primera pasada (FPY) y una cascada de problemas de calidad secundarios en la banda. Para los gerentes de producción y responsables de equipos que operan líneas continuas de procesamiento de bobinas, un solo evento de rotura puede absorber horas de mantenimiento correctivo y generar pérdidas por chatarra que merman los márgenes mensuales.
La causa raíz es casi siempre una concentración de tensiones inherente al diseño —o un defecto de proceso que nunca se detectó—. En las cuchillas ranuradas, el fondo de la ranura es el punto de mayor tensión de todo el cuerpo de la herramienta. Sin un control geométrico adecuado y una tenacidad metalúrgica suficiente, el inicio de la fractura es cuestión de tiempo, no de probabilidad.
La solución es una doble estrategia de ingeniería. En primer lugar, especificar y verificar un radio de filete de ranura de R≥0,2 mm para reducir de forma medible el factor de concentración de tensiones elásticas (Kt) en la raíz de la ranura. En segundo lugar, aplicar un tratamiento térmico de doble revenido cuidadosamente ajustado para maximizar la tenacidad del material que rodea dicho filete. Respaldando ambas estrategias se encuentran tres disciplinas de proceso que con frecuencia se pasan por alto en la adquisición de herramientas: la eliminación completa de las capas refundidas por EDM, la prevención rigurosa de quemaduras de rectificado y el alivio de tensiones residuales antes de la inspección final.
Nota de ingeniería: If your specification for slotted grid blades requires documented fillet radius verification, EDM process records, and heat-treat batch traceability, see Maxtor Metal’s reference page on acero en fleje para cuchillas industriales en bobinas biseladas de Maxtor Metal para conocer las especificaciones de suministro y los estándares de documentación aplicables a geometrías de cuchillas ranuradas de precisión.
Este artículo detalla de secuencia cada uno de los elementos de esa doble estrategia: la mecánica que impulsa la fractura en el fondo de las ranuras, cómo la geometría del filete reduce de forma cuantificable el factor Kt, qué controles de integridad de electroerosión (EDM) y rectificado se requieren, cómo se seleccionan los parámetros de revenido según el grado de acero y qué puntos de verificación cierran el ciclo antes de que la cuchilla entre en servicio.
Por qué el fondo de la ranura es siempre el primer lugar donde se rompe una cuchilla de rejilla
Concentración de tensiones en el fondo de las ranuras
En una cuchilla ranurada sometida a cargas de flexión o de corte cíclicas, la tensión no se distribuye de manera uniforme a lo largo de la sección transversal. Se concentra de forma pronunciada en las discontinuidades geométricas, y ninguna característica de una cuchilla ranurada genera una discontinuidad más aguda que una raíz de ranura estrecha.
El factor teórico de concentración de tensiones Kt relaciona la tensión local máxima σ máx con la tensión nominal aplicada σ nom:
Kt = σ máx / σ nom
Para una ranura rectangular en una placa finita, Kt está fuertemente influenciado por la relación entre el radio de fondo o y el semiancho de la ranura b (o la profundidad a, según el modelo de referencia). Cuando o se aproxima a cero —como ocurre en una ranura con esquinas en ángulo recto—, Kt tiende hacia la singularidad. Incluso a o = 0,05 mm, los valores de Kt de 8–12 son habituales en geometrías de ranura estrecha a escala de cuchillas industriales. Con esos multiplicadores, una tensión nominal de flexión de 300 MPa se convierte en una tensión local superior a 2400 MPa, muy por encima del umbral de tenacidad a la fractura de la mayoría de los aceros para herramientas de alto carbono en estado templado y revenido ligero.
Por lo tanto, el fondo de la ranura no es solo un punto de concentración de tensiones: es el elemento individual más crítico ante fallos en el diseño de la herramienta. Toda decisión de proceso posterior al diseño (estrategia de EDM, profundidad de pasada de rectificado, protocolo de revenido, inspección final) debe evaluarse en función del efecto que produce en la raíz de la ranura.
Fuentes de iniciación de grietas en ranuras
Incluso con una geometría de radio de empalme adecuada, las grietas pueden iniciarse en el fondo de las ranuras cuando los defectos superficiales o subsuperficiales actúan como puntos de nucleación. Las tres fuentes de defectos con mayor repercusión en la fabricación de cuchillas ranuradas son:
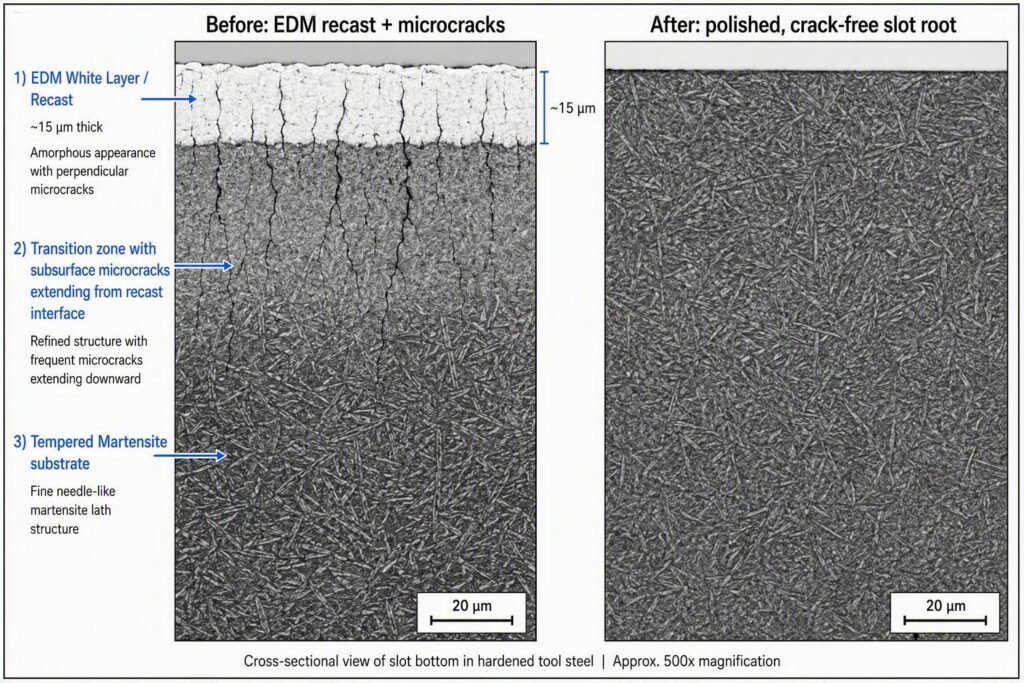
Capa de fusión o recristalización (capa blanca) por EDM. La electroerosión por hilo (Wire-EDM) y por penetración (Sinker-EDM) son procesos estándar para producir ranuras en acero para herramientas templado o semitemplado. Ambos dejan una capa superficial amorfa y resolidificada de entre 2 y 25 µm de espesor. Esta capa es más dura y frágil que la matriz de base (son habituales valores de dureza Vickers superiores a 1100 HV) y contiene tensiones residuales de tracción y microgrietas derivadas del rápido ciclo térmico de resolidificación. Estas microgrietas actúan como iniciadores estructurales bajo carga cíclica. Si no se eliminan, pueden propagarse hacia el sustrato en los primeros miles de ciclos de corte de la cuchilla.
Microgrietas inducidas por el rectificado. Un rectificado agresivo tras el proceso de EDM (especialmente si el caudal de refrigerante es insuficiente o la velocidad de la muela es excesiva) genera un calor localizado que provoca revenido superficial, retemplado o microagrietamiento. En la geometría de la raíz de la ranura, donde el acceso de la muela es restringido, la falta de refrigeración constituye un riesgo continuo en el proceso.
Tensiones residuales de tracción inducidas por el temple. Durante el temple, la contracción térmica diferencial entre la superficie y el núcleo de la cuchilla (en especial en las zonas de pared delgada alrededor de las ranuras) genera tensiones residuales de tracción. Sin un revenido de distensionado adecuado, estas tensiones se suman directamente a las tensiones aplicadas en servicio, reduciendo el margen efectivo de resistencia a la fractura.
Función de las tensiones residuales de tracción
La tensión residual es invisible para un inspector que solo utiliza un durómetro y una inspección visual. Sin embargo, es totalmente aditiva respecto a la tensión aplicada en el ámbito de la mecánica de la fractura. Un fondo de ranura que soporta 150 MPa de tensión residual de tracción por la contracción del temple, combinado con una tensión de flexión aplicada de 300 MPa y un Kt de 6, experimenta un estado de tensión local de aproximadamente:
σ local ≈ Kt × (σ aplicada + σ residual) = 6 × 450 MPa = 2700 MPa
La mayoría de los aceros para herramientas de alta aleación en condiciones de servicio presentan una tenacidad a la fractura en deformación plana (KIC) de entre 20 y 35 MPa·m⁰·⁵, aunque el rango es amplio porque abarca diferentes grados y estados de tratamiento térmico.
Como referencia: el D2 (1.2379) a 58–62 HRC muestra habitualmente una KIC de 18–22 MPa·m⁰·⁵; el M2 (1.3343) a 62–65 HRC suele situarse en 20–25 MPa·m⁰·⁵; y el H13 (1.2344) a 44–50 HRC (aplicaciones de menor dureza y mayor tenacidad) puede alcanzar los 28–38 MPa·m⁰·⁵. Al seleccionar un grado de acero para una aplicación con geometría ranurada, el dato de diseño relevante es el valor de KIC a la dureza de servicio prevista, y no un rango promedio.
Diseño del radio de filete (Radio de redondeo)
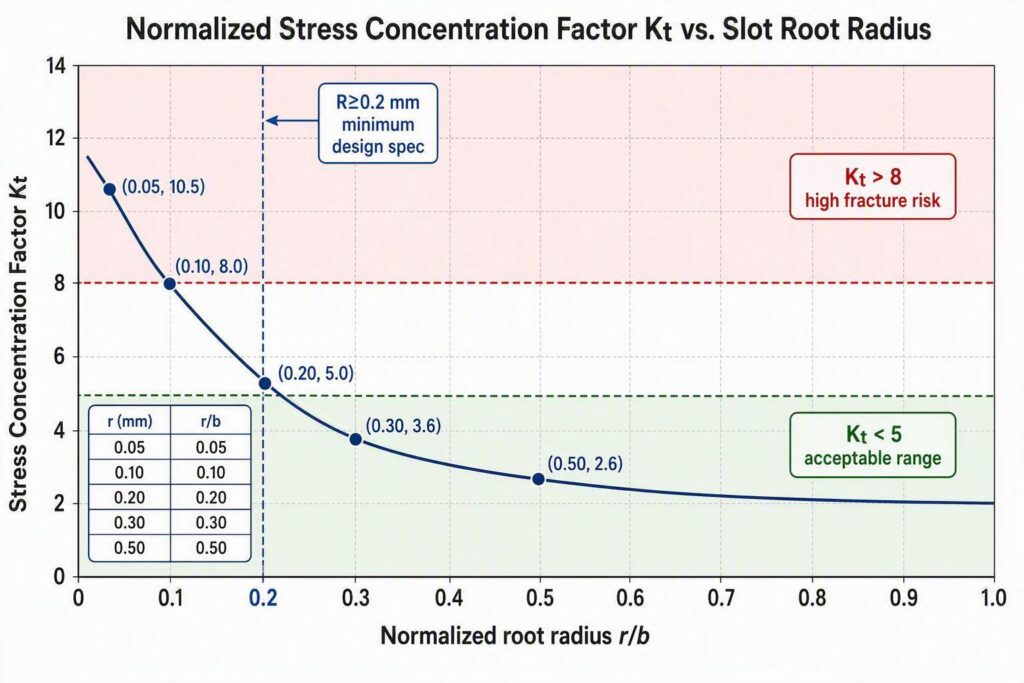
Por qué R ≥ 0,2 mm reduce el Kt
La relación entre el radio de empalme y el Kt no es lineal: el beneficio es mayor en el rango de radios inferiores, lo que significa que la transición de R0,05 mm a R0,2 mm ofrece una reducción de Kt superior a la transición de R0,5 mm a R1,0 mm.
Utilizando ábacos normalizados de concentración de tensiones de Pilkey & Pilkey, Peterson’s Stress Concentration Factors (3.ª ed., Wiley, 2008) para una ranura en una placa de ancho finito bajo carga en el plano:
| Radio de la raíz de la ranura r (mm) | Kt aproximado (geometría de ranura típica) |
|---|---|
| 0.05 | 10–12 |
| 0.10 | 7–8 |
| 0.20 | 4.5–5.5 |
| 0.30 | 3.5–4.0 |
| 0.50 | 2.5–3.0 |
The move from R0.05 mm to R0.20 mm cuts Kt roughly in half. If the material’s fracture resistance is held constant, halving Kt more than doubles the load-carrying capacity before crack initiation. Alternatively, at equivalent loads, halving Kt can extend fatigue life by an order of magnitude or more, depending on the fatigue crack growth exponent for the specific steel grade.
Por lo tanto, R0.2 mm es un mínimo de ingeniería práctico, no una especificación arbitraria. Es el radio por debajo del cual Kt aumenta de forma tan pronunciada que incluso una modesta variación del proceso —tensiones residuales, defectos superficiales, pequeños restos de la capa refundida por EDM— empuja el fondo de la ranura hacia una zona de fractura segura.
Selección de radio y tolerancias
La selección del radio objetivo requiere equilibrar tres restricciones contrapuestas:
- Reducción de la concentración de tensiones — un radio mayor o siempre es mecánicamente beneficioso.
- Función dimensional de la ranura — la ranura debe seguir guiando la tira o bloquear el patrón de rejilla correctamente. Un fondo de ranura demasiado grande puede interferir con un elemento de acoplamiento o alterar la constante elástica de almas delgadas de cuchillas.
- Fabricabilidad — el radio debe ser alcanzable y medible mediante los procesos utilizados (corte de acabado por EDM, rectificado, pulido).
Para la mayoría de las geometrías de cuchillas de rejilla industriales, un objetivo de R0,20 ± 0,05 mm es alcanzable mediante cortes de acabado por electroerosión por hilo (wire-EDM) seguidos de pulido con piedra, y es lo suficientemente ajustado para mantener la función de la ranura al tiempo que se logra la reducción de Kt requerida. En cuchillas más gruesas con ranuras más profundas, R0.30–0.50 mm puede ser práctico y debe evaluarse donde la función de la ranura lo permita.
Specify the tolerance unilaterally on engineering drawings: the minimum radius is the structural requirement; the maximum is a fit/function constraint. A notation of R0.20 min / R0.30 max makes this explicit and avoids the common shop-floor ambiguity of “rounding out the corner” without a defined upper limit.
Medición y verificación de radios
Slot root radii in the R0.2–R0.5 mm range require instrument-grade measurement. Acceptable methods include:
- Optical profilometry (non-contact): Resolves radii to ±0.005 mm; suitable for 100% inspection of critical slots.
- Radius gauge / ball gauge comparison: Adequate for in-process go/no-go at ±0.05 mm tolerance; fast and low-cost for line use.
- Coordinate measuring machine (CMM) with small-radius probe: ±0.003 mm achievable; recommended for first-article and PPAP documentation.
- Scanning electron microscopy (SEM) cross-section: Used for root-cause failure investigation, not routine inspection.
All measurement data must be recorded against the slot ID and correlated to the heat-treat lot. Radius measurement is a first-article requirement on any new tool geometry and a periodic in-process check during production.
Integridad de la superficie en electroerosión (EDM) y rectificado
EDM Recast Layer and Microcracks
Wire-EDM and sinker-EDM both produce a recast (white) layer that is metallurgically distinct from the underlying steel matrix. The recast layer:
- Is amorphous or fine-grained resolidified material with elevated carbon content.
- Has Vickers hardness typically 950–1,200 HV — harder and more brittle than the tempered martensite below it.
- Contains tensile residual stresses up to 600–1,000 MPa in severe cases.
- Harbors shallow microcracks (depth 1–20 µm) oriented perpendicular to the machined surface.
These microcracks are structurally equivalent to pre-existing flaws in a fracture-mechanics model. At slot bottoms, where applied and residual stresses are already at maximum, even a 5 µm crack can be sufficient to initiate propagation at service loads. Leaving the recast layer in place at slot roots is a latent reliability defect — regardless of how tightly the fillet radius is held.
The thickness of the recast layer is controlled primarily by EDM energy parameters (peak current, pulse duration, open-circuit voltage) and dielectric flushing conditions. Rough-cut passes typically leave 15–25 µm; fine-cut passes leave 3–8 µm. The goal of a well-designed EDM strategy is to minimize recast thickness on the final pass and then remove what remains by mechanical means.
Skim Cuts and Post-EDM Polishing
The standard process for recast removal at slot bottoms is a two-stage approach:
Stage 1 — EDM skim cuts. After the rough-cut slot form is established, perform one or two additional EDM passes at reduced energy (lower peak current, longer pulse-off time). These skim cuts remove the recast layer from the previous pass, replacing it with a thinner layer typically below 3 µm. The fillet radius is refined in the final skim pass to approach the target R≥0.2 mm.
Stage 2 — Mechanical polishing. Post-EDM polishing at the slot root using fine-grit abrasive stones (600–1,200 grit) or flexible abrasive tools removes the residual skim-cut recast layer and introduces compressive surface stress. Polishing depth of 5–10 µm is typically sufficient. The polished surface should show tempered martensite structure under metallographic examination at 500×, with no visible white layer remaining.
Nital etch (2–4% nitric acid in ethanol) on a representative cross-section is the standard checkpoint: recast appears as an unetched white band, which must be absent at the slot root in production-released blades. For critical slots, the etch check should be performed on a first-article coupon machined from the same lot and EDM program as production blades.
Grinding Burn Detection and Control
Post-EDM grinding — whether to correct fillet form or to finish adjacent surfaces — carries a risk of thermal damage at the slot root. Grinding burn causes:
- Surface softening (over-tempering) in the most common low-heat case.
- Re-hardening (formation of untempered martensite) in severe heat cases.
- Reversal of residual stress to tensile, adding to the existing stress state.
- Micro-cracking in the re-hardened zone.
All of these conditions reduce fracture resistance. The slot bottom is especially vulnerable because coolant access is restricted by slot geometry, and high-alloy tool steel’s lower thermal diffusivity means heat dissipation into the bulk is slower than in carbide or HSS.
Grinding burn controls for slot operations include:
- Reduced depth of cut: ≤0.005 mm per pass for finishing passes near slot roots.
- Flood coolant delivery at the tool-work interface, not general-area flooding.
- Friable abrasive wheel grades (e.g., seeded-gel alumina) that release worn grains before heat buildup.
- Acoustic emission or spindle-power monitoring as real-time thermal load indicators.
Nital etch per ISO 14104 (surface temper etch inspection after grinding) is the industry-standard acceptance method for burn detection, applied on first-article and periodic production coupons. Barkhausen noise analysis provides a quantitative, non-destructive production gate for any lot that required post-EDM grinding near slot roots.
Revenido térmico para mejorar la tenacidad
Double Tempering Parameters by Steel Grade
High-carbon, high-chromium cold-work tool steels used in slotted grid blades — including D2 (equivalent to JIS G4404 SKD11, DIN EN ISO 4957 grade 1.2379, ASTM A681 Grade D2), H13, and ledeburitic grades such as M2 — require a structured double-temper protocol to achieve the toughness required at slot bottoms. Single-temper cycles are insufficient for two reasons: they do not fully decompose retained austenite, and they leave secondary martensite (formed from that retained austenite during cool-down) in an untempered, brittle state.
Double tempering protocol by grade:
| Grado de acero | First Temper | Soak Time | Second Temper | Soak Time | Target HRC |
|---|---|---|---|---|---|
| D2 / 1.2379 / SKD11 | 180–200 °C | 2 h | 180–200 °C | 2 h | 58–62 |
| M2 / 1.3343 | 540–560 °C | 2 h | 540–560 °C | 2 h | 62–65 |
| D3 / 1.2080 | 200–220 °C | 2 h | 200–220 °C | 2 h | 60–63 |
| 8% Cr steels (1.2379 mod.) | 190–210 °C | 2 h | 190–210 °C | 2 h | 59–62 |
The first temper tempers as-quenched martensite and drives partial decomposition of retained austenite into secondary martensite. The second temper then tempers that secondary martensite. Air cooling between tempers to below 50 °C is required to allow the retained-austenite transformation to complete before the second soak begins.
Temperature uniformity within the furnace load is critical: a ±5 °C gradient is the accepted maximum for tool steel tempering. Loads that exceed this produce hardness variation exceeding ±1 HRC within the lot — which translates directly to variation in slot-bottom fracture toughness.
Managing Retained Austenite and Cryo
For D2-type steels austenitized at the upper end of the recommended range (1,030–1,060 °C) to achieve higher dissolution of primary eutectic carbides (M₇C₃) and better wear resistance, retained austenite (RA) content after quench can reach 15–25 vol%. At these RA levels, double tempering alone may not reduce RA to the ≤5 vol% target for high-toughness applications at stress concentrations.
Cryogenic treatment — cooling to −75 °C (dry ice/solvent) or −196 °C (liquid nitrogen), inserted between quench and first temper — drives additional RA transformation before the martensite is tempered. The result is reduced RA (typically to <3 vol% after cryo + double temper), more homogeneous hardness, improved dimensional stability, and measurably better toughness at stress-concentrated features. Cryo is recommended for D2-type slotted blades austenitized above 1,040 °C when XRD measurements indicate >10 vol% RA after quench.
For a detailed framework on how retained austenite control — including XRD-based verification per ASTM E975 and the heat-treatment window for 440C-class blade strip steel — is specified and documented in a supplier qualification program, see Validación de cuchillas de repuesto para picadoras en 440C a HRC 56–58.
At Maxtor Metal, double-temper cycles are executed under SPC control with continuous furnace temperature data logging. Each production lot is charted against ±5 °C control limits for both soak temperature and time-at-temperature. Barkhausen noise screening is applied at the slot-root inspection zone as a post-temper release gate — catching any lot in which a temperature excursion or retained-austenite anomaly has shifted the subsurface stress state out of specification before that lot reaches assembly. This documented process architecture is what separates a blade built to engineering specification from one built to approximate practice.
Cómo verificar que la geometría del fondo de ranura y la metalurgia cumplen realmente las especificaciones
Metallography and Nital Etch Checkpoints
Metallographic cross-sectioning at slot root locations is the ground-truth verification method. First-article and periodic production coupons are prepared as follows:
- Sectioning: Transverse cut through the slot root at mid-length.
- Mounting and polishing: Standard metallographic preparation to 0.05 µm alumina finish.
- Nital etch (2–4%): Reveals martensitic structure, recast white layer, grinding burn zones, and carbide distribution.
- Examination at 200×, 500×, 1,000×: Check for zero recast white layer at the slot root, tempered martensite morphology consistent with the target HRC range, uniform primary carbide distribution with no grain-boundary clustering, and no micro-cracks in the root zone.
Retained austenite quantification by X-ray diffraction (XRD) — per ASTM E975 — is performed on first-article and after any hardening process change. Production release target: ≤5 vol%.
For the incoming material verification side of this traceability chain — reading tool steel MTCs, verifying chemistry acceptance bands by grade, and linking heat numbers to coil tags — see Lectura de MTC de acero para herramientas para cuchillas de fleje: Una lista de verificación práctica de control de calidad.
Barkhausen and Dye Penetrant Screens
Barkhausen noise analysis (BNA) is a non-destructive magnetic method sensitive to near-surface residual stress and microstructure in ferromagnetic steels. At slot bottoms, BNA detects tensile residual stress elevation (reduced emission amplitude relative to a reference), grinding burn (altered martensite morphology shifts emission spectrum), and subsurface re-hardening zones not visible on the polished surface.
BNA probes are miniaturized to fit slot access geometry. Calibration is performed against a reference set of coupons with known residual stress states confirmed by XRD. Production accept/reject criteria are expressed as Barkhausen amplitude relative to a calibrated baseline: deviations >±15% trigger hold-and-investigate. SAE ARP4462 (Barkhausen Noise Inspection for Detecting Grinding Burns in High Strength Steel Parts) provides a recognized calibration and acceptance framework.
Dye penetrant inspection (DPI) — per ASTM E165 / ISO 3452 — is applied after final polishing and before coating or assembly. DPI is sensitive to surface-open cracks ≥1 µm in width and provides 100% production coverage where sectioning is destructive. Any indication in the slot root zone is cause for rejection.
PPAP-Style Documentation and Metrics
A PPAP-adapted control framework for tooling blades establishes the control plan, measurement system validation (MSA), and production metrics required to sustain slot-root quality:
| Document / Record | Content | Frecuencia |
|---|---|---|
| First-article inspection report (FAIR) | CMM radius, hardness traverse, metallography, XRD RA, BNA baseline | Per new tool geometry |
| Control plan | Process parameters and in-process checks for EDM, grinding, tempering | Per blade family |
| SPC charts | Tempering temperature, fillet radius, hardness, BNA amplitude | Per production lot |
| Nital etch record | Photomicrograph archive of slot root cross-section, signed and dated | Per lot (coupon sample) |
| DPI log | Pass/fail per blade serial or lot | 100% production |
| Corrective action log | NCR linkage, root cause, and response action | Per rejection event |
SPC control limits for slot root radius are set at ±0.03 mm around nominal (e.g., 0.20–0.26 mm for an R0.23 mm nominal target). Process capability index Cpk ≥ 1.33 is the production release criterion. Lots falling below Cpk 1.33 on radius or hardness are placed on hold pending engineering review.
Caso de cliente anonimizado: Rotura de la cuchilla de rejilla de picadora en el fondo de la ranura
The following case comes from a real dicer-blade failure investigation, shared anonymously with the customer’s consent. Identifying details — the processor’s identity, the machine brand, and the exact production line — are withheld at the customer’s request, and the before/after figures have been rounded and normalized to protect commercially sensitive production data. Even so, the mechanism, measurement sequence, and outcome all come from what actually happened on this line, and they show how the principles above play out when slot-root geometry is the dominant cause of grid blade snapping.
Production Scenario
An anonymous poultry processor on a high-throughput food-cutting line experienced repeated failures of its dicer grid/crosscut strip blades. The machine was a commercial rotary dicer of the ~3,000 kg/h class, processing frozen-tempered chicken for further food manufacturing. Typical machines in this class support poultry dicing across roughly 4.8–76 mm, depending on product thickness, feeding method, and machine condition.
This application ran at approximately:
- Product: frozen-tempered chicken
- Dice size: approximately 10–20 mm
- Blade material: Acero inoxidable 440C
- Target hardness: HRC 56–58
- Blade thickness: approximately 1.5–2.0 mm
- Production: multiple shifts per day
- Failure mode under investigation: grid blade snapping at the bottom of the locating slots
The critical detail is that the blade rarely failed because the cutting edge had worn out. The disruptive failure was a sudden fracture through the strip at a slot bottom — the same failure mode discussed throughout this article.
Original Blade Failure
The original grid blade used a relatively sharp slot-bottom transition, with nominal drawing geometry of approximately R0–0.10 mm. Because the broken blades appeared brittle, the maintenance team initially assumed a material or hardness problem.
During an initial failure review covering the documented fracture events recorded over the investigation period, approximately 70–85% of confirmed fractures were found to initiate in or immediately adjacent to the slot-bottom transition. (The exact sample count is withheld at the customer’s request; the percentage range reflects the bounds of the observed distribution across multiple documentation records.)
The typical sequence was:
- slot-bottom damage → small crack → cyclic crack growth → sudden blade fracture
The cutting edge itself could still appear serviceable immediately before failure. A dicer knife operates under repeated mechanical loading rather than a single static load, so a small geometric discontinuity readily becomes a fatigue initiation site — consistent with the general engineering guidance to use the largest practical fillet radius the functional geometry permits.
First Attempt: Reducing Hardness
Before touching geometry, the processor tried lowering the blade hardness from approximately HRC 58–60 to HRC 55–57, leaving the slot geometry unchanged.
The result reduced catastrophic snapping only slightly, while creating a new problem: edge wear increased, cut quality deteriorated earlier, sharpening/replacement frequency rose, and slot-bottom cracking was still observed. The attempt demonstrated an important principle — reducing hardness can change the failure response without eliminating the stress concentration that initiates the crack. The team therefore returned to the HRC 56–58 target and investigated the geometry.
Measurement Sequence
Step 1 — Map the fracture locations. Every failed grid blade was tagged by machine position, blade orientation, slot number, production hours, product condition, and fracture location. The purpose was to test whether fractures were random. They were not — the same slot-bottom geometry appeared repeatedly in the failure records.
Step 2 — Inspect the slot-bottom radius. Representative blades were checked with an optical comparator or toolmaker’s microscope. Measured radii were approximately R0.05–0.12 mm rather than a consistent larger radius, and some slot bottoms showed localized grinding marks. This matters because a drawing dimension alone does not describe the fatigue condition of a small radius: a nominal R0.10 mm radius with a grinding notch behaves differently from a smooth R0.10 mm radius.
Step 3 — Inspect the fracture origin. Broken blades were examined at low magnification for crack initiation location, grinding marks, local notches, impact evidence, deformation around the slot, and material defects. The recurring finding was that the fracture path tracked the slot-bottom transition rather than occurring randomly through the cutting edge — making a geometry change more logical than further hardness adjustment.
Geometry Modification
The trial retained 440C stainless steel at HRC 56–58. The primary design change was the slot-bottom radius:
- Slot-bottom radius: R0–0.10 mm → controlled R0.20 mm
The objective was not to make the radius “as large as possible” in isolation. The team used the largest radius that could be accommodated without interfering with blade engagement, adjacent components, grid spacing, product clearance, mounting geometry, or required dice dimensions. R0.20 mm should therefore be read as the design target for this application, not a universal dicer specification. The underlying rule is better stated as: use the largest practical slot-bottom radius that the blade geometry and machine clearance allow — consistent with the general principle that increasing a fillet radius reduces local stress concentration wherever geometry permits.
Grinding Process Control
The radius change alone was not considered sufficient. Grinding was standardized to avoid creating a new notch inside the radius. The inspection checklist included:
- Verify slot width
- Verify slot-bottom radius
- Check for visible grinding grooves
- Check for local undercutting
- Inspect the transition between slot wall and bottom
- Verify blade thickness
- Verify hardness on the qualification batch
- Inspect the first production run after installation
This reinforces a point made earlier: a nominal R0.20 mm radius is not automatically fatigue-resistant if the manufacturing process leaves a sharp grinding groove inside the radius.
For the regrind lifecycle framework that governs how many re-sharpenings a blade can sustain before slot-bottom geometry becomes a disqualifying factor, see Reafilar Cuchillas Industriales de Tira: Umbrales de Afilado, Criterios de Desecho y Modelo de Costo del Ciclo de Vida.
Customer Case Results
Rounded, normalized figures from this customer’s production records:
| Métrica | Original design | R0.20 mm blades |
|---|---|---|
| Material | 440 °C | 440 °C |
| Dureza | HRC 56–58 | HRC 56–58 |
| Slot-bottom radius | R0–0.10 mm | R0.20 mm |
| Typical blade life | 70–100 h | 150–190 h |
| Premature snapping | Base | ↓ approximately 55–65% |
| Emergency grid changes | Base | ↓ approximately 50–60% |
| Tiempo de inactividad no planificado | Base | ↓ approximately 45–55% |
| Slot-bottom cracks during the trial period | Recurrent | None observed |
The most important observation was not the increase in average life — it was the change in failure mode. Before the modification, the maintenance team frequently had to respond to an unexpected broken grid blade. Afterward, routine wear and planned replacement became more significant than sudden slot-bottom fracture.
If your failure log shows that emergency grid-blade changes — rather than scheduled replacements — are the primary contributor to line downtime, the OEE model in Ganancias de OEE y beneficios al reducir la frecuencia de cambio de bobina provides a quantified framework for converting unplanned downtime reduction into a measurable OEE gain.
Example Downtime Calculation
At the customer’s baseline, the line logged approximately 6 emergency grid-blade failures per 1,000 operating hours, each requiring roughly 20–30 minutes of unplanned intervention. Using the 25-minute midpoint:
- 6 × 25 min = 150 min / 1,000 h
With emergency events down by approximately 55% after the change:
- 6 × (1 − 0.55) ≈ 2.7 events → 2.7 × 25 min ≈ 68 min / 1,000 h
The resulting saving was roughly 82 minutes of unplanned downtime per 1,000 operating hours. This is a normalized projection from the customer’s own baseline and post-change records; individual lines will vary with product mix and operating discipline.
Operator Behavior
The investigation also surfaced a human factor. In the early stage, operators sometimes kept running the machine after noticing an unusual sound or a small crack during inspection, risking a small fatigue crack growing into a complete break. The revised procedure introduced a simple rule: any visible crack at the slot bottom = remove and quarantine the blade. Operators were also instructed to inspect slot bottoms, blade seating, abnormal contact marks, product buildup, and evidence of impact. This is another reason the improvement should not be attributed to the R0.20 mm radius alone.
Process Limitations
The result should be interpreted within its operating window. It is most applicable to 440C dicer grid/crosscut strip blades at HRC 56–58, cutting frozen-tempered poultry, with controlled blade installation, normal production loading, and no significant metal contamination or abnormal impact. It should not be read as evidence that R0.20 mm is optimal for every dicer blade. A different blade thickness, slot width, dice size, material, heat treatment, machine, product temperature, or mounting method could require a different radius — cutting capacity and results depend on product condition, feeding method, machine condition, and knife configuration.
Case Conclusion
This anonymized frozen-tempered poultry dicing investigation identified repeated grid-blade fractures at the bottom of locating slots. The original slot geometry used a relatively sharp R0–0.10 mm transition, and replacement blades were made from 440C stainless steel at approximately HRC 56–58. An initial attempt to reduce hardness did not eliminate the problem and increased edge wear.
The subsequent work retained the HRC 56–58 material condition but increased the slot-bottom radius to a controlled R0.20 mm and tightened control of grinding damage and blade inspection. On this customer’s line, typical blade life increased from approximately 70–100 operating hours to 150–190 hours. Emergency grid-blade changes fell by approximately 50–60%, while unplanned downtime associated with blade snapping fell by approximately 45–55%. No slot-bottom cracks were observed during the follow-up period.
The result should not be interpreted as a universal “R0.20 mm doubles blade life” rule. The improvement came from controlling slot geometry together with grinding quality, blade hardness, installation, and operator inspection. The practical design rule is to use the largest slot-bottom radius that the dicer geometry and clearance allow, while avoiding grinding notches or undercuts at the radius transition.
Preguntas Frecuentes
¿Cuál es el radio mínimo de filete de ranura para evitar la rotura de las cuchillas tipo rejilla?
R: R0,2 mm es el mínimo práctico de ingeniería para la mayoría de las geometrías de cuchillas industriales ranuradas. Por debajo de este valor, el factor de concentración de tensiones Kt aumenta drásticamente —alcanzando valores de 7 a 12— y, combinado con las variaciones típicas del proceso en tensiones residuales y acabado superficial, genera de forma sistemática condiciones para la iniciación de fractura frágil en la raíz de la ranura. Los radios más grandes (R0,3–0,5 mm) proporcionan un margen de seguridad adicional y deben evaluarse siempre que la función de la ranura lo permita.
P: ¿Por qué las cuchillas ranuradas fallan en el fondo de la ranura y no en el filo de corte?
R: El fondo de la ranura concentra un estrés elástico muchas veces superior al estrés nominal aplicado bajo cargas de flexión y cargas cíclicas. El filo de corte, aunque está sujeto a estrés de contacto, se beneficia de una geometría de contacto por compresión durante el funcionamiento. La raíz de la ranura es un concentrador geométrico de tensiones que además acumula tensiones residuales de tracción procedentes del mecanizado por electroerosión (EDM) y del temple, lo que la convierte en el punto de inicio de fractura más probable.
P: ¿Cómo causa grietas la capa de fusión de EDM en las cuchillas de acero para herramientas?
R: La capa re-fundida por EDM (capa blanca) es una capa recongelada y amorfa más dura que la martensita base —usualmente entre 950 y 1.200 HV— que contiene tensiones residuales de tracción y microgrietas superficiales debidas al ciclo de rápida solidificación. Desde la perspectiva de la mecánica de fractura, estas microgrietas actúan como defectos preexistentes. Bajo cargas cíclicas en la raíz de una ranura con concentración de tensiones, estas microgrietas se propagan hacia el sustrato e inician una fractura rápida en las primeras horas de uso si no se eliminan antes de poner la cuchilla en servicio.
P: ¿Qué es el doble revenido y por qué es necesario para las cuchillas de acero para herramientas con ranuras?
R: El doble revenido utiliza dos ciclos completos de revenido (mantenimiento térmico + enfriamiento al aire hasta temperatura ambiente + nuevo mantenimiento térmico). El primer ciclo revien la martensita de temple y transforma parcialmente la austenita retenida en martensita secundaria. El segundo ciclo revien esa martensita secundaria. Un solo revenido deja la martensita secundaria sin revenir y frágil, lo que representa una deficiencia crítica en zonas con concentración de tensiones, como el fondo de las ranuras. El doble revenido es una práctica estándar según las especificaciones ASTM A681 D2 y JIS G4404 SKD11 para herramientas ranuradas donde la tenacidad es crítica.
P: ¿Cómo se detectan las quemaduras de rectificado dentro de una ranura demasiado estrecha para las sondas estándar?
R: El análisis de ruido Barkhausen (BNA) mediante sondas miniaturizadas adaptadas para el acceso a ranuras es el método no destructivo más sensible disponible. El BNA detecta cambios cerca de la superficie en la estructura del dominio magnético causados por daño térmico, re-temple o tensiones residuales de tracción, todos ellos signos característicos de quemaduras de rectificado. El ataque con Nital según ISO 14104 en secciones metalográficas proporciona una confirmación destructiva en piezas de muestra iniciales y cupones de producción periódicos.
P: ¿Qué level de austenita retenida es aceptable tras el temple de cuchillas ranuradas de tipo D2?
R: El objetivo de liberación de producción tras el temple y el doble revenido es ≤5% en volumen de austenita retenida, medido por DRX (difracción de rayos X) según la norma ASTM E975. Los aceros tipo D2 austenizados por encima de 1.040 °C pueden retener un 15–25% en volumen tras el temple. Cuando la austenita retenida supera el 10% en volumen, se recomienda un tratamiento criogénico a −75 °C o −196 °C, intercalado entre el temple y el primer revenido, para favorecer una mayor transformación antes de iniciar el revenido.
¿Qué ensayos no destructivos deben realizarse en las cuchillas ranuradas tipo rejilla antes del envío?
Una secuencia completa de inspección de producción debe incluir: análisis de ruido Barkhausen en las zonas de la raíz de la ranura para detectar quemaduras de rectificado y anomalías de tensión residual; inspección por líquidos penetrantes (DPI) según ASTM E165 / ISO 3452 para grietas abiertas a la superficie; y verificación del radio mediante perfilometría óptica o CMM. La prueba de dureza Rockwell C es un control de proceso, no un sustituto de los métodos anteriores. La DPI proporciona una cobertura del 100% de la cuchilla; la BNA y las verificaciones de radio son los controles de calidad principales para la integridad estructural de la raíz de la ranura.
Maxtor Metal proporciona a los clientes el paquete completo de documentación NDT, que incluye registros de amplitud BNA por zona de ranura, registros de aprobación/fallo de DPI por número de serie de cuchilla y informes de radio de CMM o perfilometría, formateados para auditorías de proveedores y revisiones tipo PPAP.
P: ¿Cómo se establecen los límites de control SPC para el radio de empalme de la ranura en un programa de producción de cuchillas?
R: Ajuste el radio nominal en el punto medio del rango de tolerancia funcional. Defina los límites de control de monitoreo en ±0.03 mm alrededor del valor nominal. Calcule el Cpk a partir de los datos de capacidad del primer artículo (FAI) y exija un Cpk ≥ 1.33 como criterio de liberación para producción. Valide el sistema de medición (perfilometría óptica o CMM) con un estudio R&R de calibradores (Gage R&R) antes de lanzar el SPC para confirmar que la variación de medición no infle las estimaciones de variación del proceso.
Conclusión
El quiebre de las cuchillas tipo rejilla en el fondo de la ranura no es un modo de falla aleatorio. Es el outcome determinista de permitir que la concentración de tensiones, los defectos superficiales y una tenacidad insuficiente coexistan en la misma ubicación de la herramienta.
Los radios de empalme más grandes (R≥0.2 mm) reducen el coeficiente Kt aproximadamente un 50% en comparación con la geometría de esquinas cerradas, reduciendo directamente el pico de tensión en la raíz de la ranura y prolongando la vida útil limitada por fractura. El doble revenido —con parámetros adaptados al tipo de acero específico y al contenido de austenita retenida— transforma una microestructura frágil tal como queda tras el temple en una matriz tenaz capaz de absorber la energía de deformación que, de lo contrario, impulsaría la propagación de grietas a través del cuerpo de la cuchilla.
La geometría y la metalurgia por sí solas no son suficientes si no se mantiene la integridad del proceso. Las capas de fusión/recubrimiento (recast layer) dejadas por EDM deben eliminarse mecánicamente en la secuencia de corte de acabado (skim-cut) y pulido. Las operaciones de rectificado cerca de las raíces de las ranuras deben controlarse para evitar quemaduras y verificarse mediante análisis de ruido Barkhausen. La tensión residual debe gestionarse mediante un control adecuado de la velocidad de temple y un revenido de alivio de tensiones, en lugar de darla por sentada en la especificación de dureza.
El elemento final es la verificación sistemática: las secciones transversales con ataque ácido nital, el cribado mediante BNA (ruido Barkhausen), la inspección por líquidos penetrantes y los registros de proceso monitoreados por SPC crean una cadena de calidad documentada, desde la especificación del radio de la ranura hasta la entrega. La estandarización de estas especificaciones e inspecciones en todo el programa de producción de cuchillas transforma la confiabilidad de la hoja: deja de ser un resultado que se descubre durante el servicio para convertirse en un parámetro diseñado, fabricado y verificado antes de su primer uso.
The same stress-concentration mechanics that drive slot-bottom fracture in grid blades apply at the tooth root of serrated VFFS strip blades, where impact at the tooth-root radius and jaw misalignment replace the EDM recast layer as the primary initiation site. For the failure-mode diagnosis, HRC windows, PM vs D2 route selection, and RA control specific to serrated VFFS packaging blades, see VFFS Serrated Blade Hardness–Toughness Balance.
Maxtor Metal provides customers specifying precision slotted grid blades with batch-level documentation covering slot-root radius measurement records (CMM or optical profilometry), EDM skim-cut and nital etch verification, double-temper batch records with continuous furnace data logs, XRD-based retained austenite results, and Barkhausen noise screening reports at slot-root zones. Customers running formal supplier qualification programs can request the full documentation package before first shipment to validate that slot-root geometry and heat-treat parameters are controlled to engineering specification, not estimated from process experience.
Sobre el autor
Jesse Xu — Ingeniero sénior de calidad, control de calidad (QA), Maxtor Metal
Jesse Xu is a Senior Quality Engineer with 15 years of experience in industrial blade manufacturing and quality assurance. His work focuses on failure analysis: determining whether blade failures such as edge chipping and premature wear originate from heat-treatment process deviations or from material segregation (carbide/banding) issues. He holds the ASQ Certified Quality Engineer (CQE) credential, is an ISO 9001 Lead Auditor, and is certified to ASNT NDT Level II.
Declaración de divulgación y contacto
This article is published by Maxtor Metal, a manufacturer and supplier of custom, precision-ground industrial blades. It is provided for technical education and product explanation; because it references Maxtor Metal products, readers should be aware of a potential commercial interest. Technical claims are referenced to publicly available standards (ISO, ASTM, SAE) and established engineering literature, and readers are encouraged to verify specifications against their own application requirements.
For questions about this article, blade design specifications, or technical support, please reach out via our página de contacto.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean