

Les bavures de refendage se manifestent sous la forme d'une lèvre surélevée, d'un bord pelucheux, de poussière ou de brins “ mâchés ” le long de la coupe, souvent plus prononcés d'un côté de la bande. Elles ne nuisent pas seulement à l'aspect visuel ; elles génèrent des rebuts (chutes de lisière, pièces rejetées), des bourrages en aval et des arrêts imprévus lorsque les opérateurs doivent ajuster un réglage en cours de production.
La bonne nouvelle : de nombreux pics de bavures sont causés par une dérive de réglage que vous pouvez corriger directement sur la ligne en 15 à 30 minutes, sans démontage complet. Les gains les plus rapides proviennent généralement du rétablissement du chevauchement et du jeu dans les tolérances, de la restauration de l'état du tranchant et de la stabilisation de la mécanique de la bande (tension et vitesse).
Vous n'avez pas besoin d'instruments spéciaux pour commencer. La plupart des usines disposent déjà du matériel nécessaire : jauges d'épaisseur, comparateur à cadran, film indicateur de pression et thermomètre infrarouge.
Note de sécurité : Ce guide est destiné uniquement au dépannage du processus. Respectez toujours les procédures de consignation/étiquetage (LOTO), de protection et du fabricant d'équipement d'origine (OEM) de votre site avant d'inspecter ou d'ajuster une station de refendage.
Effectuez les contrôles ci-dessous et vous devriez constater dès aujourd'hui des bords plus nets, un TRS plus stable et un coût total de possession inférieur, car vous réduirez à la fois les rebuts et le temps passé à “ ajuster au ressenti ”.”
Exemple public (film/emballage) : Une étude de cas de Maxcess sur un processus de bande polymère mince a fait état de l'élimination des plis et du doublement de la production de bobines après l'installation d'une solution d'étalement de bande, contribuant à stabiliser les processus en aval, notamment le refendage et l'enroulement. Voir Étude de cas Maxcess : Plitek a éliminé les plis et doublé la production de bobines (référence publique ; les résultats dépendent de la conception de la ligne et du matériau).
Solutions instantanées (bavures de refendage)
Régler le chevauchement et le jeu
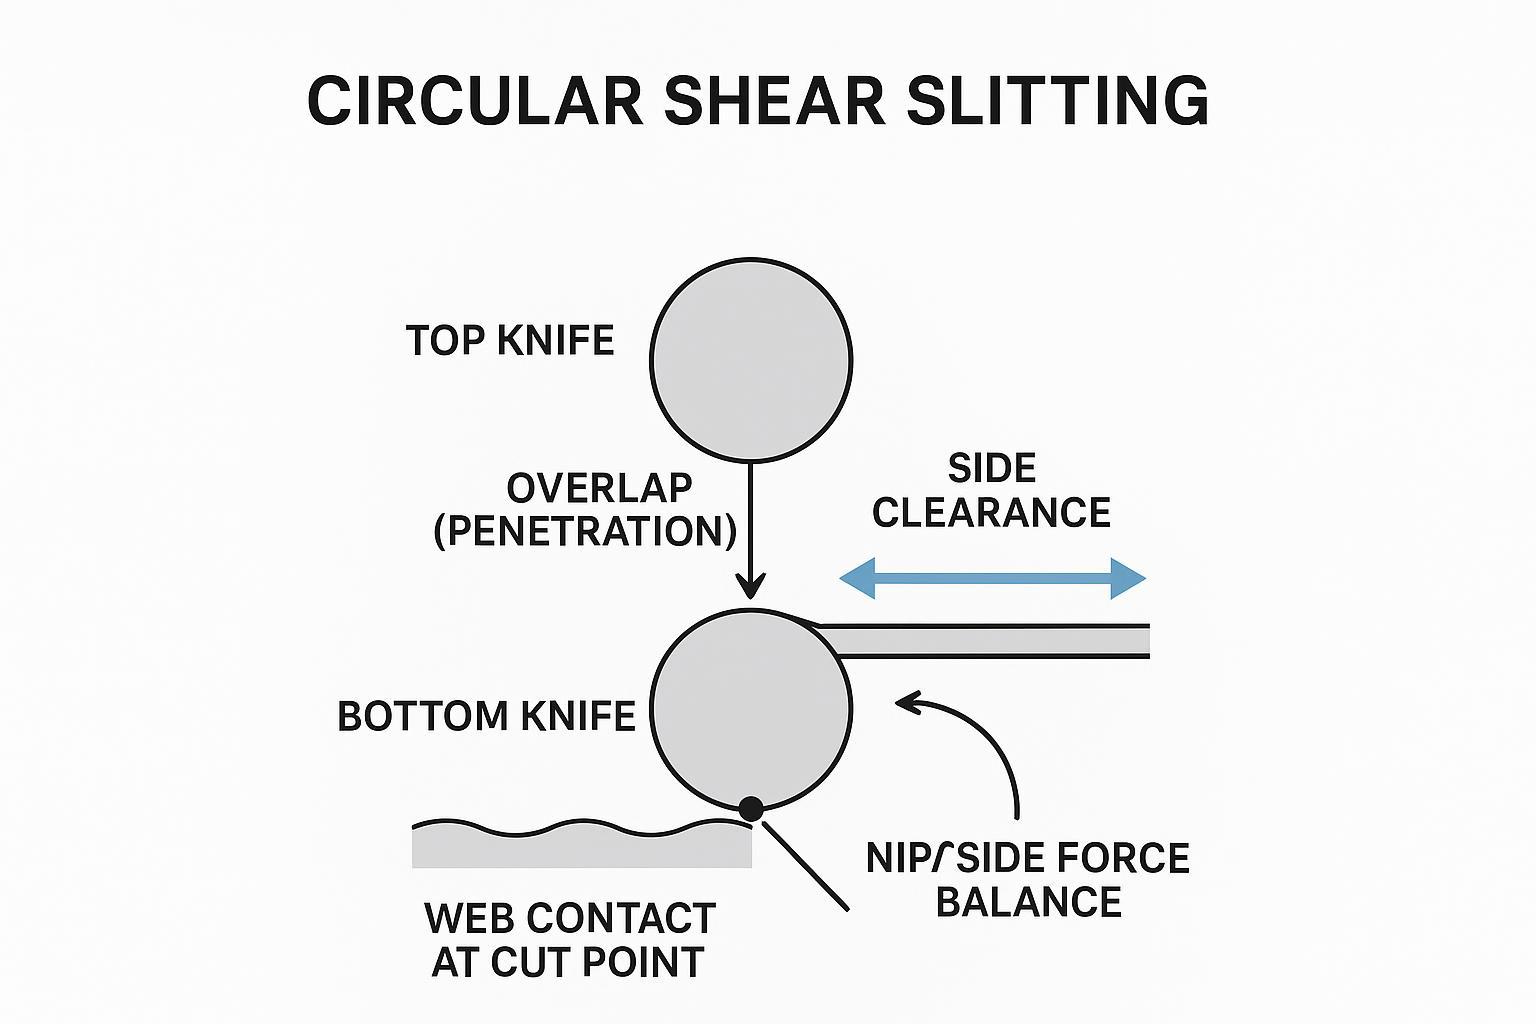
Si les bavures augmentent soudainement après un changement de format, considérez le chevauchement et le jeu latéral comme le suspect #1. C'est le point de départ le plus rapide pour le dépannage du refendage par cisaillement circulaire, car cela détermine directement si vous cisaillez ou si vous frottez.
Ce que signifient “ chevauchement ” et “ jeu ” (en une phrase) : le chevauchement est la distance de pénétration des couteaux au-delà du point de tangence théorique ; le jeu est l'écartement latéral contrôlé qui permet aux couteaux de cisailler au lieu de frotter.
Commencez par un court arrêt et effectuez ces contrôles de chevauchement et de jeu des couteaux de refendage :
- Confirmez le jeu latéral au point de coupe (jauge d'épaisseur). Vérifiez à la fois le côté opérateur et le côté entraînement. Un jeu trop important peut déformer la bande au lieu de la cisailler ; un jeu trop serré augmente la friction et peut endommager les bords à cause de la chaleur.
- Réajustez le chevauchement par petites étapes. Si vous constatez un bord pelucheux et de la poussière, réduisez légèrement le chevauchement. Si la coupe semble déchirée ou par intermittence non coupée, augmentez légèrement le chevauchement. Ne modifiez qu'une seule variable à la fois.
- Vérifiez le parallélisme sur toute la largeur. Si une voie est nette et qu'une autre présente des bavures, le réglage global peut être d'équerre mais non homogène sur l'ensemble de l'arbre porte-couteaux.
Points clés à retenir: Des bavures de refendage par cisaillement uniformes sur toutes les voies indiquent généralement un problème de chevauchement/jeu ou de l'état des couteaux ; une bavure intermittente qui suit un motif répétitif indique souvent un faux-rond ou une instabilité de la tension.
Pour une référence plus approfondie sur la logique du jeu et les erreurs courantes, consultez le guide de MAXTOR METAL : Le guide définitif pour le réglage du jeu des lames de cisaille.
Si vous réglez le chevauchement/jeu après un changement de format — ou si vous associez des couteaux pour réduire les bavures et la chaleur — voir les couteaux circulaires et lames de refendage de MAXTOR METAL pour les configurations typiques et les options de personnalisation.
Restaurer le tranchant et ébavurer
Un couteau “ neuf ” n'est pas automatiquement un couteau tranchant au niveau de l'arête de coupe, surtout s'il a été manipulé, cogné ou assemblé avec des entretoises contaminées.
Actions rapides à réaliser sur la ligne :
- Inspectez la présence de micro-ébréchures et de bavures de laminage. Utilisez une loupe si possible ; de légers dommages sur l'arête peuvent créer des bavures disproportionnées sur les films et les non-tissés.
- Nettoyez les faces de contact et les entretoises. Une seule bavure sur une entretoise ou un débris coincé peut incliner le jeu de couteaux et modifier le jeu réel au point de coupe.
- Si vous ne pouvez pas affûter immédiatement, réduisez la charge. Réduisez légèrement la vitesse et/ou la tension pour stopper le déchirement en attendant de planifier un réaffûtage.
Surveillez la température comme indicateur de friction. Si le thermomètre infrarouge indique un point chaud croissant autour des couteaux, il se peut qu'il y ait frottement (jeu trop serré, force latérale excessive) ou que la coupe se fasse avec un tranchant émoussé.
Aide-mémoire des symptômes de l'arête (contrôle visuel rapide) :
- Coupe nette : bord net, poussière minimale, aspect homogène d'une voie à l'autre.
- Frottement / force latérale excessive : bord brillant ou étalé, augmentation de la température du couteau, parfois un aspect “ poli ”.
- Déchirement (action de cisaillement insuffisante) : ragged edge, intermittent uncut fibers/strands, burr that worsens when tension fluctuates.
- Micro-chips/rolled edge: localized burr that “prints” repeatedly, often paired with a periodic defect pattern and audible tick/chatter.
Align entry, stabilize tension and speed
Once overlap/clearance and edge condition are reasonable, burrs that persist are often web-mechanics problems.
- Square the web into the station. A skewed entry angle can bias side force and make one edge consistently worse.
- Stabilize tension before you touch knife settings again. A tension change can “fake” a clearance issue by changing how the web sits at the cut point.
- Reduce speed briefly to isolate cause. If burrs drop quickly with a 10–20% speed reduction, you’re likely dealing with a stability issue (flutter, tension loop response, or heat buildup).
- Check overspeed assumptions if your system uses it. Industry guidance commonly references a small bottom-knife overspeed to maintain scissor action; see the principles described in the Carolina Knife “Principles of Shear Splitting” PDF.
Kit de diagnostic rapide
Tableau SOP rapide : symptôme → cause → contrôle → solution rapide → vérification
| What you see | Likely cause | What to check | Quick fix | Verify it worked |
|---|---|---|---|---|
| Uniform burr across lanes | Overlap/clearance out of range; dull edge | Feeler gauge at cut point; knife edge under magnification; spacer cleanliness | Reset overlap/clearance in small steps; clean spacers; reduce load (speed/tension) if needed | Edge looks crisp; dusting drops; knife temp trend stabilizes |
| Burr mostly on one side | Skewed entry; side load imbalance; stack not parallel | Web entry squareness; pressure film pattern; lane-to-lane clearance | Square web; balance nip/side load; re-check parallelism | Left/right edge match improves |
| Burr repeats periodically down-web | Runout/TIR; stack error; mounting face contamination | Dial indicator TIR at knife OD; check mounting faces | Clean faces; re-stack; replace damaged spacers; verify alignment | Pattern disappears; TIR reduced |
| Fuzzy edge / fiber pull-out | Tearing from low shear action; dull edge; unstable tension | Overlap/clearance; tension stability; edge condition | Increase overlap slightly; stabilize tension; sharpen/replace if chipped | Less fuzz; steadier slit edge |
| Shiny/smeared edge on film | Rubbing/heat; too tight clearance; debris | IR temp trend; clearance; spacer burrs | Open clearance slightly; clean stack; reduce side force | Temp rise slows; smear disappears |
(Always follow your OEM manual, safety procedures, and holder design limits before making adjustments.)
Runout and axis alignment
If burr quality cycles “good/bad/good/bad” at a regular interval down-web, suspect runout.
Do a quick runout check with a dial indicator:
- Measure TIR on the knife OD while rotating slowly. If runout is high, the effective overlap and clearance change once per revolution.
- Check bearing/shaft condition and mounting faces. A clean knife on a dirty or damaged mounting surface will still run out.
- Confirm axis alignment between upper and lower arbors. Misalignment forces the cut point to wander, which shows up as lane-to-lane inconsistency.
This pattern-based diagnosis matches what many shear slitting OEMs describe: burr that appears periodically is usually not “material randomness,” but geometry repeatability (runout, stack error, alignment).
Pressure mapping and nip balance
Uneven side load or nip force can turn a good knife setup into a rubbing setup.
Use pressure film to map contact:
- Place film at the nip/holder contact zone per your line’s safe procedure.
- Run at low speed briefly and compare the print density across the width.
- Correct obvious left/right imbalance first, then re-check edge quality.
For a quick reminder of common shear slitting failure modes tied to overlap and setup forces, DIENES USA’s list of issues is a useful reference: «6 of the most common problems found in shear slitting".
If you’re deciding between shear and crush slitting for a film job, DIENES USA also notes that shear slitting is preferred when a very clean and uniform cutting edge is required, while crush cutting is easier but tends to produce rougher edges and higher dust. See «Shear vs. Crush: When to use Which One?".
Preventive checks and logging
Lock in your gains by making the setup repeatable across shifts.
A simple way to make troubleshooting faster (and more objective) is to log three “signals” every time burr spikes: runout (TIR), knife-area temperature rise, and tension stability. Use the conservative guidance below as starting reference points and always defer to your OEM manual, holder design, and web/material limits:
- Runout (TIR) quick-check: If you measure more than about 0.001–0.002 in (0.025–0.05 mm) TIR at the knife OD during a slow rotation, treat it as a likely contributor to periodic burr (effective overlap/clearance changes once per revolution). If you’re above this range, clean mounting faces, re-stack, and re-check before changing geometry. (Reference guidance compiled from knife/slitting suppliers; for example, DIENES USA’s shear cutting resources discuss how geometry repeatability impacts slit quality and dust generation: “The 2 Types of Shear Cutting and the 4 Relations that Impact Quality”.)
- Temperature trend: Log the knife-area temperature at startup and again after 5–10 minutes. A fast upward trend (even if the absolute number varies by plant) often indicates rubbing from tight clearance, debris in the stack, or dull edges.
- Tension stability: Record setpoint and the observed swing (or dancer position variation). If burr correlates with larger swings after speed changes, stabilize tension control before re-tuning overlap/clearance.
Log template (copy/paste):
- Minimum fields: material, thickness, speed, tension setpoint, overlap, clearance, symptom (burr/fuzz/dusting), corrective action, result.
- Optional (recommended): measured TIR, knife temp (start/10 min), lane #, photos under magnification, date/shift/operator.
Keeping the “minimum fields” consistent is what makes trend reviews and repeatability possible across shifts.
- Record the last “good” overlap/clearance, tension, and speed pour chaque matériau et chaque épaisseur.
- Log knife life by hours or meters slit, not by calendar time.
- Add a two-minute verification step: feeler gauge check + quick IR temperature scan after startup.
MAXTOR METAL supports matched blade pairing, QC traceability, and one‑stop import to help plants keep knife geometry and documentation consistent from order to install.
Ajustement spécifique au matériau
Films (PET/OPP/PE)
Films punish heat and rubbing.
A practical rule: when a film edge defect changes quickly with speed or tension, suspect stability/heat first (flutter, side force, rubbing). When it prints in a repeatable pattern, suspect geometry repeatability (runout/stack). Use the IR thermometer and a quick TIR check to decide which path to follow before you touch overlap/clearance again.
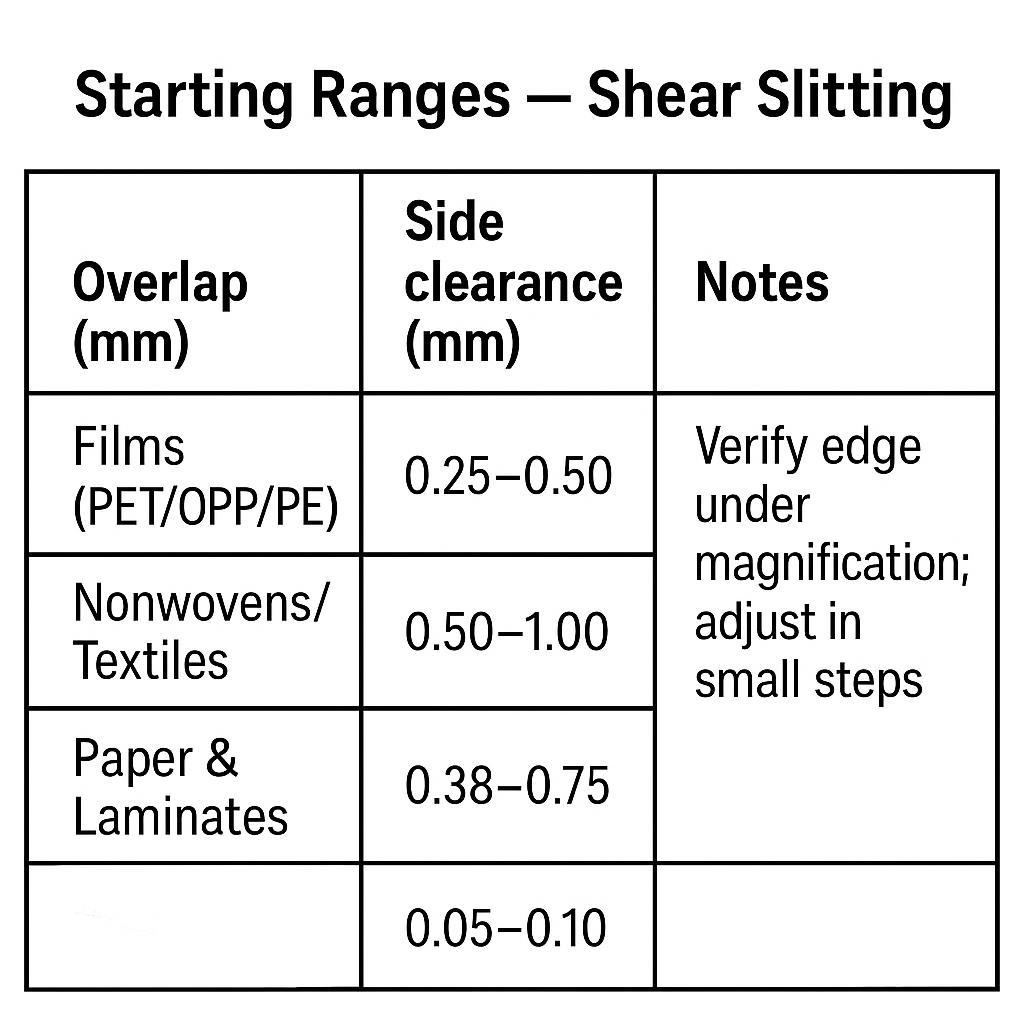
- Start with lower overlap et un tighter, controlled clearance than you’d use for fibrous webs.
- If you see edge melt or a glossy “smeared” lip, reduce overlap and confirm you’re not over-loading the side force.
- Verify results with magnification: the goal is a clean edge with minimal dusting and no stretched “whiskers.”
Non-tissés et textiles
Nonwovens often show burr as fiber pull-out or fuzz.
- Prioritize edge sharpness et stable web support at the cut point.
- Increase overlap modestly if you see incomplete shear, but back off if fuzz increases (that’s often rubbing or excessive compression).
- If the web is stretchy, tune tension for stability first—otherwise you’ll chase overlap all shift.
Paper and laminates
Paper and laminates are sensitive to dusting, delamination, and edge cracking.
- Keep overlap in a moderate range and avoid excessive compression.
- Watch for dust bursts that correlate with temperature rise; that often indicates friction or dullness rather than “bad paper.”
- When burr increases after a speed change, re-check tension response and web entry alignment before you touch knife geometry.
Résultats du terrain (exemple)
In one film/packaging slitting improvement project, a standardized setup-and-verification routine (geometry checks, spacer hygiene, and quick logging) delivered measurable gains:
- Scrap down 45%
- Burr-related stops down 65.94%
- Changeover time down 46.8%
- Knife life increased by 4.3×
(Results vary by material, line condition, operator practices, and holder design. Use these numbers as a reference for what’s achievable when the process becomes repeatable.)
Conclusion
Fast wins come from three things: correct overlap/clearance, sharp edges, and balanced pressure at the cut point.
To keep burrs from returning, verify runout, tension stability, and anvil/holder condition—and document the last-known-good settings so you can repeat them on the next changeover.
Track a few KPIs and review them weekly: burr-related complaints, scrap rate, changeover time, and uptime. If those numbers improve, your “fix” is real—not just a short-term adjustment that hides the problem.
If you want a second set of eyes on knife pairing and inspection documentation for your material set, you can contact MAXTOR MÉTAL with your knife drawings/specs and current defect photos.
FAQ
1) What causes slitting burrs in shear slitting?
Slitting burrs most often come from dull knives, incorrect overlap/clearance, runout, or unstable web mechanics (tension and speed). Uniform burr points to setup and edge condition; periodic burr often points to runout or stability problems.
2) How do I reduce slitting burrs in 15 minutes without changing knives?
Reset overlap and side clearance in small steps, clean spacer/contact faces, stabilize tension, and reduce speed briefly to isolate the cause. Use an IR thermometer to catch friction/heat that indicates rubbing.
3) What’s the difference between overlap and clearance on slitter knives?
Overlap is how far the knives penetrate past the tangent line to create scissor action; clearance is the controlled side gap that prevents rubbing while still allowing shear. Wrong overlap or clearance can turn shear cutting into tearing or friction.
4) Why do slitting burrs come and go in a repeating pattern?
A repeating burr pattern down the web is a classic runout symptom: once per revolution the effective overlap and clearance change. Confirm with a dial indicator runout check on the knife OD and mounting surfaces.
5) What tools should a line-side slitting burr troubleshooting kit include?
At minimum: feeler gauges (clearance checks), dial indicator (runout/TIR), pressure film (nip/side load balance), and an IR thermometer (heat/friction). These four tools cover most burr spikes quickly.
6) Why do we get a fuzzy slit edge on film and nonwovens?
Fuzzy edges typically indicate tearing or fiber pull-out rather than clean shear. Check sharpness first, then verify overlap/clearance, tension stability, and whether side load is causing rubbing and heat.
7) What are safe starting settings for overlap and clearance by material?
Use conservative starting ranges, then verify edge quality under magnification and adjust in small steps. As a baseline, films often need lower overlap and tighter control to avoid heat; nonwovens often need sharpness and stability more than force.
8) How do I stop burr problems from coming back after the next changeover?
Document the last-known-good settings (overlap/clearance, tension, speed), add a short startup verification (feeler gauge + IR scan), and log knife life by hours or meters. Repeatability is what protects OEE across shifts.
Jerry Chu is a Technical Support Specialist in MAXTOR METAL’s After-sales Service team with 10 years of cross-industry field experience (paper, plastic recycling/shredding, metal slitting, and wood processing). He supports customers in troubleshooting real-world converting and slitting issues such as edge burrs and excessive dust. Certifications: PMP et CMRP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean