

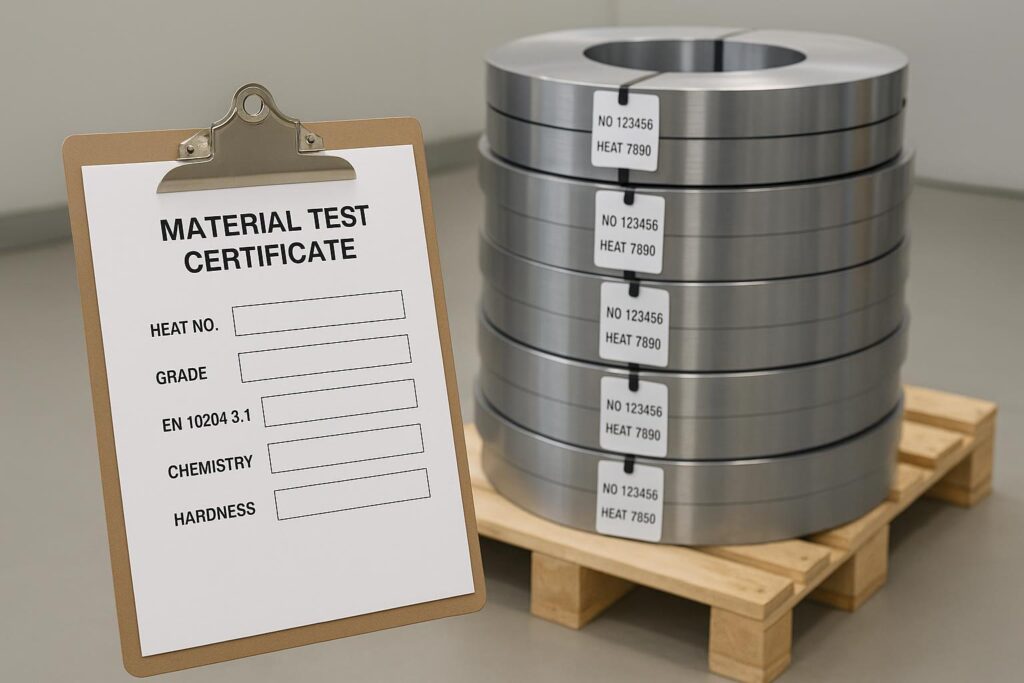
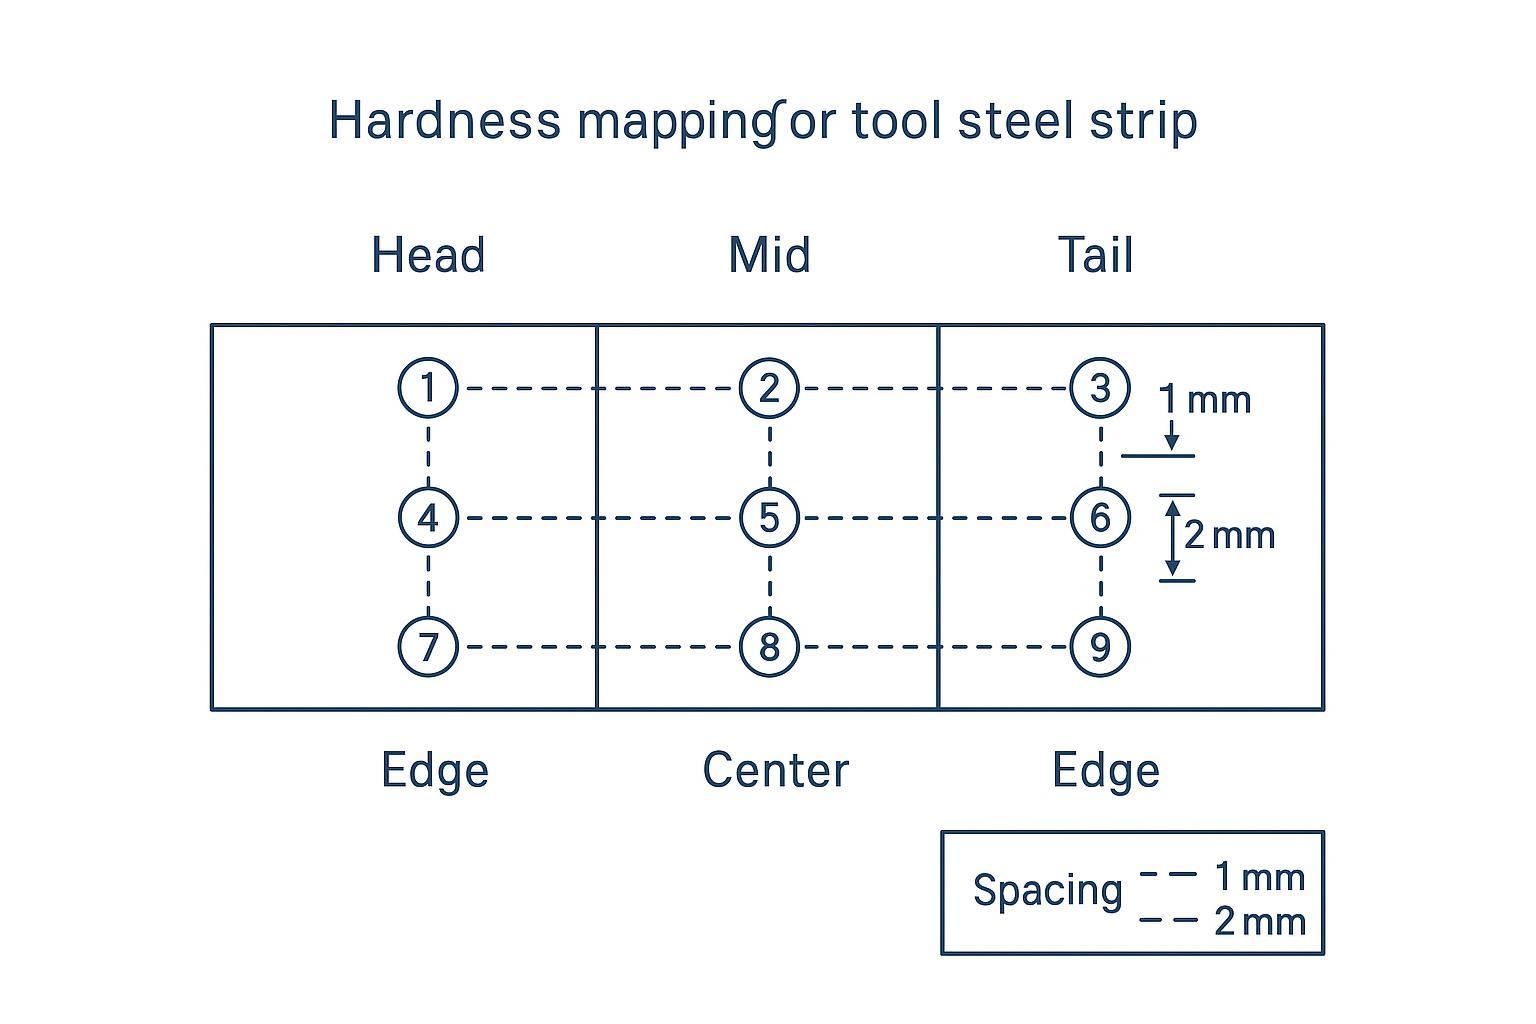
त्वरित उत्तर (Quick Answer): स्ट्रिप ब्लेड के लिए टूल स्टील MTC को पढ़ने के लिए, हेडर से शुरू करें — EN 10204 3.1 प्रमाणपत्र प्रकार, आपूर्तिकर्ता की पहचान, स्टील ग्रेड और हीट नंबर (heat number) की पुष्टि करें। फिर अपने PO/विशेष विवरण के साथ रसायन विज्ञान तालिका का मिलान करें (संदर्भ मानक के रूप में ASTM A681 या ISO 4957 का उपयोग करके)। 9-पॉइंट मैप (ASTM E18 के अनुसार हेड/मिड/टेल × एज/सेंटर/एज) के साथ कठोरता की एकरूपता सत्यापित करें, और जब कटिंग-एज का प्रदर्शन महत्वपूर्ण हो तो डेकार्बोराइजेशन जांच (ASTM E1077) जोड़ें। पूर्ण ट्रेसेबिलिटी चेन बनाने के लिए हीट नंबर को MTC, कॉइल टैग और आपके आंतरिक लॉट रिकॉर्ड को जोड़ना होगा।
In strip-blade manufacturing, a tool steel MTC is only useful if it helps you make a fast, defensible receiving decision—and if you can still prove traceability after the coil has been slit, ground, and converted into internal lots. This practical checklist is prepared by the Maxtor Metal QA & Metallurgical Engineering Team, drawing on over 15 years of specialized experience in industrial blade manufacturing, custom steel selection, and strict quality control protocols when aligning paperwork, tagging, and verification between supplier and buyer.
- उद्देश्य: स्ट्रिप ब्लेड के लिए त्वरित, विश्वसनीय स्वीकृति निर्णय सक्षम करें
- दायरा: EN 10204 3.1 फोकस (EN 10204 3.1 प्रमाणपत्र), ऊष्मा संख्या, रसायन विज्ञान, कठोरता एकरूपता
- संदर्भित मानक: EN 10204, ASTM E18, ASTM E1077, ASTM A681/ISO 4957
- QA, अपटाइम और FPY के लिए टूल स्टील MTC पढ़ना क्यों महत्वपूर्ण है?
- यह चेकलिस्ट रीटेस्ट, स्क्रैप और डाउनटाइम को कैसे कम करती है
कुंजी ले जाएं: Treat the MTC as the starting point for acceptance: it anchors traceability and declared results, but your receiving checks decide whether the coil is safe to process.
प्रमाणपत्र की बुनियादी बातें (Certificate Basics)
EN 10204 3.1 में क्या शामिल है
EN 10204 टाइप 3.1 निरीक्षण प्रमाणपत्र धातुओं की आपूर्ति में प्रयुक्त होने वाला सामान्य "मिल परीक्षण प्रमाणपत्र / सामग्री परीक्षण प्रमाणपत्र" प्रारूप है। सरल शब्दों में, यह निर्माता की घोषणा है कि वितरित उत्पाद ऑर्डर के अनुरूप है, और इसमें परीक्षण इकाई से संबंधित परीक्षण परिणाम शामिल होते हैं।.
यह EN 10204 3.1 प्रमाणपत्र है, जिस पर आपका ट्रेसिबिलिटी सिस्टम अंततः वापस इंगित करता है।.
औपचारिक परिभाषाओं और दस्तावेज़ प्रकारों के लिए, सीधे EN 10204:2004 देखें—यह आधिकारिक मानक निकायों जैसे कि के माध्यम से उपलब्ध है। बीएसआई (ईएन 10204:2004) या फिर अपने क्षेत्रीय मानक प्राधिकरण से संपर्क करें। यह मानक सभी प्रकार के दस्तावेजों (2.1, 2.2, 3.1, 3.2) और प्रत्येक के लिए प्राधिकरण आवश्यकताओं को परिभाषित करता है।.
चेकलिस्ट (3.1 बुनियादी बातें):
- प्रमाणपत्र प्रकार स्पष्ट रूप से दिखाया गया है ईएन 10204 3.1.
- इसमें शामिल है मापे गए परिणाम (केवल "अनुरूप" होना ही नहीं)।.
- यह है हस्ताक्षरित/मान्य निर्माता के अधिकृत निरीक्षण प्रतिनिधि द्वारा।.
ऊष्मा संख्या और पता लगाने की क्षमता का संबंध
स्ट्रिप ब्लेड के लिए, ऊष्मा संख्या यह जानने का सबसे छोटा रास्ता है कि "क्या हम वास्तव में जानते हैं कि यह कॉइल क्या है?" यह कॉइल-आधारित आपूर्ति में ऊष्मा संख्या की ट्रैसेबिलिटी का मूल है। इसे निम्नलिखित को जोड़ना चाहिए:
- एमटीसी (घोषित रसायन विज्ञान + परीक्षण)
- कॉइल टैग / पैकेजिंग लेबल
- आपका प्राप्ति रिकॉर्ड
- स्लिटिंग, लेवलिंग या एज प्रिपरेशन के बाद आपके द्वारा बनाए गए आंतरिक लॉट नंबर
प्राप्ति चेकलिस्ट (ट्रेसेबिलिटी लिंकेज):
- एमटीसी पर ऊष्मा संख्या माचिस कॉइल टैग पर दर्शाई गई ऊष्मा/ऊष्मा-लॉट।.
- कॉइल पहचानकर्ता (कॉइल संख्या, टैग संख्या, रील संख्या) आपके प्राप्ति लॉग में दर्ज किया जाता है।.
- आपकी आंतरिक लॉट आईडी इनहेरिट हीट नंबर को नोट करें और इसे WIP के दौरान अटैच रखें।.
3.1 बनाम 3.2 बनाम 2.2
इसे निर्णय लेने के शॉर्टकट के रूप में उपयोग करें:
- 2.2: गैर-विशिष्ट निरीक्षण के आधार पर अनुपालन की घोषणा (कम जोखिम वाले उपयोग के लिए उपयुक्त; लेखापरीक्षाओं के लिए सीमित)।.
- 3.1निर्माता द्वारा जारी निरीक्षण प्रमाण पत्र जिसमें परीक्षण परिणाम शामिल हों (औद्योगिक उपकरण इस्पात के लिए विशिष्ट आधारभूत मानक)।.
- 3.2निरीक्षण प्रमाणपत्र जिसमें किसी तीसरे पक्ष या क्रेता के प्रतिनिधि की भागीदारी/गवाही हो (इसका उपयोग तब करें जब जोखिम या अनुबंध इसकी मांग करता हो)।.
टूल स्टील MTC पर रसायन विज्ञान को कैसे सत्यापित करें — और PMI से आगे कब जाना है
D2/M2/O1 स्वीकृति बैंड
एक टूल स्टील एमटीसी "अच्छा" इसलिए नहीं होता क्योंकि उसमें नंबर लिखे होते हैं - यह अच्छा इसलिए होता है क्योंकि वे नंबर आपके द्वारा ऑर्डर किए गए स्टील से मेल खाते हैं।.
व्यावहारिक स्वीकृति नियम:
- आपके स्वीकृति बैंड निम्नलिखित से आने चाहिए आपका पीओ/स्पेक कॉलआउट, आमतौर पर टूल-स्टील सामग्री मानक का संदर्भ देते हुए जैसे कि एएसटीएम ए681 या आईएसओ 4957:2018.
| श्रेणी | कार्बन (C) | क्रोमियम (Cr) | वैनेडियम (V) | मोलिब्डेनम (Mo) | टंगस्टन (डब्ल्यू) |
|---|---|---|---|---|---|
| डी2 (1.2379) | 1.40 – 1.60% | 11.00 – 13.00% | 0.70 – 1.10% | 0.70 – 1.20% | — |
| एम2 (1.3343) | 0.78 – 1.05% | 3.75 – 4.50% | 1.75 – 2.20% | 4.50 – 5.50% | 5.50 – 6.75% |
| O1 (1.2510) | 0.85 – 1.00% | 0.40 – 0.60% | 0.05 – 0.30% | — | 0.40 – 0.60% (वैकल्पिक) |
संदर्भ स्रोत: ASTM A681 / ISO 4957 मानक रसायन संघटन सीमाएँ।.
चेकलिस्ट (रसायन विज्ञान स्वीकृति):
- ग्रेड स्पष्ट रूप से बताया गया है (उदाहरण के लिए, डी2, एम2, O1) और पीओ से मेल खाता है।.
- रसायन शास्त्र तालिका में उस श्रेणी के लिए महत्वपूर्ण मिश्रधातु तत्व शामिल हैं।.
- रसायन विज्ञान रिपोर्ट पर ऊष्मा संख्या, प्रमाण पत्र के शीर्ष पृष्ठ पर ऊष्मा संख्या से मेल खाती है।.
ब्लेड स्ट्रिप स्टील के लिए प्रारंभिक चरण में सामग्री ग्रेड सत्यापन (जिसमें हीट-ट्रीटमेंट बैच रिकॉर्ड और एक्सआरडी-आधारित अवशिष्ट ऑस्टेनाइट सत्यापन शामिल है) को कैसे निर्दिष्ट किया जाता है, इसके विस्तृत ढांचे के लिए, देखें एचआरसी 56-58 पर 440सी डाइसर रिप्लेसमेंट ब्लेड का सत्यापन.
विशेषज्ञ सलाहस्ट्रिप ब्लेड के लिए अभिप्रेत आने वाली कॉइल्स के लिए, ग्रेड अस्पष्टता (उदाहरण के लिए, अस्पष्ट समतुल्य या अनुपलब्ध ग्रेड पदनाम) के लिए "लाइन रोकें" नियम निर्धारित करें। यह बाद में प्रदर्शन में भिन्नता को दूर करने से लगभग हमेशा सस्ता पड़ता है।.
पीएमआई बनाम स्पार्क-ओईएस/आईसीपी-ओईएस
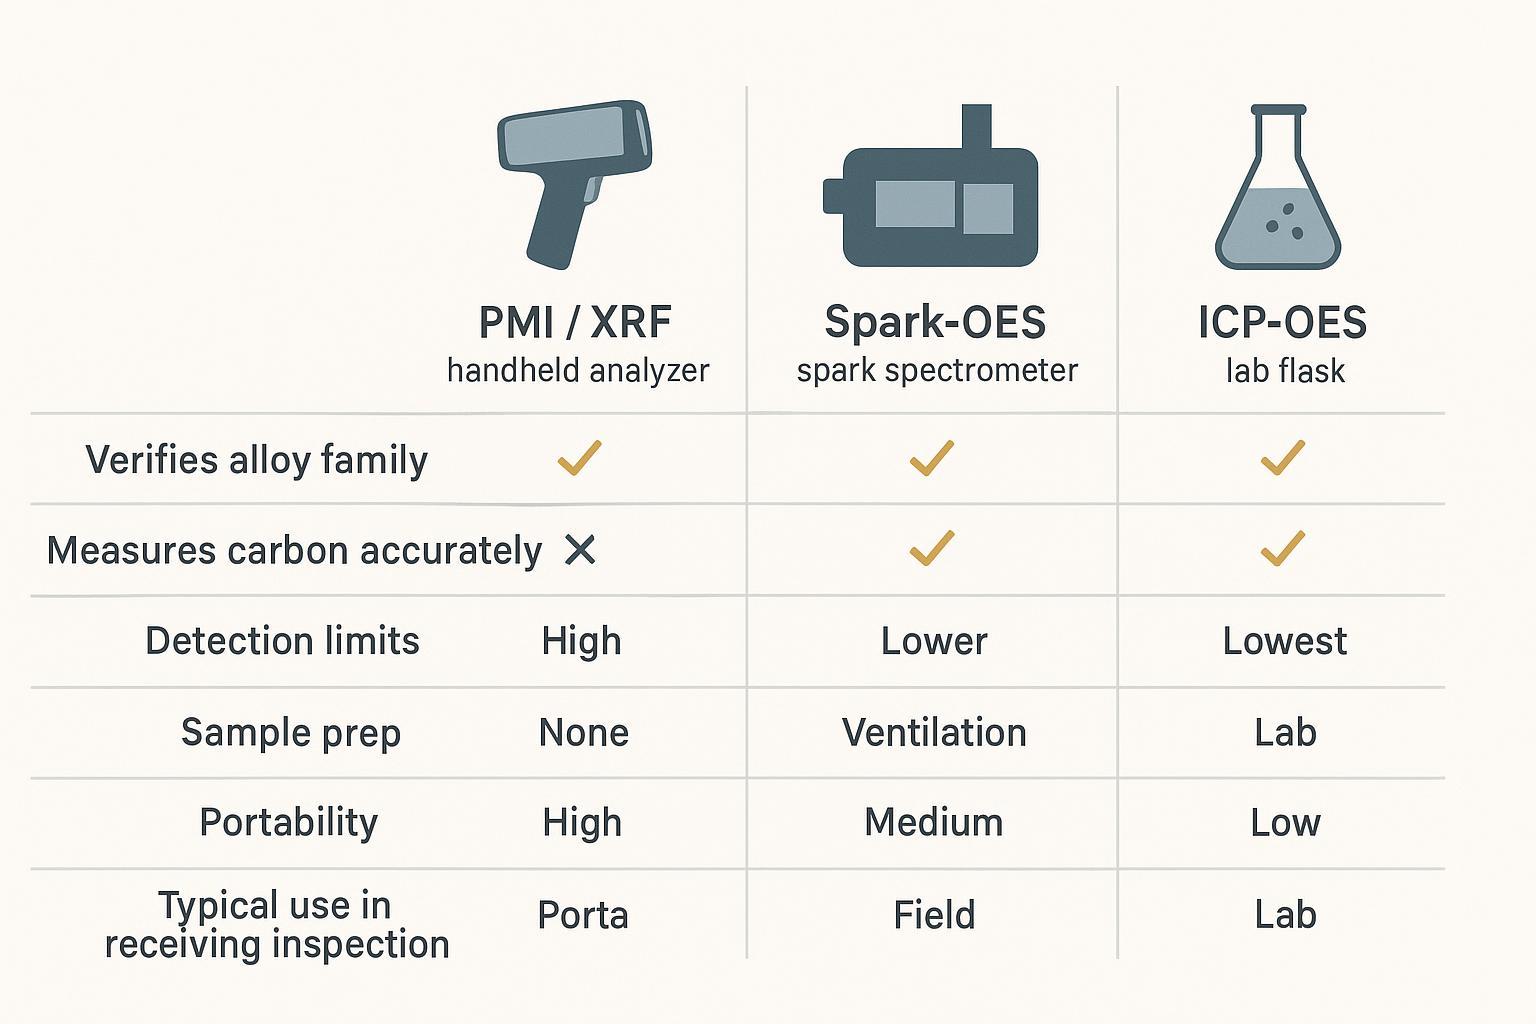
पॉजिटिव मटेरियल आइडेंटिफिकेशन (पीएमआई) को अक्सर एक सार्वभौमिक समाधान मान लिया जाता है। लेकिन ऐसा नहीं है।.
- पुष्टि करने के लिए पीएमआई/एक्सआरएफ मजबूत है मिश्र धातु परिवार और कई तत्व हैं, लेकिन यह सीमित है कार्बन.
- स्पार्क-ओईएस और आईसीपी-ओईएस का उपयोग आमतौर पर तब किया जाता है जब आपको आवश्यकता होती है अधिक संपूर्ण रसायन विज्ञान, कार्बन संबंधी गंभीर स्वीकृति निर्णयों सहित।.
जाँच सूची (सही विधि का प्रयोग करें):
- PMI/XRF का उपयोग करके यह जांच करें: "क्या यह मोटे तौर पर मिश्र धातु परिवार का सही प्रकार है?"“
- स्पार्क-ओईएस या आईसीपी-ओईएस का उपयोग तब करें जब स्वीकृति कार्बन-संवेदनशील परिणामों (कठोरता प्रतिक्रिया, कार्बाइड नेटवर्क व्यवहार) पर निर्भर करती हो, या जब अनुबंध के लिए प्रयोगशाला पुष्टि की आवश्यकता हो।.
- परिणामों की समीक्षा करने के लिए, प्राप्ति अभिलेख में विधि और उपकरण आईडी को दर्ज करें।.
पीओ/स्पेसिफिकेशन में विसंगतियों का समाधान करें
जब रसायन विज्ञान के परिणाम आपस में विरोधाभासी हों (एमटीसी बनाम आपका परीक्षण बनाम आपूर्तिकर्ता द्वारा पुनः परीक्षण), तो डाउनटाइम से बचने का सबसे तेज़ तरीका लिखित शिकायत निवारण प्रक्रिया का पालन करना है।.
विसंगति निवारण चेकलिस्ट:
- पहचान को स्थिर करें: हीट नंबर + कॉइल टैग + नमूने का स्थान (सिर/मध्य/पूंछ) की पुष्टि करें।.
- संदर्भ की पुष्टि करेंपीओ/स्पेसिफिकेशन संशोधन को निकालें और पहचानें कि कौन सा मानक लागू होता है (उदाहरण के लिए, एएसटीएम ए681 / आईएसओ 4957)।.
- विधियों की पुष्टि करें: पीएमआई बनाम ओईएस बनाम आईसीपी-ओईएस; पता लगाने की सीमाएं और क्या वास्तव में कार्बन का मापन किया गया था, इस पर ध्यान दें।.
- जानबूझकर पुनः नमूना लेंकिसी अन्य स्थान से दूसरा नमूना लें और अभिरक्षा श्रृंखला का दस्तावेजीकरण करें।.
- कार्रवाई तय करें: लागू विनिर्देश और जोखिम के आधार पर स्वीकार करना, निपटान के लिए रोकना, उपयोग को कम करना या अस्वीकार करना।.
कठोरता की एकरूपता औसत से अधिक महत्वपूर्ण क्यों है — और इसे स्ट्रिप पर कैसे मैप करें
रॉकवेल परीक्षण के लिए, आधिकारिक विधि का उल्लेख करें: एएसटीएम ई18 रॉकवेल कठोरता परीक्षण विधि. मोटाई/सपोर्ट क्यों मायने रखते हैं, इस बारे में व्यावहारिक जानकारी के लिए, NIST का मार्गदर्शन एक उपयोगी सहायक है: NIST रॉकवेल कठोरता अनुशंसित अभ्यास.
आपूर्ति की स्थिति: एनील्ड बनाम प्री-हार्डन्ड
कठोरता मूल्यों का मूल्यांकन करने से पहले, पीओ/एमटीसी पर डिलीवरी की स्थिति स्पष्ट करें:
- एनील्ड स्ट्रिप (सॉफ्ट)अंतिम ताप उपचार से पहले कठोर आकार देने, काटने या पंचिंग के लिए गोलाकार एनील्ड अवस्था में भेजा जाता है।.
- पूर्व-कठोर/कठोर एवं तपाणित पट्टी: इसे सीधे पीसने, किनारा बनाने या हल्की कटाई के लिए उपयुक्त कार्यशील कठोरता पर वितरित किया जाता है, जिसके लिए बाद में पूर्ण शमन की आवश्यकता नहीं होती है।.
| श्रेणी | एनील्ड अवस्था (अधिकतम कठोरता) | पूर्व-कठोर/ऊष्मा उपचारित अवस्था (कार्य सीमा) |
|---|---|---|
| डी2 | अधिकतम 255 एचबीडब्ल्यू (~25 एचआरसी) | 58 – 62 एचआरसी |
| एम2 | अधिकतम 269 एचबीडब्ल्यू (~27 एचआरसी) | 60 – 65 एचआरसी |
| O1 | अधिकतम 229 एचबीडब्ल्यू (~20 एचआरसी) | 56 – 62 एचआरसी |
डिलीवरी की शर्तों में गड़बड़ी गलत अस्वीकृतियों और गलत स्वीकृतियों का एक आम कारण है - किसी भी कठोरता स्वीकृति सीमा को लागू करने से पहले हमेशा एमटीसी हेडर से पुष्टि करें कि सामग्री किस स्थिति में है।.
स्ट्रिप सैंपलिंग मैप: किनारा-केंद्र-किनारा; शीर्ष/मध्य/पूंछ
पट्टी में कठोरता का बिखराव अक्सर दो दिशाओं में छिपा रहता है:
- चौड़ाई के पार (प्रसंस्करण, डीकार्बोनेटिंग या समतलीकरण के कारण किनारों से किनारों तक अंतर)
- लंबाई के साथ (ऊष्मा उपचार में भिन्नता या कॉइल-एंड प्रभावों के कारण हेड/मिड/टेल में अंतर)
चेकलिस्ट (कम से कम वह नक्शा जो समस्याओं का पता लगाता है):
- नमूना सिर / मध्य / पूंछ.
- प्रत्येक लंबाई की स्थिति पर, परीक्षण करें किनारा / केंद्र / किनारा.
- स्थान आईडी रिकॉर्ड करें ताकि भविष्य में किसी भी शिकायत को उस क्षेत्र से जोड़ा जा सके।.
सेटअप की वैधता: मोटाई, रिक्ति, समर्थन
कठोरता संख्या तभी उपयोगी होती है जब परीक्षण सेटअप पट्टी की ज्यामिति के लिए मान्य हो।.
सेटअप चेकलिस्ट:
- यह सुनिश्चित कर लें कि आप स्ट्रिप की मोटाई के लिए उपयुक्त रॉकवेल स्केल का उपयोग कर रहे हैं।.
- सुनिश्चित करें कि नमूना सपाट और अच्छी तरह से समर्थित उचित आधार पर रखें; हिलाने से बचें।.
- आपस में संपर्क से बचने के लिए इंडेंटेशन को किनारों से और एक दूसरे से पर्याप्त दूरी पर रखें।.
- यदि आपकी स्ट्रिप पतली है, तो परतों को एक के ऊपर एक रखकर इसे "हल" करने की कोशिश न करें—बल्कि विधि को नियंत्रित करें।.
प्रसार और कार्यों की व्याख्या करें
सिर्फ औसत को मत देखो। अंतर को भी देखो।.
व्याख्या चेकलिस्ट:
- यदि सिर/मध्य/पूंछ एक साथ हिलते हैं, तो संदेह करें बैच हीट ट्रीटमेंट या प्रक्रिया-विंडो बहाव.
- यदि किनारे लगातार केंद्र से नीचे हैं, तो संदेह करें डीकार्ब्यूराइजेशन या एज कंडीशनिंग प्रभाव।.
- यदि कोई एक ज़ोन बंद है, तो WIP रूटिंग में उस ज़ोन को अलग कर दें (बहुत सारे ज़ोन को आपस में न मिलाएं)।.
कार्यसूची:
- स्वीकार करनाकठोरता पीओ लक्ष्यों को पूरा करती है और फैलाव आपकी आंतरिक नियंत्रण सीमा के भीतर है।.
- रोकें / पुनः परीक्षण करेंकठोरता सीमा रेखा पर है या फैलाव किसी स्थानीय समस्या का संकेत देता है।.
- अस्वीकार/निपटानकठोरता मानक से बाहर है, या फैलाव गैर-एकसमानता को दर्शाता है जिससे एफपीवाई हानि होगी।.
डेकार्बोराइजेशन और एकरूपता (Decarburization & Uniformity)
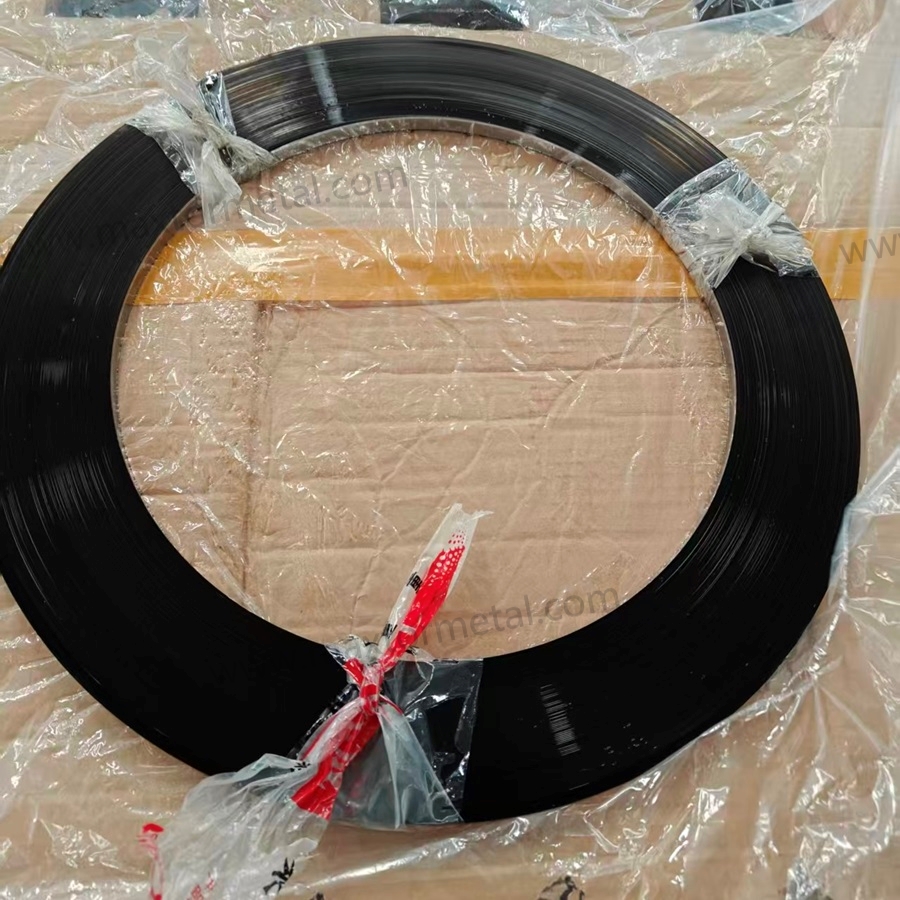
ASTM E1077 के अनुसार पता लगाएं और मापें
यदि स्ट्रिप के किनारे नरम हैं, जल्दी टूट जाते हैं, या स्थिर ग्राइंड नहीं कर पाते हैं, तो डीकार्ब्यूराइजेशन एक प्रमुख कारण हो सकता है - विशेष रूप से पतले सेक्शन में जहां सतह क्षेत्र क्रॉस-सेक्शन का एक बड़ा हिस्सा होता है।.
डीकार्बोनेट की गहराई का अनुमान लगाने के लिए एएसटीएम की विधि इस प्रकार है: ASTM E1077 — Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens.
चेकलिस्ट (क्या अनुरोध करना है/क्या रिपोर्ट करना है):
- नमूने का स्थान और अभिविन्यास (किनारा बनाम केंद्र; सिर/मध्य/पूंछ, यदि प्रासंगिक हो)।.
- क्या परिणाम इस रूप में रिपोर्ट किए जाते हैं कुल और आंशिक कार्बन निष्कासन की गहराई।.
- मेटलोग्राफी की तैयारी और नक़्क़ाशी विधि (ताकि विभिन्न प्रयोगशालाओं में परिणामों की तुलना की जा सके)।.
कठोरता और शमन पर प्रभाव
डीकार्बोनेट होने से प्रदर्शन में असमानता उत्पन्न होती है क्योंकि यह कार्यशील सतह के पास कठोरता प्रोफ़ाइल को स्थानांतरित कर देता है।.
प्रभाव चेकलिस्ट:
- नरम सतह क्षेत्र → तेजी से घिसाव, अस्थिर किनारा, अप्रत्याशित ग्राइंडिंग प्रतिक्रिया।.
- किनारे का क्षेत्र प्रभावित होता है → विफलताएं टूटने या तेजी से रंग फीका पड़ने के रूप में दिखाई देती हैं, भले ही "कुल कठोरता" ठीक प्रतीत हो।.
जोखिम कम करने के उपायों की सूची:
- जब एप्लिकेशन सीमा-संवेदनशील हो तो पीओ पर डीकार्ब सीमाएं निर्धारित करें।.
- उच्च जोखिम वाले लॉट (नया आपूर्तिकर्ता, प्रक्रिया परिवर्तन, असामान्य मोटाई) के लिए आने वाले सत्यापन को नियंत्रित करें।.
- द्वितीयक प्रसंस्करण (स्लिटिंग, ग्राइंडिंग, हीट ट्रीटमेंट) के बाद, उत्पादन के लिए जारी करने से पहले कठोरता और सतह की स्थिति को पुनः सत्यापित करें।.
दस्तावेज़ीकरण और ट्रेसेबिलिटी SOP (Standard Operating Procedure)
लिंक एमटीसी, कॉइल टैग, आंतरिक लॉट
एक व्यावहारिक मानक संचालन प्रक्रिया (एसओपी) भौतिक पहचान को रिकॉर्ड से जोड़ती है ताकि आप ऑडिट पास कर सकें और डाउनटाइम की समस्या का तुरंत निवारण कर सकें।.
चेकलिस्ट (न्यूनतम ट्रेसिबिलिटी श्रृंखला):
- MTC PDF को ऐसे फ़ाइल नाम के साथ संग्रहित करें जिसमें निम्नलिखित शामिल हो: आपूर्तिकर्ता + ग्रेड + ऊष्मा संख्या.
- रसीद पर मौजूद कॉइल टैग की तस्वीर लें या उसे स्कैन करें।.
- ऐसे आंतरिक लॉट नंबर निर्दिष्ट करें जो हीट नंबर एसोसिएशन को संरक्षित रखें।.
इंजीनियरिंग नोट: यदि आपके ट्रेसिबिलिटी एसओपी को कॉइल आपूर्ति प्रारूप विनिर्देशों के साथ संरेखित करने की आवश्यकता है — जिसमें रील आयाम, लॉट विभाजन नियम और दस्तावेज़ीकरण आवश्यकताएं शामिल हैं — तो Maxtor Metal के संदर्भ पृष्ठ को देखें। बेवेल्ड रीलों में औद्योगिक ब्लेड स्ट्रिप स्टील फॉर्म-फैक्टर और ट्रेसिबिलिटी दस्तावेज़ीकरण मानकों के लिए।.
यदि आपकी ट्रेसिबिलिटी समीक्षा में कॉइल की लंबाई की योजना और बदलाव का शेड्यूलिंग भी शामिल है, तो देखें कॉइल बदलने की आवृत्ति कम करने से OEE और लाभ में वृद्धि आपूर्ति पक्ष की स्थिरता नियंत्रण प्रणाली के लिए जो लंबी अवधि के संचालन को विश्वसनीय बनाती है।.
रिकॉर्ड का पुनः परीक्षण करें और नियंत्रण बदलें
पुनः परीक्षण अपरिहार्य हैं; अनियंत्रित पुनः परीक्षण महंगे होते हैं।.
चेकलिस्ट (पुनः परीक्षा विषय):
- पुनःपरीक्षण के कारणों को रिकॉर्ड करें (क्या विफल हुआ, कहाँ और आपने पुनःपरीक्षण क्यों किया)।.
- परीक्षण विधि, उपकरण, संचालक और नमूने का स्थान दर्ज करें।.
- पुनः परीक्षण परिणामों को इससे जोड़ें निपटान निर्णय (स्वीकार करें/रोकें/अस्वीकार करें) और संशोधन इतिहास को सुरक्षित रखें।.
- यदि पीओ/स्पेसिफिकेशन में कोई बदलाव होता है, तो प्रत्येक लॉट की स्वीकृति के लिए उपयोग किए गए संशोधन को लॉक कर दें।.
सत्यापन के लिए आपूर्तिकर्ता सहयोग
यहां सहयोग का अर्थ विपणन नहीं है - इसका अर्थ है "कागज-अनुरूप, प्रदर्शन-अस्थिर" सामग्री को उत्पादन में प्रवेश करने से रोकना।.
व्यावहारिक सहयोग के लिए चेकलिस्ट:
- इस बात पर सहमति बनाएं कि 3.1 में क्या शामिल होना चाहिए (ऊष्मा संख्या, ग्रेड/विनिर्देश का विवरण, रसायन विज्ञान, जहां लागू हो वहां कठोरता)।.
- विसंगति के समाधान के लिए एक मार्ग पर सहमति बनाएं: कौन पुनः परीक्षण करेगा, किस विधि से करेगा, और अभिरक्षा श्रृंखला को कैसे प्रलेखित किया जाएगा।.
- “समकक्ष ग्रेड” की स्वीकृति की एक साझा परिभाषा को अंतिम रूप दें (या जब तक अनुमोदित न हो तब तक इसे प्रतिबंधित करें)।.
Maxtor Metal यह ग्राहकों को पूर्व-संरेखित दस्तावेज़ीकरण पैकेज प्रदान करता है — जिसमें प्रमाणपत्र प्रारूप टेम्पलेट, कॉइल टैग नियम और सत्यापन रिकॉर्ड संरचनाएं शामिल हैं — ताकि स्लिटिंग, लेवलिंग और लॉट स्प्लिटिंग के बाद भी ट्रेसिबिलिटी संबंधी निर्णय सुसंगत बने रहें। औपचारिक इनकमिंग QA प्रोग्राम चलाने वाले ग्राहक पहली खेप भेजने से पहले Maxtor Metal तकनीकी टीम से दस्तावेज़ीकरण संरेखण चेकलिस्ट का अनुरोध कर सकते हैं।.
ऑडिट और पुनः सत्यापन ट्रिगर
उत्पादन में गुणवत्ता संबंधी समस्याओं को आने से रोकने के लिए, ऐसी स्पष्ट शर्तें स्थापित करें जो अनिवार्य संयुक्त ऑडिट या द्वितीयक प्रयोगशाला पुनः सत्यापन को सक्रिय करें:
- नए आपूर्तिकर्ता/उपठेकेदार का पहला बैचप्रारंभिक 3 उत्पादन ऊष्माओं पर अनिवार्य पूर्ण रसायन विज्ञान (ओईएस) और 9-बिंदु कठोरता मानचित्रण।.
- प्रक्रिया परिवर्तन अधिसूचना (पीसीएन)आपूर्तिकर्ता द्वारा घोषित एनीलिंग, हीट ट्रीटमेंट फर्नेस या स्लिटिंग लाइन के मापदंडों में कोई भी परिवर्तन।.
- लगातार कठोरता या सूक्ष्मसंरचना विचलन: लगातार तीन कॉइल लॉट में किनारे से केंद्र तक कठोरता में ±1.5 HRC से अधिक का बिखराव होना।.
- उत्पादन उपकरण की अस्पष्ट विफलताएँयदि फील्ड ब्लेड में समय से पहले सूक्ष्म-चिपिंग या धार का तेजी से कुंद होना जैसे लक्षण दिखाई देते हैं, भले ही "पेपर-अनुरूप" एमटीसी लागू हों, तो तत्काल संयुक्त रूप से मूल कारण की समीक्षा की जानी चाहिए।.
When tooling failures trigger a root-cause review, the regrind decision framework provides the measurable inspection thresholds — chipping depth, remaining thickness, thermal burn criteria, and grinding economics — needed to determine whether a blade is recoverable or must be scrapped. See the Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide for the full shop-floor protocol.
FAQs:
प्रश्न: मैं स्ट्रिप ब्लेड के लिए टूल स्टील MTC को जल्दी से कैसे पढ़ूं?
उत्तर: हेडर से शुरुआत करें: EN 10204 3.1, आपूर्तिकर्ता, ग्रेड और हीट नंबर की पुष्टि करें। फिर सत्यापित करें कि रसायन विज्ञान तालिका आपके PO/विशेष विवरण से मेल खाती है और हीट नंबर कॉइल टैग से जुड़ा है। अंत में, एक सरल मैप (हेड/मिड/टेल × एज/सेंटर/एज) के साथ कठोरता की एकरूपता को मान्य करें।
प्रश्न: EN 10204 3.1 और 3.2 में क्या अंतर है?
उत्तर: 3.1 प्रमाणपत्र निर्माता द्वारा परीक्षण परिणामों के साथ जारी किया जाता है और एक अधिकृत निरीक्षण प्रतिनिधि द्वारा हस्ताक्षरित होता है। अनुबंध की आवश्यकताओं के आधार पर 3.2 प्रमाणपत्र में स्वतंत्र भागीदारी (तीसरे पक्ष या खरीदार के प्रतिनिधि) को जोड़ा जाता है। जब जोखिम अधिक होता है या ऑडिट अधिक सख्त होते हैं, तो 3.2 का उपयोग अधिक बार किया जाता है।
प्रश्न: क्या PMI/XRF D2 या M2 टूल स्टील को सटीक रूप से सत्यापित कर सकता है?
उत्तर: PMI/XRF मिश्र धातु परिवार और कई मिश्र धातु तत्वों की पुष्टि के लिए उपयोगी है, लेकिन कार्बन के लिए इसकी सीमाएं हैं। यदि आपकी स्वीकृति कार्बन-संवेदनशील व्यवहार (कठोरता प्रतिक्रिया, घिसाव) पर निर्भर करती है, तो अपने SOP के अनुसार spark-OES या ICP-OES का उपयोग करें।
प्रश्न: स्टील स्ट्रिप कॉइल पर मुझे कितने रॉकवेल कठोरता परीक्षण बिंदुओं (Rockwell hardness test points) की आवश्यकता है?
उत्तर: एक ऐसे नक्शे (map) का उपयोग करें जो चौड़ाई और लंबाई दोनों के अंतर का पता लगा सके: कॉइल की लंबाई में हेड/मिड/टेल, और चौड़ाई में एज/सेंटर/एज। यह एकरूपता जांच के लिए व्यावहारिक न्यूनतम के रूप में नौ बिंदु प्रदान करता है; यदि आपकी प्रक्रिया का इतिहास स्थानीयकृत फैलाव दिखाता है तो और बिंदु जोड़ें।
प्रश्न: स्ट्रिप ब्लेड पर किनारे से केंद्र (edge-to-center) तक कठोरता में अंतर का क्या कारण है?
उत्तर: सामान्य कारणों में सतह की स्थिति में अंतर, किनारों के पास डेकार्बोराइजेशन (decarburization), और प्रसंस्करण में असमानता शामिल हैं। इसका विशिष्ट लक्षण अक्सर "किनारे कम कठोर, केंद्र ठीक" होता है। यदि यह पैटर्न दिखाई देता है, तो डेकार्ब जांच जोड़ें और अपने नमूना स्थान दस्तावेज़ीकरण को सख्त करें।
प्रश्न: टूल स्टील QA में ASTM E1077 का उपयोग किस लिए किया जाता है?
उत्तर: ASTM E1077 का उपयोग स्टील के नमूनों में डेकार्बोराइजेशन (decarburization) की गहराई का अनुमान लगाने के लिए किया जाता है। व्यावहारिक रूप से यह स्वीकृति निर्णयों और मूल-कारण (root-cause) विश्लेषण में मदद करता है जब सतह की कोमलता ब्लेड के प्रदर्शन को प्रभावित करती है, विशेष रूप से पतली स्ट्रिप में जहाँ सतह क्षेत्र अधिक मायने रखता है।
प्रश्न: यदि MTC रसायन विज्ञान मेल खाता है लेकिन कठोरता (hardness) विफल हो जाती है तो मुझे क्या करना चाहिए?
उत्तर: लॉट को रोकें (hold) और पहले परीक्षण की वैधता (सटीक स्केल/मोटाई, सपोर्ट, स्पेसिंग, सैंपल तैयारी) की जांच करें। यदि परीक्षण वैध है, तो इसे गैर-अनुरूपता (nonconformance) के रूप में मानें: प्रलेखित चेन-ऑफ-कस्टडी के साथ फिर से नमूना लें, PO/विशेष विवरण आवश्यकताओं से तुलना करें, और लॉट का निपटान (प्रतिबंधों के साथ स्वीकार करें, उपयोग को डाउनग्रेड करें, या अस्वीकार करें) करें।
प्रश्न: क्या मुझे स्लिटिंग (slitting) या ग्राइंडिंग (grinding) के बाद पुन:-सत्यापन (re-verify) करने की आवश्यकता है?
उत्तर: हां, यदि वे चरण पहचान श्रृंखला (लॉट विभाजन) को बदलते हैं या काम करने वाली सतह को बदलते हैं। जोखिम के आधार पर कम से कम पता लगाने की क्षमता (हीट नंबर से आंतरिक लॉट) और कठोरता/सतह की स्थिति को फिर से सत्यापित करें—विशेष रूप से ग्राइंडिंग या ऊष्मा उपचार (heat treatment) के बाद।
निष्कर्ष
एक सुव्यवस्थित चेकलिस्ट तभी उपयोगी होती है जब वह वास्तविक अपव्यय को कम करे: कम पुनः परीक्षण, ग्राइंडर में कम अप्रत्याशित समस्याएं और उत्पादन में कम अनियोजित रुकावटें। इस मार्गदर्शिका में वर्णित स्वीकृति प्रक्रिया चार परस्पर संबंधित जांचों पर आधारित है: EN 10204 3.1 प्रमाणपत्र के सही ढंग से जारी और हस्ताक्षरित होने की पुष्टि करना; सही विधि (स्क्रीनिंग के लिए PMI, कार्बन-संबंधी महत्वपूर्ण निर्णयों के लिए OES/ICP) का उपयोग करके PO/विनिर्देश के अनुसार रसायन विज्ञान का सत्यापन करना; शीर्ष/मध्य/पूंछ × किनारा/केंद्र/किनारा पर कठोरता का मापन करना और केवल औसत ही नहीं, बल्कि फैलाव की व्याख्या करना; और जब अनुप्रयोग किनारा-संवेदनशील हो, तो डीकार्ब्यूराइजेशन की गहराई का सत्यापन करना।.
ट्रेसिबिलिटी ही इन सभी जाँचों को आपस में जोड़ती है। यदि आप एमटीसी हीट नंबर को कॉइल टैग से, अपनी रिसीविंग लॉग से और स्लिटिंग या ग्राइंडिंग के बाद आंतरिक लॉट नंबरों से जोड़ सकते हैं, तो आपके पास एक विश्वसनीय QA रिकॉर्ड होगा। यदि इस कड़ी में कोई भी लिंक गायब है, तो आपके पास केवल कागजी कार्रवाई होगी, ट्रेसिबिलिटी नहीं। किसी भी द्वितीयक प्रक्रिया (स्लिटिंग, ग्राइंडिंग, हीट ट्रीटमेंट) के बाद कठोरता और सतह की स्थिति को पुनः सत्यापित करें जो कार्य सतह को बदलती है या लॉट की पहचान को विभाजित करती है।.
लगातार अच्छे परिणाम पाने के लिए लगातार एक जैसी पहचान ज़रूरी है। यही आंतरिक अनुशासन हम भी अपनाते हैं। Maxtor Metal आपूर्तिकर्ता और खरीदार के बीच दस्तावेज़ीकरण और सत्यापन चरणों को संरेखित करते समय।.
लेखक की जीवनी
जेसी जू
वरिष्ठ गुणवत्ता अभियंता | Maxtor Metal (गुणवत्ता आश्वासन विभाग)
जेसी जू Maxtor Metal में एक वरिष्ठ गुणवत्ता अभियंता हैं, जिनके पास टूल स्टील धातुकर्म गुणवत्ता आश्वासन, सामग्री निरीक्षण और विफलता विश्लेषण में 15 वर्षों से अधिक का व्यावहारिक अनुभव है। जटिल ब्लेड प्रदर्शन समस्याओं के निदान में विशेषज्ञता रखते हुए—जैसे कि चिपिंग और समय से पहले घिसाव में सामग्री पृथक्करण से ऊष्मा उपचार दोषों को अलग करना—वे वैश्विक उपकरण निर्माताओं को कच्चे माल की प्राप्ति से लेकर तैयार सटीक कटिंग टूल्स तक संपूर्ण गुणवत्ता सुनिश्चित करने में मदद करते हैं। जेसी के पास कई प्रतिष्ठित उद्योग प्रमाणपत्र हैं, जिनमें शामिल हैं: एएसक्यू सीक्यूई (प्रमाणित गुणवत्ता अभियंता), आईएसओ 9001 लीड ऑडिटर, और एएसएनटी स्तर द्वितीय प्रमाणपत्र।.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean