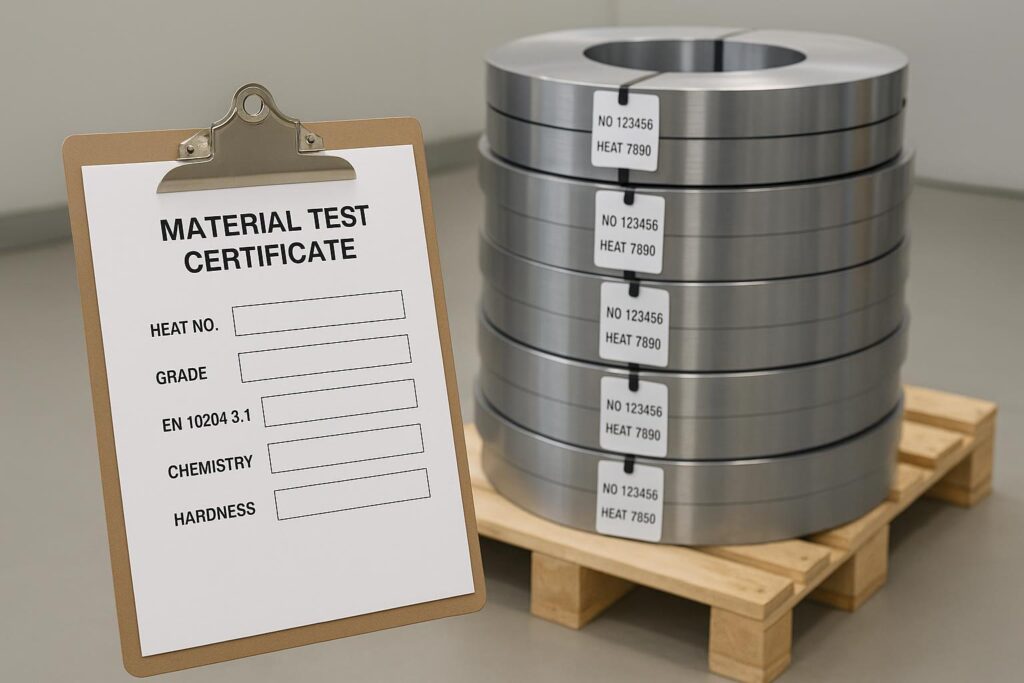
Быстрый ответ: Чтобы правильно прочитать сертификат качества (MTC) на инструментальную сталь для ножей резки ленты, начните с шапки документа: подтвердите тип сертификата EN 10204 3.1, данные поставщика, марку стали и номер плавки. Затем сверьте таблицу химического состава с вашим заказ-нарядом/спецификацией (используя ASTM A681 или ISO 4957 в качестве эталонного стандарта). Проверьте равномерность твердости с помощью карты измерений по 9 точкам (начало/середина/конец × край/центр/край по ASTM E18) и добавьте проверку на обезуглероживание (ASTM E1077), если производительность режущей кромки имеет критическое значение. Номер плавки должен связывать MTC, бирку рулона и ваши внутренние записи по партии для формирования полной цепочки прослеживаемости.
В производстве ленточных ножей сертификат испытаний материала (MTC) на инструментальную сталь полезен только в том случае, если он помогает быстро и обоснованно принять решение при входном контроле, а также если вы можете доказать прослеживаемость после того, как рулон был продольно раскроен, отшлифован и разделен на внутренние партии. Этот практический чек-лист подготовлен отделом контроля качества и металловедения Maxtor Metal на основе более чем 15-летнего специализированного опыта в производстве промышленных ножей, подборе стали по техническому заданию и внедрении строгих протоколов контроля качества при согласовании документации, маркировки и верификации между поставщиком и покупателем.
- Цель: обеспечить быстрое и надежное принятие решений по приемке ленточных ножей
- Область применения: Фокус на EN 10204 3.1 (сертификат EN 10204 3.1), номер плавки, химический состав, равномерность твердости
- Ссылочные стандарты: EN 10204, ASTM E18, ASTM E1077, ASTM A681/ISO 4957
- Почему анализ сертификата качества (MTC) на инструментальную сталь важен для контроля качества (QA), времени безотказной работы и выхода годной продукции (FPY)
- Как этот чек-лист сокращает количество повторных испытаний, брак и время простоя
Главный вывод: Рассматривайте MTC как стартовую точку для приемки: он обеспечивает прослеживаемость и подтверждает заявленные результаты, однако именно ваш входной контроль определяет, безопасен ли пуск рулона в производство.
Базовые сведения о сертификатах качества (MTC)
Что охватывает сертификат EN 10204 3.1
Инспекционный сертификат EN 10204 типа 3.1 — это стандартный формат сертификата испытаний материала (MTC), используемый при поставках металлопродукции. Простыми словами, это декларация производителя о том, что поставленная продукция соответствует заказу, содержащая результаты испытаний, привязанные к конкретной партии.
Это тот самый сертификат EN 10204 3.1, к которому в конечном итоге обращается ваша система прослеживаемости.
Для ознакомления с официальными определениями и типами документов обращайтесь непосредственно к стандарту EN 10204:2004, который доступен через официальные органы по стандартизации, такие как BSI (EN 10204:2004) или ваш региональный орган по стандартизации. Стандарт определяет все типы документов (2.1, 2.2, 3.1, 3.2) и требования к авторизации для каждого из них.
Чек-лист (основы 3.1):
- Тип сертификата явно указан как EN 10204 3.1.
- Он содержит фактические результаты измерений (а не просто отметку “соответствует”).
- Он подписан/заверен уполномоченным представителем отдела технического контроля производителя.
Номер плавки и связь для прослеживаемости
Для ленточных ножей номер плавки — это кратчайший путь к ответу на вопрос: “Знаем ли мы точно, что это за рулон?”. Это основа прослеживаемости по номеру плавки при поставках в рулонах. Он должен связывать:
- MTC (заявленный химсостав + испытания)
- бирку рулона / упаковочный ярлык
- ваш журнал входного контроля
- внутренние номера партий, присваиваемые после продольной резки, правки или подготовки кромок
Чек-лист приемки (связь для прослеживаемости):
- Номер плавки в MTC совпадает с номером плавки/партии плавки на бирке рулона.
- Идентификатор рулона (номер рулона, номер бирки, номер катушки) занесен в ваш журнал приемки.
- Ваши внутренние идентификаторы партий наследуют номер плавки и сохраняют его на всех этапах незавершенного производства (WIP).
Сравнение 3.1, 3.2 и 2.2
Используйте это как краткое руководство для принятия решений:
- 2.2: декларация о соответствии на основе неспецифического контроля (подходит для малоответственных задач; имеет ограничения при аудитах).
- 3.1: инспекционный сертификат, выданный производителем, с результатами испытаний (стандартный базовый уровень для промышленных инструментальных сталей).
- 3.2: инспекционный сертификат с участием/в присутствии третьей стороны или представителя покупателя (используется, когда этого требуют риски или условия контракта).
Comment vérifier la composition chimique sur un CPT d'acier pour outils — et quand aller au-delà du PMI
Диапазоны приемки для D2/M2/O1
MTC на инструментальную сталь хорош не тем, что в нем указаны цифры, а тем, что эти цифры соответствуют вашему заказу.
Практическое правило приемки:
- Ваши диапазоны приемки должны основываться на требованиях вашего заказа на покупку (PO) / спецификации, обычно со ссылкой на стандарт на инструментальную сталь, такой как ASTM А681 или ISO 4957:2018.
| Оценка | Углерод (C) | Хром (Cr) | Ванадий (V) | Молибден (Mo) | Вольфрам (W) |
|---|---|---|---|---|---|
| D2 (1.2379) | 1.40 – 1.60% | 11.00 – 13.00% | 0.70 – 1.10% | 0.70 – 1.20% | — |
| M2 (1.3343) | 0.78 – 1.05% | 3.75 – 4.50% | 1.75 – 2.20% | 4.50 – 5.50% | 5.50 – 6.75% |
| O1 (1.2510) | 0.85 – 1.00% | 0.40 – 0.60% | 0.05 – 0.30% | — | 40 – 0.60% (опционально) |
Справочный источник: пределы химического состава по стандартам ASTM A681 / ISO 4957.
Контрольный список (приемка по химическому составу):
- Марка стали указана четко (например, Д2, М2, О1) и соответствует заказу на покупку (PO).
- Таблица химического состава содержит критически важные легирующие элементы для данной марки.
- Номер плавки в отчете о химическом составе совпадает с номером плавки в заголовке сертификата.
Подробную схему валидации марки материала на этапе входного контроля стальной ленты для ножей, включая протоколы термообработки партий и рентгеноструктурный анализ (XRD) остаточного аустенита, см. в разделе Валидация сменных ножей для дисеров из стали 440C при твердости HRC 56–58.
Совет эксперта: Для поступающих рулонов, предназначенных для ленточных ножей, установите правило “остановки линии” при неоднозначности марки стали (например, при сомнительных аналогах или отсутствии обозначения марки). Это почти всегда обходится дешевле, чем последующая борьба с разбросом эксплуатационных характеристик.
PMI против искрового OES/ICP-OES
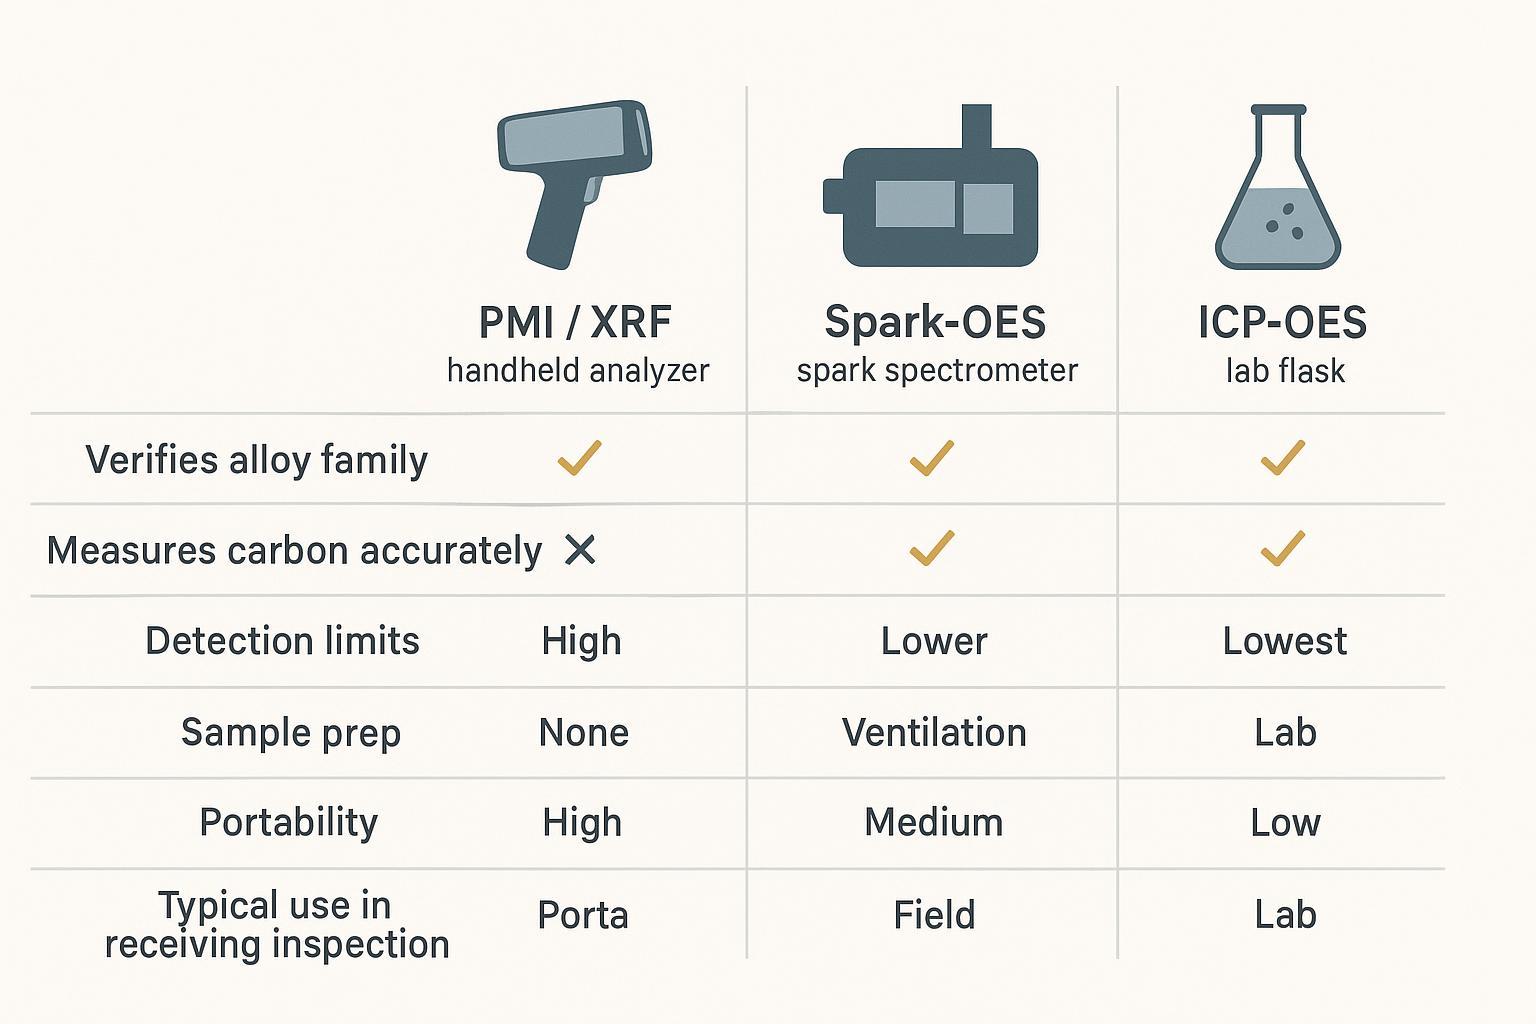
Метод неразрушающего контроля состава (PMI) часто считают универсальным решением. Это не так.
- Метод PMI/XRF эффективен для подтверждения группы сплавов и многих элементов, но его возможности ограничены в отношении углерода.
- Искровой OES и ICP-OES обычно используются, когда требуется более полный химический анализ, включая принятие решений о приемке, критичных к содержанию углерода.
Контрольный список (выбор правильного метода):
- Используйте PMI/XRF для экспресс-анализа: “Относится ли этот материал в целом к нужной группе сплавов?”
- Используйте искровой OES или ICP-OES, когда приемка зависит от критичных к углероду параметров (прокаливаемость, поведение карбидной сетки) или когда контракт требует лабораторного подтверждения.
- Задокументируйте метод и идентификатор прибора в акте приемки, чтобы результаты можно было проверить при аудите.
Разрешение несоответствий с PO/спецификацией
При возникновении расхождений в результатах химического анализа (сертификат качества MTC против ваших испытаний или повторных испытаний поставщика) самый быстрый способ избежать простоя — следовать письменной процедуре эскалации.
Контрольный список для разрешения расхождений:
- Зафиксируйте идентификационные данные: подтвердите номер плавки + бирку рулона + место отбора пробы (начало/середина/конец рулона).
- Подтвердите нормативный документ: запросите версию PO/спецификации и определите применимый стандарт (например, ASTM A681 / ISO 4957).
- Подтвердите методы испытаний: PMI против OES и ICP-OES; зафиксируйте пределы обнаружения и то, измерялся ли углерод фактически.
- Проведите повторный целенаправленный отбор проб: возьмите вторую пробу из другого места и задокументируйте цепочку обеспечения сохранности образцов.
- Примите решение о дальнейших действиях: принять, задержать до принятия решения, перевести в более низкую категорию использования или отклонить — на основе применимой спецификации и оценки рисков.
Почему равномерность твердости важнее среднего значения и как составить карту твердости ножевой полосы
Для испытаний по Роквеллу ссылайтесь на официальный метод: Метод испытания на твердость по Роквеллу ASTM E18. Для практического понимания того, почему важны толщина и опора, полезно использовать руководство NIST: Рекомендуемая практика NIST по измерению твердости по Роквеллу.
Состояние поставки: отожженная или предварительно закаленная сталь
Перед оценкой значений твердости уточните состояние поставки в PO/MTC:
- Отожженная лента (мягкая): Поставляется в состоянии сфероидизирующего отжига для глубокой формовки, продольной резки или вырубки перед окончательной термообработкой.
- Предварительно закаленная / закаленная и отпущенная лента: Поставляется с рабочей твердостью для непосредственной шлифовки, заточки кромки или легкой продольной резки без последующей полной закалки.
| Оценка | Отожженное состояние (макс. твердость) | Предварительно закаленное / термообработанное состояние (рабочий диапазон) |
|---|---|---|
| Д2 | Макс. 255 HBW (~25 HRC) | 58 – 62 HRC |
| М2 | Макс. 269 HBW (~27 HRC) | 60 – 65 HRC |
| О1 | Макс. 229 HBW (~20 HRC) | 56 – 62 HRC |
Путаница в состояниях поставки — частая причина ложных забракований или ошибочной приемки. Всегда проверяйте по шапке MTC, в каком состоянии находится материал, прежде чем применять критерии приемки по твердости.
Схема отбора проб ленты: кромка–центр–кромка; начало/середина/конец
Разброс твердости в ленте обычно проявляется в двух направлениях:
- По ширине (различия от кромки к кромке из-за обработки, обезуглероживания или правки)
- По длине (различия между началом, серединой и концом из-за нестабильности термообработки или концевых эффектов рулона)
Чек-лист (минимальная схема, позволяющая выявить проблемы):
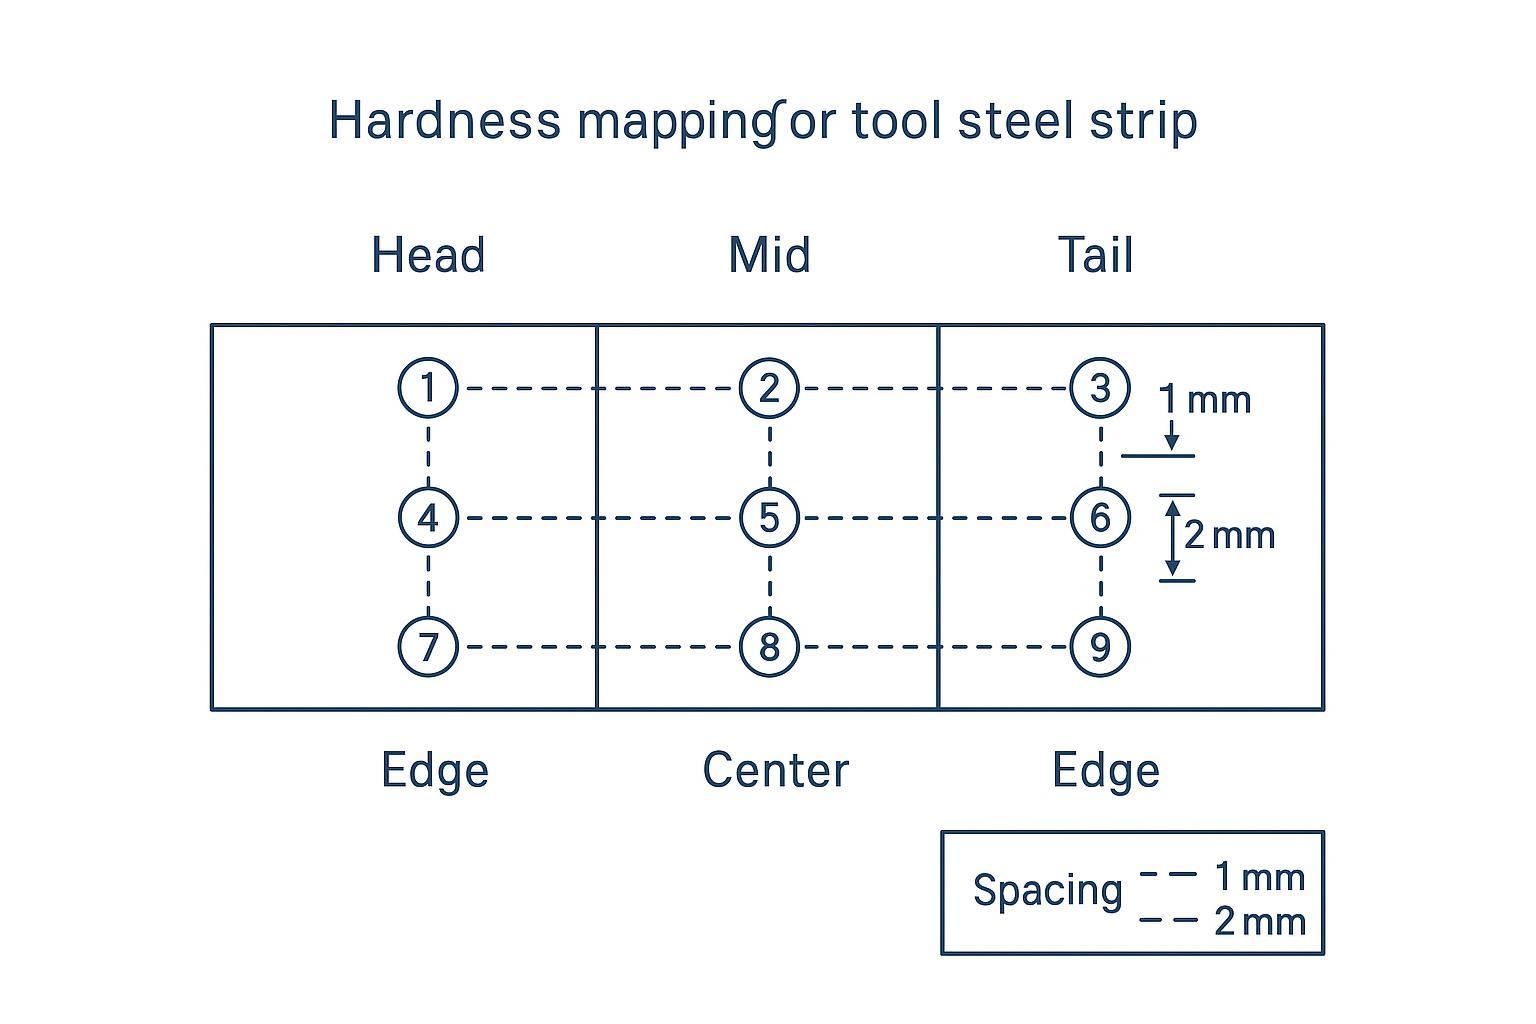
- Отбор проб: начало / середина / конец.
- В каждой точке по длине замеряйте: кромка / центр / кромка.
- Записывайте идентификаторы зон, чтобы при возникновении рекламаций можно было отследить конкретный участок.
Корректность настройки измерений: толщина, расстояния между уколами, опора
Показатель твердости достоверен только в том случае, если схема испытания соответствует геометрии ленты.
Чек-лист настройки:
- Убедитесь, что используете шкалу Роквелла, соответствующую толщине ленты.
- Убедитесь, что образец плоский и надежно опирается на правильный столик твердомера; избегайте качания.
- Соблюдайте достаточные расстояния от отпечатков до кромок и между собой во избежание взаимного влияния.
- Если лента тонкая, не пытайтесь “решить проблему” складыванием нескольких слоев — используйте соответствующий метод измерения.
Интерпретация разброса и последующие действия
Оценивайте не только среднее значение, но и разброс показателей.
Чек-лист интерпретации:
- Если значения на участке начало/середина/конец смещаются одновременно, причина может быть в партийной термообработке или дрейфе параметров технологического процесса.
- Если твердость на кромках стабильно ниже, чем в центре, причина может быть в обезуглероживании или последствиях обработки кромок.
- Если отклонение обнаружено в одной зоне, изолируйте этот участок в технологическом потоке (не смешивайте партии).
Чек-лист действий:
- Принять: твердость соответствует требованиям заказа, а разброс не превышает внутренние контрольные пределы.
- Задержать / повторить испытание: твердость находится на грани допуска или разброс указывает на локальный дефект.
- Забраковать / определить порядок утилизации/возврата: твердость не соответствует спецификации, или разброс указывает на неоднородность, которая приведет к снижению выхода годной продукции (FPY).
Обезуглероживание и равномерность
Определение и измерение по ASTM E1077
Если кромки полосы мягкие, быстро выкрашиваются или не удерживают стабильную заточку, главным подозреваемым является обезуглероживание — особенно в тонких сечениях, где поверхностная зона составляет значительную часть поперечного сечения.
Метод ASTM для оценки глубины обезуглероживания: ASTM E1077 — Стандартные методы испытаний для оценки глубины обезуглероживания стальных образцов.
Чек-лист (что запрашивать/указывать в отчете):
- Место отбора и ориентация образца (кромка или центр; начало/середина/конец рулона, если применимо).
- Указание формы представления результатов: полная и частичная глубина обезуглероживания.
- Метод металлографической подготовки и травления (для сопоставимости результатов между лабораториями).
Влияние на твердость и способы устранения
Обезуглероживание приводит к нестабильности эксплуатационных характеристик, так как изменяет профиль твердости вблизи рабочей поверхности.
Чек-лист последствий:
- Более мягкая поверхностная зона → более быстрый износ, нестабильная кромка, непредсказуемое поведение при шлифовке/заточке.
- Затронута зона кромки → дефекты проявляются в виде выкрашивания или быстрого затупления, даже если “объемная твердость” соответствует норме.
Чек-лист по снижению рисков:
- Указывайте пределы обезуглероживания в заказе на покупку (PO), если применение чувствительно к состоянию кромки.
- Проводите входной контроль для партий высокого риска (новый поставщик, изменение техпроцесса, нестандартная толщина).
- После вторичной обработки (продольная резка, шлифовка, термообработка) повторно проверяйте твердость и состояние поверхности перед запуском в производство.
Стандартная операционная процедура (SOP) по документации и прослеживаемости
Связь MTC, бирки рулона и внутренних партий
Практическая СОП связывает физическую маркировку с документацией, что позволяет успешно проходить аудиты и оперативно устранять причины простоев.
Чек-лист (минимальная цепочка прослеживаемости):
- Архивация PDF-файла MTC с именем, содержащим поставщик + марка стали + номер плавки.
- Фотографирование или сканирование бирки рулона при приемке.
- Присвоение внутренних номеров партий с сохранением привязки к номеру плавки.
Техническое примечание: Если ваша СОП по прослеживаемости должна соответствовать спецификациям формата поставки рулонов (включая размеры шпулей, правила разделения партий и требования к документации), см. справочную страницу Maxtor Metal промышленной ножевой ленточной сталью в рулонах со скошенной кромкой по стандартам форм-фактора и документации прослеживаемости.
Если ваш контроль прослеживаемости также включает планирование длины рулонов и графика переналадки, см. OEE and Profit Gains from Reducing Coil Change Frequency контрольные показатели стабильности поставок, обеспечивающие надежность длительных производственных циклов.
Записи повторных испытаний и управление изменениями
Повторные испытания неизбежны; неуправляемые повторные испытания обходятся дорого.
Чек-лист (регламент повторных испытаний):
- Регистрация причин повторного испытания (что именно не прошло контроль, где и почему проводилось повторное испытание).
- Сохранение метода испытаний, прибора, оператора и места отбора образца.
- Привязка результатов повторных испытаний к решению о принятии мер (принять/задержать/браковать) и ведение истории изменений.
- При изменении PO или спецификации фиксируйте версию, использованную для приемки каждой партии.
Взаимодействие с поставщиком при верификации
Сотрудничество в данном контексте — это не маркетинг, а предотвращение попадания в производство материала, который “соответствует бумажным требованиям, но нестабилен в работе”.
Практический чек-лист взаимодействия:
- Согласование состава сертификата 3.1 (№ плавки, марка/спецификация, химический состав, твердость, где применимо).
- Согласование порядка действий при расхождениях: кто проводит повторные испытания, каким методом и как документируется цепочка обеспечения сохранности.
- Фиксация единых критериев допустимости “эквивалентных марок” (или запрет на их использование без утверждения).
Maxtor Metal предоставляет клиентам предварительно согласованные пакеты документации, включая шаблоны сертификатов, стандарты бирок рулонов и структуры записей верификации, что обеспечивает сохранение прослеживаемости после продольной резки, правки и разделения партий. Клиенты с формализованной программой входного контроля качества могут запросить чек-лист согласования документации у технической службы Maxtor Metal перед первой отгрузкой.
Триггеры аудита и повторной верификации
Чтобы предотвратить попадание дефектной продукции в производство, установите четкие условия, инициирующие обязательный совместный аудит или повторную верификацию в сторонней лаборатории:
- Первая партия нового поставщика / субподрядчика: Обязательный полный химический анализ (ОЭС) и картирование твердости по 9 точкам для первых 3 производственных плавок.
- Уведомление об изменении техпроцесса (PCN): Любое заявленное изменение параметров отжига у поставщика, печи термообработки или линии продольной резки.
- Повторяющиеся отклонения твердости или микроструктуры: Наличие разброса твердости от края к центру свыше ±1,5 HRC в 3 последовательных партиях рулонов.
- Необъяснимые поломки производственного инструмента: Незамедлительный совместный анализ причин, если ножи в эксплуатации демонстрируют преждевременное микровыкрашивание или быстрое затупление кромки при наличии сертификатов MTC, “соответствующих техническим требованиям на бумаге”. Что касается конструкций с решетчатыми ножами, изломы на дне паза, повторяющиеся вопреки нормативной твердости, часто обусловлены геометрической концентрацией напряжений, а не химическим составом материала — см. Предотвращение поломки решетчатых ножей по дну паза , где описаны радиусы скругления, измененные (белые) слои после ЭЭО и методы двойного отпуска для устранения этого типа поломок.
Когда поломка инструмента требует проведения анализа причин, регламент принятия решений по перешлифовке определяет измеряемые критерии контроля — глубину выкрашивания, остаточную толщину, признаки прижогов и экономику шлифовки, — необходимые для принятия решения о восстановлении ножа или его списании. См. Переточка промышленных ленточных ножей: руководство по заточке и утилизации для получения полного цехового протокола.
FAQs:
В: Как быстро прочитать сертификат качества (MTC) на инструментальную сталь для ножей резки ленты?
О: Начните с шапки документа: подтвердите соответствие EN 10204 3.1, данные поставщика, марку стали и номер плавки. Затем убедитесь, что таблица химического состава соответствует вашему заказ-наряду/спецификации, а номер плавки связан с биркой рулона. Наконец, проверьте равномерность твердости с помощью простой карты измерений (начало/середина/конец × край/центр/край).
В: В чем разница между сертификатами EN 10204 3.1 и 3.2?
О: Сертификат типа 3.1 выдается производителем с результатами испытаний и подписывается уполномоченным представителем отдела технического контроля (ОТК). Сертификат типа 3.2 дополнительно требует участия независимой стороны (третьей независимой инспекции или представителя покупателя) в соответствии с требованиями контракта. При высоких рисках или более строгом аудите чаще применяется сертификат 3.2.
В: Может ли XRF/PMI-анализ точно подтвердить марку инструментальной стали D2 или M2?
О: Экспресс-анализ PMI/XRF полезен для подтверждения группы сплава и многих легирующих элементов, но имеет ограничения по определению углерода. Если решение о приемке зависит от характеристик, чувствительных к содержанию углерода (отклик твердости, износостойкость), используйте метод оптико-эмиссионной спектрометрии (spark-OES или ICP-OES) в соответствии с вашей СОП.
В: Сколько точек измерения твердости по Роквеллу требуется для стальной ленты в рулоне?
О: Используйте карту измерений, позволяющую выявить отклонения как по ширине, так и по длине: начало/середина/конец по длине рулона и край/центр/край по ширине. Это дает девять точек в качестве практического минимума для оценки равномерности твердости; добавьте точки, если история вашего техпроцесса показывает локальный разброс значений.
В: Что вызывает разброс твердости от края к центру на ножах для резки ленты?
О: Распространенные причины включают различия в состоянии поверхности, обезуглероживание вблизи кромок и неравномерность термообработки/обработки. Типичный признак — «низкая твердость на краях, норма в центре». Если наблюдается такая картина, добавьте проверку на обезуглероживание и ужесточите документирование мест отбора проб.
В: Для чего используется стандарт ASTM E1077 в системе контроля качества (QA) инструментальной стали?
О: Стандарт ASTM E1077 используется для оценки глубины обезуглероженного слоя в образцах стали. На практике он помогает принимать решения о приемке продукции и проводить анализ первопричин (Root-Cause), когда мягкость поверхности влияет на эксплуатационные характеристики ножа — особенно в тонкой ленте, где состояние поверхностной зоны имеет решающее значение.
В: Что делать, если химический состав по MTC соответствует, но испытание на твердость не пройдено?
О: Задержите (заблокируйте) партию и сначала проверьте корректность проведения испытаний (соответствие шкалы и толщины, надежность опоры, расстояние между отпечатками, подготовка образца). Если испытание проведено верно, оформите это как несоответствие: повторно отоберите образцы с документированием цепочки обеспечения сохранности (Chain of Custody), сравните с требованиями заказ-наряда/спецификации и примите решение по партии (приемка с ограничениями, перевод в более низкую категорию или забраковка).
В: Нужно ли проводить повторную проверку после продольной резки (продольного распускания) или шлифовки?
О: Да, если эти операции меняют цепочку прослеживаемости (разделение партии) или измеряют рабочую поверхность. Проверьте как минимум прослеживаемость (соответствие номера плавки внутреннему номеру партии), а также твердость и состояние поверхности на основе оценки рисков — особенно после шлифовки или термообработки.
Заключение
Заполненный чек-лист имеет ценность только тогда, когда он реально снижает потери: меньше повторных испытаний, меньше сюрпризов при шлифовке и меньше незапланированных простоев производства. Процедура приемки, описанная в данном руководстве, сводится к четырем взаимосвязанным этапам: подтвердить правильность оформления и подписания сертификата EN 10204 3.1; проверить химический состав на соответствие заказу/спецификации надлежащим методом (PMI для экспресс-контроля, ОЭС/ИСП для критичных по углероду решений); выполнить картирование твердости (начало/середина/конец × край/центр/край) и оценить разброс значений, а не только среднее; а также проверить глубину обезуглероживания, если инструмент чувствителен к состоянию режущей кромки.
Прослеживаемость — это то, что связывает все эти проверки воедино. Если вы можете сопоставить номер плавки в сертификате MTC с биркой рулона, журналом входного контроля и внутренними номерами партий после продольной резки или шлифовки — у вас есть надежная система контроля качества. Если хоть одно звено этой цепи утеряно, вы имеете дело с формальными бумагами, а не прослеживаемостью. Повторно проверяйте твердость и состояние поверхности после любых вторичных операций (продольная резка, шлифовка, термообработка), меняющих рабочую поверхность или разделяющих партию.
Стабильные результаты требуют точной идентификации. Именно такого внутреннего регламента мы придерживаемся в Maxtor Metal при согласовании документации и этапов верификации между поставщиком и покупателем.
Об авторе
Джесси Сюй
Ведущий инженер по качеству | Maxtor Metal (Отдел QA)
Джесси Сюй (Jesse Xu) — ведущий инженер по качеству в Maxtor Metal с более чем 15-летним практическим опытом в области металлургического контроля качества инструментальных сталей, инспекции материалов и анализа причин поломок. Специализируясь на диагностике сложных проблем в работе ножей (например, разграничении дефектов термообработки и ликвации материала при выкрашивании и преждевременном износе), он помогает мировым производителям оборудования обеспечивать комплексное качество — от приемки сырья до готовых прецизионных режущих инструментов. Джесси имеет авторитетные отраслевые квалификации, в том числе ASQ CQE (Сертифицированный инженер по качеству), Ведущий аудитор ISO 9001, и ASNT Уровень II сертификации.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean