

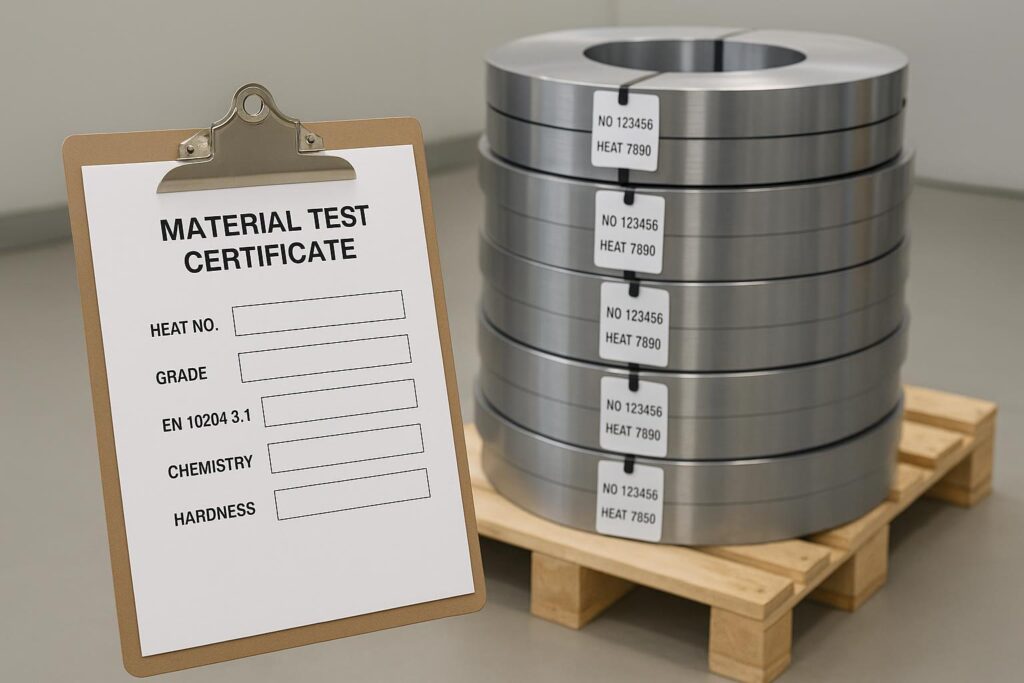
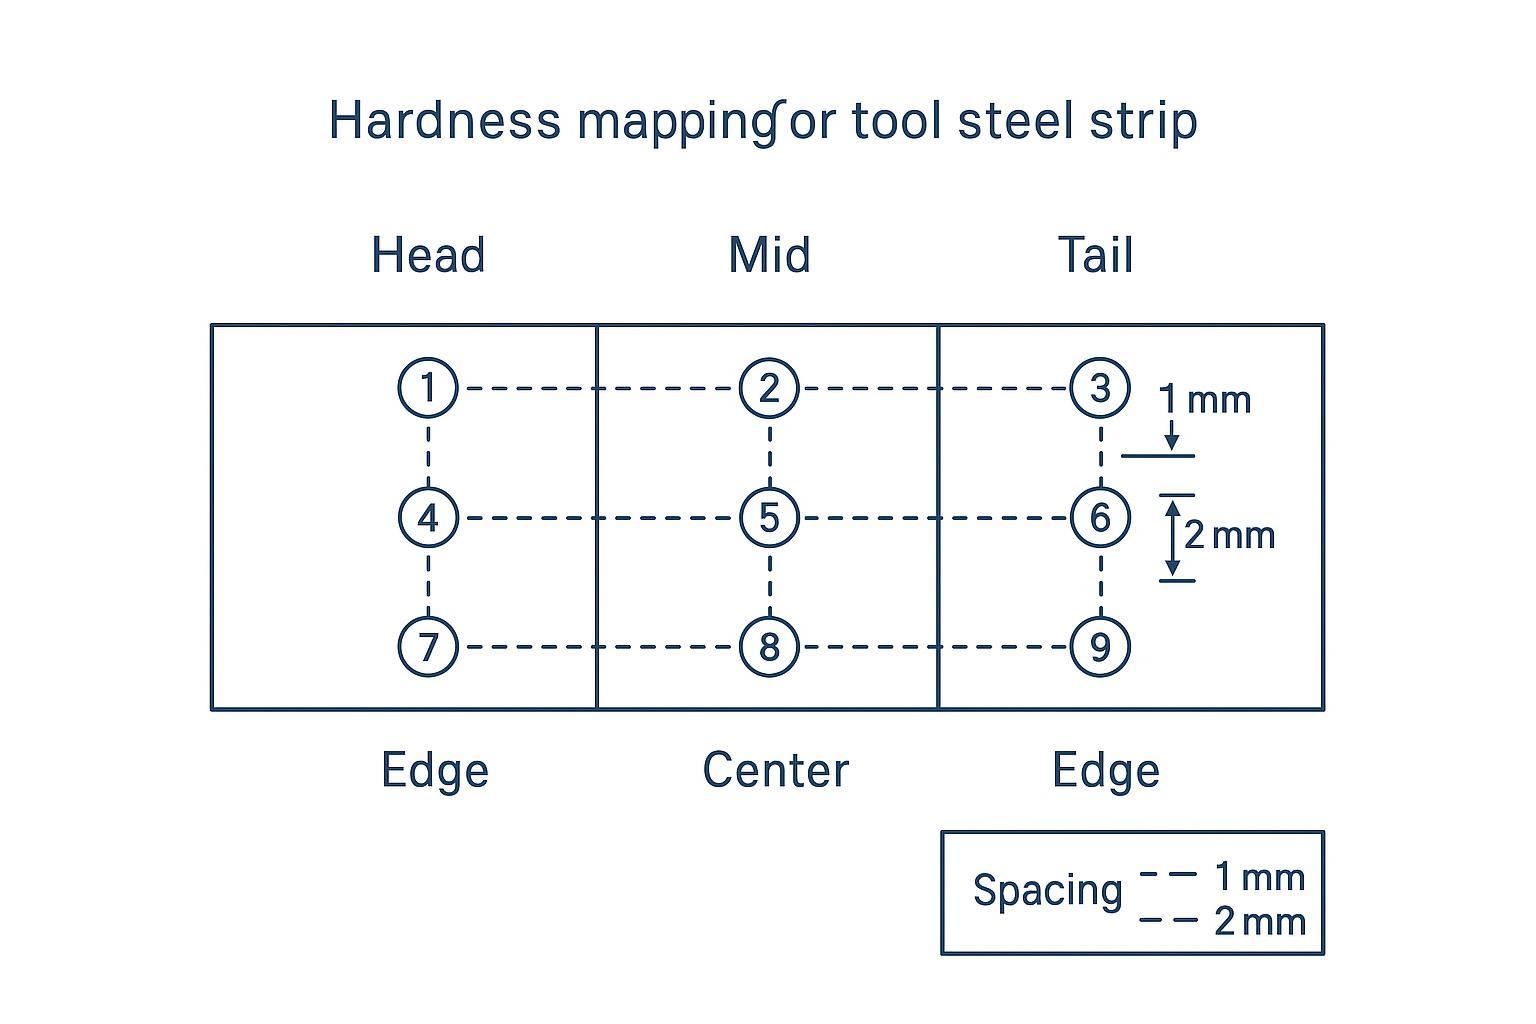
Respuesta rápida: Para leer un MTC de acero para herramientas para cuchillas para fleje, comience en el encabezado: confirme el tipo de certificado EN 10204 3.1, la identidad del proveedor, el grado del acero y el número de colada. Luego, verifique la tabla de composición química con su orden de compra o especificación (utilizando ASTM A681 o ISO 4957 como estándar de referencia). Verifique la uniformidad de la dureza con un mapa de 9 puntos (cabeza/centro/cola × borde/centro/borde según ASTM E18) y agregue una comprobación de descarburación (ASTM E1077) cuando el rendimiento de la arista de corte sea crítico. El número de colada debe vincular el MTC, la etiqueta del rollo/bobina y sus registros internos de lote para formar una cadena de trazabilidad completa.
In strip-blade manufacturing, a tool steel MTC is only useful if it helps you make a fast, defensible receiving decision—and if you can still prove traceability after the coil has been slit, ground, and converted into internal lots. This practical checklist is prepared by the Maxtor Metal QA & Metallurgical Engineering Team, drawing on over 15 years of specialized experience in industrial blade manufacturing, custom steel selection, and strict quality control protocols when aligning paperwork, tagging, and verification between supplier and buyer.
- Objetivo: permitir decisiones de aceptación rápidas y confiables para cuchillas de fleje
- Alcance: Enfoque en EN 10204 3.1 (certificado EN 10204 3.1), número de colada, composición química, uniformidad de dureza
- Normas de referencia: EN 10204, ASTM E18, ASTM E1077, ASTM A681/ISO 4957
- Por qué la lectura del MTC del acero para herramientas es crucial para el control de calidad (QA), el tiempo de actividad y el FPY
- Cómo esta lista de verificación reduce los reensayos, el desperdicio y el tiempo de inactividad
Conclusión clave: Treat the MTC as the starting point for acceptance: it anchors traceability and declared results, but your receiving checks decide whether the coil is safe to process.
Conceptos básicos de certificados MTC
Qué cubre un certificado EN 10204 3.1
Un certificado de inspección EN 10204 Tipo 3.1 es el formato común de “certificado de prueba de fábrica / certificado de prueba de material” utilizado en el suministro de metales. En pocas palabras, es la declaración del fabricante de que el producto entregado cumple con el pedido, e incluye los resultados de las pruebas vinculados a la unidad de prueba.
Este es el certificado EN 10204 3.1 al que finalmente remite su sistema de trazabilidad.
Para conocer las definiciones formales y los tipos de documentos, consulte directamente la norma EN 10204:2004, disponible a través de organismos oficiales de normalización como BSI (EN 10204:2004) o su organismo regional de normalización. La norma define todos los tipos de documentos (2.1, 2.2, 3.1, 3.2) y los requisitos de autorización para cada uno.
Lista de verificación (conceptos básicos de 3.1):
- El tipo de certificado se muestra explícitamente como EN 10204 3.1.
- Incluye resultados medidos (no solo “conforme”).
- Está firmado/validado por el representante de inspección autorizado del fabricante.
Número de colada y vinculación de trazabilidad
Para las cuchillas de fleje, el número de colada es el camino más rápido para responder a la pregunta: “¿Sabemos exactamente qué es esta bobina?”. Es el núcleo de la trazabilidad del número de colada en el suministro basado en bobinas. Debe vincular:
- el MTC (composición química declarada + pruebas)
- la etiqueta de la bobina / etiqueta de embalaje
- su registro de recepción
- los números de lote internos que cree después del corte longitudinal, nivelado o preparación de bordes
Lista de verificación de recepción (vinculación de trazabilidad):
- El número de colada en el MTC coincide con la colada/lote de colada que se muestra en la etiqueta de la bobina.
- El identificador de la bobina (n.º de bobina, n.º de etiqueta, n.º de carrete) se registra en su bitácora de recepción.
- Sus ID de lote internos heredan el número de colada y lo mantienen asociado a lo largo del WIP.
1 vs 3.2 vs 2.2
Utilice esto como un atajo para la toma de decisiones:
- 2.2: declaración de conformidad basada en una inspección no específica (adecuada para un uso de bajo riesgo; limitada para auditorías).
- 3.1: certificado de inspección emitido por el fabricante con resultados de pruebas (línea de base típica para aceros de herramientas industriales).
- 3.2: certificado de inspección con la participación/atestiguamiento de un tercero o del representante del comprador (utilícese cuando el riesgo o el contrato lo exijan).
Cómo verificar la composición química en un MTC de acero para herramientas y cuándo ir más allá del PMI
Rangos de aceptación para D2/M2/O1
Un MTC de acero para herramientas no es “bueno” porque incluya números, sino porque esos números coinciden con lo que usted solicitó.
Regla práctica de aceptación:
- Sus rangos de aceptación deben provenir de las especificaciones de su orden de compra (PO), que normalmente hace referencia a una norma de materiales de acero para herramientas como ASTM A681 o ISO 4957:2018.
| Calificación | Carbono (C) | Cromo (Cr) | Vanadio (V) | Molibdeno (Mo) | Tungsteno (W) |
|---|---|---|---|---|---|
| D2 (1.2379) | 1.40 – 1.60% | 11.00 – 13.00% | 0.70 – 1.10% | 0.70 – 1.20% | — |
| M2 (1.3343) | 0.78 – 1.05% | 3.75 – 4.50% | 1.75 – 2.20% | 4.50 – 5.50% | 5.50 – 6.75% |
| O1 (1.2510) | 0.85 – 1.00% | 0.40 – 0.60% | 0.05 – 0.30% | — | 40 – 0.60% (opcional) |
Fuente de referencia: límites de composición química de la norma ASTM A681 / ISO 4957.
Lista de verificación (aceptación química):
- El grado se indica claramente (p. ej., D2, M2, O1) y coincide con la PO.
- La tabla química incluye los elementos de aleación críticos para ese grado.
- El número de colada en el informe químico coincide con el número de colada en el encabezado del certificado.
Para obtener un marco detallado sobre cómo se especifica la validación del grado del material —incluidos los registros de lotes de tratamiento térmico y la verificación de austenita retenida mediante DRX— para el fleje de acero para cuchillas en la etapa de recepción, consulte Validación de cuchillas de repuesto para picadoras en 440C a HRC 56–58.
Consejo profesional: Para las bobinas entrantes destinadas a cuchillas de fleje, establezca una regla de “parada de línea” ante cualquier ambigüedad de grado (por ejemplo, equivalencias ambiguas o falta de designación de grado). Casi siempre es más barato que lidiar con la dispersión del rendimiento más adelante.
PMI frente a spark-OES/ICP-OES
La identificación positiva de materiales (PMI) suele considerarse una respuesta universal. No lo es.
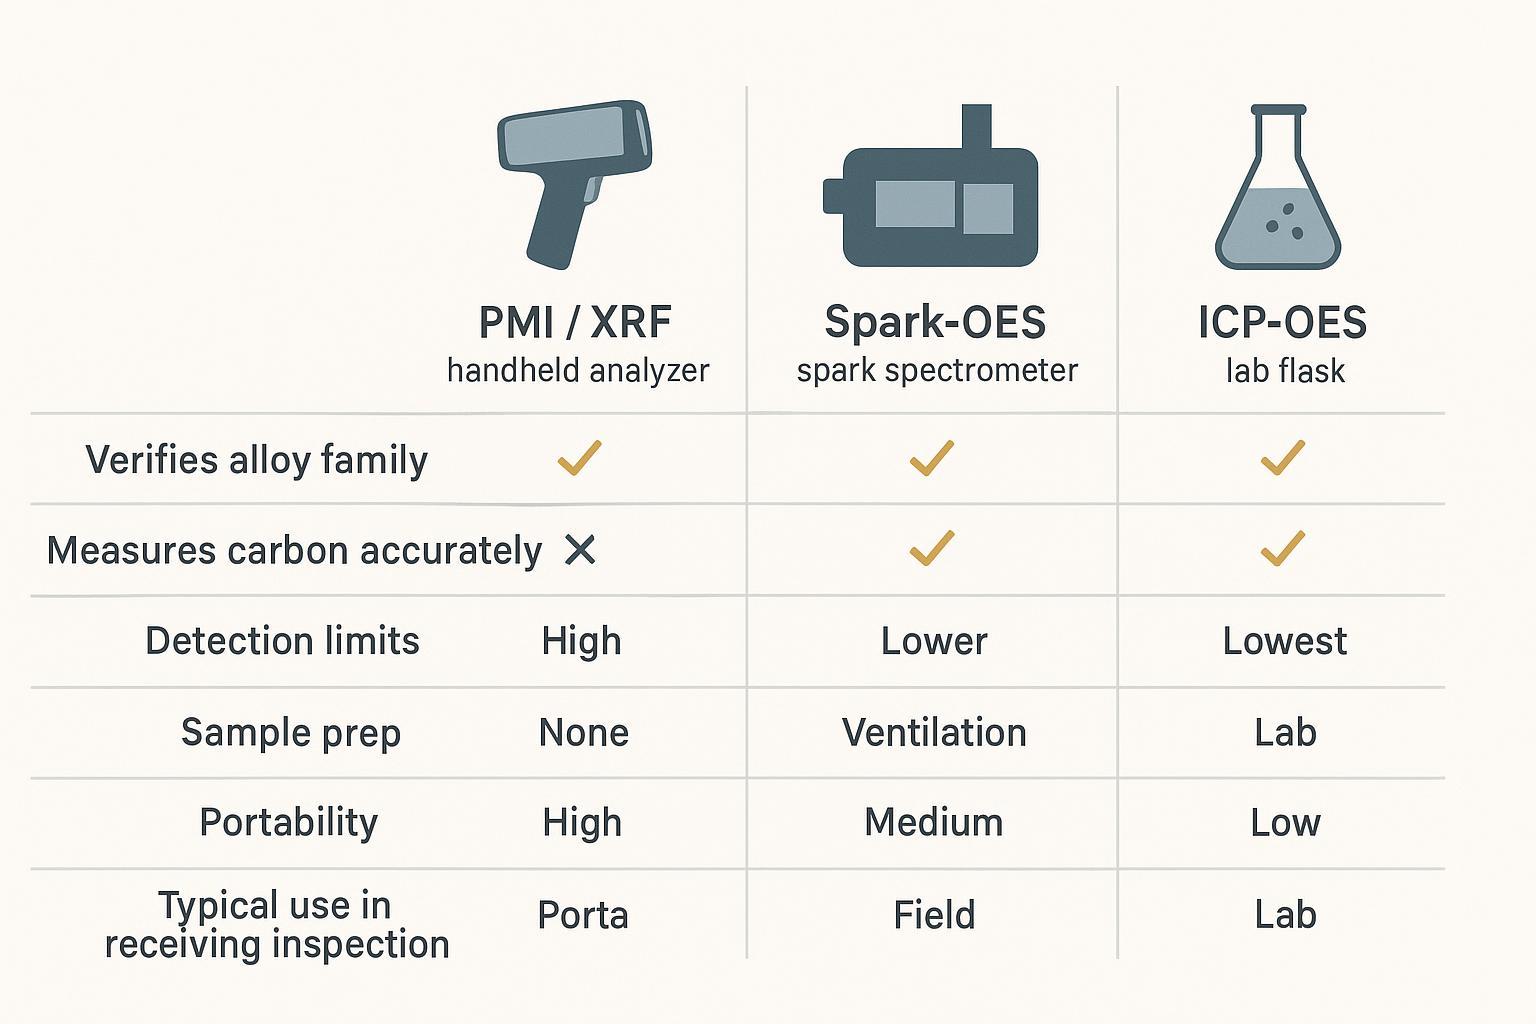
- El análisis PMI/XRF es excelente para confirmar la familia de la aleación y muchos elementos, pero es limitado para el carbono.
- El spark-OES y el ICP-OES se utilizan normalmente cuando se necesita una composición química más completa, incluidas las decisiones de aceptación críticas basadas en el carbono.
Lista de verificación (uso del método correcto):
- Utilice PMI/XRF para realizar un cribado: “¿Pertenece esto, a grandes rasgos, a la familia de aleaciones correcta?”
- Utilice spark-OES o ICP-OES cuando la aceptación dependa de resultados sensibles al carbono (respuesta a la dureza, comportamiento de la red de carburos) o cuando el contrato requiera confirmación de laboratorio.
- Documente el método y el ID del instrumento en el registro de recepción para que los resultados sean auditables.
Resolver discrepancias con la PO/especificación
Cuando los resultados químicos entren en conflicto (MTC frente a su prueba frente a la contraprueba del proveedor), la forma más rápida de evitar tiempos de inactividad es seguir una vía de escalada por escrito.
Lista de verificación para la resolución de discrepancias:
- Congelar la identidad: confirme el número de colada + etiqueta de la bobina + ubicación de la muestra (cabeza/medio/cola).
- Confirmar la referencia: recupere la revisión de la PO/especificación e identifique qué norma rige (p. ej., ASTM A681 / ISO 4957).
- Confirmar los métodos: PMI frente a OES frente a ICP-OES; observe los límites de detección y si realmente se midió el carbono.
- Volver a muestrear intencionadamente: tome una segunda muestra de una ubicación diferente y documente la cadena de custodia.
- Decidir la acción: aceptar, retener para disposición, degradar el uso o rechazar, según la especificación aplicable y el riesgo.
Por qué la uniformidad de la dureza importa más que el promedio y cómo mapearla en el fleje
Para los ensayos Rockwell, cite el método oficial: Método de ensayo de dureza Rockwell ASTM E18. Para obtener un contexto práctico sobre por qué importan el espesor y el soporte, la guía del NIST es un complemento útil: Práctica recomendada para la dureza Rockwell del NIST.
Estado de suministro: Recocido frente a preendurecido
Antes de evaluar los valores de dureza, aclare el estado de entrega en la PO/MTC:
- Fleje recocido (blando): Se envía en estado de recocido de esferoidización para conformado severo, corte longitudinal o punzonado antes del tratamiento térmico final.
- Fleje preendurecido / templado y revenido: Entregado con dureza de trabajo para rectificado directo, perfilado de bordes o corte longitudinal ligero sin necesidad de un temple completo posterior.
| Calificación | Estado recocido (dureza máx.) | Estado preendurecido / tratado térmicamente (rango de trabajo) |
|---|---|---|
| D2 | Máx. 255 HBW (~25 HRC) | 58 – 62 HRC |
| M2 | Máx. 269 HBW (~27 HRC) | 60 – 65 HRC |
| O1 | Máx. 229 HBW (~20 HRC) | 56 – 62 HRC |
Confundir los estados de entrega es una causa común de falsos rechazos y falsas aceptaciones; confirme siempre en el encabezado del MTC en qué estado se encuentra el material antes de aplicar cualquier límite de aceptación de dureza.
Mapa de muestreo del fleje: borde–centro–borde; cabeza/medio/cola
La dispersión de la dureza en el fleje suele ocultarse en dos direcciones:
- A lo ancho (diferencias de borde a borde por procesamiento, descarburación o nivelado)
- A lo largo (diferencias en cabeza/medio/cola por variación del tratamiento térmico o efectos del extremo de la bobina)
Lista de verificación (mapa mínimo que aún detecta problemas):
- Tomar muestras en cabeza / medio / cola.
- En cada posición longitudinal, probar borde / centro / borde.
- Registre las identificaciones de ubicación para que cualquier reclamación futura pueda rastrearse hasta la zona de origen.
Validez de la configuración: espesor, espaciado, soporte
Un valor de dureza solo es útil si la configuración del ensayo es válida para la geometría del fleje.
Lista de verificación de la configuración:
- Confirme que está utilizando una escala Rockwell adecuada para el espesor del fleje.
- Asegúrese de que la probeta esté plana y bien apoyada sobre el yunque adecuado; evite el balanceo.
- Mantenga las indentaciones lo suficientemente alejadas de los bordes y entre sí para evitar interferencias.
- Si el fleje es delgado, no intente “solucionarlo” apilando capas; en su lugar, controle el método.
Interpretar la dispersión y acciones
No se limite a mirar el promedio. Observe la dispersión.
Lista de verificación de interpretación:
- Si la cabeza, el medio y la cola varían conjuntamente, sospeche de tratamiento térmico por lotes o desviación de la ventana de proceso.
- Si los bordes son consistentemente más bajos que el centro, sospeche de descarburación o efectos del acondicionamiento de bordes.
- Si una zona está fuera de límites, aísle esa zona en la ruta de trabajo en curso (WIP) (no mezcle lotes).
Lista de verificación de acciones:
- Aceptar: la dureza cumple con los objetivos de la orden de compra (PO) y la dispersión está dentro de su límite de control interno.
- Retener / volver a ensayar: la dureza es limítrofe o la dispersión sugiere un problema localizado.
- Rechazar / disposición: la dureza está fuera de especificación, o la dispersión indica una falta de uniformidad que generará pérdidas en el rendimiento de primer paso (FPY).
Descarburación y uniformidad
Detectar y medir según ASTM E1077
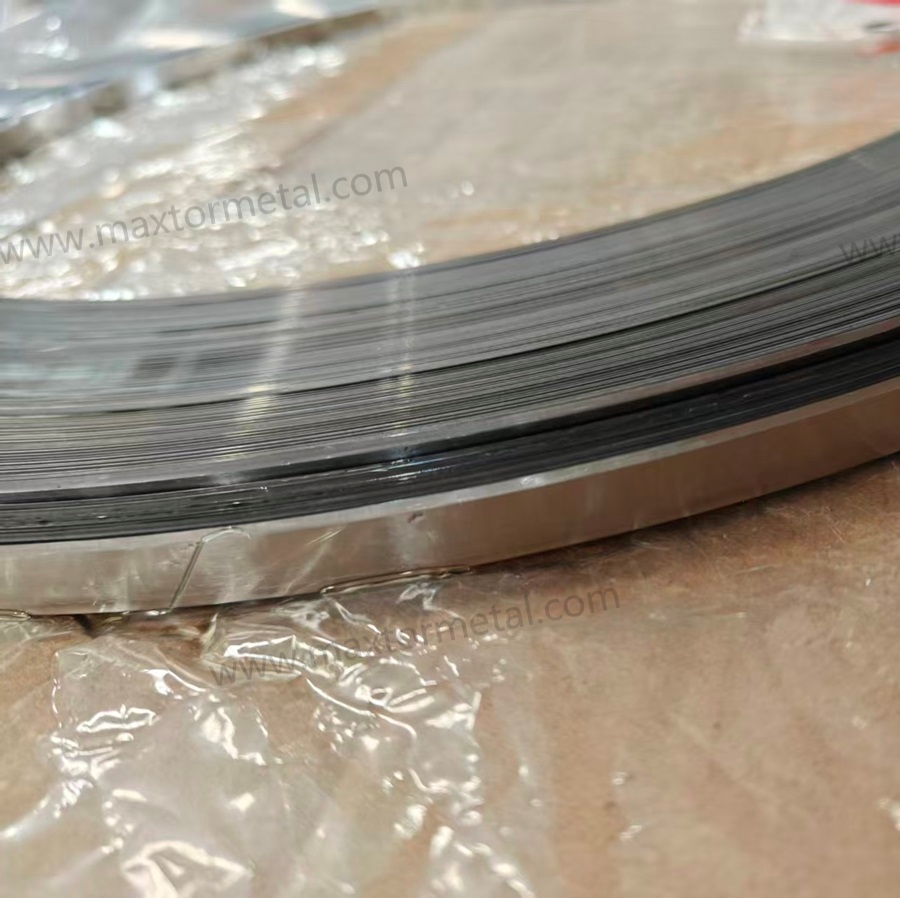
Si los bordes del fleje están blandos, se desportillan prematuramente o no mantienen un rectificado estable, la descarburación es el principal sospechoso, especialmente en secciones delgadas donde la zona superficial representa una fracción mayor de la sección transversal.
El método de ASTM para estimar la profundidad de descarburación es ASTM E1077 — Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens.
Lista de verificación (qué solicitar/reportar):
- Ubicación y orientación de la muestra (borde frente a centro; cabeza/medio/cola si es relevante).
- Si los resultados se reportan como total y parcial profundidad de descarburación.
- Preparación metalográfica y método de ataque químico (para que los resultados sean comparables entre laboratorios).
Impacto en la dureza y mitigación
La descarburación se traduce en una dispersión del rendimiento porque desplaza el perfil de dureza cerca de la superficie de trabajo.
Lista de verificación de impacto:
- Zona superficial más blanda → desgaste más rápido, filo inestable, respuesta de rectificado impredecible.
- Zona del filo afectada → las fallas se presentan como astillamiento o pérdida rápida de filo, incluso cuando la “dureza del núcleo” parece correcta.
Lista de verificación de mitigación:
- Establecer límites de descarburación en la orden de compra (PO) cuando la aplicación sea sensible al filo.
- Controlar la verificación de recepción para lotes de alto riesgo (nuevo proveedor, cambio de proceso, espesor inusual).
- Después del procesamiento secundario (corte longitudinal, rectificado, tratamiento térmico), volver a verificar la dureza y el estado de la superficie antes de liberar a producción.
SOP de documentación y trazabilidad
Vincular MTC, etiquetas de bobina y lotes internos
Un SOP práctico conecta la identidad física con los registros para poder superar auditorías y solucionar rápidamente los tiempos de inactividad.
Lista de verificación (cadena de trazabilidad mínima):
- Archivar el PDF del MTC con un nombre de archivo que incluya proveedor + grado + número de colada.
- Fotografiar o escanear la etiqueta de la bobina al recibirla.
- Asignar números de lote internos que conserven la asociación con el número de colada.
Nota de ingeniería: Si su SOP de trazabilidad necesita alinearse con las especificaciones de formato de suministro de bobinas (incluidas las dimensiones del carrete, las convenciones de división de lotes y los requisitos de documentación), consulte la página de referencia de Maxtor Metal sobre acero en fleje para cuchillas industriales en bobinas biseladas de Maxtor Metal para conocer los estándares de factor de forma y documentación de trazabilidad.
Si su revisión de trazabilidad también involucra la planificación de la longitud de la bobina y la programación de cambios, consulte Ganancias de OEE y beneficios al reducir la frecuencia de cambio de bobina para conocer los controles de consistencia por el lado del suministro que hacen que las tiradas más largas sean confiables.
Registros de reensayo y control de cambios
Los reensayos son inevitables; los reensayos no controlados son costosos.
Lista de verificación (disciplina de reensayo):
- Registrar los desencadenantes del reensayo (qué falló, dónde y por qué se volvió a ensayar).
- Almacenar el método de prueba, el instrumento, el operador y la ubicación de la muestra.
- Vincular los resultados del reensayo a una decisión de disposición (aceptar/retener/rechazar) y mantener el historial de revisiones.
- Si la PO/especificación cambia, bloquear la revisión utilizada para la aceptación de cada lote.
Colaboración con proveedores para la verificación
La colaboración aquí no significa marketing, significa evitar que entre en producción material que “cumple en el papel, pero es inestable en rendimiento”.
Lista de verificación de colaboración práctica:
- Alinear lo que debe incluir el certificado 3.1 (n.º de colada, indicación de grado/especificación, composición química, dureza cuando corresponda).
- Acordar un procedimiento en caso de discrepancia: quién vuelve a ensayar, con qué método y cómo se documenta la cadena de custodia.
- Establecer una definición compartida para la aceptación de “grado equivalente” (o prohibirla a menos que esté aprobada).
Maxtor Metal proporciona a los clientes paquetes de documentación prealineados, que incluyen plantillas de formato de certificado, convenciones de etiquetas de bobina y estructuras de registro de verificación, para que las decisiones de trazabilidad sigan siendo consistentes después del corte longitudinal, la nivelación y la división de lotes. Los clientes que ejecutan programas formales de control de calidad de recepción pueden solicitar la lista de verificación de alineación de documentación al equipo técnico de Maxtor Metal antes del primer envío.
Desencadenantes de auditoría y reverificación
Para evitar que los problemas de calidad se filtren en la producción, establezca condiciones claras que activen una auditoría conjunta obligatoria o una reverificación en un laboratorio secundario:
- Primer lote de nuevo proveedor / subcontratista: Análisis químico completo obligatorio (OES) y mapeo de dureza de 9 puntos en las 3 coladas de producción iniciales.
- Process Change Notification (PCN): Any declared change in supplier annealing, heat treatment furnace, or slitting line parameters.
- Consecutive Hardness or Microstructure Deviations: Occurrence of edge-to-center hardness scatter exceeding ±1.5 HRC across 3 consecutive coil lots.
- Unexplained Production Tooling Failures: Immediate joint root-cause review if field blades exhibit premature micro-chipping or rapid edge dulling despite “paper-compliant” MTCs.
When tooling failures trigger a root-cause review, the regrind decision framework provides the measurable inspection thresholds — chipping depth, remaining thickness, thermal burn criteria, and grinding economics — needed to determine whether a blade is recoverable or must be scrapped. See the Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide for the full shop-floor protocol.
FAQs:
P: ¿Cómo puedo leer rápidamente un MTC de acero para herramientas para cuchillas para fleje?
R: Comience con el encabezado: confirme el tipo de certificado EN 10204 3.1, el proveedor, el grado del acero y el número de colada. Luego, verifique que la tabla de composición química coincida con su orden de compra/especificación y que el número de colada esté vinculado a la etiqueta del rollo. Por último, valide la uniformidad de la dureza con un mapa simple (cabeza/centro/cola × borde/centro/borde).
P: ¿Cuál es la diferencia entre los certificados EN 10204 3.1 y 3.2?
R: Un certificado 3.1 lo emite el fabricante con los resultados de las pruebas y está firmado por un representante de inspección autorizado. Un certificado 3.2 añade la participación de un organismo independiente (un tercero o un representante del comprador) según los requisitos del contrato. Cuando el riesgo es mayor o las auditorías son más estrictas, el certificado 3.2 se utiliza con mayor frecuencia.
P: ¿Puede el análisis PMI/XRF verificar con precisión el acero para herramientas D2 o M2?
R: El PMI/XRF es útil para confirmar la familia de aleación y muchos elementos aleantes, pero tiene limitaciones con el carbono. Si su aceptación depende del comportamiento sensible al carbono (respuesta a la dureza, resistencia al desgaste), utilice espectrometría spark-OES o ICP-OES según su SOP.
P: ¿Cuántos puntos de prueba de dureza Rockwell necesito en una bobina de fleje de acero?
R: Utilice un mapa que pueda detectar la variación tanto a lo largo del ancho como del largo: cabeza/centro/cola a lo largo de la bobina, y borde/centro/borde a lo ancho. Esto proporciona nueve puntos como un mínimo práctico para el cribado de uniformidad; agregue más puntos si el historial de su proceso muestra una dispersión localizada.
P: ¿Qué causa la variación de dureza del borde al centro en las cuchillas para fleje?
R: Las causas comunes incluyen diferencias en la condición de la superficie, descarburación cerca de los bordes e Inhomogeneidad en el procesamiento. La señal típica suele ser "bordes con baja dureza, centro conforme". Si aparece este patrón, añada una comprobación de descarburación y ajuste la documentación de las ubicaciones de muestreo.
P: ¿Para qué se utiliza la norma ASTM E1077 en el control de calidad (QA) del acero para herramientas?
R: La norma ASTM E1077 se utiliza para evaluar la profundidad de descarburación en especímenes de acero. En la práctica, respalda las decisiones de aceptación e investigaciones de causa raíz cuando la blandura de la superficie afecta el rendimiento de la cuchilla, especialmente en flejes delgados donde la zona superficial es más crítica.
P: ¿Qué debo hacer si la composición química del MTC coincide pero la prueba de dureza falla?
R: Retenga el lote y verifique primero la validez de la prueba (idoneidad de la escala y espesor, soporte, espaciado y preparación de la muestra). Si la prueba es válida, trátelo como una no conformidad: vuelva a tomar muestras con una cadena de custodia documentada, compare con los requisitos de la orden de compra/especificación y disponga del lote (aceptar con restricciones, degradar su uso o rechazar).
P: ¿Necesito volver a verificar después del flejado/corte longitudinal o del rectificado?
R: Sí, si esos pasos cambian la cadena de identidad (división de lotes) o modifican la superficie de trabajo. Vuelva a verificar al menos la trazabilidad (del número de colada al lote interno) y la dureza/condición de la superficie en función del riesgo, especialmente después del rectificado o tratamiento térmico.
Conclusión
A clean checklist is only valuable if it reduces real waste: fewer retests, fewer surprises on the grinder, and fewer unplanned stops in production. The acceptance path covered in this guide comes down to four linked checks: confirm the EN 10204 3.1 certificate is correctly issued and signed; verify chemistry against PO/spec with the right method (PMI for screening, OES/ICP for carbon-critical decisions); map hardness at head/mid/tail × edge/center/edge and interpret the spread, not just the average; and verify decarburization depth when the application is edge-sensitive.
Traceability is what ties these checks together. If you can connect the MTC heat number to the coil tag, to your receiving log, and through to internal lot numbers after slitting or grinding—you have a defensible QA record. If any link in that chain is missing, you have paperwork, not traceability. Re-verify hardness and surface condition after any secondary process (slitting, grinding, heat treatment) that changes the working surface or splits the lot identity.
Consistent results require consistent identity. That’s the same internal discipline we apply at Maxtor Metal when aligning documentation and verification steps between supplier and buyer.
Author Bio
Jesse Xu
Senior Quality Engineer | Maxtor Metal (QA Department)
Jesse Xu is a Senior Quality Engineer at Maxtor Metal with over 15 years of hands-on experience in tool steel metallurgical quality assurance, material inspection, and failure analysis. Specializing in diagnosing complex blade performance issues—such as distinguishing heat treatment defects from material segregation in chipping and premature wear—he helps global equipment manufacturers ensure total quality from raw material receiving to finished precision cutting tools. Jesse holds prestigious industry credentials, including ASQ CQE (Certified Quality Engineer), Auditor líder ISO 9001, y ASNT Nivel II certifications.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean