

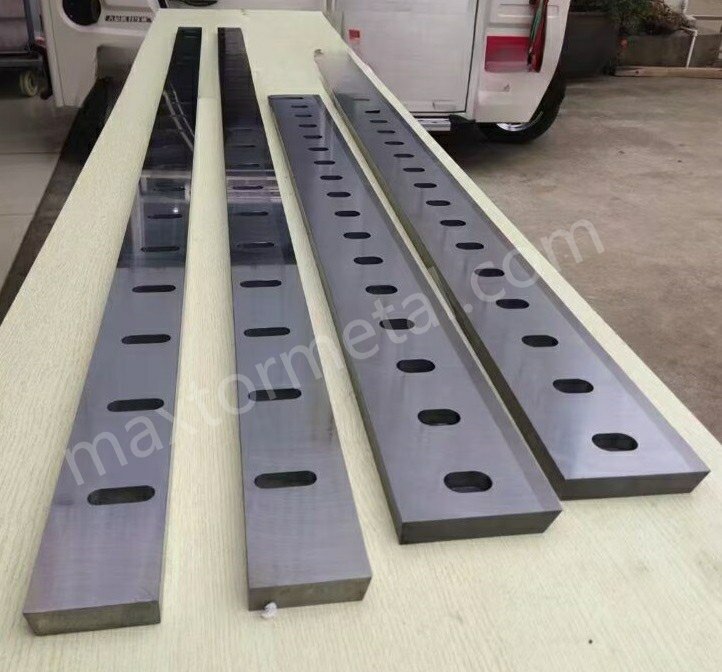
त्वरित उत्तर (Quick Answer): टंगस्टन कार्बाइड इनलेड शियर ब्लेड आमतौर पर AHSS लाइनों पर D2 ब्लेड की तुलना में 2-3.5 गुना अधिक एज लाइफ (edge life) प्रदान करते हैं। ROI मुख्य रूप से कम टूल चेंजओवर (tool changeovers) और एज-अस्थिरता स्क्रैप में कमी से प्रेरित होता है—केवल ब्लेड की कीमत से नहीं। क्लीयरेंस नियंत्रण और सुसंगत रीग्राइंड ज्यामिति बहाली दो ऐसे चर हैं जो यह निर्धारित करते हैं कि उत्पाद में लाइफ मल्टीप्लायर कायम रहता है या नहीं।
अल्ट्रा-हाई-थ्रूपुट AHSS/UHSS लाइनें आमतौर पर इसलिए विफल नहीं होतीं कि शियर 'काट नहीं सकता'। वे इसलिए विफल होती हैं क्योंकि छोटी-छोटी अस्थिरताएं—जैसे एज चिप्पिंग (edge chipping), बूर ड्रिफ्ट (burr drift), लोड के तहत क्लीयरेंस में बदलाव, या असंगत रीग्राइंड ज्यामिति—चुपचाप डाउनटाइम, स्क्रैप और OEE के नुकसान में बदल जाती हैं।
यह गाइड प्रोडक्शन और मेंटेनेंस लीडर्स, प्रोसेस इंजीनियरों और तकनीकी खरीदारों के लिए है जो AHSS-सक्षम कट-टू-लेंथ (CTL) और गिलोटिन शियरिंग ऑपरेशन्स चलाते हैं (या अपग्रेड कर रहे हैं)। यदि आप कार्बाइड-इनलेड ब्लेड का मूल्यांकन कर रहे हैं, तो लक्ष्य केवल 'लाइफ बढ़ोतरी' के दावे का पीछा करना नहीं है—बल्कि एक दोहराने योग्य ROI केस बनाना है जो सामग्री मिश्रण, चेंजओवर समय और रीग्राइंड टर्नअराउंड समय शामिल होने पर भी टिका रहे।
सामान्य शियर ब्लेड कॉन्फ़िगरेशन और ऑर्डरिंग प्रारूपों के संदर्भ के लिए, आप निम्न से शुरुआत कर सकते हैं: Maxtor Metal कतरनी ब्लेड पृष्ठ पर जाएं—फिर नीचे दिए गए मॉडल और चेकपॉइंट्स का उपयोग करके अपनी विशिष्ट उत्पाद श्रृंखला के लिए उपयुक्तता और आर्थिक पहलुओं को सत्यापित करें।.
- यह मार्गदर्शिका किसके लिए है और AHSS/UHSS का संदर्भ
- ब्लेड के चयन और रखरखाव में अति-उच्च-थ्रूपुट के क्या बदलाव आते हैं?
- टंगस्टन कार्बाइड जड़े कतरनी ब्लेड जीवनकाल, बर्र नियंत्रण और कुल लागत पर कैसे प्रभाव डालते हैं?
في الفولاذ عالي القوة (AHSS)، تضيق نافذة القص نظراً لارتفاع المقاومة، وازدياد تأثير الحرارة والالتصاق، وزيادة أهمية تراكم التسامحات (انحراف الماكينة + التثبيت + التوازي). تشير إرشادات AHSS الصادرة عن WorldAutoSteel إلى أن الخلوص (Clearance) يزداد عادةً مع زيادة القوة — حيث يرتفع من نحو 6% من السماكة في الفولاذ اللين إلى ما يقارب 16% أو أكثر عندما تتجاوز مقاومة الشد ~1400 ميجاباسكال — كما تسلط الضوء على أن ارتفاع الرايش قد يكون مؤشراً أقل موثوقية لتآكل الشفرة في AHSS مقارنة بالفولاذ اللين (مما يجعل مراقبة جودة الحواف أكثر أهمية).
अल्ट्रा-हाई थ्रूपुट में जो बदलता है वह सरल है: आपको केवल 'अधिक कठोर' (harder) ब्लेड की आवश्यकता नहीं है। आपको एक ऐसी प्रणाली की आवश्यकता है जो नियोजित रखरखाव के बीच एज (edge) को स्थिर रखे—पूर्वानुमेय रीग्राइंड अंतराल (regrind intervals), नियंत्रित एज प्रिपरेशन (edge prep), और एक QC लूप जो बैच-टू-बैच ज्यामिति बहाव (geometry drift) को रोकता है।
टंगस्टन कार्बाइड जड़े हुए कतरनी ब्लेडों का मूल्यांकन अक्सर तीन व्यावहारिक कारणों से किया जाता है:
- अत्याधुनिक तकनीक पर घिसाव-जीवन स्थिरता (विशेषकर जब ढलान और सतह की स्थिति भिन्न-भिन्न हो)
- समय के साथ बर्र नियंत्रण (धार कुंद होने पर बहाव कम हो जाता है)
- स्वामित्व की कुल लागत (टीसीओ) कम जब आप बदलाव, दोबारा पीसने और स्क्रैप को ध्यान में रखते हैं
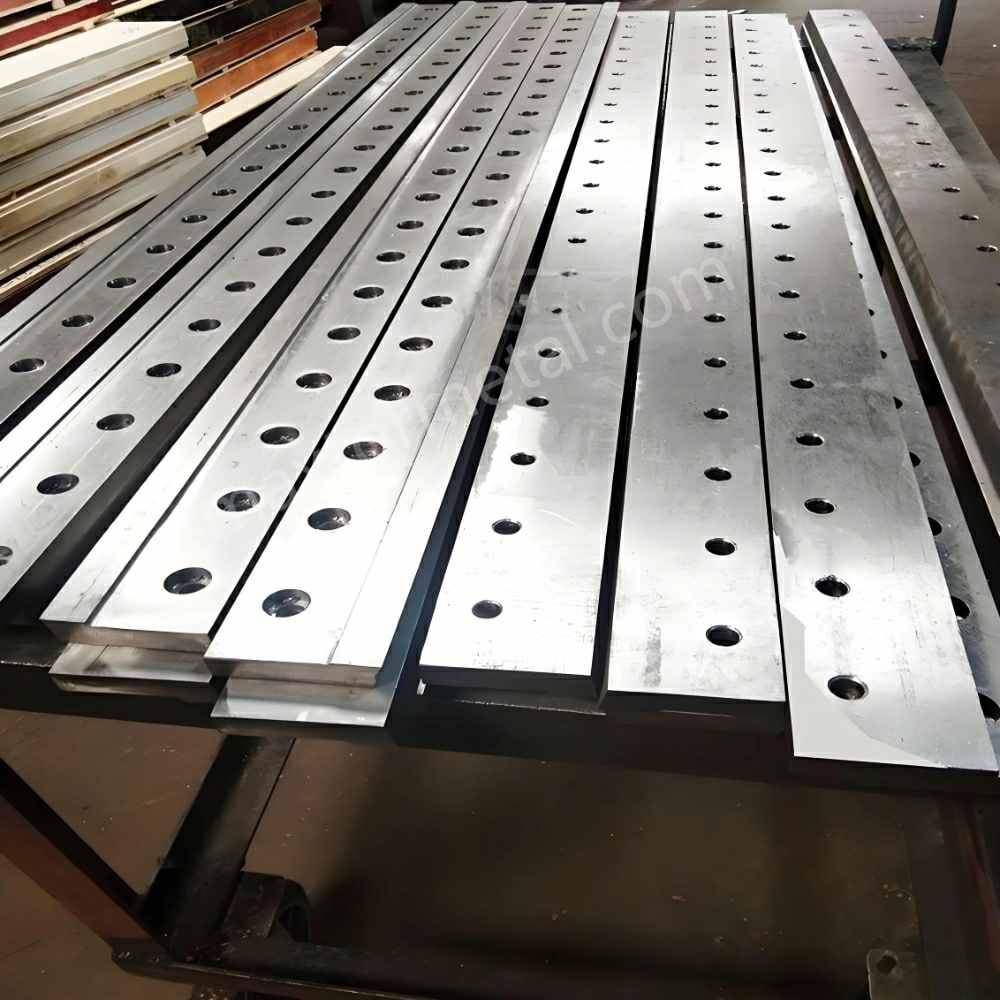
इंजीनियरिंग नोट: टंगस्टन कार्बाइड जड़ित कतरनी ब्लेड सटीक कटिंग उपकरण हैं जिनमें एक ब्रेज़्ड टंगस्टन कार्बाइड किनारा D2 या H13 मिश्र धातु इस्पात बॉडी में एकीकृत होता है, जो कटिंग सतह पर उपकरण इस्पात की मजबूती और कार्बाइड के घिसाव प्रतिरोध को जोड़ता है। AHSS और UHSS कतरनी लाइनों के लिए, यह संरचना रीग्राइंडिंग के बीच किनारे की स्थिरता को बढ़ाती है और विभिन्न ग्रेड और सतह स्थितियों के तहत बर्र ड्रिफ्ट को कम करती है—बशर्ते क्लीयरेंस नियंत्रण, संरेखण और रीग्राइंड ज्यामिति बहाली को बनाए रखा जाए। [→] Maxtor Metal शियर ब्लेड का तकनीकी विवरण देखें]
टंगस्टन कार्बाइड इनलेड शियर ब्लेड प्रदर्शन बेंचमार्क
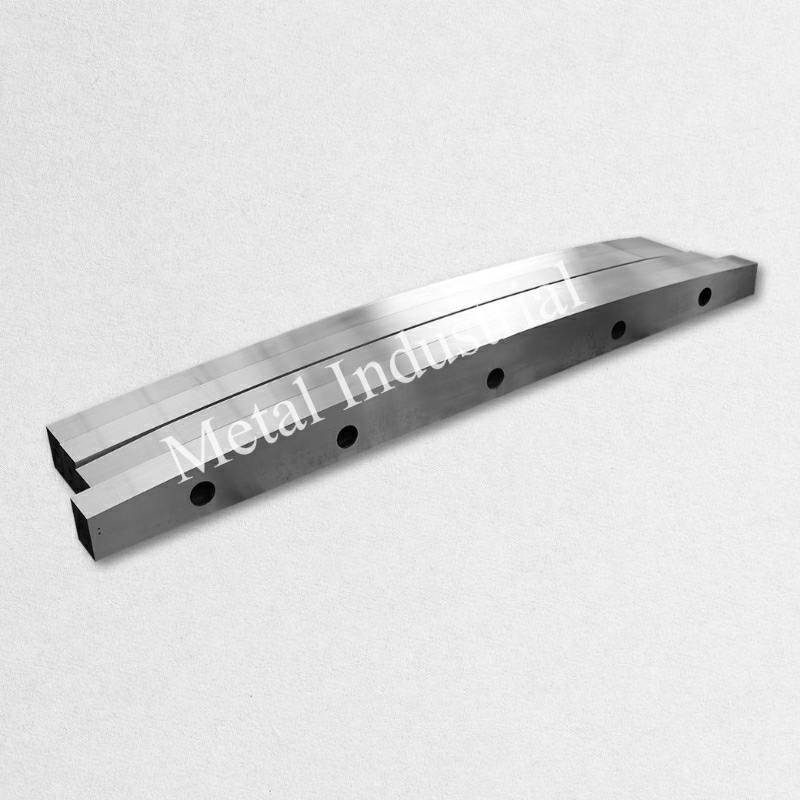
लाइफ मल्टीप्लायर बनाम डी2/हाई-वैनेडियम स्टील
कार्बाइड-जड़ित ब्लेड आमतौर पर तब अपना निवेश निवेश (ROI) अर्जित करते हैं जब आपकी वर्तमान विफलता का तरीका किनारे का टूटना (सूक्ष्म-चिपिंग, किनारे पर तेजी से घिसाव, बर्र अस्थिरता) न कि कोई एक बार होने वाली यांत्रिक दुर्घटना।.
सार्वभौमिक "X गुना जीवनकाल" के दावे पर भरोसा करने के बजाय, दो पौधों द्वारा मापे जा सकने वाले संकेतकों के साथ तुलना करें:
- प्रत्येक नुकीले किनारे का वजन मीटर (या टन) में होता है। जब तक आपका गुणवत्ता लक्ष्य प्राप्त नहीं हो जाता
- ट्रिगर होने में लगने वाला समय स्थिरता विभिन्न ग्रेड के मिश्रण में (एचएसएलए से एएचएसएस में बदलते समय एक ही ब्लेड को दो अलग-अलग उपकरणों की तरह व्यवहार नहीं करना चाहिए)
डी2 या उच्च-वैनेडियम टूल स्टील की तुलना करने का एक उपयोगी तरीका यह है कि आप अपने शीर्ष 2-3 ग्रेड और एक "सबसे खराब स्थिति" (लेपित सामग्री, उच्च सतह स्केल, या आपकी सबसे अधिक बर्र-संवेदनशील डाउनस्ट्रीम प्रक्रिया) पर एक नियंत्रित पायलट परीक्षण करें। इस गाइड में आगे दिया गया ROI मॉडल आपको किसी भी देखे गए जीवन अनुपात को प्रति मीटर/टन लागत में परिवर्तित करने देगा।.
इनले की गहराई, एज फिनिश और माइक्रो-होन के लक्ष्य
एएचएसएस लाइनों के लिए, किनारा एक साथ दो काम करता है: इसे घर्षण/चिपकने वाले घिसाव का प्रतिरोध करना होता है, साथ ही इतना मजबूत भी रहना होता है कि आसानी से टूट-फूट न हो।.
परिणामों पर तीन मापदंडों का प्रमुख प्रभाव पड़ता है:
- जड़ाई की गहराई: गहरी इनलेइंग आमतौर पर इनलेइंग सीमा तक पहुंचने से पहले अधिक बार रीग्राइंड करने की अनुमति देती है।.
- किनारे की फिनिशकाटने वाली सतह पर सतह की फिनिश घर्षण, ऊष्मा उत्पादन और आसंजन को प्रभावित करती है।.
- माइक्रो-होननियंत्रित माइक्रो-होनिंग से "चाकू की धार की नाजुकता" कम हो जाती है और धार की स्थिरता में सुधार हो सकता है, खासकर जब पूरी लंबाई में क्लीयरेंस पूरी तरह से एक समान न हो।.
सर्वोत्तम लक्ष्य मान मोटाई, मजबूती और इस बात पर निर्भर करते हैं कि आपकी लाइन बर्र-सीमित है या ज्यामिति-सीमित। मुख्य बात यह है कि स्वीकृति मानदंड परिभाषित करें (क्यूसी अनुभाग देखें) ताकि रीग्राइंडिंग से माइक्रो-होन में धीरे-धीरे बदलाव न आए और बर्र का व्यवहार न बदल जाए।.
सामान्य तौर पर, गिलोटिन और सीटीएल कतरनी ब्लेड के लिए 3-6 मिमी की इनले चौड़ाई आम है; इनले की गहराई ब्लेड की मोटाई की सीमा और आवश्यक रीग्राइंड चक्रों की कुल संख्या द्वारा निर्धारित होती है।.
Maxtor Metal में, कार्बाइड-जड़ित कतरनी ब्लेड का निर्माण प्रलेखित जड़ाई ज्यामिति और पीसने के बाद सतह की फिनिशिंग के रिकॉर्ड के साथ किया जाता है, यह सुनिश्चित करते हुए कि कारखाने में स्थापित माइक्रो-होन और कटिंग फेस विनिर्देशों को रीग्राइंड चक्र के माध्यम से ट्रैक किया जा सके।.
रीग्राइंड अंतराल ट्रिगर और विशिष्ट गणनाएँ
माइल्ड स्टील पर, घिसाव के साथ बर्र की ऊंचाई अक्सर बढ़ जाती है और यह एक सीधा ट्रिगर हो सकता है। AHSS पर, वर्ल्ड ऑटो स्टील के AHSS दिशानिर्देशों में बताया गया है कि टूलिंग के घिसने पर भी बर्र की ऊंचाई अपेक्षाकृत स्थिर रह सकती है, इसलिए ट्रिगर सेट को बढ़ाना अधिक सुरक्षित है।.
उपयोग दो ट्रिगर: एक के लिए किनारे की गुणवत्ता और एक के लिए जोखिम.
- एज-क्वालिटी ट्रिगर्स (चुनें कि आपकी डाउनस्ट्रीम प्रक्रिया सबसे अधिक किसे दंडित करती है):
- फ्रैक्चर ज़ोन खुरदरापन बहाव
- असमान पॉलिश/फ्रैक्चर संक्रमण
- दिखाई देने वाली सूक्ष्म खरोंचें या रेखा चिह्न जो बर्र ड्रिफ्ट से संबंधित हैं
- जोखिम कारक:
- संरेखण संघर्ष के कारण परिवर्तन समय में वृद्धि
- सहनशीलता बनाए रखने के लिए समायोजन आवृत्ति बढ़ाना
- ग्रेड परिवर्तन के बाद स्क्रैप की घटनाओं में वृद्धि देखी गई।
ये ट्रिगर सेट सीधे सामान्य खोज प्रश्नों से मेल खाते हैं जैसे शियर ब्लेड रीग्राइंड अंतराल और यह तय करने में आपकी मदद करेगा कि ऑपरेटरों को कब हस्तक्षेप करना चाहिए।.
सामान्य तौर पर, रीग्राइंड की कुल संख्या इनले की गहराई, ब्लेड की मोटाई की सीमा और प्रत्येक चक्र में ज्यामिति को कितनी सटीकता से बहाल किया जाता है, इस पर निर्भर करती है। व्यावहारिक रूप से कहें तो, आपको अपेक्षित चक्र संख्या का अनुमान लगाने में सक्षम होना चाहिए। पहले आप प्रतिबद्ध होते हैं, क्योंकि आरओआई मॉडल इसी पर निर्भर करता है।.
सेटअप और विफलता नियंत्रण
अधिकांश निवेश पर लाभ या हानि सेटअप पर निर्भर करती है। ड्रिफ्टिंग सेटअप में इस्तेमाल होने वाला प्रीमियम ब्लेड एक महंगा उपभोज्य बन जाता है।.
यदि आपकी सबसे बड़ी शिकायत यह है एएचएसएस कतरन में बर्र नियंत्रण किसी रन पर काम करते समय, आमतौर पर सबसे महत्वपूर्ण दो कारक होते हैं: (1) सिरे से सिरे तक क्लीयरेंस की एकरूपता बनाए रखना और (2) प्रत्येक रीग्राइंड के बाद एज प्रेप को एक समान रखना। एक निश्चित अंतराल (कॉइल संख्या या शिफ्ट के अनुसार) पर एज-ज़ोन की उपस्थिति का नमूना लें और इसे समायोजन आवृत्ति और रीग्राइंड की घटनाओं से सहसंबंधित करें।.
पतले AHSS और स्टेनलेस स्टील के लिए क्लीयरेंस लक्ष्य
पतले AHSS और स्टेनलेस स्टील के लिए, इस पर विचार करें मोटाई के प्रतिशत के रूप में क्लीयरेंस, फिर यह सत्यापित करें कि वास्तविक दबाव में यह सिरे से सिरे तक एक समान बना रहता है।.
वर्ल्डऑटोस्टील का एएचएसएस दिशानिर्देश इस बात पर चर्चा की गई है कि आमतौर पर मजबूती के साथ क्लीयरेंस बढ़ता है (उच्च-मजबूती वाले क्षेत्रों में ~6% से ~16%+ तक), और यह भी चेतावनी दी गई है कि बहुत कम और बहुत अधिक क्लीयरेंस दोनों ही अलग-अलग विफलता मोड पैदा करते हैं।.
शुरुआत करने के लिए व्यावहारिक लक्ष्य (फिर परीक्षण कटाई और किनारे के निरीक्षण के साथ सत्यापन करें):
- एएचएसएस कतरन ब्लेड क्लीयरेंस: में शुरू करें मोटाई का 10–16% उच्च मजबूती के लिए सीमा निर्धारित करें, और किनारे की दिखावट और दरार पड़ने की संवेदनशीलता के आधार पर इसे समायोजित करें।.
- स्टेनलेस (पतली मोटाई): अक्सर जरूरत होती है माइल्ड स्टील की तुलना में अधिक क्लीयरेंस दोहरी कतरन और अत्यधिक कार्य कठोरता से बचने के लिए; किनारे के क्षेत्र की उपस्थिति और बर्र के व्यवहार के साथ सत्यापन करें।.
कुंजी ले जाएंएएचएसएस में, केवल बर्र की ऊंचाई को ही "क्लीयरेंस सही है" संकेत न मानें—समय के साथ पूरे कट-एज ज़ोन के व्यवहार और स्थिरता की निगरानी करें।.
संरेखण, रेक कोण और एकसमान क्लैम्पिंग
यदि आप एएचएसएस के लिए केवल एक ही अनुशासन परिवर्तन लागू करते हैं, तो इसे ही लागू करें: समानांतरता और क्लैम्पिंग एकरूपता को गुणवत्ता चर के रूप में मानें, न कि रखरखाव चर के रूप में।.
- संरेखण: ब्लेड की लंबाई के साथ-साथ कई बिंदुओं पर समानांतरता की जांच करें, न कि केवल सिरों पर।.
- रेक कोण: अपनी सामग्री के मिश्रण के अनुरूप रेक रणनीति चुनें; अत्यधिक कोण बल को कम कर सकते हैं लेकिन पतली सामग्रियों पर विरूपण पैटर्न को भी बदल सकते हैं।.
- क्लैम्पिंग: असमान क्लैम्पिंग से स्थानीय क्लीयरेंस स्पाइक्स बनते हैं; ये स्पाइक्स अक्सर वे स्थान होते हैं जहां चिपिंग शुरू होती है और जहां बर्र ड्रिफ्ट "रहस्यमय" हो जाता है।“
ऊष्मा, आसंजन और किनारे की तैयारी की रणनीतियाँ
एएचएसएस और स्टेनलेस स्टील दो समस्याओं को और बढ़ा देते हैं: गर्मी और आसंजन.
- ऊष्मा: अधिक भार और घर्षण के कारण स्थानीय क्षेत्र नरम हो सकते हैं और घिसावट तेज हो सकती है; बहुत तेज धार होने पर ऊष्मा से सूक्ष्म-छिलने का खतरा भी बढ़ जाता है।.
- आसंजन: विशेष रूप से स्टेनलेस स्टील पर निशान पड़ सकते हैं और धब्बे बन सकते हैं; इससे प्रभावी क्लीयरेंस बदल जाता है और किनारों पर निशान पड़ सकते हैं।.
व्यवहार को स्थिर करने वाली प्रारंभिक तैयारी रणनीतियाँ:
- नाजुक रेजर की धार के बजाय नियंत्रित माइक्रो-होन का उपयोग करें।
- प्रत्येक बार पीसने के बाद कटिंग सतहों की फिनिश एक समान बनाए रखें।
- यदि आसंजन प्रमुख समस्या है, तो सतह की स्थिति और सफाई अनुशासन पर ध्यान केंद्रित करें (आसंजन परतें एक ज्यामितीय परिवर्तन बन जाती हैं)
रीग्राइंड और क्यूसी (QC) प्रोटोकॉल
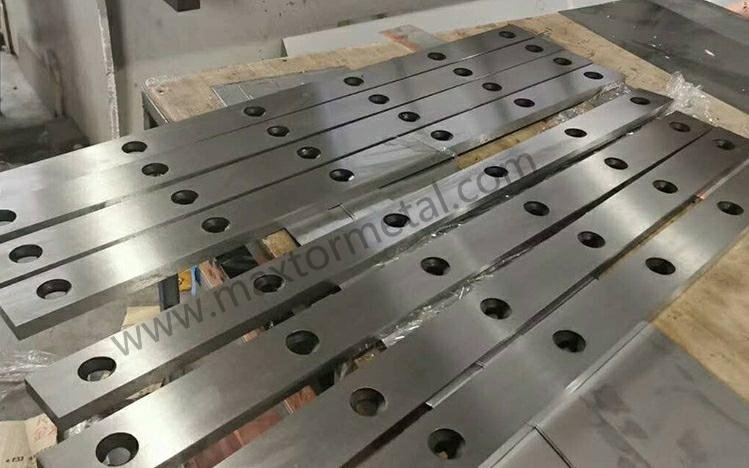
इनले की सीमाएं, रीग्राइंड चरण और कुल अनुमत चक्र
कार्बाइड इनले के कारण रीग्राइंडिंग का सवाल "हम कितनी बार धार तेज कर सकते हैं?" से बदलकर "हम कितनी बार धार तेज कर सकते हैं?" हो जाता है। इससे पहले कि हम इनले सिस्टम से समझौता करें?”
आपके प्रोटोकॉल में निम्नलिखित बातें परिभाषित होनी चाहिए:
- न्यूनतम शेष जड़ाई गहराई (समाप्ति बिंदु)
- प्रति रीग्राइंड अधिकतम अनुमेय मोटाई हानि
- आप विभिन्न चक्रों में धार की तैयारी (माइक्रो-होन) को कैसे संरक्षित रखते हैं
- एक नियम जिसके आधार पर यह निर्धारित किया जा सकता है कि ब्लेड "पुनः ग्राइंड करने योग्य" है या "बेकार" (दरारें, ब्रेज़ की अखंडता संबंधी चिंताएं, ज्यामिति में बदलाव)।
प्रत्येक रीग्राइंड चक्र के बाद मोटाई में होने वाली कमी की भरपाई के लिए उपयोग की जाने वाली शिम गणना विधि के लिए, देखें रीग्राइंडिंग मोटाई में कमी क्षतिपूर्ति और शिम स्टैक गाइड.
ज्यामिति पुनर्स्थापन, सतह परिष्करण (Ra), और स्वीकृति मानदंड
रीग्राइंड आरओआई तभी काम करता है जब ज्योमेट्री रिस्टोरेशन अनुशासित हो।.
स्वीकृति मानदंड श्रेणियों की अनुशंसा:
- ज्यामिति
- काटने वाले किनारे के साथ सीधापन
- लंबाई के पार समानांतरता
- बेवल ज्यामिति में निरंतरता (कोई "सॉफ्ट कॉर्नर" विचलन नहीं)
- सतह की फिनिश
- कटिंग फेस फिनिश को नियंत्रित और दोहराने योग्य होना चाहिए (Ra या समकक्ष सतह-फिनिश माप का उपयोग करके)।
- किनारे की स्थिति
- आपके द्वारा निर्धारित सीमा से अधिक माइक्रोचिपिंग की अनुमति नहीं है।
- लगातार सूक्ष्म-त्वरण करें (हर बार अधिक तीक्ष्ण होने की प्रवृत्ति में विचलन न होने दें)
Maxtor Metal का पोस्ट-ग्राइंड स्वीकृति प्रोटोकॉल उपरोक्त तीनों श्रेणियों - ज्यामिति, सतह की फिनिश और किनारे की स्थिति - को कवर करता है, और प्रत्येक रीग्राइंड बैच के साथ ट्रेस करने योग्य निरीक्षण रिकॉर्ड वापस किए जाते हैं।.
ड्राइंग पर किनारों की आवश्यकताओं के दस्तावेज़ीकरण के लिए, तकनीकी उत्पाद दस्तावेज़ीकरण में अपरिभाषित किनारों की आवश्यकताओं को दर्शाने का मानक ISO 13715:2017 है। भले ही आप प्रतीकों का सीधे उपयोग न करें, लेकिन अपनी आंतरिक स्वीकृति भाषा को एक मान्यता प्राप्त मानक के अनुरूप करने से शिफ्ट, आपूर्तिकर्ताओं और रीग्राइंड विक्रेताओं के बीच अस्पष्टता कम हो जाती है।.
Maxtor Metal प्रक्रिया के दौरान गुणवत्ता नियंत्रण जांच के साथ कार्बाइड-जड़ित ब्लेड निर्माण का समर्थन करता है और पता लगाने योग्य निरीक्षण रिकॉर्ड के साथ रीग्राइंड सेवा प्रदान कर सकता है, जो ज्यामिति और बैच की स्थिरता को नियंत्रण में रखने में मदद करता है।.
प्रलेखन, एमटीसी और बैच संगति जांच
एएचएसएस लाइनों के लिए, खरीद जोखिम अक्सर भिन्नता में छिपा रहता है: वही अलग-अलग बैचों में पार्ट नंबर का व्यवहार अलग-अलग होता है।.
प्रत्येक बैच के लिए एक व्यावहारिक दस्तावेज़ पैक में निम्नलिखित शामिल होने चाहिए:
- एमटीसी / सामग्री ट्रेसिबिलिटी आधार भाग और जड़ाई सामग्री के लिए, जहाँ लागू हो
- जहां प्रासंगिक हो, कठोरता/ऊष्मा उपचार संबंधी प्रमाण
- प्रमुख आयामों (मोटाई, सीधापन, समानांतरता) के लिए निरीक्षण रिपोर्ट
- रीग्राइंड इतिहास लॉग (चक्र गणना, हटाया गया स्टॉक, ग्राइंड के बाद निरीक्षण)
इसमें नौकरशाही जैसी प्रक्रिया की आवश्यकता नहीं है। मुख्य बात यह है कि जब आपको बर्र ड्रिफ्ट या चिपिंग दिखाई दे, तो मूल कारण का शीघ्रता से पता लगाया जाए: आप सेटअप संबंधी समस्याओं को बैच भिन्नता से अलग कर सकते हैं।.
TCO और ROI मॉडल
Inputs, formulas, and amortization logic
The TCO structure below reflects how Maxtor Metal frames cost conversations with high-throughput AHSS lines: total cost per meter, not blade price.
A useful ROI model turns “blade life” into cost per meter (or cost per ton) and adds the costs that typically dominate in high-throughput lines: downtime and scrap.
This is the backbone for a practical total cost of ownership for shear blades comparison, because it forces every assumption (life, regrinds, changeover minutes) into the same unit.
Define these inputs:
C_blade: purchase cost of one blade setN_edges: usable edges per set (including flips/rotations if applicable)L_edge: meters (or tons) per edge between regrinds/replacementsN_regrinds: total regrinds achievable before scrap (bounded by inlay limit + geometry tolerance)C_regrind: cost per regrind cycleT_change: changeover time per event (hours)C_downtime: fully-loaded downtime cost per hourC_scrap: scrap/rework cost per ton (or per meter)S_scrap: scrap rate attributable to cut-edge instability (as a fraction)
A simple amortization structure:
- Blade amortization per meter
Copy-and-paste ROI calculator template
If you want a template that’s easy to move into Excel, start with this table and fill in your own line data. Keep units consistent (meters या tons) across every row.
| Input | Symbol | Your value | Units / notes |
|---|---|---|---|
| Blade set purchase cost | C_blade | $ per set | |
| Usable edges per set | N_edges | count (include flips/rotations) | |
| Life per edge to trigger | L_edge | meters/edge or tons/edge | |
| Total regrinds before scrap | N_regrinds | count (bounded by inlay + tolerances) | |
| Regrind cost per cycle | C_regrind | $ per regrind | |
| Changeover time per event | T_change | hours/event | |
| Downtime cost | C_downtime | $/hour (fully loaded) | |
| Scrap cost | C_scrap | $/ton or $/meter | |
| Scrap rate due to cut-edge instability | S_scrap | fraction (e.g., 0.009 = 0.9%) | |
| उत्पादन | FORMULA | परिणाम | नोट्स |
| — | — | — | — |
| Total life per blade set | Total_m | N_edges × L_edge × (N_regrinds + 1) | Use meters or tons consistently |
| Blade amortization per unit | Cost_blade_per_m | C_blade / Total_m | $/meter or $/ton |
| Regrind cost per unit | Cost_regrind_per_m | (C_regrind × N_regrinds) / Total_m | $/meter or $/ton |
| Downtime cost per unit | Cost_down_per_m | (T_change × C_downtime × (N_regrinds + 1)) / Total_m | Simplified; add extra events if unplanned |
| Scrap cost per unit | Cost_scrap_per_m | S_scrap × C_scrap | Convert units if needed |
| Total cost per unit | TCO_per_m | Sum of all costs above | Compare baseline vs carbide-inlaid |
This layout makes it easy to run the same model for baseline and carbide-inlaid scenarios, then compute deltas (TCO reduction, payback period, and ROI).
Cost_blade_per_m = C_blade / (N_edges × L_edge × (N_regrinds + 1))- Regrind cost per meter
Cost_regrind_per_m = (C_regrind × N_regrinds) / (N_edges × L_edge × (N_regrinds + 1))
- Downtime cost per meter (changeovers + regrinds)
Cost_down_per_m = (T_change × C_downtime × Events_total) / Total_meters
Then add scrap:
Cost_scrap_per_m = S_scrap × C_scrap(convert units consistently)
The ROI comparison is the delta:
ROI = (TCO_baseline - TCO_carbide) / Investment_delta
Example cost per meter/ton with placeholders
Below is a worked example using sample values to show how the math behaves. Replace the numbers with your own line data.
Assume:
C_blade = $6,000per setN_edges = 2L_edge = 200,000 mN_regrinds = 6C_regrind = $450
Total meters per set across life:
Total_m = N_edges × L_edge × (N_regrinds + 1) = 2 × 200,000 × 7 = 2,800,000 m- Blade amortization per meter:
$6,000 / 2,800,000 = $0.00214/m
- Regrind cost per meter:
($450 × 6) / 2,800,000 = $0.00096/m
If your dominant cost is downtime, you’ll see ROI swing heavily with changeover time.
Example downtime inputs:
T_change = 0.5 hoursper eventC_downtime = $3,000/hourEvents_total = 7(initial + 6 regrinds)
Downtime cost per meter:
($3,000 × 0.5 × 7) / 2,800,000 = $0.00375/m
This simple example shows why “unit blade price” often isn’t the lever—changeover hours and stability events are.
Sensitivity to gap control, grade mix, and regrind SLA
Three sensitivity levers usually dominate:
- Gap control (clearance uniformity)
- Poor gap control can erase life gains by triggering chipping and forcing early regrinds.
- Grade mix (strength + surface condition)
- If your schedule shifts toward higher-strength AHSS or more abrasive surface conditions, edge stability becomes more valuable.
- Regrind SLA (turnaround + consistency)
- Slow or inconsistent regrinds increase spare inventory requirements and increase the chance of geometry drift.
If you want one “finance-friendly” sensitivity output, model TCO under three scenarios (conservative / expected / optimistic) by varying only:
L_edge(life)T_change(changeover time)S_scrap(scrap attributable to edge instability)
A clean way to present sensitivity—without overfitting—is to vary only the assumptions that typically dominate TCO for high-throughput lines.
| Scenario | Life per edge L_edge | Changeover time T_change | Edge-instability scrap S_scrap | What it represents |
|---|---|---|---|---|
| Conservative | lower-bound of your pilot band | higher-bound of your observed changeover | higher-bound of edge-related scrap | Setup drift, rougher surface condition, slower regrind turnaround |
| Expected | median of pilot band | median changeover | median scrap attribution | Normal operating cadence and grade mix |
| Optimistic | upper-bound of pilot band | lower-bound changeover (best-practice SOP) | lower-bound scrap attribution | Tight clearance control + consistent regrinds + stable material |
जब आप परिणाम प्रस्तुत करते हैं, तो दिखाएं रेंज (एकल बिंदु अनुमान नहीं) प्रति मीटर/टन TCO और टाले गए डाउनटाइम मिनटों के लिए। यह आमतौर पर एकल ROI संख्या की तुलना में बिज़नेस केस को अधिक विश्वसनीय बनाता है।.
कार्यान्वयन प्लेबुक (Implementation Playbook)
चेंजओवर, निरीक्षण और रीग्राइंड लॉजिस्टिक्स के लिए SOPs
नीचे दिए गए तीन SOPs सभी पायलट संदर्भों में लागू होते हैं और पूर्ण उत्पादन तक स्केल करने से पहले इन्हें लॉक कर दिया जाना चाहिए।.
गिलोटीन शियर ब्लेड (guillotine shear blades) के लिए लागू संपूर्ण मापन-आधारित रोटेशन और रीग्राइंड निर्णय SOP के लिए—जिसमें बर्र थ्रेशोल्ड बैंड, एज-यूज़ अनुक्रम और ऑडिट-रेडी लॉग टेम्पलेट शामिल हैं—देखें 4-एज रिवर्सिबल ब्लेड रोटेशन शेड्यूल और रीग्राइंड मानदंड SOP.
पायलट परिणाम: तीन अनाम केस सारांश
ROI निर्णय का बचाव करने का सबसे तेज़ तरीका एक छोटे, नियंत्रित पायलट को कैप्चर करना और उसी इकाइयों में परिणामों की रिपोर्ट करना है जिन्हें आपका प्लांट पहले से ट्रैक करता है: रीग्राइंड के बीच कॉइल्स, बर्र स्थिरता, सेटअप हस्तक्षेप, स्क्रैप/रीवर्क और OEE मिनट।.
नीचे तीन अज्ञात पायलट दिए गए हैं जो यह दर्शाते हैं कि कार्बाइड-इनलेड ब्लेड (carbide-inlaid blades) कहाँ सबसे पहले लाभ पहुँचाते हैं। इन्हें एक संरचना, के रूप में उपयोग करें, किसी वादे के रूप में नहीं—आपके परिणाम ग्रेड मिक्स, क्लीयरेंस नियंत्रण, क्लैम्पिंग पुनरावृत्ति और रीग्राइंड स्थिरता पर निर्भर करेंगे।.
पायलट केस 1 — DP980 पर AHSS CTL
संदर्भ
- सामग्री: DP980 (980–1000 MPa)
- मोटाई: 1.2–2.0 mm
- लाइन: कॉइल-टू-लेंथ (CTL)
- कॉइल की स्थिति: पिकल्ड एवं ऑयल्ड (Pickled & Oiled), हल्की मिल स्केल+
- ब्लेड: कार्बाइड-इनलेड ब्लेड: D2 बॉडी + ब्रेज़्ड अल्ट्रा-फाइन WC एज, Maxtor Metal द्वारा आपूर्ति की गई
बेसलाइन बनाम कार्बाइड-इनलेड कॉन्फ़िगरेशन
- बेसलाइन ब्लेड: D2 टूल स्टील, 60–61 HRC
- कार्बाइड-इनलेड ब्लेड: D2 बॉडी (59–60 HRC) + ब्रेज़्ड अल्ट्रा-फाइन WC एज
- कार्बाइड की चौड़ाई: 4 mm
- एज की कठोरता: ~89 HRA
ट्रिगर्स और मापन
- बेसलाइन पर ~40–50 कॉइल्स के बाद ट्रिगर्स:
- बर्र की ऊंचाई 0.10 mm के करीब पहुंच रही है
- ब्लेड क्लीयरेंस एडजस्टमेंट की आवृत्ति बढ़ रही है
- अधिक लगातार प्रथम-पीस रीचेक
- मापन अनुक्रम:
- प्रति कॉइल: 50× टूलमेकर माइक्रोस्कोप का उपयोग करके बाएं/केंद्र/दाएं पर मापी गई बर्र की ऊंचाई
- प्रत्येक 10 कॉइल्स पर: अधिकतम बर्र, क्लीयरेंस और एज रेडियस लॉग करें
पायलट परिणाम
| केपीआई | बेसलाइन D2 | WC इनलेड |
|---|---|---|
| ब्लेड का जीवन | 1.0× | 2.9× |
| रीग्राइंड के बीच कॉइल्स | 48 | 138 |
| औसत बर्र | 082 mm | 039 mm |
| अनियोजित सेटअप घटनाएं | 5/माह | 2/माह |
| Scrap | 1.8% | 0.9% |
| ओईई (OEE) | 84.1% | 87.6% |
| रीग्राइंड SLA | — | 5 कार्य दिवस |
इस पायलट से क्या सीख मिली
- DP980 की अपघर्षकता (abrasiveness) ने एज-वियर स्थिरता को प्राथमिक लीवर बना दिया।.
- शुरुआत में D2 के लिए उपयोग की जाने वाली समान क्लीयरेंस सेटिंग्स रखने से स्थानीयकृत माइक्रो-चिपिंग हुई; एक छोटे क्लीयरेंस अनुकूलन (optimization) ने स्थिर व्यवहार को बहाल कर दिया।.
पायलट केस 2 — भारी मिल स्केल वाली गिलोटीन लाइन
संदर्भ
- सामग्री: हॉट रोल्ड AHSS
- मोटाई: 4–8 mm
- लाइन: हाइड्रोलिक गिलोटीन
- सतह: भारी मिल स्केल
- ब्लेड: कार्बाइड-इनलेड ब्लेड: H13 बॉडी + ब्रेज़्ड अल्ट्रा-फाइन WC एज, Maxtor Metal द्वारा आपूर्ति किया गया
बेसलाइन बनाम कार्बाइड-इनलेड कॉन्फ़िगरेशन
- बेसलाइन ब्लेड: मॉडिफाइड H13
- कार्बाइड-इनलेड ब्लेड: H13 बॉडी + ब्रेज़्ड टंगस्टन कार्बाइड एज; डबल-टेंपर्ड
ट्रिगर्स और मापन
- स्केल-जनित घिसाव ने बर्स (burr) को बढ़ा दिया और बार-बार सेटअप एडजस्टमेंट करने के लिए मजबूर किया।.
- मापन:
- प्रति शिफ्ट: बर्स, एज रेडियस और ब्लेड का तापमान जांचें
- साप्ताहिक: स्ट्रेटनेस और फ्लैटनेस की पुष्टि करें
पायलट परिणाम
| केपीआई | पहले | बाद |
|---|---|---|
| ब्लेड का जीवन | 1.0× | 2.1× |
| Monthly blade changes | 4 | 2 |
| सेटअप समय | 150 मिनट/माह | 70 मिनट/माह |
| पुनः कार्य | 2.4% | 1.3% |
| एज चिपिंग | कभी-कभार | काफी कम |
| रीग्राइंड SLA | — | 7 कैलेंडर दिन |
इस पायलट से क्या सीख मिली
- मिल स्केल घिसाव का मुख्य कारण बना रहा। कार्बाइड ने वियर रेजिस्टेंस में सुधार किया, लेकिन स्केल हटाए बिना लाइफ मल्टीप्लायर पिकल्ड/ऑयल्ड परिस्थितियों की तुलना में कम था।.
पायलट केस 3 — हाई-वॉल्यूम ऑटोमोटिव CTL
संदर्भ
- सामग्री: CP780 + DP780
- मोटाई: 1.6–2.5 mm
- लाइन: हाई-स्पीड CTL
- वार्षिक उत्पादन: >60,000 t
- ब्लेड: कार्बाइड-इनलेड ब्लेड: D2 बॉडी + ब्रेज़्ड अल्ट्रा-फाइन WC एज, Maxtor Metal द्वारा आपूर्ति की गई
बेसलाइन बनाम कार्बाइड-इनलेड कॉन्फ़िगरेशन
- बेसलाइन ब्लेड: प्रीमियम D2
- कार्बाइड विनिर्देश: फाइन-ग्रेन WC, वैक्यूम ब्रेज़्ड
- ग्राइंडिंग के बाद सरफेस फिनिश लक्ष्य: Ra ≤ 0.2 μm
ट्रिगर्स और मापन
- उच्च गति के कारण नियोजित साप्ताहिक स्टॉपेज की आवश्यकता हुई; बर्स ने डाउनस्ट्रीम वेल्ड गुणवत्ता को प्रभावित करना शुरू कर दिया।.
- मापन:
- पहला पीस: बर्स ऊंचाई
- हर 20 कॉइल्स: माइक्रोस्कोप जांच, क्लीयरेंस, एज रेडियस
- प्रत्येक रीग्राइंड: फ्लैटनेस, पैरेललिज्म, मोटाई
पायलट परिणाम
| केपीआई | पहले | बाद |
|---|---|---|
| ब्लेड का जीवन | 1.0× | 3.4× |
| रीग्राइंड अंतराल | 2 सप्ताह | 7 सप्ताह |
| अधिकतम बर्स | 11 mm | 05 mm |
| नियोजित डाउनटाइम | 9 घंटे/माह | 4 घंटे/माह |
| ग्राहक एज दावे | 3/तिमाही | 0–1/तिमाही |
| अनुमानित TCO | बेसलाइन | ~18% की कमी (ब्लेड अमोर्टाइजेशन + रीग्राइंड + चेंजओवर इनपुट्स; ऊपर दिए गए TCO मॉडल का उपयोग करके गणना की गई) |
| रीग्राइंड SLA | — | 3–4 कार्य दिवस |
इस पायलट से क्या सीख मिली
- एक निश्चित रोटेशन + रीग्राइंड शेड्यूल के साथ रीइंस्टॉल चेक्स (पैरेललिज्म + क्लीयरेंस) ने टूलिंग अंतर को छिपाने वाले इंस्टॉलेशन अंतर को रोका। ~18% TCO में कमी मुख्य रूप से रीग्राइंड अंतराल विस्तार (2 सप्ताह → 7 सप्ताह) और नियोजित डाउनटाइम में कमी (9 घंटे/माह → 4 घंटे/माह) से प्रेरित थी, जिसमें इस थ्रूपुट स्तर पर ब्लेड अमोर्टाइजेशन का योगदान अपेक्षाकृत कम था।.
एक सरल पायलट रिकॉर्ड जिसे आप कॉपी कर सकते हैं
पायलट डेटा को एक शीट में कैप्चर करें ताकि वित्त और उत्पादन विभाग एक ही भाषा बोलें:
- ग्रेड्स + मोटाई सीमा + सतह की स्थिति
- ट्रिगर करने के लिए मीटर/टन/कॉइल्स (एज-क्वालिटी + रिस्क ट्रिगर)
- प्रति इवेंट चेंजओवर मिनट (मध्यम और सबसे खराब 10%)
- कट-एज अस्थिरता के कारण होने वाला स्क्रैप/रीवर्क
- रीग्राइंड SLA (दिन) और रीग्राइंड के बाद स्वीकृति परिणाम
- notes on clearance settings, clamping repeatability, and any setup changes during the pilot
Treat the blade as part of a controlled process, not a consumable:
- Changeover SOP: torque pattern, clamp inspection, parallelism verification points
- Inspection SOP: define the edge-quality triggers that force action (not just “looks dull”)
- Regrind logistics SOP: tagging, cycle counting, and post-regrind acceptance checks
Data capture, dashboards, and KPIs for OEE and quality
If you don’t measure it, you can’t defend the ROI.
Practical KPIs:
- meters/tons per edge to trigger
- regrind cycle count distribution (are you consistently hitting your expected band?)
- changeover time (median + worst 10%)
- scrap/rework events tied to burr/edge issues
- OEE loss minutes attributed to shearing (not generic “maintenance”)
Dashboards don’t have to be complex. A simple weekly report that ties regrind events to OEE minutes and scrap is enough to validate whether carbide-inlaid blades are paying back.
Supplier evaluation and SLA criteria for carbide tips and brazing
For carbide-inlaid blades, supplier evaluation should focus on repeatability as much as materials.
Key criteria:
- inlay integrity and consistency (process control and inspection evidence)
- documented geometry tolerances and inspection methods
- regrind capability and stated limits (what is the stop rule?)
- SLA clarity: turnaround time, rush options, and consistency commitments
- traceability: MTCs and batch records
Before committing to carbide-inlaid blades, confirm that the failure driver is not a correctable material-selection issue at the tool steel level. If your current blade is conventional EAF-melted D2 with coarse carbide banding rather than ESR-refined stock, a grade or refining practice change may extend life before a full carbide upgrade is needed. The comparative framework — carbide microstructure, failure mode analysis, and hardness recommendations for D2 vs SKD11 — is covered in the D2 vs SKD11 tool steel selection guide for shearing blades.
If chipping is the trigger, reading the fracture surface distinguishes a fatigue event (clearance, parallelism, or grinding burn) from a true impact or hardness overload — the two require different fixes, and carbide will not resolve a fatigue-origin chip. The diagnostic workflow and corrective decision tree are covered in the Shear Blade Edge Chipping Root Cause Analysis: Fractography and Decision Tree.
FAQs:
प्र: गिलोटिन शियर पर AHSS के लिए मुझे किस क्लीयरेंस से शुरुआत करनी चाहिए?
उ: मोटाई के प्रतिशत के रूप में व्यक्त क्लीयरेंस से शुरुआत करें, फिर टेस्ट कट (test cuts) और एज निरीक्षण के साथ इसे सत्यापित करें। WorldAutoSteel के AHSS दिशानिर्देशों में कहा गया है कि क्लीयरेंस ~6% (माइल्ड स्टील) से बढ़कर बहुत उच्च-शक्ति वाले ग्रेड के लिए ~16%+ तक हो सकता है; ग्रेड और मोटाई के आधार पर कई AHSS अनुप्रयोग 10-16% के बैंड में समाप्त होते हैं।
प्र: AHSS शियरिंग के लिए बूर की ऊंचाई (burr height) एक खराब घिसाव संकेतक (wear indicator) क्यों है?
उ: क्योंकि धार (edge) घिसने पर भी AHSS अपेक्षाकृत स्थिर बूर ऊंचाई बनाए रख सकता है। व्यवहार में, कट-जोन की उपस्थिति (बर्निश/फ्रैक्चर एकरूपता), माइक्रो-चिप्पिंग, और ग्रेड परिवर्तनों के दौरान कट-क्वालिटी स्थिरता के आधार पर कार्रवाई शुरू करना अधिक सुरक्षित है।
प्र: क्या टंगस्टन कार्बाइड जड़ित (tungsten carbide inlaid) शियर ब्लेड हमेशा बूर (burr) को कम करते हैं?
उ: हमेशा नहीं। वे लंबे समय तक एज की स्थिति को बनाए रखकर समय के साथ बूर स्थिरता (burr stability) में सुधार कर सकते हैं, लेकिन बूर अभी भी क्लीयरेंस की एकरूपता, संरेखण (alignment), क्लैम्पिंग और रीग्राइंड ज्यामिति बहाली द्वारा मजबूती से नियंत्रित होता है।
प्र: कार्बाइड-इनलेड शियर ब्लेड को कितनी बार रीग्राइंड (reground) किया जा सकता है?
उ: यह इनले गहराई (inlay depth), प्रति चक्र अनुमेय मोटाई के नुकसान (allowable thickness loss), और कितनी सटीकता से ज्यामिति को बहाल किया जाता है उस पर निर्भर करता है। शेष इनले, ज्यामिति सहनशीलता (geometry tolerance), और अखंडता जोखिम के किसी भी संकेत के आधार पर एक स्टॉप रूल (stop rule) निर्धारित करें—फिर उस बैंड के मुकाबले वास्तविक चक्र गणना को ट्रैक करें।
प्र: AHSS के लिए शियर ब्लेड खरीदते समय मुझे किन QC दस्तावेजों की आवश्यकता होनी चाहिए?
उ: कम से कम: सामग्री ट्रैसेबिलिटी (MTC), प्रमुख आयामों (मोटाई/सीधापन/समानांतरता) का निरीक्षण, और एक रीग्राइंड इतिहास लॉग (regrind history log)। एज आवश्यकताओं के आसपास ड्राइंग भाषा के लिए, ISO 13715:2017 का संदर्भ देने से अस्पष्टता को कम किया जा सकता है।
प्र: शियर ब्लेड के लिए प्रति मीटर लागत (cost per meter) की गणना कैसे करें?
उ: TCO (कुल स्वामित्व लागत) को ब्लेड परिशोधन (amortization) + रीग्राइंड + डाउनटाइम + स्क्रैप/OEE में विभाजित करें। Total_m = N_edges× L_edge×(N_regrinds + 1) का उपयोग करें और प्रत्येक लागत बकेट को Total_m से विभाजित करें, फिर बेसलाइन बनाम कार्बाइड-इनले परिदृश्यों की तुलना करें।
प्र: ब्लेड सामग्री के बाद सबसे बड़ा ROI लीवर (ROI lever) क्या है?
उ: चेंजओवर समय (changeover time) और स्थिरता घटनाओं की संख्या (अनियोजित रीग्राइंड, समायोजन, स्क्रैप विस्फोट)। यदि कार्बाइड-इनलेड ब्लेड हस्तक्षेप को कम करते हैं, तो ROI आमतौर पर पहले वहीं दिखाई देता है।
प्र: मैं कट-एज गुणवत्ता (cut-edge quality) को डाउनस्ट्रीम फॉर्मेबिलिटी जोखिम (formability risk) से कैसे जोड़ूं?
उ: होल एक्सपेंशन टेस्ट (hole expansion test) जैसे मानक-आधारित परीक्षणों को शीट/स्ट्रिप में एज क्रैक संवेदनशीलता (edge crack sensitivity) को मापने के लिए डिज़ाइन किया गया है।
संदर्भ के लिए, ISO 16630:2017देखें, जो होल एक्सपेंशन टेस्ट (hole expansion test) विधि को परिभाषित करता है जिसका उपयोग एज फॉर्मेबिलिटी (edge formability) का मूल्यांकन करने के लिए व्यापक रूप से किया जाता है।
निष्कर्ष
Decision checkpoints you can defend
Use this as a practical “go/no-go” lens before you scale carbide-inlaid blades across an AHSS/UHSS line:
- Is your constraint intervention-driven? If downtime minutes and stability events (unplanned regrinds, clearance adjustments, scrap bursts) dominate cost, carbide-inlaid blades usually have a clear path to payback.
- Can you hold clearance and clamping repeatably? If parallelism and uniform clamping drift, a premium edge becomes an expensive consumable.
- Do you have a repeatable regrind loop? ROI depends on consistent geometry restoration (flatness/parallelism/edge prep) and a regrind SLA that matches your production cadence.
- Do your triggers match AHSS reality? In AHSS, burr height alone can be misleading—combine an edge-quality trigger with a risk trigger so interventions happen पहले scrap spikes.
- Can you trace performance back to batch + regrind cycle? Without serial/batch traceability, it’s hard to separate setup drift from batch variation.
Maxtor Metal can provide regrind acceptance criteria templates and traceability documentation aligned to the QC structure in this guide.
Next steps for implementation
- Run a short, controlled pilot across your top 2–3 grades plus one worst-case condition (coating, scale, or burr-sensitive downstream operation). Log coils/tons/meters to trigger, changeover minutes, and any edge-related scrap.
- Convert pilot data into cost per meter/ton using the TCO model (amortization + regrind + downtime + scrap). Build conservative/expected/optimistic scenarios for the assumptions that actually move the needle.
- Lock your regrind and QC acceptance criteria (geometry, surface finish, micro-hone/edge prep, traceability) so the tool you pilot is the tool you can reorder.
RFQ and drawing checklist for carbide-inlaid shear blades
Send this checklist with your RFQ to reduce back-and-forth and avoid specification gaps:
- Application and line context: CTL or guillotine; coil/sheet thickness range; grade mix; surface condition (pickled/oiled, scale, coated)
- Blade set details: quantity per set; usable edges/rotations; existing part number; mounting hole pattern and tolerances
- Geometry requirements: length/width/thickness; straightness; flatness; parallelism; bevel angle(s); rake strategy (if applicable)
- Edge prep requirements: micro-hone target (or allowed range); surface finish target on cutting faces (Ra, if specified)
- Carbide inlay requirements: inlay width/depth; braze method expectations; stop rule for minimum remaining inlay
- Operating targets: clearance % starting point and adjustment practice; burr threshold (if used); inspection cadence
- Documentation pack: EN 10204 3.1 / MTC with heat number traceability; hardness reports (HRC/HRA); dimensional inspection report; heat-treatment record; regrind history log
- Service requirements: regrind SLA (days); post-regrind acceptance checks; serialization/batch labeling
If your line is limited by burr drift, chipping, and changeover minutes, carbide-inlaid blades plus disciplined setup/QC can be a financially defensible upgrade. If your biggest losses come from upstream variability or non-repeatable clamping, fix those first—then reassess using the same pilot-and-TCO framework.
लेखक: Nancy Wu, Senior Manufacturing Engineer, PE (Production Engineering), Maxtor Metal (12 years in industrial blade selection, CNC grinding programming, and regrind process control).
साख: SME – CMfgE; PMP; Six Sigma Black Belt; ASM International Certifications.
Materials expertise: D2, M2, H13, powder metallurgy steels, and tungsten carbide (manufacturing characteristics and coating behavior).
Methodology: This guide combines established AHSS shearing guidance (including WorldAutoSteel AHSS resources) with plant-facing ROI accounting (cost per meter/ton) and field pilot reporting. Pilot performance should be validated on your own line using a controlled grade mix, defined triggers, and consistent measurement routines.
Quality & traceability signals you can request from Maxtor Metal (example documentation pack)
- Incoming inspection: EN 10204 3.1 / MTC, heat number traceability, PMI when required, chemistry spot checks, optional ultrasonic testing for large billets
- Heat treatment: vacuum heat treatment, multiple temper cycles, batch hardness sampling and uniformity records (HRC for body; HRA for carbide)
- Dimensional inspection: thickness/width/length, flatness, straightness, parallelism, hole position, edge angle; full-length checks for long shear blades
- Surface and edge: Ra (surface roughness) records when specified, grinding pattern inspection, edge honing inspection, 100% visual inspection
- Equipment commonly used: digital micrometers, height gauge, granite surface plate, dial indicator, surface roughness tester, Rockwell hardness tester, optical microscope, precision straightedge; CMM spot checks for larger parts
- Shipping reports: dimensional inspection report, hardness report, first article inspection (FAI) when required, material certificate, heat-treatment certificate, surface finish record (per customer requirement)
- Traceability: unique blade serial number, batch number, material heat number, grinding batch, heat-treatment batch, record retention (e.g., ≥5 years)
- NCR controls: quarantine and NCR record, root-cause (5-Why/fishbone), MRB disposition (rework/remake/scrap), CAPA, and full re-inspection after rework with updated traceability

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean