1. 産業用シュレッダー刃(破砕機用刃物):設計仕様&材質選定
本ホワイトペーパーは、産業用シュレッダー(破砕機)、リサイクル、および廃棄物処理分野における Maxtor Metal の製造実績と技術ノウハウに基づいて作成されています。
本技術文書は、重工業用リサイクル、固体廃棄物管理、およびバイオマス処理システムに導入される高性能シュレッダー刃(破砕機用刃物)のエンジニアリング・ベースライン、冶金学的基準、および製造プロトコルを定義するものです。本ホワイトペーパーは、予測可能な工具寿命、優れた刃先保持力、および重大な破損(致命的故障)を未然に防ぐゼロディフェクト制御を必要とする、購買マネージャー、機械エンジニア、およびOEM(相手先ブランド名製造)スペシャリストのための核心的なリファレンスとして機能します。
要点:
Maxtor Metalは、AISI D2、DC53、H1.|3、M6V、およびマルテンサイト系ステンレス鋼グレードの一軸および多軸産業用シュレッダー刃を、厳格な 監査対応の品質および調達プロトコルに準拠して製造しています。
1 技術仕様マトリクス
パラメータ
シングルシャフトシュレッダーブレード
多軸シュレッダー刃(二軸/四軸)
主な刃先形状(プロファイル)
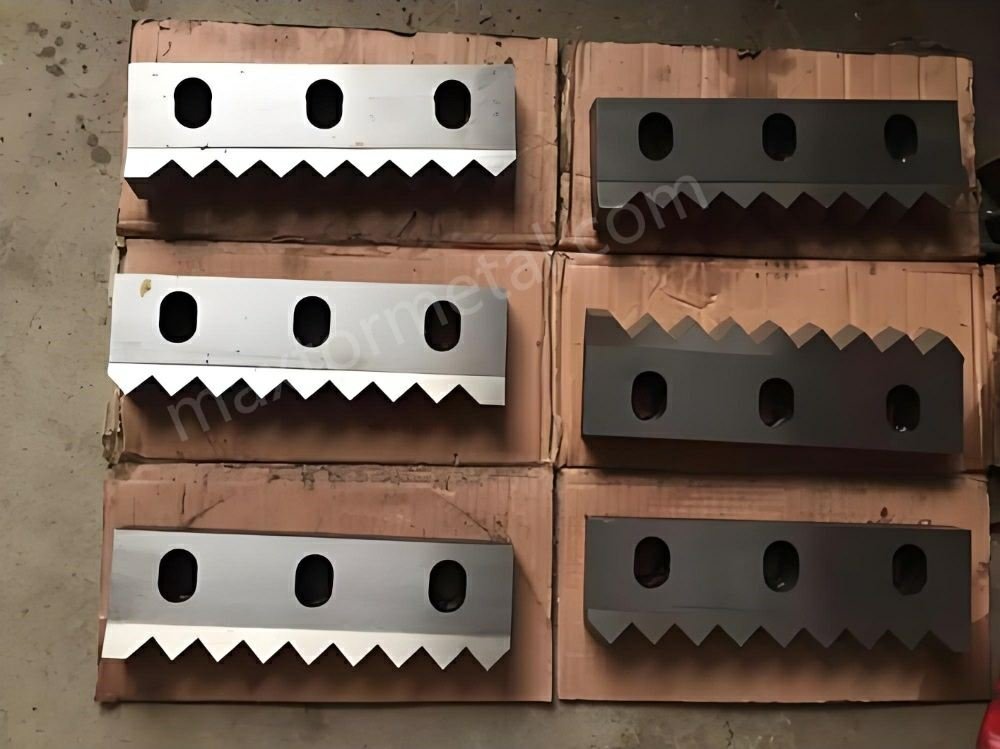
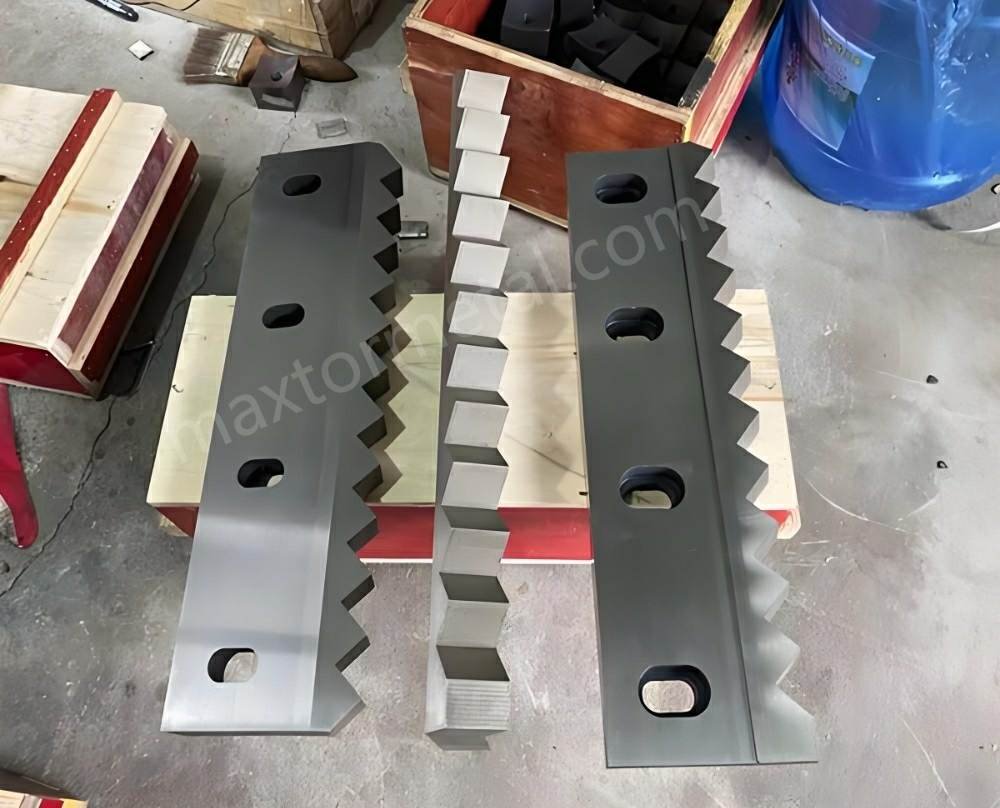
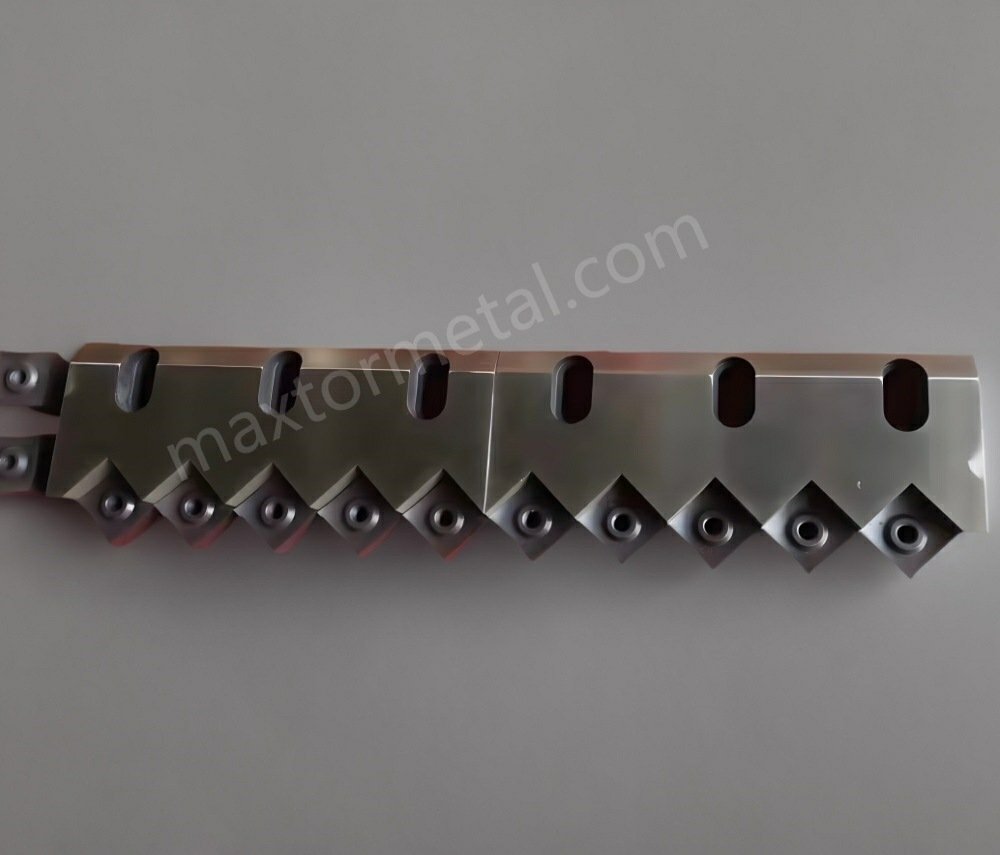
マルチアングル角型凹面ロータリーブロック、固定刃(ステーターベッドブレード)。.
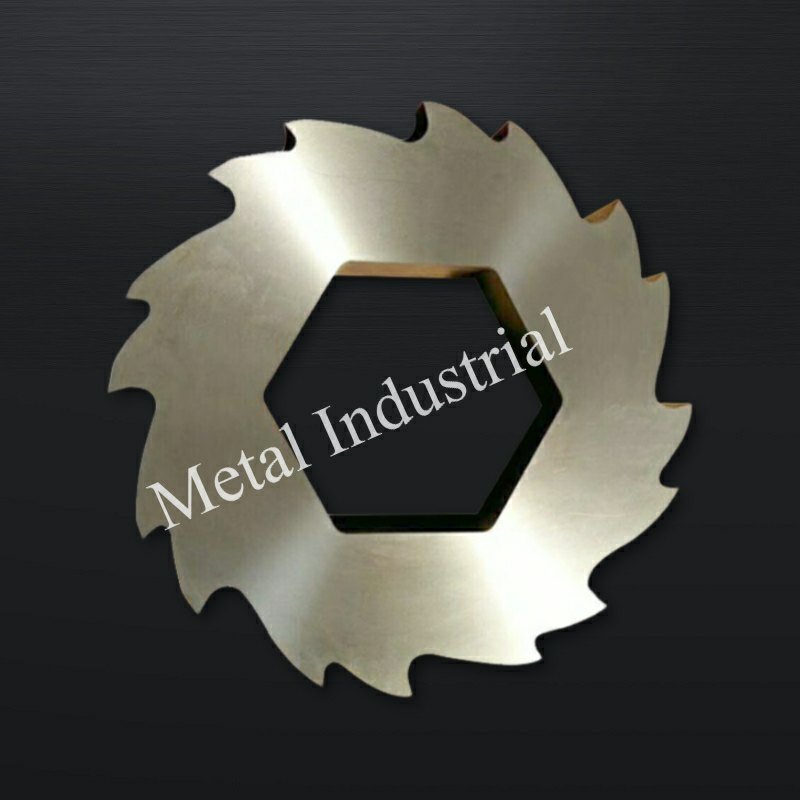
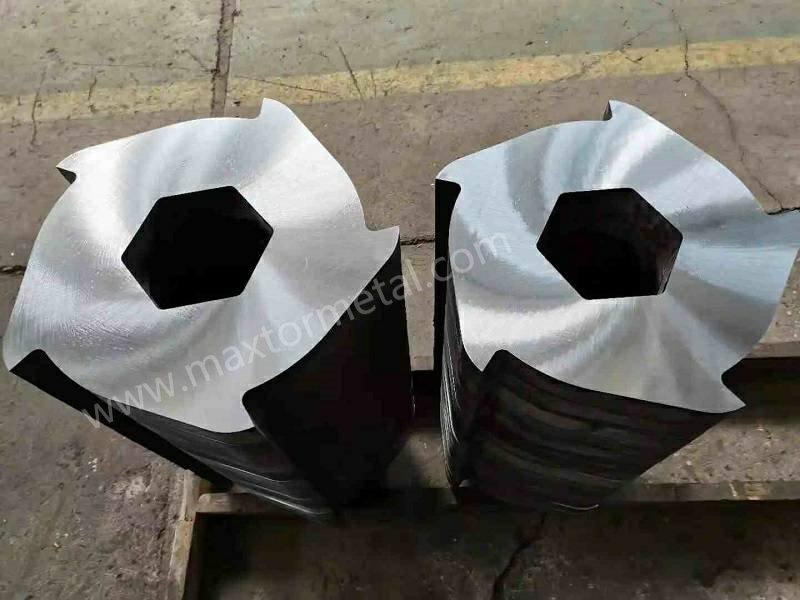
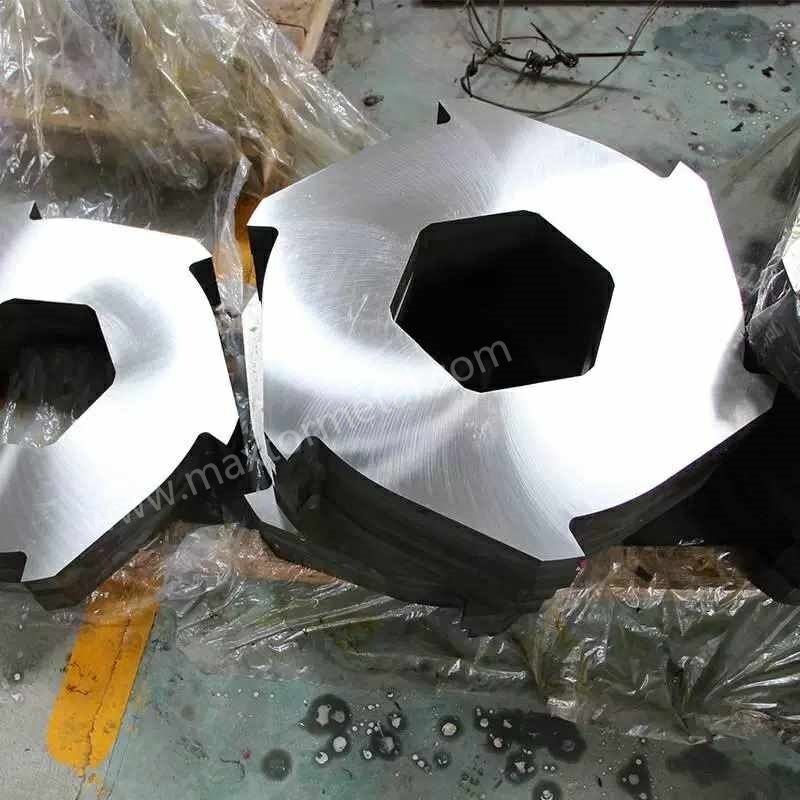
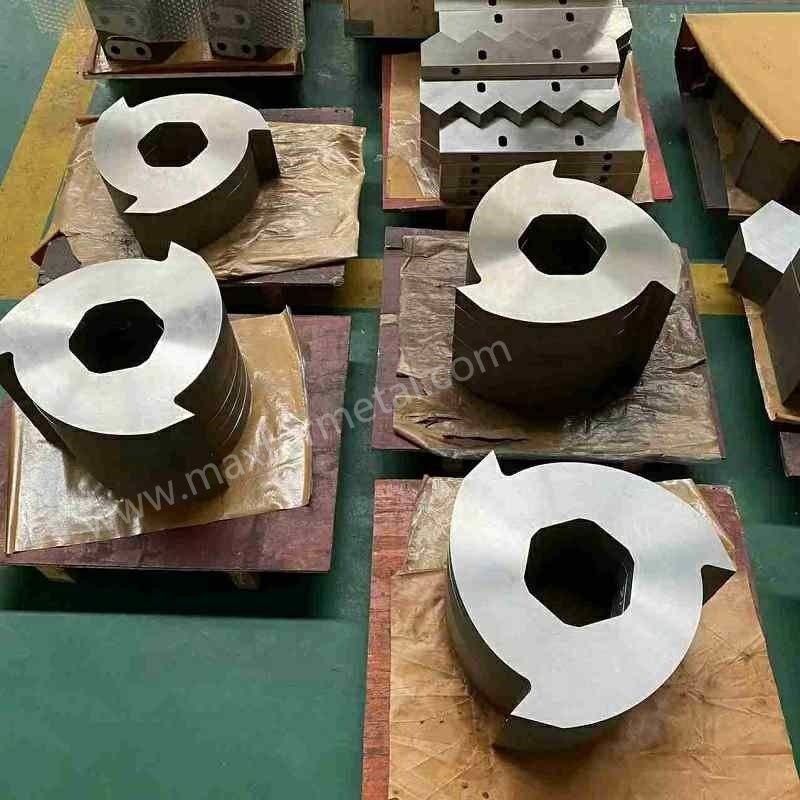
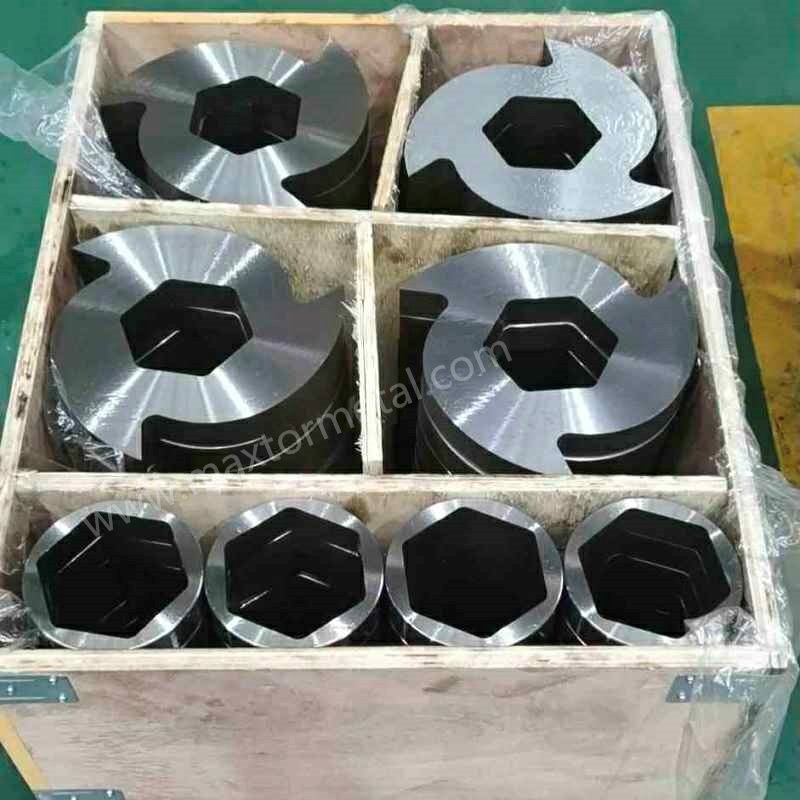
マルチ爪インターロッキングディスク刃(3爪、5爪、8爪構成)。.
切断機構
油圧ラム送りによる固定刃(ステーター)に対する高速・高頻度精密せん断。.
低速・超高トルクの対向回転による容積式噛み込み、引き裂き、および高圧破砕。.
主要材質
AISI D2 (1.2379)、DC53、AISI 4140 / AISI 1045ベース、Tungsten Carbideインサートろう付け。.
AISI H13 (1.2344)、AISI A8 Mod、AISI D2、AISI 4140、M6Vバナジウム鋼、DC53、AISI 420、AISI 440C。.
硬度範囲
工具鋼:58–60 HRC(真空焼入れ)。超硬インサート:強靭化マトリクス上で89–92 HRA。.
48–54 HRC(靭性重視)、56–60 HRC(耐摩耗性重視)、48–52 HRC(耐食性重視)、58–60 HRC(高炭素マルテンサイト系)。.
主な寸法
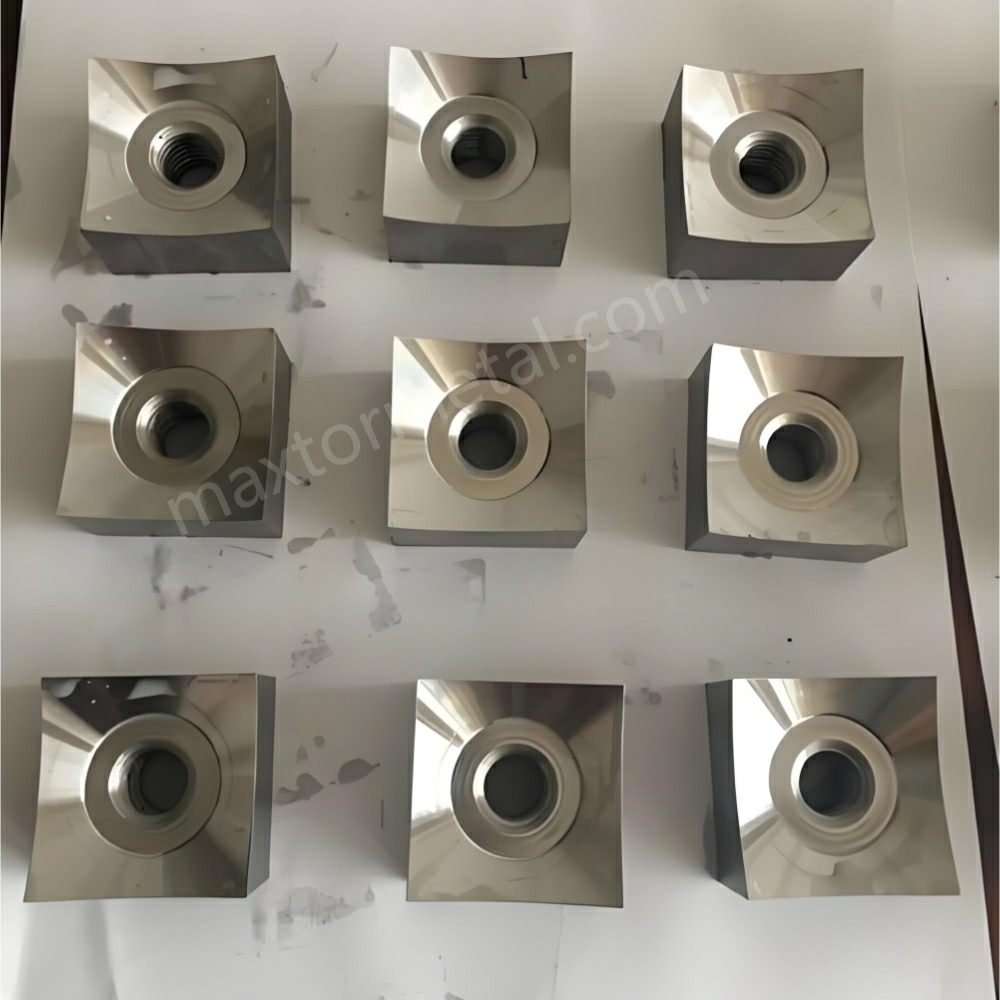
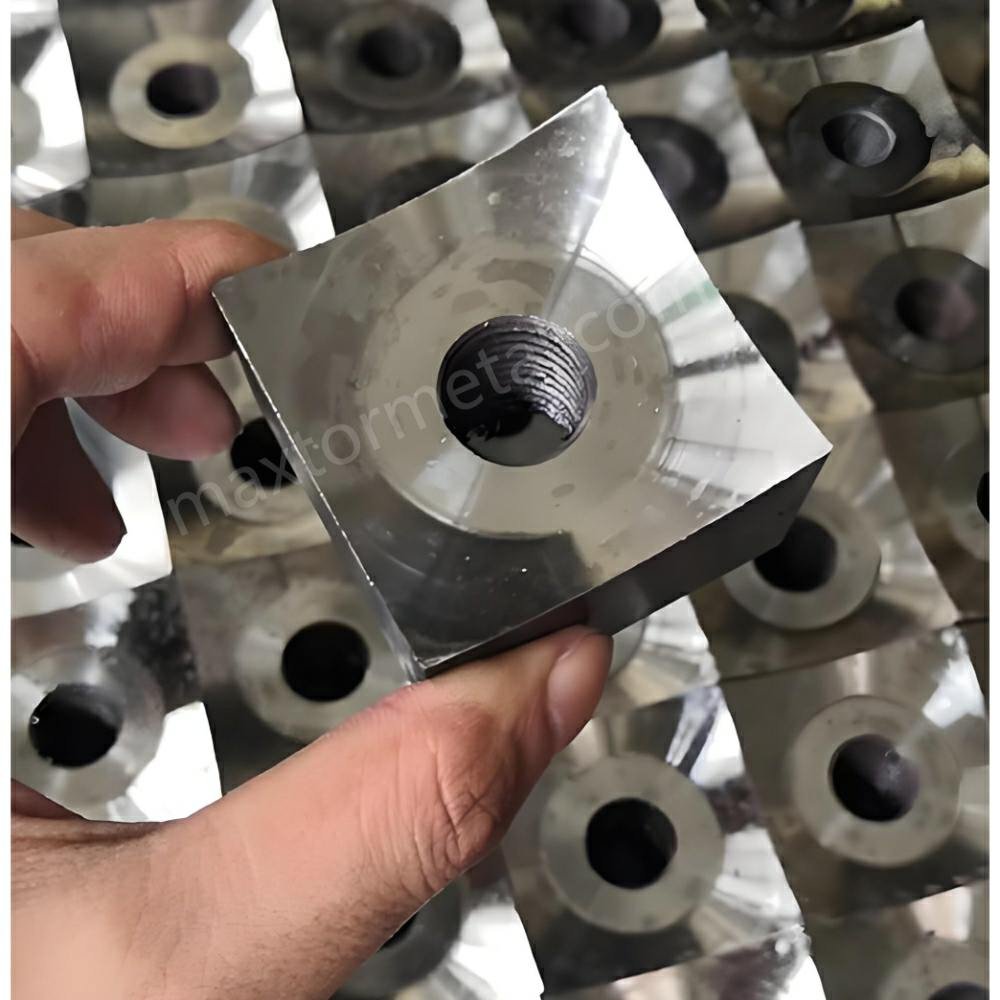
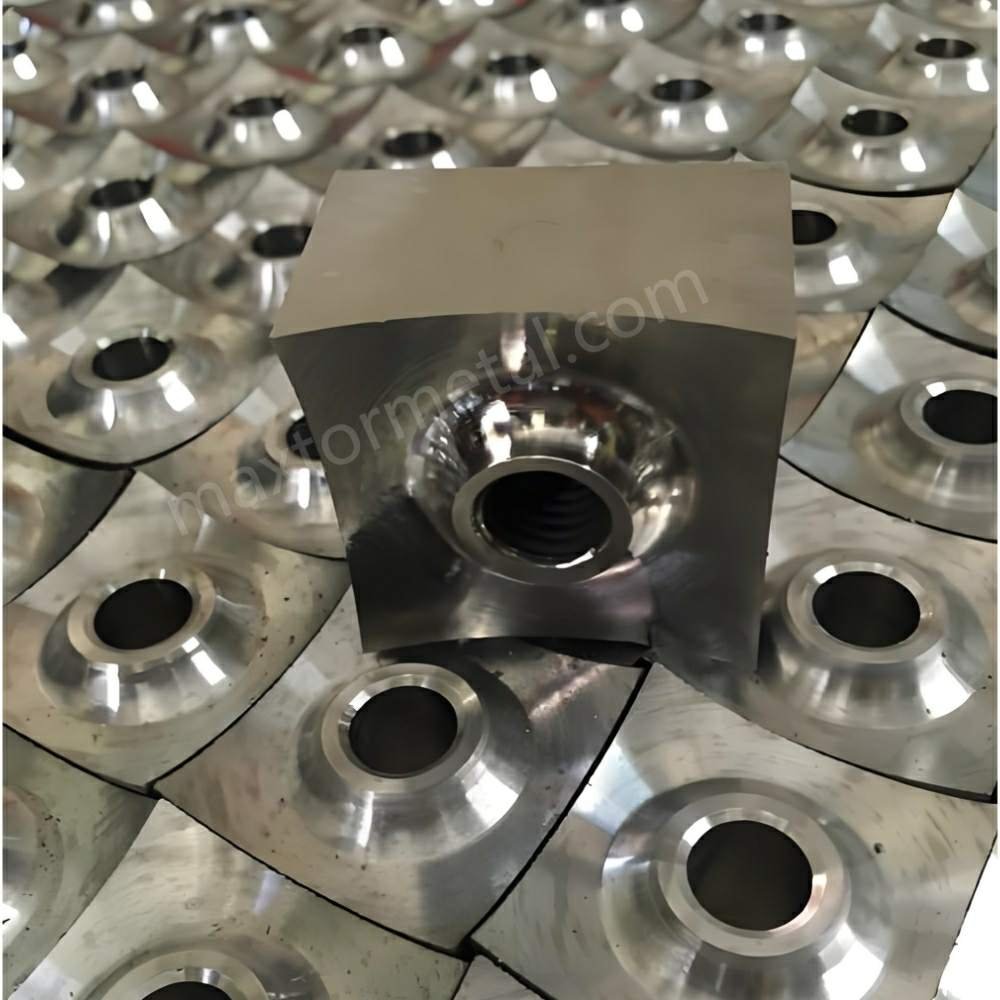
34×34×20 mm、40×40×20 mm、60×60×30 mm(中央皿ボルト穴付き)。.
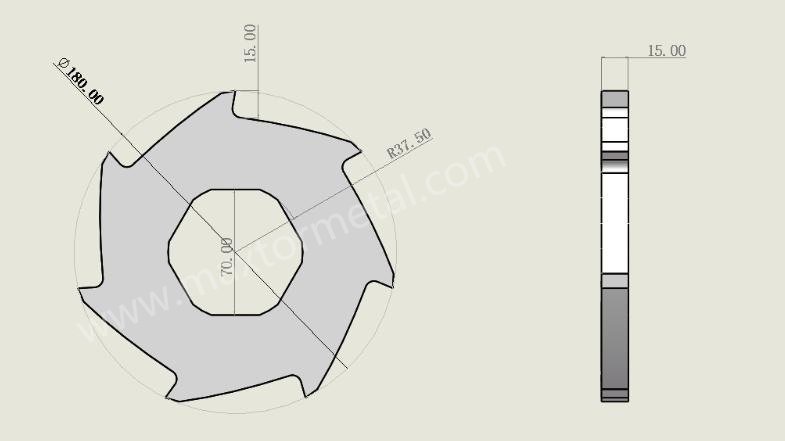
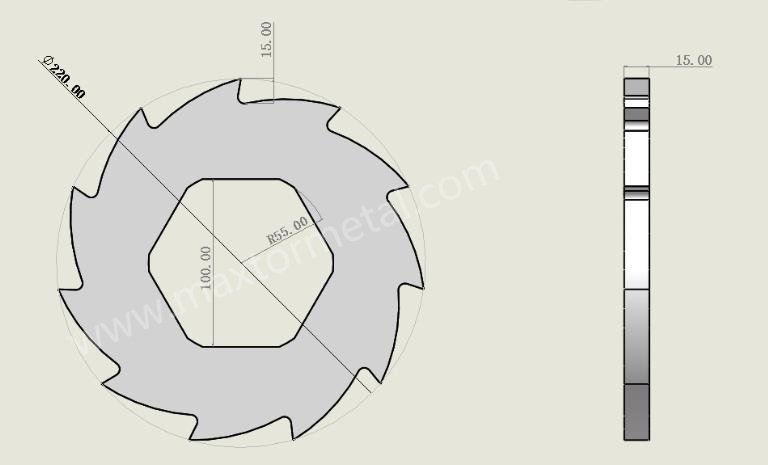
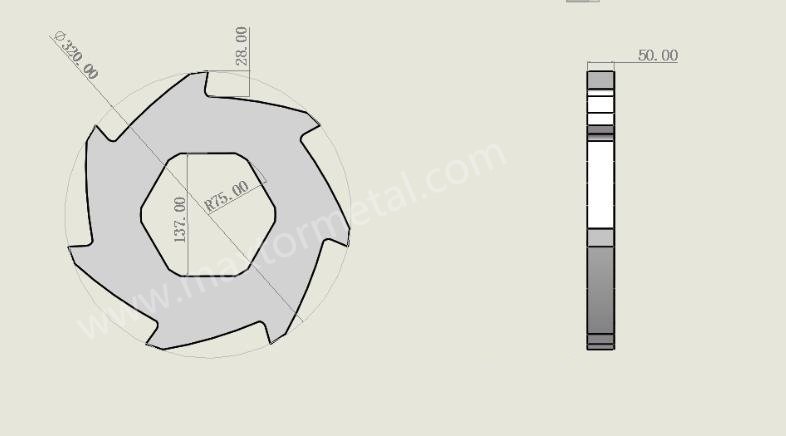
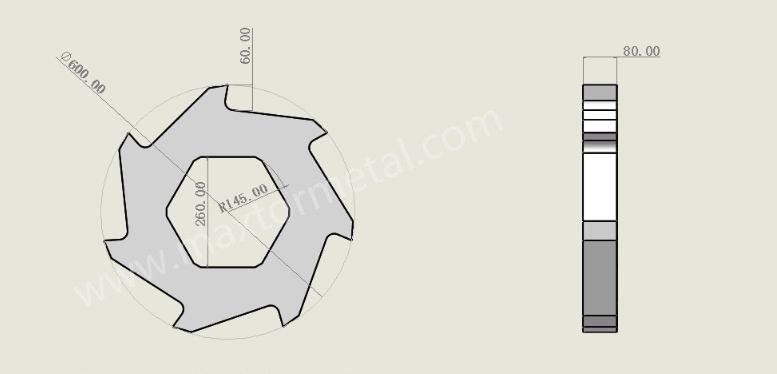
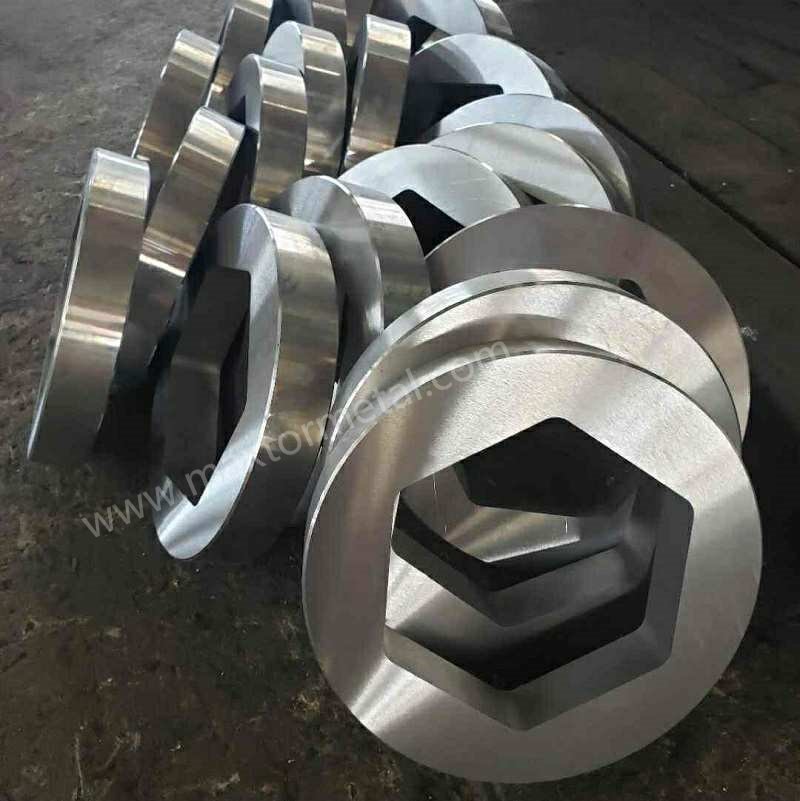
外径 (OD): 150–600 mm。厚さ: 15–60 mm。内径(ボア): 六角、八角、またはインボリュートスプライン。.
寸法公差
一般公差: ISO 2768-mK。ベース取付面およびシャフト嵌合面: 厳格な±0.02mm。.
厚さ: ISO 2768-mK。高精度用途: 端面平面度最大±0.01mm。.
表面仕上げ
凹面切削刃面: Ra< 0.8μm。取付座面: Ra< 1.6μm。.
ミーリング/研磨端面: Ra< 0.8μm。コア作動プロファイル: Ra< 3.2μm。.
組立クリアランス
微小クリアランス回転刃(フライナイフ)設定: 特定の材料厚さに応じて0.1–0.5 mmに調整。.
軸方向オープンインターロッキングクリアランス: 0.15–0.40 mmのサイドギャップ(スペーサーは刃幅より0.3–0.8 mm広い)。.
対応OEMメーカー
Weima、Vecoplan、Lindner、Herbold、および同等のグローバル一軸システム。.
Weima(四軸)、SSI、UNTHA、Andritzの重負荷環境処理ライン。.
2. シュレッダー刃におけるエンジニアリングの概要
産業用減容(サイズ低減)は、高頻度の精密せん断と、低速・高トルクの引き裂きという、2つの異なる機械的せん断プロセスに依存しています。これらの動作メカニズムを理解することは、工具寿命とシステム効率を予測する上で極めて重要です。.
2 多軸引き裂きのダイナミクス
多軸産業用シュレッダー(二軸または四軸構成)は、低速かつ高トルクで回転する対向回転シャフトを介して動作します。このプロセスは、噛み合うフック状の爪プロファイルに依存しており、これにより大きくて高密度の材料を切削室の中央に引き込みます。.
破砕作用は、フックによる引張引き裂き、高圧の横方向押しつぶし、および噛み合う側面せん断の組み合わせを利用します。きれいなせん断というよりも、体積変位と激しい構造的引き裂きに焦点を当てたメカニズムです。オープンな軸方向クリアランスシステム(刃あたり0.15mm – 0.4mmのサイドギャップ)により、独立した熱膨張が可能になり、高負荷下での構造変形に対応します。.
1 一軸切削のダイナミクス
一軸シュレッダーシステムはより高い回転速度で動作し、油圧ラムを使用してバルク材料を中高速で回転するローターに押し付けます。切削メカニズムは、回転する角型インサート(回転刃)と固定の対向刃(固定刃)の間で発生する、精密な微小ギャップのハサミのような作用です。.
材料に加わる主な応力は、以下のように定義される純粋なせん断応力です。
$$\tau = \frac{F_{\text{切削}}}{A_{\text{せん断}}}$$
支配的な応力モードはせん断であり、単位せん断面積あたりの切削力は τ = F/A で定義されます。実際には、狭いクリアランス(0.1–0.5 mm)によってせん断平面に対して垂直な圧縮応力も誘発され、ワークピースの塑性変形とクリーンな破断が促進されます。回転インサートの角型凹面プロファイルは、鋭角なポジティブすくい角を作り出し、メイン駆動シャフトに必要なピーク電力を低減します。最終的な排出粒度は、ローターアセンブリの下に配置された分級スクリーンによって厳格に制御されます。.
3 産業用摩耗の特性評価
シュレッダー刃は過酷なトライボロジー環境で動作し、工具の劣化は4つの異なる産業用摩耗パターンをたどります。
砥粒摩耗(マイクロプラウイング): 砂、スケール、ガラス繊維、鉱物ダストなどの小さく硬い粒子が工具鋼マトリクス上を摺動し、微細な溝を刻んで鋭い切れ刃を丸めます。これにより刃先が鈍くなり、消費電力が増加し、きれいな切断ではなく材料の引き抜きや伸びが発生します。.衝撃疲労(チッピングおよびマイクロスポーリング): 重い金属不純物や破砕不可能な異物が機械に侵入すると、切れ刃に高い局所的接触力が加わります。材料の破壊靭性(K1c ) が不足していると、この接触応力によって即座に微小なチッピングや致命的な断面破損が引き起こされます。.凝着摩耗と熱軟化: 高密度のポリマーや高弾性エラストマーの加工では、切削界面で高い摩擦が発生します。この局所的な発熱は局所的な焼戻し軟化を引き起こす可能性があり、材料の磨耗を促進し、刃面にポリマーが溶着・付着する原因となります。.粒界化学腐食: 都市固形廃棄物、食品廃棄物、または動物組織の処理では、鋼材が高湿度、塩化物、有機酸、塩分(pH < 4)に晒されます。この反応性環境は急速なピッティング(孔食)や粒界酸化を引き起こし、鋼素地からクロムを奪い、機械的摩耗を促進します。.
3. 産業用シュレッダー刃の用途・適用分野
1 高機能プラスチックおよびポリマーの再生処理
対象加工機械: 可変トルク油圧押し込みシリンダーを備えた高処理能力の一軸破砕機。.投入原料の組成: 厚肉ポリオレフィンパイプ、射出成形パージ材、自動車用バンパー、砂や土が付着した使用済み農業用フィルム。.運用の技術的基準: ガラス繊維や無機フィラーによる高いアブレシブ摩擦。プラスチックフィルムが伸びてローターに巻き付くのを防ぐため、優れた刃先保持性が必要です。.推奨仕様: 58–60 HRCに全体焼き入れされたAISI D2またはDC53の回転刃(インサート)。砂汚染が著しい場合は、AISI 4140のベースにタングステンカーバイド(89–92 HRA)をろう付けしたインサートを使用します。.
2 大容量電線・ケーブルおよびE-Waste(電子ゴミ)処理
対象加工機械: 高精度・極小クリアランスの一軸粉砕機および破砕機。.投入原料の組成: 外装被覆付き銅/アルミニウム電力ケーブル、通信線、および電子廃棄物アセンブリ。.運用の技術的基準: 過剰な発熱や絶縁体の摩耗塗着(スミア)を発生させずに、銅線をエラストマー被覆から綺麗に分離するため、高精度かつ狭いクリアランス(0.1mm~0.2mm)での切断が必要です。.推奨仕様: 混入した鋼製ファスナーによるマイクロチッピング(微小欠け)を防ぐDC53工具鋼。固定刃の表面に物理気相成長(PVD)法による窒化チタン(TiN)コーティング(>2000HV)を施し、寿命を延ばします。.
3 産業固形廃棄物および危険廃棄物の重作業処理
対象加工機械: 高トルク・低速の2軸または4軸大型産業用破砕機。.投入原料の組成: ドラム缶、自動車構造用スクラップ、補強された保管容器、構造用鋼板を含む混合危険廃棄物。.運用の技術的基準: 破砕不能な厚物部品に遭遇した際、切削爪にかかる極度の衝撃荷重および高ねじり力。.推奨仕様: 48–54 HRCに全体焼き入れされたAISI H13 (1.2344)または改良型AISI A8工具鋼。この選定では、刃の破砕を防ぐために純粋な耐摩耗性よりも高い衝撃靭性と構造的耐性を優先しています。これに密接に関連する危険物の用途としてリチウムイオンバッテリーのリサイクルがあり、衝撃靭性に加えて低速せん断、雰囲気制御、耐HF(フッ化水素)材料が必要となります。詳細は弊社の リチウムイオンバッテリー破砕の危険性ガイド
4 使用済み自動車(ELV)タイヤおよびゴムの処理
対象加工機械: プログレッシブフックデザインを備えた2軸大型環境破砕機。.投入原料の組成: 太い高張力鋼のビードワイヤー束を含む大型商用車タイヤ全体。.運用の技術的基準: 加硫ゴム配合物による著しいアブレシブ摩擦と、高炭素バネ鋼ワイヤーの切断による高い引っ張り・せん断荷重の過酷な組み合わせ。.推奨仕様: ワイヤーの張力による爪の破損を防ぐため、56–58 HRCに焼き入れされたバナジウムを豊富に含む特殊耐摩耗工具鋼M6Vまたは高級DC53。ここでの適切な目標硬度はトレードオフであり、最大値ではありません。HRCを高くしすぎると、ビードワイヤーの衝撃や異物金属の衝突に耐えるために必要な衝撃靭性が犠牲になります。詳細は弊社のガイド balancing hardness vs. toughness for scrap tire and ELV shredder blades
5 大型バイオマスおよび農業燃料の処理
対象加工機械: マルチフック(多爪)構成を利用した高トルク4軸破砕機システム。.投入原料の組成: 高密度に梱包された農業用ワラ、農作物茎、林業残さ、および結合金具を含む木製パレット。.運用の技術的基準: 繊維質のバイオマス材料は破砕軸に巻き付きやすく、高いラジアル(径方向)荷重と摩擦を発生させます。また、隠れた石や金属ワイヤーが突発的な衝撃荷重を引き起こす可能性があります。.推奨仕様: コストパフォーマンスの高い靭性が求められる標準的な作業には、48–54 HRCに全体焼き入れされたAISI 4140 (1.7225) 構造用工具鋼。連続的なRDF(ごみ固形燃料)処理ラインでは、高級M6Vバナジウム鋼にアップグレードします。これらのラインでは材料選定だけではサイジング(粒度)適合を保証できません。カッターの形状、スクリーンの開口率、せん断ギャップの制御も同様に決定的です。詳細は弊社のガイド engineering out long-strip rejects for RDF/SRF processing efficiency
6 都市有機廃棄物、食品廃棄物および動物レンダリング処理
対象加工機械: 液密シールアレイを備えた2軸有機廃棄物破砕機。.投入原料の組成: 食器類/セラミックが混入した家庭・店舗等からの生ごみ、動物の屍骸全体、高密度の骨構造、レンダリング作業からの蹄(ひずめ)。.運用の技術的基準: 高湿度の有機酸、高塩分濃度、連続的な腐食摩耗の過酷な環境に晒され、さらに高密度の骨や混入した食器類からの衝撃荷重が加わります。.推奨仕様: セラミックスやカトラリー類が混入した強酸性の食品廃棄物には、48–52 HRCに硬化処理したAISI 420マルテンサイト系ステンレス鋼を使用します。重度の異物金属を含まない純粋な屠体処理や動物レンダリングには、高い耐食性と骨破砕における優れた刃持ちを実現するため、58–60 HRCに硬化処理した高炭素AISI 440Cマルテンサイト鋼を使用します。.
4. 常発する損傷・不具合と技術的解決策
1 異物金属による一軸破砕機用刃物のチッピング(欠け)
Root Cause Analysis: 破砕不能な鋼製部品(例:焼入れボルト、構造用ブラケットなど)が一軸破砕機に進入すると、高硬度な回転刃(58–60 HRC)と固定刃ベッドの間に噛み込まれます。この突発的な閉塞により、AISI D2鋼の破壊靭性(K1c )を超える局所応力が発生し、深刻な刃先のチッピングや本体の破断を引き起こします。.技術的再設計とトレードオフ: AISI D2をDC53鋼に変更します。DC53は均一で微細な炭化物組織を備えており、従来のD2と比較してシャルピーVノッチ衝撃エネルギーが2倍に向上します。. Engineering Trade-off: 材料コストは約25%増加しますが、刃物の寿命および破滅的な破損に対する耐性が大幅に向上します。.
2 高バイオマス応力下における多軸破砕機用爪の破断
Root Cause Analysis: 高密度で繊維質のバイオマスや農業用ワラ束を処理する場合、長い繊維が刃物(爪)の根本に巻き付くことがあります。この巻き付き動作によって隣接する刃の間に材料が挟まり、高い曲げモーメントと引張荷重が発生して爪が根本から破断する原因となります。.技術的再設計とトレードオフ: 刃物材質を高硬度のD2鋼から高靭性のAISI H13(1.2344)または改質AISI A8鋼に変更し、48–54 HRCに熱処理します。これにより、鋼の基地組織が耐摩耗性重視の炭化物組織から耐衝撃性に優れたマルテンサイト組織へ移行します。. Engineering Trade-off: 硬度を下げるとアブレシブ摩耗耐性が低下し、生産性を維持するためにより頻繁な刃付けが必要になります。.
3 ワイヤ放電加工の残留応力による内径ドライブ穴のクラック
Root Cause Analysis: 精密な内径駆動形状(六角形や八角形など)は、熱処理後にワイヤ放電加工(ワイヤEDM)を用いて仕上げるのが一般的です。EDM加工の高熱により鋼材表面が溶融・再凝固し、残留引張応力を含んだ微小な脆性「白層」が生成されます。高トルク下では、これらの内角に応力が集中し、クラックが発生して外側に伸長し、刃物を破断させます。.技術的再設計とトレードオフ: 残留引張応力を軽減するため、EDM加工直後に180℃~200℃で4時間の低温ストレスリリーフ焼戻しを実施します。あるいは、特別な多段階焼戻し工程を必要とせずにこれらの応力を吸収できるDC53へ材質をアップグレードします。.
ホワイトレイヤーや残留応力のリスクは、EDM加工孔に限られたものではありません。同じメカニズム(焼割れ、残留オーステナイト、研削による引張応力)が、より広範な刃物の壊滅的破損を引き起こす原因となります。詳細については、当社のガイド 「刃物の壊滅的破損:冶金学的根本原因と予防策」
4 多軸アセンブリの軸方向熱膨張と焼き付き
Root Cause Analysis: 高密度の材料を長時間の連続運転で処理すると大きな摩擦が発生し、シュレッダー刃の温度が80℃~120℃まで上昇します。刃物の熱膨張が設計上の軸方向クリアランスを超えると、噛み合い刃の側面同士が擦れ合い、摩擦によるロック、軸のたわみ、ギアドライブの過負荷を引き起こします。.技術的再設計とトレードオフ: 刃物に対するスペーサーカラーの厚みを増やし、片側クリアランス隙間を0.15 mm~0.40 mmに設定します(スペーサーを対応する刃物より0.3 mm~0.8 mm広くします)。さらに、熱処理時に-196℃のサブゼロ処理(深冷処理)を適用して残留オーステナイトを排除し、広範な温度域で高い寸法安定性を確保します。. Engineering Trade-off: クリアランス隙間が大きすぎると、薄シート材が十分に破砕されずに通過してしまう可能性があります。GD&T(幾何公差)の平面度/平行度/直角度の指定、スペーサーの選別嵌合分類、組み立て後のTIR合格基準を含む、これらの目標クリアランスの根拠となる詳細な公差チェーン解析については、当社の 多軸刃の公差累積ガイドをご覧ください。 .
5 バイオマス処理における急速な化学的腐食と刃先の軟化
Root Cause Analysis: 有機食品廃棄物や動物の死骸を処理すると、高湿度の有機酸や塩化物(pH < 4)が放出されます。AISI D2やDC53のような標準的な冷間工具鋼は十分な遊離クロムを含まないため、これらの条件下で酸化鉄が形成され、急速にピッティング腐食が発生します。この腐食により鋼の母材が劣化し、機械的摩耗が加速して刃先が急速に鈍くなります。.技術的再設計とトレードオフ: 混入する異物金属の量に応じて、刃物材質をAISI 420マルテンサイト系ステンレス鋼(硬度48~52 HRC)またはAISI 440C高炭素ステンレス鋼(硬度58~60 HRC)にアップグレードします。. Engineering Trade-off: ステンレス系工具鋼は精密研削が難しいため、製造コストおよび納期(リードタイム)が増加します。.
6 一軸ロータリー刃の座面緩み
Root Cause Analysis: 高周波の切削力により、一軸ロータリーチップには周期的なパルス荷重が加わります。チップ底部の着座面とローターの加工ポケット間の寸法公差が0.05 mmを超えると、運転中にチップが軸方向に微小移動する可能性があります。この動きにより中央の締結ボルトに高い周期的なせん断応力が加わり、ボルトの疲労破壊につながります。.技術的再設計とトレードオフ: 精密研削により、刃物の底面着座面および位置決め面の寸法公差を厳格な±0.02 mm以内に管理します。. Engineering Trade-off: 高精度なCNC研削治具が必要となり、刃物の製造コストが増加します。.
7 ガラス繊維強化ポリマーによる激しいアブレシブ刃先摩耗
Root Cause Analysis: エンジニアリングプラスチックに使用されるガラス繊維(GF)は、破砕中に高硬度の研削材として作用します。これらの繊維が標準的な工具鋼の上を滑ると、マイクロプラウイング現象を引き起こし、鋭利な刃先を急速に丸くさせます。一度丸くなるとプラスチックをきれいに切断できなくなり、消費電力が増大し、摩擦熱によってポリマーが溶融します。.技術的再設計とトレードオフ: 切削刃部分に超硬合金(WC-Co)チップをろう付けした、AISI 1045または4140構造用鋼本体の複合刃を使用します。超硬チップは高い硬度(89~92 HRA)で繊維の摩耗に耐え、鋼製本体は構造的靱性を維持します。. Engineering Trade-off: 高振動環境や異物金属の衝撃により、脆い超硬チップが破断したり、鋼製ベースから剥離したりする可能性があります。.
8 正方形凹面チップの初期角欠け(チッピング)
Root Cause Analysis: 一軸用正方形凹面チップの4つの角部は、運転中に応力が集中します。凹面Rが深く研削されすぎると、刃先形状が繊細になりすぎ、通常の衝撃荷重下で角部に微小チッピングが発生しやすくなります。.技術的再設計とトレードオフ: 凹面の深さを抑え、切削刃に適切に管理された0.1 mmの微小面取りまたはホーニングを施すことで、研削形状を最適化します。これにより、全体の切れ味への影響を最小限に抑えつつ、角部の形状強度が強化されます。.
9 多軸刃の噛み合い面における摩擦凝着(ガリング)
Root Cause Analysis: アルミニウム合金や軟質ポリマーなどの延性材料を破砕する際、高い側圧によって材料が咬み合い刃同士の側部隙間に押し込まれることがあります。この挟み込まれた材料が高摩擦と高圧にさらされることで、刃面に局所的な冷間溶接や物質移動(かじり/ガリング)が発生し、トルクと摩擦が増大します。.技術的再設計とトレードオフ: 刃の側面を精密研削し、表面粗さをRa < 0.8μm以下の滑らかな仕上げにして摩擦を低減します。高延性材料用途では、刃面に浅い放射状の退避溝(エスケープグルーブ)を追加し、挟み込まれた粒子を排出させやすくします。また、刃の側面に放射状のスクレイパーフィンを配置し、隙間から微粒子を排出させます。.
10 連続摩擦による熱亀裂(ヒートチェック)
Root Cause Analysis: 高弾性材料を破砕すると、高い連続摩擦が発生し、刃先に局所的な温度勾配が生じます。これにより繰り返される熱膨張と収縮が刃線に対して垂直な微小熱亀裂(ヒートチェック)を引き起こし、最終的にはより大きな構造的破損につながる可能性があります。.技術的再設計とトレードオフ: AISI H13など、高い熱伝導性と耐焼戻し性を備えた工具鋼を選定します。また、破砕システムに自動逆転サイクルや外部冷却機能を備え、運転温度を適切に管理できるようにします。.
5.材質・材料エンジニアリングガイド
適切な鋼合金を選定するには、耐摩耗性、衝撃靭性、および製造性(被研削性)という3つの相反する特性のバランスをとる必要があります。.
1 冶金マトリックスの比較
以下の合金比較は、シュレッダー刃生産におけるMaxtor Metalの認定材料ライブラリを反映しています。.
国際合金規格
主要な組織内炭化物
シャルピーVノッチ衝撃エネルギー(靭性)
Abrasive Wear Resistance
機械加工性・被研削性指数
AISI D2 / DIN 1.2379 / SKD11
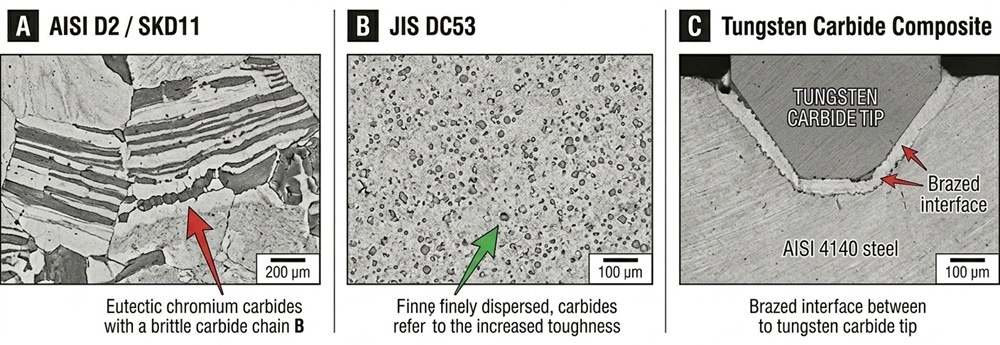
粗大でバンド状の共晶クロム炭化物 (Cr7 C3 ).
低 (20 – 25 J/cm2 ).
高。.
困難。砥石の摩耗大。.
DC53(高級冷間工具鋼)
微細で均一に分散した二次合金炭化物。.
非常に高 (28 – 45 J/cm2 ).
優秀。.
良好。D2より優れる。.
AISI H13 / DIN 1.2344
微細なバナジウム/モリブデン炭化物。.
極めて高 (50 – 80 J/cm2 ).
中程度。.
良好;高い被削性。.
AISI A8 Mod(高靭性工具鋼)
バランスの取れたクロム/モリブデン基質。.
極めて良好(80 – 100J/cm2 ).
中〜高。.
普通。.
M6V(高バナジウム工具鋼)
超硬質バナジウム炭化物(VC、2800HV)。.
中〜高(35 – 40J/cm2 ).
優れた長寿命性。.
困難;専用砥石が必要。.
AISI 4140 / DIN 1.7225
均質な焼戻しマルテンサイト(一次炭化物なし)。.
高い構造的延性。.
低い;ベースサポートが必要。.
極めて良好;低製造コスト。.
AISI 420 / DIN 1.4021
ステンレス基質中に分散したクロム炭化物。.
高(60 – 80J/cm2 ).
中。.
良好。.
AISI 440C / DIN 1.4125
高密度な一次クロム炭化物。.
低〜中(15 – 22J/cm2 ).
高。.
困難。.
タングステンカーバイド(WC-Co)
純粋な焼結タングステンカーバイド粒子。.
脆性あり;衝撃耐性閾値が低い。.
産業用最高レベル。.
ダイヤモンド研削が必要。.
衝撃エネルギー値は、真空焼入れおよび3回焼戻し後の目標作業硬度で測定された数値です。焼きなまし状態の数値は大幅に高くなりますが、実際の使用条件を反映するものではありません。.
2 高度な冶金的選定ガイドライン
2.1 AISI D2 vs. DC53
従来のD2鋼は、凝固時に形成される粗大で不均一なクロム炭化物を含んでいます。これらの炭化物は応力集中源となり、重衝撃荷重下で微小亀裂が容易に発生する原因となります。これに対し、DC53は化学組成を調整することでこれらの粗大炭化物バンドを排除し、微細で均一な炭化物分布を実現しています。この微視的組織の改善により、高い硬度レベル(58〜60 HRC)において同等以上の耐摩耗性を維持しながら、材料の衝撃靭性を2倍に向上させています。.
2.2 特定環境向け専門合金(M6V、420、440C)
M6V: 基質全体に超硬質バナジウム炭化物を形成する高濃度のバナジウムを含有しています。この合金は、ダウンタイム削減のために工具の長寿命化が不可欠であるRDF(廃棄物固形燃料)製造などの大容量連続処理ラインに最適です。.AISI 420 & 440C: これらのマルテンサイト系ステンレス鋼は、極めて高腐食性の用途向けに選定されます。AISI 420は、硬質不純物が混入することのある一般都市ごみの処理に必要な衝撃靭性を備えています。AISI 440Cは炭素およびクロムの含有量が高く、動物のレンダリング処理(家畜死体処理)などの有機物専用処理において優れた刃持ちと耐摩耗性を発揮します。440Cの耐食性はフッ化水素(HF)に暴露されるリチウムイオンバッテリーの破砕処理環境にも効果的です。その環境における材料の緩和対策および接液コンポーネントに関するガイドラインについては、以下を参照してください: リチウムイオン電池の破砕リスク:低速せん断制御、不活性雰囲気設計、およびHF(フッ化水素)ガス処理除去対策
6. シュレッダー刃の熱処理(焼き入れ)&硬度バランス
産業用シュレッダー刃は、硬度と靭性の適切なバランスを確保するために精密な熱処理を必要とします。不適切な焼戻しや不完全な相変態は、刃物の早期破断や損傷につながる可能性があります。.
1 真空オーステナイト化および制御焼入れ
刃物は高真空炉(10-4 mbar)で熱処理され、表面の脱炭および酸化を防止します。D2やDC53などの高級工具鋼の場合、最終オーステナイト化温度(1020℃ – 1040℃)に達する前に熱歪みを最小限に抑えるため、段階的に予熱されます。均一な炭素固溶が達成された後、ワークは高圧窒素ガス焼入れ(6 – 10bar)を受け、オーステナイト基質を硬質なマルテンサイトへ急速に変態させます。.
2 ディープ・クライオジェニック処理(深冷サブゼロ変態工程)
焼入れ後、鋼基質には最大5%〜15%の不安定な残留オーステナイトが残存する場合があります。重構造荷重下での長期的な寸法安定性を確保し、変形や割れを防止するため、刃物はディープ・クライオジェニック処理(深冷処理)を受けます:
液体窒素を使用し、制御された速度(1℃/分)で-196℃まで温度を下げます。.
刃物は-196℃で12〜24時間保持されます。.
この工程により残留オーステナイトがマルテンサイトへ完全に変態し、微細なη炭化物の析出が促進され、耐摩耗性と構造安定性の両方が向上します。.
不完全な残留オーステナイト(RA)変態は、刃物の壊滅的破損の背後にある最も一般的な潜在的原因の1つです。詳細については、当社のガイド 「刃物の壊滅的破損:冶金学的根本原因と予防策」
3 精密焼戻し戦略
焼戻し処理により、硬く脆いマルテンサイト組織が、より靭性と復元性に優れた焼戻しマルテンサイトに改質されます。.
高温焼戻し(二次硬化温度域): 高摩耗用途に使用されるD2およびDC53製刃物の場合、520℃~540℃で3回焼戻し(トリプルテンパー)を実施します。これにより二次炭化物の析出が誘発され、58–60 HRCの安定した硬度を維持しながら耐摩耗性を最大化します。.低温焼戻し(靭性域):
AISI D2を使用したシュレッダー刃の場合、180℃~200℃で焼戻しを行い、焼入れ応力を緩和して58–61 HRCの高い動作硬度を維持しつつ、ピーク耐衝撃靭性を実現します。その後の内部軸穴用ワイヤ放電加工(Wire EDM)時における微小クラックの発生を防ぐため、加工後に180℃~200℃で4時間のストレスリリーフ焼戻しを義務付けています。.
過酷な稼働衝撃荷重を受ける多軸爪形状の場合、AISI H13製品は550℃~580℃での高温焼戻しサイクルを経る必要があります。これにより完全な二次変態と基質(マトリックス)の応力開放が促進され、48–54 HRCの硬度を目標としながら、最高のシャルピー衝撃エネルギーを発揮する安定した焼戻しマルテンサイト組織が確立されます。.
7. 刃物幾何学(ジオメトリ)と刃先エンジニアリング
シュレッダー刃の幾何学的設計は、切削効率、材料スループット(処理能力)、および構造的耐久性を左右します。.
1 1軸インサートアーキテクチャ
1軸回転刃は、一般に多角形の正方形凹面インサートとして設計されます。凹面形状によって積極的なポジティブすくい角(α = +10°~ +15°)が形成され、被削材を切削領域に引き込みやすくすることで、駆動モータに必要な電力を低減します。.
インサートの中央には精密加工された皿穴が設けられており、高張力六角穴付きボルトを用いて刃物をローターポケットに強固に固定します。このポケットは多面的なサポートを提供し、高い径方向および軸方向の切削力を吸収します。.
2 多軸爪形状プロファイルと軸穴のメカニクス
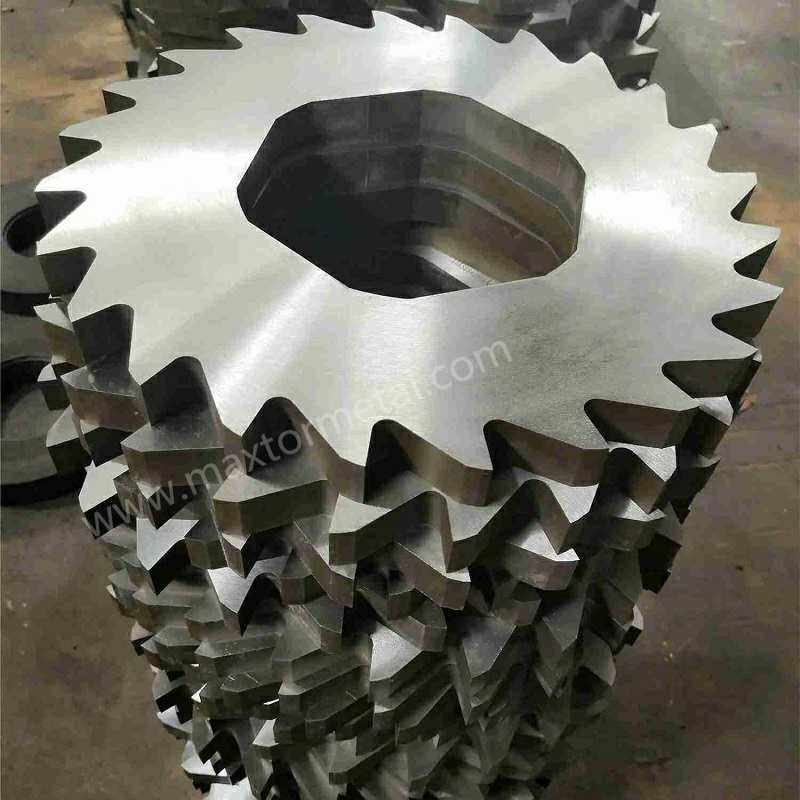
多軸刃は、複数の切削爪(一般に3爪、5爪、または8爪構成)を備えたディスクカッター形式で設計されています。.
3爪プロファイル: 深く強力なフック形状と背の高いプロファイルが特徴で、プラスチックドラム缶や自動車ボディシェルなどの大型で中空の物品を掴んで引き裂くのに最適です。.8爪プロファイル: 短く密に配置された爪が特徴で、タイヤの破砕やバイオマスの微粉砕処理など、高密度で均一なサイズ調整用途に最適化されています。.
内部駆動軸穴の設計は、メイン駆動軸から高トルクを伝達するために極めて重要です:
六角 / 八角軸穴: 確実に機械的噛み合いを提供しますが、角部が鋭角なため応力集中源として機能します。.インボリュートスプライン軸穴: 噛み合う一連の内歯を備え、ねじり荷重を外周全体に均等に分散します。この設計により局所的な応力集中が大幅に軽減され、ヘビービューティーなリサイクル処理に最適です。.
8. シュレッダー刃の製造プロセスと品質検査体制
厳しいリサイクル環境において信頼性の高い性能を確保するため、シュレッダー刃は厳しく品質管理された製造工程に従う必要があります。.
1 高度な製造ワークフロー
Maxtor Metalの産業用シュレッダー刃における標準製造シーケンスは、管理された8つの段階に従います:
材料調達および鍛造: 清浄度の高い真空脱ガス工具鋼インゴットを使用します。3次元多方向鍛造を実施して均一な結晶粒組織を確保し、粗大炭化物帯を粉砕・分散させます。.球状化焼きなまし: 熱処理により軟質なフェライトマトリックス中に粒状炭化物を均一に分散させ、一貫した被削性と寸法安定性を確保します。.CNC粗加工: 刃のコア形状のミーリング加工、皿穴の穴あけ、外径の粗旋削を行い、すべての重要面に0.3mm~0.5mmの均一な研削しろを残します。.真空熱処理およびサブゼロ(深冷)安定化処理: 完全な真空焼入れ、液体窒素によるサブゼロ処理、および3回焼戻し(トリプルテンパー)のシーケンスを実行し、材料の微視的組織特性を固定します。.精密超研削: ビトリファイドCBN(窒化ホウ素)またはダイヤモンド砥石を備えた専用CNC平面研削盤を使用し、切削刃先をRa< 0.8μmの平滑な表面粗さに仕上げます。.ワイヤ放電加工(Wire EDM)プロファイリング(複雑な軸穴用): 高精度ワイヤ放電加工を使用して、焼入れ済みの刃物本体に内部の六角穴またはスプライン穴を加工します。.低温ストレスリリーフ焼戻し: 加工後、直ちに180℃~200℃で最低4時間焼戻しを行い、残留引張応力および脆弱なEDM「ホワイトレイヤー」を解消します。.最終品質管理検査: 自動三次元測定機(CMM)を用いて、すべての寸法を検証します。.
2 計測プロトコルおよび検査許容公差
すべての完成刃物は、出荷前に3つの品質管理検査に合格する必要があります。
端面平面度の検証: 刃物の全径にわたり、オプチカルフラットまたは高精度デジタルインジケータを使用して測定します。高精度が要求される用途では、平面度の振れ幅は±0.01mmを超えてはなりません。.両面平行度検査: 対向する平行面間の厚み偏差は、対称的な4点で検証されます。多軸アセンブリに刃物を積層組み立てする際の均一な密着性を確保するため、総板厚偏差は±0.05mm以内に維持する必要があります。.
9. 導入事例・ケーススタディ
1 ケーススタディ1:産業用銀リサイクルにおける割れ防止
以下のデータは、貴金属回収事業者に対するMaxtor Metalのプロジェクト支援に基づいたものです(顧客名は匿名化されています)。.
産業用事業者の概要: 高密度かつ高純度の産業用銀スクラップを処理する大容量貴金属回収プラント。.導入済みの設備構成: 60 HRCまで全体焼入れ処理を施した標準のAISI D2鋼製刃物を使用した多軸ヘビーデューティーシュレッダー。内部のドライブ噛み合いは、一般的なワイヤー放電加工(ワイヤーEDM)で切削された六角内径穴によって行われていました。.稼働時の損傷要因解析: 従来品であるD2製の刃物は、初期運用時に六角内径穴のエッジ部から外側に向かって頻繁にクラックや割れが発生していました。調査の結果、高密度の銀スクラップ処理に必要な高トルクが、ワイヤーEDM加工によって生じた残留引張ストレスを増幅させていたことが判明しました。局所的なマイクロクラックは、旧サプライヤーがEDM加工後のワイヤー切削において、脆い再溶融層(ホワイトレイヤー)を除去するために不可欠な応力除去焼戻し処理(ストレスリリーフ)を省略したため、制御されない引張ストレス場が発生したことで大幅に悪化しました。一般的なD2鋼に特徴的な巨大で脆い炭化物組織は、これらの複合荷重を吸収できず、急速な亀裂進展と破損に至っていました。.
技術的解決策の評価
解決策A:材質をDC53へアップグレード
技術的アプローチ: 標準の効率的な製造工程を維持しつつ、AISI D2鋼から高級冷間ダイス鋼DC53へ変更。.結果マトリクス: DC53の微細かつ均一な炭化物組織により、D2と比較して材料の衝撃エネルギーが2倍に向上しました。この靭性向上により、鋼の基地(マトリックス)がEDM加工による残留応力を自然に吸収し、高トルク荷重にも割れることなく耐えることが可能となりました。刃物は58~60 HRCの高い表面硬度を維持し、製造リードタイムを短縮しながら十分な耐摩耗寿命を確保しました。.
解決策B:4ステップの工程による製造プロセスの変更
技術的アプローチ: 従来のAISI D2材を維持しつつ、内部応力を分離・軽減するために製造手順を大幅に再構築:
ブランクを真空焼入れし、より硬度が低く靭性の高い52 HRCに設定。.
1mm~0.2mmの加工研磨代を残して両面を荒研削。.
ワイヤーEDMにて六角内径穴形状を切削加工。.
最終仕上げ研削の前に、180℃~200℃で長時間の低温応力除去焼戻しを行い、内部の引張応力を除去。.
結果マトリクス: この工程により内径部のクラックを防ぐことに成功し、±0.01mmの精密な平面度公差を達成しました。しかし、硬度を52 HRCに下げたことで、刃物の耐摩耗寿命は約35%低下しました。また、この方法は製造コストが大幅に増加し、加工工程が複雑化するため、生産リードタイムも長期化しました。.最終採用結果: 事業者が選択したのは 解決策A . でした。DC53への変更により、割れによる不具合が撲滅され、最適な刃先の耐摩耗寿命を維持し、製造工程を簡略化して工具製造時間の短縮を実現しました。.
2 ケーススタディ2:腐食性有機廃棄物処理における工具寿命の延長
以下のデータは、都市一般廃棄物処理施設に対するMaxtor Metalのプロジェクト支援に基づいたものです(顧客名は匿名化されています)。.
産業用事業者の概要: 有機廃棄物および動物性レンダリングラインを常時稼働している都市一般廃棄物処理施設。.導入済みの設備構成: 標準のAISI D2工具鋼製マルチ爪刃を備えたヘビーデューティー2軸シュレッダー。.稼働時の損傷要因解析: 従来のD2刃物は、酸性有機廃棄物(pH < 4.5)の処理開始から数時間以内に、顕著な表面錆や孔食(ピッティング)が発生しました。この化学的腐食により刃先が急速に摩耗して丸くなり、繊維質材料が軸に巻き付いて機械の詰まりを引き起こしました。発生した摩擦熱により動作温度が上昇し、モーター過負荷や頻繁な計画外メンテナンス停止を招きました。.実施した技術的再設計: D2刃物を高炭素マルテンサイト系ステンレス鋼(AISI 440C)に変更し、真空焼入れおよび低温焼戻しにより安定した59 HRCに調整しました。また、熱膨張に対応するため、耐食性の高いワイドスペーサーを使用して、サイドクリアランスギャップを0.25 mmに広げました。.数値化した性能向上: アップグレードされたAISI 440Cステンレス刃物は有機酸による孔食に耐え、長期運用においても鋭い切れ味を維持しました。再研磨間隔における連続運転寿命は、廃棄物液の酸性度および処理量に応じて、従来の72時間から300~580時間に延びました。摩擦熱の発生も大幅に抑制され、熱による詰まりが解消されたことで、モーター全体の消費電力が14%削減されました。.
10. よくある質問(FAQコーナー)
混合都市ごみ(一般廃棄物)の破砕において、AISI D2鋼のシュレッダー刃が頻繁に刃こぼれ(チッピング)や破損を起こすのはなぜですか?
AISI D2鋼には、凝固プロセス中に形成される粗大で不均一なクロム炭化物が含まれています。この炭化物バンド(偏析)は非常に脆く、内部応力の集中源として作用します。破砕機が不砕物である金属ゴミや大きな石を噛み込んだ際、突発的な衝撃荷重がD2マトリックスの破壊靭性を上回り、微小な刃こぼれやベース部分からの致命的な割れ(クラック)を引き起こします。
Q2:DC53へのアップグレードにより、シュレッダー刃物の割れをどのように防止できますか?
A2: DC53は、D2で一般的な粗大クロム炭化物の帯状組織を減少させ、微細で均一な炭化物分散組織に置換します。Maxtor Metalの材料判定試験によると、この組織改善により、同等の使用硬度(58~60 HRC)において、標準的なD2と比較してシャルピーVノッチ衝撃エネルギーが約2倍に向上します。これにより、刃物は折損することなく突発的な衝撃や高トルクを効果的に吸収できるようになります。.
Q3: 多軸破砕機用刃物の最適なサイドクリアランス(側部隙間)はどのくらいですか?また、なぜそれが必要なのですか?
A3: Maxtor Metalの多軸組立仕様に基づき、標準的な片側クリアランスは0.15 mm~0.40 mmに設定されています。これは、スペーサーカラーの幅を刃厚よりも0.3 mm~0.8 mm広く設計することで実現されます。この設計上のクリアランスは、板厚公差(ISO 2768-mK)を許容するとともに、運転中の摩擦熱による刃物の自由膨張を可能にし、軸方向の固着や焼き付きを防ぎます。.
Q4: 一軸破砕機において、ソリッド工具鋼の代わりに超硬合金(Tungsten Carbide)インサートを使用すべきなのはどのような場合ですか?
A4: 超硬合金インサートは、砂が付着した農業用フィルムの破砕や、ガラス繊維強化エンジニアリングプラスチックの処理など、強烈な衝撃リスクが低く摩耗が極めて激しい用途に最適です。超硬チップは高い硬度(89~92 HRA)を発揮してアブレシブ摩耗に耐え、AISI 4140などの強靭な鋼製ベースが構造的なサポートを提供します。.
Q5: 重作業用破砕機刃物に深冷処理(-196℃)が推奨されるのはなぜですか?
A5: 深冷処理(クリオジェニック処理)により、不安定な残留オーステナイトが安定したマルテンサイトへと完全に変態します。Maxtor Metalの熱処理プロトコルでは、焼入れ後に刃物を−196℃で12~24時間保持することで、使用中の歪みや変形の原因となる微細組織上の残留応力を除去し、微細な二次炭化物の析出を促進して総合的な耐摩耗性を向上させます。.
Q6: 内部駆動穴(六角穴または八角穴)が割れて開いてしまう原因は何ですか?また、どのように対策できますか?
A6: ワイヤ放電加工(EDM)で内径駆動穴を仕上げると、鋼表面に引張残留応力の高い薄く脆い「変質層(ホワイトレイヤー)」が形成されます。また、六角形や八角形の穴の鋭角コーナーは本質的に応力が集中しやすくなっています。高トルク下では、これらの角部からクラックが発生しやすく、外側へ進展します。対策として、EDM加工後に180℃~200℃で応力除去焼き戻しを実施するか、刃物材料を高靭性のDC53にアップグレードすることが有効です。.
Q7: 腐食性の高い有機食品廃棄物の処理には、どの刃物材料が最適ですか?
A7: 水分や酸を多く含む有機廃棄物には、マルテンサイト系ステンレス鋼であるAISI 420またはAISI 440Cが推奨されます。AISI 420は混合廃棄物に対して優れた衝撃靭性を提供し、AISI 440Cはより高い硬度(58~60 HRC)と優れた切れ味保持性を備え、家畜死体処理などの大量レンダリング処理用途に適しています。.
Q8: 一軸破砕機のロータリー刃表面に必要な表面仕上げはどのくらいですか?
A8: Maxtor Metalの研削・検査基準に従い、凹面の切削面は鋭利で低摩擦な刃先を維持するためにRa < 0.8 μmに精密研削する必要があります。一方、平坦な取付座面はローターポケットに堅牢かつ確実に固定できるようRa < 1.6 μmが必要です。.
Q9: 標準的な工具鋼が畜産レンダリングや家畜死体処理において効果的でないのはなぜですか?
A9: Animal fluids contain high concentrations of organic acids and salts that cause standard tool steels like D2 or DC53 to rust and pit rapidly. This corrosive wear breaks down the steel matrix and quickly dulls the cutting edge, leading to material wrapping, friction, and eventual machine overload. Martensitic stainless steels like AISI 440C are required to withstand these conditions.
一軸シュレッダーのステーターナイフ(固定刃)にPVD TiN(窒化チタン)コーティングを施す目的は何ですか?
A10: A Titanium Nitride (TiN) coating increases surface hardness to over 2000 HV on the primary shearing faces. This coating acts as a barrier against abrasive wear, making it highly effective for precision applications like electrical cable recycling, where maintaining a clean, sharp edge is critical to preventing insulation smearing.
多軸シュレッダー刃における「3爪(3-claw)プロファイル」と「8爪(8-claw)プロファイル」は、用途面でどのように異なりますか?
A11: A 3-claw profile features tall, aggressive hooks designed to grab and rip bulky, hollow materials like plastic drums, tires, or car scrap. An 8-claw profile features shorter, more frequent hooks that provide less aggressive tearing but deliver higher, more uniform sizing, making it ideal for processing loose biomass or shredded rubber.
Q12: Why are dimensional tolerances for single-shaft blade bases restricted to ±0.02mm?
A12: Single-shaft shredders operate with a high-frequency, pulsing cutting action. Maxtor Metal enforces a strict ±0.02 mm tolerance on blade base seating and locator faces — verified via precision CNC grinding — to ensure a rigid fit within the rotor pocket and prevent the micro-movements that cause fatigue failure of the primary fastening bolts.
Q13: What engineering trade-offs occur when lowering blade hardness to improve toughness?
A13: Lowering a blade’s hardness (for example, tempering D2 steel down to 52 HRC) increases its impact toughness and resistance to cracking. However, this reduces its abrasive wear resistance, meaning the cutting edges will dull faster and require more frequent sharpening or replacement, which increases operational downtime.
Q14: What is the benefit of an involute spline bore over a standard hexagonal bore for multi-shaft drives?
A14: A hexagonal bore concentrates torsional stresses at its six sharp corners, which can lead to fatigue cracks over time. An involute spline bore uses a series of curved teeth to distribute driving torque evenly across the entire circumference of the shaft, significantly lowering localized stress and extending blade life under heavy loads.
Q15: How can you identify if a blade failure was caused by abrasive wear versus impact fatigue?
A15: Abrasive wear shows up as smooth micro-grooves, scratches, and a gradual rounding of the cutting edge over time. Impact fatigue causes sudden micro-chipping, spalling, or large, jagged cracks across the blade body, typically triggered by encountering an uncrushable object.
最終エンジニアリングCTA(行動喚起)
破砕システムの処理能力(スループット)を最大化
Does your production line experience frequent downtime due to blade chipping, corner cracking, or rapid wear? Shifting from generic replacement parts to precision-engineered shredder blades can stabilize your processing costs and improve system reliability.
Maxtor Metal’s engineering team can review your system drawings and material requirements to develop customized solutions:
Custom Alloy Matching: We select and treat materials (including DC53, M6V, and AISI 440C) based on your specific waste stream dynamics.精密製造: All parts are finished with advanced vacuum heat treatments, cryogenic stabilization, and precision CNC grinding down to ±0.01mm tolerances.Direct RFQ Support: Submit your CAD files (.STEP, .DWG) or OEM part numbers today for a detailed technical review and production quote.
Contact our engineering consulting office
シュレッディングブレード 画面:
動画:
VIDEO
関連ブログ:
デュアルシャフトシュレッダーの包括的分析
一軸シュレッダーの総合ガイド: 種類、作業工程、コンポーネント、メンテナンス、刃
シュレッダーブレード: 分類、材料の選択、耐用年数、および設計技術の分析
その他のブログ……







 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean


