

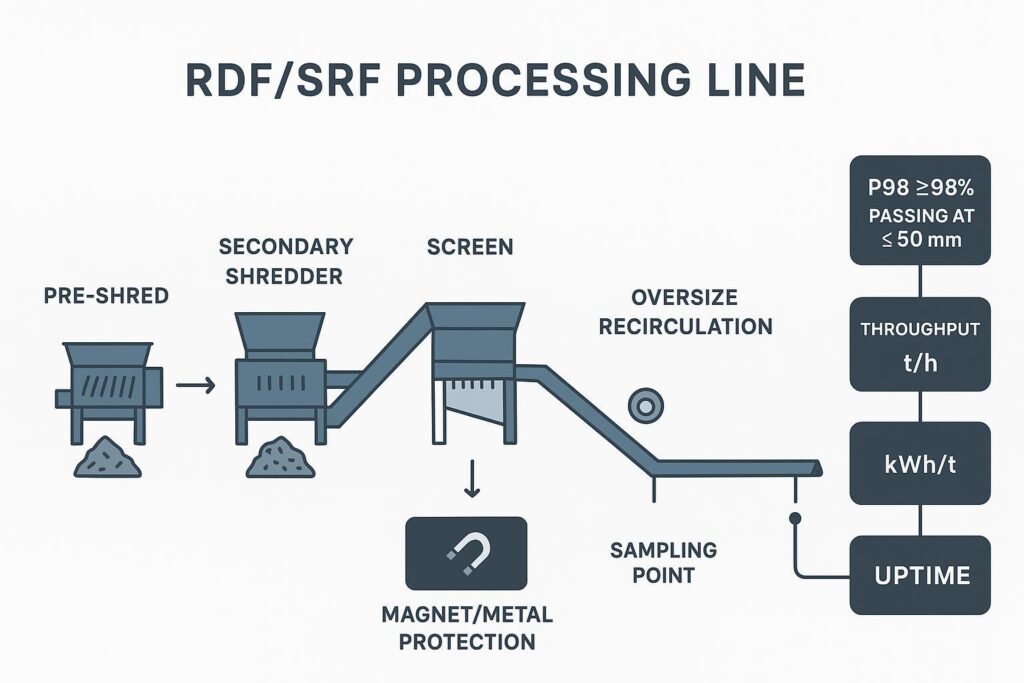
長尺不適合品(リボン状破砕切片)の発生は、RDF/SRF製造における隠れたコストロス要因です。単にふるい分け規格を外れるだけでなく、リサイクル循環負荷を増大させ、ローターへの巻きつきリスクを高め、処理能力(スループット)を低下させながら単位消費電力(kWh/t)を著しく悪化させます。本記事では、スクリーン限定型の破砕ラインにおいて長尺物を排出し、通孔率98%以上(P98)で粒径50mm以下を安定して実現するための工学的対策を解説します。
クイックサマリー:
- 目的: 通孔率98%以上(P98)で粒径50mm以下を達成するため、長尺不適合品(リボン状破砕切片)の発生を根絶すること。
- 適用範囲: 二次破砕工程、スクリーン限定型粒度管理、RDF/SRF破砕処理効率向上。
- 准拠規格: EN ISO 21640(ふるい分け試験に基づく受入基準および報告)。
- 主要制御要素: カッター刃物形状、コーム型ステーター(固定刃)、スクリーン/開口率(OAR)、剪断ギャップ、投入量制御、QA(品質保証)。
重要なポイント: ロングストリップの発生は、 システム全体の問題として捉えるべきです (刃物形状 + スクリーン処理能力 + ギャップ管理 + 供給の安定性)。実際の混合廃棄物の変動において、1つの要素だけを改善しても、P98を維持することは困難です。.
根本原因
フレキシブルフィルムおよび繊維類
柔軟なポリマーや繊維状の画分(フィルム、フレコンバッグの端材、繊維、ストラップなど)は、 伸び、折りたたまれ、そして「引きずり込まれる」“ 傾向が切断ゾーンで生じます。細かく破砕される代わりに、滑ってローターに乗り上げ、長いリボン状になって排出されてしまいます。.
低速せん断式破砕において、目的は材料がサイズ制限を通過するまで、せん断と再噛み込みのループを繰り返すことです。柔軟な材料が このループを回避し、 伸びたり巻き付いたりすると、ロングストリップが発生し、粒度分布が不安定になります。.
フィルムや繊維類の挙動が支配的になっていることを示す実用的な兆候:
- 水分を含む被破砕物、かさ密度の低い被破砕物の投入時、またはフィルムの割合が増加したときに、ロングストリップが急増する。.
- 処理量が増加しないにもかかわらず、消費電力(kW)が増加する。.
- スクリーンの目詰まりやローターへの巻き付き現象が、ストリップ長のばらつきと相関している。.
ハードウェアを変更する前の簡単な現場テスト:代表的な「ストリップ」を手で引っ張ってみてください。引き裂かれる前に大きく伸びる場合は、 より確実な捕捉と再噛み込みが カッターとステーターのインターフェースにおいて必要です。.
スクリーンのキャリーオーバーと開口率
スクリーンによってサイズ制限を行う二次破砕機において、スクリーンは単なる分級装置以上の役割を果たします。それは、 排出されるまでに粒子が再切断される機会が 何回あるかを決定します。.
ストリップの発生を制御するために重要な、スクリーニングの2つの基本要素:
- 目開き(穴径) :目標とする最大寸法を設定します。.
- 開口率(OAR) :通過能力(材料が通過するために実際に開いているスクリーンの割合)を設定します。.
開口率(OAR)が低すぎる場合(または目詰まり、摩耗、清掃不良により実質的に低下した場合)、柔軟な破砕片がスクリーンの上を「滑り」、滞留時間が長くなり、(a)最終的にロングストリップとして通過するか、(b)巻き付いてダウンタイムを引き起こします。スクリーニング理論において、開口率は処理能力を左右する重要な要因とされています。開口率が高いほど、利用可能な通過面積と処理能力が向上し、開口率が低下すると滞留時間が増加して効率が低下します。.
せん断ギャップと再噛み込み
“「ロングストリップ」は、多くの場合、 再噛み込み頻度の不足.
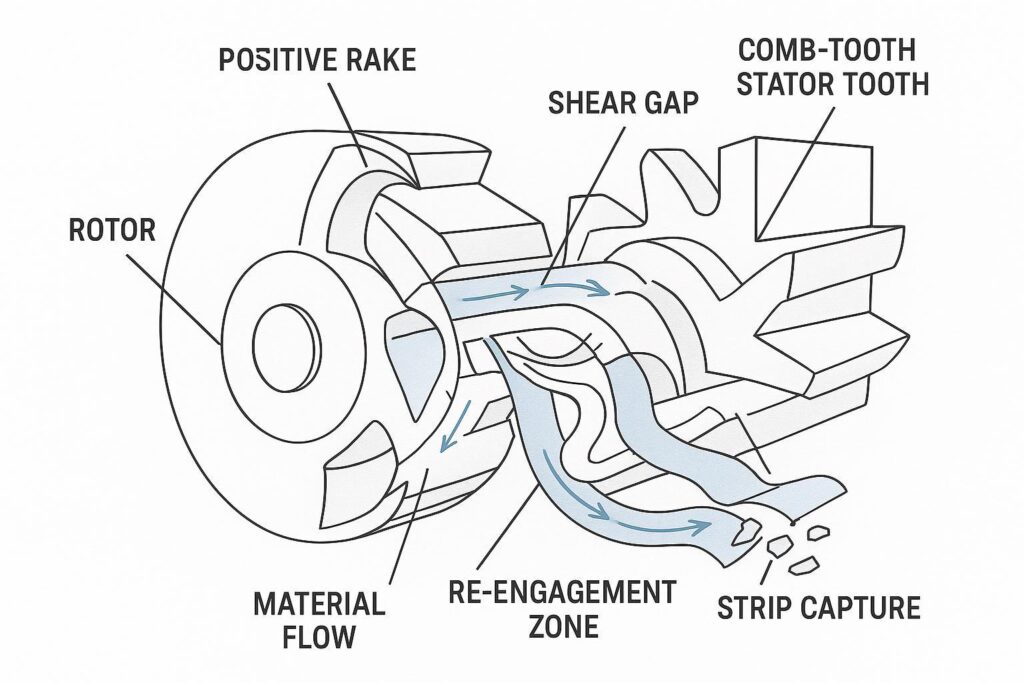
もし の兆候です。せん断ギャップ (ローターとステーター、または回転刃と固定刃のクリアランス)が大きすぎると、ストリップは挟まれてせん断される代わりに、曲がって滑ってしまいます。ギャップがローター幅全体で不均一な場合、 局所的な ロングストリップの形成が発生します。オペレーターからは「常に片側だけがひどい」という報告が上がることになります。“
フィルムや繊維類は、破断するのではなく変形するため、このギャップに対する敏感さがさらに増幅されます。.
要するに: 柔軟な材料が、過大または不均一なせん断ギャップをすり抜けて伸び、実質的なスクリーン開口率の低下によって通過の機会が増えることで、ロングストリップが形成されます。つまり、刃物形状、ギャップ、スクリーニングは3つの独立した問題ではなく、1つのシステムとして機能しているのです。.
回転刃(カッター)・固定刃(ステーター)設計

ポジティブレーキ(正の前角)凹型カッター
刃物形状を工夫することで、ストリップをそのまま通過させるのではなく、カット部へと引き戻すように設計できます。.
あ ポジティブレーキかつ凹型の カッタープロファイルは、ストリップが発生しやすい原料の供給において、2つの有用な効果をもたらします:
- 捕捉:凹型のポケットとすくい角(レーキ角)により、薄く柔軟な材料が滑って逃げるのを防ぎ、確実に掴み取ります。.
- 再噛み込み:ストリップが逃げようとするとき、「引っ掛けて戻す」ことを促進する形状により、負荷がかかった状態で再びステーター(固定刃)と接触する確率が高まります。.
目的は単に強力に破砕することではなく、過剰な微粉を発生させることなく、長さを短くするための安定した再現性のある噛み込みを実現することです。.
櫛歯型ステーターベッド
櫛歯型ステーターは、制御された「アンチストリップ(ストリップ防止)治具」のように機能します。単一の平らなアンビルエッジの代わりに、櫛歯が局所的な噛み込みポイントを複数形成します。.
ストリップ制御におけるメリット:
- 噛み込みポイントの増加 → 長く柔軟な素材を捕捉する機会が増加。.
- 支持スパンの短縮 → ストリップ(帯状素材)のたわみや逃げを抑制。.
- より安定した材料供給 → 供給密度のわずかな変化に対する感度を低減。.
ストリップ(帯状物)の多いRDF/SRFにおいて、コームステーター(櫛形固定刃)の有無は、単なる「ほぼ良好」と「安定したP98」を分ける決定的な要因となります。“
刃先処理と冶金学
刃先の鋭さは重要ですが、混合廃棄物においては初期の鋭さだけでなく、 刃先がどのように摩耗・破損するか.
ストリップの制御において重要な2つの破損モード:
- 丸まり(塑性変形/摩耗):刃先がフィルムに食い込まなくなり、引きずり始めます。.
- マイクロチッピング(微小欠け):刃先に不連続部が生じ、巻き付きの発生や発熱が増加します。.
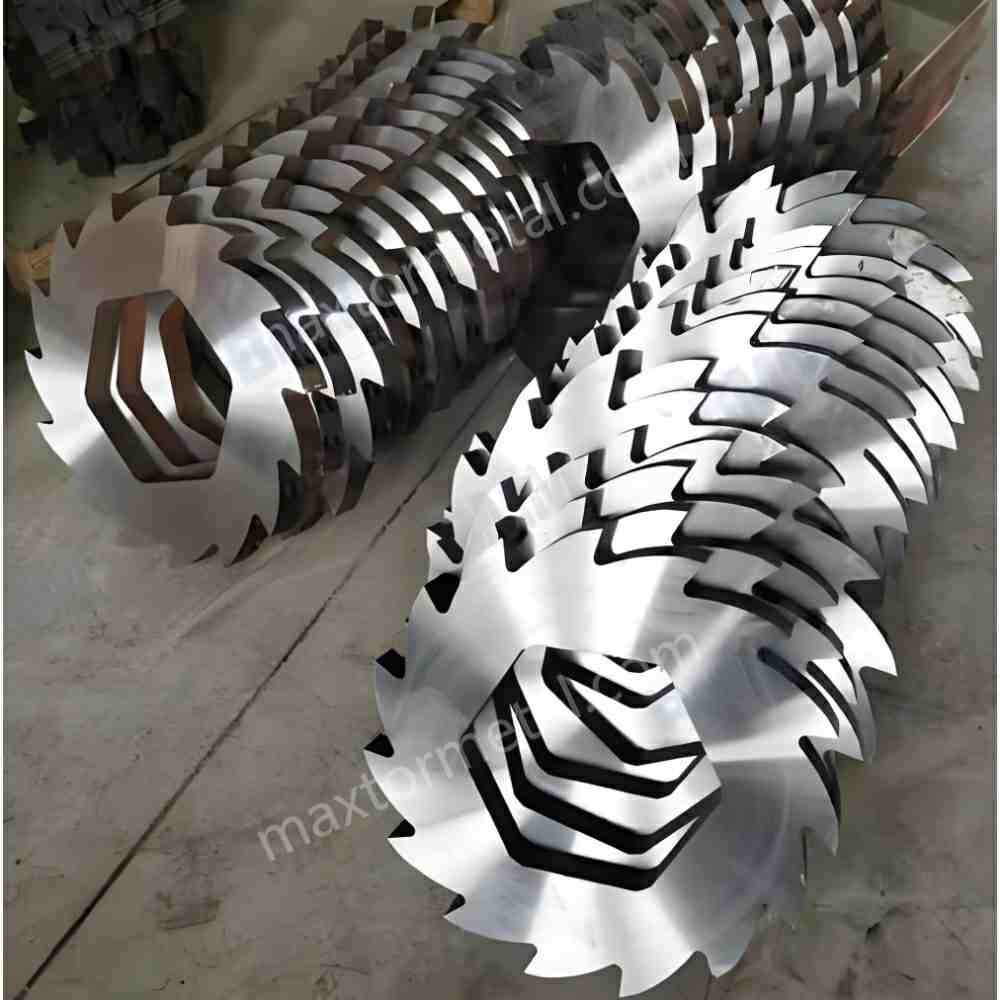
実用的な品質管理(QC)アプローチ(これはMaxtor Metalが製造規律として位置づけている方針とも一致します)は、シュレッダーナイフを「管理された消耗部品」として扱うことです。
- 入荷鋼材の化学成分とトレーサビリティ(ヒート/ロット管理)の検証、,
- バッチ間における熱処理と硬度の一貫性の管理、,
- 図面公差に対する研磨形状および刃先処理の確認、,
- そして、アフターマーケット品がクリアランスのズレを引き起こさないよう、取り付け適合性を検証することです。.
この検証を支える受入検査ワークフロー(仕様管理、CMMサンプリング計画、MTR文書化)については、以下を参照してください。 アフターマーケット向けシュレッダーナイフ調達:仕様管理、CMMプラン、MTRバリデーション、および機能適合性検証。.
この「OEM適合」の重視は、単なるマーケティングの誇大広告ではなく、エンジニアリング上の必須要件です。ナイフセットが設計通りのクリアランスと着座状態を再現性高く維持できなければ、粒度分布を一定に保つことはできません。.
交換用ナイフの仕様選定や適格性評価の参考として、以下のMaxtor Metal製品ページをご活用ください。 Maxtor Metal シュレッダー刃 は、プロセスの議論を単なるセールストークにすることなく、用語や一般的な供給範囲を整理するのに便利です。.
要するに: ポジティブすくい角の凹型カッターとコームトゥース(櫛歯)ステーターが連携して柔軟な材料を捕捉し、再噛み込みを行いますが、この効果は刃先の金属組織とナイフの取り付け精度が仕様通りに管理されている場合にのみ維持されます。.
スクリーンと刃物隙間(クリアランス)
目開きと開口率
以下のような仕様において、 ≤50 mm(通過率 ≥98%), 最適化すべきは平均サイズではなく、粗粒側のテール(最大粒径部)です。.
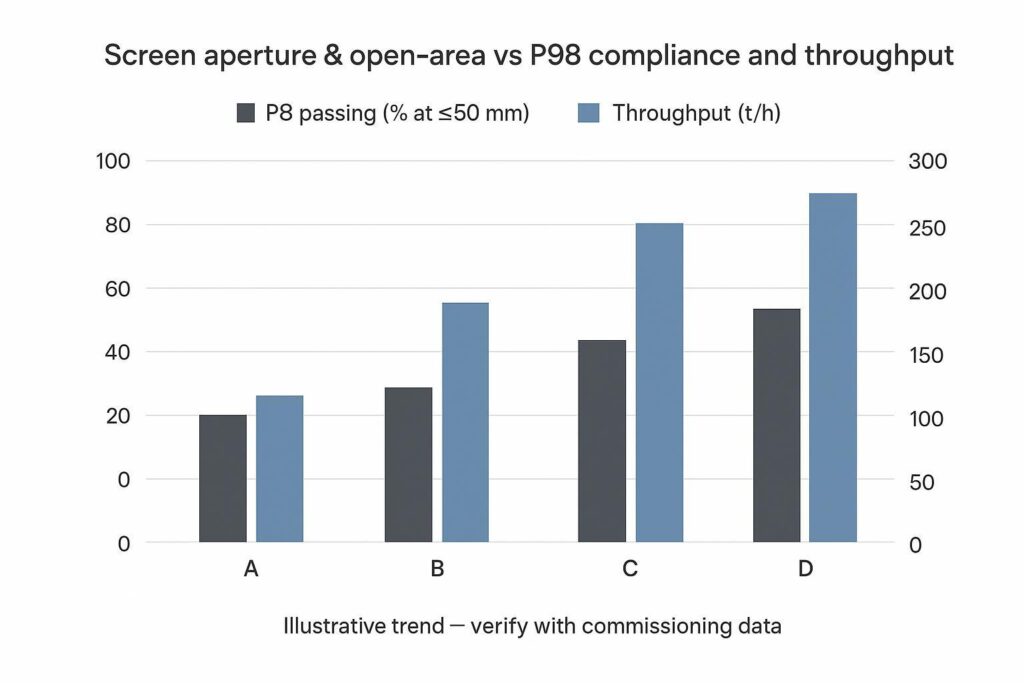
- 目開きを小さくすると、通常は粗粒端が抑えられ(P98が向上)、循環量とエネルギー消費が増加します。.
- 開口率(OAR)を高めると排出能力は向上しますが、わずかに長い破砕片が方向を揃えて通り抜けてしまう場合、「再カットの機会」が減少する可能性があります。.
スクリーニングの基準では、一般に開口率を総スクリーン面積に対する純目開き面積の比率として定義します。開口率が高いほど通過可能領域と処理能力が増加し、開口率が低いほど滞留や目詰まりが促進される可能性があります。.
正しい選定方法は、目開きと開口率(OAR)をペアとして扱い、規格適合性と処理能力の両方に対して検証することです。.
実用的な試運転パターン:
- まず、余裕を持って仕様を達成できる目開きから開始します。.
- 次に、P98を犠牲にすることなく処理能力を回復させるために、開口率(OAR)(スクリーンの厚み、穴パターン、目詰まり防止機能、クリーニング)を調整します。.
「オーバーサイズ」や「長尺粒子」を規格に準拠した方法で定義・報告する必要がある場合、以下のようなSRF粒度測定方法が役立ちます。 EN 15415-2 (大寸法粒子の最大投影長さ測定法)は、受入検査文書に引用可能な、信頼性の高い測定フレームワークを提供します。.
せん断隙間公差
ギャップ管理は、地味ながらもすべてを成立させる重要な調整手段です。.
実際のRDF/SRFの変動に耐えうる、推奨される管理方法:
- 以下の設定: 目標ギャップ そして 最大許容ばらつき (ローター幅全体において).
- ギャップのズレを、kWh/tと並ぶメンテナンスKPIとして追跡する。.
- ナイフセットを交換する際は、クリアランスの検証を作業者の「感覚」に頼るのではなく、正式な承認ステップとして扱う。.
一般的な二次シュレッダーのクラス(例:混合RDF/SRFを処理するローター幅 1.5 m 〜 2.8 m)の場合、目標とする せん断隙間公差は 0.5 mm 〜 1.2 mm の間に維持する必要があります。 ローターとステーターの構成によって異なります。さらに、EN 15415-2またはEN ISO 21640規格に準拠して粒度分布を報告する場合、サンプリング質量と増分の管理において以下を考慮する必要があります。 測定不確かさ(通常、±1.5%〜±2.0%のP98分散) 水分変動および局所的なフィルム濃度に起因するもの。.
フィルム比率の高い被砕物では、クリアランスがわずかに変化するだけでも、製品が「ショートチップ」から「ロングリボン」へと変化してしまいます。多軸ローター全体でこのギャップを安定に保つ公差連鎖(GD&T指示、スペーサーの選択嵌合、組立後のTIR検証)については、以下で説明します。 偏摩耗の解決:多軸シュレッダー刃の累積公差(トレランス・スタッキング)ガイド.
巻き付き防止とデフレクター
巻き付き防止は、単にダウンタイムを回避するためだけではなく、材料を意図したカットパスに維持するためのものです。.
効果的な対策には以下が含まれます:
- デッドゾーンへのフィルムの侵入を防ぐローター端部およびシャフトデフレクター、,
- スクリーンとステーターのインターフェースを清浄に保つスクレーパー、,
- および、フィルムが引きちぎられるのではなく確実に剪断されるよう、刃先状態を維持すること。.
巻き付きが頻発する場合は、それをプロセスの兆候として捉えてください。これは多くの場合、P98が効率的に達成されず、システム内での再循環時間が長くなりすぎていることを意味します。.
要するに: まずP98目標値に合わせて目開きを選択し、次に規格適合を維持しながらスループットを回復するために、開口率とギャップの均一性を調整します。.
投入量制御(フィードコントロール)とリスク

滞留時間の安定性
滞留時間は、粒径とエネルギーを結ぶ架け橋です。.
供給量が変動する場合、チャンバーへの供給を制限することで一時的にP98を「パス」することはできますが、その代償としてスループットが不安定になります。逆に、過負荷になると、融着やストリップ(帯状片)の発生が増加します。.
以下を目指してください:
- 安定したラム圧/供給コンベア負荷、,
- 安定した電流プロファイル、,
- および、安定した再循環戻り率(オーバーサイズループ)。.
異物金属と水分
異物金属は、性能低下とリスクの両方を引き起こします:
- 刃先を損傷させます(ストリップの発生を加速)。.
- 致命的な接触を避けるために、オペレーターにギャップを広げることを強いることになります。.
水分は摩擦とマテリアルハンドリングを変化させます:
- 濡れたフィルムや繊維類は、マット化や巻き付きが起こりやすくなります。,
- また、濡れた微粉はスクリーンを目詰まりさせ、実質的な開口面積を減少させます。.
前段での保護(マグネット/金属検出)と、水分を考慮した運転領域の設定は、最も低コストで導入できる「ストリップ抑制策」となることがよくあります。.
熱膨張の許容値
熱膨張はクリアランスのドリフトとして現れます。.
冷間時のセットアップが完璧であっても、持続的な高負荷運転によってローターとステーターの位置関係が変化する可能性があります。機械設計における熱補償が限られている場合は、以下が必要になることがあります:
- 規定の暖機運転チェック、,
- 熱的状態に応じたギャップ目標値の設定、,
- および、高摩擦の被砕物での長時間運転後における、より厳格な承認プロセス。.
要するに: 滞留時間の変動、異物金属、水分、および熱膨張はすべて、クリアランスや噛み合いのドリフトという同一の症状として現れます。そのため、供給を安定させることが、すでに調整済みのギャップ設定を維持することにつながります。.
核心性能指标(KPI)、試運転(コミッショニング)、ROI
ふるい分け計画と文言
議論の泥沼化を防ぎ、スムーズな検収を行いたい場合は、試験計画書を契約書のように作成してください。.
明確な定義と方法を使用します:
- 参照 ISO 21640 以下のISOカタログリストを介したSRFの仕様/クラス分類の枠組みについて: ISO 21640:2021、固形回収燃料 — 仕様及びクラス.
- 以下のようなふるい分け方法の規格を用いて粒径報告を定義します: ISO 2591-1:1988(試験ふるい分け — 一般原則).
- 長尺/オーバーサイズ粒子については、「EN 15415-2:2012 (Maximum projected length method)」の公開カタログエントリーなど、SRFの実務に即した方法を引用してください。.
その上で、以下を規定します:
- ふるいの構成(目開き寸法)、,
- サンプル基準(受入状態 vs 乾燥状態)、,
- 増分個数および総質量、,
- P98の計算方法、,
- および、合否判定の文言(再試験時の対応を含む)。.
処理能力、kWh/t、稼働率
ラインの経済性を評価するには、3つのKPIを同時に追跡します。
- 処理能力(t/h):最も明白な指標。.
- 比エネルギー消費量(kWh/t):過剰な循環による隠れたコスト。.
- 稼働率(%):巻き付きトラブルやスクリーンの目詰まりが主な要因となります。.
よくある失敗は、1つの指標だけを最適化し(例:「仕様を満たす」ためにスクリーン目を最小にするなど)、全体の効率を低下させてしまうことです。P98は制約条件であり、処理能力とkWh/tが最適化変数となります。.
チューニングマトリクスと投資回収
試運転は、管理された実験のように扱う必要があります。.
以下のような項目でチューニングマトリクスを構築します。
- 刃先形状(基準 vs ポジティブすくい角・凹型),
- 固定刃タイプ(フラット vs コーム),
- スクリーン目開き,
- スクリーン開口率(OAR)/状態,
- クリアランス設定値,
- 供給設定値(押込ラム圧/コンベア速度),
- 水分帯域.
出力:
- P98適合率,
- 処理能力,
- kWh/t,
- シフトあたりの巻き付き発生回数,
- 刃物寿命(再研磨までの時間または処理トン数).
投資回収は通常、以下の組み合わせによって実現します。
- 巻き付きによる停止の減少,
- 同一仕様におけるkWh/tの低減,
- クリアランス再調整や刃物メンテナンスの間の安定稼働期間の延長.
現場ケーススタディ:15 t/h 二次シュレッダーラインの最適化
以下のケースデータは、匿名化された現場試運転の実績から引用したものです。顧客の特定情報や現場の詳細は伏せられており、結果は保証された成果ではなく、この特定のライン構成を反映したものです。.
刃先形状、コーム固定刃、およびクリアランス管理の複合的な影響を評価するため、以下の設備で性能監査を実施しました。 15 t/h 商業用RDF/SRF二次シュレッダーライン フィルム類を多く含む一般廃棄物分画を処理。.
| パラメータ / 指標 | 基準セットアップ(フラット固定刃、従来型刃物) | 最適化セットアップ(ポジティブすくい角、コーム固定刃、0.8mmクリアランス) | 性能差(デルタ) |
|---|---|---|---|
| P98通過率(≤50 mm) | 0%(不適合) | 5%(適合) | +9.5パーセンテージポイント |
| 比エネルギー消費量(kWh/t) | 5 kWh/t | 5 kWh/t | -14.0%のエネルギー削減 |
| 処理能力の安定性 | 平均 12.2 t/h | 平均 15.1 t/h | +23.8%の実効処理能力向上 |
| ローターへの巻き付き発生回数 | 8時間シフトあたり3.0回の停止 | 8時間シフトあたり0.2回の停止 | 巻き付き停止時間を93.3%削減 |
粒子の再噛み込みを安定させ、フィルムのスリップを防ぐことで、ラインは過剰な再循環を排除し、比エネルギー消費を大幅に抑えながら、より高い処理量を実現しました。.
この取り組みにおける最適化された構成では、OEMのクリアランス図面に準拠して指定された Maxtor Metal 櫛歯状固定刃とポジティブすくい角カッターを使用しており、これは上述の嵌合およびトレーサビリティの規律に一致しています。.
刃物の嵌合と再現性が制約条件の一部である場合、刃物の仕様・認定文書を関連する部品ファミリーにリンクさせることで、設計計画を単なるベンダー選定作業にすることなく、調達とメンテナンスの連携を維持することができます。.
要するに: P98、処理量、および kWh/t を個別にではなく同時に追跡してください。上記の事例データは、協調的なチューニングマトリクスがどのように適合性の向上を実際のエネルギー削減と稼働時間の節約に変換するかを示しています。.
FAQs:
Q: 破砕機(シュレッダー)で短小粒径にならず、長尺物(リボン状切片)が発生してしまう原因は何ですか?
A: 長尺物の発生は、柔軟性のある被破砕物が刃物のかみ込み部で繰り返し剪断されず、切削ゾーンを伸長・滑脱(スリップ)していることを示しています。主な原因としては、刃先の摩耗(刀具の鈍化)、過大または不均一な剪断ギャップ(Clearance)、および許容限界サイズの破砕片が縦向きにすり抜けてしまうスクリーン形状・開口率(OAR)の不全が挙げられます。
Q: RDF/SRFの粒径管理における「P98 ≤50 mm」とはどのような意味ですか?
A: サンプル全重量の98%が50mmの篩(ふるい)目を通孔し、規格外の粗大粒径(オーバーサイズ)が重量比で2%以下に抑えられていることを意味します。これは粒度分布の「粗大尾部(Coarse tail)」に着目した指標であり、長尺不適合品(リボン状切片)が集中して発生する粒径域を直接管理するために用いられます。
Q: 通孔率98%以上(P98)で粒径50mm以下を達成するには、スクリーン開口(目合い)をどのように選定すべきですか?
A: 最も苛酷な原料条件(フィルムや繊維の混入率が高い状態)でも余裕を持ってP98目標をクリアできるスクリーン開口サイズから選定をスタートします。スループット(処理能力)の挽回は、スクリーンの開口率(Open Area)の向上、目詰まり防止策(アンチ布設/Anti-blinding)、および原料投入の安定化によって図るべきであり、安易にスクリーン目合いを拡大することは避けてください。
Q: スクリーン(ふるい)の「有効開口率(Open Area Ratio)」とは何ですか?また、なぜ処理能力(スループット)に影響するのですか?
A: 有効開口率とは、スクリーン全表面積に対する「実際に破砕片が通孔できる開口孔(目合い)の比例面積」を指します。開口率が高いほど破砕粒子の通過可能面が広がり、処理能力が向上します。一方、(設計上の理由やスクリーン目詰まり/Blindingにより)実效開口率が低下すると、処理能力が落ちるだけでなく、破碎室内部での物料滞留や循環再破砕負荷(Recirculation load)が増大します。
Q: 長尺不適合品(リボン状切片)を低減するには、剪断ギャップ公差(Clearance tolerance)着眼点をどの程度厳密に管理すべきですか?
A: 柔軟性のある被破砕物がすり抜け(スリップ)ず、確実に噛み込まれて剪断される程度にギャップを詰め管理する必要があります。実操业上最も重要なのは、ローター全幅(Rotor width)にわたるギャップの均一性と、刃物摩耗や热膨張(サーマルシフト)が生じても設定値を維持することです。これはサインオフ(完了承認)確認を伴う厳格な管理公差として運用してください。
Q: 粒度規格(スペック)を厳しく(小粒径化)設定すると、なぜローターへの巻きつきトラブル(Wrap events)が悪化するのですか?
A: 粒度規格を厳格化すると、破砕室内での物料滞留時間(Residence time)および循環再破砕量が増大します。刃物形状、剪断ギャップ制御、および巻きつき防止ハードウェア(Anti-wrap hardware)が被破砕物を的確に再噛み込みできるように最適化されていない場合、増加した循環負荷がそのまま巻きつきリスクへ直結し、非稼働停止時間(ダウンタイム)を引き起こします。
Q: 社外品(アフターマーケット)のシュレッダー刃物(替刃)でも、P98のような粒度出力を維持できますか?
A: 可能です。ただし、要求される取付精度と刃物形状を保持し、破砕機本来のクリアランス(間隙)を維持できるよう精密製造・检品されていることが前提となります。実操业においては、冶金成分(材质)および熱処理品質の高度な一貫性、図面公差に準拠した高精度研削、そしてギャップのズレ(Drift)を防ぐ再現性の高い刀具着座(Seating)管理が不可欠です。
Q: 長尺不適合品(リボン状切片)に関するトラブルや紛争を防ぐためには、受入試験(Acceptance test)の条文をどのように定義すべきですか?
A: (1) サンプリング(採水・分取)方法、(2) ふるい(試験篩)の構成および算出基準、(3) P98の計算式、(4) 「長尺・粗大粒子」の測定手法(最大投影長など)を明記します。その上で、定量的かつ明示的な「合格/不合格判定基準(Pass/Fail criteria)」および「再試験条件(Retest conditions)」を契約条文に盛り込んでください。
結論

長尺不適合品(リボン状切片)は謎の欠陥ではありません。柔軟性のある被破砕物が刃物への再噛み込み(再剪断)をスリップして回避した際に生じる、極めて予測可能な現象です。
長尺不適合品(リボン状切片)の発生を構造的に防ぎ、P98 ≤50 mmの粒度規格遵守を継続的に維持するために、プラント管理者および工程技術チームは以下3つの核心領域に注力すべきです:
- システム対策(技術仕様):ポジティブすくい角を持つ凹面切削刃(Concave cutters)とくし型固定刃(Comb stators)を組み合わせ、塑性フィルム(薄膜)の再噛み込みを強制的に行わせます。処理能力を維持するため、最適化された有効開口率(OAR)と目詰まり防止プロトコル(Anti-blinding)を確保しながら、P98要求(50mm以下)に適合するスクリーン開口を選定してください。剪断ギャップ(Shear gap)はローター全幅にわたり高精度(0.5〜1.2 mm)かつ均一に保持し、定常的な投入制御を行うことで、動力負荷および破砕室内滞留時間(Residence time)の変動を排除します。
- 防衛可能な受入運用プロトコル:ISO 21640およびEN 15415-2に準拠した標準化ふるい分取(サンプリング)計画を導入します。高フィルム混入(ピーク負荷)工学条件化において、P98適合率とともに特定比エネルギー量(kWh/t)および破砕処理能力(t/h)を追跡・評価し、品質規格の厳格化がプラントの収益性を損なわないよう担保してください。
- ランプアップ(立ち上げ)&SOP(標準作業手順):刃物形状(カッタージオメトリ)、スクリーン配置、剪断ギャップ設定を検証する体系的な試運転(コミッショニング)マトリクスを実行します。長期的なパフォーマンスを維持するため、定期的なクリアランス確認、熱膨張チェック、および刃物交換判定基準(Knife changeover criteria)を標準作業手順(SOP)に組み込んで運用してください。
要するに: 刃物形状(カッタージオメトリ)、スクリーン、剪断ギャップ、給料制御を網羅する短周期の微調整マトリクスから着手し、ギャップ確認・刃物交換・スクリーン状態管理の標準作業手順(SOP)を確立・定着させます。その上で監視下にてランプアップ(生産量引き上げ)を行い、P98の適合率維持が稼働率(アップタイム)の低下を招かないよう管理してください。
記事の技術レビューおよび専門知識に関するお知らせ
著者および技術サポート: ジェリー・チュウ
役職: 技術サポートスペシャリスト | アフターサービス&アプリケーションエンジニアリング、Maxtor Metal
経験: 工業用切断、製紙、プラスチック粉砕、金属スリット、木材加工の各用途において、10年以上の現場トラブルシューティング経験を持つ。高負荷粉砕機における刃先摩耗、バリ発生、微粉問題の解決を専門とする。.
プロフェッショナル資格: Project Management Professional (PMP)®、Certified Maintenance & Reliability Professional (CMRP)®。.
品質および編集プロセス: 現場での試運転ログ、OEM工具仕様、およびISO/EN固形回収燃料(SRF)適合性フレームワークに基づくコンテンツ。Maxtor Metalのアプリケーションエンジニアリングチームによって検証済み。.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean