요약: 슬롯 바닥면의 그리드 칼날 부러짐 현상은 세 가지 요인이 복합적으로 작용하여 발생합니다. 즉, 날카로운 슬롯 코너로 인한 높은 응력집중계수(Kt 7–12), 균열의 Origin 역할을 하는 표면 결함(EDM 방전 변질층, 연삭 탄화/Burnt Mark), 그리고 재질 자체의 인성(Toughness) 부족입니다. 핵심 엔지니어링 해결책은 슬롯 바닥 R 반경을 R≥0.2 mm로 규정하여 R0.05 mm 형상 대비 Kt를 절반 수준으로 낮추는 것과 함께, 정밀 가공(Skim cuts) 및 폴리싱을 통해 EDM 변질층을 완전히 제거하고 강종에 맞춘 2회 뜨임(Double-temper) 열처리를 적용하는 것입니다. 경도 HRC 56–58 사양의 다이서 그리드 칼날 실제 적용 사례에서 슬롯 바닥 R을 R0.20 mm로 제어한 결과, 긴급 칼날 교체 횟수를 약 55–65% 감소시키고 비planned 정지 시간을 약 45–55% 줄일 수 있었습니다.
그리드 칼날 부러짐 현상은 고속 슬리팅(Slitting) 및 그리드 절단 공정에서 가장 생산을 저해하며 원인이 오인되기 쉬운 파손 모드 중 하나입니다. 칼날이 슬롯 바닥면에서 파손되면 계획되지 않은 정지 시간, 초품 합격률(FPY) 감소, 코일 스트립의 이차적인 품질 불량 발생 등 직각적인 피해로 이어집니다. 연속 코일 가공 라인을 운영하는 생산 관리자 및 설비 책임자에게 단 한 건의 칼날 파손은 수시간의 긴급 정비 작업과 매월의 이익률을 갉아먹는 스크랩 손실을 유발합니다.
근본 원인은 거의 항상 설계상에 내재된 응력 집중 —또는 감지되지 않은 공정 결함 때문입니다. 슬롯형 칼날에서 슬롯 바닥면은 칼날 전체에서 가장 높은 응력을 받는 부위입니다. 적절한 형상 정밀도 제어와 금속 조직의 인성이 뒷받침되지 않는다면, 칼날 파손의 발생은 시기의 문제일 뿐 피할 수 없습니다.
해결책은 이중 엔지니어링 전략에 있습니다. 첫째, 슬롯 바닥면의 탄성 응력집중계수(Kt)를 정밀하게 낮추기 위해 슬롯 바닥 R 반경을 R≥0.2 mm로 규정하고 검증하는 것입니다. 둘째, 해당 R 부위 주변 재질의 인성을 극대화하기 위해 미세 조정된 2회 뜨임(Double-temper) 열처리를 적용하는 것입니다. 두 전략을 뒷받침하는 것은 툴링 조달 시 자주 간과되는 세 가지 공정 규율입니다. 즉, EDM 방전 변질층의 완전한 제거, 엄격한 연삭 탄화(Burnt Mark) 방지, 그리고 최종 검사 전 잔류 응력 제거(Residual-stress relief)입니다.
엔지니어링 참고 사항: 슬롯형 그리드 블레이드 사양에 필렛 반경 검증 문서, EDM 공정 기록 및 열처리 배치 추적성이 요구되는 경우, Maxtor Metal의 참조 페이지를 확인하십시오. 경사면 릴에 담긴 산업용 블레이드 스트립 강재 정밀 슬롯 블레이드 형상에 적용되는 공급 사양 및 문서화 표준에 대한 정보를 확인하실 수 있습니다.
본문에서는 이 이중 전략의 각 요소를 순서대로 설명합니다. 슬롯 바닥면 파손을 유발하는 메커니즘, R 형상이 탄성 응력집중계수(Kt)를 정량적으로 낮추는 방법, EDM 방전 및 연삭 정밀도 관리에 필요한 품질 기준, 강종별 뜨임(Tempering) 조건 선정 방식, 그리고 칼날이 실전에 투입되기 전 최종 검증 체크포인트를 상세히 다룹니다.
슬롯 바닥면(R부)이 항상 그리드 칼날의 첫 번째 파손 부위가 되는 이유
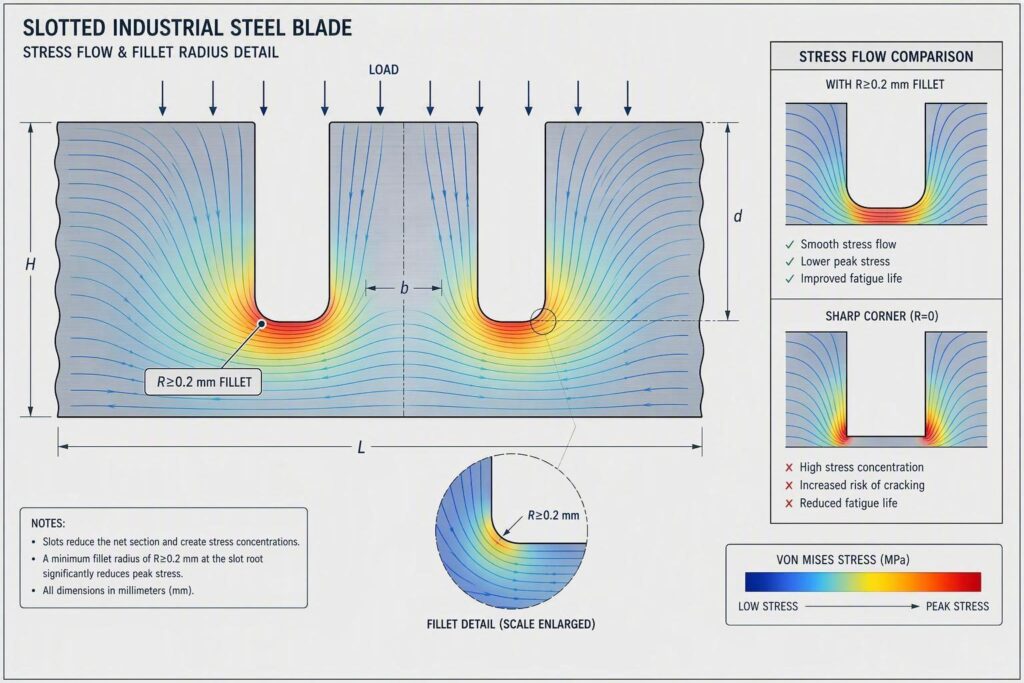
슬롯 바닥면의 응력 집중
휨 부하 또는 주기적인 절단 부하를 받는 슬롯 블레이드에서는 응력이 단면에 균일하게 분배되지 않습니다. 응력은 형상 불연속부에 급격히 집중되며, 슬롯 블레이드에서 조밀한 슬롯 루트(slot root)보다 더 급격한 불연속을 유발하는 요인은 없습니다.
이론적 응력 집중 계수 Kt는 최대 국소 응력 σ max와 공칭 작용 응력 σ nom 간의 관계를 나타냅니다:
Kt = σ 최대 / σ 공칭
유한 판재의 직사각형 슬롯의 경우, Kt는 루트 반경 아르 자형 과 슬롯 반폭(half-width)의 비율 비 (또는 깊이 티, 참조 모델에 따라 다름)의 영향을 크게 받습니다. 아르 자형 이 0에 가까워지면(직각 코너 슬롯의 경우처럼), Kt는 특이점으로 급격히 상승합니다. 아르 자형 = 0.05 mm 수준에서도, 산업용 블레이드 스케일의 조밀한 슬롯 형상에서는 8~12의 Kt 값이 흔히 나타납니다. 이러한 계수하에서 300 MPa의 공칭 휨 응력은 2,400 MPa를 초과하는 국소 응력이 되며, 이는 담금질 및 경도 유지 뜨임(hardened-and-lightly-tempered) 상태인 대부분의 고탄소 공구강에 대한 파괴 인성 임계값을 훨씬 상회하는 수준입니다.
따라서 슬롯 바닥은 단순한 응력 집중부가 아니라 공구 설계에서 파손 위험이 가장 높은 핵심 부위입니다. 설계 이후의 모든 후속 공정 결정(EDM 가공 전략, 연삭 절입 깊이, 뜨임 프로토콜, 최종 검사)은 해당 슬롯 루트에 미치는 영향을 기준으로 평가되어야 합니다.
슬롯 내 균열 발생 원인
적절한 필렛 형상을 갖추었더라도 표면 또는 표면 하부 결함이 핵 생성 지점(nucleation site)을 제공하면 슬롯 바닥에서 균열이 시작될 수 있습니다. 슬롯 블레이드 제조에서 가장 결정적인 3가지 결함 원인은 다음과 같습니다:
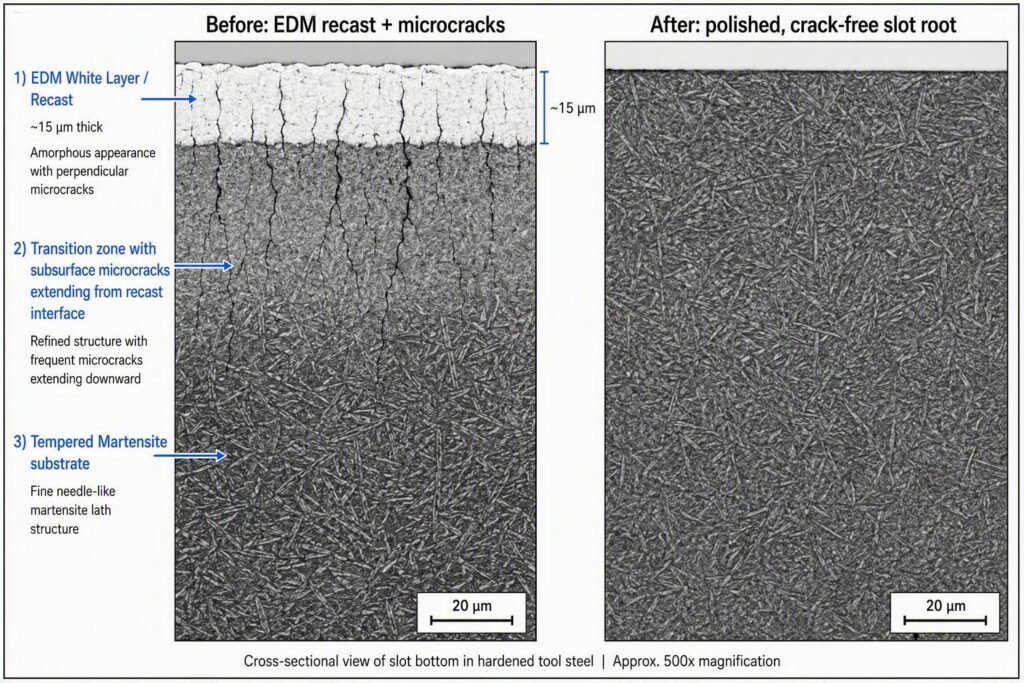
EDM 용융 재응고층(백색층/Recast layer). 와이어 EDM 및 형상 EDM(sinker-EDM)은 열처리되거나 미세 열처리된 공구강에 슬롯을 가공하는 표준 공정입니다. 두 공정 모두 보통 2~25 µm 두께의 재응고된 비정질 표면층을 남깁니다. 이 레이어는 모재보다 더 단단하고 취성이 강하여 비커스 경도(Vickers hardness) 1,100 HV 이상인 경우가 흔하며, 급랭 재응고 열주기로 인한 인장 잔류 응력과 미세 균열을 포함합니다. 이러한 미세 균열은 반복 하중 하에서 구조적 균열의 원인이 됩니다. 이를 제거하지 않고 방치할 경우 초기 수천 회의 블레이드 스트로크 내에 모재 내부로 진전될 수 있습니다.
연삭으로 인한 미세 균열. EDM 가공 후 과도한 연삭(특히 절삭유 공급 부족이나 과도한 숫돌 회전 속도)은 국소적인 열을 발생시켜 표면 뜨임, 재경화 또는 미세 균열을 유발합니다. 숫돌 접근이 제한되는 슬롯 루트 형상에서는 절삭유 부족(coolant starvation)이 지속적인 공정 위험 요인으로 작용합니다.
담금질로 인한 인장 잔류 응력. 경화(담금질) 공정 중 블레이드 표면과 내부 심부 간의 열수축 차이(특히 슬롯 주변의 박벽 영역)는 인장 잔류 응력을 발생시킵니다. 적절한 응력 제거 뜨임 처리(stress-relief tempering)가 이루어지지 않으면 이 응력은 사용 중 작용 응력에 직접 가산되어 실효 파괴 여유도를 감소시킵니다.
인장 잔류 응력의 역할
잔류 응력은 경도계와 육안 검사만 수행하는 검사자의 눈에는 보이지 않습니다. 그러나 파괴역학 관점에서는 작용 응력에 그대로 더해집니다. 담금질 수축으로 인해 150 MPa의 인장 잔류 응력을 받는 슬롯 바닥면에 300 MPa의 작용 휨 응력과 6의 Kt가 더해지면, 다음과 같은 국소 응력 상태가 발생합니다:
σ 국부 ≈ Kt × (σ 작용 + σ 잔류) = 6 × 450 MPa = 2,700 MPa
실제 사용 조건에서 대부분의 고합금 공구강은 20 ~ 35 MPa·m⁰·⁵ 범위의 평면 변형 파괴 인성(KIC)을 가집니다. 다만 강종 및 열처리 상태에 따라 범위 변동이 큽니다.
참고로 HRC 58–62의 D2 (1.2379)는 보통 18–22 MPa·m⁰·⁵의 KIC를 보이고, HRC 62–65의 M2 (1.3343)는 보통 20–25 MPa·m⁰·⁵, HRC 44–50의 H13 (1.2344, 저경도 고인성 용도)은 28–38 MPa·m⁰·⁵에 달할 수 있습니다. 슬롯 형상 애플리케이션용 블레이드 강종을 선정할 때는 평균적인 범위가 아닌, 목표 사용 경도에서의 KIC 값이 타당한 설계 입력 변수가 됩니다.
슬롯 바닥면 R반경(Fillet Radius) 설계
R≥0.2 mm 사양이 Kt를 감소시키는 이유
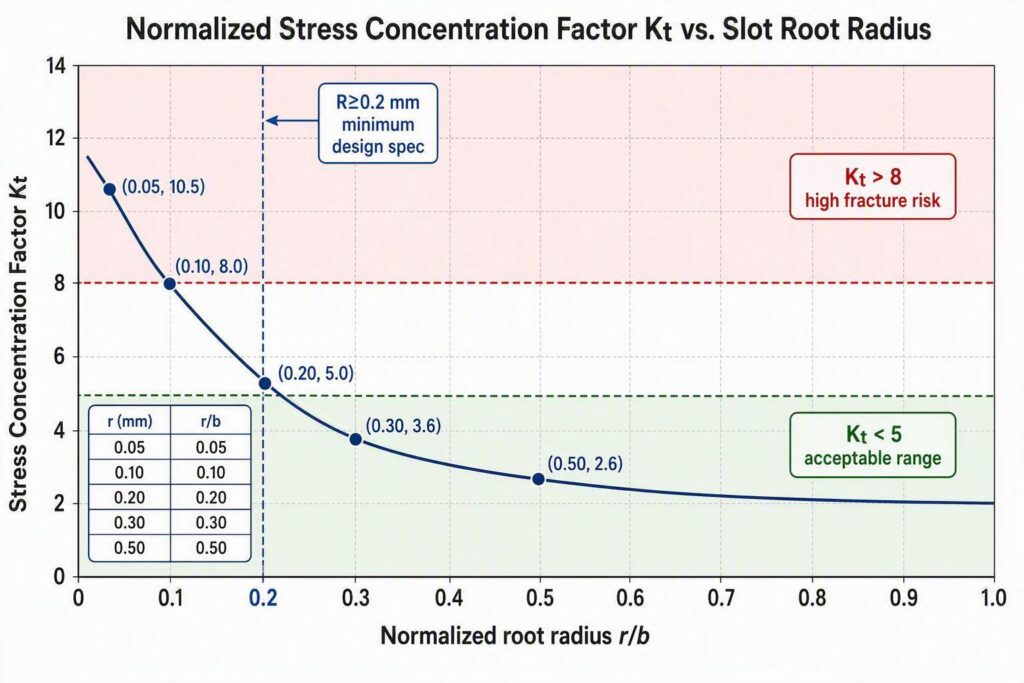
필렛 반경과 Kt 사이의 관계는 비선형적입니다. 반경이 작은 구간일수록 개선 효과가 가장 크므로, R0.05 mm에서 R0.2 mm로의 전환은 R0.5 mm에서 R1.0 mm로의 전환보다 더 큰 Kt 감소 효과를 가져옵니다.
Pilkey & Pilkey의 정규화된 응력 집중 차트를 적용하면(, 피터슨의 응력 집중 계수 (제3판, Wiley, 2008), 면내 하중을 받는 유한 폭 판재의 슬롯 대상):
| 슬롯 루트 반경 r (mm) | 대략적인 Kt (일반적인 슬롯 형상) |
|---|---|
| 0.05 | 10–12 |
| 0.10 | 7–8 |
| 0.20 | 4.5–5.5 |
| 0.30 | 3.5–4.0 |
| 0.50 | 2.5–3.0 |
R0.05 mm에서 R0.20 mm로 변경하면 Kt가 대략 절반으로 줄어듭니다. 재료의 파괴 저항성이 일정하게 유지될 경우, Kt를 절반으로 줄이면 균열 발생 전 하중 수용 능력이 2배 이상 증가합니다. 또는 동일한 하중 조건에서 Kt를 절반으로 줄이면 해당 강종의 피로 균열 진전 지수에 따라 피로 수명을 한 자릿수 이상 연장할 수 있습니다.
따라서 R0.2 mm는 실용적인 공학적 최솟값입니다, 임의적인 사양이 아닙니다. 이 반경 이하에서는 Kt가 급격히 상승하여 잔류 응력, 표면 결함, 미세한 EDM 변성층 잔재와 같은 사소한 공정 변동만으로도 슬롯 바닥면이 파괴 영역에 진입하게 됩니다.
반경 및 공차 선정
목표 반경을 선정하려면 다음과 같은 세 가지 상충되는 제약 조건 간의 균형을 맞춰야 합니다.
- 응력 집중 감소 — 더 큰 반경 아르 자형 은 기계적으로 항상 유리합니다.
- 슬롯의 치수적 기능 — 슬롯은 스트립을 정확히 안내하거나 그리드 패턴을 제대로 고정해야 합니다. 루트 반경이 너무 크면 상대 부품과 간섭을 일으키거나 얇은 블레이드 웹의 스프링 상수를 변화시킬 수 있습니다.
- 제조 가능성 — 사용되는 공정(와이어 EDM 스킴 컷, 연삭, 연마)을 통해 반경을 구현하고 측정할 수 있어야 합니다.
대부분의 산업용 그리드 블레이드 형상의 경우, R0.20 ± 0.05 mm 는 와이어 EDM 스킴 컷 후 숫돌 연마를 통해 구현 가능하며, 슬롯 기능을 유지하면서 필요한 Kt 감소를 달성할 수 있을 만큼 정밀합니다. 슬롯이 더 깊고 두꺼운 블레이드에서는 R0.30–0.50 mm가 실용적일 수 있으며 슬롯 기능이 허용하는 경우 평가해야 합니다.
도면에는 공차를 단방향으로 지정하십시오. 최소 반경은 구조적 요구 사항이며, 최대 반경은 조립/기능상의 제약 조건입니다. R0.20 min / R0.30 max라는 표기는 이를 명확히 하여 정의된 상한선 없이 “모서리 라운딩”으로 처리할 때 현장에서 발생하는 흔한 모호함을 방지합니다.
반경 측정 및 검증
R0.2–R0.5 mm 범위의 슬롯 루트 반경은 정밀 계측기 수준의 측정이 필요합니다. 허용 가능한 측정 방식은 다음과 같습니다.
- 광학 단면 측정법(비접촉식): ±0.005 mm까지 반경을 측정할 수 있으며 주요 슬롯의 100% 검사에 적합합니다.
- 반경 게이지 / 볼 게이지 비교 측정: ±0.05 mm 공차의 공정 중 합부판정(Go/No-Go)에 적합하며 라인 내 사용 시 신속하고 비용 효율적입니다.
- 소형 반경 프로브가 장착된 3차원 측정기(CMM): ±0.003 mm까지 측정 가능하며 초물 검사 및 PPAP 문서 작성에 권장됩니다.
- 주사전자현미경(SEM) 단면 분석: 일상적인 검사가 아닌 근본 원인 고장 분석에 사용됩니다.
모든 측정 데이터는 슬롯 ID별로 기록되어야 하며 열처리 로트(Lot)와 연계되어야 합니다. 반경 측정은 신규 공구 형상에 대한 초물 검사 필수 항목이자 생산 중 정기적인 공정 내 점검 항목입니다.
EDM(방전가공) 변질층 및 연삭 가공면 건전성 관리
EDM 재용융층 및 미세 균열
와이어 EDM과 형상 방전 가공(Sinker-EDM) 모두 기재 강재와 야금학적으로 구분되는 재용융층(화이트 레이어)을 생성합니다. 재용융층의 특징:
- 탄소 함량이 높은 비정질 또는 미세립 재응고 물질입니다.
- 비커스 경도가 일반적으로 950–1,200 HV로, 하부의 템퍼드 마르텐사이트보다 더 단단하고 취성이 큽니다.
- 심한 경우 최대 600–1,000 MPa의 인장 잔류 응력을 포함합니다.
- 가공 표면에 수직 방향으로 형성된 얕은 미세 균열(깊이 1–20 µm)을 내포합니다.
이러한 미세 균열은 파괴 역학 모델에서 기존 결함과 구조적으로 동일합니다. 외력 및 잔류 응력이 이미 최대치에 달한 슬롯 바닥에서는 5 µm 크기의 균열만으로도 사용 하중 하에서 균열 진전이 시작되기에 충분합니다. 필렛 반경을 아무리 엄격하게 관리하더라도 슬롯 루트에 재용융층을 남겨두는 것은 잠재적인 신뢰성 결함이 됩니다.
재용융층의 두께는 주로 EDM 에너지 파라미터(피크 전류, 펄스 폭, 개로 전압) 및 방전액 세척 조건에 의해 제어됩니다. 황삭 가공 패스는 일반적으로 15–25 µm를 남기며, 정삭 가공 패스는 3–8 µm를 남깁니다. 잘 설계된 EDM 공정 전략의 목표는 최종 패스에서 재용융층 두께를 최소화한 후 잔여층을 기계적 방법으로 제거하는 것입니다.
스킴 컷 및 EDM 후 연마
슬롯 바닥의 재용융층 제거를 위한 표준 공정은 2단계 방식을 따릅니다.
1단계 — EDM 스킴 컷. 황삭 가공으로 슬롯 형상이 잡힌 후, 감소된 에너지(낮은 피크 전류, 긴 휴지 시간)로 1~2회의 추가 EDM 패스를 수행합니다. 이 스킴 컷은 이전 패스의 재용융층을 제거하고 일반적으로 3 µm 미만의 더 얇은 레이어로 대체합니다. 필렛 반경은 최종 스킴 패스에서 다듬어져 목표 R≥0.2 mm에 도달합니다.
2단계 — 기계적 연마. 미세 입도 연마석(600–1,200 grit) 또는 유연성 연마 공구를 사용하여 슬롯 루트를 EDM 후 연마하면 잔여 스킴 컷 재용융층이 제거되고 표면 압축 응력이 유입됩니다. 일반적으로 5–10 µm의 연마 깊이면 충분합니다. 연마된 표면은 500배 금속 조직 검사 시 눈에 보이는 화이트 레이어 없이 템퍼드 마르텐사이트 조직을 보여야 합니다.
대표 단면에 대한 나이탈 에칭(에탄올 내 2–4% 질산)은 표준 점검 항목입니다. 재용융층은 에칭되지 않은 하얀 띠로 나타나며, 양산 출하되는 블레이드의 슬롯 루트에는 이것이 존재하지 않아야 합니다. 주요 슬롯의 경우, 에칭 검사는 양산 블레이드와 동일한 로트 및 EDM 프로그램으로 가공된 초물 시편(Coupon)에서 수행되어야 합니다.
연삭 탄화 검출 및 제어
필렛 형상을 수정하거나 인접 표면을 정밀 가공하기 위한 EDM 후 연삭 작업은 슬롯 루트에 열 손상을 일으킬 위험이 있습니다. 연삭 탄화는 다음과 같은 문제를 유발합니다.
- 가장 일반적인 저열 조건에서의 표면 연화(과템퍼링).
- 심한 고열 조건에서의 재경화(미템퍼드 마르텐사이트 형성).
- 잔류 응력이 인장 응력으로 반전되어 기존 응력 상태에 더해짐.
- 재경화 영역의 미세 균열 발생.
이 모든 조건은 파괴 저항성을 저하시킵니다. 슬롯 바닥은 형상 특성상 절삭유 침투가 제한적이고, 고합금 공구강은 열확산율이 낮아 초경이나 HSS에 비해 모재로의 열 방출이 느리므로 특히 취약합니다.
슬롯 가공 시 연삭 탄화 제어 방안은 다음과 같습니다.
- 절삭 깊이 축소: 슬롯 루트 부근의 정삭 패스 시 패스당 ≤0.005 mm.
- 공구와 가공물 접촉부에 절삭유 집중 주입, (일반적인 영역 주입 방식 제외).
- 쉽게 파쇄되는 연삭 숫돌 등급 (예: 시드겔 알루미나) - 열 축적 전에 마모된 입자를 탈락시킴.
- 음향 방출 또는 주축 동력 모니터링 (실시간 열 하중 지표).
다음 규격에 따른 나이탈 에칭: ISO 14104 (연삭 후 표면 템퍼 에칭 검사)는 연삭 탄화 검출을 위한 업계 표준 수용 방식으로, 초물 검사 및 정기 양산 시편에 적용됩니다. 바크하우젠 노이즈 분석은 슬롯 루트 근처에서 EDM 후 연삭이 필요했던 로트에 대해 정량적 비파괴 검사 기준을 제공합니다.
고인성(High Toughness) 확보를 위한 뜨임(Tempering) 열처리
강종별 이중 템퍼링 파라미터
슬롯형 그리드 블레이드에 사용되는 고탄소, 고크롬 냉간 공구강 — D2(JIS G4404 SKD11, DIN EN ISO 4957 grade 1.2379에 해당, ASTM A681 Grade D2 포함), H13 및 M2와 같은 레데부라이트계 강종은 슬롯 바닥부에서 요구되는 인성을 확보하기 위해 체계적인 2회 뜨임 프로토콜이 필요합니다. 1회 뜨임 공정은 두 가지 이유로 불충분합니다. 잔류 오스테나이트를 완전히 분해하지 못하며, 냉각 중 해당 잔류 오스테나이트로부터 형성된 2차 마르텐사이트를 뜨임되지 않은 취성 상태로 남겨두기 때문입니다.
강종별 2회 뜨임 프로토콜:
| 강철 등급 | 1차 뜨임 | 유지 시간 | 2차 템퍼링 | 유지 시간 | 목표 HRC |
|---|---|---|---|---|---|
| D2 / 1.2379 / SKD11 | 180–200 °C | 2시간 | 180–200 °C | 2시간 | 58–62 |
| M2 / 1.3343 | 540–560 °C | 2시간 | 540–560 °C | 2시간 | 62–65 |
| D3 / 1.2080 | 200–220 °C | 2시간 | 200–220 °C | 2시간 | 60–63 |
| 8% Cr강 (1.2379 mod.) | 190–210 °C | 2시간 | 190–210 °C | 2시간 | 59–62 |
1차 템퍼링은 퀀칭 직후의 마텐자이트를 템퍼링하고 잔류 오스테나이트의 일부를 2차 마텐자이트로 분해합니다. 이후 2차 템퍼링을 통해 해당 2차 마텐자이트를 템퍼링합니다. 2차 등온 유지가 시작되기 전 잔류 오스테나이트의 변태가 완료되도록 템퍼링 사이 공랭을 통해 50 °C 미만으로 냉각해야 합니다.
가열로 내 장입물의 온도 균일성은 매우 중요합니다. 공구강 템퍼링 시 허용 가능한 최대 온도 구배는 ±5 °C입니다. 이 범위를 초과하는 장입물은 로트 내에서 ±1 HRC를 초과하는 경도 편차를 유발하며, 이는 슬롯 저부의 파괴 인성 편차로 직결됩니다.
잔류 오스테나이트 및 심냉 처리 관리
일차 공정 탄화물(M₇C₃)의 고용도를 높이고 내마모성을 향상시키기 위해 권장 범위를 상회하는 온도(1,030–1,060 °C)에서 오스테나이트화된 D2계 공구강의 경우, 퀀칭 후 잔류 오스테나이트(RA) 함량이 15–25 vol%에 달할 수 있습니다. 이러한 RA 수준에서는 응력 집중 부위의 고인성 용도에 요구되는 ≤5 vol% 목표치를 이중 템퍼링만으로 달성하기 어려울 수 있습니다.
퀀칭과 1차 템퍼링 사이에 적용되는 심냉 처리(Cryogenic treatment, 드라이아이스/용매로 −75 °C 또는 액체 질소로 −196 °C 냉각)는 마텐자이트가 템퍼링되기 전에 추가적인 RA 변태를 유도합니다. 그 결과 RA가 감소하고(심냉 처리 및 이중 템퍼링 후 일반적으로 10 vol%로 나타나는 1,040 °C 이상에서 오스테나이트화된 D2계 슬롯 블레이드에는 심냉 처리를 권장합니다.
ASTM E975에 따른 XRD 기반 검증 및 440C급 블레이드 스트립 강의 열처리 공정 조건을 포함하여 잔류 오스테나이트 제어가 공급업체 자격 평가 프로그램에서 어떻게 규정되고 문서화되는지에 대한 자세한 프레임워크는 다음을 참조하십시오. HRC 56~58에서 440C 다이스 교체용 블레이드 검증.
Maxtor Metal에서는 지속적인 가열로 온도 데이터 로깅과 함께 SPC 관리하에 이중 템퍼링 사이클을 수행합니다. 각 생산 로트는 유지 온도 및 유지 시간에 대해 ±5 °C 관리 한계를 기준으로 차트화됩니다. 바크하우젠 노이즈(Barkhausen noise) 선별 검사는 템퍼링 후 출하 게이트로서 슬롯 저부 검사 영역에 적용되어, 온도 편차나 잔류 오스테나이트 이상으로 인해 표면 하 잔류 응력 상태가 규격을 벗어난 로트가 조립 단계로 넘어가기 전에 걸러냅니다. 이러한 문서화된 공정 아키텍처는 엔지니어링 규격에 맞게 제작된 블레이드와 대략적인 관행에 따라 제작된 블레이드를 구분 짓는 핵심 요소입니다.
슬롯 바닥면(Slot-root) 형상 정밀도 및 금속 조직이 실제 규격에 적합한지 검증하는 방법
금속 조직학 및 나이탈(Nital) 에칭 검사 지점
슬롯 저부 위치에서의 금속 조직 단면 절단은 가장 확실한 검증 방법입니다. 초품 및 정기 생산 시편은 다음과 같이 준비됩니다.
- 절단: 중앙 길이 부위에서 슬롯 저부를 횡단 절단.
- 마운팅 및 폴리싱: 05 µm 알루미나 마감까지 표준 금속 조직 시편 제작.
- 나이탈 에칭 (2–4%): 마텐자이트 조직, 재용융 백색층(recast white layer), 연삭 탄화 영역 및 탄화물 분포를 확인.
- 200×, 500×, 1,000× 배율 검사: 슬롯 저부의 재용융 백색층 부재, 목표 HRC 범위와 일치하는 템퍼드 마텐자이트 형태, 결정립계 집적 현상이 없는 균일한 1차 탄화물 분포, 저부 영역의 미세 균열 부재를 확인.
X선 회절분석(XRD)을 통한 잔류 오스테나이트 정량 분석 — ASTM E975 — 기준에 따라 초품 검사 및 경화 공정 변경 후 수행됩니다. 양산 출하 기준: ≤5 vol%.
이러한 추적성 체계의 원자재 입고 검증 부분(공구강 MTC 확인, 강종별 화학 성분 허용 범위 검증, 히트 번호(Heat number)와 코일 태그 연결)에 대한 자세한 내용은 다음을 참조하십시오. Reading Tool Steel MTC for Strip Blades: A Practical QA Checklist.
바크하우젠 및 침투 탐상 검사
바크하우젠 노이즈 분석(BNA) 은(는) 강자성체의 표면 근처 잔류 응력 및 미세 조직 변화에 민감한 비파괴 자성 검사법입니다. 슬롯 저부에서 BNA는 인장 잔류 응력 상승(기준 대비 방출 진폭 감소), 연삭 탄화(마텐자이트 형태 변화로 인한 방출 스펙트럼 이동), 연마된 표면에서 보이지 않는 표면 하 재경화 영역을 감지합니다.
BNA 프로브는 슬롯 접근 형상에 맞게 소형화되어 있습니다. 교정은 XRD로 확정된 잔류 응력 상태를 알고 있는 기준 시편 세트를 바탕으로 수행됩니다. 양산 합격/불합격 판정 기준은 교정된 기준선 대비 바크하우젠 진폭으로 표시됩니다. 편차가 >±15%를 초과하면 보류 및 원인 조사가 진행됩니다. SAE ARP4462 (고강도 강 부품의 연삭 탄화 감지를 위한 바크하우젠 노이즈 검사)는 공인된 교정 및 합격 판정 프레임워크를 제공합니다.
Dye penetrant inspection (DPI) — 기준 ASTM E165 / ISO 3452 — 은(는) 최종 연마 후 및 코팅 또는 조립 전에 적용됩니다. DPI(염료 침투 탐상 검사)는 너비 ≥1 µm의 표면 개구 균열에 민감하며, 단면 절단이 파괴 검사 방식인 공정에서 100% 양산 검사 적용 범위를 제공합니다. 슬롯 저부 영역의 어떠한 결함 지시도 불합격 사유가 됩니다.
PPAP 방식 문서화 및 관리 지표
툴링 블레이드에 맞춘 PPAP 관리 체계는 슬롯 루트 품질을 유지하기 위한 관리 계획서(Control Plan), 측정 시스템 평가(MSA) 및 생산 지표를 수립합니다:
| 문서 / 기록 | 내용 | 빈도 |
|---|---|---|
| 초물 검사 보고서(FAIR) | CMM 반경, 경도 트래버스 측정, 금속 조직 시험, XRD RA, BNA 베이스라인 | 신규 공구 형상별 |
| Control plan | Process parameters and in-process checks for EDM, grinding, tempering | Per blade family |
| SPC charts | Tempering temperature, fillet radius, hardness, BNA amplitude | Per production lot |
| Nital etch record | Photomicrograph archive of slot root cross-section, signed and dated | Per lot (coupon sample) |
| DPI log | Pass/fail per blade serial or lot | 100% production |
| Corrective action log | NCR linkage, root cause, and response action | Per rejection event |
SPC control limits for slot root radius are set at ±0.03 mm around nominal (e.g., 0.20–0.26 mm for an R0.23 mm nominal target). Process capability index Cpk ≥ 1.33 is the production release criterion. Lots falling below Cpk 1.33 on radius or hardness are placed on hold pending engineering review.
익명 고객 사례: 다이서(Dicer) 그리드 칼날의 슬롯 바닥면 부러짐 현상 해결
The following case comes from a real dicer-blade failure investigation, shared anonymously with the customer’s consent. Identifying details — the processor’s identity, the machine brand, and the exact production line — are withheld at the customer’s request, and the before/after figures have been rounded and normalized to protect commercially sensitive production data. Even so, the mechanism, measurement sequence, and outcome all come from what actually happened on this line, and they show how the principles above play out when slot-root geometry is the dominant cause of grid blade snapping.
Production Scenario
An anonymous poultry processor on a high-throughput food-cutting line experienced repeated failures of its dicer grid/crosscut strip blades. The machine was a commercial rotary dicer of the ~3,000 kg/h class, processing frozen-tempered chicken for further food manufacturing. Typical machines in this class support poultry dicing across roughly 4.8–76 mm, depending on product thickness, feeding method, and machine condition.
This application ran at approximately:
- 제품: frozen-tempered chicken
- Dice size: approximately 10–20 mm
- Blade material: 440C 스테인리스 스틸
- Target hardness: HRC 56–58
- Blade thickness: approximately 1.5–2.0 mm
- Production: multiple shifts per day
- Failure mode under investigation: grid blade snapping at the bottom of the locating slots
The critical detail is that the blade rarely failed because the cutting edge had worn out. The disruptive failure was a sudden fracture through the strip at a slot bottom — the same failure mode discussed throughout this article.
Original Blade Failure
The original grid blade used a relatively sharp slot-bottom transition, with nominal drawing geometry of approximately R0–0.10 mm. Because the broken blades appeared brittle, the maintenance team initially assumed a material or hardness problem.
During an initial failure review covering the documented fracture events recorded over the investigation period, approximately 70–85% of confirmed fractures were found to initiate in or immediately adjacent to the slot-bottom transition. (The exact sample count is withheld at the customer’s request; the percentage range reflects the bounds of the observed distribution across multiple documentation records.)
The typical sequence was:
- slot-bottom damage → small crack → cyclic crack growth → sudden blade fracture
The cutting edge itself could still appear serviceable immediately before failure. A dicer knife operates under repeated mechanical loading rather than a single static load, so a small geometric discontinuity readily becomes a fatigue initiation site — consistent with the general engineering guidance to use the largest practical fillet radius the functional geometry permits.
First Attempt: Reducing Hardness
Before touching geometry, the processor tried lowering the blade hardness from approximately HRC 58–60 to HRC 55–57, leaving the slot geometry unchanged.
The result reduced catastrophic snapping only slightly, while creating a new problem: edge wear increased, cut quality deteriorated earlier, sharpening/replacement frequency rose, and slot-bottom cracking was still observed. The attempt demonstrated an important principle — reducing hardness can change the failure response without eliminating the stress concentration that initiates the crack. The team therefore returned to the HRC 56–58 target and investigated the geometry.
Measurement Sequence
Step 1 — Map the fracture locations. Every failed grid blade was tagged by machine position, blade orientation, slot number, production hours, product condition, and fracture location. The purpose was to test whether fractures were random. They were not — the same slot-bottom geometry appeared repeatedly in the failure records.
Step 2 — Inspect the slot-bottom radius. Representative blades were checked with an optical comparator or toolmaker’s microscope. Measured radii were approximately R0.05–0.12 mm rather than a consistent larger radius, and some slot bottoms showed localized grinding marks. This matters because a drawing dimension alone does not describe the fatigue condition of a small radius: a nominal R0.10 mm radius with a grinding notch behaves differently from a smooth R0.10 mm radius.
Step 3 — Inspect the fracture origin. Broken blades were examined at low magnification for crack initiation location, grinding marks, local notches, impact evidence, deformation around the slot, and material defects. The recurring finding was that the fracture path tracked the slot-bottom transition rather than occurring randomly through the cutting edge — making a geometry change more logical than further hardness adjustment.
Geometry Modification
The trial retained 440C stainless steel at HRC 56–58. The primary design change was the slot-bottom radius:
- Slot-bottom radius: R0–0.10 mm → controlled R0.20 mm
The objective was not to make the radius “as large as possible” in isolation. The team used the largest radius that could be accommodated without interfering with blade engagement, adjacent components, grid spacing, product clearance, mounting geometry, or required dice dimensions. R0.20 mm should therefore be read as the design target for this application, not a universal dicer specification. The underlying rule is better stated as: use the largest practical slot-bottom radius that the blade geometry and machine clearance allow — consistent with the general principle that increasing a fillet radius reduces local stress concentration wherever geometry permits.
Grinding Process Control
The radius change alone was not considered sufficient. Grinding was standardized to avoid creating a new notch inside the radius. The inspection checklist included:
- Verify slot width
- Verify slot-bottom radius
- Check for visible grinding grooves
- Check for local undercutting
- Inspect the transition between slot wall and bottom
- Verify blade thickness
- Verify hardness on the qualification batch
- Inspect the first production run after installation
This reinforces a point made earlier: a nominal R0.20 mm radius is not automatically fatigue-resistant if the manufacturing process leaves a sharp grinding groove inside the radius.
For the regrind lifecycle framework that governs how many re-sharpenings a blade can sustain before slot-bottom geometry becomes a disqualifying factor, see 산업용 스트립 나이프 재연마: 재연마 임계값, 폐기 기준 및 수명 주기 비용 모델.
Customer Case Results
Rounded, normalized figures from this customer’s production records:
| 미터법 | 순정 설계 | R0.20 mm blades |
|---|---|---|
| 재료 | 440도 | 440도 |
| 경도 | HRC 56–58 | HRC 56–58 |
| Slot-bottom radius | R0–0.10 mm | R0.20 mm |
| Typical blade life | 70–100 h | 150–190 h |
| Premature snapping | 기준선 | ↓ approximately 55–65% |
| Emergency grid changes | 기준선 | ↓ approximately 50–60% |
| Unplanned downtime | 기준선 | ↓ approximately 45–55% |
| Slot-bottom cracks during the trial period | Recurrent | None observed |
The most important observation was not the increase in average life — it was the change in failure mode. Before the modification, the maintenance team frequently had to respond to an unexpected broken grid blade. Afterward, routine wear and planned replacement became more significant than sudden slot-bottom fracture.
If your failure log shows that emergency grid-blade changes — rather than scheduled replacements — are the primary contributor to line downtime, the OEE model in OEE and Profit Gains from Reducing Coil Change Frequency provides a quantified framework for converting unplanned downtime reduction into a measurable OEE gain.
Example Downtime Calculation
At the customer’s baseline, the line logged approximately 6 emergency grid-blade failures per 1,000 operating hours, each requiring roughly 20–30 minutes of unplanned intervention. Using the 25-minute midpoint:
- 6 × 25 min = 150 min / 1,000 h
With emergency events down by approximately 55% after the change:
- 6 × (1 − 0.55) ≈ 2.7 events → 2.7 × 25 min ≈ 68 min / 1,000 h
The resulting saving was roughly 82 minutes of unplanned downtime per 1,000 operating hours. This is a normalized projection from the customer’s own baseline and post-change records; individual lines will vary with product mix and operating discipline.
Operator Behavior
The investigation also surfaced a human factor. In the early stage, operators sometimes kept running the machine after noticing an unusual sound or a small crack during inspection, risking a small fatigue crack growing into a complete break. The revised procedure introduced a simple rule: any visible crack at the slot bottom = remove and quarantine the blade. Operators were also instructed to inspect slot bottoms, blade seating, abnormal contact marks, product buildup, and evidence of impact. This is another reason the improvement should not be attributed to the R0.20 mm radius alone.
Process Limitations
The result should be interpreted within its operating window. It is most applicable to 440C dicer grid/crosscut strip blades at HRC 56–58, cutting frozen-tempered poultry, with controlled blade installation, normal production loading, and no significant metal contamination or abnormal impact. It should not be read as evidence that R0.20 mm is optimal for every dicer blade. A different blade thickness, slot width, dice size, material, heat treatment, machine, product temperature, or mounting method could require a different radius — cutting capacity and results depend on product condition, feeding method, machine condition, and knife configuration.
Case Conclusion
This anonymized frozen-tempered poultry dicing investigation identified repeated grid-blade fractures at the bottom of locating slots. The original slot geometry used a relatively sharp R0–0.10 mm transition, and replacement blades were made from 440C stainless steel at approximately HRC 56–58. An initial attempt to reduce hardness did not eliminate the problem and increased edge wear.
The subsequent work retained the HRC 56–58 material condition but increased the slot-bottom radius to a controlled R0.20 mm and tightened control of grinding damage and blade inspection. On this customer’s line, typical blade life increased from approximately 70–100 operating hours to 150–190 hours. Emergency grid-blade changes fell by approximately 50–60%, while unplanned downtime associated with blade snapping fell by approximately 45–55%. No slot-bottom cracks were observed during the follow-up period.
The result should not be interpreted as a universal “R0.20 mm doubles blade life” rule. The improvement came from controlling slot geometry together with grinding quality, blade hardness, installation, and operator inspection. The practical design rule is to use the largest slot-bottom radius that the dicer geometry and clearance allow, while avoiding grinding notches or undercuts at the radius transition.
자주 묻는 질문
Q: 그리드 칼날의 부러짐을 방지하기 위한 최소 슬롯 바닥면 R 반경(Fillet Radius)은 얼마입니까?
A: R0.2 mm는 대부분의 슬롯형 산업용 칼날 형상에 대한 실무 엔지니어링의 최소 기준입니다. 이 값 미만에서는 응력집중계수 Kt가 7–12 수준으로 급격히 상승하며, 잔류 응력 및 표면 조도의 공정 변동성과 결합하여 슬롯 바닥면에서의 취성 파단(Brittle fracture)을 유발하는 조건이 상시 형성됩니다. 더 큰 R 반경(R0.3–0.5 mm)은 추가적인 안전 마진을 제공하므로 슬롯 기능이 허용하는 한 적극 검토되어야 합니다.
Q: 왜 슬롯(홈)이 있는 칼날은 절삭날(Blade edge)이 아닌 슬롯 바닥면에서 파손됩니까?
A: 슬롯 바닥면은 굽힘 및 반복 하중(Cyclic loading) 하에서 공칭 응력보다 수배 높은 탄성 응력이 집중되는 구역입니다. 절삭날 역시 접촉 응력을 받지만, 작동 중 압축 접촉 형상이 형성되어 상대적으로 유리합니다. 반면 슬롯 바닥면은 응력집중원(Stress riser) 역할을 할 뿐만 아니라, EDM 방전 가공 및 열처리(열가공)로 인한 잔류 인장 응력이 누적되는 지점이므로 파단이 시작될 가능성이 가장 높은 위치입니다.
Q: 방전 가공(EDM) 재응고층(White layer)은 어떻게 공구강 칼날의 균열을 유발합니까?
A: EDM 재응고층(백색층)은 급랭 응고 주기로 인해 모재 마르텐사이트보다 높은 경도(typically 950–1,200 HV)를 지니며, 잔류 인장 응력과 미세 균열(Microcracks)을 포함하는 비정질 layer입니다. 파괴 역학 관점에서 이러한 미세 균열은 사전에 존재하는 결함(Flaw)으로 작용합니다. 응력이 집중되는 슬롯 바닥면에 반복 하중이 가해지면 이 균열이 모재 내부로 전파되어, 투입 전 재응고층을 제거하지 않을 경우 초기 가동 수시간 내에 급속 파단을 유발할 수 있습니다.
Q: 더블 템퍼링(2회 뜨임)이란 무엇이며, 왜 슬롯(홈)형 공구강 칼날에 필수적입니까?
A: 더블 템퍼링은 두 번의 완전한 뜨임 주기(유지 + 실온 공랭 + 재유지)를 거치는 열처리 공정입니다. 1차 주기에서는 담금질 상태의 마르텐사이트를 뜨임하고 잔류 오스테나이트를 이차 마르텐사이트로 일부 분해시킵니다. 2차 주기에서는 해당 이차 마르텐사이트를 뜨임합니다. 1회만 뜨임할 경우 이차 마르텐사이트가 뜨임되지 않은 취성(Brittle) 상태로 남아, 슬롯 바닥면과 같은 응력 집중 위치에서 치명적인 결함이 됩니다. 더블 템퍼링은 인성이 중요한 슬롯형 공구에 대해 ASTM A681 D2 및 JIS G4404 SKD11 규격에 명시된 표준 작업 공정입니다。
Q: 표준 탐상 프로브가 들어가지 않는 매우 좁은 슬롯 내부의 연삭 균열/연삭 탄화(Grinding burn)를 어떻게 검출합니까?
A: 슬롯 접근용 소형(Miniaturized) 프로브를 결합한 바크하우젠 노이즈 분석(BNA)이 가장 감도가 높은 비파괴 검사(NDT) 방식입니다. BNA는 열 손상, 재가열 담금질, 또는 잔류 인장 응력에 의해 발생하는 자구(Magnetic domain) 구조의 표면 근접 변화를 검출하며, 이는 모두 연삭 탄화의 대표적인 징후입니다. 초물 제품 및 정기 생산 검사편(Coupons)에 대해 ISO 14104 규격에 따른 금속 조직 나이탈 부식(Nital etch) 시험을 병행하면 파괴 검사를 통한 확정적인 품질 검증이 가능합니다.
Q: D2계 공구강 슬롯 칼날의 열처리(담금질) 후 허용 가능한 잔류 오스테나이트(Retained Austenite) 수준은 얼마입니까?
A: 담금질 및 더블 템퍼링(2회 뜨임) 후 생산 출하 허용 기준은 ASTM E975 규격에 의거한 XRD 측정 기준 잔류 오스테나이트 ≤5 vol% 입니다. 1,040 °C 이상에서 오스테나이트화된 D2계 강재는 켄칭(담금질) 직후 15–25 vol%의 잔류 오스테나이트를 가질 수 있습니다. RA 수치가 10 vol%를 초과할 경우, 템퍼링 개시 전 켄칭과 1차 템퍼링 사이에 −75 ~ −196 °C 구간의 서브제로/심냉 처리(Cryogenic treatment)를 적용하여 추가 조직 변태를 유도하는 것이 권장됩니다.
출하 전 슬롯형 그리드 블레이드(Slotted Grid Blades)에 대해 실시해야 하는 비파괴 검사(NDT)는 무엇입니까?
완전한 생산 검사 공정에는 다음 항목이 포함되어야 합니다: 연삭 탄화(Grinding burn) 및 잔류 응력 이상을 스크리닝하기 위한 슬롯 루트 영역의 바크하우젠 노이즈 분석(BNA); 표면 개구 균열을 검출하기 위한 ASTM E165 / ISO 3452 준수 침투 탐상 검사(DPI); 광학 프로파일로메트리 또는 CMM(3차원 측정기)을 통한 R값(반경) 검증. 로크웰 C 경도(HRC) 시험은 공정 관리 항목일 뿐 상기 NDT 검사를 대체할 수 없습니다. DPI는 블레이드 전체 100%를 검사하며, BNA 및 R값 검증은 슬롯 루트의 구조적 건전성을 확보하는 핵심 품질 게이트입니다.
Maxtor Metal은 슬롯 영역별 BNA 진폭 기록, 블레이드 시리얼별 DPI 합격/불합격 로그, CMM 또는 프로파일로메트리 R값 보고서를 포함한 완전한 NDT 문서 패키지를 공급업체 감사 및 PPAP 승인 양식에 맞춰 고객에게 제공합니다.
Q: 블레이드 생산 프로그램에서 슬롯 필렛 반경(Fillet Radius)의 SPC 관리 한계선은 어떻게 설정합니까?
A: 기능적 공차 범위의 중앙값으로 호칭 반경(Nominal radius)을 설정합니다. 모니터링 관리 한계선은 호칭값 기준 ±0.03 mm로 정의합니다. 초물 능적(First-article) 데이터에서 Cpk를 산출하고, 생산 출하 승인 기준으로 Cpk ≥ 1.33 이상을 요구합니다. 측정 오차가 공정 변동 추정치를 부풀리지 않음을 확인하기 위해, SPC를 시작하기 전 게이지 R&R(Gage R&R) 연구를 통해 측정 시스템(광학 프로파일로메트리 또는 CMM)의 타당성을 검증하십시오.
결론
슬롯 바닥면에서 그리드 블레이드가 부러지는 현상은 우발적인 파손 모드가 아닙니다. 이는 응력 집중, 표면 결함, 그리고 불충분한 인성이 공구의 동일한 위치에 공존하도록 방치한 데 따른 확정적인 결과입니다.
더 큰 필렛 반경(R≥0.2 mm)은 날카로운 코너 형상에 비해 응력 집중 계수 Kt를 약 50% 감소시켜 슬롯 바닥의 피크 응력을 직접적으로 낮추고 파단 수명을 연장합니다. 강종 및 잔류 오스테나이트 함량에 맞춘 최적 조건의 더블 템퍼링(2회 뜨임)은 담금질 직후의 취성이 강한 조직을 인성이 뛰어난 기질로 변환시켜, 블레이드 몸체를 통한 균열 진전을 유발할 수 있는 변형 에너지를 효과적으로 흡수합니다.
가공 공정의 건전성(Process integrity)이 유지되지 않는다면 형상 설계와 야금학적 접근만으로는 충분하지 않습니다. EDM(방전가공)에 의해 발생한 변질층(Recast layer)은 정밀 가공(Skim-cut) 및 연마 공정에서 기계적으로 완전히 제거해야 합니다. 슬롯 바닥 주변의 연삭 가공은 연삭 탄화(Grinding burn)를 방지하도록 엄격히 제어되어야 하며, 바크하우젠 노이즈 분석을 통해 검증되어야 합니다. 잔류 응력은 적절한 냉각(Quench) 속도 제어와 응력 제거 뜨임(Stress-relief tempering)을 통해 관리되어야 하며, 단순히 경도 사양을 만족했다고 해서 응력이 해소된 것으로 간주해서는 안 됩니다.
마지막 요소는 체계적인 검증입니다. 나이탈 부식 단면 검사, BNA 스크리닝, 침투 탐상 검사(PT) 및 SPC 모니터링 공정 기록은 슬롯 반경 사양 지정부터 최종 출하까지 문서화된 품질 체인을 형성합니다. 블레이드 생산 프로그램 전체에서 이러한 사양과 검사를 표준화하면, 블레이드의 신뢰성은 '사용 중 우연히 발견하는 결과'가 아닌 '첫 사용 전 엔지니어링되어 검증된 성능'으로 전환됩니다.
The same stress-concentration mechanics that drive slot-bottom fracture in grid blades apply at the tooth root of serrated VFFS strip blades, where impact at the tooth-root radius and jaw misalignment replace the EDM recast layer as the primary initiation site. For the failure-mode diagnosis, HRC windows, PM vs D2 route selection, and RA control specific to serrated VFFS packaging blades, see VFFS Serrated Blade Hardness–Toughness Balance.
Maxtor Metal provides customers specifying precision slotted grid blades with batch-level documentation covering slot-root radius measurement records (CMM or optical profilometry), EDM skim-cut and nital etch verification, double-temper batch records with continuous furnace data logs, XRD-based retained austenite results, and Barkhausen noise screening reports at slot-root zones. Customers running formal supplier qualification programs can request the full documentation package before first shipment to validate that slot-root geometry and heat-treat parameters are controlled to engineering specification, not estimated from process experience.
저자 소개
제시 쉬 — Senior Quality Engineer, QA (Quality Assurance), Maxtor Metal
Jesse Xu is a Senior Quality Engineer with 15 years of experience in industrial blade manufacturing and quality assurance. His work focuses on failure analysis: determining whether blade failures such as edge chipping and premature wear originate from heat-treatment process deviations or from material segregation (carbide/banding) issues. He holds the ASQ Certified Quality Engineer (CQE) credential, is an ISO 9001 Lead Auditor, and is certified to ASNT NDT Level II.
고지 사항 및 기술 문의
This article is published by Maxtor Metal, a manufacturer and supplier of custom, precision-ground industrial blades. It is provided for technical education and product explanation; because it references Maxtor Metal products, readers should be aware of a potential commercial interest. Technical claims are referenced to publicly available standards (ISO, ASTM, SAE) and established engineering literature, and readers are encouraged to verify specifications against their own application requirements.
For questions about this article, blade design specifications, or technical support, please reach out via our 연락처 페이지.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean