Aço em Fita para Lâminas de Precisão de Grau de Engenharia
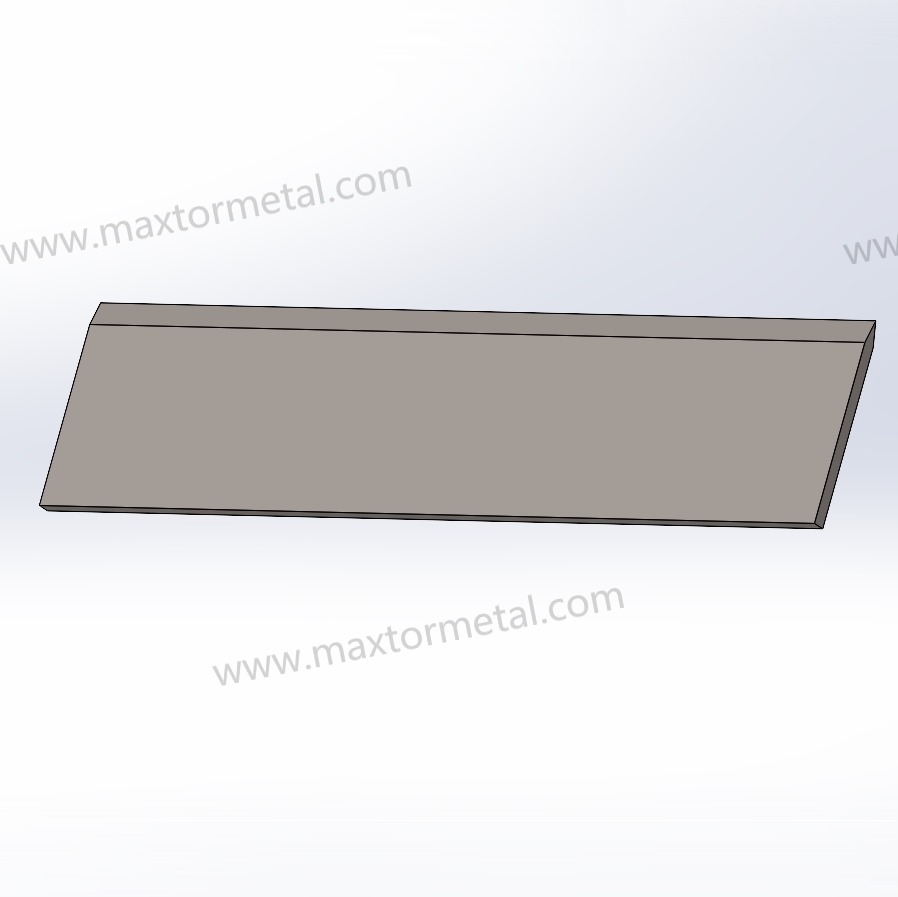
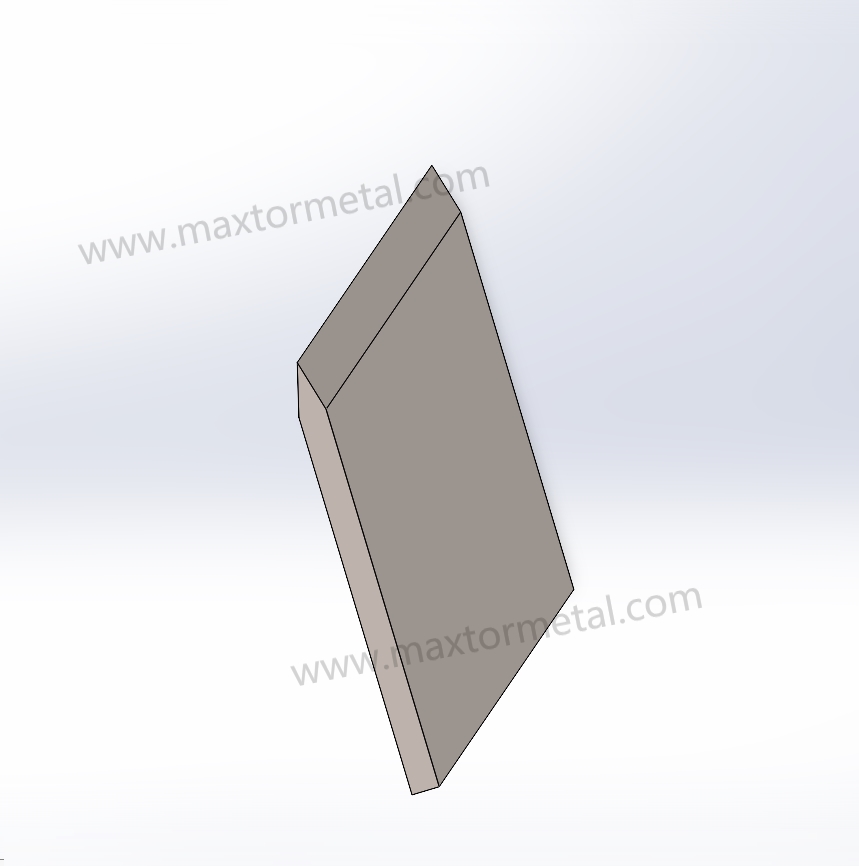
Projetado para fatiamento contínuo de alta velocidade e fabricação complexa de lâminas em grade, este aço em fita equilibra uma retenção extrema de fio com a integridade estrutural necessária para o entalhe industrial.
Parâmetro
Especificação (Aço de Alto Carbono)
Especificação (Aço Inoxidável)
Grau do Material
SK5, C100S, C75
420 (1.4021), 440C
Faixa de dureza
HRC 56 – 62
HRC 46 – 56
Faixa de espessura
50mm – 2.0mm
50mm – 2.0mm
Faixa de Largura
7mm – 100mm
7mm – 100mm
Tolerância de Espessura (com Cpct ≥1.33 em bobina contínua de 500m)
± 0.01 mm a ± 0.02 mm
± 0.01 mm a ± 0.02mm
Acabamento de superfície
Lâmina: Ra < 0.8µm; Corpo: Ra < 1.6µm
Lâmina: Ra < 0.8µm; Corpo: Ra < 1.6µm
Padrão Dimensional.
ISO 2768-mK
ISO 2768-mK
Formato de Fornecimento
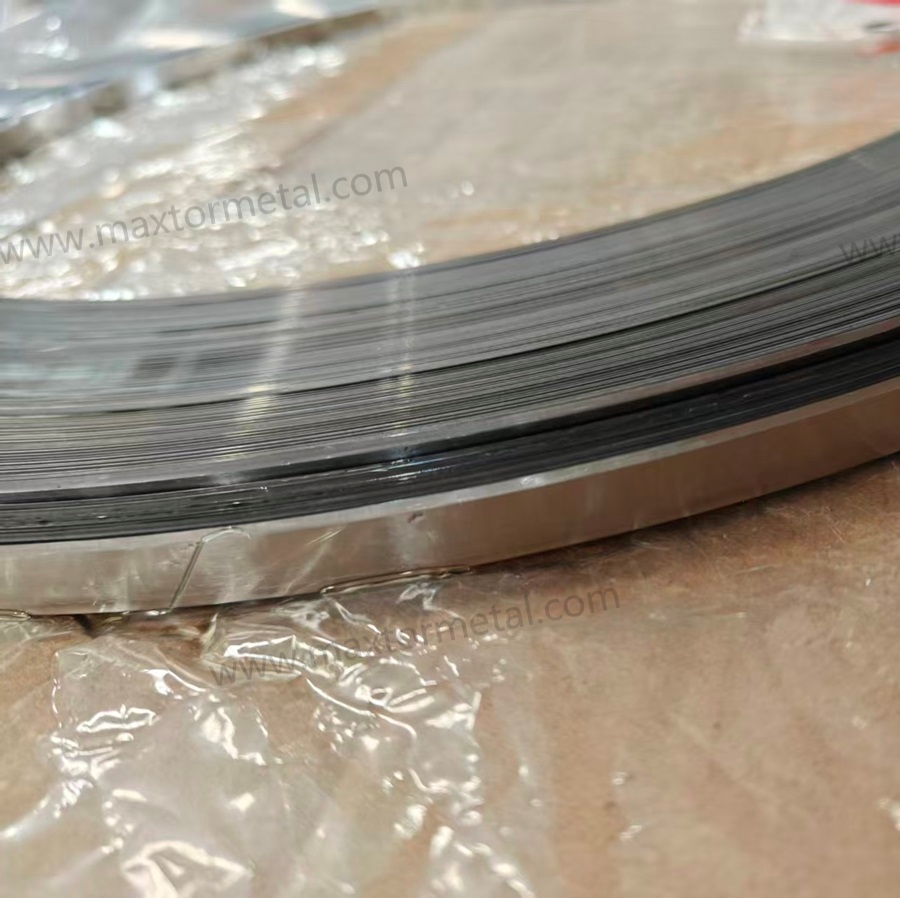
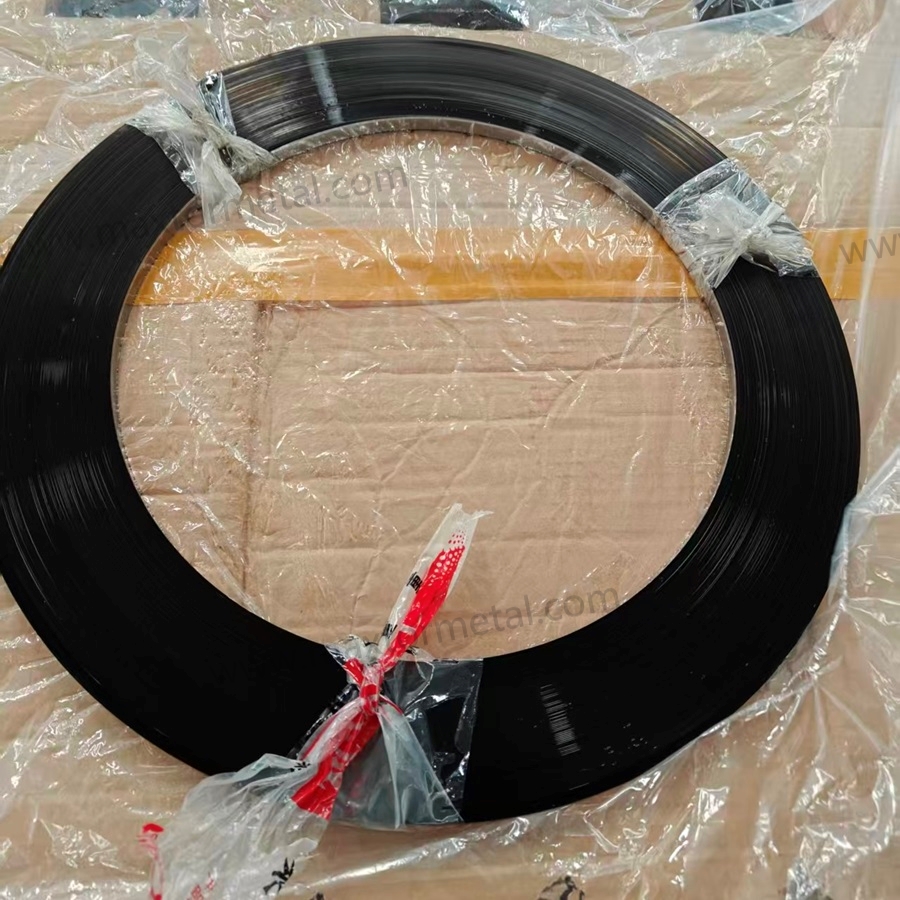
Bobinas: 100m, 200m, 300m, 500m
Bobinas: 100m, 200m, 300m, 500m
Visão Geral de Engenharia do Aço em Fita para Lâminas: A Mecânica do Fio
No campo especializado de Fita de aço afiada em rolos, o desempenho é uma função da Geometria de aresta e Tenacidade do Material. Ao contrário do aço plano padrão, a fita para lâminas deve passar por um rigoroso ciclo de laminação a frio e tratamento térmico para garantir que, quando o aço for “entalhado” para criar grades de corte em cubos, ele não sucumba a fraturas por estresse.
1 Tenacidade à Fratura em Aplicações de Grade
A fabricação de lâminas em grade (cortadores em cubos) envolve o corte de canais na fita. Isso cria significativos Fatores de Concentração de Tensão (Kpara). Nossa abordagem de engenharia foca no controle da morfologia de carbonetos nos graus SK5 e 440C. Ao garantir uma distribuição fina e globular de carbonetos, mitigamos o risco de “quebra da lâmina” (fratura frágil) nos cantos dos canais, mantendo uma dureza de até HRC 62.
2 Considerações Tribológicas
Durante o corte longitudinal de alta velocidade de filmes de PE/BOPP ou produtos cárneos fibrosos, a superfície da lâmina sofre fricção localizada intensa. O acabamento de superfície especificado de Ra < 0,8 µm no fio não é meramente estético; ele reduz o Coeficiente de Atrito (μ), evitando a adesão de material (acúmulo) e o amolecimento térmico da ponta de corte.
Aplicações Industriais do Aço em Fita para Lâminas: Análise Específica por Setor
1 Corte Industrial de Alimentos em Cubos (Sistemas de Grade)
Alvo: Batatas, cenouras e cebolas.
Equipamento: Cortadores em cubos do tipo Urschel.
Foco de Engenharia: Resistência à corrosão. Os graus 420 e 440C são utilizados para suportar os ambientes ácidos/aquosos do processamento de vegetais, fornecendo tenacidade suficiente para lidar com o corte em cubos de alta frequência.
2 Fatiamento de Carnes e Proteínas
Alvo: Produtos cárneos processados.
Equipamento: Fatiadores de esteira contínua.
Foco de Engenharia: Rigidez lateral. A faixa de espessura de 0.50mm-2.0mm fornece a resistência estrutural necessária para evitar a deflexão da lâmina durante o corte de proteínas em alta velocidade.
3 Embalagem VFFS (Vertical Form Fill Seal)
Alvo: Filmes de BOPP, PE e laminados.
Equipamento: Embaladoras automáticas flow pack.
Foco de Engenharia: Capacidade ultra-afiada de “perfurar e cortar”. O aço carbono SK5/C100S é preferido aqui por sua capacidade de manter um gume extremamente afiado em comparação com o aço inoxidável padrão.
4 Fabricação de Espuma e Borracha Sintética
Alvo: Espuma acústica, juntas.
Equipamento: Linhas de corte longitudinal personalizadas para fabricação de grelhas.
Foco de Engenharia: Consistência ao longo de grandes comprimentos de bobina (até 500m) para minimizar o tempo de inatividade da máquina durante as trocas de bobina. Para uma estrutura quantitativa sobre como o comprimento da bobina afeta diretamente a Disponibilidade de OEE — incluindo fórmulas de tempo de inatividade por setup, cálculos de refugo de emenda e um caso piloto de fita de lâmina — consulte Ganhos de Lucro de OEE com a Redução da Frequência de Troca de Bobinas.
5 Corte Longitudinal de Têxteis e Não Tecidos
Alvo: Tecidos industriais, têxteis médicos.
Equipamento: Linhas de corte longitudinal de alta velocidade.
Foco de Engenharia: Retenção de gume. O HRC 56-62 mais alto nas classes de carbono garante que a lâmina possa cortar abrasivos têxteis sintéticos sem retificação frequente.
6 Processamento de Frutas (Fatiamento/Descaroçamento)
Alvo: Maçãs, abacaxis.
Equipamento: Linhas industriais de processamento de frutas.
Foco de Engenharia: Conformidade com certificação de grau alimentício usando aço inoxidável 440C para um equilíbrio entre extrema dureza e higiene.
Problemas Comuns de Falha em Fita de Aço para Lâminas e Soluções de Engenharia
Problema: Fratura Frágil na Base do Rasgo.
Causa raiz: Tensão interna excessiva decorrente do endurecimento ou da geometria afiada de 90° do rasgo.
Solução: Otimizar os ciclos de revenimento para aumentar a ductilidade. Recomendação: Usar uma etapa de revenimento a 300°C+ para transformar a martensita frágil em uma estrutura mais tenaz.
Problema: Tempo de Inatividade Frequente para Substituição de Lâminas.
Causa raiz: Desgaste do gume devido ao baixo volume de carbonetos no aço padrão.
Solução: Atualizar para SK5 ou 440C for higher primary carbide density, extending run-times by 200%. For a complete framework on when to regrind versus scrap strip blades — including measurable chipping thresholds, minimum stock removal depth, and a five-step shop-floor decision protocol — see the Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide.
Problema: Desperdício de Material (Aparas).
Causa raiz: Uso de lâminas de comprimento fixo para lotes de produção variados.
Solução: Fornecimento em bobinas contínuas de 500m, permitindo que o cliente corte apenas o comprimento exato necessário para configurações específicas de grelha.
Problema: Encurvamento Longitudinal da Lâmina.
Causa raiz: Tensão residual irregular proveniente do processo de laminação a frio.
Solução: Implementação de nivelamento por tração e tratamento subzero para garantir a retilineidade linear.
Problema: Perda Rápida de Fio no Corte em Cubos de Alimentos.
Causa raiz: Microcorrosão na ponta do gume (desgaste químico).
Solução: Mudar de 420 para 440C, que oferece maior teor de cromo e carbono para melhor estabilidade do gume em ambientes aquosos.
Problema: “Rasgamento” do Filme de Embalagem.
Causa raiz: Rugosidade do gume (Ra) superior a 1.2µm.
Solução: Retificação de precisão para atingir Ra < 0,8 µm no chanfro, garantindo um corte limpo.
Problema: Deformação Térmica.
Causa raiz: Calor de atrito durante o corte longitudinal de têxteis em alta velocidade.
Solução: Reduzir o ângulo do chanfro para minimizar a área de contato; usar C100S para melhor condutividade térmica.
Problema: Dimensões Inconsistentes de Corte em Cubos.
Causa raiz: Variação de espessura ao longo da fita.
Solução: Tightening tolerances to ±0.01mm through rigorous AGC (Automatic Gauge Control) during rolling.
Problem: Surface Rusting in Carbon Steel.
Causa raiz: Poor humidity control in storage.
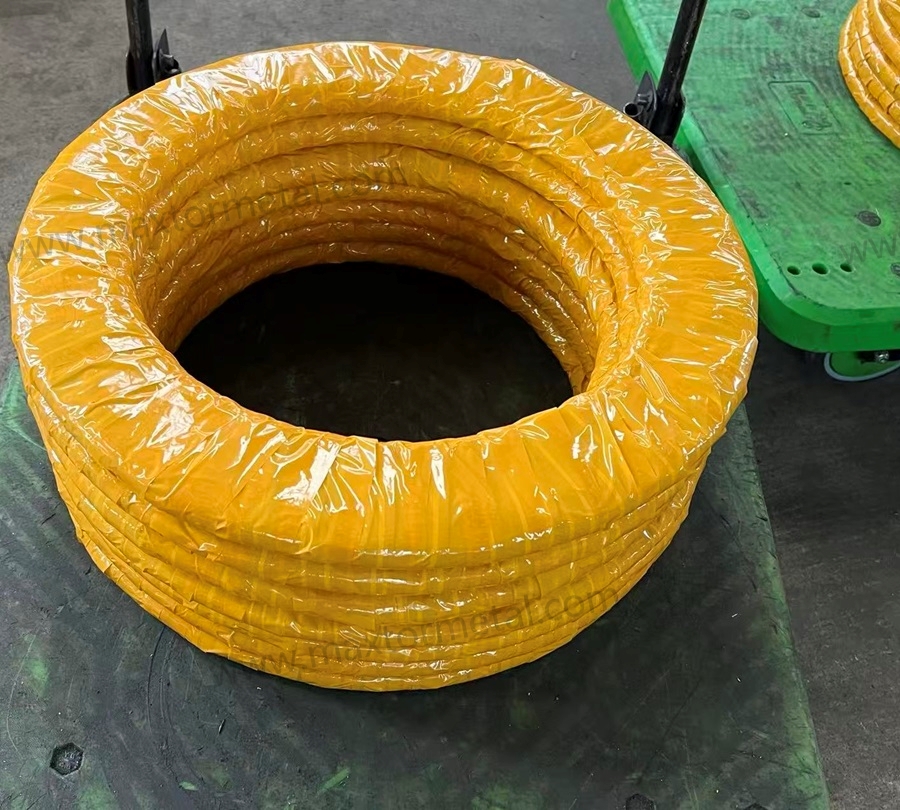
Solução: Application of VCI (Volatile Corrosion Inhibitor) oil and vacuum-sealed packaging for 100m-500m coils.
Problem: Difficulty in Slotting/Machining.
Causa raiz: Steel is too hard for the customer’s secondary processing.
Solução: Provide steel in a “Spheroidized Annealed” state for machining, followed by localized hardening, OR provide pre-tempered steel at HRC 46-50.
5. Blade Strip Steel Material Engineering Guide
Nota
Carbon (%)
Chrome (%)
Mechanical Profile
Aplicação típica
SK5
0.80 – 0.90
–
Ultra-high hardness (HRC 60+).
Industrial slitting & non-food dicing.
C100S
0.95 – 1.05
–
High elastic limit, excellent for thin blades.
Precision film slitting.
420 SS
0.20 – 0.40
12.0 – 14.0
Moderate wear resistance, high corrosion resistance.
General food dicing.
440C SS
0.95 – 1.20
16.0 – 18.0
Highest hardness for stainless (HRC 56).
Abrasive food and medical dicing.
C75
0.70 – 0.80
–
Superior toughness/flexibility balance.
Spring-tempered industrial blades.
Nota de Engenharia: For Urschel-style dicer band applications, 440C at HRC 56–58 requires more than a hardness specification — it demands a validated heat-treatment window and surface integrity protocol. See the 440C Dicer Blade Qualification Guide for a full QA and ROI framework.
The hardness of our strip steel is carefully tuned to the application:
Carbon Steel (HRC 56-62): Maximizes the “martensite” fraction for absolute hardness. Essential for dry slitting where abrasion is the primary wear factor.
Stainless Steel (HRC 46-56): Optimized for Edge/Toughness Balance. Lower hardness in stainless often yields better results in grid-making to prevent the thin “walls” between slots from cracking during assembly.
7. Blade Strip Steel Geometry & Edge Engineering
Surface Finish (Blade Ra < 0.8µm): Achieved through multi-stage longitudinal grinding. This smoothness ensures that the cutting force is distributed evenly, preventing micro-fractures.
Precisão dimensional: Compliance with ISO 2768-mK ensures that every millimeter of the 500m coil is within industrial “Medium” to “Fine” tolerance standards.
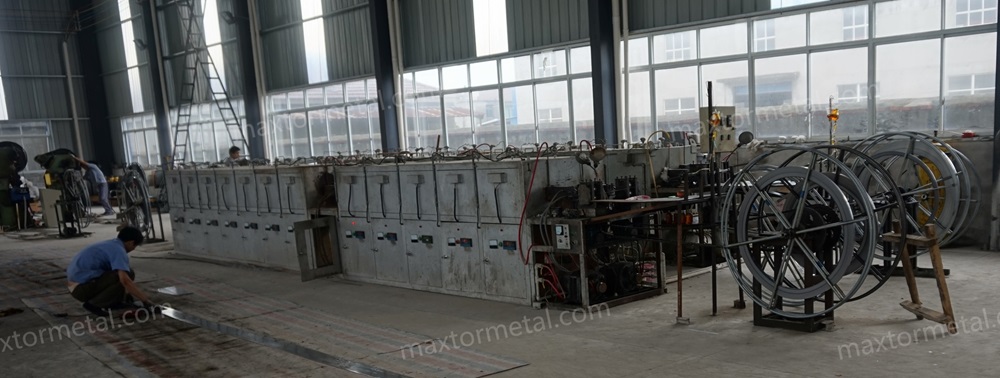
8. Blade Strip Steel Manufacturing Process & Quality Inspection
Precision Cold Rolling: Achieving thickness within ±0.01 mm.
Continuous Bright Annealing: Removing work-hardening stresses for uniform grain structure.
Edge Grinding: CNC controlled beveling to meet Ra < 0.8µm.
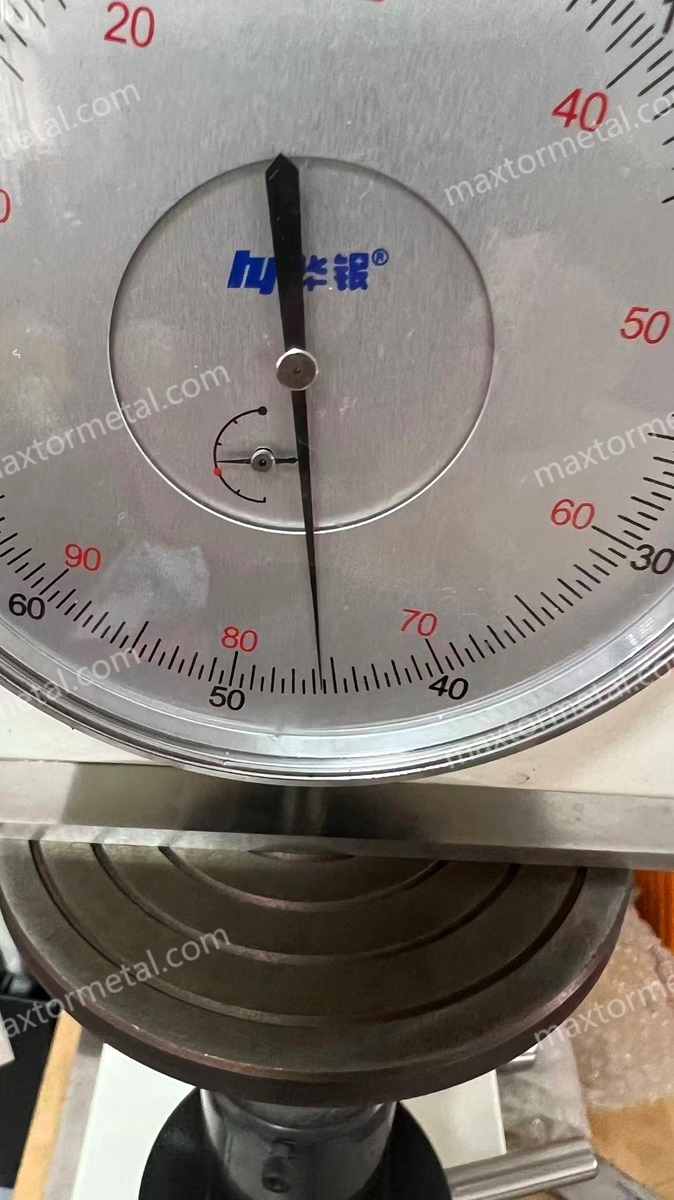
Teste de dureza: Rockwell C testing every 50 meters of the coil.
Surface Inspection: Automatic optical inspection (AOI) for scratches or pits.
For guidance on how to read and validate the Material Test Certificate (MTC) that accompanies each coil — including EN 10204 3.1 certificate verification, chemistry cross-check, and 9-point hardness mapping — see theTool Steel MTC Reading & QA Checklist for Strip Blades.
Blade Strip Steel counterBlade Strip Steel hardness test
9. Case Study: Performance Benchmarks
Case 1: Urschel-type Grid Dicer Optimization
Client: Frozen Vegetable Processor.
Initial Condition: Standard 420 blades failing every 8 hours due to corner cracking.
Solução de Engenharia: Transição para 440C Strip Steel with a revised tempering profile (HRC 54).
Resultado: Blade life extended to 24 hours; 200% improvement in uptime. For a detailed QA validation protocol and ROI analysis behind this material transition — including heat-treatment window definition, retained austenite control, and field trial KPI design — see Validating 440C Dicer Blades at HRC 56–58: Heat-Treatment, QA & ROI. Engineering teams who have completed the 440C qualification process above often find that the next OEE lever is coil length. See Ganhos de Lucro de OEE com a Redução da Frequência de Troca de Bobinas for the changeover math and a blade strip producer pilot case.
Case 2: High-Speed PE Film Slitting
Client: Flexible Packaging Manufacturer.
Initial Condition: Frequent “snagging” and film tearing using standard slitter blades.
Solução de Engenharia: Implemented C100S Carbon Steel with Ra 0.4µm edge finish.
Resultado: Increase in slitting speed by 25% with zero reported film tears.
10. Seção de Perguntas Frecuentes (FAQ)
Q: Why use SK5 instead of Stainless?
A: SK5 allows for higher peak hardness (HRC 62), making it superior for non-corrosive slitting of abrasive materials like textiles.
Q: What is the maximum thickness available?
A: The maximum thickness is 2.0mm. Beyond this, the increased cross-section significantly raises the slotting resistance during grid manufacturing, making thinner profiles (0.5–1.2mm) more practical for most dicing applications.
Q: Do you provide blades with slots already cut?
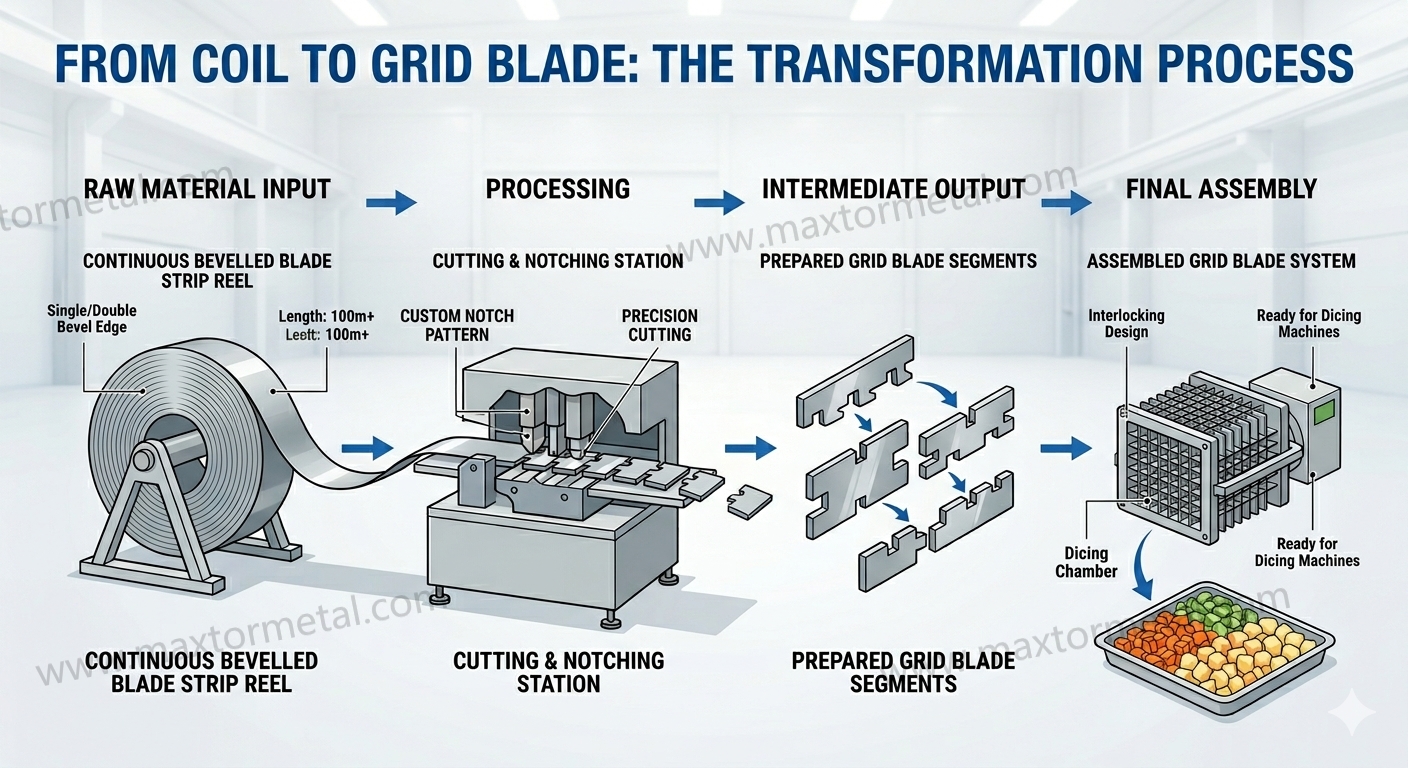
A: No, we provide the base material (strip steel) in coils for your manufacturing process.
Q: How does thickness tolerance affect my grid assembly?
A: In a dicing grid, errors accumulate. A ±0.01 mm tolerance ensures that the grid slots align perfectly across the entire width of the machine.
Q: Is 440C harder than 420?
A: Yes. 440C has higher carbon, allowing it to reach HRC 56-58, whereas 420 typically ranges from HRC 48-52.
Q: Can you provide a 500m coil without any welds?
A: Yes, we specialize in high-integrity, single-piece long coils to prevent machine jams.
Q: What surface finish should I choose for meat dicing?
A: We recommend the Ra < 0.8µm edge finish to prevent protein adhesion.
Q: What causes “edge rolling” (dulling)?
A: Usually, the hardness is too low for the material being cut. Increasing HRC or switching to a higher carbon grade (C100S) is the solution.
Q: Does your steel meet ISO 2768-mK standards?
A: Yes, all our precision strip steel is manufactured to these tolerances. Each coil ships with an EN 10204 3.1 Material Test Certificate covering chemistry, hardness, and heat number traceability. For a step-by-step guide on how to read and verify these documents — including how to cross-check chemistry against ASTM A681/ISO 4957 and map hardness uniformity — see the Tool Steel MTC Reading & QA Checklist for Strip Blades.
Q: Why is Ra < 1.6µm used for the body?
A: This allows for sufficient grip in machine holders while maintaining a smooth enough profile to prevent debris buildup.
Q: How should I store high-carbon coils?
A: Keep them in their original VCI packaging in a dry, temperature-controlled warehouse.
Q: Can this steel be used for medical-grade dicers?
A: Yes, 440C is frequently used in medical/surgical cutting tools due to its purity and hardness.
Q: What is the benefit of the 300m and 500m coil lengths?
A: It reduces the frequency of coil changes, significantly increasing the OEE (Overall Equipment Effectiveness) of automated lines.
Q: Can you provide custom widths like 15.5mm?
A: Yes, we provide custom slitting within the 7mm to 100mm range.
Q: How do I select between C75 and SK5?
A: Choose C75 if your blade needs to flex significantly without breaking; choose SK5 if edge retention is the absolute priority.
Costumização:
Não oferecemos apenas lâminas de tamanho padrão, mas também lâminas especiais projetadas para melhorar sua produtividade. Tudo o que você precisa fazer é fornecer desenhos ou amostras.
Entre em contato com nossa equipe de vendas hoje mesmo e eles ajudarão a avaliar suas necessidades específicas e a fornecer opções de atualização comprovadas. Como alternativa, envie uma solicitação de orçamento.
1. Serviço de importação completo e sem complicações
Aproveite a conveniência de uma importação sem problemas. Do transporte ao desembaraço aduaneiro, cuidamos de todo o processo. Tudo o que você precisa fazer é pagar o IVA e aguardar a chegada de suas mercadorias.
2. Preços competitivos
Vimos nossas lâminas se destacarem em inúmeras aplicações e estamos prontos para qualquer projeto que você nos apresentar. Espere precisão, durabilidade e preços competitivos inigualáveis.
3. ODM e OEM disponíveis
Seja qual for o seu caso, desenhos, esboços ou amostras, podemos projetar e fabricar para você. Também temos a capacidade de auxiliar na modificação de designs e especificações existentes para melhorar praticamente qualquer aplicação de ferramentas industriais. Entre em contato com nossa equipe de vendas dedicada para discutir suas necessidades específicas.
4. Controle de qualidade
Uma série de testes e inspeções são realizadas para controlar a qualidade, incluindo inspeção do primeiro artigo, inspeção de material recebido e materiais certificados, inspeção de qualidade em processo e inspeção de qualidade final.
5. Aquisição flexível, cooperação ilimitada
Whether you are an importer, distributor, wholesaler or end-user, we welcome you to join us with a minimum MOQ, no hassle for inquiry and more freedom for purchasing.
6. Monitor no exterior, relatório em tempo real do progresso da produção
Considere-nos seu monitor exclusivo. Forneceremos atualizações regulares sobre cada etapa crucial de sua linha de produção. Independentemente da distância, você terá informações em tempo real sobre o progresso de seu produto.


 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean


