Краткий ответ: При грануляции полимеров медицинского назначения нержавеющие стали 420 и 440C не являются взаимозаменяемыми: марка 420 обладает более высокой вязкостью, лучшей полируемостью и коррозионной стойкостью в водяных контурах с интенсивной дезинфекцией или изменчивым химическим составом; сталь 440C обеспечивает превосходную стойкость режущей кромки при резке абразивных полимеров в стабильных водяных контурах. Обе марки требуют зеркальной полировки с шероховатостью Ra ≤ 0,4 мкм и подтвержденной пассивации по стандарту ASTM A967 — именно инженерия поверхности, а не только марка сплава, является основным фактором предотвращения загрязнений. Черные точки в медицинских гранулах чаще всего представляют собой системную проблему: совместное воздействие продуктов коррозии из водяного контура и частиц износа от ножа с неоптимальными характеристиками.
Черные точки (вкрапления) в гранулах полимеров медицинского назначения редко имеют одну причину. Производственные службы часто списывают их на деструкцию смолы или остатки чистящего материала (пурги), однако тщательное расследование показывает, что главным фактором являются продукты коррозии из контура теплой воды и частицы износа ножей, возникающие из-за неверно подобранной режущей системы.
Ножи грануляторов для сложных задач переработки полимеров должны соответствовать жестким допускам на размеры и строгим требованиям к контролю загрязнений — особенно на линиях медицинского назначения, где нулевое визуальное загрязнение и однородность гранул являются обязательными условиями. Правильный выбор марки нержавеющей стали, качества обработки поверхности и протокола управления водяным контуром составляет инженерную основу этой надежности. Для линий, работающих с абразивными композитами или стеклонаполненными материалами, где износ преобладает над коррозией, логика выбора меняется; Ножи гранулятора из порошковой металлургии M390 vs CPM S90V: Выбор марки стали в условиях высокого износа стекловолокном подробно рассматривает этот сценарий.
В рамках программ Maxtor Metal по изготовлению ножей грануляторов под заказ для медицинских и технически сложных полимерных линий, исследования причин появления черных точек (black specks) стабильно сводятся к трем управляемым факторам: коррозии водяного контура, недостаточной чистоте обработки поверхности ножа и неверному выбору марки стали — каждый из которых устраняется за счет жестких спецификаций и соблюдения технологической дисциплины.
Черные точки (вкрапления): Источники и риски
Разграничение полимерных и металлических вкраплений
Не все черные вкрапления имеют одинаковое происхождение, и ошибочная идентификация источника ведет к потере времени на расследование. Простая первичная проверка позволяет разделить эти две категории:
- Металлические вкрапления являются твердыми, зернистыми и часто магнитными. Под стереомикроскопом они демонстрируют металлический блеск или угловатые поверхности излома. Редкоземельный дисковый магнит, проведенный над рассыпанной пробой гранул, притягивает эти частицы.
- Полимерные вкрапления являются мягкими, сжимаемыми, размазываются при нажатии ногтем и часто имеют обугленный или термически деградированный срез. Они возникают из застойных зон в цилиндре экструдера, байпаса фильтра расплава или при контакте с перегретыми поверхностями фильеры.
Смешанное загрязнение, при котором металлические частицы провоцируют обугливание полимера, часто встречается при длительных производственных циклах. Его устранение требует одновременного решения обеих проблем.
Пути коррозии в контуре циркуляции теплой воды
Замкнутый контур теплой воды в системе подводного гранулирования при ненадлежащем обслуживании является постоянным источником загрязнения. Технический бюллетень NIH 2025 года по коррозии в замкнутых водяных системах определяет черный магнитный оксид железа (магнетит) и частицы окалины как основные факторы образования черных вкраплений в циркуляционных системах. Этот механизм непосредственно применим к контурам гранулирования.
Цикл коррозии протекает по предсказуемой схеме: проникновение кислорода в сочетании с повышенным содержанием хлоридов вызывает питтинг на смачиваемых металлических поверхностях, образуется магнетит, частицы перемещаются по контуру, и загрязнение попадает на торцевую поверхность фильеры и в поток гранул. В контурах, работающих с нарушением контролируемых химических параметров, этот цикл ускоряется, пока отклонения в цвете гранул не станут регулярным явлением.
Влияние на соответствие требованиям и OEE
Стандарт ISO 13485 может быть применимым, если операция по переработке полимеров является частью контролируемой цепочки поставок или СМК производителя медицинских изделий. Его не следует рассматривать как универсальный производственный стандарт для всех линий гранулирования полимеров медицинского назначения. В случаях применения ISO 13485 случаи появления черных вкраплений должны обрабатываться через документированные процедуры управления несоответствиями, расследования, управления изменениями и CAPA.
С точки зрения OEE (общей эффективности оборудования) неконтролируемые случаи появления черных вкраплений ухудшают все три компонента. Доступность снижается, так как корректирующие промывки, замена фильер и промывка системы отнимают производственное время. Производительность падает, когда операторы снижают скорость обработки для контроля термической истории. Потери качества накапливаются из-за изолированных или забракованных партий.
Ключевой вывод: Металлические черные вкрапления, вызванные износом ножей или коррозией контура, представляют собой инцидент несоответствия требованиям на линиях переработки полимеров медицинского назначения, а не просто косметический дефект. Ход расследования и корректирующие действия должны быть задокументированы и закрыты в рамках системы качества.
Суммируя: черные вкрапления в гранулах полимеров медицинского назначения — это системная проблема: продукты коррозии из водяного контура и частицы износа от неправильно подобранного ножа обычно действуют в совокупности, и устранение только одного из этих факторов редко дает долгосрочный результат
Сравнение сталей 420 и 440C: Ключевые аспекты
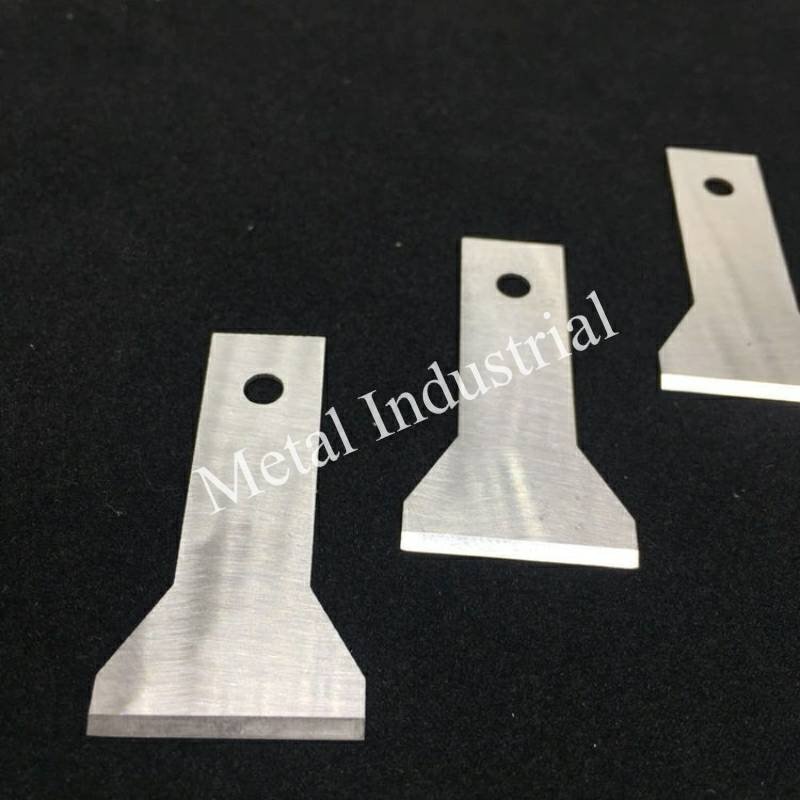
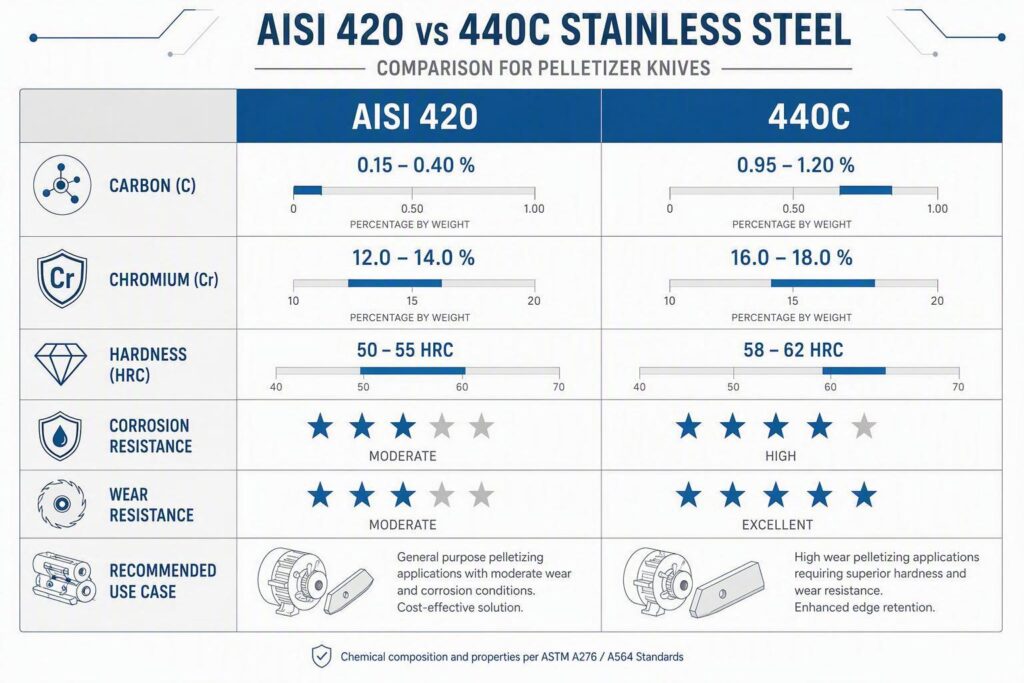
Состав, твердость, износостойкость и коррозионная стойкость
Марки AISI 420 и 440C являются мартенситными нержавеющими сталями — термообрабатываемыми хромистыми сталями, способными достигать твердости, необходимой для прецизионного режущего инструмента. Их различия существенны при выборе ножей для гранулятора.
| Свойство | AISI 420 | AISI 440C |
|---|---|---|
| Carbon (%) | 0.15 – 0.40 | 0.95 – 1.20 |
| Chromium (%) | 12 – 14 | 16 – 18 |
| Типичная твердость HRC (после закалки) | 50 – 52 | 58 – 60 |
| Износостойкость | Умеренный | Высокий |
| Коррозионная стойкость | Хорошая (высокое содержание свободного Cr в твердом растворе) | Хорошая (образование карбидов снижает содержание свободного Cr) |
| Прочность | Выше | Ниже |
| Полируемость | Отличный | Хороший |
Высокое содержание углерода в стали 440C приводит к образованию значительно большего количества твердых карбидов хрома в микроструктуре, что обеспечивает ее преимущество по износостойкости. Однако эти карбиды уменьшают количество хрома, доступного в матрице для поддержания пассивной оксидной пленки, — компромисс, отраженный в технических данных Crucible Industries по стали 440C, где эта марка характеризуется высокой износостойкостью при лишь умеренной коррозионной стойкости в мягких средах. В коррозионно-активных средах или при интенсивной санитарной обработке этот компромисс становится существенным.
Сталь 420 сохраняет больше свободного хрома в растворе. Техническом паспорте Atlas Steels на марку 420 описывает ее как закаливаемую хромистую сталь 12%, обеспечивающую хорошую коррозионную стойкость в закаленном и полированном состоянии — что напрямую актуально для линий с еженедельными циклами CIP-мойки и контактом с теплой водой.
Выбор по профилю риска и качеству воды
Практическое решение по выбору зависит от трех факторов: абразивности полимера, качества воды в контуре и последствий загрязнения для последующих этапов.
| Condition | Предпочтительная марка |
|---|---|
| Абразивный полимер (стеклонаполненные, минералонаполненные компаунды) | 440С |
| Деионизированная вода в контуре, содержание хлоридов стабильно < 50 ppm | Допускается 440C |
| Водопроводная очищенная вода или вода с нестабильным содержанием хлоридов | 420 |
| Частые циклы щелочной CIP-мойки (pH > 9,5) | 420 |
| Максимальное сохранение остроты кромки — основная цель | 440С |
| Требуются максимальная стойкость к выкрашиванию и вязкость | 420 |
Для быстрой ориентации на производстве следующая матрица принятия решений объединяет абразивность полимера, качество воды в контуре и последствия загрязнения в единую рекомендацию на основе оценки рисков. Это авторская обобщающая методология, которая не заменяет квалификационные испытания на конкретной линии, описанные далее в этой статье.
| Абразивность | Качество воды в контуре | Последствия загрязнения | Рекомендуемая марка |
|---|---|---|---|
| Низкий | Контролируемый (хлориды < 50 ppm) | Критический | 420 с высококачественной отделкой поверхности |
| Низкий | Переменный / повышенный уровень хлоридов | Критический | 420 |
| Высокий | Контролируемый | Критический | 440С |
| Высокий | Переменная | Критический | 440C с улучшенным контролем водооборотного контура |
| Высокий | Контролируемый | Умеренный | 440С |
| Низкий | Контролируемый | Умеренный | И та, и другая — результат зависит от обработки поверхности |
Ни одна из марок не является универсально превосходящей. Выбор должен быть зафиксирован в спецификации на нож и официально привязан к СОП по качеству воды для конкретной линии.
Преобладающее значение обработки поверхности и пассивации
Для предотвращения образования черных точек состояние поверхности часто важнее выбора сплава. Правильно отполированный и пассивированный нож из стали 420 превзойдет нож из 440C с плохой отделкой поверхности в применениях, чувствительных к загрязнению. Выбор марки стали задает предел производительности, а инженерия поверхности определяет, насколько эффективно нож работает в этих пределах.
Суммируя: Выбор между 420 и 440C сводится к тому, какой вид отказа преобладает на вашей линии: выбирайте 440C для износостойкости режущей кромки при абразивных нагрузках в стабильном контуре, и 420 — для коррозионной стойкости и полируемости, когда химический состав среды в контуре нестабилен или проводится интенсивная дезинфекция.
Инженерия поверхности промышленной резцовой оснастки
Целевые показатели шероховатости поверхности и полировки
The Австралийская ассоциация развития нержавеющей стали определяет Ra ≤ 0.5 µm как критический порог шероховатости поверхности для сохранения целостности пассивной пленки на обработанной нержавеющей стали. Для ножей грануляторов медицинского назначения применяются следующие целевые показатели по зонам:
- Режущая кромка и зоны контакта с матрицей: Ra ≤ 0.4 µm (предпочтительно ≤ 0.2 µm для максимальной легкой очистки)
- Боковые грани и тело ножа: Ra ≤ 0,8 мкм
- Посадочное отверстие и монтажные поверхности: Ra ≤ 1,6 мкм
Эти целевые показатели требуют шлифования эльборовым (CBN) или алмазным кругом с последующей механической полировкой. Электрохимическая полировка не является обязательной, но она повышает однородность пассивной пленки и устраняет микрощели, удерживающие биомассу или продукты коррозии на поверхностях с традиционной полировкой.
Пассивация и контроль качества по ASTM A967
ASTM A967/A967M является основным стандартом для химической пассивации деталей из нержавеющей стали. Он регламентирует протоколы обработки как азотной, так и лимонной кислотой с определенными диапазонами концентрации, температуры и времени выдержки для каждого метода.
Пассивация удаляет загрязнения свободным железом (шлам от шлифовки, вкрапления частиц инструмента, следы стальной оснастки), которые в противном случае становятся очагами активной коррозии при эксплуатации. Она не меняет шероховатость поверхности и не устраняет механические дефекты. Стандарт требует, чтобы на обработанной детали при визуальном осмотре отсутствовали следы травления, питтинга или матовости.
Методы проверки, регламентированные ASTM A967, включают испытание погружением в воду, выдержку в условиях высокой влажности (48 ч при 95–100% RH), испытание в солевом тумане по ASTM B117, тест с сульфатом меди и тест с гексацианоферратом калия и азотной кислотой. При поставке ножей для медицинского применения минимальным критерием приемки должен быть тест с гексацианоферратом калия или испытание в солевом тумане с фиксацией результатов в сертификате на материал.
Выбор покрытия и риск отслаивания
Тонкие твердые покрытия (TiN, TiAlN, DLC) могут продлить срок службы ножей при грануляции абразивных полимеров, однако они несут риск отслаивания покрытия при использовании в медицинских целях. Три семейства покрытий, применяемых на ножах грануляторов, существенно различаются по составу наносимого слоя, толщине и требованиям к подложке.
| Покрытие | Типичная толщина | Твердость / трение | Пригодность для применения в медицинской промышленности |
|---|---|---|---|
| PVD TiN / TiAlN | 1–4 мкм | ~2 000–3 500 HV; COF 0,4–0,6 | Допускается при подтвержденной адгезии; твердое, с диффузионным связыванием с подложкой |
| DLC (a-C:H, ta-C) | 1–3 мкм | 2 000–6 000 HV; COF 0,05–0,15 | Более низкое трение, но внутреннее напряжение и склонность к отслаиванию требуют контроля промежуточного слоя |
| PTFE (твердосмазочное покрытие) | 5–25 мкм | Мягкое; наносится в качестве антифрикционного слоя | Обычно не рекомендуется в зонах контакта с потоком гранул из-за истирания мягкой пленки |
Для ножей медицинских грануляторов важны два эффекта, связанных с толщиной. Во-первых, твердые PVD-покрытия толщиной 1–4 µm обычно не требуют компенсации размеров — пленка толщиной 2 µm добавляет по 2 µm с каждой покрытой стороны, что полностью укладывается в допуск плоскостности ±0.005 mm и стандартные допуски режущей кромки прецизионных ножей гранулятора. Во-вторых, покрытие PTFE толщиной 5–25 µm достаточно толстое, чтобы изменить геометрию: полностью покрытый диаметр может увеличиться на 10–50 µm, что ощутимо меняет задний угол режущей кромки, ширину паза и контакт ножа с матрицей, если на чертеже не предусмотрен специальный припуск под покрытие. Для ножа с заданной плоскостностью ±0.005 mm/100 mm это не погрешность округления, а изменение конструкции.
Риск отслаивания покрытия можно количественно оценить, а не просто предполагать. Адгезия измеряется с помощью теста на царапание по ISO 20502, который определяет возрастающие критические нагрузки (Lc): Lc1 обозначает появление первых когезионных трещин, Lc2 — начало адгезионного скола, а Lc3 — первое отслаивание. Опубликованные исследования покрытий TiN на нержавеющей стали показывают значения Lc порядка 20 N, 40 N и 65 N для последовательных стадий разрушения, в то время как дуплексные системы DLC с высокой адгезией и промежуточными слоями хрома превышают 49–51 Н при первой критической нагрузке. Из этих значений следует практическая система приёмки инструмента для медицинского применения:
| Критерий адгезии | Lc2 (адгезионное скалывание) | Класс HF по Роквеллу | Оценка риска |
|---|---|---|---|
| Минимально допустимый | ≥ 30 Н | HF 1–3 | Покрытие выдерживает рабочие нагрузки; контроль при замене инструмента |
| Надежный промышленный | ≥ 50 Н | HF 1–2 | Низкая вероятность отслаивания при циклических термических и механических нагрузках |
| Предпочтительный для медицинского применения | ≥ 70 Н | HF 1 | Пренебрежимо малый риск отслаивания при контролируемом подслое и шероховатости |
| Браковка | < 20 Н | HF 5–6 | Покрытие недопустимо для промышленного применения; HF6 — заведомо неприемлемый класс даже для DLC |
Покрытие без адгезионного подслоя обычно попадает в диапазон HF5–HF6 и не должно использоваться на линиях медицинского назначения. Подготовка подложки обязательна: хром или подслой Cr/CrC в сочетании с контролируемой предварительной обработкой — это то, что повышает критическую нагрузку DLC с нескольких ньютонов до класса 70 N. Требуйте от поставщика покрытия указывать в сертификате значения Lc2 и класс HF по Роквеллу, измеренные на том же материале подложки и с той же термообработкой, что и у поставляемого ножа, а не на стандартном образце.
⚠️ Предупреждение: На линиях, регулируемых стандартом ISO 13485, любое покрытие ножей перед внедрением должно пройти валидацию на предмет образования чешуек и отслаивания в технологических условиях. Невалидированное изменение покрытия является официальным изменением процесса, требующим документального оформления оценки рисков и управления изменениями.
Для большинства задач гранулирования полиолефинов, PET и PEEK медицинского назначения наименее рискованным выбором являются ножи без покрытия из хорошо пассивированной стали 420 или 440C. В случаях, когда применение покрытия оправдано абразивным износом, назначайте систему PVD TiN или TiAlN толщиной 2–4 µm с подтвержденным значением Lc2 ≥ 50 N и проверяйте, чтобы дополнительная толщина не нарушала контакт ножа с фильерой, зафиксированный при установке.
Суммируя: качество обработки поверхности и пассивация — это основные факторы контроля загрязнений при гранулировании полимеров медицинского назначения. Марка сплава задает базовый уровень, но именно шероховатость Ra ≤ 0,4 µm и подтвержденная пассивация по ASTM A967 предотвращают попадание металлических частиц в поток продукта.
Контроль контура теплой воды (водяного кольца)
Химический состав воды и целевые числовые показатели
Применение рекомендаций NIH по химическому составу воды в замкнутых контурах и принципов контроля коррозии нержавеющей стали к системе гранулирования с теплой водой позволяет сформировать следующую систему параметров. Требования к водному контуру здесь одинаково применимы к линиям TPU и EVA — о взаимосвязи контроля контура и выбора покрытия ножей для этих материалов см. Налипание на ножи при подводной грануляции ТПУ: выбор между покрытиями DLC и PTFE и рабочие интервалы..
| Параметр | Целевой диапазон | Предел реагирования |
|---|---|---|
| рН | 7.0 – 9.0 | 10.0: проверить источник подпитки |
| Хлориды | < 50 ppm | > 100 ppm: слить и перезаправить контур |
| Общее железо | < 0,3 мг/л | > 1.0 mg/L: промыть и выявить источник коррозии |
| Проводимость | 100 – 400 мкСм/см | > 800 µS/cm: проверить подпитательную воду и дозирование |
| Взвешенные вещества | < 5 мг/л | > 20 mg/L: увеличить частоту фильтрации |
Технический бюллетень NIH рекомендует диапазон pH 9,0–10,5 для углеродистой стали. Для контура, где преобладают контактные поверхности из нержавеющей стали, более низкий целевой диапазон 7,0–9,0 является обоснованным и снижает риск образования отложений при сохранении стабильности пассивной пленки.
Совет профессионала: Тенденция к росту содержания хлоридов в замкнутом контуре почти всегда сигнализирует о внешнем попадании — загрязнении подпитательной воды, вымываемых веществах из смолы или уносе моющих химикатов. Анализируйте динамику данных; не рассматривайте уровень хлоридов как однократную приёмочную проверку.
Архитектура фильтрации и гидравлика
Двухступенчатая архитектура фильтрации является практическим минимумом для контуров медицинского назначения:
- Фильтр грубой очистки (сетка 100–200 µm): Устанавливается на главной циркуляционной линии перед насосом и головкой фильеры. Задерживает чешуйки покрытия, окалину и крупный мусор. Планируйте очистку по показаниям датчика перепада давления, а не по фиксированному календарному интервалу.
- Мешочный или картриджный фильтр бокового потока (5–25 µm): Polishes approximately 5–10% of total loop flow continuously. Effective at capturing magnetite fines that pass the coarse strainer and would otherwise reach the die face.
Sanitation and Degassing Strategy
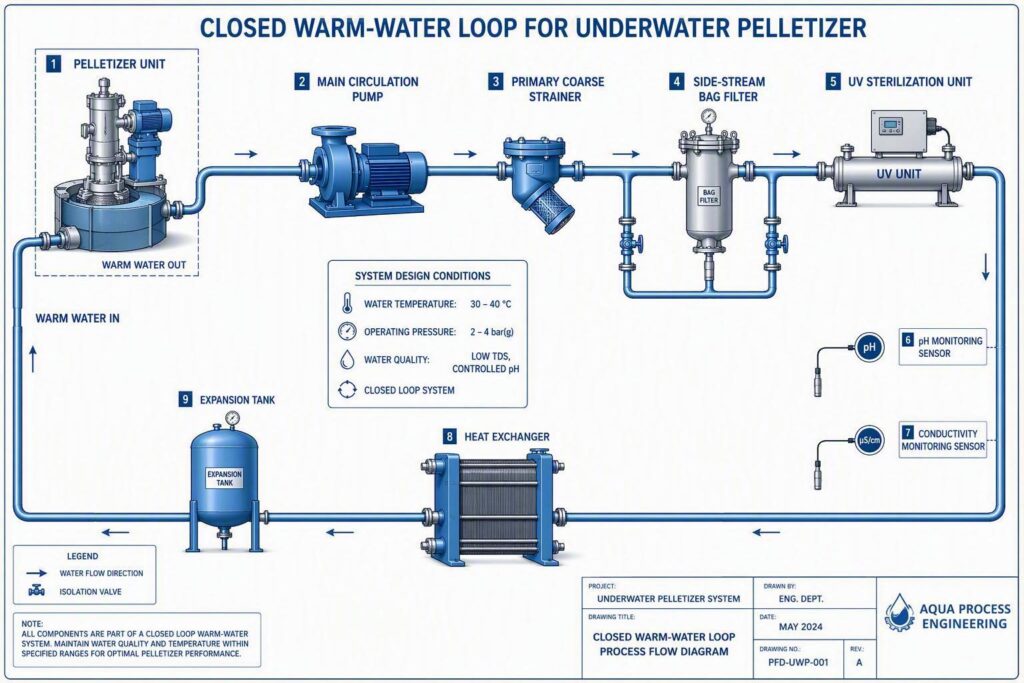
UV sterilization at 254 nm (minimum 30 mJ/cm² dose) on the main return line suppresses biofilm accumulation that concentrates corrosion products and increases under-deposit attack on wetted surfaces.
A membrane degasser or closed expansion tank with nitrogen blanket reduces dissolved oxygen to below 0.1 mg/L on critical lines. Dissolved oxygen is the primary accelerant of pitting corrosion in warm recirculating loops — reducing it is one of the highest-return engineering controls available.
Following any maintenance event involving pipe or component replacement, flush the system of debris and passivate new stainless surfaces before returning to production, consistent with NIH guidance on system startup after tie-ins.
Суммируя: the warm-water loop is not a utility — it is a process variable, and without pH, conductivity, and filtration targets codified in a formal SOP linked to the knife specification, loop-sourced black specks will recur regardless of knife grade.
Технические спецификации и стандартные операционные процедуры (SOP)
Controlled A/B Trial: 420 vs 440C on a Medical-Grade PP Line
The selection logic above becomes concrete when it is tested under a controlled comparison. The following trial was run by Maxtor Metal’s engineering team on an anonymized medical polymer compounding line producing medical-grade PP pellets. The goal was not to declare a universally superior grade, but to quantify the difference in particle-quality stability and edge retention under identical process conditions.
Trial setup and controlled variables
| Параметр | Control Requirement |
|---|---|
| Melt temperature | ±3 °C |
| Pelletizer speed | ±2% |
| Water temperature | ±2 °C |
| Water flow | ±3% |
| Пропускная способность | ±2–3% |
| Die plate | Same plate for both runs |
| Polymer grade | Same grade (medical-grade PP, unfilled, 0% regrind) |
| Knife pressure | Held identical for A and B |
| Элемент | Case A — 420 |
| Промышленность | Medical polymer compounding |
| Filler / regrind | None / 0% |
| Line | Underwater pelletizer, ~2–3 t/h |
| Tooling | AISI 420, approx. 52–55 HRC |
| Surface finish | Polished, Ra ≤ 0.4 µm |
| Run period | Approx. 6–8 weeks |
| Cumulative output | Approx. 250–350 t |
Measurement sequence
- Incoming blade inspection — hardness, thickness, edge straightness, edge roughness, and visual inspection under magnification.
- Cutter installation — record cutter-head runout, blade protrusion, knife-to-die contact, and tightening torque.
- Start-up stabilization — the first 30–60 minutes of data are excluded from the A/B comparison, since start-up pellet quality does not represent steady-state production.
- Production sampling — every 4 hours: collect a 500–1,000 g pellet sample; sieve for fines; inspect 1,000 pellets for size and shape; count black specks per the specified sampling method.
- Blade condition — at each planned stop: microscope inspection of the edge, wear-land measurement, micro-chipping check, and cumulative tonnage logged.
Observed outcome (A vs B)
| KPI | 420 (A) | 440C (B) | Direction |
|---|---|---|---|
| Black specks | approx. 18–30 ppm | approx. 8–15 ppm | ↓ approx. 40–60% |
| Fines | approx. 0.30–0.50 wt% | approx. 0.18–0.30 wt% | ↓ approx. 30–40% |
| Off-size / irregular pellets | approx. 0.8–1.3% | approx. 0.4–0.8% | ↓ approx. 30–50% |
| Tool life to regrind | approx. 180–260 h | approx. 300–420 h | ↑ approx. 1.5–1.8× |
| Unplanned knife changes | approx. 3–4 per 6 weeks | approx. 1–2 per 6 weeks | ↓ approx. 40–60% |
| Production yield | approx. 98.5–99.1% | approx. 99.1–99.5% | + approx. 0.3–0.6 pp |
How the failure mode actually developed
The 420 blades were not “non-conforming” at the outset. For the first 2–3 weeks, pellet dimensions were normal, fines held around 0.3–0.4 wt%, and black specks stayed low. As cumulative output increased, a predictable drift appeared: the edge dulled slightly, cutting load rose, the die-face contact shifted toward a more abrasive wiping action, and trace polymer residue began to accumulate near the blade and die plate. Cleaning temporarily cleared the symptom, but it returned after further running.
The first corrective attempt was simply to raise knife pressure. Tails dropped briefly, but the black-speck issue persisted and edge wear accelerated. Only then was the grade changed from 420 to 440C while holding knife pressure, pelletizer speed, die plate, and polymer formulation constant.
Ключевой вывод: During the controlled trial, black-spec occurrence decreased by approximately 40–60% after changing from hardened 420 to 440C blades. This is a trial result under the stated conditions — not a universal guarantee, since black-spec contamination in medical plastics can also originate from pellet conveying, dust, and material handling rather than the cutting tool alone.
For context, both grades are established martensitic stainless steels in the medical tooling family, and ASTM F899 lists 420 and 440C within the martensitic stainless system used for surgical instruments. That is why the comparison is a genuine qualification question rather than a manufactured contrast — and why the honest conclusion is conditional:
Engineering conclusion: The A/B trial indicated that 440C provided longer edge retention and lower particle-quality drift under the tested medical-grade PP conditions, while 420 remained a viable option where toughness, machining cost, and moderate wear requirements were prioritized.
Maxtor Metal’s own technical documentation lists 420/440C martensitic stainless with Ra ≤ 0.4 µm mirror finishing as a material system for medical-grade and food-packaging pelletizer applications. This is a brand-side engineering basis; it should not be presented as independent third-party validation.
Суммируя: a knife specification that stops at alloy grade and hardness is incomplete — material traceability, surface finish, passivation verification, and a linked water-loop SOP are what make a pelletizer knife program auditable to ISO 13485 expectations.
Knife Spec Template (420/440C)
A formalized knife specification eliminates ambiguity in procurement and incoming inspection. The following framework reflects the precision-grinding capabilities and documentation practices — including EN 10204 MTC 3.1 certificates — that apply to custom pelletizer knife programs for technical and medical polymer lines. Maxtor Metal’s approach to custom knife manufacturing integrates material traceability, heat-treatment records, and verified surface finish from a single source.
| Атрибут | AISI 420 Specification | AISI 440C Specification |
|---|---|---|
| Base material | AISI 420 (UNS S42000) | AISI 440C (UNS S44004) |
| Термическая обработка | Vacuum hardened + tempered; 50–52 HRC ±1 | Vacuum hardened + tempered; 58–60 HRC ±1 |
| Surface finish — cutting edge | Ra ≤ 0.4 µm | Ra ≤ 0.4 µm |
| Surface finish — blade body | Ra ≤ 0.8 µm | Ra ≤ 0.8 µm |
| Passivation standard | ASTM A967/A967M, citric or nitric acid method | ASTM A967/A967M, citric or nitric acid method |
| Passivation verification | Potassium ferricyanide test, pass | Potassium ferricyanide test, pass |
| Material certificate | EN 10204 MTC 3.1 | EN 10204 MTC 3.1 |
| Dimensional tolerance | Per drawing; flatness ≤ 0.005 mm/100 mm | Per drawing; flatness ≤ 0.005 mm/100 mm |
| Покрытие | Без покрытия | Без покрытия |
For the component-level qualification framework that governs how these dimensional and hardness tolerances are verified at incoming inspection — covering runout/TIR acceptance, balance grade per ISO 21940, and QA dossier structure — see our knife block qualification guide for water-ring pelletizers.
For a full overview of knife formats and configurations available for underwater and die-face pelletizing systems, see Maxtor Metal’s industrial blades for plastic processing guide, which covers material options, dimensional standards, and application-matched configurations across pelletizer types.
Water-Loop Quality Specification
The water-loop SOP must be formally linked to the knife specification to create a coherent, auditable contamination-prevention program. Key document elements include: makeup water source and treatment with acceptance criteria; chemical inhibitor type, dose, and monitoring interval; filtration change schedule; analytical sampling plan (weekly pH and conductivity; monthly total iron and chlorides during normal operation; daily during startup or post-maintenance); alert and action limits as defined in the chemistry table above; loop flush and passivation procedure for post-maintenance restart; and records retention for a minimum of three years.
Maintenance, Inspection, and Records
For knife assemblies: inspect cutting edges and die-face contact surfaces at each tool change for chipping, pitting, and corrosion discoloration; record regrind cycles per knife set and replace at the minimum height specified in the OEM drawing; retain hardness test and passivation verification records for each incoming lot; log every observed black-speck event with date, lot number, retained pellet sample, and investigative findings.
Диагностика неисправностей и восстановление
Microscopy and Magnet Tests
When a black-speck event occurs, the initial classification requires no laboratory equipment. Spread a 200 g pellet sample on white paper and draw a rare-earth disc magnet across the surface at 5–10 mm standoff. Metallic specks migrate toward the magnet; polymer carbonization particles remain stationary.
For confirmation, mount five to ten particles from each category at 40–100× magnification. Metallic particles show angular fractures and bright metallic surfaces, with possible brown-black magnetite smear under oblique illumination. Polymer particles are amorphous, compressible, and show laminar carbonization layers when cross-sectioned with a razor.
Correlation with Water Metrics
Plot total iron and suspended solids values from the loop log against the production record for the same period. A sustained upward trend in loop iron typically correlates with metallic speck events that appear within 24–72 hours — the lag reflecting loop volume and filtration efficiency. When total iron exceeds 1.0 mg/L without a corresponding maintenance event, treat it as an active corrosion indicator and inspect wetted surfaces before the next production run.
Remediation and Verification Steps
- Drain and flush the warm-water loop with clean deionized water until effluent total iron is below 0.1 mg/L
- Inspect the knife set for edge chipping, pitting, and corrosion — replace if any corrosion pitting is visible on the die-face contact zone
- Verify passivation on replacement knives before installation (potassium ferricyanide or salt spray per ASTM A967)
- Restart the loop with a fresh inhibitor charge; verify pH, conductivity, and chloride are within specification before resuming production
- Run a 15-minute qualification lot: inspect pellets under 10× magnification and perform a magnet test before releasing. For die-face systems running WC–Co insert blocks, the parallel restart discipline — verifying contact pressure, insert condition, and braze integrity before resuming production — is covered in our guide on выбору марок твердосплавных пластин из карбида вольфрама, пайке и контролю контакта для подводных грануляторов.
- Close the CAPA record with documented root cause, corrective action, and preventive action — including any spec or SOP revision triggered by the event
For lines where the black-speck or contamination event traces back to blade contact instability — specifically, hydrodynamic lift at operating speed overcoming the axial preload and opening a micro-gap at the die face — the force-balance diagnostic and gap measurement sequence is covered in our guide on dynamic blade float, preload mechanics, and the 0.03 mm contact threshold.
Суммируя: when black specks recur after a knife or loop change, the magnet test and microscopy results together tell you whether the source is metallic or polymeric — treating the wrong source first is the most common recovery delay.
FAQ
В: В чем основная разница между нержавеющей сталью 420 и 440C для ножей грануляторов?
О: Сталь 420 содержит 0,15–0,40% углерода и 12–14% хрома, достигая твердости 50–52 HRC, обладает хорошей коррозионной стойкостью и высокой ударной вязкостью. Сталь 440C содержит 0,95–1,20% углерода и 16–18% хрома, обеспечивая 58–60 HRC с превосходной износостойкостью, но меньшей вязкостью и незначительно сниженной коррозионной стойкостью из-за образования карбидов. Выбирайте 440C для абразивных полимеров при контролируемом качестве воды в контуре; выбирайте 420 для коррозионно-активных сред или условий регулярной интенсивной санитарной обработки.
В: Почему в гранулах полимеров медицинского назначения появляются металлические черные точки?
О: Металлические черные точки (black specks) обычно возникают из трех источников: микровыкрашивание режущей кромки ножа из-за хрупкого разрушения или ударной нагрузки; продукты коррозии (магнетит, оксид железа), вымываемые из контура теплой воды; или загрязнение свободным железом на недостаточно пассивированных поверхностях ножа. Магнитные испытания и оптическая микроскопия являются первичными диагностическими методами для отличия металлических включений от полимерных.
В: Какая шероховатость поверхности (Ra) должна быть у ножей грануляторов медицинского назначения?
О: Режущая кромка и зоны контакта с фильерной плашкой (die-face) должны достигать чистоты поверхности Ra ≤ 0,4 мкм. Австралийская ассоциация развития нержавеющей стали (ASSDA) определяет Ra ≤ 0,5 мкм как критический порог целостности пассивной пленки на обработанной нержавеющей стали — ниже этого значения коррозионная стойкость значительно возрастает. Более грубая обработка повышает как склонность к коррозии, так и выделение мелких частиц в поток гранулята.
В: Что обеспечивает пассивация по стандарту ASTM A967 и достаточно ли ее для предотвращения появления черных точек (black specks)?
О: Пассивация по ASTM A967/A967M удаляет свободное железо, впрессованные абразивные частицы и поверхностные загрязнения с нержавеющей стали, восстанавливая пассивную пленку оксида хрома. Она не меняет шероховатость поверхности и не устраняет механические дефекты. Пассивация необходима, но недостаточна: нож должен быть отполирован до целевого значения Ra перед пассивацией, а контур теплой воды требует отдельного контроля и обслуживания.
В: Какая концентрация хлоридов является безопасной в контуре теплой воды гранулятора с ножами из нержавеющей стали?
О: Концентрация хлоридов должна оставаться ниже 50 ppm для ножей из стали 420 или 440C. Концентрация свыше 100 ppm ускоряет питтинговую (точечную) коррозию на обеих марках стали, а возникающие продукты коррозии вымываются непосредственно в поток гранулята. Руководство NIH по коррозии в замкнутых контурах рекомендует отслеживать тренд концентрации хлоридов как непрерывный технологический параметр, а не рассматривать его как разовый критерий приемки.
В: Следует ли использовать покрытия TiN или DLC на ножах грануляторов медицинского назначения?
О: Только после полной валидации динамики отслаивания и шелушения покрытия в реальных технологических условиях. Тонкие твердые покрытия продлевают срок службы ножей при резке абразивных материалов, однако отслоение (деламинация) покрытия представляет реальный риск загрязнения на медицинских линиях. Согласно ISO 13485, нанесение покрытия на нож является формальным изменением техпроцесса, требующим документированной оценки рисков и валидации перед запуском в производство.
В: Как часто следует проводить отбор проб и обработку воды в контуре теплой воды?
О: При нормальной эксплуатации проверяйте уровень pH и электропроводность еженедельно; измеряйте общее содержание железа и хлоридов ежемесячно. После любых технических работ, связанных с заменой труб или компонентов, выполните промывку всего контура и залейте свежую воду перед возобновлением производства. Если общее содержание железа превышает 1,0 мг/л при отсутствии недавнего ремонта, рассматривайте это как активный процесс коррозии и промойте контур.
В: Какая документация должна сопровождать заказ на ножи грануляторов медицинского назначения?
О: Каждая партия должна сопровождаться сертификатом испытания материала EN 10204 MTC 3.1 с прослеживаемостью плавки и химического состава, результатами испытаний на твердость (HRC, измеренная на поставленных деталях), сертификатом измерения шероховатости поверхности и протоколом проверки пассивации (тест с ферроцианидом калия или солевым туманом по ASTM A967). Эти документы необходимы для квалификации поставщиков и проведения входного контроля по стандарту ISO 13485.
Заключение
Для гранулирования полимеров медицинского назначения выбор между сталями 420 и 440C является инженерным решением, основанным на оценке рисков, а не единственно верным ответом. Сталь 440C обеспечивает превосходную стойкость режущей кромки при резке абразивных полимеров в условиях контролируемого водного контура. Сталь 420 обладает лучшей вязкостью, полируемостью и коррозионной стойкостью там, где выше интенсивность дезинфекции или изменчивость качества воды.
В обоих случаях шероховатость поверхности на режущей кромке Ra ≤ 0,4 мкм и подтвержденная пассивация по стандарту ASTM A967/A967M являются главными мерами предотвращения загрязнений, а не только марка сплава. Регламентированная стандартная операционная процедура (SOP) для контура теплой воды — с целевыми химическими параметрами, двухступенчатой фильтрацией, УФ-стерилизацией и дегазацией — перекрывает путь коррозии, вызывающей появление металлических черных точек (black specks). В сочетании с техническими требованиями к ножам, подтвержденными сертификатами EN 10204 MTC 3.1, эти меры образуют аудит-пригодную систему, полностью соответствующую стандартам ISO 13485.
Дорожная карта внедрения предельно понятна: правильно подобрать спецификацию ножа под комбинацию полимера и химического состава воды, проверить шероховатость поверхности и пассивацию при входном контроле, утвердить регламент (SOP) химического режима контура и план аналитического мониторинга, а также замкнуть обратную связь — как физически, так и процедурно — между эксплуатационными характеристиками ножей и данными о качестве воды.
For precision-ground plastic pelletizer blades and pelletizing knives manufactured to the tolerances described above, contact the Maxtor Metal engineering team with your machine drawing and polymer program requirements.
Стандарты и нормативные ссылки
The specifications and controls in this article are drawn from the following standards and sources. Readers qualifying a specific line should consult the current revision of each document.
Metallurgy and material data
- AISI 420 (UNS S42000) and AISI 440C (UNS S44004) grade data — Atlas Steels Grade 420 data sheet; Crucible Industries 440C material data.
- ASTM F899 — Standard Specification for Wrought Stainless Steels for Surgical Instruments.
- ASTM A276 / A314 — Standard specifications for stainless steel bars and billets (440C and 420 forms).
- ASM Handbook, Vol. 16 — Machining (tool material selection context).
Surface finish and passivation
- ASSDA (Australian Stainless Steel Development Association) — pickling and passivation of stainless steel; Ra ≤ 0.5 µm passive-film threshold.
- ASTM A967/A967M — Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts.
- ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus.
Coating adhesion
- ISO 20502 — Fine ceramics (advanced ceramics, advanced technical ceramics) — Determination of adhesion of ceramic coatings by scratch testing.
- Published TiN-on-stainless and DLC duplex scratch-test critical-load studies (Lc1/Lc2/Lc3 data).
Water-loop corrosion and control
- NIH Technical Bulletin (2025) — Corrosion in Closed Loop Water Systems, Part 2: Evaluation and Prevention.
- ISO 13485:2016 — Medical devices — Quality management systems.
- FDA 21 CFR 211.67(a) — Equipment cleaning and maintenance.
Brand engineering basis
- Maxtor Metal technical documentation — 420/440C martensitic stainless with Ra ≤ 0.4 µm mirror finishing as a material system for medical-grade and food-packaging pelletizer applications. Note: brand-side engineering basis, not independent third-party validation.
Об авторе
Нэнси Ву is a Senior Manufacturing Engineer in Production Engineering at Maxtor Metal, with 12 years of experience in industrial cutting-blade manufacturing. She specializes in the machining and material behavior of common industrial blade steels — including SKD11, 420, 440C, D2, M2, H13, powder metallurgy steels, and cemented carbide — covering their processing characteristics, material properties, and coating behavior, alongside high-precision CNC grinding programming. She holds SME CMfgE, PMP, Six Sigma Black Belt, and ASM International certifications.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean