Schnellantwort: Bei der Granulierung medizinischer Polymere sind die Edelstahlqualitäten 420 und 440C nicht austauschbar: 420 bietet eine höhere Zähigkeit, bessere Polierbarkeit und eine höhere Korrosionsbeständigkeit in Wasserkreisläufen mit intensiver Desinfektion oder schwankender Wasserchemie; 440C sorgt für eine überlegene Schneidhaltigkeit bei abrasiven Polymeren in stabilen Wasserkreisläufen mit kontrollierter Chemie. Beide Sorten erfordern eine Spiegelpolitur von Ra ≤ 0,4 µm und eine nachgewiesene Passivierung nach ASTM A967 — die Oberflächentechnik, und nicht die Legierungsauswahl allein, ist die primäre Maßnahme zur Kontaminationsvermeidung. Schwarze Stippen in medizinischen Granulaten sind meist ein Systemproblem: Korrosionsrückstände aus dem Wasserkreislauf und Verschleißpartikel eines unzureichend spezifizierten Messers wirken hierbei zusammen.
Schwarze Stippen in medizinischen Polymergranulaten haben selten eine einzelne Ursache. Produktionsteams führen sie häufig auf Harzdegradation oder Spülrückstände zurück — nur um nach einer systematischen Untersuchung festzustellen, dass der Hauptauslöser Korrosionsrückstände aus dem Warmwasserkreislauf und Messerverschleißpartikel sind, die durch ein unzureichend spezifiziertes Schneidsystem entstehen.
Granuliermesser für anspruchsvolle Polymeranwendungen müssen engste Maßtoleranzen und strenge Anforderungen an die Kontaminationskontrolle erfüllen — insbesondere auf medizinischen Anlagen, auf denen null sichtbare Kontamination und gleichmäßige Granulatqualität unverzichtbar sind. Die Wahl der richtigen Edelstahlqualität, der Oberflächengüte und des Wasserkreislauf-Managementprotokolls bildet das ingenieurtechnische Fundament dieser Garantie. Für Anlagen, die abrasive oder glasfaserverstärkte Compounds verarbeiten, bei denen Verschleiß gegenüber Korrosion dominiert, unterscheidet sich die Auswahllogik; Pulvermetallurgische Granuliermesser aus M390 vs. CPM S90V: Sortenauswahl bei hohem Glasfaserverschleiß deckt dieses Szenario im Detail ab.
In den kundenspezifischen Granuliermess-Programmen von Maxtor Metal für medizinische und technische Polymeranlagen lassen sich Ursachenanalysen von Stippen bzw. Schwarzeinschlüssen („Black Specks“) konsequent auf drei steuerbare Variablen zurückführen: Wasserkreislaufkorrosion, unzureichende Oberflächengüte des Messers und falsche Stahlqualitätsauswahl — die sich jeweils durch präzise Spezifikationen und Prozessdisziplin beherrschen lassen.
Schwarze Stippen (Black Specks): Ursachen und Risiken
Unterscheidung zwischen Polymer- und Metallpartikeln
Nicht alle Black Specks haben denselben Ursprung, und eine falsche Identifizierung der Quelle verschwendet wertvolle Zeit bei der Untersuchung. Eine einfache Erstprüfung trennt die beiden Kategorien:
- Metallische Partikel sind hart, körnig und oft magnetisch. Unter einem Stereomikroskop zeigen sie metallischen Glanz oder kantige Bruchflächen. Ein Seltenerd-Scheibenmagnet, der über eine ausgebreitete Granulatprobe geführt wird, zieht diese Partikel an.
- Polymerpartikel sind weich, komprimierbar, verschmieren unter Fingernageldruck und weisen häufig einen verkohlten oder thermisch abgebauten Querschnitt auf. Sie stammen aus Totzonen im Extruderzylinder, einem Bypass am Siebwechsler oder dem Kontakt mit überhitzten Düsenoberflächen.
Mischkontaminationen – bei denen metallischer Abrieb die Verkohlung des Polymers initiiert – sind bei langlaufenden Kampagnen häufig. Um dies zu lösen, müssen beide Ursachen gleichzeitig angegangen werden.
Korrosionspfade im Warmwasserkreislauf
Der geschlossene Warmwasserkreislauf in einem Unterwasser-Granuliersystem ist bei mangelhafter Wartung eine permanente Kontaminationsquelle. Ein technisches Bulletin der NIH aus dem Jahr 2025 über Korrosion in geschlossenen Wasserkreisläufen identifiziert schwarzes magnetisches Eisenoxid (Magnetit) und Walzzunder-Rückstände als Hauptverursacher von Black Specks in Kreislaufsystemen. Dieser Mechanismus lässt sich direkt auf Granulierkreisläufe übertragen.
Der Korrosionszyklus folgt einem vorhersehbaren Verlauf: Sauerstoffeintrag gepaart mit erhöhtem Chloridgehalt löst Lochfraß auf benetzten Metalloberflächen aus, es bildet sich Magnetit, Partikel wandern durch den Kreislauf und die Kontamination erreicht die Düsenplatte und den Granulatstrom. Bei Kreisläufen, die außerhalb kontrollierter chemischer Grenzwerte betrieben werden, beschleunigt sich dieser Zyklus, bis Farbabweichungen im Granulat zur Regel werden.
Auswirkungen auf Compliance und OEE
ISO 13485 may be relevant when the polymer-processing operation is part of a medical-device organization’s controlled supply chain or QMS. It should not be treated as a universal production standard for all medical-grade polymer pelletizing lines. Where ISO 13485 controls apply, black-speck events should be handled through the site’s documented nonconformance, investigation, change-control, and CAPA procedures.
Aus OEE-Perspektive beeinträchtigen unkontrollierte Black-Speck-Ereignisse alle drei Komponenten. Die Verfügbarkeit leidet, da korrigierende Spülungen, Düsenwechsel und Systemspülungen Produktionszeit kosten. Die Leistung sinkt, wenn Bediener den Durchsatz reduzieren, um die thermische Belastung zu kontrollieren. Qualitätsverluste summieren sich durch gesperrte oder verschrottete Chargen.
Wichtigste Erkenntnis: Metallische Black Specks durch Messerverschleiß oder Kreislaufkorrosion sind bei medizinischen Polymerlinien ein Compliance-Ereignis – kein kosmetisches Problem. Der Untersuchungsweg und die Korrekturmaßnahmen müssen dokumentiert und innerhalb des Qualitätssystems abgeschlossen werden.
Zusamenfassend: Black Specks in medizinischen Polymergranulaten sind ein Systemproblem – Korrosionsrückstände aus dem Wasserkreislauf und Verschleißpartikel eines unzureichend spezifizierten Messers wirken typischerweise zusammen, und die Behebung nur eines Problems ohne das andere führt selten zu dauerhaftem Erfolg.
Grundlagen im Vergleich: Edelstahl 420 vs. 440C
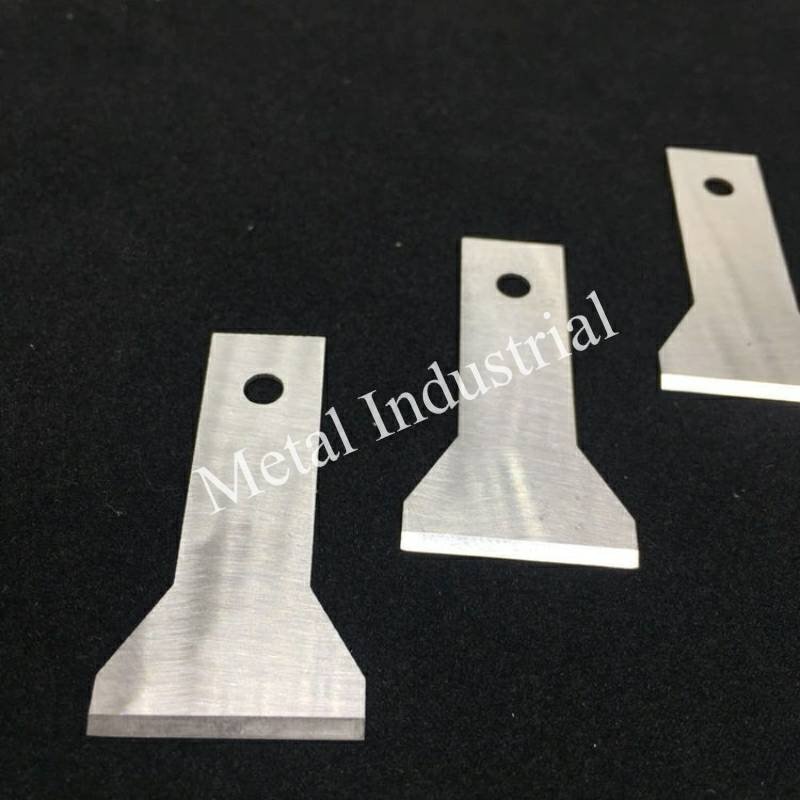
Zusammensetzung, Härte, Verschleiß vs. Korrosion
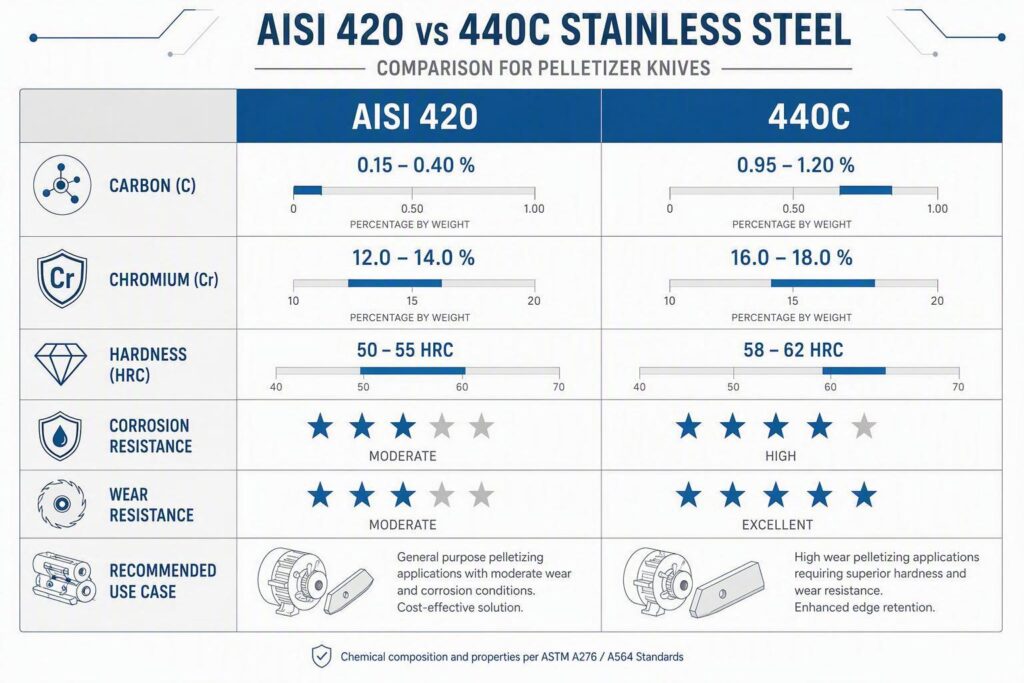
Sowohl AISI 420 und 440C sind martensitische Edelstähle – wärmebehandelbare, chromhaltige Güten, die die für Präzisionsschneidwerkzeuge erforderliche Härte erreichen können. Ihre Unterschiede sind für die Auswahl von Granuliermessern von entscheidender Bedeutung.
| Eigentum | AISI 420 | AISI 440C |
|---|---|---|
| Kohlenstoff (%) | 0.15 – 0.40 | 0.95 – 1.20 |
| Chromium (%) | 12 – 14 | 16 – 18 |
| Typische HRC (gehärtet) | 50 – 52 | 58 – 60 |
| Verschleißresistenz | Mäßig | Hoch |
| Korrosionsbeständigkeit | Gut (hoher Anteil an freiem Cr in Lösung) | Gut (Karbidbildung reduziert freies Cr) |
| Zähigkeit | Höher | Untere |
| Polierbarkeit | Exzellent | Gut |
440C’s high carbon content drives significantly more hard chromium carbides into the microstructure, which is the source of its wear advantage. Those carbides, however, reduce the chromium available in the matrix to sustain the passive oxide film — a trade-off reflected in Crucible Industries’ 440C material data, widerspiegelt, die diese Güte für hohe Verschleißfestigkeit bei nur mäßiger Korrosionsbeständigkeit in milden Umgebungen spezifizieren. In korrosiven oder reinigungsintensiven Umgebungen ist dieser Kompromiss von wesentlicher Bedeutung.
420 behält mehr freies Chrom in Lösung. Atlas Steels’ Grade 420 data sheet beschreibt diese als härtbare Chromgüte mit 12%, die im gehärteten und polierten Zustand eine gute Korrosionsbeständigkeit bietet – ein Zustand, der direkt für Linien relevant ist, auf denen wöchentliche CIP-Zyklen und Warmwasserkontakt Standard sind.
Auswahl nach Risikoprofil und Wasserqualität
Die praktische Auswahlentscheidung hängt von drei Faktoren: der Abrasivität des Polymers, der Wasserqualität im Kreislauf und den nachgelagerten Folgen einer Kontamination.
| Condition | Bevorzugte Güte |
|---|---|
| Abrasives Polymer (glasfaserverstärkte, mineralgefüllte Compounds) | 440 °C |
| Deionisiertes Kreislaufwasser, Chloride konstant < 50 ppm | 440C akzeptabel |
| Kommunal aufbereitetes oder schwankendes chloridhaltiges Wasser | 420 |
| Häufige alkalische CIP-Zyklen (pH > 9,5) | 420 |
| Maximale Schnitthaltigkeit ist das Hauptziel | 440 °C |
| Maximale Ausbruchsicherheit und Zähigkeit erforderlich | 420 |
Für eine schnelle Orientierung in der Praxis fasst die folgende Entscheidungsmatrix die Polymerabrasivität, die Kreislaufwasserqualität und die Kontaminationsfolgen in einer einzigen risikobasierten Empfehlung zusammen. Es handelt sich um ein proprietäres Übersichtsraster und nicht um einen Ersatz für den später in diesem Artikel beschriebenen linienspezifischen Qualifizierungsversuch.
| Abrasivität | Kreislaufwasserqualität | Kontaminationsfolgen | Empfohlene Werkstoffsorte |
|---|---|---|---|
| Niedrig | Kontrolliert (Chloride < 50 ppm) | Kritisch | 420 mit Premium-Finish |
| Niedrig | Variable / erhöhte Chloride | Kritisch | 420 |
| Hoch | Kontrolliert | Kritisch | 440 °C |
| Hoch | Variable | Kritisch | 440C mit verbesserter Loop-Kontrolle |
| Hoch | Kontrolliert | Mäßig | 440 °C |
| Niedrig | Kontrolliert | Mäßig | Beide — das Oberflächenfinish bestimmt das Ergebnis |
Keine der beiden Güten ist universell überlegen. Die Auswahl sollte in der Messerspezifikation dokumentiert und formell mit der Standardarbeitsanweisung (SOP) zur Wasserqualität für die jeweilige Linie verknüpft werden.
Dominanz von Oberflächenfinish und Passivierung
Für die Kontrolle von schwarzen Punkten (Black Specks) ist der Oberflächenzustand oft wichtiger als die Wahl der Legierung. Ein ordnungsgemäß poliertes und passiviertes 420-Messer übertrifft in kontaminationsempfindlichen Anwendungen ein mangelhaft bearbeitetes 440C-Messer. Die Werkstoffauswahl legt die Leistungsgrenze fest; die Oberflächentechnik bestimmt, wo das Messer innerhalb dieser Grenze tatsächlich arbeitet.
Zusamenfassend: Die Entscheidung zwischen 420 und 440C hängt davon ab, welcher Ausfallmodus Ihre Linie dominiert – wählen Sie 440C für Schnitthaltigkeit unter abrasiver Belastung in einem stabilen Kreislauf und 420 für Korrosionsbeständigkeit und Polierbarkeit, wenn die Kreislaufchemie variiert oder die Desinfektionsintensität hoch ist.
Oberflächentechnik für Industriemesser
Oberflächenrauheit und Polierziele
Der Australian Stainless Steel Development Association identifiziert Ra ≤ 0,5 µm als kritischen Schwellenwert der Oberflächenrauheit zur Aufrechterhaltung einer wirksamen Passivschichtintegrität auf abgeriebenem Edelstahl. Für Granuliermesser in Medizinqualität gelten die folgenden zonalen Zielvorgaben:
- Schneidkante und Lochplatten-Kontaktzonen: Ra ≤ 0,4 µm (≤ 0,2 µm bevorzugt für höchste Reinigbarkeit)
- Seitenflanken und Messerkörper: Ra ≤ 0,8 µm
- Bohrung und Montageflächen: Ra ≤ 1,6 µm
Diese Zielvorgaben erfordern ein CBN- oder Diamantschleifen mit anschließendem mechanischen Polieren. Elektropolieren ist optional, verbessert jedoch die Gleichmäßigkeit der Passivschicht und eliminiert die Mikrospalten, in denen sich Biomasse oder Korrosionsprodukte auf konventionell polierten Oberflächen festsetzen.
ASTM A967 Passivierung und Verifizierung
ASTM A967/A967M ist die maßgebliche Spezifikation für die chemische Passivierung von Edelstahlteilen. Sie deckt sowohl Behandlungsprotokolle mit Salpetersäure als auch mit Zitronensäure ab, jeweils mit definierten Fenstern für Konzentration, Temperatur und Eintauchzeit.
Die Passivierung entfernt freie Eisenkontaminationen – Schleifstaub, eingebettete Werkzeugpartikel, Eisenspuren von Werkzeugen –, die andernfalls im Betrieb zu aktiven Korrosionsstellen werden würden. Sie verändert weder die Oberflächenrauheit noch repariert sie mechanische Defekte. Die Spezifikation verlangt, dass das behandelte Teil bei der visuellen Inspektion nach der Behandlung keine Ätzungen, Lochfraß oder Mattierungen aufweist.
Die unter ASTM A967 spezifizierten Verifizierungsmethoden umfassen den Wasserimmersionstest, die Feuchtigkeitsexposition (48 h bei 95–100% RH), den Salzsprühnebeltest nach ASTM B117, den Kupfersulfattest und den Kaliumferricyanid-Salpetersäure-Test. Für die Lieferung von Messern in Medizinqualität sollten der Kaliumferricyanid-Test oder der Salzsprühnebeltest das Mindestakzeptanzkriterium sein, wobei die Ergebnisse im Werkstoffzeugnis dokumentiert werden müssen.
Beschichtungsauswahl und Abplatzrisiko
Dünne Hartstoffbeschichtungen (TiN, TiAlN, DLC) können die Standzeit von Messern in abrasiven Polymeren verlängern, bergen jedoch bei medizinischen Anwendungen ein Abplatzrisiko. Die drei für Granuliermesser verwendeten Beschichtungsfamilien unterscheiden sich stark darin, was sie abscheiden, wie dick sie aufgetragen werden und was sie vom Substrat verlangen.
| Beschichtung | Typische Dicke | Härte / Reibung | Eignung für Medizinqualität |
|---|---|---|---|
| PVD TiN / TiAlN | 1–4 µm | ~2.000–3.500 HV; COF 0,4–0,6 | Zulässig bei validierter Haftung; hart und diffusionsgebunden an das Substrat |
| DLC (a-C:H, ta-C) | 1–3 µm | 000–6.000 HV; COF 0,05–0,15 | Geringere Reibung, aber Eigenspannung und Abplatzempfindlichkeit erfordern eine Zwischenschichtkontrolle |
| PTFE (Trockenschmierstoff) | 5–25 µm | Weich; als reibungsarme Schicht aufgetragen | Generell nicht bevorzugt, wenn die Beschichtung mit dem Granulatstrom in Kontakt kommt – weiche Schicht blättert ab |
Zwei Dickeneffekte sind für ein Granuliermesser in Medizinqualität von Bedeutung. Erstens:, PVD-Hartstoffbeschichtungen mit 1–4 µm erfordern in der Regel keine Maßkompensation – eine 2 µm dicke Schicht fügt 2 µm pro beschichteter Seite hinzu, was weit innerhalb der Ebenheitstoleranz von ±0,005 mm und der typischen Kanten-Toleranzen für Präzisions-Granuliermesser liegt. Zweitens:, PTFE mit 5–25 µm ist dick genug, um die Geometrie zu verändern: Ein vollständig beschichteter Durchmesser kann um 10–50 µm anwachsen, was den Freiwinkel, die Nutbreite und den Messer-zu-Lochplatten-Kontakt messbar verändert, es sei denn, die Zeichnung enthält ein explizites Beschichtungsaufmaß. Bei einem Messer, das für eine Ebenheit von ±0,005 mm/100 mm spezifiziert ist, ist dies kein Rundungsfehler – es ist eine Konstruktionsänderung.
Das Abplatzrisiko kann quantifiziert statt nur vermutet werden. Die Haftung wird durch Ritzprüfung gemäß ISO 20502, gemessen, die progressive kritische Lasten (Lc) definiert: Lc1 markiert die erste kohäsive Rissbildung, Lc2 den Beginn des adhäsiven Abplatzens und Lc3 das erste Abspalten. Veröffentlichte Studien zu TiN auf Edelstahl berichten von Lc-Werten um 20 N, 40 N und 65 N für die aufeinanderfolgenden Ausfallstufen, während gut haftende DLC-Duplex-Systeme mit Chrom-Zwischenschichten diese Werte überschreiten 49–51 N at first critical load. A practical acceptance framework for medical tooling follows from those values:
| Adhesion criterion | Lc2 (adhesive chipping) | Rockwell HF class | Risk interpretation |
|---|---|---|---|
| Minimum acceptable | ≥ 30 N | HF 1–3 | Coating survives service loading; monitor at tool change |
| Robust industrial | ≥ 50 N | HF 1–2 | Low flake probability under cyclic thermal and mechanical load |
| Preferred for medical | ≥ 70 N | HF 1 | Negligible flake risk with controlled interlayer and roughness |
| Reject | < 20 N | HF 5–6 | Coating not industrially admissible; HF6 is a known fail class even for DLC |
A coating without a bonding interlayer regularly lands in the HF5–HF6 range and should not be deployed on a medical line. Substrate preparation is not optional: a chromium or Cr/CrC interlayer plus controlled pre-treatment is what moves DLC from a few newtons of critical load to the 70 N class. Require the coating supplier to report Lc2 values and the Rockwell HF class on the certificate, measured on the same substrate and heat treatment as the delivered knife, not on a generic test coupon.
⚠️ Warnung: In ISO 13485-regulated lines, any knife coating must be validated for flake-generation behavior under process conditions before deployment. An unvalidated coating change is a formal process change requiring documented risk assessment and change control.
For most medical-grade polyolefin, PET, and PEEK pelletizing applications, uncoated and well-passivated 420 or 440C is the lower-risk choice. Where a coating is justified by abrasive loading, specify a PVD TiN or TiAlN system at 2–4 µm with a documented Lc2 ≥ 50 N, and confirm the added thickness does not disturb the knife-to-die contact recorded during installation.
Zusamenfassend: surface finish and passivation are the primary contamination controls in medical polymer pelletizing — alloy grade sets the ceiling, but Ra ≤ 0.4 µm and verified ASTM A967 passivation are what keep metallic specks out of the product stream.
Steuerung des Warmwasserkreislaufs
Water Chemistry and Numeric Targets
Applying NIH closed-loop water chemistry guidance and stainless steel corrosion control principles to a warm-water pelletizer system yields the following parameter framework. The water-loop disciplines here apply equally to TPU and EVA lines — for the intersection of loop control and knife coating selection in those materials, see Messer-Verkleben bei der TPU-Unterwassergranulierung: DLC- vs. PTFE-Beschichtungsauswahl und Betriebsfenster..
| Parameter | Target Range | Action Limit |
|---|---|---|
| pH | 7.0 – 9.0 | < 6.5 or > 10.0: investigate makeup source |
| Chlorides | < 50 ppm | > 100 ppm: drain and recharge loop |
| Total iron | < 0.3 mg/L | > 1.0 mg/L: flush and identify corrosion source |
| Leitfähigkeit | 100 – 400 µS/cm | > 800 µS/cm: check makeup water and dosing |
| Suspended solids | < 5 mg/L | > 20 mg/L: increase filtration frequency |
The NIH technical bulletin targets pH 9.0–10.5 for carbon steel service. For a loop dominated by stainless steel contact surfaces, the lower setpoint range of 7.0–9.0 is defensible and reduces scaling risk while maintaining passive-film stability.
Profi-Tipp: A rising chloride trend in a closed loop is almost always a signal of external ingress — makeup water contamination, resin leachables, or cleaning chemical carryover. Trend the data; do not treat chloride as a one-time acceptance check.
Filtration Architecture and Hydraulics
A two-stage filtration architecture is the practical minimum for medical-grade loops:
- Coarse strainer (100–200 µm mesh): Installed on the main circulation line upstream of the pump and die head. Captures flakes, scale, and large debris. Schedule cleaning against the differential pressure indicator, not a fixed calendar interval.
- Side-stream bag or cartridge filter (5–25 µm): Polishes approximately 5–10% of total loop flow continuously. Effective at capturing magnetite fines that pass the coarse strainer and would otherwise reach the die face.
Sanitation and Degassing Strategy
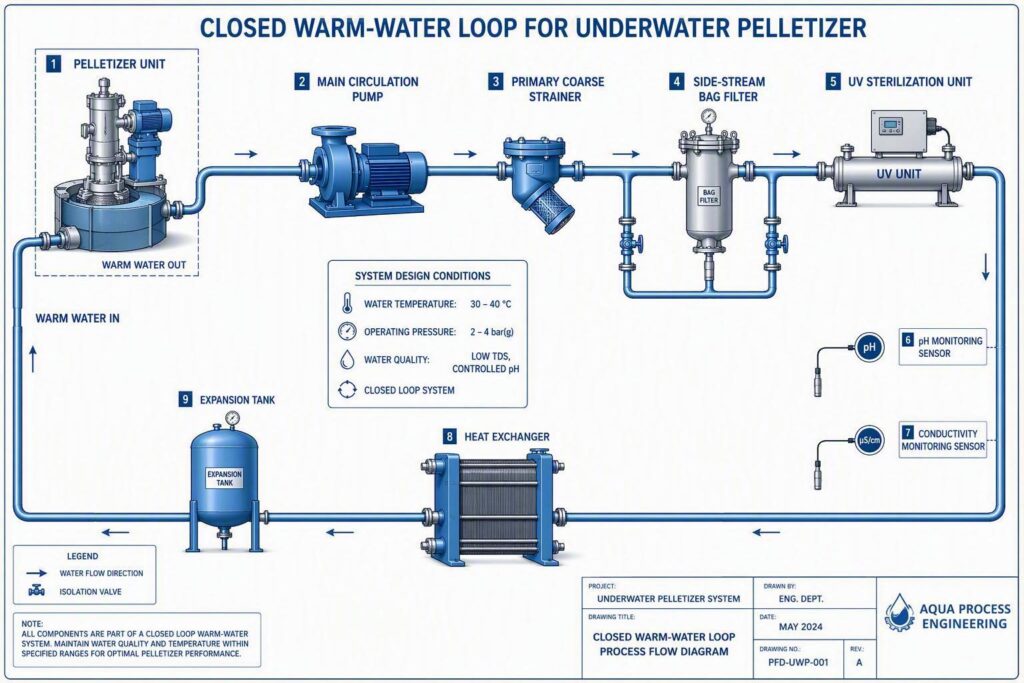
UV sterilization at 254 nm (minimum 30 mJ/cm² dose) on the main return line suppresses biofilm accumulation that concentrates corrosion products and increases under-deposit attack on wetted surfaces.
A membrane degasser or closed expansion tank with nitrogen blanket reduces dissolved oxygen to below 0.1 mg/L on critical lines. Dissolved oxygen is the primary accelerant of pitting corrosion in warm recirculating loops — reducing it is one of the highest-return engineering controls available.
Following any maintenance event involving pipe or component replacement, flush the system of debris and passivate new stainless surfaces before returning to production, consistent with NIH guidance on system startup after tie-ins.
Zusamenfassend: the warm-water loop is not a utility — it is a process variable, and without pH, conductivity, and filtration targets codified in a formal SOP linked to the knife specification, loop-sourced black specks will recur regardless of knife grade.
Spezifikationen und Standardbetriebsverfahren (SOPs)
Controlled A/B Trial: 420 vs 440C on a Medical-Grade PP Line
The selection logic above becomes concrete when it is tested under a controlled comparison. The following trial was run by Maxtor Metal’s engineering team on an anonymized medical polymer compounding line producing medical-grade PP pellets. The goal was not to declare a universally superior grade, but to quantify the difference in particle-quality stability and edge retention under identical process conditions.
Trial setup and controlled variables
| Parameter | Control Requirement |
|---|---|
| Melt temperature | ±3 °C |
| Pelletizer speed | ±2% |
| Water temperature | ±2 °C |
| Water flow | ±3% |
| Durchsatz | ±2–3% |
| Die plate | Same plate for both runs |
| Polymer grade | Same grade (medical-grade PP, unfilled, 0% regrind) |
| Knife pressure | Held identical for A and B |
| Artikel | Case A — 420 |
| Industrie | Medical polymer compounding |
| Filler / regrind | None / 0% |
| Line | Underwater pelletizer, ~2–3 t/h |
| Tooling | AISI 420, approx. 52–55 HRC |
| Oberflächengüte | Polished, Ra ≤ 0.4 µm |
| Run period | Approx. 6–8 weeks |
| Cumulative output | Approx. 250–350 t |
Measurement sequence
- Incoming blade inspection — hardness, thickness, edge straightness, edge roughness, and visual inspection under magnification.
- Cutter installation — record cutter-head runout, blade protrusion, knife-to-die contact, and tightening torque.
- Start-up stabilization — the first 30–60 minutes of data are excluded from the A/B comparison, since start-up pellet quality does not represent steady-state production.
- Production sampling — every 4 hours: collect a 500–1,000 g pellet sample; sieve for fines; inspect 1,000 pellets for size and shape; count black specks per the specified sampling method.
- Blade condition — at each planned stop: microscope inspection of the edge, wear-land measurement, micro-chipping check, and cumulative tonnage logged.
Observed outcome (A vs B)
| KPI | 420 (A) | 440C (B) | Direction |
|---|---|---|---|
| Black specks | approx. 18–30 ppm | approx. 8–15 ppm | ↓ approx. 40–60% |
| Fines | approx. 0.30–0.50 wt% | approx. 0.18–0.30 wt% | ↓ approx. 30–40% |
| Off-size / irregular pellets | approx. 0.8–1.3% | approx. 0.4–0.8% | ↓ approx. 30–50% |
| Tool life to regrind | approx. 180–260 h | approx. 300–420 h | ↑ approx. 1.5–1.8× |
| Unplanned knife changes | approx. 3–4 per 6 weeks | approx. 1–2 per 6 weeks | ↓ approx. 40–60% |
| Production yield | approx. 98.5–99.1% | approx. 99.1–99.5% | + approx. 0.3–0.6 pp |
How the failure mode actually developed
The 420 blades were not “non-conforming” at the outset. For the first 2–3 weeks, pellet dimensions were normal, fines held around 0.3–0.4 wt%, and black specks stayed low. As cumulative output increased, a predictable drift appeared: the edge dulled slightly, cutting load rose, the die-face contact shifted toward a more abrasive wiping action, and trace polymer residue began to accumulate near the blade and die plate. Cleaning temporarily cleared the symptom, but it returned after further running.
The first corrective attempt was simply to raise knife pressure. Tails dropped briefly, but the black-speck issue persisted and edge wear accelerated. Only then was the grade changed from 420 to 440C while holding knife pressure, pelletizer speed, die plate, and polymer formulation constant.
Wichtigste Erkenntnis: During the controlled trial, black-spec occurrence decreased by approximately 40–60% after changing from hardened 420 to 440C blades. This is a trial result under the stated conditions — not a universal guarantee, since black-spec contamination in medical plastics can also originate from pellet conveying, dust, and material handling rather than the cutting tool alone.
For context, both grades are established martensitic stainless steels in the medical tooling family, and ASTM F899 lists 420 and 440C within the martensitic stainless system used for surgical instruments. That is why the comparison is a genuine qualification question rather than a manufactured contrast — and why the honest conclusion is conditional:
Engineering conclusion: The A/B trial indicated that 440C provided longer edge retention and lower particle-quality drift under the tested medical-grade PP conditions, while 420 remained a viable option where toughness, machining cost, and moderate wear requirements were prioritized.
Maxtor Metal’s own technical documentation lists 420/440C martensitic stainless with Ra ≤ 0.4 µm mirror finishing as a material system for medical-grade and food-packaging pelletizer applications. This is a brand-side engineering basis; it should not be presented as independent third-party validation.
Zusamenfassend: a knife specification that stops at alloy grade and hardness is incomplete — material traceability, surface finish, passivation verification, and a linked water-loop SOP are what make a pelletizer knife program auditable to ISO 13485 expectations.
Knife Spec Template (420/440C)
A formalized knife specification eliminates ambiguity in procurement and incoming inspection. The following framework reflects the precision-grinding capabilities and documentation practices — including EN 10204 MTC 3.1 certificates — that apply to custom pelletizer knife programs for technical and medical polymer lines. Maxtor Metal’s approach to custom knife manufacturing integrates material traceability, heat-treatment records, and verified surface finish from a single source.
| Attribut | AISI 420 Specification | AISI 440C Specification |
|---|---|---|
| Base material | AISI 420 (UNS S42000) | AISI 440C (UNS S44004) |
| Wärmebehandlung | Vacuum hardened + tempered; 50–52 HRC ±1 | Vacuum hardened + tempered; 58–60 HRC ±1 |
| Surface finish — cutting edge | Ra ≤ 0.4 µm | Ra ≤ 0.4 µm |
| Surface finish — blade body | Ra ≤ 0.8 µm | Ra ≤ 0.8 µm |
| Passivation standard | ASTM A967/A967M, citric or nitric acid method | ASTM A967/A967M, citric or nitric acid method |
| Passivation verification | Potassium ferricyanide test, pass | Potassium ferricyanide test, pass |
| Material certificate | EN 10204 MTC 3.1 | EN 10204 MTC 3.1 |
| Dimensional tolerance | Per drawing; flatness ≤ 0.005 mm/100 mm | Per drawing; flatness ≤ 0.005 mm/100 mm |
| Beschichtung | Unbeschichtet | Unbeschichtet |
For the component-level qualification framework that governs how these dimensional and hardness tolerances are verified at incoming inspection — covering runout/TIR acceptance, balance grade per ISO 21940, and QA dossier structure — see our knife block qualification guide for water-ring pelletizers.
For a full overview of knife formats and configurations available for underwater and die-face pelletizing systems, see Maxtor Metal’s industrial blades for plastic processing guide, which covers material options, dimensional standards, and application-matched configurations across pelletizer types.
Water-Loop Quality Specification
The water-loop SOP must be formally linked to the knife specification to create a coherent, auditable contamination-prevention program. Key document elements include: makeup water source and treatment with acceptance criteria; chemical inhibitor type, dose, and monitoring interval; filtration change schedule; analytical sampling plan (weekly pH and conductivity; monthly total iron and chlorides during normal operation; daily during startup or post-maintenance); alert and action limits as defined in the chemistry table above; loop flush and passivation procedure for post-maintenance restart; and records retention for a minimum of three years.
Maintenance, Inspection, and Records
For knife assemblies: inspect cutting edges and die-face contact surfaces at each tool change for chipping, pitting, and corrosion discoloration; record regrind cycles per knife set and replace at the minimum height specified in the OEM drawing; retain hardness test and passivation verification records for each incoming lot; log every observed black-speck event with date, lot number, retained pellet sample, and investigative findings.
Fehlerdiagnose und Behebung
Microscopy and Magnet Tests
When a black-speck event occurs, the initial classification requires no laboratory equipment. Spread a 200 g pellet sample on white paper and draw a rare-earth disc magnet across the surface at 5–10 mm standoff. Metallic specks migrate toward the magnet; polymer carbonization particles remain stationary.
For confirmation, mount five to ten particles from each category at 40–100× magnification. Metallic particles show angular fractures and bright metallic surfaces, with possible brown-black magnetite smear under oblique illumination. Polymer particles are amorphous, compressible, and show laminar carbonization layers when cross-sectioned with a razor.
Correlation with Water Metrics
Plot total iron and suspended solids values from the loop log against the production record for the same period. A sustained upward trend in loop iron typically correlates with metallic speck events that appear within 24–72 hours — the lag reflecting loop volume and filtration efficiency. When total iron exceeds 1.0 mg/L without a corresponding maintenance event, treat it as an active corrosion indicator and inspect wetted surfaces before the next production run.
Remediation and Verification Steps
- Drain and flush the warm-water loop with clean deionized water until effluent total iron is below 0.1 mg/L
- Inspect the knife set for edge chipping, pitting, and corrosion — replace if any corrosion pitting is visible on the die-face contact zone
- Verify passivation on replacement knives before installation (potassium ferricyanide or salt spray per ASTM A967)
- Restart the loop with a fresh inhibitor charge; verify pH, conductivity, and chloride are within specification before resuming production
- Run a 15-minute qualification lot: inspect pellets under 10× magnification and perform a magnet test before releasing. For die-face systems running WC–Co insert blocks, the parallel restart discipline — verifying contact pressure, insert condition, and braze integrity before resuming production — is covered in our guide on tungsten carbide insert grade selection, brazing, and contact control for underwater pelletizers.
- Close the CAPA record with documented root cause, corrective action, and preventive action — including any spec or SOP revision triggered by the event
For lines where the black-speck or contamination event traces back to blade contact instability — specifically, hydrodynamic lift at operating speed overcoming the axial preload and opening a micro-gap at the die face — the force-balance diagnostic and gap measurement sequence is covered in our guide on dynamic blade float, preload mechanics, and the 0.03 mm contact threshold.
Zusamenfassend: when black specks recur after a knife or loop change, the magnet test and microscopy results together tell you whether the source is metallic or polymeric — treating the wrong source first is the most common recovery delay.
FAQ
F: Was ist der Hauptunterschied zwischen den Edelstahlqualitäten 420 und 440C bei Granuliermessern?
A: 420 enthält 0,15–0,40 % Kohlenstoff sowie 12–14 % Chrom und erreicht 50–52 HRC bei guter Korrosionsbeständigkeit und höherer Zähigkeit. 440C enthält 0,95–1,20 % Kohlenstoff sowie 16–18 % Chrom und erzielt 58–60 HRC mit überragender Verschleißfestigkeit, weist jedoch aufgrund von Karbidbildungen eine geringere Zähigkeit und leicht reduzierte Korrosionsbeständigkeit auf. Wählen Sie 440C für abrasive Polymere bei kontrollierter Wasserkreislaufqualität; wählen Sie 420 für korrosive Umgebungen oder intensive Desinfektionsprozesse.
F: Warum treten metallische Schwarzeinschlüsse (Black Specks) in Polymergranulaten für medizinische Anwendungen auf?
A: Metallische Schwarzeinschlüsse stammen typischerweise aus drei Quellen: Mikromaskenausbrüche (Micro-Chipping) an der Messerschneide durch Sprödbruch oder Stoßbelastung; Korrosionsrückstände (Magnetit, Eisenoxid) aus dem Warmwasserkreislauf; oder Fremdeisenkontamination auf unzureichend passivierten Messeroberflächen. Magnettests und Lichtmikroskopie sind die primären Werkzeuge zur Unterscheidung metallischer von polymerbasierten Einschlüssen.
F: Welche Oberflächenrauhigkeit (Ra) sollten Granuliermesser für medizinische Anwendungen aufweisen?
О: Режущая кромка и зоны контакта с фильерной плашкой (die-face) должны достигать чистоты поверхности Ra ≤ 0,4 мкм. Австралийская ассоциация развития нержавеющей стали (ASSDA) определяет Ra ≤ 0,5 мкм как критический порог целостности пассивной пленки на обработанной нержавеющей стали — ниже этого значения коррозионная стойкость значительно возрастает. Более грубая обработка повышает как склонность к коррозии, так и выделение мелких частиц в поток гранулята.
F: Was bewirkt die Passivierung nach ASTM A967 und reicht sie aus, um Schwarzeinschlüsse (Black Specks) zu verhindern?
A: Die Passivierung nach ASTM A967/A967M entfernt Fremdeisen, eingearbeitete Schleifpartikel und Oberflächenkontaminationen von Edelstahl und stellt die passive Chromoxidschicht wieder her. Sie verändert weder die Oberflächenrauhigkeit noch behebt sie mechanische Defekte. Die Passivierung ist notwendig, aber nicht ausreichend — das Messer muss vor der Passivierung auf den Ziel-Ra-Wert poliert werden, und der Warmwasserkreislauf muss unabhängig überwacht und aufbereitet werden.
F: Welche Chloridkonzentration ist in einem Warmwasserkreislauf einer Granulierung mit Edelstahlmessern sicher?
A: Die Chloridkonzentration sollte beim Einsatz von Messern aus 420 oder 440C unter 50 ppm liegen. Konzentrationen über 100 ppm beschleunigen Lochfraßkorrosion (Pitting) bei beiden Stahlqualitäten, und die entstehenden Korrosionsrückstände gelangen direkt in den Granulatstrom. Die NIH-Richtlinie für Korrosion in geschlossenen Kreisläufen empfiehlt, den Chloridgehalt als kontinuierlichen Prozessindikator im Trend zu verfolgen, anstatt ihn als einmaliges Akzeptanzkriterium zu behandeln.
F: Sollten TiN- oder DLC-Beschichtungen auf Granuliermessern für medizinische Anwendungen eingesetzt werden?
A: Nur nach vollständiger Validierung des Abplatzverhaltens (Flake-Generation) unter realen Prozessbedingungen. Dünne Hartstoffbeschichtungen verlängern die Messerstandzeit bei abrasiven Anwendungen, jedoch stellt eine Schichtdelamination auf medizinischen Produktionslinien ein reales Kontaminationsrisiko dar. Gemäß ISO 13485 ist die Einführung einer Messerbeschichtung eine formelle Prozessänderung, die vor dem Produktionseinsatz eine dokumentierte Risikobewertung und Validierung erfordert.
F: Wie oft sollte der Warmwasserkreislauf beprobt und aufbereitet werden?
A: Proben Sie pH-Wert und Leitfähigkeit im Normalbetrieb wöchentlich; messen Sie Gesamteisen und Chlorid monatlich. Führen Sie nach jedem Wartungsereignis, das den Austausch von Rohren oder Komponenten umfasst, eine vollständige Spülung des Kreislaufs und eine Neubefüllung durch, bevor Sie die Produktion wieder aufnehmen. Wenn der Gesamteisengehalt ohne eine aktuelle Wartungsursache 1,0 mg/L überschreitet, ist dies als aktives Korrosionsereignis zu behandeln und der Kreislauf zu spülen.
F: Welche Dokumentation sollte einer Bestellung über Granuliermesser für medizinische Anwendungen beiliegen?
A: Jede Charge sollte ein Abnahmeprüfzeugnis EN 10204 MTC 3.1 mit Rückverfolgbarkeit von Schmelze und chemischer Zusammensetzung, Härteprüfergebnisse (HRC gemessen an den gelieferten Teilen), ein Zertifikat zur Oberflächengütemessung sowie einen Passivierungsnachweis (Kaliumhexacyanidoferrat-Test oder Salzsprühtest nach ASTM A967) enthalten. Diese Nachweise unterstützen die Lieferantenqualifizierung und die Wareneingangsprüfung gemäß ISO 13485.
Fazit
Für die Granulierung von Kunststoffen für medizinische Anwendungen ist die Entscheidung zwischen 420 und 440C eine risikoadaptierte Ingenieursentscheidung und keine alternativlose Lösung. 440C bietet eine überlegene Schnitthaltigkeit für abrasive Polymere in Umgebungen mit kontrolliertem Kreislaufwasser. 420 bietet eine bessere Zähigkeit, Polierbarkeit und Korrosionsbeständigkeit bei höherer Desinfektionsintensität oder schwankender Wasserqualität.
In beiden Fällen sind die Oberflächengüte von Ra ≤ 0,4 µm an der Schneidkante und eine nachgewiesene Passivierung nach ASTM A967/A967M die primären Maßnahmen zur Kontaminationsprävention – nicht die Legierungssorte allein. Eine kodifizierte SOP für den Warmwasserkreislauf mit chemischen Zielwerten, zweistufiger Filtration, UV-Entkeimung und Entgasung schließt den Korrosionspfad, der metallische schwarze Stippen (Black Specks) erzeugt. In Kombination mit Messerspezifikationen, die an die EN 10204 MTC 3.1-Dokumentation gebunden sind, schaffen diese Kontrollen ein auditierbares Programm, das vollständig den Anforderungen der ISO 13485 entspricht.
Die Roadmap zur Umsetzung ist klar strukturiert: Spezifizieren Sie das Messer korrekt für die Kombination aus Polymer und Wasserchemie, überprüfen Sie Oberflächengüte und Passivierung bei der Wareneingangsprüfung, etablieren Sie die SOP für die Kreislaufchemie sowie den analytischen Überwachungsplan und schließen Sie den Kreislauf – sowohl buchstäblich als auch verfahrenstechnisch – zwischen Messerleistung und Wasserqualitätsdaten.
For precision-ground plastic pelletizer blades and pelletizing knives manufactured to the tolerances described above, contact the Maxtor Metal engineering team with your machine drawing and polymer program requirements.
Normen und Referenzen
The specifications and controls in this article are drawn from the following standards and sources. Readers qualifying a specific line should consult the current revision of each document.
Metallurgy and material data
- AISI 420 (UNS S42000) and AISI 440C (UNS S44004) grade data — Atlas Steels Grade 420 data sheet; Crucible Industries 440C material data.
- ASTM F899 — Standard Specification for Wrought Stainless Steels for Surgical Instruments.
- ASTM A276 / A314 — Standard specifications for stainless steel bars and billets (440C and 420 forms).
- ASM Handbook, Vol. 16 — Machining (tool material selection context).
Surface finish and passivation
- ASSDA (Australian Stainless Steel Development Association) — pickling and passivation of stainless steel; Ra ≤ 0.5 µm passive-film threshold.
- ASTM A967/A967M — Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts.
- ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus.
Coating adhesion
- ISO 20502 — Fine ceramics (advanced ceramics, advanced technical ceramics) — Determination of adhesion of ceramic coatings by scratch testing.
- Published TiN-on-stainless and DLC duplex scratch-test critical-load studies (Lc1/Lc2/Lc3 data).
Water-loop corrosion and control
- NIH Technical Bulletin (2025) — Corrosion in Closed Loop Water Systems, Part 2: Evaluation and Prevention.
- ISO 13485:2016 — Medical devices — Quality management systems.
- FDA 21 CFR 211.67(a) — Equipment cleaning and maintenance.
Brand engineering basis
- Maxtor Metal technical documentation — 420/440C martensitic stainless with Ra ≤ 0.4 µm mirror finishing as a material system for medical-grade and food-packaging pelletizer applications. Note: brand-side engineering basis, not independent third-party validation.
Über den Autor
Nancy Wu is a Senior Manufacturing Engineer in Production Engineering at Maxtor Metal, with 12 years of experience in industrial cutting-blade manufacturing. She specializes in the machining and material behavior of common industrial blade steels — including SKD11, 420, 440C, D2, M2, H13, powder metallurgy steels, and cemented carbide — covering their processing characteristics, material properties, and coating behavior, alongside high-precision CNC grinding programming. She holds SME CMfgE, PMP, Six Sigma Black Belt, and ASM International certifications.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean