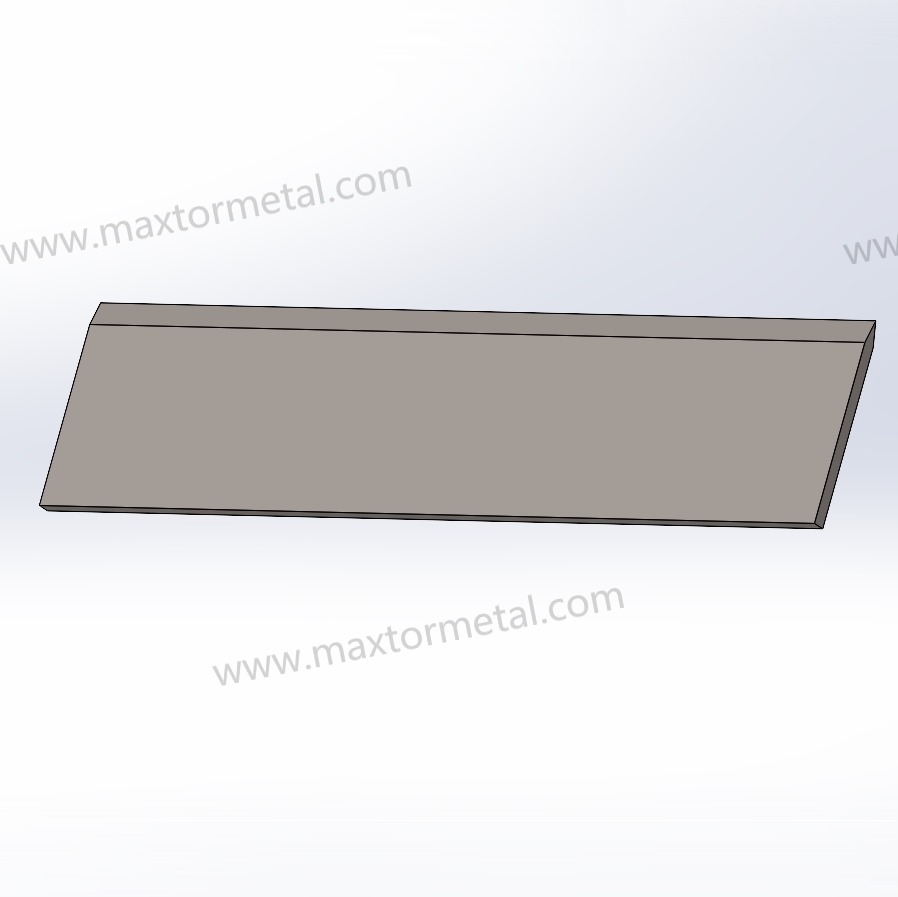
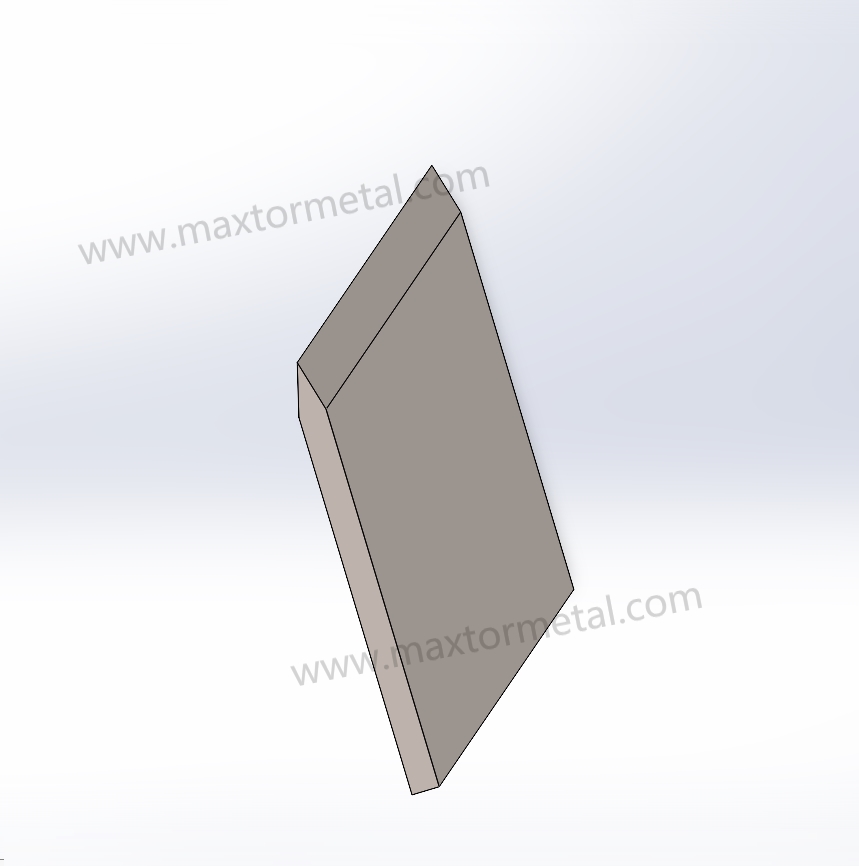
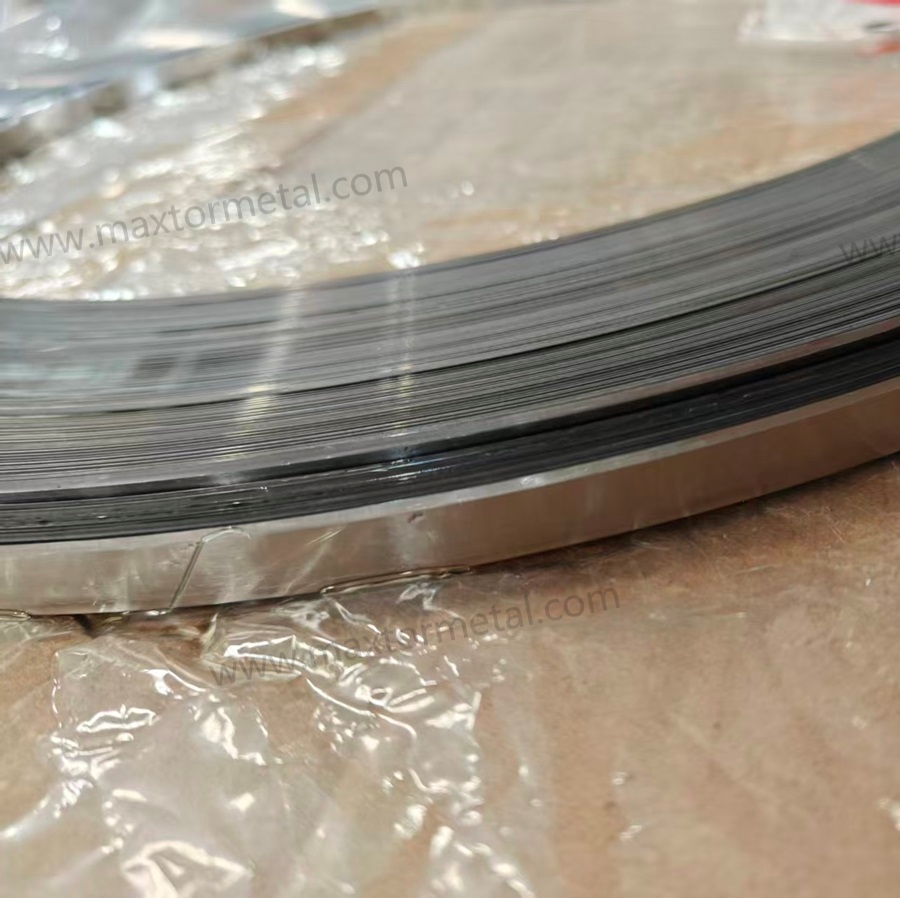
Прецизионная ленточная сталь промышленного класса для ножей
Разработанная для высокоскоростной непрерывной нарезки и производства сложных решетчатых ножей, эта ленточная сталь сочетает в себе превосходную стойкость режущей кромки и структурную прочность, необходимую для промышленной просечки пазов.
Параметр
Спецификация (высокоуглеродистая сталь)
Спецификация (нержавеющая сталь)
Material Grade
SK5, C100S, C75
420 (1.4021), 440C
Диапазон твердости
HRC 56 – 62
HRC 46 – 56
Диапазон толщины
50mm – 2.0mm
50mm – 2.0mm
Диапазон ширины
7 мм – 100 мм
7 мм – 100 мм
Допуск по толщине (с Cpk_ ≥1.33 на 500m непрерывного рулона)
от ± 0.01 mm до ± 0.02 mm
от ± 0.01 mm до ± 0.02mm
Отделка поверхности
Лезвие: Ra < 0.8µm; Полотно: Ra < 1.6µm
Лезвие: Ra < 0.8µm; Полотно: Ra < 1.6µm
Размерный стандарт.
ISO 2768-mK
ISO 2768-mK
Формат поставки
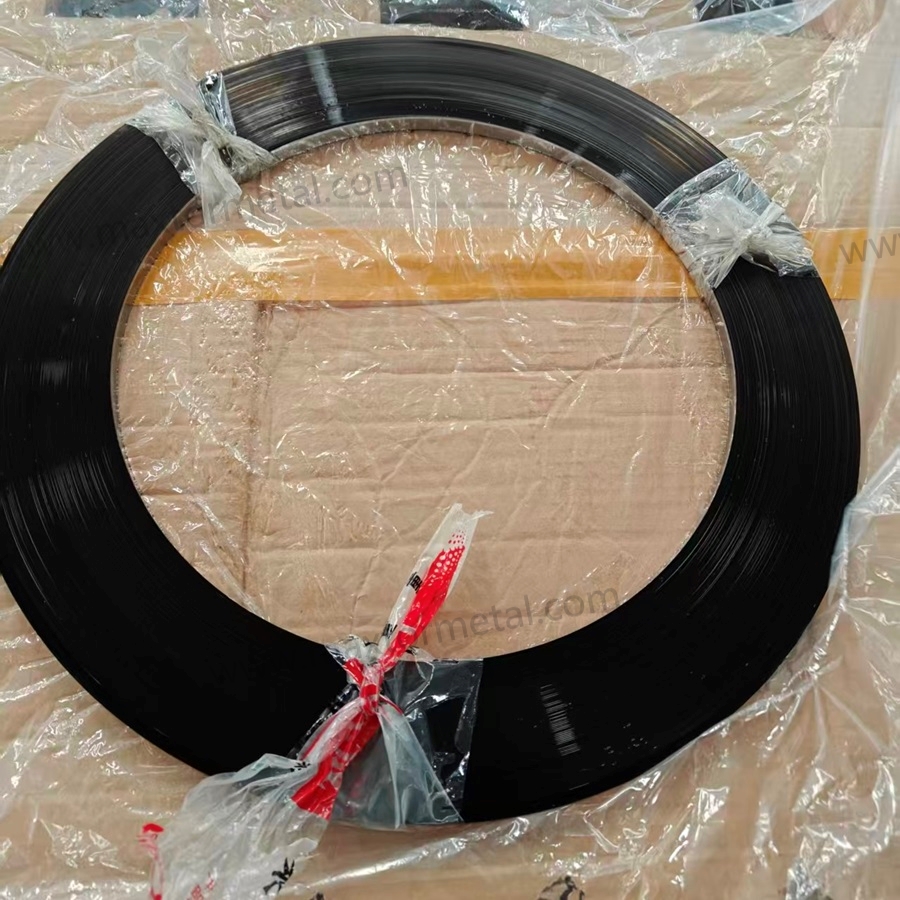
Рулоны: 100m, 200m, 300m, 500m
Рулоны: 100m, 200m, 300m, 500m
Инженерный обзор ленточной стали для ножей: механика режущей кромки
В специализированной области Заточенная стальная лента в рулонах, эффективность напрямую зависит от Геометрия ребер и вязкости материала. В отличие от стандартной плоской стали, лента для ножей должна проходить строгий цикл холодной прокатки и термообработки. Это гарантирует, что при просечке пазов для создания режущих решеток сталь не подвергнется усталостному разрушению.
1 Вязкость разрушения в решетчатых конструкциях
Производство решетчатых ножей (для нарезки кубиками) включает просечку пазов в ленте. Это создает значительные коэффициенты концентрации напряжений (Kт). Наш инженерный подход ориентирован на контроль морфологии карбидов в марках SK5 и 440C. Обеспечивая мелкое глобулярное распределение карбидов, мы снижаем риск поломки лезвия (хрупкого разрушения) в углах пазов, сохраняя при этом твердость до HRC 62.
При высокоскоростной резке пленок PE/BOPP или волокнистых мясопродуктов поверхность лезвия подвергается интенсивному локальному трению. Заданная чистота поверхности Ra < 0.8µm на кромке — это не просто эстетика; она снижает коэффициент трения (μ), ), предотвращая налипание материала и термический отпуск режущей кромки.
Промышленное применение ленточной стали для ножей: отраслевой анализ
1 Промышленная нарезка продуктов кубиками (решетчатые системы)
Назначение: Картофель, морковь и лук.
Оборудование: Оборудование для нарезки кубиками типа Urschel.
Инженерный фокус: Коррозионная стойкость. Марки 420 и 440C используются для работы в кислых и влажных средах при переработке овощей, обеспечивая при этом достаточную вязкость для высокочастотной нарезки.
2 Нарезка мяса и белковых продуктов
Назначение: Мясные полуфабрикаты и колбасные изделия.
Оборудование: Ленточные слайсеры непрерывного действия.
Инженерный фокус: Поперечная жесткость. Диапазон толщины 0.50mm-2.0mm обеспечивает необходимую прочность на изгиб для предотвращения отклонения лезвия при высокоскоростной нарезке белковых продуктов.
3 Вертикальное упаковочное оборудование VFFS (Vertical Form Fill Seal)
Назначение: BOPP, PE и ламинированные пленки.
Оборудование: Автоматические упаковочные машины типа «флоу-пак».
Инженерный фокус: Сверхострая способность к проколу и резу. Углеродистая сталь SK5/C100S предпочтительна в данном случае благодаря ее способности сохранять бритвенную остроту кромки по сравнению со стандартной нержавеющей сталью.
4 Производство изделий из пеноматериалов и синтетического каучука
Назначение: Акустический поролон, прокладки.
Оборудование: Специализированные линии продольной резки для изготовления решеток.
Инженерный фокус: Стабильность по всей длине рулона (до 500m) для минимизации времени простоя оборудования при замене рулонов. Количественную оценку прямого влияния длины рулона на коэффициент готовности OEE — включая формулы времени простоя при переналадке, расчет отходов при сращивании и пилотный проект по использованию ножевой ленты — см. в Увеличение эффективности использования оборудования (OEE) за счет снижения частоты замены катушек зажигания..
Оборудование: Высокоскоростные линии продольной резки.
Инженерный фокус: Стойкость режущей кромки. Более высокая твердость HRC 56-62 углеродистых марок стали гарантирует, что нож сможет резать абразивные синтетические волокна без частой переточки.
Оборудование: Промышленные линии переработки фруктов.
Инженерный фокус: Соответствие требованиям пищевой сертификации благодаря использованию нержавеющей стали 440C для достижения баланса между экстремальной твердостью и гигиеничностью.
Распространенные проблемы поломки ножевой ленточной стали и инженерные решения
Проблема: Хрупкое разрушение в основании паза.
Первопричина: Чрезмерное внутреннее напряжение в результате закалки или острой геометрии паза под углом 90°.
Решение: Оптимизация циклов отпуска для повышения пластичности. Рекомендация: используйте стадию отпуска при температуре 300°C+ для превращения хрупкого мартенсита в более вязкую структуру. Полное техническое описание этого вида отказа — включая то, как радиус скругления R≥0.2 mm снижает коэффициент концентрации напряжений Kt в основании паза примерно на 50%, протоколы удаления измененного слоя после EDM и параметры двойного отпуска для различных марок стали — см. в Предотвращение поломки решетчатых ножей в основании пазов с помощью скруглений R0.2 mm.
Проблема: Частые простои для замены ножей.
Первопричина: Износ режущей кромки из-за низкого содержания карбидов в стандартной стали.
Решение: Переход на СК5 или 440С для повышения плотности первичных карбидов, что увеличивает время работы на 200%. Полное руководство по принятию решений о переточке или утилизации ленточных ножей — включая измеряемые пороги выкрашивания, минимальную глубину съема металла и пятиэтапный протокол принятия решений в цеху — см. в Переточка промышленных ленточных ножей: руководство по заточке и утилизации.
Проблема: Отходы материала (обрезки).
Первопричина: Использование ножей фиксированной длины для различных производственных циклов.
Решение: Поставка в непрерывных рулонах по 500m, что позволяет заказчику отрезать именно ту длину, которая необходима для конкретных конфигураций решетки.
Проблема: продольный изгиб лопасти.
Первопричина: Неравномерное остаточное напряжение в процессе холодной прокатки.
Решение: Применение правки растяжением и обработки холодом (sub-zero treatment) для обеспечения линейной прямолинейности.
Проблема: Быстрое затупление при нарезке продуктов кубиками.
Первопричина: Микрокоррозия на кончике режущей кромки (химический износ).
Решение: Переход с 420 на 440С, которая обеспечивает более высокое содержание хрома и углерода для лучшей стойкости кромки в водных средах.
Проблема: “Разрыв” упаковочной пленки.
Первопричина: Шероховатость кромки (Ra) превышает 1.2µm.
Решение: Прецизионное шлифование для достижения Ra < 0.8µm на скосе, обеспечивающее чистый срез.
Проблема: Термическая деформация.
Первопричина: Теплота трения при высокоскоростной продольной резке текстиля.
Решение: Уменьшение угла скоса для минимизации площади контакта; использование стали C100S для лучшей теплопроводности.
Проблема: Нестабильные размеры при нарезке кубиками.
Первопричина: Thickness variation across the strip.
Решение: Tightening tolerances to ±0.01mm through rigorous AGC (Automatic Gauge Control) during rolling.
Problem: Surface Rusting in Carbon Steel.
Первопричина: Poor humidity control in storage.
Решение: Application of VCI (Volatile Corrosion Inhibitor) oil and vacuum-sealed packaging for 100m-500m coils.
Problem: Difficulty in Slotting/Machining.
Первопричина: Steel is too hard for the customer’s secondary processing.
Решение: Provide steel in a “Spheroidized Annealed” state for machining, followed by localized hardening, OR provide pre-tempered steel at HRC 46-50.
5. Blade Strip Steel Material Engineering Guide
Оценка
Carbon (%)
Chrome (%)
Mechanical Profile
Типичное применение
СК5
0.80 – 0.90
–
Ultra-high hardness (HRC 60+).
Industrial slitting & non-food dicing.
C100S
0.95 – 1.05
–
High elastic limit, excellent for thin blades.
Precision film slitting.
420 SS
0.20 – 0.40
12.0 – 14.0
Moderate wear resistance, high corrosion resistance.
General food dicing.
440C SS
0.95 – 1.20
16.0 – 18.0
Highest hardness for stainless (HRC 56).
Abrasive food and medical dicing.
C75
0.70 – 0.80
–
Superior toughness/flexibility balance.
Spring-tempered industrial blades.
Техническое примечание: For Urschel-style dicer band applications, 440C at HRC 56–58 requires more than a hardness specification — it demands a validated heat-treatment window and surface integrity protocol. See the 440C Dicer Blade Qualification Guide for a full QA and ROI framework.
The hardness of our strip steel is carefully tuned to the application:
Carbon Steel (HRC 56-62): Maximizes the “martensite” fraction for absolute hardness. Essential for dry slitting where abrasion is the primary wear factor.
Stainless Steel (HRC 46-56): Optimized for Edge/Toughness Balance. Lower hardness in stainless often yields better results in grid-making to prevent the thin “walls” between slots from cracking during assembly.
7. Blade Strip Steel Geometry & Edge Engineering
Surface Finish (Blade Ra < 0.8µm): Achieved through multi-stage longitudinal grinding. This smoothness ensures that the cutting force is distributed evenly, preventing micro-fractures.
Точность размеров: Compliance with ISO 2768-mK ensures that every millimeter of the 500m coil is within industrial “Medium” to “Fine” tolerance standards.
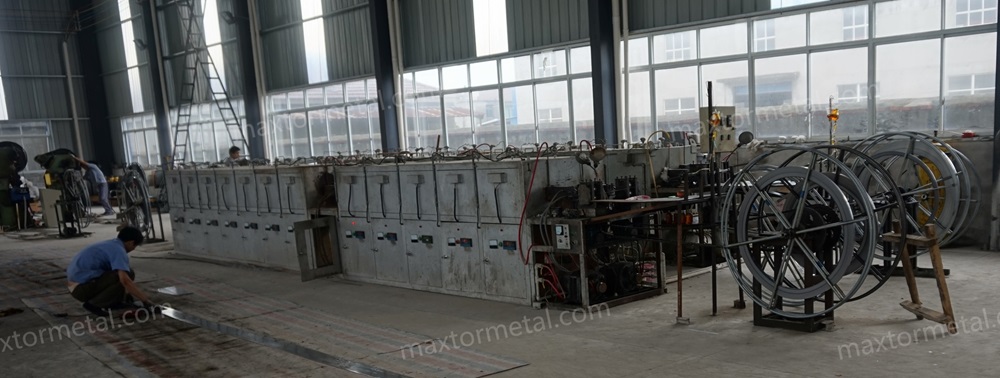
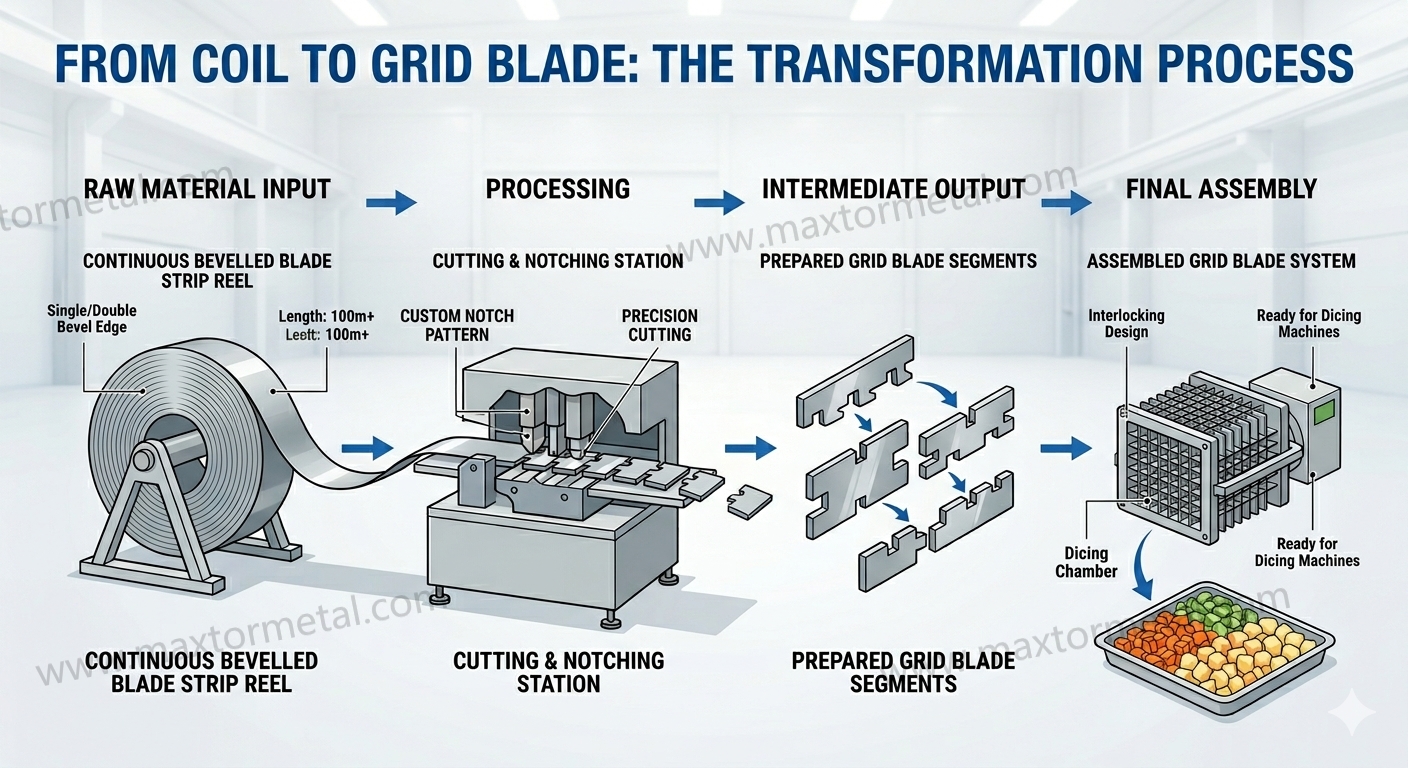
8. Blade Strip Steel Manufacturing Process & Quality Inspection
Precision Cold Rolling: Achieving thickness within ±0.01 mm.
Continuous Bright Annealing: Removing work-hardening stresses for uniform grain structure.
Edge Grinding: CNC controlled beveling to meet Ra < 0.8µm.
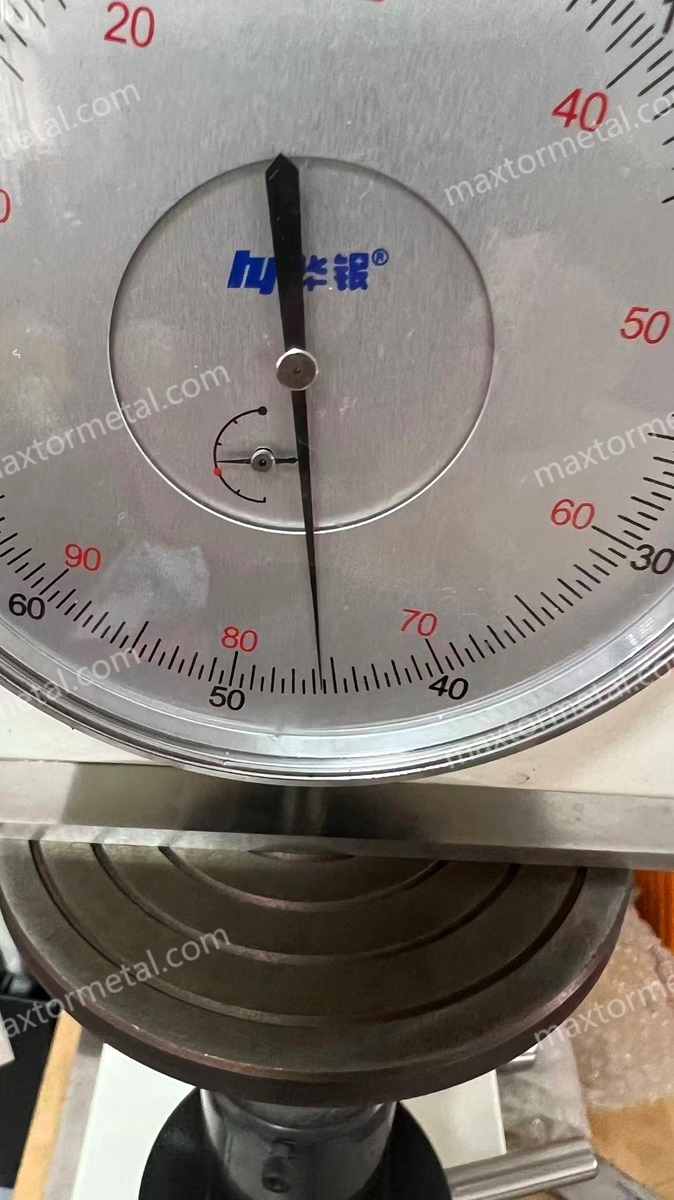
Испытание на твердость: Rockwell C testing every 50 meters of the coil.
Surface Inspection: Automatic optical inspection (AOI) for scratches or pits.
For guidance on how to read and validate the Material Test Certificate (MTC) that accompanies each coil — including EN 10204 3.1 certificate verification, chemistry cross-check, and 9-point hardness mapping — see theTool Steel MTC Reading & QA Checklist for Strip Blades.
Blade Strip Steel counterBlade Strip Steel hardness test
9. Case Study: Performance Benchmarks
Case 1: Urschel-type Grid Dicer Optimization
Client: Frozen Vegetable Processor.
Initial Condition: Standard 420 blades failing every 8 hours due to corner cracking.
Engineering Solution: Transitioned to 440C Strip Steel with a revised tempering profile (HRC 54).
Initial Condition: Frequent “snagging” and film tearing using standard slitter blades.
Engineering Solution: Implemented C100S Carbon Steel with Ra 0.4µm edge finish.
Исход: Increase in slitting speed by 25% with zero reported film tears.
10. Раздел часто задаваемых вопросов (FAQ)
Q: Why use SK5 instead of Stainless?
A: SK5 allows for higher peak hardness (HRC 62), making it superior for non-corrosive slitting of abrasive materials like textiles.
Q: What is the maximum thickness available?
A: The maximum thickness is 2.0mm. Beyond this, the increased cross-section significantly raises the slotting resistance during grid manufacturing, making thinner profiles (0.5–1.2mm) more practical for most dicing applications.
Q: Do you provide blades with slots already cut?
A: No, we provide the base material (strip steel) in coils for your manufacturing process.
Q: How does thickness tolerance affect my grid assembly?
A: In a dicing grid, errors accumulate. A ±0.01 mm tolerance ensures that the grid slots align perfectly across the entire width of the machine.
Q: Is 440C harder than 420?
A: Yes. 440C has higher carbon, allowing it to reach HRC 56-58, whereas 420 typically ranges from HRC 48-52.
Q: Can you provide a 500m coil without any welds?
A: Yes, we specialize in high-integrity, single-piece long coils to prevent machine jams.
Q: What surface finish should I choose for meat dicing?
A: We recommend the Ra < 0.8µm edge finish to prevent protein adhesion.
Q: What causes “edge rolling” (dulling)?
A: Usually, the hardness is too low for the material being cut. Increasing HRC or switching to a higher carbon grade (C100S) is the solution.
Q: Does your steel meet ISO 2768-mK standards?
A: Yes, all our precision strip steel is manufactured to these tolerances. Each coil ships with an EN 10204 3.1 Material Test Certificate covering chemistry, hardness, and heat number traceability. For a step-by-step guide on how to read and verify these documents — including how to cross-check chemistry against ASTM A681/ISO 4957 and map hardness uniformity — see the Tool Steel MTC Reading & QA Checklist for Strip Blades.
Q: Why is Ra < 1.6µm used for the body?
A: This allows for sufficient grip in machine holders while maintaining a smooth enough profile to prevent debris buildup.
Q: How should I store high-carbon coils?
A: Keep them in their original VCI packaging in a dry, temperature-controlled warehouse.
Q: Can this steel be used for medical-grade dicers?
A: Yes, 440C is frequently used in medical/surgical cutting tools due to its purity and hardness.
Q: What is the benefit of the 300m and 500m coil lengths?
A: It reduces the frequency of coil changes, significantly increasing the OEE (Overall Equipment Effectiveness) of automated lines.
Q: Can you provide custom widths like 15.5mm?
A: Yes, we provide custom slitting within the 7mm to 100mm range.
Q: How do I select between C75 and SK5?
A: Choose C75 if your blade needs to flex significantly without breaking; choose SK5 if edge retention is the absolute priority.
Персонализация:
Мы предлагаем не только ножи стандартных размеров, но и специальные ножи, разработанные для повышения вашей производительности. Все, что вам нужно сделать, это предоставить чертежи или образцы.
Свяжитесь с нашей дружелюбной командой продаж сегодня, и они помогут оценить ваши конкретные потребности и предложат проверенные варианты модернизации. Также вы можете отправить запрос на коммерческое предложение.
Наслаждайтесь удобством беспрепятственного импорта. От транспортировки до таможенной очистки мы берем на себя весь процесс. Вам нужно только оплатить НДС и дождаться прибытия товара.
2. Конкурентоспособные цены
Наши лезвия используются в бесчисленных областях, и мы готовы взяться за любой проект, который вы нам предложите, обеспечивая точность, долговечность и беспрецедентные конкурентоспособные цены.
3. Доступны ODM и OEM
Независимо от того, предоставите ли вы чертежи, эскизы или образцы, мы можем разработать и изготовить продукцию для вас. Мы также можем помочь в изменении существующих конструкций и спецификаций для улучшения практически любого применения промышленного инструмента. Пожалуйста, свяжитесь с нашим отделом продаж, чтобы обсудить ваши конкретные требования.
4. Контроль качества
Для контроля качества проводится ряд испытаний и проверок, включая проверку первого образца, входной контроль материалов и сертификацию материалов, контроль качества в процессе производства и окончательный контроль качества.
5. Гибкие закупки, неограниченное сотрудничество
Whether you are an importer, distributor, wholesaler or end-user, we welcome you to join us with a minimum MOQ, no hassle for inquiry and more freedom for purchasing.
6. Зарубежный мониторинг, отчет о ходе производства в режиме реального времени
Станем вашим эксклюзивным монитором, регулярно передавая информацию о каждом важном узле производственной линии. Независимо от расстояния, вы сможете максимально полно отслеживать прогресс производства продукта.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean


