Entwickelt für das kontinuierliche Hochgeschwindigkeitsschneiden und die komplexe Gittermesserherstellung bietet dieser Bandstahl ein optimales Gleichgewicht zwischen extremer Schnitthaltigkeit und der für das industrielle Schlitzen erforderlichen strukturellen Integrität.
Parameter
Spezifikation (Kohlenstoffstahl)
Spezifikation (Edelstahl)
Werkstoffgüte
SK5, C100S, C75
420 (1.4021), 440C
Härtebereich
HRC 56 – 62
HRC 46 – 56
Dickenbereich
50mm – 2.0mm
50mm – 2.0mm
Breitenbereich
7mm – 100mm
7mm – 100mm
Dickentoleranz (mit CPackung ≥1.33 über 500m Endlos-Coil)
± 0.01 mm bis ± 0.02 mm
± 0.01 mm bis ± 0.02mm
Oberflächenfinish
Schneide: Ra < 0.8µm; Körper: Ra < 1.6µm
Schneide: Ra < 0.8µm; Körper: Ra < 1.6µm
Maßnorm.
ISO 2768-mK
ISO 2768-mK
Lieferform
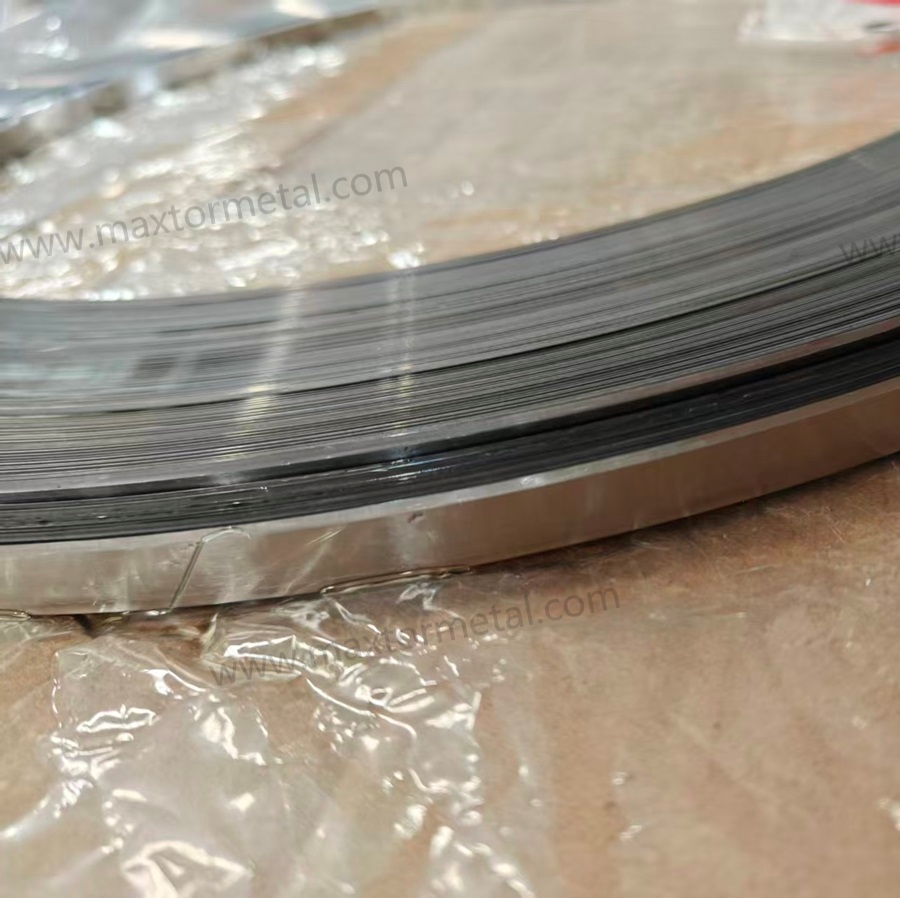
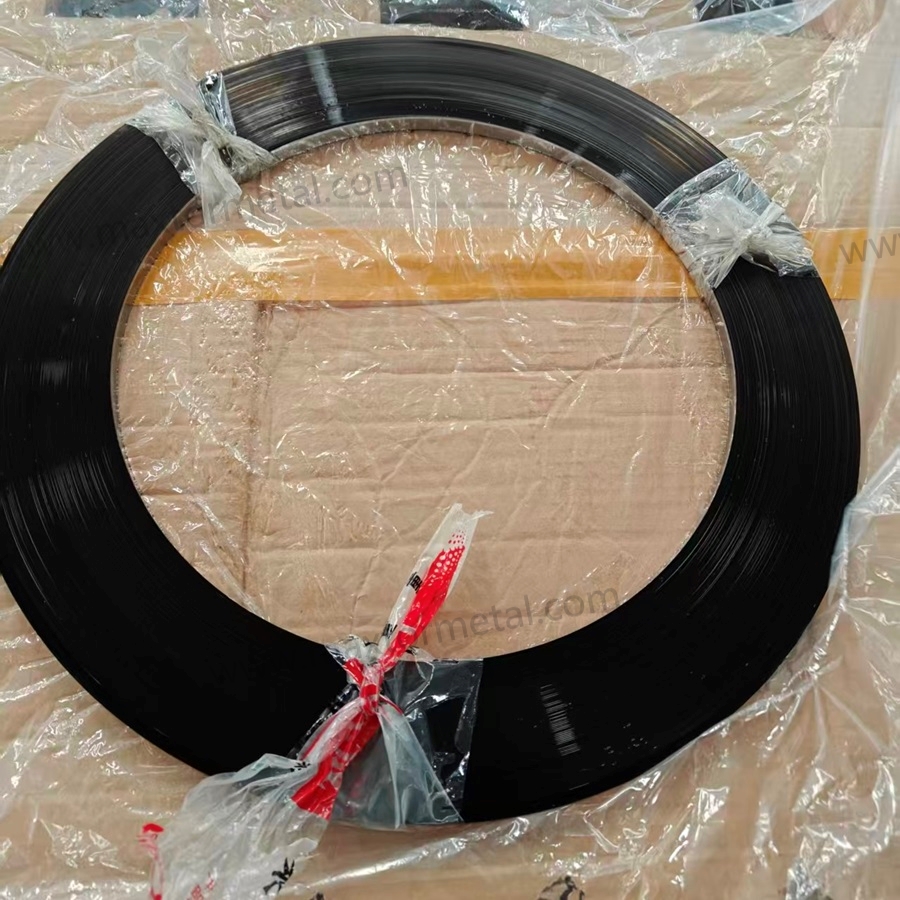
Coils: 100m, 200m, 300m, 500m
Coils: 100m, 200m, 300m, 500m
Technische Übersicht zu Messerbandstahl: Die Mechanik der Schneide
Im Fachbereich des Präzisions-Bandstahlmesser (Coils), ist die Leistung eine Funktion der Kantengeometrie und Werkstoffzähigkeit. Im Gegensatz zu Standard-Flachstahl muss Messerbandstahl einen strengen Kaltwalz- und Wärmebehandlungszyklus durchlaufen. Dies stellt sicher, dass der Stahl beim “Schlitzen” zur Herstellung von Würfelgittern keinen Spannungsrissen erliegt.
1 Bruchzähigkeit bei Gitteranwendungen
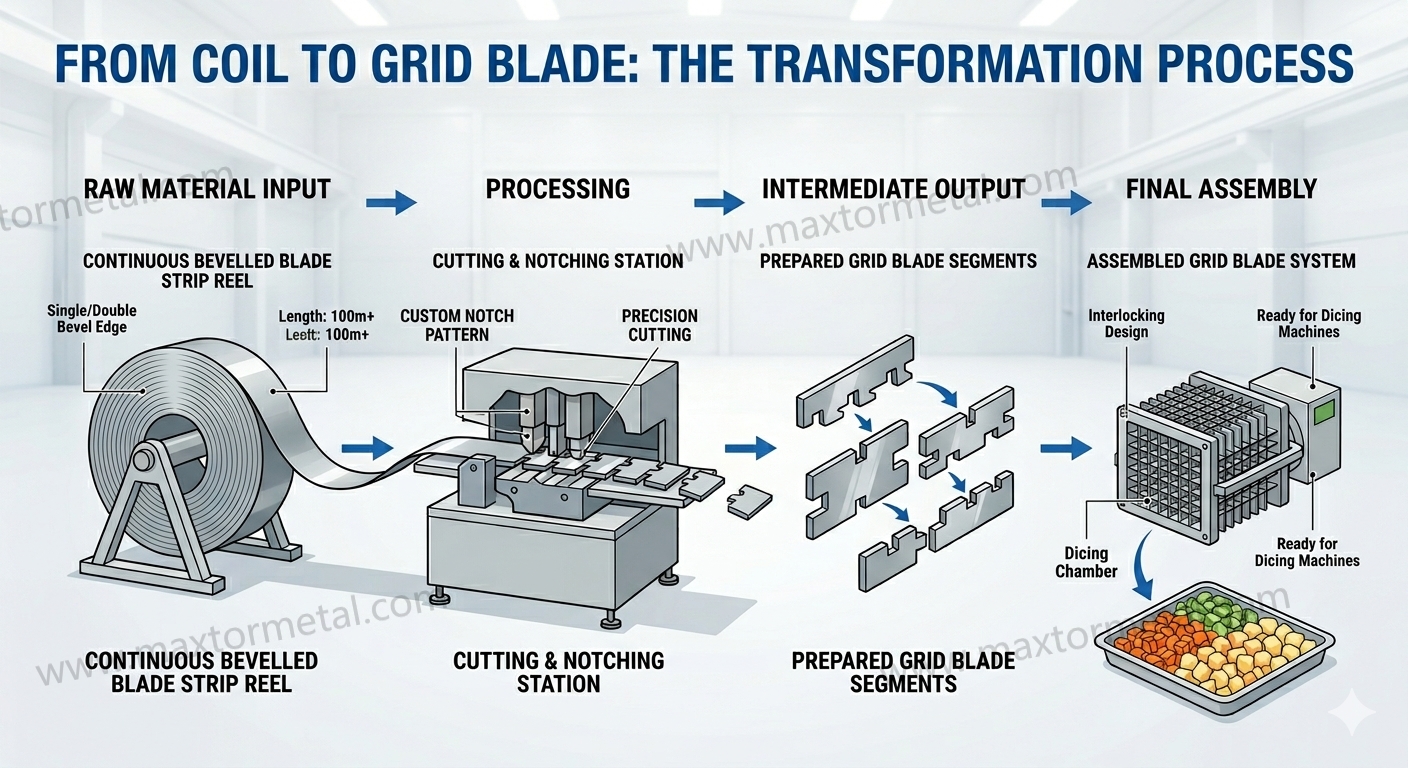
Die Herstellung von Gittermessern (Würfelschneidern) erfordert das Einschneiden von Schlitzen in das Band. Dies führt zu erheblichen Spannungskonzentrationsfaktoren (KT). Unser technischer Ansatz konzentriert sich auf die Steuerung der Karbidmorphologie in den Güten SK5 und 440C. Durch die Gewährleistung einer feinen, globularen Karbidverteilung minimieren wir das Risiko von “Klingenbrüchen” (Sprödbruch) an den Schlitzecken, während gleichzeitig eine Härte von bis zu HRC 62 beibehalten wird.
2 Tribologische Aspekte
Beim Hochgeschwindigkeitsschneiden von PE/BOPP-Folien oder faserigen Fleischprodukten ist die Klingenoberfläche intensiver lokaler Reibung ausgesetzt. Die spezifizierte Oberflächengüte von Ra < 0,8 µm an der Schneide ist nicht nur ästhetischer Natur; sie reduziert den Reibungskoeffizienten (μ), was Materialanhaftungen (Pick-up) und die thermische Erweichung der Schneidspitze verhindert.
Industrielle Anwendungen von Messerbandstahl: Branchenspezifische Analyse
1 Industrielles Würfeln von Lebensmitteln (Gittersysteme)
Zielprodukte: Kartoffeln, Karotten und Zwiebeln.
Anlagen: Würfelschneider vom Typ Urschel.
Technischer Fokus: Korrosionsbeständigkeit. Die Güten 420 und 440C werden eingesetzt, um den sauren/wässrigen Umgebungen der Gemüseverarbeitung standzuhalten und gleichzeitig ausreichend Zähigkeit für hochfrequentes Würfeln zu bieten.
2 Fleisch- & Proteinschneiden
Zielprodukte: Verarbeitete Fleischerzeugnisse.
Anlagen: Kontinuierliche Bandschneider.
Technischer Fokus: Biegesteifigkeit. Der Dickenbereich von 0.50mm-2.0mm bietet die erforderliche Biegefestigkeit, um ein Auslenken der Klinge beim Hochgeschwindigkeits-Proteinschneiden zu verhindern.
3 VFFS-Verpackung (Vertical Form Fill Seal)
Zielprodukte: BOPP-, PE- und Laminatfolien.
Anlagen: Automatische Schlauchbeutelmaschinen.
Technischer Fokus: Ultrascharfe “Pierce and Cut”-Funktion (Einstechen und Schneiden). SK5/C100S-Kohlenstoffstahl wird hier bevorzugt, da er im Vergleich zu Standard-Edelstahl eine extrem feine Schneide beibehält.
4 Schaumstoff- & Synthesekautschuk-Verarbeitung
Zielprodukte: Akustikschaumstoff, Dichtungen.
Anlagen: Kundenspezifische Längsteilanlagen zur Gitterherstellung.
Technischer Fokus: Konsistenz über lange Bundlängen (bis zu 500m), um Maschinenausfallzeiten beim Coilwechsel zu minimieren. Für einen quantitativen Rahmen darüber, wie sich die Coillänge direkt auf die OEE-Verfügbarkeit auswirkt – einschließlich Formeln für Rüstausfallzeiten, Berechnungen von Spleißausschuss und einer Fallstudie zu Messerbandstahl – siehe OEE-Gewinnsteigerungen durch Reduzierung der Spulenwechselfrequenz.
Technischer Fokus: Schnitthaltigkeit. Die höhere Härte von HRC 56-62 bei Kohlenstoffstählen stellt sicher, dass die Klinge abrasive Synthetikfasern ohne häufiges Nachschleifen schneiden kann.
6 Obstverarbeitung (Schneiden/Entkernen)
Zielprodukte: Äpfel, Ananas.
Anlagen: Industrielle Obstverarbeitungslinien.
Technischer Fokus: Einhaltung von Lebensmittelechtheits-Zertifizierungen durch den Einsatz von 440C-Edelstahl für ein optimales Verhältnis von extremer Härte und Hygiene.
Häufige Ausfallprobleme bei Messerbandstahl & technische Lösungen
Problem: Sprödbruch am Schlitzgrund.
Hauptursache: Übermäßige Eigenspannungen durch das Härten oder eine scharfe 90°-Schlitzgeometrie.
Lösung: Optimierung der Anlasszyklen zur Erhöhung der Duktilität. Empfehlung: Nutzen Sie eine Anlassstufe von 300°C+, um spröden Martensit in ein zäheres Gefüge umzuwandeln.
Problem: Häufige Stillstandszeiten für den Messerwechsel.
Hauptursache: Verschleiß der Schneidkante aufgrund eines geringen Karbidvolumens in Standardstahl.
Lösung: Upgrade auf SK5 oder 440 °C for higher primary carbide density, extending run-times by 200%. For a complete framework on when to regrind versus scrap strip blades — including measurable chipping thresholds, minimum stock removal depth, and a five-step shop-floor decision protocol — see the Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide.
Problem: Materialabfall (Verschnitt).
Hauptursache: Verwendung von Klingen mit fester Länge für unterschiedliche Produktionsläufe.
Lösung: Lieferung in kontinuierlichen 500m-Coils, sodass der Kunde nur die exakt benötigte Länge für spezifische Gitterkonfigurationen zuschneiden muss.
Problem: Längsverzug der Klinge.
Hauptursache: Ungleichmäßige Eigenspannungen aus dem Kaltwalzprozess.
Lösung: Implementierung von Streckrichten und Tiefkühlen (Sub-Zero-Behandlung) zur Gewährleistung der linearen Geradheit.
Problem: Schnelles Abstumpfen beim Würfeln von Lebensmitteln.
Hauptursache: Mikrokorrosion an der Schneidenspitze (chemischer Verschleiß).
Lösung: Wechsel von 420 auf 440 °C, was einen höheren Chrom- und Kohlenstoffgehalt für eine bessere Schneidenstabilität in wässrigen Umgebungen bietet.
Problem: “Reißen” der Verpackungsfolie.
Hauptursache: Rauheit der Schneidkante (Ra) von über 1.2µm.
Lösung: Präzisionsschleifen zur Erzielung von Ra < 0,8 µm an der Fase, um einen sauberen Schnitt zu gewährleisten.
Problem: Thermische Verformung.
Hauptursache: Reibungswärme beim Hochgeschwindigkeits-Textillängsschneiden.
Lösung: Reduzierung des Fasenwinkels zur Minimierung der Kontaktfläche; Verwendung von C100S für eine bessere Wärmeleitfähigkeit.
Problem: Inkonsistente Würfelabmessungen.
Hauptursache: Dickenschwankungen über das Band.
Lösung: Toleranzeinschränkung auf ±0.01mm durch strenge AGC (Automatic Gauge Control) während des Walzens.
Problem: Oberflächenrost bei Kohlenstoffstahl.
Hauptursache: Mangelhafte Feuchtigkeitskontrolle bei der Lagerung.
Lösung: Aufbringen von VCI-Öl (Volatile Corrosion Inhibitor) und vakuumversiegelte Verpackung für 100m-500m Coils.
Problem: Schwierigkeiten beim Schlitzen/Bearbeiten.
Hauptursache: Der Stahl ist zu hart für die Weiterverarbeitung beim Kunden.
Lösung: Bereitstellung von Stahl im Zustand “weichgeglüht” (spheroidized annealed) für die Bearbeitung mit anschließender partieller Härtung ODER Bereitstellung von vorvergütetem Stahl mit HRC 46-50.
Werkstoffleitfaden für Messerbandstahl
Grad
Kohlenstoff (%)
Chrom (%)
Mechanisches Profil
Typische Anwendung
SK5
80 – 0.90
–
Ultrahohe Härte (HRC 60+).
Industrielles Längsteilen & Schneiden von Non-Food-Produkten.
C100S
95 – 1.05
–
Hohe Elastizitätsgrenze, hervorragend für dünne Klingen.
Präzisions-Folienschneiden.
420er Edelstahl
20 – 0.40
0 – 14.0
Moderate Verschleißfestigkeit, hohe Korrosionsbeständigkeit.
Allgemeines Würfelschneiden von Lebensmitteln.
440C-Edelstahl
95 – 1.20
0 – 18.0
Höchste Härte für Edelstahl (HRC 56).
Schneiden von abrasiven Lebensmitteln und medizinischen Produkten.
C75
70 – 0.80
–
Hervorragendes Verhältnis von Zähigkeit und Flexibilität.
Federharte Industrieklingen.
Technischer Hinweis: Für Bandmesser-Anwendungen im Urschel-Stil erfordert 440C bei HRC 56–58 mehr als nur eine Härtespezifikation – es verlangt ein validiertes Wärmebehandlungsfenster und ein Protokoll zur Oberflächenintegrität. Siehe den Qualifizierungsleitfaden für 440C-Würfelschneidermesser für ein vollständiges QS- und ROI-Framework.
Wärmebehandlung & Härtekennwerte für Messerbandstahl
Die Härte unseres Bandstahls ist präzise auf die jeweilige Anwendung abgestimmt:
Kohlenstoffstahl (HRC 56-62): Maximiert den Martensitanteil für absolute Härte. Unverzichtbar für das Trockenschneiden, bei dem Abrieb der primäre Verschleißfaktor ist.
Edelstahl (HRC 46-56): Optimiert für das Verhältnis von Schneidhaltigkeit und Zähigkeit. Eine geringere Härte bei Edelstahl führt bei der Gitterherstellung oft zu besseren Ergebnissen, um zu verhindern, dass die dünnen “Wände” zwischen den Schlitzen bei der Montage reißen.
Geometrie & Schneidenkonstruktion von Messerbandstahl
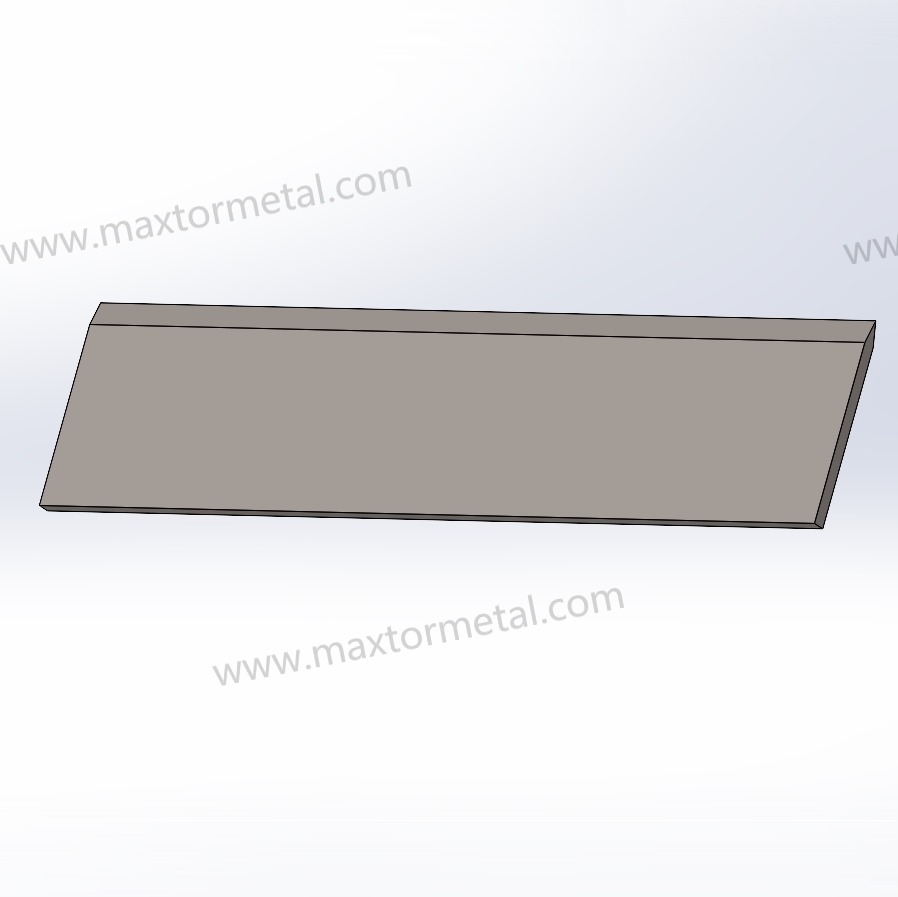
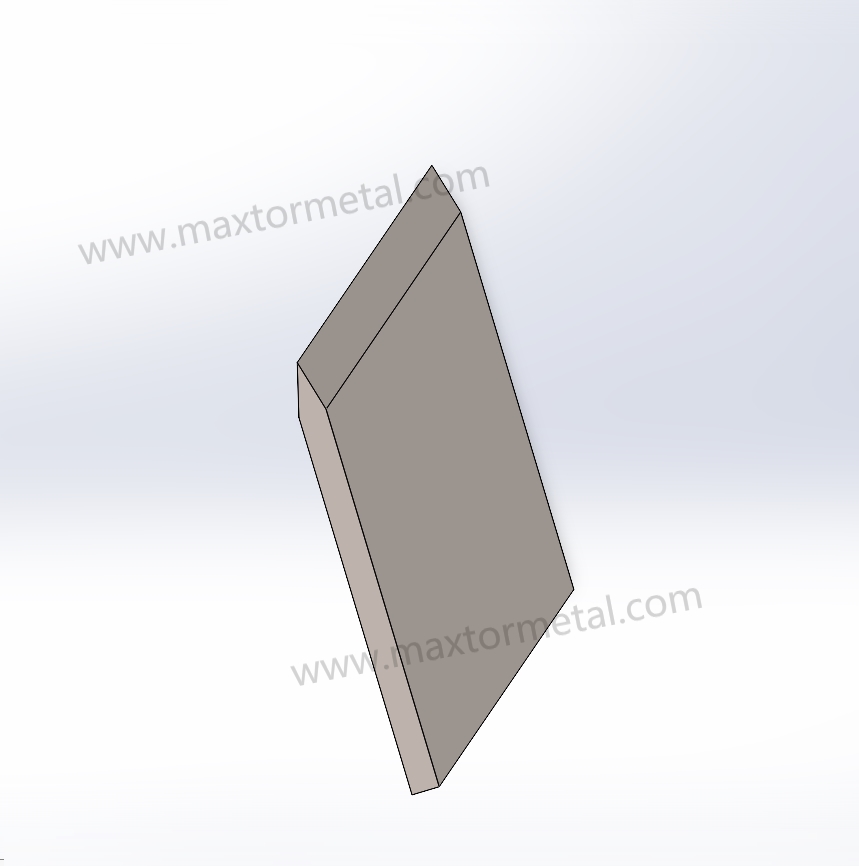
Oberflächengüte (Klinge Ra < 0.8µm): Erreicht durch mehrstufiges Längsschleifen. Diese Glätte sorgt für eine gleichmäßige Verteilung der Schnittkraft und beugt Mikrorissen vor.
Maßgenauigkeit: Einhaltung von ISO 2768-mK ensures that every millimeter of the 500m coil is within industrial “Medium” to “Fine” tolerance standards.
8. Blade Strip Steel Manufacturing Process & Quality Inspection
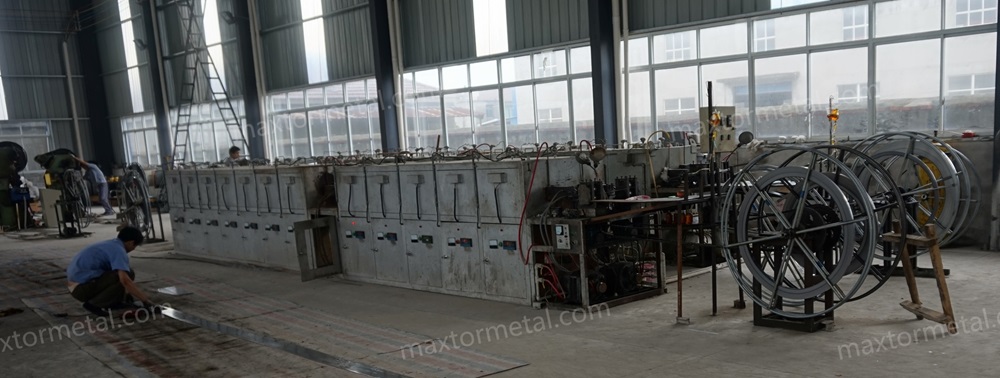
Precision Cold Rolling: Achieving thickness within ±0.01 mm.
Continuous Bright Annealing: Removing work-hardening stresses for uniform grain structure.
Edge Grinding: CNC controlled beveling to meet Ra < 0.8µm.
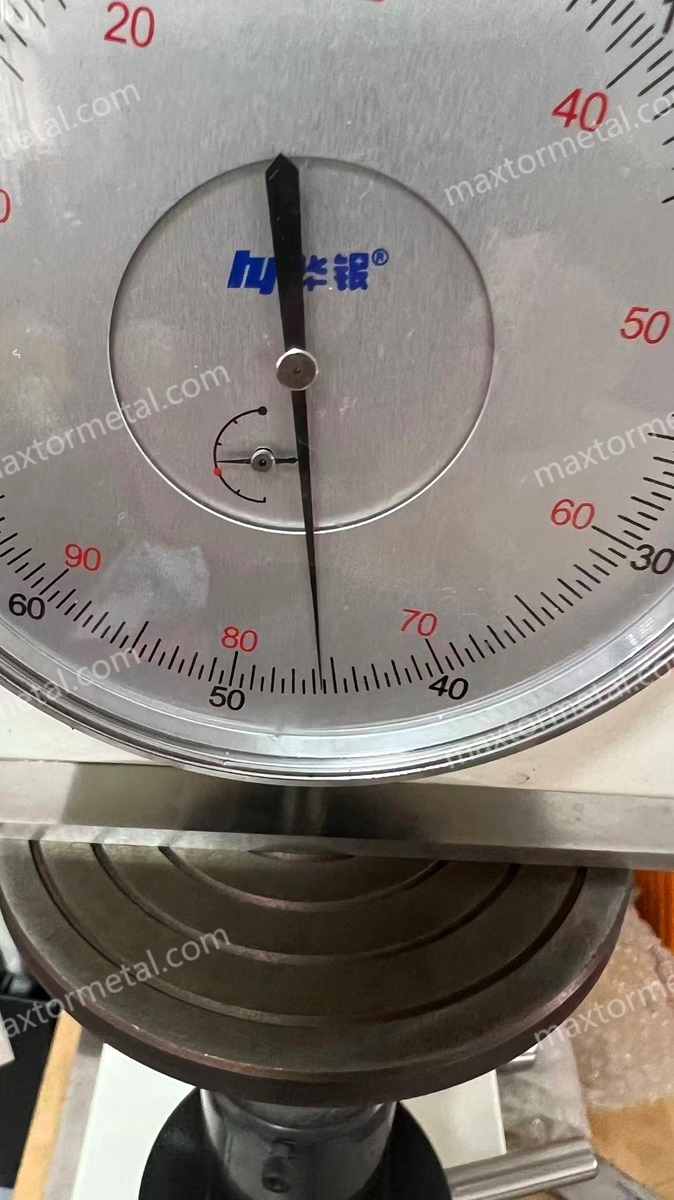
Härteprüfung: Rockwell C testing every 50 meters of the coil.
Surface Inspection: Automatic optical inspection (AOI) for scratches or pits.
For guidance on how to read and validate the Material Test Certificate (MTC) that accompanies each coil — including EN 10204 3.1 certificate verification, chemistry cross-check, and 9-point hardness mapping — see theTool Steel MTC Reading & QA Checklist for Strip Blades.
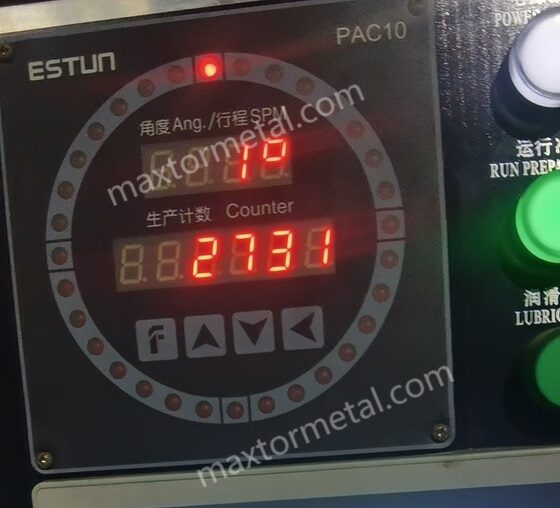
Blade Strip Steel counterBlade Strip Steel hardness test
9. Case Study: Performance Benchmarks
Case 1: Urschel-type Grid Dicer Optimization
Client: Frozen Vegetable Processor.
Initial Condition: Standard 420 blades failing every 8 hours due to corner cracking.
Technische Lösung: Transitioned to 440C Strip Steel with a revised tempering profile (HRC 54).
Ergebnis: Blade life extended to 24 hours; 200% improvement in uptime. For a detailed QA validation protocol and ROI analysis behind this material transition — including heat-treatment window definition, retained austenite control, and field trial KPI design — see Validating 440C Dicer Blades at HRC 56–58: Heat-Treatment, QA & ROI. Engineering teams who have completed the 440C qualification process above often find that the next OEE lever is coil length. See OEE-Gewinnsteigerungen durch Reduzierung der Spulenwechselfrequenz für die Umstellungsberechnung und einen Pilotfall für einen Klingenstreifenhersteller.
Case 2: High-Speed PE Film Slitting
Client: Flexible Packaging Manufacturer.
Initial Condition: Frequent “snagging” and film tearing using standard slitter blades.
Technische Lösung: Implemented C100S Carbon Steel with Ra 0.4µm edge finish.
Ergebnis: Increase in slitting speed by 25% with zero reported film tears.
10. FAQ-Bereich (Häufig gestellte Fragen)
Q: Why use SK5 instead of Stainless?
A: SK5 allows for higher peak hardness (HRC 62), making it superior for non-corrosive slitting of abrasive materials like textiles.
Q: What is the maximum thickness available?
A: The maximum thickness is 2.0mm. Beyond this, the increased cross-section significantly raises the slotting resistance during grid manufacturing, making thinner profiles (0.5–1.2mm) more practical for most dicing applications.
Q: Do you provide blades with slots already cut?
A: No, we provide the base material (strip steel) in coils for your manufacturing process.
Q: How does thickness tolerance affect my grid assembly?
A: In a dicing grid, errors accumulate. A ±0.01 mm tolerance ensures that the grid slots align perfectly across the entire width of the machine.
Q: Is 440C harder than 420?
A: Yes. 440C has higher carbon, allowing it to reach HRC 56-58, whereas 420 typically ranges from HRC 48-52.
Q: Can you provide a 500m coil without any welds?
A: Yes, we specialize in high-integrity, single-piece long coils to prevent machine jams.
Q: What surface finish should I choose for meat dicing?
A: We recommend the Ra < 0.8µm edge finish to prevent protein adhesion.
Q: What causes “edge rolling” (dulling)?
A: Usually, the hardness is too low for the material being cut. Increasing HRC or switching to a higher carbon grade (C100S) is the solution.
Q: Does your steel meet ISO 2768-mK standards?
A: Yes, all our precision strip steel is manufactured to these tolerances. Each coil ships with an EN 10204 3.1 Material Test Certificate covering chemistry, hardness, and heat number traceability. For a step-by-step guide on how to read and verify these documents — including how to cross-check chemistry against ASTM A681/ISO 4957 and map hardness uniformity — see the Tool Steel MTC Reading & QA Checklist for Strip Blades.
Q: Why is Ra < 1.6µm used for the body?
A: This allows for sufficient grip in machine holders while maintaining a smooth enough profile to prevent debris buildup.
Q: How should I store high-carbon coils?
A: Keep them in their original VCI packaging in a dry, temperature-controlled warehouse.
Q: Can this steel be used for medical-grade dicers?
A: Yes, 440C is frequently used in medical/surgical cutting tools due to its purity and hardness.
Q: What is the benefit of the 300m and 500m coil lengths?
A: It reduces the frequency of coil changes, significantly increasing the OEE (Overall Equipment Effectiveness) of automated lines.
Q: Can you provide custom widths like 15.5mm?
A: Yes, we provide custom slitting within the 7mm to 100mm range.
Q: How do I select between C75 and SK5?
A: Choose C75 if your blade needs to flex significantly without breaking; choose SK5 if edge retention is the absolute priority.
Anpassung:
Wir bieten nicht nur Messer in Standardgrößen an, sondern auch Spezialmesser, die Ihre Produktivität steigern. Sie müssen uns lediglich Zeichnungen oder Muster zur Verfügung stellen.
Kontaktieren Sie noch heute unser freundliches Vertriebsteam. Wir beraten Sie gerne zu Ihren individuellen Anforderungen und bieten Ihnen bewährte Upgrade-Optionen. Alternativ können Sie auch ein Angebot anfordern.
Genießen Sie den Komfort eines nahtlosen Imports. Vom Transport bis zur Zollabwicklung übernehmen wir den gesamten Prozess. Sie müssen lediglich die Mehrwertsteuer entrichten und auf die Ankunft Ihrer Waren warten.
2. Wettbewerbsfähige Preise
Wir haben unsere Klingen in unzähligen Anwendungen bewiesen und sind bereit für jedes Projekt, das Sie uns vorstellen. Erwarten Sie Genauigkeit, Langlebigkeit und unübertroffen wettbewerbsfähige Preise.
3. ODM & OEM verfügbar
Ob Sie Zeichnungen, Skizzen oder Muster bereitstellen, wir können für Sie entwerfen und fertigen. Wir haben auch die Fähigkeit, bei der Modifizierung bestehender Designs und Spezifikationen zu helfen, um nahezu jede industrielle Werkzeuganwendung zu verbessern. Bitte kontaktieren Sie unser engagiertes Vertriebsteam, um Ihre spezifischen Anforderungen zu besprechen.
4. Qualitätskontrolle
Eine Reihe von Tests und Inspektionen werden zur Qualitätskontrolle durchgeführt, darunter die Erstmusterprüfung, die Wareneingangsprüfung und Materialzertifizierung, die In-Prozess-Qualitätsprüfung und die Endqualitätsprüfung.
Whether you are an importer, distributor, wholesaler or end-user, we welcome you to join us with a minimum MOQ, no hassle for inquiry and more freedom for purchasing.
6. Übersee-Monitor, Echtzeitbericht zum Produktionsfortschritt
Betrachten Sie uns als Ihren exklusiven Monitor. Wir werden Ihnen regelmäßig Updates zu jedem wichtigen Knotenpunkt Ihrer Produktionslinie liefern. Egal wie weit entfernt, Sie erhalten Echtzeit-Einblicke in den Fortschritt Ihres Produkts.


 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean


