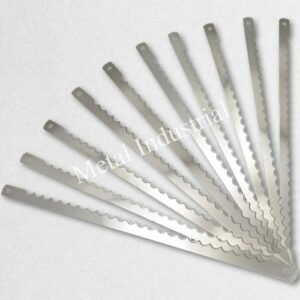
Fleje de acero para cuchillas: Fundamentos técnicos
Fleje de acero para cuchillas de precisión de grado de ingeniería
Diseñado para el rebanado continuo a alta velocidad y la fabricación de cuchillas de rejilla complejas, este fleje de acero equilibra una retención extrema del filo con la integridad estructural requerida para el ranurado industrial.
Parámetro
Especificación (Acero de alto carbono)
Especificación (Acero inoxidable)
Grado del material
SK5, C100S, C75
420 (1.4021), 440C
Rango de dureza
HRC 56 – 62
HRC 46 – 56
Rango de espesor
50mm – 2.0mm
50mm – 2.0mm
Rango de ancho
7mm – 100mm
7mm – 100mm
Tolerancia de espesor (con Cpaquete ≥1.33 en bobina continua de 500m)
± 0.01 mm a ± 0.02 mm
± 0.01 mm a ± 0.02mm
Acabado de la superficie
Filo: Ra < 0.8µm; Cuerpo: Ra < 1.6µm
Filo: Ra < 0.8µm; Cuerpo: Ra < 1.6µm
Estándar dimensional.
ISO 2768-mK
ISO 2768-mK
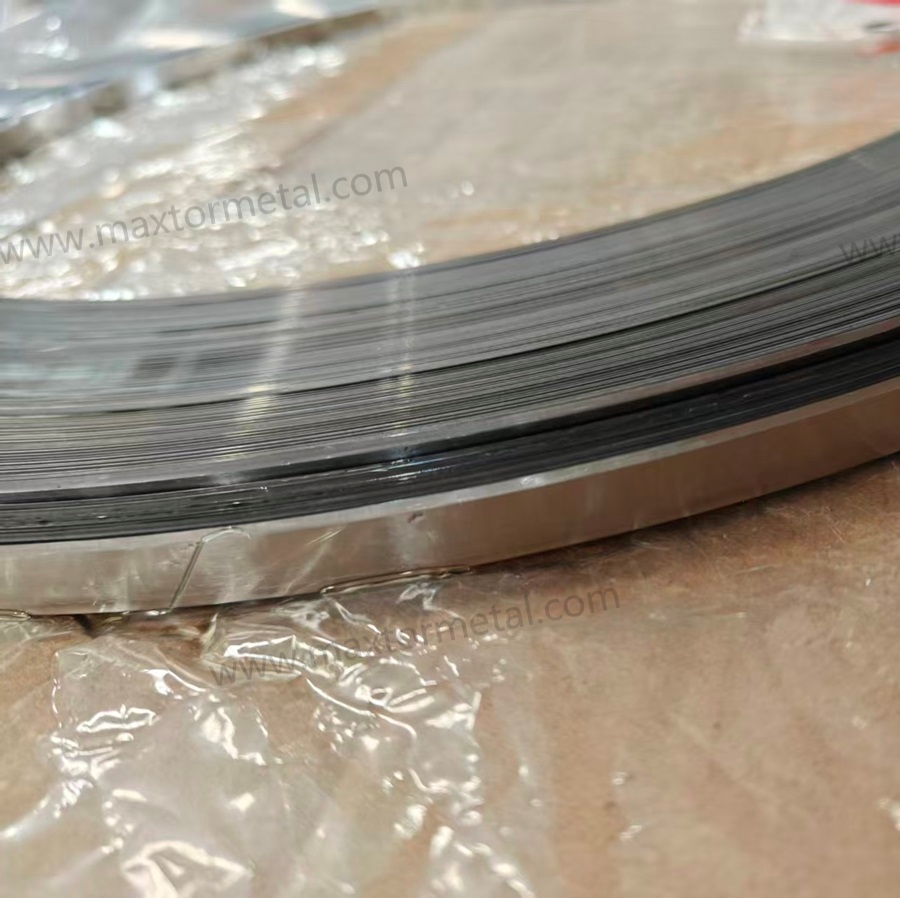
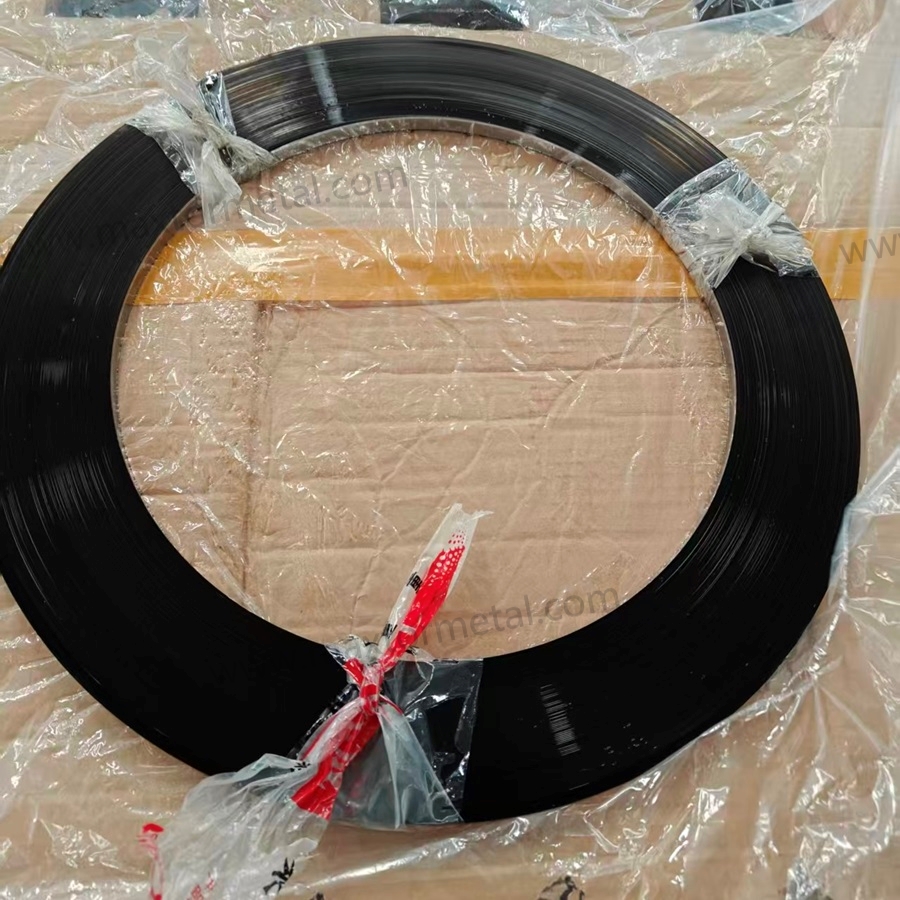
Formato de suministro
Bobinas: 100m, 200m, 300m, 500m
Bobinas: 100m, 200m, 300m, 500m
Perspectiva de ingeniería del fleje de acero para cuchillas: La mecánica del filo
En el campo especializado de Fleje de acero afilado (en rollos), el rendimiento es una función de Geometría del borde y Tenacidad del material. A diferencia del acero plano estándar, el fleje para cuchillas debe someterse a un riguroso ciclo de laminación en frío y tratamiento térmico para garantizar que, cuando el acero se “ranure” para crear rejillas de cubicado, no sucumba a fracturas por tensión.
1 Tenacidad a la fractura en aplicaciones de rejilla
La fabricación de cuchillas de rejilla (cubicadoras) implica cortar ranuras en el fleje. Esto genera importantes Factores de concentración de tensiones (Ka). ). Nuestro enfoque de ingeniería se centra en controlar la morfología de los carburos en los grados SK5 y 440C. Al garantizar una distribución fina y globular de los carburos, mitigamos el riesgo de “rotura de la cuchilla” (fractura frágil) en las esquinas de las ranuras, al tiempo que mantenemos una dureza de hasta HRC 62.
Carbide morphology is one input; slot geometry is the other. Specifying a slot-bottom fillet radius of R≥0.2 mm measurably halves the Kt at the slot root compared to sharp-cornered geometry — the single highest-leverage design change available before material selection is considered. See Stop Grid Blade Snapping at Slot Bottoms: Fillet Radius, EDM Integrity & Double-Temper Controls for the full engineering analysis and a documented dicer blade case at HRC 56–58.
2 Consideraciones tribológicas
Durante el corte longitudinal a alta velocidad de películas de PE/BOPP o productos cárnicos fibrosos, la superficie de la cuchilla experimenta una intensa fricción localizada. El acabado superficial especificado de Ra < 0,8 µm en el filo no es meramente estético; reduce el Coeficiente de fricción (μ), ), evitando la adhesión de material y el ablandamiento térmico de la punta de corte.
Aplicaciones industriales del fleje de acero para cuchillas: Análisis específico por sector
1 Cubicado industrial de alimentos (Sistemas de rejilla)
Objetivo: Patatas, zanahorias y cebollas.
Equipamiento: Cubicadoras tipo Urschel.
Enfoque de ingeniería: Resistencia a la corrosión. Se utilizan los grados 420 y 440C para soportar los entornos ácidos/acuosos del procesamiento de vegetales, al tiempo que proporcionan la tenacidad suficiente para soportar el cubicado de alta frecuencia.
2 Rebanado de carne y proteínas
Objetivo: Productos cárnicos procesados.
Equipamiento: Rebanadoras de cinta continua.
Enfoque de ingeniería: Rigidez lateral. El rango de espesor de 0.50mm-2.0mm proporciona la resistencia a la flexión necesaria para evitar la deflexión de la cuchilla durante el corte de proteínas a alta velocidad.
3 Envasado VFFS (Vertical Form Fill Seal)
Objetivo: Películas de BOPP, PE y laminadas.
Equipamiento: Envolvedoras automáticas flow pack.
Enfoque de ingeniería: Capacidad de “perforación y corte” ultraafilada. Se prefiere el acero al carbono SK5/C100S por su capacidad para mantener un filo extremadamente fino en comparación con el acero inoxidable estándar.
4 Fabricación de espuma y caucho sintético
Objetivo: Espuma acústica, juntas.
Equipamiento: Líneas de corte longitudinal personalizadas para la fabricación de rejillas.
Enfoque de ingeniería: Consistencia en longitudes de bobina largas (hasta 500m) para minimizar el tiempo de inactividad de la máquina durante los cambios de bobina. Para obtener un marco cuantitativo sobre cómo la longitud de la bobina afecta directamente a la disponibilidad de OEE, incluidas las fórmulas de tiempo de inactividad por cambio, los cálculos de desperdicio por empalme y un caso piloto de fleje de cuchilla, consulte Ganancias en OEE derivadas de la reducción de la frecuencia de cambio de bobinas.
5 Corte longitudinal de textiles y telas no tejidas
Objetivo: Tejidos industriales, textiles médicos.
Equipamiento: Líneas de corte longitudinal de alta velocidad.
Enfoque de ingeniería: Retención del filo. El mayor HRC 56-62 en los grados de carbono garantiza que la cuchilla pueda cortar fibras sintéticas abrasivas sin necesidad de un reafilado frecuente.
6 Procesamiento de frutas (rebanado/descorazonado)
Objetivo: Manzanas, piñas.
Equipamiento: Líneas industriales de procesamiento de frutas.
Enfoque de ingeniería: Cumplimiento de la certificación de grado alimentario mediante el uso de acero inoxidable 440C para un equilibrio entre dureza extrema e higiene.
Problemas comunes de falla en flejes de acero para cuchillas y soluciones de ingeniería
Problema: Fractura frágil en la base de la ranura.
Causa principal: Estrés interno excesivo por endurecimiento o geometría de ranura afilada de 90°.
Solución: Optimize tempering cycles to increase ductility. Recommendation: Use a 300°C+ tempering stage to transform brittle martensite into a tougher structure. For the complete engineering framework behind this failure mode — including how fillet radius R≥0.2 mm reduces slot-bottom stress concentration factor Kt by ~50%, EDM recast layer removal protocols, and double-temper parameters by steel grade — see Stop Grid Blade Snapping at Slot Bottoms with R0.2 mm Fillets.
Problema: Tiempo de inactividad frecuente para el reemplazo de cuchillas.
Causa principal: Desgaste del filo debido al bajo volumen de carburo en el acero estándar.
Solución: Actualizar a SK5 o 440 °C para una mayor densidad de carburo primario, extendiendo los tiempos de funcionamiento en un 200%. Para obtener un marco completo sobre cuándo reafilar en comparación con desechar las cuchillas de fleje, incluidos los umbrales de astillado medibles, la profundidad mínima de eliminación de material y un protocolo de decisión de cinco pasos en el taller, consulte el Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide.
Problema: Desperdicio de material (recortes).
Causa principal: Uso de cuchillas de longitud fija para tiradas de producción variadas.
Solución: Suministro en bobinas continuas de 500m, lo que permite al cliente cortar únicamente la longitud exacta necesaria para configuraciones de rejilla específicas.
Problema: Curvatura longitudinal de la cuchilla.
Causa principal: Estrés residual desigual del proceso de laminación en frío.
Solución: Implementación de nivelación por tensión y tratamiento bajo cero para garantizar la rectitud lineal.
Problema: Desafilado rápido en el picado de alimentos.
Causa principal: Microcorrosión en la punta del filo (desgaste químico).
Solución: Cambiar de 420 a 440 °C, que ofrece un mayor contenido de cromo y carbono para una mejor estabilidad del filo en entornos acuosos.
Problema: “Desgarro” de la película de envasado.
Causa principal: Rugosidad del filo (Ra) superior a 1.2µm.
Solución: Rectificado de precisión para lograr Ra < 0,8 µm en el bisel, asegurando un corte limpio.
Problema: Deformación térmica.
Causa principal: Calor por fricción durante el corte longitudinal de textiles a alta velocidad.
Solución: Reducir el ángulo del bisel para minimizar el área de contacto; utilizar C100S para una mejor conductividad térmica.
Problema: Dimensiones de picado inconsistentes.
Causa principal: Variación de espesor a lo largo del fleje.
Solución: Estrechamiento de tolerancias a ±0.01mm mediante un riguroso AGC (Automatic Gauge Control) durante el laminado.
Problema: Oxidación superficial en el acero al carbono.
Causa principal: Control deficiente de la humedad en el almacenamiento.
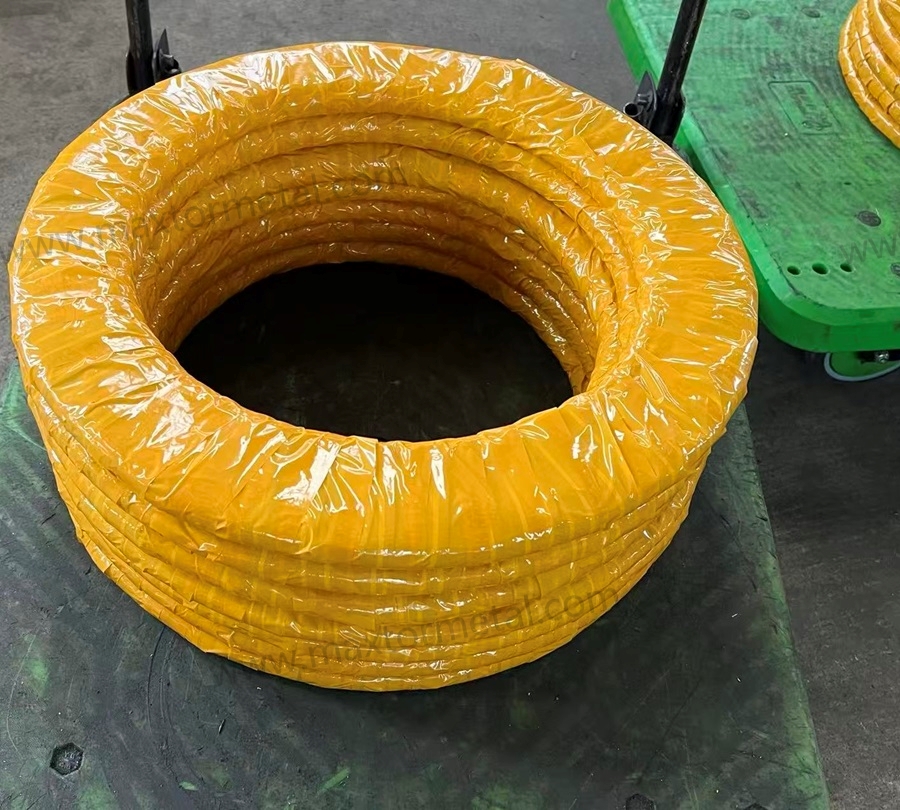
Solución: Aplicación de aceite VCI (Volatile Corrosion Inhibitor) y embalaje sellado al vacío para bobinas de 100m-500m.
Problema: Dificultad en el ranurado/mecanizado.
Causa principal: El acero es demasiado duro para el procesamiento secundario del cliente.
Solución: Suministrar el acero en estado de “recocido de esferoidización” para su mecanizado, seguido de un endurecimiento localizado, O suministrar acero templado previamente a HRC 46-50.
Guía de ingeniería de materiales de fleje de acero para cuchillas
Calificación
Carbon (%)
Cromo (%)
Perfil mecánico
Aplicación típica
SK5
80 – 0.90
–
Dureza ultraalta (HRC 60+).
Corte longitudinal industrial y troceado no alimentario.
C100S
95 – 1.05
–
Alto límite elástico, excelente para cuchillas delgadas.
Corte longitudinal de precisión de film.
acero inoxidable 420
20 – 0.40
0 – 14.0
Resistencia moderada al desgaste, alta resistencia a la corrosión.
Troceado de alimentos en general.
acero inoxidable 440C
95 – 1.20
0 – 18.0
La mayor dureza para acero inoxidable (HRC 56).
Troceado de alimentos abrasivos y aplicaciones médicas.
C75
70 – 0.80
–
Equilibrio superior entre tenacidad y flexibilidad.
Cuchillas industriales templadas para muelles.
Nota de ingeniería: Para aplicaciones de bandas de troceadoras estilo Urschel, el 440C a HRC 56–58 requiere más que una especificación de dureza: exige una ventana de tratamiento térmico validada y un protocolo de integridad superficial. Consulte la Guía de calificación de cuchillas troceadoras 440C para obtener un marco completo de control de calidad y ROI.
Lógica de tratamiento térmico y dureza del fleje de acero para cuchillas
La dureza de nuestro fleje de acero se ajusta cuidadosamente según la aplicación:
Acero al carbono (HRC 56-62): Maximiza la fracción de “martensita” para una dureza absoluta. Esencial para el corte longitudinal en seco, donde la abrasión es el principal factor de desgaste.
Acero inoxidable (HRC 46-56): Optimizado para el Equilibrio entre filo y tenacidad. Una menor dureza en el acero inoxidable suele ofrecer mejores resultados en la fabricación de rejillas para evitar que las “paredes” delgadas entre las ranuras se agrieten durante el montaje.
Geometría e ingeniería del filo del fleje de acero para cuchillas
Acabado superficial (Ra de la cuchilla < 0.8µm): Logrado mediante rectificado longitudinal de múltiples etapas. Esta suavidad garantiza que la fuerza de corte se distribuya uniformemente, evitando microfracturas.
Precisión dimensional: El cumplimiento de la norma ISO 2768-mK garantiza que cada milímetro de la bobina de 500m se encuentre dentro de los estándares de tolerancia industrial “Media” a “Fina”.
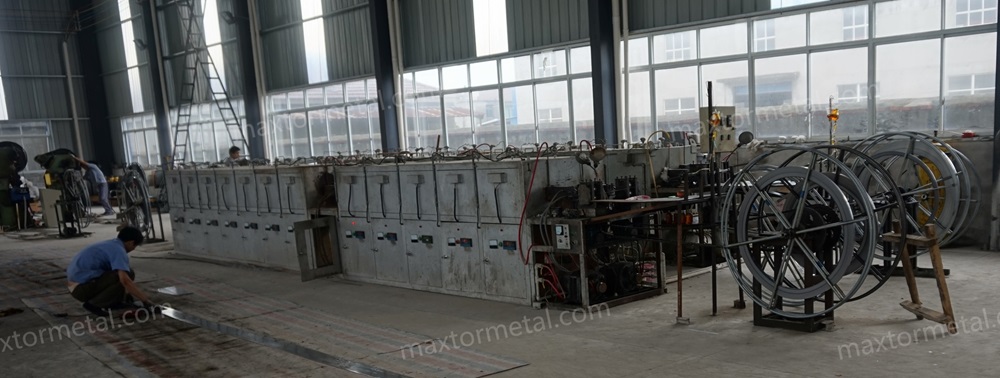
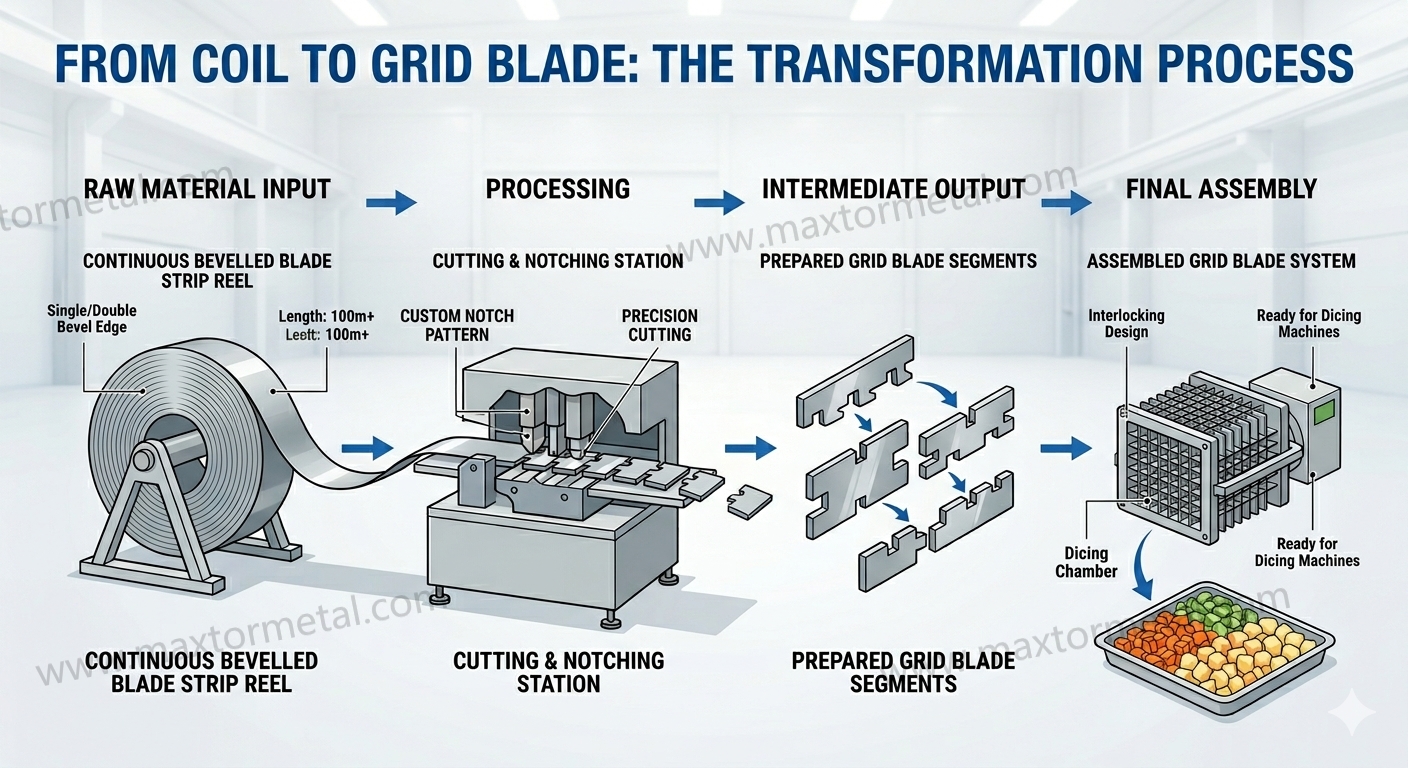
Proceso de fabricación e inspección de calidad del fleje de acero para cuchillas
Laminado en frío de precisión: Achieving thickness within ±0.01 mm.
Continuous Bright Annealing: Removing work-hardening stresses for uniform grain structure.
Edge Grinding: CNC controlled beveling to meet Ra < 0.8µm.
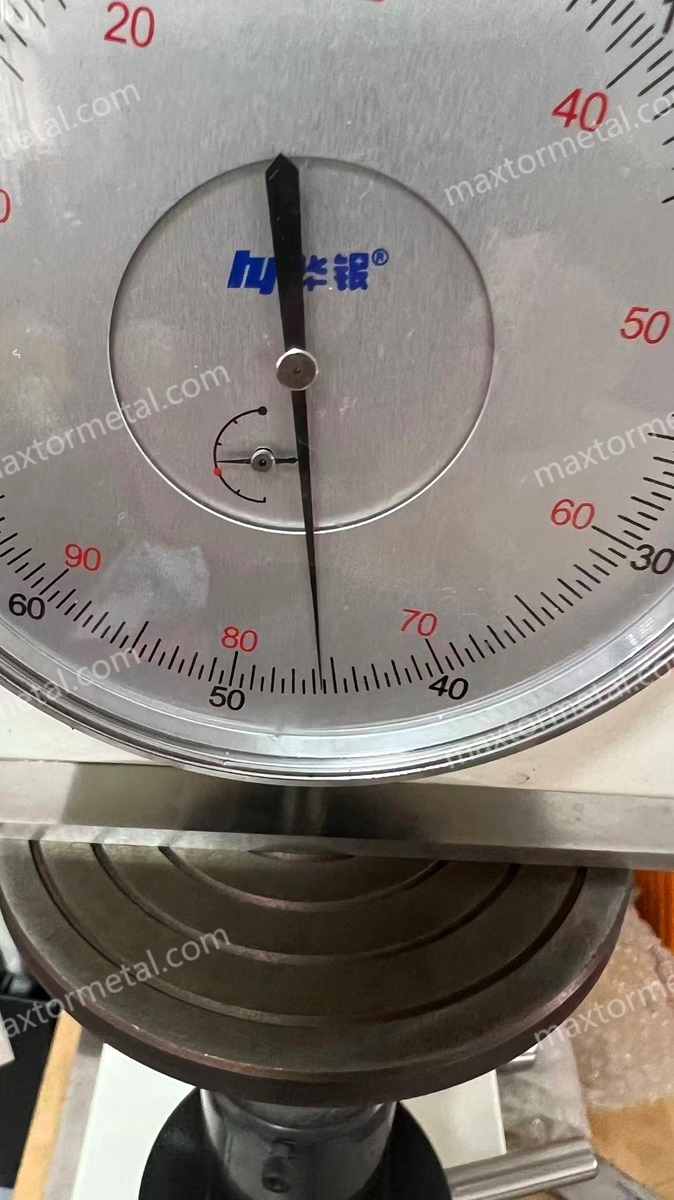
Prueba de dureza: Rockwell C testing every 50 meters of the coil.
Surface Inspection: Automatic optical inspection (AOI) for scratches or pits.
For guidance on how to read and validate the Material Test Certificate (MTC) that accompanies each coil — including EN 10204 3.1 certificate verification, chemistry cross-check, and 9-point hardness mapping — see theTool Steel MTC Reading & QA Checklist for Strip Blades.
Blade Strip Steel counterBlade Strip Steel hardness test
9. Case Study: Performance Benchmarks
Case 1: Urschel-type Grid Dicer Optimization
Client: Frozen Vegetable Processor.
Initial Condition: Standard 420 blades failing every 8 hours due to corner cracking.
Engineering Solution: Transitioned to 440C Strip Steel with a revised tempering profile (HRC 54).
Resultado: Blade life extended to 24 hours; 200% improvement in uptime. For a detailed QA validation protocol and ROI analysis behind this material transition — including heat-treatment window definition, retained austenite control, and field trial KPI design — see Validating 440C Dicer Blades at HRC 56–58: Heat-Treatment, QA & ROI. Engineering teams who have completed the 440C qualification process above often find that the next OEE lever is coil length. See Ganancias en OEE derivadas de la reducción de la frecuencia de cambio de bobinas para las matemáticas de cambio y un caso piloto de productor de tiras de cuchillas.
Case 2: High-Speed PE Film Slitting
Client: Flexible Packaging Manufacturer.
Initial Condition: Frequent “snagging” and film tearing using standard slitter blades.
Engineering Solution: Implemented C100S Carbon Steel with Ra 0.4µm edge finish.
Resultado: Increase in slitting speed by 25% with zero reported film tears.
10. Sección de Preguntas Frecuentes (FAQ)
Q: Why use SK5 instead of Stainless?
A: SK5 allows for higher peak hardness (HRC 62), making it superior for non-corrosive slitting of abrasive materials like textiles.
Q: What is the maximum thickness available?
A: The maximum thickness is 2.0mm. Beyond this, the increased cross-section significantly raises the slotting resistance during grid manufacturing, making thinner profiles (0.5–1.2mm) more practical for most dicing applications.
Q: Do you provide blades with slots already cut?
A: No, we provide the base material (strip steel) in coils for your manufacturing process.
Q: How does thickness tolerance affect my grid assembly?
A: In a dicing grid, errors accumulate. A ±0.01 mm tolerance ensures that the grid slots align perfectly across the entire width of the machine.
Q: Is 440C harder than 420?
A: Yes. 440C has higher carbon, allowing it to reach HRC 56-58, whereas 420 typically ranges from HRC 48-52.
Q: Can you provide a 500m coil without any welds?
A: Yes, we specialize in high-integrity, single-piece long coils to prevent machine jams.
Q: What surface finish should I choose for meat dicing?
A: We recommend the Ra < 0.8µm edge finish to prevent protein adhesion.
Q: What causes “edge rolling” (dulling)?
A: Usually, the hardness is too low for the material being cut. Increasing HRC or switching to a higher carbon grade (C100S) is the solution.
Q: Does your steel meet ISO 2768-mK standards?
A: Yes, all our precision strip steel is manufactured to these tolerances. Each coil ships with an EN 10204 3.1 Material Test Certificate covering chemistry, hardness, and heat number traceability. For a step-by-step guide on how to read and verify these documents — including how to cross-check chemistry against ASTM A681/ISO 4957 and map hardness uniformity — see the Tool Steel MTC Reading & QA Checklist for Strip Blades.
Q: Why is Ra < 1.6µm used for the body?
A: This allows for sufficient grip in machine holders while maintaining a smooth enough profile to prevent debris buildup.
Q: How should I store high-carbon coils?
A: Keep them in their original VCI packaging in a dry, temperature-controlled warehouse.
Q: Can this steel be used for medical-grade dicers?
A: Yes, 440C is frequently used in medical/surgical cutting tools due to its purity and hardness.
Q: What is the benefit of the 300m and 500m coil lengths?
A: It reduces the frequency of coil changes, significantly increasing the OEE (Overall Equipment Effectiveness) of automated lines.
Q: Can you provide custom widths like 15.5mm?
A: Yes, we provide custom slitting within the 7mm to 100mm range.
Q: How do I select between C75 and SK5?
A: Choose C75 if your blade needs to flex significantly without breaking; choose SK5 if edge retention is the absolute priority.
Personalización:
No solo ofrecemos cuchillas de tamaño estándar, sino también cuchillas especiales diseñadas para mejorar su productividad. Todo lo que necesita hacer es proporcionarnos planos o muestras.
Contacte hoy mismo con nuestro amable equipo de ventas. Le ayudarán a evaluar sus necesidades específicas y le ofrecerán opciones de actualización de eficacia comprobada. También puede solicitar un presupuesto.
1. Servicio de importación sin complicaciones y en un solo lugar
Disfrute de la comodidad de una importación sin interrupciones. Desde el transporte hasta el despacho de aduanas, manejamos todo el proceso. Solo tiene que pagar el IVA y esperar la llegada de sus productos.
2. Precios competitivos
Hemos visto nuestras cuchillas destacarse en innumerables aplicaciones y estamos listos para cualquier proyecto que nos presente. Espere precisión, durabilidad y precios competitivos inigualables.
3. ODM y OEM disponibles
Ya sea que nos proporcione dibujos, bocetos o muestras, podemos diseñar y fabricar para usted. También tenemos la experiencia para ayudar a modificar diseños y especificaciones existentes para mejorar casi cualquier aplicación de herramientas industriales. Por favor, contacte a nuestro equipo de ventas dedicado para discutir sus requisitos específicos.
4. Control de calidad
Se realiza una serie de pruebas e inspecciones para controlar la calidad, incluyendo la inspección del primer artículo, la inspección de material entrante y materiales certificados, la inspección de calidad en proceso, y la inspección de calidad final.
5. Adquisiciones flexibles, cooperación ilimitada
Whether you are an importer, distributor, wholesaler or end-user, we welcome you to join us with a minimum MOQ, no hassle for inquiry and more freedom for purchasing.
6. Monitoreo en el extranjero, informe del progreso de la producción en tiempo real
Considérenos su monitor exclusivo. Le proporcionaremos actualizaciones regulares sobre cada etapa crucial de su línea de producción. No importa la distancia, tendrá información en tiempo real sobre el progreso de su producto.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean