

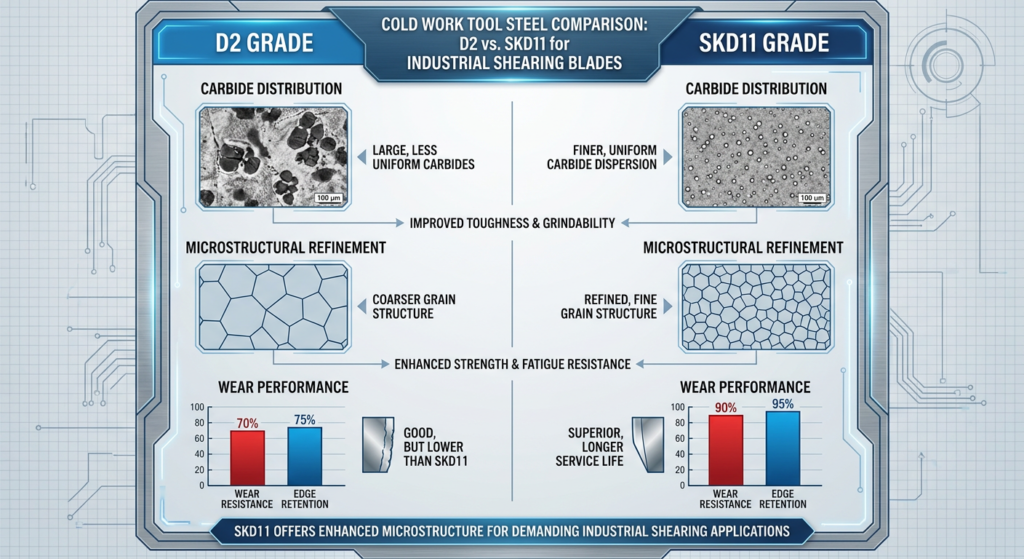
Jawapan Cepat: D2 dan SKD11 secara komposisi hampir identik sebagai baja perkakas pengerjaan dingin tinggi karbon dan tinggi kromium, namun kandungan vanadium D2 yang lebih tinggi (0.50–1.10%) memberikan ketahanan aus abrasif yang lebih kuat untuk pemotongan bersih bervolume tinggi di bawah 6mm, sementara struktur karbida SKD11 yang lebih halus memberikan ketangguhan benturan yang lebih baik untuk baja tahan karat, umpan variabel, atau operasi yang rentan terhadap chipping (gompel). Keputusan ini bergantung pada mode kegagalan dominan Anda—keausan atau chipping—bukan hanya pada label kelasnya saja. Kualitas pemurnian ESR dari pemasok Anda sama pentingnya dengan penunjukan kelas tersebut.
Catatan Teknik: Pemilihan baja perkakas D2 vs SKD11 untuk pisau shear adalah keputusan mikrostruktur karbida, bukan substitusi merek. Kedua kelas ini menempati keluarga baja pengerjaan dingin ledeburitik yang sama (tinggi-C, tinggi-Cr), dan rentang komposisi nominalnya sangat tumpang tindih di seluruh standar ASTM A681, JIS G4404, dan DIN 1.2379. Kesenjangan kinerja muncul dari kandungan vanadium, praktik pemurnian peleburan, dan kontrol perlakuan panas—variabel yang hanya dapat diverifikasi oleh sertifikat uji material dan inspeksi karbida. Lihat Spesifikasi pisau shear Maxtor Metal dan opsi material.
Baik D2 maupun SKD11 termasuk dalam keluarga baja perkakas pengerjaan dingin tinggi karbon dan tinggi kromium yang sama, namun pembeli pisau sering kali menganggapnya dapat saling menggantikan tanpa memahami nuansa metalurginya. Saat mencari perkakas pengganti untuk mesin potong guillotine hidrolik, mesin potong mekanis, atau lini slitting koil, memilih di antara kedua spesifikasi ini memerlukan pertimbangan yang jauh melampaui angka kekerasan dasar.
Pembeda nyata dalam kinerja pisau shear tidak terletak pada nama kelasnya, melainkan pada distribusi karbida dan bagaimana masing-masing kelas merespons mode kegagalan tertentu. Meskipun tabel paduan nominal terlihat hampir identik, variasi halus dalam kandungan vanadium, praktik peleburan, dan respons perlakuan panas menentukan apakah pisau akan mengalami micro-chipping prematur atau mempertahankan ketajaman ujungnya di ratusan ribu pemotongan.
Panduan ini menguraikan komposisi, struktur karbida, dan perilaku keausan dari kedua baja tersebut — membantu Anda memilih pisau yang tepat untuk pemotongan lembaran di bawah 6mm. Dengan memahami dasar-dasar metalurgi ini, para insinyur perkakas dan tim pengadaan yang mengevaluasi kinerja tinggi pisau shear gerinda presisi dapat mengoptimalkan masa pakai alat, menurunkan biaya per pemotongan, dan menghilangkan waktu henti (downtime) yang tidak terduga dalam lingkungan fabrikasi logam.
Kimia di Balik D2 dan SKD11
Kedua kelas ini memiliki rentang karbon dan kromium yang hampir identik, dengan perbedaan halus pada vanadium dan molibdenum yang membentuk mikrostrukturnya. Pada intinya, kedua paduan tersebut mengandung sekitar 1.5% karbon dan 12% kromium, yang mengklasifikasikannya sebagai baja perkakas ledeburitik. Selama pembekuan, konsentrasi kromium dan karbon yang tinggi ini membentuk fraksi volume yang signifikan dari karbida eutektik primer yang keras (tipe M₇C_3) yang tertanam dalam matriks martensitik setelah perlakuan panas.
Memahami variasi komposisi ini adalah langkah pertama dalam mengevaluasi bagaimana masing-masing baja akan bekerja dalam operasi pemotongan spesifik Anda. Meskipun tumpang tindih nominal membuat banyak pemasok memasarkannya secara bergantian, pergeseran kecil dalam elemen paduan menentukan presipitasi karbida, respons pengerasan sekunder, dan kemampuan penghalusan butir.
Singkatnya: D2 dan SKD11 memiliki tulang punggung Cr-C yang sama, tetapi rentang vanadium D2 yang lebih luas (hingga 1.10%) memberinya lebih banyak monokarbida VC yang keras—variabel kunci untuk ketahanan aus abrasif.
Tabel komposisi komparatif memperjelas tumpang tindih teknis dan menyoroti di mana kontrol metalurgi paling penting:
| Elemen | AISI D2 (ASTM A681) | JIS SKD11 (JIS G4404) | DIN 1.2379 (EN ISO 4957) | Peran Metalurgi |
|---|---|---|---|---|
| Karbon (C) | 1.40% – 1.60% | 1.40% – 1.60% | 1.45% – 1.60% | Kekerasan matriks & pembentukan karbida |
| Kromium (Cr) | 11.00% – 13.00% | 11.00% – 13.00% | 11.00% – 13.00% | Ketahanan aus & karbida primer M₇C_3 |
| Molibdenum (Mo) | 0.70% – 1.20% | 0.80% – 1.20% | 0.70% – 1.00% | Kemampuan pengerasan & pengerasan sekunder |
| Vanadium (V) | 0.50% – 1.10% | 0.20% – 0.50% | 0.70% – 1.00% | Monokarbida VC ultra-keras & penghalusan butir |
| Silikon (Si) | 0.10% – 0.60% | ≤ 0.40% | 0.15% – 0.60% | Deoksidasi & penguatan larutan padat matriks |
| Mangan (Mn) | 0.10% – 0.60% | ≤ 0.60% | 0.20% – 0.60% | Kemampuan pengerasan mendalam & deoksidasi |
Penunjukan Standar dan Sifat D2
D2 mencakup beberapa standar global, termasuk AISI D2 in North America, ASTM A681 (Spesifikasi Standar untuk Baja Paduan Baja Perkakas), dan Eropa DIN EN ISO 4957 Grade 1.2379, memberikan ketersediaan yang luas di seluruh rantai pasokan Amerika Utara dan Eropa.
Kandungan vanadiumnya yang lebih tinggi (biasanya 0.50% hingga 1.10%) mendorong pembentukan monokarbida vanadium (VC) yang lebih halus. Partikel VC ini memiliki kekerasan yang sangat tinggi (sekitar 2800 HV, dibandingkan dengan 1500–1800 HV untuk karbida kromium M₇C_3), yang berkontribusi signifikan terhadap retensi ketajaman ujung pisau dalam kondisi pemotongan yang sangat abrasif.
Penunjukan Standar dan Sifat SKD11
SKD11 mengikuti Standar Baja Perkakas Paduan JIS G4404, yang banyak tersedia di pusat manufaktur Asia dan disukai karena stabilitas dimensinya serta respons perlakuan panas yang konsisten.
Kandungan vanadiumnya yang lebih rendah (0.20% to 0.50%) membuat mikrostrukturnya lebih didominasi oleh karbida kromium M₇C_3. Pergeseran kimiawi yang halus ini sedikit mengurangi ketahanan aus abrasif ekstrem dibandingkan dengan peleburan D2 bervanadium tinggi, tetapi hal ini membentuk karakteristik ketangguhannya, membuat material tersebut kurang rentan terhadap mikro-fraktur mendadak di bawah beban benturan sedang.
Distribusi Karbida: Apa yang Sebenarnya Membedakan Baja-Baja Ini

Label grade menunjukkan rentang komposisi kimia, tetapi ukuran, distribusi, dan kehalusan karbida menentukan bagaimana performa pisau yang sebenarnya dalam produksi. Dua blok baja dengan sertifikasi laboratorium kimia yang identik dapat menunjukkan masa pakai pisau yang sangat berbeda jika salah satunya mengandung jaringan karbida yang kasar dan mengelompok, sementara yang lain memiliki partikel karbida yang halus dan tersebar secara merata.
Karbida primer yang kasar dan bergaris menciptakan konsentrator tegangan, bertindak sebagai titik awal retakan mikro di bawah benturan siklik, sementara karbida yang halus dan tersebar merata memberikan ketangguhan tepi dan stabilitas dimensi yang lebih baik. Selama shearing berat, gelombang kejut merambat melalui tepi pisau saat membentur lembaran; kelompok karbida yang besar mengganggu kontinuitas matriks dan memicu terjadinya micro-chipping.
Pembeli harus melihat melampaui sebutan grade dan memeriksa struktur karbida saat mengevaluasi pemasok pisau. Memverifikasi pemurnian peleburan (melt refinement) dan rasio reduksi penempaan memastikan bahwa bahan baku telah diproses untuk memecah jaringan karbida eutektik.
Singkatnya: Dua pisau dengan sertifikasi yang identik dapat memiliki performa yang berbeda. Ukuran karbida (3–8 µm vs 8–20 µm) dan kualitas pemurnian ESR adalah pembeda yang sebenarnya—mintalah bukti metalografi kepada pemasok Anda, bukan hanya cap grade.
Bagaimana Ukuran dan Distribusi Karbida Mempengaruhi Performa Tepi Pisau
Peleburan D2 konvensional biasanya menghasilkan karbida primer kasar dengan ukuran berkisar antara 8 hingga 20 mikrometer (µm). Rangkaian karbida M₇C_3 yang besar ini memberikan ketahanan aus abrasif yang kuat saat melakukan shearing pada mild steel yang bersih, tetapi menimbulkan risiko chipping yang lebih besar di sepanjang tepi potong yang tajam.
Peleburan yang dimurnikan dan komposisi kimia tipe SKD11 menghasilkan karbida yang lebih halus dalam kisaran 3 hingga 8 mikrometer. Penyempurnaan mikrostruktur ini meningkatkan ketangguhan mata pisau di bawah beban siklik dan impak, mencegah pecahnya segmen kecil pada rake pemotong selama proses shearing berkecepatan tinggi.
Peran Proses Pemurnian dalam Kualitas Karbida
Maxtor Metal hanya menggunakan bahan baku D2 dan SKD11 yang dimurnikan dengan ESR atau dilebur kembali dengan busur vakum (VAR) untuk produksi shear blades—sebuah standar pengadaan yang mengeliminasi variabilitas pita karbida (carbide banding) yang umum terjadi pada baja perkakas cor konvensional.
Electroslag remelting (ESR) dan jalur peleburan terkontrol mengurangi segregasi dan pita karbida, menghasilkan dispersi karbida yang lebih halus dan lebih seragam di seluruh matriks. Dengan melebur kembali elektroda mentah melalui bak terak (slag bath) reaktif, proses ESR mengeliminasi inklusi non-logam dan menekan segregasi eutektik kasar selama pembekuan.
Yang terpenting, penunjukan JIS saja tidak menjamin pemurnian tingkat ESR — dua pisau SKD11 dari pemasok yang berbeda dapat memiliki kinerja yang sangat berbeda tergantung pada apakah pisau tersebut diproduksi melalui peleburan busur listrik dasar atau pemurnian ESR sekunder.
Untuk menjamin konsistensi antar-batch, para insinyur perkakas industri terkemuka menekankan kontrol kualitas bahan baku yang ketat, dengan memilih bahan baku baja perkakas premium yang dimurnikan dengan ESR untuk shear blades gerinda presisi. Di Maxtor Metal, manufaktur shear blades mengintegrasikan perlakuan panas vakum terkontrol dengan penggerindaan CNC terkalibrasi untuk menghilangkan tegangan internal dan pita karbida kasar. Setiap batch produksi disertai dengan laporan pemetaan kekerasan dan, atas permintaan, gambar inspeksi metalografi yang mengonfirmasi ukuran dan distribusi karbida sesuai spesifikasi. Hal ini memastikan setiap mata pisau mempertahankan keselarasan yang stabil, ketajaman tepi yang tinggi, dan ketahanan optimal terhadap chipping akibat impak.
Kinerja Keausan dan Mode Kegagalan dalam Pemotongan (Shearing) di Bawah 6mm

Untuk lembaran logam dengan ketebalan di bawah 6mm, baik D2 maupun SKD11 dapat memberikan masa pakai yang lama — namun mode kegagalan yang dominan menentukan kelas mana yang akan bertahan lebih lama di lini produksi Anda. Memilih kelas yang salah sering kali mengakibatkan pelepasan pisau secara berulang untuk penggerindaan ulang yang prematur, sehingga meningkatkan biaya overhead perkakas dan biaya tenaga kerja.
Operasi yang didominasi oleh keausan lebih memilih ketahanan abrasi D2 yang unggul, sementara kondisi impak dan chipping membutuhkan ketangguhan SKD11 yang lebih tinggi. Menyesuaikan kekuatan mikrostruktur baja dengan realitas mekanis lini produksi Anda dapat mencegah kerusakan mata pisau yang fatal.
Memahami mode kegagalan adalah jalan paling langsung untuk menurunkan biaya per pemotongan dan mengurangi penghentian yang tidak direncanakan. Saat mengevaluasi pisau yang aus selama pemeliharaan terencana, periksa mata potong di bawah pembesaran untuk mengidentifikasi apakah masalah utamanya adalah keausan flank, micro-chipping, atau retak besar (gross cracking).
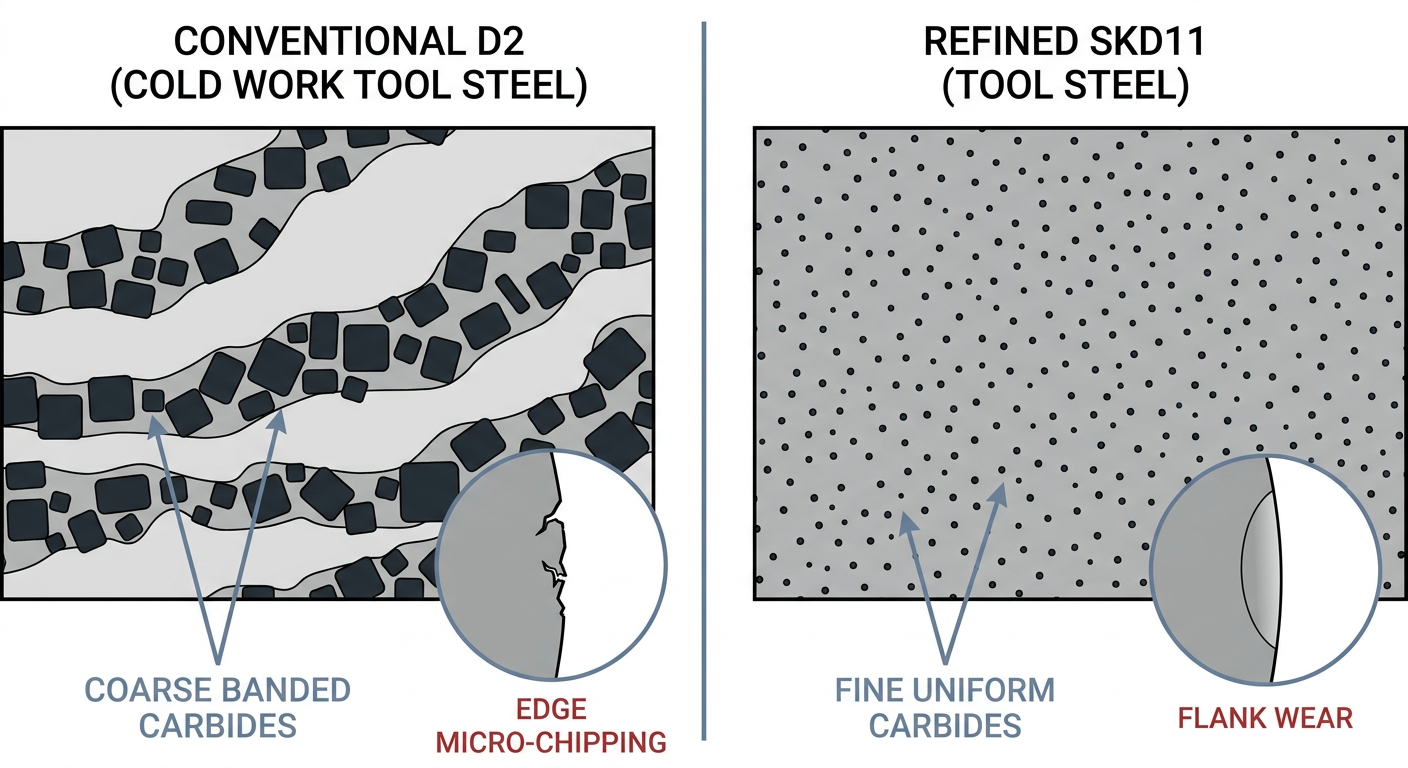
Singkatnya: Identifikasi mode kegagalan dominan pisau Anda terlebih dahulu. Keausan flank membutuhkan ketahanan abrasi D2; micro-chipping membutuhkan ketangguhan SKD11. Kesalahan pencocokan akan mempercepat kedua mode kegagalan tersebut.
Poin Penting: Keausan flank abrasif memerlukan volume dan kekerasan karbida yang lebih tinggi (lebih memilih D2), sedangkan chipping tepi dan retak takik memerlukan homogenitas mikrostruktur dan ukuran karbida yang lebih halus (lebih memilih SKD11 yang dimurnikan dengan ESR).
Ketahanan Aus: Retensi Ketajaman dan Masa Pakai Pisau
D2 yang ditargetkan pada 60–62 HRC menawarkan ketahanan aus abrasif yang lebih kuat, biasanya mempertahankan ujung pemotongan yang lebih tajam pada shearing volume tinggi untuk lembaran baja karbon dan baja paduan rendah. Fraksi volume tinggi dari karbida vanadium dan kromium bertindak sebagai pelindung mikroskopis, melindungi matriks martensitik dari erosi abrasif.
SKD11 yang ditargetkan pada 58–60 HRC mengorbankan sedikit ketahanan aus demi ketangguhan yang lebih baik, menjadikannya lebih aman di bawah kondisi mesin yang kurang ideal di mana defleksi minor, kelenturan bed, atau kelonggaran mekanis dapat terjadi.
Ketahanan Chipping dan Retak: Ketika Ketangguhan Sangat Penting
Chipping terjadi ketika beban impak, ketidakselarasan, atau variasi celah (clearance) memusatkan tegangan pada mata pisau — kondisi di mana struktur karbida SKD11 yang lebih halus memberikan ketahanan yang lebih baik terhadap inisiasi retak. Pada guillotine shears yang memotong bahan lembaran berkekuatan tarik tinggi, impak awal dapat dengan mudah mematahkan partikel karbida kasar pada D2 konvensional, menyebabkan degradasi mata pisau yang cepat.
Risiko retak meningkat pada tingkat kekerasan yang lebih tinggi, terutama di dekat kisaran atas 62 HRC jika terdapat geometri tepi yang tipis atau pengumpanan yang tidak stabil. Beroperasi pada 62 HRC menyisakan margin kesalahan yang sangat minim jika ketebalan lembaran berfluktuasi atau jika terdapat titik keras pada bahan koil.
Memilih Pisau yang Tepat untuk Operasi Pemotongan Anda
Aturan pemilihan praktis sangatlah sederhana: identifikasi apakah pisau Anda gagal karena keausan atau karena impak dan chipping, lalu sesuaikan kelasnya. Melakukan pemeriksaan forensik pada pisau yang dilepas akan mengungkapkan apakah mata potong membulat secara bertahap atau mengalami mikro-fraktur prematur.
Proses shearing yang bersih, stabil, dan bervolume tinggi lebih diuntungkan oleh keunggulan ketahanan aus D2, sementara operasi dengan pengumpanan yang tidak stabil, variasi celah (clearance), atau perubahan ketebalan lembaran yang sering akan diuntungkan oleh toleransi SKD11.
Atur celah pisau (blade clearance) pada 5–10 persen dari ketebalan lembaran dan pantau keausan flank untuk menjadwalkan pengasahan ulang secara efektif. Pengaturan celah yang tidak tepat adalah penyebab utama kegagalan pisau prematur; celah yang terlalu besar memicu timbulnya burr dan pembengkokan lembaran, sedangkan celah yang terlalu kecil meningkatkan gaya potong dan mempercepat chipping pada tepi pisau.
Singkatnya: Lepaskan pisau yang aus dan periksa di bawah alat pembesar. Flank membulat = masalah keausan → D2. Tepi gompal atau retak = masalah ketangguhan → ESR SKD11.
Kerangka Keputusan untuk Operasi yang Didominasi Keausan
Jika pisau Anda gagal akibat pembulatan tepi secara bertahap dan pertumbuhan burr pada pemotongan baja karbon bersih, D2 pada 58–60 HRC memberikan masa pakai pisau terlama. Dalam aplikasi kondisi stabil (steady-state) ini, tujuan ekonomi utamanya adalah memaksimalkan tonase pemotongan di antara siklus pengasahan ulang.
Interval pengasahan ulang dapat diperpanjang hingga sekitar 100.000 pemotongan pada baja karbon rendah 5mm sebelum mencapai ambang batas keausan flank 0.4mm, asalkan kekakuan mesin dan celah pisau tetap terkalibrasi dengan benar.
Untuk SOP keputusan rotasi dan pengasahan ulang berbasis pengukuran—termasuk pita ambang batas burr dan templat log yang siap diaudit—lihat Prosedur Operasi Standar (SOP) untuk jadwal rotasi pisau bolak-balik 4 sisi dan kriteria pengasahan ulang..
Kerangka Keputusan untuk Skenario Dampak Benturan dan Chipping
Jika chipping, retak mikro, atau patah tepi pada pisau Anda, SKD11 pada 58–60 HRC memberikan cadangan ketangguhan (toughness buffer) yang dibutuhkan operasi Anda. Morfologi karbida SKD11 yang lebih halus mendisipasi konsentrasi tegangan lokal secara lebih efektif, mencegah retak mikro meluas ke seluruh bevel pemotongan.
Dalam pemrosesan koil tugas berat—seperti shearing lembaran baja tahan karat (stainless steel) 4mm (AISI 304) dengan guncangan masuk yang sering—evaluasi tolok ukur lapangan menunjukkan bahwa beralih dari D2 peleburan EAF konvensional ke SKD11 pemurnian ESR meningkatkan interval pengasahan ulang pisau sekitar 25% hingga 30%, sebagian besar karena hilangnya mikro-chipping pada tepi pisau. Peningkatan interval ini konsisten dengan catatan pengasahan ulang yang didokumentasikan oleh Maxtor Metal untuk pelanggan yang memproses baja tahan karat 4mm pada lini guillotine hidrolik (data produksi internal; n = 3 akun, periode pengamatan 4 bulan).
Periksa kembali pengaturan celah, keparalelan pisau, dan keselarasan umpan (feed alignment) — koreksi proses sering kali memperpanjang masa pakai pisau lebih dari sekadar penggantian grade material saja. Memastikan gib mesin yang kaku dan dudukan pisau yang paralel mencegah kelebihan beban lokal selama langkah pemotongan.
Before switching grades, confirm the chipping mode by reading the fracture surface: fatigue-mode chipping (beach marks, clam-shell pattern) means a setup or grinding variable is the root cause and a grade change will not resolve it; impact-mode chipping (coarse cleavage, irregular facets) is the genuine indication for a tougher grade such as ESR-refined SKD11. The Shear Blade Edge Chipping Root Cause Analysis: Fractography and Decision Tree provides the shop-floor reading method and confirms when a metallurgy correction is actually warranted.
Memverifikasi Kualitas Material Pisau dari Pemasok Anda
Penandaan grade yang dicap pada pisau memberi tahu Anda jenis baja yang seharusnya, bukan kondisi sebenarnya — verifikasi sangat penting untuk kinerja yang konsisten. Dalam rantai pasokan perkakas global, label grade nominal dapat mengaburkan variasi dalam kualitas skrap, praktik deoksidasi, dan reduksi penempaan (forging reduction).
Meminta sertifikat uji material (material test certificate), laporan kekerasan, dan inspeksi karbida metalografi memastikan Anda menerima baja asli yang diberi perlakuan panas dengan benar. Menetapkan kriteria penerimaan yang jelas dengan produsen perkakas Anda mencegah pisau di bawah standar masuk ke lantai produksi Anda.
Singkatnya: Label grade adalah klaim, bukan jaminan. Sertifikat MTC 3.1, laporan pemetaan kekerasan, dan gambar inspeksi karbida adalah dokumen minimum yang harus diminta sebelum menerima pengiriman pisau.
Apa yang Harus Diperiksa Sebelum Memesan Pisau Shearing
Untuk menjamin masa pakai perkakas dan menghilangkan risiko kegagalan prematur, mintalah pemasok pisau Anda untuk menyediakan dokumentasi berikut sebelum pengiriman:
- Wajibkan sertifikat EN 10204 / MTC 3.1 yang mengonfirmasi nomor heat, komposisi kimia terverifikasi, dan kondisi perlakuan panas untuk setiap pesanan pisau.
- Minta gambar metalografi yang menunjukkan ukuran dan distribusi karbida (memverifikasi tidak adanya pita eutektik yang parah atau kluster karbida berukuran besar yang melebihi 15 µm).
- Minta laporan verifikasi kekerasan Rockwell C (HRC) yang diambil di beberapa titik di sepanjang panjang pisau jadi untuk memastikan perlakuan panas yang seragam.
- Minta paket dokumentasi kualitas standar Maxtor Metal—MTC 3.1, pemetaan kekerasan, dan gambar inspeksi karbida diterbitkan bersama setiap pesanan pisau shearing presisi dan tersedia untuk tinjauan audit pihak ketiga.
Jika operasi Anda melakukan shearing AHSS atau UHSS, pertimbangkan pisau sisipan tungsten carbide sebagai opsi ketiga untuk lini berkapasitas tinggi di mana frekuensi pengasahan ulang D2/SKD11 menjadi kendala utama. Lihat panduan ROI pisau shearing sisipan tungsten carbide untuk lini AHSS untuk perbandingan TCO lengkap.
FAQs:
Apakah SKD11 identik dengan baja perkakas D2?
Meskipun SKD11 (JIS G4404) dan D2 (ASTM A681 / DIN 1.2379) termasuk dalam keluarga baja pengerjaan dingin (cold-work steel) tinggi karbon dan tinggi kromium yang sama serta memiliki rentang komposisi utama yang serupa, keduanya tidak 100% identik. D2 biasanya mengandung vanadium yang lebih tinggi (hingga 1.10%), yang memicu pembentukan karbida vanadium keras untuk ketahanan aus abrasif, sedangkan SKD11 memiliki kandungan vanadium yang sedikit lebih rendah (0.20%–0.50%), menawarkan ukuran rata-rata karbida yang lebih halus yang meningkatkan ketangguhan benturan (impact toughness).
Grade baja mana yang lebih baik untuk shearing lembaran stainless steel di bawah 6mm?
Untuk pemotongan stainless steel (seperti AISI 304 atau 316), SKD11 atau D2 hasil pemurnian ESR yang diberi perlakuan panas hingga 58–60 HRC umumnya lebih disukai. Stainless steel menunjukkan kecenderungan work-hardening dan kekuatan geser yang lebih tinggi, sehingga memberikan beban kejut yang lebih berat pada mata pisau. Ketangguhan unggul SKD11 menahan chipping pada mata pisau yang biasanya disebabkan oleh resistensi pemotongan stainless steel.
Berapa kekerasan yang direkomendasikan untuk pisau shearing D2 dan SKD11?
Untuk pemotongan lembaran logam di bawah 6mm, rentang kekerasan yang direkomendasikan adalah 58–60 HRC untuk pemotongan umum yang membutuhkan ketangguhan tinggi, dan 60–62 HRC untuk pemotongan volume tinggi yang didominasi keausan pada baja karbon rendah. Tingkat kekerasan di atas 62 HRC secara signifikan meningkatkan risiko chipping pada mata pisau dan keretakan pisau yang fatal.
Apa yang menyebabkan mikro-chipping pada pisau shearing D2?
Mikro-chipping pada pisau shearing D2 terutama disebabkan oleh kluster karbida primer yang kasar (8–20 µm) yang bertindak sebagai pemicu tegangan internal, pengaturan celah pisau yang tidak tepat (di bawah 5% atau di atas 10% dari ketebalan lembaran), defleksi meja mesin, atau material pemotongan yang melebihi peringkat kekuatan desain pisau.
Mengapa Electroslag Remelting (ESR) penting untuk pisau shearing?
A: Peleburan Ulang Elektroslag (ESR) adalah proses pemurnian sekunder yang memurnikan baja cair, menghilangkan inklusi non-logam, dan mencegah segregasi karbida kasar selama pembekuan. Baja perkakas yang dimurnikan dengan ESR menghasilkan struktur karbida yang halus dan seragam (3–8 µm), secara dramatis meningkatkan ketangguhan benturan dan daya tahan tepi dibandingkan dengan baja cetak konvensional.
Q: Seberapa sering pisau shear harus diasah ulang (reground)?
A: Frekuensi pengasahan ulang tergantung pada material plat, volume pemotongan, dan standar perawatan. Sebagai acuan standar, pisau D2 atau SKD11 yang terpasang presisi saat memotong baja karbon rendah 5mm harus diasah ulang ketika kehausan sisi (flank wear) mencapai sekitar 0,4mm, yang biasanya setara dengan 80.000 hingga 100.000 kali potong.
Kesimpulan
D2 and SKD11 are metallurgical cousins, but carbide distribution, heat treatment consistency, and failure-mode matching determine which blade delivers better value in your shearing line. Choosing between them requires analyzing your specific operational challenges rather than relying solely on nominal equivalency charts.
Once you have selected the right grade, managing thickness loss across regrind cycles is the next critical step. For the shim calculation method and overlap verification protocol after each regrind, see panduan kompensasi pengurangan ketebalan penggilingan ulang dan tumpukan shim.
For wear-dominated sub-6mm cutting, D2 offers superior edge retention due to its higher vanadium carbide content; for impact-prone operations or lines with variable sheet properties, SKD11 provides the toughness buffer your line needs to avoid premature chipping.
Verify carbide quality, heat treatment consistency, and HRC hardness testing from your blade supplier to ensure batch-to-batch consistency and predictable blade life. Maxtor Metal supplies precision-ground D2 and SKD11 shearing blades manufactured from ESR-refined tool steel stock, with vacuum heat treatment and hardness verification standard on every order. For operations making a first-time grade switch, Maxtor Metal can provide comparative blade sets with matched geometry for side-by-side trial evaluation.
Profil Penulis
Nancy Wu
Senior Manufacturing Engineer, Production Engineering (PE) | Maxtor Metal
With over 12 years of experience in industrial blade manufacturing, Nancy specializes in the machining characteristics, heat treatment, and surface coating behaviors of high-carbon cold-work tool steels (including SKD11, D2), high-speed steels (M2), hot-work steel (H13), powder metallurgy alloys, and tungsten carbide. She holds advanced qualifications in high-precision CNC grinding programming and process optimization.
Sertifikasi: SME Certified Manufacturing Engineer (CMfgE), Project Management Professional (PMP), Six Sigma Black Belt, ASM International Tool Steel Metallurgy Certifications.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean